Kulki stalowe 8 mm do proc w Polsce: dobór i normy
O autorze
Jesteśmy firmą SD Ball, profesjonalnym producentem specjalizującym się w dostarczaniu precyzyjnych rozwiązań w zakresie kul stalowych na całym świecie. Dzięki wieloletniemu doświadczeniu specjalizujemy się w zaawansowanych procesach produkcyjnych, ścisłej kontroli jakości oraz dostosowanych rozwiązaniach, wspierających różnorodne zastosowania przemysłowe. Od doboru materiałów po kontrolę końcową, zapewniamy niezawodne produkty i stałą wydajność, pomagając naszym klientom osiągnąć wyższą wydajność, trwałość i jakość produktu.
Udział
Spis treści
Kategoria produktu
Powiązane artykuły
-
Kulki POM 10 mm w Polsce: tolerancje i zastosowania
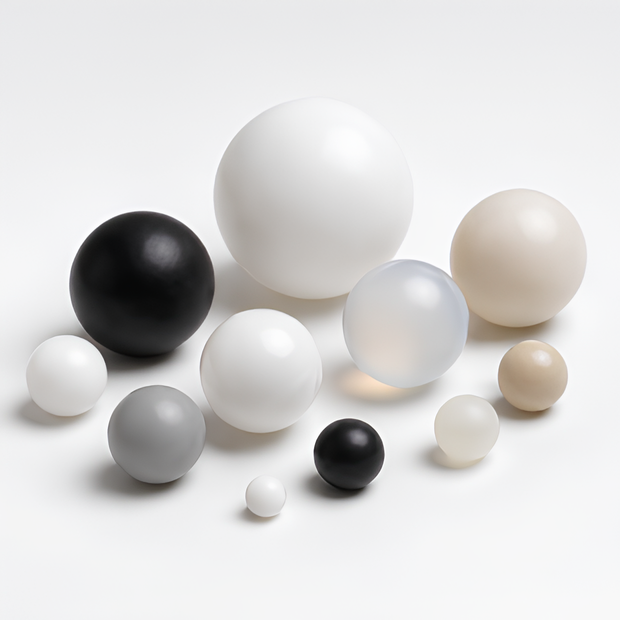
Kulki POM 10 mm, nazywane także kulkami acetalowymi lub kulkami z polioksymetylenu, są lekkimi, sztywnymi i stabilnymi wymiarowo elementami technicznymi stosowanymi w łożyskach ślizgowych, zaworach, mechanizmach dozujących, prowadnicach, rolkach, armaturze, urządzeniach pomiarowych oraz precyzyjnych zespołach mechanicznych. Dla odbiorców w Polsce najważniejsze parametry zakupowe to odmiana materiałowa POM-H lub POM-C, tolerancja średnicy, okrągłość, twardość, odporność na ścieranie, nasiąkliwość, zakres temperatury pracy oraz zgodność partii z dokumentacją jakościową.W praktyce kulka POM 10 mm jest wybierana wtedy, gdy potrzebna jest dobra wytrzymałość mechaniczna, niski współczynnik tarcia, cicha praca oraz mniejsza masa niż w przypadku kulek stalowych. W porównaniu z poliamidem POM zwykle lepiej utrzymuje wymiary w środowisku wilgotnym, a w porównaniu z PTFE oferuje wyższą sztywność i większą nośność. Nie jest jednak materiałem przeznaczonym do bardzo wysokich temperatur ani do silnie agresywnych chemikaliów, dlatego dobór powinien zawsze uwzględniać medium, obciążenie i warunki pracy.Dla średnicy 10 mm typowe klasy precyzji oznaczane roboczo jako G0-G3 mogą być stosowane w zależności od wymagań aplikacji. G0 oznacza najwyższy poziom selekcji dla zastosowań pomiarowych i precyzyjnych, G1 sprawdza się w automatyce, zaworach i mechanizmach prowadzących, G2 jest często wystarczający dla standardowych aplikacji technicznych, a G3 nadaje się do mniej wymagających zastosowań transportowych, dystansowych lub mieszających. Dokładne wartości tolerancji powinny być uzgodnione ze specyfikacją dostawcy, ponieważ klasy dla tworzyw nie zawsze są tożsame z normami stosowanymi dla kulek stalowych.Na rynku polskim, obejmującym ośrodki produkcyjne w Warszawie, Łodzi, Poznaniu, Wrocławiu, Krakowie, Katowicach, Gdańsku i Szczecinie, kulki POM 10 mm są kupowane zarówno przez producentów maszyn, jak i firmy utrzymania ruchu. Ważne są stabilne dostawy, możliwość zamówień próbnych, wsparcie techniczne oraz powtarzalność partii. SDBALLS Industry Corp może wspierać takie zamówienia jako producent kulek stalowych i zintegrowany partner zaopatrzeniowy dla sfer z różnych materiałów, w tym tworzyw technicznych.KryteriumPOM 10 mmAlternatywaWniosek zakupowyMasa elementuNiska, korzystna dla ruchomych zespołówStal jest znacznie cięższaPOM obniża bezwładność i hałasTarcieNiskie, często bez dodatkowego smarowaniaMetal wymaga częściej smaruPOM ułatwia projektowanie cichych mechanizmówWilgoćNiska nasiąkliwośćPoliamid chłonie więcej wodyPOM jest stabilniejszy wymiarowo w Polsce przy zmiennej wilgotnościNośnośćDobra jak na tworzywo techniczneStal ma wyższą nośnośćPOM jest dobry przy średnich obciążeniachTemperaturaTypowo do pracy umiarkowanejPTFE znosi wyższe temperaturyW cieple trzeba sprawdzić zapas bezpieczeństwaKoszt całkowityKorzystny przy produkcji seryjnejCeramika i PTFE bywają droższePOM jest kompromisem ceny i właściwościPowyższe porównanie pokazuje, że kulki POM 10 mm nie są uniwersalnym zamiennikiem wszystkich materiałów, ale stanowią bardzo praktyczne rozwiązanie w maszynach, w których liczą się cicha praca, odporność na zużycie, dobra geometria oraz rozsądny koszt.POM występuje głównie w dwóch odmianach: homopolimerowej POM-H oraz kopolimerowej POM-C. Obie odmiany należą do konstrukcyjnych tworzyw termoplastycznych o wysokiej krystaliczności, ale różnią się równowagą właściwości. POM-H ma zwykle nieco wyższą wytrzymałość mechaniczną, większą sztywność i lepszą odporność na pełzanie. POM-C jest częściej wybierany tam, gdzie istotna jest lepsza odporność chemiczna, stabilność w gorącej wodzie i mniejsze ryzyko degradacji w dłuższej eksploatacji.Dla kulki o średnicy 10 mm różnice te mają praktyczne znaczenie. W zaworze pracującym okresowo z wodą technologiczną POM-C może być bezpieczniejszym wyborem. W mechanizmie prowadzącym, w którym kulka pracuje pod większym naciskiem, POM-H może zapewnić korzystniejszą sztywność. W aplikacji pomiarowej lub dozującej należy natomiast porównać nie tylko gatunek materiału, ale też jakość powierzchni, okrągłość oraz stabilność wymiarów po sezonowaniu.Na rynku polskim POM-C jest często łatwiej dostępny jako standardowy materiał do elementów obrabianych i formowanych, ponieważ dobrze łączy odporność chemiczną, stabilność i przetwarzalność. POM-H bywa preferowany w bardziej wymagających mechanicznie częściach maszyn. Ostateczny wybór powinien wynikać z warunków pracy, a nie wyłącznie z ceny jednostkowej. Dla zamówień seryjnych warto przygotować kartę zastosowania: medium, temperatura, obciążenie, prędkość ruchu, wymagana tolerancja i sposób montażu.CechaPOM-HPOM-CPorównanie praktyczneSztywnośćZwykle wyższaBardzo dobra, lecz nieco niższaPOM-H wygrywa przy większym naciskuWytrzymałość na rozciąganieZwykle wyższaWysoka i stabilnaPOM-H do mechaniki, POM-C do równowagi właściwościOdporność chemicznaDobraCzęsto lepszaPOM-C korzystniejszy przy kontakcie z mediamiPraca w wodzieWymaga oceny warunkówLepsza odporność na hydrolizęPOM-C częsty wybór do zaworów wodnychStabilność wymiarowaBardzo dobraBardzo dobraObie odmiany przewyższają poliamid w wilgociTypowe zastosowanieElementy nośne, prowadzące, mechanizmyZawory, armatura, części uniwersalneDobór zależy od środowiska i obciążeniaW zamówieniu warto zapisać nie tylko skrót POM, lecz również oczekiwaną odmianę, kolor, średnicę nominalną, tolerancję, wymaganą dokumentację oraz wielkość partii. W przypadku eksportu do Polski przez port w Gdańsku, Gdyni lub Hamburg z dalszym transportem do Poznania, Łodzi albo Wrocławia, precyzyjna specyfikacja ogranicza ryzyko opóźnień i nieporozumień przy kontroli wejściowej.Tolerancja średnicy jest jednym z najważniejszych parametrów kulek POM 10 mm. W przypadku elementów z tworzywa nie należy automatycznie przenosić klasyfikacji kulek stalowych, ponieważ tworzywa mają inną rozszerzalność cieplną, inną podatność na odkształcenia i inną technologię wytwarzania. Oznaczenia G0-G3 można traktować jako praktyczne stopnie selekcji dostawcy: od najwyższej precyzji do tolerancji standardowej.Klasa G0 jest przeznaczona do zastosowań, w których powtarzalność średnicy, kulistość i powierzchnia mają wpływ na wynik pomiaru, dozowania lub ruchu elementu. Klasa G1 nadaje się do wielu precyzyjnych mechanizmów, zaworów i układów automatyki. Klasa G2 jest często wybierana do typowych aplikacji przemysłowych, gdzie kulka pełni funkcję elementu tocznego, dystansowego lub regulacyjnego. Klasa G3 jest ekonomicznym rozwiązaniem dla zastosowań mniej wymagających, na przykład w prostych prowadnicach, zabawkach technicznych, mieszalnikach lub elementach pomocniczych.Dla polskich odbiorców ważne jest, aby tolerancję uzgadniać w konkretnych liczbach, a nie tylko w nazwie klasy. W dokumentacji zakupowej można wskazać średnicę 10,000 mm, zakres dopuszczalny, maksymalną różnicę średnic w partii, wymagania dotyczące zadziorów, przebarwień i śladów formowania. W kontroli jakości warto mierzyć kulki w temperaturze odniesienia, ponieważ POM reaguje na zmianę temperatury bardziej niż stal.Klasa roboczaCharakter precyzjiTypowe zastosowanieG0 kontra G3G0Najwyższa selekcja średnicy i kulistościUrządzenia pomiarowe, mikromechanikaNajdroższa, ale najlepsza do kontroli ruchuG1Wysoka precyzja technicznaZawory, automatyka, mechanizmy dozująceDobry kompromis między ceną a jakościąG2Standard przemysłowyŁożyska lekkie, prowadnice, rolkiCzęsto wystarcza w utrzymaniu ruchuG3Tolerancja użytkowaCzęści pomocnicze, mieszanie, dystansowanieNajtańsza, lecz nie do układów precyzyjnychSelekcja partiiMożliwa według średnicy rzeczywistejProdukcja seryjnaZmniejsza rozrzut montażowyKontrola wejściowaPomiar średnicy i oględziny powierzchniMagazyny w Polsce i zakłady montażoweZapobiega kosztownym reklamacjomPrzy zakupie warto ustalić metodę pakowania. Kulki precyzyjne powinny być chronione przed pyłem, naciskiem punktowym i zarysowaniem. Dla dostaw do centrów logistycznych w Strykowie, Pruszkowie, Gliwicach czy okolicach Wrocławia dobrze sprawdzają się opakowania z oznaczeniem partii, datą produkcji, materiałem, średnicą i klasą selekcji.Właściwości mechaniczne kulek POM decydują o ich zachowaniu pod obciążeniem. POM ma dobrą twardość powierzchniową, wysoką odporność na ścieranie i korzystną wytrzymałość zmęczeniową jak na tworzywo techniczne. Dzięki temu kulki 10 mm mogą pracować w lekkich łożyskach, prowadnicach i mechanizmach, w których stal byłaby zbyt ciężka, zbyt hałaśliwa albo powodowałaby korozję współpracujących części.Twardość POM jest wystarczająca do wielu zastosowań ślizgowych, ale materiał nie powinien być traktowany jak stal hartowana. Przy dużym nacisku kontaktowym może wystąpić odkształcenie sprężyste, a przy długotrwałym obciążeniu pełzanie. Projektant powinien zwiększyć powierzchnię podparcia, ograniczyć temperaturę, unikać ostrych krawędzi w gnieździe i uwzględnić przerwy robocze. W aplikacjach dynamicznych ważna jest także prędkość ruchu oraz możliwość odprowadzania ciepła tarcia.Wytrzymałość na rozciąganie i moduł zginania są parametrami materiałowymi podawanymi zwykle dla próbek, a nie dla samych kulek. Mimo to pomagają porównać POM-H, POM-C, poliamid i PTFE. Wyższy moduł oznacza większą sztywność, a więc mniejsze ugięcie pod obciążeniem. Dla kulki oznacza to lepsze utrzymanie geometrii w gnieździe, pod warunkiem że nacisk nie przekracza dopuszczalnych wartości.ParametrPOMPoliamidPTFETwardośćWysoka jak na tworzywo konstrukcyjneDobra, zależna od wilgociNiska, materiał miękkiSztywnośćBardzo dobraDobra, lecz zmienna po nasiąkaniuNiskaWytrzymałość na rozciąganieWysokaWysoka, ale wrażliwa na wodęNiższaModuł zginaniaKorzystny dla precyzyjnych częściDobryZnacznie niższyPełzanieUmiarkowane, lepsze niż PTFEUmiarkowaneWyraźne pod obciążeniemPraca pod obciążeniemDobra przy prawidłowym projekcieDobra w suchym środowiskuOgraniczona mechanicznieDobór mechaniczny powinien być poprzedzony analizą nacisku, liczby cykli i temperatury. W polskich zakładach produkcyjnych, zwłaszcza w branży motoryzacyjnej na Śląsku, w aglomeracji poznańskiej i w rejonie Wałbrzycha, coraz częściej wymaga się nie tylko próbki, lecz także raportu kontroli i stabilności dostaw. Informacje o podejściu do jakości można znaleźć na stronie kontroli jakości i wsparcia technicznego, gdzie przedstawiono sposób myślenia o powtarzalności parametrów w dostawach przemysłowych.Jedną z głównych zalet kulek POM 10 mm jest niski współczynnik tarcia. Materiał ma naturalnie śliską powierzchnię i może pracować w wielu układach bez intensywnego smarowania. Nie oznacza to, że smarowanie jest zawsze zbędne, lecz że POM lepiej znosi ruch ślizgowy niż wiele tworzyw ogólnego zastosowania. Dla projektantów oznacza to prostszy montaż, cichszą pracę, mniej zanieczyszczeń smarnych i niższe koszty utrzymania.Właściwości samosmarujące są szczególnie ważne w lekkich łożyskach, zaworach, prowadnicach meblowych, osprzęcie medycznym, sprzęcie rekreacyjnym, automatach pakujących i urządzeniach spożywczych. W aplikacjach, w których smar mógłby przyciągać pył lub brudzić produkt, kulka POM jest praktycznym rozwiązaniem. W środowisku zapylonym, na przykład w magazynach materiałów sypkich, trzeba jednak sprawdzić, czy drobiny nie będą działały jak ścierniwo.Tarcie zależy od pary materiałów. Kulka POM współpracująca z gładkim tworzywem, stalą nierdzewną lub anodowanym aluminium może zachowywać się inaczej niż kulka pracująca w szorstkim gnieździe odlewanym. Dlatego zaleca się próbę na rzeczywistym detalu. Warto również pamiętać, że zbyt duży nacisk i zbyt wysoka prędkość mogą powodować lokalny wzrost temperatury, co obniża trwałość układu.Dla przedsiębiorstw z Polski korzystne jest wykonanie krótkiej serii testowej. W pierwszym etapie można porównać POM-H i POM-C, w drugim klasę tolerancji, a w trzecim sposób pakowania i czystość powierzchni. Taka procedura ogranicza ryzyko zmiany materiału w produkcji seryjnej. W przypadku zapytań obejmujących kilka typów kulek, na przykład POM, stal nierdzewną i szkło, pomocny jest zintegrowany dostawca, który rozumie różnice między materiałami i potrafi dopasować je do zastosowania.Stabilność wymiarowa jest powodem, dla którego POM często zastępuje poliamid w precyzyjnych elementach z tworzyw. Poliamid ma wiele zalet, ale chłonie więcej wilgoci, przez co jego wymiary i właściwości mogą się zmieniać. W Polsce, gdzie warunki magazynowania różnią się między suchą halą ogrzewaną zimą a wilgotnym magazynem przy porcie w Gdyni lub Szczecinie, niska nasiąkliwość POM jest realną korzyścią.Kulka POM 10 mm utrzymuje średnicę lepiej niż wiele innych tworzyw w zmiennym klimacie. Jest to istotne w zaworach, gdzie luz między kulką a gniazdem wpływa na szczelność, oraz w mechanizmach dozujących, gdzie powtarzalna objętość przepływu zależy od geometrii. Stabilność wymiarowa ułatwia również magazynowanie części zamiennych i redukuje liczbę problemów przy montażu po dłuższym składowaniu.Niska absorpcja wilgoci nie oznacza pełnej obojętności na środowisko. POM nadal rozszerza się cieplnie, może ulegać starzeniu pod wpływem promieniowania ultrafioletowego i wymaga oceny zgodności chemicznej. W zastosowaniach zewnętrznych należy rozważyć stabilizację materiału, kolor czarny lub osłonę przed słońcem. W instalacjach wodnych trzeba uwzględnić temperaturę, środki czyszczące i czas kontaktu.W praktyce zakupowej warto zapytać o warunki sezonowania, datę produkcji, sposób przechowywania i maksymalny czas magazynowania. Kulki powinny być przechowywane w zamkniętych opakowaniach, z dala od wysokiej temperatury, promieni słonecznych i agresywnych oparów. Przy dostawach do zakładów w centralnej Polsce korzystne jest planowanie dostaw partiami, aby ograniczyć długie składowanie i ułatwić identyfikowalność.POM, poliamid i PTFE to trzy popularne materiały stosowane na kulki techniczne, lecz każdy z nich ma inną charakterystykę. POM jest materiałem zrównoważonym: sztywnym, odpornym na ścieranie, stabilnym wymiarowo i stosunkowo łatwym do zastosowania w produkcji seryjnej. Poliamid oferuje dobrą wytrzymałość i odporność udarową, ale jego nasiąkliwość wymaga większej ostrożności. PTFE ma wyjątkowo niski współczynnik tarcia i bardzo dobrą odporność chemiczną, lecz jest miękki, mniej sztywny i bardziej podatny na pełzanie.Jeżeli kulka ma pracować w mechanizmie o umiarkowanym obciążeniu i ma zachować średnicę, POM często będzie pierwszym wyborem. Jeżeli najważniejsza jest odporność na uderzenia i praca w mniej precyzyjnym układzie, poliamid może być korzystny. Jeżeli decydująca jest odporność chemiczna lub bardzo niskie tarcie przy małym obciążeniu, warto rozważyć PTFE. W zastosowaniach krytycznych można też porównać ceramikę, stal nierdzewną, szkło lub polietylen o wysokiej masie cząsteczkowej.Warunek pracyNajlepszy kandydatDlaczegoRyzyko w porównaniuPrecyzyjny luz w zaworzePOM-CStabilność i niska nasiąkliwośćPoliamid może zmienić wymiar po kontakcie z wodąNajniższe tarciePTFEBardzo śliska powierzchniaNiższa sztywność i większe pełzanieMechanizm nośnyPOM-HDobra sztywność i wytrzymałośćPTFE może się odkształcaćUdar i praca pomocniczaPoliamidDobra odporność udarowaWilgoć wpływa na wymiarProdukcja seryjnaPOMKorzystny koszt i powtarzalnośćTrzeba kontrolować temperaturę pracyAgresywna chemiaPTFEWysoka odporność chemicznaWyższa cena i niższa nośnośćPorównanie materiałów powinno być częścią procesu zakupowego, a nie tylko decyzją katalogową. Dla firm z Polski sprowadzających elementy przez Gdańsk, Gdynię, Kłajpedę lub Hamburg liczy się także ciągłość dostaw, minimalna ilość zamówienia, czas transportu, dokumenty celne i możliwość łączenia różnych pozycji w jednej wysyłce. SDBALLS wspiera takie podejście jako partner zaopatrzeniowy, oferując nie tylko własne kulki stalowe, ale także pomoc w organizacji dostaw kulek z tworzyw, szkła, ceramiki, miedzi i aluminium. Szerszy zakres asortymentu można przejrzeć w sekcji produkty i rozwiązania kulkowe.Kulki POM 10 mm są używane w wielu gałęziach przemysłu. W lekkich łożyskach i prowadnicach pozwalają ograniczyć hałas i masę. W zaworach pełnią funkcję elementu zamykającego, regulacyjnego albo zwrotnego. W mechanizmach dozujących pomagają kontrolować przepływ granulatów, płynów lub powietrza. W kołach zębatych i sprzęgłach mogą działać jako elementy zatrzaskowe, pozycjonujące lub zabezpieczające. W urządzeniach precyzyjnych ich zaletą jest czystość, brak korozji i przewidywalna geometria.W Polsce szczególnie istotne są branże motoryzacyjna, maszynowa, meblarska, AGD, opakowaniowa, rolnicza, medyczna i wodno-kanalizacyjna. Producent urządzeń w Łodzi może potrzebować kulek do automatu pakującego, zakład w Poznaniu do systemu transportu wewnętrznego, firma z Wrocławia do aparatury laboratoryjnej, a wykonawca z Trójmiasta do armatury pracującej w kontakcie z wodą. W każdym przypadku inny będzie priorytet: tolerancja, odporność chemiczna, cena, termin dostawy lub dokumentacja.W łożyskach z tworzywa kulki POM sprawdzają się tam, gdzie obciążenia są umiarkowane, a praca powinna być cicha. Nie zastąpią kulek chromowych w wysokoobrotowych łożyskach precyzyjnych, ale mogą być bardzo skuteczne w rolkach, kółkach transportowych, prowadnicach i mechanizmach pomocniczych. W zaworach ich niska masa ułatwia szybkie otwieranie i zamykanie, a odporność na korozję eliminuje problem rdzy. W elementach precyzyjnych kluczowa jest selekcja średnicy i czystość powierzchni.Przykład pierwszy: producent urządzeń dozujących z Mazowsza testował kulki poliamidowe w mechanizmie dozowania płynu. Po kilku tygodniach pracy zmienna wilgotność powodowała różnice luzu. Zastosowanie POM-C 10 mm poprawiło powtarzalność dozowania i ograniczyło korekty montażowe. Przykład drugi: firma z Dolnego Śląska stosowała małe stalowe elementy w prowadnicach, ale problemem był hałas. Kulki POM zmniejszyły dźwięk pracy i masę zespołu, zachowując wystarczającą trwałość. Przykład trzeci: dostawca armatury z Pomorza porównał POM-C i PTFE w zaworze zwrotnym. PTFE miał niższe tarcie, ale POM-C lepiej utrzymał kształt przy danym nacisku.Dla zastosowań seryjnych zaleca się wykonanie prototypu, testu środowiskowego i kontroli po cyklach pracy. Warto prowadzić kartę zmiany materiałowej, aby odnotować różnice między kulką stalową, POM, poliamidem i PTFE. Informacje o obszarach użycia różnych kulek można znaleźć w sekcji zastosowania przemysłowe kulek, która pomaga uporządkować dobór według branży i funkcji elementu.SDBALLS Industry Corp, znana również jako Shandong SDBALLS Industry Corp Ltd., działa od 1996 roku i ma ponad trzy dekady doświadczenia w produkcji precyzyjnych kulek stalowych oraz w obsłudze międzynarodowych łańcuchów dostaw. Siedziba firmy znajduje się w Tai’an w prowincji Shandong w Chinach, a zaplecze produkcyjne obejmuje trzy zakłady. Dla klientów z Polski ważne jest to, że firma łączy stabilną produkcję z możliwością organizowania dostaw sfer z wielu materiałów, w tym tworzyw technicznych takich jak POM.Możliwości technologiczne firmy opierają się na kontroli geometrii, selekcji klas dokładności, analizie materiałów i doświadczeniu w produkcji kulek do łożysk, motoryzacji, urządzeń mechanicznych oraz zastosowań ogólnoprzemysłowych. Chociaż podstawowym obszarem produkcji SDBALLS są kulki ze stali węglowej, chromowej i nierdzewnej, wiedza o tolerancjach, okrągłości, powierzchni i stabilności partii jest bezpośrednio przydatna przy doborze kulek POM 10 mm. Firma rozumie, że dla odbiorcy przemysłowego sama średnica nominalna nie wystarcza; potrzebne są powtarzalność, identyfikowalność i właściwe pakowanie.Możliwości wytwórcze obejmują dużą skalę produkcji kulek stalowych, roczną zdolność przekraczającą kilka tysięcy ton oraz obsługę klientów w ponad pięćdziesięciu krajach. Takie zaplecze ma znaczenie również wtedy, gdy klient zamawia kulki z tworzyw jako część większego pakietu zakupowego. Polska firma może łączyć w jednym projekcie kulki stalowe do łożysk, stal nierdzewną do armatury i POM do mechanizmów cichobieżnych. Zamiast prowadzić wiele rozproszonych zakupów, może korzystać ze wsparcia partnera, który koordynuje materiały, dokumenty, kontrole i wysyłkę.Możliwości usługowe obejmują komunikację z globalnym zespołem sprzedaży, wsparcie w doprecyzowaniu specyfikacji, konsolidację zamówień i elastyczne podejście do potrzeb odbiorców. Dla rynku polskiego ma to znaczenie przy dostawach do centrów produkcyjnych w Katowicach, Gliwicach, Tychach, Poznaniu, Wrocławiu, Łodzi, Warszawie i Gdańsku. Firma może pomóc w przygotowaniu zapytania, porównaniu materiałów oraz dopasowaniu rozwiązania do branży. Więcej informacji organizacyjnych znajduje się na stronie o firmie i jej doświadczeniu.SDBALLS utrzymuje systemowe podejście do jakości, potwierdzone certyfikacjami stosowanymi w przemyśle motoryzacyjnym, zarządzaniu jakością i środowiskiem. Dla kupujących kulki POM 10 mm oznacza to uporządkowaną komunikację, lepsze rozumienie wymagań kontroli i możliwość rozmowy o parametrach technicznych w sposób zgodny z praktyką przemysłową. W czasach, gdy europejskie firmy ograniczają ryzyko dostaw, ważna jest nie tylko cena, ale także przewidywalność partnera.W roku 2026 i kolejnych latach rynek kulek technicznych będzie zmieniał się pod wpływem automatyzacji, polityki środowiskowej i wymagań śledzenia pochodzenia materiałów. W Polsce coraz większe znaczenie będą miały energooszczędne maszyny, ciche systemy transportu, armatura o długiej trwałości oraz komponenty nadające się do stabilnej produkcji seryjnej. Trendy obejmą dokładniejszą selekcję tworzyw, dokumentację cyfrową partii, opakowania ograniczające odpady, bardziej świadomy dobór materiałów pod kątem trwałości oraz większą rolę dostawców zdolnych łączyć produkcję z integracją zakupów. Kulki POM 10 mm wpisują się w ten kierunek jako lekkie, trwałe i ekonomiczne elementy do wielu mechanizmów.Tak, ale głównie do lekkich i średnio obciążonych łożysk, prowadnic oraz rolek. Nie są zamiennikiem kulek stalowych w wysokoobrotowych łożyskach precyzyjnych. Ich zalety to cicha praca, niska masa, odporność na korozję i niski współczynnik tarcia.POM-H jest korzystny przy wyższych wymaganiach mechanicznych i większej sztywności. POM-C jest często lepszy przy kontakcie z wodą, mediami technologicznymi i tam, gdzie potrzebna jest stabilna odporność chemiczna. Dla zaworów wodnych zwykle warto rozpocząć testy od POM-C.Nie zawsze. Dla tworzyw technicznych klasy te często oznaczają roboczy poziom selekcji dostawcy. Należy wymagać konkretnych wartości tolerancji średnicy, okrągłości i rozrzutu partii. To szczególnie ważne przy średnicy 10 mm w aplikacjach precyzyjnych.POM ma niską nasiąkliwość i dobrą stabilność wymiarową w wilgotnym środowisku. Nie oznacza to jednak odporności na każde medium i każdą temperaturę. Przy gorącej wodzie, detergentach lub długim kontakcie chemicznym trzeba potwierdzić zgodność materiału.W precyzyjnych zastosowaniach i przy zmiennej wilgotności POM często jest lepszy, ponieważ mniej chłonie wodę i stabilniej utrzymuje wymiary. Poliamid może być korzystny przy udarach i mniej wymagających tolerancjach. Najlepszy wybór zależy od warunków pracy.POM jest zwykle sztywniejszy, bardziej nośny i korzystniejszy kosztowo. PTFE ma niższe tarcie i lepszą odporność chemiczną, ale jest bardziej miękki i podatny na pełzanie. W zaworach o małym obciążeniu PTFE może wygrać, natomiast w mechanizmach nośnych często lepszy jest POM.W zapytaniu należy podać średnicę, tolerancję, odmianę POM-H lub POM-C, kolor, ilość, wymagania jakościowe, oczekiwany dokument kontroli, sposób pakowania i miejsce dostawy. Warto też opisać zastosowanie, temperaturę, medium i obciążenie.Najczęściej są to producenci maszyn, automatyki, armatury, urządzeń pakujących, sprzętu AGD, elementów meblowych, systemów transportu wewnętrznego, aparatury laboratoryjnej oraz części do utrzymania ruchu. Popyt koncentruje się wokół dużych ośrodków przemysłowych i logistycznych.Tak. Jest to praktyczne, gdy firma potrzebuje różnych materiałów do jednego projektu. SDBALLS może wspierać takie zakupy jako producent kulek stalowych i partner integrujący dostawy sfer z tworzyw, szkła, ceramiki oraz metali nieżelaznych.Najważniejsze będą trwałość komponentów, ograniczanie odpadów, lepsza identyfikowalność partii, cyfrowa dokumentacja jakościowa, cichsze mechanizmy, energooszczędne systemy automatyki oraz dobór materiału pod kątem całego cyklu życia produktu. -
Śrut TSS #9 w Polsce: gęstość, zasięg i testy
Śrut TSS #9 to drobny, bardzo gęsty śrut wolframowy stosowany głównie w amunicji myśliwskiej do polowań na indyki i inną drobną zwierzynę tam, gdzie prawo dopuszcza takie zastosowanie. W praktyce polskiego rynku jego znaczenie rośnie, ponieważ łączy małą średnicę pojedynczej kulki z wysoką masą właściwą materiału. Oznacza to dużą liczbę kulek w ładunku, gęsty wzór pokrycia celu oraz lepsze zachowanie energii w locie niż w przypadku tradycyjnego śrutu ołowianego o podobnym rozmiarze.Najważniejsza odpowiedź brzmi: TSS #9 nie jest „zwykłym drobnym śrutem”. Dzięki gęstości około 18 g/cm³ może osiągać skuteczność porównywalną z większymi rozmiarami śrutu ołowianego, często zestawianymi z ołowiem #5 w kontekście energii i penetracji. W Polsce szczególnie interesuje on dystrybutorów, sklepy łowieckie, producentów komponentów oraz użytkowników kalibrów 12, 20, 28 i .410, ponieważ umożliwia budowanie ładunków o wysokiej liczbie kulek bez skrajnego zwiększania odrzutu.W praktyce zakupowej trzeba jednak pamiętać o trzech rzeczach. Po pierwsze, TSS jest droższy niż ołów, stal lub bizmut. Po drugie, jako materiał bardzo twardy wymaga właściwych koszyków, zgodności z bronią i rozsądnego doboru czoka. Po trzecie, efekty należy potwierdzić testem pokrycia na papierze, a nie tylko deklaracją z opakowania. Dla kupujących w Polsce, od Gdańska i Gdyni po Poznań, Warszawę, Katowice i Rzeszów, liczy się również stabilne źródło dostaw, dokumentacja jakościowa oraz przewidywalność partii.CechaTSS #9Ołów #5Stal drobnaZnaczenie dla kupującego w PolsceGęstość materiałuOkoło 18 g/cm³Około 11,3 g/cm³Około 7,8 g/cm³TSS zachowuje energię mimo mniejszej średnicyLiczba kulek w uncjiOkoło 362 sztukiZnacznie mniejZależnie od rozmiaru, zwykle dużoTSS daje gęsty wzór bez dużego ładunkuOdporność na deformacjęBardzo wysokaŚrednia do niskiejWysokaMniej spłaszczonych kulek i bardziej przewidywalny lotKoszt zakupuWysokiNiski lub średniNiskiTSS jest rozwiązaniem premium, nie budżetowymTypowe zastosowanieIndyk, małe kalibry, ładunki specjalneTradycyjne polowania tam, gdzie dozwoloneStrefy bezołowiowe, ptactwo wodneDobór zależy od prawa, broni i celuGłówna przewagaGęstość, energia, liczba kulekNiska cena i dostępnośćZgodność z trendem bezołowiowymNajlepszy wybór zależy od budżetu i przepisówPowyższe porównanie pokazuje, dlaczego TSS #9 budzi zainteresowanie, ale nie powinien być kupowany bez analizy. To materiał o bardzo wysokiej skuteczności technicznej, lecz wymaga świadomego zastosowania, dobrej kontroli jakości i respektowania lokalnych przepisów łowieckich.Skrót TSS odnosi się do bardzo gęstego śrutu wolframowego, zwykle o zawartości wolframu przekraczającej 95%. Pozostała część stopu może obejmować nikiel, żelazo lub inne dodatki stopowe, których zadaniem jest ustabilizowanie struktury, nadanie odpowiedniej twardości i poprawa powtarzalności produkcji. Najważniejszym parametrem pozostaje gęstość, ponieważ to ona odróżnia TSS od ołowiu, stali i wielu innych materiałów stosowanych w śrucie myśliwskim.Gęstość około 18 g/cm³ oznacza, że mała kulka TSS może ważyć zaskakująco dużo w stosunku do swojej średnicy. W locie przekłada się to na lepsze utrzymanie prędkości i energii na dalszym dystansie. W porównaniu z ołowiem, który jest ciężki, ale bardziej miękki, TSS jest jednocześnie gęstszy i znacznie twardszy. To połączenie jest korzystne dla balistyki końcowej, choć wymaga większej uwagi przy doborze elementów naboju i lufy.Dla rynku w Polsce skład materiału ma także wymiar formalny. Dystrybutorzy i producenci komponentów coraz częściej oczekują kart charakterystyki, potwierdzenia składu chemicznego, raportów kontroli wymiarowej i informacji o partii produkcyjnej. Dotyczy to zwłaszcza firm działających w hubach handlowych, takich jak Warszawa, Poznań, Łódź, Wrocław i aglomeracja śląska, gdzie odbiorcy przemysłowi oraz sklepy specjalistyczne porównują wiele źródeł dostaw.Technologicznie ważna jest nie tylko sama zawartość wolframu, lecz także kulistość, rozkład średnic, stan powierzchni oraz brak ostrych krawędzi. W śrucie premium niewielkie odchylenia mogą wpływać na wzór pokrycia, prędkość i przewidywalność lotu. Dlatego przy imporcie warto pytać nie tylko o „wolfram 95%+”, ale również o tolerancję wymiarową, metodę sortowania, kontrolę gęstości oraz opakowanie zabezpieczające przed zanieczyszczeniem partii.ParametrTSS wolframowyOłówStalBizmutTypowa gęstośćOkoło 18 g/cm³Około 11,3 g/cm³Około 7,8 g/cm³Około 9,6 g/cm³TwardośćBardzo wysokaNiskaWysokaNiska do średniejDeformacja przy strzaleMinimalnaWyraźnaMałaMożliwa kruchośćPotencjał małych rozmiarówBardzo wysokiOgraniczonyOgraniczony przez niską gęstośćŚredniWrażliwość na jakość koszykaWysokaNiższaWysokaŚredniaPozycja cenowaNajwyższaNiskaNiskaŚrednia do wysokiejTabela pokazuje wyraźne „TSS kontra inne materiały”. Wolframowy śrut TSS nie wygrywa ceną, lecz stosunkiem gęstości do rozmiaru. To właśnie dlatego #9 może być realnie rozważany tam, gdzie przy ołowiu potrzebny byłby większy numer śrutu.Rozmiar #9 oznacza bardzo drobny śrut. W systemach stosowanych w amunicji myśliwskiej średnica pojedynczej kulki #9 wynosi zwykle około 2,0 mm, choć w praktyce należy sprawdzać konkretną specyfikację producenta. Najczęściej przyjmuje się, że jedna uncja śrutu TSS #9 zawiera około 362 kulki. Ta liczba jest kluczowa, ponieważ pokazuje, dlaczego drobny śrut wolframowy może tworzyć bardzo gęste pokrycie celu.W amunicji łowieckiej sama energia jednej kulki nie jest jedynym kryterium. Liczy się także liczba trafień w strefie skutecznej. Drobniejszy śrut daje więcej kulek, a więc większą statystyczną szansę równomiernego pokrycia. W przypadku TSS #9 ta korzyść jest szczególnie istotna, ponieważ wysoka gęstość materiału kompensuje małą średnicę. W rezultacie użytkownik otrzymuje jednocześnie dużą liczbę pocisków i zadowalającą energię pojedynczej kulki.Dla kupujących w Polsce warto rozróżnić trzy pojęcia: rozmiar nominalny, rzeczywistą tolerancję wymiarową i liczebność w masie. Dwa produkty oznaczone jako #9 mogą różnić się liczbą kulek w uncji, jeśli ich średnice mają inne tolerancje lub jeśli zastosowano nieco inny stop. Przy większych zamówieniach B2B dobrze jest zamówić próbkę, przeprowadzić kontrolę losową i porównać rozkład wymiarów.W praktyce handlowej liczba 362 kulek na uncję jest przydatnym punktem odniesienia, lecz nie powinna zastępować danych partii. Jeżeli importer z Trójmiasta, dystrybutor z Poznania albo sklep z okolic Lublina planuje stałą ofertę, powinien sprawdzić powtarzalność między partiami. Stała liczba kulek i stała masa ładunku ułatwiają przewidywanie wyników testów pokrycia oraz ograniczają reklamacje.Rozmiar śrutuMateriałPrzybliżona średnicaLiczba kulek w uncjiTypowa interpretacja#9TSSOkoło 2,0 mmOkoło 362Bardzo gęsty wzór i wysoka energia jak na rozmiar#8TSSWiększa niż #9Mniej niż #9Większa energia pojedynczej kulki, mniejsze pokrycie#7TSSWiększa niż #8Jeszcze mniej kulekOpcja do cięższych zastosowań#5OłówZnacznie większaZnacznie mniej niż TSS #9Tradycyjny punkt porównania energii#4OłówWiększa niż #5Mniej kulekWiększy ciężar pojedynczej kulki kosztem pokryciaDrobny stalowyStalZależna od normyWysoka liczba kulekDobre pokrycie, ale niższa gęstość i energiaPorównanie pokazuje przewagę liczebną TSS #9. Ołów #5 może mieć większą średnicę, ale znacznie mniejszą liczbę kulek w tej samej masie. Właśnie dlatego w dyskusjach o łowiectwie TSS #9 jest często traktowany jako materiał, który zmienia tradycyjne myślenie o rozmiarach śrutu.Najczęściej powtarzane porównanie brzmi: TSS #9 może zapewniać energię i penetrację zbliżoną do większego śrutu ołowianego, często zestawianego z rozmiarem #5. Nie należy jednak traktować tego jako identyczności w każdych warunkach. Rzeczywista skuteczność zależy od prędkości początkowej, długości lufy, czoka, jakości koszyka, temperatury, dystansu i konkretnej konstrukcji naboju.Z punktu widzenia fizyki TSS korzysta z wysokiej gęstości. Mniejsza kulka, jeśli jest bardzo gęsta, może utrzymywać pęd i energię lepiej niż większa kulka z lżejszego materiału. Ołów jest ciężki, ale mniej gęsty od TSS i bardziej podatny na spłaszczanie. Deformacja może pogarszać aerodynamikę i zwiększać rozrzut. TSS zachowuje kształt, dzięki czemu lot jest bardziej stabilny.Penetracja w mediach testowych, takich jak żel balistyczny lub płyty porównawcze używane w kontrolowanych próbach, zwykle pokazuje przewagę gęstych materiałów. Nie oznacza to jednak, że użytkownik powinien polegać wyłącznie na tabelach z internetu. W Polsce, gdzie warunki polowania, typy broni i dostępność amunicji są zróżnicowane, najlepszą praktyką jest sprawdzenie wybranej amunicji na strzelnicy zgodnie z regulaminem i przepisami bezpieczeństwa.W rozmowach z klientami warto unikać uproszczeń typu „#9 zawsze zastępuje #5”. Lepsze sformułowanie brzmi: w wielu konfiguracjach TSS #9 może osiągać zbliżoną lub korzystną skuteczność dzięki połączeniu gęstości, liczby kulek i odporności na deformację. To bardziej uczciwe i zgodne z praktyką testową.KryteriumTSS #9Ołów #5Kto wygrywaUwaga praktycznaEnergia względem rozmiaruBardzo wysokaWysoka dzięki większej średnicyTSS #9 w relacji masa-średnicaWynik zależy od prędkości nabojuPenetracja na dystansieBardzo dobraDobraCzęsto TSS #9Wymaga potwierdzenia testemLiczba kulekOkoło 362 na uncjęZnacznie mniejTSS #9Więcej trafień w strefie skutecznejDeformacjaMinimalnaWyraźna przy obciążeniuTSS #9Mniej nieregularnego lotuKosztWysokiNiższyOłów #5Budżet może decydować o wyborzeDostępność w PolsceRosnąca, ale specjalistycznaTradycyjnie wysoka tam, gdzie dozwoloneOłów #5TSS wymaga lepszego planowania zakupówTo zestawienie pokazuje najważniejszy kompromis: TSS #9 wygrywa technicznie w wielu parametrach, ale ołów #5 pozostaje tańszy i łatwiejszy do znalezienia. W 2026 roku przewaga TSS będzie zależeć nie tylko od balistyki, lecz także od polityki środowiskowej, ograniczeń dotyczących ołowiu i gotowości rynku do płacenia za rozwiązania premium.Gęstość wzoru, czyli równomierność rozmieszczenia kulek na celu testowym, jest jednym z najważniejszych parametrów przy ocenie śrutu TSS #9. Materiał może mieć świetne właściwości, ale jeśli dany nabój, lufa i czok tworzą nierówny wzór, skuteczność praktyczna będzie niższa. Dlatego każdą konfigurację należy oceniać na papierze lub tarczy testowej w warunkach kontrolowanych i zgodnych z zasadami bezpieczeństwa.Testy pokrycia zwykle polegają na strzelaniu do dużego arkusza z wyznaczonym kołem kontrolnym. Analizuje się liczbę trafień w obszarze centralnym, równomierność rozkładu oraz obecność „pustych” miejsc. W przypadku TSS #9 przewagą jest duża liczba kulek, co może poprawiać gęstość pokrycia. Jednak zbyt ciasny czok, niewłaściwy koszyk lub niekompatybilna amunicja mogą pogorszyć wynik.W Polsce testy powinny być prowadzone na legalnych strzelnicach, na przykład w okolicach Warszawy, Poznania, Wrocławia, Krakowa, Białegostoku czy Gdańska. Dla sklepów i dystrybutorów przydatne są własne protokoły porównawcze, ponieważ klient coraz częściej pyta nie tylko o markę, ale także o realne wyniki. Transparentne przedstawienie rezultatów zwiększa zaufanie i wspiera sprzedaż zgodną z zasadami odpowiedzialnego łowiectwa.Skuteczny zasięg nie powinien być rozumiany jako maksymalny dystans, na który kulka może dolecieć. Chodzi o dystans, na którym wzór pozostaje wystarczająco gęsty, a pojedyncze kulki zachowują energię i penetrację potrzebną do etycznego zastosowania. Właśnie dlatego TSS #9 jest ceniony: może utrzymywać korzystny wzór i energię dalej niż wiele tradycyjnych rozwiązań, ale każda konfiguracja wymaga potwierdzenia.Element testuCel pomiaruTSS #9Ołów #5Wniosek porównawczyRównomierność wzoruSprawdzenie pustych miejscZwykle bardzo dobraDobra, ale mniej kulekTSS ma przewagę liczebnąLiczba trafień w koleOcena gęstościWysokaNiższa przy tej samej masieTSS #9 częściej daje większe pokrycieStabilność między strzałamiPowtarzalnośćZależna od jakości nabojuZależna od deformacjiKontrola partii ma znaczenieWpływ czokaDopasowanie lufyBardzo istotnyIstotnyTSS wymaga ostrożnego doboruOcena energiiSkuteczność końcowaWysoka jak na rozmiarWysoka dzięki średnicyNie wystarczy sama liczba trafieńOcena kosztu testuBudżet próbDroższaTańszaPróby TSS warto dobrze zaplanowaćTabela podkreśla, że testy nie są formalnością. Dla produktów premium, takich jak TSS #9, są one najlepszym sposobem potwierdzenia wartości. W handlu hurtowym wyniki testów mogą także służyć jako argument w rozmowach z odbiorcami detalicznymi.Jedną z największych zalet TSS #9 jest użyteczność w różnych kalibrach. W kalibrze 12 można uzyskać bardzo gęste i mocne ładunki, ale pełen potencjał TSS często ujawnia się w mniejszych kalibrach: 20, 28 oraz .410. Wysoka gęstość materiału pozwala zmniejszyć masę ładunku przy zachowaniu skuteczności, co może oznaczać mniejszy odrzut i lżejszy zestaw myśliwski.Kaliber 12 pozostaje najpopularniejszy i najłatwiejszy do zaopatrzenia. Dla polskiego rynku detalicznego jest to bezpieczny punkt wyjścia, ponieważ wielu użytkowników posiada broń w tym kalibrze. TSS #9 w kalibrze 12 może być postrzegany jako rozwiązanie o maksymalnej rezerwie wzoru i energii. Jednocześnie jego koszt jest najwyższy, ponieważ większy nabój zużywa więcej materiału.Kaliber 20 staje się atrakcyjną alternatywą dla osób szukających równowagi między skutecznością a komfortem. W połączeniu z TSS #9 może zapewniać bardzo dobre wyniki, szczególnie gdy broń jest dobrze dopasowana, a amunicja przetestowana. W Polsce zainteresowanie kalibrem 20 rośnie wśród użytkowników ceniących lżejszą broń i bardziej mobilne polowanie.Kaliber 28 i .410 to obszar, w którym TSS zmienił sposób myślenia o małych średnicach lufy. Tradycyjnie były postrzegane jako bardziej ograniczone, ale dzięki gęstemu śrutowi wolframowemu mogą uzyskać parametry wcześniej trudne do osiągnięcia. Nie oznacza to, że każdy zestaw .410 jest automatycznie właściwy do każdego zastosowania. Wymaga to szczególnie starannego testu pokrycia, zgodności z producentem broni i odpowiedzialnego doboru dystansu.Ważne jest, aby nie traktować TSS jako sposobu omijania zasad bezpieczeństwa. Twardość materiału wymaga stosowania amunicji i osprzętu przeznaczonego do takich ładunków. Użytkownik powinien sprawdzić oznaczenia broni, zalecenia producenta i lokalne przepisy. Sklepy w Polsce powinny jasno informować, z jakimi lufami i czokami dany produkt jest zgodny.Twardość TSS jest jedną z cech, która bezpośrednio wpływa na zachowanie śrutu w momencie strzału. Ołów, jako materiał miękki, może się odkształcać pod wpływem przyspieszenia, nacisku sąsiednich kulek i kontaktu z elementami naboju. Spłaszczone lub nieregularne kulki lecą mniej przewidywalnie. TSS zachowuje kulisty kształt znacznie lepiej, co wspiera stabilniejszy lot i równomierniejsze pokrycie.Ta przewaga ma jednak drugą stronę. Bardzo twardy śrut może zwiększać wymagania wobec koszyka i zabezpieczenia lufy. Właściwie zaprojektowana amunicja powinna izolować kulki od bezpośredniego kontaktu z lufą. Dlatego przy zakupie nie wystarczy pytać o sam materiał. Trzeba pytać o całą konstrukcję naboju, zgodność z normami oraz zalecenia użytkowe.Dla producentów i importerów twardość oznacza również konieczność precyzyjnego pakowania i kontroli. Zanieczyszczone partie, mieszanie rozmiarów lub nadmierny pył metaliczny mogą utrudnić konfekcjonowanie. Wysokiej jakości dostawca powinien zapewniać czyste, jednorodne partie oraz dokumenty potwierdzające kontrolę.Z punktu widzenia odbiorców przemysłowych podobne wymagania są znane z branży precyzyjnych kulek stalowych. SDBALLS Industry Corp rozwija kompetencje w wytwarzaniu kulek stalowych od 1996 roku, a doświadczenie w kontroli średnicy, kulistości, twardości i powierzchni jest przydatne również przy rozmowach o śrucie i innych kulistych materiałach. Więcej informacji o zapleczu firmy można znaleźć na stronie kontroli jakości i wsparcia technicznego.Przewaga nad ołowiem nie polega więc tylko na tym, że TSS jest cięższy. Równie ważne jest to, że pozostaje kulisty. Mniejsza deformacja oznacza mniej przypadkowych odchyleń i lepszą powtarzalność. W 2026 roku, gdy użytkownicy oczekują dowodów, a nie samych haseł marketingowych, ta cecha będzie coraz mocniej podkreślana.TSS #9 jest produktem premium. Jego cena wynika z kosztu wolframu, złożoności produkcji, selekcji, kontroli jakości i logistyki. Dla polskiego kupującego ważne jest, aby porównywać nie tylko cenę za kilogram, ale także całkowity koszt użytkowy: liczbę skutecznych nabojów, powtarzalność partii, ryzyko reklamacji, dostępność dokumentów i stabilność dostaw.W imporcie do Polski kluczową rolę odgrywają porty i korytarze logistyczne. Towary mogą trafiać przez Gdańsk i Gdynię, a następnie do magazynów w centrum kraju, na przykład w Łodzi, Strykowie, Poznaniu lub okolicach Warszawy. Dla odbiorców z południa znaczenie ma także transport do Katowic, Krakowa i Wrocławia. Stabilna logistyka jest szczególnie ważna, gdy produkt jest drogi i zamawiany w ograniczonych, ale wartościowych partiach.Koszt należy oceniać w kilku scenariuszach. Klient detaliczny patrzy na cenę pudełka. Sklep patrzy na marżę, rotację i sezonowość. Dystrybutor patrzy na minimalne zamówienie, czas dostawy, odprawę, certyfikaty i opakowanie. Producent amunicji analizuje powtarzalność średnicy, gęstości, czystości i zgodności z recepturą. Każdy z tych odbiorców ma inny próg akceptacji ceny.W 2026 roku można oczekiwać dalszego zainteresowania materiałami bezołowiowymi i wysokogęstościowymi. Polityka środowiskowa Unii Europejskiej, dyskusje o ograniczeniu ołowiu oraz presja na odpowiedzialne łowiectwo będą wpływać na decyzje zakupowe. TSS nie jest najtańszą alternatywą dla ołowiu, ale jest jedną z najbardziej zaawansowanych technicznie.Czynnik zakupuTSS #9OłówStalOcena dla polskiego rynkuCena materiałuWysokaNiskaNiskaTSS wymaga segmentu premiumSkuteczność przy małym rozmiarzeBardzo wysokaŚredniaNiższaTSS uzasadnia cenę parametramiRyzyko regulacyjne ołowiuNiskie jako materiał bezołowiowyRosnąceNiskieTrend sprzyja TSS i staliDostępność hurtowaWymaga planowaniaSzerokaSzerokaWarto budować stałe relacje z dostawcąWymagania jakościoweBardzo wysokieŚrednieWysokieDokumentacja partii jest istotnaWartość marketingowaBardzo wysokaTradycyjnaEkologiczna i praktycznaTSS dobrze pasuje do oferty specjalistycznejAnaliza kosztowa pokazuje, że TSS #9 nie powinien konkurować z najtańszą amunicją. Jego miejsce to segment, w którym liczą się parametry, etyka polowania, małe kalibry, ograniczenie odrzutu i gotowość klienta do płacenia za sprawdzone właściwości.SDBALLS Industry Corp, znana również jako Shandong SDBALLS Industry Corp Ltd., działa jako producent precyzyjnych kulek i partner zintegrowanych dostaw. Firma ma ponad trzy dekady doświadczenia produkcyjnego, a jej zaplecze obejmuje trzy zakłady oraz roczną zdolność produkcyjną przekraczającą 5000 ton. Dla klientów w Polsce oznacza to możliwość rozmowy nie tylko o pojedynczym produkcie, ale także o stabilnym łańcuchu dostaw, kontroli jakości i konsolidacji zakupów.W obszarze możliwości technologicznych firma koncentruje się na kontroli wymiaru, twardości, klasy dokładności, obróbki powierzchni i powtarzalności partii. Te kompetencje są rozwijane w produkcji kulek ze stali węglowej, chromowej i nierdzewnej w klasach od G10 do G1000. Doświadczenie w precyzyjnych kulkach jest istotne także wtedy, gdy klienci pytają o stalowy śrut bezołowiowy, kuliste komponenty wielomateriałowe lub specjalne rozwiązania dla branży outdoorowej. Zakres produktów można przejrzeć w sekcji produkty kulkowe i śrutowe.W obszarze możliwości produkcyjnych SDBALLS obsługuje zarówno zastosowania przemysłowe, jak i rynki wymagające dużej powtarzalności. Kulki firmy trafiają do łożysk, elementów samochodowych, systemów przesuwnych, kółek transportowych, zespołów transferowych i zastosowań szlifierskich. Uzupełnieniem są bezołowiowe rozwiązania śrutowe, w tym śrut stalowy wyżarzany i powlekany, dostosowany do wymagań twardości zgodnych z rynkami europejskimi i amerykańskimi.W obszarze możliwości usługowych firma wspiera klientów jako partner zakupowy dla różnych materiałów kulistych: stali, tworzyw, szkła, ceramiki, miedzi i aluminium. Dla polskich importerów oraz producentów komponentów oznacza to prostsze zamówienia, mniej dostawców do kontrolowania i bardziej przewidywalną logistykę. Informacje o profilu firmy dostępne są na stronie o firmie SDBALLS.Dla rynku polskiego szczególnie ważne są trzy elementy współpracy: dokumentacja jakościowa, elastyczność dostaw i zrozumienie zastosowania końcowego. Klient z Warszawy może potrzebować partii testowej do walidacji, odbiorca z Poznania może oczekiwać regularnych dostaw magazynowych, a firma z Gdańska lub Gdyni może planować import kontenerowy przez port. SDBALLS wspiera takie scenariusze, łącząc produkcję własną z rolą integratora zakupowego. Przykłady sektorów zastosowań znajdują się w sekcji zastosowania przemysłowe i specjalistyczne.Choć główną specjalizacją firmy są precyzyjne kulki stalowe, doświadczenie w wielomateriałowych rozwiązaniach kulistych pomaga klientom rozmawiać również o produktach takich jak śrut stalowy, elementy niestandardowe i specjalne komponenty dla rynku łowieckiego. Przy TSS #9, gdzie kluczowa jest gęstość, średnica, czystość i powtarzalność, takie podejście do kontroli jakości ma duże znaczenie.Czy TSS #9 jest legalny w Polsce? Legalność zależy od konkretnego zastosowania, rodzaju polowania, aktualnych przepisów i dopuszczonej amunicji. Przed zakupem należy sprawdzić obowiązujące regulacje oraz zasady Polskiego Związku Łowieckiego i lokalne wymogi.Czy TSS #9 naprawdę zastępuje ołów #5? Nie jest to prosta zamiana jeden do jednego. W wielu konfiguracjach TSS #9 może osiągać zbliżoną energię i penetrację dzięki wysokiej gęstości, ale skuteczność trzeba potwierdzić testem pokrycia i danymi konkretnej amunicji.Ile kulek ma uncja TSS #9? Przyjmuje się około 362 kulki na uncję. Rzeczywista liczba może różnić się w zależności od tolerancji średnicy i składu stopu, dlatego przy zakupach hurtowych warto żądać danych partii.Dlaczego TSS jest droższy od ołowiu? Wolfram jest kosztownym surowcem, a produkcja gęstego, jednorodnego i kulistego śrutu wymaga dokładnej kontroli. Cena obejmuje materiał, selekcję, dokumentację, logistykę i niższą skalę rynku.Czy TSS #9 nadaje się do kalibru .410? Może być stosowany w odpowiednio zaprojektowanej amunicji i zgodnej broni. Małe kalibry korzystają z wysokiej gęstości TSS, ale wymagają szczególnie starannych testów wzoru i przestrzegania zaleceń producenta.Jaki czok wybrać do TSS? Nie ma jednej uniwersalnej odpowiedzi. Należy korzystać z czoków zgodnych z twardym śrutem i zaleceniami producenta broni oraz amunicji. Zbyt ciasne konfiguracje mogą nie dawać najlepszych wyników i mogą być niewłaściwe dla danej broni.Czy TSS niszczy lufę? Prawidłowo zaprojektowana amunicja z odpowiednim koszykiem powinna chronić lufę. Ryzyko rośnie przy niezgodnej amunicji, niewłaściwych czokach lub użyciu w broni, która nie jest przeznaczona do twardego śrutu.Jak sprawdzić jakość TSS przed zakupem? Warto poprosić o specyfikację składu, gęstości, średnicy, tolerancji, raport kontroli oraz próbkę. Dla stałych zakupów B2B przydatna jest kontrola losowa i porównanie kilku partii.Jakie trendy będą ważne w 2026 roku? Najważniejsze będą ograniczenia dotyczące ołowiu, rozwój materiałów bezołowiowych, większa rola dokumentacji, testów wzoru, śledzenia partii i odpowiedzialnej logistyki. Wzrośnie też zainteresowanie małymi kalibrami z wysokogęstym śrutem.Dla kogo TSS #9 jest najlepszym wyborem? Dla użytkowników i firm, które szukają maksymalnej skuteczności technicznej, gęstego wzoru, wysokiej energii przy małym rozmiarze i są gotowe zapłacić więcej za produkt premium. Dla zastosowań budżetowych lepsze mogą być inne materiały. -
Kulki HDPE 1 cal: tolerancje i zastosowania w Polsce
Kulka z HDPE o średnicy 1 cala, czyli 25,4 mm, to lekki, pływający element techniczny wykonany z polietylenu wysokiej gęstości. W praktyce zakupowej w Polsce jest wybierana wtedy, gdy potrzebne są: niska masa, dobra odporność chemiczna, mała nasiąkliwość, stabilna praca w wodzie, właściwości elektroizolacyjne oraz rozsądny koszt przy produkcji seryjnej. Typowy zakres pracy wynosi od około -30°C do +70°C, przy czym krótkotrwałe odchylenia zależą od gatunku tworzywa, konstrukcji aplikacji i obciążenia.Najczęstsze zastosowania obejmują pływaki, elementy zaworów, kulki kontrolne w prostych układach przepływu, separatory, wypełnienia techniczne, elementy izolacyjne, lekkie detale do urządzeń laboratoryjnych i przemysłowych oraz kulki używane w środowisku wilgotnym. W porównaniu z PP kulki HDPE zwykle oferują bardzo podobną pływalność, nieco inną sztywność i dobrą odporność udarową. W porównaniu z PVC są znacznie lżejsze i częściej unoszą się na wodzie, ale PVC może być lepsze tam, gdzie wymagana jest większa masa, sztywność lub odporność ogniowa.Dla kupującego z Warszawy, Łodzi, Poznania, Wrocławia, Katowic, Gdańska czy Krakowa kluczowe jest podanie nie tylko średnicy 25,4 mm, ale także tolerancji, klasy dokładności, koloru, wymaganej ilości, warunków pracy, kontaktu z cieczami oraz oczekiwań dotyczących dokumentacji. W zamówieniach eksportowych i importowych znaczenie mają również porty w Gdańsku i Gdyni, terminale kolejowe w Małaszewiczach, centra logistyczne pod Łodzią oraz magazyny dystrybucyjne na Śląsku.ParametrTypowa wartość dla kulki HDPE 1 calZnaczenie praktyczneŚrednica nominalna25,4 mmWymiar bazowy do projektowania gniazd, prowadnic i koszyMateriałPolietylen wysokiej gęstościLekkość, odporność na wodę i wiele chemikaliówGęstośćOkoło 0,94–0,97 g/cm³Kulka zazwyczaj unosi się na wodzieZakres pracyOkoło -30°C do +70°CDobry wybór do umiarkowanych warunków przemysłowychNasiąkliwośćBardzo niskaStabilność wymiarowa w wilgoci i wodzieIzolacyjność elektrycznaDobraPrzydatność w prostych układach izolacyjnychPorównanie z PVCHDPE jest lżejszyLepszy do pływania, gorszy gdy potrzebna jest duża masaPowyższa tabela przedstawia wartości orientacyjne. Przy projektach precyzyjnych należy potwierdzić dane dla konkretnej partii, ponieważ metoda formowania, stabilizacja materiału i warunki pomiaru mogą wpływać na wynik.HDPE, czyli polietylen wysokiej gęstości, należy do grupy termoplastów półkrystalicznych. Oznacza to, że jego struktura składa się z obszarów uporządkowanych krystalicznie i mniej uporządkowanych obszarów amorficznych. Taka budowa odpowiada za połączenie odporności chemicznej, niskiej nasiąkliwości, dobrej udarności oraz możliwości przetwarzania przez formowanie. W przypadku kulek technicznych ma to duże znaczenie, ponieważ kulka musi zachować kształt, pracować powtarzalnie i nie pękać przy normalnym użytkowaniu.Półkrystaliczność HDPE wpływa na skurcz przetwórczy. Dlatego produkcja kulek z tworzyw wymaga kontroli temperatury formowania, chłodzenia oraz stabilizacji wymiarowej. Dla użytkownika końcowego nie jest to tylko kwestia technologiczna. Jeżeli kulka ma pracować w gnieździe zaworu, układzie dozującym albo w separatorze, nawet niewielka różnica średnicy może wpływać na szczelność, tarcie lub swobodę ruchu.HDPE jest materiałem niepolarnym, co sprzyja odporności na wodę i wiele roztworów chemicznych. Nie oznacza to jednak pełnej odporności na każdy czynnik. Silne utleniacze, część rozpuszczalników aromatycznych oraz długotrwała ekspozycja na podwyższoną temperaturę mogą obniżyć trwałość. Dlatego przy zakupach dla zakładów chemicznych w Płocku, Puławach, Policach czy Tarnowie warto opisać medium, temperaturę, stężenie i czas kontaktu.Właściwości HDPE można modyfikować przez dobór gatunku surowca, barwników, stabilizatorów UV oraz dodatków specjalnych. Kulki naturalne, białe, czarne lub kolorowe mogą mieć różne zachowanie na zewnątrz. Do ekspozycji słonecznej zaleca się potwierdzić stabilizację UV. Do zastosowań, w których ważna jest czystość, należy omówić wymagania dotyczące składu materiału, migracji, atestów i czystości powierzchni.W praktyce HDPE jest często wybierany jako kompromis między ceną a właściwościami. Nie jest tak twardy jak wiele tworzyw konstrukcyjnych, takich jak POM, PA czy niektóre kompozyty. Nie jest również tak ciężki jak PVC. Jego przewaga ujawnia się wtedy, gdy wymagana jest pływalność, łatwość masowej produkcji, odporność na wilgoć oraz dobra żywotność w prostych mechanizmach.Cecha strukturyWpływ na kulkę HDPEPorównanie z innym tworzywemPółkrystalicznośćDobra odporność chemiczna i wytrzymałośćPP także jest półkrystaliczny, lecz bywa sztywniejszyNiska polarnośćMała nasiąkliwość i dobra pływalnośćPA chłonie więcej wilgoci niż HDPETermoplastycznośćMożliwość formowania seryjnegoGuma wymaga innej technologii i ma inną sprężystośćSkurcz materiałowyWymaga kontroli tolerancjiPOM może dawać wyższą stabilność wymiarowąOdporność udarowaDobra przy niskiej masiePVC jest cięższy i zwykle mniej elastycznyStabilizacja UVWażna przy pracy na zewnątrzCzarne tworzywa z dodatkami często są trwalsze na słońcuGładkość powierzchniWpływa na tarcie i szczelnośćStal daje wyższą precyzję, ale nie pływaTabela pokazuje, że dobór kulki HDPE nie powinien opierać się wyłącznie na średnicy. Struktura materiału decyduje o zachowaniu w rzeczywistym układzie, szczególnie przy kontakcie z wodą, detergentami, roztworami soli i zmienną temperaturą.Średnica 1 cala odpowiada 25,4 mm. W Polsce wielu konstruktorów posługuje się systemem metrycznym, ale oznaczenie calowe nadal występuje w dokumentacji międzynarodowej, częściach zamiennych, projektach eksportowych oraz urządzeniach sprowadzanych z USA, Wielkiej Brytanii lub Azji. Przy zamówieniu należy zawsze doprecyzować, czy chodzi o dokładnie 25,4 mm, czy o wymiar handlowy z dopuszczalną tolerancją.Tolerancja kulki plastikowej zależy od technologii produkcji, gatunku materiału, średnicy, wymagań powierzchniowych i kosztu kontroli. W zastosowaniach pływakowych dopuszczalna może być szersza tolerancja, ponieważ kulka nie musi uszczelniać gniazda. W zaworach zwrotnych lub urządzeniach dozujących wymagania bywają znacznie wyższe. Wtedy liczy się okrągłość, powtarzalność średnicy, brak nadlewek, gładkość powierzchni oraz stabilność partii.Klasy precyzji dla kulek z tworzyw nie zawsze są identyczne z klasami stosowanymi dla stalowych kulek łożyskowych. Dlatego w zapytaniu warto używać zrozumiałych parametrów: średnica nominalna, tolerancja średnicy, maksymalna różnica średnic w partii, wymagania wizualne, dopuszczalne ślady podziału formy, kolor, opakowanie oraz poziom kontroli. Jeżeli projekt opiera się na normach wewnętrznych, należy przesłać rysunek techniczny.Dla zakupów w Polsce praktyczne jest podzielenie potrzeb na trzy poziomy. Pierwszy to kulki ogólnego zastosowania, używane jako pływaki, wypełnienia lub elementy separacyjne. Drugi to kulki techniczne, gdzie średnica musi być kontrolowana w węższym zakresie. Trzeci to kulki specjalne, przeznaczone do bardziej wymagających układów, często z pełną dokumentacją i kontrolą partii.Poziom zakupuTypowa tolerancjaZastosowanieUwagi zakupoweOgólnySzersza, uzgadniana handlowoPływaki, wypełnienia, separatoryNajlepszy koszt przy dużych ilościachTechnicznyŚrednia, kontrolowanaProste zawory, prowadnice, układy przepływuWarto wymagać próbki przed seriąPrecyzyjnyWęższa, według rysunkuGniazda, dozowniki, urządzenia pomiarowePotrzebna kontrola średnicy i okrągłościWizualnyZależna od wygląduEkspozytory, demonstratory, edukacjaKolor i powierzchnia są równie ważneChemoodpornyZależna od mediumZbiorniki, instalacje wodne, przemysł chemicznyPotrzebne dane o stężeniu i temperaturzeZewnętrznyUzgodnionaAplikacje pod chmurkąWarto zamówić materiał stabilizowany UVPorównanie z kulką stalowąTworzywo ma zwykle szerszą tolerancjęTam, gdzie nie wymaga się nośności staliHDPE wygrywa masą i odpornością na wodęNajbezpieczniejsza procedura zakupowa polega na zamówieniu próbki, wykonaniu testu w docelowym urządzeniu i dopiero potem zatwierdzeniu serii. Dotyczy to szczególnie firm produkujących armaturę, wyposażenie basenowe, urządzenia rolnicze, dozowniki chemii gospodarczej oraz elementy dla przemysłu wodno-kanalizacyjnego.Gęstość HDPE wynosi zwykle około 0,94–0,97 g/cm³. Ponieważ gęstość wody wynosi około 1,00 g/cm³, kulka HDPE najczęściej pływa. Jest to jedna z głównych przyczyn wyboru tego materiału. W zbiornikach, wskaźnikach poziomu, pływających pokrywach ograniczających parowanie lub prostych układach kontroli przepływu niska gęstość daje przewagę nad PVC, stalą, szkłem i ceramiką.Twardość HDPE jest umiarkowana. Materiał nie jest kruchy, dobrze znosi uderzenia i ma korzystne właściwości przy kontakcie z innymi tworzywami. Nie powinien jednak zastępować twardych kulek łożyskowych w mechanizmach wymagających wysokiej nośności, minimalnego zużycia i bardzo małych odkształceń. Jeśli kulka ma przenosić duże obciążenia punktowe, lepszy może być POM, PA, stal nierdzewna albo ceramika.Wytrzymałość mechaniczna zależy od temperatury. W niskich temperaturach HDPE zachowuje dobrą udarność, ale w pobliżu górnej granicy pracy staje się bardziej podatny na pełzanie i odkształcenia pod stałym obciążeniem. Pełzanie jest szczególnie ważne w zaworach i gniazdach, gdzie kulka pozostaje dociśnięta przez dłuższy czas. Dlatego nie należy oceniać produktu tylko na podstawie krótkiego testu w temperaturze pokojowej.Dla polskich zakładów produkcyjnych istotna jest powtarzalność partii. W praktyce kulki trafiają do montażu automatycznego, dozowników w liniach produkcyjnych albo systemów kompletacji. Różnice średnicy, zbyt duże nadlewki lub zmienna masa mogą powodować zacięcia. Dlatego firmy z sektora maszynowego w Poznaniu, Bydgoszczy, Rzeszowie czy Bielsku-Białej często łączą wymagania materiałowe z wymaganiami dotyczącymi pakowania i czystości.WłaściwośćHDPEPPPVCWniosek praktycznyGęstośćNiska, zwykle pływaNiska, zwykle pływaWyższa, zwykle tonieHDPE i PP są lepsze do pływakówTwardośćUmiarkowanaUmiarkowana do wyższejWyższaPVC bywa lepszy do sztywnych elementówUdarnośćDobraDobra, ale zależna od temperaturyNiższa przy części gatunkówHDPE dobrze znosi uderzeniaNasiąkliwośćBardzo niskaBardzo niskaNiskaWszystkie są użyteczne w wilgociOdporność chemicznaBardzo dobra na wiele mediówBardzo dobraDobra, ale inna dla rozpuszczalnikówMedium trzeba sprawdzić przed zakupemZakres temperaturyOkoło -30°C do +70°CCzęsto wyżej w ciepleZależny od gatunkuPP może wygrać przy wyższej temperaturzeKoszt i dostępnośćKorzystneKorzystneKorzystne, lecz cięższeDecyduje aplikacja, nie sama cenaPorównanie pokazuje, że HDPE nie jest materiałem uniwersalnie najlepszym, ale jest bardzo mocnym kandydatem do lekkich, pływających i chemoodpornych elementów. Jeśli priorytetem jest sztywność lub masa, PVC może być właściwsze. Jeśli priorytetem jest wyższa temperatura, warto rozważyć PP lub inne tworzywo konstrukcyjne.Zakres od -30°C do +70°C należy traktować jako praktyczny przedział roboczy dla wielu zastosowań kulek HDPE, a nie jako gwarancję dla każdej konstrukcji. W niskiej temperaturze materiał pozostaje użyteczny, ale warunki udarowe, szybkość uderzenia i geometria gniazda mogą wpływać na trwałość. W wysokiej temperaturze rośnie ryzyko pełzania, deformacji i zmiany wymiarów pod obciążeniem.W Polsce kulki HDPE mogą pracować w bardzo różnych warunkach klimatycznych. W magazynach w Gdańsku, Szczecinie czy Gdyni ważna jest wilgotność i ekspozycja na sól. W zakładach na Śląsku liczą się zanieczyszczenia przemysłowe i kontakt z olejami. W rolnictwie na Mazowszu, Wielkopolsce i Lubelszczyźnie elementy mogą być narażone na mróz, promieniowanie słoneczne oraz nawozy. W instalacjach komunalnych pojawia się woda, detergenty i okresowe zmiany temperatury.Projektując układ z kulką HDPE, warto przeprowadzić test w warunkach zbliżonych do rzeczywistych. Przykładowo kulka pracująca w zbiorniku na zewnątrz powinna być sprawdzona po cyklach mrozu i odwilży. Kulka w zaworze z ciepłą cieczą powinna być oceniona po długotrwałym docisku. Kulka w kontakcie z detergentem powinna przejść test pęcznienia, zmiany masy i zmian powierzchni.Trendy na rok 2026 będą zwiększać znaczenie kontroli temperatury i śladu środowiskowego. Firmy w Unii Europejskiej, w tym w Polsce, coraz częściej pytają o trwałość produktu, możliwość ograniczenia odpadów, dokumentację materiałową i stabilność dostaw. Zamiast kupować najtańszy element, działy zakupów będą preferować kulki, które ograniczają awarie, reklamacje i wymiany serwisowe.HDPE ma bardzo niską absorpcję wody, dlatego kulki wykonane z tego materiału dobrze sprawdzają się w środowisku wilgotnym. Nie pęcznieją znacząco pod wpływem wody, nie tracą łatwo wymiaru i mogą pracować w zbiornikach, filtrach, separatorach oraz instalacjach pomocniczych. Ta cecha odróżnia HDPE od materiałów, które chłoną wilgoć i zmieniają swoje właściwości po dłuższym kontakcie z cieczą.Odporność chemiczna obejmuje wiele kwasów, zasad, soli i detergentów, ale zawsze trzeba sprawdzić konkretne medium. W przemyśle polskim często występują roztwory myjące, środki dezynfekcyjne, płyny technologiczne, nawozy, solanki, ścieki, lekkie oleje i emulsje. Każdy z tych czynników może działać inaczej w zależności od temperatury, stężenia i czasu kontaktu. W przypadku mieszanin chemicznych sam opis „odporne na chemię” jest zbyt ogólny.W zastosowaniach wodnych kulki HDPE są używane jako elementy pływające i ograniczające parowanie. Mogą być stosowane w zbiornikach procesowych, basenach technicznych, instalacjach oczyszczania, a także w prostych wskaźnikach poziomu. Niska masa ułatwia obsługę i transport, a odporność na wilgoć zmniejsza ryzyko degradacji.Przy kontakcie z wodą pitną, żywnością, kosmetykami lub farmaceutykami konieczne są dodatkowe ustalenia. Należy potwierdzić zgodność surowca, barwników i procesu z wymaganiami danej branży. Sama nazwa HDPE nie wystarcza do zatwierdzenia materiału w aplikacji regulowanej.Dobór między HDPE, PP i PVC powinien zaczynać się od pytania o funkcję kulki. Czy ma pływać? Czy ma uszczelniać? Czy ma być ciężka? Czy pracuje w cieczy? Czy jest narażona na temperaturę? Czy ważna jest izolacyjność elektryczna? Czy wymagana jest zgodność z określonymi przepisami? Dopiero odpowiedzi pozwalają wybrać materiał.HDPE jest zwykle pierwszym wyborem dla lekkich kulek pływających, elementów narażonych na wodę i aplikacji, w których ważna jest odporność chemiczna przy niskim koszcie. PP może być rozważany tam, gdzie potrzebna jest nieco większa sztywność lub lepsza praca w wyższej temperaturze. PVC jest korzystny, gdy kulka ma być cięższa, bardziej sztywna lub gdy pływalność nie jest potrzebna.AplikacjaNajlepszy wybórAlternatywaUzasadnieniePływak w wodzieHDPEPPNiska gęstość i bardzo mała nasiąkliwośćElement cięższy od wodyPVCInne tworzywa lub stalWyższa gęstość ułatwia zanurzenieProsty zawór chemicznyHDPE lub PPPVCDecyduje medium, temperatura i gniazdoWyższa temperatura pracyPPTworzywa konstrukcyjnePP często lepiej znosi ciepło niż HDPEIzolacja elektrycznaHDPEPPOba materiały mają dobre właściwości izolacyjneEkspozycja zewnętrznaHDPE stabilizowanyPP stabilizowanyWymagana ochrona przed promieniowaniem UVNiska cena w dużej seriiHDPE lub PPPVCKoszt zależy od ilości, koloru i tolerancjiSztywność detaluPVCPPPVC może oferować większą sztywnośćTakie porównanie jest szczególnie przydatne dla polskich dystrybutorów technicznych, producentów armatury, firm utrzymania ruchu oraz importerów kompletujących wiele typów kulek w jednym zamówieniu. W praktyce warto poprosić o próbki kilku materiałów i wykonać test w docelowym urządzeniu.Kulki HDPE są dobrym wyborem w prostych zastosowaniach elektroizolacyjnych, ponieważ materiał nie przewodzi prądu jak metal i ma niską absorpcję wilgoci. Nie oznacza to jednak, że każda kulka HDPE nadaje się do urządzeń elektrycznych wysokiego napięcia. W aplikacjach regulowanych trzeba sprawdzić wymagania norm, odstępy izolacyjne, odporność na śledzenie prądowe, temperaturę i palność.W zastosowaniach pływających kluczowa jest gęstość. Kulka 25,4 mm z HDPE ma małą masę i zwykle utrzymuje się na powierzchni wody. Może służyć jako element wskaźnika poziomu, część pływaka, element ograniczający parowanie, lekki zawór pływakowy albo detal używany w urządzeniach badawczych. W przemyśle wodno-kanalizacyjnym i gospodarce komunalnej takie właściwości są bardzo praktyczne.W portach Gdańska, Gdyni i Szczecina zastosowania pływające mogą dotyczyć urządzeń serwisowych, oznaczeń, elementów pomocniczych oraz układów technicznych pracujących w wilgoci. W centrach przemysłowych, takich jak Łódź, Wrocław, Poznań i Katowice, częściej spotyka się kulki w maszynach, zbiornikach, dozownikach i systemach automatyzacji.Przy projektowaniu pływaka trzeba uwzględnić nie tylko wyporność, ale również odporność na zabrudzenia. Osad, olej, biofilm lub krystalizacja soli mogą zmieniać zachowanie kulki. W przypadku pracy w ściekach, solankach albo emulsjach trzeba przewidzieć okresowe czyszczenie lub test starzeniowy.SDBALLS Industry Corp, znana także jako Shandong SDBALLS Industry Corp Ltd., wspiera klientów z Polski jako producent precyzyjnych kulek stalowych oraz zintegrowany partner zaopatrzeniowy dla kulek z wielu materiałów. Firma rozwija doświadczenie produkcyjne od 1996 roku i obsługuje odbiorców przemysłowych w ponad 50 krajach. Dla kupujących z Polski istotne jest połączenie zaplecza produkcyjnego, kontroli jakości i możliwości konsolidacji zamówień.W obszarze kompetencji technologicznych SDBALLS koncentruje się na kontroli geometrii, doborze materiału i stabilności parametrów partii. Doświadczenie zdobyte przy kulkach stalowych w klasach od G10 do G1000 pomaga w prowadzeniu rozmów technicznych również wtedy, gdy klient poszukuje kulek z tworzyw, szkła, ceramiki, miedzi lub aluminium. Jeżeli projekt wymaga kulki HDPE 1 cal, zespół może pomóc w doprecyzowaniu średnicy, tolerancji, powierzchni i warunków pracy. Więcej o podejściu do jakości można znaleźć na stronie kontrola jakości i wsparcie techniczne.W zakresie możliwości produkcyjnych firma posiada trzy zakłady i roczną zdolność produkcyjną przekraczającą 5000 ton dla głównego asortymentu stalowego. Portfolio obejmuje kulki ze stali węglowej, chromowej i nierdzewnej, a także śrut stalowy bezołowiowy dla rynków outdoorowych. Ten fundament produkcyjny jest ważny dla klientów, którzy chcą łączyć różne pozycje zakupowe: na przykład kulki stalowe do łożysk, kulki nierdzewne do armatury i kulki HDPE do elementów pływających. Przegląd kategorii znajduje się w sekcji produkty i materiały kulek.W obszarze usług SDBALLS działa jako partner integrujący dostawy. Oznacza to wsparcie w doborze materiałów, wyszukiwaniu rozwiązań wielomateriałowych, organizacji eksportu, przygotowaniu próbek i komunikacji technicznej. Dla polskich firm, które importują komponenty przez porty morskie lub kolejowe korytarze logistyczne, ważne są stabilne terminy, czytelna specyfikacja i możliwość zamawiania różnych produktów u jednego dostawcy. Informacje o firmie dostępne są pod adresem o SDBALLS i doświadczeniu firmy.Kulki i elementy sferyczne znajdują zastosowanie w wózkach, systemach przesuwnych, zespołach kulowych, łożyskach, częściach samochodowych, urządzeniach przemysłowych i zastosowaniach outdoorowych. W Polsce podobne potrzeby występują w przemyśle maszynowym, motoryzacyjnym, meblowym, rolniczym, chemicznym i komunalnym. Przykładowe obszary użycia można przejrzeć w dziale zastosowania przemysłowe kulek.Praktyczna rada dla kupujących: w zapytaniu o kulki HDPE 25,4 mm należy podać liczbę sztuk, tolerancję, kolor, oczekiwaną powierzchnię, środowisko pracy, temperaturę, kontakt chemiczny i wymagane dokumenty. Im pełniejszy opis, tym łatwiej uniknąć nieporozumień i dobrać materiał właściwy dla aplikacji.Nominalnie tak, ale rzeczywisty wymiar zależy od tolerancji produkcyjnej. Przy zakupie należy określić dopuszczalne odchylenie, zwłaszcza gdy kulka pracuje w gnieździe, zaworze lub prowadnicy.Zazwyczaj tak, ponieważ gęstość HDPE jest niższa od gęstości wody. Trzeba jednak uwzględnić dodatki materiałowe, zabrudzenia, osady i warunki cieczy, które mogą wpływać na zachowanie w praktyce.Nie zawsze. HDPE jest bardzo dobry do pływania, wilgoci i wielu zastosowań chemicznych. PP może być korzystniejszy przy wyższej temperaturze lub gdy potrzebna jest inna sztywność. Wybór zależy od aplikacji.HDPE jest lżejszy i zwykle pływa, dlatego jest lepszy do pływaków. PVC jest cięższy i sztywniejszy, więc może być lepszy tam, gdzie kulka ma tonąć albo zwiększać masę układu.Dla wielu zastosowań przyjmuje się około -30°C do +70°C. Przy długotrwałym obciążeniu, kontakcie chemicznym lub pracy blisko granic temperatury należy wykonać test w rzeczywistych warunkach.Nadają się do wielu kwasów, zasad, soli i detergentów, ale odporność trzeba potwierdzić dla konkretnego medium, stężenia, temperatury i czasu kontaktu. Ogólna nazwa materiału nie zastępuje testu.Tak, dostępne bywają kulki naturalne, białe, czarne i kolorowe. Przy pracy na zewnątrz warto zapytać o stabilizację UV, ponieważ promieniowanie słoneczne wpływa na starzenie tworzywa.Najważniejsze są: średnica 25,4 mm, tolerancja, ilość, kolor, wymogi powierzchni, zastosowanie, temperatura, medium chemiczne, oczekiwane dokumenty, sposób pakowania i planowany termin dostawy do Polski.Tylko wtedy, gdy konkretny surowiec, dodatki i proces spełniają wymagania danej aplikacji. Trzeba potwierdzić dokumentację materiałową i zgodność z odpowiednimi przepisami.Rosnąć będzie znaczenie trwałości, dokumentacji, stabilnych łańcuchów dostaw, ograniczania odpadów i doboru materiałów pod kątem całkowitego kosztu użytkowania. Polskie firmy będą częściej pytać o ślad środowiskowy i niezawodność partii. -
Śrut stalowy S230 w Polsce: normy, rozmiar i dobór
Śrut stalowy S230 to kuliste metaliczne ścierniwo o nominalnej średnicy około 0,6 mm, stosowane w oczyszczaniu strumieniowo-ściernym, przygotowaniu powierzchni pod malowanie, usuwaniu zgorzeliny, wzmacnianiu powierzchni oraz obróbce odlewów i konstrukcji stalowych. W praktyce handlowej zakres ziarnowy dla S230 odpowiada w przybliżeniu przedziałowi 0,024–0,034 cala, czyli około 0,60–0,85 mm, zależnie od interpretacji sit i tolerancji stosowanych przez producenta oraz odbiorcę.Dla odbiorców w Polsce najważniejsze są trzy grupy parametrów: zgodność wymiarowa z SAE J444 i ISO 11124-3, stabilny skład chemiczny wysokowęglowej stali lanej oraz właściwie dobrana twardość, najczęściej w klasach GP, GL lub GH. Wybór między S170, S230 i S280 zależy od oczekiwanej szybkości czyszczenia, profilu chropowatości, rodzaju urządzenia oraz kosztu zużycia ścierniwa.W skrócie: S230 jest rozmiarem uniwersalnym. Daje wyraźniejszy profil niż S170, ale jest łagodniejszy i mniej agresywny niż S280. Dobrze sprawdza się w automatycznych śrutownicach wirnikowych, kabinach, liniach do blach i profili, w zakładach odlewniczych, stalowych i remontowych. W polskich warunkach przemysłowych jest często wybierany przez firmy z Górnego Śląska, Wielkopolski, Dolnego Śląska, Pomorza oraz okolic Warszawy i Łodzi, gdzie liczą się powtarzalność, wydajność i zgodność z dokumentacją jakościową.ParametrTypowa wartość dla S230Znaczenie dla użytkownikaNominalny rozmiarOkoło 0,6 mmUniwersalna granulacja do czyszczenia i profilowaniaZakres calowyOkoło 0,024–0,034 calaPomocny przy porównaniu z dokumentacją zagranicznąNormySAE J444, ISO 11124-3Ułatwiają odbiór techniczny i kontrolę dostawMateriałWysokowęglowa stal lanaZapewnia trwałość i odporność na kruszenieTwardośćGP, GL lub GHDobór do intensywności pracy i profilu powierzchniTypowe zastosowanieŚrutowanie stali, odlewów, profili, blachStabilna praca w obiegu zamkniętymTabela pokazuje, że S230 nie jest wyłącznie oznaczeniem rozmiaru. W praktyce zakupowej trzeba jednocześnie ocenić wielkość ziarna, twardość, czystość, odporność na rozpad, pylenie i zgodność z wymaganiami procesu.Oznaczenie S230 odnosi się do klasy wielkości kulistego śrutu stalowego. Litera „S” wskazuje śrut kulisty, natomiast liczba jest związana z nominalnym rozmiarem ziarna według systemu klasyfikacji stosowanego w normach branżowych. Dla użytkownika ważniejsze od samego symbolu jest to, jaka część partii pozostaje na określonych sitach kontrolnych i czy rozkład ziarnowy jest powtarzalny między dostawami.W rzeczywistym procesie śrutowania nie pracuje idealnie jednorodna kula o jednej średnicy. Nawet wysokiej jakości partia zawiera rozkład ziaren: część jest nieco większa, część mniejsza, a w trakcie eksploatacji ziarna zużywają się, pękają i przechodzą do drobniejszych frakcji. Dlatego w zakładach produkcyjnych w Polsce kontroluje się nie tylko nowy śrut, lecz także mieszankę roboczą w maszynie. Jeśli w obiegu jest zbyt dużo drobnej frakcji, spada energia uderzenia i czyszczenie trwa dłużej. Jeśli frakcja jest zbyt gruba, rośnie chropowatość i ryzyko nadmiernego zużycia elementów maszyny.Dla S230 praktyczny zakres wymiarowy 0,024–0,034 cala odpowiada typowym wymaganiom do usuwania zgorzeliny walcowniczej, rdzy i pozostałości formierskich bez nadmiernego uszkadzania podłoża. W zakładach konstrukcji stalowych w rejonie Katowic, Gliwic, Krakowa, Poznania czy Gdańska śrut S230 jest często stosowany tam, gdzie powierzchnia ma zostać przygotowana pod systemy malarskie, cynkowanie lub dalszą obróbkę mechaniczną.Cecha wymiarowaS170S230S280Charakter granulacjiDrobniejszaŚrednia, uniwersalnaGrubszaTypowa energia uderzeniaNiższaŚredniaWyższaProfil powierzchniDelikatniejszyUmiarkowanyBardziej wyraźnyRyzyko nadmiernej chropowatościNiskieKontrolowaneWyższe przy cienkich elementachTypowe elementyCieńsze detale, drobne odlewyBlachy, profile, odlewy średnieCięższe odlewy i masywne konstrukcjeDobór przy niepewnościGdy wymagana jest łagodnośćNajczęstszy punkt startowyGdy potrzeba większej agresywnościPorównanie pokazuje, że S230 jest kompromisem między szybkością czyszczenia a kontrolą profilu. W wielu nowych projektach technologicznych warto rozpocząć test od S230, a dopiero po pomiarze chropowatości i wydajności przejść do S170 lub S280.Normy SAE J444 i ISO 11124-3 są podstawą porządkowania wymagań dla metalicznych ścierniw używanych w obróbce strumieniowo-ściernej. Dla polskich odbiorców znaczenie norm jest szczególnie duże w projektach eksportowych, przy odbiorach inwestorskich, w przemyśle kolejowym, maszynowym, stoczniowym, odlewniczym i energetycznym. Oznaczenie zgodności pomaga uniknąć sytuacji, w której dostarczony materiał ma podobną nazwę handlową, ale inny rozkład ziarnowy lub inną charakterystykę użytkową.SAE J444 opisuje klasyfikację wielkości śrutu i grysu stalowego. ISO 11124-3 dotyczy wymagań dla wysokowęglowego śrutu i grysu staliwnego przeznaczonego do przygotowania powierzchni stalowych przed nakładaniem farb i podobnych produktów. W dokumentacji technicznej warto wymagać nie tylko symbolu S230, lecz także deklaracji zgodności, wyników analizy sitowej, składu chemicznego, twardości oraz informacji o czystości i wadach kształtu.W praktyce kontrola dostawy powinna obejmować porównanie etykiety, certyfikatu jakości i rzeczywistej próbki. Dobra partia śrutu ma wysoką kulistość, małą ilość pęknięć, ograniczoną zawartość pyłu oraz przewidywalną żywotność w obiegu. Jeżeli śrut rozpada się zbyt szybko, rośnie zużycie, zwiększa się obciążenie filtrów i pogarsza widoczność w kabinie lub komorze.Obszar kontroliCo sprawdzićDlaczego jest ważneAnaliza sitowaUdział frakcji zgodnych z S230Wpływa na energię uderzenia i profilTwardośćKlasa GP, GL lub GHDecyduje o agresywności i trwałościSkład chemicznyWęgiel, mangan, krzem, siarka, fosforWpływa na strukturę i odporność na pękanieKształt ziarenKulistość i brak ostrych odłamkówStabilizuje proces i ogranicza uszkodzeniaCzystośćPył, zanieczyszczenia, wilgoćChroni filtry, dysze i powierzchnię detaluDokumentacjaCertyfikat partii i identyfikowalnośćUłatwia audyty oraz reklamacjeW Polsce coraz częściej odbiorcy wymagają pełnej identyfikowalności partii, zwłaszcza gdy śrutowanie jest częścią procesu kwalifikowanego. Dotyczy to między innymi producentów konstrukcji dla energetyki wiatrowej, mostów, maszyn budowlanych, wagonów, elementów górniczych i urządzeń transportowych.Śrut S230 jest zwykle produkowany z wysokowęglowej stali lanej. Odpowiedni skład chemiczny pozwala uzyskać połączenie twardości, sprężystości i odporności na rozpad. Zbyt niska zawartość węgla może obniżyć trwałość i agresywność śrutu, natomiast niewłaściwa zawartość siarki lub fosforu może zwiększyć kruchość. Dlatego renomowani producenci kontrolują surowiec, topienie, atomizację, obróbkę cieplną, przesiewanie i pakowanie.Wysokowęglowy śrut stalowy jest szczególnie ceniony w obiegach zamkniętych, ponieważ może wykonać wiele cykli pracy, zanim zostanie usunięty jako zużyta frakcja. Dla firm w Polsce oznacza to niższy koszt jednostkowy oczyszczonego metra kwadratowego, mniejszą ilość odpadu i stabilniejszą jakość powierzchni. Sam koszt zakupu jednej tony nie powinien być jedynym kryterium. Bardziej miarodajny jest koszt w przeliczeniu na godzinę pracy maszyny, metr kwadratowy oczyszczonej powierzchni lub tonę odlewów.W praktyce zakupowej warto zapytać dostawcę o typową analizę chemiczną oraz o tolerancje. Trzeba również upewnić się, czy śrut jest przeznaczony do intensywnego obiegu w śrutownicach wirnikowych, czy raczej do lżejszych zastosowań. Różnice jakościowe mogą być widoczne dopiero po kilku dniach pracy, gdy w separatorze pojawi się nadmiar drobnej frakcji, a turbiny zaczną zużywać się szybciej niż zwykle.Pierwiastek lub cechaRola w śrucie stalowymSkutek nieprawidłowościWęgielBuduje twardość i wytrzymałośćZbyt niski obniża trwałość, zbyt wysoki zwiększa kruchośćManganPoprawia hartowność i odpornośćNiedobór może pogorszyć strukturęKrzemWspiera odtlenianie i stabilnośćNadmierna ilość może wpływać na kruchośćSiarkaNiepożądane zanieczyszczenieZwiększa ryzyko pękaniaFosforNiepożądane zanieczyszczenieMoże pogorszyć udarnośćObróbka cieplnaUstala strukturę i twardośćBrak stabilności między partiamiDane w tabeli mają charakter praktyczny: pokazują, że skład chemiczny i proces obróbki są równie ważne jak rozmiar. Dobrze przygotowany śrut S230 zużywa się stopniowo i przewidywalnie, zamiast szybko rozpadać się na pył.Twardość śrutu stalowego ma bezpośredni wpływ na efekt obróbki. W oznaczeniach GP, GL i GH spotyka się trzy główne poziomy użytkowe. GP jest zwykle wybierany do standardowego czyszczenia i przygotowania powierzchni, gdy potrzebna jest dobra trwałość i ograniczone zużycie maszyny. GL jest twardszy i bardziej agresywny, przydatny przy trudniejszych zanieczyszczeniach lub wtedy, gdy trzeba szybciej uzyskać określony profil. GH jest najtwardszy i stosowany głównie tam, gdzie wymagana jest intensywna obróbka, jednak wymaga dokładniejszej kontroli zużycia elementów maszyny.Dla większości zakładów w Polsce najlepszym punktem wyjścia jest S230 w klasie GP lub GL. GH warto stosować świadomie, po testach technologicznych i po sprawdzeniu, czy turbiny, wykładziny, separator oraz odpylanie są przygotowane na bardziej intensywną pracę. W cienkich detalach, elementach precyzyjnych lub powierzchniach o ograniczonej tolerancji chropowatości zbyt twardy śrut może powodować niepotrzebne ryzyko.Dobór twardości powinien uwzględniać rodzaj stali, grubość detalu, stan powierzchni, wymaganą klasę czystości, docelowy system powłokowy i czas cyklu. Inne ustawienia będą właściwe dla linii do blach w centrum serwisowym stali pod Poznaniem, inne dla odlewni żeliwa na Śląsku, a inne dla zakładu regeneracji maszyn rolniczych w województwie kujawsko-pomorskim.Wybór między S170, S230 i S280 jest jedną z najczęstszych decyzji przy uruchamianiu lub optymalizacji śrutowania. Zbyt drobny śrut może zapewnić estetyczną, równą powierzchnię, ale wydłuży cykl i nie zawsze usunie grubą zgorzelinę. Zbyt gruby śrut przyspieszy czyszczenie, lecz może nadać nadmierny profil, zwiększyć zużycie turbin i pogorszyć wygląd powierzchni. S230 często jest rozwiązaniem pośrednim, dającym stabilne wyniki przy rozsądnym zużyciu.Jeżeli zakład obrabia różne detale, od lekkich profili po średnie odlewy, S230 może uprościć gospodarkę magazynową. Zamiast utrzymywać wiele frakcji, można stosować jedną bazową granulację i korygować parametry maszyny: prędkość turbin, natężenie podawania śrutu, czas ekspozycji, ustawienie strumienia i sprawność separatora. W bardziej wymagających procesach warto jednak utrzymywać oddzielne zasypy dla różnych grup produktów.KryteriumS170S230S280Usuwanie lekkiej rdzyBardzo dobreBardzo dobreDobre, ale może być zbyt mocneUsuwanie zgorzelinyŚrednieDobreBardzo dobrePrzygotowanie pod malowanieDobre przy cienkim profiluBardzo uniwersalneDobre przy grubszych powłokachDelikatne detaleNajbezpieczniejszy wybórMożliwy po testachZwykle zbyt agresywnyCiężkie odlewyCzęsto zbyt wolnyDobry kompromisNajwiększa wydajnośćKoszt zużyciaNiski przy lekkiej pracyZrównoważonyMoże rosnąć przez zużycie maszynyTabela nie zastępuje prób produkcyjnych, ale pomaga zawęzić wybór. Jeżeli dokumentacja klienta końcowego wymaga konkretnego profilu chropowatości, decyzję należy potwierdzić pomiarem, na przykład za pomocą taśmy replikacyjnej lub profilometru.Efekt śrutowania zależy od energii kinetycznej ziarna, a ta wynika z jego masy, prędkości i kąta uderzenia. S230, jako granulacja średnia, pozwala uzyskać profil powierzchni odpowiedni dla wielu systemów malarskich stosowanych w konstrukcjach stalowych, maszynach, kontenerach, elementach infrastruktury i odlewach. Ostateczna chropowatość zależy jednak od twardości śrutu, rodzaju podłoża, czasu obróbki i stanu mieszanki roboczej.W praktyce zakład powinien prowadzić kartę procesu: rodzaj śrutu, klasę twardości, nastawy maszyny, czas cyklu, wynik wizualny, pomiar profilu i zużycie ścierniwa. Dzięki temu łatwiej odróżnić problem z dostawą śrutu od problemu z separatorem, turbiną lub odpylaniem. W wielu przypadkach spadek jakości czyszczenia nie wynika z samego S230, lecz z nadmiaru pyłu, źle ustawionego strumienia lub zbyt małej ilości śrutu w obiegu.Dla firm przygotowujących konstrukcje do malowania w portach Gdańsk, Gdynia i Szczecin istotne jest także ograniczenie zanieczyszczenia powierzchni solami i wilgocią. Śrut stalowy powinien być przechowywany w suchym miejscu, a worki lub pojemniki nie powinny stać bezpośrednio na mokrej posadzce. Zawilgocony śrut może zbrylać się, zwiększać ryzyko korozji i zaburzać podawanie.W odlewniach ważne jest usuwanie masy formierskiej i poprawa wyglądu powierzchni. W produkcji konstrukcji spawanych priorytetem bywa usunięcie zgorzeliny, odprysków i rdzy. W usługowych śrutowniach w okolicach Warszawy, Wrocławia czy Rzeszowa liczy się elastyczność, ponieważ każdego dnia obrabiane są inne detale. W takich warunkach S230 daje dobrą równowagę między wydajnością i bezpieczeństwem procesu.S230 jest kompatybilny z większością przemysłowych śrutownic wirnikowych, komorowych i kabinowych przeznaczonych do ścierniw metalicznych. Najlepiej sprawdza się w obiegu zamkniętym, gdzie separator usuwa pył i zbyt drobną frakcję, a sprawny system odzysku utrzymuje stały skład mieszanki roboczej. Przed zmianą granulacji należy sprawdzić zalecenia producenta maszyny, stan wirników, łopatek, dozowników, ślimaków, kubełków, wykładzin oraz filtracji.Optymalizacja zużycia nie polega wyłącznie na kupowaniu najtańszego śrutu. Kluczowe jest utrzymanie odpowiedniej mieszanki roboczej. Nowy S230 dosypywany do maszyny miesza się z ziarnami częściowo zużytymi. Jeżeli system separacji usuwa zbyt dużo dobrego śrutu, koszt rośnie. Jeżeli usuwa zbyt mało drobnej frakcji, spada wydajność i rośnie pylenie. Dlatego warto okresowo pobierać próbki z obiegu i wykonywać analizę sitową.W zakładach pracujących na trzy zmiany nawet niewielka poprawa zużycia ma duże znaczenie finansowe. Przykładowo zmniejszenie zużycia śrutu o kilka procent może w skali roku oznaczać znaczące oszczędności, zwłaszcza w odlewniach, hutach, centrach serwisowych stali i dużych malarniach przemysłowych. Dodatkową korzyścią jest mniejsze obciążenie filtrów oraz niższa ilość odpadu do zagospodarowania.Przy zakupie warto porównać nie tylko cenę za tonę, ale także opakowanie, dostępność w magazynie europejskim, czas dostawy do Polski, dokumentację jakościową i wsparcie techniczne. Firmy korzystające z portów w Gdańsku, Gdyni lub Hamburgu oraz centrów logistycznych w Łodzi, Strykowie i Poznaniu powinny planować zapasy z wyprzedzeniem, zwłaszcza przy produkcji ciągłej.SDBALLS Industry Corp, znana również jako Shandong SDBALLS Industry Corp Ltd., jest producentem precyzyjnych kulek stalowych i zintegrowanym partnerem dostaw dla odbiorców przemysłowych. Firma rozwija doświadczenie produkcyjne od 1996 roku, a jej zaplecze obejmuje kilka zakładów w prowincji Shandong. Dla klientów w Polsce znaczenie ma połączenie stabilnej produkcji, kontroli jakości i elastycznej obsługi zakupów międzynarodowych.W obszarze możliwości technologicznych SDBALLS koncentruje się na kontroli średnicy, twardości, materiału i powtarzalności partii. Doświadczenie w produkcji kulek ze stali węglowej, chromowej i nierdzewnej przekłada się na zrozumienie wymagań dotyczących geometrii, obróbki cieplnej i kontroli powierzchni. Klienci mogą zapoznać się z informacjami o zapleczu oraz standardach na stronie kontroli jakości i technologii.Możliwości wytwórcze firmy obejmują produkcję dużych wolumenów elementów kulistych w różnych klasach dokładności, od zastosowań precyzyjnych po ogólne aplikacje przemysłowe. SDBALLS dostarcza rozwiązania dla łożysk, motoryzacji, systemów przesuwnych, kół transportowych, zespołów kulowych oraz zastosowań specjalnych. Informacje o asortymencie można znaleźć w sekcji produkty przemysłowe.W zakresie możliwości usługowych firma wspiera klientów w konsolidacji zakupów. Oprócz własnych wyrobów stalowych może pomagać w organizacji dostaw kul i elementów sferycznych z różnych materiałów, takich jak tworzywa, szkło, ceramika, miedź czy aluminium. Dla polskich importerów, dystrybutorów i zakładów produkcyjnych oznacza to prostsze zakupy, jednego partnera kontaktowego oraz łatwiejszą koordynację dokumentów.SDBALLS obsługuje klientów z wielu krajów, a doświadczenie eksportowe jest ważne przy dostawach do Unii Europejskiej. W praktyce liczy się komunikacja, identyfikowalność partii, terminowość i zrozumienie wymagań technicznych. Więcej informacji o profilu przedsiębiorstwa znajduje się na stronie o firmie SDBALLS, a przykłady zastosowań przemysłowych w sekcji zastosowania w przemyśle.Dla rynku polskiego istotne są nie tylko parametry produktu, ale również stabilność dostaw. Zakłady w Polsce często pracują w harmonogramach powiązanych z kontraktami eksportowymi do Niemiec, Czech, Słowacji, Skandynawii i krajów bałtyckich. Dostawca śrutu stalowego, kulek lub innych elementów kulistych powinien rozumieć presję terminów, wymagania audytowe i konieczność utrzymywania jakości między partiami.Czy S230 jest dobrym wyborem do pierwszych prób śrutowania?Tak. S230 jest jedną z najbardziej uniwersalnych granulacji. Daje dobrą równowagę między szybkością czyszczenia, profilem powierzchni i zużyciem urządzenia. Przy bardzo cienkich detalach warto porównać go z S170, a przy ciężkich odlewach z S280.Jaka jest nominalna średnica śrutu S230?Nominalnie przyjmuje się około 0,6 mm, a praktyczny zakres ziarnowy jest często opisywany jako 0,024–0,034 cala. Ostateczną zgodność należy potwierdzić analizą sitową według właściwej normy.Czy S230 nadaje się do przygotowania powierzchni pod malowanie?Tak, pod warunkiem że proces zapewnia wymaganą czystość i profil chropowatości. Należy kontrolować stan mieszanki roboczej, czystość śrutu, wilgotność oraz parametry maszyny.Którą twardość wybrać: GP, GL czy GH?GP sprawdza się w standardowym czyszczeniu i tam, gdzie ważna jest trwałość śrutu. GL jest bardziej agresywny i dobry do trudniejszych powierzchni. GH stosuje się przy intensywnej obróbce, ale wymaga większej kontroli zużycia maszyny.Czy tańszy śrut zawsze obniża koszt procesu?Nie. Niska cena za tonę może oznaczać większe pylenie, szybszy rozpad i większe zużycie. Najlepiej liczyć koszt na metr kwadratowy oczyszczonej powierzchni lub na godzinę pracy maszyny.Jak przechowywać śrut stalowy w Polsce?Śrut należy trzymać w suchym, zadaszonym miejscu, z dala od wilgoci i zanieczyszczeń. Opakowania powinny być zabezpieczone przed uszkodzeniem, szczególnie w magazynach przy rampach i bramach załadunkowych.Jakie branże w Polsce najczęściej używają S230?Najczęściej są to odlewnie, zakłady konstrukcji stalowych, centra serwisowe stali, producenci maszyn, firmy remontowe, malarnie przemysłowe, zakłady kolejowe, stoczniowe i energetyczne.Jakie trendy będą ważne w 2026 roku?W 2026 roku rosnąć będzie znaczenie automatyzacji śrutowni, monitorowania zużycia ścierniwa, ograniczania pyłu, efektywności energetycznej i dokumentowania wpływu środowiskowego. Polityka zrównoważonego rozwoju w Unii Europejskiej będzie sprzyjać ścierniwom o dłuższej żywotności, mniejszej ilości odpadu i stabilnej jakości.Czy S230 może zastąpić kilka innych granulacji?W wielu zakładach tak, szczególnie gdy asortyment detali jest mieszany. Nie zawsze będzie jednak najlepszy dla skrajnie delikatnych lub bardzo masywnych elementów. Warto wykonać próby i ustalić własne okno procesu.Jak zamawiać S230 do zakładu w Polsce?W zapytaniu warto podać normę, granulację S230, klasę twardości, wymaganą dokumentację, typ opakowania, planowane zużycie miesięczne, miasto dostawy oraz informację o rodzaju śrutownicy. Ułatwia to dobór oferty i ogranicza ryzyko pomyłek.Podsumowując, śrut stalowy S230 jest praktycznym i wszechstronnym ścierniwem dla polskiego przemysłu. Jego skuteczność zależy jednak od pełnej specyfikacji: rozmiaru, twardości, składu chemicznego, norm, czystości i sposobu eksploatacji w maszynie. Dobrze dobrany S230 pomaga uzyskać powtarzalną powierzchnię, ograniczyć koszt obróbki i utrzymać stabilną produkcję w zakładach od Gdańska i Szczecina po Katowice, Wrocław, Poznań, Łódź, Warszawę i Rzeszów.