Médias de polissage industriels en vrac pour la France
Médias de polissage industriels en vrac pour la France
Réponse rapide

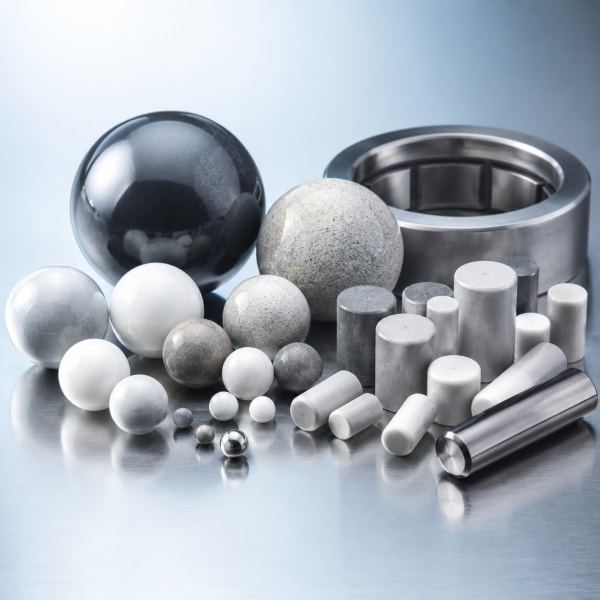
Pour une opération française de tribofinition, d’ébavurage, de rayonnage, de brunissage ou de polissage en série, le bon média de finition se choisit d’abord selon la matière de la pièce, l’état de surface visé, la géométrie, le volume de production et le type d’équipement utilisé. Les médias céramiques conviennent aux enlèvements de matière réguliers, aux pièces dures et aux cycles robustes. Les médias plastiques sont préférés pour les alliages tendres, les pièces en aluminium, le zinc, le laiton, les composants imprimés ou les pièces sensibles aux marques. Les médias en acier sont utilisés pour le brunissage, la densification de surface, le nettoyage léger et l’obtention d’un aspect brillant sans forte abrasion.
En France, les acheteurs industriels situés autour de Lyon, Saint-Étienne, Grenoble, Toulouse, Nantes, Lille, Strasbourg, Bordeaux, Marseille-Fos ou Paris-Saclay doivent aussi intégrer les contraintes de traçabilité, de conformité environnementale, de coût logistique, de délai et de stabilité lot après lot. Le choix ne se limite donc pas au prix au kilogramme. Il faut comparer le coût par pièce finie, la consommation du média, le taux de casse, la répétabilité de coupe, la compatibilité chimique avec les composés de tribofinition et la capacité du fournisseur à livrer en vrac, en sacs, en fûts ou sur palettes consolidées.
Une sélection fiable commence par un essai sur pièces réelles : un fournisseur sérieux doit pouvoir recommander la matière, la forme, la granulométrie, la densité de charge, le rapport pièces-médias, le composé liquide, le temps de cycle et la méthode de séparation. Pour les opérations françaises exigeant une production continue, il est conseillé de qualifier au moins deux références de médias, une principale et une de secours, tout en gardant une spécification technique claire : dimension, forme, composition, dureté, perte au cycle, couleur, abrasivité, tolérance dimensionnelle, conditionnement et documents de conformité.
SDBALLS Industry Corp accompagne ce type d’achat avec une double approche : fabrication maîtrisée de billes en acier de précision et intégration d’approvisionnement pour des sphères et médias multi-matériaux, y compris acier, céramique, verre, plastique, cuivre et aluminium. Pour les acheteurs français, cette organisation permet de consolider plusieurs besoins auprès d’un interlocuteur unique, avec un suivi qualité, une documentation structurée et une capacité de livraison adaptée aux volumes industriels.
Types de médias céramiques, plastiques et acier selon les applications de finition

Les trois grandes familles de médias utilisées en finition de masse répondent à des objectifs différents. Une erreur fréquente consiste à demander un média « universel ». En réalité, un média efficace sur une pièce en acier usiné peut être trop agressif pour une pièce en aluminium anodisable, tandis qu’un média plastique doux peut devenir trop lent sur une bavure épaisse après découpe ou usinage. Les industriels français de l’automobile, du médical, de l’aéronautique, du décolletage, de la coutellerie, de la robinetterie et du luxe doivent donc distinguer la fonction principale du média : couper, lisser, nettoyer, brunir, polir ou protéger la surface.
Le média céramique est dense, durable et disponible avec différents niveaux d’abrasivité. Il est courant dans les ateliers travaillant l’acier carbone, l’acier inoxydable, les aciers alliés, certaines fontes et des pièces forgées ou découpées. Sa masse favorise un bon impact mécanique dans les vibrateurs circulaires, les cuves vibrantes et les machines centrifuges. Il convient lorsque l’on veut retirer des bavures, casser des arêtes, homogénéiser un rayon ou préparer une pièce avant revêtement. En revanche, il peut marquer des matériaux tendres si le choix de forme, de taille ou de compound n’est pas maîtrisé.
Le média plastique, souvent à base de résine chargée d’abrasifs, se caractérise par une densité plus faible et une action de coupe plus douce. Il est utilisé pour les pièces en aluminium, zamak, laiton, cuivre, magnésium ou certaines matières techniques. Les entreprises de sous-traitance en Auvergne-Rhône-Alpes, en Bourgogne-Franche-Comté et en Occitanie l’emploient fréquemment pour des composants usinés où l’aspect visuel compte autant que le retrait de bavure. Il est utile pour éviter les chocs excessifs, réduire les risques de matage et limiter les incrustations.
Le média acier, sous forme de billes, satellites, aiguilles, diagonales ou autres profils, sert surtout au brunissage et au polissage par impact. Il ne vise généralement pas un enlèvement de matière important, mais une amélioration de l’éclat, une fermeture légère de la surface et parfois une augmentation de la résistance superficielle. Les billes en acier, notamment lorsqu’elles sont contrôlées en grade, en dureté et en état de surface, sont utilisées dans des environnements où la régularité dimensionnelle et la propreté métallurgique sont essentielles.
| Type de média | Usage principal | Avantages | Limites | Applications françaises typiques |
|---|---|---|---|---|
| Céramique abrasive | Ébavurage et rayonnage | Bonne coupe, durée de vie élevée, action stable | Peut être trop agressive sur pièces tendres | Décolletage en Haute-Savoie, composants mécaniques à Lyon |
| Céramique fine | Lissage et pré-polissage | Surface régulière, faible variation de coupe | Cycle plus long qu’un média très abrasif | Pièces inox, raccords, outils et petites pièces usinées |
| Plastique abrasif | Ébavurage doux | Réduit les marques, adapté aux alliages légers | Consommation parfois plus élevée | Aluminium aéronautique à Toulouse, pièces de vélo à Nantes |
| Plastique de finition | Préparation esthétique | Bonne protection des arêtes sensibles | Moins efficace sur bavures épaisses | Accessoires de luxe, pièces décoratives, composants anodisables |
| Acier au carbone | Brunissage économique | Forte densité, coût maîtrisé | Sensibilité à la corrosion si stockage inadapté | Quincaillerie, pièces de serrurerie, éléments de manutention |
| Acier inoxydable | Brunissage propre | Bonne résistance à la corrosion, bel éclat | Prix supérieur à l’acier carbone | Médical, agroéquipement, robinetterie, horlogerie technique |
| Billes de précision | Polissage par impact contrôlé | Rondeur, régularité, répétabilité | Nécessite une séparation adaptée | Roulements, glissières, systèmes de transfert à billes |
Ce tableau montre que la comparaison « céramique contre plastique contre acier » n’a de sens que si l’objectif final est défini. Pour une bavure forte, la céramique gagne souvent contre le plastique. Pour une surface fragile, le plastique gagne contre la céramique. Pour obtenir un brillant par densification, l’acier gagne contre les deux familles abrasives. Une qualification industrielle doit donc associer le média, le composé chimique, la machine et la pièce.
Comment choisir la bonne forme de média : cône, cylindre, triangle ou bille

La forme du média détermine la manière dont il entre en contact avec la pièce. Elle influence l’accès aux trous, aux rainures, aux poches, aux arêtes internes, aux angles, aux filetages et aux zones de transition. En France, les ateliers travaillant des pièces mécaniques complexes, des composants aéronautiques ou des pièces issues de fabrication additive rencontrent souvent un problème : le média qui coupe bien les arêtes externes peut rester coincé dans une cavité, ou ne pas atteindre une gorge interne. Le choix de forme est donc aussi important que la matière.
Le cône est apprécié pour sa polyvalence. Sa pointe peut accéder à certaines zones étroites, tandis que sa base offre une action plus large. Il convient aux pièces présentant des profils variés, des angles ouverts et des surfaces irrégulières. Le cylindre, droit ou coupé en biais, donne une action régulière et prévisible. Les cylindres coupés en angle permettent d’atteindre des zones plus fines et de limiter les risques d’empilement. Le triangle offre une action plus vive sur les arêtes et les zones angulaires. Il peut être très efficace pour casser des bavures, mais doit être dimensionné pour éviter l’insertion dans les trous. La bille, enfin, produit un contact ponctuel et roulant. Elle est idéale pour le brunissage, le polissage doux, le compactage superficiel et certaines opérations où l’on veut éviter une abrasion directionnelle.
La règle pratique consiste à choisir un média suffisamment petit pour atteindre les zones à traiter, mais suffisamment grand pour ne pas rester coincé. Pour les trous débouchants, le diamètre minimal du trou doit être comparé à la plus petite dimension du média. Pour les fentes, il faut tenir compte de l’épaisseur et de la longueur. Pour les pièces très légères, il faut éviter un média trop lourd qui provoquerait des chocs ou des déformations. Pour les pièces très massives, un média trop petit peut manquer d’énergie.
| Forme | Forces principales | À comparer contre | Risque à surveiller | Meilleur usage |
|---|---|---|---|---|
| Cône | Accès mixte, bonne polyvalence | Contre cylindre : plus flexible sur géométries variées | Coincement si la pointe correspond à un perçage | Pièces usinées avec reliefs et transitions |
| Cylindre droit | Contact stable et régulier | Contre triangle : moins agressif sur arêtes vives | Accès limité aux angles fermés | Lissage général, préfinition de surfaces simples |
| Cylindre biseauté | Bon accès et bonne coupe | Contre cylindre droit : meilleur dans les zones étroites | Usure de l’arête biseautée avec le temps | Ébavurage polyvalent en cuve vibrante |
| Triangle | Action vive sur arêtes | Contre bille : beaucoup plus abrasif | Marquage possible sur matériaux tendres | Rayonnage, suppression de bavures nettes |
| Bille | Roulement, brunissage, faible abrasion | Contre céramique angulaire : moins de coupe, plus de brillance | Séparation difficile si tailles proches des pièces | Polissage, brillance, densification superficielle |
| Satellite ou forme spéciale | Contact multidirectionnel | Contre formes simples : meilleure couverture complexe | Disponibilité et coût plus élevés | Pièces complexes, exigences esthétiques fortes |
| Aiguille ou broche | Accès à zones fines | Contre bille : accès supérieur aux rainures | Risque de coincement et de pliage selon matière | Petites cavités, microcomposants, nettoyage localisé |
Ce comparatif montre que la forme n’est pas un détail secondaire. Un acheteur français qui commande uniquement une « céramique abrasive de 10 mm » sans préciser la forme risque d’obtenir une performance instable. Dans les cahiers des charges, il est préférable d’indiquer la forme exacte, la dimension nominale, la tolérance, la granulométrie abrasive, le niveau de coupe et la méthode de séparation prévue.
Critères d’évaluation fournisseur pour une qualité constante des médias de finition de masse
La qualité d’un média de tribofinition ne se juge pas seulement à son aspect neuf. Elle se mesure en production, après plusieurs cycles, lorsque l’on observe la perte de masse, la casse, l’arrondi progressif, la propreté du bain, l’évolution de la rugosité et la stabilité du temps de cycle. Pour les donneurs d’ordres français, notamment dans l’automobile, les dispositifs médicaux, l’énergie, la mobilité et l’aéronautique, la constance lot après lot est indispensable. Un média plus agressif que prévu peut modifier un rayon critique ; un média trop friable peut polluer les pièces ; un média mal conditionné peut absorber l’humidité ou se dégrader pendant le transport.
Un fournisseur fiable doit fournir une fiche technique claire, une traçabilité de lot, des tolérances dimensionnelles, une information sur la composition, des recommandations de stockage et des certificats lorsque le marché l’exige. Il doit aussi être capable d’expliquer les différences entre les grades de coupe, les niveaux d’abrasif, les densités, les duretés et les formes. Pour les médias acier, les points de contrôle incluent la composition métallurgique, la dureté, la sphéricité, la rugosité, la propreté de surface et le traitement éventuel. Pour les médias céramiques ou plastiques, on examinera la porosité, la résistance à la casse, le taux d’usure et la régularité de l’abrasif incorporé.
Les capacités technologiques sont importantes. SDBALLS s’appuie sur une expérience longue dans les billes en acier de précision et sur des contrôles adaptés aux grades allant de la haute précision aux usages plus généraux. Cette culture du contrôle dimensionnel, de la dureté et de l’état de surface est pertinente lorsqu’un acheteur recherche des médias acier ou des sphères techniques pour des opérations de finition, de roulement, de transfert ou de polissage. Pour des besoins multi-matériaux, l’entreprise peut également coordonner des approvisionnements en plastique, verre, céramique, cuivre ou aluminium, avec une logique de sélection technique plutôt qu’une simple revente.
| Critère fournisseur | Pourquoi c’est important | Bon signe | Signal d’alerte | Impact sur la France |
|---|---|---|---|---|
| Traçabilité de lot | Permet d’analyser toute dérive de production | Numéro de lot, dossier qualité, historique | Lots mélangés ou documents incomplets | Indispensable pour sous-traitants automobiles et aéronautiques |
| Répétabilité dimensionnelle | Assure une action constante et une bonne séparation | Mesures régulières et tolérances annoncées | Dimensions variables dans un même sac | Réduit les arrêts machines à Lyon, Lille ou Toulouse |
| Résistance à la casse | Limite pollution et surconsommation | Essais d’usure et recommandations de charge | Poussières excessives, fragments fréquents | Diminue les coûts de nettoyage et de filtration |
| Conformité matière | Protège les marchés réglementés | Certificats et déclarations disponibles | Composition vague ou non documentée | Utile pour dispositifs médicaux, agroéquipement, export européen |
| Compétence applicative | Accélère la mise au point du procédé | Conseils sur média, compound, temps et séparation | Réponse limitée au prix par kilogramme | Important pour les PME sans laboratoire interne |
| Capacité logistique | Évite les ruptures en production | Palettes, sacs, fûts, documents douaniers maîtrisés | Délai incertain, emballage faible | Critique pour approvisionnement via Le Havre ou Fos-sur-Mer |
| Écoute technique | Permet d’adapter une formulation | Essais et ajustements possibles | Catalogue figé sans support | Avantage pour pièces spécialisées en séries moyennes |
La bonne pratique consiste à demander un échantillon, puis un lot pilote, avant de valider un contrat annuel. Le fournisseur doit être évalué sur le résultat final : rugosité, aspect, bavures restantes, propreté, temps de cycle, consommation et régularité. Le prix doit être analysé après essai, car un média moins cher peut coûter plus cher s’il s’use vite ou allonge le cycle.
Analyse du coût par pièce et optimisation du taux de consommation des médias
Le prix au kilogramme est facile à comparer, mais il peut être trompeur. Le véritable indicateur est le coût par pièce conforme. Celui-ci intègre le prix du média, sa durée de vie, la consommation de composé, l’eau, l’énergie, le temps machine, la main-d’œuvre, le taux de rebut, le nettoyage, la filtration, le traitement des effluents et la logistique. En France, où les coûts de main-d’œuvre, d’énergie et de conformité environnementale pèsent fortement, un média plus stable peut être économiquement meilleur qu’un média bon marché.
Pour calculer le coût par pièce, il faut mesurer la masse de média ajoutée sur une période donnée, le nombre de pièces traitées, le temps de cycle, le taux de pièces non conformes et le coût des consommables associés. La consommation d’un média dépend de sa composition, de sa forme, de la puissance de la machine, du rapport pièces-médias, de la géométrie des pièces, du compound, du pH, de la qualité de l’eau et de la séparation. Un média céramique très abrasif peut réduire le temps de cycle mais générer plus d’usure. Un média plastique peut protéger la pièce mais demander un temps plus long. Un média acier peut durer très longtemps, mais impose une prévention de la corrosion et une séparation magnétique ou mécanique adaptée.
L’optimisation commence par la stabilité du procédé. Il faut éviter les charges trop faibles, qui provoquent des chocs, et les charges trop élevées, qui réduisent le mouvement relatif. Le niveau d’eau doit être maîtrisé : trop d’eau amortit l’action, trop peu augmente la friction et la salissure. Les composés doivent être dosés précisément, car un excès augmente les coûts et peut nuire à l’efficacité. Les médias doivent être tamisés régulièrement pour retirer les fragments, les tailles trop petites et les corps étrangers.
| Poste de coût | Média économique contre média performant | Mesure recommandée | Risque si négligé | Action d’optimisation |
|---|---|---|---|---|
| Achat du média | Le moins cher contre le plus durable | Coût par kilogramme et durée de vie | Fausse économie | Comparer après essai de production |
| Temps machine | Cycle long contre cycle court | Minutes par lot et rendement horaire | Goulot d’étranglement | Choisir abrasivité et forme adaptées |
| Taux de rebut | Surface instable contre surface répétable | Pourcentage de pièces refusées | Coûts cachés élevés | Stabiliser charge, eau, compound et média |
| Consommation de compound | Dosage empirique contre dosage contrôlé | Millilitres par cycle ou par litre d’eau | Dépenses et effluents excessifs | Installer un dosage régulier |
| Usure du média | Friable contre résistant | Perte de masse par heure | Poussière, pollution, surachat | Tamisage et contrôle périodique |
| Énergie | Cycle inefficace contre cycle optimisé | Consommation par lot | Coût élevé, bilan carbone défavorable | Réduire les cycles après validation qualité |
| Logistique | Petites commandes contre vrac planifié | Coût rendu usine | Ruptures et frais unitaires élevés | Planifier palettes et stocks de sécurité |
Dans une usine française produisant des pièces de décolletage pour l’automobile, par exemple, le passage d’un média céramique standard à une forme mieux adaptée peut réduire le cycle de vingt minutes à quinze minutes sans augmenter les rebuts. Même si le prix au kilogramme augmente, le coût par pièce peut baisser grâce au gain de capacité machine. À l’inverse, pour une pièce décorative en aluminium, un média trop agressif peut sembler rapide mais créer des marques coûteuses à reprendre. Le meilleur coût est donc celui qui garantit la conformité dès le premier passage.
Services de personnalisation constructeur pour formulations spécialisées de médias de polissage
Certains besoins ne peuvent pas être résolus par un média standard. Les pièces issues de fabrication additive, les alliages légers sensibles, les composants médicaux, les pièces de luxe, les petits ressorts, les microcomposants et les géométries à cavités nécessitent parfois une formulation, une taille ou une forme spécifique. La personnalisation peut porter sur la matière, la densité, l’abrasivité, la couleur, la forme, le conditionnement, le niveau de propreté ou le degré de traçabilité.
Un service de personnalisation commence par une analyse de l’application. Le fournisseur doit demander la matière de la pièce, le procédé amont, la bavure typique, la rugosité initiale, la rugosité cible, les zones interdites, les dimensions critiques, le type de machine, le volume de production et les contraintes réglementaires. Les essais peuvent ensuite comparer plusieurs solutions : céramique forte coupe contre céramique fine, plastique abrasif contre plastique de pré-polissage, bille acier contre satellite acier, ou encore média standard contre média de forme spéciale.
Pour les acheteurs en France, la personnalisation est utile lorsque la production est stable et récurrente. Elle peut réduire les retouches manuelles, améliorer la répétabilité et protéger le savoir-faire industriel. Dans les bassins comme la vallée de l’Arve, l’axe Lyon-Grenoble, Toulouse, Nantes-Saint-Nazaire, Besançon ou le Grand Est, les sous-traitants cherchent souvent à transformer une opération artisanale de finition en procédé robuste, mesurable et transmissible.
Les capacités de fabrication de SDBALLS sont fondées sur plusieurs sites de production, un volume annuel important et une expérience industrielle de longue durée dans les billes en acier carbone, acier au chrome et acier inoxydable. Cette base permet de répondre à des besoins de sphères métalliques de différents grades, depuis des usages de précision jusqu’à des applications générales de broyage ou de finition. En complément, son rôle de partenaire d’approvisionnement intégré facilite la recherche de médias non métalliques lorsque l’application demande du plastique, de la céramique, du verre ou d’autres matériaux. Les acheteurs peuvent consulter les gammes et familles de solutions via la page des produits industriels disponibles.
Une personnalisation réussie doit rester contrôlable. Il est conseillé de formaliser une fiche de validation avec les paramètres d’essai, les résultats de surface, les photographies, les mesures de rugosité, les consommations et les tolérances. Cette documentation évite les malentendus lors du passage de l’échantillon au lot de production. Elle facilite aussi la communication entre le bureau méthodes, les achats, la qualité et l’atelier.
Conformité ISO 14001 et RoHS dans la fabrication des médias de broyage
La conformité environnementale et matière devient un facteur d’achat déterminant pour les industriels français. Les exigences ne concernent plus seulement le produit fini, mais aussi la chaîne d’approvisionnement. Les certifications de management environnemental, les restrictions de substances, la réduction des effluents, la maîtrise des poussières et la recyclabilité des emballages influencent les décisions, notamment pour les groupes travaillant avec l’automobile, l’électronique, l’énergie, le médical et les biens de consommation.
La norme ISO 14001 indique qu’un fabricant applique un système de management environnemental structuré. Elle ne signifie pas que chaque média est automatiquement adapté à toutes les applications, mais elle montre que l’entreprise suit des processus de contrôle, d’amélioration et de gestion des impacts. La conformité RoHS, lorsqu’elle est pertinente, vise à limiter certaines substances dangereuses dans les produits destinés à des secteurs réglementés. Pour les médias de finition, les acheteurs doivent demander les déclarations nécessaires selon l’usage, surtout si les pièces finies entrent dans des chaînes électroniques, mécatroniques ou exportées vers l’Union européenne.
SDBALLS maintient des systèmes qualité et environnement reconnus, dont ISO 9001, IATF 16949 et ISO 14001. Pour un acheteur français, cette base documentaire facilite l’évaluation fournisseur et la constitution de dossiers qualité. Les opérations liées aux billes d’acier de précision, aux billes inox, aux billes au chrome et aux solutions de grenaille sans plomb s’inscrivent dans une logique de contrôle industriel. Pour les marchés européens, les demandes de dureté, d’absence de plomb et de conformité peuvent être intégrées dès la phase de sélection.
En 2026, les tendances devraient renforcer cette pression. Les politiques européennes liées à l’économie circulaire, à la réduction de l’empreinte carbone et à la transparence des chaînes d’approvisionnement pousseront les fabricants à fournir davantage de données : origine matière, consommation énergétique, emballages recyclables, réduction des huiles de protection, limitation des substances préoccupantes, optimisation des transports et documents numériques. Les acheteurs français auront intérêt à privilégier les fournisseurs capables de répondre avec des données structurées plutôt qu’avec de simples promesses commerciales.
La durabilité ne signifie pas uniquement choisir un média « vert ». Elle consiste aussi à réduire la consommation par pièce, prolonger la durée de vie du média, diminuer les rebuts, réutiliser l’eau lorsque cela est possible, optimiser le compound et améliorer la séparation. Un média plus durable dans la machine peut réduire les déchets. Un emballage plus robuste peut éviter les pertes pendant le transport. Un fournisseur stable peut permettre des achats planifiés et réduire les expéditions d’urgence à forte empreinte carbone.
Délais, emballage et logistique pour expéditions de médias en vrac
La logistique est un élément stratégique pour les médias de finition en vrac. Les médias sont lourds, parfois sensibles à l’humidité, et leur coût rendu usine peut varier fortement selon le volume, le conditionnement et l’itinéraire. Pour la France, les flux internationaux passent souvent par les ports du Havre, de Fos-sur-Mer, de Dunkerque, de Marseille, de Nantes-Saint-Nazaire ou par des plateformes européennes comme Anvers, Rotterdam et Hambourg avant livraison vers les zones industrielles françaises. Les clients situés à Lyon, Clermont-Ferrand, Toulouse, Strasbourg, Rennes ou Lille doivent intégrer le transport intérieur dans le coût total.
Le conditionnement dépend du média et de l’usage. Les sacs de 20 ou 25 kg conviennent aux ateliers qui alimentent manuellement les machines et veulent garder de la flexibilité. Les fûts sont utiles pour protéger les médias métalliques, limiter l’humidité et faciliter le stockage. Les grands sacs ou palettes complètes conviennent aux gros consommateurs, à condition que l’atelier dispose de moyens de manutention. Pour les billes acier et médias sensibles à la corrosion, l’emballage doit empêcher l’eau, la condensation et les dommages mécaniques. Pour les médias céramiques, il faut limiter la casse pendant le transport. Pour les médias plastiques, il faut protéger contre l’écrasement, les salissures et les variations de stockage.
Les délais doivent être analysés en trois parties : temps de fabrication ou de préparation, temps de contrôle et d’emballage, temps de transport. Pour une référence standard en stock, le délai peut être court. Pour une forme spéciale, une composition personnalisée ou un grand volume, il faut anticiper. Les acheteurs français devraient prévoir un stock de sécurité calculé sur la consommation réelle, la variabilité de production et le délai maritime ou ferroviaire. Les commandes groupées réduisent souvent le coût par kilogramme, mais elles exigent une bonne prévision.
| Option logistique | Avantage | Comparaison contre autre option | Point de vigilance | Usage recommandé |
|---|---|---|---|---|
| Sacs de 20 à 25 kg | Manipulation simple | Contre grand sac : plus flexible mais plus d’emballage | Risque de déchirure si manutention rude | Ateliers moyens, changements fréquents de média |
| Fûts métalliques ou plastiques | Protection renforcée | Contre sac : meilleure protection, coût supérieur | Poids et espace de stockage | Billes acier, médias sensibles à l’humidité |
| Grand sac sur palette | Coût logistique réduit | Contre sacs : moins cher par kilogramme | Nécessite chariot ou palan | Consommation élevée en production continue |
| Palette mixte | Consolidation de plusieurs références | Contre commande séparée : moins de frais et suivi simplifié | Identification claire des lots | Usines avec plusieurs machines de tribofinition |
| Transport maritime | Économique pour gros volumes | Contre aérien : moins cher, plus long | Planification et humidité | Approvisionnement annuel ou trimestriel |
| Transport aérien | Rapide | Contre maritime : délai réduit, coût élevé | À réserver aux urgences | Échantillons, dépannage, validation rapide |
| Stock tampon en Europe | Sécurité d’approvisionnement | Contre livraison directe : plus réactif | Coût de stockage | Contrats récurrents avec consommation prévisible |
Une bonne commande de médias en vrac doit préciser le conditionnement, le poids net, le poids brut, l’étiquetage, la protection contre l’humidité, les documents de conformité, les incoterms, l’adresse de livraison, les contraintes de déchargement et le contact logistique. Ces informations réduisent les retards et les coûts imprévus. Pour les acheteurs français, la coordination entre service achats, transitaires, atelier et qualité est essentielle, surtout lors de la première importation.
Notre entreprise
SDBALLS Industry Corp, également connue sous le nom de Shandong SDBALLS Industry Corp Ltd., est un fabricant spécialisé dans les billes en acier de précision et un partenaire d’approvisionnement industriel intégré. Depuis plus de trente ans, l’entreprise développe des solutions pour des clients présents dans plus de cinquante pays. Son siège est situé à Tai’an, dans la province du Shandong, et son organisation industrielle repose sur plusieurs sites de production, avec une capacité annuelle importante destinée aux marchés de la précision, de la mécanique, de l’automobile, de la finition, du broyage et des applications générales.
Les capacités de fabrication couvrent les billes en acier carbone, acier au chrome et acier inoxydable, avec différents grades selon les exigences de précision. Ces produits sont utilisés dans les roulements, les systèmes de glissement, les roulettes, les unités de transfert à billes, les composants automobiles, les équipements mécaniques et certaines applications de broyage ou de polissage. Pour les marchés de chasse et d’activités extérieures, l’entreprise produit aussi de la grenaille d’acier sans plomb, avec des solutions recuites ou plaquées adaptées aux exigences de dureté de plusieurs marchés réglementés.
Les capacités technologiques de SDBALLS reposent sur le contrôle de la sphéricité, de la dureté, de l’état de surface, du grade, de la propreté et de la stabilité de production. Cette culture technique est précieuse pour les clients qui utilisent des billes ou médias acier dans des procédés où la répétabilité influence directement la qualité finale. Les acheteurs peuvent approfondir les méthodes de contrôle et la logique qualité sur la page dédiée à la maîtrise qualité et technique.
Les capacités de service complètent la fabrication. L’entreprise aide les clients à consolider des achats multi-matériaux, notamment lorsque les projets nécessitent, en plus des billes acier, des sphères ou médias en plastique, verre, céramique, cuivre ou aluminium. Cette approche intéresse les acheteurs français qui souhaitent réduire le nombre de fournisseurs, simplifier les communications, harmoniser les documents et sécuriser les livraisons. Les équipes commerciales internationales accompagnent les demandes techniques, les échantillons, les commandes en vrac et les livraisons récurrentes.
Pour les industriels français, cette combinaison entre production, intégration d’approvisionnement et suivi documentaire peut être utile dans plusieurs cas : remplacement d’un fournisseur instable, qualification d’un média plus constant, achat groupé pour plusieurs sites, recherche de billes inox de brunissage, approvisionnement de sphères techniques ou mise en place d’un contrat annuel. Les secteurs concernés incluent l’automobile en Hauts-de-France et Grand Est, l’aéronautique autour de Toulouse et Nantes, la mécanique en Auvergne-Rhône-Alpes, les équipements de manutention, les fabricants de roulements, les systèmes de transfert et les ateliers de finition.
Les clients qui souhaitent mieux comprendre l’organisation, l’historique et les engagements peuvent consulter la page présentation de l’entreprise. Pour explorer les domaines d’usage, la page des applications industrielles offre une vision plus concrète des marchés servis.
Questions fréquentes
Quel média choisir pour ébavurer des pièces en acier en France ?
Pour des pièces en acier avec bavures d’usinage ou de découpe, un média céramique abrasif est souvent le premier choix. La forme dépend de la géométrie : triangle ou cylindre biseauté pour les arêtes, cône pour plus de polyvalence. Si l’objectif est plutôt la brillance, des médias acier peuvent être ajoutés dans un procédé distinct de brunissage.
Quel média convient le mieux à l’aluminium ?
Les médias plastiques sont souvent préférés pour l’aluminium, car ils réduisent les marques et les chocs. Une céramique fine peut fonctionner dans certains cas, mais elle doit être testée avec prudence. Le compound doit aussi éviter les taches, l’oxydation et les résidus difficiles à rincer.
Les billes en acier sont-elles des médias de polissage ?
Oui, les billes en acier peuvent servir au brunissage et au polissage par impact. Elles ne remplacent pas un média abrasif lorsqu’il faut retirer une bavure importante, mais elles sont efficaces pour améliorer l’éclat, densifier légèrement la surface et obtenir un rendu plus lisse sur certaines pièces métalliques.
Comment éviter que le média reste coincé dans les pièces ?
Il faut comparer les dimensions du média avec les trous, rainures, fentes et cavités. Le média doit être assez grand pour ne pas se loger dans les ouvertures critiques, ou assez petit pour les traverser sans blocage. Un essai sur pièces réelles est indispensable avant achat en vrac.
Pourquoi le même média donne-t-il des résultats différents dans deux ateliers ?
La machine, la charge, l’eau, le compound, le temps de cycle, l’usure du média et la séparation influencent fortement le résultat. Deux ateliers utilisant le même média peuvent obtenir des surfaces différentes si les paramètres ne sont pas identiques.
Comment calculer la consommation de média ?
Il faut mesurer la quantité ajoutée pour maintenir le niveau de charge sur une période donnée, puis la diviser par le nombre de pièces conformes produites. Le suivi doit inclure la casse, la poussière, les fragments retirés et les pertes lors de la séparation.
Un média plus cher peut-il réduire le coût total ?
Oui. Si un média plus cher réduit le temps de cycle, diminue les rebuts, dure plus longtemps ou réduit les retouches manuelles, il peut abaisser le coût par pièce. Le coût d’achat doit toujours être comparé au coût complet de production.
Quelles informations fournir pour obtenir une recommandation fiable ?
Il faut fournir la matière de la pièce, les dimensions, les zones à traiter, le type de bavure, la rugosité initiale et cible, le type de machine, le volume de production, les contraintes esthétiques, les exigences de conformité et, si possible, des photos ou échantillons.
La conformité ISO 14001 est-elle importante pour les médias de finition ?
Elle est importante pour évaluer la gestion environnementale du fabricant. Elle aide les acheteurs français à structurer leurs dossiers fournisseurs, surtout dans les secteurs soumis à des audits. Elle doit être complétée par des informations matière et des déclarations spécifiques selon l’application.
Quels délais prévoir pour une livraison en France ?
Le délai dépend du stock, de la personnalisation, du volume, du conditionnement et du mode de transport. Les références standard peuvent être préparées plus rapidement, tandis que les commandes personnalisées ou les volumes en vrac doivent être planifiés. Pour le maritime, il faut intégrer le transit portuaire et le transport intérieur.
Quel conditionnement choisir pour une usine française ?
Les sacs conviennent aux consommations modérées et aux changements fréquents. Les fûts protègent mieux les médias métalliques. Les grands sacs ou palettes complètes sont adaptés aux gros volumes. Le choix doit tenir compte des moyens de manutention, du stockage et de la protection contre l’humidité.
Peut-on consolider plusieurs types de médias auprès d’un seul fournisseur ?
Oui, c’est souvent avantageux pour les achats, la logistique et la documentation. Un partenaire intégré comme SDBALLS peut accompagner des besoins en billes acier et en sphères ou médias multi-matériaux, ce qui simplifie les échanges pour les clients travaillant sur plusieurs applications.
Quelles tendances surveiller en 2026 ?
Les tendances majeures seront la réduction de l’empreinte carbone, les données de conformité plus détaillées, les emballages recyclables, l’optimisation du coût par pièce, la numérisation des dossiers qualité, les médias plus durables et les procédés capables de traiter des pièces de fabrication additive avec une meilleure répétabilité.
Comment démarrer une qualification fournisseur ?
La meilleure méthode consiste à définir l’objectif de finition, sélectionner deux ou trois médias candidats, réaliser des essais sur pièces réelles, mesurer la rugosité et les bavures, calculer la consommation, valider la séparation puis commander un lot pilote. Après validation, un contrat en vrac peut être mis en place avec un stock de sécurité.
À propos de l'auteur
Nous sommes SD Ball, un fabricant professionnel spécialisé dans la fourniture de solutions de billes d'acier de haute précision à l'échelle mondiale. Forts de nombreuses années d'expertise, nous maîtrisons des procédés de production avancés, un contrôle qualité rigoureux et des solutions sur mesure pour répondre aux besoins de diverses applications industrielles. De la sélection des matériaux à l'inspection finale, nous garantissons des produits fiables et performants, permettant à nos clients d'optimiser leur efficacité, la durabilité de leurs produits et leur qualité.
Partager
Catégorie de produits
Articles connexes
-
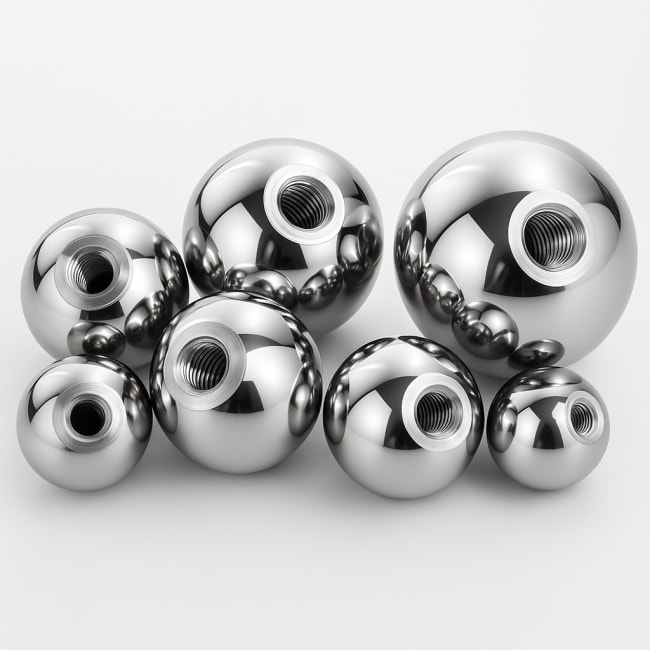
Billes filetées industrielles en France : guide achat
Pour acheter des billes filetées destinées aux systèmes industriels de fixation, de positionnement, de bridage ou de montage en France, il faut d’abord préciser quatre paramètres : le diamètre de la bille, le type de filetage, la matière et la classe de précision. Les dimensions courantes couvrent généralement les filetages métriques de M3 à M20, avec des options spéciales pour les pas fins, les filetages traversants, les perçages borgnes, les inserts, les méplats d’appui et les traitements de surface. Les acheteurs français, notamment dans les régions industrielles d’Auvergne-Rhône-Alpes, des Hauts-de-France, du Grand Est, d’Île-de-France, d’Occitanie et des Pays de la Loire, recherchent surtout une combinaison stable entre disponibilité, répétabilité dimensionnelle, traçabilité et compétitivité.La bonne méthode consiste à comparer les fournisseurs de billes filetées selon leur capacité réelle de production, leur contrôle qualité, leur expérience dans les billes de précision, leur aptitude à usiner des filetages personnalisés et leur capacité à livrer régulièrement vers les plateformes françaises telles que Le Havre, Marseille-Fos, Dunkerque, Nantes-Saint-Nazaire, Lyon, Lille, Paris, Toulouse ou Strasbourg. Pour les achats standards, un fournisseur disposant d’un stock sur des diamètres et matières courants peut répondre rapidement. Pour les projets sur plan, il est préférable de choisir un fabricant ou un partenaire intégré capable de gérer l’usinage, le contrôle, le conditionnement et les documents qualité.Dans une application de fixture, une bille filetée ne doit pas être considérée comme une simple pièce sphérique percée. Elle participe souvent à l’alignement, à la mise en position, à la réduction des frottements, au verrouillage ou à l’articulation d’un ensemble mécanique. Une mauvaise sélection peut provoquer du jeu, une usure prématurée, une corrosion accélérée ou une perte de répétabilité. À l’inverse, une bille filetée bien définie permet de sécuriser les opérations de montage, de réduire les temps de réglage et d’améliorer la durée de vie des outillages.En pratique, les critères les plus importants sont les suivants : acier carbone pour les usages économiques, acier au chrome pour la dureté et la résistance à l’usure, acier inoxydable pour les environnements humides ou corrosifs, grades de précision adaptés à la fonction, filetage contrôlé par jauge, finition de surface régulière, absence de bavures et emballage anticorrosion. Pour les acheteurs qui souhaitent centraliser leurs approvisionnements, un partenaire comme SDBALLS Industry Corp peut fournir des billes en acier carbone, acier au chrome et acier inoxydable, mais aussi accompagner les projets nécessitant d’autres matières sphériques grâce à une organisation de sourcing intégrée.Besoin d’achatSolution recommandéeAvantage principalOption à éviterComparaisonMontage standardBille filetée M6 à M12 en acier carboneCoût maîtrisé et disponibilitéMatière non protégée en milieu humideStandard contre sur mesure : le standard réduit le délaiPositionnement précisBille rectifiée avec filetage contrôléRépétabilité supérieureBille brute sans tolérance clairePrécision contre prix : la précision réduit les rebutsMilieu corrosifAcier inoxydable adapté à l’environnementMeilleure résistance à l’oxydationAcier carbone non traitéInox contre acier carbone : l’inox coûte plus mais dure plus longtempsGrande sérieProduction dédiée avec contrôle par lotStabilité dimensionnelleAchats dispersés sans traçabilitéFabricant direct contre revendeur : le fabricant contrôle mieux le procédéPrototypePetit lot sur plan avec validation d’échantillonsRéduction du risque de conceptionLancement direct en sérieÉchantillon contre série : l’échantillon sécurise la décisionMaintenance urgenteRéférence équivalente disponibleRemise en service rapideAttendre une pièce trop spécifiqueStock local contre fabrication spéciale : le stock gagne du tempsCe tableau montre qu’un achat performant ne dépend pas seulement du prix unitaire. Le bon compromis varie selon l’usage final : maintenance, série, prototype, environnement corrosif ou exigence de positionnement. En France, où les donneurs d’ordres industriels exigent souvent des dossiers qualité complets, la capacité documentaire du fournisseur devient aussi importante que la pièce elle-même.Les billes filetées utilisées dans les systèmes de montage industriels sont le plus souvent conçues autour de filetages métriques. Les tailles M3, M4, M5, M6, M8, M10, M12, M16 et M20 couvrent une grande partie des besoins en automatisation, outillage, bridage, manutention légère et assemblage mécanique. Le choix dépend du diamètre de la bille, de la charge, de l’espace disponible, du couple de serrage et de la profondeur d’engagement. Une bille de petit diamètre avec un filetage trop large peut perdre en résistance autour du perçage, tandis qu’un filetage trop petit peut limiter la capacité de fixation.Le filetage peut être traversant ou borgne. Un filetage traversant facilite le montage symétrique ou l’assemblage avec une tige filetée passant complètement à travers la bille. Un filetage borgne est souvent préféré lorsque l’esthétique, la propreté ou l’étanchéité partielle sont recherchées. Dans certains outillages, le fabricant peut ajouter un méplat pour faciliter le serrage ou contrôler l’orientation. D’autres demandes concernent des perçages transversaux, des inserts filetés, des filetages à pas fin ou des combinaisons bille-filetage spécifiques selon plan.Pour les projets destinés au marché français, il est conseillé d’indiquer clairement la norme de filetage, le pas, la profondeur utile, la tolérance, l’état de surface intérieur, l’ébavurage et la méthode de contrôle. Les bureaux d’études de Lyon, Grenoble, Nantes, Toulouse ou Saclay travaillent souvent avec des plans détaillés, mais les achats de maintenance peuvent se limiter à une désignation fonctionnelle. Dans ce cas, une discussion technique avec le fournisseur permet d’éviter les ambiguïtés.FiletageUsage fréquentDiamètre de bille typiqueAvantageLimiteComparaisonM3Mini-outillages, réglages finsPetites billesCompactCharge limitéeM3 contre M6 : M3 convient aux espaces réduitsM4Petites fixations mécaniquesPetites à moyennes billesBon compromis finesse-résistanceSensible au sur-serrageM4 contre M5 : M4 est plus compactM5Équipements légersBilles moyennesMontage courantMoins robuste que M6M5 contre M6 : M6 supporte mieux les chargesM6Fixtures, montages, supportsBilles moyennesTrès polyvalentNécessite assez de matièreM6 contre M8 : M6 est plus légerM8Bridage et positionnementBilles moyennes à grandesBonne résistance mécaniqueEncombrement supérieurM8 contre M10 : M8 reste plus facile à intégrerM10Assemblages industrielsGrandes billesRésistance élevéePoids et coût accrusM10 contre M12 : M10 offre un équilibre courantM12Machines, supports robustesGrandes billesCapacité de serrage importanteDemande une bille adaptéeM12 contre M16 : M12 reste plus économiqueM16 à M20Montages lourds et pièces spécialesTrès grandes billesHaute robustesseFabrication souvent personnaliséeGrand filetage contre petit filetage : priorité à la chargeLa comparaison entre tailles montre que le choix du filetage n’est pas linéaire. Augmenter le diamètre de filetage améliore généralement la résistance, mais impose une bille plus grande, un usinage plus coûteux et une masse supérieure. Pour les applications de précision, un filetage plus petit mais mieux contrôlé peut être plus efficace qu’un gros filetage mal aligné. Les fournisseurs expérimentés vérifient donc la cohérence entre diamètre extérieur de la bille, profondeur de perçage, concentricité et fonction réelle.Les options personnalisées sont particulièrement utiles pour les constructeurs de machines spéciales, les intégrateurs de lignes automatisées et les fabricants d’outillages. Une bille filetée peut être conçue avec une zone sphérique polie, une partie usinée, un traitement anticorrosion, un revêtement nickelé ou chromé, ou encore une finition spécifique pour limiter les particules. Les demandes européennes évoluent aussi vers des solutions conformes aux exigences environnementales, avec une meilleure maîtrise des substances, une documentation matière plus complète et des emballages réduisant les déchets.Le matériau influence directement la résistance mécanique, la durée de vie, la tenue à la corrosion, le comportement au frottement, la stabilité dimensionnelle et le coût. Dans une application de fixture, la bille filetée peut être soumise à des efforts de serrage, à des contacts répétés, à des vibrations, à des chocs ou à des agents chimiques. La sélection doit donc être faite selon l’environnement réel, et non uniquement selon le prix d’achat.L’acier carbone est souvent utilisé pour les applications économiques, les outillages simples, les supports non exposés à l’humidité ou les pièces nécessitant un traitement de surface. Il offre une bonne usinabilité et un coût compétitif. L’acier au chrome convient aux cas où la dureté, la résistance à l’usure et la qualité de surface sont prioritaires. L’acier inoxydable est privilégié pour les environnements humides, alimentaires, médicaux, chimiques ou extérieurs, même si son coût est généralement plus élevé. Pour des usages particuliers, des billes en plastique, verre, céramique, cuivre ou aluminium peuvent être étudiées, mais elles exigent une analyse fonctionnelle plus précise.Dans les ateliers français de mécanique générale, on rencontre souvent des billes filetées en acier carbone zingué ou nickelé pour les montages de production. Dans les lignes automatisées proches de l’agroalimentaire, par exemple en Bretagne, dans les Pays de la Loire ou dans le nord de la France, l’inox est souvent demandé. Dans les équipements à forte usure ou les systèmes de transfert, l’acier au chrome reste un choix fréquent. Les bureaux d’études doivent aussi considérer la compatibilité galvanique avec les pièces voisines, surtout lorsque la bille est montée sur de l’aluminium ou de l’acier traité.MatériauPoints fortsPoints faiblesApplications typiquesComparaisonConseil d’achatAcier carboneÉconomique, disponible, facile à produireProtection nécessaire contre la corrosionMontages standards, quincaillerie industrielleAcier carbone contre inox : moins cher mais moins résistant à l’humiditéDemander un traitement si l’environnement est humideAcier au chromeDureté élevée, bonne finition, usure réduiteCorrosion possible sans protection adaptéeGuidage, contact roulant, pièces sollicitéesChrome contre carbone : meilleure résistance à l’usurePréciser dureté et grade de billeAcier inoxydableRésistance à la corrosion, aspect propreCoût plus élevé, usinage parfois plus délicatAgroalimentaire, médical, extérieur, chimieInox contre chrome : meilleure corrosion, dureté variableChoisir la nuance selon l’environnementAluminiumLéger, bonne usinabilitéRésistance mécanique limitéeMontages légers, prototypesAluminium contre acier : gain de poids mais résistance inférieureVérifier le couple de serrage admissibleCuivre ou laitonConductivité, aspect spécifique, bonne usinabilitéUsure plus rapide, coût matièreÉlectricité, décoration technique, pièces spécialesLaiton contre acier : plus facile à usiner mais moins durPrévoir une validation fonctionnellePlastique techniqueLéger, isolant, anticorrosionCharge et température limitéesÉquipements légers, protection de surfacePlastique contre métal : moins agressif mais moins robusteContrôler fluage et températureCéramiqueTrès dure, résistante à certains produits chimiquesFragilité aux chocs, coût élevéEnvironnements spéciaux, haute précisionCéramique contre acier : excellente inertie mais risque de casseÀ réserver aux cas techniques justifiésLa sélection du matériau doit être complétée par le choix du traitement de surface. Le zingage, le nickelage, la passivation, le polissage ou l’huilage anticorrosion peuvent modifier fortement le comportement de la pièce. Pour les exportations vers la France et l’Union européenne, la conformité environnementale devient un sujet central. Les acheteurs demandent de plus en plus des matériaux traçables, des traitements compatibles avec les réglementations en vigueur et des fournisseurs capables d’expliquer leurs procédés. Cette tendance s’accentuera en 2026 avec la pression sur la durabilité, l’empreinte carbone, la recyclabilité et la réduction des substances préoccupantes.SDBALLS a développé une expertise industrielle autour des billes en acier carbone, acier au chrome et acier inoxydable, avec des grades allant de la haute précision à des qualités plus économiques. Cette base technique permet d’orienter les clients vers une matière adaptée au niveau d’exigence réel, au lieu de proposer systématiquement la solution la plus coûteuse. Pour les besoins multi-matières, l’entreprise peut aussi accompagner la consolidation d’achats, ce qui intéresse les importateurs, distributeurs et fabricants français souhaitant réduire le nombre de fournisseurs.La précision d’une bille filetée ne se limite pas au diamètre extérieur. Elle inclut la sphéricité, la rugosité, la variation de diamètre, la coaxialité entre le filetage et la sphère, la profondeur de filetage, l’état de l’entrée filetée, l’absence de bavures et la répétabilité entre lots. Dans un assemblage de positionnement, même une faible variation peut modifier le point de contact ou introduire un jeu gênant. Dans un montage de bridage, la priorité peut être davantage portée sur la résistance du filetage et la tenue au couple.Les grades de billes tels que G10, G16, G20, G40, G100, G200, G500 ou G1000 correspondent à différents niveaux de précision. Les grades fins sont utilisés lorsque la rondeur et la stabilité dimensionnelle sont critiques. Les grades plus larges peuvent convenir à des applications de quincaillerie, de décoration technique, de support ou de montage général. Lorsque la bille est percée et filetée, il faut cependant comprendre que l’usinage secondaire peut influencer la géométrie. Un fournisseur compétent doit donc savoir contrôler la bille avant et après opération.Pour les acheteurs français, il est utile de définir une exigence réaliste. Demander une précision excessive augmente le coût, le délai et le taux de rebut sans bénéfice fonctionnel. À l’inverse, une tolérance trop large peut créer des problèmes de montage chez l’utilisateur final. La bonne pratique consiste à lier chaque tolérance à une fonction : diamètre pour l’appui, filetage pour l’assemblage, rugosité pour le frottement, dureté pour l’usure et aspect pour les exigences visibles.Critère de précisionPourquoi c’est importantContrôle possibleRisque si non maîtriséComparaisonRecommandationDiamètre extérieurDétermine le point d’appui et l’encombrementMicromètre, tri dimensionnelJeu ou interférenceTolérance serrée contre large : meilleure répétabilité mais coût supérieurAdapter au montage réelSphéricitéAssure un contact régulierMesure de rondeurContact instableBille rectifiée contre bille brute : contact plus fiablePrioritaire en positionnementFiletageGarantit l’assemblage mécaniqueJauge filetée, contrôle visuelBlocage, arrachement, mauvais serrageFiletage contrôlé contre non contrôlé : moins de défauts au montageDemander jauges conformesCoaxialitéAligne la tige et la sphèreMontage de contrôle, mesure optiqueExcentration, vibrationUsinage centré contre approximatif : meilleure stabilitéIndispensable en rotation ou guidageRugositéInfluence frottement et aspectRugosimètre, inspectionUsure, traces, particulesPoli contre brut : moins de frottementSpécifier si contact fonctionnelDuretéConditionne l’usure et la résistanceEssai de duretéDéformation ou fissureDur contre doux : meilleure usure mais usinage plus difficileChoisir selon charge et chocÉbavurageProtège les opérateurs et filetagesContrôle visuel et tactileRayures, blessures, mauvais vissageÉbavuré contre brut : assemblage plus sûrToujours préciser sur planLes assemblages de billes filetées destinés aux équipements automatisés exigent souvent une inspection plus complète. Dans les lignes de production automobile autour de Douai, Sochaux, Rennes, Mulhouse ou Valenciennes, les pièces de fixation doivent résister à des cycles répétés et à des cadences élevées. Dans l’aéronautique à Toulouse, Nantes ou Bordeaux, la documentation, la traçabilité et la conformité des lots prennent une importance particulière. Dans les machines spéciales, la précision peut être déterminante pour éviter les arrêts de production.Les tendances de 2026 renforceront l’usage de contrôles numériques, de rapports dimensionnels automatisés, d’identification par lot et de partage de données qualité. Les fournisseurs qui investissent dans la mesure, la traçabilité et la gestion documentaire seront mieux placés pour servir les clients français et européens. Un bon fournisseur ne se contente pas de livrer une bille filetée ; il fournit une preuve de conformité exploitable par les services qualité, méthodes et achats.Les demandes personnalisées sont fréquentes lorsque les billes filetées s’intègrent dans des machines, des outillages ou des sous-ensembles propriétaires. La fabrication d’origine peut inclure un perçage axial, un perçage transversal, un filetage borgne, un filetage traversant, un double filetage, une rainure, un méplat, une combinaison de traitement thermique et d’usinage, ou un conditionnement spécifique par kit. La difficulté réside dans la maîtrise de l’usinage sur une surface sphérique, car le maintien, le centrage et l’orientation exigent des moyens adaptés.Les fournisseurs spécialisés dans les billes de précision possèdent un avantage technique : ils comprennent déjà les exigences de matière, de rondeur, de finition et de tri. Lorsqu’ils ajoutent des opérations de perçage ou de filetage, ils peuvent anticiper les risques de déformation, d’éclats, de bavures ou de perte de précision. À l’inverse, un atelier d’usinage général peut réaliser un filetage mais ne pas toujours maîtriser la qualité sphérique initiale. Le choix dépend donc de la complexité du projet.Pour une demande personnalisée en France, le dossier devrait inclure un plan coté, la matière, le grade de bille, le filetage, la profondeur, le traitement, les tolérances critiques, la quantité annuelle estimée, les exigences d’emballage, les certificats souhaités et la destination logistique. Les ports du Havre et de Marseille-Fos sont souvent utilisés pour les flux internationaux, tandis que les plateformes de Roissy, Lyon-Saint-Exupéry, Lille et Strasbourg peuvent servir les urgences ou les petites séries à forte valeur.SDBALLS dispose d’une expérience de fabrication de billes de précision depuis plusieurs décennies et d’une organisation capable de combiner production interne et coordination de procédés complémentaires. Sur le plan technologique, l’entreprise travaille avec des contrôles dimensionnels, des tris par grade, des procédés de finition et des solutions de traitement adaptées aux demandes industrielles. Cette approche est utile pour les acheteurs qui veulent développer une bille filetée sur plan tout en conservant une base de qualité régulière.Avant de valider une production spéciale, il est recommandé de demander des échantillons initiaux. Ces échantillons permettent de vérifier la compatibilité avec la tige, le couple de serrage, la résistance du filetage, l’état de surface et l’intégration dans l’assemblage. Une fois l’échantillon approuvé, le fournisseur peut établir une gamme de production plus stable. Pour les volumes élevés, un accord sur les méthodes de contrôle, la fréquence d’inspection et les critères d’acceptation limite les litiges futurs.Les options de personnalisation doivent être évaluées par rapport à leur valeur fonctionnelle. Un filetage spécial peut être indispensable pour un montage breveté ou une machine existante, mais il augmente généralement le minimum de commande et le délai. Un traitement de surface avancé peut prolonger la durée de vie en environnement sévère, mais il peut aussi modifier les dimensions. Un méplat facilite le serrage, mais change l’esthétique et le comportement de contact. La meilleure solution est donc celle qui répond précisément à la contrainte sans complexité inutile.L’évaluation d’un fournisseur de billes filetées doit aller au-delà du catalogue. Les acheteurs industriels français s’intéressent à la stabilité de production, aux certifications, aux équipements, à la compétence du personnel, à la gestion des non-conformités, à la traçabilité et à la capacité à tenir les délais. Un fournisseur peut proposer un prix attractif mais échouer sur la répétabilité ou la documentation. À l’inverse, un fabricant structuré peut réduire le coût total grâce à moins de retours, moins d’arrêts de ligne et une meilleure prévisibilité.Un audit qualité peut couvrir les matières premières, le traitement thermique, la formation des billes, la rectification, le polissage, le tri, le perçage, le filetage, le lavage, l’emballage et l’expédition. Il faut aussi vérifier la séparation des lots, la gestion des certificats matière, la conservation des enregistrements et la réaction en cas de réclamation. Les certifications comme ISO 9001, ISO 14001 ou IATF 16949 apportent un cadre, mais elles ne remplacent pas l’analyse concrète du produit et de l’application.La capacité de production est tout aussi importante. Pour un client français qui alimente une ligne de machines ou un réseau de distribution, la question n’est pas seulement de savoir si le fournisseur peut produire un lot, mais s’il peut répéter la livraison mois après mois. Les trois points clés sont la capacité annuelle, la flexibilité sur les petites séries et la capacité de montée en charge. Les usines disposant de plusieurs lignes de production, d’un stock matière et d’une équipe export structurée offrent généralement plus de sécurité.Sur le plan des capacités industrielles, SDBALLS exploite plusieurs sites de production et une capacité annuelle importante dans les billes métalliques. Son expérience dans les billes en acier carbone, acier au chrome et acier inoxydable permet de répondre à des besoins variés, depuis les applications de précision jusqu’aux usages plus économiques. Les certifications qualité et environnement renforcent la confiance des acheteurs qui doivent intégrer des fournisseurs internationaux dans leur panel.Point d’auditQuestion à poserPreuve attendueRisque si absentComparaisonPrioritéCertification qualitéLe système qualité est-il certifié ?Certificat valide et périmètre clairProcessus instableCertifié contre non certifié : meilleure maîtrise documentaireÉlevéeContrôle dimensionnelQuels moyens de mesure sont utilisés ?Rapports, jauges, instruments étalonnésPièces hors toléranceContrôle régulier contre contrôle final seul : moins de dérivesÉlevéeTraçabilitéLe lot est-il identifiable ?Numéro de lot, dossier de productionRappel difficileTraçable contre anonyme : meilleure gestion des réclamationsÉlevéeCapacité de productionQuel volume mensuel est réaliste ?Historique, machines, planningRetards de livraisonCapacité confirmée contre promesse commerciale : moins de risqueÉlevéeGestion des non-conformitésComment sont traités les défauts ?Procédure correctiveRépétition des problèmesAction corrective contre remplacement simple : amélioration durableMoyenneEmballageLa pièce est-elle protégée ?Sachets, cartons, huile, séparationCorrosion, chocs, mélangeEmballage adapté contre vrac non protégé : moins de dommagesMoyenneCommunication techniqueLe fournisseur comprend-il le plan ?Échanges techniques, confirmation écriteErreur de fabricationDialogue technique contre simple devis : meilleure conformitéÉlevéeUn audit efficace inclut aussi l’analyse logistique. Les flux vers la France peuvent passer par mer, air ou transport multimodal. Les commandes lourdes et régulières utilisent souvent le maritime vers Le Havre, Dunkerque ou Marseille-Fos, puis un acheminement routier vers les plateformes de Paris, Lyon, Lille, Nantes ou Toulouse. Les petites quantités urgentes peuvent être expédiées par avion, mais le coût est plus élevé. Un fournisseur fiable doit proposer un emballage suffisamment robuste pour supporter les manutentions et les variations climatiques durant le transport.Les politiques d’achat évolueront en 2026 vers une évaluation plus complète des fournisseurs : qualité, coût, délai, empreinte environnementale, transparence de la chaîne d’approvisionnement et capacité à fournir des données numériques. Les acheteurs français, soumis aux exigences de leurs propres clients, privilégieront les partenaires capables de prouver leur performance plutôt que de simplement l’affirmer.Le délai dépend du niveau de standardisation. Une bille filetée courante, dans une matière disponible et un filetage habituel, peut être livrée plus rapidement si le fournisseur possède du stock ou une production planifiée. Une pièce personnalisée nécessite généralement une validation technique, un échantillonnage, la fabrication d’outillages ou de dispositifs de maintien, puis une production contrôlée. Le minimum de commande varie selon la taille, la matière, le traitement et la complexité du filetage.Pour les acheteurs français, il est important de distinguer délai de production et délai rendu. Le délai usine peut être raisonnable, mais le transport maritime, le dédouanement, la distribution intérieure et les contrôles à réception ajoutent du temps. Dans les projets critiques, il est conseillé de prévoir un stock de sécurité en France ou en Europe, surtout pour les pièces personnalisées qui ne peuvent pas être remplacées facilement. Les distributeurs situés autour de Lyon, Paris, Lille, Nantes ou Strasbourg jouent parfois ce rôle de tampon.Les commandes standards conviennent aux besoins de maintenance, aux prototypes simples et aux assemblages peu critiques. Les commandes personnalisées conviennent aux constructeurs de machines, aux intégrateurs automatisés et aux fabricants d’équipements qui recherchent une fonction précise. Le prix unitaire d’une pièce personnalisée peut être plus élevé au début, mais il devient compétitif si le volume annuel permet d’amortir les coûts de préparation.Type de commandeDélai typiqueMinimum de commandeAvantageLimiteComparaisonRéférence standard en stockTrès court selon disponibilitéFaibleRéponse rapideChoix limitéStock contre fabrication : le stock sécurise l’urgenceStandard à produireMoyenMoyenCoût maîtriséDépend du planning usineProduction planifiée contre stock : plus flexible en quantitéPersonnalisation simpleMoyen à longMoyenAdaptation au montageValidation nécessaireSimple contre complexe : moins de risque techniquePièce sur plan complexePlus longSouvent plus élevéSolution parfaitement adaptéeCoût de développementSur plan contre catalogue : meilleure fonction mais délai accruPrototypeVariableFaible à moyenTest avant sériePrix unitaire élevéPrototype contre série : sécurise la conceptionGrande série annuellePlanifiéÉlevé mais optimiséPrix stable et répétabilitéPrévision nécessaireContrat annuel contre achat ponctuel : meilleure visibilitéLe minimum de commande ne doit pas être vu uniquement comme une contrainte. Pour un fabricant, il permet de regrouper les réglages, d’optimiser la matière, de stabiliser le contrôle et de réduire les pertes. Pour l’acheteur, il peut permettre d’obtenir un prix plus compétitif. Le bon équilibre consiste à négocier un volume compatible avec la consommation réelle et le risque d’obsolescence. Dans les machines spéciales, une quantité trop importante peut immobiliser du capital ; dans les lignes de série, une quantité trop faible peut provoquer des ruptures.Les prévisions partagées améliorent fortement la performance. Si un client français annonce un besoin annuel, le fournisseur peut réserver de la capacité, préparer des lots et proposer des livraisons fractionnées. Cette méthode est particulièrement utile pour les acteurs de l’automatisation, de la mécanique, du mobilier technique, de la manutention et des équipements industriels. Les accords de livraison programmée devraient se développer en 2026, soutenus par des outils numériques de suivi de commande et de gestion des stocks.Les billes filetées sont utilisées dans de nombreux secteurs industriels. En automatisation, elles peuvent servir d’éléments de contact, de points d’appui, de composants de réglage ou de parties intégrées à des mécanismes articulés. Dans le positionnement, elles permettent un contact ponctuel ou quasi ponctuel qui réduit les contraintes de surface et facilite l’alignement. Dans l’assemblage mécanique, elles sont utilisées pour des supports, des poignées sphériques, des embouts, des dispositifs de serrage ou des systèmes de transfert.En France, la diversité industrielle crée des besoins très variés. Les bassins automobiles des Hauts-de-France, du Grand Est et de Bourgogne-Franche-Comté recherchent des composants robustes pour outillages et lignes de production. L’aéronautique autour de Toulouse et Bordeaux privilégie la traçabilité et la précision. Les industries agroalimentaires de Bretagne, Normandie et Pays de la Loire demandent souvent des matières inoxydables et faciles à nettoyer. Les fabricants de machines spéciales en Auvergne-Rhône-Alpes cherchent des solutions personnalisées avec support technique rapide.Les applications de positionnement nécessitent une attention particulière au contact. Une bille trop tendre peut se marquer, une bille trop rugueuse peut user la pièce opposée, une bille mal filetée peut se désaxer. Dans les dispositifs de bridage, la résistance du filetage et la tenue au couple sont prioritaires. Dans les équipements de manutention, la résistance à l’usure et la lubrification peuvent jouer un rôle important. Dans les produits visibles, l’aspect de surface devient un critère commercial.Voici quelques exemples concrets. Un intégrateur de lignes robotisées près de Lyon peut utiliser des billes filetées M8 en acier au chrome pour des points de contact répétitifs. Une entreprise agroalimentaire en Bretagne peut choisir des billes inox filetées M6 avec finition polie pour limiter la corrosion. Un fabricant de machines de conditionnement à Nantes peut demander des billes M10 avec filetage borgne et méplat de serrage. Un atelier de maintenance en région parisienne peut rechercher une solution standard disponible rapidement pour remettre une ligne en service.Les cas d’usage montrent que la bille filetée est souvent petite, mais son rôle peut être critique. Dans un montage de contrôle, elle peut déterminer la référence d’une pièce. Dans une machine automatisée, elle peut supporter des milliers de cycles. Dans une interface opérateur, elle peut influencer la sécurité et l’ergonomie. Les acheteurs doivent donc associer le service méthodes, la qualité et la maintenance dès la sélection.Les tendances 2026 dans ces applications incluent l’augmentation des lignes automatisées flexibles, la miniaturisation de certains équipements, la demande de pièces plus durables, l’usage de données qualité numériques et la recherche de fournisseurs capables de livrer plusieurs familles de produits. La durabilité sera aussi plus présente : allongement de la durée de vie, réduction des traitements polluants, emballages recyclables et optimisation des transports. Les entreprises françaises devront concilier compétitivité et responsabilité environnementale.Pour explorer d’autres usages industriels des billes et composants sphériques, les acheteurs peuvent consulter les applications industrielles des billes de précision, qui illustrent la diversité des secteurs concernés, depuis les systèmes mécaniques jusqu’aux équipements de transfert et aux assemblages spécialisés.SDBALLS Industry Corp, également connue sous le nom de Shandong SDBALLS Industry Corp Ltd., accompagne les clients internationaux dans l’approvisionnement de billes de précision et de solutions sphériques industrielles. Pour le marché français, l’intérêt principal réside dans la combinaison de trois dimensions : compétence technologique, capacité de fabrication et service d’approvisionnement intégré.Sur le plan technologique, l’entreprise travaille depuis de nombreuses années sur les billes en acier carbone, acier au chrome et acier inoxydable, avec des grades couvrant des applications de précision et des usages industriels plus généraux. Cette expérience permet de comprendre les paramètres essentiels des billes filetées : matière, dureté, rondeur, finition, tolérance et compatibilité avec les opérations secondaires. Les clients qui développent des composants filetés peuvent s’appuyer sur cette base pour définir une solution cohérente avec leur fonction mécanique.Sur le plan des capacités de fabrication, SDBALLS dispose de plusieurs installations de production et d’une capacité annuelle importante. Cette organisation permet de gérer des volumes réguliers, des lots variés et des exigences différentes selon les secteurs. Les produits de l’entreprise sont utilisés dans des applications telles que les roulettes, les systèmes coulissants, les unités de transfert à billes, les roulements, les composants automobiles et d’autres mécanismes. Pour les billes filetées, cette expérience des pièces sphériques constitue une base solide lorsqu’un projet exige stabilité et répétabilité.Sur le plan du service, SDBALLS agit aussi comme partenaire d’approvisionnement intégré. Les acheteurs français qui doivent sourcer plusieurs matières ou familles de billes peuvent centraliser une partie de leurs besoins, y compris des solutions en plastique, verre, céramique, cuivre ou aluminium via un réseau coordonné. Cette capacité intéresse particulièrement les distributeurs, fabricants de machines et services achats qui veulent réduire la complexité de leur chaîne d’approvisionnement.L’entreprise met l’accent sur les systèmes qualité, avec des certifications reconnues et une organisation orientée vers la stabilité des livraisons. Pour les clients français, cela signifie une meilleure capacité à fournir des documents, à gérer les lots, à répondre aux demandes techniques et à accompagner les projets à long terme. Les échanges peuvent porter sur les billes standards, les exigences de filetage, les traitements, les emballages, les volumes annuels et les solutions logistiques vers la France.Les acheteurs souhaitant mieux connaître l’organisation peuvent visiter la page présentation de SDBALLS. Les familles disponibles sont présentées dans la section gamme de produits de billes industrielles, tandis que les éléments liés au contrôle et à la conformité sont détaillés dans la page qualité et aspects techniques.Dans le contexte français, l’objectif n’est pas seulement de vendre une bille filetée, mais de construire une solution fiable pour les fabricants, distributeurs et intégrateurs. Les villes et pôles industriels comme Paris, Lyon, Lille, Toulouse, Nantes, Strasbourg, Grenoble, Rennes, Clermont-Ferrand et Marseille regroupent des profils d’acheteurs très différents. Certains privilégient la rapidité, d’autres la précision, d’autres encore la personnalisation ou la documentation. Une approche structurée permet de répondre à chacun avec une solution adaptée.Il faut vérifier la matière, le filetage, la classe de précision, la capacité de production, les contrôles qualité, la traçabilité, les délais et l’expérience export. Pour les projets industriels, privilégiez un fournisseur capable de lire un plan, de produire des échantillons et de fournir des documents qualité.Les filetages métriques de M3 à M20 sont les plus courants. M6, M8, M10 et M12 sont souvent utilisés dans les montages industriels. Les petits filetages conviennent aux espaces compacts, tandis que les grands filetages sont choisis pour les charges plus élevées.L’acier carbone est économique pour les usages standards. L’acier au chrome offre une bonne dureté et une bonne résistance à l’usure. L’inox est recommandé pour les environnements humides, corrosifs, alimentaires ou extérieurs. Le choix dépend de la charge, du milieu et de la durée de vie attendue.Oui, une bille filetée peut être personnalisée avec un filetage borgne ou traversant, un pas spécial, un méplat, un perçage additionnel, un traitement de surface ou un emballage particulier. Il faut fournir un plan clair et valider des échantillons avant la série.Le niveau de précision doit correspondre à la fonction. Pour un simple montage, une tolérance large peut suffire. Pour un positionnement répétitif ou un contact mécanique précis, il faut demander une meilleure sphéricité, un diamètre mieux contrôlé et une bonne coaxialité du filetage.Selon l’application, vous pouvez demander un certificat matière, un rapport dimensionnel, une confirmation de traitement, un certificat de conformité, une traçabilité de lot et des informations sur l’emballage. Les secteurs exigeants demandent souvent un dossier plus complet.Le délai dépend de la complexité, de la matière, du traitement et du volume. Une référence standard peut être rapide si elle est disponible. Une pièce sur plan exige généralement une validation technique, un échantillonnage et une production planifiée.Commencez par un cahier des charges clair, demandez des échantillons, contrôlez les pièces à réception, validez le montage réel et fixez les critères d’acceptation. Pour une série, mettez en place une traçabilité par lot et un calendrier de livraison.Oui, elles sont utilisées dans les lignes automatisées comme points d’appui, éléments de réglage, interfaces de positionnement ou composants de montage. Il faut toutefois choisir une matière et une précision adaptées au nombre de cycles, à la charge et à l’environnement.Les achats seront davantage influencés par la traçabilité numérique, les contrôles automatisés, la durabilité, la réduction de l’empreinte carbone, les emballages responsables et la conformité environnementale. Les fournisseurs capables de documenter leurs procédés auront un avantage.Un partenaire intégré peut réduire le nombre de fournisseurs, coordonner plusieurs matières, améliorer la cohérence qualité et simplifier la logistique. Pour les acheteurs français qui gèrent plusieurs références de billes ou composants sphériques, cette approche peut réduire le coût total d’achat.Oui. Le Havre, Marseille-Fos, Dunkerque et Nantes-Saint-Nazaire jouent un rôle important pour les flux internationaux. Le choix du port, du transport intérieur et du stock de sécurité peut influencer le délai réel, le coût logistique et la disponibilité en production.Une solution standard est préférable pour la maintenance, les prototypes simples, les coûts réduits et les délais courts. Elle convient lorsque la fonction ne nécessite pas de géométrie spéciale. Pour les assemblages critiques, une solution personnalisée peut être plus sûre.Une bille personnalisée est recommandée lorsque le montage impose une dimension spécifique, un filetage particulier, une orientation, un traitement de surface ou une performance précise. Elle est aussi utile pour les machines propriétaires et les équipements produits en série.Comparez le prix unitaire, mais aussi la matière, la précision, le contrôle, l’emballage, les certificats, le taux de défaut, le délai et le coût logistique. Le fournisseur le moins cher peut devenir coûteux si les pièces provoquent des retours ou des arrêts de ligne. -
Billes de cuivre en France : guide fournisseurs industriels
Pour un acheteur industriel en France, le bon fournisseur de billes de cuivre n’est pas seulement celui qui propose le prix le plus bas. Le choix doit d’abord reposer sur la nuance métallurgique, la conductivité réelle, la stabilité dimensionnelle, la traçabilité matière, la capacité de contrôle qualité et la souplesse logistique. Les billes en cuivre pur C11000 conviennent aux besoins de très forte conductivité électrique et thermique, tandis que certains alliages cuivreux, dont le laiton, peuvent être préférés lorsque l’usinabilité, la résistance mécanique ou le coût sont plus importants que la conductivité maximale.En France, les besoins se concentrent notamment autour des équipementiers électriques, de l’automobile, de l’aéronautique, des solutions énergétiques, des fabricants de vannes, des systèmes de gestion thermique et des composants électromécaniques. Les pôles industriels de Lyon, Grenoble, Toulouse, Nantes, Lille, Strasbourg, Paris-Saclay et la vallée de la Seine influencent fortement les exigences d’achat : dossiers qualité complets, conformité documentaire, délais fiables via les ports du Havre, de Marseille-Fos ou de Dunkerque, et capacité à servir des séries pilotes comme des volumes récurrents.Une sélection efficace commence par une fiche technique claire : diamètre nominal, tolérance, rondeur, rugosité, nuance, état de surface, dureté, conductivité exprimée en pourcentage IACS, exigence d’emballage et niveau d’inspection. Les fournisseurs sérieux doivent être capables de fournir certificats matière, rapports dimensionnels, contrôles par lot, plans d’échantillonnage et documents de traçabilité. Pour les achats critiques, un audit d’usine ou un audit documentaire est recommandé avant homologation.SDBALLS Industry Corp accompagne les acheteurs qui souhaitent consolider leurs approvisionnements en sphères métalliques et non métalliques. L’entreprise est historiquement spécialisée dans les billes de précision en acier, avec des capacités de production industrielles, des systèmes qualité certifiés et une expérience internationale. Pour les billes de cuivre, elle intervient comme partenaire d’approvisionnement intégré, capable d’aider les clients à cadrer le besoin technique, comparer les options matière, organiser les contrôles et sécuriser les livraisons vers le marché français.Critère d’achatOption à privilégierOption à éviterImpact industrielConductivité électriqueCuivre pur C11000 contrôlé par lotAlliage non documentéStabilité des contacts et faibles pertesTolérance dimensionnelleSpécification chiffrée avec rapportMention vague « standard »Assemblage fiable en productionTraçabilitéNuméro de lot et certificat matièreOrigine matière inconnueRéduction du risque de non-conformitéSurfaceFinition adaptée à l’applicationOxydation ou rayures non maîtriséesMeilleure conductivité de contactLogistique FranceEmballage anticorrosion et documents completsExpédition sans protection adaptéeMoins de litiges à réceptionPrix globalAnalyse coût completComparaison au kilo uniquementAchats plus sûrs et plus rentablesCe premier comparatif montre qu’une bille de cuivre destinée à un contact électrique, à une valve ou à un module thermique ne doit pas être achetée comme une simple commodité. La performance finale dépend autant de la matière que du contrôle de production, de l’emballage et de la cohérence du fournisseur.Le cuivre pur C11000, souvent recherché pour les pièces conductrices, se distingue par une très haute conductivité électrique et thermique. Il est généralement utilisé lorsque la résistance de contact doit être basse, lorsque la dissipation thermique est prioritaire ou lorsque la bille intervient dans un ensemble électromécanique sensible. Dans un contexte français, il peut s’agir de composants pour appareillage électrique, connecteurs, dispositifs de test, équipements de puissance, systèmes de batterie, dispositifs de recharge ou modules de transfert thermique.Le laiton, alliage de cuivre et de zinc, présente une logique différente. Sa conductivité est inférieure à celle du cuivre pur, mais il peut offrir une meilleure usinabilité, une résistance mécanique intéressante et un coût parfois plus compétitif. Pour certaines vannes, mécanismes, éléments décoratifs, composants de robinetterie ou systèmes de fermeture, une bille en laiton peut être plus pertinente qu’une bille en cuivre pur. Le choix dépend donc de la fonction réelle de la bille : conduire, obturer, rouler, servir d’élément de contact, transférer de la chaleur ou résister à l’usure.Les acheteurs doivent éviter une erreur courante : demander simplement des « billes de cuivre » sans préciser si l’on parle de cuivre pur, de laiton ou d’un autre alliage cuivreux. Cette imprécision peut entraîner des écarts de conductivité, de couleur, de dureté, de comportement à l’oxydation et de compatibilité avec l’environnement d’utilisation. En production industrielle, ces écarts peuvent provoquer des refus qualité, des variations de performance ou des difficultés d’assemblage.CaractéristiqueCuivre pur C11000Laiton cuivre-zincChoix recommandéConductivité électriqueTrès élevéeMoyenne à bonne selon alliageC11000 pour contacts exigeantsConductivité thermiqueTrès élevéeInférieure au cuivre purC11000 pour dissipation thermiqueRésistance mécaniqueModéréeSouvent supérieureLaiton pour mécanismes moins conducteursUsinabilitéPlus délicateGénéralement meilleureLaiton pour formes complémentairesCoût matièrePlus sensible au prix du cuivreSouvent plus équilibréAnalyse selon fonction finaleApplications typesContacts, thermique, essais électriquesVannes, robinetterie, mécanismesDécision par cahier des chargesRisque d’erreurSurspécification coûteuseConductivité insuffisanteValidation par essaisLe tableau met en évidence une opposition essentielle : le cuivre pur répond à une exigence de performance conductrice, tandis que le laiton répond souvent à une exigence d’équilibre entre coût, résistance et facilité de mise en œuvre. Pour un équipementier français, la bonne pratique consiste à qualifier les deux options sur échantillons lorsque l’application n’est pas totalement figée.La nuance doit aussi être reliée aux exigences réglementaires et environnementales. En 2026, les donneurs d’ordre européens devraient renforcer les attentes relatives à la traçabilité, aux substances réglementées, à la réduction des déchets et à l’empreinte carbone des chaînes d’approvisionnement. Les fournisseurs capables de documenter l’origine matière, les procédés, les emballages et les contrôles auront un avantage face aux fournisseurs purement opportunistes.Les équipementiers électriques travaillant pour le marché français doivent sélectionner leurs fournisseurs de billes de cuivre avec une méthode structurée. Le premier facteur est la compréhension de l’application. Une bille destinée à un contact temporaire de test n’a pas les mêmes contraintes qu’une bille intégrée dans un interrupteur, un connecteur de puissance, un dispositif de protection, un module de batterie ou une interface thermique. Le fournisseur doit poser les bonnes questions avant de proposer un diamètre, une nuance ou une finition.Le deuxième facteur est la maîtrise qualité. Les acheteurs doivent demander comment sont contrôlés la composition, le diamètre, la rondeur, l’état de surface, la dureté et la conductivité. Un fournisseur fiable ne se limite pas à une promesse commerciale ; il dispose d’une procédure de contrôle, de rapports, d’instruments étalonnés et d’un historique de lots. Pour les industriels implantés à Lyon, Grenoble, Toulouse ou Nantes, cette rigueur facilite l’intégration dans des chaînes d’assemblage exigeantes.Le troisième facteur est la capacité de personnalisation. Les projets de composants conducteurs nécessitent parfois des diamètres hors catalogue, des tolérances réduites, un état de surface spécifique, un nettoyage particulier ou un conditionnement en petites unités. Un fournisseur capable de traiter des demandes de présérie puis de passer à des volumes réguliers apporte une vraie valeur aux équipes achats et méthodes.Le quatrième facteur est la communication technique. Les délais de réponse, la clarté des offres, la capacité à expliquer les compromis entre cuivre pur et laiton, et la précision documentaire sont des signes de maturité. Dans un contexte international, les acheteurs français apprécient les interlocuteurs capables de fournir des réponses structurées et des documents exploitables par les services qualité.Le cinquième facteur est la fiabilité logistique. Les billes de cuivre peuvent s’oxyder ou subir des dommages de surface si l’emballage n’est pas adapté. Les expéditions vers la France doivent donc inclure une protection contre l’humidité, des étiquettes de lot lisibles, des cartons solides et des documents conformes. Les flux peuvent passer par Le Havre, Marseille-Fos, Roissy, Dunkerque ou des plateformes européennes selon l’urgence et le volume.Pour approfondir la qualification d’un partenaire industriel, les acheteurs peuvent consulter la page contrôle qualité et capacités techniques, qui illustre l’importance d’un système qualité structuré dans la fabrication et l’approvisionnement de billes industrielles.FacteurFournisseur robusteFournisseur risquéQuestion à poserCompréhension de l’applicationAnalyse le besoin fonctionnelRépond uniquement par un prixQuelle est votre recommandation matière ?Contrôle qualitéFournit rapports et certificatsContrôle non documentéQuels contrôles sont faits par lot ?PersonnalisationGère tailles et tolérances spécialesCatalogue rigideQuel diamètre hors standard acceptez-vous ?CommunicationRéponse technique claireInformations incomplètesQui valide les spécifications ?LogistiqueEmballage adapté exportProtection minimaleComment évitez-vous l’oxydation ?Continuité d’approvisionnementPlanifie les lots récurrentsDépend d’occasions ponctuellesQuelle capacité mensuelle confirmez-vous ?Ce comparatif oppose deux approches d’achat : une approche sécurisée fondée sur la qualification et une approche de court terme fondée uniquement sur le prix. Pour les équipementiers électriques, la première réduit les arrêts de ligne, les litiges et les coûts cachés.La conductivité est l’un des critères les plus importants pour les billes de cuivre utilisées dans les applications électriques et thermiques. Elle peut être exprimée en pourcentage IACS, une référence largement utilisée pour comparer les matériaux conducteurs. Une bille en cuivre pur C11000 correctement spécifiée doit présenter une conductivité élevée, mais celle-ci peut être affectée par la composition réelle, l’état métallurgique, les traitements, l’oxydation de surface ou la contamination.Les essais de conductivité doivent être intégrés à un plan de contrôle global. Il ne suffit pas de mesurer une valeur isolée ; il faut relier cette valeur à un numéro de lot, à une nuance, à un certificat matière et à une méthode de mesure. Dans les applications critiques, un rapport de contrôle doit inclure les résultats dimensionnels, l’inspection visuelle, la vérification de surface et, si nécessaire, les résultats de dureté. La stabilité d’un lot à l’autre est souvent plus importante qu’une performance exceptionnelle mais non répétable.Les normes de qualité attendues par les industriels français s’inspirent souvent des systèmes de management reconnus dans l’automobile, l’industrie mécanique et l’électronique. Les certifications telles que ISO 9001 ou IATF 16949 ne garantissent pas à elles seules la qualité d’une bille de cuivre, mais elles indiquent que le fournisseur travaille dans un cadre organisé : gestion documentaire, traçabilité, maîtrise des non-conformités, étalonnage des équipements et amélioration continue.Une attention particulière doit être portée à l’état de surface. Une bille parfaitement conductrice dans sa masse peut offrir une mauvaise performance de contact si sa surface est oxydée, contaminée ou rayée. Pour les pièces de contact, le nettoyage, le stockage et l’emballage sont donc des éléments techniques, non de simples détails logistiques. Les sachets anticorrosion, les séparations internes, les lots scellés et les conditions d’humidité doivent être discutés dès la phase d’achat.Dans les échanges avec un fournisseur, il est utile de demander un échantillonnage représentatif. Les essais doivent porter sur plusieurs billes, et pas seulement sur une pièce choisie. Les équipes qualité peuvent comparer les résultats internes avec ceux du fournisseur afin de valider la méthode. Cette approche est particulièrement pertinente pour les sites de production autour de Grenoble, Paris-Saclay et Toulouse, où les applications électriques, électroniques et énergétiques peuvent être sensibles à de faibles variations.Les billes de cuivre sont disponibles dans de nombreux diamètres, mais les besoins industriels dépassent souvent les dimensions courantes. Un fabricant ou partenaire d’approvisionnement expérimenté doit pouvoir étudier les tailles spéciales, les tolérances particulières, la rondeur, la finition de surface et les quantités adaptées au cycle de développement. Pour une présérie, l’acheteur peut demander une petite quantité contrôlée ; pour une production stabilisée, il peut négocier un volume annuel avec livraisons fractionnées.La tolérance dimensionnelle influence directement l’assemblage. Dans une valve, une bille trop petite peut provoquer une fuite ; trop grande, elle peut se bloquer. Dans un contact électrique, une variation de diamètre peut modifier la pression de contact. Dans un module thermique, elle peut affecter le remplissage, la surface d’échange ou la répétabilité mécanique. Il est donc essentiel d’indiquer non seulement le diamètre nominal, mais aussi la tolérance acceptable et la méthode de contrôle.Le niveau de précision doit être choisi selon l’usage réel. Une tolérance très serrée augmente les coûts de production, de tri et de contrôle. Elle n’est pas toujours nécessaire pour des applications de lestage, de remplissage ou de mécanismes simples. À l’inverse, une tolérance trop large peut coûter cher si elle entraîne des rebuts en assemblage. La bonne stratégie consiste à relier la tolérance au risque fonctionnel.Les fabricants de billes de précision, notamment ceux qui maîtrisent déjà les billes en acier, disposent souvent d’une culture de contrôle dimensionnel utile pour les billes d’autres matériaux. SDBALLS s’appuie sur plus de trente ans d’expérience dans les billes de précision en acier, avec des grades allant des besoins très précis aux usages industriels généraux. Cette culture de la sphéricité, du tri, du contrôle et de la documentation aide les acheteurs à structurer aussi leurs projets en cuivre, même lorsque la fabrication ou l’approvisionnement relève d’une chaîne multi-matériaux.Pour explorer les familles de produits disponibles et les solutions de sphères industrielles, la page gammes de billes industrielles permet de mieux comprendre l’étendue des matériaux et des applications pouvant être consolidés auprès d’un même partenaire.Besoin dimensionnelSolution standardSolution sur mesureComparaison de risqueDiamètre courantDisponibilité plus rapideContrôle renforcé possibleRisque faible si l’usage est simpleDiamètre spécialSouvent indisponibleProduction ou sourcing dédiéRisque réduit avec validation échantillonTolérance largeCoût plus basTri limitéRisque si assemblage précisTolérance serréePas toujours proposéeContrôle dimensionnel renforcéCoût plus élevé mais stabilité accrueSurface spécialeFinition ordinaireNettoyage ou finition spécifiqueImportant pour contacts électriquesConditionnementVrac économiqueSachets par lot ou petites unitésMeilleure gestion en atelierPrésérieQuantité minimale parfois élevéeLot pilote négociéLimite l’investissement initialCe tableau montre que la personnalisation ne concerne pas seulement le diamètre. Elle inclut aussi la stratégie de contrôle, la propreté, la protection de surface, l’emballage et la manière dont les lots sont livrés à l’atelier français.Un audit d’usine ou un audit fournisseur est fortement recommandé lorsque les billes de cuivre entrent dans une pièce critique. L’objectif n’est pas de complexifier l’achat, mais de vérifier que le fournisseur peut tenir ses promesses sur la durée. L’audit peut être réalisé sur site, à distance ou sous forme documentaire. Il doit couvrir la qualification des matières premières, les procédés de fabrication ou de tri, les contrôles, la gestion des lots, les emballages, les réclamations et la continuité d’approvisionnement.La première étape consiste à vérifier la traçabilité matière. Chaque lot de billes doit être relié à une matière identifiée, à une nuance, à un certificat et à un historique de production ou d’approvisionnement. Sans cette traçabilité, il devient difficile de comprendre l’origine d’un problème de conductivité, de dureté ou d’oxydation. Pour les industriels français soumis à des audits clients, la traçabilité est un élément majeur de conformité.La deuxième étape porte sur les moyens de contrôle. Les instruments de mesure doivent être adaptés aux tolérances annoncées et faire l’objet d’un suivi d’étalonnage. Les opérateurs doivent connaître les critères d’acceptation et de rejet. Les rapports doivent être archivés. Une belle offre commerciale ne compense jamais l’absence de méthode qualité.La troisième étape concerne la gestion des non-conformités. Un fournisseur mature doit être capable d’isoler un lot, d’analyser la cause, de proposer une action corrective et d’éviter la répétition du défaut. Les acheteurs doivent demander des exemples anonymisés de traitement de réclamations ou au moins une description de la procédure. Cette question révèle souvent la solidité réelle du système qualité.La quatrième étape concerne la production durable. Les tendances 2026 en Europe poussent les fournisseurs à mieux documenter la consommation d’énergie, les déchets, les emballages, les substances réglementées et les pratiques de recyclage. Les billes de cuivre, parce qu’elles utilisent un métal à forte valeur, doivent être intégrées dans une logique de réduction des pertes et de recyclabilité. Les donneurs d’ordre en France seront de plus en plus attentifs aux données environnementales et aux engagements de long terme.SDBALLS dispose d’une expérience industrielle structurée dans la fabrication de billes de précision, avec plusieurs sites de production et une forte capacité annuelle. Son organisation qualité, ses certifications et son expérience à l’export constituent une base utile pour accompagner les acheteurs qui doivent auditer non seulement un produit, mais toute une chaîne d’approvisionnement. Pour connaître l’organisation de l’entreprise, la page présentation de SDBALLS donne une vue synthétique de son parcours et de ses capacités.La négociation d’une quantité minimale de commande doit être menée avec réalisme. Les billes de cuivre dépendent du coût matière, du temps de réglage, du tri, des contrôles, de l’emballage et du transport. Une très petite quantité peut être coûteuse si elle exige une nuance spéciale, une tolérance serrée ou un conditionnement particulier. À l’inverse, un volume important peut permettre de lisser les coûts, d’obtenir une meilleure planification et de sécuriser les livraisons.Pour les acheteurs français, la bonne stratégie consiste à distinguer trois phases : échantillons, présérie et production. Les échantillons servent à valider la matière et l’assemblage. La présérie permet de confirmer la répétabilité et les contrôles. La production récurrente justifie une négociation plus poussée sur le prix, les délais, les stocks de sécurité et les livraisons programmées. Cette approche évite de bloquer un projet par une quantité initiale trop élevée.Le prix doit être analysé en coût complet. Un fournisseur moins cher au kilo peut devenir plus coûteux s’il génère des retards, des contrôles supplémentaires, des rebuts, des litiges qualité ou des frais express. À l’inverse, un fournisseur légèrement plus cher mais stable peut réduire le coût total de possession. Les équipes achats doivent intégrer le coût des certificats, des inspections, des emballages spéciaux, des frais logistiques et des éventuelles variations du cours du cuivre.La volatilité des métaux est un point majeur. Le cuivre est sensible aux marchés mondiaux, à la demande énergétique, aux investissements dans l’électrification et aux politiques industrielles. En 2026, la demande liée aux réseaux électriques, aux véhicules électrifiés, aux centres de données et à la transition énergétique pourrait maintenir une pression sur les prix. Les contrats avec formule d’indexation ou validité courte peuvent être préférables à des prix fixes irréalistes.Stratégie d’achatAvantageLimiteQuand l’utiliserCommande d’échantillonsRisque financier réduitPrix unitaire élevéDébut de projetPrésérie contrôléeValidation industrielleDélai plus longAvant homologationAchat en volumePrix plus compétitifStock à gérerProduction stableLivraisons fractionnéesMoins d’immobilisationPlanification nécessaireConsommation régulièreContrat indexé cuivreTransparence matièrePrix variableMarché volatilStock de sécuritéRéduction du risque ruptureCoût de stockagePièce critiqueConsolidation fournisseurSimplification achatsDépendance à gérerFamilles multi-matériauxCe comparatif montre qu’il n’existe pas une seule bonne méthode. La négociation doit être adaptée au stade du projet, à la criticité de la bille, à la volatilité de la matière et à la capacité de stockage du client.Les billes de cuivre et alliages cuivreux répondent à des usages variés. Dans les contacts électriques, la priorité est la conductivité, la propreté de surface, la stabilité dimensionnelle et parfois la compatibilité avec d’autres traitements. Une bille peut servir dans un dispositif de test, un contact mobile, un mécanisme de commutation ou une interface nécessitant un transfert de courant fiable. Dans ces cas, le cuivre pur est souvent étudié en priorité.Dans les vannes et systèmes de fermeture, la priorité peut être l’étanchéité, la résistance mécanique, la stabilité géométrique, la compatibilité avec le fluide et le comportement à l’usure. Le laiton ou d’autres alliages peuvent être appropriés, surtout lorsque la conductivité n’est pas le critère principal. Les secteurs concernés incluent la robinetterie industrielle, les équipements hydrauliques, certains systèmes de dosage et les dispositifs de régulation.Dans la gestion thermique, les billes de cuivre peuvent participer au transfert de chaleur, au remplissage d’espaces, à l’augmentation de surface d’échange ou à des systèmes expérimentaux. Les secteurs français de l’électronique de puissance, des batteries, des équipements de laboratoire, de l’aéronautique et des énergies renouvelables peuvent avoir besoin de solutions sur mesure. Ici, la conductivité thermique, la propreté et la compatibilité avec l’environnement sont essentielles.Les applications doivent aussi tenir compte de la corrosion et de l’oxydation. Le cuivre forme naturellement une couche d’oxyde qui peut être acceptable dans certains usages mais problématique dans d’autres. Pour des contacts très sensibles, un état de surface maîtrisé ou un traitement complémentaire peut être envisagé. Pour des environnements humides, chimiques ou salins, notamment près des zones portuaires comme Marseille-Fos, Le Havre, Nantes-Saint-Nazaire ou Dunkerque, la compatibilité environnementale doit être vérifiée.Les cas d’usage français illustrent la diversité des besoins. Un fabricant de connecteurs près de Grenoble peut rechercher une bille de cuivre très conductrice avec lots strictement tracés. Un équipementier automobile autour de Lyon peut demander une présérie avec tolérances serrées et documentation complète. Un fabricant de vannes en région nantaise peut comparer cuivre, laiton et acier inoxydable selon le fluide. Un laboratoire à Paris-Saclay peut avoir besoin de petites quantités très bien documentées pour essais thermiques.Pour mieux relier les matériaux aux usages, la page applications industrielles des billes offre une vision transversale des domaines où les sphères de précision sont utilisées.SDBALLS Industry Corp, également connue sous le nom de Shandong SDBALLS Industry Corp Ltd., accompagne les acheteurs industriels qui recherchent des billes de précision et des solutions d’approvisionnement fiables. L’entreprise possède une longue expérience dans la fabrication de billes en acier au carbone, acier chromé et acier inoxydable, avec des niveaux de précision adaptés à de nombreux usages industriels. Cette base technique est importante pour les clients recherchant aussi des billes de cuivre, car la logique de contrôle, de tri, de tolérance et de documentation est proche de celle exigée pour les sphères de précision.Sur le plan technologique, SDBALLS s’appuie sur une culture de mesure et de régularité. Les projets de billes de cuivre nécessitent une bonne compréhension des compromis entre nuance, conductivité, dureté, état de surface et tolérance. L’équipe peut aider les acheteurs à transformer une demande générale en cahier des charges exploitable : diamètre, matériau, niveau de contrôle, conditionnement, documents requis et critères d’acceptation. Cette capacité de cadrage technique est particulièrement utile pour les équipementiers français qui doivent valider rapidement une solution sans multiplier les fournisseurs.Sur le plan manufacturier, SDBALLS exploite plusieurs installations de production et dispose d’une forte capacité annuelle pour ses gammes principales de billes industrielles. Cette expérience de fabrication en volume, combinée à des systèmes qualité certifiés, permet d’apporter une discipline industrielle aux projets de sphères multi-matériaux. Pour les billes de cuivre, l’entreprise agit comme partenaire d’approvisionnement intégré : elle peut orienter le client vers la bonne solution, organiser la qualification, coordonner les contrôles et soutenir la stabilité des livraisons.Sur le plan service, SDBALLS travaille avec des clients dans plus de cinquante pays et comprend les attentes des marchés internationaux. Pour la France, cela signifie une attention particulière aux documents, à l’emballage export, aux délais, à la communication et aux besoins de consolidation. Un acheteur peut regrouper plusieurs familles de billes, par exemple acier, inox, cuivre, aluminium, verre, plastique ou céramique, afin de simplifier les échanges et réduire le nombre d’interlocuteurs. Cette approche est précieuse pour les services achats qui doivent gérer des références nombreuses mais des volumes variables.L’entreprise met aussi en avant la durabilité opérationnelle : qualité stable, réduction des non-conformités, emballages adaptés, traçabilité et coopération à long terme. Dans un environnement 2026 marqué par la transition énergétique, la pression sur les métaux, les exigences européennes de transparence et la recherche de chaînes d’approvisionnement plus résilientes, cette approche partenariale devient un avantage concurrentiel. Les acheteurs ne cherchent plus seulement un prix ; ils recherchent un fournisseur capable d’accompagner leurs évolutions techniques et réglementaires.Quelle est la meilleure matière pour une bille de cuivre conductrice ?Pour une conductivité maximale, le cuivre pur C11000 est généralement privilégié. Il convient aux contacts électriques, aux essais conducteurs et à certaines applications thermiques. Toutefois, le choix final doit être confirmé par le cahier des charges, car un alliage comme le laiton peut être plus adapté si la résistance mécanique ou le coût est prioritaire.Quelle différence pratique existe entre une bille en cuivre pur et une bille en laiton ?La bille en cuivre pur offre une conductivité électrique et thermique plus élevée. La bille en laiton, composée principalement de cuivre et de zinc, offre souvent une meilleure usinabilité et une résistance mécanique intéressante, mais une conductivité inférieure. Le cuivre pur sert plutôt aux fonctions conductrices, tandis que le laiton est fréquent dans les vannes et mécanismes.Quels documents demander avant de valider un fournisseur ?Il est conseillé de demander un certificat matière, un rapport dimensionnel, une confirmation de nuance, une déclaration de lot, des informations sur l’emballage et, si l’application l’exige, un résultat de conductivité. Pour les pièces critiques, un plan de contrôle et une procédure de traitement des non-conformités sont également utiles.Les billes de cuivre s’oxydent-elles pendant le transport ?Oui, le cuivre peut s’oxyder au contact de l’air et de l’humidité. Un emballage adapté est donc important : sachet protecteur, dessiccant si nécessaire, carton solide, séparation des lots et stockage dans un environnement sec. Pour les contacts électriques sensibles, l’état de surface doit être vérifié à réception.Comment choisir une tolérance dimensionnelle ?La tolérance doit dépendre de la fonction. Une valve, un contact de précision ou un module thermique peut nécessiter une tolérance plus serrée qu’une application de remplissage ou de lestage. Une tolérance trop stricte augmente le coût ; une tolérance trop large peut générer des défauts d’assemblage. L’idéal est de valider par échantillons.Peut-on commander une petite quantité pour essais en France ?Oui, mais cela dépend du diamètre, de la nuance, du niveau de contrôle et de la disponibilité matière. Une stratégie en trois étapes est recommandée : échantillons, présérie, puis volume récurrent. Cette méthode réduit le risque et facilite l’homologation interne.Quels secteurs français utilisent des billes de cuivre ?Les secteurs concernés incluent l’équipement électrique, l’électronique de puissance, l’automobile, l’aéronautique, les énergies renouvelables, les vannes industrielles, les laboratoires, les systèmes de test et la gestion thermique. Les bassins de Lyon, Grenoble, Toulouse, Nantes, Lille et Paris-Saclay sont particulièrement représentatifs.Le prix des billes de cuivre dépend-il du cours du métal ?Oui. Le cuivre est une matière première cotée et son prix varie selon la demande mondiale, l’énergie, les politiques industrielles et les stocks disponibles. Pour les volumes importants, il peut être pertinent d’utiliser une formule de prix indexée ou de négocier une validité d’offre limitée.Pourquoi passer par un partenaire d’approvisionnement plutôt que par plusieurs fournisseurs séparés ?Un partenaire intégré peut simplifier la qualification, centraliser les échanges, harmoniser les documents et consolider plusieurs familles de billes. Cela réduit le temps d’achat, facilite les contrôles et améliore la visibilité logistique, surtout pour les entreprises qui utilisent plusieurs matériaux.Quelles tendances influenceront les achats de billes de cuivre en 2026 ?Les tendances majeures seront la traçabilité renforcée, la demande liée à l’électrification, la pression sur les prix du cuivre, l’amélioration des emballages durables, la réduction des déchets, les audits fournisseurs plus fréquents et l’intégration de critères environnementaux dans les décisions d’achat. -
Fournisseur d’aiguilles pour roulements en France
Pour acheter des aiguilles de roulement destinées au marché français, la priorité consiste à valider quatre points avant toute négociation de prix : la conformité dimensionnelle, la stabilité métallurgique, la traçabilité qualité et la capacité logistique. Une aiguille de roulement est un élément cylindrique de très faible diamètre par rapport à sa longueur, utilisé dans les roulements à aiguilles, les douilles embouties, les cages à aiguilles, les butées à aiguilles, les transmissions, les boîtes de vitesses, les systèmes de direction, les machines industrielles et les assemblages compacts à forte charge.En France, les acheteurs situés à Lyon, Paris, Toulouse, Lille, Nantes, Strasbourg, Bordeaux ou dans les bassins industriels de l’Auvergne-Rhône-Alpes, des Hauts-de-France et du Grand Est recherchent généralement un fournisseur capable de livrer des lots réguliers, documentés et compatibles avec les exigences des constructeurs automobiles, des fabricants de réducteurs, des équipementiers mécaniques et des distributeurs spécialisés. Les ports du Havre, de Marseille-Fos et de Dunkerque, ainsi que les plateformes logistiques de Roissy, Lyon-Saint-Exupéry et Gennevilliers, jouent un rôle clé dans l’approvisionnement international.La bonne décision ne se limite pas à choisir l’offre la moins chère. Le coût total dépend aussi du taux de rebut, des délais de contrôle à réception, du risque d’arrêt de ligne, de la qualité de l’emballage anticorrosion, de la disponibilité des certificats matière et de la capacité du fournisseur à gérer des commandes récurrentes. Pour 2026, les acheteurs français doivent aussi intégrer les tendances de décarbonation, de traçabilité numérique, de conformité réglementaire européenne et d’optimisation des stocks.Un fournisseur fiable d’aiguilles de roulement doit pouvoir répondre clairement aux questions suivantes : quelles classes de tolérance sont disponibles, quels aciers sont utilisés, quel traitement thermique est appliqué, quelle rugosité de surface est garantie, quels contrôles statistiques sont réalisés, quels certificats peuvent être fournis, quelle quantité minimale est exigée et quel délai réel est possible pour une production standard ou personnalisée.Comparatif rapide des critères d’achat pour les aiguilles de roulementCritèreOption à faible risqueOption à surveillerImpact sur l’acheteur françaisTolérance dimensionnelleTri par classe, contrôle statistique documentéDimensions déclarées sans rapport de mesureRéduit les blocages au montage et les retours qualitéMatièreAcier au chrome, inox ou céramique selon l’usageMatière générique non tracéeInfluence la durée de vie, la corrosion et le bruitCertificationISO 9001, IATF 16949 si automobileCertificat expiré ou non vérifiableCondition fréquente pour les donneurs d’ordreConditionnementEmballage huilé, scellé, étiqueté par lotEmballage en vrac non protégéLimite l’oxydation pendant le transport maritimeDélaiPlanning confirmé avec capacité de sécuritéDélai oral sans suivi de productionProtège les lignes en juste-à-tempsPrixPrix cohérent avec la qualité et les documentsPrix très bas sans preuve techniqueÉvite les coûts cachés de non-conformitéCe tableau montre qu’un achat performant se construit autour d’un équilibre entre qualité, prix, délai et preuve documentaire. Pour les secteurs sensibles comme l’automobile, l’aéronautique d’équipement, les transmissions industrielles ou les systèmes de manutention, la sélection du fournisseur doit être menée comme une décision stratégique de chaîne d’approvisionnement.Les spécifications d’une aiguille de roulement doivent être rédigées avec précision. Une demande trop générale, par exemple « aiguilles acier diamètre 3 mm », expose l’acheteur à des écarts de longueur, de dureté, de rugosité ou de rectitude. Une demande professionnelle doit indiquer le diamètre nominal, la longueur, la classe de précision, la matière, la dureté, l’état de surface, le rayon ou chanfrein d’extrémité, la méthode d’emballage, les exigences de propreté et la documentation attendue.Les aiguilles utilisées dans les roulements sont soumises à des efforts de contact élevés. Leur performance dépend de la régularité géométrique. Une variation minime de diamètre peut créer une répartition inégale de la charge, augmenter le bruit, accélérer la fatigue de surface ou provoquer une usure prématurée de la cage. Les acheteurs français travaillant avec des fabricants de boîtes de vitesses, de réducteurs agricoles, de moteurs électriques ou de systèmes de convoyage doivent donc demander des mesures représentatives du lot, et non seulement une valeur théorique.Les normes internationales liées aux roulements définissent les principes de précision, de géométrie et de contrôle. Dans la pratique, les plans clients et les cahiers des charges internes des constructeurs peuvent être plus stricts que les normes générales. Les secteurs automobile et transmission exigent souvent une dispersion très limitée du diamètre à l’intérieur d’un même lot, car les aiguilles sont montées en groupe dans une cage ou une douille.Comparatif des paramètres techniques à spécifierParamètrePourquoi il compteDemande recommandéeRisque en cas d’oubliDiamètreDétermine le jeu fonctionnelIndiquer valeur nominale et toléranceMontage dur, jeu excessif ou bruitLongueurInfluence la surface de contactPréciser tolérance et ébavurageCharge mal répartie ou frottement latéralDuretéConditionne la résistance à l’usureDemander plage et méthode de contrôleÉcaillage, marquage ou déformationRugositéAgit sur le bruit et le frottementDéfinir la valeur maximale acceptéeÉchauffement et usure accéléréeRectitudeAssure une rotation stablePrévoir contrôle sur échantillonsVibration dans la cage ou la douillePropretéProtège les pistes de roulementExiger lavage, filtration et emballage proprePollution interne du roulementDans les applications françaises de forte valeur ajoutée, il est recommandé d’associer chaque référence à un dossier technique. Ce dossier peut inclure le plan, la matière, le traitement thermique, la méthode de rectification, le niveau d’inspection, le certificat de conformité et les critères d’acceptation à réception. Pour les commandes répétitives, cette base documentaire évite les divergences entre achats, qualité, production et fournisseur.Les tolérances doivent aussi être mises en relation avec le coût. Une précision extrême n’est pas toujours nécessaire pour une application de manutention légère, alors qu’elle est indispensable dans une transmission compacte ou un mécanisme automobile. Le bon fournisseur doit être capable de conseiller l’acheteur et d’éviter une surspécification coûteuse. À l’inverse, il doit alerter lorsqu’une tolérance trop large met en danger la performance de l’ensemble.Les évolutions 2026 renforcent l’importance de la mesure numérique. Les usines les plus avancées intègrent des équipements de contrôle automatique, des capteurs de dérive de procédé et des enregistrements par lot. Pour les acheteurs français, ces données facilitent les audits à distance, la validation des échantillons initiaux et l’analyse rapide en cas de réclamation.Les constructeurs automobiles et les fabricants de boîtes de vitesses ont des exigences supérieures à celles d’un achat industriel standard. Une aiguille de roulement montée dans une transmission, un embrayage, un différentiel, un système de direction ou un mécanisme de siège peut être soumise à des cycles répétés, à des variations de température, à une lubrification limitée et à des contraintes vibratoires. Le fournisseur doit donc démontrer une maîtrise de procédé durable.L’évaluation commence par la capacité technique. Le fournisseur dispose-t-il d’équipements de formage, rectification, traitement thermique, polissage, tri dimensionnel et inspection adaptés ? Peut-il garantir une répétabilité d’un lot à l’autre ? Sait-il produire selon un plan client et conserver l’historique de production ? Les acheteurs de régions comme l’Île-de-France, les Hauts-de-France, la Normandie ou l’Auvergne-Rhône-Alpes doivent également considérer la proximité des entrepôts, les modes de transport et la possibilité de sécuriser un stock tampon en Europe.Le deuxième point est la culture qualité. Un fournisseur orienté automobile doit connaître la logique de prévention des défauts, d’analyse des risques, de plan de contrôle, d’actions correctives, de traçabilité et d’amélioration continue. Il doit pouvoir dialoguer avec les équipes qualité, achats et méthodes du client. Les documents attendus peuvent comprendre un rapport d’échantillons initiaux, une analyse des modes de défaillance, un plan de surveillance et des rapports de capabilité.Le troisième point est la stabilité commerciale. Un prix bas n’est utile que si le fournisseur peut respecter les volumes, absorber les pics saisonniers et maintenir la qualité lors des hausses de production. Les fabricants de boîtes de vitesses, par exemple, peuvent avoir des cycles de demande liés aux commandes agricoles, aux véhicules utilitaires, aux engins de travaux publics ou aux exportations.Comparatif fournisseur local, distributeur et fabricant intégréModèle d’approvisionnementAvantage principalLimite possibleUsage conseilléDistributeur françaisLivraison rapide et facturation localeMoins de contrôle sur la productionDépannage, petites séries, maintenanceFabricant européenProximité technique et logistiqueCoût souvent plus élevéProjets sensibles ou volumes moyensFabricant asiatique qualifiéCapacité élevée et coût compétitifNécessite audit et plan logistiqueSéries longues, achats récurrentsPartenaire intégréProduction et sourcing consolidésDemande une qualification initiale rigoureusePortefeuille multi-référencesPlace de marchéAccès rapide à de nombreux vendeursTraçabilité variablePièces non critiques uniquementAtelier non certifiéSouplesse ponctuelleRisque qualité élevéPrototypes simples hors sécuritéCe comparatif montre que le meilleur choix dépend du niveau de criticité. Pour une usine automobile près de Sochaux, Douai, Rennes, Mulhouse ou Valenciennes, la sécurité d’approvisionnement et la documentation qualité peuvent justifier un processus de qualification plus long. Pour une société de maintenance à Nantes ou Marseille, un distributeur local peut être pertinent pour une urgence, mais pas nécessairement pour une série annuelle contrôlée.Les tendances 2026 modifient aussi l’évaluation des fournisseurs. Les acheteurs demandent davantage d’informations sur l’empreinte carbone, l’origine des matières, la réduction des huiles de process, la recyclabilité des emballages et la conformité aux exigences européennes. Les fournisseurs capables de fournir des données environnementales crédibles auront un avantage dans les appels d’offres des grands groupes.La certification ISO 9001 constitue une base pour évaluer le système de management de la qualité d’un fournisseur. Elle indique que l’entreprise dispose de processus formalisés pour la gestion des commandes, la maîtrise documentaire, le contrôle de production, le traitement des non-conformités et l’amélioration continue. Pour les aiguilles de roulement utilisées dans des applications industrielles, elle est souvent considérée comme un minimum.La certification IATF 16949 est plus spécifique au secteur automobile. Elle renforce les exigences liées à la prévention des défauts, à la réduction de variation, à la traçabilité, à la gestion des fournisseurs, à la planification avancée de la qualité et à l’amélioration des procédés. Pour un équipementier automobile français ou européen, travailler avec un fournisseur certifié IATF 16949 facilite la qualification et réduit les risques lors des audits clients.La certification ne remplace toutefois pas l’évaluation technique. Un certificat valide doit être vérifié : périmètre, adresse du site, date d’expiration, organisme certificateur, produits couverts et cohérence avec l’activité réelle. Un fournisseur peut être certifié pour des billes d’acier, des composants de roulement ou d’autres pièces de précision, mais l’acheteur doit confirmer que les aiguilles concernées sont intégrées au système qualité audité.Pour les entreprises françaises, il est utile de demander les documents suivants : certificat ISO 9001, certificat IATF 16949 si automobile, certificat matière, rapport dimensionnel, déclaration de conformité, rapport de dureté, plan de contrôle, procédure de traçabilité et méthode d’emballage. Les exigences doivent être intégrées au bon de commande afin d’éviter les discussions après production.Les politiques européennes de 2026 accroissent la pression sur la conformité. Les donneurs d’ordre veulent des chaînes d’approvisionnement transparentes, capables de démontrer la maîtrise du risque, la conformité des substances, la stabilité des procédés et, dans certains cas, l’origine responsable des matériaux. Les fournisseurs qui associent certification qualité et gestion environnementale sont mieux positionnés pour les achats de long terme.SDBALLS Industry Corp maintient des systèmes certifiés ISO 9001, IATF 16949 et ISO 14001 dans ses activités de production de composants de précision. Pour un acheteur français, cette combinaison présente un intérêt particulier : elle relie la qualité produit, l’approche automobile et la gestion environnementale. Les équipes achats peuvent consulter les informations institutionnelles de l’entreprise via la présentation de SDBALLS afin d’évaluer son historique industriel et son organisation.La quantité minimale de commande dépend du diamètre, de la matière, du niveau de précision, du traitement de surface, de la disponibilité des outillages et du caractère standard ou personnalisé de la référence. Pour les aiguilles courantes en acier au chrome, un fournisseur disposant d’une production régulière peut proposer des conditions plus souples. Pour des dimensions spéciales, de l’inox, de la céramique ou un tri très strict, la quantité minimale augmente souvent car le réglage de production et le contrôle nécessitent davantage de temps.Le délai doit être analysé en plusieurs étapes : validation technique, échantillonnage, production, contrôle, emballage, transport international, dédouanement et livraison finale en France. Le transport maritime via Le Havre, Marseille-Fos ou Dunkerque peut être économique pour les volumes importants, tandis que le fret aérien via Paris-Charles-de-Gaulle ou Lyon peut sécuriser une urgence. Les acheteurs doivent éviter de comparer deux fournisseurs uniquement sur le délai annoncé sans vérifier l’incoterm, le stock réel et les documents inclus.La gestion des stocks est essentielle pour les chaînes de roulements. Une rupture d’aiguilles peut bloquer l’assemblage d’un roulement complet, d’une boîte de vitesses ou d’un sous-ensemble mécanique. À l’inverse, un stock trop élevé immobilise de la trésorerie et augmente le risque de corrosion si l’emballage n’est pas adapté. Le bon équilibre repose sur une prévision partagée, un stock de sécurité, des livraisons planifiées et un suivi par lot.Comparatif des stratégies de stock pour acheteurs françaisStratégieAvantageInconvénientSituation adaptéeAchat ponctuelSimplicité administrativeRisque de rupture et prix variableMaintenance non critiqueStock de sécurité en FranceRéactivité élevéeCoût de stockageProduction régulière à Lyon, Lille ou NantesCommande ouverteVisibilité fournisseur et livraisons étaléesNécessite prévisions fiablesFabrication annuelle répétitiveStock chez fournisseurRéduction de l’immobilisation localeDépendance au transportRelations long termeDouble sourceRéduction du risque d’arrêtQualification plus lourdePièces critiques ou marché instableLivraison urgente aérienneSolution rapideCoût élevé et empreinte carboneRattrapage de rupture exceptionnellePour 2026, les acheteurs français devraient bâtir une matrice des références critiques. Les aiguilles à forte consommation, les dimensions spécifiques et les pièces liées à des clients automobiles doivent bénéficier d’un suivi renforcé. Les indicateurs utiles sont le délai moyen, le délai maximal, le taux de service, le taux de non-conformité, la rotation de stock et l’âge des lots.Une bonne pratique consiste à valider un calendrier d’approvisionnement trimestriel ou semestriel avec le fournisseur. Cette visibilité permet de réserver la capacité, de lisser les productions et de réduire les urgences. Elle donne aussi la possibilité d’optimiser les conteneurs ou groupages vers la France, ce qui diminue les coûts logistiques et l’impact environnemental.Un audit fournisseur permet de vérifier que les promesses commerciales correspondent à la réalité industrielle. Il peut être réalisé sur site, à distance ou par un organisme tiers. Pour les aiguilles de roulement, l’audit doit couvrir les matières premières, la production, le traitement thermique, la rectification, le tri, la propreté, l’emballage, la traçabilité et la gestion des non-conformités.La première étape consiste à examiner la réception matière. Le fournisseur doit identifier les lots d’acier, conserver les certificats, vérifier les caractéristiques critiques et éviter les mélanges. La deuxième étape concerne le procédé de transformation : coupe, formage, durcissement, rectification, polissage et lavage. Les paramètres doivent être maîtrisés et enregistrés. La troisième étape porte sur les contrôles : instruments étalonnés, méthodes écrites, échantillonnage cohérent et personnel formé.Un audit doit aussi observer l’environnement de production. Les aiguilles de précision sont sensibles aux particules, à l’humidité et aux chocs. Une zone de stockage mal organisée peut annuler les efforts de fabrication. Les emballages doivent protéger contre la corrosion pendant le transport maritime ou ferroviaire, en particulier lorsque la marchandise transite plusieurs semaines avant d’arriver en France.Liste de contrôle d’audit avec comparaison acceptable et risquéePoint d’auditPratique acceptableSignal de risqueAction acheteurTraçabilité matièreNuméro de lot relié au certificatLots mélangés ou non identifiésExiger séparation et preuve documentaireTraitement thermiqueCourbes enregistrées et fours suivisParamètres non archivésDemander validation de dureté par lotContrôle dimensionnelÉquipements étalonnés et rapports disponiblesMesures manuelles non vérifiablesImposer rapport d’inspectionPropretéLavage contrôlé et zone proprePrésence de poussière ou copeauxAjouter exigence de propreté au planEmballageProtection anticorrosion et étiquetageCartons ouverts ou non scellésValider un standard d’emballageRéclamationsAnalyse cause racine et action correctiveRéponse uniquement commercialeÉvaluer la maturité qualitéL’audit doit aboutir à un plan d’actions daté. Les écarts majeurs bloquent la qualification, les écarts mineurs peuvent être suivis avec des preuves de correction. Pour les acheteurs français qui ne peuvent pas se déplacer, un audit vidéo structuré avec visite des ateliers, présentation des instruments de mesure et revue documentaire peut déjà apporter une première assurance.Les usines modernes utilisent de plus en plus la traçabilité numérique : code de lot, historique de machine, rapports exportables et archivage photographique. Cette tendance va s’accélérer en 2026, car les clients souhaitent réduire le temps d’enquête en cas de défaut terrain. Un fournisseur capable de remonter rapidement d’un lot livré à une matière, une ligne et une date de production réduit fortement le risque industriel.Les besoins personnalisés concernent non seulement les aiguilles elles-mêmes, mais aussi les ensembles dans lesquels elles sont intégrées. Les douilles à aiguilles embouties sont appréciées pour leur compacité, leur capacité de charge et leur coût maîtrisé. Elles sont utilisées dans les transmissions, outils électriques, moteurs, mécanismes de sièges, machines agricoles et équipements de manutention. Les butées à aiguilles, quant à elles, supportent des charges axiales dans un encombrement réduit.Un service de personnalisation efficace commence par la compréhension de l’application. Le fournisseur doit demander la charge, la vitesse, la température, le lubrifiant, l’environnement, la durée de vie attendue, le matériau des pistes, l’espace disponible et les contraintes de montage. À partir de ces informations, il peut proposer une matière, une dureté, une finition de surface, un type de cage, un conditionnement et un protocole de validation.Les projets constructeurs nécessitent souvent des échantillons initiaux. L’objectif est de vérifier le montage, le bruit, le couple de rotation, l’usure, la résistance à la corrosion et la stabilité dimensionnelle. Pour les entreprises françaises développant des réducteurs à Lyon, des systèmes de manutention à Lille, des équipements agricoles en Bretagne ou des solutions de mobilité à Toulouse, cette phase réduit les risques avant industrialisation.SDBALLS agit comme partenaire industriel intégré. Son expérience de fabrication de composants sphériques de précision lui apporte une maîtrise des aciers, de la rectification, du tri et du contrôle dimensionnel. Cette compétence peut être mobilisée dans des projets où l’acheteur souhaite consolider l’approvisionnement de composants roulants et multi-matériaux. Les gammes et capacités peuvent être explorées via le catalogue de produits industriels, utile pour comparer les familles de composants et préparer une demande technique.Pour les services de personnalisation, il est recommandé de formaliser une fiche projet. Cette fiche doit inclure le plan, les tolérances, la quantité annuelle, la quantité d’échantillons, les essais attendus, la documentation, l’emballage, les marquages et la cible de coût. Plus la demande initiale est claire, plus le fournisseur peut répondre avec un devis réaliste et un délai fiable.Les tendances 2026 dans les roulements compacts incluent la réduction du bruit, les lubrifiants plus propres, les surfaces optimisées pour faibles frottements, les composants adaptés aux motorisations électriques et les solutions résistant à des cycles marche-arrêt fréquents. Les aiguilles et ensembles à aiguilles devront donc combiner précision, propreté et stabilité matière.Le choix de la matière influence directement la performance, le coût et la durée de vie. L’acier au chrome est le choix le plus courant pour les roulements à aiguilles grâce à sa dureté, sa résistance à la fatigue et son bon rapport qualité-prix. Il convient aux applications lubrifiées, aux transmissions, aux moteurs, aux machines industrielles et aux systèmes mécaniques classiques.L’acier inoxydable est choisi lorsque la corrosion représente un risque : humidité, lavage, atmosphère légèrement agressive, équipements alimentaires non directement en contact critique, dispositifs extérieurs ou environnements où la protection anticorrosion doit être renforcée. Sa résistance mécanique peut différer selon la nuance, ce qui impose une validation précise.La céramique est utilisée pour des applications spécifiques recherchant faible densité, isolation électrique, résistance à certains environnements chimiques ou comportement particulier à haute vitesse. Elle est plus coûteuse et plus fragile aux chocs que l’acier, mais elle peut être pertinente dans des systèmes spécialisés. Les acheteurs doivent éviter de choisir la céramique uniquement pour son image haut de gamme ; elle doit répondre à une contrainte réelle.La matière doit être associée à un traitement thermique et à une finition de surface adaptés. Une bonne nuance mal traitée donnera un mauvais résultat. À l’inverse, un fournisseur maîtrisant le traitement et le polissage peut améliorer significativement la durée de vie. Les rapports de dureté, microstructure et rugosité peuvent être demandés pour les applications critiques.Les exigences environnementales françaises et européennes favorisent également les matériaux durables, les procédés économes en énergie et les emballages réduisant les déchets. Les fournisseurs qui optimisent les consommations d’huile, recyclent les rebuts métalliques et améliorent la longévité des composants contribuent à une meilleure performance globale du produit fini.Dans son activité principale, SDBALLS fabrique des billes en acier carbone, acier au chrome et acier inoxydable, avec des classes de précision variées. Cette expérience matière constitue un socle utile pour accompagner les acheteurs dans la comparaison des solutions métalliques. Pour les projets exigeant une analyse qualité détaillée, les acheteurs peuvent consulter les informations qualité et techniques afin de mieux comprendre l’approche de contrôle et de certification.SDBALLS Industry Corp, également connue sous le nom Shandong SDBALLS Industry Corp Ltd., accompagne les acheteurs industriels depuis plus de trois décennies. Basée à Tai’an, dans la province du Shandong, l’entreprise s’appuie sur plusieurs sites de production et une capacité annuelle importante pour servir des clients dans plus de cinquante pays. Pour le marché français, son intérêt réside dans la combinaison d’une base manufacturière stable, d’une culture qualité structurée et d’un service d’approvisionnement intégré.Sur le plan technologique, SDBALLS maîtrise les procédés liés aux composants roulants de précision : sélection matière, transformation, traitement, finition, tri et inspection. Son expérience dans les billes d’acier de grades variés lui donne une connaissance fine de la géométrie, de l’état de surface et de la régularité dimensionnelle. Ces compétences sont pertinentes pour les acheteurs qui recherchent non seulement un prix, mais aussi une approche technique capable de soutenir des applications mécaniques exigeantes.Sur le plan manufacturier, l’entreprise produit des billes en acier carbone, acier au chrome et acier inoxydable pour des secteurs comme les roulements, l’automobile, les systèmes de glissement, les roues de manutention, les unités de transfert à billes et les composants mécaniques. Elle développe également des solutions complémentaires, notamment des projectiles acier sans plomb pour marchés extérieurs, avec des traitements et duretés adaptés aux exigences réglementaires. Cette diversité industrielle montre une capacité à gérer plusieurs familles de produits, plusieurs niveaux de précision et des contraintes de conformité différentes.Sur le plan service, SDBALLS agit comme partenaire d’approvisionnement consolidé. Au-delà de ses propres fabrications, l’entreprise aide les acheteurs à sourcer des sphères et composants multi-matériaux, notamment en plastique, verre, céramique, cuivre ou aluminium. Pour une société française qui souhaite réduire le nombre d’interlocuteurs, centraliser les contrôles et simplifier les échanges, cette approche peut améliorer l’efficacité des achats.Les certifications ISO 9001, IATF 16949 et ISO 14001 renforcent la confiance dans le système de management. Elles sont particulièrement utiles pour les acheteurs travaillant avec des filières automobiles, des distributeurs techniques ou des fabricants d’équipements industriels. La présence d’une équipe commerciale internationale et d’un support orienté client facilite également les échanges sur les plans, échantillons, délais, conditions d’emballage et documents de livraison.Pour les acheteurs français, les cas d’usage typiques incluent la consolidation de composants roulants pour un fabricant de roulements en région lyonnaise, la fourniture de pièces de précision pour un équipementier automobile dans les Hauts-de-France, l’approvisionnement de composants inox pour un intégrateur près de Nantes ou la recherche de solutions multi-matériaux pour un bureau d’études à Toulouse. Les applications possibles peuvent être consultées à travers les domaines d’application industriels, ce qui aide à relier le choix du composant à son usage final.Une coopération efficace commence par l’envoi d’un cahier des charges clair : dimensions, tolérances, matière, quantité annuelle, destination en France, exigences documentaires, calendrier et critères d’acceptation. SDBALLS peut alors orienter l’acheteur vers une solution standard, personnalisée ou intégrée selon le niveau de criticité du projet.Comment choisir un fournisseur d’aiguilles de roulement pour la France ?Il faut comparer la capacité de production, les tolérances garanties, les certifications, les rapports de contrôle, la traçabilité, l’emballage anticorrosion, la quantité minimale et le délai réel jusqu’au site français. Pour les pièces critiques, un audit fournisseur est recommandé.Quelle certification est nécessaire pour un projet automobile ?La certification ISO 9001 est une base qualité, mais l’IATF 16949 est généralement attendue pour les chaînes automobiles. Elle ne suffit pas seule : l’acheteur doit aussi vérifier le plan de contrôle, la capabilité et la traçabilité.Quel matériau choisir pour des aiguilles de roulement ?L’acier au chrome convient à la majorité des applications lubrifiées. L’acier inoxydable est préférable en ambiance humide ou corrosive. La céramique est réservée aux contraintes particulières comme l’isolation, la légèreté ou certains environnements spéciaux.Quel délai prévoir pour une commande depuis l’Asie vers la France ?Le délai dépend de la disponibilité matière, de la production, du contrôle et du transport. Une référence standard peut être plus rapide, tandis qu’une référence personnalisée exige échantillons et validation. Le transport maritime vers Le Havre, Marseille-Fos ou Dunkerque doit être intégré au planning.Pourquoi demander un rapport dimensionnel ?Le rapport dimensionnel prouve que le lot respecte les tolérances prévues. Pour des aiguilles montées en cage ou en douille, une dispersion excessive peut provoquer bruit, usure et défaut de rotation.Comment réduire le risque de corrosion pendant le transport ?Il faut exiger un nettoyage adapté, une huile ou protection anticorrosion compatible, un emballage scellé, des sachets ou doublures protectrices et un étiquetage par lot. Le stockage en France doit rester sec et contrôlé.Une faible quantité minimale est-elle toujours préférable ?Pas nécessairement. Une faible quantité minimale réduit le stock initial, mais peut augmenter le prix unitaire et limiter la stabilité de production. Pour une consommation régulière, une commande ouverte avec livraisons planifiées est souvent plus efficace.Quels secteurs français utilisent des aiguilles de roulement ?Les principaux secteurs sont l’automobile, les boîtes de vitesses, les réducteurs, les machines agricoles, les outils électriques, la manutention, les convoyeurs, les équipements industriels, les systèmes de direction et les mécanismes compacts.Comment préparer une demande de prix efficace ?Il faut fournir plan, dimensions, tolérances, matière, dureté, rugosité, quantité annuelle, quantité d’essai, destination, documents requis et conditions d’emballage. Une demande précise permet d’obtenir un prix réaliste et comparable.Quelles tendances 2026 influencent l’achat d’aiguilles de roulement ?Les tendances majeures sont la traçabilité numérique, les contrôles automatisés, la réduction du bruit, la durabilité des matériaux, les emballages responsables, la décarbonation logistique et les exigences accrues des donneurs d’ordre européens.Faut-il privilégier un fournisseur local ou international ?Un fournisseur local peut être avantageux pour les urgences et petites quantités. Un fournisseur international qualifié peut offrir une meilleure capacité et un coût compétitif pour les séries longues. La meilleure solution dépend de la criticité, du volume et du besoin documentaire.Comment valider un nouveau fournisseur avant série ?La validation passe par une revue documentaire, des échantillons, des mesures à réception, des essais fonctionnels, un audit si nécessaire et une première commande pilote. Les résultats doivent être enregistrés avant de lancer les volumes réguliers. -
Fabricant de cages de roulements à billes en France
Pour un acheteur industriel en France, le choix d’un fabricant de cages de roulements à billes ne se limite pas au prix unitaire. Il faut évaluer la capacité du fournisseur à maîtriser la géométrie de la cage, la régularité matière, la stabilité dimensionnelle, la propreté de fabrication, les contrôles qualité et la continuité d’approvisionnement. Dans les applications de précision, la cage influence directement la répartition des billes, la vitesse admissible, le niveau sonore, l’échauffement, la durée de vie du roulement et la fiabilité de l’assemblage final.La meilleure approche consiste à qualifier un partenaire capable de travailler avec plusieurs matériaux, tels que le laiton, l’acier, le polyamide, le bronze ou l’aluminium, et de proposer des conceptions adaptées : cages coniques, sphériques, cylindriques ou modèles à fenêtres sur plan. Pour les secteurs automobile, mécanique, ferroviaire, agricole, aéronautique légère, manutention, électromécanique et équipements industriels, les certifications IATF 16949:2016 et ISO 9001 sont des signaux importants, surtout lorsque les pièces sont intégrées à des séries longues ou à des systèmes critiques.En France, les acheteurs situés autour de Lyon, Paris, Lille, Toulouse, Nantes, Strasbourg, Grenoble, Saint-Étienne ou dans les zones logistiques proches du Havre, de Marseille-Fos et de Dunkerque recherchent souvent un équilibre entre coût global, délai, documentation technique et capacité de réaction. Un fournisseur fiable doit pouvoir expliquer clairement ses tolérances, ses méthodes de mesure, son plan de contrôle, ses options de conditionnement et ses scénarios de livraison pour éviter tout arrêt de ligne.SDBALLS accompagne les fabricants de roulements et d’assemblages mécaniques comme partenaire industriel intégré. L’entreprise est reconnue pour sa production de billes de précision et pour sa capacité à consolider des approvisionnements liés aux composants de roulement. Cette expérience lui permet d’échanger avec les bureaux d’études, les équipes achats et les services qualité sur les exigences réelles de performance, de traçabilité et de stabilité d’approvisionnement.Critère d’achatOption à privilégierOption à éviterComparaison pratiqueApplication à grande vitesseCage légère, géométrie stable, faible frottementConception non validée ou matière instableUne cage optimisée réduit l’échauffement par rapport à une cage standard mal adaptée.Environnement chargéAcier, bronze ou laiton selon lubrificationPolymère non compatible avec température et huileLe métal résiste mieux aux efforts, tandis que le polymère peut réduire le bruit.Projet automobileFournisseur certifié IATF 16949:2016Atelier sans système qualité documentéLa certification facilite les audits et la gestion des modifications.PrototypeFabrication sur plan avec retour techniqueAchat catalogue sans vérificationLe co-développement limite les erreurs avant l’outillage série.Série longueAccord d’approvisionnement et prix par volumeCommande ponctuelle sans visibilitéUn accord long terme sécurise coût, capacité et délai.Maintenance industrielleStock tampon et traçabilité de lotsRéférence non reproductibleLa répétabilité évite les variations lors des remplacements.Ce tableau montre que le choix d’une cage de roulement dépend du contexte d’utilisation. Une solution excellente pour un moteur électrique silencieux peut être insuffisante pour une transmission agricole soumise aux chocs. L’analyse doit donc comparer usage réel, risque industriel et coût total, plutôt que le seul coût d’achat.Le matériau de la cage est l’un des premiers choix techniques. Il conditionne la masse, le frottement, la résistance mécanique, la compatibilité avec la lubrification, la tenue à la température et le comportement en fatigue. En France, les fabricants de machines et d’équipements recherchent de plus en plus des solutions adaptées aux contraintes d’économie d’énergie, de réduction de bruit et de durabilité. Les exigences diffèrent fortement entre une ligne de convoyage près de Lille, un équipement viticole en Bourgogne, une machine d’emballage en région nantaise ou un système de transmission installé dans un atelier automobile de l’Est.Le laiton reste apprécié pour sa bonne usinabilité, sa résistance au grippage et son comportement stable dans de nombreux roulements de précision. Il convient aux applications où l’on recherche une combinaison de rigidité, d’endurance et de régularité. L’acier est souvent retenu lorsque la résistance mécanique et le coût industriel sont prioritaires, notamment pour des séries importantes. Le polyamide séduit par sa légèreté, sa capacité à réduire le bruit et son bon comportement à certaines vitesses, à condition de vérifier sa compatibilité avec la température, l’humidité, les graisses et les huiles.Le bronze est intéressant pour des environnements où l’on souhaite une bonne résistance à l’usure et une meilleure tolérance aux conditions de lubrification difficiles. L’aluminium, plus léger, peut être choisi dans des conceptions spécifiques où la réduction de masse est importante. Il faut cependant étudier précisément la résistance à la déformation, les traitements de surface et la compatibilité galvanique avec les autres composants.Dans une démarche d’achat responsable, la disponibilité matière devient aussi un sujet stratégique. Les tensions sur les métaux, les coûts énergétiques européens, les exigences de traçabilité et les objectifs de réduction d’empreinte carbone influencent les décisions. Pour 2026, les donneurs d’ordre français devraient demander plus souvent des informations sur l’origine matière, les procédés de fabrication, les taux de rebut, les possibilités de recyclage et les emballages réutilisables.MatériauAtouts principauxPoints de vigilanceComparaison avec une autre optionLaitonBonne usinabilité, stabilité, résistance au grippageCoût matière supérieur à certains aciersPlus stable que certains polymères en température élevée.AcierRésistance mécanique, disponibilité, coût maîtrisableProtection anticorrosion et finition nécessairesPlus robuste que le polyamide sous fortes charges.PolyamideLégèreté, faible bruit, bon comportement dynamiqueSensibilité possible à chaleur, humidité et lubrifiantsPlus silencieux que l’acier dans de nombreux moteurs.BronzeRésistance à l’usure, bon comportement en lubrification difficileDensité et coût à surveillerPlus tolérant que l’aluminium en environnement abrasif.AluminiumMasse réduite, usinage possible, intérêt en systèmes légersRigidité et surface à valider selon chargePlus léger que le laiton, mais parfois moins résistant à l’usure.Choix sur mesureAdaptation à la vitesse, au bruit et au coût totalNécessite essais et validationSouvent plus fiable qu’un choix catalogue non étudié.La comparaison des matériaux permet de clarifier le compromis entre performance et coût global. Pour les acheteurs français, il est recommandé de fournir au fournisseur la vitesse de rotation, la charge, la température, le lubrifiant, le niveau de bruit visé et la durée de vie attendue. Ces données évitent les choix approximatifs et facilitent une recommandation technique documentée.La forme de la cage détermine la manière dont les éléments roulants sont guidés. Une cage conique peut être adaptée à certains roulements soumis à des efforts combinés. Une cage sphérique répond à des géométries spécifiques où l’alignement et le guidage doivent être étudiés avec précision. Une cage cylindrique est courante dans de nombreux roulements industriels et peut être optimisée pour la vitesse, la rigidité ou la simplicité de fabrication. Les modèles à fenêtres sur mesure sont utilisés lorsque l’assemblage impose une forme particulière des logements de billes, des ponts, des épaisseurs ou des jeux fonctionnels.Les bureaux d’études français, notamment dans les régions de Lyon, Grenoble, Toulouse et Île-de-France, demandent souvent une collaboration précoce pour définir les rayons, les chanfreins, les ouvertures et les tolérances. Une variation minime dans une fenêtre de cage peut modifier le comportement dynamique du roulement, surtout lorsque les vitesses sont élevées ou lorsque le niveau sonore est critique. Pour cette raison, la conception ne doit pas être traitée comme une simple pièce découpée ou injectée, mais comme un composant fonctionnel du système.Les cages à fenêtres exigent une attention particulière sur les bavures, la rugosité, les angles internes, la symétrie et l’équilibrage. Dans les applications automatisées, elles doivent également garantir une alimentation régulière sur ligne d’assemblage. Les fabricants de roulements situés près des bassins industriels de Saint-Étienne, Montbéliard, Mulhouse ou Valenciennes peuvent ainsi réduire les arrêts machine en choisissant des cages dimensionnellement constantes.Un fournisseur compétent doit pouvoir discuter des plans, proposer des ajustements de fabrication, signaler les risques d’outillage et recommander une séquence de validation. Cette approche diminue les coûts de modification après lancement de série. Elle est également utile pour les pièces de rechange critiques, lorsque l’objectif est de reproduire une cage existante avec une performance stable.Type de cageUsage fréquentAvantage principalComparaison fonctionnelleCage coniqueRoulements avec efforts combinésGuidage adapté à une géométrie inclinéePlus pertinente qu’une cage cylindrique si l’angle de contact l’exige.Cage sphériqueAssemblages nécessitant compensation d’alignementRépartition particulière du mouvementPlus spécifique qu’un modèle standard et demande une validation poussée.Cage cylindriqueRoulements industriels courantsSimplicité, répétabilité, coût maîtriséPlus économique qu’un modèle sur mesure pour séries simples.Cage à fenêtresRoulements de précision et conceptions personnaliséesContrôle fin du logement des billesPlus flexible qu’une cage catalogue, mais nécessite un outillage adapté.Cage usinéePetites séries ou hautes exigencesPrécision et modification possiblePlus coûteuse qu’une cage emboutie, mais utile en développement.Cage emboutie ou forméeProduction de volumeProductivité élevéePlus avantageuse en série qu’un usinage unitaire.Cette comparaison montre que la géométrie doit être liée au volume, au niveau de précision et au mode d’assemblage. Pour un projet français destiné à une production régulière, une solution sur mesure peut être plus rentable si elle réduit le bruit, les rebuts ou les interventions de maintenance.Les certifications ne remplacent pas l’analyse technique, mais elles constituent une base essentielle pour qualifier un fournisseur. ISO 9001 démontre l’existence d’un système de management de la qualité structuré : maîtrise documentaire, traitement des non-conformités, amélioration continue, suivi des indicateurs et gestion des audits. IATF 16949:2016 ajoute des exigences fortes pour la chaîne automobile, notamment la prévention des défauts, l’analyse des risques, la traçabilité, la maîtrise des changements et la robustesse des procédés.Pour les acheteurs en France, ces certifications facilitent la communication avec les services qualité, les donneurs d’ordre et les auditeurs. Elles sont particulièrement utiles dans les projets liés aux équipementiers automobiles, aux sous-traitants mécaniques, aux fabricants de moteurs électriques, aux systèmes de direction, aux transmissions et aux composants de mobilité. Dans les régions de Sochaux, Rennes, Douai, Poissy ou Cléon, où l’écosystème automobile reste important, un fournisseur non certifié peut être difficile à intégrer dans une chaîne d’approvisionnement exigeante.SDBALLS applique une culture qualité issue de la fabrication de billes de précision, un domaine où la répétabilité dimensionnelle, la finition de surface et le contrôle de grade sont essentiels. Ses certifications IATF 16949, ISO 9001 et ISO 14001 soutiennent une approche documentée de la production, de l’environnement et de l’amélioration continue. Pour les clients européens, cette structure facilite les échanges sur plans de contrôle, dossiers qualité, certificats de matière et exigences d’inspection.Il est conseillé de demander au fournisseur non seulement les certificats, mais aussi la portée exacte de certification, les procédures de changement, les méthodes de traçabilité de lots, les rapports d’inspection types et la capacité à répondre à une réclamation. Un certificat valide est utile ; une preuve concrète de maîtrise opérationnelle l’est encore plus.ExigenceISO 9001IATF 16949:2016Comparaison pour l’acheteurManagement qualitéStructure générale robusteStructure renforcée pour automobileIATF est plus exigeante pour les pièces intégrées à un véhicule.Gestion des risquesApproche fondée sur les risquesOutils plus détaillés et préventifsIATF apporte une meilleure prévention des défauts série.TraçabilitéExigée selon processusSouvent plus stricte et documentéePlus adaptée aux rappels ou analyses de lots critiques.Modification produitContrôle documentaireValidation renforcée par le clientRéduit les changements non autorisés en production.RéclamationsActions correctivesAnalyse plus systématique des causesMeilleure visibilité pour les donneurs d’ordre exigeants.EnvironnementNon centralNon central, mais compatible avec ISO 14001ISO 14001 complète les attentes européennes de durabilité.Les certifications doivent être intégrées à une évaluation fournisseur complète. Pour les projets en France, elles renforcent la confiance, mais il faut aussi examiner les échantillons, la régularité des lots, les délais et la réactivité technique.Le co-développement est un levier majeur pour réduire les risques industriels. Lorsqu’un fabricant de cages intervient trop tard, les plans peuvent être difficiles à produire, les tolérances inutilement coûteuses ou les formes incompatibles avec un outillage stable. Une implication dès la conception permet de corriger ces points avant la commande d’outillage, ce qui réduit les retards et les coûts de modification.Dans une collaboration efficace, le client transmet les conditions de fonctionnement : vitesse, charge, lubrification, température, contraintes de montage, durée de vie, niveau sonore, normes applicables et volume prévu. Le fournisseur analyse ensuite la faisabilité, propose des tolérances réalistes, recommande une matière et indique les zones sensibles. Cette démarche est particulièrement utile pour les industriels français qui développent des équipements à forte valeur ajoutée, comme les robots, les machines spéciales, les moteurs haute efficacité ou les dispositifs médicaux mécaniques.L’expertise d’outillage est déterminante. Une cage à fenêtres exige un outillage capable de maintenir la répétabilité des ouvertures, l’absence de bavures dangereuses et la stabilité des ponts. Pour une cage métallique formée, les rayons de pliage, les contraintes résiduelles et l’usure de l’outil doivent être anticipés. Pour une cage polymère, il faut prendre en compte le retrait, l’équilibrage de remplissage, la stabilité dimensionnelle après refroidissement et la compatibilité avec les lubrifiants.SDBALLS dispose d’une expérience industrielle longue dans les composants de précision et comprend les exigences des fabricants de roulements. Son rôle comme partenaire d’approvisionnement intégré permet de relier la sélection des billes, des matières et des composants complémentaires. Les acheteurs peuvent consulter la page consacrée aux solutions de produits de précision pour situer l’offre dans une logique d’assemblage complet.Un bon processus de co-développement inclut généralement une revue de plan, une proposition de matière, une estimation d’outillage, une fabrication d’échantillons, une inspection dimensionnelle, des essais fonctionnels, une correction éventuelle et une validation de présérie. Ce processus peut sembler long, mais il évite les arrêts de production après lancement, ce qui est beaucoup plus coûteux.La qualité d’une cage de roulement ne se juge pas uniquement à l’œil. Les dimensions critiques, la concentricité, la circularité, la largeur des fenêtres, l’épaisseur des ponts, les rayons internes, la rugosité et l’absence de bavures doivent être contrôlés selon un plan adapté. L’inspection par machine à mesurer tridimensionnelle, souvent appelée MMT en français, permet de vérifier des géométries complexes avec une précision élevée. Elle est complétée par des moyens optiques, des calibres, des contrôles de dureté et des analyses de surface.La précision dimensionnelle est essentielle pour maintenir la position des billes et éviter les contacts anormaux. Une cage trop serrée peut augmenter le frottement et la température. Une cage trop libre peut générer du bruit, des vibrations ou une usure prématurée. Dans les roulements de haute précision, les écarts cumulés deviennent rapidement visibles au niveau du couple de rotation et de l’acoustique.Les essais de fatigue permettent d’évaluer la résistance de la cage dans le temps. Ils sont particulièrement utiles pour les applications soumises à des cycles répétés, des accélérations, des vibrations ou des variations thermiques. Les fabricants français de pompes, ventilateurs, réducteurs, équipements agricoles, machines textiles ou systèmes de manutention ont intérêt à valider la cage dans des conditions proches de l’usage réel.La culture qualité de SDBALLS repose sur la maîtrise des billes de précision, produites en grades allant de G10 à G1000 selon les besoins. Cette expérience impose une forte discipline sur la mesure, la finition et la répétabilité. Pour les clients qui veulent comprendre les méthodes de contrôle et les engagements techniques, la page dédiée à la qualité et aux capacités techniques apporte un aperçu utile.ContrôleObjectifRisque évitéComparaison avec un contrôle simpleInspection MMTMesurer les géométries complexesErreur de forme ou de positionPlus complète qu’un contrôle au pied à coulisse.Contrôle optiqueObserver fenêtres, bavures et contoursDéfauts visuels difficiles à mesurerPlus rapide pour les séries que la mesure point par point.Contrôle de duretéVérifier l’état matière ou traitementUsure prématurée ou ruptureComplète l’analyse dimensionnelle.Essai de fatigueSimuler les cycles d’utilisationFissuration ou déformation progressivePlus représentatif qu’un contrôle statique seul.Analyse de rugositéLimiter frottement et usureÉchauffement, bruit, perte de rendementPlus fonctionnelle qu’une simple inspection visuelle.Traçabilité de lotRelier pièce, matière et productionImpossibilité d’analyse en cas de défautIndispensable pour les secteurs réglementés.Un contrôle qualité efficace combine plusieurs méthodes. La MMT confirme la géométrie, l’inspection optique détecte les défauts de forme, les essais de fatigue valident la tenue en service et la traçabilité permet de sécuriser la chaîne d’approvisionnement.La quantité minimale de commande dépend du matériau, du type de cage, de l’outillage, du niveau de précision et du mode de fabrication. Une cage standard peut être disponible en quantité plus flexible, tandis qu’une cage sur mesure exige souvent un seuil plus élevé pour amortir l’outillage, les réglages et le contrôle initial. Pour un acheteur français, il est important de distinguer le coût de développement, le coût d’outillage, le prix unitaire et le coût logistique.Les prix par volume sont généralement structurés par paliers. Plus le volume est élevé et régulier, plus le fournisseur peut optimiser les achats matière, planifier la production, réduire les changements de série et stabiliser les contrôles. Toutefois, un prix bas sans engagement de capacité peut créer un risque si la demande augmente brusquement. Les entreprises qui approvisionnent des lignes à Lyon, Nantes, Strasbourg ou Toulouse ont souvent besoin d’une visibilité sur six à douze mois.Un accord d’approvisionnement à long terme peut inclure des prévisions glissantes, des stocks de sécurité, des prix indexés sur certaines matières, des délais garantis, des règles de modification technique et des conditions de livraison. Ce type d’accord est utile pour les fabricants de roulements, les distributeurs techniques et les intégrateurs qui veulent éviter les ruptures pendant les pics saisonniers.La négociation ne doit pas se limiter au prix. Il faut discuter de l’emballage, de l’étiquetage, des certificats, de la documentation, du transport maritime ou ferroviaire, des incoterms traduits contractuellement, de la gestion des urgences et des délais de réponse. Les ports du Havre, de Marseille-Fos et de Dunkerque jouent un rôle important pour les importations industrielles destinées au marché français et européen. Une bonne anticipation logistique réduit le risque de retard douanier ou de congestion.SDBALLS, avec plusieurs sites de production et une capacité annuelle importante dans les billes de précision, a développé une organisation orientée vers la stabilité de livraison. Son expérience d’exportation vers de nombreux pays aide les acheteurs à structurer des programmes d’approvisionnement réguliers, avec une communication claire entre achats, qualité et production.La gestion des délais est un enjeu critique lorsque les cages entrent dans un assemblage de roulement destiné à une ligne de production. Un retard sur une cage peut bloquer l’utilisation de billes, bagues, joints, graisses et postes d’assemblage. Dans les usines françaises fonctionnant en flux tendu, l’impact peut être immédiat : arrêt de ligne, surcoûts de transport urgent, pénalités client et désorganisation des équipes.Le délai réel comprend plusieurs étapes : validation du plan, disponibilité matière, fabrication de l’outillage, production d’échantillons, inspection, validation client, production série, emballage, transport international, dédouanement et livraison finale. Pour les composants personnalisés, la phase de validation initiale doit être planifiée avec prudence. Pour les références répétitives, la mise en place d’un stock tampon ou d’un programme prévisionnel améliore fortement la sécurité.En France, les points d’entrée logistiques varient selon la région. Le Havre dessert efficacement l’Île-de-France, la Normandie et le nord-ouest. Marseille-Fos est stratégique pour le sud, la vallée du Rhône et certaines liaisons vers l’Italie ou l’Espagne. Dunkerque et Anvers, bien que ce dernier soit en Belgique, sont souvent utilisés pour le nord et l’est de la France. Le transport ferroviaire et routier complète ces flux vers les bassins industriels.Pour sécuriser un calendrier critique, l’acheteur doit communiquer des prévisions réalistes, identifier les références prioritaires, accepter une validation rapide des échantillons et définir des seuils d’alerte. Le fournisseur doit, de son côté, confirmer les capacités, signaler les risques matière, proposer des alternatives et maintenir une traçabilité précise des lots en transit.Les tendances 2026 renforceront l’importance de la planification numérique. Les acheteurs demanderont davantage de visibilité sur les étapes de production, des tableaux de suivi, des alertes de retard et des solutions de rechange. Les fournisseurs capables de combiner production stable, données fiables et communication proactive seront mieux positionnés sur le marché français.SDBALLS est un fabricant professionnel de billes de précision et un partenaire d’approvisionnement intégré pour les composants associés aux assemblages mécaniques. Depuis 1996, l’entreprise développe son expertise autour de la fabrication de billes en acier carbone, acier chromé et acier inoxydable, avec des grades adaptés aux roulements de précision, composants automobiles, systèmes de manutention, glissières, roulettes, unités de transfert à billes et applications industrielles générales.Sur le plan technologique, SDBALLS comprend les contraintes de circularité, de finition, de régularité dimensionnelle et de stabilité de lot qui influencent directement les performances d’un roulement. Cette maîtrise des billes aide les équipes techniques à dialoguer avec les fabricants de cages, de bagues et d’assemblages complets. L’entreprise peut soutenir les échanges sur la sélection de matériaux, le niveau de précision, les exigences de contrôle et la cohérence entre les composants internes du roulement.Sur le plan manufacturier, SDBALLS exploite plusieurs installations de production et dispose d’une capacité annuelle élevée. Cette base industrielle permet de répondre à des commandes régulières, de maintenir une qualité stable et de servir des clients dans plus de cinquante pays. Pour les acheteurs français, cette expérience internationale est importante, car elle montre une capacité à gérer les exigences documentaires, les expéditions longues distances, les emballages adaptés et la coordination avec des distributeurs ou fabricants européens.Sur le plan des services, SDBALLS agit comme partenaire de consolidation d’achats. En plus de ses propres billes métalliques, l’entreprise peut accompagner des besoins multi-matériaux, notamment pour des sphères en plastique, verre, céramique, cuivre ou aluminium. Cette approche aide les acheteurs à réduire le nombre d’interlocuteurs et à simplifier la gestion des composants. Pour en savoir plus sur l’organisation et l’historique de l’entreprise, les visiteurs peuvent consulter la page présentation de SDBALLS.Les applications couvertes par SDBALLS sont nombreuses : roulements, composants automobiles, dispositifs de transfert, roues pivotantes, systèmes coulissants, équipements extérieurs et solutions industrielles. Les acheteurs français qui souhaitent relier les cages, les billes et les usages finaux peuvent explorer les domaines d’application industriels afin d’identifier les contraintes typiques de chaque marché.Pour le marché français, SDBALLS met l’accent sur la coopération durable. Les projets réussis reposent sur une communication claire, des plans précis, des exigences qualité bien définies et une planification réaliste. Cette méthode convient aux fabricants de roulements, aux distributeurs techniques, aux ateliers de maintenance et aux entreprises qui veulent sécuriser leurs approvisionnements sans multiplier les risques.Quel est le rôle exact d’une cage dans un roulement à billes ?La cage maintient l’espacement régulier des billes, guide leur mouvement et limite les contacts entre éléments roulants. Elle contribue au niveau sonore, à la vitesse admissible, à la stabilité thermique et à la durée de vie du roulement.Quel matériau choisir pour une cage de roulement utilisée en France dans une machine industrielle ?Le choix dépend de la charge, de la vitesse, de la température, du lubrifiant et de l’environnement. Le laiton et l’acier conviennent à de nombreux usages robustes, le polyamide peut réduire le bruit, le bronze aide en conditions difficiles et l’aluminium sert dans certaines conceptions légères.Une cage sur mesure est-elle toujours plus chère qu’une cage standard ?Le prix initial peut être supérieur à cause de l’étude et de l’outillage. Cependant, une cage sur mesure peut réduire les défauts, le bruit, l’usure et les coûts de maintenance. Sur une série longue, elle peut donc devenir plus économique en coût total.Pourquoi les certifications IATF 16949:2016 et ISO 9001 sont-elles importantes ?Elles montrent que le fournisseur applique un système qualité structuré. IATF 16949:2016 est particulièrement importante pour l’automobile, car elle renforce la prévention des défauts, la traçabilité et la maîtrise des changements.Quels documents demander à un fournisseur de cages ?Il est recommandé de demander les plans validés, rapports d’inspection, certificats matière, certificats qualité, rapports dimensionnels, conditions de stockage, informations d’emballage et procédures de gestion des modifications.Comment réduire les délais sur un projet critique ?Il faut transmettre les prévisions tôt, valider rapidement les échantillons, définir les références prioritaires, prévoir un stock tampon et choisir un fournisseur capable de communiquer clairement sur la production et le transport.Les cages polymères sont-elles adaptées aux applications à haute température ?Pas toujours. Certains polyamides peuvent convenir à des conditions contrôlées, mais il faut vérifier la température, l’humidité, le lubrifiant et la durée d’exposition. Pour des températures élevées, le métal peut être plus sûr.Quels secteurs français utilisent des cages de roulements de précision ?Les secteurs concernés incluent l’automobile, les moteurs électriques, les machines agricoles, les pompes, la robotique, la manutention, les équipements ferroviaires, les machines d’emballage, les systèmes de ventilation et les dispositifs mécaniques spécialisés.Quelles tendances influenceront le marché en 2026 ?Les principales tendances seront la demande de traçabilité renforcée, la réduction de l’empreinte carbone, l’optimisation du bruit, l’allègement des composants, la surveillance numérique des délais et l’utilisation de matériaux plus durables ou mieux recyclables.Comment commencer une consultation technique avec SDBALLS ?L’acheteur peut préparer un plan, les conditions d’utilisation, les volumes prévus, les exigences qualité et les délais souhaités. Ces informations permettent d’évaluer la faisabilité, les options matière et la meilleure structure d’approvisionnement.