Kulki ceramiczne dla przemysłu w Polsce – poradnik
O autorze
Jesteśmy firmą SD Ball, profesjonalnym producentem specjalizującym się w dostarczaniu precyzyjnych rozwiązań w zakresie kul stalowych na całym świecie. Dzięki wieloletniemu doświadczeniu specjalizujemy się w zaawansowanych procesach produkcyjnych, ścisłej kontroli jakości oraz dostosowanych rozwiązaniach, wspierających różnorodne zastosowania przemysłowe. Od doboru materiałów po kontrolę końcową, zapewniamy niezawodne produkty i stałą wydajność, pomagając naszym klientom osiągnąć wyższą wydajność, trwałość i jakość produktu.
Udział
Spis treści
Kategoria produktu
Powiązane artykuły
-
Kulki gwintowane do mocowań przemysłowych w Polsce
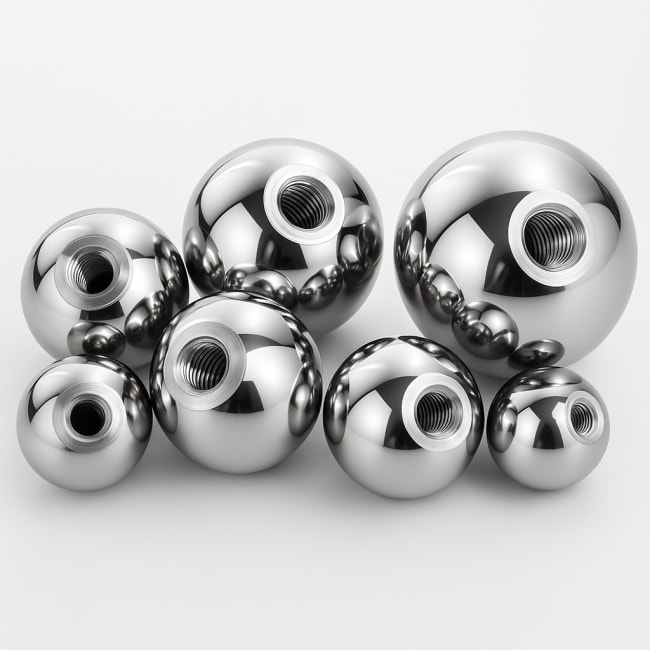
Kulki gwintowane stosowane w systemach mocowań, pozycjonowania, automatyki i montażu mechanicznego są niewielkimi elementami, które często decydują o powtarzalności całego procesu. Dla odbiorców w Polsce najważniejsze kryteria zakupu to zgodność gwintu z dokumentacją, stabilna średnica kuli, właściwy materiał, kontrola powierzchni, możliwość wykonania otworu osiowego lub nieprzelotowego oraz wiarygodność dostawcy. W praktyce najczęściej spotyka się gwinty metryczne od M3 do M20, ale przy projektach specjalnych wykorzystywane są także gwinty drobnozwojne, lewoskrętne, calowe, gwinty z tolerancją dopasowaną do konkretnego gniazda oraz rozwiązania z dodatkowym wierceniem, fazowaniem albo powłoką ochronną.Dla rynku polskiego dobry dostawca kulek gwintowanych powinien łączyć trzy kompetencje: produkcję precyzyjnych kulek, obróbkę gwintu i kontrolę jakości według uzgodnionej klasy. W zakupach przemysłowych warto unikać decyzji opartych wyłącznie na cenie jednostkowej. Tańsza kulka z niepowtarzalnym gwintem może powodować przestoje linii w zakładach w Warszawie, Poznaniu, Wrocławiu, Katowicach, Łodzi, Gdańsku czy Rzeszowie. Znacznie bezpieczniej jest porównać całkowity koszt: od jakości próbki, przez stabilność dostawy, po obsługę reklamacji i możliwość utrzymania partii powtarzalnych przez kilka lat.Jeżeli projekt wymaga standardowego produktu, zakup kulek z gwintem M4, M5, M6, M8 lub M10 może być stosunkowo szybki. Przy wykonaniach niestandardowych, na przykład z gwintem M12 drobnozwojnym, kulą ze stali nierdzewnej, otworem nieprzelotowym i pasywacją, trzeba przewidzieć etap rysunku, próbki, pomiaru i zatwierdzenia. Odbiorcy z Polski, którzy importują komponenty z Azji, zwykle korzystają z transportu morskiego przez Gdańsk lub Gdynię, kolejowego przez terminale w Małaszewiczach oraz drogowego do centrów logistycznych w Strykowie, Poznaniu, Wrocławiu i na Górnym Śląsku.KryteriumWariant standardowyWariant niestandardowyCo wybrać w praktyceZakres gwintuM3–M20 w popularnych skokachGwinty drobne, lewoskrętne, caloweStandard przy prostych mocowaniach, wariant specjalny przy modernizacji maszynMateriałStal węglowa lub chromowaStal nierdzewna, mosiądz, aluminium, tworzywoDobór zależy od korozji, obciążeń i kontaktu z mediamiDokładnośćKlasy użytkowe do montażu ogólnegoWyższe klasy i pełny raport pomiarowyPrecyzja jest konieczna w pozycjonowaniu i automatycePowierzchniaPolerowana, olejowana lub ocynkowanaPasywacja, niklowanie, specjalne powłokiPowłokę dobiera się do środowiska pracyCzas dostawyKrótszy, jeśli towar jest magazynowyDłuższy przez próbki i ustawienia produkcjiPlanować zapas bezpieczeństwa dla serii OEMKoszt jednostkowyNiższy przy typowych wymiarachWyższy przy małych partiach i specjalnym gwincieLiczyć całkowity koszt użycia, nie tylko cenę zakupuTabela pokazuje, że wybór między kulką standardową a niestandardową nie jest wyłącznie techniczny. To decyzja zakupowa, logistyczna i jakościowa. W prostych uchwytach wystarczy często typowy gwint i materiał, natomiast w przyrządach kontrolnych, manipulatorach, elementach regulacyjnych oraz mocowaniach dla produkcji seryjnej warto inwestować w dokumentację i powtarzalność.Zakres M3–M20 obejmuje większość potrzeb przemysłowych w obszarze kulek gwintowanych. Małe gwinty M3, M4 i M5 są używane w lekkich mechanizmach regulacji, przyrządach pomiarowych, osłonach, elektronice przemysłowej i niewielkich uchwytach. Gwinty M6, M8 i M10 są najbardziej uniwersalne w automatyce, stanowiskach montażowych, prowadnicach i systemach dociskowych. Większe rozmiary M12, M16 i M20 stosuje się tam, gdzie kulka pracuje jako element przenoszący większą siłę, punkt podparcia, końcówka przegubu albo część cięższego mocowania.Najważniejszy parametr gwintu to nie tylko średnica nominalna, ale także skok, głębokość otworu, tolerancja, położenie osi względem środka kuli i wykończenie wejścia gwintu. W praktyce projektowej należy jasno określić, czy otwór jest przelotowy, czy nieprzelotowy, czy wymagana jest faza, czy gwint ma dochodzić do określonej głębokości roboczej, oraz czy dopuszczalne są ślady po mocowaniu podczas obróbki. Brak takich informacji może prowadzić do nieporozumień między biurem konstrukcyjnym, działem zakupów i dostawcą.Polscy producenci maszyn często pracują z dokumentacją europejską, w której podstawą są gwinty metryczne. Jednocześnie zakłady serwisujące maszyny importowane z Ameryki Północnej lub Wielkiej Brytanii mogą potrzebować gwintów calowych. W takich przypadkach trzeba zweryfikować nie tylko oznaczenie, lecz także rzeczywisty profil gwintu oraz sprawdziany używane przy kontroli. Przy zamówieniu powtarzalnym warto ustalić wzorzec referencyjny i archiwizować próbkę zatwierdzoną.RozmiarTypowe zastosowanieWariant standardowy kontra specjalnyRyzyko przy złym doborzeM3Małe uchwyty, osłony, regulacje lekkieStandard do małych serii, specjalny przy cienkich ściankachŁatwe zerwanie gwintu i trudny montażM4Przyrządy kontrolne, elektronika przemysłowaStandard zwykle wystarcza, specjalny przy wysokiej precyzji osiNiewspółosiowość i bicie elementuM5Mechanizmy nastawcze, lekkie dociskiStandard popularny w automatyceZbyt mała nośność w cięższym mocowaniuM6Uniwersalne mocowania i pozycjonowanieNajczęściej wybierany kompromisLuzy, jeśli tolerancja nie jest ustalonaM8Stanowiska montażowe, elementy dociskoweStandard dla wielu systemów przemysłowychProblemy z kompatybilnością skoku gwintuM10Cięższe uchwyty, przeguby, podporyCzęsto wymaga dokładniejszej kontroli osiNierównomierne obciążenie kuliM12–M20Maszyny, konstrukcje, mocowania o większej sileWarto rozważyć produkcję według rysunkuUszkodzenie gniazda lub utrata stabilnościPorównanie rozmiarów pomaga szybko zawęzić wybór, ale nie zastępuje rysunku technicznego. Dla zamówień OEM należy uzupełnić specyfikację o średnicę kuli, materiał, twardość, klasę powierzchni, wymagania kontroli, pakowanie i warunki transportu. Im wcześniej te dane zostaną ustalone, tym mniejsze ryzyko opóźnień przy wdrożeniu.Materiał kulki gwintowanej powinien wynikać ze środowiska pracy, obciążenia, wymagań dotyczących korozji, kontaktu z innymi elementami oraz kosztu całego rozwiązania. Stal węglowa jest ekonomiczna i dobra do ogólnych zastosowań, zwłaszcza gdy element jest zabezpieczony olejem, cynkiem lub inną powłoką. Stal chromowa zapewnia wysoką twardość i dobrą odporność na zużycie, dlatego sprawdza się w układach, w których kulka pracuje jako powierzchnia kontaktowa. Stal nierdzewna jest wybierana tam, gdzie ważna jest odporność na wilgoć, środki czyszczące, warunki zewnętrzne albo wymagania higieniczne.W polskich zakładach przemysłowych spotyka się bardzo różne warunki pracy. W fabrykach motoryzacyjnych na Śląsku i w Wielkopolsce liczy się powtarzalność oraz odporność na intensywny cykl montażowy. W produkcji opakowań, mebli i urządzeń AGD ważne są koszt oraz dostępność. W branży spożywczej i farmaceutycznej, obecnej między innymi w okolicach Warszawy, Łodzi i Rzeszowa, większe znaczenie ma odporność korozyjna i możliwość utrzymania czystości. W portach Gdańska i Gdyni oraz w środowisku morskim dochodzi dodatkowo wpływ wilgoci i soli.Dobór materiału trzeba rozpatrywać razem z gwintem. Bardzo twarda stal może wymagać innej strategii wiercenia i gwintowania niż materiał bardziej plastyczny. Przy stalach nierdzewnych istotne jest ograniczenie zadziorów i stosowanie właściwych parametrów obróbki, aby uniknąć zacierania gwintu. Przy elementach ocynkowanych trzeba uwzględnić wpływ powłoki na tolerancję gwintu. Jeżeli kulka ma być elementem widocznym, znaczenie ma również estetyka powierzchni.MateriałZaletyOgraniczeniaPorównanie zastosowańStal węglowaNiski koszt, dobra dostępność, łatwa obróbkaWymaga ochrony przed korozjąLepsza cenowo niż nierdzewna, słabsza w wilgociStal chromowaWysoka twardość, odporność na zużycieMniejsza odporność korozyjna bez zabezpieczeniaLepsza do kontaktu ciernego niż zwykła stalStal nierdzewnaOdporność na korozję, estetyka, czystośćWyższy koszt i trudniejsza obróbkaLepsza do wilgoci niż stal węglowaMosiądzDobra obrabialność, wygląd, odporność na iskrzenieNiższa wytrzymałość mechanicznaLepszy do lekkich regulacji niż dużych obciążeńAluminiumNiska masa, odporność na część środowiskMniejsza twardość i ryzyko uszkodzeń gwintuLepsze tam, gdzie masa jest ważniejsza niż nośnośćTworzywo techniczneLekkość, izolacja, odporność chemiczna zależna od typuOgraniczona temperatura i obciążenieLepsze w lekkich osłonach niż w dociskach stalowychTabela materiałowa nie powinna być traktowana jako jedyne źródło decyzji. W projektach o większej odpowiedzialności warto wykonać próbę montażową i test w warunkach zbliżonych do rzeczywistych. Jeżeli kulka gwintowana ma kontakt z detalem obrabianym, istotna może być także twardość względna obu materiałów, aby uniknąć wgnieceń, śladów i przyspieszonego zużycia.Tolerancja kulki gwintowanej obejmuje kilka wymiarów: średnicę kuli, odchyłkę kształtu, chropowatość powierzchni, położenie i jakość gwintu, współosiowość otworu oraz ewentualną głębokość gwintowania. W zwykłych uchwytach montażowych niewielkie odchyłki mogą nie wpływać na działanie. Jednak w automatyce, pozycjonowaniu, przyrządach kontrolnych i elementach ustawczych nawet małe bicie lub przesunięcie osi może powodować błąd powtarzalności.Klasy dokładności kulek, takie jak G10, G16, G100 czy G1000, odnoszą się głównie do parametrów samej kuli. Przy kulkach gwintowanych trzeba dodatkowo kontrolować operacje wtórne, ponieważ wiercenie i gwintowanie mogą wprowadzić lokalne uszkodzenia powierzchni, zadzior, przebarwienie albo naprężenie. Dlatego odpowiedzialny dostawca powinien jasno rozdzielić tolerancję kuli przed obróbką od tolerancji gotowego zespołu po wykonaniu gwintu.W zamówieniach dla polskich odbiorców szczególnie ważne jest uzgodnienie metody kontroli. Dla gwintu można stosować sprawdziany, pomiar optyczny, mikroskop warsztatowy, kontrolę głębokości, sprawdzenie momentu wkręcania albo test montażowy z elementem klienta. Przy większych partiach warto określić plan pobierania próbek oraz poziom akceptacji. W przypadku elementów krytycznych wskazany jest raport z pierwszej sztuki oraz kontrola międzyoperacyjna.ParametrKlasa ogólnaKlasa precyzyjnaPorównanie wpływu na montażŚrednica kuliDopuszczalna większa rozpiętośćŚcisła selekcja wymiarowaPrecyzyjna klasa poprawia powtarzalność podparciaOkrągłośćWystarczająca do mocowań ogólnychKontrolowana dla układów dokładnychLepsza okrągłość zmniejsza błąd pozycjonowaniaChropowatośćAkceptowalna w elementach niewidocznychWymagana przy tarciu i kontakcie z detalemGładka powierzchnia ogranicza zużycieWspółosiowość gwintuMoże mieć większą tolerancjęWymaga dokładnego mocowania w obróbceKluczowa przy przegubach i regulatorachJakość wejścia gwintuFaza prosta lub minimalnaFaza kontrolowana bez zadziorówUłatwia szybki montaż na linii produkcyjnejCzystość po obróbcePodstawowe mycie i zabezpieczenieMycie, inspekcja i pakowanie ochronneWażna w automatyce oraz przy elementach nierdzewnychWybór klasy dokładności powinien odpowiadać funkcji elementu. Przepłacanie za bardzo wysoką precyzję w prostym uchwycie nie zawsze jest potrzebne, ale zbyt niska klasa w mechanizmie nastawczym może generować koszty ukryte. Najlepszym rozwiązaniem jest rozmowa techniczna z dostawcą i ustalenie parametrów, które rzeczywiście wpływają na działanie aplikacji.Produkcja OEM kulek gwintowanych wymaga połączenia procesu wytwarzania precyzyjnej kuli z dodatkowymi operacjami obróbki. Dostawca powinien umieć wykonać wiercenie osiowe, gwint wewnętrzny, otwór nieprzelotowy, otwór przelotowy, fazowanie, usuwanie zadziorów, czyszczenie i zabezpieczenie powierzchni. Przy bardziej złożonych projektach dochodzi znakowanie partii, sortowanie, specjalne opakowanie oraz dokumentacja kontrolna zgodna z wymaganiami klienta.Technologicznie najtrudniejsze jest utrzymanie stabilnego położenia otworu w elemencie kulistym. Kula nie ma naturalnej powierzchni bazowej tak jak wałek czy kostka, dlatego konieczne są odpowiednie przyrządy mocujące. Wiercenie musi być prowadzone tak, aby ograniczyć poślizg narzędzia, przegrzanie, odkształcenie oraz powstanie zadziorów przy wyjściu otworu. Następnie gwintowanie powinno zapewnić płynne wkręcanie śruby lub trzpienia bez nadmiernego luzu.Dla klientów w Polsce zamawiających części według rysunku ważna jest komunikacja przed rozpoczęciem produkcji. Należy przekazać rysunek dwuwymiarowy, model trójwymiarowy, ilości roczne, planowane partie, wymagania jakościowe oraz informacje o środowisku pracy. Dostawca powinien potwierdzić wykonalność, wskazać ryzyka, zaproponować tolerancje możliwe do utrzymania seryjnie i przygotować próbki. Taki proces zmniejsza ryzyko, że część będzie poprawna wymiarowo, ale niewygodna w montażu.W ramach zdolności technologicznych SDBALLS wspiera klientów nie tylko w zakresie kulek stalowych, lecz także w doborze rozwiązań materiałowych i operacji dodatkowych. Doświadczenie w produkcji kulek w różnych klasach dokładności pomaga lepiej kontrolować bazę wyjściową przed wierceniem i gwintowaniem. Informacje o ofercie produktowej można znaleźć na stronie z asortymentem kulek przemysłowych, gdzie łatwiej określić, które materiały i średnice mogą być punktem wyjścia do projektu OEM.Audyt dostawcy kulek gwintowanych powinien obejmować więcej niż samą kontrolę końcową. Warto sprawdzić stabilność procesu produkcji kulek, zarządzanie materiałem, identyfikowalność partii, kalibrację narzędzi pomiarowych, kontrolę operacji wiercenia i gwintowania, sposób pakowania oraz reakcję na reklamacje. Dla odbiorców z Polski, którzy budują długoterminowy łańcuch dostaw, szczególnie ważna jest zdolność dostawcy do powtarzania tej samej specyfikacji przez wiele kolejnych partii.Ocena mocy produkcyjnych powinna uwzględniać zarówno maksymalną wydajność, jak i elastyczność. Duża fabryka może dobrze obsługiwać zamówienia masowe, ale nie zawsze będzie szybka przy niewielkiej partii specjalnej. Z kolei mały warsztat może wykonać prototyp, lecz mieć trudność z utrzymaniem jakości przy zamówieniu wielotysięcznym. Najlepszy partner potrafi przeprowadzić klienta od próbki, przez partię pilotażową, do dostaw seryjnych.SDBALLS działa jako producent precyzyjnych kulek stalowych oraz partner integrujący dostawy elementów kulistych z różnych materiałów. Firma posiada wieloletnie doświadczenie produkcyjne, kilka zakładów i znaczną roczną wydajność, co jest istotne przy projektach wymagających stabilności. Certyfikowane systemy zarządzania jakością i środowiskiem pomagają utrzymać kontrolę procesów oraz przejrzystość współpracy z klientami przemysłowymi.Obszar audytuDostawca handlowyDostawca produkcyjnyZnaczenie dla kupującegoKontrola materiałuCzęsto opiera się na dokumentach poddostawcyMoże kontrolować materiał na wejściuProducent daje większą identyfikowalnośćStabilność wymiarowaZależna od źródeł zakupuOparta na własnym procesieWażna przy powtarzalnych zamówieniach OEMReakcja na zmianęSzybka przy produktach magazynowychLepsza przy zmianie procesu i rysunkuWybór zależy od stopnia specjalizacji częściDokumentacja jakościOgraniczona lub różna dla partiiMożliwa według ustalonego planu kontroliKluczowa dla automotive i automatykiMoce produkcyjneOparte na dostępności rynkuPlanowane według harmonogramu fabrykiProducent lepszy przy dużych seriachWsparcie techniczneNajczęściej handloweMoże obejmować analizę wykonalnościIstotne przy gwintach specjalnychTa tabela nie oznacza, że dostawca handlowy zawsze jest gorszy. W wielu sytuacjach dystrybutor lokalny w Polsce zapewnia szybki dostęp do części standardowych. Jednak przy kulkach gwintowanych według rysunku większą przewagę ma partner z zapleczem produkcyjnym, kontrolą procesu i możliwością utrzymania parametrów w czasie.Czas realizacji zależy od dostępności półwyrobu, materiału, średnicy, gwintu, powłoki, wymagań kontroli i rodzaju transportu. Standardowe kulki gwintowane w popularnych wymiarach mogą być dostarczane szybciej, szczególnie jeśli są już w magazynie. Zamówienia specjalne wymagają przygotowania narzędzi, ustawienia procesu, wykonania próbek, zatwierdzenia przez klienta i dopiero potem produkcji seryjnej.Dla importu do Polski trzeba uwzględnić nie tylko produkcję, ale także logistykę. Transport lotniczy jest szybki, lecz drogi, dlatego pasuje do próbek lub pilnych partii. Transport morski przez porty w Gdańsku i Gdyni jest korzystniejszy przy większych wolumenach, ale wymaga planowania. Transport kolejowy przez korytarze eurazjatyckie i terminal w Małaszewiczach bywa kompromisem między czasem a kosztem. W dystrybucji krajowej ważne są węzły logistyczne wokół Łodzi, Poznania, Wrocławia i aglomeracji śląskiej.Minimalna ilość zamówienia jest zwykle niższa dla standardowych części, a wyższa dla elementów specjalnych. Wynika to z kosztów uruchomienia, kontroli i przezbrojenia. Kupujący powinien zapytać nie tylko o minimalną ilość pierwszej partii, ale także o warunki powtórzeń, możliwość utrzymania zapasu bezpieczeństwa, pakowanie zbiorcze lub jednostkowe oraz oznaczanie partii. W projektach seryjnych warto ustalić prognozę kwartalną lub roczną, aby dostawca mógł lepiej planować produkcję.Dobrym sposobem ograniczenia ryzyka jest etapowanie zamówienia. Najpierw partia próbkowa, następnie partia pilotażowa do testów na stanowisku, a dopiero później zamówienie seryjne. Takie podejście jest szczególnie przydatne dla firm budujących linie automatyzacji, producentów maszyn oraz działów utrzymania ruchu, które modernizują starsze urządzenia i nie zawsze dysponują pełną dokumentacją pierwotną.Kulki gwintowane występują w wielu branżach, choć często pozostają niewidoczne dla użytkownika końcowego. W automatyce służą jako końcówki regulatorów, elementy przegubowe, punkty styku i detale pomocnicze w chwytakach. W pozycjonowaniu mogą tworzyć precyzyjne punkty podparcia, ograniczniki lub elementy nastawcze. W montażu mechanicznym są stosowane w uchwytach, przyrządach spawalniczych, systemach docisku, prowadzenia i szybkiej regulacji.Polski rynek jest zróżnicowany. W województwie śląskim i dolnośląskim silne są motoryzacja, maszyny i obróbka metalu. W Wielkopolsce i okolicach Poznania rozwijają się produkcja przemysłowa, logistyka i automatyzacja magazynów. W Trójmieście istotne są porty, offshore, stocznie i serwis techniczny. W Rzeszowie i południowo-wschodniej Polsce działa przemysł lotniczy i precyzyjny. Każdy z tych obszarów może wykorzystywać kulki gwintowane, ale wymagania materiałowe i jakościowe będą inne.Przykład pierwszy: producent stanowisk montażowych z okolic Wrocławia potrzebuje kulki z gwintem M8 jako końcówki regulacyjnej. Wersja ze stali węglowej sprawdza się w prototypie, ale po testach okazuje się, że powierzchnia szybko ulega śladom zużycia. Zmiana na stal chromową i lepsze wykończenie powierzchni wydłuża trwałość elementu oraz zmniejsza częstotliwość regulacji.Przykład drugi: firma z Pomorza używa kulek gwintowanych w oprzyrządowaniu narażonym na wilgoć. Standardowa stal wymaga częstej wymiany, dlatego korzystniejsza okazuje się stal nierdzewna z pasywacją. Cena jednostkowa jest wyższa, ale całkowity koszt serwisu spada, a ryzyko korozji w magazynie portowym zostaje ograniczone.Przykład trzeci: zakład produkcyjny w rejonie Łodzi modernizuje linię pakującą i potrzebuje niewielkiej serii kulek M5 z otworem nieprzelotowym. Brak dokumentacji wymaga pomiaru starej części i wykonania próbki. Po zatwierdzeniu geometrii dostawca przygotowuje partię pilotażową, a klient utrzymuje zapas części zamiennych, aby ograniczyć przestoje.Więcej przykładów zastosowań elementów kulistych w mechanice, transporcie wewnętrznym i systemach ruchu można znaleźć w sekcji zastosowania kulek w przemyśle. Dla konstruktorów to dobry punkt wyjścia do rozmowy o tym, czy wymagana jest kulka standardowa, czy element specjalny z gwintem.SDBALLS jest wieloletnim producentem precyzyjnych kulek stalowych oraz partnerem zaopatrzeniowym dla odbiorców przemysłowych. Firma koncentruje się na kulkach ze stali węglowej, chromowej i nierdzewnej w szerokim zakresie klas dokładności, a jednocześnie wspiera klientów w konsolidacji zakupów elementów kulistych z innych materiałów. Dla polskich odbiorców oznacza to możliwość rozmowy z jednym partnerem o różnych wymaganiach: od prostych kulek technicznych po rozwiązania dla mechaniki, automatyki i montażu.Od strony zdolności produkcyjnych istotne jest doświadczenie w seryjnym wytwarzaniu kulek oraz kontrola parametrów jakościowych. Stabilna produkcja bazowej kuli ma duże znaczenie wtedy, gdy element ma zostać później wiercony, gwintowany lub wykańczany. Jeżeli półwyrób jest niestabilny, operacja gwintowania nie rozwiąże problemu, lecz może go pogłębić. Dlatego w projektach kulek gwintowanych ważne jest, aby dostawca rozumiał cały łańcuch: materiał, formowanie, obróbkę cieplną, szlifowanie, polerowanie, obróbkę dodatkową i kontrolę.Od strony obsługi SDBALLS wspiera komunikację z klientami międzynarodowymi, pomaga w doborze specyfikacji i może uczestniczyć w projektach wymagających stabilnych dostaw. Dla firm z Polski istotna jest możliwość uzgodnienia dokumentów, pakowania, oznaczeń partii i planu dostaw. Przy projektach seryjnych warto rozpocząć od zapytania technicznego z rysunkiem, prognozą roczną i opisem zastosowania, aby szybciej ocenić wykonalność oraz koszt.Informacje o zapleczu firmy, doświadczeniu i modelu współpracy znajdują się na stronie o producencie SDBALLS. Klienci, którzy wymagają potwierdzenia standardów jakości, mogą zapoznać się również z działem kontroli jakości i wsparcia technicznego. Takie dane są szczególnie przydatne podczas kwalifikacji dostawcy przez działy zakupów, jakości i inżynierii procesu.Patrząc na rok 2026 i kolejne lata, rynek kulek gwintowanych będzie pod wpływem kilku trendów. Pierwszy to większa automatyzacja kontroli, w tym pomiary optyczne, cyfrowa archiwizacja wyników i śledzenie partii. Drugi to wymagania zrównoważonego rozwoju: ograniczenie odpadów, lepsze zarządzanie energią, bardziej odpowiedzialne powłoki i przejrzystość łańcucha dostaw. Trzeci to polityka zakupowa firm europejskich, które coraz częściej oczekują stabilnej dokumentacji, zgodności środowiskowej i gotowości do audytu. Czwarty trend to rosnące znaczenie elastycznych partii produkcyjnych, ponieważ producenci maszyn chcą szybciej wdrażać zmiany konstrukcyjne bez zamrażania dużych stanów magazynowych.Jak wybrać dostawcę kulek gwintowanych do Polski?Najpierw należy ocenić, czy potrzebny jest produkt standardowy, czy część według rysunku. Następnie warto porównać materiał, tolerancje, kontrolę gwintu, możliwość wykonania próbek, certyfikaty jakości, warunki transportu i doświadczenie w obsłudze odbiorców przemysłowych.Czy gwinty M3–M20 wystarczą dla większości zastosowań?Tak, ten zakres obejmuje większość typowych aplikacji w mocowaniach, automatyce i montażu. Jednak w maszynach specjalnych mogą pojawić się gwinty drobnozwojne, lewoskrętne lub calowe, które wymagają indywidualnego potwierdzenia.Kiedy wybrać stal nierdzewną zamiast stali węglowej?Stal nierdzewna jest lepsza w środowisku wilgotnym, korozyjnym, zewnętrznym lub tam, gdzie ważna jest czystość. Stal węglowa pozostaje dobrym wyborem w suchych warunkach i przy presji kosztowej, szczególnie jeśli zastosuje się odpowiednią powłokę.Czy kulka gwintowana może być wykonana według rysunku?Tak, ale rysunek powinien zawierać średnicę kuli, materiał, gwint, głębokość otworu, tolerancje, wykończenie powierzchni, wymagania kontroli i pakowania. Przy częściach krytycznych zalecana jest próbka przed produkcją seryjną.Jakie są typowe błędy zakupowe?Najczęstsze błędy to brak określenia skoku gwintu, pominięcie współosiowości, wybór materiału bez analizy środowiska, brak próbki, porównywanie wyłącznie ceny oraz nieuwzględnienie czasu transportu do Polski.Czy opłaca się zamawiać bezpośrednio od producenta?Przy produktach standardowych lokalny dystrybutor może być wygodny. Przy projektach OEM, większych seriach i wymaganiach jakościowych bezpośrednia współpraca z producentem zwykle daje lepszą kontrolę procesu, dokumentacji i powtarzalności.Jak przygotować zapytanie ofertowe?Najlepiej dołączyć rysunek techniczny, ilość próbną, ilość roczną, materiał, klasę dokładności, wymagania kontroli, docelowe zastosowanie, oczekiwany termin i miejsce dostawy w Polsce. Im pełniejsze dane, tym trafniejsza wycena.Jakie znaczenie ma pakowanie?Duże. Kulki mogą ulec uszkodzeniom powierzchniowym podczas transportu, szczególnie przy wysokiej klasie wykończenia. Warto ustalić opakowania zbiorcze, przekładki, zabezpieczenie antykorozyjne i oznaczenie partii.Czy można ograniczyć koszt bez obniżania jakości?Tak. Pomaga standaryzacja gwintu, rozsądny dobór tolerancji, zamówienie większej partii, planowanie dostaw z wyprzedzeniem i unikanie niepotrzebnie drogich materiałów. Największe oszczędności daje projektowanie części pod stabilną produkcję.Jakie dokumenty jakościowe są przydatne?W zależności od zastosowania mogą to być raport wymiarowy, potwierdzenie materiału, plan kontroli, dokumentacja partii, wyniki sprawdzenia gwintu oraz potwierdzenie zgodności z uzgodnioną specyfikacją. Dla branż wymagających warto ustalić te dokumenty przed zamówieniem. -
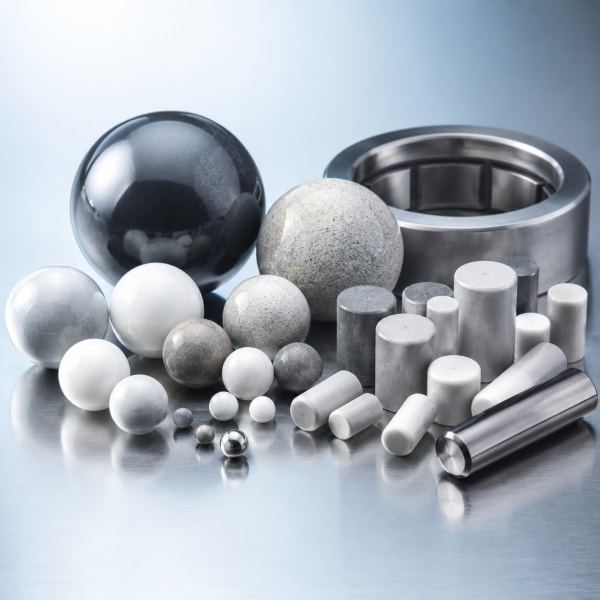
Media polerskie do obróbki masowej w Polsce
Dla zakładów produkcyjnych w Polsce najlepszy dostawca mediów szlifiersko-polerskich to taki, który potrafi połączyć stabilną jakość partii, właściwy dobór materiału, przewidywalne zużycie oraz logistykę dostosowaną do produkcji seryjnej. W praktyce oznacza to nie tylko sprzedaż kształtek ceramicznych, plastikowych czy stalowych, lecz także wsparcie technologiczne przy testach, analizie kosztu na część, doborze past i płynów procesowych oraz kontroli zgodności z wymaganiami środowiskowymi.W polskich warunkach rynkowych, gdzie wiele firm pracuje dla branży motoryzacyjnej, łożyskowej, maszynowej, meblowej, odlewniczej, medycznej i AGD, media do obróbki masowej muszą być dobrane pod konkretny cel: gratowanie, zaokrąglanie krawędzi, wygładzanie, usuwanie zgorzeliny, przygotowanie pod powłoki, wybłyszczanie lub polerowanie końcowe. Innego rozwiązania wymaga mały detal aluminiowy z Wrocławia, innego stalowy element łożyskowy z okolic Katowic, a jeszcze innego odlew cynkowy wysyłany przez centrum logistyczne w Poznaniu.SDBALLS Industry Corp, znana również jako Shandong SDBALLS Industry Corp Ltd., obsługuje globalnych odbiorców jako producent precyzyjnych kulek stalowych i zintegrowany partner zaopatrzeniowy. W kontekście mediów do obróbki masowej ważne jest to, że firma łączy doświadczenie w metalurgii, kontroli wymiarowej, selekcji materiałów i międzynarodowej logistyce. Dzięki temu polski odbiorca może korzystać zarówno z oferty kulek stalowych do polerowania i obróbki powierzchni, jak i z koordynowanego zaopatrzenia w media ceramiczne, plastikowe, szklane oraz inne specjalistyczne materiały kuliste lub kształtowe.Najkrótsza zasada wyboru brzmi: media ceramiczne są dobre do agresywniejszego szlifowania i gratowania stali, żeliwa oraz twardych stopów; media plastikowe sprawdzają się przy aluminium, mosiądzu, cynku i delikatnych odlewach; media stalowe są idealne do dogładzania, zagęszczania powierzchni, wybłyszczania i poprawy połysku bez nadmiernego ubytku materiału. Kształt dobiera się według geometrii detalu: stożki i trójkąty docierają do naroży, cylindry pracują stabilnie na płaszczyznach i krawędziach, a kulki minimalizują ryzyko zakleszczeń oraz nadają równomierny efekt.KryteriumMedia ceramiczneMedia plastikoweMedia staloweWniosek dla zakładów w PolsceSiła skrawaniaWysoka lub średniaŁagodna do średniejNiska przy polerowaniu, wysoka przy kulowaniuCeramika wygrywa przy intensywnym gratowaniuRyzyko uszkodzenia detaluŚrednie przy cienkich częściachNiskieNiskie, jeśli detal jest twardyPlastik jest bezpieczniejszy dla metali lekkichEfekt powierzchniMatowy lub satynowyGładki, kontrolowanyBłyszczący, zagęszczonyStal wygrywa przy finalnym połyskuZużycie mediówŚrednieWyższe niż stalNiskieStal często ma korzystny koszt długoterminowyZastosowanie branżoweMaszyny, stal, odlewyAluminium, cynk, mosiądzŁożyska, detale precyzyjne, dekoracyjneDobór zależy od materiału i wymaganego wykończeniaPorównanie typuCeramika vs plastik: mocniejsze cięciePlastik vs ceramika: mniejsza agresjaStal vs oba: polerowanie bez ścierniwaNajczęściej stosuje się proces wieloetapowyPowyższe porównanie pokazuje, że nie istnieje jedno uniwersalne medium dla każdej aplikacji. Najlepszy wynik osiąga się poprzez zestawienie materiału detalu, wymaganej chropowatości, geometrii, czasu cyklu, typu maszyny oraz kosztu zużycia. Dla polskich firm eksportujących do Niemiec, Czech, Słowacji, Skandynawii i krajów Beneluksu szczególnie ważna jest powtarzalność, ponieważ klienci końcowi często audytują nie tylko wyrób, lecz także stabilność procesu produkcyjnego.Media ceramiczne są najczęściej wybierane tam, gdzie potrzebna jest większa siła obróbki. Zawierają składniki mineralne oraz ścierne, które umożliwiają skuteczne usuwanie zadziorów, ostrych krawędzi, nalotów technologicznych i śladów po obróbce skrawaniem. W zakładach zlokalizowanych w okolicach Katowic, Gliwic, Tychów czy Rzeszowa ceramika jest często używana przy elementach stalowych, kutych, tłoczonych i odlewanych. Jej zaletą jest stabilna geometria, dobra wydajność i możliwość pracy w wibratorach kołowych, rynnowych oraz w urządzeniach odśrodkowych.Media plastikowe, nazywane również żywicznymi, są lżejsze i łagodniejsze. Dzięki temu ograniczają ryzyko wgnieceń oraz nadmiernego zaokrąglenia drobnych detali. Stosuje się je przy aluminium, mosiądzu, miedzi, cynku, stopach lekkich i częściach dekoracyjnych. W branży AGD, oświetleniowej, okuć meblowych i armatury, która ma silne zaplecze w Polsce centralnej oraz zachodniej, media plastikowe pozwalają uzyskać równomierne wygładzenie bez agresywnego ataku na powierzchnię.Media stalowe mają inny charakter. Kulki, satelity, igiełki i kształtki stalowe zwykle nie działają jak klasyczne ścierniwo, lecz poprzez mikrouderzenia, tarcie i docisk. Nadają połysk, poprawiają jednorodność powierzchni, mogą wzmacniać warstwę wierzchnią oraz usuwać delikatne przebarwienia. SDBALLS, jako producent kulek stalowych w klasach od G10 do G1000, ma szczególne kompetencje w kontroli średnicy, twardości, okrągłości i jakości powierzchni takich elementów. To istotne przy procesach, gdzie każdy mikrometr i każda wada powierzchniowa mogą wpływać na wynik końcowy.Wybór typu medium powinien zaczynać się od pytania: co dokładnie ma zostać zmienione na powierzchni części? Jeśli celem jest usunięcie dużych zadziorów, potrzebne będzie medium tnące. Jeśli celem jest wygładzenie po odlewie ciśnieniowym, lepsza może być żywica. Jeśli celem jest połysk lub efekt dekoracyjny, warto rozważyć stal nierdzewną albo stal chromową. Gdy wymagania obejmują niski poziom zanieczyszczeń żelazem, trzeba analizować skład chemiczny i odporność na korozję.Polski rynek jest bardzo zróżnicowany. W północnej Polsce, blisko portów Gdańsk i Gdynia, wiele firm korzysta z dostaw morskich i obsługuje eksport. W centrum kraju, wokół Łodzi i Warszawy, ważna jest szybka dystrybucja krajowa. Na południu, w pobliżu czeskiej i słowackiej granicy, liczy się kompatybilność z łańcuchami dostaw motoryzacji. Dlatego dostawca mediów powinien rozumieć nie tylko produkt, ale też organizację produkcji, magazynowania i transportu.ZastosowanieLepszy wybórAlternatywaPorównanieUwagi procesoweGratowanie stali po wykrawaniuCeramika trójkątnaCeramika cylindrycznaTrójkąt vs cylinder: lepsze wejście w narożaWymaga kontroli separacji po procesieWygładzanie aluminiumPlastik stożkowyPlastik piramidalnyStożek vs piramida: mniejsze ryzyko zakleszczeńPotrzebna łagodna chemia procesowaPolerowanie elementów dekoracyjnychKulki stalowe nierdzewneSatelity staloweKulka vs satelita: kulka daje bardziej równomierny połyskWażne suszenie i ochrona antykorozyjnaOdlewy cynkowePlastik o drobnym ścierniwieCeramika lekkaPlastik vs ceramika: niższe ryzyko obićDobry wybór dla okuć i zamkówPrzygotowanie pod galwanizacjęCeramika średnio tnącaPlastik tnącyCeramika vs plastik: szybsze usuwanie nierównościPowierzchnia musi być jednorodnaWykończenie drobnych kulek i części precyzyjnychStalowe media polerskieCeramika drobnoziarnistaStal vs ceramika: mniej ubytku wymiarowegoKluczowa jest czystość wsaduTa tabela ułatwia pierwszą selekcję, ale nie zastępuje próby technologicznej. W praktyce dwie części wykonane z tego samego stopu mogą zachowywać się inaczej, jeśli różnią się obróbką cieplną, geometrią, strukturą powierzchni po frezowaniu lub obecnością oleju technologicznego. Dlatego profesjonalny dostawca powinien oferować próbki, raport testowy i rekomendacje dla parametrów procesu.Kształt medium jest równie ważny jak jego materiał. Zbyt duże kształtki nie dotrą do wewnętrznych naroży, a zbyt małe mogą blokować się w otworach, gwintach i szczelinach. W produkcji seryjnej zakleszczenie medium bywa kosztowniejsze niż samo zużycie ścierniwa, ponieważ powoduje reklamacje, przestoje lub konieczność dodatkowej kontroli. Dlatego przed zakupem dużej partii warto wykonać analizę geometrii detalu i porównać ją z wymiarem kształtki.Stożki są uniwersalne. Ich zwężający się profil pozwala docierać do miejsc trudniej dostępnych, a jednocześnie ogranicza pełne zaklinowanie. Nadają się do elementów z otworami, kieszeniami i zmienną grubością ścianek. W wersji ceramicznej dobrze radzą sobie z gratowaniem, a w wersji plastikowej z wygładzaniem delikatniejszych detali.Cylindry zapewniają stabilny kontakt liniowy i są często wykorzystywane do obróbki krawędzi oraz płaszczyzn. Mogą mieć cięcie proste lub ukośne. Cylindry cięte ukośnie zwiększają aktywność przy narożach i ułatwiają separację. Dobrze sprawdzają się w produkcji elementów tłoczonych, tulei, podkładek, części maszyn i komponentów okuć.Trójkąty, a zwłaszcza trójkąty ukośnie cięte, są skuteczne przy skomplikowanych krawędziach, rowkach i narożach. Mają bardziej agresywny kontakt punktowy, dlatego szybciej usuwają zadziory. Należy jednak uważać przy częściach cienkościennych, ponieważ zbyt twarde lub zbyt duże trójkąty mogą zwiększać ryzyko śladów uderzeń.Kulki są najlepsze tam, gdzie wymagana jest równomierność, niski poziom zakleszczeń i efekt polerowania. Stalowe kulki są szeroko używane przy dogładzaniu powierzchni, pracy z elementami łożyskowymi, mechanizmami ślizgowymi, kółkami transportowymi i systemami przenoszenia. W ofercie SDBALLS szczególnie istotna jest możliwość dostarczania kulek ze stali węglowej, chromowej i nierdzewnej, co pozwala dopasować medium do twardości, odporności korozyjnej i wymagań czystościowych.KształtNajwiększa zaletaOgraniczeniePorównanieTypowe zastosowanieStożekDobry dostęp do zagłębieńMoże zostawiać nierówny efekt przy złym rozmiarzeStożek vs kulka: lepsze naroża, słabszy połyskOdlewy, części frezowane, aluminiumCylinderStabilna praca na krawędziachRyzyko utknięcia w otworachCylinder vs trójkąt: łagodniejsza pracaTuleje, podkładki, elementy tłoczoneTrójkątAgresywne gratowanie narożyMoże być zbyt intensywny dla cienkich detaliTrójkąt vs stożek: szybsze cięcieStalowe detale po wykrawaniuKulkaRównomierny połysk i niski poziom zakleszczeńSłabsze usuwanie dużych zadziorówKulka vs cylinder: lepsze wykończenie końcowePolerowanie, dogładzanie, zagęszczanieSatelita stalowyIntensywniejszy kontakt niż kulkaWymaga dobrej separacjiSatelita vs kulka: większa aktywność, mniejsza delikatnośćDetale ozdobne i techniczneIgiełka stalowaDociera do wąskich szczelinNie nadaje się do wszystkich separatorówIgiełka vs stożek: lepsze szczeliny, trudniejsza kontrolaElementy jubilerskie, małe części precyzyjneWyjaśnienie jest proste: im bardziej skomplikowana geometria, tym większe znaczenie ma kształt i wymiar medium. W polskich narzędziowniach, zakładach obróbki CNC i firmach produkujących elementy montażowe dla przemysłu europejskiego, błędny dobór kształtu może powodować nie tylko słabszą powierzchnię, lecz także problemy z automatycznym montażem. Dlatego dobór powinien uwzględniać minimalną średnicę otworu, szerokość szczeliny, promień wewnętrzny, masę detalu i sposób separacji po procesie.Dobry dostawca mediów do obróbki masowej musi zapewnić powtarzalność. W zakupach przemysłowych cena jednostkowa jest ważna, ale nie może być jedynym kryterium. Jeżeli media z kolejnej dostawy różnią się twardością, ścieralnością, składem lub wymiarem, zakład musi ponownie ustawiać proces. To oznacza straty czasu, zwiększoną ilość braków, niepewną chropowatość i trudniejsze planowanie produkcji.Przy ocenie dostawcy warto analizować certyfikaty systemowe, kontrolę partii, możliwość identyfikowalności, procedury reklamacyjne i kompetencje techniczne. SDBALLS działa w oparciu o systemy jakości obejmujące między innymi IATF 16949, ISO 9001 i ISO 14001, co jest ważne dla klientów powiązanych z motoryzacją i przemysłem precyzyjnym. Nie chodzi jednak tylko o dokumenty. Liczy się praktyczna zdolność do utrzymania parametrów przez wiele kolejnych dostaw.Technologiczne możliwości dostawcy obejmują kontrolę wymiarów, analizę twardości, ocenę powierzchni, selekcję materiału i umiejętność rekomendowania mediów pod określone procesy. W przypadku kulek stalowych szczególnie ważna jest okrągłość, chropowatość, skład chemiczny i czystość powierzchni. W przypadku kształtek ceramicznych i plastikowych liczy się jednolitość spoiwa, zawartość ścierniwa, gęstość oraz przewidywalna ścieralność.W Polsce wielu odbiorców kupuje media przez dystrybutorów technicznych, integratorów maszyn, firmy handlowe lub bezpośrednio od producentów zagranicznych. Każdy model ma zalety. Lokalny dystrybutor może zapewnić szybką dostawę z magazynu w Warszawie, Poznaniu lub Krakowie, natomiast producent albo zintegrowany partner zaopatrzeniowy może lepiej kontrolować specyfikację, koszt i dostępność w długim okresie. Najlepsze rozwiązanie często polega na połączeniu: stały kontrakt, lokalny zapas bezpieczeństwa i bezpośrednie wsparcie techniczne producenta.Warto sprawdzić także jakość komunikacji. Dostawca powinien rozumieć rysunki techniczne, normy odbioru, wymagania dotyczące chropowatości, tolerancje wymiarowe i ograniczenia materiałowe. Jeżeli firma eksportuje części do niemieckiego producenta samochodów, skandynawskiego producenta maszyn lub czeskiego montażysty, dokumentacja procesu musi być czytelna i stabilna. Pomocne są karty techniczne, deklaracje materiałowe, raporty kontroli i jasne etykietowanie opakowań.Praktyczna lista kontrolna obejmuje: próbę technologiczną na rzeczywistych detalach, porównanie mediów z dwóch partii, pomiar ubytku masy, ocenę powierzchni po cyklu, sprawdzenie separacji, ocenę osadu w maszynie, kompatybilność z płynem procesowym i koszt transportu. Dopiero po takim teście można rzetelnie ocenić, czy tańsze medium faktycznie jest tańsze.Koszt mediów do obróbki masowej należy liczyć w przeliczeniu na gotową część, a nie wyłącznie na kilogram. Niska cena zakupu może być myląca, jeśli medium szybko się zużywa, wydłuża cykl, generuje dużo szlamu, wymaga częstej wymiany wody albo powoduje uszkodzenia detali. W polskich zakładach, gdzie koszty energii, pracy i utrzymania ruchu są coraz dokładniej analizowane, koszt na część staje się podstawowym wskaźnikiem.Do kalkulacji należy włączyć cenę mediów, zużycie w kilogramach na godzinę, liczbę części w jednym wsadzie, czas cyklu, koszty chemii, wody, energii, separacji, suszenia, utylizacji osadów i braków jakościowych. Jeżeli medium ceramiczne skraca cykl z 60 do 35 minut, może być bardziej opłacalne mimo wyższej ceny. Jeżeli medium plastikowe ogranicza odrzuty delikatnych odlewów, również może wygrać kosztowo. Jeżeli stalowe kulki działają przez długi czas bez dużej utraty masy, ich koszt początkowy rozkłada się na wiele cykli.Optymalizacja zużycia zaczyna się od prawidłowego napełnienia maszyny. Zbyt mało mediów powoduje uderzenia detalu o detal, a zbyt dużo zmniejsza efektywność kontaktu. Ważna jest również relacja objętości części do objętości kształtek. Dla większości procesów wibracyjnych stosuje się przewagę mediów nad detalami, ale proporcje zależą od masy, delikatności i wymaganej intensywności obróbki.Drugim czynnikiem jest chemia procesowa. Płyn wspomagający obróbkę może przyspieszać skrawanie, chronić przed korozją, utrzymywać czystość wsadu i poprawiać połysk. Nieodpowiedni środek może natomiast zatykać powierzchnię medium, zwiększać pianę, powodować przebarwienia lub utrudniać filtrację. W zakładach pracujących w trybie trzyzmianowym stabilność kąpieli ma bezpośredni wpływ na jakość.Trzecim czynnikiem jest monitorowanie zużycia. Warto prowadzić prosty rejestr: data zasypu, masa dodanych mediów, liczba cykli, masa uzupełnień, średni czas procesu, chropowatość przed i po, liczba braków. Po kilku tygodniach można porównać rzeczywisty koszt dwóch rozwiązań. Takie podejście jest szczególnie korzystne dla firm z Łodzi, Poznania, Bydgoszczy czy Mielca, które produkują duże serie i muszą utrzymywać konkurencyjność cenową wobec dostawców z innych krajów Unii Europejskiej.Element kosztuRozwiązanie tańsze na startRozwiązanie droższe na startPorównanieJak optymalizowaćCena za kilogramMedia niskiej jakościMedia kontrolowane jakościowoTanie vs stabilne: stabilne często wygrywają w seriiPorównać koszt na część, nie tylko cenę zakupuCzas cykluMedium łagodneMedium aktywniejszeŁagodne vs aktywne: aktywne może skrócić produkcjęMierzyć czas do osiągnięcia wymaganej krawędziZużycie mediówPlastik o wysokiej ścieralnościStal lub ceramika stabilnaPlastik vs stal: stal ma zwykle niższe zużycieRejestrować uzupełnienia zasypuBraki jakościoweŹle dobrany kształtKształt dopasowany do detaluPrzypadkowy vs dobrany: dobrany obniża reklamacjeSprawdzać zakleszczenia i ślady uderzeńUtylizacja osaduMedium generujące dużo szlamuMedium o kontrolowanej ścieralnościDużo osadu vs mało osadu: mniej osadu to niższe kosztyKontrolować filtrację i stężenie zawiesinyPrzestoje maszynyBrak zapasu i zmienne partieStały zapas i plan dostawAwaryjnie vs planowo: planowo chroni terminowośćUstalić minimalny stan magazynowyWyjaśnienie tabeli jest istotne dla działów zakupów: najniższa oferta nie zawsze zapewnia najniższy koszt. W wielu projektach realna oszczędność wynika z krótszego cyklu, mniejszej liczby braków, niższego zużycia mediów i stabilnej separacji. Dlatego przy dużych zamówieniach warto poprosić dostawcę o wsparcie w kalkulacji kosztu jednej części.Personalizacja OEM jest potrzebna wtedy, gdy standardowe medium nie spełnia wymagań powierzchniowych, czasowych lub materiałowych. Może chodzić o zmianę twardości, gęstości, zawartości ścierniwa, koloru identyfikacyjnego, kształtu, wymiaru, odporności na pękanie albo kompatybilności z określoną chemią. Dla producentów działających w Polsce personalizacja ma sens szczególnie przy dużych seriach, gdzie nawet niewielka poprawa procesu daje znaczną oszczędność roczną.Możliwości technologiczne dostawcy powinny obejmować analizę problemu i przygotowanie rozwiązania, a nie tylko wykonanie niestandardowego wymiaru. Najpierw trzeba określić, czy ograniczeniem jest siła cięcia, zakleszczanie, zbyt duża chropowatość, przebarwienia, pylenie, zużycie, pękanie czy brak połysku. Dopiero potem można zaproponować zmianę formulacji lub geometrii.SDBALLS, jako firma z wieloletnim doświadczeniem w produkcji precyzyjnych kulek stalowych i obsłudze wielu materiałów kulistych, może wspierać klientów w konsolidacji zakupów. Oznacza to, że jeden partner może koordynować dostawy kulek stalowych, elementów nierdzewnych, mediów szklanych, ceramicznych, plastikowych, miedzianych czy aluminiowych. Dla polskich firm, które chcą ograniczyć liczbę dostawców i uprościć import, taki model jest praktyczny.Możliwości produkcyjne SDBALLS obejmują trzy zakłady, duże zdolności wytwórcze oraz doświadczenie w dostawach do ponad pięćdziesięciu krajów. W przypadku stalowych mediów polerskich ważna jest kontrola gatunku stali, procesu obróbki cieplnej, twardości, wymiaru i wykończenia. Dla odbiorcy z Polski oznacza to możliwość ustalenia stabilnej specyfikacji, która będzie powtarzalna w kolejnych dostawach.Przykładowy projekt OEM może dotyczyć stalowych kulek nierdzewnych do wybłyszczania elementów z mosiądzu, plastikowych stożków do delikatnych odlewów aluminiowych albo ceramicznych trójkątów o zwiększonej odporności na pękanie. W każdym przypadku należy ustalić minimalną ilość produkcyjną, sposób pakowania, tolerancje, zakres badań i akceptowalne odchylenia.Personalizacja nie powinna być traktowana jako luksus. W branży motoryzacyjnej, medycznej, elektronicznej i lotniczej powierzchnia detalu jest częścią funkcji wyrobu. Zbyt ostra krawędź może uszkodzić uszczelkę, zbyt duża chropowatość może pogorszyć tarcie, a zanieczyszczenie powierzchni może utrudnić powlekanie. Dlatego właściwie zaprojektowane medium jest narzędziem procesowym, nie tylko materiałem eksploatacyjnym.W 2026 roku wymagania środowiskowe i materiałowe będą jeszcze ważniejsze. Firmy w Polsce działające w łańcuchach dostaw Unii Europejskiej muszą zwracać uwagę na ograniczenia substancji niebezpiecznych, ślad środowiskowy, gospodarkę odpadami i odpowiedzialne źródła surowców. ISO 14001 pomaga ocenić, czy producent ma system zarządzania środowiskowego, a zgodność z RoHS jest istotna szczególnie wtedy, gdy wyroby trafiają do elektroniki, automatyki, urządzeń elektrycznych lub komponentów eksportowych.W przypadku mediów szlifierskich i polerskich zgodność materiałowa dotyczy nie tylko samego medium, lecz także zanieczyszczeń, powłok, dodatków, opakowań i dokumentacji. Jeżeli proces ma kontakt z detalem przeznaczonym do dalszego powlekania lub montażu w wyrobie regulowanym, warto uzyskać deklaracje dotyczące składu i ograniczonych substancji. Dla kulek stalowych znaczenie ma gatunek stali, ewentualne powłoki oraz odporność na korozję.SDBALLS utrzymuje certyfikację ISO 14001, co wspiera klientów wymagających uporządkowanego podejścia do środowiska. Dodatkowo firma produkuje również bezołowiowy śrut stalowy dla rynków outdoorowych, co pokazuje doświadczenie w dostosowywaniu twardości i składu do wymagań regulacyjnych. W kontekście przemysłowym taka kompetencja jest cenna, ponieważ wielu odbiorców wymaga materiałów bezpiecznych, identyfikowalnych i zgodnych z normami rynku europejskiego.Trend na 2026 rok obejmuje także większe znaczenie automatycznego monitorowania procesów obróbki masowej. Czujniki wibracji, kontrola zużycia mediów, cyfrowe karty partii, analiza danych produkcyjnych i raportowanie śladu środowiskowego będą coraz częściej wymagane przez duże koncerny. Dostawca, który potrafi dostarczyć stabilne media i dokumentację, ułatwia wdrożenie takich systemów.Zrównoważony rozwój nie oznacza wyłącznie ekologii. Oznacza także mniejsze zużycie materiałów, mniej braków, krótsze cykle, niższe zużycie wody i energii oraz bezpieczniejsze warunki pracy. W polskich zakładach, gdzie rośnie presja na efektywność energetyczną i raportowanie niefinansowe, optymalizacja mediów może być częścią szerszej strategii produkcji odpowiedzialnej.Logistyka jest kluczowa przy zakupach hurtowych. Media do obróbki masowej są ciężkie, zajmują dużo miejsca i często muszą być dostępne bez przerw, ponieważ zatrzymanie procesu wykończeniowego może zatrzymać wysyłkę gotowych części. Dla Polski znaczenie mają zarówno porty morskie w Gdańsku i Gdyni, jak i połączenia kolejowe oraz drogowe przez Małaszewicze, Poznań, Łódź, Warszawę, Wrocław i Katowice.Przy imporcie z Azji najczęściej stosuje się transport morski dla dużych wolumenów lub kolejowy i lotniczy dla pilnych dostaw. Transport morski jest korzystny kosztowo, ale wymaga planowania z wyprzedzeniem. Transport kolejowy może być szybszy, choć zależy od sytuacji na trasach i odpraw. Transport lotniczy jest najdroższy i zwykle stosuje się go tylko dla małych partii testowych albo krytycznych uzupełnień.Pakowanie powinno chronić media przed wilgocią, zanieczyszczeniem i uszkodzeniem. Dla mediów stalowych szczególnie ważna jest ochrona antykorozyjna, szczelne worki, pojemniki lub beczki oraz czytelne oznaczenie partii. Dla mediów ceramicznych i plastikowych ważna jest odporność opakowania na rozdarcia, pylenie i utratę drobnych frakcji. Przy dużych zamówieniach stosuje się worki na paletach, beczki, skrzynie lub elastyczne kontenery zbiorcze.Service capabilities, czyli możliwości obsługowe, w praktyce oznaczają dla polskiego klienta szybkie odpowiedzi handlowe, wsparcie przy dokumentach importowych, elastyczne ilości, możliwość łączenia różnych produktów w jednej wysyłce i pomoc po dostawie. SDBALLS posiada globalny zespół sprzedaży oraz wsparcie dla klientów międzynarodowych, co ułatwia komunikację przy zamówieniach powtarzalnych i projektowych.Dobrą praktyką jest utrzymywanie zapasu bezpieczeństwa. Zakład produkcyjny powinien znać średnie miesięczne zużycie, minimalny poziom magazynowy i czas od złożenia zamówienia do dostawy. Jeżeli media są niestandardowe lub personalizowane, zapas powinien być większy. W przypadku standardowych kulek stalowych lub popularnych kształtek można pracować na bardziej elastycznym harmonogramie, ale nadal warto unikać zakupów awaryjnych.Model dostawyZaletaOgraniczeniePorównanieNajlepsze zastosowanieTransport morski do Gdańska lub GdyniNiski koszt przy dużej masieDłuższy czas realizacjiMorze vs lotniczy: taniej, ale wolniejStałe zamówienia hurtoweTransport kolejowyKompromis między czasem i kosztemZależność od tras i odprawKolej vs morze: szybciej, zwykle drożejŚrednie partie i uzupełnieniaTransport lotniczyBardzo szybka dostawaWysoki kosztLotniczy vs kolej: szybciej, lecz znacznie drożejPróbki i awarie produkcyjneMagazyn lokalny w PolsceSzybkie wydaniaWyższy koszt utrzymania zapasuLokalnie vs import bezpośredni: szybciej, ale mniej elastycznie cenowoProdukcja ciągłaDostawy mieszaneKonsolidacja różnych mediówWymaga dobrej koordynacjiMieszane vs pojedyncze: mniej formalności zakupowychFirmy kupujące ceramikę, plastik i stalKontrakt ramowyStabilność ceny i dostępnościWymaga prognozKontrakt vs zakup jednorazowy: lepsza przewidywalnośćDuże zakłady seryjneTa tabela pokazuje, że logistyka powinna być częścią strategii zakupowej. Przy mediach o dużej masie różnica w transporcie może istotnie zmienić koszt końcowy. Dlatego przy zapytaniu ofertowym warto podawać nie tylko typ medium, ale także miejsce dostawy w Polsce, oczekiwany termin, preferowane warunki handlowe, sposób rozładunku i wymagania dotyczące etykiet.SDBALLS Industry Corp jest doświadczonym producentem precyzyjnych kulek stalowych oraz partnerem zaopatrzeniowym dla odbiorców przemysłowych. Firma działa od 1996 roku i posiada ponad trzy dekady praktyki w produkcji, kontroli jakości oraz obsłudze międzynarodowych łańcuchów dostaw. Dla polskiego rynku szczególnie istotne jest połączenie stabilnej produkcji z elastycznym podejściem do różnych materiałów i zastosowań.W zakresie możliwości technologicznych SDBALLS koncentruje się na kontroli parametrów, które decydują o pracy kulek i mediów stalowych: średnicy, klasie dokładności, twardości, jakości powierzchni, odporności materiałowej oraz powtarzalności partii. Firma produkuje kulki ze stali węglowej, chromowej i nierdzewnej w klasach od G10 do G1000. Takie kompetencje są przydatne nie tylko w łożyskach i mechanizmach precyzyjnych, lecz także w procesach polerowania, dogładzania i obróbki powierzchniowej.W zakresie możliwości produkcyjnych SDBALLS dysponuje trzema zakładami i roczną zdolnością przekraczającą 5000 ton. Skala produkcji pomaga utrzymywać ciągłość dostaw, a doświadczenie eksportowe do ponad pięćdziesięciu krajów ułatwia obsługę odbiorców w Polsce. Firma dostarcza rozwiązania dla łożysk, motoryzacji, systemów ślizgowych, kółek transportowych, jednostek kulowych, ogólnego przemysłu oraz zastosowań wymagających stabilnej geometrii kulistej.W zakresie możliwości usługowych SDBALLS wspiera klientów jako zintegrowany partner zakupowy. Oprócz własnych wyrobów stalowych pomaga w pozyskiwaniu kulek i elementów z tworzyw, szkła, ceramiki, miedzi i aluminium. Dla firm z Polski oznacza to możliwość ograniczenia liczby dostawców, uproszczenia kontroli jakości i lepszego planowania dostaw. Więcej informacji o zapleczu firmy można znaleźć na stronie o producencie i jego doświadczeniu.Oferta produktowa obejmuje szeroki zakres materiałów kulistych i rozwiązań przemysłowych. Klienci poszukujący konkretnych typów kulek, materiałów lub klas dokładności mogą przejrzeć katalog produktów dla przemysłu. Przy projektach wymagających kontroli jakości, raportów lub zgodności systemowej warto zapoznać się z informacjami o standardach jakości i wsparciu technicznym. Z kolei dobór pod konkretne branże ułatwia sekcja zastosowań przemysłowych.Dla polskich klientów współpraca z SDBALLS może być szczególnie korzystna, gdy projekt wymaga powtarzalnych kulek stalowych, stabilnych dostaw hurtowych, konsolidacji kilku typów mediów albo wsparcia przy międzynarodowej logistyce. Firma łączy doświadczenie produkcyjne z elastycznością zakupową, co odpowiada potrzebom zakładów pracujących dla rynków Unii Europejskiej.Najczęściej stosuje się media ceramiczne o średniej lub wysokiej sile skrawania. Do naroży i zadziorów po wykrawaniu dobrze sprawdzają się trójkąty lub stożki. Jeżeli wymagane jest późniejsze wybłyszczanie, proces można zakończyć etapem z mediami stalowymi.Tak. Media plastikowe są jednym z najlepszych wyborów do aluminium, cynku, mosiądzu i delikatnych odlewów. Są lżejsze od ceramicznych i zmniejszają ryzyko obić, dlatego często stosuje się je przy elementach dekoracyjnych oraz częściach o cienkich ściankach.Kulki stalowe warto wybrać, gdy celem jest połysk, dogładzenie, zagęszczenie powierzchni lub niski ubytek wymiarowy. Ceramika jest lepsza do agresywnego usuwania materiału, natomiast stal sprawdza się jako etap końcowy albo w procesach wymagających stabilnego kontaktu.Należy porównać wymiar medium z otworami, szczelinami i rowkami detalu. Bezpieczna zasada mówi, że medium nie powinno mieć wymiaru zbliżonego do średnicy otworu. Warto też wykonać test separacji przed zakupem dużej partii.Nie zawsze. Trzeba liczyć koszt na gotową część, uwzględniając zużycie, czas cyklu, braki, energię, chemię i utylizację osadu. Medium droższe za kilogram może obniżyć koszt całkowity, jeśli skraca proces i poprawia jakość.W zależności od branży mogą być potrzebne karty techniczne, deklaracje materiałowe, informacje o zgodności RoHS, certyfikaty systemowe, raporty kontroli partii i dokumenty transportowe. Dla motoryzacji ważne są także stabilność procesu i identyfikowalność.Podstawą działalności SDBALLS są precyzyjne kulki stalowe, ale firma działa również jako zintegrowany partner zaopatrzeniowy dla materiałów kulistych i specjalistycznych, w tym rozwiązań z tworzyw, szkła, ceramiki, miedzi i aluminium.Czas zależy od typu produktu, wielkości zamówienia, dostępności, sposobu transportu i odprawy. Duże partie morskie wymagają planowania, natomiast próbki lub pilne dostawy mogą być realizowane szybciej innymi metodami. Najlepiej ustalić harmonogram z zapasem bezpieczeństwa.Najważniejsze będą: niższy ślad środowiskowy, zgodność materiałowa, automatyczne monitorowanie procesów, stabilna dokumentacja partii, oszczędność energii i wody oraz media projektowane pod konkretne aplikacje. Coraz większe znaczenie będzie miał koszt całego procesu, nie tylko cena zakupu.Tak. Test na rzeczywistych detalach jest najlepszym sposobem oceny mediów. Pozwala sprawdzić czas cyklu, jakość krawędzi, połysk, zakleszczanie, zużycie, ilość osadu i łatwość separacji. Dopiero po teście warto zatwierdzać większą dostawę. -
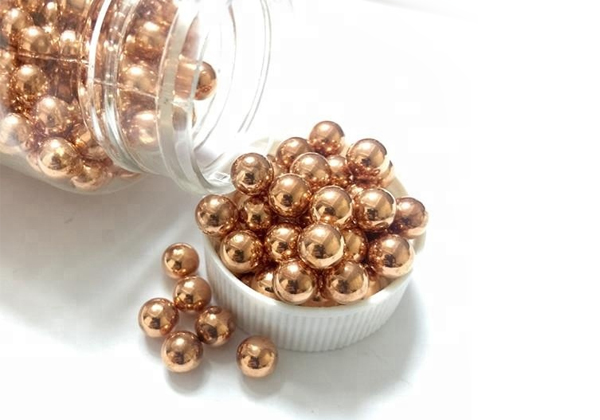
Kulki miedziane dla przemysłu: dostawcy w Polsce
Najlepszy wybór dostawcy kulek miedzianych dla zakładów przemysłowych w Polsce zależy od trzech praktycznych warunków: zgodności materiału z zastosowaniem elektrycznym lub cieplnym, udokumentowanej kontroli przewodności oraz zdolności do utrzymania stabilnych tolerancji w powtarzalnych dostawach. W przypadku części przewodzących, styków, elementów zaworowych, rozwiązań cieplnych i podzespołów montowanych w urządzeniach produkowanych seryjnie nie wystarczy porównać samej ceny za kilogram. Należy ocenić całkowite ryzyko zakupu: czystość miedzi, stan powierzchni, okrągłość, twardość, możliwość sortowania, pakowanie antykorozyjne, dokumentację partii oraz realny czas dostawy do takich ośrodków jak Warszawa, Wrocław, Poznań, Kraków, Łódź, Katowice, Gdańsk czy Rzeszów.Dla odbiorców w Polsce szczególnie istotna jest logistyka. Dostawy mogą trafiać przez port w Gdańsku, Gdyni lub Hamburg, następnie do centrów dystrybucyjnych w centralnej Polsce albo bezpośrednio do zakładów w specjalnych strefach przemysłowych. Firmy z branży elektrotechnicznej, motoryzacyjnej, automatyki, urządzeń grzewczych i maszyn precyzyjnych zwykle potrzebują dostawcy, który rozumie zarówno dokumentację techniczną, jak i realia produkcji: harmonogramy dostaw, partie próbne, zatwierdzanie pierwszej sztuki, kontrolę wejściową oraz wymagania dotyczące identyfikowalności materiału.Jeżeli kupujący szuka kulek z czystej miedzi, najczęściej analizowanym materiałem jest C11000, czyli miedź elektrolityczna o bardzo wysokiej przewodności. Jeśli potrzebna jest większa wytrzymałość, lepsza obrabialność, inny kolor lub niższy koszt, rozważa się stopy miedzi, w tym mosiądz. Nie są to jednak zamienniki jeden do jednego. Czysta miedź daje znakomite parametry elektryczne i cieplne, lecz jest bardziej miękka. Mosiądz może być twardszy i łatwiejszy w obróbce, ale jego przewodność jest wyraźnie niższa.SDBALLS Industry Corp wspiera nabywców jako producent precyzyjnych kulek stalowych oraz zintegrowany partner zaopatrzeniowy dla kul z różnych materiałów. Dzięki wieloletniemu doświadczeniu w kontroli geometrii, sortowaniu i jakości powierzchni firma może pomagać klientom również przy projektach obejmujących kulki miedziane, aluminiowe, ceramiczne, szklane lub z tworzyw. Dla polskich odbiorców ważne jest to, że taki model pozwala ograniczyć liczbę dostawców i uprościć komunikację zakupową. Więcej informacji o zapleczu firmy można znaleźć na stronie o naszej firmie.Kryterium zakupuMiedź C11000MosiądzWniosek dla kupującego w PolscePrzewodność elektrycznaBardzo wysokaŚrednia lub obniżonaDo styków i torów prądowych zwykle wygrywa C11000Przewodność cieplnaBardzo dobraNiższa niż w czystej miedziDo rozpraszania ciepła lepsza jest czysta miedźTwardośćNiższa, zależna od stanu materiałuZwykle wyższaDo elementów narażonych na nacisk można rozważyć mosiądzObrabialnośćWymaga starannego procesuCzęsto łatwiejszaPrzy niestandardowych wymiarach trzeba potwierdzić technologięKoszt jednostkowyZwykle wyższyCzęsto niższyNie należy porównywać ceny bez analizy funkcji częściTypowe zastosowanieStyki, przewodzenie, chłodzenieZawory, elementy mechaniczne, dekoracyjneDobór materiału powinien wynikać z rysunku i testuPowyższe porównanie pokazuje, że „kulka miedziana” nie jest pojęciem wystarczająco precyzyjnym w zapytaniu ofertowym. Kupujący powinien zawsze podać gatunek materiału, średnicę, tolerancję, wymaganą powierzchnię, ilość, normę kontroli oraz zastosowanie końcowe.Dobór gatunku materiałowego jest pierwszym punktem technicznej rozmowy z dostawcą. W praktyce zakupowej spotyka się dwa główne podejścia. Pierwsze polega na zamówieniu kulek z możliwie czystej miedzi, gdy część ma przewodzić prąd lub ciepło. Drugie polega na zastosowaniu stopu miedzi, najczęściej mosiądzu, gdy najważniejsza jest twardość, odporność mechaniczna, cena lub zgodność z konstrukcją zaworu, zamka, mechanizmu regulacyjnego albo elementu dekoracyjnego.Miedź C11000 jest materiałem cenionym w elektrotechnice ze względu na wysoką czystość i bardzo dobre przewodnictwo. W częściach kulistych może być stosowana w rozwiązaniach, w których kula pełni funkcję punktu kontaktowego, elementu przewodzącego, drobnego zasobnika cieplnego lub składnika układu pomiarowego. Ze względu na miękkość materiału bardzo ważna jest kontrola uszkodzeń powierzchni: rys, wgnieceń, śladów transportowych i zanieczyszczeń. Nawet mała wada może pogorszyć stabilność styku w produkcie końcowym.Mosiądz jest stopem miedzi i cynku, a jego konkretne właściwości zależą od składu. Może mieć lepszą obrabialność oraz większą twardość niż czysta miedź, ale kosztem przewodności. Dlatego w aplikacjach, w których prąd przepływa przez element, mosiądz powinien być dopuszczany dopiero po pomiarach, próbach starzeniowych i analizie nagrzewania. W Polsce dotyczy to zwłaszcza producentów złączy, aparatury elektrycznej, modułów automatyki, czujników i urządzeń grzewczych, gdzie różnica kilku stopni temperatury może wpływać na żywotność wyrobu.W praktyce warto unikać sytuacji, w której dział zakupów zamawia „kulki miedziane”, a dział konstrukcyjny oczekuje C11000. Taka nieścisłość może prowadzić do dostawy stopu o niższej przewodności. Profesjonalny dostawca powinien dopytać o specyfikację materiału i zaproponować świadectwo składu chemicznego lub raport z analizy partii. W zamówieniach eksportowych do Polski dobrze sprawdza się zasada: rysunek techniczny, specyfikacja materiałowa, wymagania kontrolne i warunki pakowania powinny być zatwierdzone przed produkcją seryjną.Cecha technicznaCzysta miedź C11000Stop mosiądzuPorównanie praktyczneGłówna zaletaPrzewodnośćWytrzymałość i obrabialnośćWybór zależy od funkcji elementuRyzyko przy złym doborzeOdkształcenie pod naciskiemZbyt duży opór elektrycznyTrzeba wykonać próbę w rzeczywistym zespolePowierzchniaWrażliwa na wgnieceniaZwykle bardziej odpornaPakowanie ma większe znaczenie przy C11000Zastosowanie w zaworachMożliwe, ale zależne od mediumCzęsto korzystneWymagana kontrola szczelności i zużyciaZastosowanie w kontaktachBardzo korzystneOgraniczoneC11000 ma przewagę w przewodzeniuZakupy masoweWymagają ochrony przed utlenianiemŁatwiejsza obsługa magazynowaPolskie magazyny powinny kontrolować wilgotnośćTo porównanie pomaga oddzielić kryteria elektryczne od mechanicznych. Przy projektach wymagających bardzo stabilnej przewodności lepiej rozpocząć od C11000. Przy projektach zaworowych lub ogólnomechanicznych należy rozważyć mosiądz, ale nie wolno pomijać badań kompatybilności z medium roboczym, temperaturą i warunkami pracy.Pierwszym czynnikiem jest potwierdzona jakość materiału. Dostawca powinien umieć wskazać źródło surowca, skład chemiczny, metodę kontroli i sposób oznaczania partii. W przypadku producentów działających w Polsce, szczególnie tych powiązanych z branżą motoryzacyjną, energetyczną i kolejową, dokumentacja materiałowa często jest równie ważna jak sama dostawa. Brak identyfikowalności może spowodować zatrzymanie partii na kontroli wejściowej.Drugim czynnikiem jest zdolność do utrzymania tolerancji średnicy i okrągłości. Kulka w styku elektrycznym, zaworze miniaturowym lub module regulacji przepływu musi zachowywać się przewidywalnie. Jeżeli średnica zmienia się pomiędzy partiami, montaż automatyczny może generować odrzuty. Dla zakładów w okolicach Wrocławia, Tychów, Gliwic, Bielska-Białej czy Poznania, gdzie produkcja seryjna często działa w rytmie dostaw na czas, zmienność wymiarowa jest poważnym kosztem ukrytym.Trzecim czynnikiem jest stan powierzchni. Kulki miedziane mają kontakt z innymi elementami, dlatego chropowatość, czystość i brak zadziorów wpływają na opór styku, szczelność oraz zużycie. Dostawca powinien opisać proces polerowania, mycia, suszenia, zabezpieczania i pakowania. W projektach wrażliwych można wymagać zdjęć mikroskopowych, raportu wizualnego albo próbek zatwierdzonych przed wysyłką.Czwartym czynnikiem jest kontrola przewodności. Nie wystarczy deklaracja, że materiał jest miedziany. Dla elementów przewodzących należy ustalić, czy badana będzie przewodność materiału, opór kontaktu w zespole, czy oba parametry. Dobrą praktyką jest porównanie partii próbnej z partią produkcyjną, aby uniknąć różnic wynikających z dostaw surowca, utlenienia lub zmiany procesu.Piątym czynnikiem jest obsługa handlowa i logistyczna. Dostawca powinien szybko odpowiadać na pytania techniczne, podawać realne terminy, oferować próbki, umożliwiać zamówienia pilotażowe oraz przygotować dokumenty odprawy. Dla polskiego rynku znaczenie mają również warunki dostawy do centrów przemysłowych oraz możliwość konsolidacji produktów. SDBALLS, dzięki doświadczeniu w produkcji kulek stalowych i koordynacji dostaw kul z wielu materiałów, pomaga klientom ograniczać liczbę kontaktów zakupowych. Przegląd dostępnych grup produktowych można znaleźć w sekcji asortyment kulek przemysłowych.Czynnik wyboruDostawca nastawiony wyłącznie na cenęDostawca technicznyZnaczenie dla polskiego producentaDokumentacja materiałuCzęsto ograniczonaRaporty i identyfikowalnośćMniejsze ryzyko reklamacji u odbiorcy końcowegoPróbkiPrzypadkowe lub bez raportuPowiązane z procesem seryjnymŁatwiejsze zatwierdzenie konstrukcyjneTolerancjaDeklarowana ogólnieMierzona według planu kontroliStabilniejszy montaż automatycznyPakowanieStandardowe workiOchrona przed wilgocią i uderzeniamiMniej uszkodzeń w transporcie morskim i drogowymKomunikacjaGłównie handlowaHandlowa i technicznaSzybsze rozwiązywanie problemów produkcyjnychElastycznośćNiska przy małych seriachMożliwe partie próbne i seryjneLepsze wdrożenie nowych projektówTabela pokazuje, że przy zakupach dla producentów urządzeń elektrycznych najniższa cena może okazać się pozorną oszczędnością. Koszt przestoju, odrzutów, ponownej kontroli lub opóźnionej dostawy często przewyższa różnicę w cenie materiału.Badanie przewodności jest jednym z najważniejszych elementów kwalifikacji kulek miedzianych do zastosowań elektrycznych. W praktyce można badać właściwość samego materiału lub zachowanie kulki w gotowym zespole. Pierwsze podejście pozwala potwierdzić zgodność surowca, drugie pokazuje realne warunki pracy: nacisk, warstwę tlenków, obecność smaru, temperaturę, drgania i starzenie.Kontrola jakości powinna obejmować nie tylko przewodność. Wymagane są również pomiary średnicy, okrągłości, twardości, składu chemicznego, wyglądu powierzchni, czystości i masy partii. Dla części krytycznych zaleca się ustalenie planu pobierania próbek oraz poziomu akceptacji wad. W zakładach w Polsce często stosuje się kontrolę wejściową, która porównuje dostawę z dokumentacją zamówienia. Jeśli dostawca nie przygotuje spójnych raportów, materiał może zostać zatrzymany mimo poprawnych właściwości.Ważnym zagadnieniem jest utlenianie powierzchni miedzi. Miedź naturalnie reaguje z otoczeniem, a warstwa tlenków może zwiększać opór kontaktu. Dlatego sposób czyszczenia, suszenia i pakowania powinien być uzgodniony przed dostawą. W transporcie do Polski, szczególnie drogą morską przez porty północnej Europy, materiał jest narażony na zmiany temperatury i wilgotności. Warto stosować szczelne opakowania, pochłaniacze wilgoci, separację warstw oraz jasne oznaczenia partii.Zaplecze technologiczne dostawcy powinno umożliwiać stałe monitorowanie procesu. SDBALLS wykorzystuje doświadczenie z produkcji kulek precyzyjnych, gdzie znaczenie mają powtarzalność wymiarowa, kontrola powierzchni i zgodność z wymaganiami klienta. W projektach obejmujących kulki miedziane firma może koordynować wymagania techniczne, raporty i zatwierdzanie próbek, aby polski odbiorca otrzymał materiał dopasowany do aplikacji. Informacje o podejściu do jakości znajdują się w dziale jakość i zaplecze techniczne.Obszar kontroliBadanie podstawoweBadanie rozszerzoneKiedy warto wybrać rozszerzenieSkład chemicznyDeklaracja gatunkuAnaliza partiiDla styków, urządzeń z certyfikacją i serii eksportowychPrzewodnośćKontrola materiałuPomiar w warunkach aplikacyjnychGdy element przenosi prąd roboczyŚrednicaPomiar próbekSortowanie większej liczby sztukDla montażu automatycznego i małych luzówPowierzchniaOględzinyKontrola powiększeniowaGdy liczy się niski opór styku lub szczelnośćTwardośćKontrola orientacyjnaBadanie według planuDla kulek pracujących pod naciskiemPakowanieOpakowanie zbiorczePakowanie warstwowe i antywilgocioweDla transportu morskiego i długiego magazynowaniaZestawienie pokazuje różnicę między kontrolą podstawową a rozszerzoną. W projektach niskiego ryzyka wystarczy prostszy plan kontroli. W częściach przewodzących, elementach bezpieczeństwa i zespołach eksportowanych do wymagających odbiorców rozszerzona kontrola jest zwykle uzasadniona.Standardowa kulka może być tania i szybko dostępna, ale wiele projektów przemysłowych wymaga wymiaru nietypowego. Różnica pomiędzy średnicą katalogową a wymiarem projektowym bywa niewielka, jednak w montażu automatycznym lub w szczelnym zaworze ma duże znaczenie. Dlatego w zapytaniu ofertowym należy podać średnicę nominalną, tolerancję, wymaganą klasę sortowania, stan powierzchni, materiał, ilość oraz informację, czy dostawa ma być jednorazowa, czy cykliczna.Przy małych średnicach rośnie trudność kontroli i pakowania. Przy większych średnicach ważniejsze stają się koszty materiałowe, masa transportowa i ochrona przed wgnieceniami. Kulki miedziane są bardziej podatne na deformacje niż wiele kulek stalowych, dlatego wymagają starannie dobranej technologii i delikatniejszej obsługi. W praktyce polski nabywca powinien poprosić o próbki z tej samej ścieżki produkcyjnej, która będzie używana dla serii. Próbka wykonana inną metodą może nie odzwierciedlać produkcji masowej.Tolerancja powinna być ustalona racjonalnie. Zbyt szeroka może powodować problemy montażowe, a zbyt wąska znacznie podnosi cenę i wydłuża termin. Dobrą praktyką jest analiza funkcji kulki: czy musi ona uszczelniać, przewodzić, przenosić obciążenie, pełnić rolę elementu pomiarowego, czy jedynie wypełniać przestrzeń. Następnie określa się, które parametry są krytyczne, a które mogą pozostać standardowe. Takie podejście skraca negocjacje i zmniejsza ryzyko nadmiernej specyfikacji.Wiodący producenci i partnerzy zaopatrzeniowi potrafią porównać kilka opcji: standardowy wymiar dostępny szybciej, wymiar specjalny z wyższym kosztem narzędziowym, sortowanie dodatkowe lub zmianę materiału. Dla zakładów w Polsce ważne jest, aby dostawca wyjaśnił wpływ tolerancji na cenę, minimalną ilość, termin i ryzyko techniczne. W projektach rozwojowych warto zamówić partię pilotażową, przeprowadzić badania w zakładzie, a dopiero potem potwierdzić zamówienie seryjne.Opcja wymiarowaZaletaOgraniczenieNajlepsze zastosowanieWymiar standardowyKrótki termin i niższy kosztMniejsza swoboda projektowaProste elementy mechaniczne i próbne serieWymiar specjalnyDopasowanie do konstrukcjiWyższy koszt przygotowaniaNowe wyroby i kompaktowe zespołyWęższa tolerancjaStabilniejszy montażWyższa cena jednostkowaAutomatyzacja, zawory, styki precyzyjneSortowanie dodatkoweLepsza powtarzalność partiiDłuższy czas realizacjiProdukcja wielkoseryjnaPowierzchnia ulepszonaMniej wad kontaktuWymaga lepszego pakowaniaAplikacje elektryczne i szczelnePakowanie jednostkowe lub warstwoweOchrona przed uszkodzeniemWiększy koszt logistycznyKulki z miękkiej miedzi i części krytyczneTabela wskazuje, że niestandardowa specyfikacja powinna być uzasadniona technicznie. Najlepszy wynik uzyskuje się wtedy, gdy konstruktor, dział jakości i zakupy wspólnie określą parametry krytyczne przed wysłaniem zapytania.Audyt fabryki lub dostawcy nie musi oznaczać kosztownej wizyty na miejscu, choć przy dużych projektach taka wizyta bywa uzasadniona. Dla wielu polskich firm wystarczy uporządkowany audyt dokumentacyjny: potwierdzenie certyfikatów, analiza przepływu materiału, przykładowe raporty kontroli, zdjęcia procesu, opis pakowania i procedura reklamacyjna. Ważne jest, aby dostawca potrafił pokazać, jak jedna partia surowca przechodzi przez produkcję, kontrolę, pakowanie i wysyłkę.Identyfikowalność materiału ma znaczenie szczególnie wtedy, gdy kulki trafiają do urządzeń elektrycznych, pojazdów, instalacji energetycznych, urządzeń medycznych pomocniczych, automatyki przemysłowej lub systemów grzewczych. W razie problemu nabywca musi wiedzieć, których dostaw dotyczy ryzyko. Dobrze oznaczona partia pozwala ograniczyć zakres kontroli i uniknąć niepotrzebnego zatrzymania całej produkcji.Podczas audytu warto sprawdzić magazyn surowca, rozdzielenie materiałów, sposób oznaczania pojemników, procedury mycia, kontrolę przyrządów pomiarowych oraz warunki pakowania. Miedź i jej stopy powinny być chronione przed zanieczyszczeniem obcymi metalami, wilgocią i uszkodzeniami mechanicznymi. W przypadku dostaw morskich do Europy należy zapytać o zabezpieczenie przed kondensacją w kontenerze oraz o odporność opakowania na przeładunki.SDBALLS posiada rozbudowane doświadczenie produkcyjne w obszarze kulek precyzyjnych, obejmujące wieloletnią pracę z klasami dokładności, kontrolą powierzchni i wymaganiami klientów z wielu krajów. Firma prowadzi produkcję kulek stalowych w dużej skali, a jako partner zintegrowany wspiera również pozyskiwanie kul z innych materiałów. Dla polskich firm oznacza to możliwość prowadzenia rozmowy z partnerem, który zna zarówno produkcję, jak i wymagania międzynarodowego łańcucha dostaw.Audyt powinien kończyć się listą działań. Jeżeli dostawca nie spełnia części wymagań, nie zawsze trzeba go odrzucać. Czasem wystarczy doprecyzować pakowanie, dodać raport przewodności, zmienić oznaczenia partii lub ustalić dodatkową kontrolę przed wysyłką. Jednak brak zgody na identyfikowalność materiału, brak dokumentów lub niejasne pochodzenie surowca powinny być traktowane jako poważne ostrzeżenie.Minimalna ilość zamówienia jest jednym z najczęstszych punktów spornych między nabywcą a dostawcą. Producent chce uruchomić opłacalną serię, a klient w fazie projektu potrzebuje niewielkiej partii do prób. Rozwiązaniem jest etapowe podejście: próbki techniczne, partia pilotażowa, pierwsza seria produkcyjna i dopiero później regularne dostawy hurtowe. Takie podejście jest szczególnie przydatne w Polsce, gdzie wiele firm rozwija nowe produkty dla odbiorców z Niemiec, Czech, Skandynawii i krajów bałtyckich.Przy negocjowaniu ceny nie należy ograniczać się do ceny jednostkowej. Trzeba uwzględnić koszt pakowania, badań, dokumentów, odprawy, transportu do magazynu, kontroli wejściowej oraz ewentualnych odrzutów. Jeżeli tańsza oferta nie zawiera raportów, ma słabsze pakowanie lub nie gwarantuje tolerancji, całkowity koszt może być wyższy. W praktyce dział zakupów powinien porównywać oferty w modelu kosztu całkowitego, a nie tylko ceny za kilogram lub za tysiąc sztuk.Strategie cen hurtowych mogą obejmować łączenie kilku średnic w jednej wysyłce, konsolidację kulek miedzianych z innymi kulami przemysłowymi, zamówienia ramowe na kwartał, magazyn buforowy u dostawcy albo harmonogram dostaw miesięcznych. Dla firm z Polski korzystne bywa ustalenie rocznego wolumenu z dostawami częściowymi, ponieważ producent może zaplanować materiał i proces, a klient nie musi jednorazowo zamrażać dużego kapitału w magazynie.Warto też rozmawiać o zamiennikach technicznych, ale ostrożnie. Jeśli konstrukcja pozwala na nieco inną tolerancję, standardową średnicę lub prostsze pakowanie, cena może spaść bez utraty funkcji. Jeśli jednak kulka odpowiada za przewodzenie prądu lub szczelność, zbyt agresywne obniżanie kosztu może naruszyć bezpieczeństwo i trwałość produktu. Najlepsze negocjacje to takie, w których obie strony rozumieją, które wymagania są nienaruszalne, a które można zoptymalizować.Przy zamówieniach hurtowych do Polski opłaca się również porównać trasę logistyczną. Dla większych wolumenów korzystny może być transport morski do Gdańska lub Gdyni, dla pilnych partii transport lotniczy, a dla przesyłek średnich rozwiązania drogowo-kolejowe przez europejskie huby. Dostawca powinien przedstawić realny termin, a nie wyłącznie termin produkcji. Dla planowania produkcji liczy się data dostępności materiału w magazynie klienta.Kulki miedziane mogą pełnić różne funkcje, dlatego dobór materiału musi zaczynać się od aplikacji. W stykach elektrycznych najważniejsze są przewodność, czystość powierzchni, stabilny nacisk i odporność na utlenianie. W zaworach znaczenie mają średnica, okrągłość, twardość, kompatybilność z medium, odporność na zużycie i szczelność. W zarządzaniu ciepłem liczy się przewodność cieplna, masa, kontakt z powierzchniami oraz zachowanie w cyklach temperaturowych.W branży elektrycznej kulki z czystej miedzi mogą pojawiać się w elementach kontaktowych, modułach testowych, rozwiązaniach specjalnych oraz układach, gdzie wymagana jest punktowa transmisja prądu. W takim przypadku krytyczne jest ograniczenie zanieczyszczeń i kontrola powierzchni. Jeżeli kulka ma być pokrywana dodatkową warstwą, należy uzgodnić wymagania dotyczące przygotowania powierzchni oraz wpływu powłoki na średnicę końcową.W zaworach i elementach przepływowych kulka może działać jako element zamykający, regulujący lub zwrotny. Tutaj czysta miedź nie zawsze jest najlepszym wyborem, ponieważ miękkość może prowadzić do odkształceń. Mosiądz lub inny stop miedzi może okazać się praktyczniejszy, jeśli przewodność nie jest parametrem krytycznym. Trzeba jednak uwzględnić medium robocze: wodę, olej, gaz, płyn techniczny lub powietrze. W Polsce takie rozwiązania są istotne dla producentów armatury, ogrzewania, automatyki budynkowej i maszyn.W zarządzaniu ciepłem kulki miedziane mogą być wykorzystywane jako elementy wspomagające przewodzenie, wypełnienie, masa cieplna lub składnik specjalnego układu konstrukcyjnego. W takich zastosowaniach ważna jest powtarzalność materiału i powierzchni, ponieważ kontakt cieplny zależy nie tylko od przewodności miedzi, lecz także od geometrii i sposobu styku z innymi częściami. Próby cieplne powinny obejmować rzeczywiste warunki pracy, w tym cykle nagrzewania i chłodzenia.Przykład z praktyki: producent aparatury z Dolnego Śląska potrzebuje kulki do zespołu testowego, w którym część cyklicznie przewodzi prąd. Wybór mosiądzu obniżyłby koszt, ale podniósł opór i temperaturę pracy. Po testach materiałowych lepszym wyborem okazała się czysta miedź z dodatkową kontrolą powierzchni i pakowaniem warstwowym. Inny przykład: producent zaworów z rejonu Katowic analizował kulki do medium o umiarkowanym ciśnieniu. Tam ważniejsza była twardość i powtarzalna średnica, więc stop miedzi mógł być korzystniejszy niż C11000.Szerzej o zastosowaniach kulek w różnych systemach przemysłowych można przeczytać w dziale zastosowania kulek w przemyśle. Dla polskich konstruktorów szczególnie przydatne jest porównywanie funkcji części, a nie tylko nazw materiałów. Ta sama kulka może być poprawnym wyborem w jednym zespole i błędnym w innym.ZastosowanieNajważniejszy parametrLepszy kierunek materiałowyRyzyko przy błędnym wyborzeStyk elektrycznyPrzewodność i czystość powierzchniCzysta miedź C11000Wzrost oporu, nagrzewanie, niestabilny sygnałZawór zwrotnySzczelność i odporność mechanicznaMosiądz lub dobrany stopNieszczelność, odkształcenie, zużycie gniazdaElement cieplnyPrzewodność cieplnaCzysta miedźSłabe odprowadzanie ciepłaMechanizm regulacyjnyPowtarzalna średnicaZależnie od obciążeniaZacięcia i zmienność pracyElement dekoracyjny technicznyWygląd i odporność powierzchniMosiądz lub miedź z zabezpieczeniemPrzebarwienia i reklamacje wizualneUkład pomiarowyStabilność wymiarowa i kontaktCzysta miedź lub stop po testachBłędy pomiaru i niestabilność cykliPorównanie zastosowań pokazuje, że decyzja materiałowa powinna być wynikiem testu funkcjonalnego. Sama nazwa „kulka miedziana” nie przesądza o przydatności w aplikacji.SDBALLS Industry Corp, znana również jako Shandong SDBALLS Industry Corp Ltd., działa jako producent precyzyjnych kulek oraz partner zaopatrzeniowy dla klientów przemysłowych. Firma rozwijała kompetencje produkcyjne przez ponad trzy dekady, budując doświadczenie w geometrii kul, kontroli powierzchni, sortowaniu i obsłudze zamówień międzynarodowych. Dla polskiego rynku istotne jest to, że SDBALLS rozumie wymagania odbiorców przemysłowych, którzy potrzebują nie tylko produktu, lecz także stabilnego procesu, dokumentacji i komunikacji technicznej.Technologiczne możliwości firmy wynikają z pracy przy kulkach o różnych klasach dokładności i zastosowaniach. Kontrola średnicy, okrągłości, wyglądu, twardości i zgodności partii jest codziennym elementem działalności. Chociaż podstawowym obszarem produkcji są kulki stalowe, wiedza dotycząca precyzji i jakości jest przydatna również przy projektach obejmujących kulki miedziane oraz inne materiały. W rozmowach z klientami firma pomaga doprecyzować wymagania: materiał, tolerancję, powierzchnię, kontrolę, opakowanie i dokumenty.Możliwości wytwórcze SDBALLS opierają się na kilku zakładach produkcyjnych i dużej rocznej zdolności produkcyjnej. Firma dostarcza kulki ze stali węglowej, chromowej i nierdzewnej w szerokim zakresie klas dokładności, obsługując branże od łożysk i motoryzacji po elementy mechaniczne, systemy przesuwne, koła transportowe i zastosowania ogólnoprzemysłowe. To zaplecze produkcyjne daje praktyczne zrozumienie wymagań seryjnych: stabilności partii, kontroli procesu, pakowania i terminowości.Usługowe możliwości firmy obejmują zintegrowane zaopatrzenie. Klienci, którzy kupują różne rodzaje kul, często nie chcą prowadzić osobnych rozmów z wieloma dostawcami. SDBALLS może wspierać konsolidację zakupów obejmującą kule stalowe, a także kulki z tworzyw, szkła, ceramiki, miedzi lub aluminium. Dla zakładów w Polsce jest to wygodne, gdy jeden projekt zawiera kilka materiałów albo gdy dział zakupów chce ograniczyć liczbę dostawców, uprościć logistykę i ujednolicić kontrolę dokumentów.Firma posiada systemowe podejście do jakości, potwierdzone uznanymi certyfikacjami zarządzania jakością i środowiskiem. Dla odbiorców z Polski, zwłaszcza z branż eksportujących do Unii Europejskiej, ważne są stabilne procedury, powtarzalność i gotowość do współpracy przy audytach. SDBALLS obsługuje klientów w wielu krajach, dlatego rozumie znaczenie terminów, komunikacji międzykulturowej i jasnych warunków handlowych.W praktyce współpraca może rozpocząć się od przesłania rysunku lub opisu zastosowania. Następnie zespół analizuje możliwe materiały, tolerancje, ilości próbne, plan kontroli i warunki pakowania. Po zatwierdzeniu próbek można przejść do zamówienia seryjnego lub ramowego. Takie podejście jest szczególnie korzystne dla firm z Polski, które działają jako dostawcy części dla większych koncernów i muszą wykazać kontrolę nad swoim łańcuchem dostaw.Nie. C11000 jest zwykle lepsza, gdy najważniejsza jest przewodność elektryczna lub cieplna. Mosiądz może być korzystniejszy, gdy priorytetem jest twardość, obrabialność, odporność mechaniczna albo koszt. Ostateczny wybór powinien wynikać z testu w rzeczywistym zastosowaniu.Należy podać materiał, średnicę, tolerancję, wymaganą powierzchnię, ilość, zastosowanie, plan kontroli, wymagane dokumenty, sposób pakowania oraz oczekiwany termin dostawy do Polski. Jeśli dostępny jest rysunek techniczny, warto dołączyć go już na początku rozmowy.W aplikacjach elektrycznych jest to zalecane, szczególnie przy częściach krytycznych lub nowych projektach. Zakres badania można dopasować do ryzyka: od kontroli materiału po testy w zespole końcowym. Najważniejsze jest, aby metoda była uzgodniona przed produkcją.Należy stosować czyste i suche pakowanie, ochronę przed wilgocią, separację warstw, szczelne opakowania oraz jasne oznaczenia partii. Przy transporcie morskim do Gdańska, Gdyni lub innych portów europejskich warto uzgodnić zabezpieczenie przed kondensacją.W wielu przypadkach tak, ale zależy to od średnicy, materiału, tolerancji i dostępności surowca. Dobrą praktyką jest ustalenie ścieżki: próbki, partia pilotażowa, pierwsza seria i zamówienia regularne. Pozwala to ograniczyć ryzyko po stronie klienta i dostawcy.Należy porównywać nie tylko cenę, ale również materiał, tolerancję, kontrolę jakości, dokumenty, pakowanie, termin dostawy, warunki reklamacji i doświadczenie dostawcy. Najtańsza oferta może być droższa w całkowitym koszcie, jeśli powoduje odrzuty lub opóźnienia.Rosnąć będzie znaczenie pełnej identyfikowalności materiału, cyfrowych raportów jakości, automatycznego sortowania, kontroli powierzchni z wykorzystaniem systemów wizyjnych oraz ograniczania śladu środowiskowego. W Unii Europejskiej coraz większą rolę będą odgrywać wymagania dotyczące odpowiedzialnego pochodzenia materiałów, efektywności energetycznej i ograniczania odpadów opakowaniowych. Dla polskich producentów oznacza to konieczność wyboru dostawców, którzy potrafią dostarczać nie tylko produkt, lecz także dane potrzebne do audytów i raportowania.Produkcja kulek stalowych jest główną specjalizacją firmy, jednak SDBALLS działa także jako zintegrowany partner zaopatrzeniowy dla kul z różnych materiałów. Dzięki temu klienci mogą rozmawiać o projektach obejmujących kulki miedziane, aluminiowe, ceramiczne, szklane lub z tworzyw, a jednocześnie korzystać z doświadczenia firmy w kontroli jakości i międzynarodowej logistyce.Identyfikowalność pozwala szybko ustalić, z jakiego surowca wykonano kulki, kiedy powstała partia, jakie badania wykonano i do jakiej dostawy trafił materiał. W razie reklamacji ogranicza to skalę problemu i pomaga utrzymać ciągłość produkcji.Najlepiej przesłać opis zastosowania, wymagania materiałowe, wymiary, tolerancje, ilości oraz oczekiwane dokumenty. Następnie można ustalić próbki, plan kontroli i warunki dostawy. Przy projektach dla Polski warto od razu uwzględnić logistykę, odprawę, pakowanie i terminy dostaw do zakładu produkcyjnego. -
Dostawca wałeczków igiełkowych w Polsce 2026
Najlepszy dostawca wałeczków igiełkowych dla rynku Polska w 2026 roku to taki, który łączy stabilną produkcję precyzyjnych elementów tocznych, udokumentowaną kontrolę wymiarów, powtarzalność materiałową, elastyczne pakowanie oraz zdolność obsługi serii próbnych i dostaw cyklicznych. Dla nabywców z Warszawy, Katowic, Wrocławia, Poznania, Gdańska, Rzeszowa czy Łodzi najważniejsze są nie tylko cena jednostkowa, ale również tolerancja średnicy, długości, chropowatość powierzchni, twardość, jakość obróbki cieplnej, pełna identyfikowalność partii i zgodność z wymaganiami ISO 9001 oraz IATF 16949.Wałeczki igiełkowe są drobnymi, lecz krytycznymi elementami w łożyskach kompaktowych, koszykach igiełkowych, sprzęgłach jednokierunkowych, przekładniach, układach kierowniczych, skrzyniach biegów, elektronarzędziach, urządzeniach rolniczych i automatyce przemysłowej. Ich przewaga polega na bardzo dużej nośności przy ograniczonej przestrzeni montażowej. W praktyce zakupowej oznacza to, że nawet niewielkie odchylenia geometrii mogą powodować hałas, wzrost temperatury, nierównomierne zużycie, awarie przekładni lub reklamacje gwarancyjne.Dla polskich firm importujących komponenty z Azji, Europy Środkowej lub lokalnych magazynów konsolidacyjnych kluczowe jest ustalenie minimalnej ilości zamówienia, terminu realizacji, standardu kontroli końcowej, sposobu zabezpieczenia antykorozyjnego oraz planu buforowego. Port w Gdańsku, terminale w Gdyni, centra kolejowe w Małaszewiczach, huby logistyczne w Strykowie i okolicach Poznania odgrywają coraz większą rolę w utrzymaniu płynności dostaw dla producentów motoryzacyjnych i przemysłowych.W skrócie: przy wyborze dostawcy należy poprosić o rysunek techniczny, kartę materiałową, raport pomiarowy, potwierdzenie procesu obróbki cieplnej, dane o zdolności procesu, wzór etykiety partii, warunki pakowania i plan kontroli. W przypadku projektów dla producentów oryginalnego wyposażenia nie należy opierać decyzji wyłącznie na cenie. Znacznie ważniejsze są stabilność wymiarowa, powtarzalność produkcji i zdolność dostawcy do reagowania na zmiany zapotrzebowania.Specyfikacja wałeczka igiełkowego powinna być jednoznaczna, ponieważ produkt wygląda prosto, lecz jest elementem wysokiej precyzji. Podstawowe parametry to średnica, długość, klasa tolerancji, odchyłka okrągłości, prostoliniowość, chropowatość, twardość, materiał, stan powierzchni czołowej, promień krawędzi oraz poziom czystości. W dokumentacji zakupowej warto podać również wymagania dotyczące hałasu pracy łożyska, momentu tarcia, smarowania i warunków montażu.W zastosowaniach motoryzacyjnych i przekładniowych najczęściej stosuje się stal chromową łożyskową, ponieważ zapewnia dobrą twardość, odporność zmęczeniową i stabilną geometrię po hartowaniu. Dla środowisk wilgotnych, chemicznych lub spożywczych rozważa się stal nierdzewną. Dla bardzo specjalistycznych zastosowań, w których liczy się mała masa, izolacyjność elektryczna lub odporność na wysoką temperaturę, używa się ceramiki technicznej.Polscy nabywcy często popełniają błąd polegający na zamawianiu wałeczków wyłącznie według wymiaru nominalnego. W praktyce należy doprecyzować, czy dostawca sortuje wałeczki na grupy wymiarowe, czy kontroluje długość na całej partii, czy stosuje automatyczną kontrolę wizualną oraz czy jest w stanie dostarczyć raport z losowego lub stuprocentowego pomiaru. Dla łożysk wysokoobrotowych szczególnie ważna jest jednorodność partii, ponieważ mieszanie grup selekcyjnych może pogorszyć równomierność obciążenia.ParametrZakup standardowyZakup dla motoryzacji i przekładniRyzyko przy braku kontroliŚrednicaKontrola próbkowaSelekcja grupowa i raport pomiarowyLuzy, hałas, nierówna pracaDługośćTolerancja ogólnaŚcisła tolerancja pod koszyk lub bieżnięZakleszczenie albo spadek nośnościOkrągłośćWymagana dla łożysk ogólnychKrytyczna przy wysokich obrotachDrgania i szybkie zużycieChropowatośćUstalana według zastosowaniaNiska i powtarzalnaWzrost tarcia i temperaturyTwardośćPotwierdzona kartą partiiPowiązana z obróbką cieplnąPękanie lub odkształceniaCzystość powierzchniKontrola wizualnaKontrola automatyczna i zabezpieczenieWtrącenia, korozja, reklamacjePowyższa tabela pokazuje porównanie zakupu standardowego z zakupem dla wymagających branż. W przypadku napędów, skrzyń biegów i pomp hydraulicznych warto przyjąć bardziej rygorystyczne wymagania już na etapie zapytania ofertowego. Dzięki temu dostawca może dobrać właściwy proces szlifowania, polerowania, sortowania i zabezpieczenia powierzchni.W dokumentacji technicznej dobrze jest dopisać sposób pakowania: woreczki antykorozyjne, pojemniki z przekładkami, opakowania próżniowe, pojemniki wielokrotnego użytku lub kartony zbiorcze z oznaczeniem partii. W transporcie morskim do Gdańska lub kolejowym przez Małaszewicze zabezpieczenie antykorozyjne ma znaczenie praktyczne, ponieważ zmiany wilgotności i temperatury mogą wpływać na powierzchnię elementów stalowych.Ocena dostawcy powinna obejmować technologię produkcji, system jakości, doświadczenie branżowe, możliwości magazynowe, komunikację techniczną i odporność łańcucha dostaw. Dla firm działających w Polsce ważne jest również to, czy partner potrafi obsłużyć dokumentację w sposób przejrzysty, zapewnić szybkie próbki, przygotować plan kontroli i utrzymać powtarzalne dostawy przez cały okres projektu.Dostawca powinien rozumieć specyfikę zakładów motoryzacyjnych w regionach takich jak Śląsk, Dolny Śląsk, Wielkopolska i Podkarpacie. W tych lokalizacjach działa wiele firm produkujących przekładnie, elementy układów napędowych, części do pojazdów użytkowych, komponenty maszyn rolniczych oraz podzespoły dla elektromobilności. Harmonogram produkcji jest tam często powiązany z dostawami dokładnie na czas, dlatego opóźnienie nawet niewielkiego komponentu może zatrzymać większy montaż.Przy ocenie warto zadać dostawcy pytania o liczbę linii produkcyjnych, typ szlifierek, metody kontroli średnicy, system separacji niezgodnych sztuk, historię reklamacji, procedury działań korygujących oraz maksymalną zdolność miesięczną. Rzetelny partner nie powinien unikać odpowiedzi na pytania techniczne. Powinien również jasno określić, które parametry są standardowe, a które wymagają indywidualnego uzgodnienia.KryteriumDostawca handlowyDostawca produkcyjnyZnaczenie dla PolskiKontrola procesuOgraniczona do partii wejściowejNadzór od materiału do pakowaniaMniejsze ryzyko reklamacjiElastyczność wymiarowaZależna od magazynuMożliwość produkcji według rysunkuWsparcie projektów niestandardowychTermin próbekSzybki, jeśli towar jest dostępnyZależny od narzędzi i produkcji próbnejLepsza walidacja projektuDokumentacja jakościCzęsto podstawowaRaporty, identyfikowalność, plan kontroliWażne dla audytów klientówStabilność cenyZmienna przy krótkich zakupachLepsza przy umowach ramowychUłatwia budżetowanieWsparcie techniczneOgraniczoneMożliwe konsultacje materiałowePomoc przy awariach i zmianachPorównanie pokazuje, że dostawca handlowy może być dobrym wyborem dla szybkich zakupów magazynowych, lecz projekty producentów przekładni i motoryzacji częściej wymagają bezpośredniej współpracy z producentem lub z partnerem zintegrowanym, który potrafi kontrolować źródła, proces i dokumentację. W praktyce najlepszy model to dostawca, który posiada własne kompetencje produkcyjne oraz sprawdzoną sieć kooperantów dla materiałów specjalnych.Warto również sprawdzić, czy dostawca ma doświadczenie w produkcji elementów tocznych o podobnej precyzji. Firma wyspecjalizowana w kulkach stalowych, wałeczkach, śrucie technicznym lub elementach łożyskowych zwykle lepiej rozumie wymagania dotyczące powierzchni, twardości i stabilności partii niż ogólny pośrednik przemysłowy.Certyfikaty ISO 9001 i IATF 16949 są ważnym punktem startowym, ale nie zastępują oceny technicznej. ISO 9001 potwierdza funkcjonowanie systemu zarządzania jakością, natomiast IATF 16949 jest szczególnie istotny dla łańcucha dostaw motoryzacyjnych. Dla nabywców w Polsce oznacza to większą przewidywalność procesu, lepszą kontrolę zmian, uporządkowane działania korygujące i wyższy poziom identyfikowalności.Przy projektach motoryzacyjnych należy sprawdzić nie tylko aktualność certyfikatu, lecz także zakres certyfikacji. Inny zakres może dotyczyć produkcji kulek stalowych, inny obróbki cieplnej, a jeszcze inny montażu lub dystrybucji. Jeżeli wałeczki igiełkowe mają trafić do krytycznego zespołu przekładni, dostawca powinien wykazać, że proces produkcyjny i kontrolny jest objęty odpowiednim nadzorem.Wymagane dokumenty mogą obejmować kartę materiałową, świadectwo obróbki cieplnej, raport wymiarowy, analizę ryzyka procesu, plan kontroli, procedurę identyfikowalności i deklarację zgodności. Dla serii walidacyjnych warto uzgodnić raport z pierwszej dostawy oraz zatwierdzenie wzorca pakowania. Jeżeli klient końcowy wymaga zatwierdzenia części produkcyjnej, dostawca powinien wcześniej potwierdzić zdolność przygotowania odpowiednich dokumentów.W 2026 roku rośnie znaczenie zgodności środowiskowej, śladu węglowego, bezpieczeństwa substancji chemicznych i odpowiedzialnego pozyskiwania surowców. Coraz więcej klientów z Unii Europejskiej pyta o stal z kontrolowanych źródeł, politykę ograniczania odpadów, recykling opakowań i efektywność energetyczną. To trend szczególnie widoczny w branży motoryzacyjnej, gdzie presja regulacyjna i oczekiwania producentów pojazdów są coraz większe.Minimalna ilość zamówienia zależy od wymiaru, materiału, klasy tolerancji, dostępności półproduktu i poziomu dostosowania. Standardowe rozmiary mogą być dostępne z magazynu, natomiast nietypowe średnice, długości, stal nierdzewna lub ceramika wymagają produkcji planowanej. Dla polskich importerów istotne jest skoordynowanie zamówień z harmonogramem transportu morskiego, kolejowego lub lotniczego.Czas realizacji dla pozycji standardowych może być krótki, jeżeli dostawca utrzymuje zapas. Dla produkcji niestandardowej należy uwzględnić zakup materiału, obróbkę cieplną, szlifowanie, polerowanie, sortowanie, kontrolę, pakowanie i odprawę. Przy dostawach do Polski warto planować bufor na kontrolę wejściową oraz ewentualne opóźnienia w portach i terminalach. Gdańsk i Gdynia są naturalnymi punktami wejścia dla ładunków morskich, a Małaszewicze pełnią ważną funkcję w transporcie kolejowym z Azji.Dobrym rozwiązaniem dla większych odbiorców jest umowa ramowa z harmonogramem miesięcznym. Pozwala ona dostawcy planować produkcję, a kupującemu utrzymać niższy zapas bezpieczeństwa. W branży łożyskowej szczególnie korzystne jest utrzymywanie bufora na elementy o długim czasie produkcji, ponieważ brak pojedynczego wymiaru może zatrzymać montaż całego zespołu.Model dostawZaletyOgraniczeniaNajlepsze zastosowanieZakup jednorazowyProsta transakcjaWyższe ryzyko braku ciągłościNaprawy i małe serieUmowa ramowaStabilniejsza cena i planowanieWymaga prognozProdukcja seryjnaMagazyn konsygnacyjnyDostępność blisko zakładuWymaga uzgodnień finansowychDuże zakłady montażoweDostawy cykliczneNiższe zapasy u klientaWrażliwość na opóźnienia transportuStałe zapotrzebowanieProdukcja pod zamówieniePełne dopasowanie techniczneDłuższy terminNietypowe wałeczkiZapas bezpieczeństwaOchrona przed przestojemKoszt magazynowaniaKrytyczne linie produkcyjneTabela porównuje popularne modele dostaw. Dla producentów przekładni w Polsce najbardziej praktyczne jest połączenie umowy ramowej z zapasem bezpieczeństwa. Dla firm serwisowych lub dystrybutorów części zamiennych korzystniejszy może być zakup magazynowy standardowych wymiarów. W każdym przypadku należy ustalić datę produkcji partii, termin ważności zabezpieczenia antykorozyjnego i warunki przechowywania.W 2026 roku coraz większe znaczenie zyskuje cyfrowe zarządzanie zapasami. Firmy korzystają z prognoz popytu, systemów planowania materiałowego, kodów partii i elektronicznej wymiany dokumentów. Dostawca, który potrafi dostarczać przejrzyste dane o partii, ułatwia odbiorcy kontrolę jakości i skraca czas przyjęcia towaru w magazynie.Audyt dostawcy powinien być praktycznym narzędziem ograniczania ryzyka, a nie wyłącznie formalnością. Przy audycie zakładu produkującego wałeczki igiełkowe należy ocenić magazyn surowca, identyfikowalność materiału, proces cięcia lub formowania, obróbkę cieplną, szlifowanie, polerowanie, mycie, sortowanie, kontrolę końcową i pakowanie. Ważne jest również sprawdzenie, jak zakład postępuje z wyrobem niezgodnym.Nabywca powinien zwrócić uwagę na kalibrację przyrządów pomiarowych, stan maszyn, czystość obszarów produkcyjnych, procedury ochrony przed korozją oraz szkolenie operatorów. W zakładach o wysokiej kulturze jakości dane pomiarowe nie są zbierane wyłącznie na potrzeby klienta, lecz służą do realnego sterowania procesem. Widoczna powinna być analiza trendów, reakcja na odchylenia i dokumentowanie działań korygujących.Dla polskich firm, które nie mogą często podróżować do zakładów poza Europą, praktycznym rozwiązaniem jest audyt zdalny z transmisją wideo, przeglądem dokumentacji i niezależną kontrolą próbek. Nie zastępuje on całkowicie audytu na miejscu, ale pozwala szybko ocenić, czy dostawca spełnia minimalne wymagania. W przypadku dużych projektów warto zlecić audyt lokalnej jednostce inspekcyjnej lub przeprowadzić wizytę przed rozpoczęciem dostaw seryjnych.Obszar audytuCo sprawdzićDobry wynikSygnał ostrzegawczySurowiecCertyfikaty stali i identyfikacja partiiPełna zgodność z zamówieniemBrak powiązania z partią produkcyjnąObróbka cieplnaParametry pieca i twardośćZapisy temperatur i kontroliBrak danych historycznychSzlifowanieStabilność wymiarówMonitorowanie procesuCzęste korekty bez analizyKontrola końcowaMetody pomiaru i sortowaniaRaporty i kalibracjaPomiar tylko wizualnyPakowanieOchrona przed korozjąOznaczenie i zabezpieczenieMieszanie partiiReklamacjeCzas reakcji i działaniaAnaliza przyczyny źródłowejPowtarzające się wadyTa lista kontrolna pokazuje różnicę między audytem formalnym a audytem technicznym. W zakupach wałeczków igiełkowych największą wartość ma potwierdzenie, że proces jest stabilny i powtarzalny. Certyfikat jest istotny, ale dopiero dane z produkcji, zapisy kontroli i zachowanie dostawcy podczas problemu pokazują rzeczywistą dojrzałość organizacji.Personalizacja dla producentów oryginalnego wyposażenia obejmuje nie tylko zmianę wymiaru wałeczka. Może dotyczyć grupowania tolerancji, specjalnego wykończenia powierzchni, materiału, twardości, promienia krawędzi, pakowania pod linię montażową, etykietowania, oznaczeń partii oraz dokumentacji jakościowej. W przypadku łożysk igiełkowych z cienkościenną tuleją i łożysk wzdłużnych ważne jest dopasowanie wałeczków do geometrii bieżni, koszyka i warunków obciążenia.Producent przekładni może wymagać niższego hałasu pracy i bardzo stabilnej średnicy. Producent sprzęgła jednokierunkowego może zwrócić większą uwagę na tarcie, powierzchnię i odporność zmęczeniową. Firma produkująca urządzenia rolnicze może oczekiwać większej odporności na zanieczyszczenia i uderzenia. Dlatego zapytanie ofertowe powinno opisywać zastosowanie, a nie tylko wymiar.W praktyce proces personalizacji zaczyna się od rysunku technicznego i próbki referencyjnej. Następnie dostawca ocenia wykonalność, proponuje materiał, przygotowuje próbki, wykonuje pomiary i ustala opakowanie. Po testach u klienta następuje zamówienie pilotażowe, a dopiero później dostawy seryjne. Ten model ogranicza ryzyko kosztownych błędów, szczególnie w branży motoryzacyjnej i maszynowej.Warto korzystać z doświadczenia partnerów, którzy znają elementy toczne i kontrolę precyzyjnych powierzchni. Informacje o możliwościach produkcyjnych oraz zakresie produktów można znaleźć na stronie oferta elementów precyzyjnych, gdzie przedstawione są rozwiązania dla różnych zastosowań przemysłowych. Przy projektach niestandardowych przydatna jest także rozmowa techniczna z zespołem dostawcy, aby ustalić realistyczną tolerancję i koszt.Dobór materiału wpływa na trwałość, cenę, odporność korozyjną, masę, właściwości tribologiczne i zgodność z warunkami pracy. Stal chromowa jest najpopularniejszym wyborem dla łożysk, ponieważ zapewnia wysoką twardość i odporność zmęczeniową. Stal nierdzewna sprawdza się tam, gdzie występuje wilgoć, środki czyszczące lub ryzyko korozji. Ceramika jest rozwiązaniem specjalistycznym, stosowanym w wymagających środowiskach, choć jej koszt jest zwykle wyższy.Dla polskich zakładów z branży motoryzacyjnej, maszynowej i elektrotechnicznej wybór materiału powinien wynikać z analizy obciążenia, prędkości, temperatury, środowiska i smarowania. W przekładniach przemysłowych liczy się nośność i odporność na zmęczenie. W urządzeniach medycznych lub spożywczych może dominować odporność na korozję. W napędach elektrycznych coraz częściej rozważa się materiały ograniczające skutki prądów błądzących.MateriałNajwiększa zaletaOgraniczenieTypowe zastosowanieStal chromowaWysoka twardość i nośnośćWymaga ochrony przed korozjąŁożyska i przekładnieStal nierdzewnaLepsza odporność na korozjęNiższa nośność w części zastosowańWilgotne środowiskaCeramikaMała masa i odporność specjalnaWyższy kosztWysokie prędkości i izolacjaStal z powłokąDodatkowa ochrona powierzchniWymaga kontroli grubościWarunki korozyjneStal specjalnaDopasowanie do obciążeńDłuższy termin zakupu materiałuProjekty niestandardoweMateriał hybrydowy w zespoleOptymalizacja pracy całego łożyskaWymaga testów walidacyjnychNapędy precyzyjnePorównanie materiałów pokazuje, że nie istnieje jeden najlepszy wybór dla wszystkich zastosowań. W większości projektów przemysłowych stal chromowa jest najbardziej ekonomiczna i technicznie uzasadniona. Stal nierdzewna jest wybierana, gdy ryzyko korozji przewyższa wymagania maksymalnej nośności. Ceramika pozostaje opcją dla aplikacji zaawansowanych, w których ważna jest izolacja, masa lub odporność na określone warunki.Przy zakupie materiałów specjalnych należy liczyć się z wyższą minimalną ilością zamówienia i dłuższym terminem. Dostawca powinien jasno wskazać, czy dany materiał jest produkowany regularnie, czy wymaga specjalnego zamówienia huty lub podwykonawcy. Warto również ustalić, jakie badania będą wykonane dla pierwszej partii.SDBALLS Industry Corp, znana również jako Shandong SDBALLS Industry Corp Ltd., jest producentem precyzyjnych elementów stalowych i partnerem zaopatrzeniowym dla klientów przemysłowych. Firma działa od 1996 roku, a jej doświadczenie w produkcji elementów tocznych pomaga odbiorcom, którzy oczekują stabilnej jakości, powtarzalnych wymiarów i uporządkowanej obsługi zamówień międzynarodowych.Możliwości technologiczne. SDBALLS koncentruje się na kontroli precyzji, jakości powierzchni i stabilności partii. Doświadczenie w produkcji kulek ze stali węglowej, chromowej i nierdzewnej w klasach od G10 do G1000 daje solidną podstawę do rozumienia wymagań łożyskowych, motoryzacyjnych i mechanicznych. Firma utrzymuje systemy jakości zgodne z ISO 9001, IATF 16949 i ISO 14001, co wspiera klientów oczekujących dokumentacji, identyfikowalności i systematycznego nadzoru nad procesem. Więcej informacji o podejściu do jakości znajduje się na stronie kontrola jakości i wsparcie techniczne.Możliwości produkcyjne. SDBALLS posiada trzy zakłady produkcyjne oraz zdolność roczną przekraczającą 5000 ton. Główne kompetencje obejmują produkcję kulek stalowych, lecz firma wspiera również zakupy elementów pokrewnych i wielomateriałowych, co jest istotne dla klientów konsolidujących dostawy. Taki model pomaga nabywcom w Polsce ograniczać liczbę dostawców, upraszczać kontrolę jakości i lepiej planować import. Informacje o historii i zapleczu firmy są dostępne pod adresem o producencie SDBALLS.Możliwości usługowe. Firma obsługuje klientów w ponad 50 krajach, oferując wsparcie sprzedażowe, koordynację zamówień, pakowanie eksportowe i rozwiązania zaopatrzeniowe dla różnych materiałów, takich jak stal, tworzywa, szkło, ceramika, miedź i aluminium. Dla rynku Polska oznacza to możliwość współpracy z partnerem, który rozumie zarówno produkcję, jak i logistykę międzynarodową. Zastosowania produktów w mechanice, transporcie wewnętrznym, łożyskach i komponentach pojazdów można sprawdzić na stronie zastosowania w przemyśle.Dla importerów, dystrybutorów i producentów urządzeń w Polsce wartością jest nie tylko sama dostawa elementu. Liczy się komunikacja techniczna, szybka weryfikacja zapytania, uczciwa ocena wykonalności i stabilność długoterminowa. SDBALLS może wspierać klientów, którzy poszukują precyzyjnych kulek stalowych, elementów tocznych oraz zintegrowanego partnera zakupowego do konsolidacji wybranych komponentów.Jakie informacje należy podać w zapytaniu o wałeczki igiełkowe? Należy podać średnicę, długość, tolerancję, materiał, twardość, chropowatość, ilość, zastosowanie, wymagania pakowania, oczekiwany termin i dokumenty jakościowe. Jeżeli istnieje rysunek techniczny, powinien być dołączony już na początku.Czy najniższa cena jest dobrym kryterium wyboru? Nie zawsze. Przy elementach łożyskowych niska cena może oznaczać słabsze sortowanie, mniej dokładną kontrolę lub gorsze zabezpieczenie powierzchni. W projektach przekładniowych ważniejszy jest całkowity koszt jakości, a nie wyłącznie cena jednostkowa.Jak długo trwa produkcja niestandardowych wałeczków? Termin zależy od materiału, wymiaru i wymagań kontroli. Standardowe pozycje mogą być dostępne szybko, natomiast produkcja według rysunku wymaga czasu na przygotowanie materiału, obróbkę, kontrolę i pakowanie. Dla dostaw do Polski należy doliczyć czas transportu oraz odprawy.Czy dostawca powinien mieć IATF 16949? Dla projektów motoryzacyjnych jest to bardzo ważne, szczególnie gdy część trafia do układu napędowego lub bezpieczeństwa. Certyfikat należy jednak zawsze oceniać razem z zakresem, wynikami audytu i rzeczywistą zdolnością procesu.Jak ograniczyć ryzyko korozji w transporcie morskim? Należy ustalić środek antykorozyjny, opakowanie barierowe, pochłaniacze wilgoci, oznaczenie partii i warunki składowania. Przy dostawach przez port w Gdańsku lub Gdyni warto uwzględnić zmiany temperatury i wilgotności.Jakie trendy będą najważniejsze w 2026 roku? Najważniejsze będą cyfrowa identyfikowalność partii, automatyczna kontrola wizualna, większe znaczenie śladu środowiskowego, bardziej odporne łańcuchy dostaw, rozwój elektromobilności oraz presja na stabilne dostawy dla producentów przekładni i kompaktowych układów napędowych.Czy lokalny dystrybutor w Polsce wystarczy? Dla typowych wymiarów i pilnych napraw lokalny dystrybutor może być najlepszym rozwiązaniem. Dla produkcji seryjnej, niestandardowych tolerancji lub wymagań producenta oryginalnego wyposażenia lepsza jest współpraca z producentem lub zintegrowanym partnerem zaopatrzeniowym.Jak ocenić próbki przed zamówieniem seryjnym? Należy sprawdzić wymiary, twardość, powierzchnię, opakowanie, oznaczenia i zgodność dokumentów. Próbki powinny być testowane w rzeczywistym zespole, ponieważ dopiero praca w łożysku, koszyku lub przekładni pokazuje pełną przydatność produktu.Czy warto wymagać zapasu bezpieczeństwa? Tak, zwłaszcza dla krytycznych wymiarów, długiego transportu i produkcji ciągłej. Zapas bezpieczeństwa może być utrzymywany u klienta, dostawcy lub w magazynie pośrednim. Najważniejsze jest ustalenie zasad rotacji, identyfikacji partii i odpowiedzialności za zapas.Jakie branże w Polsce najczęściej potrzebują wałeczków igiełkowych? Są to motoryzacja, produkcja przekładni, maszyny rolnicze, elektronarzędzia, automatyka przemysłowa, urządzenia magazynowe, pompy, małe silniki, sprzęt transportu wewnętrznego i serwis łożysk. Największe skupiska popytu znajdują się w regionach przemysłowych wokół Katowic, Wrocławia, Poznania, Łodzi, Rzeszowa i Trójmiasta.