Puste kule nierdzewne do dekoracji rynku Polska
O autorze
Jesteśmy firmą SD Ball, profesjonalnym producentem specjalizującym się w dostarczaniu precyzyjnych rozwiązań w zakresie kul stalowych na całym świecie. Dzięki wieloletniemu doświadczeniu specjalizujemy się w zaawansowanych procesach produkcyjnych, ścisłej kontroli jakości oraz dostosowanych rozwiązaniach, wspierających różnorodne zastosowania przemysłowe. Od doboru materiałów po kontrolę końcową, zapewniamy niezawodne produkty i stałą wydajność, pomagając naszym klientom osiągnąć wyższą wydajność, trwałość i jakość produktu.
Udział
Spis treści
Kategoria produktu
Powiązane artykuły
-
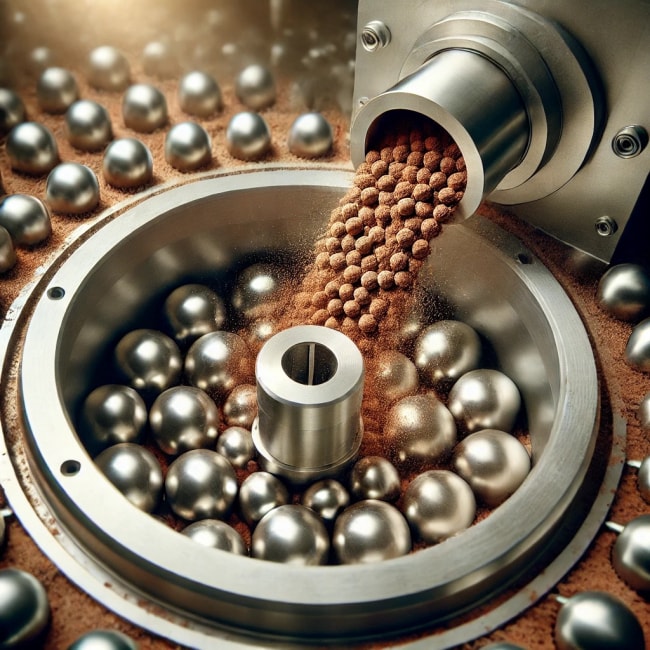
Media mielące kształtowe dla młynów w Polsce 2026
Dla zakładów w Polsce, które kupują media mielące kształtowe do młynów kulowych, mieszadłowych, wibracyjnych lub planetarnych, najważniejsza decyzja nie dotyczy wyłącznie ceny za kilogram. Liczy się całkowity koszt mielenia: zużycie mediów, stabilność rozkładu wielkości cząstek, zanieczyszczenie wsadu, pobór energii, czas przestoju, dostępność partii oraz powtarzalność dostaw. W praktyce właściwie dobrany producent mediów mielących kształtowych powinien udokumentować skład chemiczny, twardość, mikrostrukturę, tolerancje wymiarowe, odporność na ścieranie i procedury kontroli jakości.W 2026 roku kupujący z Polski, zwłaszcza z rejonów przemysłowych takich jak Górny Śląsk, Zagłębie Dąbrowskie, Łódź, Wrocław, Poznań, Kraków, Trójmiasto i okolice portów w Gdańsku oraz Gdyni, coraz częściej porównują nie tylko stal wysokochromową, lecz także ceramikę, tlenek glinu, cyrkonię oraz rozwiązania mieszane. Dobór zależy od branży: górnictwo i cementownie zwykle oczekują trwałości i niskiego kosztu eksploatacji, natomiast farmacja, farby, elektronika i materiały bateryjne wymagają niskiego zanieczyszczenia i wysokiej czystości.Najkrótsza rekomendacja brzmi: wybieraj media mielące kształtowe na podstawie testu w warunkach zbliżonych do pracy młyna, a nie wyłącznie na podstawie katalogu. Poproś producenta o próbki, raport zużycia, deklarację materiałową, śledzenie partii oraz możliwość dostosowania wymiarów. Jeśli dostawca może obsłużyć zarówno produkcję standardową, jak i niestandardowe kształty, łatwiej będzie zoptymalizować wydajność przemiału, szczególnie przy zmianach receptur i sezonowych wahaniach produkcji.Kryterium zakupuRozwiązanie zalecaneRyzyko przy błędnym wyborzePorównanie wariantówRodzaj młynaDopasowanie kształtu i średnicy do geometrii komoryNadmierne tarcie, słaba kaskada, niestabilny przemiałMłyn kulowy kontra młyn mieszadłowyTwardość wsaduWyższa twardość i odporność na udarPękanie mediów lub zbyt szybkie ścieranieStal wysokochromowa kontra ceramikaCzystość produktuMedia ceramiczne albo cyrkonoweZanieczyszczenie żelazem lub chromemCyrkonia kontra stalKoszt energiiKształt wspierający efektywne mieszanieDłuższy cykl i wyższy pobór prąduCylpepsy kontra kuleDostępność partiiProducent z rezerwą mocy i planem dostawPrzestoje linii w sezonieKontrakt roczny kontra zakup doraźnyKontrola jakościBadania twardości, składu i zużyciaRóżnice między partiamiDostawca certyfikowany kontra pośrednik bez badańPowyższe zestawienie pokazuje, że dobra specyfikacja zakupowa musi łączyć parametry techniczne z logistyką. W Polsce, gdzie wiele zakładów pracuje w trybie ciągłym, opóźnienie dostawy może być droższe niż różnica kilku procent w cenie jednostkowej.Kształt mediów mielących ma bezpośredni wpływ na to, jak energia mechaniczna jest przenoszona na rozdrabniany materiał. Klasyczne kule zapewniają równomierny kontakt punktowy i przewidywalne zachowanie w młynie. Cylpepsy, czyli krótkie walce o zaokrąglonych krawędziach, zwiększają powierzchnię kontaktu i mogą poprawiać szybkość mielenia niektórych materiałów. Segmenty, stożki, niestandardowe korpusy walcowe oraz media specjalne stosuje się tam, gdzie potrzebna jest szczególna intensywność ścierania, mieszania albo rozbijania aglomeratów.W młynach kulowych pracujących w cementowniach, kopalniach surowców mineralnych i zakładach przeróbki kruszyw w Polsce kluczowe znaczenie ma równowaga między udarem a ścieraniem. Zbyt lekkie lub niewłaściwie ukształtowane media mogą ślizgać się po wsadzie, ograniczając efektywność. Z kolei zbyt agresywne kształty mogą powodować nadmierne zużycie wykładzin młyna, wzrost hałasu i większą ilość pyłu metalicznego.W produkcji farb, lakierów, pigmentów, ceramiki technicznej, materiałów proszkowych i dodatków chemicznych częściej liczy się jednorodność dyspersji oraz brak zanieczyszczeń. Tu media o kontrolowanym kształcie i gładkiej powierzchni pomagają ograniczyć niepożądane wtrącenia. W praktyce oznacza to, że producent powinien nie tylko dostarczyć wyrób o określonej średnicy, lecz także utrzymać tolerancje kształtu, chropowatość powierzchni oraz stabilność partii.Kształt mediumTypowe zastosowanieZaletaOgraniczenieKulaMłyny kulowe, mieszadłowe, ogólne rozdrabnianieStabilna praca i łatwa kalkulacja załadunkuMniejsza powierzchnia kontaktu niż formy walcoweCylpepsCement, minerały, surowce o średniej twardościWiększa powierzchnia styku i intensywne tarcieWymaga dokładnego doboru do obrotów młynaWalecMielenie i mieszanie materiałów proszkowychDobre działanie ścierneMożliwa orientacja niekorzystna w komorzeStożekProcesy specjalne i testoweAgresywne rozbijanie aglomeratówWiększe ryzyko zużycia wykładzinSegment niestandardowyLinie badawcze i specjalistyczne recepturyMożliwość dopasowania do produktuWyższy koszt opracowania narzędziMikromedia ceramicznePigmenty, elektronika, proszki zaawansowaneNiska kontaminacja i dobra dyspersjaWymaga odpowiedniego uszczelnienia instalacjiPorównanie pokazuje, że nie istnieje jeden uniwersalny kształt. Dla polskiego zakładu produkcyjnego najbezpieczniejszą drogą jest test porównawczy: ten sam wsad, ta sama masa załadunku, identyczny czas mielenia i pomiar końcowej granulacji. Dopiero wtedy można ocenić, czy przewaga danego kształtu przekłada się na realny uzysk.Wybór producenta powinien zaczynać się od opisania procesu. Kupujący powinien przygotować informacje o typie młyna, pojemności komory, prędkości obrotowej, materiale wsadu, oczekiwanej granulacji, pracy na sucho lub mokro, temperaturze procesu, pH zawiesiny oraz wymaganiach dotyczących czystości produktu. Im dokładniejszy opis, tym łatwiej dostawcy zaproponować kształt, materiał i średnicę.W Polsce wiele przedsiębiorstw kupuje media mielące przez działy utrzymania ruchu, zakupów technicznych lub centralne biura zaopatrzenia. Przy dużych instalacjach w hutnictwie, górnictwie, cementowniach i chemii warto angażować także technologów procesu. To oni ocenią, czy zmiana medium skraca cykl mielenia, poprawia rozkład ziarnowy, zmniejsza ilość odpadów lub ogranicza koszt energii.Dobry producent nie powinien ograniczać się do przesłania cennika. Powinien zapytać o warunki pracy, zaproponować próbkę, wskazać tolerancje i opisać metodę badań. Ważna jest także przejrzystość komunikacji: czy dostawca potrafi szybko odpowiedzieć na pytania techniczne, przygotować dokumenty do odprawy celnej, zorganizować dostawę do magazynu w Polsce i zapewnić powtarzalność przy zamówieniach wieloletnich.Warto sprawdzić, czy producent posiada zaplecze do kontroli twardości, składu chemicznego, wymiarów oraz mikrostruktury. Istotne są także certyfikaty systemowe, historia dostaw do podobnych branż i możliwość audytu. Dla firm działających w branżach regulowanych, takich jak farmacja, żywność funkcjonalna, elektronika lub komponenty dla motoryzacji, śledzenie partii i stabilność dokumentacji mają znaczenie równie duże jak sam materiał.Pytanie do producentaOdpowiedź świadcząca o wiarygodnościSygnał ostrzegawczyZnaczenie dla kupującego w PolsceCzy można otrzymać próbki?Tak, z kartą materiałową i numerem partiiBrak próbek lub próbki bez dokumentacjiUłatwia test w zakładzie przed kontraktemJak badane jest zużycie?Metoda laboratoryjna i porównanie z pracą klientaWyłącznie deklaracja ustnaObniża ryzyko nieplanowanych kosztówCzy dostępne są wymiary specjalne?Tak, po uzgodnieniu tolerancji i ilościTylko jeden standard bez analizy procesuPomaga zoptymalizować nietypowy młynJak wygląda kontrola partii?Raport składu, twardości i wymiarówBrak identyfikowalnościWażne dla audytów i reklamacjiJakie są warunki dostawy?Jasny harmonogram i opakowanie przemysłoweNiepewny termin oraz brak planu transportuChroni ciągłość produkcjiCzy możliwa jest umowa roczna?Tak, z planem wolumenów i rezerwą produkcyjnąWyłącznie sprzedaż okazjonalnaStabilizuje budżet zakupowyTabela podkreśla różnicę między producentem technicznym a zwykłym pośrednikiem handlowym. W zakupach przemysłowych liczy się zdolność do rozwiązywania problemów procesu, nie tylko wysłanie aktualnej oferty.Materiał mediów mielących decyduje o trwałości, odporności na pękanie, ryzyku zanieczyszczenia oraz zachowaniu w środowisku mokrym lub kwaśnym. Stal wysokochromowa jest często wybierana do ciężkich warunków przemysłowych, gdzie liczy się odporność na ścieranie i korzystny koszt jednostkowy. Stal węglowa może być odpowiednia przy mniej wymagających aplikacjach, natomiast stal nierdzewna sprawdza się tam, gdzie wymagana jest lepsza odporność korozyjna.Ceramika na bazie tlenku glinu oferuje dobrą twardość i mniejsze ryzyko zanieczyszczenia metalicznego. Media cyrkonowe oraz stabilizowane cyrkonią są stosowane w bardziej wymagających procesach, na przykład w pigmentach wysokiej jakości, materiałach elektronicznych, proszkach specjalnych, nanodyspersjach i pastach funkcjonalnych. Ich cena jest wyższa, ale przy produktach o dużej wartości dodanej może być uzasadniona przez mniejszą kontaminację i stabilną jakość końcową.Dla wielu polskich zakładów właściwy wybór materiału zależy od bilansu: ile kosztuje tona produktu końcowego, ile energii pochłania mielenie, ile trwa cykl, jak często trzeba dosypywać media i jaki koszt generuje zanieczyszczenie. W cementowni priorytetem będzie trwałość i wydajność, w fabryce farb czystość barwy, a w produkcji materiałów bateryjnych kontrola składu chemicznego na poziomie śladowym.MateriałGłówna korzyśćTypowa branżaPorównanie kosztu i czystościStal wysokochromowaWysoka odporność na ścieranieCement, minerały, surowce budowlaneNiski koszt eksploatacji kontra możliwe zanieczyszczenie metalemStal węglowaDobra dostępność i atrakcyjna cenaOgólne mielenie techniczneNiska cena kontra niższa odporność korozyjnaStal nierdzewnaLepsza odporność na korozjęChemia, spożywcze procesy pomocniczeWyższa cena kontra stabilniejsza praca w wilgociTlenek glinuNiska kontaminacja i twardośćCeramika, farby, pigmentyWyższy koszt zakupu kontra czystszy produktCyrkoniaBardzo dobra gęstość i odpornośćElektronika, materiały zaawansowaneWysoka cena kontra bardzo wysoka jakość procesuSzkło specjalneNeutralność w wybranych zawiesinachLaboratoria, lekkie dyspersjeNiska agresywność kontra ograniczona odporność udarowaTo porównanie pokazuje, że stal nie zawsze jest tańsza w całym cyklu życia, a ceramika nie zawsze jest najlepszym wyborem. Decyzja powinna opierać się na wartości produktu końcowego, wymaganiach jakościowych i charakterze młyna.Personalizacja wymiarów ma znaczenie, gdy standardowy katalog nie odpowiada rzeczywistym warunkom mielenia. Dotyczy to zwłaszcza zakładów, które modernizują starsze młyny, pracują z nietypowym wsadem albo prowadzą produkcję krótkich serii. Niestandardowa średnica, długość walca, proporcja cylpepsa, tolerancja masy lub wykończenie powierzchni mogą zmienić zachowanie całego układu.Proces personalizacji powinien zaczynać się od wspólnej analizy. Producent i klient określają cel: skrócenie czasu mielenia, zmniejszenie zużycia, poprawa rozkładu ziarnowego, ograniczenie pylenia, obniżenie hałasu albo zmniejszenie zanieczyszczeń. Następnie przygotowuje się próbki, testuje je na małej partii i dopiero po walidacji przechodzi do większego zamówienia.Dla odbiorców w Polsce istotne jest, aby personalizacja nie oznaczała chaosu logistycznego. Warto uzgodnić minimalną ilość produkcyjną, czas wykonania narzędzi, sposób pakowania, oznaczenie palet oraz harmonogram dostaw. Przy stałej współpracy możliwe jest utrzymywanie zapasu bezpieczeństwa, co ułatwia obsługę zakładów w Katowicach, Opolu, Rzeszowie, Szczecinie czy Bydgoszczy.SDBALLS Industry Corp rozwija kompetencje w precyzyjnej produkcji kul stalowych i współpracy w zakresie wielu materiałów sferycznych. Dzięki doświadczeniu w wytwarzaniu kulek ze stali węglowej, chromowej i nierdzewnej oraz obsłudze różnych klas dokładności firma może wspierać kupujących, którzy potrzebują stabilnych wymiarów, kontroli tolerancji i powtarzalności partii. Więcej informacji o zapleczu przedsiębiorstwa można znaleźć na stronie o producencie i jego doświadczeniu.Kontrola jakości jest podstawą przewidywalnego mielenia. Nawet niewielka zmiana składu chemicznego, twardości lub mikrostruktury może wpłynąć na zużycie mediów, zanieczyszczenie produktu i zachowanie w młynie. Dlatego solidny producent powinien prowadzić kontrolę od surowca, przez obróbkę cieplną, aż po końcową kontrolę wymiarów i pakowania.Współczynnik zużycia można badać w laboratorium, ale najlepsze wyniki daje połączenie testów laboratoryjnych z próbą zakładową. Laboratorium pozwala porównać partie w powtarzalnych warunkach, natomiast młyn produkcyjny pokazuje wpływ rzeczywistego wsadu, wilgotności, temperatury, prędkości i obciążenia. Dla zakładów w Polsce, które raportują koszty energii i odpady, takie dane są ważne w rozmowach z działem finansowym.Typowe badania obejmują analizę składu chemicznego, pomiar twardości, badanie udarności, kontrolę struktury metalograficznej, pomiar średnicy, kontrolę masy, ocenę powierzchni i test ścieralności. W przypadku mediów ceramicznych dochodzą badania gęstości, porowatości, nasiąkliwości, odporności chemicznej oraz udziału faz krystalicznych.Ważne jest także prowadzenie dokumentacji. Numer partii na opakowaniu powinien odpowiadać raportowi badawczemu. Dzięki temu w razie reklamacji można odtworzyć historię produkcji i ocenić, czy problem wynikał z mediów, zmiany wsadu, ustawień młyna czy warunków pracy. SDBALLS podkreśla znaczenie systemów jakości i kontroli technicznej; szczegóły dotyczące podejścia do jakości można sprawdzić na stronie kontrola jakości i zaplecze techniczne.BadanieCelMetoda porównawczaWpływ na koszt całkowitySkład chemicznyPotwierdzenie zgodności materiałuPartia aktualna kontra specyfikacjaZmniejsza ryzyko wad jakościowychTwardośćOcena odporności na zużycieŚrodek medium kontra powierzchniaPomaga przewidzieć trwałośćMikrostrukturaKontrola obróbki cieplnejStruktura prawidłowa kontra przegrzanaOgranicza pękanie w młynieWymiaryUtrzymanie stabilnego załadunkuTolerancja w partii kontra katalogUłatwia powtarzalność procesuZużycie ścierneOcena straty masyTest laboratoryjny kontra próba zakładowaPokazuje realny koszt eksploatacjiKontrola powierzchniWykrycie pęknięć i wadPowierzchnia gładka kontra porowataZmniejsza ryzyko zanieczyszczeńZestawienie wyjaśnia, dlaczego najtańsza oferta może okazać się kosztowna. Jeżeli medium zużywa się szybciej, wymaga częstszych dosypek i powoduje przestoje, całkowity koszt procesu rośnie mimo niskiej ceny zakupu.Cena mediów mielących kształtowych zależy od materiału, wymiaru, kształtu, tolerancji, wielkości partii, kosztu energii w produkcji, opakowania, transportu oraz wymogów dokumentacyjnych. Zakupy jednorazowe są zwykle droższe niż kontrakty roczne, ponieważ producent nie może zaplanować surowca i mocy produkcyjnych z wyprzedzeniem. Przy większych wolumenach możliwe jest ustalenie harmonogramu dostaw do Polski i ograniczenie kosztów magazynowania.Całkowity koszt posiadania obejmuje nie tylko cenę za tonę. Należy doliczyć zużycie mediów na tonę zmielonego produktu, koszt energii, robociznę przy wymianie, przestoje młyna, zużycie wykładzin, utylizację odpadów, straty jakościowe oraz koszty reklamacji. W zakładach pracujących w trybie ciągłym jeden nieplanowany przestój może przekroczyć oszczędność uzyskaną na zakupie tańszego medium.W polskich warunkach logistycznych ważne są także porty i centra dystrybucyjne. Dostawy morskie przez Gdańsk lub Gdynię mogą być korzystne dla dużych partii, natomiast transport kolejowy i drogowy sprawdza się przy dystrybucji do zakładów w centrum i na południu kraju. Dla firm z okolic Wrocławia, Poznania, Łodzi i Warszawy liczy się przewidywalność terminu oraz możliwość dostaw etapowych.W 2026 roku rosnące znaczenie będą miały kontrakty oparte na danych. Kupujący coraz częściej oczekują raportów zużycia, wskaźników wydajności i porównania mediów w realnym procesie. Dzięki temu dział zakupów może uzasadnić wybór rozwiązania droższego jednostkowo, ale tańszego w eksploatacji. Warto też wprowadzić klauzule dotyczące stabilności składu, terminów dostaw i procedury reklamacyjnej.Certyfikaty i identyfikowalność materiałów mają coraz większe znaczenie w łańcuchach dostaw. Dla polskich przedsiębiorstw współpracujących z odbiorcami z Unii Europejskiej ważne są systemy zarządzania jakością, środowiskiem, a w niektórych branżach także wymagania motoryzacyjne. Dokumentacja pomaga potwierdzić, że produkt został wykonany zgodnie z ustalonym procesem, a ewentualne niezgodności można przeanalizować na podstawie danych.Identyfikowalność powinna obejmować surowiec, proces produkcyjny, obróbkę cieplną, kontrolę końcową, pakowanie i wysyłkę. Numer partii na etykiecie powinien pozwalać na odtworzenie raportu badań. W przypadku mediów ceramicznych ważna jest również kontrola składu tlenków i ewentualnych domieszek, ponieważ mogą one wpływać na czystość produktu końcowego.Środowiskowa zgodność dostaw będzie w 2026 roku silniej związana z polityką klimatyczną, efektywnością energetyczną i ograniczaniem odpadów. Zakłady w Polsce będą pytać o trwałość mediów, możliwość ograniczenia zużycia, opakowania wielokrotnego użytku, zgodność z wymaganiami dotyczącymi substancji niebezpiecznych oraz odpowiedzialne gospodarowanie odpadami produkcyjnymi. Dłuższa żywotność medium oznacza mniej odpadów, mniej transportu i niższy ślad środowiskowy procesu.SDBALLS działa w oparciu o certyfikowane systemy jakości i środowiska, co jest istotne dla odbiorców oczekujących stabilnych dostaw i jasnej dokumentacji. Firma rozwija model współpracy, w którym produkcja, kontrola i obsługa eksportowa są połączone z elastycznym wsparciem zakupowym. Przegląd asortymentu można znaleźć w sekcji produkty i rozwiązania przemysłowe.SDBALLS Industry Corp, znana również jako Shandong SDBALLS Industry Corp Ltd., jest producentem precyzyjnych kulek stalowych i partnerem w zintegrowanych dostawach dla odbiorców przemysłowych. Firma rozwija działalność od 1996 roku, a jej zaplecze produkcyjne obejmuje kilka zakładów w prowincji Shandong. Dla kupujących z Polski istotne jest połączenie doświadczenia w produkcji seryjnej, kontroli jakości i obsługi międzynarodowej.Możliwości technologiczne firmy obejmują wytwarzanie kulek ze stali węglowej, chromowej i nierdzewnej w różnych klasach dokładności. Taka specjalizacja jest ważna także przy rozmowach o mediach mielących, ponieważ stabilność wymiaru, twardości i powierzchni wpływa na zachowanie produktu w młynie. Doświadczenie w precyzyjnych elementach kulistych pozwala lepiej rozumieć wymagania dotyczące tolerancji, sortowania, kontroli partii i powtarzalności.Możliwości produkcyjne SDBALLS obejmują obsługę dużych wolumenów oraz dostawy do wielu krajów. Dla polskich nabywców oznacza to możliwość planowania zakupów zarówno dla bieżącej eksploatacji, jak i dla projektów modernizacyjnych. Firma może wspierać klientów, którzy potrzebują nie tylko standardowych kulek stalowych, lecz także szerszych rozwiązań materiałowych w ramach konsolidacji zakupów.Możliwości usługowe obejmują komunikację z klientami zagranicznymi, wsparcie w doborze, przygotowanie dokumentów, obsługę zapytań technicznych i współpracę długoterminową. To ważne dla firm w Polsce, które oczekują dostaw zgodnych z harmonogramem, jasnych warunków pakowania oraz możliwości zamawiania partii próbnych. Zastosowania produktów firmy w różnych sektorach opisano na stronie zastosowania w przemyśle.Współpraca z producentem posiadającym doświadczenie w kulkach stalowych, elementach precyzyjnych i dostawach wielomateriałowych może być korzystna dla firm, które chcą ograniczyć liczbę dostawców. Jeden stabilny partner może pomóc w zakupie kul stalowych, wybranych mediów do mielenia, elementów do systemów transportowych, mechaniki, łożysk, zastosowań motoryzacyjnych i innych projektów technicznych.Nie zawsze. Media kształtowe mogą zwiększyć powierzchnię kontaktu i poprawić ścieranie, ale kule często dają bardziej przewidywalną pracę. Najlepszy wybór zależy od młyna, wsadu, celu mielenia i wymagań jakościowych.Należy uwzględnić wielkość cząstek początkowych, oczekiwaną granulację końcową, pojemność komory, prędkość pracy i charakter materiału. W praktyce stosuje się testy z kilkoma średnicami lub mieszanką rozmiarów.Stal wysokochromowa jest dobrym wyborem przy intensywnym ścieraniu, twardych surowcach i procesach, w których niewielkie zanieczyszczenie metaliczne nie dyskwalifikuje produktu. Często stosuje się ją w cementowniach, górnictwie i przeróbce minerałów.Ceramika i cyrkonia są korzystne, gdy produkt końcowy musi być czysty, jasny kolorystycznie lub wolny od zanieczyszczeń metalicznych. Dotyczy to farb, pigmentów, elektroniki, materiałów specjalnych i części zastosowań chemicznych.Należy połączyć cenę zakupu z zużyciem na tonę produktu, czasem mielenia, kosztem energii, częstotliwością wymian, przestojami, wpływem na wykładziny oraz stratami jakościowymi. Dopiero taki wynik pokazuje realną opłacalność.Przy większych wolumenach zakup bezpośredni może zapewnić lepszą kontrolę jakości, dokumentację i cenę. Przy mniejszych wolumenach lokalny dystrybutor bywa wygodny, ale warto sprawdzić, czy posiada pełną identyfikowalność partii.Najważniejsze będą media o niższym zużyciu, lepsza dokumentacja partii, optymalizacja energetyczna młynów, większy udział ceramiki w procesach wysokiej czystości, analiza danych eksploatacyjnych oraz wymagania środowiskowe związane z mniejszą ilością odpadów.Tak, ale wymaga to uzgodnienia rysunku, tolerancji, materiału, minimalnej ilości i testu próbnego. Personalizacja ma największy sens wtedy, gdy standardowe media nie zapewniają oczekiwanej wydajności lub czystości produktu.Przy dostawach przemysłowych warto oczekiwać specyfikacji materiałowej, numeru partii, raportu kontroli jakości, informacji o opakowaniu, dokumentów transportowych oraz deklaracji zgodności, jeśli jest wymagana przez branżę.Najlepiej przygotować opis młyna, materiału wsadu, oczekiwanej granulacji, obecnych problemów, zużycia mediów i rocznego wolumenu. Na tej podstawie producent może zaproponować próbki, test i wariant kontraktu dla rynku w Polsce. -
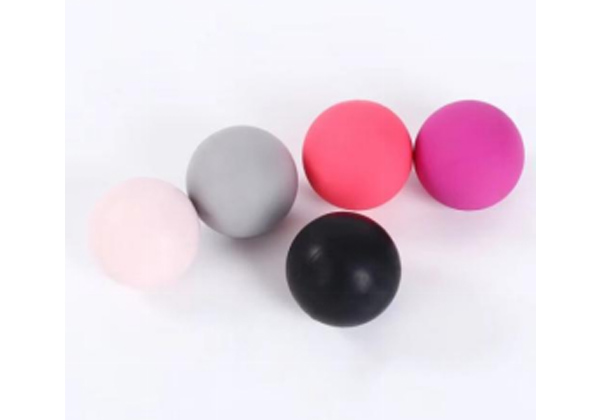
Gumowane kule hurtowe dla montażu przemysłowego w Polsce
Gumowane kule hurtowe to elementy kuliste, w których rdzeń metalowy, szklany, ceramiczny, tworzywowy lub inny materiałowy jest pokryty warstwą elastomeru. W praktyce przemysłowej w Polsce są stosowane tam, gdzie sama kula stalowa byłaby zbyt twarda, śliska, głośna albo podatna na uszkadzanie współpracującej powierzchni. Powłoka gumowa poprawia przyczepność, tłumi drgania, ogranicza hałas, chroni delikatne detale i może zwiększać odporność na ścieranie, wilgoć, oleje lub środki czyszczące.Dla kupującego z Warszawy, Wrocławia, Poznania, Katowic, Gdańska, Łodzi czy Rzeszowa najważniejsze decyzje zakupowe dotyczą czterech obszarów: materiału rdzenia, rodzaju mieszanki gumowej, twardości powłoki oraz tolerancji wymiarowej po pokryciu. Inaczej dobiera się kule do prowadnic w automatyce przemysłowej, inaczej do sprzętu medycznego, a jeszcze inaczej do uchwytów, urządzeń transportu wewnętrznego lub elementów amortyzujących.W typowym zamówieniu hurtowym należy określić średnicę rdzenia, średnicę końcową po pokryciu, dopuszczalną odchyłkę, grubość powłoki, twardość w skali Shore’a, kolor, odporność chemiczną, wymogi pakowania i oczekiwaną ilość. Dobrze przygotowana specyfikacja skraca czas wyceny, zmniejsza ryzyko reklamacji i ułatwia utrzymanie powtarzalności między partiami.Jeżeli gumowane kule mają pracować w zespole mechanicznym o określonych obciążeniach, nie warto wybierać ich wyłącznie według ceny za sztukę. Tańsza powłoka może szybciej się rozwarstwiać, pękać, wycierać lub odbarwiać. W produkcji seryjnej większe znaczenie ma całkowity koszt użytkowania: trwałość, stabilność dostaw, zgodność wymiarowa, kontrola przyczepności oraz możliwość odtworzenia tej samej mieszanki po kilku miesiącach lub latach.SDBALLS wspiera odbiorców hurtowych jako producent precyzyjnych kul stalowych oraz partner zaopatrzeniowy w zakresie kul z wielu materiałów. Dzięki doświadczeniu w produkcji kul ze stali węglowej, chromowej i nierdzewnej oraz rozbudowanej sieci dostaw możliwe jest łączenie rdzeni, powłok i usług kontroli jakości w jeden spójny proces zakupowy. Informacje o zakresie produktów można znaleźć na stronie przegląd kul przemysłowych.Podstawą właściwego doboru gumowanej kuli jest zrozumienie roli rdzenia. Rdzeń decyduje o masie, sztywności, odporności na uderzenia, magnetyczności, cenie oraz zachowaniu elementu pod obciążeniem. Powłoka natomiast odpowiada za kontakt z otoczeniem: tarcie, ochronę powierzchni, odporność na substancje chemiczne, elastyczność i wygląd.Najczęściej stosowane są rdzenie stalowe, ponieważ zapewniają dużą gęstość, stabilność wymiarową i korzystny koszt przy produkcji seryjnej. W urządzeniach wymagających odporności na korozję wybiera się stal nierdzewną. Do lżejszych rozwiązań można stosować rdzenie z tworzyw sztucznych, aluminium lub szkła. Ceramika znajduje zastosowanie w środowiskach o wyższej odporności chemicznej albo tam, gdzie ważna jest izolacja elektryczna.Powłoka może być wykonana z kauczuku naturalnego, gumy nitrylowej, silikonowej, etylenowo-propylenowej, chloroprenowej, poliuretanowej lub specjalnych mieszanek. Każda z nich ma inną równowagę pomiędzy elastycznością, odpornością na oleje, temperaturę, ozon, starzenie i ścieranie. W polskich zakładach przetwórczych często wybiera się mieszanki poliuretanowe ze względu na odporność na ścieranie, natomiast w urządzeniach medycznych i laboratoryjnych większe znaczenie może mieć czystość powierzchni, kolorystyka i odporność na środki dezynfekujące.Wariant rdzeniaZalety w zastosowaniach hurtowychOgraniczeniaW porównaniu z alternatywąTypowe branże w PolsceStal węglowaDobra masa, korzystna cena, łatwa dostępnośćWymaga ochrony przed korozjąTańsza w porównaniu ze stalą nierdzewnąTransport wewnętrzny, urządzenia montażoweStal chromowaWysoka twardość i stabilność wymiarowaMniejsza odporność korozyjna niż stal nierdzewnaPrecyzyjniejsza w porównaniu z typową stalą węglowąMechanika precyzyjna, automatykaStal nierdzewnaOdporność na wilgoć i środki myjąceWyższy koszt materiałowyTrwalsza w środowisku wilgotnym w porównaniu ze stalą węglowąSpożywka, medycyna, laboratoriaAluminiumNiska masa, łatwa obróbkaMniejsza wytrzymałość na zgniatanieLżejsze w porównaniu ze staląSprzęt mobilny, lekkie modułyTworzywo sztuczneBardzo mała masa, dobra izolacjaNiższa sztywność i odporność cieplnaCichsze i lżejsze w porównaniu z metalemAkcesoria, sprzęt pomocniczySzkłoGładkość, odporność chemiczna, brak magnetycznościKruchość przy uderzeniachBardziej obojętne chemicznie w porównaniu z metalemLaboratoria, dozowniki, aparaturaCeramikaOdporność chemiczna, izolacja, stabilność temperaturowaWyższy koszt i kruchośćBardziej odporna na agresywne media w porównaniu ze staląChemia techniczna, aparatura specjalnaPowyższa tabela pokazuje, że nie istnieje jeden uniwersalny rdzeń dla wszystkich projektów. Wybór powinien wynikać z funkcji kuli, a nie tylko z wymiaru nominalnego. Dla przykładu, kula gumowana z ciężkim rdzeniem stalowym dobrze sprawdzi się jako docisk, natomiast kula z lekkim rdzeniem tworzywowym może być lepsza w mechanizmie, w którym liczy się ograniczenie bezwładności.Równie ważny jest dobór powłoki. Jeżeli element pracuje w kontakcie z olejami przemysłowymi, mieszanka powinna być odporna na pęcznienie. Jeżeli kula styka się z ludzką dłonią, ważna jest przyjemna faktura, stabilny kolor i brak intensywnego zapachu. W strefach zewnętrznych istotna jest odporność na promieniowanie słoneczne, ozon i zmienne temperatury, typowe dla klimatu Europy Środkowej.Mieszanka powłokiNajważniejsza cechaTypowa twardośćW porównaniu z inną mieszankąPrzykładowe zastosowanieKauczuk naturalnyWysoka elastyczność i dobre tłumienieMiękka do średniejBardziej sprężysty w porównaniu z wieloma gumami syntetycznymiAmortyzacja, uchwyty, elementy ochronneGuma nitrylowaOdporność na oleje i smaryŚredniaLepsza przy olejach w porównaniu z kauczukiem naturalnymMaszyny produkcyjne, warsztatyGuma silikonowaOdporność temperaturowa i czystośćMiękka do średniejStabilniejsza termicznie w porównaniu z gumą naturalnąMedycyna, laboratoria, sprzęt kontrolnyGuma etylenowo-propylenowaOdporność na ozon, wodę i starzenieŚredniaLepsza na zewnątrz w porównaniu z gumą nitrylowąInstalacje zewnętrzne, urządzenia pomocniczeChloroprenZrównoważona odporność chemiczna i mechanicznaŚredniaBardziej uniwersalny w porównaniu z mieszankami specjalistycznymiOgólna mechanika, urządzenia montażowePoliuretanBardzo dobra odporność na ścieranieŚrednia do twardejTrwalszy ściernie w porównaniu z wieloma gumamiPrzenośniki, prowadzenie detali, automatykaW zakupach hurtowych warto prosić o próbki materiałowe i karty parametrów. Nawet jeśli dwie kule mają taką samą średnicę i kolor, ich zachowanie może być zupełnie inne. Różnica kilku stopni twardości może zmienić siłę docisku, poziom tarcia i trwałość w cyklu pracy.Wybór dostawcy gumowanych kul dla rynku polskiego powinien obejmować więcej niż sprawdzenie ceny i terminu. Rzetelny partner musi rozumieć wymagania mechaniczne, materiałowe i logistyczne. Dla firm produkcyjnych w Polsce istotna jest także komunikacja techniczna, zdolność do obsługi dokumentacji, powtarzalność serii i przejrzystość warunków reklamacyjnych.Pierwszym kryterium jest kontrola rdzenia. Jeżeli powłoka jest nakładana na rdzeń o niestabilnej średnicy, końcowy wymiar gumowanej kuli również będzie zmienny. Drugim kryterium jest przygotowanie powierzchni przed powlekaniem. Odtłuszczanie, aktywacja, podkład wiążący i kontrola czystości mają bezpośredni wpływ na przyczepność gumy. Trzecim kryterium jest proces formowania lub nakładania powłoki, który powinien zapewniać równomierną grubość bez pęcherzy, przesunięć i lokalnych zgrubień.SDBALLS od wielu lat rozwija kompetencje w zakresie precyzyjnych kul stalowych, co ma znaczenie również przy projektach gumowanych. Stabilny rdzeń to baza dobrego produktu końcowego. Firma posiada doświadczenie w dostawach do wielu krajów, pracuje z systemami jakości i wspiera odbiorców w konsolidacji zakupów kul z różnych materiałów. Więcej o zapleczu organizacyjnym można przeczytać na stronie informacje o SDBALLS.Kryterium dostawcyDlaczego jest ważneDostawca dojrzałyDostawca ryzykownyZnaczenie dla kupującego w PolsceKontrola rdzeniWpływa na geometrię i powtarzalnośćMierzy partie i dokumentuje odchyłkiOpiera się wyłącznie na deklaracjiMniejsze ryzyko problemów na linii montażowejPrzygotowanie powierzchniDecyduje o adhezji powłokiStosuje czyszczenie i środki wiążącePomija etap walidacjiNiższe ryzyko odspajania podczas użytkowaniaKontrola twardościWpływa na tarcie i amortyzacjęBada próbki z każdej partiiNie potwierdza wyników pomiaramiStabilne działanie w urządzeniu końcowymDoświadczenie eksportoweZmniejsza ryzyko opóźnieńZna dokumenty celne i opakowaniaNie planuje odpraw i trasŁatwiejsze dostawy do portów i magazynówObsługa próbekUmożliwia testy przed seriąPrzygotowuje próbki zgodne z projektemWysyła tylko produkty katalogoweLepsze dopasowanie do procesu produkcyjnegoPowtarzalność mieszanekChroni przed zmianą właściwościArchiwizuje receptury i parametryZamienia materiały bez uzgodnieniaBezpieczniejsze zamówienia cykliczneKomunikacja technicznaSkraca czas uzgodnieńPyta o warunki pracy i rysunkiPodaje cenę bez analizyMniej błędów przy wdrożeniuTabela porównuje cechy dostawcy stabilnego i ryzykownego. W praktyce różnice widać szczególnie przy drugiej lub trzeciej partii. Pierwsza dostawa może wyglądać poprawnie, lecz dopiero zamówienia powtarzalne pokazują, czy dostawca potrafi utrzymać ten sam kolor, zapach, twardość i średnicę.Dla polskich firm ważne są również warunki transportu. Dostawy morskie często trafiają przez Gdańsk lub Gdynię, a część ładunków kontenerowych może być przeładowywana w Hamburgu, Rotterdamie lub Antwerpii. Przy pilniejszych zamówieniach stosuje się transport lotniczy do Warszawy, Katowic lub Frankfurtu z dalszą dystrybucją drogową. Dostawca powinien doradzić, kiedy opłaca się wysyłka pełnokontenerowa, kiedy drobnicowa, a kiedy kurierska partia próbek.Personalizacja gumowanych kul jest szczególnie ważna dla firm, które używają ich w produktach własnych, urządzeniach specjalnych albo elementach widocznych dla użytkownika końcowego. Obejmuje ona dobór rdzenia, grubości powłoki, twardości, koloru, faktury, połysku, tolerancji wymiarowej i sposobu pakowania. W niektórych projektach określa się także odporność na dezynfekcję, ścieranie, mgłę solną lub kontakt z konkretnym medium.Materiał rdzenia dobiera się do funkcji mechanicznej. Ciężka kula stalowa może służyć jako element dociskowy, stabilizujący albo prowadzący. Kula nierdzewna z gumową powłoką jest preferowana w środowiskach wilgotnych, w zakładach spożywczych i przy urządzeniach czyszczonych wodą. Rdzenie z tworzyw sztucznych są wybierane tam, gdzie liczy się niska masa i brak korozji. Szkło i ceramika pojawiają się w aparaturze, w której ważna jest obojętność chemiczna.Twardość powłoki powinna wynikać z kompromisu między przyczepnością a trwałością. Miękka powłoka lepiej tłumi i zwiększa tarcie, ale może szybciej się odkształcać. Twardsza powłoka jest bardziej odporna na ścieranie i nacisk, lecz może gorzej chronić delikatny detal. Dla wielu zastosowań montażowych optymalny zakres znajduje się w środkowej części skali, ale każdorazowo warto wykonać test z rzeczywistą powierzchnią kontaktową.Dopasowanie koloru jest często pomijane na etapie zapytania, a później okazuje się kluczowe. W sprzęcie medycznym, wyposażeniu laboratoryjnym lub produktach konsumenckich kolor buduje rozpoznawalność i ułatwia rozróżnianie funkcji. W automatyce kolor może służyć do identyfikacji linii, partii, wymiaru lub strefy bezpieczeństwa. Przy zamówieniach powtarzalnych dobrze jest ustalić wzorzec barwy, tolerancję różnicy koloru i sposób akceptacji próbki.Proces personalizacji zwykle przebiega etapowo. Najpierw kupujący przekazuje rysunek, zdjęcie lub próbkę. Następnie dostawca analizuje możliwość wykonania, proponuje mieszankę i przygotowuje wycenę próbną. Po akceptacji wykonuje się próbki, które klient testuje w warunkach roboczych. Dopiero po potwierdzeniu parametrów uruchamiana jest partia seryjna. Taki tryb ogranicza ryzyko, zwłaszcza gdy kule mają być stosowane w urządzeniach produkowanych dla odbiorców z Polski, Niemiec, Czech, Słowacji lub krajów skandynawskich.Parametr personalizacjiOpcja łagodnaOpcja wzmocnionaPorównanie wpływuKiedy wybraćTwardość powłokiMiękka, wysoka przyczepnośćTwardsza, większa odporność na ścieranieMiękka lepiej chroni, twardsza dłużej pracuje pod naciskiemMiękka do delikatnych detali, twardsza do automatykiGrubość powłokiCienka warstwa ochronnaGruba warstwa amortyzującaCienka zachowuje wymiar, gruba lepiej tłumiCienka do precyzji, gruba do uderzeńFaktura powierzchniGładkaMatowa lub lekko chropowataGładka łatwiej się czyści, chropowata zwiększa chwytGładka do medycyny, chropowata do uchwytówKolorStandardowy czarnyKolor według wzorcaCzarny jest ekonomiczny, kolor wspiera identyfikacjęKolor do produktów widocznych i kodowaniaRdzeńStal węglowaStal nierdzewna lub ceramikaStal węglowa obniża koszt, specjalny rdzeń zwiększa odpornośćStal węglowa do ogólnego przemysłu, specjalny rdzeń do środowisk trudnychPakowanieLuzem w workachSeparowane tacki lub małe opakowaniaLuzem taniej, separacja chroni powierzchnięLuzem do dalszej obróbki, tacki do elementów estetycznychTa tabela pomaga uporządkować decyzje projektowe. Personalizacja nie zawsze oznacza najwyższy koszt. Czasem lepszym rozwiązaniem jest ekonomiczny rdzeń i starannie dobrana powłoka, a czasem odwrotnie: droższy rdzeń pozwala zmniejszyć grubość powłoki i utrzymać stabilny wymiar końcowy.Jakość gumowanej kuli nie kończy się na wyglądzie. Powłoka może wyglądać równo, a mimo to mieć słabą przyczepność do rdzenia. Dlatego w zakupach hurtowych warto wymagać kontroli, która obejmuje geometrię, twardość, przyczepność, odporność na ścieranie, starzenie, pękanie, kolor i stan powierzchni. Zakres badań powinien być dopasowany do ryzyka zastosowania.Podstawowym badaniem jest pomiar średnicy końcowej. W zależności od zastosowania tolerancja może być szeroka lub bardzo ścisła. W prowadnicach i mechanizmach przenoszenia ruchu nawet niewielka różnica średnicy może zmienić nacisk kontaktowy. Drugim badaniem jest kontrola twardości powłoki. Trzecim jest ocena przyczepności, wykonywana metodami niszczącymi lub półniszczącymi na próbkach. Czwartym obszarem jest trwałość eksploatacyjna, czyli odporność na cykle nacisku, tarcia, uderzenia i kontakt z mediami.SDBALLS stosuje podejście jakościowe oparte na kontroli materiału, stabilności procesu i dokumentacji partii. Firma działa w oparciu o certyfikowane systemy zarządzania jakością i środowiskiem, a doświadczenie w precyzyjnych kulach stalowych ułatwia utrzymywanie wymiarów rdzeni. Szczegóły dotyczące podejścia do jakości można znaleźć na stronie kontrola jakości i zaplecze techniczne.BadanieCelMetoda typowaWynik dobry w porównaniu ze słabymZnaczenie dla produkcjiPomiar średnicyPotwierdzenie wymiaru końcowegoPrzyrządy pomiarowe i kontrola próbekMały rozrzut w porównaniu z niestabilną partiąBezproblemowy montaż i stałe działanieTwardość powłokiOcena elastyczności i odpornościPomiar w skali Shore’aWynik w tolerancji w porównaniu z odchyleniem recepturyPowtarzalny docisk i tarciePrzyczepnośćSprawdzenie związania gumy z rdzeniemPróba odrywania lub nacinania próbkiRozerwanie w gumie w porównaniu z odspojeniem od metaluMniejsze ryzyko awarii w cyklu pracyŚcieranieOcena zużycia powierzchniTarcie pod ustalonym obciążeniemNiski ubytek w porównaniu z szybkim zużyciemDłuższa żywotność w przenośnikachStarzenie cieplneOcena zmiany właściwości w czasiePrzechowywanie w podwyższonej temperaturzeMała zmiana twardości w porównaniu z kruchościąStabilność magazynowa i eksploatacyjnaOdporność chemicznaSprawdzenie reakcji na mediaKontakt z olejem, wodą lub środkiem myjącymBrak pęcznienia w porównaniu z deformacjąBezpieczeństwo w zakładach produkcyjnychKontrola wizualnaWykrycie wad powierzchniOględziny i segregacjaBrak pęcherzy w porównaniu z porowatościąLepszy wygląd i mniej odrzutówBadania powinny być uzgodnione przed produkcją. Jeżeli klient oczekuje raportu z każdej partii, musi to znaleźć się w zamówieniu. Jeżeli kule są częścią wyrobu medycznego, laboratoryjnego lub urządzenia eksportowanego, dokumentacja może być równie ważna jak sama dostawa. W przypadku prostych zastosowań ochronnych wystarczy często kontrola wymiaru, wyglądu i twardości, lecz dla automatyki przemysłowej zaleca się także testy zużyciowe.Warto pamiętać, że powłoka gumowa pracuje inaczej niż metal. Może ulegać relaksacji, czyli stopniowej zmianie naprężeń pod stałym obciążeniem. Może również zmieniać twardość w zależności od temperatury. Dlatego testy prowadzone wyłącznie w temperaturze pokojowej nie zawsze oddają rzeczywiste warunki w hali produkcyjnej, magazynie nieogrzewanym lub instalacji zewnętrznej.Cena gumowanych kul w zakupach hurtowych zależy od wielu czynników. Największy wpływ mają materiał rdzenia, rodzaj mieszanki, średnica, grubość powłoki, tolerancja, kolor, ilość, koszt oprzyrządowania, kontrola jakości i pakowanie. W przypadku prostych czarnych kul ze stalowym rdzeniem cena jednostkowa może szybko spadać wraz ze wzrostem wolumenu. W projektach specjalnych większą część kosztu stanowi przygotowanie narzędzi, próbek i walidacji.Dla polskich importerów i producentów istotne jest rozróżnienie między ceną fabryczną a całkowitym kosztem dostawy do magazynu. Do kosztu produktu trzeba doliczyć fracht, ubezpieczenie, odprawę, cło, podatek, obsługę dokumentów i ewentualne koszty magazynowania. Przy większych ilościach transport morski jest zwykle bardziej ekonomiczny, a przy pilnych próbkach lub małych partiach lepiej sprawdza się przesyłka lotnicza lub kurierska.Rabaty ilościowe wynikają z lepszego wykorzystania mieszanki, form, czasu maszynowego i pakowania. Jednak bardzo duży wolumen nie zawsze oznacza proporcjonalnie niższą cenę, jeśli wymaga ścisłej selekcji, indywidualnego znakowania lub małych opakowań jednostkowych. Dlatego przy zapytaniu warto podać zarówno roczne zużycie, jak i planowaną wielkość pojedynczej dostawy.Typowa struktura wyceny obejmuje próbki, partię pilotażową, produkcję seryjną i zamówienia powtarzalne. Próbki są najdroższe w przeliczeniu na sztukę, ponieważ obejmują przygotowanie i testy. Partia pilotażowa pozwala sprawdzić montaż i logistykę. Dopiero seria regularna daje najlepszą cenę jednostkową. Przy kontraktach rocznych można ustalić harmonogram dostaw, co pomaga obniżyć koszty magazynowe po stronie kupującego.W Polsce wiele firm z sektora maszynowego i automatyki działa w modelu dostaw pod konkretne projekty. Oznacza to, że zapotrzebowanie może być sezonowe. Dostawca powinien umieć zaproponować elastyczne rozwiązanie: produkcję większej partii z wysyłką etapową, rezerwację materiału, dostawy drobnicowe lub magazynowanie części ilości do późniejszego odbioru. Taka organizacja ogranicza ryzyko braku komponentów w momencie uruchomienia montażu.W negocjacjach warto unikać niejasnych porównań cenowych. Dwie oferty mogą dotyczyć zupełnie innych parametrów: innej twardości, niższej grubości powłoki, mniej dokładnego rdzenia albo braku badań. Najlepsza praktyka to porównanie całych pakietów: specyfikacji technicznej, tolerancji, jakości, pakowania, terminu i warunków dostawy. Dopiero wtedy cena za sztukę ma realne znaczenie.Gumowane kule są wykorzystywane w wielu branżach, ponieważ łączą sztywność rdzenia z funkcjonalnością elastycznej powierzchni. W urządzeniach medycznych mogą pełnić funkcję elementów uchwytowych, ograniczników, części regulacyjnych lub ochronnych. W automatyce przemysłowej służą do prowadzenia, dociskania, przenoszenia i separowania detali. W transporcie wewnętrznym mogą pracować jako elementy antypoślizgowe lub tłumiące. W wyposażeniu użytkowym poprawiają ergonomię i bezpieczeństwo.W Polsce popyt na tego typu komponenty jest związany z rozwojem produkcji maszyn, mebli technicznych, wyposażenia medycznego, przemysłu spożywczego, opakowaniowego i elektronicznego. Silne ośrodki produkcyjne w województwach śląskim, dolnośląskim, wielkopolskim, mazowieckim i pomorskim generują zapotrzebowanie na elementy niestandardowe, które można szybko wdrożyć do krótkich i średnich serii.Przykład pierwszy dotyczy zakładu automatyki w okolicach Wrocławia. Firma potrzebowała kul dociskowych do prowadzenia lakierowanych detali. Zwykłe kule stalowe powodowały mikrozarysowania. Po zastosowaniu rdzenia stalowego z powłoką poliuretanową o średniej twardości udało się zachować stabilny docisk, a jednocześnie ograniczyć uszkodzenia powierzchni. Kluczowe było wykonanie próbek o dwóch twardościach i porównanie śladów po tysiącach cykli.Przykład drugi pochodzi z sektora wyposażenia medycznego. Producent z centralnej Polski szukał kolorowych kul uchwytowych do mechanizmu regulacyjnego. Wymagania obejmowały estetyczny kolor, przyjemną powierzchnię i odporność na środki czyszczące. Wybrano rdzeń nierdzewny i powłokę silikonową. Choć koszt był wyższy niż w wariancie standardowym, rozwiązanie lepiej pasowało do oczekiwań użytkownika i wymagań higienicznych.Przykład trzeci dotyczy firmy z Pomorza, która montowała urządzenia dla branży opakowaniowej. Kule miały kontakt z folią i kartonem, dlatego potrzebna była dobra przyczepność bez brudzenia powierzchni. Po testach odrzucono zbyt miękką gumę, ponieważ pozostawiała ślady przy długim nacisku. Lepszym wyborem okazała się twardsza mieszanka o zwiększonej odporności na ścieranie.Na stronie zastosowania kul w przemyśle można zobaczyć szerszy kontekst wykorzystania elementów kulistych w mechanice. Gumowane warianty są naturalnym rozszerzeniem tam, gdzie sama twarda kula nie spełnia wymagań kontaktu z powierzchnią.W przemyśle spożywczym gumowane kule mogą być stosowane tylko wtedy, gdy materiał jest zgodny z wymaganiami higienicznymi danego procesu. W branży meblowej i wyposażeniowej liczy się wygląd, kolor i przyjemny dotyk. W logistyce magazynowej istotna jest odporność na ścieranie oraz praca w zmiennych temperaturach. W elektrotechnice znaczenie może mieć izolacja, brak przewodności lub brak magnetyczności, co prowadzi do wyboru rdzeni tworzywowych, szklanych lub ceramicznych.Termin realizacji gumowanych kul zależy od dostępności rdzeni, gotowości mieszanki, konieczności wykonania form, liczby prób, wolumenu oraz rodzaju transportu. Dla produktów standardowych przygotowanie może być stosunkowo krótkie. Dla elementów personalizowanych należy przewidzieć czas na analizę techniczną, próbki, akceptację, produkcję i kontrolę. W praktyce największe opóźnienia wynikają nie z samej produkcji, lecz z niepełnej specyfikacji albo późnych zmian po stronie projektu.Dla polskich odbiorców ważne jest planowanie z wyprzedzeniem. Transport morski z Azji do portów w Gdańsku lub Gdyni wymaga czasu i koordynacji z odprawą. Alternatywą może być dostawa do portów Europy Zachodniej, a następnie transport drogowy do Polski. Przy pilnych partiach stosuje się transport lotniczy, ale jego koszt może być znaczący, szczególnie przy ciężkich rdzeniach stalowych. Dlatego opłaca się rozdzielić dostawę: mała partia lotnicza do natychmiastowego montażu i większa partia morska jako zapas.Pakowanie musi odpowiadać wrażliwości powłoki. Gumowane kule mogą się odkształcać, odciskać lub brudzić, jeśli są zbyt mocno ściśnięte albo przechowywane w nieodpowiedniej temperaturze. Dla prostych elementów technicznych stosuje się worki i kartony zbiorcze. Dla elementów estetycznych lepsze są przekładki, tacki lub mniejsze opakowania, które ograniczają tarcie między kulami. W przypadku produktów kolorowych warto chronić je przed migracją barwników i zabrudzeniami.Dokumenty eksportowe powinny zawierać opis produktu, ilość, masę, wartość, kraj pochodzenia i dane odbiorcy. Przy stałej współpracy można uzgodnić jednolite etykiety, oznaczenia partii i format dokumentów magazynowych. Dla firm z Polski, które korzystają z centrów logistycznych w Poznaniu, Strykowie, Gliwicach, Pruszkowie lub Gdańsku, czytelne oznaczenie partii przyspiesza przyjęcie towaru i kontrolę jakości.Zarządzanie logistyką to również kontrola warunków magazynowania. Powłoki gumowe nie powinny być długo narażone na silne światło, ozon, wysoką temperaturę, wilgoć lub kontakt z substancjami chemicznymi. Zaleca się rotację zapasów zgodnie z datą produkcji. Przy długich kontraktach warto ustalić maksymalny czas składowania u dostawcy i u odbiorcy, aby uniknąć starzenia materiału przed montażem.Trendy na rok 2026 będą wzmacniały znaczenie przejrzystej logistyki. Europejscy odbiorcy coraz częściej pytają o ślad środowiskowy, ograniczenie zbędnych opakowań, możliwość recyklingu, zgodność substancji i stabilność dostaw. Rośnie też znaczenie cyfrowego śledzenia partii, kodów na opakowaniach i szybkiej wymiany danych między dostawcą a systemem magazynowym klienta. Dla importerów w Polsce oznacza to konieczność wyboru partnerów, którzy potrafią łączyć produkcję z dokumentacją i odpowiedzialnym łańcuchem dostaw.SDBALLS to doświadczony producent kul precyzyjnych i partner zaopatrzeniowy dla odbiorców przemysłowych. Firma działa od 1996 roku i rozwija produkcję kul stalowych dla wielu branż. Jej zaplecze obejmuje wytwarzanie kul ze stali węglowej, chromowej i nierdzewnej w szerokim zakresie klas dokładności. Ta specjalizacja ma znaczenie dla projektów gumowanych, ponieważ jakość rdzenia decyduje o stabilności całego elementu.Możliwości technologiczne SDBALLS obejmują dobór materiału, kontrolę wymiarową, selekcję klas dokładności oraz wsparcie w projektach wymagających wielu typów kul. Firma rozumie, że gumowana kula nie jest tylko produktem katalogowym, lecz częścią konkretnego układu mechanicznego. Dlatego w rozmowach technicznych analizuje się obciążenie, środowisko pracy, twardość powłoki, oczekiwany kolor, warunki magazynowania i wymagania kontroli.Możliwości produkcyjne firmy opierają się na trzech zakładach i dużej rocznej zdolności wytwórczej w zakresie kul stalowych. Stabilna baza produkcyjna pozwala obsługiwać zarówno zamówienia seryjne, jak i projekty wymagające konsolidacji różnych materiałów. Oprócz własnych kul stalowych SDBALLS wspiera zaopatrzenie w kule z tworzyw sztucznych, szkła, ceramiki, miedzi, aluminium i innych materiałów, co pomaga klientom ograniczyć liczbę dostawców.Możliwości usługowe obejmują komunikację z międzynarodowymi odbiorcami, wsparcie w doborze, organizację próbek, kontrolę jakości, dokumentację oraz koordynację wysyłek. Dla kupujących z Polski ważne jest, że partner potrafi przygotować rozwiązanie pod produkcję seryjną, a nie tylko jednorazową transakcję. Stała współpraca ułatwia utrzymanie parametrów, planowanie dostaw i szybkie reagowanie na zmiany w projekcie.SDBALLS dostarcza produkty do wielu krajów i zna wymagania różnych rynków. Współpraca z odbiorcami w Europie wymaga przewidywalnej jakości, przejrzystej komunikacji i odpowiedniego podejścia do zgodności materiałowej. Firma rozwija także rozwiązania dla segmentów takich jak mechanika, motoryzacja, łożyska, systemy przesuwne, koła transportowe, jednostki transferowe i zastosowania zewnętrzne.W kontekście gumowanych kul SDBALLS może pomóc polskim odbiorcom na kilku etapach: doprecyzować wymagania, dobrać rdzeń, porównać mieszanki powłok, przygotować próbki, zaplanować produkcję hurtową i wybrać optymalną formę transportu. Taka rola zintegrowanego partnera jest szczególnie cenna wtedy, gdy kupujący potrzebuje różnych kul do jednego projektu i chce uprościć łańcuch dostaw.Najlepiej podać średnicę rdzenia, średnicę końcową, materiał rdzenia, rodzaj powłoki lub warunki pracy, twardość, kolor, tolerancję, ilość, sposób pakowania i miejsce dostawy w Polsce. Jeżeli nie znasz mieszanki, opisz temperaturę, kontakt z olejem, wodą, środkami czyszczącymi i rodzaj powierzchni, z którą kula będzie pracować.Tak, próbki są zalecane szczególnie przy nowych projektach. Pozwalają sprawdzić tarcie, twardość, kolor, ślady na powierzchni i zachowanie w montażu. Warto testować je w rzeczywistych warunkach, a nie tylko oceniać wygląd.Nie ma jednej najlepszej twardości. Miękka powłoka daje lepszą przyczepność i ochronę, ale może szybciej się zużywać. Twardsza powłoka lepiej znosi nacisk i ścieranie, lecz gorzej tłumi. Dobór zależy od obciążenia, prędkości, powierzchni kontaktowej i wymaganej trwałości.Mogą, jeśli zostaną właściwie dobrane. W wilgoci warto rozważyć rdzeń nierdzewny, szklany, ceramiczny lub tworzywowy oraz powłokę odporną na wodę i starzenie. Stal węglowa wymaga dobrej ochrony, aby uniknąć korozji pod powłoką.Tak, kolor można dopasować do próbki lub uzgodnionego wzorca. Przy produkcji powtarzalnej należy określić dopuszczalną różnicę barwy, ponieważ mieszanki gumowe mogą nieznacznie zmieniać odcień w zależności od surowców i procesu.Najczęściej są to firmy z obszaru automatyki przemysłowej, budowy maszyn, sprzętu medycznego, laboratoriów, produkcji opakowań, logistyki, wyposażenia technicznego i urządzeń ochronnych. Popyt rośnie również w projektach wymagających cichszej pracy i ochrony delikatnych powierzchni.Najskuteczniejsze jest doprecyzowanie specyfikacji, zwiększenie wielkości partii, wybór standardowego koloru, ograniczenie nadmiernie wąskich tolerancji oraz planowanie dostaw z wyprzedzeniem. Warto porównywać całkowity koszt dostawy, a nie tylko cenę za sztukę.Może, jeśli rdzeń był źle przygotowany, mieszanka została nieprawidłowo dobrana albo produkt pracuje poza zakresem projektowym. Dlatego ważne są czyszczenie rdzenia, warstwa wiążąca, kontrola procesu i test przyczepności.Należy trzymać je w suchym, chłodnym miejscu, z dala od bezpośredniego światła, ozonu, olejów i agresywnych chemikaliów. Ciężkie partie nie powinny nadmiernie ściskać dolnych warstw, aby uniknąć trwałych odkształceń.Najważniejsze będą bardziej trwałe mieszanki, mniejsze zużycie materiału, lepsza identyfikowalność partii, ograniczanie odpadów opakowaniowych, zgodność środowiskowa oraz cyfrowa wymiana danych jakościowych. Dla odbiorców w Polsce oznacza to większe znaczenie długoterminowych dostawców, którzy łączą technologię, produkcję i logistykę. -
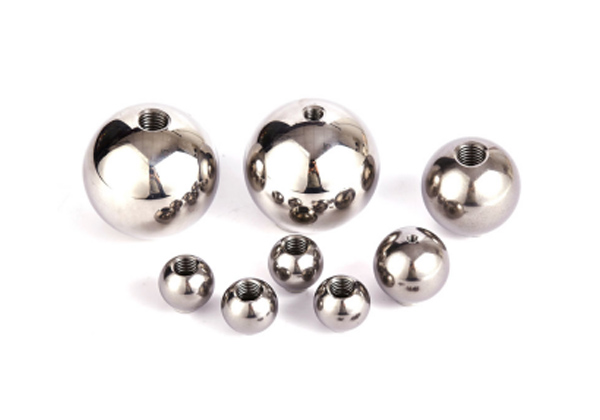
Kulki gwintowane w Polsce: jak wybrać dostawcę
Najlepszy dostawca kulek gwintowanych do montażu osprzętu, konstrukcji pomocniczych, uchwytów, elementów dekoracyjnych lub podzespołów przemysłowych powinien łączyć trzy obszary: powtarzalną produkcję, precyzyjną kontrolę wymiarową oraz elastyczną obsługę zamówień seryjnych. Dla kupujących w Polsce oznacza to konieczność sprawdzenia nie tylko ceny jednostkowej, ale również rodzaju gwintu, klasy tolerancji, materiału, wykończenia powierzchni, minimalnej ilości zamówienia, stabilności terminów dostaw oraz możliwości wykonania projektu niestandardowego.W praktyce kulki gwintowane kupowane przez firmy z Warszawy, Poznania, Wrocławia, Katowic, Łodzi, Gdańska czy Krakowa trafiają do bardzo różnych zastosowań: od prostych zakończeń prętów i uchwytów, przez elementy regulacyjne w przyrządach montażowych, aż po dekoracyjne instalacje w przestrzeniach komercyjnych. Dlatego jedno uniwersalne rozwiązanie rzadko wystarcza. Innych parametrów wymaga element pracujący w uchwycie spawalniczym, innych kulka ze stali nierdzewnej stosowana w wilgotnym środowisku, a jeszcze innych detal anodowany lub malowany proszkowo używany w wyposażeniu sklepu.Dla zamówień hurtowych najbezpieczniej jest przygotować krótką kartę wymagań: średnica kulki, typ otworu, rozmiar i skok gwintu, głębokość gwintowania, materiał, twardość, chropowatość, powłoka, tolerancje, ilość roczna, sposób pakowania oraz oczekiwany poziom dokumentacji. Taka specyfikacja ułatwia porównanie ofert i ogranicza ryzyko, że najtańsza propozycja okaże się kosztowna na etapie montażu.Jeżeli kupujący potrzebuje stabilnego partnera spoza lokalnej dystrybucji, warto rozważyć producenta z doświadczeniem w kulach stalowych oraz obróbce precyzyjnej. SDBALLS Industry Corp od wielu lat obsługuje odbiorców przemysłowych, łącząc własną produkcję kul stalowych z organizacją dostaw elementów z różnych materiałów. Informacje o zapleczu firmy można znaleźć na stronie o producencie i jego doświadczeniu, co pomaga ocenić wiarygodność partnera jeszcze przed wysłaniem zapytania.KryteriumOpcja korzystna dla montażu przemysłowegoOpcja korzystna dla dekoracjiPorównanieMateriałStal węglowa, chromowa lub nierdzewnaStal nierdzewna, aluminium, mosiądzWytrzymałość kontra wygląd i odporność na korozjęGwintMetryczny o kontrolowanej głębokościMetryczny lub niestandardowyPowtarzalność montażu kontra elastyczność projektuPowierzchniaPolerowanie techniczne, cynkowanie, pasywacjaPolerowanie lustrzane, anodowanie, malowanieFunkcja kontra efekt wizualnyTolerancja średnicyŚcisła, zależna od gniazda montażowegoUmiarkowana, jeśli nie pracuje mechanicznieKoszt rośnie wraz z precyzjąPakowaniePartie oznaczone numerem wytopu i kontroliPakowanie chroniące powierzchnięIdentyfikowalność kontra ochrona estetykiZakupyKontrakty roczne i dostawy partiamiKrótsze serie projektoweStabilność ceny kontra swoboda wzorniczaPowyższe zestawienie pokazuje, że wybór dostawcy nie powinien zaczynać się od samej ceny. Najpierw należy dopasować specyfikację do funkcji elementu, a dopiero później negocjować koszt, termin i logistykę.Kulka gwintowana to pozornie prosty detal, ale jej specyfikacja ma duży wpływ na stabilność całego zespołu. Podstawowe parametry obejmują średnicę zewnętrzną kulki, rodzaj otworu, rozmiar gwintu, skok gwintu, głębokość wykonania, materiał oraz wymagania dotyczące powierzchni. Dla polskich odbiorców najczęściej spotykane są gwinty metryczne, ponieważ pasują do standardowych śrub, trzpieni i prętów używanych w europejskim przemyśle. W projektach eksportowych lub serwisowych mogą jednak pojawić się gwinty calowe, dlatego producent powinien potrafić obsłużyć różne normy projektowe.Najpopularniejszym rozwiązaniem jest otwór nieprzelotowy z gwintem wewnętrznym, stosowany jako zakończenie pręta, gałka lub element regulacyjny. Otwór przelotowy bywa wybierany wtedy, gdy kulka ma przesuwać się po trzpieniu, stanowić element dystansowy albo być blokowana z obu stron. Istnieją również rozwiązania z gwintem zewnętrznym, w których kulka jest zintegrowana z trzpieniem, lecz takie wykonania wymagają szerszego uzgodnienia procesu technologicznego.Materiał należy dobrać do środowiska pracy. Stal węglowa jest ekonomiczna i dobra do wielu zastosowań ogólnych, ale wymaga powłoki ochronnej w wilgoci. Stal chromowa zapewnia wysoką twardość i dobrą jakość powierzchni, dlatego sprawdza się w elementach wymagających trwałości. Stal nierdzewna jest preferowana w przemyśle spożywczym, wyposażeniu zewnętrznym, instalacjach dekoracyjnych i miejscach narażonych na korozję. Aluminium zmniejsza masę i dobrze przyjmuje anodowanie, natomiast mosiądz lub miedź pojawiają się w projektach ozdobnych albo przewodzących.ParametrWariant standardowyWariant niestandardowyCo wybrać przy zakupie hurtowymŚrednica kulkiTypowe zakresy katalogoweŚrednice według rysunkuStandard obniża koszt, projekt specjalny daje lepsze dopasowanieGwint wewnętrznyMetryczny, najczęściej drobny lub zwykłyGwint calowy lub specjalny profilMetryczny ułatwia zakupy w PolsceOtwórNieprzelotowyPrzelotowy, stożkowy, stopniowanyNieprzelotowy do zakończeń, przelotowy do osiowaniaMateriałStal węglowa lub nierdzewnaAluminium, mosiądz, tworzywo, ceramikaMateriał zależy od obciążenia i środowiskaWykończeniePolerowanie lub cynkowanieAnodowanie, niklowanie, powłoka barwnaNajpierw określić odporność, potem wyglądDokumentacjaPodstawowy raport wymiarowyPełna kontrola partii i certyfikatyDla produkcji seryjnej warto wymagać identyfikowalnościTabela podkreśla różnicę między detalem katalogowym a elementem projektowanym pod konkretną linię montażową. W zakupach o dużej skali korzystne jest czasem przeprojektowanie kulki tak, aby uprościć montaż i zmniejszyć koszt całego zespołu, nawet jeśli sama kulka staje się nieco droższa.Ocena dostawcy powinna obejmować znacznie więcej niż zapytanie o cenę i termin. W przypadku kulek gwintowanych ważna jest stabilność procesu: przygotowanie półwyrobu, wiercenie, gwintowanie, obróbka powierzchni, mycie, kontrola oraz pakowanie. Każdy z tych etapów może wprowadzić odchylenia. Nawet niewielka zmiana osiowości otworu może utrudnić montaż, a zbyt ostry rant przy wejściu gwintu może uszkodzić powłokę lub powodować zacięcia podczas wkręcania.Dostawca powinien być w stanie wyjaśnić, jak kontroluje średnicę kulki, jakość gwintu, głębokość otworu, wygląd powierzchni i zgodność materiałową. Ważne są także standardy zarządzania jakością. Certyfikowane systemy, takie jak zarządzanie jakością w przemyśle motoryzacyjnym, zarządzanie środowiskowe oraz procesowe podejście do produkcji, wskazują, że firma ma procedury, które można audytować. Nie zastępują one próbki produkcyjnej, ale znacząco zwiększają zaufanie.W polskich firmach produkcyjnych coraz częściej liczy się również zdolność do obsługi długoterminowej. Zakład w Rzeszowie, Bydgoszczy lub Gliwicach nie potrzebuje jednorazowej dostawy przypadkowych detali, lecz stałego źródła, które będzie utrzymywać jakość przez wiele miesięcy. Dla dystrybutorów z okolic Poznania i Łodzi ważna jest z kolei możliwość zamawiania mieszanych pozycji, szybkiego uzupełniania magazynu i otrzymywania czytelnych etykiet partii.W ocenie warto zapytać o doświadczenie w produkcji kul stalowych, bo precyzja samej kuli ma znaczenie dla późniejszego gwintowania. SDBALLS rozwijała swoje zaplecze wokół produkcji kul ze stali węglowej, chromowej i nierdzewnej w różnych klasach dokładności, co jest istotne przy projektach wymagających stabilnej geometrii. Szczegóły asortymentu można sprawdzić w dziale produkty i dostępne rozwiązania materiałowe.Kryterium dostawcyDostawca wyłącznie handlowyProducent z kontrolą procesuZnaczenie dla kupującegoZnajomość procesuOgraniczona do kataloguObejmuje produkcję i kontrolęŁatwiejsze rozwiązywanie problemów technicznychPowtarzalność partiiZależna od poddostawcyOparta na wewnętrznych procedurachMniejsze ryzyko reklamacjiElastyczność projektuNiska przy nietypowych wymiarachWyższa przy produkcji na rysunekLepsze dopasowanie do montażuKontrola jakościCzęsto tylko wizualnaWymiarowa, materiałowa i powierzchniowaBezpieczniejsze zamówienia seryjneWsparcie techniczneOgraniczoneMożliwe konsultacje wykonawczeNiższe ryzyko błędnej specyfikacjiSkalowanie dostawDobre przy magazynie, słabsze przy zmianachDobre przy planowaniu produkcjiStabilność przy rocznych kontraktachPorównanie nie oznacza, że dystrybutorzy są zbędni. Lokalny dostawca w Polsce może być dobrym wyborem dla małych ilości i szybkich dostaw. Przy większej skali lub nietypowej specyfikacji bezpośrednia współpraca z producentem często daje jednak większą kontrolę nad ceną i jakością.Firmy montażowe coraz rzadziej kupują kulki gwintowane jako oderwany detal. Częściej szukają elementu, który ma rozwiązać konkretny problem konstrukcyjny: przyspieszyć montaż, zmniejszyć liczbę części, poprawić ergonomię, uprościć regulację lub nadać produktowi bardziej estetyczne wykończenie. Dlatego dostawca powinien rozumieć rysunki techniczne, tolerancje funkcjonalne i warunki użytkowania.Projekt niestandardowy może obejmować zmianę głębokości gwintu, wykonanie podtoczenia przy otworze, fazowanie wejścia, zastosowanie otworu stopniowanego, dobranie innego skoku gwintu, przygotowanie płaskiej strefy pod klucz albo wykonanie specjalnej powłoki. W produkcji seryjnej nawet drobne usprawnienie może zmniejszyć czas montażu o kilka sekund na sztukę, co przy tysiącach elementów miesięcznie przekłada się na realne oszczędności.Dla kupujących z sektora wyposażenia sklepów, mebli technicznych, systemów ekspozycyjnych i oświetlenia ważne jest również dopasowanie wizualne. Kulka może być jednocześnie elementem mocującym i widocznym detalem projektu. Wtedy znaczenie ma nie tylko gwint, lecz także połysk, kolor, brak rys, jednolitość powłoki oraz sposób pakowania zapobiegający obiciom podczas transportu przez port w Gdańsku, terminale kolejowe w Małaszewiczach lub centra logistyczne w Strykowie.Proces zamówienia specjalnego powinien zaczynać się od ustalenia wymagań funkcjonalnych, nie tylko wymiarów. Dostawca powinien wiedzieć, czy element będzie dokręcany ręcznie, czy narzędziem, czy będzie narażony na wibracje, czy wymaga odporności chemicznej, czy będzie widoczny dla użytkownika końcowego. Na tej podstawie można dobrać materiał, gwint, powłokę i tolerancje bez przewymiarowania kosztów.Powierzchnia kulki gwintowanej pełni dwie funkcje: techniczną i wizualną. W elementach przemysłowych priorytetem jest odporność na korozję, powtarzalne tarcie, brak zadziorów oraz czystość. W elementach dekoracyjnych liczy się połysk, kolor i jednolitość. Czasami obie funkcje muszą występować jednocześnie, na przykład w systemach balustrad, ekspozytorach sklepowych, oprawach oświetleniowych lub urządzeniach medycznych.Polerowanie może być techniczne albo dekoracyjne. Polerowanie techniczne usuwa drobne nierówności i poprawia kontakt z dłonią lub gniazdem, natomiast polerowanie lustrzane wymaga większej staranności i ochrony w pakowaniu. Powłoki galwaniczne, takie jak cynkowanie, niklowanie lub chromowanie, zwiększają odporność na korozję i poprawiają wygląd, ale muszą być zgodne z wymaganiami środowiskowymi oraz ograniczeniami dotyczącymi substancji chemicznych. Anodowanie dotyczy głównie aluminium i pozwala uzyskać trwały kolor. Malowanie proszkowe daje szeroką paletę barw, lecz może zmienić wymiar funkcjonalny przy otworze, dlatego gwint bywa zabezpieczany przed pokryciem.Polski rynek po 2026 roku będzie coraz silniej zwracał uwagę na zrównoważenie procesów. Firmy eksportujące do Unii Europejskiej będą wymagały bardziej przejrzystych informacji o powłokach, zużyciu energii, śladzie materiałowym i zgodności chemicznej. To oznacza, że niska cena wykończenia nie wystarczy, jeśli powłoka nie przejdzie audytu klienta końcowego.WykończenieZaletyOgraniczeniaNajlepsze zastosowaniePolerowanie technicznePoprawia gładkość i usuwa drobne śladyNie zawsze chroni przed korozjąUchwyty, gałki, elementy montażowePolerowanie lustrzaneWysoka estetykaWymaga ostrożnego pakowaniaDekoracje, wyposażenie wnętrz, ekspozycjeCynkowanieEkonomiczna ochrona staliWygląd mniej luksusowyOsprzęt techniczny i przemysłowyNiklowanieDobra estetyka i odpornośćWymaga kontroli grubości powłokiWidoczne elementy metaloweAnodowanieKolor i ochrona aluminiumNie dotyczy staliLekkie konstrukcje, projekty wzorniczeMalowanie proszkoweDuży wybór kolorówMoże wpływać na pasowanie gwintuInstalacje dekoracyjne i wyposażenie sklepówDobór powierzchni należy zawsze powiązać z tolerancją. Jeżeli powłoka jest nakładana po gwintowaniu, może zmniejszyć luz montażowy. Jeśli obróbka odbywa się przed gwintowaniem, obszar otworu może wymagać dodatkowej ochrony przed korozją.Kontrola jakości kulek gwintowanych obejmuje więcej niż sprawdzenie, czy śruba się wkręca. Należy ocenić średnicę kulki, kulistość, osiowość otworu, głębokość gwintu, jakość profilu, obecność zadziorów, stan powierzchni, zgodność materiałową oraz jakość powłoki. W zamówieniach hurtowych warto określić akceptowalny poziom kontroli, sposób pobierania próbek i wymagane dokumenty.Dla części mechanicznych tolerancje muszą wynikać z funkcji. Jeżeli kulka jest zakończeniem ręcznego uchwytu, zbyt duża precyzja może być niepotrzebna. Jeżeli jednak pracuje w przyrządzie pozycjonującym, słaba osiowość otworu może powodować błędy montażowe. Podobnie w dekoracji: niewielka odchyłka średnicy może być akceptowalna, ale rysa na powierzchni lustrzanej już nie.Profesjonalny dostawca powinien umieć dostarczyć raport kontroli wymiarowej, potwierdzenie materiału, wyniki kontroli powłoki lub dokumenty zgodności, jeśli wymaga tego klient. SDBALLS działa w oparciu o systemy jakości stosowane w produkcji przemysłowej, a informacje dotyczące kontroli można znaleźć w sekcji jakość i wsparcie techniczne. Dla kupujących z Polski jest to istotne, ponieważ ułatwia rozmowy z działami jakości i skraca kwalifikację dostawcy.W trendach na lata 2026 i później coraz większą rolę będą odgrywać cyfrowe raporty kontroli, identyfikowalność partii, automatyczne pomiary optyczne i lepsze zarządzanie danymi produkcyjnymi. Kupujący będą oczekiwać nie tylko dobrego detalu, lecz także szybkiego dostępu do historii partii, szczególnie w branżach eksportowych i motoryzacyjnych.Cena kulki gwintowanej zależy od materiału, średnicy, rodzaju gwintu, liczby operacji, wykończenia, tolerancji, wymagań kontroli, pakowania i ilości. W zakupach hurtowych największą oszczędność daje stabilne planowanie. Zamiast składać wiele małych zamówień awaryjnych, lepiej negocjować roczne zapotrzebowanie z dostawami partiami. Producent może wtedy zaplanować surowiec, narzędzia i obciążenie maszyn, a kupujący otrzymuje korzystniejszą cenę oraz większą pewność terminów.Minimalna ilość zamówienia nie jest wyłącznie wymogiem handlowym. Przy produkcji niestandardowej wynika z kosztu przygotowania maszyn, wykonania oprzyrządowania, ustawienia kontroli oraz strat rozruchowych. Im bardziej specjalny projekt, tym większe znaczenie ma wolumen. Dla standardowych kulek gwintowanych minimalna ilość może być niższa, szczególnie jeśli dostawca ma podobny półwyrób lub prowadzi produkcję cykliczną.Kupujący w Polsce powinni uwzględniać również logistykę. Dostawy morskie przez Gdańsk lub Gdynię są opłacalne przy większych wolumenach, ale wymagają dłuższego planowania. Transport kolejowy przez korytarze euroazjatyckie może być atrakcyjny dla wybranych terminów, a lotniczy sprawdza się przy pilnych próbkach lub małych partiach. W kalkulacji całkowitej trzeba uwzględnić cło, odprawę, magazynowanie, ryzyko kursowe i koszt braku części na linii.W strategii cenowej warto rozdzielić próbki, partię pilotażową i produkcję seryjną. Próbka potwierdza wykonalność, partia pilotażowa sprawdza montaż i jakość w warunkach produkcyjnych, a dopiero seria pozwala negocjować najlepsze warunki. Zbyt szybka decyzja o dużym wolumenie bez testów może prowadzić do kosztownych poprawek.Model zakupowyZaletaRyzykoKiedy stosowaćMałe zamówienie lokalneSzybka dostępnośćWyższa cena jednostkowaPrototypy i naprawyBezpośredni import seryjnyNiższy koszt przy dużej ilościDłuższy czas dostawyStabilna produkcja miesięcznaKontrakt rocznyLepsze planowanie ceny i zapasówWymaga prognozy popytuZakłady montażowe i dystrybutorzyPartie mieszaneKonsolidacja wielu rozmiarówTrudniejsza organizacja pakowaniaHurtownie techniczneProdukcja na rysunekIdealne dopasowanieWyższy koszt startowyWyroby własne i projekty eksportoweZapas bezpieczeństwaOchrona przed przestojemKoszt magazynowaniaElementy krytyczne dla liniiNajtańsza oferta nie zawsze daje najniższy koszt całkowity. Jeżeli kulki wymagają sortowania po dostawie, powodują opóźnienia montażu albo mają niestabilną powłokę, oszczędność jednostkowa szybko znika.Kulki gwintowane są stosowane w wielu branżach, ponieważ łączą funkcję techniczną z wygodnym kształtem. W przyrządach montażowych mogą pełnić rolę zakończeń śrub regulacyjnych, uchwytów, elementów dociskowych lub punktów pozycjonowania. W wyposażeniu przemysłowym działają jako gałki, ograniczniki, dystanse lub elementy ochronne. W projektach dekoracyjnych są widocznym detalem, który ma uzupełniać wygląd konstrukcji.W przemyśle meblowym i sklepowym kulki gwintowane pojawiają się w stojakach, ekspozytorach, systemach oznakowania i lekkich konstrukcjach rurowych. W instalacjach architektonicznych mogą być zakończeniami prętów, elementami mocowania linek lub akcentami wizualnymi. W maszynach i narzędziach warsztatowych liczy się ich ergonomia oraz wytrzymałość na wielokrotne dokręcanie.Przykład z praktyki: producent wyposażenia ekspozycyjnego z okolic Poznania może potrzebować kulki nierdzewnej polerowanej do systemu premium, natomiast firma z Górnego Śląska produkująca uchwyty technologiczne wybierze stal węglową z powłoką cynkową. Oba projekty dotyczą kulek gwintowanych, ale ich kryteria oceny są całkowicie różne. W pierwszym przypadku reklamacja może wynikać z rysy, w drugim z nieprawidłowego gwintu.Firma produkcyjna z Wrocławia, która eksportuje urządzenia do Niemiec i Czech, może wymagać stabilnej dokumentacji jakościowej oraz zgodności materiałowej. Hurtownia techniczna z Gdańska będzie natomiast zwracała uwagę na szerokość rozmiarów i wygodne pakowanie. Dlatego w zapytaniu ofertowym warto opisać branżę i zastosowanie, a nie tylko podać wymiary.SDBALLS obsługuje różne dziedziny zastosowań kul i elementów kulistych, od mechaniki po rozwiązania dla systemów transportu i osprzętu. Przegląd obszarów użycia znajduje się w sekcji zastosowania przemysłowe i montażowe, co może pomóc kupującym w dopasowaniu materiału do warunków pracy.SDBALLS Industry Corp, znana również jako Shandong SDBALLS Industry Corp Ltd., jest producentem precyzyjnych kul stalowych oraz partnerem zaopatrzeniowym dla odbiorców przemysłowych. Firma rozwija swoje doświadczenie produkcyjne od 1996 roku i działa z zapleczem w prowincji Shandong w Chinach. Dla rynku polskiego istotne jest połączenie stabilnej produkcji, możliwości obsługi dużych wolumenów i elastycznego podejścia do różnych materiałów.W obszarze możliwości technologicznych firma koncentruje się na kontroli geometrii, klas dokładności i jakości powierzchni kul. Doświadczenie w kulach ze stali węglowej, chromowej i nierdzewnej stanowi dobrą bazę dla projektów, w których wymagana jest powtarzalność wymiarowa. Przy kulkach gwintowanych znaczenie ma również właściwe przygotowanie półwyrobu, obróbka otworów oraz kontrola po procesach wykończeniowych.W obszarze możliwości produkcyjnych SDBALLS korzysta z kilku zakładów i dużej rocznej zdolności wytwarzania. Taka skala pomaga przy zamówieniach seryjnych, w których kupujący oczekuje nie tylko próbki, ale także stabilnej dostępności przez długi czas. Firma dostarcza kule stalowe w szerokim zakresie klas dokładności i obsługuje zarówno zastosowania precyzyjne, jak i ogólne. Dodatkowo organizuje zaopatrzenie w elementy kuliste z materiałów takich jak tworzywa, szkło, ceramika, miedź czy aluminium, co ułatwia konsolidację zakupów.W obszarze możliwości obsługowych ważne jest wsparcie dla klientów międzynarodowych. Kupujący z Polski mogą oczekiwać rozmowy o specyfikacji, pakowaniu, dokumentacji, dostawach seryjnych i dopasowaniu oferty do kanału logistycznego. Firma posiada doświadczenie w obsłudze odbiorców z wielu krajów, a certyfikowane systemy zarządzania pomagają utrzymać przewidywalność procesu. To szczególnie ważne dla zakładów, które nie mogą pozwolić sobie na przestój z powodu braku małego, ale krytycznego elementu.Współpraca z takim partnerem jest najbardziej efektywna, gdy klient przedstawia rysunek, wymagania funkcjonalne i planowany wolumen. Wtedy można określić, czy najlepszy będzie wyrób standardowy, modyfikacja istniejącego rozwiązania, czy projekt przygotowany na zamówienie. Dla polskich importerów, dystrybutorów i producentów montażowych jest to sposób na połączenie konkurencyjnej ceny z lepszą kontrolą techniczną.Należy podać średnicę kulki, materiał, typ otworu, rozmiar i skok gwintu, głębokość gwintu, wykończenie powierzchni, tolerancje, ilość, plan dostaw oraz wymagania dokumentacyjne. Jeśli detal jest widoczny, warto dodać wymagania estetyczne i sposób pakowania.Nie zawsze. Stal nierdzewna dobrze sprawdza się w środowisku wilgotnym, dekoracyjnym i wymagającym odporności na korozję, ale jest droższa od stali węglowej. W suchych zastosowaniach przemysłowych stal węglowa z odpowiednią powłoką może być bardziej ekonomiczna.Projekt niestandardowy warto wybrać, gdy standardowy detal utrudnia montaż, wymaga dodatkowych operacji, nie spełnia wymagań estetycznych lub powoduje problemy jakościowe. Przy większych wolumenach koszt opracowania może szybko się zwrócić.Warto określić sprawdziany gwintowe, głębokość kontroli, dopuszczalne zadziory, osiowość otworu i sposób raportowania wyników. Przy dostawach seryjnych najlepiej uzgodnić plan kontroli oraz oznaczanie partii.To zależy od materiału i warunków. Stal nierdzewna z odpowiednim wykończeniem jest dobrym wyborem w wielu zastosowaniach zewnętrznych. Dla stali węglowej potrzebna jest powłoka ochronna, na przykład cynkowanie lub inna bariera antykorozyjna.Lokalny dostawca może być lepszy przy małych ilościach i pilnych dostawach. Producent zagraniczny często jest korzystniejszy przy większych seriach, projektach niestandardowych i długoterminowej optymalizacji kosztu.Rosnąć będzie znaczenie identyfikowalności partii, cyfrowych raportów jakości, automatycznej kontroli optycznej, bardziej ekologicznych powłok, zgodności chemicznej oraz planowania dostaw z niższym śladem środowiskowym.Najlepiej ustandaryzować średnice i gwinty, zwiększyć przewidywalność zamówień, unikać niepotrzebnie zbyt wąskich tolerancji oraz wybrać wykończenie odpowiednie do funkcji. Warto też konsolidować kilka pozycji u jednego sprawdzonego dostawcy.Tak, szczególnie przy nowym projekcie, nowej powłoce lub zastosowaniu w widocznym miejscu. Próbki pozwalają sprawdzić montaż, wygląd, odporność powierzchni i zgodność z dokumentacją przed inwestycją w większą partię.Są to między innymi producenci osprzętu montażowego, wyposażenia sklepów, mebli technicznych, konstrukcji metalowych, uchwytów, narzędzi, instalacji dekoracyjnych, elementów regulacyjnych oraz podzespołów dla maszyn. -
Dostawcy rolek igiełkowych dla łożysk w Polsce
Dla producenta łożysk, przekładni, prowadnic liniowych lub zespołów motoryzacyjnych w Polsce najlepszy dostawca rolek igiełkowych to nie zawsze ten, który oferuje najniższą cenę za tysiąc sztuk. Najważniejsze są powtarzalność średnicy, walcowość, chropowatość, twardość, czystość powierzchni, stabilność obróbki cieplnej, kompletna dokumentacja partii oraz zdolność do dostaw seryjnych bez przerw na linii montażowej. W praktyce zakup hurtowy powinien być oceniany według trzech warstw: zgodności technicznej, bezpieczeństwa łańcucha dostaw oraz realnego kosztu jakości.Polski rynek jest szczególnie wymagający, ponieważ łączy produkcję przemysłową na Śląsku, montaż motoryzacyjny w rejonie Wrocławia, Tychów, Gliwic i Poznania, zaplecze maszynowe w Łodzi, Bydgoszczy i Rzeszowie oraz logistykę międzynarodową przez Gdańsk, Gdynię, Szczecin, Małaszewicze i terminale w okolicach Warszawy. Dla zakładów pracujących w systemie dostaw dokładnie na czas istotne jest nie tylko to, czy rolka igiełkowa spełnia rysunek, ale też czy dostawca potrafi utrzymać identyczny poziom jakości przez wiele miesięcy.Najkrócej mówiąc: w przetargu na rolki igiełkowe należy wymagać próbki przedprodukcyjnej, raportu pomiarowego, deklaracji materiałowej, potwierdzenia twardości, danych o chropowatości, wyników kontroli wymiarowej oraz jasnych zasad reklamacji. Dla zamówień masowych warto negocjować bufor magazynowy, stałą cenę dla kilku partii, minimalną ilość produkcyjną dopasowaną do zużycia miesięcznego oraz harmonogram dostaw z podziałem na partie produkcyjne.KryteriumDostawca niskokosztowyDostawca jakościowyZnaczenie dla PolskiCena jednostkowaNiska, często kosztem selekcjiWyższa, ale przewidywalnaWażna przy dużych wolumenach w montażu seryjnymPowtarzalność średnicyZmienna między partiamiKontrolowana statystycznieKluczowa dla łożysk kompaktowych i cichobieżnychDokumentacjaOgraniczona lub ogólnaRaporty partii, certyfikaty i śledzenieWymagana przez odbiorców motoryzacyjnych i maszynowychTerminowośćZależna od wolnych mocyPlanowana z buforemChroni linie w Poznaniu, Wrocławiu, Katowicach i RzeszowieWsparcie techniczneReaktywneProaktywne, z analizą zastosowaniaPomaga ograniczyć reklamacje i przestojeCałkowity kosztMoże rosnąć przez odrzutyNiższy przy stabilnej produkcjiNajważniejszy przy długoterminowych kontraktachPowyższe porównanie pokazuje, że zakup rolek igiełkowych nie powinien być sprowadzany do prostego zestawienia ceny. W polskich zakładach, gdzie przestój jednej linii może kosztować więcej niż kilka miesięcy oszczędności na komponentach, przewaga dostawcy jakościowego staje się widoczna bardzo szybko.Rolki igiełkowe to precyzyjne elementy walcowe o małej średnicy w stosunku do długości. Są stosowane tam, gdzie projektant potrzebuje dużej nośności promieniowej przy ograniczonej przestrzeni zabudowy. Występują w łożyskach igiełkowych z koszykiem, łożyskach pełnych, sprzęgłach jednokierunkowych, przegubach, przekładniach planetarnych, prowadnicach oraz mechanizmach o ruchu oscylacyjnym. Dla polskich producentów maszyn, części samochodowych i urządzeń transportu wewnętrznego ich znaczenie rośnie wraz z trendem miniaturyzacji zespołów mechanicznych.Najczęściej spotykane są rolki igiełkowe ze stali łożyskowej chromowej, hartowanej przelotowo, o wysokiej odporności na zmęczenie kontaktowe. W zależności od zastosowania stosuje się także stale nierdzewne, stale nawęglane, materiały o podwyższonej odporności korozyjnej lub powierzchnie specjalnie polerowane. Parametry krytyczne obejmują średnicę, długość, promień zakończenia, odchyłkę okrągłości, walcowość, twardość, chropowatość powierzchni, jakość krawędzi oraz poziom zanieczyszczeń powierzchniowych po myciu.W zastosowaniach przemysłowych istotna jest też geometria końców. Rolki z płaskim czołem mogą być odpowiednie dla prostszych układów, ale w wielu łożyskach kompaktowych lepsze są rolki z profilowanym zakończeniem, które ogranicza spiętrzenie naprężeń przy krawędziach. Przy dużych prędkościach obrotowych należy zwracać uwagę na równomierność masy, klasę sortowania oraz smarowanie. W układach z ruchem wahliwym krytyczna bywa odporność na mikropoślizg i zużycie adhezyjne.W praktyce zakupowej nie wystarczy podać jedynie wymiaru nominalnego, na przykład średnicy i długości. Specyfikacja powinna zawierać normę odniesienia, klasę dokładności, materiał, twardość, zakres tolerancji, wymagania dotyczące powierzchni, sposób pakowania oraz oczekiwany poziom czystości. W przypadku zespołów OEM warto też wskazać, czy rolki będą montowane automatycznie, ponieważ pakowanie, separacja i stan powierzchni mają bezpośredni wpływ na wydajność podajników wibracyjnych.Typ rolkiZastosowanieZaletyOgraniczeniaStandardowa rolka igiełkowaŁożyska igiełkowe i koszykiDobra dostępność, korzystna cenaWymaga dobrze dobranej tolerancjiRolka profilowanaŁożyska wysokoobciążoneMniejsze naprężenia krawędzioweWyższy koszt obróbkiRolka nierdzewnaUrządzenia narażone na wilgoćLepsza odporność korozyjnaNiższa nośność w porównaniu z częścią stali łożyskowychRolka sortowana wymiarowoMontaż precyzyjnyNiższy luz i cichsza pracaWymaga kontroli partii i oddzielnego pakowaniaRolka do sprzęgieł jednokierunkowychNapędy, rozruszniki, przekładnieStabilne przenoszenie momentuWrażliwość na jakość powierzchni bieżniRolka do prowadnic liniowychAutomatyka, maszyny pakująceWysoka sztywność układuWymaga czystości i dobrego smarowaniaTabela ułatwia porównanie rozwiązań typu „standard kontra specjalne wykonanie”. Jeżeli aplikacja jest prosta, produkt katalogowy może być wystarczający. Jeżeli jednak chodzi o przekładnię pracującą w wysokim obciążeniu lub o linię montażową OEM, rolka profilowana, sortowana lub wykonana z materiału specjalnego może zmniejszyć liczbę reklamacji.Z perspektywy technologicznej wiarygodny partner powinien rozumieć, jak mikrometryczne różnice wpływają na pracę całego zespołu. SDBALLS Industry Corp, znana z wieloletniej produkcji precyzyjnych kulek stalowych, wykorzystuje doświadczenie w kontroli geometrii, doborze materiałów, obróbce powierzchni i zarządzaniu partiami do wspierania klientów kupujących elementy toczne. Ta wiedza jest przydatna również przy projektach obejmujących rolki igiełkowe, zwłaszcza gdy nabywca potrzebuje spójnej specyfikacji, próbek porównawczych i zintegrowanej obsługi kilku grup komponentów.Ocena dostawcy rolek igiełkowych powinna zaczynać się od audytu technicznego, a nie od negocjacji ceny. Dobry dostawca potrafi wyjaśnić, jak kontroluje materiał wejściowy, cięcie, szlifowanie, obróbkę cieplną, polerowanie, mycie, sortowanie i pakowanie. Powinien także przedstawić przykładowe raporty z pomiarów oraz opisać, jak reaguje na niezgodności. W polskim środowisku przemysłowym, gdzie wielu odbiorców pracuje dla sektora motoryzacyjnego i eksportowego, brak dokumentacji bywa poważnym ryzykiem.Pierwszym krokiem jest sprawdzenie, czy dostawca rozumie zastosowanie końcowe. Rolka do prostego mechanizmu prowadzącego ma inne wymagania niż rolka do łożyska w przekładni kompaktowej, w której występują wysokie obciążenia kontaktowe. Dostawca powinien pytać o prędkość, obciążenie, warunki smarowania, temperaturę, materiał bieżni, metodę montażu i oczekiwany poziom hałasu. Brak pytań technicznych może oznaczać, że sprzedawca traktuje produkt wyłącznie handlowo.Drugim krokiem jest ocena próbki. Próbki należy mierzyć we własnym laboratorium lub u niezależnego partnera w Polsce. Warto porównać kilka opakowań z jednej partii i sprawdzić rozrzut średnicy, długości oraz jakość powierzchni. Jeżeli próbka jest idealna, ale pierwsza partia seryjna różni się od niej wyraźnie, należy wymagać wyjaśnienia i planu działań korygujących. Przy dużych zamówieniach warto zastrzec, że zatwierdzona próbka wzorcowa będzie punktem odniesienia dla odbioru kolejnych dostaw.Trzecim krokiem jest analiza zdolności produkcyjnej. Dostawca powinien wykazać, że potrafi produkować w powtarzalnym procesie, a nie tylko sortować najlepsze sztuki z partii. Należy zapytać o system identyfikacji partii, rejestry obróbki cieplnej, kalibrację przyrządów pomiarowych, procedury mycia i ochrony antykorozyjnej. Warto również sprawdzić, czy dostawca ma doświadczenie w wysyłkach do Unii Europejskiej, ponieważ odprawa, etykietowanie i dokumentacja transportowa wpływają na płynność dostaw.Obszar ocenyPytanie do dostawcyDobra odpowiedźSygnał ostrzegawczyMateriałJaka stal i jakie pochodzenie materiału?Pełna identyfikacja wytopu lub partiiOgólna deklaracja bez dokumentuObróbka cieplnaJak kontrolowana jest twardość?Wyniki pomiarów i rejestry procesuBrak danych dla konkretnej partiiGeometriaJak mierzona jest walcowość?Opis przyrządów i częstotliwości kontroliPomiar tylko średnicy suwmiarkąPowierzchniaJak kontrolowana jest chropowatość?Pomiar profilometrem i limity akceptacjiOcena wyłącznie wizualnaPakowanieJak zapobiega się korozji?Olej, folia, pochłaniacz wilgoci, etykieta partiiLuźne pakowanie bez ochronyReklamacjeJaki jest czas reakcji?Analiza przyczyny i działania korygująceOdpowiedzialność przerzucana na klientaTo zestawienie ma charakter praktyczny: pokazuje różnicę między dostawcą, który rzeczywiście kontroluje proces, a firmą pośredniczącą bez wpływu na jakość. Dla odbiorców w Polsce ważne jest, aby kryteria audytu były zapisane w zapytaniu ofertowym, a nie dopiero po wystąpieniu problemu.Wśród ośmiu najczęściej spotykanych źródeł dostaw dla polskich firm można wyróżnić: lokalnych dystrybutorów łożysk, europejskich producentów elementów tocznych, wyspecjalizowanych importerów z magazynem w Polsce, fabryki azjatyckie z obsługą techniczną, partnerów integrujących zakupy kilku komponentów, dostawców dla motoryzacji, hurtownie dla utrzymania ruchu oraz producentów wykonujących elementy według rysunku. Każda grupa ma inne mocne strony. Dystrybutor lokalny daje szybkość, fabryka daje kontrolę kosztu, a partner integrujący dostawy może uprościć zakupy i dokumentację.Personalizacja OEM jest uzasadniona wtedy, gdy standardowa rolka katalogowa nie zapewnia wymaganej trwałości, hałasu, luzu lub wydajności montażu. W praktyce personalizacja może dotyczyć średnicy, długości, tolerancji, promienia końców, materiału, twardości, chropowatości, sposobu sortowania, czystości powierzchni, zabezpieczenia antykorozyjnego i pakowania. W Polsce zapytania OEM często pochodzą z branży motoryzacyjnej, maszyn rolniczych, automatyki produkcyjnej, narzędzi elektrycznych, urządzeń magazynowych i przekładni przemysłowych.Najważniejszym elementem personalizacji jest rysunek techniczny. Powinien on zawierać wszystkie tolerancje funkcjonalne, a nie tylko wymiar nominalny. Jeżeli projektant nie jest pewien, jakie parametry są krytyczne, warto przygotować dwie lub trzy wersje próbne i przeprowadzić testy w zespole. Częstym błędem jest zbyt ostre określenie wszystkich wymiarów, co podnosi cenę bez realnej korzyści. Dobre podejście polega na rozróżnieniu parametrów krytycznych, ważnych i pomocniczych.Materiał należy dobierać do środowiska pracy. Stal łożyskowa jest dobrym wyborem dla typowych obciążeń i poprawnego smarowania. Stal nierdzewna ma sens w środowisku wilgotnym lub lekko korozyjnym. Materiały specjalne mogą być potrzebne w urządzeniach medycznych, spożywczych, chemicznych lub w układach pracujących w podwyższonej temperaturze. Jeżeli element ma pracować w eksporcie do różnych stref klimatycznych, opakowanie i zabezpieczenie powierzchni są równie ważne jak sam materiał.Personalizacja pakowania bywa niedoceniana. Dla montażu automatycznego rolki powinny być dostarczane w sposób umożliwiający płynne podawanie. Zanieczyszczenia, nadmiar oleju, korozja punktowa lub mieszanie klas sortowania mogą powodować zatrzymania podajników. Dla zakładów w Tychach, Gliwicach, Wałbrzychu czy Legnicy, gdzie linie produkcyjne pracują w rytmie zmianowym, opakowanie techniczne może decydować o realnej produktywności.Opcja OEMWersja standardowaWersja dostosowanaKiedy wybrać dostosowanieŚrednicaTolerancja katalogowaWęższe sortowanieGdy wymagany jest niski luz i cicha pracaDługośćTypowe wymiaryDługość według rysunkuPrzy kompaktowej zabudowieKońcePłaskie lub prosteProfilowane promieniemPrzy dużych obciążeniach krawędziowychMateriałStal łożyskowaStal nierdzewna lub specjalnaPrzy wilgoci, chemii lub wymaganiach higienicznychPowierzchniaTypowa chropowatośćPolerowanie precyzyjnePrzy wysokiej prędkości i ograniczonym hałasiePakowanieZbiorczePartiami, sortami lub do automatuPrzy montażu seryjnym i kontroli partiiTabela pokazuje relację „produkt katalogowy kontra rozwiązanie OEM”. Dostosowanie nie powinno być celem samym w sobie. Powinno rozwiązywać konkretny problem: nadmierny hałas, zbyt szybkie zużycie, niestabilny luz, przestoje podajnika lub brak zgodności z wymaganiami klienta końcowego.W projektach obejmujących wiele elementów tocznych warto korzystać z partnera, który rozumie zarówno rolki, jak i kulki stalowe oraz inne precyzyjne komponenty. SDBALLS wspiera klientów w konsolidacji zakupów kul stalowych, elementów ze stali nierdzewnej, materiałów alternatywnych oraz rozwiązań sourcingowych. Dla polskiego działu zakupów oznacza to mniej rozproszonych zapytań, spójniejsze standardy kontroli i łatwiejsze porównanie ofert technicznych.Kontrola jakości rolek igiełkowych musi obejmować więcej niż pomiar kilku sztuk z wierzchu opakowania. Wymagania powinny być oparte na planie kontroli, który uwzględnia ryzyko zastosowania. Dla łożysk stosowanych w prostych mechanizmach dopuszczalny poziom kontroli może być umiarkowany, ale dla komponentów motoryzacyjnych, przekładni precyzyjnych lub urządzeń eksportowanych do wymagających odbiorców konieczna jest pełna identyfikowalność i statystyczne potwierdzenie stabilności.Do podstawowych badań należą pomiar średnicy, długości, okrągłości, walcowości, chropowatości, twardości oraz kontrola wizualna powierzchni. W przypadku aplikacji krytycznych wykonuje się także badania metalograficzne, kontrolę pęknięć, ocenę warstwy wierzchniej oraz testy czystości. Jeżeli rolki są elementem zespołu o wysokiej prędkości, warto przeprowadzić próbę funkcjonalną w łożysku lub podzespole, ponieważ sama zgodność wymiarowa nie zawsze gwarantuje niski hałas i niskie tarcie.Przy zakupie hurtowym należy ustalić zasady akceptacji partii. Odbiorca powinien wiedzieć, ile próbek będzie mierzone, jakie odchylenia są dopuszczalne, co dzieje się z partią niezgodną i kto ponosi koszt sortowania. Warto także określić warunki przechowywania w magazynie w Polsce. Rolki igiełkowe, nawet wykonane z dobrej stali, mogą ulec korozji, jeżeli są przechowywane w wilgotnym środowisku bez odpowiedniego zabezpieczenia.Technologia kontroli rozwija się szybko. Coraz częściej stosuje się automatyczne systemy wizyjne, pomiar laserowy, cyfrowe rejestry partii i analizę danych procesu. Trend na rok 2026 będzie obejmował większy nacisk na ślad cyfrowy produktu, krótszy czas reakcji na reklamacje oraz integrację danych jakościowych z systemami planowania produkcji. Dla polskich zakładów, które współpracują z odbiorcami z Niemiec, Czech, Słowacji i Skandynawii, taka transparentność stanie się przewagą konkurencyjną.SDBALLS, jako producent precyzyjnych kulek stalowych z wieloletnim doświadczeniem, opiera swoje podejście na kontroli wymiarowej, ocenie powierzchni i systemowym zarządzaniu jakością. W projektach zakupowych związanych z elementami tocznymi firma może pomagać klientom w porządkowaniu wymagań, porównywaniu raportów i budowaniu standardów odbioru. Więcej informacji o podejściu do kontroli można znaleźć w sekcji jakość i wsparcie techniczne.Cena rolek igiełkowych zależy od materiału, dokładności, wolumenu, kosztu sortowania, poziomu kontroli, pakowania, warunków płatności i transportu. Dla dużych zamówień jednostkowa cena spada, ale rośnie znaczenie stabilności produkcji i zapasów. Najtańsza oferta może okazać się kosztowna, jeżeli powoduje odrzuty, przestoje montażu lub konieczność dodatkowego sortowania w Polsce. Dlatego warto analizować całkowity koszt posiadania, a nie tylko cenę na fakturze.Minimalna ilość zamówienia powinna wynikać z ekonomiki produkcji i rzeczywistego zużycia. Zbyt małe partie zwiększają cenę i ryzyko różnic między partiami, a zbyt duże zamówienia zamrażają kapitał i zwiększają ryzyko magazynowe. Dobrym rozwiązaniem jest kontrakt ramowy z dostawami częściowymi. Odbiorca zatwierdza roczne lub półroczne zapotrzebowanie, a dostawca wysyła partie zgodnie z harmonogramem. Takie rozwiązanie jest korzystne dla zakładów w Polsce, które obsługują sezonowe zamówienia lub zmienne plany produkcyjne.W negocjacjach należy oddzielić cenę produktu od ceny usług dodatkowych. Sortowanie specjalne, raport pomiarowy dla każdej partii, pakowanie do automatów, etykietowanie zgodne z wymaganiami klienta, magazyn buforowy i przyspieszony transport mają wartość, którą trzeba świadomie wycenić. Jeżeli dostawca deklaruje wszystkie usługi bez wpływu na cenę, warto zapytać, jak są finansowane i czy jakość nie zostanie ograniczona gdzie indziej.Model zakupuZaletyRyzykaNajlepsze zastosowanieJednorazowa partia hurtowaNiska cena jednostkowaDuży zapas i ryzyko zmiany projektuStabilny produkt o dużym zużyciuKontrakt ramowyStałe warunki i planowanieWymaga prognozowaniaProdukcja seryjna OEMDostawy miesięczneMniejszy magazynWiększa zależność od logistykiZakłady z ograniczoną powierzchniąMagazyn buforowyOchrona przed przestojemKoszt utrzymania zapasuLinie pracujące dokładnie na czasZakup próbnyNiskie ryzyko wejściaWyższa cena próbkiNowy projekt lub nowy dostawcaKonsolidacja komponentówMniej dostawców i dokumentówWymaga dobrej koordynacjiFirmy kupujące różne elementy tocznePorównanie pokazuje, że nie istnieje jeden uniwersalny model. Dla firmy montującej łożyska w dużych seriach najlepszy będzie kontrakt ramowy z buforem. Dla działu rozwoju produktu bezpieczniejszy jest zakup próbny. Dla dystrybutora obsługującego klientów z Warszawy, Łodzi i Trójmiasta korzystna może być konsolidacja kilku pozycji w jednej wysyłce.Warto także ustalić walutę rozliczenia, warunki transportu, odpowiedzialność za odprawę oraz zasady zmian ceny przy wahaniach kosztu stali. W latach 2026 i później większą rolę będą odgrywały koszty energii, wymogi środowiskowe i opłaty związane z raportowaniem śladu węglowego. Dostawca, który potrafi wcześniej wyjaśnić wpływ tych czynników na cenę, jest bardziej przewidywalny.Termin dostawy rolek igiełkowych zależy od dostępności materiału, obłożenia produkcji, wymagań kontroli, pakowania i transportu. Dla produktów standardowych czas może być krótki, jeżeli dostawca ma zapas magazynowy. Dla wersji OEM z wąską tolerancją, specjalnym materiałem lub niestandardowym pakowaniem termin jest dłuższy. Największym błędem jest planowanie dostaw tak, jakby każda partia była produktem katalogowym.Polskie zakłady montażowe często pracują w cyklach tygodniowych lub miesięcznych, a wiele z nich dostarcza dalej do Niemiec, Czech, Francji i krajów skandynawskich. Opóźnienie w dostawie ma więc efekt łańcuchowy. Aby go ograniczyć, warto utrzymywać bufor bezpieczeństwa w Polsce, planować dostawy z wyprzedzeniem i stosować jasny harmonogram potwierdzony przez dostawcę. W przypadku importu z Azji trzeba uwzględnić transport morski przez Gdańsk lub Gdynię, kolej przez Małaszewicze albo transport lotniczy dla pilnych partii.Dostawy dokładnie na czas wymagają dobrej komunikacji. Odbiorca powinien regularnie aktualizować prognozy, a dostawca powinien potwierdzać status produkcji, kontroli, pakowania i wysyłki. Przy kontraktach długoterminowych przydatne są punkty kontrolne: zatwierdzenie materiału, zakończenie obróbki cieplnej, zakończenie sortowania, gotowość do wysyłki i przyjęcie w magazynie. Takie podejście zmniejsza ryzyko niespodzianek na kilka dni przed planowanym montażem.W projektach pilnych warto wcześniej ustalić procedurę przyspieszenia. Niektóre partie można wysłać częściowo, aby utrzymać produkcję, a resztę dostarczyć standardowym transportem. Trzeba jednak pilnować, aby dzielenie partii nie naruszyło identyfikowalności. Każde opakowanie powinno mieć oznaczenie partii, wymiaru, materiału i daty kontroli.W roku 2026 przewagę uzyskają dostawcy, którzy połączą produkcję z cyfrowym monitorowaniem zamówień. Klienci w Polsce będą oczekiwać widoczności statusu, elektronicznych dokumentów jakościowych i szybkiego dostępu do historii partii. Coraz większe znaczenie będzie mieć również elastyczność logistyczna, ponieważ zakłócenia w portach, zmiany stawek frachtowych i presja na redukcję zapasów nadal będą wpływać na decyzje zakupowe.Certyfikaty nie zastępują kontroli technicznej, ale są ważnym sygnałem dojrzałości organizacyjnej dostawcy. Przy zakupie rolek igiełkowych warto zwrócić uwagę na system zarządzania jakością, zarządzanie środowiskowe, zgodność materiałową, kontrolę substancji ograniczonych oraz wymagania branżowe klienta końcowego. Dla sektora motoryzacyjnego szczególnie istotne są procedury śledzenia partii, analiza ryzyka procesu i działania korygujące.W Polsce wielu odbiorców działa jako poddostawcy większych koncernów europejskich. Oznacza to, że muszą przekazywać dalej dokumenty potwierdzające zgodność materiału i procesu. Brak dokumentów może zatrzymać odbiór nawet wtedy, gdy produkt fizycznie jest poprawny. Dlatego już na etapie zapytania należy określić, jakie certyfikaty, deklaracje i raporty mają być dostarczane z każdą partią.WymaganieCo potwierdzaDlaczego ważneKontrola kupującegoSystem jakościPowtarzalne proceduryZmniejsza ryzyko losowych błędówSprawdzenie ważności certyfikatuSystem dla motoryzacjiDyscyplinę procesuWażny dla dostaw do branży samochodowejAudyt dokumentów i planu kontroliZarządzanie środowiskoweNadzór nad wpływem produkcjiCoraz ważniejsze w zamówieniach unijnychWeryfikacja zakresu certyfikacjiDeklaracja materiałowaRodzaj stali i zgodność składuUłatwia odbiór technicznyPorównanie z rysunkiem i normąOgraniczenia substancjiBrak zakazanych dodatkówPotrzebne przy eksporcie i elektroniceArchiwizacja deklaracjiRaport partiiWyniki kontroli danej dostawyUmożliwia śledzenie reklamacjiPorównanie wyników z limitemTabela pokazuje różnicę między ogólnym zaufaniem do marki a formalną zgodnością partii. Dostawca może mieć certyfikat systemowy, ale i tak powinien dostarczać raport dla konkretnej dostawy, zwłaszcza gdy rolki igiełkowe trafiają do aplikacji o podwyższonym ryzyku.Regulacje i oczekiwania klientów będą się zaostrzać. W 2026 roku więcej zapytań będzie obejmować dane o śladzie węglowym, pochodzeniu materiału, opakowaniach nadających się do recyklingu oraz energochłonności procesu. Zrównoważone zakupy nie oznaczają tylko ekologicznego hasła. Oznaczają mniejsze ryzyko prawne, większą transparentność i lepsze przygotowanie do wymagań dużych odbiorców przemysłowych.SDBALLS posiada doświadczenie w pracy zgodnej z wymaganiami jakościowymi i środowiskowymi, w tym systemami stosowanymi w produkcji precyzyjnych elementów stalowych. Firma obsługuje klientów międzynarodowych, dlatego rozumie znaczenie dokumentacji, spójnego pakowania i komunikacji między działem zakupów, jakością i logistyką. Informacje o zakresie działalności można znaleźć na stronie o naszej firmie.SDBALLS Industry Corp jest wieloletnim producentem precyzyjnych kulek stalowych i partnerem zintegrowanych dostaw dla klientów przemysłowych. Firma działa od lat dziewięćdziesiątych, posiada zaplecze produkcyjne w prowincji Szantung i obsługuje odbiorców w wielu krajach. Jej głównym obszarem są kulki ze stali węglowej, chromowej i nierdzewnej w różnych klasach dokładności, używane w łożyskach, komponentach samochodowych, systemach ślizgowych, kołach transportowych, zespołach kulowych i zastosowaniach ogólnoprzemysłowych.W kontekście polskiego rynku warto podkreślić trzy obszary kompetencji. Pierwszym są możliwości technologiczne: kontrola geometrii elementów tocznych, dobór materiałów, obróbka powierzchni, selekcja klas dokładności oraz tworzenie wymagań jakościowych zrozumiałych dla działów zakupów i inżynierii. Tego typu doświadczenie pomaga również wtedy, gdy klient porównuje oferty na rolki igiełkowe, kulki łożyskowe i inne małe elementy precyzyjne.Drugim obszarem są możliwości produkcyjne. SDBALLS rozwija produkcję w kilku zakładach, dysponuje dużą roczną wydajnością i łączy seryjność z kontrolą jakości. Dla klientów OEM oznacza to możliwość stabilnych dostaw, utrzymywania powtarzalnych parametrów oraz dopasowania pakowania do wymagań przemysłu. Firma oferuje produkty dla różnych poziomów precyzji, od zastosowań wymagających wysokiej dokładności po komponenty do sprzętu ogólnego i procesów szlifowania.Trzecim obszarem są możliwości usługowe. Wielu kupujących w Polsce nie chce zarządzać dużą liczbą małych dostawców dla kulek, rolek, elementów z tworzyw, szkła, ceramiki, miedzi lub aluminium. SDBALLS pełni rolę partnera konsolidującego, pomagając w doborze, porównaniu i organizacji dostaw różnych kulistych i precyzyjnych komponentów. Takie podejście jest przydatne dla firm, które chcą skrócić proces zakupowy, ograniczyć liczbę dokumentów i poprawić kontrolę nad jakością.Firma posiada doświadczenie w obsłudze klientów z branży łożyskowej, motoryzacyjnej, mechanicznej i sprzętowej. Dla odbiorców z Polski ważne jest także wsparcie komunikacyjne, elastyczność w próbkach, możliwość pracy na długoterminowych zamówieniach oraz zrozumienie wymagań europejskich. Zakres wyrobów można sprawdzić w sekcji produkty precyzyjne, a przykłady zastosowań w sekcji zastosowania przemysłowe.Przykładowy scenariusz współpracy wygląda następująco: polski producent kompaktowego mechanizmu łożyskowego potrzebuje kulek stalowych, rolek igiełkowych od sprawdzonego poddostawcy oraz komponentów pomocniczych. Zamiast prowadzić trzy oddzielne procesy oceny, może skorzystać z jednego partnera do uporządkowania specyfikacji, próbek, wymagań pakowania i dokumentacji. Daje to większą przejrzystość kosztów oraz szybszą reakcję w razie zmian konstrukcyjnych.Inny przykład dotyczy dystrybutora technicznego obsługującego klientów z Poznania, Łodzi i Gdańska. Klienci kupują niewielkie, ale różnorodne partie elementów tocznych. Konsolidacja zamówień pozwala ograniczyć koszt frachtu i uprościć obsługę magazynową, przy zachowaniu rozdzielonych etykiet partii. W takim modelu szczególnie ważne są przejrzyste minimalne ilości zamówienia, powtarzalne opakowania i szybka komunikacja o dostępności.Jakie informacje należy podać w zapytaniu o rolki igiełkowe?Należy podać średnicę, długość, tolerancje, materiał, twardość, chropowatość, geometrię końców, ilość, sposób pakowania, wymagane dokumenty oraz zastosowanie końcowe. Im dokładniejsza specyfikacja, tym mniejsze ryzyko nieporozumień.Czy najniższa cena za rolki igiełkowe jest dobrym wyborem?Nie zawsze. Niska cena jest korzystna tylko wtedy, gdy produkt spełnia wymagania techniczne i jest powtarzalny. Jeżeli pojawiają się odrzuty, hałas, korozja lub przestoje montażu, realny koszt może być znacznie wyższy.Jak sprawdzić jakość próbki przed zamówieniem hurtowym?Warto zmierzyć kilka grup próbek, ocenić średnicę, długość, okrągłość, walcowość, powierzchnię i twardość. Dobrze jest także wykonać próbę montażową w rzeczywistym zespole łożyskowym.Jakie branże w Polsce najczęściej używają rolek igiełkowych?Są to motoryzacja, produkcja łożysk, maszyny przemysłowe, automatyka, urządzenia rolnicze, przekładnie, narzędzia elektryczne, transport wewnętrzny oraz serwis utrzymania ruchu.Czy można zamawiać rolki igiełkowe według rysunku OEM?Tak, ale trzeba liczyć się z dłuższym czasem przygotowania, koniecznością próbek i często wyższą minimalną ilością zamówienia. W zamian można uzyskać lepsze dopasowanie do aplikacji.Jakie dokumenty powinny towarzyszyć dostawie?Najczęściej wymagane są raport pomiarowy, deklaracja materiałowa, potwierdzenie twardości, numer partii, dokumenty zgodności oraz informacje o pakowaniu i zabezpieczeniu antykorozyjnym.Jak zarządzać dostawami dokładnie na czas?Należy stosować prognozy, kontrakty ramowe, bufor magazynowy, potwierdzony harmonogram wysyłek i jasną komunikację o statusie produkcji. Przy imporcie trzeba uwzględnić czas transportu i odprawy.Czy dostawca z Chin może być odpowiedni dla polskiego producenta?Tak, jeśli posiada stabilny proces, dokumentację, doświadczenie eksportowe i dobrą komunikację. Kluczowa jest weryfikacja próbek, raportów i zdolności utrzymania jakości w kolejnych partiach.Jakie trendy będą ważne w 2026 roku?Najważniejsze będą cyfrowe śledzenie partii, automatyczna kontrola wizyjna, większe wymagania środowiskowe, raportowanie śladu węglowego, elastyczna logistyka i większa przejrzystość łańcucha dostaw.Kiedy warto wybrać partnera konsolidującego dostawy?Wtedy, gdy firma kupuje różne elementy toczne lub precyzyjne od wielu dostawców i chce uprościć zakupy, dokumentację oraz logistykę. Taki model może być szczególnie korzystny dla producentów OEM i dystrybutorów technicznych w Polsce.