Türkiye İçin S230 Çelik Shot Ölçü Rehberi
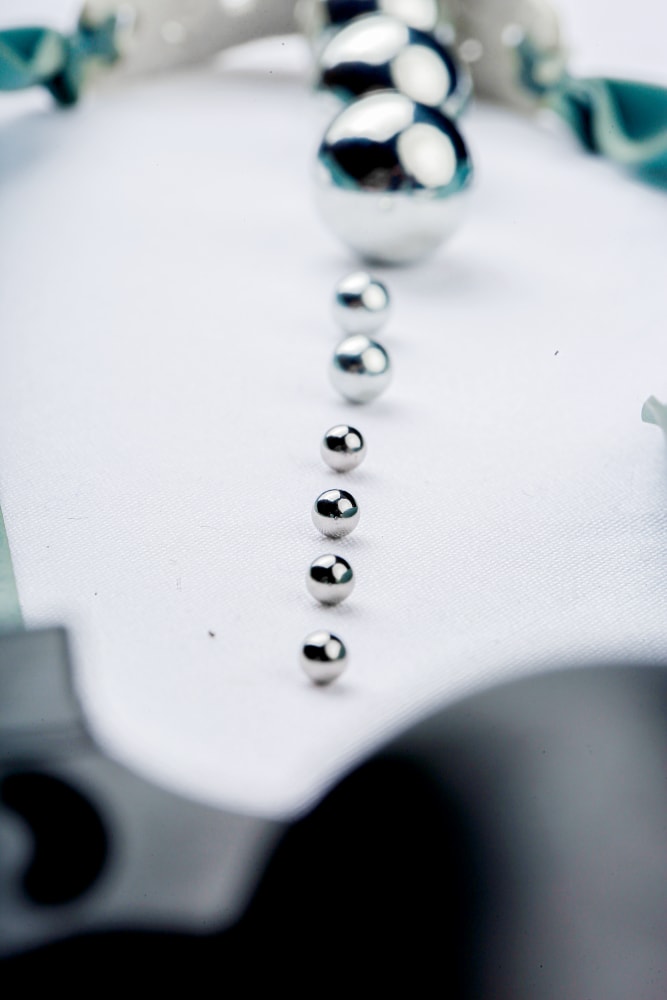
Türkiye İçin S230 Çelik Shot Ölçü Standardı ve Kumlama Kullanım Rehberi
Hızlı Cevap

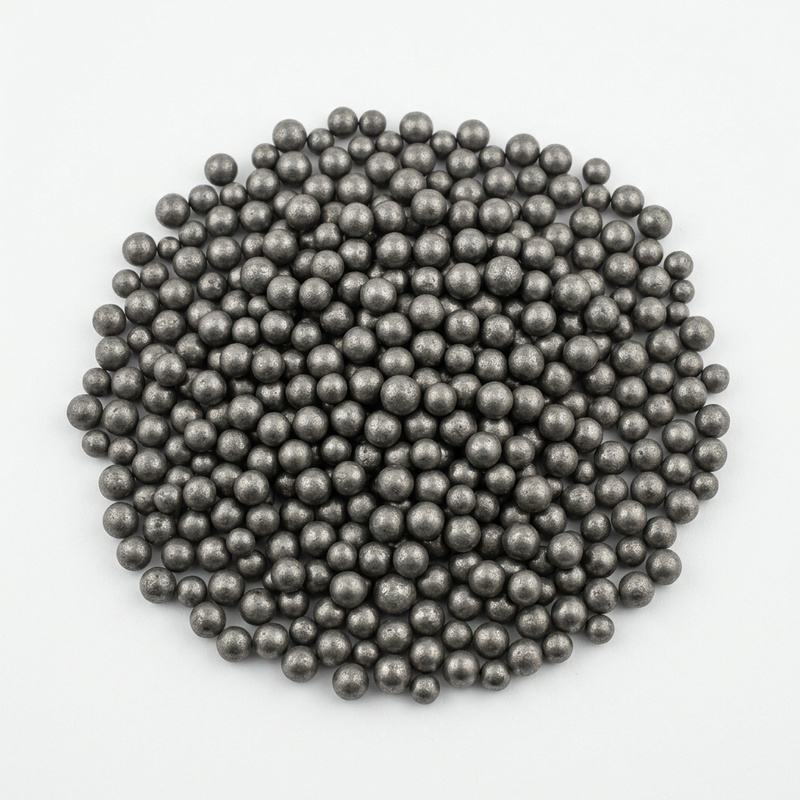
S230 çelik shot, kapalı devre kumlama sistemlerinde yaygın kullanılan, nominal çapı yaklaşık 0,6 mm olan küresel yüksek karbonlu dökme çelik aşındırıcıdır. Türkiye’de dökümhane, çelik konstrüksiyon, tersane, otomotiv yan sanayi, makine imalatı ve yüzey hazırlama hatlarında boya öncesi temizlik, tufal giderme, pas alma, çapak azaltma ve yüzey yoğunlaştırma işlemleri için tercih edilir. S230 ölçüsü, çok ince S170 ile daha iri S280 arasında dengeli bir seçenek sunar; hem temizlik hızı hem de yüzey profili kontrolü bakımından orta sınıf uygulamalara uygundur.
Pratik satın alma açısından S230 denildiğinde kullanıcıların öncelikle üç noktayı kontrol etmesi gerekir: tane dağılımı, sertlik sınıfı ve kimyasal bileşim. Ölçü tek başına yeterli değildir; aynı S230 sınıfı, GP, GL veya GH sertlik özelliklerine göre farklı davranır. GP sınıfı daha yumuşak ve dayanıklı, GH sınıfı ise daha sert ve agresif etkilidir. GL sınıfı çoğu genel kumlama hattında dengeli performans sağlar.
Türkiye pazarında İstanbul, Kocaeli, Bursa, İzmir, Ankara, Konya, Kayseri, Eskişehir, Gaziantep, Mersin ve İskenderun gibi sanayi merkezlerinde S230 talebi düzenli olarak görülür. Liman yakınındaki kullanıcılar için teslimat süreleri, torba tipi, paletleme, nem kontrolü ve parti izlenebilirliği satın alma kararında önem kazanır. İthal ürünlerde Mersin, Ambarlı, İzmir Aliağa ve Gemlik hatları; yerel dağıtımda ise organize sanayi bölgelerine hızlı sevkiyat öne çıkar.
Kısa yanıtla: Standart kapalı türbinli kumlama makinelerinde boya öncesi yüzey temizliği, döküm temizleme ve metal yüzey hazırlama için dengeli bir tane boyutu aranıyorsa S230 iyi bir başlangıç seçimidir. Daha ince yüzey ve düşük profil istenirse S170, daha yüksek vurma enerjisi ve daha derin profil istenirse S280 değerlendirilebilir.
| Kriter | S230 İçin Pratik Değer | Türkiye’de Kullanım Yorumu |
|---|---|---|
| Nominal çap | Yaklaşık 0,6 mm | Genel yüzey temizliği için dengeli tane boyutu |
| İnç aralığı | Yaklaşık 0,024-0,034 inç | İthal şartnamelerde sık görülür |
| Başlıca kullanım | Kumlama, tufal giderme, döküm temizliği | Otomotiv, çelik yapı ve döküm sektöründe yaygın |
| Sertlik seçimi | GP, GL, GH | Makine tipi ve yüzey hedefiyle birlikte seçilmelidir |
| Karşılaştırma | S170’den iri, S280’den ince | Orta profil ve orta temizlik hızı sağlar |
| Satın alma odağı | Standart uygunluk ve parti tutarlılığı | Tekrarlanabilir kalite için analiz raporu istenir |
Tablo, S230 için hızlı karar çerçevesi sunar. Ancak her kumlama hattının nozül, türbin, geri kazanım sistemi, toz ayırıcı, parça geometrisi ve hedef yüzey kalitesi farklı olduğundan, saha denemesi en güvenilir doğrulama yöntemidir.
S230 Çap Özellikleri: 0,6 mm Nominal Değer ve 0,024-0,034 İnç Aralığı

S230 sınıfı, küresel çelik aşındırıcıların tane büyüklüğünü ifade eden bir ölçü tanımıdır. Nominal çap yaklaşık 0,6 mm kabul edilir. Uygulamada her tanenin birebir aynı çapta olması beklenmez; standartlar belirli elek dağılımı aralıklarına izin verir. Bu nedenle satın alma sırasında yalnızca “0,6 mm” ifadesine bakmak yerine, elek analizi raporunda üst ve alt sınırların kontrol edilmesi gerekir.
Çap aralığı, kumlama sonucunu doğrudan etkiler. Daha iri taneler daha yüksek darbe enerjisi oluşturur, daha hızlı pas ve tufal kaldırabilir, fakat yüzeyde daha belirgin profil bırakabilir. Daha ince taneler yüzeyi daha homojen temizler, dar alanlara daha iyi ulaşabilir, fakat ağır tufalda işlem süresi uzayabilir. S230 bu iki davranış arasında orta noktada yer alır. Bu nedenle Türkiye’de orta kalınlıktaki sac, kaynaklı konstrüksiyon, döküm parça, makine gövdesi ve otomotiv yan sanayi parçalarında sık seçilir.
Ölçü dağılımının dar olması, kumlama odasında ve türbinli makinelerde önemli avantaj sağlar. Çok fazla ince tane, toz yükünü artırır ve tüketim oranını yükseltir. Çok fazla iri tane ise yüzey profilini hedefin üzerine çıkarabilir, boya sarfiyatını artırabilir veya ince parçalarda deformasyon riskini yükseltebilir. Bu nedenle S230 alırken düzenli elek dağılımı, düşük kırık tane oranı ve kararlı küresellik aranmalıdır.
| Özellik | S170 | S230 | S280 |
|---|---|---|---|
| Yaklaşık tane karakteri | İnce | Orta | Orta-iri |
| Yüzey profili eğilimi | Daha düşük | Dengeli | Daha yüksek |
| Temizlik hızı | Orta | İyi | Yüksek |
| İnce parça uygunluğu | Yüksek | Orta-yüksek | Dikkat gerektirir |
| Döküm temizliği | Hafif çapak ve kum | Genel döküm temizliği | Ağır kum ve sert yüzey |
| Boya öncesi hazırlık | İnce kaplama sistemleri | Genel endüstriyel boya | Kalın kaplama ve ağır korozyon |
Bu karşılaştırma, S230’un neden çok yönlü bir seçenek olduğunu gösterir. S170 yüzeyi daha nazik işlerken S280 daha agresiftir. S230 ise yüzey profili, temizlik hızı ve tüketim kontrolü arasında denge kurar.
Türkiye’de alıcıların dikkat etmesi gereken bir diğer nokta, ölçü tanımının farklı tedarikçilerde aynı kaliteyi garanti etmemesidir. Aynı S230 etiketiyle satılan ürünlerde iç yapı, sertlik dağılımı, çatlak oranı, karbon seviyesi ve ısıl işlem kararlılığı değişebilir. Bu değişimler, gerçek kullanımda bilyanın kırılma hızını, toz üretimini ve makine aşınmasını belirler.
SAE J444 ve ISO 11124-3 Sınıf Standartlarına Uygunluk

S230 çelik shot alımında uluslararası standartlara uygunluk, teknik şartnamenin temel parçası olmalıdır. SAE J444 ve ISO 11124-3, çelik shot için boyutlandırma ve özellik kontrolünde sık kullanılan iki önemli referanstır. Türkiye’de birçok sanayi kuruluşu, özellikle ihracat yapan firmalar, yüzey hazırlama süreçlerinde bu standartlara uygun aşındırıcı kullanmayı tercih eder. Çünkü Avrupa, Orta Doğu ve Kuzey Amerika’ya çalışan üreticiler için izlenebilir kalite, denetlenebilir belge ve tutarlı yüzey sonucu önemlidir.
Standart uygunluğu yalnızca belge ibrazı anlamına gelmez. Gerçek uygunluk; tane dağılımı, kimyasal bileşim, sertlik, mikro yapı, kırık tane oranı ve yabancı madde kontrolünün düzenli yapılmasıyla sağlanır. Özellikle otomotiv, demiryolu, enerji ekipmanları ve basınçlı kap imalatında, yüzey hazırlama kalitesi sonraki kaplama ömrünü etkilediğinden standart dışı aşındırıcı ciddi maliyet doğurabilir.
Türkiye’de kalite odaklı alıcılar genellikle sevkiyatla birlikte analiz raporu, parti numarası, ambalaj bilgisi ve uygunluk beyanı talep eder. Büyük tesislerde giriş kalite kontrol, elek analizi ve sertlik doğrulaması yapılabilir. Daha küçük işletmeler için tedarikçi güvenilirliği, önceki parti performansı ve kullanıcı geri bildirimi daha belirleyici olur.
| Kontrol Başlığı | Standart Uygunlukta Beklenen | Saha Etkisi |
|---|---|---|
| Tane dağılımı | Tanımlı elek aralığında kararlılık | Yüzey profili tekrarlanabilir olur |
| Kimyasal bileşim | Yüksek karbonlu çelik sınırlarına uyum | Dayanım ve kırılma davranışı iyileşir |
| Sertlik | GP, GL veya GH sınıfına uygunluk | Temizlik agresifliği kontrol edilir |
| Küresellik | Düzgün ve çatlak oranı düşük tane | Makine aşınması ve toz azalır |
| Parti izlenebilirliği | Numaralı üretim ve sevkiyat kaydı | Şikâyet ve iyileştirme yönetimi kolaylaşır |
| Ambalaj koruması | Nemden korunmuş torba veya varil | Paslanma ve akış sorunu önlenir |
Standartlara uygunluk, özellikle Türkiye’de ihracata çalışan fabrikalar için rekabet avantajı sağlar. Bursa otomotiv yan sanayi, Kocaeli metal işleme, İzmir makine imalatı ve Konya döküm kümeleri gibi bölgelerde yüzey hazırlama kalitesinin belgelenebilir olması, müşteri denetimlerinde önemli rol oynar.
Kimyasal Bileşim: Yüksek Karbonlu Dökme Çelik Gereklilikleri
S230 çelik shotun performansı, yalnızca boyutundan değil, kimyasal bileşiminden de kaynaklanır. Yüksek karbonlu dökme çelik yapısı, aşındırıcının darbe altında dayanıklı kalmasını ve uzun süre tekrar kullanılmasını sağlar. Karbon, mangan, silisyum, kükürt ve fosfor gibi elementlerin dengesi, ürünün kırılma davranışını, sertliğini ve mikro yapısını belirler.
Karbon oranı yeterli olmadığında shot beklenen sertliğe ulaşamayabilir ve yüzey temizleme etkisi zayıflayabilir. Aşırı veya dengesiz yapı ise kırılganlığı artırabilir. Mangan ve silisyum, çeliğin yapısal dayanımı ve ısıl işlem tepkisi açısından önemlidir. Kükürt ve fosfor gibi istenmeyen elementlerin kontrol altında tutulması, çatlama eğiliminin azaltılmasına yardımcı olur.
İyi üretilmiş S230 shot, tekrarlı darbelerde kontrollü aşınır. Kalitesiz ürün ise kısa sürede keskin kırıklara dönüşebilir, toz yükünü artırabilir ve kumlama makinesinde aşınmayı hızlandırabilir. Bu durum filtre sarfiyatını, türbin paleti değişim sıklığını, bakım duruşlarını ve toplam işletme maliyetini yükseltir.
Türkiye’de satın alma ekipleri için pratik öneri, kimyasal analiz değerlerini yalnızca kâğıt üzerinde görmekle yetinmemektir. Ürünün gerçek kullanımda kaç çevrim dayandığı, toz üretimi, ayırıcıdan atılan fire oranı ve yüzey profilindeki sapma izlenmelidir. Bu veriler, birim kilogram fiyatından daha doğru bir maliyet hesabı sunar.
Sertlik Sınıflandırması: Farklı Uygulamalar İçin GP, GL ve GH Sınıfları
S230 çelik shotun sertlik sınıfı, uygulamanın başarısında kritik rol oynar. GP, GL ve GH sınıfları, shotun darbe etkisini ve ömrünü belirleyen farklı sertlik seviyelerini temsil eder. Her sınıfın doğru kullanım alanı vardır; en sert ürün her zaman en ekonomik veya en uygun ürün değildir.
GP sınıfı daha yumuşak karakterlidir. Bu nedenle kırılmaya karşı dirençli olabilir ve daha uzun çevrim ömrü sağlayabilir. Hassas parçalar, ince saclar veya daha düşük yüzey profili istenen uygulamalarda tercih edilebilir. GL sınıfı, genel amaçlı kumlamada dengeli bir çözüm sunar. Birçok türbinli kumlama makinesi için başlangıç seçimi olarak uygundur. GH sınıfı ise daha serttir; ağır pas, sert tufal, kalın döküm yüzeyi veya daha agresif temizlik gerektiren durumlarda değerlendirilir.
| Sertlik Sınıfı | Davranış | Uygun Uygulama | Dikkat Edilecek Nokta |
|---|---|---|---|
| GP | Daha tok ve daha az agresif | İnce sac, hassas yüzey, düşük profil | Ağır tufalda süre uzayabilir |
| GL | Dengeli sertlik ve dayanım | Genel kumlama, boya öncesi hazırlık | Çoğu hatta ilk deneme sınıfıdır |
| GH | Daha sert ve agresif | Ağır tufal, sert döküm, hızlı temizlik | Makine aşınması izlenmelidir |
| GP ile GL | GL daha hızlı temizleyebilir | Orta korozyonlu parçalar | Yüzey profili karşılaştırılmalıdır |
| GL ile GH | GH daha yüksek darbe etkisi verir | Zor yüzeyler | Kırılma ve toz oranı artabilir |
| Seçim yöntemi | Deneme, ölçüm ve maliyet analizi | Her sektör | Yalnızca sertliğe göre karar verilmemelidir |
Sertlik seçimi yapılırken parça kalınlığı, hedef yüzey pürüzlülüğü, kaplama sistemi, makine tipi ve geri kazanım sistemi birlikte değerlendirilmelidir. Örneğin İzmit’te çelik konstrüksiyon boyayan bir tesis ile Bursa’da ince otomotiv sacı işleyen bir tedarikçinin aynı S230 sertlik sınıfını kullanması gerekmez.
S230, S170 ve S280 Çelik Shot Seçim Kılavuzu
S230 seçimi çoğu zaman S170 ve S280 ile karşılaştırılarak yapılır. Bu üç tane boyutu, birbirine yakın görünse de uygulama sonucu bakımından belirgin farklar yaratır. S170 daha ince olduğu için daha yumuşak yüzey etkisi sağlar, küçük boşluklara daha kolay girer ve ince kaplama öncesi daha kontrollü profil oluşturabilir. S280 daha iri olduğu için darbe enerjisi daha yüksektir; ağır korozyon, kalın tufal ve sert döküm yüzeylerinde avantaj sağlayabilir. S230 ise dengeli bir geçiş noktasıdır.
Satın alma sürecinde yalnızca “daha hızlı temizleyen ürün” hedeflenirse toplam maliyet artabilir. Çok iri shot boya sarfiyatını artıran yüksek profil bırakabilir. Çok ince shot ise üretim süresini uzatabilir. S230, bu iki risk arasında orta çözüm sunduğundan, Türkiye’de karma ürün işleyen tesisler için stok yönetimini de kolaylaştırır.
Örneğin Konya’da tarım makinesi parçaları üreten bir işletme, hem döküm hem sac parça işliyorsa S230 GL sınıfı ile genel temizlikte iyi sonuç alabilir. Buna karşılık ağır çelik döküm temizleyen bir dökümhane S280 veya S330 gibi daha iri seçenekleri test edebilir. İnce dekoratif metal parçalarda ise S170 daha uygun olabilir.
S230 seçimi için pratik yöntem, üç aşamalı denemedir. Önce mevcut yüzey durumu kaydedilir. Ardından aynı makinede S170, S230 ve S280 kısa parti denemesi yapılır. Son olarak yüzey profili, temizlik süresi, shot tüketimi, toz miktarı ve boya tutunması birlikte karşılaştırılır. Bu ölçümlere göre karar vermek, yalnızca katalog değerlerine göre seçim yapmaktan daha güvenilirdir.
Kumlama Temizliği ve Yüzey Profili Elde Etme Verileri
S230 çelik shot, yüzey temizliği ve profil oluşturma arasında dengeli bir etki sağlar. Boya, astar, metal kaplama veya koruyucu kaplama uygulanmadan önce yüzeyin temiz, kuru, yağsız ve uygun pürüzlülükte olması gerekir. Kumlama işlemi, eski pası, hadde tufalını, döküm kumunu, gevşek oksitleri ve bazı yüzey kirlerini giderir. Aynı zamanda kaplamanın mekanik tutunmasını destekleyen mikro profil oluşturur.
Yüzey profili; shot boyutu, sertliği, hız, atış açısı, parça mesafesi, işlem süresi ve makine ayarlarıyla değişir. S230 genellikle orta düzey profil isteyen sistemlerde kullanılır. İnce film boya uygulamalarında profil çok yüksek olursa boya tepe noktalarını yeterince kapatamayabilir. Kalın koruyucu kaplamalarda ise profil çok düşük olursa tutunma yetersiz kalabilir.
Türkiye’de deniz yapıları, liman ekipmanları ve çelik köprü parçaları gibi korozyon riski yüksek ürünlerde yüzey hazırlama kalitesi çok önemlidir. İzmir Aliağa, Tuzla tersaneler bölgesi, Yalova, İskenderun ve Mersin çevresindeki tesislerde tuzlu ortam etkisi nedeniyle kaplama sistemi kadar kumlama kalitesi de belirleyicidir. S230, uygun sertlik ve makine ayarıyla bu tür uygulamalarda dengeli sonuç verebilir.
| Uygulama | S230 Etkisi | S170 ile Karşılaştırma | S280 ile Karşılaştırma |
|---|---|---|---|
| Boya öncesi çelik yüzey | Dengeli profil ve hızlı temizlik | Daha hızlıdır | Daha düşük profil bırakabilir |
| Döküm parça temizliği | Genel kum ve oksit giderme | Daha etkili darbe sağlar | Ağır dökümde daha naziktir |
| İnce sac | Kontrollü kullanılmalıdır | S170 daha güvenli olabilir | S280’e göre daha düşük risklidir |
| Kaynaklı konstrüksiyon | Kaynak çevresi temizliğinde uygundur | Daha kısa süre sağlayabilir | Daha az agresif iz bırakır |
| Paslı yüzey | Orta-ağır pas için uygundur | Daha iyi kaldırma gücü verir | Çok ağır pas için daha yavaş kalabilir |
| Seri üretim hattı | Kararlı çevrim sağlar | Daha az toz hedeflenebilir | Daha düşük boya sarfiyatı sağlayabilir |
Yüzey profilinin gerçek değeri mutlaka ölçülmelidir. Görsel temizlik yeterli gibi görünse de kaplama performansı için pürüzlülük ölçümü, toz kontrolü ve tuz kirliliği kontrolü gerekebilir. S230’un başarısı, doğru makine ayarıyla birlikte değerlendirilmelidir.
Ekipman Uyumluluğu ve Tüketim Oranı Optimizasyonu
S230 çelik shot, türbinli kumlama makinelerinde, döner tamburlu sistemlerde, askılı tip makinelerde, konveyörlü hatlarda ve bazı basınçlı hava kumlama sistemlerinde kullanılabilir. Ancak her ekipman için uygunluk aynı değildir. Türbinli makinelerde küresel shotun akışkanlığı ve geri kazanılabilirliği avantaj sağlar. Basınçlı hava sistemlerinde nozül çapı, hava debisi ve ayırıcı kapasitesi daha dikkatli seçilmelidir.
Tüketim oranını azaltmak için yalnızca ucuz ürün almak yeterli değildir. Düşük kaliteli shot daha hızlı kırılabilir, daha fazla toz oluşturabilir ve ayırıcıdan atılan fireyi artırabilir. Bu durumda kilogram fiyatı düşük olsa bile gerçek parça başı maliyet yüksek çıkar. İyi bir S230, daha uzun çevrim ömrüyle toplam maliyeti düşürebilir.
Optimizasyon için düzenli olarak makine doluluk oranı, türbin paleti aşınması, ayırıcı hava ayarı, toz filtresi durumu ve shot karışım dengesi kontrol edilmelidir. Kumlama haznesinde zamanla yeni, aşınmış ve kırılmış tanelerden oluşan bir çalışma karışımı oluşur. Bu karışımın çok inceye dönmesi, temizlik hızını ve profil kontrolünü bozar. Bu nedenle düzenli taze shot takviyesi ve ayırıcı ayarı gerekir.
Türkiye’de enerji maliyetleri, bakım işçilikleri ve duruş süreleri işletme giderlerinde önemli yer tutar. 2026’ya doğru sanayi tesislerinde enerji verimli kumlama hatları, otomatik tüketim izleme, toz emisyon kontrolü, geri dönüşümlü aşındırıcı yönetimi ve daha düşük karbon ayak izi talebi artacaktır. Avrupa’ya ihracat yapan firmalar için çevresel uygunluk, atık yönetimi ve sürdürülebilir tedarik zinciri belgeleri daha fazla önem kazanacaktır.
Gelecek eğilimlerde akıllı sensörlerle tane karışımı izleme, yapay zekâ destekli türbin ayarı, otomatik yüzey profili raporlama ve parti bazlı dijital izlenebilirlik öne çıkacaktır. Türkiye’de özellikle otomotiv, raylı sistem, savunma, rüzgâr enerjisi ve ağır makine sektörlerinde bu teknolojiler daha hızlı yayılabilir.
Şirketimiz
SDBALLS Industry Corp, hassas çelik bilya üretimindeki uzun yıllara dayanan deneyimini, endüstriyel küresel metal ürünler ve tedarik çözümleriyle birleştiren bir üretim ve tedarik ortağıdır. Şirket, karbon çeliği, krom çeliği ve paslanmaz çelik bilyalarda farklı hassasiyet sınıflarıyla çalışır; aynı zamanda müşterilerin çok malzemeli küre ve özel tedarik ihtiyaçlarına destek olur. Türkiye pazarı için yaklaşımımız, yalnızca ürün satmak değil, uygulamaya uygun seçim, kalite sürekliliği ve sevkiyat güvenilirliği sağlamaktır.
Teknolojik kabiliyetler açısından SDBALLS, ölçü kontrolü, sertlik takibi, malzeme doğrulama ve üretim izlenebilirliği üzerine kurulu bir kalite anlayışı uygular. Yüzey hazırlama medyası seçimi yapan müşteriler için tane boyutu, küresellik, sertlik ve uygulama performansı gibi parametrelerin birlikte değerlendirilmesi gerektiğini biliriz. Kalite yönetimi ve teknik kontrol süreçleri hakkında daha fazla bilgi almak isteyen kullanıcılar kalite ve teknik yeterlilikler sayfasını inceleyebilir.
Üretim kabiliyetleri bakımından SDBALLS, farklı çelik bilya türlerinde geniş üretim deneyimine, düzenli kapasite planlamasına ve seri kalite kontrol alışkanlığına sahiptir. Bu altyapı, müşterilerin sadece standart ürün değil, uzun vadeli ve tekrarlanabilir tedarik arayışlarına cevap vermeyi kolaylaştırır. Ürün gamı hakkında genel bilgi için ürün çözümleri bölümünden yararlanılabilir.
Hizmet kabiliyetleri açısından Türkiye’deki alıcılar için en önemli konular; doğru ürün eşleştirme, ambalaj seçimi, parti belgeleri, teslimat planı ve satış sonrası iletişimdir. SDBALLS, küresel müşteri ağına hizmet verirken tedarik zinciri birleştirme yaklaşımıyla çalışır. Şirket yapısı ve uzun vadeli iş birliği anlayışı hakkında bilgi için şirket hakkında sayfası ziyaret edilebilir. Farklı sektörlerdeki kullanım alanlarını görmek isteyenler ise uygulama alanları bağlantısından faydalanabilir.
Türkiye pazarı özelinde İstanbul ve Kocaeli’de metal işleme, Bursa’da otomotiv, Konya’da makine ve döküm, İzmir’de liman bağlantılı sanayi, Ankara’da savunma ve raylı sistem, Kayseri’de mobilya metal aksamları, Gaziantep’te makine ve ekipman üretimi gibi farklı ihtiyaçlar bulunur. Bu nedenle tek tip öneri yerine, parça geometrisi ve kaplama hedefi dikkate alınarak seçim yapılmalıdır.
Sık Sorulan Sorular
S230 çelik shot tam olarak ne anlama gelir?
S230, çelik shotun yaklaşık tane boyutunu ifade eden bir sınıflandırmadır. Nominal çap yaklaşık 0,6 mm’dir. Bu değer, standart elek dağılımı içinde değerlendirilmelidir; her tanenin birebir aynı çapta olması beklenmez.
S230 Türkiye’de hangi sektörlerde kullanılır?
Dökümhaneler, çelik konstrüksiyon üreticileri, otomotiv yan sanayi, tersaneler, makine imalatçıları, tarım ekipmanı üreticileri, raylı sistem tedarikçileri ve boya öncesi yüzey hazırlama tesisleri S230’u yaygın olarak kullanır.
S230 mu S170 mi daha iyi?
Bu, uygulamaya bağlıdır. S170 daha ince ve daha kontrollü yüzey etkisi sağlar. S230 daha yüksek temizlik hızı ve orta yüzey profili sunar. İnce parçalar için S170, genel amaçlı temizlik için S230 daha uygun olabilir.
S230 mu S280 mi seçilmelidir?
S280 daha iri olduğu için ağır pas ve kalın tufalda daha agresif olabilir. Ancak daha yüksek profil ve daha fazla makine aşınması riski yaratabilir. S230, dengeli temizlik ve profil isteyen tesislerde daha güvenli bir başlangıçtır.
GP, GL ve GH sertlikleri nasıl seçilir?
GP daha tok ve daha yumuşak, GL dengeli, GH daha sert ve agresiftir. Hassas yüzeylerde GP, genel kumlamada GL, ağır tufal veya zor döküm yüzeylerinde GH denenebilir. En doğru seçim saha testiyle yapılır.
S230 yüzeyde hangi profili oluşturur?
Profil değeri makine hızı, türbin gücü, parça mesafesi, işlem süresi, sertlik ve mevcut yüzey durumuna bağlıdır. S230 genellikle orta düzey profil oluşturur. Boya sistemi için gereken pürüzlülük mutlaka ölçülmelidir.
Ucuz S230 almak neden riskli olabilir?
Düşük kaliteli ürün hızlı kırılabilir, çok toz çıkarabilir, makine aşınmasını artırabilir ve yüzey kalitesini bozabilir. Bu nedenle yalnızca kilogram fiyatına değil, tüketim oranı ve parça başı maliyete bakılmalıdır.
S230 paslanır mı?
Çelik esaslı olduğu için nemli ortamda paslanabilir. Bu nedenle kuru depoda, kapalı ambalajda ve zeminden yükseltilmiş palet üzerinde saklanmalıdır. Liman sevkiyatlarında nem koruması özellikle önemlidir.
Türkiye’ye sevkiyatta hangi ambalaj uygundur?
Genellikle güçlü torba, paletli ambalaj veya ihtiyaca göre büyük torba tercih edilir. İstanbul, İzmir, Mersin ve Gemlik gibi liman hatlarında palet dayanımı, nem koruması ve etiket izlenebilirliği önemlidir.
S230 seçiminde en güvenilir yöntem nedir?
En güvenilir yöntem kontrollü denemedir. Aynı makinede S170, S230 ve S280 karşılaştırılır; temizlik süresi, yüzey profili, tüketim, toz miktarı ve kaplama sonucu birlikte değerlendirilir. Böylece teknik ve ekonomik karar daha doğru verilir.
Yazar Hakkında
SD Ball olarak, dünya çapında yüksek hassasiyetli çelik bilye çözümleri sunmaya adanmış profesyonel bir üreticiyiz. Yılların verdiği uzmanlıkla, çeşitli endüstriyel uygulamaları desteklemek için gelişmiş üretim süreçleri, sıkı kalite kontrolü ve özelleştirilmiş çözümler konusunda uzmanlaşmış bulunuyoruz. Malzeme seçiminden son kontrole kadar, müşterilerimizin daha yüksek verimlilik, dayanıklılık ve ürün kalitesi elde etmelerine yardımcı olmak için güvenilir ürünler ve tutarlı performans sağlıyoruz.
Paylaşmak
Ürün Kategorisi
İlgili Makaleler
-
Türkiye İçin 10 mm POM Asetal Bilya Teknik Rehberi
10 mm POM asetalik plastik bilya; düşük sürtünme, yüksek boyutsal kararlılık, düşük nem alma, iyi aşınma direnci ve metal bilyalara göre hafiflik isteyen uygulamalarda kullanılan hassas bir mühendislik plastik küresidir. Türkiye’de özellikle İstanbul, Kocaeli, Bursa, İzmir, Konya, Ankara ve Gaziantep çevresindeki makine imalatçıları, rulman sistemleri, valf üreticileri, otomasyon hatları, gıda ekipmanı üreticileri ve medikal parça tedarikçileri tarafından tercih edilir. 10 mm çap, küçük rulman benzeri destekler, düşük yük taşıyan hareketli mekanizmalar, dozaj valfleri, kontrol küreleri, konveyör yardımcı sistemleri ve hassas plastik parçalar için yaygın bir ölçüdür.POM malzeme ailesi genellikle iki ana gruba ayrılır: POM-H homopolimer ve POM-C kopolimer. POM-H daha yüksek sertlik, çekme dayanımı ve rijitlik sunabilir; POM-C ise kimyasal dayanım, sıcak suya karşı direnç ve üretim kararlılığı açısından çoğu endüstriyel uygulamada dengeli bir seçimdir. Türkiye pazarında satın alma yaparken yalnızca fiyat değil, çap toleransı, yuvarlaklık, yüzey pürüzlülüğü, malzeme izlenebilirliği, parti tutarlılığı, ambalaj ve teslim planı birlikte değerlendirilmelidir.10 mm POM bilyalarda pratik olarak G0, G1, G2 ve G3 gibi hassasiyet sınıfları kullanılabilir. G0 en hassas sınıf olarak özel ölçüm ve çok düşük çap sapması isteyen uygulamalar için uygundur. G1 ve G2, hassas mekanik sistemlerde yaygın seçeneklerdir. G3 ise genel endüstriyel kullanım, düşük maliyetli mekanizmalar ve yüksek hassasiyet gerektirmeyen montajlar için tercih edilebilir. Ancak plastik bilyalarda kalite sınıfı tanımı üreticiye ve teknik şartnameye göre değişebileceği için siparişten önce ölçüm yöntemi ve kabul kriterleri yazılı olarak netleştirilmelidir.KonuKısa DeğerlendirmeTürkiye’de Tipik KullanımSatın Alma NotuMalzemePOM-H daha rijit, POM-C daha dengeli kimyasal direnç sunar.Makine, otomasyon, valf, rulman yardımcısıOrtam sıcaklığı ve kimyasal temas mutlaka bildirilmelidir.Çap10 mm, küçük ve orta ölçekli hassas mekanizmalarda yaygındır.İstanbul ve Bursa çevresi makine montaj hatlarıNominal çap ile gerçek ölçüm aralığı birlikte yazılmalıdır.HassasiyetG0-G3 aralığı farklı tolerans ihtiyaçlarını karşılar.Rulman benzeri yuvalar ve valf mekanizmalarıPlastik bilyalarda sınıf standardı tedarikçiyle doğrulanmalıdır.SürtünmePOM düşük sürtünme katsayısı sayesinde sessiz hareket sağlar.Konveyör, kızak, hareketli destek sistemleriYağsız veya az yağlı çalışma koşulu belirtilmelidir.Nem etkisiNaylona göre daha düşük nem alma ve daha iyi ölçü kararlılığı sunar.Nemli depo ve liman yakınındaki tesislerİzmir, Mersin ve Kocaeli gibi nemli bölgelerde avantajlıdır.MaliyetPTFE’den ekonomik, metal bilyadan daha hafif bir alternatiftir.Genel sanayi ve seri üretimToplam sahip olma maliyeti hesaplanmalıdır.Bu tablo, hızlı seçim için temel çerçeveyi verir. Nihai karar ise yük, hız, çalışma sıcaklığı, kimyasal temas, yüzey temas malzemesi ve istenen hizmet ömrüne göre verilmelidir. Türkiye’ye ithalat yapan firmalar için ayrıca teslim süresi, gümrük planı, numune onayı ve parti bazlı kalite raporları da kritik önemdedir.POM, yüksek kristalli yapısı sayesinde mühendislik plastikleri arasında iyi mekanik dayanım, düşük sürtünme ve yüksek boyutsal kararlılık sunan bir malzemedir. 10 mm bilya üretiminde POM seçimi, çoğu zaman metal bilyanın gereksiz ağır veya fazla iletken olduğu; PTFE’nin ise fazla yumuşak veya pahalı kaldığı durumlarda doğru dengeyi sağlar. POM-H ve POM-C arasındaki farkı anlamak, özellikle Türkiye’de yedek parça, seri üretim ve özel proje tedariklerinde hatalı malzeme seçimini önler.POM-H homopolimer yapıdadır. Genellikle daha yüksek çekme dayanımı, daha yüksek sertlik ve daha iyi yaylanma direnci sağlayabilir. Hassas mekanik parçalarda rijitlik istendiğinde güçlü bir seçenektir. Bununla birlikte bazı kimyasal ortamlarda ve sürekli sıcak su temasında POM-C kadar dengeli olmayabilir. POM-C kopolimer yapıdadır ve birçok endüstriyel koşulda daha iyi kimyasal direnç, daha düşük iç gerilim ve daha kararlı işlenebilirlik sunar. Özellikle valf, pompa, gıda makinesi ve sıvı temaslı sistemlerde POM-C sıklıkla tercih edilir.Türkiye’de otomotiv yan sanayi Bursa ve Kocaeli çevresinde yoğunlaştığı için POM bilyalar küçük mekanik düzeneklerde, test aparatlarında ve plastik gövdeli hareketli parçalarda karşımıza çıkar. İzmir ve Manisa hattında beyaz eşya, elektrikli küçük cihaz ve ambalaj makineleri üreticileri, sessiz çalışma ve düşük ağırlık avantajı nedeniyle POM bilyaları kullanabilir. Konya, Kayseri ve Ankara’daki makine imalatçıları ise özel ekipmanlarda ölçü kararlılığı ve kolay tedarik edilebilirlik nedeniyle POM-C’yi pratik bir çözüm olarak değerlendirebilir.Karşılaştırma ÖlçütüPOM-HPOM-CSeçim YorumuMekanik rijitlikGenellikle daha yüksekYüksek fakat daha dengeliYük altında şekil değiştirme kritikse POM-H öne çıkabilir.Çekme dayanımıTipik olarak daha güçlüEndüstriyel uygulamalar için yeterliYük analizi yapılmadan yalnızca değere bakılmamalıdır.Kimyasal dayanımBelirli ortamlarda sınırlı olabilirDaha geniş kullanım aralığı sunarSıvı ve temizlik kimyasalı temasında POM-C avantajlıdır.Sıcak su dayanımıDaha dikkatli değerlendirilmelidirDaha kararlı performans verebilirGıda ve temizlik ekipmanlarında POM-C sık seçilir.İşleme kararlılığıYüksek hassasiyet gerektirirDaha stabil üretim sağlayabilirBilya partilerinde ölçü tutarlılığı için önemlidir.Maliyet ve bulunabilirlikUygulamaya göre değişirYaygın ve dengeli seçenekTürkiye’de genel tedarikte POM-C daha kolay bulunabilir.Tipik kullanımRijit parçalar, hassas mekanizmalarValfler, pompalar, gıda ekipmanlarıOrtam koşulları seçimde belirleyicidir.Bu karşılaştırma, POM-H ve POM-C’nin birbirinin doğrudan daha iyi veya daha kötü alternatifi olmadığını gösterir. Doğru seçim, gerçek uygulamanın gereksinimlerine bağlıdır. Satın alma şartnamesinde “10 mm POM bilya” yazmak çoğu zaman yeterli değildir; malzeme tipi, renk, yoğunluk, yüzey görünümü, çap toleransı ve test raporu beklentisi ayrıca belirtilmelidir.10 mm POM bilyalarda çap toleransı, montaj boşluğu ve çalışma davranışı üzerinde doğrudan etkilidir. Bilya bir valf içinde sızdırmazlık elemanı olarak kullanılıyorsa çap farkı akış kontrolünü etkileyebilir. Bir kızak veya taşıyıcı sistemde kullanılıyorsa çap tutarsızlığı titreşim, ses ve düzensiz hareket yaratabilir. Bir ölçüm aparatında veya hassas mekanizmada kullanılıyorsa yuvarlaklık ve parti içi dağılım çok daha kritik hale gelir.G0, G1, G2 ve G3 gibi sınıflandırmalar, plastik bilyalar için üretici bazlı kalite seviyelerini ifade edebilir. Metal bilyalardaki uluslararası kalite tanımlarıyla birebir aynı kabul edilmemelidir. Bu nedenle Türkiye’deki alıcıların sipariş öncesinde “ölçüm sıcaklığı”, “ölçüm cihazı”, “örnekleme adedi”, “ortalama çap”, “tek bilya çap sapması”, “yuvarlaklık” ve “yüzey kusuru kabul kriteri” gibi maddeleri netleştirmesi önerilir.Plastik malzemeler sıcaklık ve nem değişimlerinden metale göre daha fazla etkilenebilir. POM’un düşük nem alma özelliği büyük avantaj sağlasa da ölçüm ortamı yine de önemlidir. İstanbul limanı üzerinden gelen bir parti ile kuru iç Anadolu deposunda bekleyen parti arasında ambalaj ve koşullandırma farkı olabilir. Bu nedenle kritik uygulamalarda gelen kontrol öncesi malzemenin belirli bir süre standart ortamda bekletilmesi faydalıdır.Hassasiyet SınıfıTipik Kullanım SeviyesiÖlçü BeklentisiAvantajDikkat Edilecek NoktaG0Çok hassas uygulamalarÇok dar çap dağılımıEn iyi eşleşme ve düşük titreşimMaliyet ve teslim süresi daha yüksek olabilir.G1Hassas mekanik sistemlerDar toleransPerformans ve maliyet dengesiNumune onayı önerilir.G2Genel hassas endüstriyel kullanımOrta-dar toleransSeri üretimde pratik seçimValf ve rulman benzeri yuvalarda test edilmelidir.G3Genel mekanik kullanımDaha geniş toleransEkonomik ve hızlı tedarikHassas sızdırmazlık için uygun olmayabilir.Özel seçilmiş partiProje bazlı uygulamaMüşteri şartnamesine göreUygulamaya özel uyumEk ölçüm ve ayıklama maliyeti doğurur.Karışık parti riskiKontrolsüz stok kullanımıDağınık ölçü aralığıKısa vadede ucuz görünebilirMontaj sorunları ve iade riski yükselir.Tabloda görüldüğü gibi hassasiyet sınıfı yalnızca teknik bir sayı değil, satın alma stratejisidir. Çok hassas sınıf her zaman en doğru seçim değildir; düşük yük ve geniş yuvalı uygulamalarda G3 yeterli olabilir. Buna karşılık sızdırmazlık, tekrarlı pozisyonlama veya düşük gürültü beklentisi varsa G1 veya G0 sınıfı daha güvenli bir tercih olabilir.10 mm POM asetalik plastik bilyanın mekanik performansı üç ana başlık altında değerlendirilir: sertlik, çekme dayanımı ve eğilme modülü. Sertlik, yüzeyin baskı ve aşınmaya karşı direncini gösterir. Çekme dayanımı, malzemenin kopmadan önce taşıyabileceği gerilme düzeyini ifade eder. Eğilme modülü ise bilyanın temas yükleri altında ne kadar rijit davranacağını anlamaya yardımcı olur. Bilya küresel formda olduğu için gerçek çalışma koşulunda noktasal temas gerilmeleri oluşur; bu nedenle yalnızca katalog değerleriyle karar vermek yeterli değildir.POM, metal kadar yüksek yük taşımaz; fakat hafiflik, düşük ses, korozyon yapmama ve yağsız çalışma avantajları sayesinde birçok uygulamada daha uygun olabilir. Örneğin bir paslanmaz çelik bilya yüksek yük altında avantajlıdır; ancak gıda ekipmanındaki plastik gövdeye zarar verebilir. POM bilya ise daha yumuşak temas davranışı sağlayarak plastik yuvaların ömrünü uzatabilir. Benzer şekilde otomasyon hatlarında metal bilyanın çıkardığı ses, POM kullanımıyla azaltılabilir.Türkiye’de üreticiler çoğu zaman aynı hattı farklı iklim ve depo koşullarında çalıştırır. Mersin limanına yakın bir gıda paketleme tesisinde sıcak ve nemli ortam etkili olabilirken, Ankara’daki bir savunma yan sanayi atölyesinde ölçü kararlılığı ve izlenebilirlik daha ön plandadır. Bu nedenle mekanik özellikler, çevresel şartlarla birlikte değerlendirilmelidir.ÖzellikPOM İçin Genel BeklentiUygulamadaki EtkiKarşılaştırma YorumuSertlikOrta-yüksek mühendislik plastik sertliğiAşınma ve yüzey ezilmesini azaltırNaylona göre kararlı, PTFE’ye göre daha serttir.Çekme dayanımıPlastikler içinde güçlü değerlerYapısal güven verirMetalden düşük, birçok plastikten yüksektir.Eğilme modülüYüksek rijitlik sağlarYuvarlanma formunu korumaya yardım ederPTFE’den belirgin şekilde daha rijittir.Darbe davranışıİyi fakat uygulamaya bağlıAni yüklerde kırılma riski azaltılabilirNaylon bazı darbelerde avantajlı olabilir.Aşınma direnciDüşük sürtünmeyle birlikte iyidirUzun süreli hareketlerde önemlidirYağlama koşuluna göre performans değişir.Sıcaklık etkisiOrta sıcaklık aralığında kararlıÇap ve rijitlik değişimi sınırlı kalırYüksek sıcaklıkta özel malzeme gerekebilir.Yorulma davranışıTekrarlı hareketlerde iyi sonuç verebilirValf ve otomasyon parçalarında önemlidirGerçek çevrim testi önerilir.Bu özellikler, 10 mm POM bilyanın neden çok yönlü bir seçenek olduğunu açıklar. Ancak mühendislik uygulamalarında güvenlik katsayısı, temas yüzeyi, hız, yağlama, sıcaklık ve kimyasal etki birlikte hesaplanmalıdır. Kritik projelerde numune üzerinden saha testi yapmak, seri siparişten önce en güvenli yöntemdir.POM bilyaların en güçlü yönlerinden biri düşük sürtünme katsayısıdır. Bu özellik, hareketli parçaların daha sessiz, daha az enerji kaybıyla ve daha düşük aşınmayla çalışmasına yardımcı olur. “Kendinden yağlayıcı” ifadesi, POM’un tamamen yağsız her koşulda sınırsız çalışacağı anlamına gelmez; ancak birçok düşük ve orta yük uygulamasında ek yağlamaya olan ihtiyacı azaltabilir. Bu durum, özellikle kirlenmeye hassas sistemlerde avantaj sağlar.Gıda makineleri, ambalaj hatları, küçük valfler, dozaj mekanizmaları ve otomasyon parçalarında fazla yağ kullanımı istenmeyebilir. Yağ, toz ve parçacık tutabilir; temizlik gereksinimini artırabilir veya ürün güvenliği açısından sorun yaratabilir. POM bilyalar, düşük sürtünme davranışı sayesinde bu tür uygulamalarda temiz ve pratik bir çözüm sunar. Türkiye’de gıda, tekstil ve ambalaj üretiminin yoğun olduğu İstanbul, İzmir, Gaziantep ve Bursa bölgelerinde bu avantaj önemlidir.Düşük sürtünme performansı, karşı yüzey malzemesine bağlıdır. POM bilya metal, alüminyum, paslanmaz çelik, başka bir plastik veya kaplamalı yüzey üzerinde farklı davranabilir. Yüzey pürüzlülüğü arttıkça aşınma da artabilir. Ayrıca yük yüksekse, hız fazlaysa veya sıcaklık yükseliyorsa sürtünme kaynaklı ısı malzeme performansını etkileyebilir. Bu nedenle düşük sürtünme avantajını kullanırken sistem tasarımının da uygun olması gerekir.Satın alma sürecinde tedarikçiden yüzey görünümü, çap tutarlılığı ve varsa özel katkılı POM seçenekleri hakkında bilgi istenmelidir. Bazı uygulamalarda saf POM yeterliyken, bazı durumlarda özel yağlayıcı katkılar veya farklı mühendislik plastikleri daha uygun olabilir. Ancak 10 mm standart POM bilya, maliyet ve performans dengesinin güçlü olduğu yaygın bir çözümdür.Boyutsal kararlılık, 10 mm POM bilyanın seçilmesindeki en önemli nedenlerden biridir. Plastik malzemeler nem, sıcaklık ve kimyasal temasla ölçü değiştirebilir. POM’un düşük nem alma oranı, özellikle naylonla karşılaştırıldığında büyük avantaj sağlar. Naylon bilyalar belirli koşullarda su alarak şişebilir; bu da çap değişimi, sıkışma, sürtünme artışı veya çalışma boşluğunun kaybolması gibi sorunlara yol açabilir. POM ise daha kararlı ölçü davranışıyla hassas yuvalarda daha güvenilir performans verebilir.Türkiye’nin farklı bölgelerinde nem koşulları ciddi değişiklik gösterir. İzmir, Mersin, Kocaeli, İstanbul ve Trabzon gibi kıyı bölgelerinde depo nemi ve sıcaklık değişimleri dikkate alınmalıdır. İç Anadolu’daki Konya, Ankara ve Kayseri gibi şehirlerde ise daha kuru ortamlar görülebilir. Aynı 10 mm POM bilya, uygun ambalaj ve stok yönetimiyle bu farklı koşullarda tutarlı performans sağlayabilir.Boyutsal kararlılık yalnızca nemle ilgili değildir. Kalıp veya işleme kaynaklı iç gerilimler, soğutma koşulları, hammadde kalitesi ve üretim sonrası ayıklama süreçleri de bilyanın ölçü tutarlılığını etkiler. Bu nedenle teknik şartnameye yalnızca “10 mm” yazmak yerine, kabul edilebilir çap aralığı, yuvarlaklık, yüzey kusuru ve parti içi dağılım yazılmalıdır. Kritik alımlarda ilk parça onayı, numune raporu ve seri üretim kontrol planı talep edilmelidir.Sürdürülebilirlik açısından da boyutsal kararlılık önemlidir. Ölçü tutarlılığı yüksek parçalar daha az fire, daha az iade ve daha az duruş anlamına gelir. 2026 ve sonrasında Avrupa Yeşil Mutabakatı’nın tedarik zincirlerine etkisi arttıkça, Türkiye’den Avrupa’ya üretim yapan firmalar için malzeme izlenebilirliği, ambalaj verimliliği ve uzun ömürlü parça seçimi daha önemli hale gelecektir.POM, naylon ve PTFE, plastik bilya pazarında sık karşılaştırılan üç mühendislik malzemesidir. Her birinin avantajı farklıdır. POM dengeli mekanik özellikler, düşük sürtünme ve düşük nem alma sunar. Naylon daha tok ve bazı darbe koşullarında avantajlı olabilir; ancak nem alma eğilimi ölçü değişimine yol açabilir. PTFE ise çok düşük sürtünme ve yüksek kimyasal direnç sağlar; fakat mekanik dayanım ve sertlik açısından POM’a göre daha zayıf, maliyet açısından ise çoğu zaman daha yüksektir.Türkiye’de alıcıların sık yaptığı hata, yalnızca “plastik bilya” ifadesiyle fiyat toplamaktır. Oysa POM bilya ile naylon bilya aynı uygulamada tamamen farklı sonuç verebilir. Valf içinde sızdırmazlık isteniyorsa kimyasal uyumluluk önemlidir. Bir kayar mekanizmada düşük sürtünme gerekiyorsa POM veya PTFE düşünülebilir. Yüksek darbe ve esneklik beklentisi varsa naylon değerlendirilebilir. Nemli ortamda çap kararlılığı isteniyorsa POM öne çıkar.MalzemeGüçlü YönZayıf YönPOM ile KarşılaştırmaTipik KullanımPOMDüşük sürtünme, iyi rijitlik, düşük nem almaÇok yüksek sıcaklık ve güçlü kimyasallarda sınırlıDengeli genel çözümValf, rulman yardımcısı, otomasyon, hassas parçaNaylonTokluk ve darbe dayanımıNem alma nedeniyle ölçü değişimiPOM daha boyutsal kararlı olabilirTekerlek, makara, darbe alan parçalarPTFEÇok düşük sürtünme ve yüksek kimyasal dirençDüşük sertlik ve yüksek maliyetPOM daha rijit ve ekonomik olabilirKimyasal valfler, özel contalama sistemleriPolietilenEkonomik ve kimyasal olarak dayanıklıDaha düşük rijitlikPOM daha hassas mekanik davranış sunarGenel plastik parça ve hafif yükPolipropilenHafiflik ve kimyasal dirençAşınma ve rijitlik sınırlıPOM hareketli parçalarda daha güçlüdürKimyasal ekipman ve hafif uygulamaPaslanmaz çelikYüksek yük ve sıcaklık dayanımıAğır, sesli ve korozyon sınıfına bağlıPOM daha hafif ve sessizdirRulman, ağır mekanik sistemlerBu karşılaştırma, malzeme seçiminin uygulama merkezli yapılması gerektiğini gösterir. 10 mm POM bilya, birçok uygulamada en dengeli seçenektir; ancak kimyasal ortam çok agresifse PTFE, darbe ve esneklik daha önemliyse naylon, yüksek yük gerekiyorsa metal bilya daha uygun olabilir. Satın alma kararında teknik uygunluk, birim fiyatın önünde değerlendirilmelidir.10 mm POM asetalik bilyalar, klasik yüksek yüklü rulmanların yerine her zaman kullanılamaz; fakat düşük yük, düşük ses ve korozyonsuz çalışma istenen destek mekanizmalarında başarılı sonuç verir. Plastik gövdeli rulman benzeri sistemlerde, bilyalı transfer ünitelerinde, hareketli kızaklarda ve hafif taşıma düzeneklerinde POM’un düşük sürtünmesi ve düşük ağırlığı önemli avantaj sağlar.Dişli ve mekanik aktarma sistemlerinde POM bilya doğrudan dişli elemanı olmayabilir; ancak pozisyonlama, kilitleme, yaylı mekanizma, tıklama hissi oluşturan düzenekler ve hareket sınırlandırıcı parçalar içinde kullanılabilir. Otomotiv iç mekan parçaları, küçük ev aletleri, elektronik muhafazalar ve makine güvenlik parçalarında bu tür kullanımlar görülebilir. Bursa ve Kocaeli’deki otomotiv tedarikçileri için bu tip küçük bileşenlerin kalite tutarlılığı montaj verimliliğini etkiler.Valf uygulamaları, POM bilyaların en dikkatli değerlendirilmesi gereken alanlardan biridir. Küre şeklindeki parça akışı açma-kapama, geri kaçışı önleme veya dozaj kontrolü amacıyla kullanılabilir. Burada çap toleransı, yüzey kalitesi ve kimyasal uyumluluk kritik önemdedir. Su, zayıf kimyasallar, gıda sıvıları veya temizlik maddeleriyle temas varsa POM-C çoğu zaman daha güvenli seçim olabilir; ancak her sıvı için uyumluluk testi yapılmalıdır.Hassas komponent uygulamalarında ise ölçü kararlılığı, yüzey görünümü ve parti izlenebilirliği ön plana çıkar. Medikal yardımcı ekipman, laboratuvar cihazı, optik düzenek, elektronik test aparatı ve ölçüm fikstürlerinde 10 mm POM bilya tercih edilebilir. Bu tür uygulamalar için tedarikçinin kalite belgeleri, ölçüm raporu ve parti kayıtları önemlidir. SDBALLS hakkında daha fazla kurumsal bilgiye şirket tanıtım sayfası üzerinden ulaşılabilir.Türkiye’de uygulama çeşitliliği giderek artmaktadır. 2026 eğilimleri arasında daha sessiz otomasyon hatları, enerji verimli hareket sistemleri, metal yerine hafif mühendislik plastikleri, daha temiz üretim ortamları ve izlenebilir tedarik zinciri öne çıkacaktır. POM bilyalar bu eğilimlerin bir kısmına doğrudan yanıt verir; çünkü hafif, dayanıklı, sessiz ve bakımı kolay çözümler sunar.SDBALLS Industry Corp, 1996’dan bu yana hassas bilya üretimi ve çok malzemeli küresel parça tedariki alanında çalışan deneyimli bir sanayi kuruluşudur. Şirketin ana üretim uzmanlığı karbon çelik, krom çelik ve paslanmaz çelik bilyalar üzerindedir; bunun yanında plastik, cam, seramik, bakır ve alüminyum gibi farklı malzemelerden bilya ihtiyaçları için entegre tedarik desteği de sunar. Bu yaklaşım, Türkiye’de aynı projede hem metal hem plastik bilya kullanan alıcıların tedarik süreçlerini sadeleştirmesine yardımcı olur.Teknolojik kabiliyetler açısından şirket, hassas ölçüm, kalite kontrol, sınıflandırma, yüzey değerlendirme ve parti izlenebilirliği konularına odaklanır. POM 10 mm asetalik bilya gibi plastik ürünlerde üretim ve tedarik sürecinin en önemli kısmı, malzeme şartnamesinin doğru anlaşılması ve uygulamaya uygun kalite seviyesinin seçilmesidir. Müşterinin kullanım ortamı, beklenen tolerans, temas yüzeyi ve miktar bilgisi değerlendirildiğinde daha doğru teknik öneri sunulabilir. Kalite yaklaşımı hakkında ayrıntılı bilgi için kalite ve teknik yetkinlikler sayfası incelenebilir.Üretim kabiliyetleri bakımından SDBALLS, üç üretim tesisi ve yıllık 5.000 tonun üzerinde kapasiteyle küresel pazara hizmet verir. Ana ürün yelpazesinde G10’dan G1000’e kadar farklı hassasiyetlerde çelik bilyalar yer alır. Plastik bilya gibi tamamlayıcı ürünlerde ise güvenilir tedarik ağını ve teknik seçim deneyimini kullanarak alıcıların tek bir sorumlu tedarik noktasıyla çalışmasına destek olur. Ürün gruplarını görmek isteyen Türkiye’deki alıcılar ürün seçenekleri sayfasından başlangıç yapabilir.Hizmet kabiliyetleri, yalnızca ürün göndermekten ibaret değildir. Teknik ön değerlendirme, numune yönlendirmesi, parti bazlı kalite belgeleri, ihracat ambalajı, teslim planı ve çok ülkeye sevkiyat koordinasyonu gibi konular da sürecin parçasıdır. İstanbul, İzmir, Mersin ve Kocaeli limanları üzerinden çalışan Türk ithalatçıları için doğru ambalaj, net evrak ve zamanında sevkiyat büyük önem taşır. SDBALLS, 50’den fazla ülkeye hizmet veren satış yapısıyla farklı pazarların gereksinimlerini yönetme deneyimine sahiptir. Uygulama örnekleri için endüstriyel kullanım alanları sayfası ziyaret edilebilir.Satın alma danışmanlığı açısından Türkiye pazarında önerilen yaklaşım şudur: Önce uygulama tanımlanmalı, ardından malzeme türü seçilmeli, sonra tolerans sınıfı belirlenmeli ve son olarak toplam tedarik maliyeti hesaplanmalıdır. Numune onayı alınmadan yüksek hacimli siparişe geçmek, özellikle valf ve hassas mekanizma uygulamalarında risklidir. Düzenli alımlarda yıllık talep planı paylaşmak ise maliyet, üretim planı ve teslim güvenilirliği açısından avantaj sağlar.10 mm POM asetalik bilya Türkiye’de hangi sektörlerde kullanılır?Makine imalatı, otomotiv yan sanayi, gıda ekipmanı, ambalaj makineleri, valf üretimi, otomasyon sistemleri, medikal yardımcı cihazlar, laboratuvar ekipmanları ve hafif hareket sistemlerinde kullanılır. İstanbul, Bursa, Kocaeli, İzmir ve Konya bu taleplerin yoğun görüldüğü sanayi merkezleridir.POM-H mi POM-C mi daha iyidir?Tek bir doğru cevap yoktur. POM-H daha yüksek rijitlik ve mekanik dayanım istenen uygulamalarda avantajlı olabilir. POM-C ise kimyasal dayanım, sıcak su kararlılığı ve genel üretim dengesi açısından çoğu endüstriyel uygulamada güvenli bir seçenektir.G0-G3 hassasiyet sınıfları ne anlama gelir?Bu sınıflar, çap toleransı ve ölçü tutarlılığı seviyesini ifade eder. G0 en hassas, G3 daha genel kullanım seviyesidir. Plastik bilyalarda sınıf tanımı üreticiye göre değişebileceği için şartname ve ölçüm yöntemi yazılı olarak doğrulanmalıdır.10 mm POM bilya naylondan daha mı kararlıdır?Nem alma açısından genellikle evet. POM, naylona göre daha düşük nem alma eğilimine sahiptir. Bu nedenle nemli ortamlarda çap kararlılığı ve montaj boşluğu açısından daha güvenilir olabilir.POM bilya PTFE bilyaya göre neden tercih edilir?POM, PTFE’ye göre daha rijit, daha sert ve çoğu uygulamada daha ekonomiktir. PTFE çok düşük sürtünme ve yüksek kimyasal dayanım gerektiğinde öne çıkar; ancak mekanik yük ve maliyet açısından POM daha dengeli olabilir.10 mm POM bilya gıda ekipmanlarında kullanılabilir mi?Uygun malzeme belgesi, kullanım ortamı ve mevzuat şartları sağlanıyorsa kullanılabilir. Ancak gıda teması olan uygulamalarda malzeme uygunluğu, temizlik kimyasalları, sıcaklık ve izlenebilirlik mutlaka doğrulanmalıdır.POM bilyalar yağsız çalışabilir mi?Birçok düşük ve orta yük uygulamasında yağlama ihtiyacını azaltabilir. Fakat yüksek hız, yüksek yük veya aşındırıcı yüzey koşullarında yağlama, yüzey kalitesi ve ısı yönetimi yeniden değerlendirilmelidir.Türkiye’ye ithalatta hangi bilgiler siparişte yer almalıdır?Malzeme türü, çap, tolerans sınıfı, renk, miktar, ambalaj, kabul kriterleri, test raporu beklentisi, teslim şekli ve kullanım uygulaması belirtilmelidir. Kritik projelerde numune onayı tavsiye edilir.POM bilya metal bilyanın yerine geçebilir mi?Düşük yük, sessiz çalışma, hafiflik ve korozyonsuzluk istenen uygulamalarda geçebilir. Ancak yüksek yük, yüksek sıcaklık veya yüksek hassasiyetli rulman uygulamalarında metal bilya daha uygun olabilir.2026 yılında POM bilya tedarikinde hangi eğilimler öne çıkacak?Daha izlenebilir tedarik zinciri, sürdürülebilir ambalaj, düşük fire oranı, enerji verimli hareket sistemleri, hafif parça tasarımı ve dijital kalite kayıtları öne çıkacaktır. Türkiye’de Avrupa’ya üretim yapan firmalar için belge ve parti takibi daha önemli hale gelecektir. -
Türkiye İçin TSS #9 Tungsten Saçma Rehberi 2026
Türkiye’de hindi avı, su kuşu avcılığı, küçük kalibre denemeleri ve yüksek desen yoğunluğu gerektiren özel fişek uygulamalarında TSS #9 tungsten alaşımlı saçma, 2026 yılı için en çok tartışılan yüksek yoğunluklu saçma seçeneklerinden biridir. TSS ifadesi, tungsten esaslı süper yoğun saçmayı anlatır. Tipik TSS #9 saçma, yaklaşık 18 g/cm³ yoğunluk sınıfında değerlendirilir; bu değer kurşundan belirgin biçimde yüksektir. Bu nedenle #9 gibi küçük çaplı bir pellet, çapına göre şaşırtıcı düzeyde enerji koruyabilir ve hedef üzerinde derin nüfuziyet sağlayabilir.En pratik cevap şudur: TSS #9, küçük çapına rağmen yoğunluğu sayesinde daha fazla pellet sayısı, daha dolu desen, daha uzun etkili menzil ve daha düşük deformasyon sunar. Bir ons içinde yaklaşık 362 adet #9 TSS pellet bulunması, avcıya 12, 20, 28 kalibre ve .410 namlu çapı gibi farklı platformlarda yoğun desen kurma avantajı sağlar. Ancak bu avantaj, doğru şok seçimi, namlu uyumu, fişek basıncı, yerel mevzuat, etik mesafe ve güvenli atış ilkeleriyle birlikte değerlendirilmelidir.Türkiye pazarı açısından İstanbul, İzmir, Mersin, Bursa, Konya, Ankara ve Samsun gibi ticaret merkezlerinde av ekipmanı, endüstriyel bilye, saçma ve hassas metal parça tedarik zincirleri gelişmiştir. TSS fişekler pahalı olabilir; bu yüzden satın alma kararında yalnızca pellet yoğunluğu değil, kaynak güvenilirliği, parti tutarlılığı, ölçü toleransı ve paketleme kalitesi de incelenmelidir. SDBALLS Industry Corp, hassas çelik bilye üretimindeki uzun yıllara dayalı deneyimini, kurşunsuz saçma ve çok malzemeli küre tedariki alanındaki çözüm ortaklığıyla birleştirerek Türkiye’deki ithalatçılar ve sanayi alıcıları için istikrarlı bir tedarik yaklaşımı sunar.KonuTSS #9Geleneksel kurşun #5 ile karşılaştırmaTürkiye’de pratik sonuçYoğunlukYaklaşık 18 g/cm³ sınıfıKurşundan daha yoğundurKüçük pellet daha iyi enerji korurPellet sayısıOns başına yaklaşık 362 adetAynı ağırlıkta daha çok pelletDesen yoğunluğu artarÇapYaklaşık 2,03 mm sınıfı#5 kurşundan küçüktürDaha çok isabet noktası oluşurSertlikYüksekKurşun daha kolay ezilirDesen bozulması azalırMaliyetYüksekKurşun daha ucuzdurÖzel av ve performans odaklı kullanımKullanımHindi, küçük kalibre ve yoğun desenKlasik av uygulamalarıEtik mesafe ve mevzuatla uyum gerekirTablodaki karşılaştırma, TSS #9 saçmanın temel avantajının yalnızca “daha ağır metal” olmasından kaynaklanmadığını gösterir. Asıl fark; yoğunluk, sertlik, küçük çap ve yüksek pellet sayısının birlikte çalışmasıdır. Bu kombinasyon doğru fişek tasarımıyla desteklendiğinde, Türkiye’de özellikle bilinçli avcılar ve teknik tedarikçiler için güçlü bir seçenek oluşur.TSS saçmanın performansını anlamak için önce malzeme bileşimine bakmak gerekir. TSS genellikle yüksek oranda tungsten içeren, demir, nikel veya benzeri bağlayıcı elementlerle sinterlenmiş yoğun bir alaşım olarak değerlendirilir. Piyasada farklı üreticiler farklı formüller kullansa da kaliteli TSS saçmalarda tungsten oranı çoğunlukla 95% ve üzeri sınıfta ifade edilir. Bu yapı, saçmaya kurşuna kıyasla çok daha yüksek yoğunluk, sertlik ve boyutsal kararlılık kazandırır.18 g/cm³ yoğunluk değeri, TSS saçmayı av fişeği dünyasında özel bir konuma taşır. Kurşun yaklaşık 11,3 g/cm³ yoğunluğa sahiptir. Çelik saçma ise yaklaşık 7,8 g/cm³ düzeyindedir. Bu nedenle aynı çapta TSS pellet, kurşun ve çelik saçmaya göre daha fazla kütle taşır. Aynı ağırlıkta yükleme yapıldığında ise küçük çaplı çok sayıda TSS pellet kullanmak mümkün olur. Bu durum, özellikle #9 boyutunda belirgin hale gelir.Yüksek tungsten oranı üretimde hassas kontrol gerektirir. Toz metalurjisi, sinterleme, sınıflandırma, eleme, yüzey kontrolü ve çap toleransı gibi adımlar nihai performansı etkiler. Saçmanın yalnızca yoğun olması yeterli değildir; pelletlerin küreselliği, çap dağılımı, yüzey pürüzlülüğü ve sertlik tutarlılığı da önemlidir. Düzgün olmayan pelletler namlu içinde farklı sürtünme davranışı gösterebilir, şoktan geçerken beklenenden farklı desen üretebilir veya fişek içinde homojen dağılmayabilir.Türkiye’deki alıcılar için malzeme sertifikası, parti analiz raporu, yoğunluk beyanı ve ölçü kontrol kayıtları tedarik sürecinde öne çıkar. İstanbul İkitelli, Bursa sanayi bölgeleri, Konya av ve silah ekipmanı çevresi, İzmir liman bağlantıları ve Mersin lojistik hattı gibi merkezlerde ithal ürünlerin teknik belgelerle desteklenmesi ticari güveni artırır. Özellikle yüksek maliyetli TSS ürünlerinde yalnızca fiyat listesine bakmak yerine malzeme izlenebilirliği incelenmelidir.Malzeme türüYaklaşık yoğunlukSertlik davranışıDeformasyon eğilimiTSS ile karşılaştırmaTipik kullanım yorumuTSS tungsten alaşımı18 g/cm³ sınıfıÇok yüksekÇok düşükReferans yüksek performansYoğun desen ve uzun menzilKurşun11,3 g/cm³DüşükYüksekDaha yumuşak ve ucuzKlasik av fişekleriÇelik7,8 g/cm³Orta-yüksekDüşükDaha hafif kalırKurşunsuz ekonomik seçenekBizmut9,6 g/cm³ civarıOrtaOrtaTSS kadar yoğun değildirNamlusu hassas tüfeklerde seçenekTungsten matriksDeğişkenFormüle bağlıOrta-düşükTSS’den farklı yapıÖzel fişek segmentleriKaplamalı çelik saçmaÇeliğe yakınKaplamaya bağlıDüşükDaha düşük enerji tutarEkonomik ve kurşunsuz uygulamaBu tablo, TSS’nin malzeme üstünlüğünü netleştirir. Ancak her malzemenin doğru kullanım alanı vardır. TSS, en yüksek yoğunluk ve desen performansı arayan kullanıcıya hitap ederken; çelik veya kaplamalı çelik saçma, maliyet ve mevzuat odaklı geniş hacimli pazarlarda önemini korur.#9 TSS saçmanın çapı yaklaşık 2,03 mm sınıfında kabul edilir. Bu çap, geleneksel kurşun avcılığında küçük bir numara gibi görünse de TSS’nin yüksek yoğunluğu nedeniyle terminal performans farklıdır. Bir ons yükte yaklaşık 362 adet pellet bulunması, özellikle dar hedef bölgelerinde yoğun isabet dağılımı sağlama açısından değerlidir. Hindi avında baş ve boyun bölgesi küçük olduğundan, tek bir büyük pellet yerine çok sayıda yeterli enerjili küçük pellet avantaj sağlayabilir.Pellet sayısı, desen yoğunluğunu belirleyen ana faktörlerden biridir. Aynı yük ağırlığında daha küçük pellet daha çok adet demektir; fakat küçük pelletin enerji kaybı normalde daha hızlı olur. TSS burada devreye girer. Yüksek yoğunluk, #9 pelletin hızını ve enerjisini kurşun veya çelik muadillerine göre daha iyi korumasına yardımcı olur. Bu nedenle #9 TSS, “küçük ama etkili” bir saçma sınıfı olarak kabul edilir.Türkiye’de 20 kalibre, 28 kalibre ve .410 gibi daha hafif platformlara ilgi arttıkça, yüksek pellet sayısı daha önemli hale gelmiştir. Daha hafif tüfek kullanan avcılar, geri tepme kontrolü ve taşınabilirlik avantajı ister. TSS #9, düşük hacimli yüklerde bile yeterli desen yoğunluğu sağlayabildiği için küçük kalibrelerde dikkat çeker. Yine de her fişek her namluda aynı sonucu vermez; desen testi yapılmadan sahada kesin karar verilmemelidir.Üretim açısından #9 gibi küçük çaplı pelletlerde sınıflandırma hassasiyeti zordur. Çap toleransı genişlerse fişek içindeki pellet davranışı değişebilir. Çok küçük farklar bile yoğun desen isteyen kullanıcılar için önemlidir. SDBALLS’ın hassas küre üretimi alanındaki bilgi birikimi, çap kontrolü, yüzey ayrımı ve parti tutarlılığı gibi konularda Türkiye’deki alıcıların beklediği teknik yaklaşımı destekler. Şirketin ürün grupları hakkında daha fazla bilgi almak isteyenler ürün çözümleri sayfasını inceleyebilir.Saçma numarasıYaklaşık çapPellet sayısı eğilimiTSS #9 ile karşılaştırmaDesen etkisiKullanım yorumuTSS #7Daha büyükDaha az#9’dan daha iriDaha seyrek ama ağır pelletDaha büyük hedeflerTSS #8OrtaYüksek#9’dan az pelletDengeli desenÇok amaçlı kullanımTSS #9Yaklaşık 2,03 mmOns başına yaklaşık 362Referans yoğun desenÇok sık isabet dağılımıHindi ve küçük kalibreTSS #9,5Daha küçükDaha fazla#9’dan daha yoğun sayıÇok sık desenMevzuat ve enerji kontrolü gerekirKurşun #5Daha büyükDaha az#9 TSS’den iri ama daha az yoğunDaha az isabet noktasıKlasik hindi fişeğiÇelik #3Daha büyükOrtaTSS #9’dan çok daha hafif malzemeHacim yüksek olabilirKurşunsuz ekonomik seçenekBuradaki karşılaştırma, #9 TSS’nin neden yalnızca küçük saçma olarak görülmemesi gerektiğini açıklar. Önemli olan çapın tek başına küçüklüğü değil, çap ile yoğunluk arasındaki dengedir.TSS #9’un popülerleşmesinin ana nedenlerinden biri, kurşun #5 gibi daha iri saçmalarla benzer terminal etki sunabildiğinin saha testleri ve balistik hesaplarla tartışılmasıdır. Burada dikkat edilmesi gereken nokta, “tamamen aynı” ifadesinden kaçınmaktır. Enerji, hız, pellet kütlesi, hedef mesafesi, darbe açısı, tüy ve doku direnci gibi birçok değişkene bağlıdır. Ancak yüksek yoğunluklu TSS #9 pelletin, küçük çapına rağmen av hedefinde yeterli nüfuziyet sağlayabildiği kabul edilir.Kurşun #5 daha büyük çaplıdır ve tek pellet başına daha yüksek hacim sunar. Fakat kurşun yumuşaktır; namludan çıkışta ve şok geçişinde deformasyona uğrayabilir. Deforme pelletler havada daha fazla sürüklenme yaşar, desen dışına çıkabilir ve hedefe daha düzensiz enerji aktarabilir. TSS #9 ise sert ve küresel formunu daha iyi korur. Bu nedenle küçük çap dezavantajı, yoğunluk ve form kararlılığıyla telafi edilir.Pratikte etik avcılık için yalnızca enerji eşdeğerliği iddiasına güvenmek doğru değildir. Türkiye’de avcıların yasal av sezonu, tür kısıtlamaları, fişek sınırlamaları ve yerel mevzuata uyması gerekir. Ayrıca her avcı kendi tüfeğiyle 30, 35, 40 ve gerekiyorsa daha ileri mesafelerde desen testi yapmalıdır. Hedef üzerinde yeterli pellet sayısı ve tutarlı merkez yoğunluğu görülmeden menzil uzatmak etik değildir.KriterTSS #9Kurşun #5Avantaj kimde?AçıklamaSaha sonucuYoğunlukÇok yüksekOrta-yüksekTSS #9Tungsten alaşımı daha yoğundurEnerji koruma artarPellet sayısıÇok fazlaDaha azTSS #9Aynı ağırlıkta daha çok pelletDaha sık desenTek pellet çapıKüçükBüyükKurşun #5Fiziksel çap daha geniştirGeniş temas alanıDeformasyonÇok düşükYüksekTSS #9Sertlik formu korurDaha düzenli uçuşMaliyetYüksekDüşükKurşun #5Hammadde ve üretim farkıBütçe avantajıUzun menzil potansiyeliYüksekOrtaTSS #9Desen ve enerji birlikte korunurTestle doğrulanmalıdırBu enerji ve nüfuziyet karşılaştırması, TSS #9’un kurşun #5’e karşı neden güçlü bir alternatif olduğunu gösterir. Ancak iyi fişek tasarımı, doğru şok ve güvenli atış disiplini olmadan hiçbir saçma malzemesi tek başına başarı garantisi vermez.Desen testi, TSS #9 fişek seçiminin en kritik aşamasıdır. Teorik yoğunluk ve pellet sayısı ne kadar iyi olursa olsun, her tüfek namlusu, şok ve fişek kombinasyonu farklı sonuç verir. Türkiye’de avcılar çoğunlukla 12 ve 20 kalibre tüfeklerle sahaya çıksa da son yıllarda 28 kalibre ve .410 platformlarına ilgi artmıştır. Bu platformların hepsinde desen testi yapılmadan etkili menzil belirlenmemelidir.Temel test yöntemi sade olabilir: Büyük bir hedef kağıdı kullanılır, merkez noktası işaretlenir, 30 metre, 35 metre ve 40 metre gibi mesafelerde atış yapılır. Sonra hedef üzerinde 25 cm veya 30 cm çaplı daire içinde kalan pellet sayısı ölçülür. Hindi avında baş-boyun bölgesine düşen isabet sayısı özellikle önemlidir. Desen sadece merkezde yoğunlaşıp kenarlarda boşluk bırakıyorsa gerçek saha koşullarında hata payı artar.Şok seçimi TSS için ayrı önem taşır. TSS çok sert olduğu için bazı namlu ve şoklarla uyum konusu kontrol edilmelidir. Üretici tavsiyesine aykırı dar şok kullanmak riskli olabilir. Modern TSS fişekler genellikle özel tapa ve koruyucu yapı ile tasarlanır. Ama yine de her tüfeğin teknik limitleri vardır. Kullanıcıların tüfek ve şok üreticisinin açıklamalarını takip etmesi gerekir.Türkiye koşullarında İç Anadolu’nun açık arazileri, Karadeniz’in ormanlık alanları, Ege’nin zeytinlik ve makilik bölgeleri, Marmara’nın karma av sahaları farklı görüş mesafeleri yaratır. Açık arazide uzun mesafe cazip görünse de etik atış için yalnızca ölçülmüş desen ve yeterli nüfuziyet esas alınmalıdır. TSS #9’un amacı sorumsuz mesafe uzatmak değil, makul mesafede daha güvenilir ve yoğun desen sunmaktır.Test unsuruÖnerilen yaklaşımTSS #9 etkisiKurşunla karşılaştırmaHata riskiTürkiye’de notMesafe30, 35, 40 metre kademeleriDesen korunabilirKurşun daha hızlı dağılabilirTest yapılmazsa yüksekSaha koşuluna göre kararŞokÜretici uyumuna göreSert pellet özel dikkat isterKurşun daha toleranslıdırYanlış şok hasar verebilirYetkili servis bilgisi alınmalıHedef kağıdıGeniş yüzeyBoşluklar görünürHer malzeme için gerekliKüçük kağıt yanıltırAv kulüplerinde uygulanabilirDaire sayımı25 veya 30 cm alanYoğun isabet beklenirKurşunda adet daha azdırMerkez kayması gözden kaçabilirBirden fazla atış yapılmalıFişek partisiAynı seriyle testTutarlılık ölçülürHer fişekte değişebilirParti farkı yanıltırİthalatta parti kaydı önemliEtik kararYeterli yoğunluk varsa kullanımGüvenilirlik artarMesafe sınırlı kalabilirAşırı özgüven tehlikelidirMevzuat ve güvenlik öncelikliDesen testi sonuçları kayıt altına alınmalıdır. Mesafe, hava durumu, fişek markası, saçma numarası, şok türü ve tüfek modeli not edildiğinde kullanıcı zamanla kendi ekipmanı için en doğru kombinasyonu belirleyebilir.TSS #9’un en dikkat çekici yönlerinden biri, küçük kalibrelerde yüksek performans alanı açmasıdır. 12 kalibre tüfekler hâlâ en yaygın platformdur ve yüksek yük kapasitesi sayesinde yoğun desen oluşturmak kolaydır. Ancak 20 kalibre, daha hafif taşıma ve daha düşük geri tepme arayan avcılar için güçlü bir seçenektir. 28 kalibre ve .410 ise TSS sayesinde geçmişe göre daha ciddi performans konuşmalarına konu olmaktadır.12 kalibre TSS #9 yükler, yüksek pellet sayısı ve geniş desen toleransı sunabilir. Buna karşılık fişek maliyeti yüksektir ve geri tepme bazı yüklerde belirgin olabilir. 20 kalibre, Türkiye’de hem genç avcılar hem de uzun yürüyüş yapan kullanıcılar için dengeli bir platformdur. TSS #9 ile 20 kalibre, birçok durumda 12 kalibreye yakın desen yoğunluğu verebilir. 28 kalibre ise daha niş bir pazara hitap eder; doğru fişek bulunduğunda hafiflik ve etkinlik dengesi sağlar..410 namlu çapı için TSS #9 özel bir anlam taşır. Geleneksel saçmalarla .410 sınırlı pellet yükü nedeniyle daha dar kullanım alanına sahipken, TSS küçük hacimde etkili pellet sayısı sağlar. Yine de .410 kullanımı yüksek disiplin ister. Desen alanı dar olabilir, atış hatası toleransı düşüktür ve etik mesafe daha dikkatli belirlenmelidir.Türkiye’de ruhsat, av mevzuatı, fişek tedariki ve ithalat prosedürleri kalibre seçiminde rol oynar. İstanbul ve Ankara perakende ağları daha geniş ürün çeşitliliğine sahipken, Anadolu şehirlerinde özel TSS fişek bulmak daha zor olabilir. Bu nedenle sezon öncesi tedarik planı yapmak, parti numarasını kaydetmek ve test için yeterli fişek ayırmak önemlidir.TSS’nin yüksek sertliği, performansın merkezinde yer alır. Kurşun saçma namlu içinde ivmelenirken, tapa basıncı ve şok geçişi sırasında ezilebilir. Bu ezilme pelletin küresel formunu bozar. Küreselliğini kaybeden pellet havada daha düzensiz uçar, hızını daha hızlı kaybeder ve desen dışına sapabilir. TSS pelletler ise çok daha sert olduğu için formunu koruma eğilimindedir.Azalan deformasyon, özellikle uzun mesafede desen kalitesini etkiler. Daha yuvarlak pellet daha öngörülebilir uçuş sergiler. Bu da hedef üzerinde daha düzenli dağılım anlamına gelir. Ayrıca sert pelletlerin birbirine sürtünme ve sıkışma davranışı da fişek tasarımında dikkate alınmalıdır. Bu nedenle kaliteli TSS fişeklerde tapa, tampon malzemesi, yükleme basıncı ve şok uyumu dikkatle tasarlanır.Sertlik avantajının bir de güvenlik boyutu vardır. TSS çok sert olduğu için eski namlular, uygun olmayan şoklar veya korumasız yüklemelerle kullanılmamalıdır. Kullanıcı, tüfek üreticisinin TSS veya tungsten alaşımlı saçma kullanımına izin verip vermediğini kontrol etmelidir. Bu konu özellikle eski av tüfekleri, ince cidarlı namlular ve sabit dar şoklu modeller için önemlidir.SDBALLS’ın üretim kabiliyetleri açısından bakıldığında, hassas küresel parçaların ölçü, yüzey ve kalite kontrolü şirketin temel uzmanlık alanları arasındadır. Karbon çeliği, krom çeliği ve paslanmaz çelik bilyelerde G10’dan G1000’e uzanan kalite sınıflarıyla çalışmak, küresellik ve tolerans yönetimi konusunda disiplin gerektirir. Bu üretim kültürü, kurşunsuz çelik saçma ve farklı malzemeli küre tedarikinde de kalite bakışını güçlendirir. Teknik kalite süreçlerini incelemek isteyen Türkiye’deki alıcılar kalite ve teknik kontrol bilgileri üzerinden genel yaklaşımı görebilir.TSS #9’un en büyük dezavantajı maliyettir. Tungsten hammaddesi pahalıdır, üretim süreci zordur ve küçük çaplı pelletlerde hassas sınıflandırma ek maliyet oluşturur. Türkiye’ye ithal edilen TSS fişeklerde döviz kuru, gümrük, lojistik, sigorta, bayi marjı ve sezonluk talep fiyatı etkiler. Bu nedenle TSS, genellikle yüksek hacimli ekonomik av fişeği değil, performans odaklı özel kullanım ürünü olarak konumlanır.Maliyet analizi yapılırken fişek başına fiyat tek ölçüt olmamalıdır. Eğer bir TSS fişek daha yoğun ve güvenilir desen sağlıyorsa, avcı sezon boyunca daha az atışla daha yüksek başarı elde edebilir. Ancak bu yaklaşım etik avcılık ve doğru test ile anlamlıdır. Sadece pahalı fişek kullanmak başarı getirmez. Tüfek uyumu, şok seçimi ve saha disiplini aynı derecede önemlidir.Tedarik değerlendirmesinde belgeler öne çıkar. Yoğunluk beyanı, saçma numarası, pellet sayısı, paketleme bilgisi, parti numarası, menşe ve uyum dokümanları kontrol edilmelidir. Türkiye’de ithalatçı veya bayi seçerken uzun vadeli ürün devamlılığı önemlidir. Bir sezon alınan fişeğin sonraki sezon bulunamaması, desen testlerinin boşa gitmesine neden olabilir.Yerel tedarik zinciri açısından İstanbul liman ve antrepo ağı, İzmir Aliağa bağlantıları, Mersin Limanı, Bursa ve Konya sanayi kümeleri önemli rol oynar. Av pazarıyla birlikte endüstriyel bilye, metal küre ve saçma tedariki yapan firmalar için lojistik güvenilirliği kritik hale gelir. SDBALLS, üretim ve entegre tedarik rolünü birleştirerek farklı malzeme kürelerinde alıcıların satın almasını sadeleştirebilir. Şirketin uygulama alanlarına yönelik genel çerçeveye uygulama çözümleri sayfasından ulaşılabilir.2026 trendlerinde üç başlık öne çıkacaktır. Birincisi, kurşunsuz av mühimmatı politikalarının güçlenmesi ve çevresel hassasiyetin artmasıdır. İkincisi, küçük kalibreli verimli fişeklere talebin büyümesidir. Üçüncüsü ise tedarik zincirinde izlenebilirlik ve parti bazlı kalite belgesinin standart beklenti haline gelmesidir. Türkiye’de avcılık toplulukları ve ithalatçılar, performans kadar sürdürülebilirlik ve mevzuat uyumunu da daha fazla konuşacaktır.SDBALLS Industry Corp, Shandong merkezli, hassas çelik bilye üretimi ve entegre küre tedariki alanında uzun yıllara dayanan deneyime sahip bir sanayi kuruluşudur. Şirket, karbon çeliği bilyeler, krom çeliği bilyeler, paslanmaz çelik bilyeler ve farklı hassasiyet sınıflarında endüstriyel küreler üretir. Bu temel uzmanlık, ölçü kararlılığı, yüzey kalitesi, sınıflandırma, parti yönetimi ve kalite güvencesi gibi konularda güçlü bir teknik altyapı oluşturur.Teknolojik kabiliyetler açısından SDBALLS, hassas üretim hatları, kalite kontrol sistemleri ve uluslararası yönetim standartlarına dayalı süreçlerle çalışır. IATF 16949, ISO 9001 ve ISO 14001 gibi kalite ve çevre yönetimi belgeleri, alıcılar için güven veren bir çerçeve sunar. Türkiye pazarında otomotiv yan sanayi, rulman, mobilya mekanizmaları, teker sistemleri, kayar sistemler ve dış mekan atış ekipmanları gibi farklı sektörlerde tutarlı kalite beklentisi vardır. Bu beklenti, yalnızca ürün satışı değil, teknik iletişim ve doğru spesifikasyon yönetimi gerektirir.Üretim kabiliyetleri açısından şirket, birden fazla üretim tesisi ve yüksek yıllık kapasiteyle çalışır. Çelik bilye üretimindeki deneyimini kurşunsuz çelik saçma çözümleriyle tamamlar. Tavlanmış ve kaplamalı saçma seçenekleri, Avrupa ve Amerika pazarlarında beklenen sertlik ve uyum gerekliliklerine göre geliştirilebilir. TSS doğrudan her pazarda standart ürün olarak bulunmasa bile, SDBALLS’ın çok malzemeli küre tedarik ağı; plastik, cam, seramik, bakır, alüminyum ve benzeri malzemelerde satın alma konsolidasyonu yapmak isteyen Türkiye’deki ithalatçılar için avantaj sağlayabilir.Hizmet kabiliyetleri tarafında SDBALLS, küresel satış ekibi ve müşteri odaklı tedarik modeliyle çalışır. Türkiye’den alım yapan firmalar için teknik spesifikasyonların netleştirilmesi, numune süreci, kalite belgesi paylaşımı, paketleme tercihi ve sevkiyat planı önemlidir. İstanbul, İzmir, Mersin veya Bursa üzerinden ithalat yapan alıcılar, tek bir güvenilir tedarikçiyle farklı ürün gruplarını yönetmek isteyebilir. SDBALLS bu noktada yalnızca üretici değil, entegre tedarik ortağı olarak da konumlanır. Kurumsal geçmişi ve üretim yaklaşımı hakkında daha fazla bilgi için şirket hakkında bilgiler sayfası incelenebilir.Türkiye’deki potansiyel müşteriler için en doğru yaklaşım, kullanım amacını açık tanımlamakla başlar. Av saçması, endüstriyel bilye, taşlama medyası, kayar sistem küresi veya özel malzeme küresi aynı tedarik mantığıyla değerlendirilmemelidir. Her ürünün tolerans, sertlik, yüzey, paketleme ve mevzuat ihtiyacı ayrıdır. SDBALLS, uzun dönemli iş birliği kurmak isteyen alıcılar için bu teknik ayrımı yönetebilecek bir tedarik yapısı sunar.TSS #9 saçma Türkiye’de hangi kullanıcılar için uygundur?TSS #9, yüksek desen yoğunluğu ve küçük kalibre performansı arayan bilinçli avcılar için uygundur. Hindi avı, özel desen testi yapan kullanıcılar ve hafif tüfek tercih edenler tarafından değerlendirilir. Ancak yerel av mevzuatı ve fişek uyumu mutlaka kontrol edilmelidir.Ons başına 362 pellet ne anlama gelir?Bu değer, bir ons ağırlıktaki #9 TSS yükte yaklaşık 362 adet pellet bulunduğunu ifade eder. Daha fazla pellet, hedef üzerinde daha sık isabet dağılımı sağlayabilir. Fakat gerçek performans tüfek, şok ve fişek tasarımına bağlıdır.TSS #9 gerçekten kurşun #5 yerine geçer mi?Bazı enerji ve nüfuziyet karşılaştırmalarında TSS #9’un kurşun #5’e yakın terminal etki sunabildiği görülür. Ancak bu mutlak bir eşitlik değildir. Mesafe, hız, desen yoğunluğu ve hedef koşulları dikkate alınmalıdır.TSS fişekler neden pahalıdır?Tungsten hammaddesi pahalıdır ve üretim süreci hassas kontrol gerektirir. Küçük çaplı pelletlerde sınıflandırma, yoğunluk kontrolü ve kalite güvencesi maliyeti artırır. Türkiye’ye ithalatta lojistik ve döviz kuru da fiyatı etkiler.Her tüfekte TSS kullanılabilir mi?Hayır. TSS çok sert bir malzemedir. Tüfek ve şok üreticisinin tungsten alaşımlı saçma kullanımına izin verip vermediği kontrol edilmelidir. Eski namlular ve uygun olmayan dar şoklar risk oluşturabilir.12 kalibre mi 20 kalibre mi daha avantajlıdır?12 kalibre daha fazla yük kapasitesi sunar. 20 kalibre ise daha hafif taşıma ve daha düşük geri tepme avantajı verir. TSS #9 sayesinde 20 kalibre, doğru fişek ve şokla güçlü desen performansı sağlayabilir..410 ile TSS #9 kullanmak mantıklı mı?.410 platformunda TSS #9, sınırlı fişek hacmine rağmen etkili pellet sayısı sağlayabilir. Ancak atış toleransı düşüktür. Desen testi yapılmalı ve etik mesafe dikkatle belirlenmelidir.Türkiye’de TSS satın alırken nelere bakılmalıdır?Ürün belgesi, saçma numarası, yoğunluk beyanı, parti numarası, ithalatçı güvenilirliği ve fişek devamlılığı incelenmelidir. Sezon öncesi test için yeterli miktar ayrılması önerilir.2026’da TSS pazarında hangi eğilimler öne çıkacak?Kurşunsuz mühimmat talebi, çevresel sürdürülebilirlik, küçük kalibre verimliliği, parti izlenebilirliği ve teknik belge beklentisi artacaktır. Türkiye’de ithalatçılar için güvenilir tedarik zinciri daha önemli hale gelecektir.SDBALLS Türkiye pazarına nasıl katkı sağlayabilir?SDBALLS, hassas çelik bilye üretimi, kurşunsuz saçma çözümleri ve çok malzemeli küre tedarikiyle Türkiye’deki sanayi ve dış mekan ekipmanı alıcılarına destek olabilir. Şirket, üretim kalitesi ile entegre tedarik hizmetini birleştirir. -
Türkiye İçin 1 İnç YYPE Plastik Bilye Teknik Rehberi
1 inç YYPE plastik bilye, nominal olarak 25,4 mm çapa sahip, düşük yoğunluklu, su üzerinde yüzebilen, kimyasallara dirençli ve elektriksel yalıtım sağlayan yarı kristal yapılı bir plastik küredir. Türkiye’de bu bilyeler; İstanbul, Kocaeli, Bursa, İzmir, Konya, Ankara, Gaziantep ve Mersin gibi sanayi merkezlerinde seviye kontrolü, hafif mekanik ayırma, vana elemanı, laboratuvar düzenekleri, sıvı üstü kaplama, yüzer sistemler ve elektriksel yalıtım gerektiren yardımcı parçalarda kullanılır.YYPE, yani yüksek yoğunluklu polietilen, çoğu su bazlı ortamda düşük su emme oranı, iyi darbe dayanımı ve geniş kimyasal uyumluluğu ile öne çıkar. 1 inç ölçü, hem küçük hat uygulamalarında hem de manuel montajlı ekipmanlarda kolay tedarik edilen pratik bir boyuttur. Standart uygulamalarda çalışma sıcaklığı genellikle -30°C ile +70°C aralığında değerlendirilir. Bu sınırın dışında kullanılacak ürünlerde yük, süre, kimyasal ortam, basınç ve tolerans sınıfı ayrıca incelenmelidir.Satın alma aşamasında yalnızca çap bilgisi yeterli değildir. Malzeme sınıfı, çap toleransı, yüzey kalitesi, renk, yoğunluk, sertlik, parti izlenebilirliği, kimyasal temas ortamı ve kullanım sıcaklığı birlikte değerlendirilmelidir. Hassas mekanik kullanımda daha dar tolerans gerekirken; yüzer kapak, hafif karıştırma veya sıvı yüzeyi azaltma uygulamalarında standart tolerans çoğu zaman yeterlidir.KriterTipik 1 inç YYPE bilye değeriSeçim yorumuNominal çap25,4 mmVana, seviye ve yüzer uygulamalarda yaygın ölçüdür.YoğunlukYaklaşık 0,94-0,97 g/cm³Sudan hafif olduğu için yüzme avantajı sağlar.Çalışma sıcaklığı-30°C ile +70°CUzun süreli yükte üst sınır dikkatle değerlendirilmelidir.Su emmeÇok düşükNemli ortamlarda ölçü kararlılığına katkı verir.Kimyasal dirençAsit, baz ve birçok tuza karşı iyiGüçlü oksitleyiciler için ayrıca doğrulama gerekir.Elektriksel özellikYalıtkanElektrik temasının istenmediği düzeneklerde uygundur.Bu tablo, ilk teknik eleme için kullanılabilir. Ancak gerçek seçim, parçanın çalışacağı tesis koşullarına göre yapılmalıdır. Örneğin Tuzla’daki bir kimyasal depolama işletmesi ile Konya’daki bir tarım ekipmanı üreticisinin aynı çapta bilyeden beklediği performans farklı olabilir. Bu nedenle teklif aşamasında ortam sıvısı, beklenen ömür, tolerans, adet ve teslimat planı paylaşılmalıdır.YYPE, yarı kristal termoplastik bir polimerdir. Bu yapı, malzemeye düşük yoğunluk, iyi darbe dayanımı, kimyasal direnç ve düşük sürtünme davranışı kazandırır. Yarı kristal yapıdaki kristal bölgeler dayanım ve kimyasal kararlılık sağlarken, amorf bölgeler darbe sönümleme ve esneklik sunar. Bu denge, 1 inç plastik bilye formunda özellikle yüzer sistemler, hafif yük taşıyan mekanizmalar ve kimyasal temaslı yardımcı parçalar için önemlidir.YYPE’nin en belirgin avantajlarından biri suya göre daha düşük yoğunluğudur. Bu nedenle bilye, su ve birçok sulu çözelti üzerinde yüzebilir. Türkiye’de atık su, tuzlu su, kimyasal proses ve tarımsal sulama ekipmanlarında bu özellik pratik fayda sağlar. Özellikle İzmir Aliağa, Kocaeli Dilovası, Mersin liman çevresi ve İstanbul Tuzla gibi kimyasal depolama ile lojistik bölgelerinde malzemenin kimyasal uyumluluğu satın alma kararında önemli rol oynar.YYPE, metal bilyelere göre çok daha hafiftir ve korozyona uğramaz. Bu, paslanmanın istenmediği ıslak ortamlarda maliyet avantajı yaratır. Ancak aynı zamanda metal bilyeler kadar sert ve basma dayanımı yüksek değildir. Bu nedenle rulman benzeri yüksek yük, yüksek hassasiyet veya yüksek sıcaklık uygulamalarında plastik bilye yerine çelik, seramik ya da farklı mühendislik plastikleri gerekebilir.Malzemenin termoplastik olması, ısı altında yumuşama eğilimi gösterdiği anlamına gelir. -30°C civarında darbe davranışı uygulama koşullarına göre değişebilir; +70°C’ye yaklaşıldığında ise uzun süreli mekanik yük altında sürünme riski artabilir. Bu nedenle sıcak tank, sıcak kimyasal banyo veya sürekli basınç altında çalışan kapama sistemlerinde yalnızca nominal sıcaklık sınırına bakmak yeterli değildir. Süre, yük, temas sıvısı ve güvenlik katsayısı birlikte ele alınmalıdır.ÖzellikYYPE bilyeUygulamadaki anlamıYarı kristal yapıKristal ve amorf bölgeler birlikte bulunurDarbe dayanımı ile kimyasal kararlılık dengelenir.Düşük yoğunlukSudan hafiftirYüzdürme, sıvı üstü kaplama ve seviye uygulamalarında avantajlıdır.Düşük su emmeNemden az etkilenirÖlçü değişimi sınırlı kalır.Kimyasal dirençBirçok asit, baz ve tuza dirençlidirProses sıvılarında ekonomik çözüm sunar.Düşük sürtünmeYüzey kayganlığı iyidirHafif hareketli mekanizmalarda sürtünme azalır.Elektriksel yalıtımİletken değildirElektriksel temas ve kaçak riskinin azaltılmasına yardımcı olur.Tablodaki değerler genel seçim rehberi niteliğindedir. Gerçek performans; hammadde sınıfı, üretim yöntemi, renk katkıları, parça geometrisi ve son kullanım koşullarına göre değişebilir. Gıda teması, içme suyu, tıbbi cihaz veya patlayıcı atmosfer gibi özel alanlarda ek uygunluk belgeleri ayrıca istenmelidir.1 inç YYPE plastik bilyenin temel ölçüsü 25,4 mm’dir. Fakat teknik satın almada asıl konu nominal çap değil, çap toleransı ve küresellik beklentisidir. Plastik bilyelerde tolerans, üretim yöntemi ve son işlem kabiliyetine bağlıdır. Standart kullanımda geniş tolerans kabul edilebilirken, kapama, dozajlama, yönlendirme veya hassas geçiş uygulamalarında daha dar tolerans gerekir.Türkiye pazarında alıcılar çoğu zaman ürün adında yalnızca “1 inç plastik bilye” ifadesini kullanır. Ancak İstanbul’daki bir makine imalatçısı ile Gaziantep’teki bir proses ekipmanı üreticisinin aynı parçayı farklı amaçlarla kullanması mümkündür. Bu nedenle teknik çizimde veya sipariş formunda çap, tolerans, renk, miktar, malzeme, yüzey ve kontrol yöntemi belirtilmelidir.Hassasiyet sınıfı seçilirken maliyet de dikkate alınmalıdır. Gereğinden dar tolerans talep etmek birim fiyatı ve teslim süresini artırabilir. Buna karşılık gevşek toleranslı bilye, bir vana yuvasında sızdırmazlık sağlayamayabilir veya otomatik besleme sisteminde sıkışma oluşturabilir. En iyi yaklaşım, uygulamanın gerçekten ihtiyaç duyduğu hassasiyet seviyesini belirlemektir.Hassasiyet seviyesiTipik kullanımAvantajDikkat edilmesi gerekenStandart toleransYüzdürme, görsel ayırma, sıvı üstü kaplamaEkonomik ve hızlı tedarikHassas yuvalar için uygun olmayabilir.Orta hassasiyetBasit vana, seviye göstergesi, hafif mekanizmaFiyat ve performans dengesiYuva ölçüsüyle birlikte kontrol edilmelidir.Yüksek hassasiyetKontrollü geçiş, seçici kapama, otomatik beslemeDaha kararlı çalışmaDaha yüksek maliyet ve kontrol süresi olabilir.Renk sınıflı ürünAyırma, tanımlama, eğitim setiStok ve proses takibi kolaylaşırKatkıların kimyasal uyumu doğrulanmalıdır.Yüzey kontrollü ürünAkışkan içinde hareket eden parçaSürtünme ve takılma riski azalırÇizik ve çapak kontrolü gerekir.Parti izlenebilir ürünKurumsal tedarik, ihracatlı ekipmanKalite takibi güçlenirBelgelendirme sipariş öncesi netleştirilmelidir.Bu karşılaştırma, alıcının gereksiz maliyet oluşturmadan doğru hassasiyet seviyesini seçmesine yardım eder. Özellikle Bursa otomotiv yan sanayi, Kocaeli makine üretimi ve Ankara savunma dışı teknik plastik tedarik zincirlerinde izlenebilirlik ve ölçü tekrarlanabilirliği giderek daha fazla talep edilmektedir.YYPE bilyelerde yoğunluk tipik olarak 0,94 ile 0,97 g/cm³ aralığındadır. Bu değer, parçanın su üzerinde yüzebilmesini sağlar. Yoğunluk düşük olduğu için aynı çapta metal bilyeye göre ağırlık çok daha azdır. Bu özellik, hareketli sistemlerde ataletin düşmesini, taşıma maliyetinin azalmasını ve sıvı yüzeyi uygulamalarında kolay konumlanmayı sağlar.Sertlik bakımından YYPE, sert plastikler içinde orta seviyede değerlendirilebilir. Çok sert değildir; bu nedenle darbe aldığında kırılmak yerine bir miktar şekil değiştirme eğilimi gösterebilir. Bu özellik bazı uygulamalarda avantajdır, çünkü gürültüyü ve yüzey hasarını azaltabilir. Ancak yüksek basma yükü altında kalıcı deformasyon oluşabileceği unutulmamalıdır.Mekanik dayanım değerlendirilirken yalnızca oda sıcaklığındaki kısa süreli test sonuçlarına bakmak yanıltıcı olabilir. Uzun süreli yük, sıcaklık, kimyasal temas ve temas yüzeyi, plastik bilyenin davranışını değiştirir. Örneğin +60°C’de sürekli basınç altında çalışan bir kapama bilyesi, oda sıcaklığındaki serbest yüzen bilyeye göre daha hızlı şekil değiştirebilir.YYPE’nin aşınma davranımı, temas ettiği yüzeye ve yük seviyesine bağlıdır. Düşük yükte iyi kayma davranışı gösterebilir; ancak aşındırıcı toz, kum, metal talaşı veya sert parçacık bulunan ortamlarda yüzey çizilebilir. Bu nedenle maden, geri dönüşüm, dökümhane veya seramik tozu içeren hatlarda malzeme seçimi ayrıca değerlendirilmelidir.ÖzellikYYPEPolipropilenPVCYoğunlukDüşük, genellikle yüzerDüşük, genellikle yüzerDaha yüksek, çoğu durumda batarDarbe dayanımıİyiOrta ile iyi arasıDaha sınırlı, özellikle soğukta dikkat isterSertlikOrtaOrtaDaha sertKimyasal dirençÇok iyi genel dirençİyi genel dirençBazı kimyasallarda iyi, bazı çözücülerde sınırlıSıcaklık davranışıOrta sıcaklıklar için uygunBirçok durumda biraz daha yüksek sıcaklık toleransıIsıda yumuşama ve şekil kararlılığı dikkat isterYüzer uygulamaÇok uygunUygunGenellikle uygun değildirBu tablo, YYPE, polipropilen ve PVC bilyelerin genel farklarını gösterir. Yüzer sistemlerde YYPE ve polipropilen öne çıkarken, daha rijit bir gövde veya belirli kimyasal uyum arandığında PVC değerlendirilebilir. Ancak her üç malzeme de yüksek hassasiyetli rulman bilyesi gibi düşünülmemelidir; plastik bilyeler çoğunlukla yardımcı mekanik, kimyasal veya yüzer işlevler için seçilir.1 inç YYPE plastik bilyeler için tipik çalışma aralığı -30°C ile +70°C olarak ele alınır. Bu aralık, Türkiye’nin farklı iklim ve tesis koşullarında geniş kullanım imkânı sunar. Erzurum, Kayseri veya Konya gibi kış sıcaklıklarının düştüğü bölgelerde düşük sıcaklık darbe davranışı; Antalya, Mersin, Adana ve Güneydoğu Anadolu’daki açık saha uygulamalarında ise güneş, sıcaklık ve ısıl yaşlanma dikkate alınmalıdır.Alt sıcaklık sınırında plastik malzemeler daha rijit davranabilir. Bu durum, darbe alan veya sıkıştırılan bilyelerde çatlama riskini artırabilir. YYPE bu açıdan birçok plastiğe göre iyi darbe dayanımı sunar; fakat çok soğuk ortamda ani darbe bekleniyorsa numune testi yapılması önerilir.Üst sıcaklık sınırına yaklaşıldığında en önemli risk, yük altında sürünmedir. Sürünme, plastik parçanın zaman içinde kalıcı şekil değiştirmesidir. Bilye yalnızca sıvı yüzeyinde serbest yüzüyorsa +70°C’ye yakın koşullar daha tolere edilebilir olabilir. Ancak bilye bir yuvaya bastırılıyor, basınç altında kapama yapıyor veya sürekli mekanik temas görüyorsa sıcaklık sınırı daha muhafazakâr değerlendirilmelidir.Açık alanda kullanılan renkli YYPE bilyelerde güneş ışığı ve morötesi etkisi de önemlidir. Uzun süreli dış ortam kullanımı için uygun katkılı malzeme seçimi gerekebilir. Türkiye’de tarım sulama depoları, açık kimyasal havuzlar, deniz kıyısı uygulamaları ve liman ekipmanlarında bu konu teklif aşamasında belirtilmelidir.YYPE’nin en güçlü yönlerinden biri, birçok asit, baz, tuz çözeltisi ve su bazlı kimyasala karşı iyi direnç göstermesidir. Bu nedenle plastik bilyeler kimyasal tanklarda, laboratuvar düzeneklerinde, atık su uygulamalarında, yüzey kaplama proseslerinde ve sıvı buharlaşmasını azaltmaya yönelik yüzer kapak sistemlerinde tercih edilebilir.Düşük su emme özelliği, özellikle ölçü kararlılığı açısından önemlidir. Bazı plastikler nem aldığında şişebilir veya mekanik özelliklerinde değişim görülebilir. YYPE’de bu etki sınırlıdır. Bu nedenle nemli depolama, deniz taşımacılığı ve su içeren proseslerde avantaj sağlar. İstanbul Ambarlı, İzmir Alsancak, Mersin ve İskenderun limanları üzerinden yapılan sevkiyatlarda uzun taşıma süresi ve nem riski dikkate alındığında bu özellik pratik fayda yaratır.Bununla birlikte YYPE her kimyasala dirençli değildir. Güçlü oksitleyiciler, bazı aromatik ve halojenli çözücüler veya yüksek sıcaklıktaki agresif kimyasal karışımlar malzemeyi etkileyebilir. Bu nedenle kimyasal direnç değerlendirmesi yapılırken kimyasalın adı, derişimi, sıcaklığı, temas süresi ve mekanik yük bilgisi paylaşılmalıdır.OrtamYYPE uygunluğuPolipropilen ile karşılaştırmaPVC ile karşılaştırmaTemiz suÇok uygunBenzer şekilde uygunUygun olabilir, fakat yüzme avantajı sınırlıdırTuzlu suÇok uygunUygunUygun olabilirSeyreltik asitGenellikle uygunGenellikle uygunKimyasala göre uygun olabilirSeyreltik bazGenellikle uygunGenellikle uygunBazı ortamlarda dikkat isterYağlı ortamKoşula bağlıKoşula bağlıKoşula bağlıGüçlü oksitleyiciÖn test gerekirÖn test gerekirÖn test gerekirTablo, genel bir kimyasal uyumluluk bakışı sunar. Kritik proseslerde laboratuvar daldırma testi, numune uygulaması ve süreli performans izleme yapılması en güvenli yöntemdir. Özellikle ihracat yapan Türk makine üreticileri için müşterinin ülkesindeki uygunluk şartları da sipariş öncesi kontrol edilmelidir.YYPE, polipropilen ve PVC bilyeler benzer görünebilir; fakat uygulamada farklı davranırlar. Doğru seçim yapılmadığında bilye batabilir, kimyasal ortamdan etkilenebilir, sıcaklıkta şekil değiştirebilir veya mekanik görevini yerine getiremeyebilir. Bu nedenle malzeme seçimi, yalnızca fiyat karşılaştırmasıyla yapılmamalıdır.YYPE, yüzdürme ve düşük su emme gerektiren işlerde güçlü bir adaydır. Polipropilen, bazı sıcaklık ve kimyasal koşullarda avantaj sağlayabilir. PVC ise daha yüksek yoğunluk ve daha rijit yapı istenen bazı uygulamalarda değerlendirilebilir. Ancak PVC’nin soğukta darbe davranışı ve bazı kimyasallara karşı sınırlamaları dikkate alınmalıdır.Türkiye’de plastik bilye tedarikinde sık görülen hata, malzeme adının doğrulanmamasıdır. Görsel olarak beyaz veya renkli bir plastik küre, YYPE, polipropilen, poliasetal ya da başka bir malzeme olabilir. Bu nedenle kurumsal alımlarda malzeme beyanı, teknik veri sayfası ve gerekiyorsa numune doğrulaması istenmelidir.Alıcılar ayrıca yerel stok ve ithalat süresini değerlendirmelidir. İstanbul ve Kocaeli çevresinde bazı standart ölçüler daha hızlı bulunabilirken, özel toleranslı veya özel renkli bilyelerde üretim planı gerekebilir. İzmir, Bursa ve Konya’daki makine üreticileri için düzenli tüketim varsa yıllık çerçeve siparişler teslimat riskini azaltır.YYPE plastik bilyeler elektriksel olarak yalıtkandır. Bu özellik, metal temasının istenmediği yardımcı mekanizmalarda, hafif ayırma düzeneklerinde ve bazı test aparatlarında avantaj sağlar. Elektriksel yalıtım, bilyenin doğrudan yüksek gerilim güvenlik elemanı olarak kullanılabileceği anlamına gelmez; ancak iletken olmayan bir ara parça gerektiğinde YYPE pratik bir seçenek olabilir.Yüzdürme uygulamalarında YYPE’nin düşük yoğunluğu belirleyici avantajdır. 1 inç çap, sıvı yüzeyinde yeterli hacim oluştururken küçük tanklarda da kullanılabilir. Çok sayıda bilye bir tank yüzeyine yayıldığında buharlaşmayı, sıçramayı, koku yayılımını veya ısı kaybını azaltmaya yardımcı olabilir. Bu tür uygulamalarda bilye çapı, tank yüzeyi, sıvı yoğunluğu, karıştırma hızı ve kimyasal uyum birlikte hesaplanmalıdır.Atık su tesisleri, kimyasal depolama tankları, laboratuvar kapları, tarımsal sıvı tankları ve deniz suyu deney düzenekleri YYPE bilyelerin kullanılabileceği alanlardır. Mersin, İzmir, Kocaeli ve Tekirdağ gibi liman ve sanayi bölgelerinde depolama tankları yaygın olduğundan, yüzer plastik bilyeler işletme verimliliği ve bakım kolaylığı açısından değerlendirilebilir.Yüzer uygulamalarda renk seçimi de önemlidir. Siyah renk güneş ışığına karşı katkılı üretimlerde dış ortam için avantaj sağlayabilir. Beyaz veya doğal renk, görsel kontrolün önemli olduğu laboratuvar ve temiz proseslerde tercih edilebilir. Renkli bilyeler, farklı tankların veya hatların ayrılmasını kolaylaştırır.SDBALLS Industry Corp, 1996’dan bu yana bilye üretimi ve küresel tedarik çözümleri alanında çalışan deneyimli bir sanayi kuruluşudur. Şirketin ana uzmanlığı karbon çeliği, krom çeliği ve paslanmaz çelik bilyelerde yüksek hacimli üretimdir; bunun yanında müşterilerin plastik, cam, seramik, bakır ve alüminyum gibi farklı malzemelerde küre tedarikini tek elden yönetmesine yardımcı olur. Türkiye pazarında bu yaklaşım, farklı bilye türlerini aynı proje içinde kullanan makine, otomotiv yan sanayi, vana, mobilya tekeri, kayar sistem ve ekipman üreticileri için satın alma kolaylığı sağlar.Teknolojik kabiliyetler açısından SDBALLS, ölçü kontrolü, sınıf seçimi, yüzey gereksinimi ve uygulama uyumluluğu konularında teknik değerlendirme desteği sunar. Çelik bilye üretimindeki hassas kalite yaklaşımı, çok malzemeli küre tedarikinde de seçim disiplinine yansır. 1 inç YYPE plastik bilye gibi ürünlerde müşterinin kullanım ortamı, tolerans beklentisi ve tedarik sürekliliği analiz edilerek daha uygun çözüm önerilir. Kalite yaklaşımı hakkında daha fazla bilgi için kalite ve teknik değerlendirme sayfası incelenebilir.Üretim kabiliyetleri tarafında şirket, Çin’in Şandong bölgesindeki tesisleri ve güçlü tedarik ağıyla yüksek hacimli siparişleri planlayabilir. Ana üretim odağı çelik bilyeler olsa da entegre tedarik modeli sayesinde plastik bilye, seramik bilye ve cam bilye gibi tamamlayıcı ürünlerde de alıcılara destek verilir. Bu yapı, Türkiye’de birden fazla tedarikçiyle çalışmak istemeyen firmalar için avantajlıdır. Ürün ailelerini görmek isteyen alıcılar ürün grupları sayfası üzerinden genel portföyü inceleyebilir.Hizmet kabiliyetleri bakımından SDBALLS, uluslararası müşteriler için tekliflendirme, numune koordinasyonu, kalite belge yönetimi, paketleme ve lojistik iletişimi sağlar. İstanbul, İzmir, Mersin veya Gemlik limanlarına yönelen sevkiyatlarda teslim planı, ambalaj dayanımı ve parti izlenebilirliği önemlidir. Şirketin küresel satış ekibi, Türkiye’deki alıcıların teknik sorularını ve tedarik beklentilerini uzun vadeli iş birliği anlayışıyla ele alır. Kurumsal yapı hakkında bilgi almak için şirket tanıtım sayfası ziyaret edilebilir.Uygulama bilgisi, doğru ürün seçiminin temelidir. Bilyenin rulmanda mı, seviye kontrolünde mi, yüzdürme sisteminde mi yoksa kimyasal tankta mı kullanılacağı, malzeme ve tolerans kararını değiştirir. Farklı kullanım alanlarını karşılaştırmak isteyen Türkiye’deki teknik ekipler uygulama alanları rehberi üzerinden sektör bazlı örnekleri değerlendirebilir.2026’ya doğru Türkiye’de plastik parça tedarikinde üç eğilim öne çıkmaktadır: izlenebilirlik, sürdürülebilirlik ve uygulamaya özel teknik doğrulama. Avrupa Birliği ile ticaret yapan Türk üreticileri, karbon ayak izi, geri dönüştürülebilirlik, malzeme beyanı ve tedarik zinciri şeffaflığına daha fazla önem vermektedir. Bu durum, basit görünen 1 inç plastik bilye gibi yardımcı parçalarda bile daha düzenli teknik veri talebini artırmaktadır.Sürdürülebilirlik açısından YYPE’nin geri dönüştürülebilir bir termoplastik olması avantajdır. Ancak geri dönüştürülmüş içerik kullanımı her uygulama için uygun değildir. Kimyasal saflık, renk kararlılığı, mekanik performans veya gıda teması gerektiren alanlarda birincil hammadde tercih edilebilir. Endüstriyel yüzer kapak sistemlerinde ise proje şartlarına bağlı olarak geri dönüştürülebilirlik planı değerlendirilebilir.Teknolojik tarafta otomatik ölçüm, parti izleme ve dijital kalite kayıtları önem kazanmaktadır. Türkiye’de ihracat yapan makine üreticileri, müşterilerine daha net teknik dosya sunmak zorunda kalmaktadır. Bu nedenle plastik bilye alımlarında bile malzeme adı, ölçü toleransı, parti numarası ve uygun ambalaj bilgisi talep edilmektedir.Politika ve düzenleme tarafında kimyasal güvenlik, atık yönetimi ve çevresel etki konuları önemini artıracaktır. Özellikle kimyasal tanklarda kullanılan yüzer plastik bilyelerde, malzemenin proses sıvısına karışmaması, çatlamaması ve gereksiz atık oluşturmaması beklenir. Uzun ömürlü ve doğru seçilmiş bilye, bakım maliyetini ve atık miktarını azaltır.Türkiye’de 1 inç YYPE plastik bilye satın alırken ilk adım kullanım amacını netleştirmektir. Bilye yalnızca yüzdürme amacıyla mı kullanılacak, bir yuvada sızdırmazlık mı sağlayacak, kimyasal tankta mı bulunacak, yoksa elektriksel yalıtım parçası olarak mı görev yapacak? Bu soruların cevabı çap toleransı, renk, yüzey kalitesi ve belge ihtiyacını belirler.İstanbul ve Kocaeli çevresinde hızlı tedarik avantajı olabilir; çünkü plastik, kimya, makine ve lojistik firmaları yoğunlaşmıştır. Bursa otomotiv ve makine yan sanayi, daha düzenli kalite kaydı talep edebilir. İzmir ve Manisa bölgesinde endüstriyel ekipman ve tarım teknolojileri için yüzer veya hafif plastik bilye ihtiyaçları görülebilir. Konya’da tarım makinesi ve hidrolik ekipman üreticileri, uygun fiyat ve sürekli tedarik dengesine önem verir. Mersin, İskenderun ve Aliağa gibi liman bölgelerinde kimyasal depolama ve deniz taşımacılığı etkileri dikkate alınmalıdır.Örnek bir vaka olarak, Kocaeli’nde kimyasal depolama yapan bir işletme, tank yüzeyinde buharlaşmayı azaltmak için 1 inç YYPE bilye kullanmak isteyebilir. Bu durumda kimyasalın türü, sıcaklık, tank yüzeyi ve karıştırma durumu incelenmelidir. Eğer sıvı güçlü oksitleyici değilse ve sıcaklık sınırlar içindeyse YYPE uygun bir seçenek olabilir.İkinci örnekte, İzmir’de laboratuvar ekipmanı üreten bir firma, seviye gösterge düzeneğinde beyaz 1 inç YYPE bilye kullanabilir. Burada görsel kontrast, çap toleransı ve yüzey temizliği önemlidir. Kimyasal temas kısa süreliyse standart ürün yeterli olabilir; fakat cihaz ihracata gidiyorsa parti izlenebilirliği istenebilir.Üçüncü örnekte, Konya’da tarımsal sıvı tankı üreten bir işletme, açık alanda kullanılan tanklarda siyah YYPE bilye talep edebilir. Güneş ışığına maruz kalma, sıcaklık değişimi ve tarımsal kimyasal uyumu değerlendirilmelidir. Dış ortam kullanımı uzun süreliyse uygun katkılı malzeme tercih edilmelidir.1 inç YYPE plastik bilyenin çapı kaç milimetredir?Nominal çap 25,4 mm’dir. Ancak gerçek ürün ölçüsü tolerans sınıfına göre küçük farklılıklar gösterebilir. Hassas geçiş veya kapama uygulamalarında tolerans sipariş öncesi belirtilmelidir.YYPE bilye suda yüzer mi?Genellikle evet. YYPE’nin yoğunluğu sudan düşük olduğu için temiz su ve birçok sulu çözeltide yüzer. Sıvının yoğunluğu, sıcaklığı ve yüzey hareketi yine de dikkate alınmalıdır.YYPE, polipropilen ve PVC arasında nasıl seçim yapılır?Yüzdürme ve düşük su emme için YYPE güçlü bir seçenektir. Polipropilen bazı sıcaklık ve kimyasal koşullarda avantaj sağlayabilir. PVC daha rijit olabilir fakat yoğunluğu yüksek olduğu için yüzdürme işlerinde genellikle uygun değildir.1 inç YYPE plastik bilye hangi sıcaklıkta kullanılabilir?Tipik değerlendirme aralığı -30°C ile +70°C’dir. Ancak yük, temas süresi, kimyasal ortam ve güvenlik gereksinimi bu sınırların pratik kullanımını etkiler.Kimyasal tanklarda kullanılabilir mi?Birçok asit, baz, tuz ve su bazlı kimyasal için uygundur. Güçlü oksitleyiciler, özel çözücüler veya yüksek sıcaklıklı karışımlar için numune testi ve teknik doğrulama önerilir.Elektriksel yalıtım sağlar mı?YYPE iletken olmayan bir plastiktir ve elektriksel yalıtım gereken yardımcı parçalarda kullanılabilir. Ancak yüksek gerilim güvenlik elemanı olarak kullanılacaksa ilgili standartlara göre ayrıca değerlendirilmelidir.Gıda veya içme suyu temasında kullanılabilir mi?Bu tür uygulamalarda standart endüstriyel ürün yeterli kabul edilmemelidir. Uygun hammadde, belge ve mevzuat şartları sipariş öncesinde doğrulanmalıdır.Renk seçimi performansı etkiler mi?Renk katkıları kimyasal uyum, dış ortam dayanımı ve görsel kontrol açısından etkili olabilir. Dış ortamda siyah veya özel katkılı ürünler tercih edilebilir; temiz proseslerde doğal veya beyaz renk istenebilir.Türkiye’ye tedarikte hangi bilgiler verilmelidir?Çap, tolerans, malzeme, renk, adet, kullanım ortamı, sıcaklık, kimyasal temas, belge ihtiyacı ve teslim limanı ya da şehir bilgisi paylaşılmalıdır. Bu bilgiler doğru fiyat ve teslim süresi için gereklidir.SDBALLS yalnızca çelik bilye mi sağlar?Şirketin ana uzmanlığı çelik bilyelerdir; ancak entegre tedarik yaklaşımıyla plastik, cam, seramik ve farklı metal kürelerin temininde de müşterilere destek verir. Bu sayede Türkiye’deki alıcılar farklı bilye ihtiyaçlarını tek tedarik kanalıyla yönetebilir. -
Türkiye İçin 8 mm Sapan Çelik Bilye Seçim Rehberi
8 mm sapan çelik bilye, hobi atıcılığı, sportif hedef çalışmaları, eğitim amaçlı güvenli kullanım senaryoları ve bazı dış mekân uygulamaları için sık aranan bir mühimmat ölçüsüdür. Türkiye’de İstanbul, İzmir, Mersin, Bursa, Ankara ve Konya gibi ticaret merkezlerinde bu ölçü; paketli perakende ürün, dökme sanayi sarfı veya ihracata uygun toplu sevkiyat biçiminde talep edilir. Doğru seçim yalnızca çapla sınırlı değildir; ağırlık, malzeme, yüzey kalitesi, tolerans, pas direnci, bant uyumu, yerel mevzuata uygunluk ve güvenli depolama birlikte değerlendirilmelidir.Bu rehber, Türkiye pazarında 8 mm sapan çelik bilye satın almak isteyen ithalatçılar, dağıtıcılar, spor malzemesi tedarikçileri, sanayi kullanıcıları ve kalite ekipleri için hazırlanmıştır. İçerikte teknik bilgiler, karşılaştırma tabloları, uygulama örnekleri ve satın alma kontrol noktaları yer alır. Amaç, ürünün güvenli ve yasal çerçevede, doğru teknik beklentiyle seçilmesine yardımcı olmaktır.Standart yoğunluktaki çelikten üretilen 8 mm çapında bir bilyenin teorik ağırlığı yaklaşık 2,1 gramdır. Gerçek ağırlık; çeliğin türüne, ısıl işlem durumuna, kaplama kalınlığına ve toleransa bağlı olarak küçük değişiklikler gösterebilir. Sapan kullanımı için en yaygın seçenekler karbon çelik, krom alaşımlı çelik ve paslanmaz çeliktir. Karbon çelik ekonomik ve erişilebilir, alaşımlı çelik daha iyi sertlik ve yuvarlaklık dengesi sunabilir, paslanmaz çelik ise nemli ortamlarda daha yüksek korozyon direnci sağlar.Türkiye koşullarında 8 mm sapan çelik bilye seçerken en pratik karar şu şekilde verilebilir: kuru ortamda yoğun tüketim ve düşük birim maliyet gerekiyorsa karbon çelik; daha hassas hedef çalışması ve tutarlı çap isteniyorsa alaşımlı çelik; kıyı bölgeleri, nemli depolar veya uzun süreli stok için paslanmaz çelik tercih edilebilir. İzmir, Mersin, Antalya ve Samsun gibi deniz etkisinin yüksek olduğu bölgelerde yüzey kaplama ve ambalaj kalitesi özellikle önemlidir.Kriter8 mm İçin Tipik DeğerSatın Almada AnlamıTürkiye Pazarı NotuÇap8,00 mm nominalSapan cebi ve bant kuvvetiyle uyum aranırPerakende ve toptan pazarda yaygın ölçüdürYaklaşık ağırlık2,1 g civarı6 mm’ye göre daha yüksek enerji, 10 mm’ye göre daha hafif çekişHobi ve hedef çalışmasında dengeli görülürMalzemeKarbon, alaşımlı veya paslanmaz çelikMaliyet, sertlik ve pas direncini belirlerKıyı şehirlerinde paslanmaz veya kaplamalı ürün öne çıkarToleransKalite sınıfına göre değişirYuvarlaklık ve isabet tutarlılığı üzerinde etkilidirDökme alımda kalite belgesi istenmelidirYüzeyParlak, cilalı, kaplamalı veya yağlı korumalıSürtünme, depolama ömrü ve görünümü etkilerNemli sevkiyat rotalarında koruyucu ambalaj gerekirGüvenlikGözlük, güvenli hedef alanı, yerel kurallara uyumKullanım riskini azaltırKamusal alanda kullanımdan kaçınılmalıdırBu hızlı özet, teknik değerlendirmenin başlangıç noktasıdır. Daha isabetli satın alma kararı için aşağıdaki bölümlerde ölçü, malzeme, enerji, kaplama ve mevzuat konuları ayrıntılı ele alınmıştır.8 mm çelik bilye ölçüsünde en temel parametre nominal çaptır. Nominal çap, bilyenin hedeflenen ölçüsünü ifade eder; ancak gerçek üretim sürecinde her bilyede mikron seviyesinde sapmalar olabilir. Bu sapmalar tolerans sınıfı, üretim yöntemi, taşlama ve parlatma aşamalarının kalitesiyle ilişkilidir. Hassas sanayi bilyelerinde G10, G16 veya G25 gibi daha dar toleranslar tercih edilirken, genel kullanım veya sapan mühimmatı için daha geniş toleranslı seçenekler de piyasada bulunabilir.Teorik ağırlık hesabı çelik yoğunluğu ve küre hacmine dayanır. Çeliğin ortalama yoğunluğu 7,85 g/cm³ kabul edildiğinde, 8 mm çapındaki kürenin hacmi yaklaşık 0,268 cm³ olur. Bu da yaklaşık 2,10 gramlık bir kütleye karşılık gelir. Paslanmaz çelik türlerinde yoğunluk küçük farklılıklar gösterebilir; kaplama veya yağ filmi de toplu ölçümde sınırlı değişime neden olabilir.Tolerans, sapanla hedef çalışmasında önemlidir çünkü bilyelerin çap farkı arttıkça sapan cebindeki oturma davranışı ve çıkış tutarlılığı değişebilir. Yuvarlaklık, yüzey pürüzlülüğü ve çap dağılımı ne kadar dengeli olursa, kullanıcı her atışta daha öngörülebilir bir performans elde eder. Bu nedenle yalnızca “8 mm” ibaresine bakmak yeterli değildir; parti kalitesi, sınıflandırma yöntemi ve ambalaj içindeki çap dağılımı da kontrol edilmelidir.ÖzellikTipik 8 mm DeğeriDüşük Toleranslı ÜrünGeniş Toleranslı ÜrünSatın Alma YorumuNominal çap8,00 mmDaha tutarlı çapDaha fazla ölçü dağılımıHedef çalışması için tutarlılık önemlidirTeorik ağırlıkYaklaşık 2,10 gParti içinde daha dengeliParti içinde daha değişkenToplu alımda örnek tartım yapılmalıdırYuvarlaklıkKalite sınıfına bağlıUçuş kararlılığına katkı sağlarSapma ihtimali artarDaha hassas kullanımda kalite sınıfı sorulmalıdırYüzey pürüzlülüğüCilalama düzeyine bağlıDaha düzgün yüzeyDaha mat veya çizikli olabilirCep aşınması ve pas direnci etkilenirParti homojenliğiÜretici kontrolüne bağlıAmbalajlar arası tutarlılık yüksekFarklı partiler karışabilirTedarikçiden parti numarası istenmelidirBelgelendirmeKalite raporu ile doğrulanabilirİzlenebilirlik daha iyiBelge sınırlı olabilirİthalat ve toptan satışta belge avantaj sağlarTürkiye’de toptan alım yapan işletmeler, özellikle İstanbul Ambarlı Limanı, Mersin Limanı, İzmir Aliağa ve Gemlik hattı üzerinden gelen sevkiyatlarda parti bazlı kontrol yapmalıdır. Uzun mesafeli taşımalarda nem, tuzlu hava ve ambalaj deformasyonu yüzey kalitesini etkileyebilir. Numune onayı, kütle kontrolü, mıknatıslanma kontrolü ve rastgele çap ölçümü, ithalatçı açısından pratik kalite güvence adımlarıdır.8 mm sapan çelik bilye için malzeme seçimi, performans kadar maliyeti ve depolama ömrünü de belirler. Karbon çelik bilyeler genellikle daha ekonomik olduğundan yüksek adetli tüketimde avantaj sağlar. Yüzeyleri uygun şekilde kaplanmaz veya yağlanmazsa nemli ortamda paslanmaya daha yatkındır. Bu nedenle karbon çelik ürünlerde paketleme, pas önleyici yağ, çinko kaplama veya nikel kaplama gibi seçenekler önem kazanır.Alaşımlı çelik, özellikle krom içeren bilye türlerinde daha yüksek sertlik ve daha dengeli yüzey kalitesi sağlayabilir. Bu bilyeler rulman, otomotiv ve mekanik sistemlerde de kullanıldığı için üretim kontrolü daha gelişmiş olabilir. Sapan mühimmatında alaşımlı çelik, daha tutarlı boyut ve yüzey isteyen kullanıcılar için ara çözüm sunar. Ancak her alaşımlı bilye otomatik olarak en iyi seçenek değildir; sertlik, yüzey ve kalite sınıfı birlikte incelenmelidir.Paslanmaz çelik bilyeler, özellikle korozyon direnci bakımından öne çıkar. Karadeniz kıyısı, Akdeniz limanları ve Ege’deki nemli depolar için paslanmaz çelik veya yüksek kaliteli kaplamalı ürün daha güvenli stok yönetimi sağlayabilir. Paslanmaz çelik genellikle karbon çeliğe göre daha pahalıdır; ancak uzun depolama süresi, iade riskinin azalması ve daha temiz görünüm toplam maliyeti dengeleyebilir.Malzeme TürüGüçlü YönZayıf YönUygun KullanımTürkiye İçin NotKarbon çelikEkonomik ve yaygınKaplamasızsa paslanmaya yatkınYoğun tüketim, kısa stok çevrimiİç Anadolu gibi daha kuru bölgelerde avantajlıdırKrom alaşımlı çelikİyi sertlik ve boyutsal tutarlılıkMaliyet karbon çelikten yüksek olabilirHassas hedef çalışması ve sanayi tedarikiKalite belgeli ürünlerde dağıtıcı güveni artarPaslanmaz çelikYüksek korozyon direnciBirim fiyat daha yüksektirNemli ortam, uzun stok, temiz görünümİzmir, Mersin, Samsun ve Trabzon için uygundurKaplamalı karbon çelikMaliyet ve pas direnci dengesiKaplama hasarında koruma azalırPerakende ambalaj ve ihracatAmbalaj içi sürtünme kontrol edilmelidirTavlanmış çelik saçmaDaha kontrollü sertlik seçenekleriHer uygulama için gerekli değildirDış mekân pazarları ve özel teknik taleplerMevzuat ve kullanım amacı netleştirilmelidirÖzel sınıf bilyeDar tolerans ve izlenebilirlikDaha yüksek fiyatKurumsal tedarik, test ve kalite odaklı kullanımTeknik şartnameyle alınması önerilirSatın alma aşamasında “karbon mu, paslanmaz mı?” sorusu tek başına yeterli değildir. Ürün nerede saklanacak, ne kadar süre stokta kalacak, hangi ambalajla taşınacak, hangi kullanıcı segmentine satılacak ve kalite beklentisi ne olacak? Bu sorulara verilen yanıt, doğru malzeme seçimini belirler.Kinetik enerji, hareket eden bir cismin taşıdığı enerjiyi ifade eder. Basit hesapta enerji; kütle ve hızın karesiyle ilişkilidir. 8 mm çelik bilye yaklaşık 2,1 gram kabul edildiğinde hız arttıkça enerji hızlı biçimde yükselir. Bu bilgi güvenli hedef alanı tasarlamak, arka durdurucu seçmek, koruyucu ekipman gerekliliğini anlamak ve ürün karşılaştırması yapmak için kullanılır. Bu bölüm, herhangi bir zararlı kullanım yönlendirmesi değil, güvenlik ve teknik farkındalık amacı taşır.Gerçek sapan performansı; bant tipi, çekiş mesafesi, sıcaklık, kullanıcı tekniği, bilye ağırlığı ve yüzey tutarlılığına bağlıdır. Bu nedenle tabloda verilen değerler yaklaşık teknik hesap niteliğindedir. Kapalı veya kontrollü hedef alanlarında, sekmeyi azaltan arka durdurucular ve göz koruması kullanılmalıdır. İnsanlara, hayvanlara, araçlara, cam yüzeylere veya kamusal alanlara yönelik kullanım kesinlikle güvenli ve uygun değildir.Yaklaşık Hız8 mm Bilye EnerjisiPerformans YorumuGüvenlik ÖnlemiKarşılaştırmalı Not30 m/sYaklaşık 0,95 JDüşük seviye hedef çalışmasıGözlük ve yumuşak hedef arkalığı6 mm’ye göre daha ağır his verir40 m/sYaklaşık 1,68 JDaha belirgin hedef etkisiSekmeye karşı yan alan boş bırakılmalı8 mm dengeli kullanım sunar50 m/sYaklaşık 2,63 JOrta seviye enerjiSağlam arka durdurucu gerekir9 mm’ye göre daha hafif çekiş sağlayabilir60 m/sYaklaşık 3,78 JEnerji belirgin artarKontrollü alan dışında kullanılmamalıdırBant uyumu kritik hale gelir70 m/sYaklaşık 5,15 JYüksek dikkat gerektirirÇift katmanlı hedef arkalığı önerilirKüçük çaplara göre daha fazla darbe taşır80 m/sYaklaşık 6,72 JRisk seviyesi yükselirProfesyonel güvenlik düzeni gerekir10 mm kadar ağır olmasa da dikkat isterBalistik davranış yalnızca enerjiyle açıklanamaz. Bilyenin yuvarlaklığı, yüzey pürüzlülüğü ve çap tutarlılığı da uçuş çizgisini etkiler. Aynı hızda daha düzgün bir bilye, daha tahmin edilebilir bir rota izleyebilir. Rüzgâr, mesafe ve kullanıcı tekniği ise dış etkenlerdir. Türkiye’de açık alan kullanımlarında özellikle rüzgârlı kıyı bölgelerinde daha kısa, güvenli ve kontrollü mesafeler tercih edilmelidir.8 mm sapan çelik bilye seçiminde beş temel faktör birlikte değerlendirilmelidir. Birincisi bant uyumudur. Bilye ağırlığı, sapan bandının esnekliği ve çekiş kuvvetiyle dengeli olmalıdır. Çok hafif bilye bazı bantlarda kontrolsüz his yaratabilir; çok ağır bilye ise çekişi zorlaştırabilir ve bant ömrünü azaltabilir. 8 mm ölçü, bu açıdan birçok kullanıcı için orta yol olarak görülür.İkinci faktör isabettir. İsabet; bilye toleransı, yüzey kalitesi, yuvarlaklık, sapan cebi ve kullanıcı alışkanlığıyla ilişkilidir. Aynı ambalaj içindeki bilyelerin çap ve ağırlık bakımından tutarlı olması, hedef çalışmasında tekrar edilebilirliği artırır. Üçüncü faktör menzildir; ancak menzil konuşulurken güvenlikten bağımsız düşünülmemelidir. Uzun mesafe denemeleri kamusal alanlarda ve kontrolsüz ortamlarda ciddi risk oluşturur.Dördüncü faktör güvenliktir. Koruyucu gözlük, uygun hedef kutusu, sekme emici malzeme, çevre kontrolü ve yerel mevzuata uyum temel gerekliliktir. Beşinci faktör maliyettir. Birim fiyat kadar fire, paslanma, ambalaj hasarı, iade oranı ve stok devir hızı da toplam maliyet üzerinde etkilidir. En ucuz ürün, özellikle nemli sevkiyatlarda veya uzun stokta her zaman en ekonomik çözüm olmayabilir.Faktör8 mm Açısından EtkiYanlış Seçimde RiskSatın Alma KontrolüKarar ÖnceliğiBant uyumuOrta ağırlık sayesinde geniş uyumlulukBant aşınması veya tutarsız çıkışNumune ile deneme yapılmalıÇok yüksekİsabetTolerans ve yuvarlaklığa bağlıDağınık hedef sonuçlarıÇap dağılımı ve yüzey kontrolüYüksekMenzil6 mm’den ağır, 10 mm’den hafif dengeKontrolsüz alan riskiYalnızca güvenli hedef alanında değerlendirmeOrtaGüvenlikEnerji seviyesi ciddiye alınmalıdırSekme, yaralanma ve mal hasarıGözlük, arka durdurucu, alan kontrolüEn yüksekMaliyetKarbon çelikte avantajlıdırPas, iade ve kalite şikâyetiToplam sahip olma maliyeti hesaplanmalıYüksekMevzuat uyumuKullanım yerine göre değişirİdari sorun ve satış kısıtıYerel kurallar kontrol edilmeliÇok yüksekTürkiye’de bayi ağı kuran işletmeler için maliyet hesaplaması yalnızca kilogram fiyatıyla yapılmamalıdır. Örneğin İstanbul’dan Anadolu şehirlerine kargo ile dağıtımda ambalaj sağlamlığı ve kutu ağırlığı önemlidir. Mersin veya İzmir limanlarından gelen ürünlerde konteyner içi nem kontrolü, paslanma riskini azaltır. Ankara, Kayseri ve Konya gibi iç pazara dağıtım merkezlerinde ise stok rotasyonu ve etiketleme düzeni öne çıkar.Sapan mühimmatı ölçüsünde çap büyüdükçe bilye ağırlığı hacimsel olarak hızlı artar. 6 mm bilye daha hafif ve ekonomik olabilir; ancak enerji ve rüzgâr kararlılığı bakımından 8 mm’ye göre farklı davranır. 9 mm ve 10 mm bilyeler daha ağırdır; daha fazla çekiş kuvveti, daha uygun bant ve daha ciddi güvenlik düzeni gerektirir. 8 mm bu ölçüler arasında dengeli bir ara seçenek olarak görülür.Karşılaştırma yaparken “en iyi çap” yerine “kullanım amacına en uygun çap” düşünülmelidir. Yeni başlayanlar için güvenli, kontrollü ve düşük riskli hedef çalışmaları öncelik olmalıdır. Toptan satış yapan firmalar ise farklı kullanıcı grupları için 6 mm, 8 mm, 9 mm ve 10 mm seçeneklerini ayrı etiket ve kullanım uyarılarıyla sunmalıdır.ÇapYaklaşık Ağırlık8 mm’ye Göre DurumAvantajDezavantajUygun Senaryo6 mmYaklaşık 0,89 gDaha hafifDüşük maliyet, daha az çekişRüzgârdan daha fazla etkilenebilirKısa mesafe ve düşük enerji hedef çalışması8 mmYaklaşık 2,10 gReferans ölçüDenge, yaygınlık, iyi tedarikGüvenlik önlemi şarttırGenel hobi ve kontrollü hedef kullanımı9 mmYaklaşık 2,99 gDaha ağırDaha fazla momentumBant uyumu daha hassasDeneyimli kullanıcı ve uygun hedef sistemi10 mmYaklaşık 4,11 gÇok daha ağırYüksek darbe etkisiDaha yüksek risk ve maliyetSadece kontrollü, güvenli ve yasal alanlar8 mm kaplamalı2,1 g civarı8 mm ile benzerPas direnci ve temiz görünümKaplama maliyeti eklenirPerakende paketli ürün ve nemli depo8 mm paslanmaz2,1 g civarı8 mm ile benzerUzun stok ömrüDaha yüksek birim fiyatKıyı şehirleri ve ihracat odaklı stokBu karşılaştırma, ürün portföyü planlayan Türkiye dağıtıcıları için de yararlıdır. İstanbul merkezli bir spor malzemesi toptancısı 6 mm ve 8 mm ürünleri yüksek adetli stoklayabilirken, 9 mm ve 10 mm ürünleri daha sınırlı ve uyarı etiketli sunabilir. Ege ve Akdeniz bölgelerinde paslanmaz veya kaplamalı 8 mm bilye, müşteri şikâyetlerini azaltmaya yardımcı olabilir.Yüzey kalitesi, 8 mm sapan çelik bilyenin hem performansını hem de raf ömrünü etkiler. Parlak ve düzgün yüzey, ambalaj içinde daha temiz görünür ve kullanıcıya kalite algısı verir. Ancak parlaklık tek başına pas direnci anlamına gelmez. Karbon çelik bilyeler, koruyucu yağ, çinko kaplama, nikel kaplama veya özel pas önleyici ambalajla desteklenmediğinde nemli ortamda oksitlenebilir.Türkiye’de lojistik rotaları farklı iklim koşullarından geçer. Mersin Limanı’ndan İç Anadolu’ya sevk edilen ürün, sıcak ve nemli bir başlangıç ortamından daha kuru depolara ulaşabilir. İzmir ve Aliağa çevresinde tuzlu hava etkisi önemlidir. Karadeniz kıyısında yüksek nem, uzun stoklarda pas riskini artırabilir. Bu nedenle kaplama ve ambalaj, yalnızca estetik değil, tedarik zinciri güvenliği açısından da değerlendirilmelidir.Kaplama seçerken üç konuya dikkat edilmelidir: kaplamanın homojenliği, bilye toleransına etkisi ve kullanım sırasında soyulma ihtimali. Çok kalın veya düzensiz kaplama çap tutarlılığını etkileyebilir. Kalitesiz kaplama ise ambalaj içinde sürtünme ile aşınabilir. Bu nedenle numune testinde yalnızca yeni açılmış ürün değil, titreşim ve nem koşullarına maruz kalmış ürün de incelenmelidir.Korozyon direnci için paslanmaz çelik en güçlü seçeneklerden biridir; ancak her paslanmaz sınıf aynı performansı sunmaz. Genel amaçlı paslanmaz bilyeler çoğu hobi ve depolama senaryosu için yeterli olabilir. Daha agresif nem ve tuzlu hava koşullarında ise daha yüksek korozyon direnci istenebilir. Tedarikçiden malzeme sınıfı, sertlik aralığı ve yüzey işlem bilgisi talep edilmelidir.Perakende satışta küçük poşetler, plastik kutular veya kilitli ambalajlar tercih edilebilir. Toptan sanayi satışında ise iç astarlı torba, nem alıcı, sağlam karton kutu ve palet streçleme yaygındır. Ambalaj üzerinde çap, malzeme, parti numarası, miktar, güvenlik uyarısı ve menşe bilgisi bulunması, Türkiye’de dağıtım sürecini kolaylaştırır.8 mm çelik bilyeler küçük hacimde yüksek ağırlık oluşturur. Bu nedenle depolama raflarının taşıma kapasitesi, koli ağırlığı ve palet düzeni önceden planlanmalıdır. Dökme ambalajda ürünün kutu içinde hareket etmesi yüzey çiziklerine ve kaplama hasarına yol açabilir. İç torba, ara bölme veya sıkı paketleme bu riski azaltır. Nemden koruma için kuru depo, palet üstü saklama ve doğrudan zemin temasından kaçınma önerilir.Taşımada ürün sınıflandırması, kullanım amacına ve yerel düzenlemelere göre kontrol edilmelidir. Türkiye’de sapan, çelik bilye ve benzeri ürünlerin kamusal alanda kullanımı, güvenlik ve idari kurallar açısından hassas olabilir. Satıcılar ve kullanıcılar, ürünün satış, taşıma ve kullanımına ilişkin güncel yerel düzenlemeleri kontrol etmelidir. Belediyeler, okul çevreleri, parklar, kamu alanları ve özel mülk sınırları bakımından farklı uygulamalar söz konusu olabilir.Güvenli depolama için çocukların erişemeyeceği kapalı alanlar tercih edilmelidir. Ürünler oyuncak gibi sunulmamalı, ambalaj üzerinde yaş ve güvenlik uyarıları açık olmalıdır. Hedef çalışması yapılacaksa özel izinli, kontrollü, arka durduruculu ve çevresi güvenli alanlar kullanılmalıdır. Göz koruması zorunlu kabul edilmeli, sekme riski her zaman hesaba katılmalıdır.İthalatçı ve toptancılar için belge yönetimi de önemlidir. Fatura, paketleme listesi, menşe bilgisi, kalite kontrol raporu, malzeme beyanı ve gerekirse güvenlik veri bilgileri düzenli saklanmalıdır. Liman girişlerinde ve iç nakliyede ürünün açıkça tanımlanması, yanlış beyan veya karışıklık riskini azaltır. İstanbul, İzmir, Mersin ve Gemlik gibi yoğun gümrük hatlarında doğru evrak, teslimat süresini doğrudan etkileyebilir.2026 ve sonrası için depolama ve taşıma trendlerinde üç başlık öne çıkacaktır: izlenebilirlik, sürdürülebilir ambalaj ve dijital uyum. Parti numarasıyla takip, kare kodlu etiketleme, geri dönüştürülebilir ambalaj ve daha düşük yağ kalıntılı yüzey koruma çözümleri daha fazla talep görecektir. Avrupa Birliği ile ticaret yapan Türkiye firmaları, çevresel beyanlar ve tedarik zinciri şeffaflığı konusunda daha dikkatli olmak zorunda kalabilir.SDBALLS Industry Corp, 1996’dan bu yana hassas çelik bilye üretimine odaklanan köklü bir üretici ve entegre tedarik ortağıdır. Şirket, Çin’in Şandong eyaletindeki Tai’an şehrinde konumlanan üretim yapısıyla karbon çelik, krom çelik ve paslanmaz çelik bilye alanlarında geniş ölçü ve kalite sınıfı seçenekleri sunar. Türkiye pazarındaki alıcılar için bu deneyim, tutarlı parti kalitesi, teknik iletişim ve uzun vadeli tedarik güvenliği anlamına gelir.Teknolojik yetkinlik açısından şirket; çap kontrolü, yuvarlaklık değerlendirmesi, sertlik ölçümü, yüzey kalite denetimi ve parti izlenebilirliği gibi süreçlere önem verir. G10’dan G1000’e uzanan kalite sınıflarında üretim yapılabilmesi, yalnızca sapan mühimmatı için değil, rulman, otomotiv, tekerlek, kızak sistemi ve bilyalı transfer ünitesi gibi teknik uygulamalar için de esneklik sağlar. Kalite yönetimi, ISO 9001, ISO 14001 ve otomotiv odaklı IATF 16949 belgeleriyle desteklenir.Üretim kapasitesi bakımından SDBALLS, üç üretim tesisiyle yıllık 5.000 tonu aşan kapasiteye sahiptir. Bu ölçek, Türkiye’deki ithalatçılar ve dağıtıcılar için düzenli sevkiyat, farklı ambalaj seçenekleri ve büyük hacimli siparişlerde istikrar sağlar. Karbon çelik, krom çelik ve paslanmaz çelik ürünlerin yanında kurşunsuz çelik saçma çözümleri de sunulabilir. Dış pazarlar için tavlanmış ve kaplamalı seçenekler, farklı sertlik ve uyum beklentilerine göre değerlendirilebilir.Hizmet yetkinliği tarafında şirket, yalnızca kendi ürettiği çelik bilyelerle sınırlı kalmaz; plastik, cam, seramik, bakır ve alüminyum küreler gibi farklı malzemelerde tedarik entegrasyonu da sağlayabilir. Böylece Türkiye’de birden fazla ürün grubunu yöneten alıcılar, satın alma süreçlerini tek güvenilir ortak üzerinden sadeleştirebilir. Küresel satış ekibi, teknik sorular, numune yönetimi, paketleme önerileri ve sevkiyat planlaması konularında destek verir.Türkiye’deki alıcılar SDBALLS hakkında daha fazla bilgi almak için kurumsal bilgiler sayfasını inceleyebilir. Ürün aileleri, ölçü seçenekleri ve malzeme türleri için ürün kataloğu yararlı bir başlangıçtır. Kalite güvence, teknik standartlar ve kontrol süreçleri hakkında ayrıntı arayanlar kalite ve teknik destek bölümünü ziyaret edebilir. Farklı sektör kullanım örnekleri için uygulama alanları sayfası yol gösterici olabilir.Türkiye pazarı için önerilen yaklaşım, önce kullanım amacını netleştirmek, ardından numune onayı ve ambalaj testi yapmaktır. İstanbul’daki toptancılar hızlı iç dağıtım için küçük kutu ve kilogram bazlı ambalaj isteyebilir. Mersin ve İzmir hattından ithalat yapan firmalar nem kontrolüne odaklanabilir. Bursa ve Kocaeli çevresindeki sanayi müşterileri ise aynı bilyeyi farklı mekanik uygulamalarda da değerlendirebileceği için kalite belgesi ve izlenebilirlik talep edebilir.8 mm çelik bilye kaç gramdır?Standart çelik yoğunluğu üzerinden hesaplandığında 8 mm çapındaki bir çelik bilye yaklaşık 2,1 gramdır. Gerçek değer malzeme, kaplama ve toleransa bağlı olarak küçük farklılık gösterebilir.8 mm sapan çelik bilye Türkiye’de hangi kullanıcılar için uygundur?Kontrollü hedef çalışması yapan hobi kullanıcıları, spor malzemesi satıcıları, sanayi sarfı tedarikçileri ve kalite odaklı toptancılar için uygundur. Kullanım mutlaka güvenli alan ve yerel kurallar çerçevesinde olmalıdır.Karbon çelik mi, paslanmaz çelik mi seçilmeli?Kısa stok çevrimi ve düşük maliyet için karbon çelik avantajlıdır. Nemli depo, kıyı şehirleri ve uzun süreli stok için paslanmaz çelik veya kaliteli kaplamalı ürün daha güvenli olabilir.8 mm ile 6 mm arasında temel fark nedir?8 mm bilye 6 mm’ye göre daha ağırdır ve aynı hızda daha fazla enerji taşır. 6 mm daha ekonomik ve hafif olabilir; 8 mm ise daha dengeli ve yaygın bir ara ölçü sunar.9 mm ve 10 mm bilyeler neden daha dikkatli kullanılmalıdır?Çap büyüdükçe ağırlık ve enerji artar. Bu da daha uygun bant seçimi, daha güçlü hedef arkalığı ve daha sıkı güvenlik önlemleri gerektirir.Kaplama gerekli midir?Kuru ve hızlı tüketilen stoklarda kaplamasız karbon çelik yeterli olabilir. Ancak deniz etkisi, nemli depo veya uzun sevkiyat varsa kaplama, pas önleyici yağ veya paslanmaz malzeme tercih edilmelidir.Toptan alımda hangi belgeler istenmelidir?Malzeme bilgisi, ölçü toleransı, parti numarası, kalite kontrol raporu, paketleme listesi ve menşe bilgisi istenmelidir. Büyük alımlarda numune onayı yapılması önerilir.8 mm çelik bilye güvenli şekilde nasıl saklanır?Kuru, kapalı, çocukların erişemeyeceği bir alanda saklanmalıdır. Kutular zeminden uzak tutulmalı, nem alıcı kullanılmalı ve ambalaj hasarı düzenli kontrol edilmelidir.Türkiye’de sapan mühimmatı taşırken nelere dikkat edilmelidir?Ürünün kullanım amacı, ambalajı, faturası ve yerel düzenlemelere uygunluğu kontrol edilmelidir. Kamusal alanda kullanım riskli ve uygunsuz olabilir; yerel mevzuat güncel olarak incelenmelidir.2026’da bu pazarda hangi eğilimler öne çıkacak?Daha iyi izlenebilirlik, çevreye duyarlı ambalaj, düşük korozyon riski, kurşunsuz dış mekân çözümleri, dijital parti takibi ve sürdürülebilir tedarik zinciri beklentileri öne çıkacaktır.SDBALLS Türkiye’ye uygun tedarik desteği sunabilir mi?Evet. Şirket; farklı malzeme, kalite sınıfı, ambalaj ve tedarik entegrasyonu seçenekleriyle Türkiye’deki ithalatçı, dağıtıcı ve sanayi müşterilerine uzun vadeli tedarik desteği sağlayabilir.Sonuç olarak 8 mm sapan çelik bilye, Türkiye pazarı için dengeli bir ölçüdür; ancak doğru seçim çap bilgisinden çok daha fazlasını gerektirir. Ağırlık, tolerans, malzeme, kaplama, güvenlik, mevzuat, ambalaj ve tedarikçi güvenilirliği birlikte değerlendirilmelidir. Numune onayı, kalite belgesi ve güvenli kullanım ilkeleriyle hareket eden alıcılar, hem maliyet hem de müşteri memnuniyeti açısından daha sürdürülebilir sonuç elde eder.