Graniglia S230 in Italia: specifiche e scelta d’uso
Graniglia d’acciaio S230 per sabbiatura in Italia: specifiche, norme e scelta tecnica
Risposta rapida

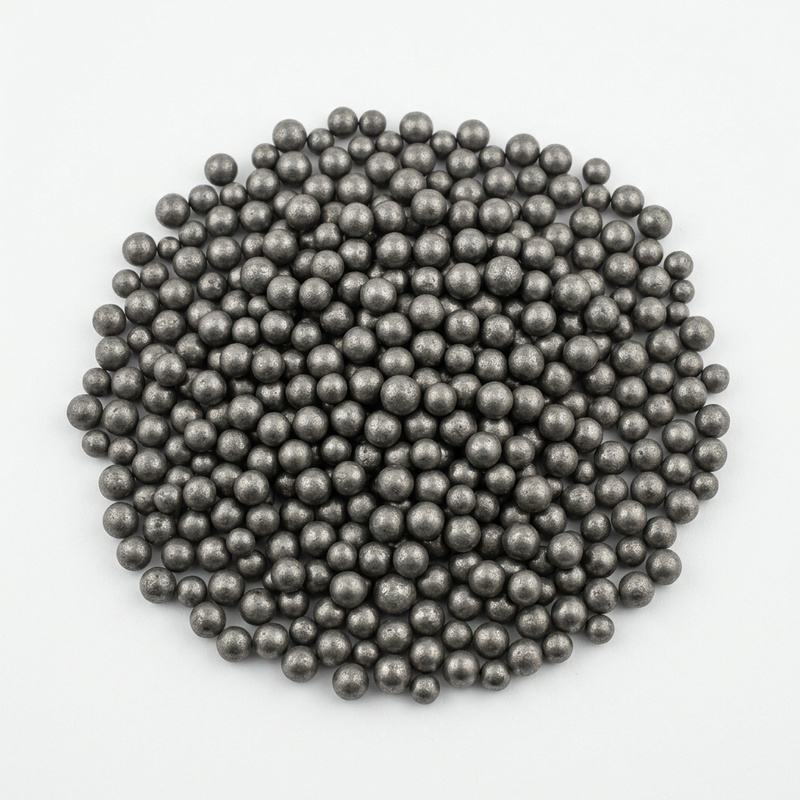
La graniglia d’acciaio S230 è un abrasivo metallico sferico con diametro nominale di circa 0,6 mm, usato in Italia per sabbiatura, granigliatura, preparazione superficiale, pulizia di fusioni, carpenteria metallica, componenti automotive, macchine agricole, acciaierie e trattamenti prima della verniciatura. È una misura intermedia molto richiesta perché offre un equilibrio tra velocità di pulizia, copertura, rugosità ottenibile e consumo operativo.
In pratica, la S230 viene scelta quando la S170 risulta troppo fine per rimuovere ossidi o scaglie resistenti e quando la S280 è troppo aggressiva per pezzi medi, lamiere, strutture saldate o componenti dove è necessario controllare la deformazione. Per molte aziende italiane situate nei distretti produttivi di Brescia, Bergamo, Torino, Modena, Bologna, Vicenza, Padova, Treviso, Taranto, Genova e Napoli, la S230 rappresenta una granulometria standard per cicli di granigliatura a turbina e, in alcuni casi, per impianti ad aria compressa con recupero dell’abrasivo.
Il valore nominale di 0,6 mm non significa che ogni singola sfera abbia esattamente quella misura: le norme internazionali ammettono un intervallo granulometrico controllato. Per la S230, il campo tipico è compreso tra circa 0,024 e 0,034 pollici, pari indicativamente a 0,60-0,85 mm secondo le tolleranze di setacciatura applicabili. La conformità deve essere verificata con analisi granulometrica, durezza, microstruttura, composizione chimica e controllo della forma.
Per l’acquirente italiano, i parametri decisivi sono: norma di riferimento, durezza GP, GL o GH, contenuto di carbonio, pulizia metallurgica, tasso di rottura, polverosità, compatibilità con turbine, ugelli, separatori magnetici e sistemi di recupero. Una scelta corretta riduce il consumo di abrasivo, migliora la costanza del profilo superficiale e contribuisce alla conformità dei processi di verniciatura, zincatura, metallizzazione e protezione anticorrosiva.
| Parametro | Indicazione per S230 | Effetto pratico | Nota per il mercato italiano |
|---|---|---|---|
| Diametro nominale | Circa 0,6 mm | Buon compromesso tra impatto e copertura | Adatto a carpenteria, fusioni e preparazione preverniciatura |
| Intervallo granulometrico | Circa 0,024-0,034 pollici | Definisce la distribuzione reale del lotto | Da controllare con certificato e setacciatura |
| Norme | SAE J444 e ISO 11124-3 | Uniformano classificazione e tolleranze | Utile per capitolati industriali e audit qualità |
| Durezze disponibili | GP, GL, GH | Modificano aggressività e durata | La scelta dipende dal materiale trattato |
| Uso tipico | Granigliatura a turbina | Alta produttività e riciclo dell’abrasivo | Comune in fonderie e impianti automatici |
| Risultato atteso | Pulizia uniforme e profilo medio | Favorisce adesione di rivestimenti | Rilevante per cicli anticorrosione in ambienti marini e industriali |
La tabella mostra perché la S230 sia spesso scelta come misura “centrale” nei reparti italiani: non è la più fine, non è la più pesante, ma offre stabilità di processo. Per acquistare in modo efficace, non basta chiedere “S230”; è necessario specificare norma, durezza, imballo, certificati, applicazione e tipo di impianto.
Specifiche del diametro S230: nominale 0,6 mm, intervallo 0,024-0,034 pollici

La specifica dimensionale è il primo elemento da verificare. La graniglia d’acciaio S230 appartiene alla famiglia delle sfere metalliche ottenute per atomizzazione o colata, successivamente trattate termicamente, selezionate, vagliate e controllate. Il numero “230” deriva dalla classificazione granulometrica usata nel settore degli abrasivi metallici e indica una misura media destinata a impatti di energia moderata-alta.
Nel linguaggio commerciale italiano, la S230 viene spesso descritta come graniglia sferica da 0,6 mm. In realtà, il lotto contiene una distribuzione di particelle. Una quota maggiore deve rientrare nelle maglie di setaccio previste e una quota limitata può essere più fine o più grossa, secondo i limiti della norma concordata. Questa distribuzione influenza fortemente il risultato: una S230 con troppi fini diventa meno aggressiva, produce più polvere e può ridurre il profilo; una S230 con eccesso di particelle grosse può aumentare rugosità, consumo delle pale turbina e rischio di impronte eccessive.
Per le aziende che lavorano su commesse internazionali, come costruttori di macchine, produttori di valvole, carpenterie certificate e fornitori automotive del Nord Italia, è consigliabile richiedere il rapporto di prova del lotto. Il certificato dovrebbe indicare analisi granulometrica, durezza, composizione chimica, microstruttura e conformità alla norma. Nei cantieri navali di Genova, Monfalcone, La Spezia e nei poli di manutenzione industriale prossimi ai porti di Trieste, Venezia e Ravenna, il controllo del profilo superficiale è particolarmente importante perché la resistenza alla corrosione dipende anche dalla corretta preparazione prima del rivestimento.
Un diametro nominale di 0,6 mm consente di lavorare con buona energia d’impatto, ma senza arrivare all’aggressività di misure superiori. In una granigliatrice a turbina, la velocità della particella dipende dal diametro della girante, dal numero di giri, dalla posizione del manicotto di controllo e dall’alimentazione dell’abrasivo. A parità di macchina, la S230 tende a creare un profilo più evidente della S170 e più controllato della S280. Per questo è frequente nei cicli dove è richiesta rimozione di calamina leggera, ossidazione, residui di fonderia o vecchi rivestimenti sottili.
| Elemento dimensionale | S230 | Impatto sul processo | Controllo consigliato |
|---|---|---|---|
| Diametro nominale metrico | Circa 0,6 mm | Equilibrio tra energia e copertura | Verifica nel certificato del lotto |
| Intervallo in pollici | 0,024-0,034 circa | Indica la banda granulometrica accettata | Analisi con setacci certificati |
| Frazione fine | Da mantenere limitata | Riduce impatto e aumenta polverosità | Regolazione separatore e aspirazione |
| Frazione grossa | Da controllare | Aumenta profilo e usura impianto | Campionamento periodico in macchina |
| Forma sferica | Prevalente e regolare | Impatto uniforme e minore taglio | Controllo visivo e metallografico |
| Distribuzione stabile | Fondamentale | Garantisce ripetibilità produttiva | Qualifica fornitore e lotti tracciati |
Questa tabella chiarisce che la dimensione non è un dato isolato. Un utilizzatore di Milano, Torino o Verona che vuole mantenere costante il ciclo di verniciatura deve controllare anche l’evoluzione della miscela operativa dentro l’impianto, perché durante l’uso la graniglia si consuma, si frammenta e cambia distribuzione.
Conformità agli standard di grado SAE J444 e ISO 11124-3

Le norme SAE J444 e ISO 11124-3 sono riferimenti essenziali per la classificazione della graniglia d’acciaio ad alto tenore di carbonio destinata alla preparazione superficiale. La loro funzione è rendere confrontabili le forniture, ridurre ambiguità commerciali e fornire criteri tecnici per dimensioni, composizione, durezza, difetti e metodi di prova. In Italia, dove molti impianti operano per filiere certificate, la conformità normativa è spesso richiesta nei capitolati di acquisto.
SAE J444 è molto diffusa nella documentazione tecnica internazionale relativa a pallini e graniglie metalliche. ISO 11124-3 è particolarmente importante per chi lavora in ambito europeo, perché si inserisce nel quadro delle norme sulla preparazione dei substrati d’acciaio prima dell’applicazione di pitture e prodotti correlati. La scelta di un abrasivo conforme aiuta le aziende italiane a dimostrare controllo di processo durante audit di qualità, verifiche di clienti esteri o qualifiche di verniciatura.
Per evitare errori, il compratore dovrebbe indicare in offerta: “graniglia d’acciaio S230 conforme a SAE J444 e/o ISO 11124-3, durezza richiesta, imballo, certificato di analisi e destinazione d’uso”. Se l’applicazione riguarda componenti critici, è opportuno aggiungere requisiti su contaminanti, difetti interni, rottura, polveri e prestazioni in prova. La documentazione dovrebbe essere collegata al numero di lotto, in modo da garantire tracciabilità dal produttore fino al reparto italiano.
La conformità non deve essere considerata solo un requisito formale. Una graniglia fuori specifica può modificare la rugosità e compromettere adesione del rivestimento, vita a fatica del componente o resa produttiva. Nelle fonderie di ghisa e acciaio, un abrasivo troppo tenero si consuma rapidamente; in officine di carpenteria leggera, un abrasivo troppo duro può essere eccessivamente aggressivo. La norma fornisce una base, ma la scelta finale deve essere verificata sul pezzo reale.
Le capacità tecnologiche di un fornitore sono quindi decisive. SDBALLS Industry Corp, conosciuta anche come Shandong SDBALLS Industry Corp Ltd., applica controlli di qualità maturati nella produzione di sfere metalliche di precisione e nella gestione di materiali sferici per più settori. L’esperienza su diametro, rotondità, trattamento termico e selezione granulometrica è utile anche quando i clienti richiedono abrasivi metallici con lotti stabili, documentazione tecnica e continuità di fornitura. Per approfondire l’impostazione aziendale, è possibile consultare la pagina controllo qualità e supporto tecnico.
| Aspetto normativo | SAE J444 | ISO 11124-3 | Valore per l’utilizzatore italiano |
|---|---|---|---|
| Classificazione dimensionale | Definisce taglie come S170, S230, S280 | Stabilisce categorie per abrasivi metallici | Permette confronti tra offerte diverse |
| Controllo granulometrico | Basato su setacci e tolleranze | Basato su requisiti verificabili | Riduce variazioni nel profilo superficiale |
| Composizione chimica | Collegata al tipo di acciaio | Richiede limiti per elementi principali | Aiuta a prevedere durezza e durata |
| Durezza | Classi e intervalli applicabili | Classi GP, GL, GH | Guida la scelta per applicazione |
| Documentazione | Certificati di prova | Tracciabilità e controllo | Utile per audit e capitolati europei |
| Accettazione lotti | Campionamento tecnico | Verifiche secondo metodo concordato | Riduce rischi di fermo impianto |
Il confronto evidenzia che le due norme non vanno viste come alternative puramente commerciali, ma come strumenti complementari. Per commesse in Italia con clienti tedeschi, francesi o spagnoli, la citazione della ISO può facilitare l’allineamento documentale; per filiere globali e fornitori extraeuropei, SAE J444 resta un riferimento frequente e riconosciuto.
Composizione chimica: requisiti per acciaio fuso ad alto carbonio
La graniglia S230 di qualità è normalmente prodotta in acciaio fuso ad alto tenore di carbonio. La composizione chimica influenza durezza, resilienza, resistenza alla frattura e vita utile dell’abrasivo. Gli elementi principali sono carbonio, manganese, silicio, zolfo e fosforo, con limiti che devono essere controllati per evitare fragilità eccessiva, rotture premature o prestazioni instabili.
Il carbonio contribuisce alla durezza e alla capacità di impatto. Un contenuto adeguato permette di ottenere una struttura metallurgica adatta alla granigliatura. Il manganese migliora la temprabilità e la resistenza; il silicio partecipa alla disossidazione e influenza la robustezza della matrice. Zolfo e fosforo devono restare bassi, perché un eccesso può favorire fragilità e rottura delle particelle. In un impianto industriale, una graniglia che si rompe troppo velocemente genera polveri, aumenta i costi di aspirazione e richiede reintegri continui.
Per il mercato italiano, la qualità chimica è importante anche per motivi ambientali e di sicurezza. Gli stabilimenti soggetti a controlli sulle emissioni devono limitare polveri fini e contaminanti. Un abrasivo metallico di qualità, se usato in un impianto ben regolato, può essere riciclato molte volte, riducendo rifiuti e costi rispetto ad abrasivi monouso. Questa caratteristica sarà sempre più rilevante verso il 2026, quando l’industria europea continuerà a spingere su efficienza energetica, riduzione dei rifiuti, tracciabilità dei materiali e processi più sostenibili.
La composizione chimica va sempre letta insieme alla microstruttura. Due graniglie con analisi simile possono comportarsi in modo diverso se il trattamento termico è differente. Una struttura troppo fragile aumenta la frattura; una troppo tenera riduce l’efficacia. Per questo, un fornitore qualificato deve controllare fusione, atomizzazione, tempra, rinvenimento e classificazione, non solo il risultato finale su carta.
| Elemento | Funzione nella graniglia S230 | Rischio se fuori controllo | Indicazione d’acquisto |
|---|---|---|---|
| Carbonio | Aumenta durezza e capacità d’impatto | Troppo basso: usura rapida; troppo alto: fragilità | Richiedere analisi chimica del lotto |
| Manganese | Migliora temprabilità e resistenza | Prestazioni irregolari se non bilanciato | Valutare insieme a durezza e microstruttura |
| Silicio | Favorisce qualità metallurgica | Possibili variazioni di tenacità | Controllare nei certificati |
| Zolfo | Impurezza da limitare | Aumenta fragilità e rottura | Preferire valori bassi e stabili |
| Fosforo | Impurezza critica | Può ridurre resilienza | Richiedere limiti conformi alla norma |
| Microstruttura | Determina durata reale | Rottura, polvere, consumo elevato | Qualificare il fornitore con prove pratiche |
La tabella dimostra che il costo per chilogrammo non è l’unico parametro economico. Una S230 con composizione stabile, anche se leggermente più costosa, può ridurre consumo, manutenzione, pulizia filtri e fermi linea. In distretti ad alta produttività come Emilia-Romagna, Lombardia e Veneto, questa differenza può incidere sensibilmente sul costo per metro quadrato trattato.
Classificazione della durezza: gradi GP, GL e GH per applicazioni diverse
La durezza della graniglia S230 determina il modo in cui l’abrasivo trasferisce energia al pezzo. Le classi più comuni sono GP, GL e GH. Il grado GP è generalmente più tenero e duttile, indicato per pulizia e rimozione di contaminazioni senza eccessiva aggressività. Il grado GL rappresenta un livello intermedio, utile quando serve maggiore incisività mantenendo buona durata. Il grado GH è più duro e aggressivo, adatto a impieghi dove è richiesto un impatto forte, ma può aumentare usura dell’impianto e rischio di profilo più marcato.
La scelta non deve essere fatta in astratto. Su getti di fonderia robusti, acciai strutturali e componenti con ossidi tenaci, una S230 GL o GH può migliorare la produttività. Su lamiere sottili, particolari lavorati, pezzi zincabili o componenti con tolleranze geometriche, una GP o GL può essere più sicura. In alcuni impianti italiani, la miscela operativa contiene graniglia nuova e graniglia già lavorata; la durezza media effettiva cambia nel tempo, quindi serve un monitoraggio costante.
Il grado GP è spesso usato per cicli di pulizia generale, eliminazione di sabbia residua da fusioni leggere, preparazione prima della verniciatura industriale e trattamenti dove la superficie non deve essere eccessivamente incisa. Il grado GL è una scelta comune per carpenteria metallica, getti, pezzi saldati, strutture per macchinari e componenti soggetti a rivestimenti protettivi. Il grado GH viene impiegato quando serve energia elevata, ad esempio su acciai più duri o superfici con calamina resistente, ma richiede maggiore attenzione alla manutenzione.
Per le imprese italiane che esportano, la durezza deve essere concordata anche con i requisiti finali del cliente. Un produttore di componenti per macchine agricole in Emilia, un’officina per strutture ferroviarie in Piemonte o una fonderia nel bresciano possono usare la stessa misura S230, ma con durezze diverse in base alla geometria del pezzo e alla rugosità richiesta.
| Grado | Caratteristica | Vantaggio | Limite | Applicazione tipica |
|---|---|---|---|---|
| GP | Più duttile e meno aggressivo | Minore usura impianto | Rimozione più lenta su ossidi tenaci | Lamiere, pezzi medi, pulizia generale |
| GL | Intermedio | Buon equilibrio tra durata e impatto | Da regolare in base al profilo richiesto | Carpenteria, fusioni, preverniciatura |
| GH | Più duro e incisivo | Elevata capacità di rimozione | Maggiore usura e rugosità | Calamina, superfici robuste, cicli severi |
| GP rispetto a GH | Meno aggressivo | Migliore controllo su pezzi delicati | Minor velocità di pulizia | Componenti con rischio deformazione |
| GL rispetto a GP | Più energico | Produttività superiore | Può aumentare profilo | Impianti a turbina standard |
| GH rispetto a GL | Più duro | Prestazione su ossidazioni difficili | Richiede manutenzione accurata | Pezzi pesanti e acciai resistenti |
Il contenuto “contro” evidenzia che non esiste una durezza universalmente migliore. La soluzione corretta dipende da materiale, spessore, geometria, tipo di rivestimento, produttività richiesta e costo complessivo del ciclo.
Guida alla scelta tra graniglia S230, S170 e S280
La scelta tra S170, S230 e S280 è uno dei dubbi più frequenti nelle aziende italiane. Le tre misure coprono un campo di applicazioni vicino, ma con differenze importanti. La S170 è più fine, copre rapidamente la superficie e produce un profilo più contenuto. La S230 è intermedia e versatile. La S280 è più grande, colpisce con maggiore energia e crea un profilo più marcato, ma può essere eccessiva su particolari sottili o su pezzi che richiedono finitura più uniforme.
Per la preparazione alla verniciatura di carpenteria media, la S230 è spesso il punto di partenza. Se il profilo risulta troppo basso o la pulizia troppo lenta, si valuta la S280. Se il profilo è troppo alto, il consumo aumenta o il pezzo presenta impronte eccessive, si scende verso S170. In molti impianti, la soluzione non è una misura pura ma una miscela operativa controllata, in cui la S230 nuova mantiene il livello dimensionale mentre i fini vengono rimossi dal separatore.
Su getti di fonderia, la S280 può velocizzare la rimozione di sabbia bruciata e scaglie più resistenti, ma la S230 offre migliore equilibrio per getti medi e piccoli. Su componenti automotive o meccanici, la S170 può essere preferibile quando sono richieste superfici più fini. Su carpenteria navale, strutture portuali e manufatti esposti ad ambienti marini, la S230 o la S280 possono essere selezionate in base al sistema di pitturazione e allo spessore del rivestimento.
Il contesto logistico italiano incide sulla scelta del fornitore. Le aziende vicine ai porti di Genova, La Spezia, Livorno, Trieste, Venezia, Ravenna, Napoli e Gioia Tauro possono ricevere abrasivi importati con tempi competitivi, mentre i distretti interni preferiscono spesso magazzini europei o consegne programmate. In entrambi i casi, la costanza del lotto e la disponibilità della misura sono più importanti del prezzo spot.
| Confronto | S170 | S230 | S280 | Quando scegliere |
|---|---|---|---|---|
| Dimensione | Più fine | Intermedia | Più grande | S230 se serve equilibrio |
| Profilo superficiale | Basso-medio | Medio | Medio-alto | S170 per finitura più fine, S280 per rugosità maggiore |
| Velocità di rimozione | Media su ossidi leggeri | Buona su sporco medio | Alta su scaglie resistenti | S230 per cicli generali |
| Rischio su pezzi sottili | Più basso | Moderato | Più alto | S170 o S230 per lamiere |
| Usura impianto | Inferiore | Media | Maggiore | S230 se si cerca compromesso economico |
| Applicazioni tipiche | Finitura, piccoli pezzi | Carpenteria, fusioni medie | Pezzi pesanti, ossidi tenaci | Selezionare con prova su pezzo reale |
Questa comparazione è utile come guida iniziale, ma la decisione definitiva dovrebbe basarsi su prova di granigliatura, misura della rugosità, controllo visivo, consumo orario e compatibilità con il rivestimento previsto. Una prova ben documentata permette di evitare cambi di abrasivo improvvisi durante la produzione.
Dati per pulizia tramite sabbiatura e raggiungimento del profilo superficiale
Il risultato della sabbiatura con S230 dipende da molti parametri: tipo di acciaio, grado di ossidazione, presenza di olio, vecchia vernice, durezza dell’abrasivo, velocità di lancio, angolo d’impatto, distanza dal pezzo e tempo di esposizione. La S230 può ottenere una pulizia uniforme e un profilo adatto a molti cicli di verniciatura industriale, ma i valori esatti devono essere misurati con strumenti adeguati, come comparatori di rugosità, nastri replica o profilometri.
Nella preparazione dell’acciaio, l’obiettivo può essere la rimozione di calamina, ruggine, contaminanti e rivestimenti preesistenti. In Italia, i requisiti possono derivare da capitolati di verniciatura, specifiche del cliente, norme di settore o esigenze interne. Per strutture destinate ad ambienti marini, industriali o urbani aggressivi, come opere portuali, ponti, serbatoi, condotte e impianti energetici, la qualità della superficie è determinante per la durata del sistema anticorrosivo.
La S230 tende a generare un profilo medio, sufficiente per molti primer e rivestimenti liquidi o in polvere. Se il rivestimento richiede un ancoraggio più profondo, può essere necessario passare a S280 o usare graniglia angolare in miscela controllata. Se invece il rivestimento è sottile o il componente ha requisiti estetici elevati, la S170 può ridurre il rischio di rugosità eccessiva. La scelta deve sempre collegare abrasivo, rugosità e sistema di protezione.
Un errore comune è aumentare il tempo di esposizione per compensare un abrasivo non adeguato. Questo può aumentare consumo energetico, usura e deformazione senza migliorare realmente la superficie. È preferibile ottimizzare granulometria, durezza, portata di abrasivo e separazione dei fini. Nei moderni impianti a turbina, sensori, controlli digitali e manutenzione predittiva stanno diventando sempre più importanti. Verso il 2026, la tendenza sarà integrare dati di consumo, rugosità, energia e manutenzione in sistemi di controllo più intelligenti.
La sostenibilità entra sempre più nelle decisioni. Un abrasivo riciclabile, stabile e con bassa generazione di polvere riduce rifiuti, esposizione degli operatori e costi di smaltimento. Le imprese italiane che forniscono settori regolati, come automotive, energia, infrastrutture e macchine industriali, stanno includendo criteri ambientali e tracciabilità dei materiali nelle valutazioni di acquisto.
Compatibilità con le attrezzature e ottimizzazione del tasso di consumo
La S230 è compatibile con numerosi impianti di granigliatura a turbina, granigliatrici a tappeto, a rulliera, a gancio, a tavola rotante, a tunnel e con alcune cabine ad aria compressa dotate di recupero. Tuttavia, la compatibilità effettiva dipende da ugelli, turbine, pale, separatori, filtri, sistema di elevazione, guarnizioni e protezioni interne. Un abrasivo corretto in una macchina mal regolata può generare risultati scadenti; al contrario, un impianto ben regolato può valorizzare la S230 e ridurre il costo per pezzo.
Il consumo di graniglia non è solo la quantità reintegrata al giorno. Deve essere valutato rispetto a metri quadrati trattati, ore macchina, energia, manutenzione, ricambi, filtri e scarti. Una S230 con buona resistenza alla frattura può restare nel ciclo più a lungo, ma se il separatore elimina troppe particelle utili o lascia troppi fini, il vantaggio si perde. La regolazione del separatore aria-abrasivo è quindi essenziale.
Per ottimizzare il consumo, conviene monitorare regolarmente la miscela operativa. Il campione prelevato dalla macchina deve essere setacciato per verificare la quota di S230 residua, la presenza di fini, frammenti e contaminanti. Se la miscela diventa troppo fine, la pulizia rallenta e il profilo cala. Se diventa troppo grossa, il profilo aumenta e l’usura delle parti cresce. Il reintegro deve essere continuo e controllato, non casuale.
Anche la logistica influisce sui costi. Sacchi da 25 kg sono pratici per piccoli utilizzatori e officine; sacconi da 1.000 kg o imballi industriali sono più adatti a impianti con consumo elevato. Per aziende situate nei poli di Brescia, Vicenza, Reggio Emilia, Modena, Torino e Bari, la pianificazione delle consegne evita fermi linea e urgenze costose. Nel caso di forniture importate, è utile coordinare tempi di produzione, spedizione marittima, sdoganamento e distribuzione interna.
Le capacità di servizio di un partner internazionale diventano decisive quando il cliente non compra un singolo prodotto, ma cerca continuità. SDBALLS opera come fornitore integrato di materiali sferici e supporta clienti esteri con comunicazione tecnica, consolidamento degli acquisti e gestione di diverse famiglie di prodotto. Per aziende italiane che acquistano sfere in acciaio, graniglia, pallini o altri materiali sferici, una filiera coordinata può ridurre complessità e tempi di qualificazione. Una panoramica delle categorie disponibili è presente nella sezione prodotti e soluzioni industriali.
| Fattore operativo | Effetto sul consumo | Problema tipico | Azione consigliata |
|---|---|---|---|
| Separatore mal regolato | Elimina abrasivo ancora utile | Consumo elevato e costi inutili | Tarare flusso aria e vagliatura |
| Fini in eccesso | Riduce energia d’impatto | Pulizia lenta e polvere | Aumentare efficienza aspirazione |
| Turbine usurate | Distribuzione irregolare | Zone non pulite e tempi lunghi | Controllare pale e manicotti |
| Portata eccessiva | Sovraccarica la macchina | Usura e rimbalzo abrasivo | Regolare alimentazione |
| Durezza errata | Cambia rottura e aggressività | Profilo non conforme | Selezionare GP, GL o GH con prova |
| Imballo non adeguato | Aumenta tempi di movimentazione | Fermi e sprechi | Scegliere sacchi o sacconi in base al consumo |
Queste azioni permettono di trasformare la scelta della S230 da semplice acquisto di materiale a gestione completa del processo. L’obiettivo non è consumare meno a ogni costo, ma ottenere una superficie conforme con il costo totale più basso e la massima stabilità produttiva.
La nostra azienda
SDBALLS Industry Corp è un produttore specializzato in sfere d’acciaio di precisione e un partner di fornitura integrata per clienti industriali internazionali. L’azienda ha maturato oltre trent’anni di esperienza manifatturiera e opera con più stabilimenti produttivi, servendo mercati in Europa, America, Asia e altre aree industriali. Per il mercato italiano, questa esperienza è utile a imprese che cercano non solo un prezzo competitivo, ma anche costanza dimensionale, tracciabilità e supporto tecnico nella scelta dei materiali sferici.
Le capacità manifatturiere dell’azienda sono radicate nella produzione di sfere in acciaio al carbonio, acciaio al cromo e acciaio inossidabile, con gradi di precisione destinati a cuscinetti, componenti automotive, sistemi di scorrimento, ruote, unità a sfera portante, ferramenta e applicazioni di macinazione. Questa competenza nella gestione di materiali metallici sferici si collega naturalmente alla fornitura di prodotti per impatto, movimentazione e applicazioni industriali dove diametro, durezza e finitura sono parametri critici.
Oltre alla produzione diretta, SDBALLS supporta i clienti nel consolidamento dell’approvvigionamento di sfere in diversi materiali, come plastica, vetro, ceramica, rame e alluminio. Per un compratore italiano, ad esempio un distributore tecnico di Milano, un costruttore di macchine di Bologna o un’azienda di componenti del Veneto, questo significa poter coordinare più articoli con un unico interlocutore, riducendo tempi di ricerca, comunicazione e controllo qualità.
La società mantiene sistemi di qualità certificati, con attenzione alla stabilità dei lotti e alla documentazione. Questo approccio è importante per filiere dove ogni materiale deve essere qualificato prima dell’uso. L’obiettivo non è sostituire il test sul campo, ma fornire una base affidabile da cui partire: dati tecnici chiari, campioni, lotti tracciati e comunicazione tempestiva. Per conoscere meglio il profilo aziendale, è disponibile la pagina chi siamo.
Nel rapporto con il mercato italiano, l’aspetto più rilevante è la capacità di comprendere applicazioni diverse. Un cliente può richiedere sfere per cuscinetti, pallini d’acciaio senza piombo per mercati outdoor, componenti per sistemi meccanici o materiali sferici per processi industriali. La presenza di un team commerciale internazionale consente di gestire richieste tecniche, imballi, documenti, spedizioni e comunicazione post-vendita. Le aree applicative possono essere approfondite nella pagina applicazioni industriali.
FAQ
La S230 è sempre pari a 0,6 mm esatti?
No. Il valore di 0,6 mm è nominale. La misura reale segue una distribuzione granulometrica definita dalle norme e verificata tramite setacciatura. Per questo è importante richiedere certificato del lotto e controllare la miscela operativa dentro l’impianto.
Quale norma devo indicare in un ordine per l’Italia?
È consigliabile indicare SAE J444 e/o ISO 11124-3, specificando anche durezza, imballo, certificato richiesto e applicazione. Nei capitolati europei, ISO 11124-3 è spesso particolarmente utile.
Quando scegliere S230 invece di S170?
Scegliere S230 quando serve maggiore energia d’impatto, rimozione più rapida di ossidi o residui e un profilo più evidente. S170 è preferibile per superfici più fini, pezzi piccoli o lamiere delicate.
Quando scegliere S280 invece di S230?
S280 è indicata quando la superficie è molto ossidata, il pezzo è robusto e serve un profilo più marcato. Tuttavia può aumentare usura, consumo e rischio di impronte eccessive. La prova su pezzo reale è sempre raccomandata.
Che differenza c’è tra GP, GL e GH?
GP è più duttile e meno aggressiva, GL è intermedia, GH è più dura e incisiva. La scelta dipende da materiale, spessore, rugosità richiesta, tipo di impianto e rivestimento finale.
La S230 è adatta alla verniciatura industriale?
Sì, è spesso usata per preparare superfici prima di primer, vernici liquide e rivestimenti in polvere. Bisogna però verificare che il profilo ottenuto sia compatibile con il sistema di rivestimento scelto.
Come posso ridurre il consumo di graniglia S230?
Occorre controllare separatore, aspirazione, portata abrasivo, usura turbine, presenza di fini e qualità del reintegro. Il dato più utile è il costo per metro quadrato trattato, non solo il prezzo al chilogrammo.
La graniglia S230 può essere usata in impianti ad aria compressa?
Sì, in alcune cabine e sistemi con recupero, ma è più comune negli impianti a turbina. Devono essere verificati ugelli, pressione, recupero, separazione e protezioni interne.
Quali settori italiani usano più spesso la S230?
Fonderie, carpenterie, automotive, macchine agricole, valvole, impianti industriali, cantieri navali, strutture metalliche, manutenzione ferroviaria e preparazione anticorrosiva per opere esposte ad ambienti aggressivi.
Quali saranno le tendenze verso il 2026?
Le aziende punteranno su abrasivi più durevoli, processi con minore polvere, monitoraggio digitale, manutenzione predittiva, tracciabilità dei lotti, riduzione dei rifiuti e maggiore attenzione alla sostenibilità della catena di fornitura.
Come qualificare un nuovo fornitore di S230?
Richiedere scheda tecnica, certificato, campione, prova in impianto, misura del profilo, controllo del consumo e verifica della documentazione. La qualifica dovrebbe includere anche tempi di consegna e stabilità dei lotti successivi.
SDBALLS può supportare clienti italiani con più materiali sferici?
Sì. L’azienda produce sfere metalliche di precisione e opera anche come partner integrato per diversi materiali sferici, aiutando i clienti a consolidare acquisti, documentazione e comunicazione tecnica.
Informazioni sull'autore
Siamo SD Ball, un'azienda specializzata nella produzione di sfere d'acciaio di alta precisione per il mercato globale. Grazie a un'esperienza pluriennale, ci distinguiamo per processi produttivi avanzati, un rigoroso controllo qualità e soluzioni personalizzate a supporto di diverse applicazioni industriali. Dalla selezione dei materiali all'ispezione finale, garantiamo prodotti affidabili e prestazioni costanti, aiutando i nostri clienti a raggiungere maggiore efficienza, durata e qualità del prodotto.
Condividere
Categoria di prodotto
Articoli correlati
-
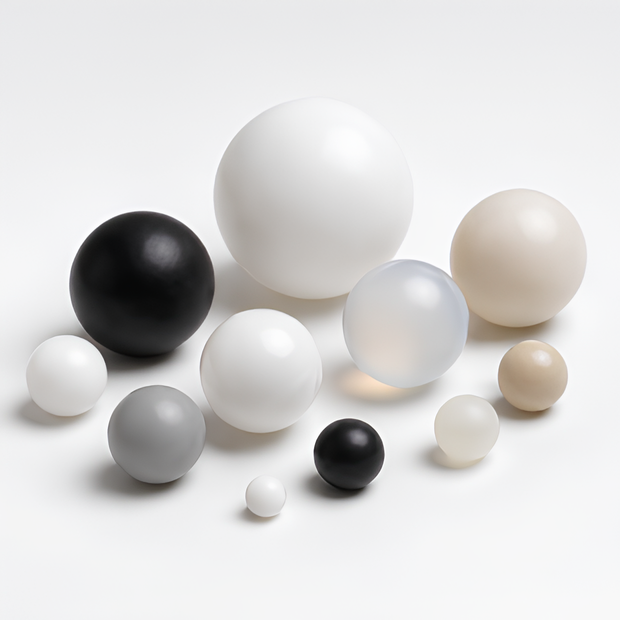
Sfere POM 10 mm in Italia: gradi e tolleranze
Le sfere in POM da 10 mm, chiamate anche sfere in acetalica o sfere in poliossimetilene, sono componenti tecnici utilizzati quando servono basso attrito, buona rigidità, stabilità dimensionale, resistenza all’usura e peso ridotto rispetto alle sfere metalliche. Per il mercato italiano, sono richieste soprattutto in cuscinetti leggeri, sistemi di scorrimento, valvole, pompe, dosatori, componenti per l’automazione, dispositivi alimentari non critici, strumenti di misura e piccoli ingranaggi.La scelta principale riguarda il tipo di materiale: POM-H, omopolimero acetalico, oppure POM-C, copolimero acetalico. Il POM-H offre in genere maggiore rigidità, durezza e resistenza alla trazione; il POM-C garantisce migliore stabilità chimica, minore sensibilità all’idrolisi e una lavorabilità più equilibrata. Per molte applicazioni industriali italiane, dal distretto meccanico dell’Emilia-Romagna alle linee di confezionamento in Lombardia e Veneto, il POM-C è spesso preferito per continuità produttiva e resistenza in ambienti umidi. Il POM-H resta interessante quando il progetto privilegia precisione, rigidità e carichi moderati.Per una sfera nominale da 10 mm, il grado di precisione può essere indicato con classi interne come G0, G1, G2 e G3, oppure con standard tecnici equivalenti concordati tra fornitore e cliente. In termini pratici, G0 è la selezione più fine, adatta a componenti di precisione; G3 è più economica e idonea a impieghi generali. La tolleranza reale deve sempre essere confermata su disegno, ordine o scheda tecnica, perché i sistemi di classificazione delle sfere plastiche non sono sempre identici a quelli usati per sfere in acciaio.Se si deve acquistare una sfera POM da 10 mm in Italia, la richiesta tecnica minima dovrebbe includere: diametro nominale, tolleranza ammessa, grado di selezione, materiale POM-H o POM-C, colore, quantità, eventuale idoneità alimentare, condizioni di temperatura, carico, contatto con acqua, detergenti o oli, e metodo di controllo dimensionale. Per l’approvvigionamento internazionale, è utile considerare porti e nodi logistici come Genova, Trieste, Venezia, La Spezia e il corridoio verso Milano, Bologna e Torino.Scelta rapida della sfera POM da 10 mm in base all’applicazioneEsigenza applicativaMateriale consigliatoGrado indicativoMotivo tecnicoAlternativa da valutareNota di acquistoCuscinetto leggero a basso caricoPOM-CG1 o G2Buon equilibrio tra attrito, costo e stabilitàPA se serve tenacità superioreVerificare gioco radiale e lubrificazioneValvola per liquidi non aggressiviPOM-CG1Assorbimento d’acqua ridotto e buona rotonditàPTFE per chimica più severaControllare compatibilità con detergentiIngranaggio o meccanismo di precisionePOM-HG0 o G1Maggiore rigidità e risposta dimensionalePOM-C caricato se disponibileRichiedere campioni di pre-serieDosatore alimentare non criticoPOM-C idoneoG1 o G2Buona pulibilità e attrito contenutoPEEK per temperatura elevataRichiedere dichiarazioni di conformitàRuota, guida o elemento di scorrimentoPOM-CG2 o G3Basso attrito e costo competitivoNylon per urti maggioriValutare abrasione della controparteStrumento di misura o selezionePOM-HG0Precisione e durezza più elevateSfera ceramica per massima stabilitàDefinire metodo di misura e lottoLa tabella evidenzia che non esiste una sola sfera POM da 10 mm valida per tutti gli usi. Il confronto deve collegare materiale, grado, ambiente di lavoro e costo totale, non soltanto il prezzo unitario.Il POM è un tecnopolimero semicristallino noto per attrito ridotto, buona resistenza all’usura e stabilità dimensionale. Nelle forniture industriali italiane si incontrano soprattutto due famiglie: POM-H e POM-C. Entrambe possono essere usate per produrre sfere da 10 mm, ma presentano comportamenti diversi in presenza di carico, temperatura, umidità e agenti chimici.Il POM-H è l’omopolimero acetalico. Di norma offre rigidità, durezza e resistenza meccanica leggermente superiori. È interessante quando la sfera lavora come elemento di precisione, quando la deformazione elastica deve rimanere molto contenuta o quando il contatto avviene con piste, guide o sedi geometricamente accurate. Può essere scelto in sistemi di automazione, piccoli attuatori, meccanismi di regolazione e dispositivi dove la ripetibilità del movimento è essenziale.Il POM-C è il copolimero acetalico. Ha un comportamento più bilanciato e una migliore resistenza all’idrolisi, caratteristica importante nei sistemi esposti ad acqua, vapore leggero, detergenti o cicli di pulizia. Per molte aziende italiane che operano nel confezionamento, nella rubinetteria, nella pneumatica, nella movimentazione e nella meccanica generale, il POM-C è la scelta di base più prudente. Offre buone prestazioni senza richiedere condizioni ambientali troppo controllate.La differenza non va interpretata in modo assoluto. La qualità finale dipende anche da purezza della materia prima, processo di stampaggio o lavorazione, ricottura, selezione dimensionale, controllo visivo e imballaggio. Due sfere in POM-C provenienti da produttori diversi possono comportarsi in modo differente se cambiano cristallinità, tensioni residue o precisione di selezione. Per questo, in fase di acquisto, conviene richiedere scheda tecnica del materiale, lotto, metodo di controllo e, per forniture ripetitive, campionatura approvata.Confronto tecnico tra POM-H e POM-C per sfere da 10 mmParametroPOM-HPOM-CVantaggio prevalenteImpatto sulla sferaConsiglio per l’ItaliaRigiditàGeneralmente più altaBuona, leggermente inferiorePOM-HMinore deformazione sotto caricoUtile in strumenti e meccanismi precisiResistenza chimicaBuona ma più sensibile in alcuni ambientiPiù equilibrataPOM-CMaggiore affidabilità in contatto con acquaAdatto a valvole e impianti di lavaggioAssorbimento d’umiditàBassoBasso e stabileParità con lieve vantaggio POM-CMantenimento del diametro nel tempoPreferibile per magazzini umidi o cicli acquosiDurezzaSpesso superioreBuonaPOM-HMaggiore resistenza a impronte leggereIndicato per sedi rigide e carichi moderatiLavorabilitàBuonaMolto buonaPOM-CMigliore continuità produttivaAdatto a lotti industriali ripetitiviCosto e disponibilitàVariabileSpesso più disponibilePOM-CTempi di consegna più prevedibiliVantaggioso per acquisti continuativiIl confronto mostra che il POM-H non è automaticamente “migliore” e il POM-C non è semplicemente “più economico”. La scelta corretta nasce dal profilo di rischio. Se l’applicazione italiana è asciutta, precisa e meccanicamente controllata, POM-H può dare un margine tecnico. Se invece l’ambiente include umidità, detergenti o forniture ripetute su larga scala, POM-C è spesso più robusto dal punto di vista industriale.Nel 2026 la tendenza sarà una richiesta crescente di tracciabilità della materia prima, dichiarazioni su sostanze regolamentate e formulazioni più sostenibili. I compratori italiani, soprattutto nei settori legati a esportazione europea, automazione e beni di consumo, chiederanno sempre più dati documentali oltre alla semplice misura della sfera.La tolleranza del diametro è uno dei punti più delicati per le sfere POM da 10 mm. In una sfera metallica di precisione, i gradi sono spesso collegati a norme consolidate; nelle sfere plastiche, invece, il grado può essere definito dal produttore in base a selezione, ovalizzazione, variazione di lotto, rugosità e controllo dimensionale. Per questo motivo, le classi G0-G3 devono essere intese come livelli di precisione da confermare contrattualmente.In generale, G0 rappresenta la selezione più precisa. È adatta a sistemi di misura, micro-meccanismi, sedi calibrate e componenti dove la variazione del diametro può causare gioco, rumorosità o bloccaggio. G1 è una classe di precisione alta, spesso sufficiente per cuscinetti leggeri, valvole e componenti di automazione. G2 è un grado tecnico standard per molte applicazioni industriali. G3 è idoneo a funzioni generali dove il costo è prioritario e la precisione non è critica.Per un diametro nominale di 10 mm, la tolleranza può essere espressa come scostamento massimo rispetto al valore nominale, variazione del diametro all’interno del lotto, rotondità o selezione per intervalli. Un ufficio acquisti italiano dovrebbe evitare descrizioni generiche come “sfera POM 10 mm precisa” e preferire richieste verificabili: “diametro 10,000 mm con tolleranza concordata”, “rotondità controllata”, “lotto unico”, “certificato dimensionale su campione statistico”.Classi indicative G0-G3 per sfere POM da 10 mmClasseLivello di precisioneApplicazioni tipicheVantaggiLimitiQuando sceglierlaG0Molto altoStrumenti, selettori, meccanismi calibratiMassima uniformità del lottoCosto maggiore e tempi più lunghiQuando il gioco ammesso è minimoG1AltoCuscinetti leggeri, valvole, pompe piccoleBuon equilibrio tra precisione e costoRichiede controllo di fornituraPer componenti funzionali ripetitiviG2Medio tecnicoGuide, ruote, scorrimenti, dosatoriDisponibilità e prezzo competitiviNon adatta a sedi molto strettePer impieghi industriali generaliG3GeneraleAccessori, movimentazioni leggere, prototipiConvenienza economicaMaggiore dispersione dimensionaleQuando la precisione è secondariaSelezione specialeSu specifica clienteProgetti personalizzatiAdattamento al disegno tecnicoRichiede accordo e quantità minimePer produzioni continuativeLotto misto non selezionatoBassoUsi non criticiPrezzo minimoRischio di variazione elevataSolo per funzioni non meccanicheIl valore reale della precisione dipende anche dal metodo di misura. Una sfera in materiale plastico può deformarsi leggermente se misurata con forza eccessiva. Temperatura del laboratorio, condizionamento del campione e pulizia della superficie influenzano il risultato. In Italia, dove molte aziende integrano componenti in linee automatiche ad alta velocità, una differenza apparentemente piccola può generare scarti, inceppamenti o vibrazioni.Il consiglio pratico è acquistare in tre fasi: campioni iniziali, lotto pilota, fornitura stabile. I campioni servono per validare diametro, materiale e attrito; il lotto pilota verifica comportamento in produzione; la fornitura stabile richiede piano di controllo concordato. Questo approccio riduce i rischi per aziende di Milano, Bergamo, Brescia, Modena, Bologna, Vicenza, Padova e Torino, dove la componentistica meccanica è spesso integrata in catene di subfornitura molto esigenti.Le proprietà meccaniche delle sfere in POM da 10 mm spiegano perché questo materiale sia così diffuso nei componenti tecnici. Il POM combina rigidità, durezza superficiale, stabilità e attrito contenuto. Non raggiunge la resistenza di una sfera in acciaio, ma offre vantaggi importanti: peso ridotto, assenza di corrosione rossa, funzionamento silenzioso, minore usura della controparte e buona lavorabilità.La durezza del POM consente alla sfera di mantenere una geometria accettabile in molte applicazioni a basso e medio carico. Tuttavia, sotto carichi statici elevati o contatti puntuali prolungati, il materiale può subire deformazione viscoelastica. Questo fenomeno, noto come scorrimento nel tempo, deve essere considerato in valvole sempre chiuse, appoggi permanenti o cuscinetti fermi sotto carico.La resistenza a trazione indica la capacità del materiale di sopportare sollecitazioni prima della rottura, ma in una sfera è più utile ragionare in termini di compressione, contatto hertziano e deformazione locale. Il modulo flessionale, invece, dà un’indicazione della rigidità generale del materiale. Un modulo più alto significa minore deformazione, ma anche minore capacità di assorbire urti. Per questo POM-H e POM-C vanno confrontati non solo sui numeri, ma sul tipo di movimento e sul ciclo di lavoro.Proprietà meccaniche indicative e confronto con materiali alternativiMaterialeDurezza relativaResistenza a trazione indicativaModulo flessionale indicativoPunto di forzaLimite principalePOM-HAlta per un tecnopolimeroAlta nella famiglia POMElevatoRigidità e precisioneSensibilità chimica maggiore del POM-CPOM-CAltaBuonaElevatoEquilibrio e stabilitàRigidità leggermente inferiore al POM-HNylonMedia-altaBuonaVariabileTenacità e resistenza agli urtiAssorbe più umiditàPTFEBassa-mediaPiù bassaBassoAttrito minimo e chimica eccellenteDeformazione sotto caricoAcciaio inoxMolto altaMolto altaMolto elevatoCarico e durataPeso, rumore e costo in alcuni casiCeramicaMolto altaElevata in compressioneMolto elevatoUsura e stabilità termicaFragilità e prezzoLa tabella aiuta a capire che il POM occupa una posizione intermedia molto utile: più rigido e stabile del PTFE, meno sensibile all’umidità del nylon, molto più leggero dell’acciaio e meno fragile della ceramica. Questa combinazione spiega la domanda di sfere POM da 10 mm nelle macchine di confezionamento di Parma, nelle linee automatiche del bolognese, nei sistemi di movimentazione del nord-est e nei componenti tecnici esportati attraverso i porti liguri e adriatici.Per valutare la durezza in acquisto, è opportuno chiarire la scala di prova usata dal fornitore. Per la resistenza meccanica, invece, è preferibile richiedere dati del materiale base e poi condurre una prova funzionale sul componente reale. Una sfera da 10 mm lavora raramente in trazione pura; lavora per contatto, rotolamento, scorrimento, urto o chiusura. La prova più utile è quindi quella che riproduce l’uso effettivo.Uno dei motivi principali per scegliere le sfere in POM da 10 mm è il basso coefficiente d’attrito. Il materiale ha una superficie naturalmente scorrevole e può funzionare in molte condizioni senza lubrificazione abbondante. Questa caratteristica è importante in applicazioni dove grassi e oli possono attirare polvere, contaminare prodotti o aumentare la manutenzione.Il termine autolubrificante va interpretato correttamente. Il POM non produce lubrificante liquido, ma possiede una struttura molecolare e una finitura superficiale che riducono l’attrito rispetto a molti materiali tecnici. In presenza di carichi moderati e velocità controllate, la sfera può rotolare o scorrere con bassa rumorosità e minore energia dissipata. Tuttavia, in sistemi ad alta velocità, carichi concentrati o temperature elevate, una lubrificazione compatibile può comunque essere necessaria.Nel mercato italiano, il basso attrito è apprezzato in guide lineari leggere, ruote folli, sistemi di selezione, macchine per imballaggio, valvole a sfera miniaturizzate, dispositivi medicali non impiantabili, componenti per arredamento tecnico e automazione industriale. In stabilimenti dove la riduzione dei consumi energetici è un obiettivo, anche piccoli miglioramenti nell’attrito contribuiscono all’efficienza complessiva.La controparte di contatto è decisiva. Una sfera POM su acciaio lucidato offre comportamento diverso rispetto a una sfera POM su alluminio anodizzato, ottone, plastica caricata o superficie stampata ruvida. Rugosità, pulizia e geometria della sede possono contare quanto il materiale della sfera. In fase di progettazione, è utile verificare se il movimento prevalente è rotolamento puro, scorrimento, oscillazione o contatto intermittente.Per applicazioni alimentari o di confezionamento, la lubrificazione deve essere compatibile con le normative applicabili e con il piano di pulizia. Il POM-C è spesso preferito perché mantiene un comportamento equilibrato anche in ambienti con umidità e lavaggi periodici. Per ambienti chimicamente aggressivi, invece, il PTFE può superare il POM, pur pagando in rigidità e resistenza alla deformazione.Guardando al 2026, la riduzione della lubrificazione sarà una tendenza importante. Le aziende europee cercheranno materiali che riducano manutenzione, rifiuti oleosi e fermi macchina. Le sfere POM da 10 mm, se progettate correttamente, si inseriscono in questa evoluzione verso componenti più puliti, silenziosi ed efficienti.La stabilità dimensionale è essenziale per una sfera da 10 mm. Se il diametro varia troppo con umidità, temperatura o tempo, il componente può perdere precisione, aumentare l’attrito o bloccarsi nella sede. Il POM ha un assorbimento d’umidità molto inferiore rispetto al nylon e per questo è spesso scelto in ambienti dove la misura deve rimanere prevedibile.In Italia, molte applicazioni industriali si trovano in aree con condizioni ambientali differenti: magazzini umidi vicino ai porti di Genova, Venezia e Trieste; stabilimenti caldi nella pianura padana; linee di produzione alimentare soggette a lavaggi; macchine esportate in paesi con climi variabili. Una sfera POM-C da 10 mm può offrire un buon compromesso perché mantiene stabilità anche quando l’umidità cambia.Il basso assorbimento d’acqua non significa immunità totale. Il POM può comunque subire variazioni termiche, rilassamento sotto carico e modifiche superficiali se esposto a sostanze non compatibili. La progettazione deve quindi considerare dilatazione termica, gioco funzionale e durata del contatto. In un cuscinetto leggero, ad esempio, il gioco deve compensare sia la tolleranza della sfera sia la variazione della pista.Rispetto al nylon, il POM è più stabile in ambienti umidi. Rispetto al PTFE, è più rigido e mantiene meglio la forma sotto carico. Rispetto all’acciaio, non arrugginisce, ma ha maggiore dilatazione termica e minore capacità di carico. Questi confronti sono fondamentali quando si sostituisce una sfera metallica con una sfera plastica per ridurre rumore o peso.Per garantire stabilità in fornitura, è consigliabile richiedere imballi chiusi, identificazione del lotto e condizioni di stoccaggio. Le sfere devono essere protette da polvere, raggi solari diretti, temperature estreme e contaminazioni. Nei magazzini italiani che servono linee just-in-time, una buona tracciabilità evita miscelazioni tra gradi o materiali diversi.Le politiche europee di sostenibilità influenzeranno sempre più anche le sfere tecniche. I clienti chiederanno informazioni su riciclabilità, sostanze limitate, durabilità e riduzione degli scarti. Una sfera più stabile dimensionalmente riduce resi, fermi macchina e sprechi, contribuendo indirettamente agli obiettivi ambientali dell’industria.Il confronto tra POM, nylon e PTFE è tra i più frequenti negli uffici tecnici italiani. Tutti e tre sono materiali plastici tecnici, ma rispondono a esigenze diverse. Il POM è spesso la scelta bilanciata per precisione, attrito e stabilità. Il nylon è preferibile quando servono tenacità, resistenza agli urti e capacità di sopportare sollecitazioni dinamiche. Il PTFE è scelto quando la priorità è il minimo attrito o la massima resistenza chimica.Una sfera POM da 10 mm è adatta a movimenti precisi e ripetitivi. Una sfera in nylon può assorbire meglio urti e vibrazioni, ma tende ad assorbire più umidità, con possibili variazioni dimensionali. Una sfera in PTFE scorre molto bene e resiste a molti agenti chimici, ma è più morbida e può deformarsi sotto carico. La scelta dipende quindi dal compromesso tra carico, ambiente, precisione e costo.Confronto operativo tra POM, nylon e PTFE per sfere tecnicheCriterioPOMNylonPTFEMateriale vincenteNota tecnicaStabilità dimensionaleMolto buonaMedia in ambiente umidoBuona ma con deformazionePOMIdeale per diametri controllatiAttritoBassoMedio-bassoMolto bassoPTFEIl POM resta più rigidoResistenza agli urtiBuonaMolto buonaMediaNylonAttenzione all’umidità del nylonRigiditàAltaMedia-altaBassaPOMUtile in sedi preciseResistenza chimicaBuonaDiscretaEccellentePTFEVerificare sostanze specificheCosto industrialeCompetitivoCompetitivoPiù elevatoPOM o nylonDipende dal lotto e dalla precisioneLa tabella mostra che il POM è spesso la scelta più razionale quando l’applicazione richiede equilibrio. Non è sempre il materiale con il valore migliore in ogni singola voce, ma offre una combinazione molto favorevole. Per questo è utilizzato in molti componenti standardizzati e in progetti dove la continuità di fornitura conta quanto la prestazione massima.Nel settore delle macchine automatiche, una sfera POM da 10 mm può sostituire il nylon quando serve ridurre variazioni dimensionali. Può sostituire il PTFE quando serve aumentare rigidità. Può sostituire l’acciaio quando servono leggerezza, silenziosità e resistenza alla corrosione. Tuttavia, non deve essere scelta per carichi estremi, alte temperature permanenti o ambienti chimici incompatibili senza una prova validata.Per gli acquirenti italiani, il consiglio è non limitarsi al nome del materiale. Bisogna confrontare schede tecniche, tolleranze, certificazioni, colore, pulizia superficiale, imballaggio e disponibilità. Un componente economico può diventare costoso se causa fermate di linea in un impianto di confezionamento a Bologna, in un reparto automotive a Torino o in una produzione medicale in Lombardia.Le sfere POM da 10 mm trovano impiego in numerosi settori industriali. Nei cuscinetti leggeri, riducono peso e rumore. Non sono destinate a sostituire sfere in acciaio in cuscinetti ad alto carico, ma sono molto utili in guide, ruote, sistemi di scorrimento e dispositivi con carichi moderati. La loro superficie a basso attrito consente movimenti fluidi e riduce la necessità di lubrificazione.Nelle valvole, la sfera POM può funzionare come elemento di chiusura, regolazione o ritegno. Il POM-C è spesso preferito per contatto con acqua o liquidi non aggressivi. In valvole miniaturizzate, dosatori e pompe leggere, il diametro da 10 mm è abbastanza grande da garantire tenuta e abbastanza piccolo da consentire design compatti. La rotondità e la finitura superficiale sono cruciali per evitare perdite.Negli ingranaggi e nei meccanismi di precisione, le sfere possono essere usate come elementi di bloccaggio, posizionamento, frizione controllata o movimento intermittente. Il POM-H può essere adatto quando serve rigidità superiore. In automazione, le sfere POM sono apprezzate per ridurre vibrazioni e rumore rispetto ai componenti metallici.Nei componenti di precisione, la sfera da 10 mm può essere usata come elemento di riferimento, distanziatore, tappo tecnico, elemento di dosaggio o parte di un sistema di selezione. La scelta del grado G0-G3 dipende dal livello di ripetibilità richiesto. In una macchina che lavora migliaia di cicli al giorno, una tolleranza non controllata può causare problemi accumulati nel tempo.Tra i settori italiani più interessati rientrano automazione industriale, packaging, rubinetteria, pompe, elettrodomestici, arredamento tecnico, macchine agricole leggere, dispositivi da laboratorio e movimentazione interna. I distretti di Milano, Brescia, Bergamo, Modena, Reggio Emilia, Bologna, Vicenza, Treviso e Torino rappresentano aree dove la domanda di componenti tecnici precisi è costante.Un caso pratico riguarda un produttore di sistemi di scorrimento per linee di confezionamento nel nord Italia. La sostituzione di sfere metalliche con sfere POM da 10 mm ha ridotto rumorosità e necessità di lubrificazione, mantenendo velocità di linea adeguata. La validazione ha richiesto prove su usura della sede, pulizia e stabilità dopo lavaggio. Il risultato è stato positivo solo dopo aver scelto POM-C con grado dimensionale più stretto rispetto al campione iniziale.Un secondo caso riguarda una piccola valvola di ritegno per liquidi tecnici. Il cliente aveva inizialmente scelto PTFE per ridurre l’attrito, ma la deformazione sotto carico statico comprometteva la ripetibilità della tenuta. Il passaggio a POM-C ha migliorato la stabilità geometrica, mantenendo una resistenza chimica sufficiente per il fluido utilizzato. Questo dimostra che la scelta migliore non coincide sempre con il materiale più scorrevole.Un terzo caso riguarda un dispositivo di posizionamento in una macchina speciale. Il POM-H in grado G0 ha offerto migliore ripetibilità rispetto a un lotto generico di POM-C, grazie a rigidità e selezione dimensionale. In questo caso il prezzo unitario superiore è stato compensato dalla riduzione degli scarti in collaudo.SDBALLS Industry Corp, conosciuta anche come Shandong SDBALLS Industry Corp Ltd., supporta clienti internazionali nella fornitura di sfere industriali e componenti sferici multi-materiale. Per il mercato italiano, l’azienda rappresenta un partner utile sia per chi acquista sfere metalliche di precisione sia per chi cerca soluzioni integrate in plastica, vetro, ceramica, rame, alluminio e altri materiali tecnici.Le capacità tecnologiche di SDBALLS derivano da oltre trent’anni di esperienza nella produzione e nel controllo di sfere industriali. L’azienda applica sistemi di selezione, ispezione dimensionale e gestione qualità orientati alla ripetibilità. Anche quando il progetto riguarda sfere POM da 10 mm o altri materiali non metallici, l’esperienza maturata nella precisione delle sfere in acciaio aiuta a definire tolleranze, campionature e criteri di accettazione chiari. Per approfondire l’approccio aziendale, è possibile consultare la pagina informazioni su SDBALLS.Le capacità produttive comprendono stabilimenti dedicati alla produzione di sfere in acciaio al carbonio, acciaio al cromo e acciaio inox, con gradi adatti a cuscinetti, automotive, hardware, sistemi di scorrimento e applicazioni generali. Questa base manifatturiera consente all’azienda di comprendere le esigenze di clienti che richiedono precisione, continuità e grandi volumi. Per chi acquista in Italia, ciò significa dialogare con un fornitore abituato a specifiche tecniche, controlli documentati e consegne internazionali. Una panoramica delle gamme disponibili si trova nella sezione prodotti e materiali disponibili.Le capacità di servizio sono particolarmente importanti per le sfere POM, perché molti clienti non acquistano un semplice articolo standard, ma cercano un componente compatibile con un’applicazione. SDBALLS può aiutare nella selezione del materiale, nel confronto tra POM, nylon, PTFE, acciaio e ceramica, nella definizione del grado dimensionale e nella gestione di approvvigionamenti consolidati. Per aziende italiane che importano tramite Genova, Trieste, Venezia o La Spezia, un partner capace di integrare più materiali in un’unica catena di fornitura riduce tempi di ricerca, complessità documentale e rischi di disallineamento.La gestione qualità è supportata da certificazioni e procedure orientate al controllo costante. Per applicazioni tecniche, il cliente può richiedere controlli dimensionali, verifiche di lotto, documentazione e criteri di ispezione concordati. Ulteriori informazioni sono disponibili nella pagina dedicata a qualità e controllo tecnico. Questa attenzione è essenziale quando una sfera POM da 10 mm entra in un assieme esportato in tutta Europa, dove affidabilità e tracciabilità sono sempre più richieste.Per le applicazioni, l’azienda serve mercati collegati a cuscinetti, ruote, sistemi di scorrimento, unità di trasferimento a sfera, componenti automotive, apparecchiature meccaniche e prodotti per attività all’aperto. La stessa logica applicativa può essere estesa alle sfere plastiche, quando il cliente cerca leggerezza, resistenza alla corrosione e basso attrito. Esempi di utilizzo sono disponibili nella sezione applicazioni industriali delle sfere.Nel contesto italiano, la collaborazione con un fornitore integrato è utile per distributori tecnici, costruttori di macchine, officine specializzate e uffici acquisti che devono confrontare materiali diversi. Una richiesta ben formulata consente di ridurre revisioni e ritardi. Per sfere POM da 10 mm, è consigliabile inviare disegno, quantità annua stimata, funzione del componente, ambiente di lavoro e obiettivo tecnico principale: precisione, costo, attrito, durata o resistenza chimica.Le tendenze 2026 rafforzeranno l’importanza di fornitori capaci di unire produzione, controllo e servizio. Digitalizzazione della qualità, tracciabilità dei lotti, riduzione degli sprechi, imballaggi più responsabili e documentazione sulle sostanze regolamentate saranno elementi sempre più richiesti. Le aziende italiane che esportano in Unione Europea avranno bisogno di partner capaci di rispondere non solo con un prezzo, ma con dati, stabilità e consulenza tecnica.POM significa poliossimetilene, un tecnopolimero acetalico usato per componenti rigidi, scorrevoli e dimensionalmente stabili. In una sfera da 10 mm offre basso attrito, buona durezza, leggerezza e ridotto assorbimento d’umidità.Dipende dall’applicazione. Il POM-H è indicato quando servono rigidità e precisione elevate. Il POM-C è spesso preferito per uso industriale generale, valvole, ambienti umidi e forniture ripetitive grazie al suo equilibrio tra stabilità, resistenza chimica e disponibilità.No. G0 è utile per applicazioni molto precise, ma può aumentare costo e tempi. Per molti cuscinetti leggeri, valvole e guide, G1 o G2 sono sufficienti. G3 può essere adatto a impieghi non critici.Sì, ma solo quando carico, temperatura e usura sono compatibili. Il POM riduce peso, rumore e corrosione, ma non offre la stessa capacità di carico dell’acciaio. La sostituzione deve essere validata con prove funzionali.No. Il POM assorbe molta meno umidità del nylon e mantiene meglio il diametro in ambienti variabili. Questo è uno dei motivi per cui è scelto in componenti di precisione e sistemi esposti a umidità moderata.Sì, il PTFE ha generalmente un coefficiente d’attrito più basso. Tuttavia è più morbido e tende a deformarsi maggiormente sotto carico. Il POM offre un compromesso migliore quando servono attrito basso e rigidità.Occorre indicare diametro nominale 10 mm, tolleranza, grado G0-G3 o specifica equivalente, materiale POM-H o POM-C, colore, quantità, applicazione, temperatura, carico, contatto con liquidi o detergenti, requisiti documentali e imballaggio.Possono esserlo solo se il materiale e la fornitura rispettano i requisiti applicabili. È necessario richiedere dichiarazioni specifiche e verificare che l’uso previsto sia compatibile con contatto, temperatura e procedure di lavaggio.Si controllano diametro, variazione del lotto, rotondità, aspetto superficiale, materiale, colore e pulizia. Per applicazioni critiche è utile concordare un piano di controllo e approvare campioni prima della produzione di serie.Le tendenze includeranno maggiore tracciabilità, controlli digitali, attenzione a sostenibilità e sostanze regolamentate, riduzione della lubrificazione, forniture multi-materiale integrate e richiesta di componenti più stabili e documentati. -
TSS #9 in Italia: dati, portata e acquisto 2026
Il TSS #9 è un pallino in lega di tungsteno ad altissima densità, normalmente pari a circa 18 g/cc, impiegato soprattutto nelle cartucce da caccia al tacchino, in alcune applicazioni venatorie specialistiche e nei caricamenti ad alte prestazioni. Rispetto al piombo tradizionale, il TSS consente di usare pallini più piccoli mantenendo energia, penetrazione e regolarità di rosata superiori. In termini pratici, un TSS #9 può offrire prestazioni terminali spesso paragonabili a un piombo #5, con il vantaggio di avere molti più pallini nella stessa massa di caricamento.Per il mercato italiano, dove l’attenzione verso munizioni senza piombo, compatibilità con canne moderne, norme europee, aree umide e sostenibilità è in costante crescita, il TSS #9 è un prodotto di nicchia ma sempre più discusso. Il suo costo rimane elevato, tuttavia la densità, la durezza e la stabilità dimensionale lo rendono interessante per cacciatori esperti, produttori di cartucce premium, distributori specializzati e importatori che servono piazze come Brescia, Gardone Val Trompia, Bologna, Milano, Verona, Roma, Napoli, Bari, Genova e i principali corridoi logistici collegati ai porti di Genova, Trieste, Venezia, Livorno e Gioia Tauro.La scelta corretta non dipende solo dal numero del pallino. Occorre valutare densità reale della lega, sfericità, tolleranza dimensionale, durezza, uniformità del lotto, compatibilità con borre e strozzatori, pressione della cartuccia, qualità della rosata e disponibilità di documentazione tecnica. Per chi acquista a livello professionale, sono essenziali prove di banco, tracciabilità del lotto, imballaggio adeguato, dichiarazioni di composizione e un fornitore capace di gestire sia produzione sia approvvigionamento multi-materiale.ParametroTSS #9Piombo #5Vantaggio principaleNota per l’ItaliaDensità tipicaCirca 18 g/ccCirca 11,3 g/ccMaggiore energia in volume ridottoUtile per cartucce compatte e calibri piccoliDiametro indicativoCirca 2,0 mmCirca 3,05 mmPiù pallini per onciaRosate più dense nei test su placcaPallini per onciaCirca 362Molto meno numerosiCopertura superiore del bersaglioInteressante per tiri selettiviDeformazione allo sparoMolto bassaPiù elevataTraiettoria più regolareRichiede borre idoneeCostoAltoBasso o medioPrestazione premiumDa valutare per uso specialisticoNormativa ambientaleSenza piomboContiene piomboMigliore accettabilità futuraRilevante in zone umide e aree sensibiliQuesta tabella mostra perché il TSS #9 non deve essere giudicato solo dal diametro. Il pallino è piccolo, ma la densità elevata cambia il rapporto tra massa, energia residua e numero di impatti. Il confronto con il piombo #5 è utile perché aiuta il cacciatore italiano a capire la logica del materiale: più pallini, meno deformazione e penetrazione competitiva.Il termine TSS indica un super pallino in tungsteno, cioè una lega a base di tungsteno sinterizzato con contenuto tipico superiore al 95%. La formulazione può includere piccole percentuali di nichel, ferro o altri leganti metallici necessari a ottenere coesione, lavorabilità e stabilità della microsfera. La caratteristica più importante è la densità: con valori attorno a 18 g/cc, il TSS si colloca nettamente sopra il piombo e vicino alla densità teorica del tungsteno puro.La densità è decisiva perché determina quanta massa può essere concentrata in un pallino di diametro ridotto. Un pallino piccolo incontra meno resistenza aerodinamica frontale rispetto a un pallino grande, ma se è troppo leggero perde energia rapidamente. Il TSS risolve questo limite combinando piccolo diametro e massa elevata. Ne deriva una traiettoria efficiente, una buona conservazione della velocità e una penetrazione significativa anche a distanze dove il piombo di pari diametro risulterebbe insufficiente.La produzione del TSS richiede controllo della polvere metallica, pressatura, sinterizzazione, finitura e selezione dimensionale. La qualità non è uniforme tra tutti i fornitori. Differenze apparentemente minime nella sfericità, nella porosità interna o nella distribuzione granulometrica possono alterare caricamento, rosata e prestazione. Per questo motivo, gli operatori professionali italiani dovrebbero richiedere schede tecniche, analisi compositiva, tolleranze dimensionali, densità dichiarata e campioni per prova prima di confermare ordini di volume.Nel 2026 la tendenza sarà verso materiali sempre più documentati. I distributori italiani che servono armerie, assemblatori e marchi privati dovranno dimostrare non solo la prestazione balistica, ma anche la conformità della catena di fornitura. L’Unione Europea continua a spingere verso riduzione del piombo in contesti ambientali sensibili; di conseguenza, leghe alternative come acciaio, bismuto e tungsteno avranno maggiore spazio. Il TSS resterà probabilmente un prodotto premium, mentre l’acciaio dolce e ricotto continuerà a essere una soluzione più economica per grandi volumi.MaterialeDensità indicativaDurezza relativaCosto relativoUso tipicoConfronto con TSSTSS a base tungstenoCirca 18 g/ccMolto altaMolto altoCartucce premiumRiferimento per densità e penetrazionePiomboCirca 11,3 g/ccBassaBassoMunizioni tradizionaliMeno denso e più deformabileAcciaioCirca 7,8 g/ccAltaBassoAlternativa senza piomboMeno denso, richiede pallini più grandiBismutoCirca 9,6 g/ccMedia-bassaAltoCanne più delicatePiù leggero del TSSTungsteno-matriceVariabileVariabileAltoCaricamenti specialiSpesso meno denso del TSSRame o leghe specialiCirca 8,9 g/ccMediaMedio-altoApplicazioni limitateNon raggiunge la massa specifica del TSSIl confronto evidenzia che il TSS occupa una fascia molto specifica: non è la soluzione più economica, ma è quella con il miglior rapporto tra densità, dimensione ridotta del pallino e prestazione terminale. In Italia questa combinazione può interessare produttori di caricamenti tecnici, cacciatori che cercano munizioni ad alta efficacia e importatori orientati a prodotti di valore.Il TSS #9 ha un diametro indicativo vicino a 2,0 millimetri. In un’oncia, pari a circa 28,35 grammi, si trovano approssimativamente 362 pallini. Questo valore può variare leggermente secondo la densità effettiva della lega, la tolleranza dimensionale e il metodo di selezione, ma è un riferimento molto usato nelle discussioni tecniche sui caricamenti per tacchino e piccola selvaggina dove consentito.Il numero elevato di pallini è uno dei vantaggi più evidenti. A parità di peso di caricamento, un pallino più piccolo produce una nuvola più densa e aumenta la probabilità di colpire aree vitali del bersaglio. Nel caso della caccia al tacchino, dove la zona efficace è limitata, una rosata con molti impatti regolari può fare la differenza. Tuttavia, densità di rosata non significa automaticamente efficacia: ogni pallino deve conservare energia sufficiente e penetrare in modo adeguato.Con il TSS #9 la densità elevata compensa il diametro ridotto. È questo il motivo per cui molti cacciatori esperti paragonano il TSS #9 al piombo #5 sotto il profilo dell’energia utile. Non si tratta di equivalenza assoluta in ogni condizione, ma di una somiglianza prestazionale che emerge in test ben condotti su distanza, gel balistico, materiali di simulazione o bersagli di prova.Per il mercato italiano, il diametro ridotto offre anche un vantaggio logistico e commerciale: caricamenti più leggeri possono risultare efficaci in calibri piccoli come 20, 28 e .410, settori che negli ultimi anni hanno attratto attenzione da parte di cacciatori interessati ad armi più leggere. Nelle aree collinari dell’Appennino, nelle zone boschive del Centro Italia o nei percorsi venatori dove il peso dell’arma conta, questa caratteristica può essere apprezzata. Naturalmente, qualunque applicazione deve rispettare leggi locali, calendari venatori, specie consentite e prescrizioni di pubblica sicurezza.NumerazioneDiametro indicativoPallini per onciaScenario d’usoVantaggioLimite rispetto al TSS #9TSS #7Circa 2,4 mmMeno del #9Distanze maggioriPiù massa per pallinoRosata meno fittaTSS #8Circa 2,2 mmIntermedioUso versatileBuon equilibrioMeno pallini del #9TSS #9Circa 2,0 mmCirca 362Rosate denseMassima coperturaRichiede controllo energia residuaPiombo #5Circa 3,05 mmMolto inferioreTradizionalePallino grande e notoMeno impatti a pari pesoAcciaio #3Circa 3,56 mmInferioreSenza piombo economicoDisponibile e accessibileDensità molto minoreBismuto #6Circa 2,79 mmInferiore al #9Canne tradizionaliPiù morbido dell’acciaioCosto alto e densità minoreIl confronto dimensionale chiarisce perché il TSS #9 non sia semplicemente un pallino piccolo. Il suo valore nasce dal rapporto tra conteggio elevato, densità e resistenza alla deformazione. Per chi sviluppa cartucce in Italia, questo significa dover ottimizzare borra, dose, strozzatura e pressione, evitando di copiare ricette nate per materiali diversi.Il paragone tra TSS #9 e piombo #5 è uno dei più frequenti. Il piombo #5 è stato per lungo tempo considerato una scelta efficace per selvatici robusti a distanze moderate. Il TSS #9, pur essendo più piccolo, ha una densità molto superiore e quindi può mantenere energia specifica e penetrazione sorprendentemente elevate. In prove pratiche, un caricamento TSS #9 ben progettato può produrre un numero di impatti molto più alto rispetto a un caricamento in piombo #5, mantenendo una capacità di penetrazione adatta allo scopo.È importante evitare semplificazioni. L’energia di un singolo pallino dipende da massa e velocità; la penetrazione dipende anche da forma, durezza, sezione frontale, materiale attraversato e angolo d’impatto. Il TSS non si deforma facilmente, quindi conserva meglio la forma sferica e tende a trasferire energia in modo diverso dal piombo. Il piombo, essendo più tenero, può appiattirsi, perdere regolarità e deviare. Questa differenza influenza sia la balistica esterna sia quella terminale.Nei test di penetrazione si usano spesso supporti standardizzati, gel, cartoni spessi o mezzi comparativi. I dati più utili sono quelli raccolti in modo ripetibile: stessa canna, stessa strozzatura, stessa distanza, stessa temperatura, stessa procedura di conteggio. Per un importatore italiano o un laboratorio di caricamento, il singolo video dimostrativo non basta. Servono serie di prove, medie, deviazioni e fotografie delle rosate. Nel contesto europeo, anche le pressioni devono essere controllate secondo standard applicabili, con particolare attenzione alle indicazioni CIP.Dal punto di vista venatorio, l’equivalenza con il piombo #5 va letta come equivalenza funzionale in determinate condizioni, non come identità fisica. Il TSS #9 può offrire penetrazione sufficiente dove un pallino di piombo #9 sarebbe inadeguato. Tuttavia, la scelta della distanza massima deve rimanere prudente. L’etica venatoria impone tiri entro limiti verificati, con rosata densa e penetrazione adeguata. In Italia, dove le tradizioni venatorie cambiano molto tra Lombardia, Veneto, Toscana, Marche, Lazio, Puglia, Calabria, Sicilia e Sardegna, la prova sul proprio fucile resta indispensabile.La rosata è il vero banco di prova del TSS #9. Anche il materiale più denso perde valore se il caricamento non distribuisce i pallini in modo regolare. I test devono essere eseguiti su bersagli ampi, con cerchi di riferimento, distanze progressive e conteggio degli impatti. Per il tacchino si valuta spesso la densità in una zona vitale ristretta; per altre applicazioni si considera la distribuzione generale entro un cerchio di 30 pollici o equivalente metrico.Un buon test italiano dovrebbe includere distanze realistiche, ad esempio 25, 35, 40 e 50 metri, evitando di basare le decisioni solo su condizioni estreme. La canna, lo strozzatore e la velocità iniziale incidono molto. Il TSS, essendo duro, richiede componenti adatti per proteggere la canna e gestire l’attrito. Le borre devono contenere bene i pallini e impedire contatto indesiderato con l’anima della canna. Gli strozzatori troppo aggressivi non sempre migliorano la rosata; a volte generano irregolarità.Per valutare la portata effettiva, è necessario unire due dati: numero di impatti utili e penetrazione residua. Una rosata spettacolare ma con penetrazione insufficiente non è etica. Al contrario, pochi pallini molto penetranti possono non garantire copertura. Il TSS #9 è apprezzato perché tende a offrire entrambi gli elementi, ma solo se la cartuccia è progettata correttamente.Le aziende che operano tra Brescia, la Val Trompia, il distretto armiero lombardo, il Veneto e l’Emilia-Romagna possono integrare prove su placca, cronografo e analisi dimensionale dei pallini. I distributori collegati ai porti di Genova, Trieste e Venezia possono inoltre gestire lotti importati con controlli a campione prima della distribuzione alle armerie. Nel 2026 crescerà l’uso di strumenti digitali: software di conteggio automatico della rosata, visione artificiale, archivi fotografici dei lotti e tracciabilità tramite codici.ProvaMetodo consigliatoDato osservatoTSS #9Piombo #5Valore praticoRosata a 25 metriPlacca ampia con cerchioDistribuzione inizialeMolto fittaMeno fittaVerifica regolazione armaRosata a 35 metriConteggio impattiCopertura utileElevataMediaDistanza comune di controlloRosata a 40 metriZona vitale simulataImpatti centraliSpesso superioreVariabileMisura di efficaciaPenetrazioneMezzo comparativoProfondità residuaAlta per il diametroBuonaValuta energia terminaleDeformazioneRecupero palliniSfericità dopo impattoMolto stabilePiù deformatoSpiega traiettoria e penetrazioneCostanza lottoPiù cartucce testateRipetibilitàDipende dal fornitoreDipende dal caricamentoEssenziale per acquisti professionaliQuesta tabella non sostituisce prove certificate, ma indica la logica di valutazione. La prestazione non va misurata con una sola cartuccia. Una procedura seria richiede più tiri, registrazione delle condizioni e confronto tra caricamenti diversi.Uno dei motivi del successo del TSS #9 è la possibilità di ottenere prestazioni elevate anche in calibri piccoli. Nel calibro 12, il TSS può generare rosate estremamente dense con cariche importanti. Nel calibro 20 consente di avvicinarsi a prestazioni che un tempo erano associate a caricamenti più pesanti. Nel calibro 28 e nella canna .410, il vantaggio diventa ancora più evidente perché ogni grammo di caricamento deve essere sfruttato al massimo.Il calibro 12 resta il più diffuso e versatile. In Italia è presente in quasi tutte le armerie e dispone di ampia scelta di strozzatori e canne. Con TSS #9 può essere usato per caricamenti premium, ma il costo per cartuccia è elevato. Il calibro 20 offre un equilibrio interessante tra peso dell’arma, rinculo e prestazione. Per cacciatori che camminano molto in collina o in montagna, può rappresentare una soluzione pratica.Il calibro 28 è apprezzato da chi cerca leggerezza e finezza di tiro. Con materiali tradizionali, la limitata quantità di pallini può essere un limite; con TSS #9, invece, il numero di proiettili utili aumenta notevolmente. La .410 è il caso più tecnico: il caricamento richiede estrema precisione, ma il TSS ha dimostrato di poter trasformare una piattaforma molto piccola in uno strumento sorprendentemente efficace entro distanze verificate.La compatibilità non deve però essere data per scontata. Il TSS è duro e può danneggiare canne o strozzatori se usato in cartucce non progettate correttamente. Servono borre protettive, pressioni controllate e indicazioni chiare del produttore. Gli utilizzatori italiani devono verificare marcature dell’arma, prove di banco, compatibilità con munizioni senza piombo e limiti dello strozzatore. In caso di dubbio, è opportuno consultare un armaiolo qualificato o il produttore della cartuccia.CalibroPunti di forza con TSS #9LimitiConfronto con piomboUtente tipicoConsiglio di acquisto12Massima capacità di caricaCosto elevato per doseRosata molto più densaCacciatore espertoTestare più strozzatori20Ottimo equilibrioScelta cartucce più limitataPrestazioni vicine a calibri maggioriChi cammina moltoVerificare pressione e rosata28Leggerezza e densità utileCaricamento delicatoGrande vantaggio sui pallini tradizionaliAppassionato tecnicoPreferire lotti documentati.410Sfrutta al massimo piccola caricaRichiede precisione estremaSalto prestazionale notevoleSpecialistaNon superare distanze provateArmi datatePossibile solo se compatibiliRischio canna/strozzatorePiombo più morbidoCollezionista o tradizionalistaChiedere parere tecnicoArmi moderneMigliore adattabilitàServe munizione specificaPiù opzioni senza piomboUtente orientato al 2026Controllare marcature e istruzioniLa scelta del calibro va quindi collegata all’uso reale. In un contesto italiano, dove convivono caccia in pianura, bosco, collina e aree umide, il TSS #9 può avere ruoli diversi. Non è una munizione universale, ma una soluzione ad alta efficienza quando arma, cartuccia e distanza sono coerenti.La durezza del TSS è molto superiore a quella del piombo. Questo comporta una minore deformazione durante l’accelerazione in canna, il passaggio nello strozzatore e l’impatto. Un pallino che resta sferico vola meglio, mantiene una traiettoria più prevedibile e contribuisce a rosate più uniformi. Il piombo, al contrario, tende a schiacciarsi, soprattutto nei caricamenti ad alta pressione o con strozzature strette. La deformazione crea pallini irregolari, aumenta la dispersione e riduce penetrazione e costanza.La durezza è un vantaggio, ma anche una responsabilità progettuale. Materiali duri possono esercitare maggiore stress su canna e strozzatore. Per questo le cartucce TSS devono usare componenti protettivi. Le borre moderne isolano il pallino dalla canna e aiutano a mantenere compattezza fino all’uscita. Anche la scelta della strozzatura è cruciale: non sempre la strozzatura più stretta produce la rosata migliore. In molti casi una strozzatura specifica per tungsteno offre risultati più regolari.Rispetto al piombo, la minore deformazione rende il TSS più ripetibile. In un lotto di qualità, i pallini mantengono diametro e forma con buona uniformità. Ciò semplifica il lavoro di chi sviluppa caricamenti professionali, perché riduce variabili indesiderate. Per i cacciatori, significa maggiore fiducia quando il fucile è stato provato correttamente.Nel 2026 la tecnologia di controllo qualità diventerà ancora più importante. I fornitori migliori useranno selezione ottica, setacciatura precisa, analisi metallografica e controlli di densità. Le aziende italiane che acquistano TSS per caricamento o distribuzione dovranno distinguere tra materiale generico e materiale realmente idoneo a munizioni premium. Prezzo basso senza documentazione può tradursi in lotti irregolari, reclami e rischi reputazionali.Il principale limite del TSS #9 è il costo. Il tungsteno è una materia prima strategica, soggetta a variazioni di prezzo, disponibilità mineraria, costi energetici e dinamiche geopolitiche. La produzione di pallini sinterizzati richiede processi più complessi rispetto al piombo o all’acciaio. Di conseguenza, una cartuccia TSS può costare molte volte una cartuccia convenzionale. Questo la colloca in una fascia premium, destinata a usi specifici e non al consumo di massa.Per un importatore italiano, il costo totale non include solo il prezzo al chilogrammo. Bisogna considerare trasporto internazionale, dazi, assicurazione, imballaggio, controlli qualità, eventuali certificazioni, stoccaggio, cambio valuta e tempi di consegna. I porti di Genova, Trieste, Venezia e Livorno sono punti strategici per merci provenienti dall’Asia; Milano, Bologna e Verona funzionano come hub distributivi verso il Nord e il Centro Europa. Nel Sud, Napoli, Bari e Gioia Tauro possono servire flussi verso Mediterraneo e isole.Una strategia di acquisto prudente prevede campionatura iniziale, prova balistica, analisi dimensionale e ordine pilota. Solo dopo la validazione è sensato passare a volumi maggiori. La continuità del lotto è fondamentale: cambiare fornitore o specifica può modificare densità, numero di pallini, rosata e caricamento. I contratti dovrebbero specificare densità minima, composizione, intervallo dimensionale, sfericità, tolleranza di contaminanti e condizioni di sostituzione in caso di non conformità.Nel mercato italiano, il TSS può essere venduto come pallino sfuso per caricatori professionali autorizzati, come componente per produttori di munizioni o come cartuccia finita tramite canali autorizzati. Le armerie e i distributori dovranno comunicare chiaramente destinazione d’uso, compatibilità e limiti. La sostenibilità diventerà un argomento commerciale: assenza di piombo, riduzione della dispersione ambientale e maggiore efficacia per colpo sparato possono sostenere il posizionamento premium, anche se l’impatto energetico della produzione del tungsteno resta un tema da gestire con trasparenza.Chi valuta alternative deve considerare anche l’acciaio dolce ricotto e placcato, particolarmente rilevante per mercati senza piombo a prezzo più accessibile. SDBALLS, ad esempio, produce pallini in acciaio senza piombo per caccia e outdoor, con soluzioni ricotte e placcate pensate per rispettare requisiti di durezza compatibili con mercati europei e statunitensi. Questa competenza nei materiali sferici aiuta gli acquirenti a confrontare TSS, acciaio, bismuto e altre soluzioni in base a costo, applicazione e normativa.SDBALLS Industry Corp è un produttore specializzato in sfere metalliche di precisione con oltre trent’anni di esperienza industriale. La sede principale si trova a Tai’an, nella provincia cinese dello Shandong, e l’azienda opera con più stabilimenti produttivi e una capacità annua superiore a 5.000 tonnellate. Per il mercato italiano, SDBALLS si propone come partner integrato per chi cerca componenti sferici affidabili, soluzioni senza piombo e supporto di approvvigionamento multi-materiale.Le capacità tecnologiche dell’azienda derivano dal controllo di processi come formatura, trattamento termico, lucidatura, selezione dimensionale e verifica della qualità. La produzione principale comprende sfere in acciaio al carbonio, acciaio al cromo e acciaio inox, con gradi da G10 a G1000. Questa esperienza nella precisione dimensionale è importante anche quando si valutano pallini per applicazioni outdoor, dove rotondità, uniformità e costanza del lotto incidono sulla prestazione.Dal punto di vista manifatturiero, SDBALLS gestisce volumi importanti e serve clienti in più di cinquanta Paesi. Le sue sfere sono usate in cuscinetti, componenti automotive, ruote pivottanti, sistemi di scorrimento, unità a trasferimento di sfere, ferramenta, macinazione e applicazioni industriali. Nel settore outdoor, l’azienda produce pallini in acciaio senza piombo con opzioni ricotte e placcate, offrendo un’alternativa pratica per mercati che richiedono conformità ambientale e durezza controllata.Le capacità di servizio includono supporto commerciale internazionale, assistenza nella selezione del materiale, consolidamento degli acquisti e ricerca di sfere in plastica, vetro, ceramica, rame, alluminio e altri materiali. Questo modello è utile per importatori italiani, distributori tecnici e aziende che vogliono ridurre il numero di fornitori. Chi desidera conoscere la storia aziendale può visitare la pagina chi siamo, mentre una panoramica delle linee disponibili è presente nella sezione prodotti SDBALLS.La qualità è sostenuta da certificazioni come IATF 16949, ISO 9001 e ISO 14001. Per gli acquirenti italiani, ciò significa processi documentati, attenzione alla ripetibilità e maggiore affidabilità nella fornitura. Le informazioni sui controlli e sulle capacità tecniche sono disponibili nell’area qualità e tecnologia. Le applicazioni industriali e outdoor sono descritte nella pagina applicazioni delle sfere.Nel confronto con il TSS #9, SDBALLS non deve essere vista solo come un semplice produttore di pallini in acciaio. Il valore per il mercato italiano sta nella capacità di aiutare il cliente a scegliere tra materiali diversi, comprendere compromessi tecnici e costruire una catena di fornitura stabile. Per un distributore di Milano, un trasformatore in Lombardia, un importatore collegato al porto di Genova o un operatore del distretto armiero bresciano, questo approccio può ridurre rischi, tempi e complessità.Che cosa significa TSS #9?Significa pallino super denso a base di tungsteno in numerazione #9. Ha diametro indicativo di circa 2,0 mm e densità attorno a 18 g/cc. È molto più denso del piombo e consente di ottenere molti pallini per dose mantenendo buona energia residua.Il TSS #9 è davvero equivalente al piombo #5?È più corretto parlare di equivalenza funzionale in determinate condizioni. Il TSS #9 è molto più piccolo del piombo #5, ma la densità elevata e la bassa deformazione gli consentono di offrire penetrazione e prestazioni terminali spesso paragonabili, con rosate più dense.Quanti pallini TSS #9 ci sono in un’oncia?Il valore di riferimento è circa 362 pallini per oncia. Piccole variazioni dipendono da densità reale, diametro effettivo e tolleranza del lotto.Il TSS #9 può essere usato in tutte le canne?No. È un materiale molto duro e richiede cartucce progettate correttamente, borre protettive e strozzatori compatibili. Prima dell’uso bisogna verificare marcature dell’arma, indicazioni del produttore e conformità della munizione.Quali calibri beneficiano di più del TSS #9?Il calibro 12 offre massima capacità, ma il vantaggio più evidente si nota spesso nei calibri 20, 28 e .410, dove il numero elevato di pallini compensa la carica più contenuta. Ogni combinazione va comunque provata su placca.Perché il TSS costa così tanto?Il tungsteno è una materia prima costosa e la produzione dei pallini richiede processi complessi di metallurgia delle polveri, sinterizzazione, finitura e selezione. Anche trasporto, controlli qualità e documentazione incidono sul costo finale.Il TSS è più sostenibile del piombo?È privo di piombo e quindi riduce il problema della dispersione di piombo nell’ambiente. Tuttavia, la sostenibilità va valutata lungo l’intero ciclo di vita, includendo estrazione del tungsteno, energia produttiva, trasporto e durata prestazionale.Quali tendenze si prevedono per il 2026?Nel 2026 cresceranno munizioni senza piombo, tracciabilità dei lotti, prove digitali di rosata, attenzione alle aree umide e richiesta di materiali documentati. Il TSS resterà premium, mentre acciaio, bismuto e leghe alternative copriranno fasce di prezzo diverse.Come scegliere un fornitore per il mercato italiano?Occorre valutare esperienza, documentazione tecnica, stabilità del lotto, capacità logistica, campionatura, assistenza post-vendita e conoscenza delle normative europee. La vicinanza a hub come Genova, Trieste, Milano, Brescia, Bologna e Verona può facilitare distribuzione e controllo.SDBALLS produce TSS #9?SDBALLS è specializzata in sfere metalliche di precisione e pallini in acciaio senza piombo, oltre a offrire supporto di approvvigionamento multi-materiale. Per clienti italiani può aiutare a confrontare soluzioni in acciaio, tungsteno, ceramica, vetro, plastica e altri materiali secondo applicazione e budget.Qual è il consiglio finale per un acquirente italiano?Non acquistare solo in base al prezzo. Richiedere campioni, schede tecniche, prove di densità, verifica dimensionale e test di rosata. Il TSS #9 offre prestazioni notevoli, ma il valore reale emerge solo con un caricamento sicuro, compatibile e ripetibile. -
Sfere HDPE da 1 pollice in Italia: guida tecnica
Le sfere in HDPE da 1 pollice, pari a 25,4 mm di diametro nominale, sono componenti plastici leggeri, resistenti all’umidità, con buona resistenza chimica e comportamento stabile in molte applicazioni industriali non portanti. In Italia vengono impiegate in galleggianti, valvole leggere, sistemi di separazione, dispositivi elettricamente isolanti, agitazione chimica moderata, riempimenti tecnici, prototipazione, soluzioni per trattamento acque e componenti a bassa rumorosità.Il polietilene ad alta densità, indicato comunemente come HDPE, è un materiale termoplastico semicristallino. Per una sfera da 25,4 mm, i parametri più importanti da valutare sono tolleranza dimensionale, grado di precisione, densità, durezza, resistenza all’urto, limite termico, finitura superficiale e compatibilità chimica con l’ambiente di lavoro. In condizioni ordinarie, l’intervallo operativo consigliato è compreso tra circa -30 °C e +70 °C, con possibili variazioni in base alla durata dell’esposizione, al carico applicato e alla sostanza a contatto.Per acquistare correttamente in Italia, un responsabile tecnico dovrebbe distinguere tra sfera plastica generica, sfera calibrata, sfera industriale per valvole, sfera per galleggiamento e sfera di precisione relativa. Una sfera economica può essere sufficiente per applicazioni decorative o di riempimento, mentre sistemi di dosaggio, valvole, guide e macchine automatiche richiedono controlli più rigorosi su diametro, rotondità, bave, colore e tracciabilità del lotto.La scelta tra HDPE, PP e PVC non deve basarsi solo sul prezzo. L’HDPE offre basso assorbimento d’acqua, ottima galleggiabilità e buona resistenza agli urti. Il PP è spesso preferito quando serve una temperatura leggermente superiore o maggiore rigidità. Il PVC, più denso e generalmente non galleggiante in acqua, può essere scelto quando servono maggiore massa, stabilità dimensionale e compatibilità con alcune applicazioni specifiche. Nei distretti industriali italiani, da Milano a Torino, da Bologna a Vicenza, fino ai poli logistici di Genova, Trieste, Venezia e Napoli, la richiesta è spesso legata a forniture costanti, lotti documentati e supporto tecnico rapido.ParametroValore tipico per HDPEImpatto sulla sceltaNota applicativaDiametro nominale25,4 mmDefinisce l’interfaccia meccanicaEquivale a 1 polliceDensitàCirca 0,94-0,96 g/cm³Consente il galleggiamento in acquaUtile in serbatoi e indicatori di livelloAssorbimento d’acquaMolto bassoMigliora stabilità in ambienti umidiAdatto a trattamento acqueTemperatura d’usoDa -30 °C a +70 °CLimita l’impiego in calore continuoVerificare picchi termiciResistenza chimicaBuona con molti acidi e basiRiduce corrosione e degradoServe verifica con solventi specificiIsolamento elettricoBuonoUtile in sistemi non conduttiviNon sostituisce certificazioni elettriche dedicateLa tabella mostra perché la sfera in HDPE da 1 pollice viene spesso scelta quando servono leggerezza, resistenza all’acqua e costo equilibrato. Tuttavia, per applicazioni critiche, è indispensabile confermare le specifiche con disegni, campioni e condizioni reali di esercizio.L’HDPE è un polimero della famiglia dei polietileni caratterizzato da catene molecolari relativamente lineari e da un’elevata percentuale di zone cristalline rispetto ai polietileni a bassa densità. Questa struttura semicristallina gli conferisce un insieme di proprietà molto apprezzato nell’industria: bassa densità, resistenza agli urti, buona inerzia chimica, ridotto assorbimento d’acqua e facilità di trasformazione mediante stampaggio o lavorazione.La natura semicristallina significa che il materiale non è completamente amorfo né completamente cristallino. Le regioni cristalline contribuiscono a rigidità, resistenza chimica e stabilità; le regioni amorfe aiutano invece ad assorbire energia e a mantenere una certa tenacità. Questo equilibrio spiega perché una sfera in HDPE da 25,4 mm sia più adatta a funzioni leggere e dinamiche rispetto a materiali più rigidi ma fragili.Nel mercato italiano, l’HDPE è conosciuto anche per la sua presenza in tubazioni, contenitori, lastre, profili e componenti tecnici. Le sfere realizzate con questo materiale sfruttano la stessa logica prestazionale: non ossidano, non assorbono acqua in modo significativo e mantengono un buon comportamento in ambienti esterni moderati. In impianti agricoli della Pianura Padana, sistemi di trattamento acque in Lombardia e Veneto, o applicazioni portuali a Genova e Livorno, questi vantaggi possono ridurre manutenzione e sostituzioni.La superficie di una sfera in HDPE può presentare finitura liscia, opaca o leggermente lucida a seconda del metodo produttivo. La presenza di linee di stampaggio, punti di iniezione o piccole bave deve essere valutata in base all’uso. Per una funzione di galleggiamento o riempimento, una finitura standard può essere sufficiente. Per valvole leggere, guide o sistemi di movimentazione, si raccomanda una finitura più controllata e un grado dimensionale coerente.Dal punto di vista della sostenibilità, l’HDPE è un materiale riciclabile e ampiamente inserito nelle filiere europee di recupero delle plastiche. Nel 2026 si prevede una pressione crescente su tracciabilità, contenuto riciclato, riduzione degli scarti e documentazione ambientale. Le aziende italiane che acquistano componenti plastici per settori regolati, come trattamento acque, macchinari, energia e logistica, tenderanno a richiedere schede tecniche più complete, dichiarazioni di conformità e maggiore trasparenza sulla provenienza del materiale.Il diametro nominale di 1 pollice corrisponde a 25,4 mm. Tuttavia, una sfera reale presenta sempre una tolleranza dimensionale. La tolleranza indica lo scostamento massimo ammesso rispetto al valore nominale. In applicazioni non critiche, uno scostamento relativamente ampio può non creare problemi. In applicazioni tecniche, invece, anche pochi decimi di millimetro possono influenzare tenuta, scorrimento, rumorosità o ripetibilità.I gradi di precisione delle sfere plastiche non devono essere confusi automaticamente con quelli delle sfere in acciaio per cuscinetti. Le plastiche sono più sensibili a temperatura, umidità, metodo produttivo e rilassamento del materiale. Una sfera in HDPE non è normalmente destinata a carichi elevati o rotolamento ad altissima precisione; il suo valore risiede piuttosto in leggerezza, isolamento, resistenza chimica e galleggiabilità.Quando si richiede una fornitura per il mercato italiano, è opportuno specificare almeno sei elementi: diametro nominale, tolleranza desiderata, materiale esatto, colore, quantità per lotto, documentazione richiesta e applicazione finale. Se la sfera deve entrare in una sede, chiudere un passaggio o scorrere in una guida, è necessario comunicare anche il diametro della sede, il gioco funzionale e la temperatura di esercizio.Classe d’usoTolleranza indicativaFinituraApplicazioni tipicheLivello di controlloCommercialeAmpiaStandardRiempimenti, espositori, separatori sempliciControllo visivo e dimensionale a campioneIndustriale standardMediaRegolareGalleggianti, trattamento acque, dispositivi leggeriControllo per lottoCalibrataPiù strettaPiù uniformeValvole leggere, guide, macchine automaticheMisurazione documentataSelezionataStrettaControllataDosaggio, prototipi tecnici, prove di laboratorioSelezione e tracciabilitàPersonalizzataDefinita da disegnoSecondo richiestaProgetti speciali e apparecchiature dedicatePiano di controllo concordatoConfronto con acciaioGeneralmente meno spintaMeno rigidaQuando peso e corrosione sono criticiNon adatta a carichi da cuscinetto elevatiQuesta comparazione evidenzia che la precisione utile dipende dall’applicazione. Acquistare una sfera troppo precisa può aumentare inutilmente il costo, mentre una sfera troppo economica può generare scarti, fermi macchina o problemi di assemblaggio.Per chi importa o acquista in Italia attraverso poli logistici come Milano, Verona, Padova, Bologna o il porto di Trieste, la standardizzazione delle specifiche è un vantaggio concreto. Un codice prodotto ben definito riduce errori doganali, contestazioni e tempi di controllo in ingresso.La densità dell’HDPE è inferiore a quella dell’acqua, perciò una sfera piena in HDPE tende a galleggiare. Questo è uno dei motivi principali per cui il materiale viene scelto in serbatoi, indicatori di livello, coperture galleggianti, sistemi antievaporazione e applicazioni ambientali. Una sfera in PVC, al contrario, ha densità più elevata e generalmente affonda; una sfera in PP è anch’essa leggera e spesso galleggiante, ma con caratteristiche meccaniche e termiche differenti.La durezza dell’HDPE è moderata. Non è duro come una sfera in acciaio, vetro o ceramica, ma offre una buona resistenza agli urti e una superficie relativamente morbida, utile quando si vuole ridurre rumore, abrasione su superfici metalliche o rischio di danneggiamento di componenti più delicati. Per questa ragione viene utilizzato in applicazioni dove il contatto ripetuto non deve generare graffi marcati.La resistenza meccanica va interpretata in modo realistico. Una sfera in HDPE da 1 pollice può sopportare manipolazione, urti moderati e carichi leggeri, ma non è progettata per cuscinetti ad alta velocità, carichi concentrati elevati o ambienti dove la deformazione permanente sia inaccettabile. Sotto carico costante, le plastiche possono manifestare scorrimento viscoso, cioè deformazione nel tempo.MaterialeDensità indicativaDurezza relativaResistenza all’urtoGalleggiamento in acquaUso consigliatoHDPE0,94-0,96 g/cm³Media-bassaBuonaSìGalleggianti, isolamento, chimica moderataPPCirca 0,90 g/cm³MediaBuona ma variabile a freddoSìTemperature leggermente superiori, componenti leggeriPVCCirca 1,35-1,45 g/cm³Media-altaDiscretaNoComponenti più pesanti e rigidiAcciaio al carbonioCirca 7,85 g/cm³AltaAltaNoCarichi, macinazione, cuscinetti non corrosiviAcciaio inoxCirca 7,7-8,0 g/cm³AltaAltaNoAmbienti corrosivi e alimentari specificiVetroCirca 2,5 g/cm³Alta ma fragileBassa-mediaNoLaboratorio, decorazione, chimica selettivaIl confronto dimostra che l’HDPE non compete con l’acciaio quando servono resistenza al carico e precisione estrema, ma risulta molto competitivo quando il requisito principale è combinare leggerezza, inerzia all’acqua e costo industriale contenuto.Per valutare la resistenza di una sfera da 25,4 mm è consigliabile richiedere prove pratiche sul componente finale. In una valvola, ad esempio, contano compressione, tenuta e compatibilità con guarnizioni. In un galleggiante contano spinta idrostatica, stabilità nel tempo e resistenza alla contaminazione. In un sistema di movimentazione contano usura superficiale e attrito.L’intervallo operativo tipico da -30 °C a +70 °C rende l’HDPE adatto a molte condizioni ambientali italiane. Può lavorare in magazzini non riscaldati del Nord Italia, in impianti agricoli soggetti a gelo moderato, in serbatoi esterni e in ambienti industriali con temperature ordinarie. Tuttavia, non deve essere considerato un materiale per calore continuo elevato.A basse temperature, l’HDPE conserva una buona tenacità rispetto ad altri materiali plastici, ma può diventare meno flessibile. A temperature più alte, tende ad ammorbidirsi gradualmente e può deformarsi se sottoposto a carico. Il limite di +70 °C è quindi un riferimento prudente per utilizzo continuativo o ripetuto; brevi picchi possono essere tollerati solo se confermati con prove specifiche.In Italia, la temperatura effettiva di esercizio non coincide sempre con quella dell’aria. Un componente in un serbatoio al sole in Sicilia o Puglia può superare la temperatura ambiente. Un pezzo vicino a motori, pompe o linee di processo a Bologna, Modena o Torino può ricevere calore radiante. Una sfera in un impianto di trattamento reflui può essere esposta a liquidi caldi, vapori o cicli di lavaggio.Per applicazioni oltre +70 °C, è spesso opportuno valutare PP, PTFE, POM, PA o materiali speciali, a seconda della combinazione tra temperatura, chimica, carico e costo. Se invece il problema è il freddo, occorre considerare urti a bassa temperatura e variazioni dimensionali. Il coefficiente di dilatazione termica delle plastiche è superiore a quello dei metalli: una sede progettata senza gioco adeguato può bloccarsi o perdere funzionalità.Scenario termicoComportamento atteso dell’HDPERischio principaleConsiglio tecnicoAmbiente interno a 20 °CStabileMinimoUsare specifica standardMagazzino freddo a -10 °CGeneralmente adeguatoLeggera riduzione della flessibilitàEvitare urti estremiEsterno alpino fino a -30 °CPossibile con verificaFragilità relativa in urtoTestare campioni realiSerbatoio al soleDipende dal colore e dal liquidoSurriscaldamento localeValutare temperatura reale della superficieLiquido a +70 °CLimite superiore tipicoDeformazione sotto caricoRidurre compressione e verificare durataLavaggio caldo oltre +80 °CNon idealeAmmorbidimento e perdita dimensionaleConsiderare materiali alternativiQuesta analisi termica è essenziale per evitare errori di selezione. Il diametro di 1 pollice può sembrare semplice, ma la prestazione reale dipende dall’interazione tra materiale, geometria, carico e ambiente.L’HDPE è apprezzato per la sua resistenza a molte sostanze chimiche, in particolare soluzioni acquose, sali, numerosi acidi diluiti e basi. Questa proprietà deriva dalla struttura non polare del polietilene, che riduce l’interazione con l’acqua e molte soluzioni aggressive. Per questo motivo le sfere in HDPE sono frequenti in impianti di trattamento acque, serbatoi, sistemi di neutralizzazione, ambienti marini moderati e apparecchiature di laboratorio non critiche.Il basso assorbimento d’acqua permette alla sfera di mantenere peso e dimensioni più stabili rispetto a materiali plastici più igroscopici. In applicazioni di galleggiamento, questa caratteristica è decisiva: una sfera che assorbe acqua perderebbe progressivamente spinta e potrebbe diventare meno affidabile. L’HDPE, invece, conserva una buona stabilità anche in immersione prolungata, purché la temperatura e la chimica siano compatibili.La resistenza chimica non è universale. Alcuni solventi organici, idrocarburi aromatici, agenti ossidanti forti o condizioni combinate di temperatura e stress possono degradare o gonfiare il materiale. Per forniture destinate a industrie chimiche di Ravenna, Porto Marghera, Priolo, Mantova o alle aree produttive lombarde, è sempre consigliabile comunicare concentrazione, temperatura, durata del contatto e presenza di miscele.Un errore comune è considerare la scheda di compatibilità chimica come garanzia assoluta. In realtà, la geometria della sfera, lo stato superficiale, la presenza di carico e i cicli termici possono cambiare il risultato. La soluzione migliore è combinare dati tecnici, esperienza del fornitore e prova pratica sul liquido reale.Nel 2026 aumenterà l’attenzione verso materiali plastici più documentati, riduzione delle sostanze problematiche e conformità alle richieste europee su sicurezza e sostenibilità. Per aziende italiane che esportano macchinari in Germania, Francia o Stati Uniti, avere tracciabilità dei materiali e dichiarazioni chiare può diventare un vantaggio competitivo.La scelta tra HDPE, PP e PVC è una delle domande più frequenti negli acquisti industriali. I tre materiali possono sembrare simili perché appartengono al mondo delle plastiche tecniche economiche, ma si comportano in modo diverso. L’HDPE è molto valido per galleggiamento, acqua e urti. Il PP offre leggerezza simile, migliore resistenza termica in alcuni casi e buona compatibilità chimica. Il PVC è più pesante, più rigido e spesso utilizzato dove non serve galleggiare.Se l’applicazione riguarda una sfera galleggiante in acqua, HDPE e PP sono candidati naturali. Se serve una sfera che affondi o abbia maggiore massa, il PVC può essere più adatto. Se l’ambiente include temperature prossime o superiori a +70 °C, il PP può meritare valutazione. Se invece l’obiettivo è massimizzare resistenza all’impatto a freddo e ridurre assorbimento d’acqua, l’HDPE resta molto competitivo.ApplicazioneHDPEPPPVCScelta più frequenteGalleggianti in acquaOttimoOttimoScarsoHDPE o PPValvole leggereBuonoBuonoDiscretoDipende dalla temperaturaAmbienti freddiBuonoVariabileVariabileHDPEMaggiore rigiditàMediaMedia-altaAltaPVC o PPContatto con acqua salataBuonoBuonoBuono in casi selezionatiHDPEComponente che deve affondareNon idealeNon idealeBuonoPVCCosto e disponibilitàMolto buoniMolto buoniBuoniDipende dal lottoIl contenuto comparativo mostra che non esiste un materiale migliore in assoluto. L’HDPE è spesso la scelta più equilibrata per sfere da 1 pollice quando l’utilizzatore cerca leggerezza, resistenza all’acqua, lavorabilità e prezzo industriale. Il PP è una valida alternativa per requisiti termici specifici; il PVC risponde meglio quando peso e rigidità sono vantaggi.Nel mercato italiano, la decisione è influenzata anche dalla disponibilità locale e dai tempi di consegna. Un produttore di macchine automatiche in Emilia-Romagna può preferire un materiale già qualificato per evitare nuove prove. Un’azienda del settore acque in Veneto può dare priorità alla resistenza chimica. Un distributore tecnico di Milano può invece scegliere l’articolo più standardizzabile a magazzino.L’HDPE è un buon isolante elettrico e, grazie alla bassa densità, è anche idoneo a molte applicazioni di galleggiamento. Queste due caratteristiche rendono le sfere da 25,4 mm interessanti in dispositivi dove il componente non deve condurre corrente, non deve corrodersi e deve rimanere stabile in presenza di acqua o umidità.Nel settore elettrico, una sfera in HDPE può essere usata come distanziatore, elemento di separazione, componente non conduttivo o parte di un assieme dove il contatto metallico deve essere evitato. Tuttavia, è importante chiarire che l’idoneità elettrica dipende dal progetto complessivo. Se l’applicazione richiede norme specifiche, resistenza alla fiamma, certificazioni o prove dielettriche, la semplice scelta dell’HDPE non è sufficiente.Nel galleggiamento, la sfera in HDPE da 1 pollice può essere usata singolarmente o in grandi quantità. Esempi comuni includono coperture flottanti per ridurre evaporazione, indicatori di livello, separazione di liquidi, protezione superficiale di vasche e sistemi di controllo in piccoli dispositivi. In impianti idrici vicino a Milano, Torino, Padova, Firenze, Roma o Bari, il vantaggio è la combinazione tra leggerezza e resistenza all’acqua.Per progettare correttamente un’applicazione galleggiante, bisogna considerare volume spostato, densità del liquido, peso della sfera, temperatura, turbolenza e possibile deposito superficiale. Una sfera piena in HDPE galleggia in acqua dolce, ma la sua posizione di galleggiamento può cambiare in liquidi con densità diversa. In liquidi contaminati da oli, tensioattivi o particelle, la superficie può sporcarsi e modificare il comportamento nel tempo.Per applicazioni esterne, il colore può avere importanza. Il nero con additivi adeguati può offrire migliore resistenza ai raggi ultravioletti rispetto al naturale, ma può anche assorbire più calore. Il bianco o naturale riduce l’assorbimento termico ma può essere più sensibile all’invecchiamento se non stabilizzato. La scelta deve essere collegata al clima locale e alla durata richiesta.SDBALLS Industry Corp, conosciuta anche come Shandong SDBALLS Industry Corp Ltd., supporta clienti industriali internazionali con una combinazione di produzione propria di sfere metalliche e integrazione di fornitura per sfere multimateriale. Per il mercato italiano, questo significa poter dialogare con un unico partner per esigenze che spaziano dalle sfere in acciaio al carbonio, acciaio cromato e acciaio inox fino a soluzioni in plastica, vetro, ceramica, rame e alluminio.Le capacità tecnologiche dell’azienda derivano da oltre trent’anni di esperienza nella produzione e nel controllo di sfere di precisione. La gestione dei gradi, delle tolleranze, della finitura superficiale e dei piani di controllo permette di trasferire competenze tecniche anche alla selezione di sfere plastiche come quelle in HDPE da 1 pollice. Quando un cliente italiano deve confrontare materiale, diametro, precisione e applicazione, il supporto tecnico aiuta a ridurre rischi di scelta errata.Le capacità produttive sono sostenute da tre stabilimenti e da una capacità annua superiore a 5.000 tonnellate per il portafoglio principale. L’azienda opera con sistemi qualità certificati e processi adatti a lotti industriali, forniture ripetitive e richieste documentate. Per approfondire l’organizzazione e il percorso aziendale, è possibile consultare la pagina chi siamo, dove sono presentate informazioni istituzionali utili per la valutazione dei fornitori.Le capacità di servizio sono particolarmente importanti per aziende italiane che vogliono consolidare gli acquisti. Un buyer di Milano, un costruttore di macchine di Bologna o un distributore tecnico di Vicenza possono richiedere non solo prezzo e disponibilità, ma anche confronto tra materiali, controllo qualità, imballo adeguato all’importazione, documentazione e continuità di fornitura. La gamma generale è accessibile dalla sezione prodotti industriali, utile per valutare alternative tra sfere metalliche e non metalliche.La qualità è un elemento centrale. SDBALLS opera con certificazioni e procedure di controllo che aiutano a garantire stabilità delle forniture. Per applicazioni tecniche, il cliente può richiedere controlli dimensionali, tracciabilità di lotto, verifica della finitura e piani di campionamento coerenti con l’uso finale. Maggiori dettagli sono disponibili nella sezione qualità e supporto tecnico, utile per uffici qualità e responsabili di produzione.Le applicazioni servite includono sistemi meccanici, ruote, guide, unità a sfera, componenti automotive, cuscinetti, ferramenta, macinazione e mercati specializzati. Per le sfere in HDPE, il valore del servizio è la capacità di integrarle in una visione più ampia: scegliere plastica quando servono leggerezza e resistenza chimica, acciaio quando servono carico e precisione, inox quando serve resistenza alla corrosione. Esempi di settori sono raccolti nella pagina applicazioni industriali.Nel 2026, le aziende italiane tenderanno a preferire fornitori in grado di combinare stabilità produttiva, flessibilità di approvvigionamento e attenzione ambientale. La transizione verso catene di fornitura più resilienti, la digitalizzazione dei controlli e la richiesta di documentazione più completa renderanno meno conveniente acquistare componenti anonimi senza specifiche chiare. Un partner integrato può ridurre tempi di ricerca, rischi qualitativi e complessità logistica.Il diametro nominale è 25,4 mm, ma ogni sfera reale ha una tolleranza. Per usi tecnici bisogna indicare lo scostamento massimo accettabile e, se necessario, richiedere sfere calibrate o selezionate.Sì, in genere galleggiano perché la densità dell’HDPE è inferiore a quella dell’acqua. Il comportamento può cambiare in liquidi con densità diversa o in presenza di depositi, contaminanti e temperature elevate.Per molte applicazioni si considera un limite operativo intorno a +70 °C. Oltre questo valore possono aumentare deformazione e perdita di stabilità, soprattutto sotto carico o in contatto chimico.Resistono a molti acidi diluiti e soluzioni chimiche comuni, ma non a tutte le sostanze. Con agenti ossidanti forti, solventi particolari o temperature elevate è necessaria una verifica specifica.Per galleggiamento e basso assorbimento d’acqua, HDPE è spesso la scelta più equilibrata. Il PP può essere preferito per temperature leggermente superiori. Il PVC è utile quando serve una sfera più pesante e rigida.Solo in applicazioni dove carico, usura e precisione non sono paragonabili a un cuscinetto metallico. L’HDPE sostituisce l’acciaio quando servono leggerezza, isolamento, resistenza alla corrosione e minore rumorosità.Servono diametro, materiale, tolleranza, colore, quantità, applicazione, temperatura, sostanze a contatto, requisiti di imballo e documentazione. Un disegno tecnico o un campione aiutano molto.Dipende dal grado di materiale e dalle certificazioni richieste. Non tutte le sfere in HDPE sono automaticamente idonee al contatto alimentare; occorre richiedere materiale e documentazione appropriati.Sì, ma per esposizione prolungata al sole è opportuno valutare stabilizzazione ai raggi ultravioletti, colore, temperatura superficiale e durata attesa. Le condizioni climatiche italiane variano molto tra Alpi, Pianura Padana e Sud.Si consiglia di verificare diametro a campione, aspetto superficiale, colore, quantità, imballo e certificati concordati. Per applicazioni critiche è utile definire un piano di controllo prima dell’ordine.In sintesi, le sfere in HDPE da 1 pollice rappresentano una soluzione versatile per il mercato italiano quando servono leggerezza, resistenza all’acqua, isolamento elettrico e buona compatibilità chimica. La scelta corretta richiede però attenzione a tolleranza, temperatura, carico, ambiente e documentazione. Con specifiche chiare e un fornitore tecnicamente preparato, questi componenti possono offrire prestazioni affidabili in numerosi settori industriali, dal trattamento acque alla meccanica leggera, dalla logistica alla progettazione di dispositivi speciali. -
Sfere 8 mm per fionda in Italia: guida tecnica
Le sfere in acciaio da 8 mm sono una delle misure più diffuse per chi cerca munizioni metalliche compatte, regolari e relativamente economiche per fionde sportive, attività ricreative controllate e applicazioni outdoor consentite. In Italia vengono scelte soprattutto perché offrono un buon equilibrio tra massa, velocità, traiettoria, costo unitario e compatibilità con molte bande elastiche leggere o medie.Una sfera in acciaio da 8 mm pesa in media circa 2,1 grammi se realizzata con acciaio al carbonio o acciaio legato con densità vicina a 7,85 g/cm³. La tolleranza dimensionale dipende dal grado produttivo: per usi ricreativi può essere sufficiente una classe più ampia, mentre per confezionamento professionale, test comparativi o applicazioni industriali sono preferibili gradi più controllati. La finitura deve essere liscia, priva di bave, ossidazioni evidenti e difetti che possano danneggiare la tasca della fionda o alterare la precisione.Per il mercato italiano, la scelta non dovrebbe basarsi solo sul diametro. Bisogna valutare il materiale, la durezza, il trattamento superficiale, la resistenza alla corrosione, la regolarità di peso, la compatibilità con la banda elastica e il rispetto delle norme locali. In città e aree densamente abitate come Milano, Torino, Roma, Napoli e Bologna, l’uso improprio può comportare rischi gravi e responsabilità legali. Le sfere devono essere conservate e trasportate con prudenza, preferibilmente in contenitori chiusi, etichettati e separati dalla fionda quando non utilizzate in contesti autorizzati.Dal punto di vista dell’acquisto, i clienti italiani che operano come distributori, rivenditori sportivi, importatori o utilizzatori industriali cercano spesso lotti stabili, certificazioni qualità, imballaggi resistenti all’umidità e fornitori capaci di garantire continuità. SDBALLS Industry Corp produce sfere in acciaio da oltre trent’anni e supporta il mercato europeo con soluzioni in acciaio al carbonio, acciaio cromato e acciaio inossidabile, oltre a servizi di approvvigionamento integrato per sfere in materiali diversi.VoceValore indicativo per 8 mmNota pratica per l’ItaliaDiametro nominale8,00 mmMisura comune per fionde leggere e mediePeso medioCirca 2,1 gDipende dalla densità reale del materialeMateriale frequenteAcciaio al carbonioBuon rapporto tra costo e prestazioneAlternativa premiumAcciaio inossidabilePiù resistente all’umidità in zone costiereUso consigliatoAttività consentite e controllateMai in luoghi pubblici o verso persone, animali o beniFattore decisivoCompatibilità con banda e tascaInfluenza precisione, sicurezza e durataLa tabella riassume i dati essenziali: l’8 mm è una misura intermedia, ma la qualità della sfera e il contesto d’uso sono più importanti della sola dimensione.Il diametro nominale di 8 mm indica la dimensione teorica della sfera. Nella produzione reale esiste sempre una tolleranza, cioè uno scostamento massimo ammesso rispetto al valore nominale. Per munizioni da fionda destinate a uso ricreativo, molti acquirenti accettano tolleranze meno severe rispetto alle sfere per cuscinetti di precisione. Tuttavia, una tolleranza più stretta migliora la costanza del peso, la simmetria del lancio e la regolarità del confezionamento automatico.Il peso teorico si calcola dal volume della sfera e dalla densità dell’acciaio. Con diametro 8 mm, il volume è circa 0,268 cm³. Moltiplicando per una densità di 7,85 g/cm³ si ottiene un peso di circa 2,10 g. In pratica possono verificarsi piccole variazioni dovute alla composizione dell’acciaio, alla tolleranza dimensionale, alla finitura e all’eventuale rivestimento.Per i distributori italiani che vendono confezioni da 500 g, 1 kg o 5 kg, la costanza del peso aiuta a stimare il numero di pezzi per confezione. Un chilogrammo di sfere da 8 mm contiene indicativamente circa 475 pezzi. Il dato è utile per negozi sportivi, ferramenta specializzate, piattaforme di commercio elettronico e grossisti situati in poli logistici come Milano, Verona, Bologna, Padova, Genova e Napoli.ParametroSfera 8 mm standardSfera 8 mm più selezionataEffetto praticoDiametro nominale8,00 mm8,00 mmCompatibilità con tasche comuniPeso indicativo2,08-2,13 g2,10 g più costanteMigliore ripetibilità del tiroTolleranza dimensionalePiù ampiaPiù strettaMeno dispersione tra i pezziRotonditàAdeguata per uso genericoControllata con maggiore rigoreTraiettoria più prevedibileSuperficieLucida o burattataLucidata e ispezionataMinore usura della tascaCostoPiù bassoPiù altoScelta legata al livello d’usoIl confronto mostra che la sfera più selezionata non è sempre necessaria, ma diventa conveniente quando il cliente richiede confezioni uniformi, minori reclami e prestazioni ripetibili. Per approfondire controlli e criteri tecnici è possibile consultare la pagina dedicata alla qualità e tecnologia di controllo.Il materiale influenza prezzo, durezza, resistenza all’usura, comportamento in ambiente umido e aspetto del prodotto. L’acciaio al carbonio è molto utilizzato perché offre costo competitivo e buone prestazioni generali. Per confezioni economiche destinate a volumi elevati, è spesso la scelta più razionale. L’acciaio legato, inclusi acciai al cromo per sfere tecniche, può offrire maggiore durezza e regolarità in applicazioni specifiche. L’acciaio inossidabile è preferibile quando la priorità è la resistenza alla corrosione, specialmente in zone marine come Liguria, Toscana costiera, Puglia, Sicilia, Sardegna e aree vicine ai porti di Genova, La Spezia, Livorno, Trieste, Venezia e Cagliari.Dal lato tecnologico, SDBALLS realizza sfere in acciaio con gradi diversi, dalla precisione elevata fino a classi più economiche per applicazioni generali. La competenza maturata nella produzione per cuscinetti, automotive, sistemi di scorrimento e componenti meccanici permette di applicare controlli dimensionali, selezione dei materiali e processi di finitura anche alle sfere destinate ai mercati outdoor, sempre nel rispetto delle destinazioni d’uso consentite.MaterialeVantaggio principaleLimite principaleQuando sceglierloAcciaio al carbonioPrezzo competitivoRichiede protezione contro ruggineConfezioni economiche e grandi volumiAcciaio cromatoDurezza e finitura regolareCosto superiore al carbonio baseClienti che chiedono maggiore uniformitàAcciaio inossidabile 304Buona resistenza all’umiditàDurezza non sempre massimaZone costiere e stoccaggi prolungatiAcciaio inossidabile 420Durezza più elevataResistenza alla corrosione variabileUso tecnico con maggiore robustezzaAcciaio ricottoDurezza più controllataPrestazioni dipendenti dal processoMercati con requisiti specifici di durezzaAcciaio rivestitoAspetto e protezione miglioratiRivestimento da controllareConfezioni premium o ambienti umidiIl confronto tra materiali evidenzia che non esiste un’unica scelta migliore. Un importatore di Milano orientato al prezzo può preferire acciaio al carbonio oliato, mentre un distributore che vende in Sardegna o Liguria può preferire acciaio inossidabile o sfere zincate per ridurre reclami legati all’ossidazione.L’energia cinetica di una sfera dipende dalla massa e dalla velocità. Per una sfera in acciaio da 8 mm con massa indicativa di 2,1 g, piccoli aumenti di velocità possono aumentare molto l’energia, perché la velocità viene elevata al quadrato. Questo dato deve essere interpretato con responsabilità: non è un invito a massimizzare la potenza, ma uno strumento per comprendere il rischio e scegliere un impiego prudente, legale e controllato.Le prestazioni reali variano in base alla fionda, alla banda, alla tecnica, alla temperatura, alla forma della tasca, allo stato dell’elastico e alla qualità della sfera. In contesti sportivi autorizzati o in aree private idonee, l’obiettivo dovrebbe essere la ripetibilità e non la potenza estrema. In Italia, l’utilizzatore deve sempre verificare norme locali, regolamenti comunali, eventuali limitazioni di trasporto e responsabilità in caso di danni.Velocità indicativaEnergia stimata per 8 mmLivello di rischioIndicazione prudenziale30 m/sCirca 0,95 JBasso ma non nulloUsare solo con bersagli sicuri40 m/sCirca 1,68 JModeratoProtezione occhi indispensabile50 m/sCirca 2,63 JSignificativoVerificare sfondo e area libera60 m/sCirca 3,78 JElevatoEvitare ambienti urbani o non controllati70 m/sCirca 5,15 JMolto elevatoSolo contesti leciti e protetti80 m/sCirca 6,72 JCriticoMassima prudenza e piena conformità normativaLa tabella chiarisce perché la sicurezza deve precedere qualsiasi valutazione di prestazione. Una sfera piccola può comunque generare energia sufficiente a provocare danni. Per questo motivo sono fondamentali occhiali protettivi, parapalle idonei, distanza adeguata, assenza di persone o animali lungo la traiettoria e rispetto delle regole locali.La selezione corretta delle sfere da 8 mm dipende da cinque fattori collegati. Il primo è l’abbinamento con la banda elastica. Una sfera troppo leggera rispetto a una banda molto potente può generare comportamento instabile, usura eccessiva e rischio di controllo ridotto. Una sfera troppo pesante rispetto a bande leggere produce traiettoria meno tesa e sensazione di tiro poco efficiente. L’8 mm è spesso adatto a bande sottili o medie, ma la scelta deve essere verificata con criteri di sicurezza.Il secondo fattore è la precisione. Diametro regolare, rotondità e superficie liscia aiutano a ridurre variazioni. Il terzo è la portata, che non va confusa con l’uso irresponsabile a lunga distanza: in contesti sicuri, una traiettoria prevedibile permette di controllare meglio il punto d’impatto. Il quarto fattore è la sicurezza, che include protezioni, bersaglio, sfondo, trasporto e conoscenza delle regole. Il quinto è il costo totale: non solo prezzo per chilogrammo, ma anche scarto, ossidazione, reclami, imballaggio e continuità di fornitura.FattoreScelta economicaScelta tecnicaRisultato attesoBandaCompatibilità genericaAbbinamento testato per massaMigliore controlloPrecisioneTolleranza ampiaDiametro e rotondità controllatiMinore dispersionePortataPrestazione variabileTraiettoria più costanteUso più prevedibileSicurezzaDipende dall’utilizzatoreLinee guida e confezione chiaraRiduzione del rischioCostoPrezzo unitario bassoMinori difetti e reclamiCosto totale più stabileStoccaggioImballo sempliceProtezione antiumiditàMeno ossidazionePer rivenditori italiani, la scelta tecnica può migliorare la reputazione del prodotto. Nel commercio elettronico, recensioni negative su ruggine, dimensioni irregolari o confezioni rotte possono costare più del risparmio iniziale.Il diametro 8 mm si colloca tra le sfere leggere da 6 mm e quelle più pesanti da 9 o 10 mm. Le sfere da 6 mm sono economiche, leggere e adatte ad attività a bassa energia in contesti consentiti, ma risentono di più del vento e hanno massa inferiore. Le sfere da 9 mm e 10 mm hanno maggiore massa, ma richiedono bande adeguate, aumentano il costo per pezzo e accrescono il rischio in caso di uso improprio.DiametroPeso indicativoVantaggioLimiteProfilo d’acquisto6 mmCirca 0,89 gCosto basso e confezioni numerosePiù sensibile al ventoUso leggero e promozionale7 mmCirca 1,41 gCompromesso leggeroMeno diffuso dell’8 mmClienti che cercano minore energia8 mmCirca 2,10 gEquilibrio tra costo e prestazioneRichiede comunque sicurezza elevataFormato versatile per il mercato italiano9 mmCirca 3,00 gMaggiore massaCosto e rischio superioriUtilizzatori esperti in contesti leciti10 mmCirca 4,11 gImpatto più marcatoNon adatto a bande leggereApplicazioni specialistiche e controllateConfronto generaleCrescente con il diametroPiù massa significa traiettoria diversaPiù massa significa maggiore cautelaScelta basata su sicurezza e normativaIn sintesi, l’8 mm è spesso la misura più semplice da proporre in catalogo perché copre una fascia ampia di esigenze. Per un grossista di Brescia, Bologna o Padova può essere una referenza centrale, affiancata da 6 mm per prezzo competitivo e da 9 mm o 10 mm per clienti specializzati.La finitura superficiale incide sull’aspetto, sulla scorrevolezza, sulla protezione contro l’ossidazione e sulla percezione qualitativa del prodotto. Una superficie liscia riduce l’attrito nella tasca e limita il rischio di tagli o usura precoce. La presenza di punti arrugginiti, graffi profondi o residui oleosi eccessivi può ridurre la soddisfazione del cliente e creare problemi in fase di confezionamento.Tra le opzioni più comuni vi sono sfere lucidate, oliate, zincate, nichelate o realizzate direttamente in acciaio inossidabile. Le sfere oliate sono economiche, ma richiedono imballaggi chiusi e corretta gestione. Le zincate offrono protezione migliore e aspetto più commerciale. Le inox riducono il problema della ruggine, ma hanno costo maggiore. Per il mercato italiano, l’umidità nelle aree portuali e lo stoccaggio in magazzini non climatizzati rendono importante la scelta del rivestimento.Sul piano delle capacità produttive, SDBALLS dispone di più stabilimenti e processi per produzione, selezione, trattamento, lucidatura e confezionamento di sfere metalliche. La capacità annua superiore a migliaia di tonnellate consente di supportare ordini continuativi per clienti industriali, grossisti e marchi privati. La produzione copre sfere al carbonio, cromate e inossidabili in diversi gradi, con controlli coerenti con sistemi qualità certificati.Finitura o rivestimentoProtezioneAspettoCostoUso consigliatoLucidatura sempliceBassaMetallico brillanteBassoRotazione rapida di magazzinoOliatura protettivaMedia se ben imballataLeggermente oleosoBassoAcciaio al carbonio economicoZincaturaBuonaChiaro e commercialeMedioDistribuzione retailNichelaturaBuonaMolto uniformeMedio-altoConfezioni premiumAcciaio inossidabileAlta in molti ambientiStabile e pulitoAltoZone costiere e stoccaggio lungoRivestimento personalizzatoVariabileSecondo richiestaDa valutareMarchi privati e lotti specialiIl confronto dimostra che la protezione anticorrosione deve essere valutata insieme al prezzo e alla logistica. Una spedizione via mare verso il porto di Genova o Trieste può richiedere maggiore attenzione a imballo, sacchetti interni, disidratanti e pallet protetti.Le sfere in acciaio sono componenti piccoli, pesanti e potenzialmente pericolosi se usati impropriamente. Lo stoccaggio deve prevenire umidità, cadute, dispersione dei pezzi e accesso non autorizzato da parte di minori. In magazzino è opportuno usare contenitori robusti, etichette chiare, lotti tracciabili e separazione da prodotti incompatibili. Le confezioni danneggiate devono essere sostituite per evitare fuoriuscite e incidenti durante movimentazione o vendita.Per il trasporto in Italia, distributori e rivenditori devono verificare le regole applicabili alla propria attività, al tipo di prodotto, al canale di vendita e alla destinazione finale. La fionda e le sue munizioni possono essere soggette a interpretazioni e restrizioni locali; pertanto è prudente consultare professionisti, autorità competenti o associazioni di categoria. È inoltre importante comunicare al cliente finale un uso responsabile: niente utilizzo in aree pubbliche, verso persone, animali, veicoli, abitazioni, infrastrutture o proprietà altrui.Dal punto di vista commerciale, la conformità non riguarda solo la legge, ma anche la reputazione. Un rivenditore di Roma, Firenze o Palermo che fornisce istruzioni di sicurezza, avvertenze e limiti d’uso riduce il rischio di contestazioni. Per importatori che operano tramite porti come Genova, Venezia, Trieste, Napoli e Gioia Tauro, sono rilevanti anche documentazione doganale, descrizione merceologica corretta, fatture coerenti e tracciabilità dei lotti.AreaBuona praticaRischio evitatoSoggetti coinvoltiMagazzinoAmbiente asciutto e confezioni chiuseRuggine e dispersioneGrossisti e rivenditoriTrasportoImballi resistenti e peso ben distribuitoRotture e incidenti logisticiCorrieri e importatoriVenditaAvvertenze chiare in italianoUso improprio e reclamiNegozi e piattaforme digitaliUso finaleSolo in luoghi consentiti e sicuriDanni a persone o coseUtilizzatori adulti e responsabiliDocumentiLotto, materiale e quantità tracciabiliContestazioni doganali o commercialiImportatori e distributoriNormativaVerifica di regole locali aggiornateSanzioni o sequestriAziende e clienti finaliLe tendenze al 2026 rafforzeranno questi aspetti: più attenzione alla tracciabilità, imballaggi riciclabili, dichiarazioni ambientali, riduzione degli oli protettivi non necessari, controlli sulla vendita online e maggiore responsabilità nella comunicazione dei prodotti outdoor.SDBALLS Industry Corp, conosciuta anche come Shandong SDBALLS Industry Corp Ltd., è un produttore professionale di sfere di precisione in acciaio con esperienza industriale iniziata nel 1996. L’azienda ha sede a Tai’an, nella provincia cinese dello Shandong, e serve clienti in oltre cinquanta Paesi. Per il mercato italiano, SDBALLS supporta importatori, distributori, rivenditori e utilizzatori industriali che cercano continuità, qualità controllata e possibilità di consolidare più categorie di sfere presso un unico partner.Le capacità tecnologiche includono selezione dei materiali, controllo dimensionale, gestione dei gradi di precisione, finiture superficiali e verifica della costanza produttiva. Le certificazioni IATF 16949, ISO 9001 e ISO 14001 rafforzano l’affidabilità per clienti che operano in settori meccanici, automotive, cuscinetti, sistemi di scorrimento e applicazioni outdoor consentite. La pagina gamma di prodotti SDBALLS presenta le principali famiglie disponibili.Le capacità manifatturiere comprendono tre stabilimenti, produzione di sfere in acciaio al carbonio, acciaio cromato e acciaio inossidabile, oltre a soluzioni di pallini in acciaio senza piombo per mercati venatori e outdoor in cui siano richiesti requisiti specifici di durezza e conformità. L’azienda può gestire lotti di grandi dimensioni, confezioni industriali e richieste personalizzate per marchi privati.Le capacità di servizio sono altrettanto importanti. SDBALLS non si limita alla produzione interna, ma agisce come partner integrato per l’approvvigionamento di sfere in plastica, vetro, ceramica, rame, alluminio e altri materiali. Questo aiuta i compratori italiani a ridurre il numero di fornitori, semplificare controlli, pianificare spedizioni e combinare prodotti destinati a settori diversi. Per conoscere la storia aziendale è disponibile la pagina chi siamo, mentre esempi di impiego sono descritti nelle applicazioni delle sfere industriali.Un caso tipico riguarda un distributore del Nord Italia con magazzino tra Milano e Verona, interessato a sfere da 8 mm per confezioni retail e sfere tecniche per carrelli, guide e componenti meccanici. Consolidando gli acquisti con un unico partner, può ridurre tempi di negoziazione, controllare meglio la qualità e pianificare arrivi attraverso Genova o Trieste. Un secondo caso riguarda un rivenditore online che vende in tutta Italia: confezioni più resistenti, protezione anticorrosione e lotti omogenei possono ridurre resi e migliorare recensioni.Una sfera in acciaio da 8 mm pesa indicativamente circa 2,1 grammi. Il valore può variare leggermente in base a materiale, tolleranza e rivestimento.Non sempre. Le sfere da 8 mm hanno più massa e traiettoria spesso più stabile, mentre le sfere da 6 mm costano meno e sono più leggere. La scelta dipende da banda, sicurezza, contesto d’uso e regole locali.Per grandi volumi è comune l’acciaio al carbonio con protezione adeguata. Per aree umide o costiere sono preferibili acciaio inossidabile, zincatura o imballaggi anticorrosione più curati.Sì. Una tolleranza più stretta migliora uniformità di peso, rotondità e ripetibilità. Per usi economici può bastare una tolleranza standard, ma per clienti esigenti conviene un grado più controllato.Devono essere tenute in luogo asciutto, in contenitori chiusi, lontano da minori e fonti di umidità. Le confezioni pesanti devono essere stoccate in modo stabile per evitare cadute.È necessario verificare le norme applicabili e le disposizioni locali. Il trasporto deve essere prudente, documentato per attività commerciali e mai collegato a usi impropri o pericolosi.Il mercato si orienterà verso maggiore tracciabilità, imballaggi riciclabili, rivestimenti più sostenibili, controlli di vendita più rigorosi e richieste di qualità documentata da parte degli importatori europei.Sì. Oltre alle sfere da 8 mm, SDBALLS produce e fornisce molte misure e materiali, inclusi acciaio al carbonio, acciaio cromato, acciaio inossidabile e soluzioni multi-materiale tramite approvvigionamento integrato.Il prezzo è importante, ma vanno valutati anche qualità costante, certificazioni, imballaggio, capacità produttiva, protezione anticorrosione, comunicazione tecnica e affidabilità nelle consegne verso l’Italia.No. Devono essere utilizzate solo da persone responsabili, in contesti consentiti e con adeguate protezioni. Non sono giocattoli e possono causare danni se impiegate in modo improprio.