Billes de vanne pour OEM en France : guide 2026
Billes de vanne pour OEM en France : guide 2026
Réponse rapide

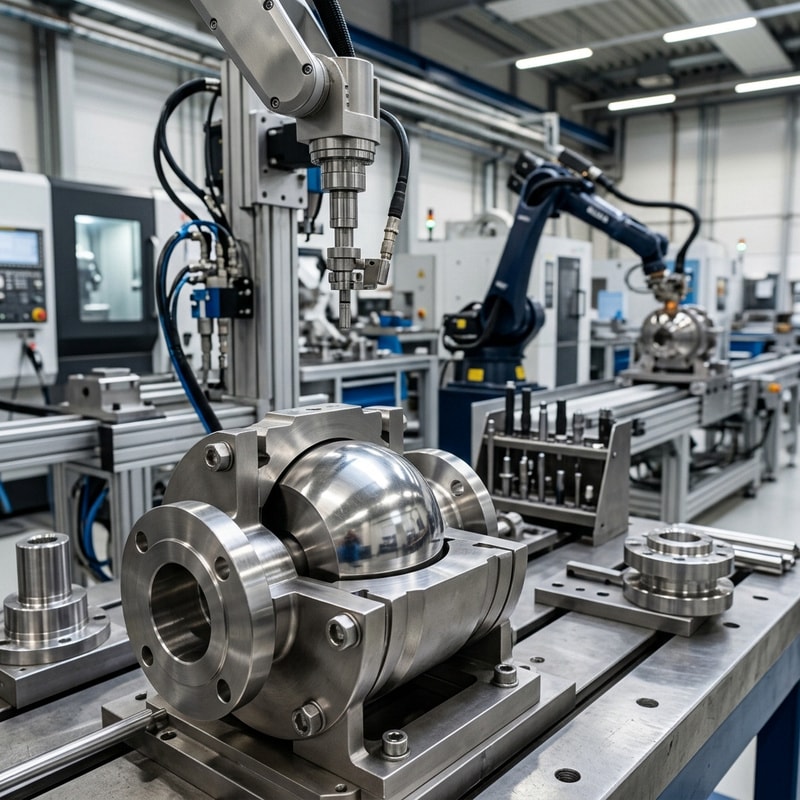
Pour un acheteur OEM en France, une bille de vanne destinée aux réseaux pétroliers, gaziers, chimiques ou hydrauliques doit être sélectionnée selon quatre critères prioritaires : la norme applicable, le matériau, l’interface siège-bille et le niveau de contrôle qualité. Les normes API 6D et API 608 guident respectivement les vannes de pipeline et les vannes de procédé. Les matériaux les plus courants sont CF8M, CF8, F51 et les aciers alliés, chacun répondant à des contraintes de corrosion, de pression, de température et de coût. Les sièges en PTFE conviennent aux services propres et modérés, tandis que les sièges métalliques et les configurations anti-feu sont privilégiés en raffinerie, gaz naturel, vapeur, fluides abrasifs ou installations à risque.
En 2026, le marché français exigera davantage de traçabilité matière, de conformité documentaire, de maîtrise carbone et de stabilité d’approvisionnement. Les donneurs d’ordre de Paris, Lyon, Marseille, Le Havre, Fos-sur-Mer, Dunkerque, Nantes-Saint-Nazaire et Toulouse recherchent des fabricants capables de produire avec des tolérances CNC stables, une rugosité contrôlée, des certificats matière fiables, des essais de pression documentés et un support technique réactif. Un bon fournisseur ne vend pas seulement une bille usinée : il apporte une solution complète pour réduire les fuites, prolonger la durée de vie de la vanne et sécuriser la chaîne d’approvisionnement.
SDBALLS Industry Corp accompagne les acheteurs internationaux avec plus de trente ans d’expérience dans la fabrication de billes métalliques de précision. Pour les projets liés aux systèmes mécaniques, aux composants de vannes, aux ensembles d’étanchéité et aux besoins OEM, l’entreprise combine production industrielle, contrôle qualité certifié et capacité de sourcing multi-matériaux. Les acheteurs français peuvent ainsi consolider leurs achats, comparer les qualités de matière, valider les tolérances et organiser des livraisons adaptées aux calendriers industriels européens.
Normes API 6D et API 608 pour billes de vannes de pipeline et de procédé

Les normes API structurent fortement les appels d’offres dans le pétrole, le gaz, la chimie et l’énergie. API 6D concerne principalement les vannes de pipeline, notamment les vannes à boisseau sphérique utilisées dans le transport longue distance, les terminaux, les stations de compression, les dépôts et les interconnexions. API 608 s’applique davantage aux vannes métalliques à boisseau sphérique utilisées dans les unités de procédé, les utilités industrielles, les réseaux de vapeur, les fluides chimiques et les skids montés par les intégrateurs.
Pour une bille de vanne, la norme ne décrit pas uniquement la géométrie. Elle influence la conception globale : diamètre de passage, couple de manœuvre, compatibilité siège-bille, résistance mécanique, étanchéité, essais, marquage et documentation. Dans un projet français, par exemple pour une raffinerie près de Fos-sur-Mer ou un dépôt énergétique au Havre, le fabricant de billes doit comprendre le niveau d’exigence imposé par le fabricant de vannes, l’exploitant final et l’organisme d’inspection.
La distinction entre pipeline et procédé est essentielle. Une vanne de pipeline subit souvent des cycles moins fréquents mais doit garantir une étanchéité fiable sur de longues périodes et sous pressions élevées. Une vanne de procédé peut être manœuvrée plus régulièrement, exposée à des fluides variables et intégrée dans des environnements thermiques plus complexes. La bille doit donc être usinée et finie en cohérence avec l’usage réel, et non seulement avec un plan générique.
| Critère | API 6D | API 608 | Comparaison pratique |
|---|---|---|---|
| Usage principal | Pipeline, transport, terminaux | Procédé, utilités, skids | Pipeline vs procédé : priorité à l’endurance statique ou à la polyvalence |
| Pression | Souvent élevée et critique | Variable selon l’unité | Haute pression continue vs pression de service modulée |
| Manœuvre | Moins fréquente | Plus fréquente | Faible cycle vs cycles opérationnels répétés |
| Documentation | Très détaillée | Détaillée selon contrat | Dossier complet vs dossier adapté |
| Exigence d’étanchéité | Critique pour sécurité réseau | Critique pour qualité procédé | Sécurité d’isolement vs continuité de production |
| Type de bille | Passage intégral fréquent | Passage intégral ou réduit | Débit maximal vs optimisation coût-encombrement |
Ce tableau montre que le choix normatif n’est pas administratif : il conditionne la performance technique. L’acheteur doit transmettre au fabricant le standard final, la classe de pression, le fluide, la température, le type de siège, le plan de contrôle et les exigences de certificat. Sans ces données, le risque est de recevoir une bille correcte dimensionnellement mais insuffisamment adaptée au service réel.
En France, les projets industriels croisent souvent des exigences européennes, des standards internes d’exploitants et des pratiques inspirées des grands groupes internationaux. Les ports de Marseille-Fos, Le Havre et Dunkerque jouent un rôle important dans l’importation de composants industriels, tandis que les pôles de Lyon, Grenoble, Nantes, Lille et Toulouse concentrent des intégrateurs, bureaux d’études et fabricants d’équipements. Les fabricants de billes de vanne doivent donc savoir dialoguer avec des équipes achats, qualité, méthodes et ingénierie.
Sélection des matériaux : CF8M, CF8, F51 et acier allié pour billes de vanne

Le matériau de la bille détermine la résistance à la corrosion, la tenue mécanique, la stabilité dimensionnelle, la compatibilité avec les traitements de surface et la durée de vie de l’ensemble vanne. CF8M correspond à un acier inoxydable moulé de type 316, apprécié pour les environnements corrosifs modérés à sévères. CF8, proche d’un inox 304 moulé, convient aux services moins agressifs. F51, duplex, offre une combinaison intéressante de résistance mécanique et de résistance à la corrosion chlorurée. Les aciers alliés sont choisis lorsque la résistance mécanique, la pression, la température ou le coût deviennent prioritaires.
Dans les applications françaises, le choix matière dépend fortement du secteur. La chimie fine en Auvergne-Rhône-Alpes, les raffineries de Normandie, les terminaux méthaniers, les stations hydrogène émergentes et les équipements offshore ou portuaires n’exposent pas les composants aux mêmes risques. Les fluides chlorés, acides, hydrocarbures soufrés, saumures, condensats ou gaz traités imposent des réponses métallurgiques différentes.
| Matériau | Atout principal | Limite typique | Choix conseillé vs choix à éviter |
|---|---|---|---|
| CF8M | Bonne résistance à la corrosion | Coût supérieur à CF8 | Corrosion modérée vs service très abrasif sans traitement |
| CF8 | Équilibre coût-inox | Moins résistant aux chlorures | Fluides propres vs milieux marins agressifs |
| F51 | Résistance mécanique et chlorures | Approvisionnement plus technique | Eau salée, chimie vs budget très bas |
| Acier allié | Haute résistance mécanique | Protection anticorrosion nécessaire | Pression élevée vs corrosion non maîtrisée |
| Inox trempé ou traité | Usure réduite | Processus plus coûteux | Cycles fréquents vs service simple |
| Base nickel selon besoin | Corrosion extrême | Délai et prix élevés | Environnement sévère vs usage standard |
La comparaison met en évidence une règle simple : il n’existe pas de matériau universel. Le meilleur choix est celui qui réduit le coût total de possession, et non seulement le prix d’achat. Une bille moins chère peut provoquer une fuite, une hausse du couple, une usure rapide des sièges ou un arrêt de production coûteux. À l’inverse, une matière trop haut de gamme peut immobiliser inutilement du budget.
Pour les OEM, la cohérence matière doit être validée avec les certificats, l’analyse chimique, les propriétés mécaniques et, si nécessaire, les contrôles complémentaires. La traçabilité par lot est indispensable. Les acheteurs doivent aussi vérifier la compatibilité entre la bille et le corps de vanne, la tige, les sièges et le fluide. Une bille F51 montée dans un ensemble mal spécifié ne garantit pas automatiquement la performance.
Les tendances 2026 accentuent cette exigence. Les politiques européennes de décarbonation, les obligations de traçabilité et la pression sur les chaînes d’approvisionnement poussent les OEM à demander des matériaux plus documentés, des sources plus stables et des fabricants capables d’expliquer l’origine, le procédé, le traitement thermique et le contrôle final. La sélection matière devient donc un sujet d’ingénierie, de qualité et d’achats responsables.
Options de conception des sièges : PTFE, siège métallique et configurations anti-feu
La bille ne fonctionne jamais seule. Sa performance dépend de l’interaction avec le siège. Un siège en PTFE offre une excellente étanchéité pour de nombreux fluides propres, avec un couple de manœuvre relativement faible. Il est courant dans les applications de procédé, l’eau industrielle, certains gaz, les utilités et les fluides chimiques compatibles. Toutefois, il présente des limites en température, en abrasion et en tenue au feu.
Le siège métallique répond à des conditions plus sévères : hautes températures, fluides chargés, particules, vapeur, hydrocarbures, catalyseurs ou cycles intensifs. Il impose une bille avec surface très précise, dureté adaptée et rugosité maîtrisée. Une finition insuffisante peut détériorer rapidement l’étanchéité. Les configurations anti-feu combinent une conception capable de maintenir une fonction d’isolement après dégradation des matériaux souples. Elles sont souvent requises dans les zones à risques des raffineries, terminaux et installations gaz.
| Type de siège | Avantages | Contraintes | PTFE vs métal vs anti-feu |
|---|---|---|---|
| PTFE standard | Étanchéité élevée, faible couple | Température limitée | Économique vs moins robuste |
| PTFE chargé | Meilleure usure | Couple parfois supérieur | Compromis vs PTFE pur |
| Siège métallique | Haute température et abrasion | Usinage plus exigeant | Durabilité vs coût |
| Graphite associé | Bonne tenue thermique | Conception précise nécessaire | Sécurité vs complexité |
| Conception anti-feu | Sécurité en cas d’incendie | Essais et documentation requis | Risque maîtrisé vs prix supérieur |
| Siège spécial polymère | Chimie ciblée | Validation obligatoire | Compatibilité vs disponibilité |
Ce tableau souligne l’importance de l’usage final. Pour un skid de traitement d’eau à Lyon, un PTFE peut suffire. Pour une ligne vapeur ou une unité de raffinage en Normandie, un siège métallique ou anti-feu peut s’imposer. Pour une installation chimique près de Marseille ou une application portuaire exposée à l’air salin, la compatibilité fluide-matériau doit être vérifiée avant toute commande série.
La bille destinée à un siège souple peut tolérer certaines conditions de surface différentes d’une bille pour siège métallique. Dans le second cas, la sphéricité, la rugosité et la dureté de surface deviennent critiques. Les fabricants sérieux travaillent avec des plans cotés, des échantillons validés, des rapports dimensionnels et des procédures de polissage ou rodage contrôlées. Pour l’acheteur, la question n’est pas seulement “quel est le prix de la bille ?”, mais “quelle interaction siège-bille garantit l’étanchéité attendue ?”.
Comment auditer les fabricants de billes de vanne pour l’approvisionnement OEM pétrole et gaz
Un audit fournisseur pour le pétrole et le gaz doit examiner la capacité réelle de production, le système qualité, la traçabilité, la compétence technique, la maîtrise documentaire et la gestion des non-conformités. Les acheteurs français qui sourcent en Asie, en Europe ou via des plateformes internationales doivent éviter les évaluations limitées au catalogue. Une bille de vanne critique exige une preuve de procédé.
L’audit commence par l’analyse des certifications. ISO 9001 est un socle qualité, tandis que des référentiels sectoriels ou automobiles comme IATF 16949 témoignent d’une culture de maîtrise process avancée. ISO 14001 devient également important dans les appels d’offres européens, car les grands donneurs d’ordre intègrent les critères environnementaux. Toutefois, les certificats ne remplacent pas l’examen des ateliers, des machines, des jauges, des rapports d’essais et des compétences humaines.
Un bon audit observe aussi la séparation des lots, l’identification matière, les méthodes de stockage, la prévention de la contamination, la maintenance des machines CNC, l’étalonnage des instruments, la gestion des plans révisionnés et la rapidité de réponse technique. Les projets OEM exigent souvent des adaptations : rainure, trou, méplat, passage, revêtement, dureté ou conditionnement spécifique.
| Point d’audit | Preuve attendue | Risque si absent | Fournisseur fiable vs fournisseur risqué |
|---|---|---|---|
| Traçabilité matière | Certificat et lot identifié | Mélange de nuances | Lot maîtrisé vs origine incertaine |
| Capacité CNC | Liste machines et tolérances | Dimensions instables | Process stable vs sous-traitance opaque |
| Contrôle surface | Rugosimètre, rapport | Fuites ou usure siège | Mesure réelle vs inspection visuelle |
| Plan qualité | Procédure écrite | Contrôle improvisé | Méthode répétable vs dépendance opérateur |
| Gestion non-conformité | Actions correctives | Répétition des défauts | Amélioration vs justification |
| Support technique | Réponses plans et données | Retards de validation | Partenaire OEM vs simple vendeur |
Cette grille aide à séparer un fabricant industriel d’un intermédiaire sans maîtrise. En France, où les projets impliquent souvent des revues qualité, des inspections tierces et des contraintes de planning, un fournisseur réactif réduit fortement les risques. Les ports du Havre, de Marseille-Fos et de Dunkerque facilitent la logistique, mais la qualité doit être sécurisée bien avant l’expédition.
Les acheteurs doivent demander des échantillons initiaux, un rapport de mesure, une revue de faisabilité et un plan de contrôle. Pour les pièces critiques, une inspection avant expédition peut être organisée. Les critères d’acceptation doivent être définis : diamètre extérieur, sphéricité, concentricité, rugosité, défauts de surface, dureté, marquage, emballage et propreté. Un audit efficace ne cherche pas uniquement le prix le plus bas ; il mesure la capacité du fournisseur à livrer le même niveau de qualité pendant plusieurs années.
Exigences de tolérance d’usinage CNC et de finition de surface
L’usinage CNC d’une bille de vanne impose une maîtrise fine de la géométrie. La sphère doit assurer un contact régulier avec le siège, permettre un couple de manœuvre acceptable et garantir l’étanchéité. Les tolérances varient selon le diamètre nominal, le type de vanne, la pression, la conception du siège et la classe de fuite recherchée. Une bille pour siège métallique exigera généralement une finition plus stricte qu’une bille destinée à un siège souple.
La rugosité de surface joue un rôle majeur. Une surface trop rugueuse peut endommager le siège, retenir des particules ou créer des chemins de fuite. Une surface trop polie sans contrôle géométrique ne suffit pas si la sphéricité est mauvaise. Les étapes de tournage, rectification, polissage, rodage, nettoyage et inspection doivent être coordonnées. Le contrôle dimensionnel peut inclure micromètres, comparateurs, machines de mesure tridimensionnelle, projecteurs de profil et rugosimètres.
Les défauts courants sont les rayures, piqûres, bavures dans le passage, ovalisation, décentrage du trou, variation de dureté, défaut de revêtement ou contamination de surface. Pour un OEM français, ces défauts peuvent générer des coûts cachés : retouche en atelier, rejet client, retard d’assemblage, fuite lors des essais ou réclamation sur site. La précision initiale est donc une économie.
Les capacités technologiques d’un fabricant se mesurent par sa capacité à transformer un plan en procédé robuste. SDBALLS s’appuie sur une culture de fabrication de billes de précision développée depuis 1996. L’expérience acquise sur les billes acier carbone, acier chrome et acier inoxydable, avec des grades allant de G10 à G1000 selon les familles de produits, apporte une compréhension approfondie de la sphéricité, de l’état de surface, du tri dimensionnel et de la stabilité de production. Pour les projets OEM, cette base technique permet de discuter tolérances, contrôles et répétabilité avec les équipes d’ingénierie.
Les acheteurs peuvent consulter les informations techniques et qualité de l’entreprise via la page dédiée aux capacités qualité et techniques. Cette approche est utile pour préparer une validation fournisseur, comparer les possibilités de contrôle et structurer un dossier de qualification.
Protocoles d’essai de pression et de contrôle qualité pour billes de vanne
La bille elle-même n’est pas toujours testée sous pression isolément comme une vanne complète, mais elle participe directement au résultat des essais hydrostatiques, pneumatiques, d’étanchéité siège et de fonctionnement. Le fabricant de billes doit donc fournir des composants capables de réussir les protocoles imposés au fabricant de vannes. Les contrôles qualité commencent à la réception matière et se poursuivent jusqu’à l’emballage final.
Un plan de contrôle typique couvre l’analyse matière, le contrôle dimensionnel, la sphéricité, la concentricité du passage, la rugosité, la dureté, l’inspection visuelle, le contrôle des défauts de surface, la propreté et la conformité documentaire. Pour les applications critiques, des examens non destructifs peuvent être requis selon la matière et la conception : ressuage, magnétoscopie, ultrasons ou radiographie sur pièces moulées ou forgées.
Les essais de la vanne complète valident ensuite la performance : épreuve du corps, test d’étanchéité basse pression, test haute pression, contrôle du couple, manœuvre, essai anti-feu si requis. Une bille mal usinée se révélera souvent à cette étape. C’est pourquoi le fournisseur de billes doit comprendre les exigences de l’assemblage final, même s’il ne livre qu’un composant.
| Contrôle | Moment du contrôle | Objectif | Contrôle préventif vs contrôle final |
|---|---|---|---|
| Certificat matière | Réception | Confirmer la nuance | Prévenir erreur vs constater tard |
| Dimension critique | En cours et final | Garantir assemblage | Correction rapide vs rebut massif |
| Rugosité | Après finition | Protéger le siège | Performance réelle vs apparence brillante |
| Dureté | Après traitement | Valider résistance | Usure maîtrisée vs défaillance |
| Inspection visuelle | Final | Détecter rayures et chocs | Qualité livrée vs défaut client |
| Dossier qualité | Avant expédition | Assurer traçabilité | Conformité documentaire vs litige |
Le tableau illustre la différence entre un contrôle final isolé et un système qualité intégré. En 2026, les OEM français demanderont de plus en plus des données numériques : rapports de mesure, photos d’inspection, certificats scannés, historique de lot, preuves d’étalonnage et dossiers d’expédition. Cette numérisation facilite les audits à distance et accélère les décisions d’acceptation.
Le contrôle qualité doit aussi inclure l’emballage. Une bille parfaitement polie peut être endommagée pendant le transport si elle n’est pas protégée contre les chocs, l’humidité ou le frottement. Pour les importations vers la France, le conditionnement doit supporter les flux maritimes, aériens ou routiers, les passages portuaires et le stockage temporaire. Des emballages individuels, séparateurs, films anticorrosion et caisses robustes peuvent être nécessaires selon la valeur et la finition des pièces.
Délai, personnalisation et service après-vente des fabricants
Le délai d’approvisionnement dépend du matériau, du diamètre, du niveau de personnalisation, des traitements, de la quantité, des essais et de la disponibilité matière. Les pièces standard peuvent être produites plus rapidement, tandis que les billes en F51, acier allié traité, revêtement spécial ou conception anti-feu exigent davantage de préparation. Pour un OEM, le délai réel doit inclure la revue de plan, la fabrication d’échantillons, la validation, la production série, l’inspection, l’emballage, le transport et le dédouanement.
Les acheteurs français doivent intégrer la logistique dans leur planification. Le transport maritime vers Le Havre, Marseille-Fos ou Dunkerque peut être compétitif pour les volumes importants. L’aérien vers Paris, Lyon ou Francfort peut être utile pour les urgences, mais coûte plus cher. Le ferroviaire et les solutions multimodales peuvent également être envisagés selon les routes disponibles. La stratégie optimale combine stock de sécurité, prévisions glissantes et commandes cadencées.
La personnalisation est un critère clé pour les OEM. Elle peut porter sur le diamètre, le passage, la rainure d’entraînement, le perçage, le méplat, la matière, la dureté, la finition, le marquage, le nettoyage, l’emballage ou le dossier documentaire. Un fournisseur performant doit être capable de proposer une revue de fabricabilité avant production. Cette étape évite les plans impossibles, les tolérances inutilement coûteuses et les malentendus.
Les capacités de service comptent autant que l’atelier. SDBALLS dispose d’une équipe commerciale internationale et d’un modèle orienté coopération à long terme. L’entreprise peut accompagner les demandes de cotation, les comparaisons de matériaux, la consolidation d’achats et la coordination de lots multi-produits. Les acheteurs peuvent découvrir l’étendue des familles disponibles via la page gamme de produits SDBALLS, utile pour relier les besoins en billes de vanne à d’autres sphères industrielles.
Le service après-vente doit prévoir une réponse rapide aux réclamations, une analyse des causes, des actions correctives et une communication transparente. En cas de défaut, l’objectif n’est pas seulement de remplacer une pièce, mais d’éviter la répétition. Pour les OEM fournissant les secteurs énergie, pompe, étanchéité ou mécanique, cette discipline protège la relation avec le client final.
Notre entreprise
SDBALLS Industry Corp, également connue sous le nom Shandong SDBALLS Industry Corp Ltd., est un fabricant professionnel de billes métalliques de précision basé à Tai’an, dans la province du Shandong. Depuis 1996, l’entreprise développe une expertise industrielle dans les billes en acier carbone, acier au chrome et acier inoxydable. Avec trois sites de production et une capacité annuelle supérieure à 5 000 tonnes, elle sert des clients dans plus de cinquante pays.
Sur le plan des capacités de fabrication, SDBALLS produit des billes destinées aux roulements, composants automobiles, systèmes mécaniques, roues pivotantes, unités de transfert à billes, glissières, matériels généraux et applications de broyage. Cette expérience de production en volume, associée à des exigences de précision, est pertinente pour les acheteurs OEM recherchant des sphères métalliques régulières, documentées et disponibles sur la durée. Les informations institutionnelles sont disponibles sur la page présentation de l’entreprise.
Sur le plan technologique, l’entreprise maîtrise la sélection matière, la formation, le traitement, le tri, le contrôle dimensionnel et la finition selon différents grades. Les certifications IATF 16949, ISO 9001 et ISO 14001 renforcent la discipline de gestion qualité et environnementale. Cette approche intéresse particulièrement les donneurs d’ordre français qui souhaitent réduire les risques de non-conformité et intégrer des fournisseurs capables de documenter leurs procédés.
Sur le plan des services, SDBALLS agit aussi comme partenaire d’approvisionnement intégré. Au-delà de ses propres productions en acier, l’entreprise peut accompagner le sourcing de sphères multi-matériaux, notamment plastique, verre, céramique, cuivre et aluminium. Pour les acheteurs français, cette capacité de consolidation peut simplifier les achats, réduire le nombre d’interlocuteurs et améliorer la cohérence logistique. Les exemples de domaines d’usage sont présentés dans la rubrique applications industrielles des billes.
Le marché français est exigeant, mais il offre des opportunités solides. Les industries de l’énergie, de la chimie, de l’eau, des pompes, des systèmes d’étanchéité, des équipements mécaniques et des infrastructures portuaires ont besoin de composants fiables. Les régions industrielles autour de Lyon, Marseille, Lille, Nantes, Rouen, Le Havre, Dunkerque, Grenoble et Toulouse recherchent des fournisseurs capables de combiner compétitivité, qualité et communication claire.
En 2026, trois tendances influenceront l’achat de billes de vanne. La première est la digitalisation qualité : rapports en ligne, traçabilité par lot et audits à distance. La deuxième est la durabilité : réduction des rebuts, emballages mieux conçus, conformité environnementale et choix de matériaux à durée de vie plus longue. La troisième est la personnalisation rapide : les OEM veulent des fournisseurs capables de passer de l’échantillon à la série sans perte de contrôle. SDBALLS se positionne comme un partenaire capable de soutenir cette évolution grâce à son expérience industrielle et à sa structure d’approvisionnement.
FAQ
Quelle est la différence entre une bille de vanne et une bille de roulement ?
Une bille de roulement est généralement une sphère pleine destinée à réduire le frottement dans un roulement. Une bille de vanne, ou obturateur sphérique, comporte souvent un passage et travaille avec des sièges pour ouvrir, fermer ou réguler un fluide. Les contraintes d’étanchéité, de passage, de couple et de compatibilité matière sont donc différentes.
API 6D est-elle toujours nécessaire pour les projets en France ?
Non. API 6D est surtout utilisée pour les vannes de pipeline et les réseaux critiques. Pour les vannes de procédé, API 608 peut être plus pertinente. Le choix dépend du cahier des charges, de l’exploitant final, de la pression, du fluide et de la fonction de la vanne.
CF8M est-il meilleur que CF8 ?
CF8M offre généralement une meilleure résistance à la corrosion grâce à sa composition proche de l’inox 316. CF8, proche de l’inox 304, peut être suffisant pour des services moins agressifs. Le meilleur choix dépend du fluide, de la température, du coût et de la durée de vie attendue.
Quand choisir F51 pour une bille de vanne ?
F51, acier duplex, est recommandé lorsque la résistance mécanique et la tenue aux chlorures sont importantes, par exemple en environnement marin, chimique ou avec certains fluides corrosifs. Il doit être validé avec les exigences métallurgiques et les certificats appropriés.
Un siège PTFE convient-il au pétrole et au gaz ?
Il peut convenir à certains services propres et à température maîtrisée, mais il n’est pas universel. Pour hautes températures, fluides abrasifs ou zones à risque incendie, un siège métallique ou une configuration anti-feu peut être nécessaire.
Quelle rugosité demander pour une bille de vanne ?
La valeur dépend du siège, de la pression et de la classe de fuite attendue. Le fournisseur doit proposer une valeur mesurable et réaliste. Pour les sièges métalliques, la rugosité et la sphéricité sont particulièrement critiques.
Comment réduire les risques lors d’un achat OEM international ?
Il faut valider le plan, demander des échantillons, contrôler les certificats matière, définir les critères d’acceptation, vérifier les capacités de mesure et organiser une inspection avant expédition pour les lots critiques.
Quels documents demander au fabricant ?
Les documents courants incluent certificat matière, rapport dimensionnel, rapport de rugosité, certificat de dureté si applicable, rapport d’inspection visuelle, déclaration de conformité, fiche d’emballage et documents logistiques.
Quel délai prévoir pour une bille de vanne personnalisée ?
Le délai dépend de la matière, du diamètre, de la complexité et des essais. Il faut ajouter le temps de validation d’échantillon et de transport. Pour la France, une planification par prévisions et lots cadencés réduit fortement les urgences.
Pourquoi travailler avec SDBALLS pour le marché français ?
SDBALLS combine expérience de fabrication depuis 1996, capacités industrielles importantes, certifications qualité et environnement, équipe internationale et service de sourcing multi-matériaux. Cette combinaison aide les OEM français à sécuriser qualité, coût et continuité d’approvisionnement.
À propos de l'auteur
Nous sommes SD Ball, un fabricant professionnel spécialisé dans la fourniture de solutions de billes d'acier de haute précision à l'échelle mondiale. Forts de nombreuses années d'expertise, nous maîtrisons des procédés de production avancés, un contrôle qualité rigoureux et des solutions sur mesure pour répondre aux besoins de diverses applications industrielles. De la sélection des matériaux à l'inspection finale, nous garantissons des produits fiables et performants, permettant à nos clients d'optimiser leur efficacité, la durabilité de leurs produits et leur qualité.
Partager
Catégorie de produits
Articles connexes
-
Médias de broyage façonnés pour usines en France
Pour un acheteur industriel en France, choisir un fabricant de médias de broyage façonnés ne consiste pas seulement à comparer un prix au kilogramme. La décision doit tenir compte de la forme du média, de sa matière, de sa dureté, de son taux d’usure, de sa compatibilité avec le broyeur, de la traçabilité métallurgique, des délais logistiques vers les ports français et du coût total d’exploitation. En 2026, les sites de cimenterie, de mines, de chimie fine, de peinture, de céramique technique, de recyclage minéral et de production de poudres avancées recherchent des solutions plus stables, moins énergivores et mieux documentées.Les médias de broyage façonnés peuvent prendre la forme de billes, cylpebs, satellites, cônes, segments, microbilles ou pièces spéciales. Chaque géométrie influence le contact, l’impact, le cisaillement, la circulation de la charge et la granulométrie finale. Les billes restent universelles pour de nombreuses applications, tandis que les cylpebs et formes allongées peuvent améliorer la surface de contact dans certains broyeurs à boulets. Les médias céramiques, zircone ou acier fortement allié répondent à des exigences différentes en matière de contamination, de résistance à l’abrasion et de coût.Une sélection fiable commence par l’analyse de votre procédé : type de broyeur, vitesse critique, granulométrie d’entrée, finesse cible, pH, humidité, température, risque de contamination ferreuse, débit, durée de campagne et contraintes de maintenance. Le fournisseur doit être capable de fournir des échantillons, des fiches techniques, des rapports de dureté, des contrôles dimensionnels, des essais d’usure, ainsi qu’une assistance pour optimiser la charge de broyage.SDBALLS Industry Corp accompagne les acheteurs internationaux grâce à une base industrielle solide, à des capacités de fabrication de billes en acier au carbone, en acier chromé et en acier inoxydable, et à un rôle de partenaire d’approvisionnement intégré pour des sphères multi-matériaux. Pour les acheteurs français basés à Lyon, Lille, Nantes, Marseille, Dunkerque, Rouen, Le Havre ou dans les bassins industriels du Grand Est, l’intérêt principal est de sécuriser une qualité régulière et une chaîne d’approvisionnement capable de soutenir les contrats de volume.Critère d’achatOption recommandéeAvantagePoint de vigilanceComparaisonImpact en FranceBroyage généralBilles acier carbone ou chroméBon rapport performance-prixRisque de contamination métalliqueMoins cher que la zirconeAdapté aux volumes industrielsFinesse élevéeMicrobilles céramiques ou zirconeMeilleure dispersionCoût initial plus hautPlus stable que l’acier en milieux sensiblesUtile en chimie et revêtementsCiment et mineraisBilles ou cylpebs haute duretéForte énergie d’impactContrôle de casse nécessaireCylpebs parfois plus efficaces que billesIntérêt pour carrières et cimenteriesPeintures et encresCéramique, verre, zirconeFaible contaminationCompatibilité chimique à vérifierMeilleur rendu couleur que l’acierImportant pour fabricants de revêtementsContrats longsFournisseur certifiéTraçabilité et stabilitéAudit fournisseur conseilléPlus sûr que l’achat ponctuelRéduit les risques d’arrêtRéduction du coût totalAnalyse usure-énergie-débitOptimisation globaleDemande des données de terrainPlus pertinent que le prix seulDécisif avec coûts énergie élevésCe tableau montre qu’un média moins cher à l’achat n’est pas toujours le plus économique. En France, où les coûts de main-d’œuvre, d’arrêt de ligne et d’énergie pèsent fortement dans la rentabilité, la durée de vie et la stabilité de performance sont souvent plus importantes que quelques centimes économisés par kilogramme.La forme du média modifie la manière dont l’énergie mécanique est transmise au produit. Une bille crée un contact ponctuel, favorisant l’impact et le roulement. Un cylindre court ou cylpeb augmente la surface de contact, ce qui peut améliorer l’abrasion contrôlée. Une forme satellite ou irrégulière favorise le cisaillement et la dispersion, mais peut accroître la consommation d’énergie ou l’usure du revêtement si elle n’est pas adaptée.Dans un broyeur à boulets utilisé pour le ciment, les minerais ou les charges minérales, la combinaison de plusieurs diamètres de billes permet de traiter à la fois les particules grossières et les fractions fines. Les grosses billes fracturent les grains, tandis que les petites améliorent la finition. Dans les broyeurs à agitation pour pigments, batteries, encres ou produits chimiques, les microbilles offrent une forte densité de contacts et une distribution granulométrique plus fine.Les acheteurs français doivent aussi considérer le comportement dynamique de la charge. À vitesse trop faible, les médias roulent sans produire assez d’impact. À vitesse trop élevée, ils peuvent centrifuger et perdre leur efficacité. La forme intervient donc avec la vitesse, le taux de remplissage, la viscosité de la suspension et le dessin interne du broyeur.FormeMode d’action principalAvantagesLimitesVS autre formeApplications typiquesBille sphériqueImpact et roulementPolyvalente, régulière, disponibleSurface de contact limitéePlus stable que formes angulairesCiment, minerais, roulements, broyage généralCylpebAbrasion et contact linéaireBonne surface de contactSensible à l’orientationPlus abrasif que billeCiment, clinker, minérauxMicrobilleDispersion fineTrès forte densité de contactsNécessite séparation adaptéePlus fine que bille standardEncres, peintures, batteriesForme satelliteCisaillement intensifDispersion rapideUsure potentiellement accruePlus agressive que sphèreLaboratoire, formulations spécialiséesCône ou segmentImpact orientéPeut améliorer certains mélangesMoins standardiséPlus personnalisé que cylpebProcédés sur mesureBille creuse ou légèreMélange douxRéduit la casse de produitÉnergie plus faibleMoins agressive que bille pleineProduits fragiles, mélangeLa comparaison révèle une règle simple : plus la forme augmente le contact et le cisaillement, plus elle peut améliorer la finesse, mais plus elle exige une validation procédé. Pour une usine près de Fos-sur-Mer ou du Havre, où les flux logistiques et les volumes peuvent être importants, un changement de forme doit idéalement être testé sur une ligne pilote avant déploiement complet.En 2026, les tendances techniques vont vers la modélisation numérique de la charge, l’analyse acoustique du broyeur, la mesure en ligne de la granulométrie et la réduction de l’énergie spécifique. Les fournisseurs capables d’échanger sur ces paramètres apportent plus qu’un produit : ils aident à transformer le broyage en levier de performance industrielle.Le bon fabricant doit démontrer une maîtrise des matières, de la géométrie, des tolérances et des contrôles. Pour un acheteur français, il est conseillé de demander une documentation complète avant la première commande : composition chimique, dureté, microstructure, tolérance dimensionnelle, rugosité, densité, certificat de lot, conditions d’emballage et recommandations d’utilisation. La capacité à maintenir la même qualité sur plusieurs expéditions est essentielle.Un fabricant sérieux ne se contente pas d’indiquer une dureté moyenne. Il explique la dispersion des mesures, la méthode d’essai, la profondeur de trempe pour les aciers, le risque de fissuration, l’état de surface et le comportement attendu en milieu humide ou corrosif. Il peut également proposer des échantillons pour essais comparatifs, ce qui est particulièrement utile pour les sites de production autour de Grenoble, Toulouse, Strasbourg ou Saint-Étienne.Les acheteurs doivent vérifier la capacité de production, les délais, le contrôle qualité, les références export, la réactivité commerciale et la capacité à gérer des expéditions vers les plateformes logistiques françaises. Les ports du Havre, de Marseille-Fos, de Dunkerque et de Nantes-Saint-Nazaire jouent un rôle majeur pour les importations industrielles. Un fournisseur habitué aux marchés internationaux sait mieux gérer documents, emballages, marquage, incoterms et exigences douanières.Il faut aussi comparer la transparence. Un fournisseur fiable reconnaît les limites de chaque matériau et ne promet pas une solution unique pour tous les broyeurs. Il aide à définir un cahier des charges réaliste : diamètre ou dimension, densité, tolérance, dureté, niveau de contamination acceptable, durée de vie cible, quantité annuelle, fréquence de livraison et niveau de stock de sécurité.Question fournisseurRéponse attendueSignal positifSignal d’alerteVS fournisseur basiqueUtilité pour l’acheteurQuelle est votre capacité annuelle ?Données chiffrées et stablesPlanification claireRéponse vagueMeilleure sécurité volumeÉvite rupturesQuels certificats fournissez-vous ?Certificats de lot et normes qualitéTraçabilité complèteAucun documentPlus fiable en auditConformité achatsPouvez-vous personnaliser ?Dimensions et matières adaptéesIngénierie disponibleCatalogue figéPlus flexibleOptimise le procédéComment testez-vous l’usure ?Méthode décriteDonnées comparablesPromesses non mesuréesMeilleure décision techniqueRéduit coût cachéQuels délais vers la France ?Calendrier réalisteLogistique maîtriséeDélai trop optimisteMoins de risquePlanifie les arrêtsQuel support après vente ?Suivi technique et commercialRelation durableSilence après livraisonMeilleur partenariatAméliore la performanceCette grille de comparaison aide les services achats, méthodes et maintenance à parler le même langage. Le choix final doit être validé par des essais mesurables : consommation de média par tonne produite, énergie par tonne, stabilité granulométrique, taux de casse, pollution du produit et fréquence de nettoyage.Le matériau du média conditionne la densité, la résistance à l’usure, la contamination et le coût. L’acier au carbone est économique et robuste pour de nombreuses applications générales. L’acier chromé offre une dureté plus élevée et une meilleure résistance à l’usure. L’acier inoxydable est privilégié lorsque la corrosion ou la propreté sont des enjeux. Les céramiques comme l’alumine, la zircone stabilisée ou certains silicates sont utilisées lorsque la contamination métallique doit être réduite.Dans les industries françaises des peintures, cosmétiques, additifs, matériaux de batterie et poudres techniques, la contamination ferreuse peut compromettre la couleur, la conductivité, la pureté ou la stabilité chimique. Les médias céramiques ou zirconia sont alors souvent préférés, malgré un coût d’achat plus élevé. À l’inverse, pour les minéraux industriels, le ciment ou certains broyages grossiers, l’acier reste compétitif par sa densité et sa résistance aux chocs.SDBALLS possède une expérience de fabrication de billes en acier au carbone, acier chromé et acier inoxydable avec différents grades de précision. Cette base technologique est utile pour les acheteurs qui veulent des dimensions régulières, une dureté contrôlée et une qualité répétable. En complément, l’entreprise agit comme partenaire d’approvisionnement intégré pour des sphères en céramique, verre, plastique, cuivre ou aluminium, permettant de centraliser certains besoins auprès d’un interlocuteur unique.MatériauDensité relativeRésistance à l’usureContaminationVS alternativeSecteurs adaptésAcier carboneÉlevéeBonneFer possibleMoins cher que inoxBroyage général, mineraisAcier chroméÉlevéeTrès bonneFer et chrome possiblesPlus durable que carboneApplications exigeantesAcier inoxydableÉlevéeBonne à très bonneRéduite selon nuancePlus propre que carboneChimie, agro-industrie non critiqueAlumineMoyenneBonneFaible métalMoins dense que zirconeCéramique, peinturesZirconeÉlevée pour céramiqueExcellenteTrès faible métalPlus coûteuse mais durableEncres, batteries, haute puretéVerreMoyenneMoyenneFaibleMoins résistant que zirconeDispersion légère, laboratoireLe choix ne doit pas être théorique. Une même bille en acier chromé peut être excellente dans un broyeur sec de minéraux et inadaptée dans une suspension acide. Une bille de zircone peut améliorer la pureté mais devenir trop coûteuse si l’application ne justifie pas son niveau de performance. Les essais comparatifs restent donc indispensables.Les tendances 2026 favorisent les matériaux à plus longue durée de vie, les lots documentés, les médias compatibles avec la réduction des déchets et les solutions permettant de diminuer la consommation énergétique. Les politiques environnementales européennes incitent aussi les fabricants à mieux documenter leurs procédés, leurs emballages et la composition des matériaux.La personnalisation devient de plus en plus importante. Les lignes de production modernes ne veulent pas seulement un diamètre standard ; elles recherchent une solution alignée sur leur broyeur, leur séparation, leur produit et leur objectif de rendement. Les dimensions peuvent concerner le diamètre, la longueur, la tolérance, la rondeur, la rugosité, le traitement thermique, le polissage, le revêtement ou l’emballage.Dans un contexte français où les sites industriels sont souvent soumis à des exigences strictes de qualité, de sécurité et de continuité, un service de personnalisation permet de réduire les essais inutiles. Un fabricant capable de produire des lots pilotes, puis de passer à des volumes réguliers, apporte une valeur réelle aux responsables de production. La personnalisation peut aussi concerner les marquages de lots, la palettisation, les sacs renforcés, les fûts, les big bags ou les conditionnements adaptés aux entrepôts automatisés.Les capacités de fabrication de SDBALLS reposent sur plusieurs installations de production et une capacité annuelle significative. L’entreprise fabrique des billes d’acier de différents grades, allant des produits de précision aux applications générales et de broyage. Cette capacité industrielle aide à gérer des commandes récurrentes et des besoins diversifiés, notamment pour les acheteurs souhaitant consolider plusieurs références.La personnalisation doit toutefois être cadrée. Un cahier des charges imprécis crée des risques : variation de performance, surcoût, délai allongé ou produit impossible à contrôler. Il est préférable de fournir un plan, une tolérance, une application, une quantité annuelle estimée, les conditions de fonctionnement et les critères d’acceptation.Élément personnalisableObjectifDonnée à fournirRisque si mal définiVS standardBénéfice opérationnelDiamètreAdapter l’énergie de broyageFinesse cible et broyeurSurbroyage ou sous-broyagePlus précis que catalogueMeilleure granulométrieToléranceStabilité de chargePlage dimensionnelleDistribution irrégulièrePlus constantRendement régulierDuretéLimiter l’usureMilieu et abrasivitéCasse ou usure rapidePlus adaptéMoins d’arrêtsÉtat de surfaceContrôler friction et propretéRugosité souhaitéeContamination ou agglomérationPlus maîtriséQualité produitConditionnementSécuriser la manutentionMode de stockageOxydation ou mélange de lotsPlus pratiqueRéception facilitéeLot piloteValider avant volumePlan d’essaiAchat massif risquéPlus sûrDécision mesuréeCette personnalisation est particulièrement utile pour les industries de spécialité en Île-de-France, Auvergne-Rhône-Alpes, Hauts-de-France et Provence-Alpes-Côte d’Azur, où les lots peuvent être techniques et les exigences de répétabilité élevées.La qualité des médias de broyage se mesure avant, pendant et après l’utilisation. Avant livraison, les contrôles portent sur la composition chimique, la dureté, la microstructure, la dimension, la rondeur, les défauts de surface, les fissures et la propreté. Pendant l’utilisation, les indicateurs clés sont le taux d’usure, la casse, la consommation d’énergie, la variation granulométrique et l’impact sur le produit fini.Le taux d’usure doit être exprimé de manière comparable : grammes par tonne broyée, kilogrammes par heure, pourcentage de perte de masse après un essai standardisé ou durée de vie en conditions réelles. Les essais de laboratoire sont utiles, mais ils ne remplacent pas toujours un essai industriel. Les conditions de pH, d’humidité, de température et d’abrasivité peuvent modifier fortement les résultats.Les acheteurs français travaillant sous procédures qualité doivent demander une traçabilité par lot. Un certificat doit relier la matière première, le traitement, les contrôles et l’expédition. Les certifications qualité, lorsqu’elles sont bien appliquées, facilitent les audits clients et réduisent les litiges. La page consacrée au contrôle qualité et aux données techniques permet de mieux comprendre l’importance des méthodes de vérification dans une relation fournisseur durable.Un bon protocole d’essai compare au moins deux médias dans les mêmes conditions. Il faut mesurer la masse initiale, la masse finale, la quantité produite, la distribution granulométrique, la consommation énergétique, la température, le bruit, l’état du revêtement et la qualité du produit. Les conclusions doivent être prises sur des données répétées, non sur une seule campagne courte.En 2026, les outils numériques deviennent plus présents : capteurs de vibration, suivi acoustique, tableaux de bord de consommation, inspection automatisée par vision, analyse statistique des lots. Ces solutions permettent de détecter plus tôt les dérives et d’ajuster la charge de broyage avant que le rendement ne chute.Le prix d’un média de broyage dépend de la matière, de la forme, du diamètre, de la tolérance, du traitement, du volume, de l’emballage, des certificats et du transport. Une bille standard en acier au carbone coûte généralement moins cher qu’une bille en acier chromé, inoxydable ou zircone. Cependant, le prix d’achat ne représente qu’une partie de la dépense réelle.Le coût total de possession inclut la consommation de média, l’énergie, le temps d’arrêt, la main-d’œuvre de rechargement, l’usure du revêtement, le nettoyage, les pertes de produit, les rejets qualité, les stocks de sécurité et les frais logistiques. Un média plus cher mais deux fois plus durable peut réduire le coût par tonne produite. À l’inverse, un média haut de gamme peut être inutile si l’application est peu abrasive ou si la finesse cible est modérée.Les contrats de volume sont intéressants pour les sites français ayant une consommation régulière. Ils permettent de stabiliser les prix, réserver de la capacité, planifier les expéditions et réduire les risques de rupture. Les acheteurs près de grands hubs comme Lyon, Paris, Lille, Marseille, Le Havre ou Bordeaux peuvent organiser des livraisons échelonnées vers leurs plateformes régionales.Pour négocier efficacement, il faut présenter des prévisions réalistes : consommation mensuelle, références, tolérances, conditionnement, délai souhaité, incoterm, port ou entrepôt de destination. Une relation annuelle bien structurée est souvent plus avantageuse qu’une succession d’achats urgents. Les achats urgents augmentent les frais de transport, réduisent le choix technique et peuvent perturber la production.Le calcul économique doit comparer plusieurs scénarios. Par exemple, un média A à bas prix peut avoir un taux d’usure élevé et nécessiter trois recharges par mois. Un média B plus coûteux peut réduire la fréquence à une recharge mensuelle et stabiliser la granulométrie. Le choix final doit intégrer la valeur de la production sécurisée, surtout dans les usines où une heure d’arrêt représente un coût important.Les certifications ne remplacent pas les essais techniques, mais elles indiquent la maturité d’un système de management. Pour les acheteurs français et européens, les normes qualité et environnementales sont devenues un élément central des achats industriels. Elles facilitent les audits, la traçabilité, la conformité client et la gestion des risques.SDBALLS maintient des systèmes certifiés incluant des références reconnues dans la qualité automobile, la gestion qualité et l’environnement. Cette approche est importante pour les clients qui attendent une documentation régulière, une maîtrise des processus et une amélioration continue. La traçabilité permet de retrouver les lots, les contrôles, les matières et les conditions de production associées.La conformité environnementale prend de l’importance en 2026. Les entreprises françaises sont attentives à la réduction des déchets, à la durabilité des consommables, à la recyclabilité des emballages, aux émissions liées au transport et à la sécurité chimique. Un média plus durable réduit non seulement les achats, mais aussi les déchets de broyage et les opérations de maintenance.Il est conseillé de demander au fournisseur des informations sur les emballages, la prévention de la corrosion, les substances réglementées, les certificats de matière et les pratiques d’expédition. Les acheteurs qui fournissent eux-mêmes des produits à des clients européens exigeants doivent pouvoir démontrer que leur chaîne d’approvisionnement est maîtrisée.Les évolutions politiques européennes vont probablement renforcer les attentes en matière de transparence, d’empreinte carbone et de reporting. Même lorsque les médias de broyage ne sont pas le poste principal d’émission, ils font partie d’une logique plus large d’achats responsables. Les fabricants capables de documenter leurs procédés auront un avantage concurrentiel.SDBALLS Industry Corp, également connue sous le nom de Shandong SDBALLS Industry Corp Ltd., accompagne depuis de nombreuses années des acheteurs industriels recherchant des billes de précision, des billes en acier et des solutions d’approvisionnement multi-matériaux. L’entreprise est basée à Tai’an, dans la province du Shandong, et sert des clients dans de nombreux pays. Pour le marché français, son intérêt réside dans la combinaison d’une production stable, d’un support commercial international et d’une approche flexible des besoins industriels.Sur le plan technologique, SDBALLS maîtrise la fabrication de billes en acier au carbone, acier chromé et acier inoxydable avec différents niveaux de précision. Les produits couvrent des applications exigeantes comme les roulements, l’automobile, les systèmes mécaniques, les roulettes, les unités de transfert à billes et certaines applications de broyage. Cette expérience de la sphéricité, de la dureté, de l’état de surface et du contrôle dimensionnel constitue une base solide pour dialoguer avec des acheteurs de médias de broyage.Sur le plan manufacturier, l’entreprise exploite plusieurs sites de production et dispose d’une capacité annuelle importante. Cette organisation permet de répondre à des commandes répétées, à des volumes industriels et à des exigences de lots cohérents. Les acheteurs qui souhaitent examiner la gamme peuvent consulter les produits industriels disponibles afin d’identifier les familles pertinentes pour leurs applications.Sur le plan service, SDBALLS agit aussi comme partenaire d’approvisionnement intégré. Cela signifie que l’entreprise peut aider à consolider des besoins en sphères de différents matériaux, notamment acier, céramique, verre, plastique, cuivre ou aluminium selon les projets. Cette capacité est utile pour les groupes français qui veulent réduire le nombre de fournisseurs, simplifier la communication et sécuriser des flux réguliers. Pour mieux connaître l’entreprise, les acheteurs peuvent visiter la page présentation de SDBALLS.Les applications couvertes sont variées : composants mécaniques, systèmes de glissement, pièces automobiles, roulements, équipements industriels, solutions de chasse sans plomb et broyage. Les secteurs intéressés en France incluent les fabricants de machines, les distributeurs techniques, les ateliers de maintenance, les transformateurs de minéraux, les fabricants de peintures et les entreprises recherchant des sphères spéciales. Des exemples d’utilisation sont disponibles dans la rubrique applications industrielles des billes.Pour les acheteurs français, une collaboration efficace commence par un cahier des charges clair. Il est recommandé d’indiquer la matière souhaitée, le diamètre, la tolérance, la dureté, la quantité annuelle, l’application, le type de broyeur, les conditions chimiques et les contraintes logistiques. L’équipe commerciale peut ensuite orienter la demande vers une solution standard, une option personnalisée ou une recherche d’approvisionnement adaptée.Le choix dépend du broyeur, du produit et de la finesse cible. Pour les minerais, le ciment ou les charges minérales, les billes en acier ou les cylpebs restent courants. Pour les encres, peintures, poudres techniques et produits sensibles à la contamination, les médias céramiques ou en zircone sont souvent préférables. Un essai comparatif reste la méthode la plus fiable.Non. Les formes non sphériques peuvent améliorer l’abrasion ou le cisaillement dans certains cas, mais elles peuvent aussi augmenter l’usure, le bruit ou la consommation énergétique. Leur intérêt doit être validé dans le broyeur réel ou sur une ligne pilote.Le prix d’achat correspond au coût immédiat du média. Le coût total inclut l’usure, l’énergie, les arrêts, la maintenance, les pertes qualité, le transport et le stock. Un média plus cher peut être plus rentable s’il dure plus longtemps et stabilise la production.La traçabilité permet de relier chaque livraison à une matière, à des contrôles et à des paramètres de production. Elle facilite les audits, les réclamations, l’analyse de performance et la conformité aux exigences clients.Le Havre, Marseille-Fos, Dunkerque, Nantes-Saint-Nazaire et Rouen sont des points logistiques importants. Le choix dépend de la localisation de l’usine, du volume, du mode de transport intérieur et du calendrier de livraison.Il faut définir une période d’essai, mesurer la masse de média introduite, suivre la production, contrôler la granulométrie, noter l’énergie consommée et peser l’usure finale. Les résultats doivent être comparés à un média de référence dans des conditions similaires.Ils peuvent valoir leur coût dans les applications à haute pureté, forte finesse ou faible contamination, comme certaines encres, céramiques avancées et poudres de batterie. Pour un broyage grossier peu sensible, l’acier peut rester plus économique.Oui, indirectement. En recommandant une forme, une taille et une charge adaptées, le fournisseur peut contribuer à réduire l’énergie par tonne produite. La réduction dépend toutefois du broyeur, du produit et de la conduite du procédé.Les principales tendances sont la réduction de l’énergie spécifique, les matériaux plus durables, la traçabilité numérique, les essais d’usure mieux documentés, la conformité environnementale et la personnalisation des médias pour procédés spécialisés.Le plus efficace est de préparer un cahier des charges avec dimensions, matériau, quantité, application, type de broyeur et destination logistique. L’équipe pourra alors proposer une solution de fabrication ou d’approvisionnement adaptée aux besoins de votre usine en France. -
Balles gainées caoutchouc pour industrie en France
Pour un acheteur industriel en France, les balles gainées de caoutchouc sont des composants sphériques constitués d’un noyau rigide ou semi-rigide recouvert d’une couche élastomère. Elles servent à protéger les surfaces, améliorer l’adhérence, réduire le bruit, amortir les chocs et stabiliser le mouvement dans des ensembles mécaniques. On les trouve dans les équipements médicaux, les convoyeurs, les unités de transfert à billes, les systèmes de serrage, les dispositifs de manutention, les roulettes, les machines d’emballage, les postes d’automatisation et certains outillages de précision.Le bon choix dépend de quatre paramètres principaux : le matériau du noyau, la formulation du revêtement, la dureté de surface et la résistance à l’environnement d’utilisation. Une bille à noyau acier offre une masse élevée et une bonne stabilité dimensionnelle. Une bille à noyau inox convient mieux aux milieux humides, lavables ou soumis à des exigences d’hygiène. Un noyau plastique réduit le poids et le bruit. Un noyau céramique peut convenir aux environnements à forte inertie chimique, mais son coût est plus élevé. Côté revêtement, le caoutchouc naturel apporte une bonne adhérence, tandis que le nitrile résiste mieux aux huiles. Le polyuréthane est souvent choisi pour l’abrasion, et le silicone pour certaines applications médicales ou thermiques.Pour les achats de gros en France, les points à vérifier sont la régularité du diamètre, l’épaisseur de la couche, l’adhérence entre le noyau et l’élastomère, la dureté mesurée, la traçabilité des lots, la conformité documentaire et la capacité du fournisseur à répéter la même qualité sur plusieurs commandes. Les acheteurs basés à Lyon, Paris, Lille, Nantes, Toulouse, Strasbourg ou Marseille doivent aussi prendre en compte les délais maritimes, les options de transport ferroviaire depuis l’Asie, les formalités douanières européennes et la gestion des stocks de sécurité.SDBALLS accompagne les fabricants, distributeurs et intégrateurs en proposant une base solide de production de billes métalliques de précision et une capacité d’approvisionnement multi-matériaux. L’entreprise aide les clients à consolider leurs besoins en billes acier, inox, carbone, plastique, verre, céramique, cuivre, aluminium et solutions revêtues. Pour découvrir l’étendue des familles disponibles, il est utile de consulter la page des produits industriels SDBALLS.Le terme « balle gainée de caoutchouc » recouvre plusieurs constructions. Dans un achat industriel, il ne faut pas seulement préciser le diamètre extérieur. Il faut définir le diamètre du noyau, l’épaisseur du revêtement, la concentricité, la tolérance, la couleur, l’état de surface et le comportement souhaité au contact. Une balle destinée à un convoyeur léger n’a pas les mêmes exigences qu’une balle utilisée dans un équipement médical mobile ou un poste de serrage automatisé.Le noyau acier carbone est économique, robuste et disponible dans de nombreux diamètres. Il convient aux applications où la corrosion n’est pas critique ou lorsque le revêtement protège suffisamment la pièce. Le noyau acier chromé est plus précis et plus résistant à l’usure, notamment lorsque la sphéricité et la stabilité dimensionnelle sont importantes. Le noyau inox, en particulier dans les nuances courantes pour l’industrie, est privilégié dans les zones lavables, les environnements alimentaires, pharmaceutiques ou humides. Les noyaux plastiques sont utilisés lorsque le poids, l’isolation électrique ou la réduction du bruit sont prioritaires.Le revêtement doit être choisi en fonction des contraintes réelles. Le caoutchouc naturel offre une excellente accroche et un toucher souple, mais il n’est pas toujours le meilleur choix en présence d’huile ou d’ozone. Le nitrile est pertinent pour les ateliers mécaniques et les zones où des lubrifiants peuvent être présents. Le silicone supporte mieux certaines températures et convient aux besoins spécifiques en douceur de contact. Le polyuréthane, souvent classé séparément des caoutchoucs traditionnels, est apprécié pour sa résistance à l’abrasion, sa tenue à la déchirure et sa longévité en manutention.Le tableau ci-dessous aide à comparer les combinaisons les plus fréquentes. Il montre que le meilleur produit n’est pas nécessairement le plus dur ou le plus coûteux, mais celui qui équilibre adhérence, durabilité, résistance chimique et coût total d’utilisation.CombinaisonAvantagesLimitesComparaison utileApplications courantesNoyau acier carbone avec caoutchouc naturelCoût maîtrisé, bonne adhérence, fabrication flexibleProtection anticorrosion à surveillerMoins cher que l’inox, moins adapté aux milieux humidesButées, supports, dispositifs antidérapantsNoyau acier chromé avec nitrileBonne précision, résistance aux huilesMoins souple que le caoutchouc naturelMeilleur en atelier mécanique que le caoutchouc naturelMachines-outils, postes d’assemblageNoyau inox avec siliconeHygiène, résistance à l’humidité, contact douxPrix plus élevé, abrasion à validerPlus adapté au médical que l’acier carbone standardÉquipements médicaux, laboratoiresNoyau plastique avec polyuréthaneLéger, silencieux, bonne abrasionRigidité inférieure à l’acierPlus silencieux qu’un noyau acierConvoyage léger, mobilier techniqueNoyau céramique avec revêtement spécialRésistance chimique, stabilité élevéeCoût élevé, délais plus longsPlus technique que l’inox, moins économiqueMilieux corrosifs, instruments spécialisésNoyau aluminium avec élastomère coloréPoids réduit, bon aspect visuelRésistance mécanique à qualifierPlus léger que l’acier, plus rigide que certains plastiquesÉquipements mobiles, démonstrateurs, réglages manuelsDans les cahiers des charges français, il est recommandé d’indiquer les conditions de service : température, produits chimiques, pression de contact, fréquence de rotation, durée de vie attendue, nettoyage, exposition extérieure et éventuelles normes sectorielles. Cette démarche réduit les essais inutiles et accélère la validation.La sélection du fournisseur est déterminante, car une balle gainée n’est pas seulement une bille recouverte. C’est un assemblage entre deux matériaux qui doivent rester solidaires pendant toute la durée de service. Un fournisseur fiable doit savoir contrôler le noyau, préparer la surface, choisir un primaire d’adhérence, appliquer le revêtement, maîtriser la vulcanisation ou le moulage, puis vérifier la conformité finale.En France, les acheteurs professionnels recherchent souvent un partenaire capable de fournir des lots réguliers, de communiquer clairement sur les tolérances et d’assister l’équipe technique avant la commande de série. Pour les distributeurs de la région Auvergne-Rhône-Alpes, les intégrateurs d’Île-de-France, les ateliers de l’Ouest ou les entreprises proches des ports du Havre, de Marseille-Fos et de Dunkerque, la stabilité de livraison est aussi importante que le prix unitaire.Un bon fournisseur doit disposer d’un système qualité documenté, d’une traçabilité par lot, d’instruments de mesure adaptés et d’une expérience réelle dans les matériaux sphériques. Les certifications de management de la qualité et de l’environnement renforcent la confiance, mais elles doivent être complétées par des rapports d’inspection lisibles. Les acheteurs peuvent demander des échantillons initiaux, un plan de contrôle, des photos de production, une confirmation de matière et une fiche de conformité.Les capacités technologiques comptent également. SDBALLS s’appuie sur une longue expérience dans les billes de précision, notamment en acier carbone, acier chromé et acier inoxydable. Cette maîtrise du diamètre, de la sphéricité et des grades industriels permet de sélectionner un noyau cohérent avant l’ajout du revêtement. L’entreprise peut aussi soutenir la recherche de matériaux complémentaires lorsque le projet nécessite une bille non métallique ou une solution combinée. Les informations relatives aux contrôles et aux pratiques techniques sont présentées sur la page qualité et contrôle technique.Critère fournisseurCe qu’il faut demanderRisque si négligéComparaisonPrioritéMaîtrise du noyauMatière, grade, diamètre, toléranceRevêtement irrégulier ou faux-rondUn fabricant de billes est plus sûr qu’un simple revendeurTrès élevéePréparation de surfaceNettoyage, rugosité, primaire d’adhérenceDécollement prématuréPréparation contrôlée contre collage basiqueTrès élevéeChoix du composéDureté, résistance chimique, couleurUsure rapide ou glissement excessifFormule adaptée contre formule génériqueÉlevéeContrôle dimensionnelMesure du diamètre extérieur et de l’épaisseurBlocage dans l’assemblageContrôle par lot contre contrôle aléatoire limitéÉlevéeDocumentationRapport de contrôle, traçabilité, conformitéRefus qualité chez le client finalDossier complet contre facture seuleÉlevéeCapacité logistiqueConditionnement, incoterm, délai, stockRupture de productionPartenaire export contre fournisseur local non structuréMoyenne à élevéeUn fournisseur compétent doit aussi savoir dire non à une combinaison risquée. Par exemple, un revêtement très tendre sur une bille soumise à une forte charge ponctuelle peut se déformer rapidement. À l’inverse, un revêtement trop dur peut perdre l’effet antidérapant recherché. L’expertise consiste donc à équilibrer la demande initiale avec la réalité du terrain.La personnalisation est fréquente dans les achats de balles gainées de caoutchouc. Les fabricants français d’équipements recherchent des composants compatibles avec leurs plans, leurs contraintes d’assemblage et parfois leur identité visuelle. Les paramètres les plus demandés sont le diamètre extérieur, le diamètre du noyau, la dureté du revêtement, la couleur, la finition de surface, la résistance à l’huile, la résistance à la chaleur et le niveau d’adhérence.La dureté se définit souvent en échelle Shore A pour les élastomères souples. Une dureté basse améliore le contact et l’amortissement, mais peut augmenter l’usure sous charge. Une dureté élevée améliore la résistance mécanique, mais réduit l’effet grip. Pour les équipements de manutention légère, une plage intermédiaire est souvent choisie. Pour les dispositifs de serrage ou d’amortissement, la plage dépend de la force appliquée et de la surface en contact.La couleur n’est pas seulement esthétique. Elle sert parfois à identifier une dureté, un diamètre, une ligne de production ou une zone d’utilisation. En milieu médical ou de laboratoire, le blanc, le bleu et les couleurs claires facilitent l’inspection visuelle. Dans l’industrie, le noir reste courant pour sa stabilité et son coût. Les couleurs personnalisées doivent être validées avec des tolérances réalistes, car les pigments peuvent influencer certaines propriétés mécaniques ou chimiques.Les capacités de fabrication de SDBALLS reposent sur plusieurs sites de production et une expérience industrielle commencée dans les années 1990. La société fabrique en interne des billes métalliques de nombreux grades et peut coordonner des approvisionnements complémentaires pour les matériaux non métalliques. Cette organisation permet de soutenir des projets où le noyau, le revêtement et l’emballage doivent être adaptés au même cahier des charges.Paramètre personnaliséOption soupleOption robusteComparaisonPoint de validationMatériau du noyauPlastique ou aluminiumAcier chromé ou inoxLéger contre résistantCharge, masse, corrosionDureté du revêtementFaible Shore AShore A élevéAdhérence contre durée de vieEssai sous charge réelleCouleurTeinte vive ou claireNoir ou teinte standardIdentification contre coût optimiséÉcart couleur acceptéÉtat de surfaceLisseTexturéNettoyage facile contre grip renforcéType de contactÉpaisseur du revêtementFine coucheCouche épaissePrécision contre amortissementTolérance extérieureRésistance chimiqueFormule standardFormule huile, ozone ou nettoyagePrix bas contre sécurité d’usageListe des produits en contactPour accélérer le développement, l’acheteur peut fournir un plan technique, une photo de l’assemblage, un échantillon existant ou une description de la panne rencontrée. Un bon dossier initial permet de réduire les allers-retours et d’obtenir un devis plus précis. Il est aussi préférable de séparer la phase prototype de la commande de série, car les moules, les couleurs et les procédés de collage peuvent nécessiter des ajustements.La qualité d’une balle gainée de caoutchouc se vérifie par une combinaison d’essais dimensionnels, mécaniques et fonctionnels. L’objectif est de s’assurer que le revêtement ne se décolle pas, ne se fissure pas, ne se déforme pas excessivement et conserve ses propriétés pendant l’usage prévu. Pour les acheteurs français travaillant avec des donneurs d’ordre exigeants, ces essais évitent les litiges et protègent la continuité de production.Le contrôle commence par le noyau. Le diamètre, la sphéricité, l’état de surface et la propreté influencent directement l’adhérence. Ensuite, le revêtement est mesuré : diamètre final, épaisseur moyenne, dureté, aspect, absence de bulles, absence de fissures et régularité de couleur. Les essais d’adhérence peuvent inclure une coupe d’échantillon, un essai d’arrachement adapté, un test de cisaillement ou un test fonctionnel sur montage réel.La durabilité dépend de l’environnement. Une bille utilisée dans une ligne de convoyage à Lille ou Lyon peut subir des cycles répétés, tandis qu’une pièce destinée à un dispositif médical à Paris ou Montpellier devra supporter des nettoyages fréquents. Une application dans un port, une usine chimique ou un site agroalimentaire nécessite une attention particulière à l’humidité, au sel, aux huiles, aux désinfectants et aux températures.Les tendances 2026 renforcent ces exigences. Les acheteurs européens demandent davantage de traçabilité, des matériaux plus durables, des formulations à plus faible impact environnemental et une meilleure documentation des substances. Les politiques de responsabilité industrielle et la pression sur la réduction des déchets poussent les fabricants à concevoir des revêtements plus durables, réparables ou remplaçables lorsque cela est possible.EssaiObjectifMéthode couranteComparaisonRésultat attenduContrôle du diamètre extérieurGarantir l’assemblageMesure par instruments calibrésContrôle complet contre simple estimationTolérance respectéeDureté ShoreVérifier le comportement du revêtementMesure sur surface représentativeDureté réelle contre valeur théoriquePlage convenueAdhérence noyau-revêtementPrévenir le décollementCoupe, arrachement ou essai fonctionnelEssai destructif contre inspection visuelle seuleLiaison stableAbrasionÉvaluer l’usureCycle de frottement contrôléPolyuréthane souvent meilleur que caoutchouc tendrePerte de matière limitéeVieillissementSimuler le tempsTempérature, ozone, humidité selon besoinValidation accélérée contre attente terrainPas de fissure critiqueEssai en applicationConfirmer la performance réelleMontage sur machine ou banc clientPlus fiable qu’un essai isoléFonctionnement stableUn protocole d’acceptation doit être défini avant la production. Il précise le nombre d’échantillons, les critères d’acceptation, les défauts critiques et les documents à fournir. Cette approche est particulièrement utile pour les achats récurrents, car elle évite de renégocier la qualité à chaque commande.Le prix d’une balle gainée de caoutchouc dépend du matériau du noyau, du composé de revêtement, du diamètre, de la tolérance, de la couleur, du moule, du volume, du niveau de contrôle et du conditionnement. Les commandes de gros permettent souvent de réduire le coût unitaire, mais elles exigent une prévision plus rigoureuse des besoins. Un acheteur doit comparer non seulement le prix par pièce, mais aussi le coût total livré en France.Les frais de moule peuvent être significatifs pour des dimensions ou textures spéciales. Dans certains cas, ils sont amortis sur une première commande importante ou répartis sur plusieurs lots. Les couleurs personnalisées, les matériaux hautes performances et les rapports d’essai renforcés augmentent le coût initial, mais peuvent réduire le risque de défaillance. À l’inverse, une solution standard peut être très compétitive si elle répond aux contraintes réelles.Pour les importateurs, distributeurs et fabricants français, il est conseillé de demander plusieurs scénarios : petite série d’essai, lot moyen, commande annuelle fractionnée et contrat-cadre. Cette méthode met en évidence les seuils de prix et les économies possibles. Elle aide aussi à choisir entre stockage en France, livraisons directes usine ou expéditions planifiées vers un entrepôt proche de Lyon, Paris, Nantes ou Marseille.Volume indicatifAvantage principalLimiteComparaisonProfil d’acheteurÉchantillonsValidation rapidePrix unitaire élevéEssai contre engagement de sérieBureau d’étudesPetite sérieTest industriel réelRemise limitéeMoins risqué qu’un gros lot immédiatFabricant en lancementLot moyenBon équilibre prix et flexibilitéStock à gérerPlus économique que petite sérieAtelier récurrentGrande sérieCoût unitaire optimiséPrévision nécessaireMeilleur prix contre immobilisation de stockDistributeur ou intégrateurContrat annuelStabilité de prix et planningEngagement plus fortPlus sûr qu’achats ponctuelsGrand compte industrielLivraison fractionnéeRéduction du stockage localOrganisation logistique stricteFlux régulier contre achat uniqueAcheteur multi-sitesLa négociation doit inclure les modalités de paiement, le type d’emballage, l’incoterm, la devise, les délais de production, les frais de contrôle additionnels et les coûts de transport. Une offre moins chère peut devenir plus coûteuse si elle entraîne des retards, des refus qualité ou des frais d’urgence. Pour les entreprises françaises soumises à des plannings de production serrés, la fiabilité du fournisseur pèse fortement dans la décision.Les balles gainées de caoutchouc sont utilisées dans des secteurs très variés. Dans les équipements médicaux, elles peuvent servir de points de contact doux, de supports mobiles, d’éléments de guidage ou de composants de protection. La priorité est alors la propreté, la stabilité du matériau, la résistance au nettoyage et l’absence de dommage sur les surfaces sensibles.Dans l’automatisation industrielle, elles interviennent dans le convoyage, la prise de pièce, le positionnement, l’amortissement et les systèmes antidérapants. Une balle gainée peut limiter les marques sur une pièce peinte, réduire les vibrations ou améliorer la traction dans un mécanisme compact. Les usines françaises de l’automobile, de l’aéronautique, de l’emballage, de la plasturgie et de la mécanique générale peuvent y trouver une solution simple mais efficace.Dans la manutention, les systèmes à billes, roulettes et appuis mobiles bénéficient de revêtements qui protègent les sols et les pièces transportées. Dans les machines de conditionnement, le revêtement peut améliorer l’adhérence sur des matériaux variés. Dans les dispositifs de fermeture, les poignées et les butées, la balle gainée apporte une sensation de contact plus sûre.Les applications évoluent avec les tendances 2026. L’automatisation collaborative, les robots mobiles, les équipements médicaux connectés et les lignes de production plus silencieuses créent de nouvelles demandes. Les matériaux devront être plus durables, plus traçables et compatibles avec des cycles de maintenance plus longs. Les acheteurs demanderont également des solutions à plus faible émission de composés indésirables et des emballages réduisant les déchets.Pour explorer les usages possibles dans les systèmes mécaniques, les transferts à billes, les roues et les environnements industriels, les acheteurs peuvent consulter les domaines d’application des billes industrielles. Cette approche aide à relier le choix du composant à la fonction réelle dans la machine.Les délais dépendent de la disponibilité du noyau, du moule, du composé, de la couleur et du volume. Une bille métallique standard peut être disponible plus rapidement qu’une solution avec noyau spécial et revêtement coloré. Pour une première commande personnalisée, il faut prévoir une phase d’échantillonnage, une validation client, la production de série, le contrôle final et l’expédition. Pour les commandes répétitives, le délai peut être réduit grâce à des prévisions et à un stock de composants.La logistique vers la France peut passer par transport maritime, aérien, ferroviaire ou multimodal. Les ports du Havre, Marseille-Fos et Dunkerque sont des points d’entrée importants. Les plateformes de Lyon, Paris, Lille et Strasbourg permettent ensuite une distribution vers les bassins industriels. Le transport aérien convient aux urgences, mais son coût est plus élevé. Le maritime reste compétitif pour les volumes importants. Le ferroviaire peut être intéressant pour certains flux Asie-Europe lorsque le délai et la stabilité sont équilibrés.L’emballage doit protéger le revêtement contre la déformation, la poussière, l’humidité et les frottements. Les petites billes peuvent être conditionnées en sacs, boîtes ou cartons renforcés. Les diamètres plus grands nécessitent parfois des séparateurs ou des plateaux pour éviter les marques de contact. Les palettes doivent être adaptées au poids, surtout lorsque le noyau est métallique. Les étiquettes doivent indiquer la référence, le lot, la quantité, le poids et les informations nécessaires au dédouanement.Les capacités de service de SDBALLS incluent l’accompagnement des acheteurs internationaux, la coordination de commandes multi-produits et l’aide à la consolidation d’approvisionnement. Cette organisation est utile pour les entreprises françaises qui achètent différentes familles de billes et souhaitent réduire le nombre d’interlocuteurs. La page présentation de SDBALLS donne un aperçu de cette structure industrielle et commerciale.Pour éviter les retards, il est préférable de confirmer à l’avance les documents requis : facture commerciale, liste de colisage, certificat d’origine si nécessaire, rapport de contrôle, fiche matière, exigences de marquage et consignes d’emballage. Les acheteurs doivent aussi prévoir les périodes de forte activité portuaire, les vacances industrielles, les variations de fret et les contrôles douaniers éventuels.SDBALLS est un fabricant spécialisé dans les billes industrielles de précision et un partenaire d’approvisionnement intégré pour les acheteurs internationaux. L’entreprise possède une expérience de plusieurs décennies dans les billes en acier carbone, acier chromé et acier inoxydable, avec des niveaux de grade adaptés à des usages allant des roulements et composants automobiles jusqu’aux applications générales de quincaillerie, de broyage et de systèmes de transfert.Sur le plan technologique, l’entreprise met l’accent sur la régularité dimensionnelle, la sélection des matières, le contrôle des lots et l’adaptation des produits aux conditions d’usage. Cette base est importante pour les balles gainées de caoutchouc, car un noyau stable et bien contrôlé améliore la qualité du revêtement final. La compréhension des contraintes de précision, de dureté et de surface facilite aussi la discussion avec les bureaux d’études français.Sur le plan industriel, SDBALLS exploite plusieurs installations de production et dispose d’une capacité annuelle importante. Cette organisation permet de répondre à des besoins de volume tout en conservant une attention aux spécifications. Les produits sont utilisés dans des mécanismes tels que roulettes, systèmes coulissants, unités de transfert, ensembles de roulement, composants automobiles et équipements de plein air. L’entreprise peut également coordonner des approvisionnements en sphères de matériaux divers, ce qui aide les acheteurs à centraliser leurs achats.Sur le plan du service, SDBALLS accompagne les clients dans la clarification du cahier des charges, la comparaison des matériaux, la préparation des échantillons, la gestion documentaire et la logistique internationale. Pour le marché français, cet accompagnement est utile aux distributeurs, fabricants de machines, intégrateurs et responsables achats qui doivent combiner qualité, prix, délais et conformité. Les certifications de management qualité et environnement contribuent à établir un cadre fiable pour les coopérations de long terme.Un projet réussi commence par une description claire de l’application. L’équipe peut analyser le diamètre souhaité, la charge, la surface en contact, la température, l’exposition chimique, l’objectif antidérapant et la durée de vie attendue. Cette méthode permet de proposer une solution réaliste, qu’il s’agisse d’une balle gainée standard, d’une bille métallique de précision ou d’un ensemble multi-matériaux.Quelle est la différence entre une bille caoutchouc pleine et une balle gainée de caoutchouc ?Une bille caoutchouc pleine est constituée d’un seul matériau élastomère. Une balle gainée possède un noyau interne, souvent plus rigide, recouvert d’un revêtement. La balle gainée offre généralement une meilleure stabilité dimensionnelle et peut combiner masse, précision et adhérence.Quel noyau choisir pour une application en milieu humide en France ?Un noyau inox est souvent recommandé lorsque l’humidité, le nettoyage ou la corrosion sont des contraintes importantes. Le choix final dépend du produit de nettoyage, de la température, du coût cible et du niveau de protection apporté par le revêtement.Quelle dureté choisir pour un effet antidérapant ?Une dureté plus faible améliore souvent l’adhérence, mais elle peut s’user plus vite. Une dureté intermédiaire est fréquemment utilisée pour équilibrer grip et durabilité. Un essai sur l’équipement réel reste la meilleure méthode de validation.Peut-on obtenir une couleur personnalisée ?Oui, une couleur spécifique peut être étudiée. Il faut toutefois accepter une tolérance de teinte et vérifier que les pigments n’altèrent pas les performances nécessaires, notamment la résistance chimique, l’abrasion ou la tenue au vieillissement.Quels documents demander pour une commande industrielle ?Il est conseillé de demander un devis détaillé, une fiche matière, un plan ou une confirmation dimensionnelle, un rapport de contrôle, une identification de lot et les informations d’emballage. Pour certains secteurs, des exigences supplémentaires peuvent s’appliquer.Les balles gainées conviennent-elles aux équipements médicaux ?Elles peuvent convenir à certaines fonctions mécaniques ou de protection, mais le matériau doit être validé selon l’usage exact. Il faut vérifier la compatibilité avec le nettoyage, les exigences d’hygiène et les contraintes réglementaires du dispositif concerné.Comment réduire le coût d’achat en gros ?La meilleure approche consiste à standardiser le diamètre, limiter les couleurs spéciales, prévoir les volumes annuels, regrouper les achats et valider une solution stable. Les commandes planifiées permettent souvent de meilleures conditions que les achats urgents.Quels sont les délais typiques ?Les délais varient selon la personnalisation. Une solution standard peut être plus rapide, tandis qu’une balle avec noyau spécial, moule dédié ou couleur personnalisée nécessite une phase d’échantillonnage. Le transport vers la France doit aussi être intégré au planning.Quels défauts sont les plus critiques ?Les défauts critiques sont le décollement du revêtement, les fissures, les bulles, une dureté hors tolérance, un diamètre non conforme et une contamination de surface. Ces points doivent être couverts par le plan de contrôle.Pourquoi travailler avec un partenaire spécialisé dans les billes ?Un spécialiste comprend les exigences de diamètre, de sphéricité, de matière et de tolérance. Pour une balle gainée, cette expertise du noyau améliore la fiabilité du composant final et facilite la répétabilité des lots. -
Billes filetées en gros en France : guide d’achat
Pour acheter des billes filetées en gros destinées au marché français, les critères décisifs sont la précision du filetage, le type de trou, la matière, la finition de surface, la tolérance dimensionnelle, la stabilité du lot, le contrôle qualité et la capacité du fournisseur à gérer des volumes réguliers. Une bille filetée peut sembler simple, mais elle influence directement la facilité de montage, la tenue mécanique, l’aspect visuel et la durée de vie d’un ensemble. Dans une usine d’assemblage à Lyon, un atelier de mobilier métallique à Nantes, un fabricant de luminaires en Île-de-France ou un intégrateur de présentoirs commerciaux à Lille, un mauvais choix de fournisseur peut provoquer des retards, des reprises de taraudage, des non-conformités esthétiques et des coûts cachés.La bonne approche consiste à définir d’abord l’application : fixation fonctionnelle, embout décoratif, poignée sphérique, élément de guidage, pièce de serrage, accessoire de luminaire, composant de présentoir ou terminaison de tige filetée. Ensuite, il faut préciser la taille de filetage, par exemple M3, M4, M5, M6, M8 ou M10, le pas métrique, la profondeur utile, le type de trou, la matière et la finition. Les acheteurs français doivent aussi intégrer les contraintes logistiques : livraison vers Le Havre, Fos-sur-Mer, Marseille, Dunkerque, Strasbourg, Toulouse ou les plateformes de distribution proches de Paris et de Lyon.Pour une commande en gros, le meilleur fournisseur n’est pas seulement celui qui propose le prix unitaire le plus bas. Il doit fournir des plans, des échantillons, des rapports de contrôle, une répétabilité de production, une traçabilité de matière et une réponse claire sur les délais. Les acheteurs professionnels doivent comparer les offres sur le coût total : usinage, finition, emballage, transport, droits éventuels, taux de rebut, stabilité du filetage et support technique.En résumé, une bille filetée adaptée au marché français doit réunir trois qualités : conformité mécanique, régularité esthétique et disponibilité industrielle. Les fournisseurs spécialisés dans les billes de précision, comme SDBALLS Industry Corp, disposent d’un avantage lorsqu’ils combinent production de billes métalliques, contrôle dimensionnel, expérience export et capacité de personnalisation. Pour une première commande, il est recommandé de demander un échantillonnage validé, puis de négocier un prix par paliers selon les quantités, avec une spécification écrite couvrant filetage, diamètre, matière, finition, tolérance et conditionnement.Les spécifications techniques sont la base d’un achat fiable. Une bille filetée est généralement une sphère métallique, plastique ou non métallique dans laquelle un trou taraudé ou traversant permet le montage sur une tige, une vis, un axe ou un support. En France, les filetages métriques sont les plus courants, car ils correspondent aux standards d’assemblage utilisés dans la mécanique, le mobilier, la serrurerie, l’éclairage et les équipements industriels.Les tailles les plus demandées vont de M3 à M12 pour les applications générales. Les diamètres de billes peuvent aller de quelques millimètres à plusieurs dizaines de millimètres selon l’usage. Une bille de 12 mm avec filetage M4 peut convenir à un accessoire décoratif ou à une petite poignée. Une bille de 25 mm avec filetage M8 peut être utilisée sur une tige de montage, un support de garde-corps léger ou un élément de serrage manuel. Le choix dépend du couple de serrage, de l’environnement, de l’esthétique et du type de charge.Le type de trou est un point souvent sous-estimé. Un trou borgne taraudé offre une apparence propre lorsque la fixation ne doit pas traverser la bille. Il est très utilisé pour des embouts, des poignées et des finitions décoratives. Un trou traversant permet un montage plus flexible, notamment lorsque la bille doit coulisser sur une tige ou être bloquée par deux écrous. Un taraudage double peut être envisagé pour certains montages spécifiques, par exemple une bille servant de connecteur entre deux axes.La matière détermine la résistance, la corrosion, la masse et l’aspect. L’acier au carbone est économique et adapté aux pièces peintes, zinguées ou nickelées. L’acier inoxydable, notamment les nuances proches de 304 ou 316 selon besoin, est préféré pour les environnements humides, les installations extérieures, les zones côtières comme Marseille, Nice, La Rochelle ou Brest, ainsi que les applications exigeant une bonne résistance à l’oxydation. L’acier chromé offre une bonne dureté et une excellente régularité de surface pour des usages mécaniques. L’aluminium est apprécié pour sa légèreté et sa compatibilité avec l’anodisation. Le laiton et le cuivre conviennent aux usages décoratifs, électriques ou architecturaux. Les plastiques techniques peuvent réduire le poids, le bruit ou le risque de rayure.SpécificationOption couranteAvantageLimiteComparaison d’usageFiletage M3 à M5Petites billes de 8 à 16 mmMontage discret et légerCouple limitéMieux pour décoration que fixation lourdeFiletage M6Billes de 16 à 25 mmÉquilibre entre résistance et compacitéNécessite un taraudage stablePlus polyvalent que M4 pour assemblageFiletage M8 à M10Billes de 25 à 40 mmBonne tenue mécaniquePoids et coût supérieursPréférable pour serrage et supportsTrou borgneTaraudage non traversantAspect fini propreProfondeur utile limitéeMeilleur que traversant pour embout visibleTrou traversantPerçage completMontage flexibleAspect moins ferméMeilleur que borgne pour tige longueAcier inoxydableNuances anticorrosionDurabilité en extérieurPrix plus élevéPlus durable que l’acier peint en milieu humideCe tableau montre qu’il n’existe pas une bille filetée universelle. Le bon choix dépend du compromis entre résistance, apparence, coût et environnement d’utilisation. Pour les acheteurs français qui gèrent plusieurs gammes de produits, il peut être utile de standardiser deux ou trois diamètres et filetages afin de réduire les stocks et simplifier les achats.Le choix d’un fournisseur de billes filetées en gros doit suivre une méthode structurée. Un fournisseur fiable doit comprendre les exigences de l’application, maîtriser la fabrication de sphères, garantir la précision du perçage et du taraudage, puis assurer une finition homogène. Le prix unitaire ne devient significatif que lorsque les capacités industrielles et la qualité sont confirmées.Le premier critère est l’expérience dans les billes de précision. La fabrication d’une sphère régulière exige un contrôle du diamètre, de la rondeur, de la surface et de la dureté. Le perçage et le taraudage ajoutent une difficulté : le trou doit être centré, propre, sans bavure excessive et compatible avec la vis ou la tige prévue. Un décentrage visible peut être acceptable pour un usage caché, mais il devient problématique pour une poignée, un luminaire ou une décoration haut de gamme.Le deuxième critère est la capacité de contrôle. Un bon fournisseur doit pouvoir mesurer le diamètre, le filetage, la profondeur, la concentricité approximative, l’état de surface et l’aspect après finition. Les certificats qualité, les procédures internes et les contrôles par échantillonnage sont importants pour les commandes récurrentes. Les certifications comme ISO 9001, ISO 14001 ou IATF 16949 indiquent une organisation qualité structurée, même si la validation finale doit toujours porter sur la pièce commandée.Le troisième critère est la communication technique. Les acheteurs en France doivent obtenir des réponses claires sur le plan, la nuance, la finition, la tolérance, le délai d’échantillon, le délai de production et les options d’emballage. Une communication imprécise peut cacher des risques de non-conformité. Les fournisseurs habitués à l’export vers l’Union européenne comprennent mieux les attentes en matière de documentation, d’étiquetage, de stabilité de lot et de conformité environnementale.Le quatrième critère est la capacité de production. Une petite commande peut être réalisée par un atelier, mais les commandes en gros exigent une répétabilité. La fabrication doit absorber des lots de plusieurs milliers, dizaines de milliers ou centaines de milliers de pièces selon le secteur. Pour un fabricant de mobilier à Bordeaux ou un assembleur de matériel d’exposition à Paris, la continuité d’approvisionnement est aussi importante que le prix.Critère fournisseurFournisseur spécialiséFournisseur généralisteRisque principalConseil d’achatMaîtrise des sphèresBonne rondeur et surface régulièreQualité variableAspect irrégulierDemander des photos et mesuresTaraudageContrôle du pas et de la profondeurRéponse parfois limitéeVis qui force ou flotteTester avec la tige réelleFinitionProcessus reproductibleDifférences de teinte possiblesLots non homogènesValider un échantillon témoinTraçabilitéDocuments de lot disponiblesSuivi incompletDifficulté en réclamationExiger numéro de lotVolumeCapacité de lots récurrentsDépendance à la sous-traitanceRetardsVérifier le calendrier de productionSupport exportHabitude des clients européensCommunication moins structuréeErreur documentaireClarifier incoterm, emballage et portCette comparaison aide à distinguer un fournisseur capable de livrer une pièce ponctuelle d’un partenaire capable d’accompagner une stratégie d’approvisionnement. Pour les entreprises françaises, il est souvent préférable d’effectuer un audit documentaire léger : fiche technique, rapport de contrôle, photos de production, informations sur l’emballage et historique d’export.Les achats industriels ne se limitent pas toujours aux tailles standard. De nombreux projets exigent une bille filetée sur mesure : profondeur de taraudage spécifique, double trou, plat d’appui, alésage partiel, trou décalé, filetage spécial, matière particulière ou finition précise. Les acheteurs d’assemblage doivent donc évaluer la capacité du fournisseur à transformer une exigence fonctionnelle en pièce stable et répétable.Dans un projet de luminaire à Paris, la bille filetée peut servir d’élément visible, avec une finition nickelée ou chromée parfaitement homogène. Dans une ligne de mobilier métallique à Saint-Étienne, elle peut agir comme embout de tube ou poignée de serrage. Dans un dispositif de présentation pour magasin à Lille, elle peut combiner fonction décorative et verrouillage. Dans un atelier mécanique de Grenoble, elle peut être intégrée à un montage de bridage ou à une poignée de réglage.La conception sur mesure commence par une question simple : comment la bille sera-t-elle montée ? Si elle est vissée sur une tige, il faut définir la profondeur d’engagement minimale. Si elle est utilisée comme poignée, il faut vérifier l’effort manuel et le risque de desserrage. Si elle est exposée aux chocs, la matière et la finition doivent résister à l’abrasion. Si elle est utilisée en extérieur, l’inox ou un traitement anticorrosion renforcé devient prioritaire.Les capacités technologiques d’un fournisseur se mesurent par sa faculté à comprendre ces contraintes. SDBALLS Industry Corp, par exemple, s’appuie sur une longue expérience de fabrication de billes d’acier de précision, avec des grades allant des usages de haute précision aux applications générales. Cette base technique est utile pour les billes filetées, car la qualité de la sphère influence le centrage, le perçage, le polissage et l’aspect final. L’entreprise peut également accompagner les acheteurs dans le choix entre acier carbone, acier inoxydable, acier chromé ou autres matériaux selon l’environnement et le coût cible.Pour éviter les erreurs, un plan coté reste indispensable. Il doit indiquer le diamètre de la bille, la matière, le filetage, le pas, la profondeur, la tolérance, l’état de surface, la finition, la zone critique et les exigences d’emballage. Lorsque l’acheteur ne dispose pas de plan complet, un croquis technique accompagné d’un échantillon physique peut suffire pour démarrer une étude. Toutefois, avant la production en série, un plan validé et un échantillon approuvé doivent servir de référence.Les tendances 2026 renforcent l’importance de la conception intégrée. Les fabricants cherchent à réduire le nombre de pièces, alléger les ensembles, faciliter le recyclage et diminuer les reprises d’usinage. Les billes filetées peuvent donc évoluer vers des conceptions hybrides : bille métallique avec insert, bille légère en aluminium anodisé, composant inox passivé pour extérieur, ou pièce décorative conçue pour un démontage facile en fin de vie.La finition de surface détermine à la fois l’apparence, la protection et la sensation au toucher. Pour les billes filetées visibles, elle est souvent aussi importante que la précision mécanique. Les secteurs du luminaire, du mobilier, de l’agencement de magasin et de la décoration architecturale exigent des surfaces régulières, sans rayures profondes, sans taches et sans différences importantes de teinte entre lots.Le polissage donne une surface brillante ou satinée selon le niveau demandé. Il est adapté à l’inox, au laiton, à l’aluminium et à certains aciers traités. Le polissage miroir offre un rendu haut de gamme, mais il peut révéler les défauts de matière ou les marques de manutention. Pour des volumes importants, il faut définir clairement le niveau acceptable afin d’éviter des attentes subjectives.Le placage regroupe plusieurs options : nickelage, chromage, zingage, cuivrage ou autres couches métalliques. Le nickelage est fréquent pour l’aspect décoratif et la protection modérée. Le chromage apporte une brillance élevée et une bonne résistance à l’usure, mais doit être sélectionné en tenant compte des exigences environnementales européennes. Le zingage est économique pour l’acier carbone et convient à des pièces moins décoratives. Les acheteurs français doivent demander si le traitement respecte les exigences applicables de l’Union européenne, notamment pour les substances réglementées.L’anodisation concerne surtout l’aluminium. Elle permet d’obtenir des couleurs stables, une bonne résistance à la corrosion et un aspect moderne. Elle convient aux accessoires de design, aux dispositifs légers, aux équipements de sport, aux produits de décoration et aux assemblages où le poids doit être réduit. Le revêtement poudre, quant à lui, offre une grande variété de couleurs et une bonne protection. Il est très utilisé dans le mobilier, les installations commerciales et les éléments métalliques visibles.TraitementMatière compatibleAtout principalLimiteComparaison pratiquePolissage brillantInox, laiton, acierAspect haut de gammeSensible aux tracesPlus élégant qu’un zingage standardPolissage satinéInox, aluminiumAspect discret et moderneBrillance réduiteMoins voyant que miroirNickelageAcier, laitonBonne apparence et coût maîtriséProtection moyenne selon couchePlus décoratif que zingage brutChromageAcier, laitonBrillance et résistanceExigences environnementales fortesPlus brillant que nickelageAnodisationAluminiumCouleur et légèretéNon applicable à l’acierMeilleur choix pour pièces légères coloréesRevêtement poudreAcier, aluminiumLarge choix de couleursÉpaisseur à contrôler dans le filetagePlus couvrant qu’un placage métalliqueLe tableau souligne un point essentiel : la finition doit être choisie avec la fonction. Pour une bille vissée plusieurs fois, le traitement ne doit pas épaissir excessivement le filetage. Pour une bille décorative, la couleur et l’uniformité priment. Pour un usage extérieur en Bretagne, sur la côte méditerranéenne ou dans une installation urbaine exposée, la corrosion doit être anticipée dès le choix de matière et non seulement par le revêtement.Le contrôle qualité des billes filetées combine les exigences d’une bille et celles d’une pièce taraudée. Les points principaux sont le diamètre extérieur, la rondeur, l’état de surface, la dureté éventuelle, le type de trou, la taille du filetage, la profondeur utile, la propreté interne, l’absence de bavure dangereuse et la conformité de la finition. Pour les applications décoratives, l’aspect visuel doit également être contrôlé selon un référentiel accepté.Les tolérances dépendent du niveau d’exigence. Une bille filetée décorative peut tolérer une variation dimensionnelle plus large qu’une bille intégrée à un mécanisme de précision. Cependant, même dans la décoration, un filetage non conforme peut bloquer la production. Les acheteurs doivent donc distinguer les cotes critiques des cotes secondaires. Le diamètre peut être important pour l’apparence, tandis que le filetage est critique pour le montage.Les méthodes de contrôle comprennent des calibres de filetage, des piges, des micromètres, des comparateurs, des contrôles visuels, des essais de montage et parfois des mesures plus avancées selon le besoin. Pour les gros volumes, un plan d’échantillonnage doit être défini. Les acheteurs français qui livrent à l’automobile, à l’équipement industriel ou à des clients exigeants peuvent demander un rapport de contrôle initial, puis des rapports périodiques.Les capacités de fabrication de SDBALLS reposent sur plusieurs sites de production et une expérience dans les billes d’acier carbone, chromé et inoxydable. Cette organisation permet de gérer des volumes importants tout en maintenant une discipline de contrôle. Les certifications qualité et environnementales de l’entreprise soutiennent les demandes de clients internationaux, mais l’essentiel reste la spécification de la bille filetée commandée : matière, diamètre, filetage et finition doivent être confirmés avant la série.Point contrôléMéthode couranteImportanceRisque si non contrôléComparaison de prioritéDiamètre de billeMesure au micromètreAspect et assemblageJeu ou différence visuelleCritique pour alignement décoratifFiletageCalibre ou vis témoinMontage fiableBlocage ou desserragePlus critique que la brillance pour assemblageProfondeur du trouPige de profondeurEngagement de la tigeRésistance insuffisanteEssentielle pour trou borgneBavuresContrôle visuel et tactileSécurité et finitionRayure, blessure, mauvais vissageTrès important pour pièces manipuléesFinitionInspection sous lumière définieAspect commercialRejet clientPrioritaire pour mobilier et luminaireEmballageContrôle de conditionnementProtection transportChocs et rayuresPlus important pour surfaces poliesUne tolérance réaliste protège à la fois l’acheteur et le fabricant. Des exigences trop strictes augmentent le coût sans toujours améliorer la fonction. Des tolérances trop larges créent des problèmes en production. La meilleure pratique consiste à classer les exigences : critiques, importantes et secondaires. Cette méthode facilite la négociation et réduit les litiges.Le prix des billes filetées en gros dépend de nombreux facteurs : matière, diamètre, filetage, profondeur de perçage, niveau de polissage, traitement de surface, tolérance, quantité, emballage et délai. Pour le marché français, il faut aussi ajouter le transport international, l’assurance, les frais portuaires, le dédouanement, la livraison intérieure et le coût de stockage. Un prix usine attractif peut devenir moins compétitif si le conditionnement est insuffisant ou si le taux de non-conformité augmente.La quantité minimale de commande varie selon la complexité. Une bille standard en acier carbone avec filetage courant peut accepter une quantité plus faible. Une pièce sur mesure avec finition spéciale, anodisation colorée ou revêtement poudre spécifique demande souvent une quantité minimale plus élevée, car les coûts de réglage, d’outillage, de traitement et de contrôle doivent être amortis. Pour les acheteurs français, il est utile de demander plusieurs paliers : 1 000, 5 000, 10 000, 50 000 pièces ou plus selon la consommation annuelle.Une stratégie efficace consiste à séparer les besoins. Les références standard peuvent être commandées en volumes plus importants pour réduire le coût unitaire. Les références personnalisées peuvent démarrer par une première série contrôlée avant d’augmenter les quantités. Pour un distributeur à Lyon ou un intégrateur à Toulouse, un stock tampon peut sécuriser les livraisons clients sans immobiliser trop de trésorerie.Les ports français jouent un rôle dans le coût total. Le Havre dessert efficacement l’Île-de-France et le nord-ouest. Fos-sur-Mer est pertinent pour le sud-est, la vallée du Rhône et certaines livraisons vers l’Italie ou la Suisse. Dunkerque peut intéresser les flux vers les Hauts-de-France, la Belgique et les Pays-Bas. Les plateformes de Strasbourg peuvent servir les échanges avec l’Allemagne. Le choix logistique doit être discuté avec le fournisseur et le transitaire.Volume indicatifProfil d’achatAvantageLimiteComparaison de stratégie500 à 1 000 piècesPrototype ou petite sérieRisque financier réduitPrix unitaire élevéMieux pour validation que pour production2 000 à 5 000 piècesPremière série commercialeÉquilibre coût et flexibilitéAmortissement limitéPlus sûr qu’un gros lot immédiat10 000 à 30 000 piècesProduction régulièrePrix plus compétitifStock à gérerBon choix pour références stables50 000 pièces et plusApprovisionnement industrielMeilleur coût unitaireEngagement élevéPréférable avec prévision annuelleCommande mixtePlusieurs tailles ou finitionsConsolidation logistiqueGestion qualité plus complexeUtile pour distributeurs multi-référencesContrat annuelLivraisons fractionnéesStabilité prix et stockNécessite prévisions fiablesPlus efficace qu’achats ponctuels répétésLa négociation ne doit pas porter uniquement sur le prix. Les meilleures conditions incluent souvent une stabilité de matière, un emballage renforcé, des rapports de contrôle, une réserve de capacité, des livraisons fractionnées et une communication régulière. Pour 2026, la volatilité des coûts énergétiques, les exigences de durabilité et les politiques européennes de traçabilité pousseront les acheteurs à privilégier des fournisseurs capables de documenter leurs procédés et de réduire les pertes.Les billes filetées sont utilisées dans des domaines très variés. Leur forme simple permet à la fois une fonction mécanique et une valeur esthétique. En assemblage de fixations, elles servent d’embouts, de boutons, de poignées ou de points de serrage. Dans la décoration, elles terminent des tiges, créent des détails visuels, protègent des extrémités et améliorent la perception du produit fini.Dans le mobilier, une bille filetée peut apparaître sur une chaise, une table, une étagère métallique, un présentoir ou une structure tubulaire. Dans les luminaires, elle peut bloquer un abat-jour, fermer une tige décorative ou servir de raccord visible. Dans l’agencement commercial, elle est utilisée pour des supports de signalétique, des présentoirs modulaires et des installations démontables. Dans la mécanique légère, elle peut être intégrée à des dispositifs de réglage ou de maintien.Les industries françaises concernées incluent le mobilier à Paris et en Vendée, la mécanique en Auvergne-Rhône-Alpes, l’aéronautique autour de Toulouse pour certains composants non critiques ou outillages, la construction métallique dans le Grand Est, la décoration et le luxe en Île-de-France, ainsi que les équipements de magasin dans les Hauts-de-France. Chaque secteur a ses priorités : prix, aspect, résistance, traçabilité, délai ou personnalisation.Un cas concret peut illustrer l’importance du choix. Un fabricant de présentoirs à Nantes souhaite utiliser des billes M6 chromées de 20 mm comme terminaisons visibles. La première série montre des différences de brillance et quelques filetages serrés. Après analyse, la spécification est modifiée : contrôle par vis témoin, emballage individuel par couche et échantillon témoin de finition. Le taux de rejet diminue fortement. Dans un autre cas, une entreprise de mobilier extérieur près de Montpellier remplace l’acier zingué par l’inox pour réduire les réclamations liées à l’oxydation en milieu humide.Pour bien faire correspondre une bille filetée à une application, il faut poser cinq questions : la pièce est-elle visible ? Sera-t-elle manipulée ? Subira-t-elle une charge ? Sera-t-elle en extérieur ? Devra-t-elle être démontée plusieurs fois ? Les réponses guident le choix de la matière, de la finition et de la tolérance. Une bille décorative intérieure peut privilégier le polissage et le prix. Une bille fonctionnelle extérieure doit privilégier la résistance et la corrosion.Les acheteurs peuvent consulter des exemples de secteurs et d’usages sur la page des applications industrielles et décoratives, afin de mieux relier la spécification technique à l’environnement réel d’utilisation. Cette étape évite de surdimensionner inutilement une pièce ou, au contraire, de choisir une solution trop fragile.SDBALLS Industry Corp, également connue sous le nom de Shandong SDBALLS Industry Corp Ltd., accompagne les acheteurs internationaux dans l’approvisionnement de billes métalliques et de sphères multi-matériaux. Pour le marché français, l’intérêt principal réside dans la combinaison de trois atouts : savoir-faire technique, capacité de production et service d’intégration.Sur le plan technologique, l’entreprise possède une expérience approfondie dans les billes d’acier de précision, avec des niveaux de qualité adaptés à des applications allant des composants de roulements et systèmes mécaniques aux usages généraux de quincaillerie. Cette culture de précision est importante pour les billes filetées, car elle aide à contrôler le diamètre, la surface et la stabilité de la sphère avant les opérations de perçage, taraudage ou finition. Les équipes peuvent discuter des exigences de matière, de tolérance et de traitement avec les acheteurs qui souhaitent standardiser ou personnaliser leurs pièces.Sur le plan industriel, SDBALLS exploite plusieurs sites de production et dispose d’une capacité annuelle élevée pour les billes d’acier. Cette base permet de soutenir des commandes régulières et des volumes importants. L’entreprise fabrique notamment des billes en acier carbone, acier chromé et acier inoxydable, dans différents niveaux de précision. Elle intervient aussi comme partenaire d’approvisionnement pour des sphères en plastique, verre, céramique, cuivre ou aluminium, ce qui peut aider les distributeurs français à consolider plusieurs familles de produits auprès d’un interlocuteur unique.Sur le plan du service, SDBALLS travaille avec des clients dans plus de cinquante pays et connaît les exigences des acheteurs export : communication technique, échantillons, emballage, régularité de livraison et suivi qualité. Les certifications de gestion qualité et environnementale renforcent la confiance pour les achats industriels. Les entreprises françaises peuvent en savoir plus sur son organisation sur la page présentation de l’entreprise, découvrir les gammes disponibles dans le catalogue de produits ou examiner l’approche qualité via la page contrôle qualité et données techniques.Pour les acheteurs basés en France, la collaboration peut commencer par une demande de faisabilité. Il est conseillé de fournir le diamètre de bille, le filetage, la matière, le type de trou, la finition, la quantité annuelle estimée, le port ou la ville de livraison et les exigences de contrôle. SDBALLS peut alors aider à identifier si une solution standard suffit ou si une conception personnalisée est préférable. Cette approche convient aux fabricants, distributeurs, intégrateurs et entreprises d’assemblage qui recherchent un partenaire stable plutôt qu’un simple vendeur ponctuel.Quelle taille de filetage choisir pour une bille filetée destinée à l’assemblage ?Le choix dépend du diamètre de la bille, de la charge et de la tige utilisée. M4 et M5 conviennent aux petites pièces décoratives. M6 est très polyvalent. M8 et M10 sont préférables pour des montages plus robustes. Il faut toujours tester la bille avec la vis ou la tige réelle.Un trou borgne est-il meilleur qu’un trou traversant ?Le trou borgne est meilleur pour un embout visible, car il cache l’extrémité de la fixation. Le trou traversant est plus adapté lorsqu’une tige doit passer complètement ou lorsque le montage nécessite un réglage plus flexible. Le choix dépend donc de la fonction et de l’apparence souhaitée.Quelle matière convient le mieux aux installations extérieures en France ?L’acier inoxydable est souvent recommandé pour les environnements humides, côtiers ou exposés. Pour des zones comme Brest, La Rochelle, Marseille ou Nice, l’inox offre une meilleure sécurité contre l’oxydation. Un traitement de surface peut compléter la protection, mais ne remplace pas toujours une matière adaptée.Comment réduire le prix des billes filetées en gros ?Il faut standardiser les tailles, regrouper les commandes, choisir des finitions réalistes, négocier par paliers de volume et limiter les tolérances inutiles. Un contrat annuel avec livraisons fractionnées peut aussi améliorer le prix tout en réduisant le risque de rupture de stock.Pourquoi demander un échantillon avant la série ?L’échantillon permet de vérifier le vissage, la profondeur, l’aspect, la finition, la couleur et l’emballage. Il sert de référence pour la production. Sans échantillon validé, les risques de malentendu augmentent, surtout pour les finitions décoratives ou les filetages sur mesure.Comment contrôler la qualité à la réception ?Il faut vérifier un échantillon représentatif du lot : diamètre, filetage avec vis témoin, profondeur du trou, bavures, finition et quantité. Pour les pièces polies ou chromées, l’inspection visuelle doit être faite sous une lumière stable. Les défauts doivent être documentés avec photos et numéros de lot.Les billes filetées peuvent-elles être personnalisées ?Oui, selon la matière, le diamètre, le filetage, le type de trou, la finition et le volume. Les demandes spéciales doivent être confirmées par plan ou échantillon. Plus la personnalisation est complexe, plus la quantité minimale et le délai peuvent augmenter.Quelles tendances influenceront les achats en 2026 ?Les tendances majeures seront la traçabilité des matériaux, la réduction des substances réglementées, les finitions plus durables, l’optimisation des emballages, l’automatisation du contrôle et la recherche de fournisseurs capables de documenter leur empreinte environnementale. Les acheteurs français privilégieront davantage les partenaires fiables, transparents et capables de livrer régulièrement.Un fournisseur local français est-il toujours préférable ?Un fournisseur local peut offrir une livraison rapide et un contact direct, mais il n’est pas toujours le plus compétitif pour les gros volumes. Un fournisseur international spécialisé peut proposer une meilleure capacité industrielle. La meilleure solution dépend du volume, du délai, du niveau de personnalisation et du besoin de stock en France.Quelles informations envoyer pour obtenir un devis précis ?Il faut communiquer le diamètre de bille, la matière, le filetage, le type de trou, la profondeur, la finition, la tolérance, la quantité, l’usage prévu, le mode d’emballage et la destination en France. Plus la demande est précise, plus le devis sera fiable et comparable. -
Sphères inox creuses déco en gros pour la France
Pour un acheteur français qui recherche des sphères creuses en acier inoxydable destinées à la décoration, aux potelets, aux garde-corps, aux aménagements urbains, aux hôtels, aux centres commerciaux ou aux installations artistiques, les critères essentiels sont simples : choisir le bon diamètre, la bonne épaisseur, la nuance d’acier inoxydable adaptée à l’environnement, une finition stable, un contrôle fiable de la soudure et un fournisseur capable de livrer en volume vers la France avec une documentation claire.En pratique, les diamètres courants vont de petites boules décoratives de 19 mm à de grandes sphères de 1 000 mm ou plus. Les épaisseurs usuelles varient souvent de 0,5 mm à 3 mm selon la taille, l’usage, la rigidité attendue et le budget. Pour un usage intérieur, l’acier inoxydable 201 ou 304 peut convenir selon le niveau d’exigence. Pour un usage extérieur en France, notamment près de la Manche, de l’Atlantique, de la Méditerranée ou dans des zones urbaines polluées comme Paris, Lyon, Marseille ou Lille, l’acier inoxydable 304 est généralement recommandé, tandis que le 316 est préférable en atmosphère saline ou fortement corrosive.Les finitions les plus demandées sont le poli miroir, le brossé satiné, le titane doré, le rose doré, le noir titane et certaines couleurs obtenues par dépôt physique en phase vapeur ou par traitement décoratif. La finition miroir est très appréciée pour les halls d’immeubles, les boutiques de luxe, les hôtels de Paris, Nice, Cannes ou Courchevel. Les finitions dorées et rose doré sont souvent retenues pour les projets événementiels, les vitrines, les bars, les restaurants et les décors de marque.Le point technique à ne pas négliger est la qualité de la soudure. Une sphère creuse décorative est souvent réalisée à partir de deux demi-coques soudées, puis meulées, polies et inspectées. Une bonne fabrication doit rendre le joint discret, régulier et résistant. Le contrôle peut inclure l’inspection visuelle, le contrôle dimensionnel, le test d’étanchéité simple, la vérification de l’épaisseur, le contrôle de la nuance matière et l’essai d’emballage avant expédition.Pour les achats en gros destinés au marché français, il est conseillé de demander des échantillons, des photos de production, une confirmation des tolérances, un plan d’emballage, les conditions de palettisation et une offre indiquant clairement les remises par volume. Les ports de Fos-sur-Mer, Le Havre, Dunkerque, Marseille, Nantes-Saint-Nazaire et Anvers pour certaines chaînes logistiques frontalières sont fréquemment utilisés pour l’importation de lots industriels et décoratifs.Besoin d’achatOption conseilléeAvantagePoint de vigilanceComparaisonUsage typique en FranceDécoration intérieureInox 201 ou 304Bon rendu visuelÉviter les zones humides avec 201201 contre 304 : le 304 est plus stableMagasins, halls, vitrinesAménagement extérieurInox 304Bonne résistance généraleNettoyage périodique nécessaire304 contre acier peint : moins d’entretienPotelets, clôtures, jardinsBord de merInox 316Meilleure tenue au selCoût plus élevé316 contre 304 : meilleur en atmosphère salineCannes, La Rochelle, Saint-MaloProjet premiumPoli miroirAspect haut de gammeProtection pendant le transportMiroir contre satiné : plus brillant, plus sensibleHôtellerie, luxe, galeriesCommande répétéeProduction sur cahier des chargesStabilité entre lotsDéfinir les tolérancesStandard contre sur mesure : meilleur contrôleDistributeurs et installateursGrand diamètreEmballage bois renforcéMoins de dommagesVolume de transport importantCaisse contre carton : sécurité supérieurePlaces publiques, sculpturesCe tableau montre que le meilleur choix n’est pas seulement une question de prix unitaire. Une boule moins chère peut coûter plus cher si la nuance est mal choisie, si la finition se raye pendant le transport ou si la soudure devient visible après installation. Pour un acheteur professionnel, le bon équilibre se situe entre esthétique, tenue mécanique, régularité de lot et logistique maîtrisée.Les sphères creuses en acier inoxydable couvrent une large plage de dimensions. Les petits diamètres sont souvent utilisés pour la décoration de mobilier, les embouts de tringles, les accessoires métalliques, les luminaires et les présentoirs. Les diamètres moyens, par exemple de 50 mm à 200 mm, sont fréquents dans les garde-corps, les portails, les poteaux décoratifs, les clôtures et les structures commerciales. Les grands diamètres, de 300 mm à 1 000 mm et plus, sont employés pour l’architecture, la signalétique, l’art public, les jardins, les centres commerciaux et les décors événementiels.L’épaisseur influence la rigidité, le poids, le prix, la facilité de polissage et la résistance à la déformation. Une épaisseur fine convient aux décors non porteurs. Une épaisseur plus forte est préférable lorsqu’il existe un risque de choc, de manipulation répétée ou d’exposition extérieure. Pour les sphères de grand diamètre, une épaisseur insuffisante peut entraîner une déformation visible, notamment lors du polissage, du stockage ou du transport maritime.La nuance matière est également déterminante. L’acier inoxydable 201 peut être utilisé pour des applications intérieures économiques, mais il est moins adapté aux environnements humides ou agressifs. L’acier inoxydable 304 est le choix polyvalent pour la plupart des projets décoratifs et architecturaux en France. L’acier inoxydable 316 offre une résistance renforcée, notamment dans les zones côtières, les ports, les piscines, les terrasses d’hôtels et les espaces soumis au brouillard salin.Diamètre courantÉpaisseur indicativeNuance possibleAvantage principalComparaison techniqueApplication recommandée19 à 38 mm0,5 à 0,8 mm201, 304Léger et économiquePetit diamètre contre grand diamètre : moins de risque de déformationDécor de mobilier, accessoires40 à 76 mm0,6 à 1,0 mm201, 304Bon équilibre coût et aspect304 contre 201 : meilleure durabilitéEmbouts, tringles, présentoirs80 à 150 mm0,8 à 1,5 mm304, 316Usage décoratif polyvalent1,2 mm contre 0,8 mm : plus rigideGarde-corps, potelets, boutiques160 à 300 mm1,0 à 2,0 mm304, 316Bonne présence visuelle316 contre 304 : supérieur en bord de merJardins, hôtels, halls350 à 600 mm1,2 à 2,5 mm304, 316Impact architectural fortÉpaisseur forte contre fine : moins de bossesPlaces, centres commerciaux700 à 1 200 mm2,0 à 3,0 mm ou plus304, 316Adapté aux grands projetsFabrication standard contre renforcée : meilleure stabilitéInstallations artistiques, façadesCes valeurs sont indicatives et doivent être confirmées selon le procédé de fabrication, la tolérance demandée et le niveau de finition. Pour une sphère miroir de grand diamètre, la qualité de surface de la tôle, la précision de formage et le temps de polissage influencent fortement le résultat final. Une demande professionnelle devrait donc toujours préciser le diamètre extérieur, l’épaisseur, la nuance, la finition, la tolérance, la quantité, le type d’emballage et la destination en France.Les acheteurs français travaillant pour des projets publics ou recevant des cahiers des charges architecturaux doivent également vérifier les exigences liées à la sécurité, à l’entretien, à la résistance à la corrosion et au comportement en environnement extérieur. Les collectivités locales, les bureaux d’études, les agenceurs et les entreprises de métallerie attendent généralement une documentation plus détaillée que les revendeurs d’articles décoratifs.Le choix du fournisseur est une étape décisive. Un bon fournisseur ne se limite pas à proposer un prix bas. Il doit comprendre les applications, maîtriser la fabrication, expliquer les tolérances possibles, recommander la nuance appropriée et proposer une solution logistique adaptée aux volumes. Pour le marché français, il doit aussi être capable de répondre clairement aux questions sur l’emballage, les délais, les documents d’exportation et la répétabilité des commandes.Un fournisseur fiable doit présenter des informations cohérentes sur ses capacités de production, ses équipements, ses contrôles qualité et ses références d’exportation. Les acheteurs situés à Paris, Lyon, Toulouse, Bordeaux, Nantes, Lille, Strasbourg, Marseille ou Nice ont souvent des calendriers de chantier précis. Un retard sur des sphères destinées à des garde-corps, à une vitrine ou à un événement peut créer des coûts indirects importants. La capacité à respecter les délais est donc aussi importante que le prix.Il est recommandé de demander des photos réelles, des vidéos de contrôle, des échantillons, une fiche matière, un rapport d’inspection ou au minimum une confirmation écrite des critères d’acceptation. Pour les sphères de finition miroir, l’évaluation ne doit pas se limiter à la brillance générale. Il faut observer les traces de soudure, les ondulations, les points noirs, les rayures, les déformations et la régularité de réflexion.Critère de sélectionFournisseur faibleFournisseur fiablePourquoi c’est importantComparaisonConseil d’achatCommunication techniqueRéponses vaguesDonnées précisesRéduit les malentendusPrix seul contre solution complèteDemander une fiche détailléeÉchantillonsNon disponiblesDisponibles avant sérieValide la finitionPhoto contre échantillon : l’échantillon confirme mieuxTester avant commande importanteContrôle de soudureInspection minimaleContrôle visuel et dimensionnelÉvite les défauts visiblesSoudure brute contre soudure polie : qualité très différenteDéfinir le niveau acceptéExpérience exportDocuments incompletsProcédure claireFacilite le dédouanementExpédition improvisée contre logistique planifiéeVérifier les incoterms en françaisEmballageCarton faibleCarton renforcé ou caisseProtège la surfaceÉconomie d’emballage contre risque de rayuresAdapter au diamètreStabilité des lotsVariations fréquentesProcédés documentésImportant pour revendeursLot unique contre commande répétéeConserver une spécification écritePour un importateur français, il est utile de comparer au moins trois offres, mais la comparaison doit porter sur la même base. Un prix pour une sphère en acier inoxydable 201 de 0,6 mm ne peut pas être comparé directement à une sphère en acier inoxydable 304 de 1,0 mm avec polissage miroir et emballage renforcé. Les différences de nuance, d’épaisseur et de finition expliquent souvent des écarts de prix significatifs.La sélection d’un fournisseur doit aussi prendre en compte la capacité à accompagner les achats récurrents. Les distributeurs de composants métalliques, les fabricants de garde-corps et les entreprises de décoration préfèrent souvent construire une relation stable avec un partenaire qui connaît leurs normes internes, leurs références et leurs exigences d’emballage.La finition de surface transforme une sphère creuse en acier inoxydable en élément décoratif à forte valeur perçue. Le poli miroir donne une réflexion nette et brillante. Il est très demandé dans les projets de luxe, les halls d’hôtel, les boutiques, les salons professionnels et les décorations de Noël haut de gamme. En France, les projets à Paris, Cannes, Monaco proche, Lyon ou Bordeaux privilégient souvent ce rendu pour créer un effet moderne et premium.Le brossé satiné offre une apparence plus discrète. Il masque mieux les petites traces de manipulation et s’intègre bien dans les environnements contemporains, les bâtiments publics, les espaces de bureaux et les garde-corps. Le titane doré et le rose doré apportent une valeur décorative plus marquée. Ces finitions sont utilisées dans les vitrines, les restaurants, les bars, les hôtels, les stands d’exposition, les décors de mariage et les projets de marque.Le choix d’une finition doit être lié à l’usage final. Une sphère placée à hauteur de main dans un espace public sera davantage exposée aux traces, aux micro-rayures et aux chocs. Une sphère installée en hauteur ou dans une vitrine sera moins sollicitée. Les grandes sphères miroir nécessitent une protection renforcée, car la moindre rayure peut devenir visible sous l’éclairage.FinitionAspect visuelAvantageLimiteComparaisonUsage conseilléPoli miroirTrès brillantEffet haut de gammeSensible aux rayuresMiroir contre satiné : plus spectaculaireHôtels, vitrines, artBrossé satinéMat directionnelEntretien plus facileMoins réfléchissantSatiné contre miroir : plus discretBureaux, garde-corpsTitane doréOr chaudForte valeur décorativeDemande un contrôle couleurDoré contre inox naturel : plus luxueuxRestaurants, boutiquesRose doréTeinte douce et moderneTrès apprécié en décorationPeut varier selon lotRose doré contre doré : plus tendanceÉvénements, décors de marqueNoir titaneFoncé et élégantContraste fortTraces visibles selon usageNoir contre naturel : rendu plus designBars, galeries, signalétiqueCouleur personnaliséeSelon cahier des chargesIdentité de marqueÉchantillon indispensableStandard contre personnalisé : délai plus longProjets commerciauxPour sécuriser la couleur, il est préférable de valider un échantillon physique plutôt qu’une simple photo. Les écrans, l’éclairage et l’angle de prise de vue modifient fortement la perception du titane doré ou du rose doré. Dans une commande importante, l’acheteur peut demander que les pièces d’un même projet soient produites et finies dans le même lot afin de réduire les écarts de teinte.Les tendances 2026 montrent une demande croissante pour les finitions durables, réparables et moins consommatrices de produits chimiques. Les projets architecturaux français intègrent de plus en plus des critères de cycle de vie, d’entretien réduit et de compatibilité avec des bâtiments plus responsables. Les finitions qui conservent leur aspect avec un nettoyage raisonnable deviennent donc un argument d’achat, surtout pour les collectivités, les centres commerciaux et les chaînes hôtelières.Les projets professionnels ne se limitent pas toujours aux tailles standard. Les entreprises françaises peuvent demander des diamètres spécifiques, des trous de fixation, des inserts, des tiges soudées, des bases, des couleurs, des logos, des gravures, des emballages personnalisés ou des lots assortis. La personnalisation est particulièrement utile pour les agenceurs, les fabricants de mobilier, les marques de décoration, les installateurs de garde-corps et les distributeurs spécialisés.La fabrication selon cahier des charges doit être organisée avec précision. Le client doit transmettre un plan, une photo de référence, un usage final, une quantité, une nuance matière, une finition et des contraintes d’emballage. Le fournisseur doit vérifier la faisabilité, indiquer les tolérances réalistes, proposer un échantillon si nécessaire et confirmer le délai. Pour une marque privée, l’emballage, l’étiquette, le code article, la notice d’entretien et la protection individuelle peuvent être adaptés.Les services de personnalisation sont importants pour les projets français soumis à une identité visuelle. Une chaîne de magasins peut exiger une teinte dorée identique sur plusieurs villes. Un hôtel peut demander des sphères miroir de différents diamètres pour un hall. Un fabricant de garde-corps peut vouloir des embouts creux avec perçage constant. Une entreprise d’événementiel peut rechercher un lot léger, brillant et facile à monter.Dans ce type de projet, la communication technique est une capacité de service essentielle. Le fournisseur doit savoir traduire le besoin décoratif en paramètres industriels : diamètre, épaisseur, soudure, polissage, protection, emballage et tolérance. Cela évite les déceptions entre une image de conception et la réalité de production.SDBALLS Industry Corp accompagne ce type de demande grâce à une approche de partenaire d’approvisionnement intégré. L’entreprise est connue pour sa base industrielle dans la fabrication de billes métalliques de précision et pour sa capacité à coordonner des solutions de sphères multi-matériaux. Pour les acheteurs qui souhaitent centraliser leurs achats, cette capacité de service peut simplifier la gestion des fournisseurs, en particulier lorsque le projet combine acier inoxydable, acier au carbone, plastique, verre, céramique ou autres matériaux sphériques.Pour découvrir l’organisation et l’historique de l’entreprise, les acheteurs peuvent consulter la page présentation de SDBALLS. Cette information aide à comprendre la stabilité du fournisseur avant de lancer des demandes répétées ou des développements personnalisés.La qualité d’une sphère creuse soudée dépend de plusieurs étapes : découpe ou emboutissage des demi-coques, assemblage, soudure, meulage, polissage, nettoyage, inspection et emballage. Chaque étape peut créer un défaut si elle n’est pas maîtrisée. Les défauts courants sont les traces de soudure visibles, les bosses, les ondulations, les rayures profondes, les points noirs, les différences de couleur, les bords de perçage mal finis ou les dimensions hors tolérance.L’intégrité du joint est particulièrement importante pour les sphères décoratives miroir. Même si la sphère n’est pas utilisée comme composant sous pression, le joint doit être régulier, propre et suffisamment solide pour résister à la manipulation, au transport et à l’installation. Sur une grande sphère, une mauvaise soudure peut provoquer une ligne visible après polissage. Sur une petite sphère, un excès de matière peut créer une forme irrégulière.Les contrôles qualité peuvent inclure l’inspection visuelle sous lumière adaptée, la mesure du diamètre, la vérification de l’épaisseur, la mesure du poids, le contrôle de rondeur, l’examen du joint, le test de corrosion simplifié selon besoin, la confirmation de la nuance par analyse matière et le contrôle d’emballage. Pour les commandes importantes, un rapport avant expédition peut être utile.Les capacités technologiques d’un fabricant jouent ici un rôle central. SDBALLS s’appuie sur une longue expérience industrielle dans les billes en acier au carbone, en acier chromé et en acier inoxydable, avec des grades de précision variés. Même si les sphères décoratives creuses relèvent d’un procédé différent des billes pleines de précision, la culture du contrôle dimensionnel, de la matière et de la régularité de lot est un avantage pour les acheteurs qui recherchent une gestion rigoureuse de la qualité.Les certifications telles que ISO 9001, ISO 14001 et IATF 16949 reflètent une organisation structurée des processus. Pour un acheteur français, elles ne remplacent pas une spécification produit, mais elles indiquent que le fournisseur connaît les exigences de traçabilité, de contrôle et d’amélioration continue. Les informations relatives aux essais, à l’inspection et aux standards internes peuvent être consultées sur la page contrôle qualité et technique.ContrôleObjectifMéthode possibleDéfaut détectéComparaisonImportance pour l’acheteurInspection visuelleVérifier l’aspectLumière oblique et observationRayures, taches, soudure visibleContrôle rapide contre contrôle détaillé : précision différenteTrès élevée pour le décorMesure du diamètreConfirmer la taillePied à coulisse ou gabaritÉcart dimensionnelTolérance large contre serrée : coût différentÉlevée pour assemblageContrôle de rondeurÉvaluer la formeRotation et mesureOvalisationPetite sphère contre grande sphère : difficulté accrueÉlevée pour miroirVérification de soudureAssurer l’intégritéObservation, meulage contrôléLigne, fissure, surépaisseurSoudure visible contre invisible : valeur esthétiqueCritiqueAnalyse matièreConfirmer la nuanceSpectromètre ou certificatSubstitution matière304 contre 201 : résistance différenteCritique en extérieurContrôle d’emballageProtéger le transportEssai de calage et vérificationRayures, chocs, frottementsProtection individuelle contre vrac : sécurité supérieureTrès élevée à l’exportUn contrôle efficace repose sur des critères acceptés avant production. Il faut éviter les expressions trop subjectives comme « très beau poli » ou « qualité parfaite ». Il est préférable d’indiquer le niveau de brillance souhaité, la distance d’observation, la tolérance de diamètre, le type de défaut refusé et la méthode d’emballage. Cette précision permet au fournisseur et à l’acheteur d’évaluer le lot sur une base commune.Le prix d’une sphère creuse en acier inoxydable dépend de nombreux facteurs : diamètre, épaisseur, nuance, finition, quantité, tolérance, complexité de personnalisation, emballage et conditions de transport. Les petits diamètres standard en finition simple sont généralement plus économiques. Les grandes sphères miroir, les finitions titane doré, les lots personnalisés et les emballages renforcés augmentent le coût unitaire.La quantité minimale de commande varie selon la taille et la disponibilité. Pour certaines dimensions standard, le fournisseur peut accepter une quantité plus flexible, surtout pour un premier essai. Pour une finition spéciale, une couleur personnalisée ou un diamètre non standard, la quantité minimale peut être plus élevée, car la production nécessite des réglages, des essais et parfois un traitement de surface par lot.Les remises par volume doivent être analysées avec attention. Une remise importante sur le prix unitaire peut être compensée par un coût de transport plus élevé si les sphères sont volumineuses. Les grands diamètres occupent beaucoup d’espace dans un conteneur, même lorsqu’ils sont creux. Pour la France, le coût rendu à destination doit donc intégrer le fret maritime, l’assurance, les droits éventuels, la manutention portuaire, le transport intérieur et les risques de dommage.Un bon fournisseur peut proposer plusieurs scénarios : petite commande d’essai, commande moyenne pour validation commerciale, commande en gros avec remise, ou programme annuel avec livraisons fractionnées. Pour un distributeur français, un contrat annuel peut réduire les ruptures de stock et stabiliser les coûts. Pour un projet de chantier, une livraison unique peut être plus simple.La tendance 2026 favorise aussi les achats mieux planifiés. Les fluctuations du fret, les exigences environnementales, la surveillance des chaînes d’approvisionnement et la pression sur les délais incitent les acheteurs à établir des prévisions. Les fournisseurs capables de gérer la planification, la consolidation et les lots répétables auront un avantage net.Les acheteurs peuvent consulter la gamme générale de produits et solutions de sphères via la page catalogue des produits SDBALLS. Cela permet d’identifier les familles de produits complémentaires et d’organiser un approvisionnement plus cohérent.L’emballage est un sujet crucial pour les sphères creuses décoratives, surtout lorsqu’elles ont une finition miroir ou colorée. Une sphère peut être correctement fabriquée mais arriver rayée si elle n’est pas protégée contre les frottements, les vibrations et les chocs. Les protections courantes comprennent le film plastique, le papier doux, la mousse, le séparateur individuel, le carton renforcé, la caisse en bois, la palette et le calage interne.Pour les grands diamètres, la question n’est pas seulement la protection de surface. Il faut aussi éviter la déformation. Une sphère de grande taille avec une paroi fine peut être sensible à une pression localisée. Le calage doit soutenir la pièce sans créer de point dur. Les caisses doivent être conçues pour le transport maritime, le stockage portuaire, la manutention par chariot élévateur et le transport routier vers l’entrepôt ou le chantier.Les routes logistiques vers la France peuvent passer par les ports du Havre, de Fos-sur-Mer, de Marseille, de Dunkerque ou de Nantes-Saint-Nazaire. Pour certains importateurs du nord et de l’est de la France, les ports d’Anvers ou de Rotterdam peuvent aussi être utilisés avant transport routier vers Lille, Metz, Strasbourg, Reims ou Paris. Le choix dépend du coût, du délai, du transitaire et de l’adresse finale.Les documents logistiques doivent être cohérents : facture commerciale, liste de colisage, informations de poids et volume, codes douaniers, certificat d’origine si nécessaire et instructions de manutention. Pour les sphères de grand diamètre, il est utile de recevoir un plan de chargement ou au moins des photos des caisses avant expédition.Une entreprise qui exporte régulièrement comprend que la logistique fait partie de la qualité. Un emballage insuffisant peut annuler l’avantage d’un bon prix. À l’inverse, un emballage excessif peut augmenter inutilement le volume et le coût de fret. Le meilleur choix est donc un emballage proportionné au diamètre, à la finition, à la valeur du lot et au mode de transport.Les politiques européennes et françaises évoluent vers une réduction des emballages non recyclables et une meilleure gestion des déchets. En 2026, les acheteurs devraient accorder plus d’attention aux matériaux recyclables, aux caisses réutilisables, à l’optimisation du volume et à la documentation environnementale. Pour les projets publics ou les grandes enseignes, cet aspect peut devenir un critère de sélection au même titre que le prix et le délai.SDBALLS Industry Corp, également connue sous le nom de Shandong SDBALLS Industry Corp Ltd., est un fabricant professionnel de billes en acier et un partenaire d’approvisionnement intégré basé à Tai’an, dans la province du Shandong, en Chine. Depuis 1996, l’entreprise développe une expérience industrielle solide dans les billes en acier au carbone, en acier chromé et en acier inoxydable, avec des niveaux de précision allant des applications exigeantes aux usages plus généraux.Sur le plan des capacités de fabrication, SDBALLS exploite trois sites de production et dispose d’une capacité annuelle supérieure à 5 000 tonnes. Cette base permet de servir des clients dans plus de 50 pays et d’accompagner des marchés variés : composants mécaniques, roulements, automobile, quincaillerie, systèmes de transfert à billes, roulettes, glissières, applications de broyage et solutions de sphères décoratives ou fonctionnelles selon les besoins d’approvisionnement.Sur le plan technologique, l’entreprise met l’accent sur le contrôle des matières, la régularité dimensionnelle, la stabilité des procédés et l’inspection. Cette culture de précision est utile pour les acheteurs de sphères creuses décoratives, car elle favorise une approche structurée de la nuance, de la tolérance, de la finition et de la traçabilité. Les certifications ISO 9001, ISO 14001 et IATF 16949 soutiennent une organisation orientée qualité, environnement et amélioration continue.Sur le plan des services, SDBALLS aide les acheteurs internationaux à consolider leurs achats de sphères en différents matériaux, notamment acier, acier inoxydable, plastique, verre, céramique, cuivre et aluminium selon les projets. Pour les clients français, cette approche peut réduire le nombre d’interlocuteurs, simplifier la communication, faciliter la consolidation logistique et améliorer la cohérence entre plusieurs familles de produits.L’entreprise propose également des solutions de grenaille d’acier sans plomb pour les marchés de la chasse et des activités extérieures, avec des options recuites et plaquées conformes aux exigences de dureté attendues sur les marchés européens et américains. Cette diversification montre une capacité à répondre à des cahiers des charges réglementaires et techniques différents.Les acheteurs qui souhaitent relier les sphères métalliques à des usages précis peuvent consulter les applications industrielles et décoratives. Cette ressource aide à mieux définir le besoin avant de demander un devis, notamment lorsque le projet combine décoration, résistance, assemblage et logistique.Quelle nuance choisir pour une sphère creuse décorative en France ?Pour un usage intérieur sec, l’acier inoxydable 201 peut être envisagé si le budget est prioritaire. Pour un usage général, l’acier inoxydable 304 est plus sûr. Pour le bord de mer, les piscines, les ports et les zones fortement exposées, l’acier inoxydable 316 est recommandé.Le poli miroir convient-il à l’extérieur ?Oui, à condition de choisir une nuance adaptée, de protéger la surface pendant le transport et de prévoir un entretien. En extérieur urbain ou marin, les dépôts de poussière, sel ou pollution doivent être nettoyés périodiquement pour préserver l’aspect.Les sphères creuses sont-elles toujours soudées ?Beaucoup de sphères creuses décoratives sont fabriquées à partir de deux demi-coques soudées. La qualité finale dépend du formage, de la soudure, du meulage et du polissage. Pour les finitions haut de gamme, le joint doit être très discret.Peut-on commander des diamètres personnalisés ?Oui, selon faisabilité. Les dimensions non standard peuvent nécessiter un outillage, un délai plus long ou une quantité minimale plus élevée. Il est préférable de transmettre un plan ou une description complète.Quelle est la quantité minimale de commande ?Elle dépend du diamètre, de la finition et du stock disponible. Les tailles standard peuvent être plus flexibles. Les couleurs spéciales, les grands diamètres et les pièces personnalisées demandent souvent une quantité minimale plus importante.Comment éviter les rayures pendant le transport vers la France ?Il faut utiliser une protection individuelle, un calage adapté, des cartons renforcés ou des caisses en bois selon la taille. Pour les sphères miroir ou titane doré, l’emballage doit empêcher tout frottement entre les pièces.Quels ports sont courants pour l’importation ?Le Havre, Fos-sur-Mer, Marseille, Dunkerque et Nantes-Saint-Nazaire sont des options fréquentes. Selon l’adresse finale, Anvers ou Rotterdam peuvent aussi être pertinents pour le nord et l’est de la France.Comment comparer deux devis ?Il faut vérifier que les devis portent sur le même diamètre, la même épaisseur, la même nuance, la même finition, la même quantité, le même emballage et les mêmes conditions de transport. Sinon, la comparaison du prix unitaire peut être trompeuse.Les sphères peuvent-elles recevoir un logo ou un emballage de marque privée ?Oui, selon le type de finition, la surface disponible et la quantité. L’emballage personnalisé, les étiquettes, les codes articles et les notices d’entretien peuvent être intégrés à un projet de distribution.Quelles tendances faut-il anticiper pour 2026 ?Les acheteurs devraient anticiper une demande plus forte pour les matériaux durables, les emballages recyclables, la traçabilité, les finitions résistantes, les achats planifiés et les fournisseurs capables de documenter leur qualité et leur impact environnemental.