Bolas huecas inoxidables para proyectos en España
Acerca del autor
Somos SD Ball, un fabricante profesional dedicado a ofrecer soluciones de bolas de acero de alta precisión a nivel mundial. Con años de experiencia, nos especializamos en procesos de producción avanzados, un estricto control de calidad y soluciones personalizadas para diversas aplicaciones industriales. Desde la selección de materiales hasta la inspección final, proporcionamos productos fiables y un rendimiento constante para ayudar a nuestros clientes a lograr mayor eficiencia, durabilidad y calidad.
Compartir
Tabla de contenido
Categoría de producto
Artículos relacionados
-
Bolas roscadas para fijación industrial fiable en España
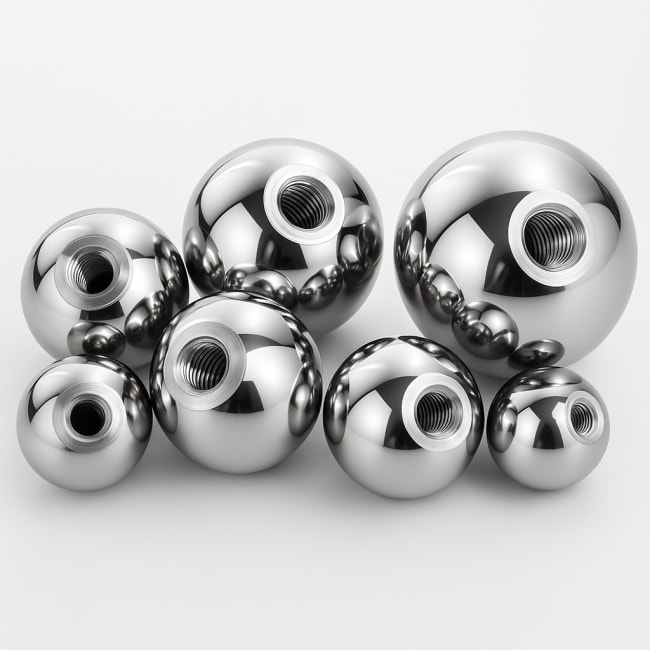
Para compradores, responsables de ingeniería y equipos de compras industriales en España, la elección de un proveedor de bolas roscadas debe basarse en cuatro factores principales: especificación de rosca, material, tolerancia dimensional y capacidad real de suministro. Una bola roscada no es simplemente una esfera con un taladro; es un componente funcional que puede intervenir en posicionamiento, bloqueo, apoyo, articulación, montaje rápido o ajuste fino dentro de utillajes, automatización, maquinaria especial y sistemas de ensamblaje.En el mercado español, las consultas más habituales se concentran en bolas roscadas métricas de M3 a M20, con rosca interior o exterior, fabricadas en acero al carbono, acero cromado, acero inoxidable, latón, aluminio, plástico técnico o materiales especiales. Para aplicaciones de fixture, útiles de control, topes mecánicos, brazos de sujeción o soportes de posicionamiento, los materiales metálicos siguen siendo los más demandados por su resistencia, estabilidad y durabilidad.Si el proyecto requiere piezas estándar, el comprador suele priorizar disponibilidad, precio unitario y plazo de entrega. Si el proyecto exige bolas roscadas personalizadas, el análisis debe incluir plano técnico, diámetro de esfera, profundidad de rosca, concentricidad, rugosidad, tratamiento térmico, recubrimiento superficial, grado de precisión, embalaje y controles documentados. En sectores como automoción, robótica, maquinaria de envasado, equipos médicos o líneas de montaje electrónico, una desviación mínima puede afectar a la repetibilidad del sistema.Una estrategia eficaz para España consiste en combinar proveedores locales para entregas urgentes y fabricantes especializados internacionales para series medias, grandes volúmenes o desarrollos a medida. Empresas con experiencia en bolas de precisión, como SDBALLS Industry Corp, aportan valor cuando el proyecto exige estabilidad de lote, trazabilidad, control de calidad y capacidad de producción constante. La compañía fabrica bolas de acero al carbono, acero al cromo e inoxidable en grados de G10 a G1000, y además actúa como socio integrado para el suministro de esferas en otros materiales.Criterio de compraOpción recomendadaFrente a alternativaImpacto en EspañaRoscas estándarM3 a M20 métricasFrente a roscas especiales sin stockMenor plazo para Barcelona, Madrid, Valencia o BilbaoMaterial anticorrosiónAcero inoxidable AISI 304 o 316Frente a acero al carbono sin recubrimientoMejor para alimentación, exterior y zonas costerasAlta durezaAcero al cromo endurecidoFrente a latón o aluminioMayor vida útil en útiles de posicionamientoCoste competitivoAcero al carbono cincadoFrente a inoxidable mecanizadoAdecuado para montaje general y series grandesPeso reducidoAluminio o plástico técnicoFrente a acero macizoÚtil en robótica ligera y manipuladoresProyecto críticoProveedor con certificados y mediciónFrente a compra genérica sin trazabilidadReduce rechazos en auditorías industrialesLa respuesta breve es clara: para fixture industrial en España, seleccione bolas roscadas con rosca métrica normalizada, material compatible con el entorno de trabajo, tolerancias verificables y un proveedor capaz de entregar tanto muestras como producción repetitiva. En pedidos a medida, el plano técnico y el control de calidad son más importantes que el precio inicial.Las bolas roscadas empleadas en sistemas de fijación industrial suelen fabricarse con roscas métricas ISO, ya que la mayor parte de la maquinaria, utillajes y componentes comerciales utilizados en España siguen este sistema. Los tamaños más frecuentes van desde M3, para dispositivos pequeños o elementos de ajuste fino, hasta M20, para aplicaciones robustas de bloqueo, apoyo o montaje estructural. También pueden solicitarse roscas más grandes, roscas finas, roscas en pulgadas o diseños especiales cuando el conjunto mecánico lo requiere.La especificación de rosca debe incluir diámetro nominal, paso, tipo de rosca, sentido de giro, longitud útil, profundidad de taladro, chaflán de entrada, tolerancia y acabado superficial. En una bola con rosca interior, el taladro debe mantener suficiente pared resistente para evitar fisuras o deformaciones. En una bola con espárrago roscado, la unión entre la esfera y el vástago debe soportar el par de apriete y las cargas de servicio.En España, muchas empresas de maquinaria especial ubicadas en País Vasco, Cataluña, Navarra, Aragón, Comunidad Valenciana y Madrid solicitan bolas roscadas para prototipos, útiles de soldadura, bancos de ensayo y sistemas de transferencia. En estos casos, la rosca no puede evaluarse de forma aislada; debe relacionarse con la esfera, el asiento, la carga, el ciclo de trabajo y el entorno de montaje.Tamaño de roscaUso habitualVentajaFrente a otros tamañosM3Microposicionamiento, electrónica, instrumentosOcupa poco espacioFrente a M6, soporta menos cargaM4Utillajes ligeros y soportes pequeñosBuen equilibrio entre tamaño y resistenciaFrente a M3, ofrece mejor agarreM5Montaje modular y fijaciones compactasMuy común en automatizaciónFrente a M8, reduce pesoM6Topes, apoyos, bridas y dispositivos de ajusteAmplia disponibilidadFrente a roscas especiales, reduce costeM8Fixture industrial y maquinaria generalAlta resistencia para tamaño medioFrente a M6, mejora capacidad de aprieteM10Útiles de soldadura, posicionadores y soportesRobustez elevadaFrente a M12, ocupa menos volumenM12Montaje pesado y sistemas de bloqueoBuena capacidad mecánicaFrente a M10, soporta mayor cargaM16Aplicaciones estructurales y equipos grandesGran resistenciaFrente a M20, permite diseño más compactoM20Maquinaria pesada y fijaciones de alta cargaMáxima robustez estándarFrente a M12, exige más espacio y parLas opciones personalizadas incluyen rosca ciega, rosca pasante, doble rosca, rosca excéntrica, rosca con taladro transversal, ranura para montaje, plano mecanizado en la esfera, taladro escalonado, rosca fina para ajuste preciso o rosca izquierda para mecanismos específicos. Para evitar errores, el comprador debe enviar un plano con cotas críticas y notas técnicas. Cuando no exista plano, se recomienda al menos una ficha con diámetro de bola, tipo de material, rosca, profundidad, tolerancia, cantidad, aplicación y requisitos de inspección.En operaciones de exportación hacia España, los puertos de Valencia, Barcelona, Bilbao y Algeciras son puntos logísticos habituales para cargas industriales. Para pedidos urgentes, el transporte aéreo hacia Madrid o Barcelona puede ser una solución, aunque el coste aumenta. Por ello, en roscas normalizadas conviene mantener una previsión de consumo y en roscas personalizadas se recomienda validar muestras antes de lanzar una producción grande.El material determina resistencia, dureza, comportamiento frente a corrosión, peso, coste, magnetismo y vida útil. En bolas roscadas para fixture, no siempre el material más caro es el más adecuado. Una bola de acero inoxidable puede ser indispensable en ambientes húmedos, pero innecesaria en una línea interior seca donde un acero al carbono cincado cumple correctamente. Del mismo modo, una bola de acero al cromo endurecido puede ser excelente para desgaste, pero no siempre es la mejor opción si se requiere mecanizado posterior o soldabilidad.El acero al carbono se utiliza ampliamente por su coste competitivo, disponibilidad y buena capacidad de fabricación. Puede recibir recubrimientos como cincado, niquelado, fosfatado o pavonado para mejorar la protección superficial. Es habitual en fijaciones generales, mecanismos de ajuste, asas, mandos, soportes y elementos de montaje industrial.El acero al cromo se asocia a dureza, precisión y resistencia al desgaste. Es habitual en bolas de precisión para rodamientos, sistemas de transferencia, elementos de rodadura y aplicaciones donde la superficie debe mantener forma estable. Cuando se combina con rosca, exige un proceso controlado para evitar daños durante el mecanizado.El acero inoxidable es recomendable para plantas alimentarias, equipos farmacéuticos, maquinaria de lavado, ambientes marinos, instalaciones exteriores y zonas con presencia de humedad. En España, su demanda es alta en sectores como alimentación en Murcia, Comunidad Valenciana, Cataluña, Galicia y Andalucía, así como en equipos destinados a exportación europea.MaterialAplicación recomendadaVentaja principalFrente a otro materialAcero al carbonoMontaje general, utillajes, soportesCoste competitivoFrente a inoxidable, menor resistencia a corrosiónAcero al cromoAlta dureza, desgaste, precisiónExcelente estabilidad superficialFrente a carbono, mejor resistencia al desgasteAcero inoxidable 304Ambientes húmedos y maquinaria limpiaBuena resistencia a corrosiónFrente a 316, menor protección en ambientes salinosAcero inoxidable 316Entornos marinos, químicos o exigentesProtección superiorFrente a 304, mayor costeLatónComponentes decorativos, baja fricción, no chispaBuena maquinabilidadFrente a acero, menor resistencia mecánicaAluminioRobótica ligera y equipos móvilesPeso reducidoFrente a acero, menor durezaPlástico técnicoProtección de superficies y aislamientoNo raya piezas delicadasFrente a metal, menor capacidad de cargaCerámicaAmbientes especiales, aislamiento, químicaAlta resistencia a corrosiónFrente a acero, coste y fragilidad superioresLa selección debe contemplar también el tratamiento superficial. En zonas industriales interiores de Madrid, Zaragoza o Valladolid, un acero al carbono tratado puede ser suficiente. En zonas costeras como Vigo, A Coruña, Cádiz, Málaga, Tarragona o Castellón, el acero inoxidable o recubrimientos reforzados pueden evitar oxidación prematura. Para maquinaria alimentaria, además del material, se deben evaluar limpieza, rugosidad, ausencia de contaminantes y compatibilidad con detergentes industriales.SDBALLS cuenta con experiencia en fabricación de bolas de acero al carbono, acero cromado y acero inoxidable, lo que permite orientar al comprador según uso real y no solo por catálogo. Además, su capacidad como socio de suministro integrado facilita la consolidación de esferas de plástico, vidrio, cerámica, cobre o aluminio cuando el proyecto incluye varios materiales. Esta combinación resulta útil para fabricantes españoles que desean simplificar compras sin perder control técnico.La tolerancia en una bola roscada afecta al montaje, al juego funcional, a la repetibilidad y al desgaste. En muchas aplicaciones de fijación, una tolerancia amplia puede ser aceptable; en posicionamiento, medición o automatización, una desviación pequeña puede causar errores acumulados. Por ello, el comprador debe distinguir entre bolas comerciales de uso general y bolas de precisión para conjuntos críticos.Los grados de precisión en bolas industriales se expresan con designaciones como G10, G16, G25, G40, G100, G200, G500 o G1000, dependiendo de la norma y del uso. Un grado más fino indica mejor control de diámetro, esfericidad, rugosidad y variación entre piezas. Sin embargo, cuando se mecaniza una rosca en una bola, también deben controlarse la posición del taladro, la perpendicularidad, la concentricidad y el acabado de la entrada de rosca.No todos los proyectos necesitan grado G10. Para un mando de apriete manual o un apoyo visual, G500 o G1000 puede ser suficiente. Para un sistema de posicionamiento repetitivo, un soporte de medición o una unidad de transferencia de alta precisión, puede ser necesario un grado superior, acompañado de inspección documental.Grado o requisitoUso típicoVentajaFrente a grado inferior o superiorG10Alta precisión, rodadura crítica, mediciónMáxima uniformidadFrente a G100, coste mayor pero precisión superiorG25Automatización precisa y mecanismos finosBuen equilibrio técnicoFrente a G10, menor costeG100Montaje industrial con exigencia mediaDisponibilidad ampliaFrente a G500, mejor control dimensionalG200Fixture general, apoyos, sistemas de bloqueoCoste razonableFrente a G1000, mayor consistenciaG500Hardware, mandos, aplicaciones no críticasPrecio competitivoFrente a G100, menor precisiónG1000Uso general y grandes volúmenesMuy económicoFrente a G10, no apto para precisión críticaRosca 6H interiorUniones métricas estándarAjuste fiableFrente a rosca sin calibrar, mejor montajeControl de concentricidadPosicionamiento y rotaciónReduce vibración y erroresFrente a taladro libre, mejora repetibilidadEn una auditoría técnica, los compradores españoles suelen solicitar certificados de material, informes de medición, control de dureza, verificación de rosca con calibres pasa-no pasa, inspección visual y trazabilidad de lote. En automoción, el nivel de exigencia puede incluir planes de control, análisis de riesgo, aprobación de primera muestra y documentación de proceso. La certificación IATF 16949 de un proveedor es especialmente relevante cuando las piezas entran en cadenas de suministro de vehículos o componentes asociados.La tolerancia adecuada también depende del método de montaje. Una bola roscada que se aprieta manualmente puede admitir una especificación menos estricta que una bola insertada en un sistema automatizado con actuadores, sensores y ciclos repetidos. En maquinaria de envasado, transferencia o ensamblaje, la repetibilidad de posición puede afectar directamente a paradas de línea y costes de mantenimiento.Para evitar sobrecostes, conviene definir tolerancias funcionales y no únicamente tolerancias máximas. Pedir el grado más alto sin necesidad real aumenta precio y plazo. Pedir tolerancias demasiado amplias en un componente crítico puede generar rechazos, reprocesos y fallos en campo. Un proveedor experimentado debe ayudar a encontrar el punto técnico y económico adecuado.Las bolas roscadas personalizadas requieren capacidades de taladrado, mecanizado, roscado, acabado, limpieza e inspección. La dificultad aumenta cuando el diámetro de bola es pequeño, la profundidad de rosca es elevada, el material es duro o el taladro debe mantenerse perfectamente centrado. También pueden aparecer retos cuando se solicita una rosca ciega profunda, una rosca en ambos lados, un taladro transversal o una combinación de esfera y plano mecanizado.Los fabricantes líderes no solo producen la bola base; también controlan el proceso completo para que el componente final cumpla la función prevista. En proyectos industriales, esto incluye revisión de plano, propuesta de tolerancias, fabricación de muestra, inspección inicial, producción por lote, embalaje identificado y soporte posventa. Para series grandes, el diseño de útiles y el control estadístico de proceso son fundamentales.Las capacidades tecnológicas de SDBALLS se apoyan en más de tres décadas de experiencia en bolas de precisión. La empresa produce bolas en diferentes grados, desde alta precisión hasta aplicaciones generales, y mantiene sistemas de calidad certificados. Esta base técnica es importante porque una bola roscada parte de una esfera que debe tener geometría estable antes de ser taladrada o transformada. Cuando el cliente español necesita un desarrollo especial, la comunicación entre ingeniería, calidad y producción ayuda a reducir iteraciones.Entre las operaciones personalizadas más habituales se encuentran el taladro axial, rosca interior, inserto roscado, espárrago montado, rosca exterior integrada, mecanizado de plano, pulido posterior, tratamiento térmico, recubrimiento anticorrosivo, marcado por lote y embalaje específico. La viabilidad depende del diámetro de bola, material, cantidad y precisión requerida.Capacidad personalizadaAplicaciónVentajaFrente a pieza estándarRosca interior ciegaMandos, apoyos y fijaciones ocultasAspecto limpio y montaje seguroFrente a rosca pasante, evita salida visibleRosca interior pasanteAjuste en varillas y ejesMayor flexibilidad de montajeFrente a ciega, permite regulación completaEspárrago roscadoMontaje rápido en bases y brazosInstalación directaFrente a bola sin vástago, reduce componentesTaladro transversalPasadores, bloqueo o conexión secundariaAñade función mecánicaFrente a taladro simple, aumenta versatilidadPlano mecanizadoApoyo, apriete con llave o orientaciónMejora control de montajeFrente a esfera completa, facilita manipulaciónRecubrimiento especialCorrosión, estética o baja fricciónAdapta la pieza al entornoFrente a pieza sin recubrir, prolonga vida útilSelección por loteMontajes de precisiónUniformidad entre piezasFrente a lote mixto, reduce variaciónPara compradores en España, una buena práctica consiste en solicitar una muestra funcional antes de aprobar una serie. La muestra debe probarse en el conjunto real, no solo medirse en laboratorio. Esto permite comprobar rosca, par de apriete, interferencias, estética, resistencia y facilidad de montaje. En proyectos de exportación, también se deben confirmar requisitos de embalaje, etiquetado, código arancelario y documentación comercial.La colaboración temprana con el fabricante reduce riesgos. Si el plano exige una rosca demasiado profunda en una bola pequeña, el proveedor puede proponer un diámetro mayor, un material distinto o una solución con inserto. Si la tolerancia de concentricidad es muy estricta, puede recomendarse un proceso de mecanizado específico. La compra técnica debe entenderse como una decisión de ingeniería, no solo como negociación de precio.La selección de proveedores de bolas roscadas para España debe incluir una evaluación de calidad y capacidad. Un proveedor puede ofrecer un precio atractivo, pero si no controla materia prima, dureza, esfericidad, rosca, recubrimiento y embalaje, el coste real puede aumentar por rechazos o retrasos. En sectores regulados o con clientes finales exigentes, la falta de documentación puede impedir la aprobación del componente.Una auditoría de proveedor debe revisar certificaciones, historial de producción, equipos de medición, trazabilidad, control de no conformidades, estabilidad de personal técnico, capacidad de respuesta y experiencia exportadora. Para empresas españolas que compran en Asia, también es importante evaluar comunicación, embalaje marítimo, gestión documental y capacidad de mantener especificaciones entre lotes.SDBALLS opera varias instalaciones productivas en Shandong y dispone de una capacidad anual superior a 5.000 toneladas. Su experiencia desde 1996 en fabricación de bolas de acero permite atender tanto pedidos estándar como necesidades industriales más complejas. Esta capacidad de fabricación es relevante para compradores que requieren continuidad, planificación anual o entregas parciales. Además, sus certificaciones ISO 9001, ISO 14001 e IATF 16949 ofrecen una base de confianza para sectores con requisitos de calidad, medio ambiente y automoción.En una evaluación comparativa, conviene distinguir entre distribuidor, taller de mecanizado, fabricante de bolas y socio integrado de suministro. Cada perfil tiene ventajas. Un distribuidor local puede responder rápido con piezas en stock. Un taller local puede modificar pequeñas cantidades. Un fabricante especializado puede garantizar estabilidad en volumen. Un socio integrado puede coordinar varios materiales y simplificar compras internacionales.Tipo de proveedorVentajaLimitaciónFrente a otra opciónDistribuidor españolEntrega rápida y atención localMenor personalizaciónFrente a fabricante, menos control de origenTaller de mecanizado localFlexibilidad en prototiposCoste alto en volumenFrente a producción masiva, menos competitivoFabricante de bolasControl de geometría y materialPlazo mayor si es internacionalFrente a distribuidor, mejor estabilidad técnicaProveedor integradoConsolida materiales y referenciasRequiere coordinación inicialFrente a múltiples compras, reduce gestiónProveedor sin certificaciónPrecio inicial bajoRiesgo documental y de calidadFrente a certificado, menor confianzaProveedor certificadoTrazabilidad y procesos controladosPuede tener coste superiorFrente a no certificado, reduce riesgo globalLa capacidad productiva no debe medirse solo en toneladas o unidades. También importa la capacidad de cambiar de referencia, mantener tolerancias, gestionar picos de demanda y entregar embalaje adecuado. Para clientes españoles con planificación estacional, por ejemplo en maquinaria agrícola, automoción o bienes de equipo, la previsión de demanda ayuda a evitar urgencias y sobrecostes logísticos.En 2026, la auditoría de proveedores estará cada vez más vinculada a sostenibilidad, trazabilidad de materiales, reducción de residuos, cumplimiento ambiental y transparencia de la cadena de suministro. La presión normativa europea impulsa a las empresas españolas a trabajar con socios que puedan demostrar procesos responsables, no solo precios competitivos. La certificación ambiental, la eficiencia energética y los embalajes reciclables serán factores de decisión cada vez más visibles.El plazo de entrega depende de si la bola roscada es estándar o personalizada. Las referencias estándar pueden estar disponibles en stock del distribuidor o del fabricante, especialmente en medidas métricas comunes y materiales habituales. Las piezas personalizadas requieren revisión técnica, confirmación de plano, fabricación de herramientas si procede, producción de muestra, aprobación, fabricación en serie, inspección y transporte.En España, los compradores suelen equilibrar plazo y coste. Para una parada de línea en una planta de automoción en Valladolid, Zaragoza, Martorell o Vigo, la prioridad puede ser la entrega inmediata. Para un nuevo proyecto de maquinaria en Bilbao, Barcelona o Valencia, puede ser más conveniente planificar una producción a medida con mejor precio y documentación completa.El pedido mínimo también varía. En piezas estándar, puede aceptarse una cantidad pequeña. En piezas a medida, el pedido mínimo depende del coste de preparación, herramientas, material, control y embalaje. Aunque una cantidad baja parezca atractiva, el precio unitario puede ser alto. Para series repetitivas, negociar escalados de cantidad ayuda a optimizar el coste total.Tipo de pedidoPlazo orientativoPedido mínimo habitualFrente a la alternativaReferencia estándar en almacén local1 a 5 días laborablesMuy bajoFrente a importación, máxima rapidezReferencia estándar de fabricante2 a 5 semanasBajo o medioFrente a local, mejor coste en volumenMaterial especial estándar3 a 6 semanasMedioFrente a material común, plazo mayorRosca personalizada simple4 a 8 semanasMedioFrente a estándar, mayor ajuste al diseñoDiseño complejo con muestra6 a 12 semanasMedio o altoFrente a compra directa, reduce riesgo técnicoProducción anual programadaEntregas parciales acordadasNegociableFrente a pedidos urgentes, mejora coste y estabilidadLos costes logísticos también influyen. El transporte marítimo hacia Valencia, Barcelona, Bilbao o Algeciras es adecuado para grandes volúmenes y planificación anticipada. El transporte aéreo hacia Madrid-Barajas o Barcelona-El Prat es útil para muestras o urgencias. Para clientes con consumo regular, una solución eficiente consiste en mantener stock de seguridad en España y programar reposiciones desde fábrica.La documentación comercial debe incluir factura, lista de embalaje, certificado de origen si se requiere, informes de calidad y especificaciones acordadas. En pedidos con varios tipos de bolas roscadas, el etiquetado por referencia evita errores en recepción. El embalaje debe proteger contra golpes, humedad, mezcla de lotes y corrosión durante transporte marítimo.Una recomendación práctica es no comparar únicamente el precio unitario. El coste total incluye incidencias, inspección de entrada, retrasos, reprocesos, inventario y vida útil. Una bola roscada más barata que falla en montaje puede costar más que una pieza correctamente especificada desde el inicio.Las bolas roscadas se utilizan en múltiples aplicaciones industriales porque combinan una geometría de contacto favorable con la posibilidad de fijación mecánica. La esfera permite apoyo, giro, deslizamiento, orientación o contacto puntual; la rosca permite integración en estructuras, bases, brazos, varillas o soportes. Esta combinación resulta especialmente útil en automatización, posicionamiento y ensamblaje mecánico.En automatización, las bolas roscadas pueden actuar como apoyos regulables, puntos de contacto, topes, elementos de sujeción, extremos de varillas, mandos o partes de manipuladores. En sistemas de posicionamiento, ayudan a repetir una referencia mecánica con baja fricción o contacto controlado. En ensamblaje, facilitan montajes desmontables, ajustes rápidos y conexiones compactas.Las aplicaciones en España se distribuyen por sectores. En automoción, son comunes en útiles de soldadura, bancos de control, líneas de ensamblaje y dispositivos de manipulación. En alimentación y envase, aparecen en maquinaria de transporte, ajuste de guías y elementos de cambio rápido. En energía renovable, se usan en equipos auxiliares, utillajes de montaje y sistemas de inspección. En logística y transporte interno, pueden formar parte de mesas de transferencia, soportes y mecanismos de guiado.Las bolas de precisión fabricadas por SDBALLS se aplican en ruedas giratorias, sistemas deslizantes, unidades de transferencia por bola, rodamientos, componentes automotrices y equipos industriales. Esta experiencia en aplicaciones mecánicas permite comprender las exigencias reales de contacto, carga, desgaste y estabilidad dimensional, que son igualmente importantes cuando la esfera incorpora rosca.IndustriaUso de la bola roscadaRequisito claveFrente a solución alternativaAutomociónÚtiles de soldadura y controlRepetibilidad y trazabilidadFrente a pieza genérica, exige documentaciónRobóticaExtremos de brazos y apoyos ligerosPeso y precisiónFrente a bloque macizo, mejora movilidadAlimentaciónAjustes de guías y maquinaria lavableInoxidable y limpiezaFrente a carbono, reduce corrosiónEnvasadoCambios rápidos y topes regulablesRapidez de ajusteFrente a fijación fija, mejora flexibilidadMaquinaria especialPosicionadores y soportes a medidaPersonalizaciónFrente a catálogo cerrado, adapta el diseñoLogística internaTransferencia, apoyo y guiadoResistencia al desgasteFrente a apoyo plano, reduce fricción puntualEquipos médicosMecanismos de ajuste y soportesAcabado y limpiezaFrente a pieza rugosa, mejora higieneUn caso práctico puede encontrarse en una empresa de maquinaria de envasado de la Comunidad Valenciana que necesita ajustar guías para formatos de botella. Una bola roscada inoxidable con rosca M8 permite contacto suave, regulación rápida y resistencia a lavados. Frente a un tornillo plano, reduce marcas sobre piezas y facilita cambios de formato.Otro ejemplo es un fabricante de utillajes de soldadura en País Vasco. Para posicionar subconjuntos metálicos, utiliza bolas roscadas de acero endurecido con tolerancia controlada. La esfera ofrece contacto repetible y la rosca permite sustitución rápida cuando aparece desgaste. Frente a un apoyo mecanizado fijo, el sistema reduce tiempos de mantenimiento.En una línea de ensamblaje electrónico en Cataluña, bolas roscadas pequeñas de M3 o M4 pueden actuar como microapoyos o puntos de referencia. Aquí la prioridad no es la carga, sino la precisión, el acabado superficial y la ausencia de rebabas. Un proveedor con inspección visual y control de rosca evita problemas durante el montaje de alta cadencia.SDBALLS Industry Corp, también conocida como Shandong SDBALLS Industry Corp Ltd., es un fabricante especializado en bolas de precisión y un socio de suministro integrado para clientes industriales. Desde 1996, la empresa ha desarrollado experiencia en producción estable, control de calidad y exportación internacional. Para el mercado español, su propuesta resulta especialmente adecuada para compradores que buscan continuidad, documentación técnica y capacidad de adaptación.En capacidades tecnológicas, SDBALLS trabaja con grados de precisión desde G10 hasta G1000, lo que permite atender aplicaciones de alta exigencia y usos generales. La empresa controla parámetros como diámetro, esfericidad, dureza, superficie, lote y consistencia dimensional. Esta base tecnológica es esencial para desarrollar bolas roscadas, bolas perforadas o componentes esféricos modificados para fixture, posicionamiento y ensamblaje.En capacidades de fabricación, la compañía opera tres instalaciones productivas y supera las 5.000 toneladas de capacidad anual. Su cartera incluye bolas de acero al carbono, acero al cromo y acero inoxidable, además de soluciones asociadas como granalla de acero sin plomo para mercados de caza y actividades al aire libre. La experiencia en grandes volúmenes ayuda a garantizar estabilidad de suministro para clientes que necesitan entregas repetidas.En capacidades de servicio, SDBALLS combina equipo comercial internacional, soporte para clientes globales y soluciones de suministro de múltiples materiales. Además de fabricar sus propias bolas metálicas, puede ayudar a consolidar compras de esferas de plástico, vidrio, cerámica, cobre o aluminio. Esta función es útil para empresas españolas que desean reducir proveedores, mejorar coordinación logística y trabajar con un interlocutor técnico único.Los compradores pueden conocer mejor la trayectoria corporativa en la página de información sobre la empresa. Para revisar familias disponibles, resulta útil consultar el catálogo de productos industriales. Cuando el proyecto requiere control documental, certificados o criterios de inspección, la sección de calidad y soporte técnico ayuda a comprender el enfoque de la compañía. Además, las aplicaciones industriales de bolas de precisión muestran usos relacionados en maquinaria, rodadura, transferencia y componentes mecánicos.Para España, SDBALLS puede apoyar a importadores, distribuidores técnicos, fabricantes de maquinaria, integradores de automatización y empresas con proyectos a medida. La colaboración puede comenzar con una consulta técnica, una muestra, una comparación de materiales o una revisión de plano. La ventaja principal es combinar experiencia en fabricación con flexibilidad de suministro, algo especialmente valioso cuando un proyecto pasa de prototipo a producción regular.De cara a 2026, el mercado europeo exigirá más sostenibilidad, transparencia y eficiencia. La fabricación de bolas roscadas tenderá a incorporar medición más automatizada, trazabilidad digital por lote, optimización de energía, embalajes más reciclables y materiales con menor impacto ambiental. También crecerá la demanda de componentes para automatización flexible, robótica colaborativa, movilidad eléctrica, energías renovables y líneas de producción inteligentes. Los proveedores que combinen calidad, capacidad y adaptación técnica estarán mejor posicionados para atender a la industria española.Es una esfera metálica o de otro material que incorpora una rosca interior, exterior o un elemento roscado unido a la bola. Se utiliza para fijación, posicionamiento, apoyo, ajuste, bloqueo o conexión mecánica en maquinaria, utillajes y sistemas de montaje.Las medidas métricas M3, M4, M5, M6, M8, M10, M12, M16 y M20 son las más habituales. M6, M8 y M10 suelen ser especialmente frecuentes en fixture industrial, automatización y montaje mecánico general.El acero inoxidable 304 es adecuado para muchos ambientes húmedos, mientras que el inoxidable 316 ofrece mejor resistencia en zonas salinas, químicas o costeras. En ciudades como Vigo, Cádiz, Málaga, Barcelona o Valencia, la protección contra corrosión debe evaluarse con atención.Se necesita cuando la pieza participa en posicionamiento repetitivo, medición, rodadura controlada, automatización de alta cadencia o conjuntos donde la desviación dimensional puede causar errores. En usos generales, puede bastar un grado más económico.Depende del objetivo. Un proveedor local puede entregar rápido y atender urgencias. Un fabricante internacional especializado puede ofrecer mejor coste en volumen, mayor control de fabricación y opciones personalizadas. Muchas empresas combinan ambas fuentes.Debe enviarse diámetro de bola, material, tipo de rosca, paso, profundidad, tolerancia, cantidad, acabado superficial, aplicación, requisitos de inspección y, preferiblemente, un plano técnico. También conviene indicar si habrá cargas, vibración, humedad o contacto alimentario.Una pieza personalizada simple puede requerir de cuatro a ocho semanas, incluyendo revisión, producción y transporte. Diseños complejos con muestra y aprobación pueden necesitar más tiempo. La planificación reduce costes y evita urgencias.Son recomendables control dimensional, verificación de rosca con calibres, inspección visual, dureza, rugosidad si aplica, trazabilidad de lote y certificado de material. En automoción pueden requerirse controles adicionales y aprobación de primera muestra.Sí. Pueden aplicarse cincado, niquelado, cromado, pavonado, fosfatado u otros tratamientos según material y aplicación. El recubrimiento mejora resistencia a corrosión, apariencia o comportamiento superficial, pero debe ser compatible con la rosca.La mejor forma es definir correctamente la especificación, evitar tolerancias innecesarias, consolidar referencias, planificar entregas, validar muestras y trabajar con un proveedor estable. El precio unitario no debe evaluarse separado de calidad, plazo y vida útil.Influirán la automatización avanzada, la trazabilidad digital, la sostenibilidad, los embalajes reciclables, la eficiencia energética, el aumento de robótica colaborativa y la demanda de componentes personalizados para líneas de producción flexibles.Porque combina experiencia en fabricación de bolas de precisión, capacidad productiva, certificaciones de calidad, opciones de materiales y servicio internacional. Para compradores españoles, puede actuar como proveedor técnico para proyectos estándar y personalizados. -
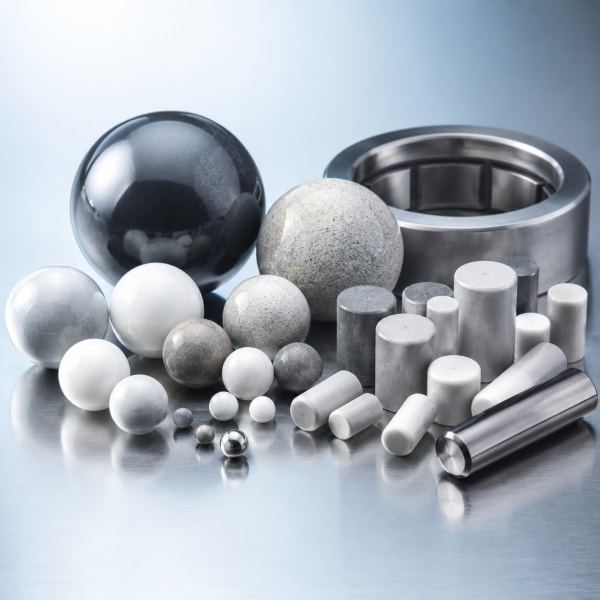
Medios de pulido industrial para España a granel
Para una operación española de acabado en masa, la elección correcta de medios de esmerilado y pulido depende de cinco variables: material de la pieza, objetivo de acabado, tipo de máquina, tolerancia dimensional y coste total por pieza. En términos prácticos, los medios cerámicos se recomiendan para desbarbado agresivo, redondeo de cantos y eliminación de rebabas en acero, fundición, latón y componentes mecanizados. Los medios plásticos son preferibles cuando se trabaja con aluminio, zamak, latón decorativo, piezas de automoción visibles o componentes que no deben recibir impactos excesivos. Los medios de acero, incluidas bolas, satélites y formas especiales, destacan en bruñido, compactación superficial, abrillantado y procesos donde se busca brillo sin retirada intensa de material.En España, la decisión de compra no debería basarse solo en el precio por kilogramo. Para empresas ubicadas en Barcelona, Valencia, Bilbao, Zaragoza, Madrid, Vigo, Valladolid, Sevilla o el corredor industrial del País Vasco, el indicador más fiable es el coste por pieza terminada. Este coste integra consumo de medio, tiempo de ciclo, energía, compuesto químico, agua, tratamiento de efluentes, rechazo de piezas, reposición logística y estabilidad entre lotes. Un medio aparentemente barato puede incrementar el coste si se rompe demasiado rápido, deja residuos, atasca cavidades o exige ciclos largos.Una forma rápida de seleccionar proveedor es pedir tres pruebas: ensayo de corte, ensayo de desgaste y ensayo de acabado. El ensayo de corte mide cuánta rebaba elimina el medio en un tiempo fijo. El ensayo de desgaste calcula la pérdida de masa del medio tras varias horas. El ensayo de acabado verifica rugosidad, brillo, limpieza y ausencia de incrustaciones. Un proveedor competente debe entregar resultados repetibles, fichas técnicas claras, trazabilidad por lote y capacidad de suministro para pedidos a granel.SDBALLS Industry Corp actúa como fabricante y socio integrado de suministro para compradores internacionales que necesitan esferas y medios industriales con consistencia. Su experiencia de más de tres décadas en bolas de acero al carbono, acero al cromo y acero inoxidable, junto con su capacidad de abastecimiento de materiales cerámicos, plásticos, vidrio, cobre y aluminio, facilita a compradores españoles consolidar compras y reducir riesgos de suministro. Para conocer su estructura corporativa puede consultarse la página de información de la empresa.Necesidad en plantaMedio recomendadoComparación frente a alternativaComentario prácticoDesbarbado fuerte de aceroCerámico abrasivoFrente a plástico: mayor corteÚtil en piezas mecanizadas y estampadasAcabado suave de aluminioPlástico de baja densidadFrente a cerámico: menor riesgo de marcasAdecuado para automoción y decoraciónBrillo en acero inoxidableAcero inoxidable pulidorFrente a abrasivo: más bruñido y menos corteRequiere compuesto adecuadoPiezas con ranurasConos o triángulos pequeñosFrente a bolas: mejor acceso a ángulosEvita zonas sin tratarAcabado espejo funcionalBolas de aceroFrente a cerámica: más compactación superficialIdeal para bruñido repetibleReducción de coste por piezaMedio de larga vidaFrente a precio bajo: menor reposiciónDebe medirse por consumo realLa tabla muestra que no existe un medio universal. La mejor decisión surge de comparar rendimiento técnico, vida útil y efecto sobre la pieza, no solo densidad o dureza.Los medios cerámicos están fabricados con arcillas, alúmina, abrasivos y ligantes que se sinterizan para obtener una estructura resistente. Su densidad y dureza permiten aplicar presión de contacto elevada, por lo que son apropiados para desbarbado, eliminación de óxido, redondeo de cantos y preparación previa a recubrimientos. En talleres españoles de mecanizado, estampación y fundición, el medio cerámico es frecuente en vibradores circulares, máquinas centrífugas y tambores rotativos. La formulación puede variar desde corte rápido hasta acabado fino, según granulometría abrasiva y porosidad.Los medios plásticos, también llamados medios de resina, combinan abrasivo con una matriz polimérica más ligera. Son habituales para aluminio, aleaciones ligeras, zinc, latón blando y piezas con geometrías delicadas. En la industria auxiliar de automoción de Cataluña, Aragón, Navarra y Castilla y León, se usan cuando el cliente exige bordes suavizados sin golpes visibles. Su menor densidad reduce el impacto, aunque el ciclo puede ser más largo que con cerámica. Su ventaja está en la estabilidad estética y en la menor tendencia a deformar cantos finos.Los medios de acero cumplen una función diferente. No suelen elegirse para eliminar grandes rebabas, sino para bruñir, limpiar, alisar, compactar y generar brillo. Las bolas de acero inoxidable, bolas de acero al carbono tratadas, pasadores, satélites y formas diagonales trabajan por presión y fricción. Son comunes en herrajes, piezas pequeñas de precisión, componentes de bicicletas, accesorios sanitarios, elementos de cerrajería, joyería industrial y piezas donde el acabado visual influye en la venta.La cartera de productos relacionada puede revisarse en la sección de soluciones industriales de bolas y medios, donde el comprador puede orientar su análisis por material, precisión y aplicación. Para España, esta clasificación es especialmente útil porque muchas plantas combinan operaciones de mecanizado, lavado, desbarbado y montaje, y necesitan medios compatibles con procesos posteriores como anodizado, cincado, pintura en polvo o pasivado.Tipo de medioUso principalVentaja frente a otrosLimitación frente a otrosCerámica de corte rápidoRebabas severasMás agresiva que plásticoPuede marcar piezas blandasCerámica finaAcabado intermedioEquilibrio entre corte y superficieMenos brillo que aceroPlástico abrasivoAluminio y zamakMenos impacto que cerámicaDesgaste más visiblePlástico finoSuperficies decorativasMejor aspecto que medio agresivoCiclo más largoAcero inoxidableBruñido y brilloMayor brillo que abrasivosNo elimina rebabas pesadasAcero al carbono tratadoCompactación y limpiezaCoste competitivo frente a inoxidableExige control anticorrosiónEsta comparación evidencia una regla esencial: el medio abrasivo retira material, mientras que el medio metálico modifica y mejora la superficie por presión. Confundir ambos objetivos suele provocar ciclos ineficientes.En sectores como automoción, aeroespacial, válvulas, electrodomésticos, herramientas, implantes no críticos, ferretería y maquinaria agrícola, los compradores españoles suelen solicitar medios que no contaminen la pieza. Por ejemplo, una pieza de acero inoxidable destinada a ambiente marino no debería contaminarse con partículas ferrosas si luego se exige alta resistencia a la corrosión. Del mismo modo, un componente de aluminio para anodizado debe evitar incrustaciones que aparezcan después como manchas.Las tendencias hacia 2026 apuntan a medios con menor generación de lodos, formulaciones sin sustancias restringidas, compuestos de proceso biodegradables y sistemas de control digital del desgaste. Las plantas españolas sometidas a auditorías de clientes europeos pedirán cada vez más documentación sobre trazabilidad, huella ambiental, compatibilidad química y seguridad del operario.La forma del medio determina el modo en que toca la pieza. Un cono entra en cavidades, bordes interiores y ranuras, por lo que se utiliza cuando la geometría es compleja. Un cilindro ofrece contacto lineal y comportamiento estable en superficies planas o ligeramente curvas. Un triángulo alcanza esquinas y zonas angulares, aunque puede atascarse si el tamaño no se define correctamente. Una bola aporta contacto puntual, movimiento fluido y excelente bruñido, pero no siempre llega a ángulos cerrados.La selección debe partir de un plano de pieza o de una muestra física. Si una empresa de Valencia fabrica componentes de aluminio con taladros ciegos, el medio no debe alojarse en esos taladros. Si una empresa de Bilbao procesa piezas de fundición con nervios internos, el tamaño debe permitir contacto sin bloqueo. Si una planta de Valladolid produce piezas de automoción con bordes funcionales, la forma debe redondear sin alterar tolerancias críticas.La regla práctica es elegir un medio suficientemente pequeño para acceder a la zona a tratar, pero suficientemente grande para no quedar atrapado. También debe considerarse la separación posterior. En producción a granel, una buena separación evita mano de obra adicional. Por eso, la diferencia entre tamaño del medio y aberturas de la pieza debe validarse antes de comprar grandes volúmenes.FormaMejor aplicaciónComparación frente a bolaRiesgo principalConoRanuras, agujeros, radios internosMejor acceso a cavidadesPosible atasco si es muy pequeñoCilindro rectoSuperficies planasMayor contacto linealMenos eficaz en esquinas profundasCilindro diagonalDesbarbado generalMás acción en bordes que bolaSeparación más exigenteTriánguloÁngulos y perfilesMejor ataque en aristasPuede dejar huella si es agresivoBolaBruñido y acabado uniformeMovimiento más suavePoca entrada en esquinas cerradasSatélite metálicoBrillo en piezas pequeñasMás presión localizadaRequiere limpieza y protecciónLa tabla compara cada geometría con la bola porque la bola es la referencia más estable para bruñido. Sin embargo, cuando el objetivo es cortar una rebaba situada en un ángulo, una geometría angular puede ser superior.Un error común en compras a granel es seleccionar una sola forma para toda la familia de piezas. En realidad, muchas plantas obtienen mejores resultados usando mezclas controladas de dos o tres tamaños. Por ejemplo, una mezcla de triángulos grandes y pequeños puede equilibrar corte exterior y acceso interior. En bruñido, una combinación de bolas de diferentes diámetros puede mejorar la cobertura superficial y reducir zonas muertas.Para operaciones en máquinas vibradoras, la proporción entre pieza y medio suele mantenerse alta para evitar choques pieza contra pieza. En tambores rotativos, la caída y el deslizamiento influyen más. En máquinas centrífugas, la energía es superior y se pueden usar medios más pequeños con ciclos rápidos. Cada máquina exige adaptar forma, densidad y carga.Un proveedor de medios de esmerilado y pulido para España debe demostrar consistencia antes de hablar de precio. La consistencia incluye dureza, densidad, dimensiones, forma, absorción de agua, tasa de desgaste, capacidad de corte, limpieza, embalaje y documentación por lote. En compras industriales, una variación pequeña puede cambiar el tiempo de ciclo, la rugosidad final o la tasa de rechazo.La evaluación comienza con la ficha técnica. Debe indicar material, densidad aproximada, dureza, composición general, aplicación recomendada, tamaño disponible y condiciones de almacenamiento. Para medios metálicos, también son relevantes grado, tolerancia dimensional, tratamiento térmico, resistencia a corrosión y acabado superficial. En el caso de bolas de precisión, la clasificación por grados como G10 a G1000 permite definir expectativas de redondez, diámetro y acabado.El segundo criterio es la capacidad de ensayo. Un proveedor fiable debe poder comparar medios en condiciones controladas y no limitarse a declaraciones comerciales. Las pruebas de laboratorio ayudan, pero la validación real debe hacerse con piezas del cliente. Para compradores españoles, es recomendable enviar muestras representativas: pieza con rebaba máxima, pieza promedio y pieza delicada. Así se evitan conclusiones basadas en casos demasiado favorables.El tercer criterio es la estabilidad industrial. SDBALLS cuenta con una base de fabricación enfocada en bolas de acero de precisión y suministro integrado de esferas de varios materiales. Su experiencia en control de calidad, certificaciones ISO 9001, IATF 16949 e ISO 14001 y operaciones con clientes de más de 50 países favorece la repetibilidad en suministros internacionales. Los compradores que deseen revisar criterios técnicos pueden consultar la página de control de calidad y soporte técnico.Criterio de evaluaciónProveedor sólidoProveedor débilImpacto en EspañaTrazabilidadLote identificado y registrosInformación incompletaFacilita auditorías de clientesEnsayosPruebas de desgaste y acabadoSolo muestras visualesReduce riesgo en homologaciónCertificacionesSistema documentadoCertificados no verificablesClave para automoción e industriaRegularidad dimensionalTolerancia controladaMezcla irregularMejora separación automáticaEmbalajeSacos o bidones resistentesRoturas y humedadImportante en tránsito marítimoRespuesta técnicaRecomendaciones por piezaVenta genéricaAhorra ensayos fallidosLa comparación muestra que un proveedor industrial debe actuar como socio técnico. En operaciones de acabado, el conocimiento de aplicación puede valer más que una pequeña diferencia de precio.También conviene evaluar la capacidad de comunicación. España importa una parte significativa de componentes y consumibles industriales a través de puertos como Valencia, Barcelona, Bilbao, Algeciras y Vigo. Cuando una incidencia aparece durante el tránsito o la recepción, el proveedor debe responder con documentos, fotografías, pesos, referencias de lote y soluciones rápidas. La falta de respuesta puede detener una línea de producción.Para 2026, la evaluación de proveedores incorporará más criterios digitales. Se esperan certificados trazables, informes de inspección electrónicos, seguimiento de pedidos, previsiones colaborativas y análisis de consumo por familia de piezas. Las empresas españolas que anticipen estos requisitos estarán mejor preparadas para auditorías de clientes europeos.El coste por pieza es la medida que permite comparar medios de forma justa. Se calcula sumando el coste del medio consumido, el compuesto químico, el agua, la energía, la mano de obra, la amortización de máquina, el tratamiento de residuos y el coste de piezas rechazadas. El precio por kilogramo es solo una parte del cálculo. Un medio con precio superior puede ser más económico si reduce el tiempo de ciclo, dura más y genera menos defectos.La tasa de consumo de medios se mide pesando la carga inicial y la carga restante tras un número definido de horas. También debe medirse la pérdida por arrastre, es decir, medio que sale pegado a piezas, atrapado en cavidades o eliminado durante la separación. En plantas con alto volumen, pequeñas pérdidas diarias se convierten en toneladas anuales. Por eso, el diseño de separación, el tamaño del medio y el procedimiento de descarga tienen impacto financiero.Una empresa en Zaragoza que procesa 80.000 piezas semanales puede ahorrar de forma significativa si reduce el ciclo de 45 a 35 minutos sin aumentar rechazo. Una empresa en Guipúzcoa puede mejorar rentabilidad si pasa de un medio que se fractura a uno con desgaste uniforme. Una planta en Madrid puede reducir reclamaciones si selecciona un medio que no contamina piezas antes del recubrimiento.VariableOpción AOpción BResultado comparativoPrecio por kilogramoMás bajoMás altoNo decide por sí soloVida útilDesgaste rápidoDesgaste lentoLa segunda puede costar menosTiempo de ciclo60 minutos40 minutosMenor ciclo aumenta capacidadRechazo de piezas3 %0,5 %La calidad cambia el coste realSeparaciónManual complejaAutomática estableAhorro de mano de obraLodos generadosAltosBajosMenor coste ambientalEsta tabla explica por qué el análisis debe realizarse durante varias semanas de producción. Una prueba de una hora puede ser útil para orientación, pero no basta para calcular consumo anual.Para optimizar consumo se recomienda mantener registros de carga, horas de operación, peso añadido, peso retirado, defectos observados y rugosidad final. También conviene estandarizar la relación pieza-medio. Cuando el operario carga la máquina de forma variable, los resultados cambian y el comprador no puede saber si el problema está en el medio o en el proceso.El uso de sensores y plataformas de producción será una tendencia clara hacia 2026. Las máquinas de acabado incorporarán medición de vibración, temperatura, consumo eléctrico y tiempo real de ciclo. Estos datos permitirán relacionar desgaste del medio con parámetros de máquina. Para empresas españolas que trabajan con márgenes ajustados, esta información permitirá negociar compras por rendimiento, no solo por tonelada.No todas las piezas encajan en una formulación estándar. Algunas requieren un corte muy rápido sin astillar cantos. Otras necesitan acabado satinado antes de anodizado. Algunas piezas médicas o de precisión exigen limpieza extrema. En esos casos, la personalización del medio puede incluir abrasivo, dureza, densidad, porosidad, forma, tamaño, tratamiento superficial o combinación de materiales.La personalización empieza con una descripción técnica completa: material de la pieza, dureza, proceso anterior, rebaba, rugosidad inicial, rugosidad objetivo, restricciones dimensionales, máquina disponible, compuesto químico y volumen mensual. Cuanta más información reciba el proveedor, menor será el número de ensayos. También es útil indicar el proceso posterior, porque el mejor acabado visual no siempre es el mejor para pintura, galvanizado o adhesión.Las capacidades tecnológicas de SDBALLS se basan en control dimensional, selección de materiales y procesos de acabado para bolas de acero de diferentes grados. Esta experiencia es relevante cuando el cliente necesita medios metálicos de bruñido, bolas calibradas o esferas para aplicaciones de precisión. Además, como socio de suministro integrado, puede apoyar la búsqueda de esferas de cerámica, plástico, vidrio, cobre y aluminio, lo que facilita proyectos donde se comparan varios materiales antes de homologar una solución.En el mercado español, la personalización es especialmente importante en automoción, válvulas, bombas, herramientas de corte, componentes ferroviarios, bicicletas, cerraduras, grifería y piezas de aluminio extruido. Cada sector tiene requisitos distintos. La grifería exige brillo y ausencia de manchas. La automoción exige repetibilidad y trazabilidad. El ferrocarril prioriza durabilidad. El aluminio decorativo demanda baja agresividad y compatibilidad con tratamientos posteriores.Un caso típico: una empresa de componentes de aluminio en Cataluña observa marcas de impacto con cerámica estándar. Al cambiar a medio plástico de geometría cónica y abrasivo fino, el ciclo aumenta ligeramente, pero el rechazo baja de forma notable. Otro caso: una empresa de piezas de acero inoxidable en el País Vasco necesita brillo funcional; al introducir bolas de acero inoxidable con compuesto adecuado, reduce operaciones manuales de pulido.El cumplimiento ambiental y de sustancias restringidas ha dejado de ser un requisito secundario. Las empresas españolas que suministran a automoción, electrónica, maquinaria, bienes de consumo o exportación europea necesitan documentación que respalde sus materiales. ISO 14001 demuestra que el fabricante dispone de un sistema de gestión ambiental. RoHS limita el uso de sustancias peligrosas en productos relacionados con equipos eléctricos y electrónicos, pero su influencia se extiende como referencia de compra responsable.En medios de esmerilado y pulido, los aspectos ambientales principales son generación de lodos, composición abrasiva, polvo, embalaje, consumo de agua, tratamiento de efluentes y vida útil del medio. Un medio que dura más y se fractura menos puede reducir residuos. Un compuesto químico compatible con tratamiento de aguas reduce costes. Una formulación sin componentes problemáticos facilita auditorías.SDBALLS mantiene sistemas certificados, incluida ISO 14001, lo que ayuda a compradores que necesitan integrar criterios ambientales en su cadena de suministro. Para España, esto es relevante por las exigencias de clientes europeos, la presión sobre residuos industriales y la necesidad de documentar compras responsables en sectores exportadores.Hacia 2026, las tendencias regulatorias y de sostenibilidad serán más estrictas. Aumentará la demanda de declaraciones de conformidad, reducción de embalajes no reciclables, control de sustancias, cálculo de emisiones logísticas y materiales de mayor vida útil. También crecerá el interés por medios que trabajen con menos agua o con sistemas de recirculación. Las plantas ubicadas en zonas industriales con restricciones hídricas, como áreas del Mediterráneo, valorarán especialmente procesos más eficientes.La logística es un factor decisivo cuando se compran medios a granel. El peso elevado y el bajo valor relativo por unidad hacen que el embalaje, la consolidación de carga y el puerto de entrada influyan en el coste final. Para España, los puertos de Valencia y Barcelona son rutas habituales para mercancía industrial procedente de Asia. Bilbao es estratégico para el norte industrial, Vigo para el noroeste y Algeciras para conexiones globales. Desde estos puntos, la distribución terrestre llega a Madrid, Zaragoza, Valladolid, Sevilla, Pamplona, Burgos y otros centros productivos.El embalaje puede realizarse en sacos, cajas, bidones, palés o contenedores flexibles, según densidad y sensibilidad a humedad. Los medios cerámicos y plásticos suelen enviarse en sacos sobre palé, protegidos contra rotura y contaminación. Los medios de acero requieren protección anticorrosiva, control de humedad y embalajes capaces de soportar peso elevado. En bolas de precisión, el embalaje debe evitar golpes que afecten la superficie.El plazo de entrega depende de disponibilidad de material, producción, inspección, reserva marítima, tránsito, despacho aduanero y transporte interior. Para pedidos repetitivos, la mejor práctica es establecer previsiones trimestrales y stock de seguridad. Las empresas españolas que consumen medios de forma continua deben evitar comprar solo cuando el almacén está casi vacío, porque cualquier retraso portuario puede detener producción.La capacidad de fabricación de SDBALLS se apoya en varias instalaciones y una producción anual significativa en bolas de acero, lo que permite atender tanto pedidos recurrentes como necesidades de volumen. Su experiencia exportadora facilita documentación, embalaje y coordinación con transitarios. Para aplicaciones concretas, la sección de aplicaciones industriales ayuda a relacionar producto, sector y uso final.SDBALLS Industry Corp, también conocida como Shandong SDBALLS Industry Corp Ltd., es un fabricante especializado en bolas de acero de precisión y un socio de suministro integrado para compradores industriales. Desde 1996 ha desarrollado experiencia en producción, control de calidad y exportación, con sede en Tai’an, provincia de Shandong, China. Su actividad principal incluye bolas de acero al carbono, acero al cromo y acero inoxidable en grados que cubren desde aplicaciones de precisión hasta usos generales de molienda, pulido y hardware industrial.En capacidades de fabricación, la empresa opera varias plantas con una capacidad anual superior a 5.000 toneladas. Esta base industrial permite atender pedidos a granel, mantener continuidad de suministro y responder a clientes de diferentes sectores. Las bolas se aplican en rodamientos, automoción, ruedas giratorias, sistemas deslizantes, unidades de transferencia, herrajes, mecanismos industriales y aplicaciones de acabado. La empresa también produce perdigones de acero sin plomo para mercados de caza y actividades al aire libre, con soluciones recocidas y recubiertas adaptadas a requisitos de dureza para mercados europeos y estadounidenses.En capacidades de servicio, SDBALLS combina fabricación propia con abastecimiento integrado de esferas de plástico, vidrio, cerámica, cobre y aluminio. Para compradores españoles, esto significa una vía para consolidar compras, comparar materiales y reducir la complejidad de proveedores. Su equipo comercial internacional y soporte orientado al cliente ayudan en selección de producto, documentación, coordinación logística y seguimiento de pedidos. La propuesta no se limita a vender un medio, sino a acompañar la elección técnica para que el resultado sea estable en producción.La empresa trabaja con estándares de calidad respaldados por certificaciones como IATF 16949, ISO 9001 e ISO 14001. Esta combinación es útil para sectores donde la trazabilidad y la repetibilidad son obligatorias. Para compradores en España, especialmente aquellos que abastecen a automoción, maquinaria, exportación europea o producción de alto volumen, un socio con disciplina documental reduce riesgos de homologación y reclamaciones.No hay una respuesta única. Para desbarbado fuerte suele convenir cerámica; para aluminio delicado, plástico; para brillo y bruñido, acero. La mejor elección se confirma con pruebas sobre piezas reales.El esmerilado retira material mediante abrasión. El desbarbado elimina rebabas generadas por mecanizado, corte o estampación. El bruñido compacta y alisa la superficie, normalmente con medios metálicos, para mejorar brillo y tacto.Es un dato necesario, pero no suficiente. La decisión debe basarse en coste por pieza, vida útil, tiempo de ciclo, rechazo, consumo de compuesto y coste de residuos.Debe compararse el tamaño y la forma del medio con los agujeros, ranuras y cavidades de la pieza. Conviene ensayar varias medidas antes de comprar a granel y diseñar una separación adecuada.Debe entregar ficha técnica, identificación de lote, información de embalaje, certificados aplicables, recomendaciones de uso y, cuando proceda, informes de inspección o conformidad ambiental.Sí. Es posible adaptar material, abrasivo, forma, tamaño, dureza, densidad y acabado. Para ello se necesitan muestras de piezas y objetivos claros de rugosidad, rebaba, brillo y tolerancia.Los utilizan automoción, mecanizado, fundición, grifería, ferretería, aeroespacial, maquinaria agrícola, bicicletas, cerraduras, electrodomésticos, componentes eléctricos y fabricantes de piezas decorativas.Influye en vida útil del medio, generación de lodos, consumo de agua, composición química, embalaje y cumplimiento documental. En 2026 estos criterios serán aún más importantes para auditorías y compras responsables.Depende de la ubicación final. Valencia y Barcelona son habituales para el este y centro; Bilbao para el norte; Vigo para el noroeste; Algeciras para rutas globales y redistribución.Porque combina fabricación de bolas de acero, experiencia internacional, control de calidad, certificaciones y capacidad de abastecer esferas de varios materiales. Esto ayuda a compradores españoles a simplificar compras y mejorar estabilidad de suministro. -
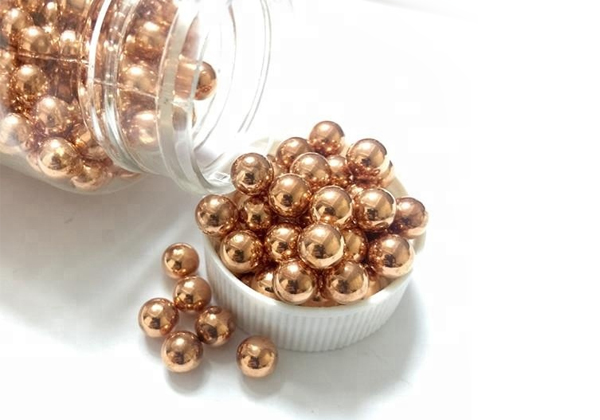
Bolas de cobre en España: guía de proveedores 2026
Para compradores industriales en España que necesitan bolas de cobre para contactos eléctricos, válvulas, sistemas térmicos, equipos de soldadura, instrumentación o conjuntos electromecánicos, la decisión principal no es solo encontrar el precio más bajo. La selección correcta exige confirmar el grado del material, la conductividad, la dureza, la esfericidad, la tolerancia dimensional, el acabado superficial, la trazabilidad del lote y la capacidad del proveedor para sostener entregas repetibles. En aplicaciones eléctricas, el cobre puro C11000 suele ser la opción preferente por su alta conductividad. En aplicaciones donde se requiere mayor resistencia mecánica, mejor maquinabilidad o menor coste, las aleaciones de latón pueden ser más adecuadas, aunque con menor conductividad.En el mercado español, los compradores de Barcelona, Madrid, Valencia, Bilbao, Zaragoza, Vigo y Sevilla suelen combinar distribuidores locales con fabricantes internacionales para equilibrar rapidez, coste y personalización. Los puertos de Valencia, Barcelona, Bilbao y Algeciras facilitan la importación de lotes industriales, mientras que los almacenes locales ayudan a cubrir urgencias de mantenimiento, prototipos y series cortas. Para fabricantes de equipo original, la clave es trabajar con un socio que pueda suministrar tanto muestras documentadas como lotes estables, con certificados de material y controles claros.La respuesta breve es la siguiente: si la pieza requiere máxima conductividad eléctrica, solicite bolas de cobre C11000 o cobre electrolítico equivalente con ensayo de conductividad y composición química. Si la aplicación es una válvula, un componente decorativo funcional o un mecanismo con fricción moderada, evalúe latón u otra aleación de cobre. Si compra en grandes volúmenes, negocie el pedido mínimo, los embalajes, los plazos y una escala de precios por cantidad. Si trabaja con un proveedor nuevo, audite su proceso de conformado, pulido, clasificación, medición, embalaje y trazabilidad antes de homologarlo.CriterioCobre puro C11000LatónRecomendación para EspañaConductividad eléctricaMuy altaMedia o moderadaElegir C11000 para contactos y conducciónResistencia mecánicaMediaGeneralmente superiorElegir latón si la carga mecánica dominaCoste de materialMás sensible al precio del cobrePuede ser más competitivoComparar coste total, no solo precio por kiloMaquinabilidadMás exigenteBuena en muchas aleacionesSolicitar muestras antes de producciónUso típicoElectricidad y calorVálvulas, mecanismos y herrajesDefinir función principal de la bolaControl críticoConductividad y purezaComposición de aleaciónExigir certificado por loteEsta comparación inicial muestra por qué no conviene comprar “bolas de cobre” como una categoría genérica. En la práctica, dos productos con apariencia similar pueden comportarse de forma muy diferente en una línea de montaje de Getafe, una planta de automoción en Martorell, una fábrica de componentes eléctricos en Navarra o un taller de válvulas en el País Vasco. La especificación técnica debe ir siempre por delante de la negociación comercial.El grado del material determina la conductividad, la dureza, la resistencia a la corrosión, la facilidad de fabricación y la vida útil de la pieza. En compras industriales, el error más frecuente es usar una denominación comercial incompleta. Pedir simplemente “bola de cobre” puede generar confusión entre cobre puro, cobre desoxidado, bronce, latón o aleaciones especiales. Para evitar incidencias, la solicitud de oferta debe indicar el grado, la norma de referencia, el diámetro, la tolerancia, la calidad superficial, la cantidad, el uso final y los documentos requeridos.El cobre C11000, también conocido como cobre electrolítico de alta conductividad, se utiliza cuando la transferencia eléctrica o térmica es prioritaria. Su pureza elevada permite baja resistencia eléctrica y buen comportamiento en sistemas de contacto. Sin embargo, al ser un material relativamente blando frente a ciertas aleaciones, puede deformarse si se somete a cargas puntuales, impactos o ciclos mecánicos intensos. Por ello, en diseños con presión de contacto elevada, conviene revisar la dureza, el tratamiento superficial y la geometría del conjunto.El latón combina cobre y zinc, con posibles elementos adicionales según la aleación. Su ventaja está en la resistencia mecánica, la estabilidad dimensional y la maquinabilidad. Puede ser adecuado para bolas usadas en válvulas, mecanismos de cierre, componentes decorativos funcionales, dispositivos hidráulicos ligeros y sistemas donde la conductividad no sea el requisito principal. No obstante, su conductividad es sensiblemente inferior a la del cobre puro, por lo que no debe sustituir al C11000 en aplicaciones eléctricas críticas sin validación previa.MaterialVentaja principalLimitación principalAplicación adecuadaRiesgo si se especifica malCobre C11000Conductividad eléctrica muy altaMenor dureza que algunas aleacionesContactos eléctricos y térmicosDeformación por carga excesivaCobre desoxidadoBuen comportamiento en ciertos procesos térmicosConductividad variable según gradoConjuntos con soldadura o calentamientoRendimiento eléctrico inferior al esperadoLatón comúnBuena resistencia y coste competitivoConductividad más bajaVálvulas, herrajes y mecanismosFallo en aplicaciones de conducciónBronceResistencia al desgasteMás caro y menos conductor que cobre puroFricción, apoyo y desgasteSobrecoste innecesarioCobre estañadoMejor protección superficialDebe controlarse el recubrimientoAmbientes con oxidación moderadaMala adherencia del bañoCobre niqueladoMayor resistencia superficialPuede afectar contacto eléctrico si no se diseña bienContactos con protección adicionalAumento de resistencia de contactoLa tabla evidencia una diferencia esencial: el material adecuado depende de la función. En España, los fabricantes de cuadros eléctricos, conectores, relés, sensores, sistemas de carga, maquinaria alimentaria y válvulas industriales no deberían homologar una bola solo por su composición nominal. Es necesario validar el rendimiento en el conjunto real, considerando presión, temperatura, ciclos, humedad, vibración y limpieza.Otro punto importante es la sostenibilidad. En 2026, la presión regulatoria europea sobre trazabilidad, reciclabilidad, sustancias restringidas y huella ambiental seguirá aumentando. Los compradores españoles tenderán a pedir información más precisa sobre origen del metal, cumplimiento documental, embalajes reciclables y procesos de fabricación eficientes. En este contexto, un proveedor con trazabilidad por lote y control de calidad documentado tendrá ventaja frente a intermediarios sin información técnica suficiente.La selección de proveedores para fabricantes de equipo original no puede basarse solo en una lista de precios. Las bolas de cobre pueden ser pequeñas, pero una desviación mínima en material, diámetro o limpieza superficial puede provocar fallos de contacto, incremento de temperatura, desgaste prematuro, bloqueo mecánico o rechazo en inspección de entrada. Los cinco factores críticos son capacidad técnica, control de calidad, trazabilidad, estabilidad de suministro y soporte comercial.El primer factor es la capacidad técnica. Un proveedor serio debe entender diferencias entre cobre puro y aleaciones, explicar límites de tolerancia, proponer acabados y advertir cuándo una especificación puede ser difícil de fabricar. Para diámetros muy pequeños, la clasificación dimensional y la limpieza son especialmente importantes. Para diámetros grandes, la redondez, el peso unitario y la uniformidad del lote adquieren mayor relevancia.El segundo factor es el control de calidad. La inspección debe incluir medición dimensional, revisión visual, control de superficie, comprobación de dureza cuando aplique, análisis de composición y, en aplicaciones eléctricas, ensayo de conductividad. También conviene acordar un plan de muestreo. En compras repetitivas, el comprador puede definir niveles de aceptación y criterios de rechazo desde la primera orden.El tercer factor es la trazabilidad. Cada lote debería poder relacionarse con materia prima, orden de producción, inspección y embalaje. Esto es clave para fabricantes españoles que suministran a sectores exigentes como automoción, energía, defensa civil, ferrocarril, equipos médicos no implantables, robótica o electrónica industrial. Sin trazabilidad, una incidencia se convierte en un problema costoso y lento.FactorProveedor débilProveedor sólidoImpacto en fabricante españolEspecificación técnicaVende por nombre genéricoConfirma grado, norma y usoMenos errores en homologaciónMediciónSolo inspección visualUsa instrumentos calibradosMenos rechazos en recepciónDocumentaciónCertificados incompletosCertificados por loteAuditorías más sencillasPlazoPromesas variablesCalendario realistaMejor planificación de producciónComunicaciónRespuestas lentasSoporte técnico y comercialMenos retrasos en cambiosMejora continuaNo analiza incidenciasPropone acciones correctivasMayor estabilidad a largo plazoEl cuarto factor es la estabilidad de suministro. En España, muchas fábricas trabajan con inventarios ajustados y calendarios coordinados con clientes europeos. Un retraso en bolas conductoras puede detener el montaje de un subconjunto mayor. Por eso conviene acordar existencias de seguridad, entregas parciales, previsiones trimestrales y embalajes que faciliten el conteo. Para importaciones, hay que considerar tiempos marítimos hasta Valencia, Barcelona o Bilbao, así como alternativas aéreas para muestras urgentes.El quinto factor es el soporte comercial. Un buen proveedor no solo confirma precio; ayuda a optimizar cantidad, embalaje, tolerancia y documentación. También puede sugerir materiales alternativos cuando el diseño lo permite. En proyectos nuevos, este acompañamiento reduce el riesgo de comprar una bola técnicamente correcta pero económicamente ineficiente.La conductividad es uno de los atributos más importantes en bolas de cobre destinadas a contactos eléctricos, terminales, puntos de transferencia de corriente, elementos de conexión y sistemas de disipación térmica. Un producto visualmente brillante no garantiza buen rendimiento eléctrico. La oxidación, la composición incorrecta, la contaminación superficial, un recubrimiento mal seleccionado o una aleación equivocada pueden elevar la resistencia y generar calentamiento.El control de calidad debe empezar con la materia prima. El proveedor debe verificar composición química mediante métodos apropiados y conservar registros. Después, durante la producción, debe controlar el proceso de conformado, tratamiento, pulido, clasificación y limpieza. En la inspección final se revisan diámetro, esfericidad, rugosidad cuando proceda, defectos superficiales, dureza y conductividad. Para aplicaciones exigentes, el comprador puede pedir muestras iniciales con informe dimensional completo.En fabricantes españoles con sistemas de calidad certificados, es habitual solicitar certificados de conformidad, informes de material, registros de inspección y, si procede, documentación sobre sustancias restringidas. En sectores relacionados con movilidad eléctrica, energías renovables, automatización y equipos de potencia, la calidad documental se vuelve tan importante como el producto físico.Ensayo o controlObjetivoFrecuencia recomendadaComparación frente a inspección básicaComposición químicaConfirmar grado realPor lote de materia primaEvita confundir cobre puro con aleaciónConductividadValidar rendimiento eléctricoPor lote críticoSupera la simple revisión visualDiámetroAsegurar ajuste en montajeMuestreo definidoReduce atascos y holgurasEsfericidadGarantizar movimiento uniformeSegún aplicaciónMejora funcionamiento en válvulas y guíasSuperficieDetectar grietas, marcas u óxidoCada lotePreviene fallos de contactoEmbalajeEvitar contaminación y golpesCada envíoConserva calidad hasta la plantaLa explicación práctica es sencilla: cuanto más crítica sea la función, más completo debe ser el control. Una bola para un prototipo decorativo no requiere el mismo nivel documental que una bola de contacto para una línea de producción eléctrica. Sin embargo, incluso en aplicaciones sencillas, la ausencia total de controles puede generar lotes inconsistentes. Por ello, conviene definir el nivel de inspección antes de emitir el pedido, no después de recibir una reclamación.Las tendencias de 2026 apuntan a un control de calidad más digital. Cada vez más compradores pedirán registros electrónicos, identificación de lote mediante códigos, informes compartidos en la nube y análisis estadístico de desviaciones. También crecerá la demanda de proveedores capaces de demostrar procesos más limpios, menor desperdicio metálico y embalajes optimizados para transporte europeo.Las bolas de cobre se fabrican en múltiples diámetros, desde medidas pequeñas para contactos y dispositivos compactos hasta tamaños mayores para válvulas, contrapesos, transferencia térmica o aplicaciones especiales. La tolerancia depende del proceso de fabricación, del material y del acabado requerido. No todas las medidas pueden fabricarse con la misma precisión ni al mismo coste, por lo que conviene distinguir entre necesidad funcional y exigencia innecesaria.Una tolerancia muy estrecha puede aumentar precio y plazo. Si la aplicación permite una tolerancia más amplia, el comprador puede reducir coste sin afectar el rendimiento. En cambio, si la bola trabaja como elemento de cierre, contacto repetitivo o rodamiento no convencional, una tolerancia laxa puede provocar fugas, ruido, desgaste, arco eléctrico o inestabilidad. El proveedor debe ayudar a encontrar el punto de equilibrio.En proyectos de fabricantes españoles, resulta recomendable pedir muestras en la tolerancia prevista y ensayarlas en el conjunto real. Esto es especialmente importante cuando la bola interactúa con muelles, asientos cónicos, cavidades mecanizadas, electrodos, contactos móviles o conductos de fluido. La validación práctica detecta problemas que no siempre aparecen en plano.OpciónVentajaDesventajaUso recomendadoComparación de costeDiámetro normalizadoDisponibilidad más rápidaMenor adaptación al diseñoMantenimiento y series comunesMás económicoDiámetro personalizadoAjuste exacto al conjuntoMayor plazo inicialFabricantes de equipo originalCoste inicial superiorTolerancia estándarBuena relación coste plazoNo apta para cierres críticosMecanismos generalesCompetitivoTolerancia estrechaMayor repetibilidadPrecio más altoContactos, válvulas y precisiónMayor inversiónSuperficie pulidaMejor contacto y aspectoDebe protegerse en embalajeElectricidad y componentes visiblesModeradoRecubrimiento especialMejora resistencia superficialRequiere control adicionalAmbientes exigentesVariable según bañoLa tabla muestra que la decisión dimensional tiene impacto directo en el coste total. Para compras en España, una estrategia eficaz consiste en clasificar las referencias en tres grupos: piezas críticas con tolerancia estricta, piezas funcionales con tolerancia media y piezas auxiliares con tolerancia estándar. Esta clasificación permite negociar mejor y evita pagar precisión innecesaria en componentes que no la requieren.También debe considerarse el embalaje. Las bolas pequeñas pueden suministrarse por peso, por conteo aproximado o en envases dosificados. Las bolas de mayor diámetro pueden requerir separadores, bolsas individuales o protección contra golpes. Si el producto viaja desde Asia hasta un puerto español y luego por carretera a una planta en Valladolid, Pamplona, Tarragona o Murcia, el embalaje debe resistir humedad, vibración y manipulación logística.Auditar una fábrica o un socio de suministro no significa desconfiar; significa reducir riesgos antes de que el proyecto escale. Para compradores industriales españoles, una auditoría puede ser presencial, documental o remota. En todos los casos, debe cubrir materias primas, proceso, equipos de medición, personal, control ambiental, embalaje, gestión de no conformidades y trazabilidad.En la recepción de materia prima, el proveedor debe registrar origen, grado, número de lote y resultados de verificación. Durante la producción, debe existir separación clara entre materiales para evitar mezclas. En procesos donde se fabrican bolas de cobre, latón y otros metales, la identificación visual no es suficiente. Se necesitan etiquetas, contenedores segregados y registros internos.La zona de medición debe disponer de instrumentos calibrados. Calibres, micrómetros, comparadores, equipos de análisis y medidores de conductividad deben estar controlados. Una fábrica con instrumentos sin calibración puede entregar productos aparentemente correctos pero fuera de tolerancia. Además, los operarios deben comprender los criterios de aceptación; no basta con tener equipos si no se usan de forma sistemática.La trazabilidad debe permitir responder a preguntas concretas: ¿qué materia prima se usó?, ¿qué máquina o línea produjo el lote?, ¿quién inspeccionó?, ¿qué resultados se obtuvieron?, ¿cómo se embaló?, ¿a qué cliente se envió? Esta información es esencial si aparece una incidencia en una planta de montaje o si un cliente final pide investigación.Una buena auditoría también revisa la capacidad de mejora. Los mejores proveedores documentan reclamaciones, analizan causas, aplican acciones correctivas y verifican eficacia. En 2026, esta disciplina será aún más importante porque las cadenas de suministro industriales estarán sometidas a mayor presión de transparencia, sostenibilidad y continuidad operativa.El pedido mínimo es uno de los puntos más sensibles en la compra de bolas de cobre. Para un prototipo, el comprador quiere pocas unidades; para el fabricante, preparar material, ajustar equipos, inspeccionar y documentar tiene un coste fijo. La negociación debe buscar un equilibrio. En lugar de presionar únicamente el precio unitario, conviene analizar coste de preparación, cantidad anual estimada, previsión de repetición, embalaje y plazo.Una estrategia útil para empresas españolas es separar la compra en fases. Primero, muestras técnicas para validación. Segundo, lote piloto para montaje y pruebas. Tercero, pedido de serie con precio escalado. Este método reduce riesgo y permite al proveedor planificar mejor. También evita comprar una gran cantidad antes de confirmar que el material funciona correctamente.En compras de volumen, el precio puede negociarse por tramos. Por ejemplo, una escala para 10 kilos, 50 kilos, 200 kilos y 1 tonelada. No obstante, el comprador debe comprobar si el ahorro compensa el inventario. El cobre inmovilizado tiene valor financiero y puede variar con el mercado. Además, si el diseño cambia, un exceso de existencias puede convertirse en coste muerto.El transporte también influye. Para pedidos urgentes o muestras, el envío aéreo puede ser aceptable. Para lotes grandes, el transporte marítimo hasta Valencia, Barcelona, Bilbao o Algeciras suele ser más competitivo. Desde allí, la distribución por carretera permite llegar a polos industriales como Madrid, Zaragoza, Burgos, Vitoria, Vigo, Tarragona o Sevilla. Un proveedor experimentado debe ofrecer embalajes adecuados para ambos modos.La negociación debe incluir condiciones de pago, tolerancia de cantidad, documentación, reposición por defecto, plazo de reclamación, identificación de lote y posibilidad de entregas programadas. En fabricantes con consumo recurrente, un acuerdo marco puede ser más eficiente que pedidos aislados. El proveedor puede reservar capacidad y el comprador obtiene mayor estabilidad.Las bolas de cobre y aleaciones relacionadas se usan en aplicaciones muy distintas. En contactos eléctricos, la prioridad suele ser baja resistencia, superficie limpia y estabilidad bajo ciclos. En válvulas, importan esfericidad, acabado, compatibilidad con el fluido y resistencia al desgaste. En gestión térmica, se valora la conductividad, la masa, el contacto superficial y la integración con otros materiales.En equipos eléctricos, una bola de cobre puede actuar como punto de contacto móvil o elemento conductor dentro de un mecanismo. La presión de contacto debe ser suficiente para reducir resistencia, pero no tan alta como para deformar la bola. Si hay arco eléctrico, vibración o ciclos frecuentes, puede ser necesario estudiar recubrimientos o diseños alternativos.En válvulas y sistemas de fluido, el material debe ser compatible con el medio. El latón puede funcionar en muchas aplicaciones de agua, aire o fluidos no agresivos, pero no siempre es adecuado para ambientes corrosivos o requisitos sanitarios específicos. La bola debe sellar correctamente contra su asiento, por lo que la redondez y el acabado son críticos.En gestión térmica, las bolas de cobre pueden emplearse para transferencia de calor, disipación, acumulación térmica o como parte de soluciones especiales. La alta conductividad del cobre puro lo hace atractivo en equipos de potencia, electrónica industrial, sistemas de refrigeración y dispositivos de ensayo. Sin embargo, el diseño debe garantizar buen contacto térmico; una bola mal asentada pierde eficiencia.En España, estas aplicaciones aparecen en sectores como automoción, energías renovables, maquinaria industrial, material ferroviario, electrónica de potencia, fabricación de válvulas, climatización, naval y mantenimiento energético. Ciudades como Barcelona, Madrid, Valencia, Bilbao, Zaragoza, Pamplona y Vigo concentran demanda técnica variada, por lo que un proveedor flexible tiene ventaja.Un caso práctico sería un fabricante de conectores en Cataluña que necesita una bola conductora pequeña con tolerancia estrecha y certificado de material. En este caso, el cobre C11000 con control de conductividad será prioritario. Otro caso sería un fabricante de válvulas en el País Vasco que busca una bola resistente, con buena superficie y coste competitivo; aquí el latón puede ser suficiente si el fluido y la presión lo permiten. Un tercer caso sería una empresa de equipos térmicos en Valencia que requiere bolas de cobre para transferencia de calor; la decisión dependerá de conductividad, limpieza y compatibilidad con el sistema.SDBALLS es un socio industrial especializado en esferas de precisión y suministro integrado para compradores globales. Desde 1996, la empresa ha desarrollado una base sólida en fabricación de bolas metálicas, con experiencia en bolas de acero al carbono, acero al cromo y acero inoxidable en distintos grados de precisión. Esta experiencia en control dimensional, clasificación, acabado y gestión de lotes permite apoyar también proyectos de esferas de otros materiales, incluidas bolas de cobre, latón, aluminio, plástico, vidrio y cerámica mediante soluciones de suministro coordinado.En capacidades tecnológicas, SDBALLS aporta conocimiento acumulado en tolerancias, acabado superficial, inspección, selección de materiales y documentación de calidad. Para compradores españoles que trabajan con piezas conductoras, la empresa puede ayudar a traducir una necesidad funcional en una especificación de compra más clara: grado del material, diámetro, tolerancia, superficie, embalaje, informes y criterios de aceptación. Esta asistencia resulta útil cuando el cliente está comparando cobre puro C11000 frente a latón o cuando necesita validar una referencia nueva antes de pasar a serie.En capacidades de fabricación, SDBALLS opera una estructura productiva consolidada con varias instalaciones y una capacidad anual elevada en bolas industriales. Su base principal está en Tai’an, provincia de Shandong, y atiende a clientes en más de cincuenta países. Aunque su núcleo histórico está en bolas de acero de precisión, su modelo de suministro integrado permite consolidar compras de múltiples materiales. Esto es valioso para empresas españolas que no quieren gestionar por separado proveedores de bolas de acero, cobre, plástico o cerámica.En capacidades de servicio, SDBALLS combina atención comercial internacional, soporte para documentación y enfoque de cooperación a largo plazo. La empresa trabaja con sistemas de calidad certificados, incluidos marcos reconocidos para gestión de calidad, automoción y medio ambiente. Para clientes de España, esto se traduce en comunicación técnica, apoyo en muestras, coordinación de embalajes, seguimiento de pedidos y adaptación a proyectos de compra recurrente. Puede conocer más sobre la empresa en nuestra trayectoria industrial y revisar su gama en catálogo de bolas industriales.La propuesta de valor para el mercado español no consiste en presentar una bola como producto aislado, sino en actuar como socio de aprovisionamiento. Un comprador puede necesitar bolas de cobre para contactos, bolas de acero inoxidable para mecanismos, bolas de acero al cromo para rodamientos y bolas plásticas para dispositivos ligeros. Consolidar estas categorías con un proveedor técnico ayuda a reducir tiempo administrativo, mejorar trazabilidad y simplificar auditorías.El enfoque de calidad también es relevante. Para proyectos donde las bolas de cobre deban cumplir requisitos de conductividad, tolerancia y limpieza, SDBALLS puede coordinar controles y documentación según la necesidad del cliente. La información sobre métodos de calidad y soporte técnico puede consultarse en control de calidad y soporte técnico. Además, las aplicaciones industriales se explican en soluciones por aplicación industrial, lo que ayuda a relacionar cada esfera con su función real.En el contexto de 2026, la empresa observa tres tendencias principales. La primera es la digitalización de la calidad: más compradores pedirán informes trazables, datos de inspección y comunicación rápida. La segunda es la sostenibilidad: embalajes más eficientes, reducción de desperdicio y materiales documentados serán factores de decisión. La tercera es la flexibilidad de suministro: las empresas españolas buscarán proveedores capaces de combinar fabricación, aprovisionamiento y entregas adaptadas a series cambiantes.Para contactos eléctricos, normalmente conviene especificar cobre puro C11000 o un grado equivalente de alta conductividad. Es importante pedir certificado de material, control de conductividad, diámetro, tolerancia y limpieza superficial. Si el contacto trabaja con presión elevada o muchos ciclos, el diseño debe validarse para evitar deformación o desgaste.Solo si la aplicación lo permite. El latón puede ofrecer mejor resistencia mecánica y coste competitivo, pero su conductividad es menor. En contactos eléctricos críticos, la sustitución puede aumentar resistencia, temperatura y riesgo de fallo. En válvulas, herrajes o mecanismos no eléctricos, el latón puede ser una alternativa adecuada.Debe incluir material, norma o grado, diámetro, tolerancia, cantidad, aplicación, acabado, requisitos de conductividad, dureza si aplica, embalaje, documentos necesarios, destino en España y previsión de consumo. Cuanto más clara sea la especificación, más precisa será la oferta.Depende del uso. Una válvula de cierre o un contacto de precisión requiere tolerancias más estrictas que una aplicación general. No conviene exigir la tolerancia más cerrada si no aporta valor funcional, porque aumentará coste y plazo. Lo ideal es validar muestras en el conjunto real.Se controla mediante equipos adecuados de medición eléctrica y se complementa con verificación de composición química. La conductividad debe revisarse por lote cuando la aplicación sea crítica. También debe cuidarse la superficie, porque óxido, suciedad o recubrimientos inadecuados pueden afectar el contacto.La demanda se reparte entre polos industriales como Barcelona, Madrid, Valencia, Bilbao, Zaragoza, Vigo, Pamplona, Valladolid, Tarragona y Sevilla. También influyen los puertos de Valencia, Barcelona, Bilbao y Algeciras para importación y distribución de lotes industriales.Depende de la urgencia y del volumen. Un distribuidor local puede resolver necesidades inmediatas o cantidades pequeñas. Un fabricante internacional o socio integrado suele ser más competitivo para piezas personalizadas, documentación técnica y compras recurrentes. Muchas empresas combinan ambas opciones.Varía según material, diámetro, tolerancia y disponibilidad. Para medidas normalizadas puede ser más bajo; para medidas personalizadas, el proveedor necesita cubrir preparación, producción e inspección. Una buena estrategia es empezar con muestras, seguir con lote piloto y después negociar volumen anual.Como mínimo, certificado de conformidad y datos de material. Para aplicaciones críticas, conviene solicitar composición química, conductividad, informe dimensional, identificación de lote y criterios de inspección. En sectores regulados, pueden requerirse declaraciones adicionales sobre sustancias y trazabilidad.Habrá mayor exigencia de trazabilidad, informes digitales, sostenibilidad, embalajes reciclables y estabilidad de suministro. También crecerá la demanda vinculada a electrificación, energías renovables, electrónica de potencia, automatización y gestión térmica. Los proveedores con control técnico y servicio flexible estarán mejor posicionados.En conclusión, comprar bolas de cobre en España exige combinar ingeniería, calidad y estrategia de suministro. La elección entre C11000, latón u otra aleación debe basarse en la aplicación real. La homologación debe incluir ensayos, muestras y documentación. Y la relación con el proveedor debe orientarse a estabilidad, trazabilidad y mejora continua, especialmente para fabricantes de equipo original que no pueden permitirse fallos en piezas pequeñas pero críticas. -
Proveedor de rodillos de aguja para España 2026
Para comprar rodillos de aguja en España en 2026, el comprador debe priorizar tres factores: estabilidad dimensional, trazabilidad del proceso y capacidad real de suministro. Un rodillo de aguja es un elemento cilíndrico de alta precisión utilizado en rodamientos compactos, jaulas, coronas, casquillos de aguja, conjuntos axiales y sistemas de transmisión donde se exige alta capacidad de carga en poco espacio. En sectores como automoción, cajas de cambios, maquinaria agrícola, reductores, herramientas eléctricas, motocicletas, bicicletas eléctricas, automatización y equipos industriales, una desviación mínima en diámetro, redondez, rugosidad o dureza puede provocar ruido, desgaste prematuro o fallo del conjunto.La respuesta práctica para responsables de compras, ingeniería y calidad es la siguiente: seleccione un proveedor que pueda documentar material, tratamiento térmico, rectificado, superacabado, inspección por lotes, embalaje anticorrosión y certificaciones de calidad. Para fabricantes de equipo original y proveedores de primer nivel que suministran a plantas de Madrid, Barcelona, Zaragoza, Vigo, Valladolid, Valencia, Pamplona o Sevilla, no basta con recibir una cotización competitiva. Es necesario validar tolerancias, capacidad productiva, cumplimiento de ISO 9001, IATF 16949 cuando aplique, control estadístico, historial de entregas y plan de contingencia logística.En España, la compra de rodillos de aguja suele estar condicionada por la proximidad a centros industriales y logísticos: puerto de Valencia, puerto de Barcelona, puerto de Bilbao, terminales intermodales de Zaragoza, corredores hacia Francia y plataformas de distribución en Madrid. Un proveedor internacional competitivo debe comprender estos flujos y proponer modelos de suministro que combinen fabricación estable, inventario de seguridad y entregas programadas.Para una decisión rápida, evalúe al proveedor con esta secuencia: confirme el plano y la aplicación, defina material y grado de precisión, solicite informe dimensional, pida muestras iniciales, ejecute pruebas de montaje, revise certificaciones, audite el proceso crítico y negocie un acuerdo de suministro con previsión trimestral. En compras de alto volumen, se recomienda exigir un plan de control, análisis de riesgos del proceso, registro de calibración y trazabilidad de lote desde la materia prima hasta el embalaje final.Criterio de compraProveedor básicoProveedor cualificado para OEMImpacto en EspañaTolerancia dimensionalControl por muestreo limitadoControl estadístico y registros por loteReduce reclamaciones en plantas de montajeCertificaciónISO 9001 genéricaISO 9001 e IATF 16949 cuando sea necesarioFacilita homologación en automociónTrazabilidadLote comercialMateria prima, tratamiento, rectificado e inspecciónClave para auditorías de clientes españolesPlazo de entregaVariable según pedidoPlanificado con previsión e inventarioEvita paradas en Zaragoza, Vigo o ValladolidSoporte técnicoRespuesta comercialRevisión de plano, aplicación y embalajeMejora el lanzamiento de nuevos proyectosCoste totalPrecio unitario bajoPrecio equilibrado con menor riesgoMenor coste por fallos, urgencias y devolucionesLa tabla muestra que la comparación real no debe hacerse solo por precio. En rodillos de aguja, el coste total incluye rechazos, inspecciones adicionales, retrasos logísticos, paradas de línea, desgaste de componentes y tiempo de ingeniería. Para el mercado español, donde muchas cadenas de suministro sirven a fabricantes europeos, la estabilidad pesa tanto como la competitividad.Las especificaciones de un rodillo de aguja deben definirse con precisión antes de solicitar oferta. El diámetro, la longitud, la forma de los extremos, la dureza, la rugosidad, la redondez, la variación de diámetro por lote, la limpieza superficial y el tipo de embalaje determinan el rendimiento del conjunto. En aplicaciones de alta velocidad, como cajas de cambios o herramientas eléctricas, una rugosidad inadecuada incrementa la fricción y la temperatura. En aplicaciones de alta carga, como maquinaria agrícola o reductores industriales, la dureza y la microestructura son esenciales.Los compradores en España suelen trabajar con planos propios, normas internas de automoción o referencias equivalentes a estándares internacionales. Aunque cada proyecto puede tener requisitos particulares, los parámetros más frecuentes incluyen diámetro exterior del rodillo, longitud efectiva, radio o chaflán de extremo, desviación de forma, dureza en escala Rockwell, profundidad efectiva de tratamiento térmico, rugosidad Ra, ausencia de grietas y control visual de golpes o corrosión.La selección de tolerancia debe relacionarse con la aplicación. Una corona de agujas para una caja de cambios manual exige más estabilidad que un conjunto de movimiento lento en herrajes industriales. En automoción, la variación de diámetro entre rodillos de un mismo lote es especialmente crítica porque afecta a la distribución de carga. Si un rodillo soporta más carga que los demás, puede aparecer fatiga localizada.ParámetroUso estándarUso de alta precisiónComparación prácticaDiámetroTolerancia ajustada a montaje generalTolerancia estrecha por familias de medidaAlta precisión frente a menor costeLongitudControl dimensional convencionalControl reforzado de paralelismoMejor contacto frente a inspección más complejaRedondezApta para cargas moderadasOptimizada para giro suaveMenos vibración frente a mayor exigencia productivaRugosidadSuperficie rectificadaSuperacabado de baja fricciónMenor desgaste frente a mayor coste unitarioDurezaAdecuada para uso industrialControlada por lote y aplicaciónVida útil estable frente a más ensayosLimpiezaInspección visual y protección básicaControl de partículas y embalaje técnicoMenos contaminación frente a embalaje más caroEsta comparación ayuda a evitar el error habitual de sobredimensionar o infradimensionar la especificación. Una tolerancia demasiado amplia puede provocar ruido o fallos. Una tolerancia excesivamente estricta puede encarecer el proyecto sin beneficio real. La mejor práctica consiste en compartir con el proveedor la función del rodillo, la velocidad, la carga, el lubricante, la temperatura y el método de montaje.En España, muchos compradores piden informes de inspección inicial, certificados de material y muestras para validación en laboratorio. Para proyectos de automoción, se recomienda documentar la aprobación de muestras, conservar el historial de lotes y establecer límites de cambio de proceso. Cualquier modificación en materia prima, tratamiento térmico, línea de rectificado o proveedor de embalaje debería comunicarse antes del suministro masivo.La evaluación de un proveedor para automoción o cajas de cambios debe combinar criterios técnicos, financieros y logísticos. Las empresas ubicadas en corredores industriales españoles necesitan proveedores capaces de mantener entregas repetitivas, responder a cambios de demanda y sostener calidad durante varios años. Un proveedor puede producir una muestra excelente y, sin embargo, fallar en producción continua si no cuenta con control de proceso, mantenimiento preventivo o personal formado.Para fabricantes de cajas de cambios, la prioridad es la consistencia. Los rodillos de aguja trabajan en condiciones de contacto lineal, lubricación exigente y ciclos repetidos. El proveedor debe demostrar dominio del acero, del tratamiento térmico, del rectificado sin quemaduras, del superacabado y del control metrológico. Además, debe entender que el comportamiento acústico es tan importante como la resistencia mecánica en vehículos modernos, incluidos híbridos y eléctricos.Los equipos de compras de España deben revisar el historial exportador del proveedor, su experiencia con clientes industriales, su capacidad de comunicación en proyectos internacionales y su flexibilidad para ofrecer embalajes compatibles con almacenes automatizados. En operaciones con puertos como Valencia, Barcelona o Bilbao, también conviene analizar tiempos de tránsito, documentación aduanera, embalaje marítimo y alternativas ante congestión logística.Aspecto evaluadoProveedor comercialProveedor industrial estratégicoVentaja para automociónIngeniería de aplicaciónCotiza según medidasRevisa plano, carga y montajeReduce errores de diseñoCapacidad productivaDepende de pedidos puntualesPlanifica líneas y turnosAsegura series anualesControl de cambiosNo siempre documentadoProcedimiento formal de aprobaciónEvita variaciones no autorizadasAnálisis de falloRespuesta limitadaInforme 8D y acción correctivaMejora la resolución de incidenciasLogísticaEnvíos bajo solicitudProgramas, reservas e inventarioMenor riesgo de parada de líneaCoste anualAtractivo en la primera compraOptimizado por estabilidad y servicioMejor coste total de propiedadLa tabla evidencia que un proveedor estratégico aporta valor más allá de la pieza. Para automoción en España, donde los calendarios de producción pueden variar por demanda europea, disponibilidad de semiconductores, electrificación y cambios de plataforma, la reacción del proveedor es un factor crítico. Un buen socio debe poder preparar inventario, ajustar lotes, ofrecer alternativas materiales y mantener comunicación preventiva.La evaluación también debe incluir pruebas de vida, análisis metalográfico, medición de ruido, control de dureza y revisión del embalaje después del transporte. En proyectos de transmisión, una prueba de montaje en condiciones reales es más fiable que una aprobación basada únicamente en certificado dimensional. Si el rodillo se combina con jaulas, pistas, arandelas o casquillos, el comprador debe validar el conjunto completo.La certificación ISO 9001 demuestra que el proveedor opera con un sistema de gestión de calidad estructurado. Para compradores industriales en España, esto aporta una base mínima: control documental, gestión de no conformidades, auditorías internas, seguimiento de proveedores y mejora continua. Sin embargo, para automoción, ISO 9001 puede no ser suficiente. IATF 16949 incorpora requisitos específicos del sector, como planificación avanzada de calidad, prevención de defectos, trazabilidad reforzada, análisis de riesgos y enfoque en la satisfacción del cliente automotriz.No todos los proyectos de rodillos de aguja requieren IATF 16949, pero cuando el componente entra en una cadena de suministro automotriz, la certificación se convierte en una ventaja importante o en un requisito obligatorio. Los fabricantes de primer nivel que suministran a plantas en Cataluña, Aragón, Castilla y León, Galicia, Navarra o Comunidad Valenciana suelen exigir que el proveedor pueda integrarse en procesos de homologación robustos.Además de las certificaciones, el comprador debe revisar su alcance. No basta con que la empresa tenga un certificado; el alcance debe cubrir fabricación, inspección o suministro del tipo de componente relevante. También debe comprobarse la vigencia, el organismo certificador, las exclusiones y la coherencia entre lo certificado y lo ofrecido.Elemento del sistemaISO 9001IATF 16949Comparación para el compradorGestión de calidadRequisito generalEnfoque automotriz avanzadoIATF es más exigente para vehículosPrevención de defectosAcciones correctivasPlanificación preventiva y análisis de riesgosMejor para producción en serieTrazabilidadSegún necesidad del clienteMás detallada y controladaClave en reclamaciones de campoProveedores externosEvaluación básicaDesarrollo y seguimiento continuoReduce riesgos de subcontrataciónControl de procesoProcedimientos definidosIndicadores, capacidad y reacciónMás útil para tolerancias estrechasCambio de procesoControl documentalAprobación rigurosa del clienteEvita cambios invisibles al compradorLa certificación ISO 14001 también gana relevancia en 2026 por presión regulatoria, objetivos de sostenibilidad y políticas de compras responsables en Europa. Aunque un rodillo de aguja es un componente pequeño, su cadena de valor incluye acero, energía, tratamiento térmico, aceites, embalajes y transporte. Las empresas españolas que reportan indicadores ambientales valoran proveedores capaces de documentar control de residuos, eficiencia energética y embalajes reciclables.Una recomendación práctica es solicitar un paquete documental antes de la homologación: certificados vigentes, manual de calidad resumido, diagrama de flujo de proceso, plan de control, informe dimensional, certificado de material, informe de dureza, instrucciones de embalaje y procedimiento de reclamación. Esta información permite comparar proveedores de forma objetiva.La cantidad mínima de pedido y el plazo de entrega dependen del diámetro, longitud, material, grado de precisión, tratamiento, embalaje y volumen anual. Las medidas estándar pueden fabricarse o suministrarse con mayor rapidez. Las medidas personalizadas, los extremos especiales, los aceros inoxidables, las cerámicas o las tolerancias muy estrechas requieren más planificación. Para España, donde muchas empresas combinan demanda local y exportación a la Unión Europea, la gestión de inventario es decisiva.Un comprador no debe analizar solo la cantidad mínima inicial. Debe preguntar por lote económico de fabricación, lote mínimo de inspección, cantidad por embalaje, reserva de capacidad, inventario de seguridad, entregas parciales y posibilidad de contrato anual. En cadenas de suministro de rodamientos, un lote grande puede reducir precio unitario, pero aumentar coste financiero y riesgo de obsolescencia. Un lote pequeño mejora flexibilidad, pero puede elevar coste y frecuencia logística.La mejor práctica para 2026 será combinar previsión rodante, inventario de seguridad y acuerdos de suministro escalonados. Por ejemplo, una empresa de Valencia puede mantener stock local para dos meses, producción confirmada para el siguiente trimestre y previsión no vinculante para seis meses. Así se reducen urgencias aéreas y se estabiliza la fabricación.Modelo de suministroVentajaLimitaciónComparación recomendadaPedido puntualSimple para compras pequeñasMayor riesgo de falta de stockÚtil para mantenimiento, no ideal para OEMContrato anualPrecio y capacidad establesRequiere previsión fiableMejor para series repetitivasInventario en origenReduce reacción de fábricaDepende del tránsito internacionalAdecuado si hay buena planificaciónInventario en EspañaEntrega rápida a plantaMayor coste de almacenamientoClave para líneas críticasEntrega programadaSincroniza consumo y reposiciónNecesita disciplina documentalMuy recomendable para automociónEnvío urgenteSoluciona emergenciasCoste elevado y huella mayorSolo como plan de contingenciaLa tabla compara alternativas habituales. En la práctica, muchas empresas españolas utilizan una mezcla: stock mínimo para referencias críticas, pedidos programados para referencias de consumo regular y compra puntual para prototipos. La clave es clasificar los rodillos de aguja por criticidad: referencias que paran línea, referencias con sustituto y referencias de bajo riesgo.Los plazos también deben considerar festivos, campañas de transporte, cierres de fábrica, congestión portuaria y controles aduaneros. Para envíos marítimos hacia Valencia o Barcelona, el comprador debe prever varias semanas de tránsito. Para lanzamientos urgentes, el transporte aéreo puede ser útil, pero no debe convertirse en rutina. Un proveedor maduro ayudará a reducir urgencias mediante previsiones y comunicación temprana.Auditar una planta de fabricación de rodillos de aguja permite comprobar si lo prometido en la oferta se refleja en el proceso real. La auditoría puede ser presencial o remota, aunque para proyectos críticos conviene visitar la instalación. El objetivo no es solo verificar máquinas, sino entender cómo se controlan las variables que afectan al producto final.La auditoría debe comenzar por la recepción de materia prima: identificación, certificados, inspección y segregación. Después se revisan corte, conformado, tratamiento térmico, rectificado, superacabado, lavado, inspección, embalaje y almacenamiento. En cada fase, el auditor debe comprobar instrucciones de trabajo, parámetros críticos, registros, calibración, control de piezas no conformes y formación del personal.En 2026, las auditorías también deben incorporar sostenibilidad, seguridad laboral, digitalización y resiliencia. Los compradores europeos valorarán proveedores que reduzcan consumo energético, gestionen aceites y lodos de rectificado, mantengan trazabilidad digital y cuenten con planes de continuidad ante cortes de energía, restricciones logísticas o falta de materia prima.Punto de auditoríaQué comprobarRiesgo si fallaComparación entre débil y robustoMateria primaCertificado, composición y trazabilidadDureza irregular o fatigaCompra oportunista frente a acero controladoTratamiento térmicoCurvas, hornos, atmósfera y ensayosGrietas, deformación o baja vida útilRegistro manual frente a control parametrizadoRectificadoMuela, refrigeración y quemadurasDaño superficial y ruidoInspección tardía frente a control en procesoMetrologíaEquipos calibrados y métodoMedidas no fiablesMedición aislada frente a sistema trazableEmbalajeProtección anticorrosión y separaciónGolpes, óxido o contaminaciónCaja genérica frente a embalaje técnicoNo conformidadesSegregación, análisis y acción correctivaMezcla de piezas defectuosasReacción informal frente a método 8DUna buena lista de auditoría debe terminar con puntuación, acciones pendientes, responsables y fecha objetivo. No es necesario exigir perfección absoluta en todos los puntos, pero sí transparencia, mejora y control de los riesgos principales. Si un proveedor no permite revisar procesos críticos o no conserva registros, el comprador debería considerarlo una señal de alerta.Para compradores españoles que no puedan viajar con frecuencia, una auditoría remota puede incluir recorrido por vídeo, revisión de documentos, entrevista con responsables de calidad y envío de muestras de distintos lotes. Sin embargo, para proyectos de automoción o cajas de cambios, la auditoría presencial sigue siendo recomendable antes de aprobar producción en serie.La personalización para fabricantes de equipo original abarca mucho más que cambiar una medida. En rodillos de aguja, la adaptación puede incluir diámetro especial, longitud concreta, selección por grupos, extremo plano o redondeado, rugosidad controlada, dureza específica, embalaje automático, lubricación protectora, limpieza reforzada y documentación de lote. En conjuntos como casquillos de aguja embutidos y rodamientos axiales de agujas, la compatibilidad entre rodillo, jaula y pista es esencial.Los casquillos de aguja embutidos se utilizan cuando se necesita una solución compacta, ligera y económica. Son frecuentes en transmisiones, motores pequeños, herramientas eléctricas, bombas, actuadores y mecanismos de asiento. Los conjuntos axiales de agujas soportan cargas en dirección axial y se emplean en embragues, cajas de cambios, reductores, maquinaria y sistemas giratorios. En ambos casos, el rodillo debe responder a condiciones reales de carga, lubricación y montaje.Un servicio OEM eficaz empieza con la revisión del plano y la aplicación. El proveedor debe preguntar por tolerancia del alojamiento, material de la pista, lubricante, temperatura, velocidad, carga dinámica, carga estática, método de montaje y vida esperada. Con esa información puede proponer ajustes técnicos y evitar problemas posteriores. En España, esta colaboración es especialmente útil para pymes industriales que desarrollan maquinaria exportable y necesitan proveedores con capacidad técnica sin multiplicar su base de compras.La personalización también puede incluir embalajes para líneas automatizadas: bandejas, bolsas con conteo, cajas etiquetadas, códigos de lote, protección anticorrosión de larga duración y documentación digital. Para clientes con almacenes en Madrid, Barcelona o País Vasco, el etiquetado claro facilita recepción, inspección y trazabilidad interna.En proyectos nuevos, se recomienda seguir una ruta en cuatro fases: muestra técnica, lote piloto, validación de montaje y suministro en serie. Cada fase debe tener criterios de aceptación. Si se detecta ruido, desgaste, dificultad de montaje o contaminación, debe corregirse antes de escalar. Esta disciplina reduce costes de lanzamiento y evita cambios tardíos.El material del rodillo de aguja determina resistencia, vida útil, comportamiento frente a corrosión, coste y compatibilidad con el entorno. El acero al cromo es la opción más común para aplicaciones de rodamientos por su alta dureza, resistencia a fatiga y coste equilibrado. El acero inoxidable se utiliza cuando hay humedad, productos químicos leves, lavado frecuente o riesgo de corrosión. La cerámica se reserva para aplicaciones especiales donde se busca baja densidad, aislamiento eléctrico, resistencia a ciertos entornos o menor fricción, aunque su coste es más alto.Para automoción y cajas de cambios, el acero al cromo suele ser la referencia principal. Sin embargo, la electrificación cambia algunas necesidades. En motores eléctricos, transmisiones híbridas y sistemas auxiliares, puede aumentar la demanda de soluciones con menor ruido, mejor acabado superficial y control de corrientes parásitas en ciertos rodamientos. Aunque no todos los casos requieren cerámica, los compradores deben estar atentos a esta tendencia.En España, la selección de material también depende del sector. La industria alimentaria en Cataluña o Comunidad Valenciana puede requerir inoxidables por limpieza y humedad. La maquinaria agrícola en Castilla y León o Andalucía puede priorizar resistencia a carga y contaminación. La industria naval y portuaria en Galicia, País Vasco o Cádiz puede valorar resistencia a la corrosión. Las líneas de automatización en Madrid o Barcelona pueden priorizar precisión y bajo ruido.MaterialVentaja principalLimitaciónComparación de usoAcero al cromoAlta dureza y fatigaNecesita protección contra corrosiónMejor opción general frente a costeAcero inoxidable martensíticoEquilibrio entre dureza y corrosiónFatiga inferior a algunos aceros al cromoÚtil en humedad moderadaAcero inoxidable austeníticoMuy buena resistencia químicaMenor dureza para cargas altasMás adecuado para entornos corrosivos ligerosCerámicaBaja densidad y propiedades especialesCoste elevado y diseño cuidadosoAplicaciones técnicas frente a uso masivoAcero con recubrimientoMejora superficial específicaDepende de adherencia y procesoSolución intermedia en desgaste o corrosiónMaterial personalizadoAjustado a aplicación críticaMayor validación y plazoRecomendado solo con justificación técnicaLa tabla muestra que no existe un material universal. Un buen proveedor debe explicar las diferencias y no vender una opción cara si no aporta valor. En compras profesionales, la decisión debe basarse en carga, velocidad, ambiente, lubricación, coste total y disponibilidad. Para referencias críticas, conviene realizar pruebas comparativas en condiciones reales.La sostenibilidad también influirá en la selección de materiales. Los compradores europeos exigirán más transparencia sobre origen del acero, eficiencia energética, vida útil y reciclabilidad. Un componente que dura más y reduce fallos puede ser más sostenible que una alternativa barata con reemplazos frecuentes.SDBALLS Industry Corp, también conocida como Shandong SDBALLS Industry Corp Ltd., actúa como fabricante de bolas de acero de precisión y socio integrado de suministro para compradores industriales internacionales. Desde 1996, la empresa ha acumulado más de tres décadas de experiencia en fabricación, control de calidad y exportación. Aunque su línea principal se centra en bolas de acero al carbono, acero al cromo y acero inoxidable en distintos grados de precisión, su modelo de servicio permite apoyar a clientes que desean consolidar compras de componentes esféricos y elementos relacionados dentro de una cadena de suministro estable.En capacidades tecnológicas, SDBALLS trabaja con control dimensional, selección de materiales, procesos de acabado y sistemas de inspección orientados a la consistencia. La experiencia acumulada en componentes de precisión es relevante para compradores de rodamientos, automoción, transferencia de carga, sistemas deslizantes y aplicaciones mecánicas donde la uniformidad superficial y dimensional resulta crítica. La empresa mantiene sistemas de calidad certificados, incluidos ISO 9001, IATF 16949 e ISO 14001, lo que facilita conversaciones con clientes industriales que requieren trazabilidad, documentación y mejora continua. Puede conocer más sobre su trayectoria en la página corporativa de SDBALLS.En capacidades de fabricación, SDBALLS opera varias instalaciones de producción en Tai'an, provincia de Shandong, con una capacidad anual superior a 5.000 toneladas. Esta escala permite atender pedidos regulares y programas de suministro para clientes de más de 50 países. Su catálogo incluye bolas de acero al carbono, bolas de acero al cromo, bolas inoxidables y soluciones para aplicaciones industriales diversas. Para compradores españoles que buscan reducir complejidad en compras internacionales, la amplitud de producto puede ayudar a centralizar referencias y mejorar la coordinación. La información de familias disponibles puede revisarse en la sección de productos industriales.En capacidades de servicio, SDBALLS combina equipo comercial internacional, apoyo a clientes globales y soluciones de abastecimiento de múltiples materiales, incluyendo plástico, vidrio, cerámica, cobre y aluminio cuando el proyecto lo requiere. Este enfoque es útil para empresas en España que necesitan un socio capaz de coordinar fabricación propia y suministro integrado, especialmente cuando hay proyectos con varias referencias, distintos materiales o destinos logísticos. La empresa también atiende aplicaciones en rodamientos, automoción, ruedas, sistemas de deslizamiento, unidades de transferencia y equipamiento exterior. Para revisar áreas de uso, consulte aplicaciones industriales habituales.Para compradores de rodillos de aguja, SDBALLS puede ser considerado dentro de una estrategia de suministro integrada cuando se necesite apoyo en componentes de precisión, materiales, control documental y coordinación de compras. La decisión final debe basarse en plano, volumen, material, tolerancia y validación técnica. La empresa dispone de una base de calidad que puede ayudar a conversaciones de homologación y seguimiento. Los compradores interesados en criterios técnicos, certificados y control pueden revisar información sobre calidad y soporte técnico.La propuesta para el mercado español se centra en estabilidad, comunicación clara y cooperación a largo plazo. En lugar de vender solo por precio, un socio industrial debe ayudar a definir especificaciones, evitar riesgos de suministro y mantener documentación adecuada. Esto es importante para clientes de automoción, rodamientos, maquinaria, distribución industrial y fabricantes que exportan desde España al resto de Europa.¿Qué es un rodillo de aguja y por qué se usa en rodamientos compactos?Es un elemento cilíndrico de pequeño diámetro en relación con su longitud. Permite soportar cargas elevadas en espacios reducidos, por eso se utiliza en casquillos, coronas, conjuntos axiales, cajas de cambios, reductores y mecanismos compactos.¿Qué información debo enviar para solicitar una oferta fiable?Debe enviar plano, diámetro, longitud, tolerancias, material, dureza, rugosidad, cantidad anual, aplicación, embalaje requerido y destino logístico en España. Si no dispone de plano completo, conviene describir carga, velocidad, temperatura y lubricación.¿ISO 9001 es suficiente para comprar rodillos de aguja?Para aplicaciones industriales generales puede ser suficiente si el proveedor demuestra control real. Para automoción, cajas de cambios o suministro a fabricantes de equipo original, IATF 16949 o un sistema equivalente orientado a automoción suele ser necesario.¿Cuál es el material más habitual?El acero al cromo es el material más común por su resistencia a fatiga, dureza y coste equilibrado. El acero inoxidable se emplea cuando existe riesgo de corrosión. La cerámica se reserva para aplicaciones técnicas especiales.¿Cómo puedo reducir el riesgo de retrasos en España?Utilice previsiones rodantes, inventario de seguridad, contratos anuales y entregas programadas. También conviene definir rutas por puertos como Valencia, Barcelona o Bilbao y mantener alternativas logísticas para referencias críticas.¿Qué controles de calidad son esenciales?Los controles básicos incluyen diámetro, longitud, redondez, rugosidad, dureza, inspección visual, limpieza, protección anticorrosión y trazabilidad. En automoción se añaden análisis de capacidad, aprobación de muestras y control de cambios.¿Se pueden personalizar los rodillos de aguja?Sí. Es posible adaptar dimensiones, extremos, selección por grupos, rugosidad, dureza, limpieza, embalaje y documentación. La personalización debe validarse mediante muestras y lote piloto antes de producción en serie.¿Qué tendencias marcarán la compra en 2026?Destacarán la electrificación, menor ruido, trazabilidad digital, sostenibilidad, eficiencia energética, embalajes reciclables, cadenas de suministro regionalizadas y mayor exigencia documental por parte de clientes europeos.¿Cómo comparar proveedores locales e internacionales?El proveedor local puede ofrecer proximidad y reacción rápida. El proveedor internacional puede aportar escala y coste competitivo. La mejor decisión compara coste total, calidad, inventario, documentación, soporte técnico y estabilidad logística.¿Qué sectores españoles compran rodillos de aguja?Automoción, cajas de cambios, maquinaria agrícola, herramientas eléctricas, motocicletas, bicicletas eléctricas, ascensores, automatización, equipos portuarios, reductores, bombas y mantenimiento industrial.¿Cuál es el principal error al comprar rodillos de aguja?Comprar solo por precio sin validar tolerancia, material, acabado, trazabilidad y capacidad de suministro. En componentes de precisión, un ahorro inicial puede convertirse en coste elevado si aparecen ruidos, rechazos o paradas de línea.¿Cómo debe prepararse una auditoría de proveedor?Defina una lista de verificación, solicite documentos previos, revise procesos críticos, compruebe registros, evalúe metrología, inspeccione embalaje y cierre la auditoría con acciones correctivas. Para proyectos críticos, conviene auditar antes de aprobar serie.¿Qué papel tendrá la sostenibilidad?Será cada vez más importante. Los compradores españoles y europeos valorarán proveedores con ISO 14001, control de residuos, eficiencia energética, embalajes responsables y productos con vida útil estable que reduzcan reemplazos.¿Cuándo conviene mantener inventario en España?Cuando la referencia sea crítica, el consumo sea regular o el coste de parada sea alto. Un pequeño stock local puede ser más económico que recurrir a transportes urgentes o detener una línea de montaje.¿Cómo iniciar una homologación?Empiece con revisión técnica, documentación de calidad, muestra inicial, ensayo de montaje, lote piloto y evaluación logística. Después establezca condiciones de suministro, control de cambios y plan de seguimiento periódico.