Corpi abrasivi per finitura di massa in Italia 2026
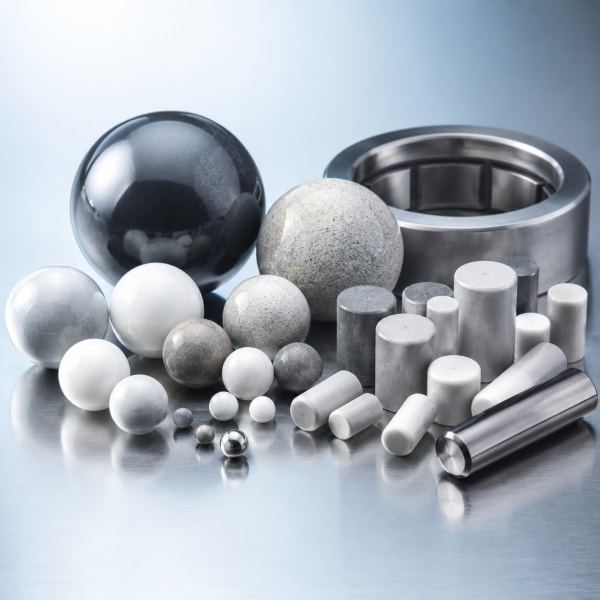
Corpi abrasivi per finitura di massa in Italia: guida per acquisti industriali
Risposta rapida

Per un responsabile acquisti, un ingegnere di processo o un terzista italiano che gestisce burattatura, vibrofinitura, lucidatura, sbavatura o levigatura in massa, la scelta dei corpi abrasivi non è un dettaglio secondario: determina finitura superficiale, stabilità dimensionale, costo per pezzo, tempi ciclo, consumo di composto e ripetibilità del risultato. In Italia, dove le filiere meccaniche di Lombardia, Piemonte, Veneto, Emilia-Romagna e Toscana richiedono qualità costante, l’acquisto di media abrasivi deve essere valutato con criteri tecnici e logistici, non solo sul prezzo al chilogrammo.
La risposta più pratica è questa: i corpi in ceramica sono indicati per sbavatura aggressiva, raggiatura controllata e lavorazioni su acciaio, ghisa, ottone e componenti sinterizzati; i corpi in plastica sono preferibili su alluminio, zama, leghe leggere, pressofusioni e pezzi delicati perché riducono ammaccature e impronte; i corpi in acciaio, come sfere, satelliti e aghi, sono usati soprattutto per lucidatura, compattazione superficiale e brillantezza su particolari metallici già preparati. La forma va scelta in base a geometria del pezzo, fori, cave, spigoli e rischio di incastro: cono e triangolo penetrano bene negli angoli, cilindro offre contatto stabile, sfera protegge la superficie e distribuisce l’energia.
Un fornitore affidabile per il mercato italiano deve dimostrare controllo di lotto, certificazioni, tracciabilità, dati sul consumo, supporto nella prova campione, imballi idonei al trasporto marittimo o terrestre e continuità di consegna verso poli come Milano, Torino, Brescia, Bologna, Modena, Vicenza, Padova, Firenze e Napoli. SDBALLS Industry Corp, produttore con esperienza pluridecennale nelle sfere d’acciaio di precisione e partner integrato per sfere multi-materiale, può supportare clienti industriali con soluzioni in acciaio al carbonio, acciaio al cromo, acciaio inox e approvvigionamenti coordinati anche per materiali ceramici, plastici, vetro, rame e alluminio.
Per ridurre il rischio d’acquisto, è consigliabile richiedere campioni, schede tecniche, dati di durezza, distribuzione dimensionale, tasso di usura, compatibilità con il composto chimico e report di prova. In un contesto 2026 orientato a sostenibilità, riduzione dei fanghi, conformità RoHS, gestione ISO 14001 e automazione dei reparti di finitura, il miglior acquisto non è il corpo abrasivo più economico, ma quello che produce il minor costo totale per pezzo conforme.
| Esigenza produttiva | Soluzione consigliata | Rispetto a una scelta generica | Rischio da controllare | Indicatore da misurare | Settori italiani tipici |
|---|---|---|---|---|---|
| Sbavatura forte su acciaio | Ceramica abrasiva ad alta densità | Asporta più rapidamente | Eccessiva raggiatura | Perdita peso pezzo e rugosità | Automotive, utensileria, minuteria |
| Finitura su alluminio pressofuso | Plastica abrasiva a taglio medio | Riduce urti e ammaccature | Ciclo troppo lungo | Tempo ciclo e scarto visivo | Modena, Bologna, Brescia |
| Lucidatura brillante | Media in acciaio inox o al carbonio | Compatta e lucida senza forte asporto | Contaminazione o corrosione | Brillantezza e pulizia finale | Accessori moda, rubinetteria |
| Pezzi con cave strette | Triangoli, coni o cilindri piccoli | Raggiungono aree difficili | Incastro nei fori | Percentuale di pezzi bloccati | Meccanica di precisione |
| Produzione ad alto volume | Media con usura certificata | Stabilizza costo per pezzo | Variazione tra lotti | Consumo kg/ora | Viteria, cuscinetti, componenti auto |
| Conformità ambientale | Media e composti compatibili RoHS | Riduce rischi documentali | Fanghi non gestiti | Analisi scarichi e rifiuti | Fornitori UE, esportatori |
La tabella mostra che la valutazione corretta nasce dall’incrocio tra materiale del pezzo, risultato richiesto e vincoli di processo. Il confronto “rispetto a una scelta generica” aiuta a capire perché due media apparentemente simili possano produrre costi e qualità molto diversi.
Tipi di media in ceramica, plastica e acciaio per diverse applicazioni di finitura

I media in ceramica sono composti da matrici minerali e abrasivi selezionati. Hanno densità elevata, buona resistenza all’usura e capacità di taglio stabile. Sono adatti quando il pezzo deve essere sbavato, arrotondato o preparato a trattamenti successivi come zincatura, nichelatura, anodizzazione tecnica o verniciatura. Nelle officine di Torino, Brescia e Vicenza vengono spesso usati per particolari torniti, stampati, tranciati e componenti di trasmissione. La ceramica è però più energica: su alluminio morbido, ottone estetico o minuteria delicata può generare segni se la macchina, il carico e il composto non sono regolati correttamente.
I media in plastica, spesso chiamati anche resinoidi, sono più leggeri e più gentili. La loro forza è il controllo dell’impatto. Sono molto utilizzati su pressofusioni in alluminio e zama, minuterie per arredamento, componenti motociclistici, particolari medicali non critici, profili e accessori dove è necessario togliere bave senza rovinare superfici morbide. Rispetto alla ceramica, la plastica tende a consumarsi più rapidamente in alcune condizioni, ma può ridurre scarti estetici e rilavorazioni. Per aziende che lavorano lotti misti tra Emilia-Romagna e Veneto, questa differenza può incidere molto sul margine.
I media in acciaio, invece, non sono scelti principalmente per tagliare, ma per lucidare, brunire, compattare e migliorare l’aspetto superficiale. Sfere, sfere schiacciate, aghi, satelliti e forme speciali trasferiscono energia meccanica al pezzo e possono creare brillantezza uniforme, soprattutto con composti adeguati. Qui l’esperienza metallurgica è decisiva: durezza, grado, resistenza alla corrosione e pulizia della superficie influenzano il risultato. SDBALLS, con una lunga specializzazione nelle sfere d’acciaio al carbonio, al cromo e inox in gradi da G10 a G1000, offre una base tecnica utile per applicazioni in cui precisione dimensionale, sfericità e stabilità del materiale sono importanti. Per approfondire la gamma generale è possibile consultare la pagina dei prodotti industriali SDBALLS.
Nel mercato italiano, la decisione dipende anche dalle macchine disponibili: vasche vibranti circolari, vibrofinitrici lineari, buratti centrifughi, impianti a disco, sistemi drag finishing e linee automatiche con separatori. Una ceramica aggressiva in una macchina ad alta energia può diventare eccessiva; una plastica morbida in un impianto sottodimensionato può richiedere tempi non competitivi; un acciaio lucidante in presenza di bave importanti non risolve il problema a monte. Per questo la prova di processo resta fondamentale.
| Tipo di media | Punti di forza | Limiti principali | Rispetto agli altri media | Materiali pezzo adatti | Applicazioni frequenti |
|---|---|---|---|---|---|
| Ceramica abrasiva | Taglio elevato, lunga durata | Impatto più duro | Più aggressiva della plastica | Acciaio, ghisa, ottone duro | Sbavatura, raggiatura, pretrattamento |
| Ceramica fine | Finitura controllata | Asporto moderato | Più stabile di molte plastiche | Acciai lavorati, inox | Lisciatura intermedia |
| Plastica abrasiva | Impatto dolce, buona finitura | Consumo più visibile | Meno aggressiva della ceramica | Alluminio, zama, ottone estetico | Sbavatura leggera, uniformazione |
| Plastica fine | Riduce segni superficiali | Taglio limitato | Più sicura su pezzi delicati | Leghe leggere, componenti estetici | Preparazione a lucidatura |
| Acciaio al carbonio | Elevata energia e brillantezza | Richiede controllo corrosione | Più denso di ceramica e plastica | Acciai e metalli compatibili | Brunitura, compattazione |
| Acciaio inox | Resistenza alla corrosione | Costo iniziale maggiore | Più pulito in ambienti umidi | Inox, ottone, accessori | Lucidatura e finitura estetica |
Questa comparazione evidenzia il rapporto tra aggressività e protezione del pezzo. Nei capitolati italiani, specialmente per automotive, valvole, rubinetteria e meccanica di precisione, è utile indicare non solo il materiale del media, ma anche densità, durezza, granulometria abrasiva, geometria, tolleranza dimensionale e metodo di separazione.
Come selezionare la forma giusta del media: cono, cilindro, triangolo o sfera

La forma del media definisce il modo in cui l’energia viene trasferita al pezzo. Un cono può entrare in tasche e raccordi, un triangolo lavora bene su spigoli e superfici complesse, un cilindro garantisce contatto lineare e buona capacità di rotolamento, mentre una sfera distribuisce l’urto in modo uniforme e riduce la probabilità di graffi direzionali. La scelta sbagliata può causare incastri, ombre di finitura, usura non uniforme o impossibilità di raggiungere le aree interne.
La regola pratica è semplice: il media deve essere abbastanza piccolo da raggiungere la zona da trattare, ma abbastanza grande da non bloccarsi nei fori, nelle filettature, nelle cave o tra due pareti. Per esempio, se un componente ha un foro passante di 6 mm, una sfera o un cilindro di dimensione vicina può incastrarsi. In questi casi si valuta una forma più grande del foro, oppure più piccola ma con geometria che non si blocchi, verificando il comportamento reale in prova. Nella produzione in serie italiana, il costo di separazione manuale dei media incastrati può superare il risparmio ottenuto acquistando un media economico.
Le sfere d’acciaio hanno un ruolo particolare. Sono ideali quando la priorità è lucidare, uniformare e compattare senza generare linee di taglio aggressive. Per applicazioni in cuscinetti, sistemi scorrevoli, ruote piroettanti, unità di trasferimento a sfera e meccanismi di movimento, SDBALLS possiede competenze produttive dirette sulla precisione delle sfere, un aspetto utile anche quando il cliente richiede forniture con stabilità dimensionale e durezza controllata. Le informazioni sul controllo tecnico sono disponibili nella sezione dedicata alla qualità e documentazione tecnica.
| Forma | Vantaggio operativo | Rispetto alla sfera | Rischio | Quando usarla | Quando evitarla |
|---|---|---|---|---|---|
| Cono | Penetra in angoli e cavità | Più incisivo sugli spigoli | Possibile incastro in fori conici | Fusioni, pezzi complessi | Filettature piccole non protette |
| Cilindro | Contatto stabile e uniforme | Più azione lineare | Blocco in fori simili al diametro | Superfici piane e bordi regolari | Fori ciechi stretti |
| Triangolo | Lavora bene sugli spigoli | Più accesso agli angoli | Segni se troppo aggressivo | Tranciati, minuteria, stampati | Pezzi estetici molto morbidi |
| Sfera | Urto uniforme e lucidatura | Meno taglio, più brillantezza | Limitata azione nelle cave | Brunitura, lucidatura, compattazione | Bave pesanti non rimosse prima |
| Satellite | Buon contatto multidirezionale | Più presa su geometrie miste | Separazione più complessa | Finitura decorativa | Setacciatura difficile |
| Ago | Accesso a canali sottili | Più penetrazione | Deformazioni su pezzi delicati | Microcomponenti e scanalature | Superfici soggette a impronte |
La tabella mette in evidenza il contenuto “forma contro forma”: non esiste una geometria migliore in assoluto. Per un produttore di minuteria metallica a Lecco può essere determinante il triangolo; per un’azienda di accessori in ottone tra Firenze e Arezzo può prevalere la sfera inox; per un terzista di Bologna che lavora componenti automotive può essere necessario combinare ceramica cilindrica per sbavatura e acciaio per finitura finale.
Criteri di valutazione del fornitore per la costanza qualitativa dei media da finitura di massa
La costanza qualitativa è spesso più importante del prezzo unitario. Un lotto di media con densità diversa, durezza non stabile o dimensione fuori tolleranza può cambiare completamente il ciclo validato. Nelle forniture verso l’Italia, dove molti clienti servono catene automotive, macchine utensili, oleodinamica, valvole, rubinetteria, moda metallica e componentistica per elettrodomestici, la ripetibilità è un requisito contrattuale. Il fornitore deve poter dimostrare controlli in ingresso sulle materie prime, controllo in produzione, ispezione finale, identificazione del lotto e gestione delle non conformità.
Un buon fornitore non si limita a vendere chilogrammi di media: chiede informazioni sul pezzo, sul materiale, sulla bava, sulla rugosità iniziale e finale, sul volume di carico, sulla macchina, sull’acqua, sul composto e sui vincoli di scarico. Deve inoltre aiutare a scegliere la dimensione corretta per evitare incastri. Per le sfere d’acciaio, parametri come grado, diametro, durezza, rotondità, rugosità e resistenza alla corrosione sono decisivi. SDBALLS opera con sistemi certificati IATF 16949, ISO 9001 e ISO 14001, e questa impostazione è rilevante per acquirenti che necessitano di tracciabilità e disciplina industriale.
Un altro criterio è la capacità di servire sia l’acquisto ricorrente sia i progetti speciali. Molte imprese italiane hanno produzioni stagionali o commesse con picchi improvvisi: un fornitore deve saper pianificare scorte, imballi e spedizioni, soprattutto quando la merce arriva via mare a Genova, La Spezia, Livorno, Trieste o Venezia, oppure via treno e camion verso hub logistici di Milano, Verona e Bologna. La comunicazione commerciale in fase di ordine deve includere tempi reali, quantità minime, peso netto, peso lordo, tipo di pallet e documentazione doganale.
| Criterio | Domanda da porre | Fornitore forte | Fornitore debole | Impatto rispetto al prezzo basso | Prova consigliata |
|---|---|---|---|---|---|
| Tracciabilità | Il lotto è identificato? | Codice lotto e report disponibili | Etichette generiche | Riduce fermi e contestazioni | Richiedere certificato lotto |
| Stabilità dimensionale | La misura varia nel tempo? | Tolleranze controllate | Variazioni evidenti | Evita incastri e separazione difficile | Misurazione campione |
| Durezza | È adatta al pezzo? | Valori dichiarati e verificabili | Dati assenti | Previene usura anomala | Controllo durometrico |
| Consumo | Quanto media si perde per ora? | Dati comparativi | Nessuna informazione | Determina il costo reale | Prova su 8 ore |
| Supporto tecnico | Aiuta a definire ciclo? | Analisi pezzo e proposta | Solo offerta economica | Riduce errori di selezione | Invio pezzi campione |
| Conformità | ISO, RoHS e ambiente sono gestiti? | Documenti aggiornati | Dichiarazioni vaghe | Protegge audit clienti | Verifica documentale |
Questa valutazione aiuta a distinguere un semplice rivenditore da un partner di fornitura. In Italia, dove i controlli dei clienti finali possono essere severi, un media non documentato può diventare un problema nelle omologazioni, soprattutto per aziende che esportano in Germania, Francia, Stati Uniti o nel settore automotive europeo.
Analisi del costo per pezzo e ottimizzazione del tasso di consumo del media
Il costo per pezzo non coincide con il prezzo al chilogrammo. Una ceramica più costosa ma più duratura può costare meno nel ciclo reale; una plastica economica ma soggetta a consumo rapido può aumentare il costo di fanghi, smaltimento e reintegro; un media in acciaio di qualità inferiore può generare contaminazione, corrosione o rilavorazione. Per questo l’analisi deve includere media consumato, composto chimico, acqua, energia, manodopera, tempo macchina, scarti, rilavorazioni, separazione e smaltimento.
Una formula pratica è: costo totale ciclo diviso numero di pezzi conformi. Nel costo totale ciclo devono entrare il consumo di media, la quota di ammortamento della macchina, il composto, l’acqua, l’energia, la manodopera, l’eventuale asciugatura, lo scarico e la gestione fanghi. Se un ciclo produce 10.000 pezzi ma 600 richiedono rilavorazione, il costo effettivo va calcolato sui 9.400 pezzi buoni, non sul totale caricato. Questa distinzione è essenziale per terzisti che lavorano a margini stretti nelle aree di Bergamo, Monza, Padova e Reggio Emilia.
L’ottimizzazione parte dalla misurazione. È utile pesare il media all’inizio e alla fine di un periodo definito, registrare ore macchina, quantità di pezzi, rugosità, difetti, livello di separazione e fanghi prodotti. La scelta tra ceramica e plastica, o tra acciaio al carbonio e inox, deve essere sostenuta da numeri. Un media con minore consumo può ridurre anche il numero di ordini, lo spazio di magazzino e il rischio di fermo macchina.
| Voce di costo | Come si misura | Media economico | Media ottimizzato | Vantaggio rispetto al solo prezzo basso | Azione correttiva |
|---|---|---|---|---|---|
| Consumo media | kg per 1.000 pezzi | Può essere alto | Controllato e prevedibile | Riduce reintegri | Test comparativo a pari ciclo |
| Tempo ciclo | Minuti per lotto | Spesso più lungo | Bilanciato su risultato | Aumenta capacità macchina | Regolare carico e composto |
| Scarto | % pezzi non conformi | Rischio superiore | Difetti ridotti | Più pezzi vendibili | Adattare forma e dimensione |
| Smaltimento | Fanghi e residui | Maggiore volume | Minore produzione residui | Risparmia costi ambientali | Ottimizzare acqua e abrasivo |
| Separazione | Minuti operatore | Possibili incastri | Separazione rapida | Riduce manodopera | Verifica forma contro fori |
| Qualità finale | Rugosità e controllo visivo | Variabile | Ripetibile | Protegge consegne cliente | Definire standard di accettazione |
Il contenuto della tabella mostra che il prezzo iniziale è solo una delle variabili. Per un reparto che lavora tre turni, anche una riduzione del 5% nel tempo ciclo o nello scarto può valere più di uno sconto sul media. Nel 2026, con costi energetici e ambientali ancora sotto attenzione, i responsabili italiani dovrebbero richiedere ai fornitori dati di consumo e non solo listini.
Servizi di personalizzazione OEM per formulazioni specializzate di media da lucidatura
La personalizzazione OEM è utile quando le soluzioni standard non garantiscono risultato costante. Può riguardare materiale, durezza, dimensione, forma, grado abrasivo, densità, colore identificativo, confezionamento, pulizia superficiale o requisiti documentali. In ambito finitura di massa, un progetto personalizzato nasce spesso da un problema specifico: bave difficili, geometria complessa, materiale tenero, necessità di brillantezza superiore, contaminazione da evitare o ciclo troppo lungo.
Per sviluppare una formulazione specializzata è necessario raccogliere dati tecnici. Il cliente dovrebbe fornire disegni o fotografie del pezzo, materiale, durezza, dimensioni critiche, zone da proteggere, rugosità richiesta, quantità per lotto, macchina usata, composto chimico e limiti ambientali. Il fornitore può quindi proporre prove progressive: campione iniziale, lotto pilota, validazione su produzione, definizione di capitolato e piano di controllo.
SDBALLS integra capacità produttive proprie sulle sfere metalliche con un modello di fornitura coordinata per sfere e componenti multi-materiale, inclusi materiali plastici, vetro, ceramica, rame e alluminio. Questo approccio è utile per acquirenti italiani che vogliono consolidare gli acquisti, ridurre il numero di fornitori e gestire una sola interfaccia per più famiglie di prodotto. Le applicazioni industriali tipiche sono illustrate nella sezione applicazioni e settori serviti.
La personalizzazione non deve però essere improvvisata. Ogni modifica al media può influenzare separazione, consumo, fanghi, risultato estetico e compatibilità con impianti esistenti. Per questo è consigliabile definire un documento di approvazione che includa parametri misurabili: diametro, tolleranza, durezza, densità, abrasività, perdita di peso, colore, imballo, etichetta, quantità minima e criteri di accettazione. In settori come automotive, oleodinamica, valvole, medicale industriale e accessori moda, questa disciplina riduce discussioni future.
Conformità ISO 14001 e RoHS nella produzione dei media da rettifica
La sostenibilità non è più un tema accessorio. Le imprese italiane che forniscono grandi gruppi europei ricevono richieste sempre più precise su RoHS, gestione sostanze, emissioni, scarichi, rifiuti e tracciabilità ambientale. La certificazione ISO 14001 indica che il produttore adotta un sistema di gestione ambientale strutturato, con obiettivi, controlli e miglioramento continuo. Non sostituisce le prove sul prodotto, ma offre un quadro organizzativo più affidabile.
La conformità RoHS è rilevante quando il media o il processo possono entrare nella catena di fornitura di apparecchiature elettriche, elettroniche o componenti destinati a clienti che applicano restrizioni sulle sostanze pericolose. Anche se il media viene consumato nel processo e non resta come componente del prodotto finale, molte aziende richiedono dichiarazioni preventive per ridurre rischi di contaminazione. Per acciai, inox e sfere metalliche, è importante controllare composizione, trattamenti superficiali, oli protettivi e residui.
Le tendenze 2026 vanno in tre direzioni. La prima è la riduzione dei fanghi e dei residui, con media più duraturi e composti chimici più facilmente trattabili. La seconda è la digitalizzazione del controllo, con lotti tracciati, report elettronici e dati di consumo integrati nei sistemi gestionali. La terza è la progettazione del processo con minore impatto idrico ed energetico. Per aziende situate in distretti produttivi densi, come Brianza, Bergamasca, Vicentino e area bolognese, questi fattori possono influire sulle autorizzazioni e sulla reputazione verso clienti finali.
SDBALLS mantiene certificazioni di qualità e ambiente, tra cui ISO 14001, e questo consente un dialogo più ordinato con clienti che richiedono documentazione internazionale. La conformità deve comunque essere verificata in base al prodotto specifico acquistato, al mercato finale e al processo del cliente. Un buon capitolato dovrebbe indicare quali dichiarazioni servono prima della spedizione, in modo da evitare ritardi doganali o blocchi in accettazione merci.
Tempi di consegna, imballaggio e logistica per spedizioni di media sfusi
La logistica dei media abrasivi sfusi richiede attenzione perché peso, densità e imballo incidono sui costi di trasporto. Per spedizioni verso l’Italia, le rotte marittime possono arrivare ai porti di Genova, La Spezia, Livorno, Trieste, Venezia o Napoli, mentre la distribuzione interna passa spesso da piattaforme di Milano, Verona, Bologna e Padova. Per urgenze o campioni, il trasporto aereo può essere utile, ma raramente è competitivo per grandi quantità.
Gli imballi più comuni includono sacchi su pallet, fusti, bidoni metallici o plastici, casse in legno, sacconi e confezioni personalizzate. La scelta dipende dal peso specifico del media. Le sfere d’acciaio, per esempio, hanno densità elevata e richiedono contenitori robusti, protezione dall’umidità e movimentazione sicura. I media in ceramica e plastica possono richiedere protezione contro rotture, polvere e contaminazione. L’etichetta deve riportare codice, lotto, peso netto, peso lordo, origine, eventuali avvertenze e riferimento ordine.
Il tempo di consegna deve essere valutato considerando produzione, controllo qualità, imballo, prenotazione nave, transito, sdoganamento e consegna finale. Un acquirente italiano dovrebbe comunicare il fabbisogno annuale, la cadenza desiderata e lo stock minimo di sicurezza. Per materiali standard è possibile pianificare forniture periodiche; per media personalizzati o lotti OEM, conviene prevedere tempi più lunghi e confermare campioni prima della produzione massiva.
Un aspetto spesso sottovalutato è la gestione del magazzino. I media devono essere conservati asciutti, separati per lotto e protetti da contaminazioni. L’acciaio al carbonio richiede particolare attenzione alla corrosione; l’inox è più resistente ma non deve essere esposto inutilmente a contaminanti ferrosi; la ceramica può generare polvere se movimentata male; la plastica deve essere protetta da calore e schiacciamento eccessivo. Una buona organizzazione evita miscelazioni tra lotti e mantiene stabile il processo.
La nostra azienda
SDBALLS Industry Corp, conosciuta anche come Shandong SDBALLS Industry Corp Ltd., è un produttore specializzato di sfere d’acciaio di precisione e un partner integrato per forniture industriali. L’azienda ha maturato oltre trent’anni di esperienza manifatturiera dal 1996 e opera da Tai’an, nella provincia cinese dello Shandong, con tre stabilimenti produttivi e una capacità annuale superiore a 5.000 tonnellate. Per il mercato italiano, questa base industriale consente di servire sia ordini ricorrenti sia progetti con esigenze tecniche specifiche.
Dal punto di vista tecnologico, SDBALLS lavora su sfere in acciaio al carbonio, acciaio al cromo e acciaio inox con gradi da G10 a G1000. Le applicazioni includono cuscinetti, sistemi di scorrimento, ruote, unità di trasferimento a sfera, componenti automotive, hardware industriale e impieghi di rettifica o finitura. La conoscenza di durezza, sfericità, tolleranza e trattamento superficiale permette di dialogare con clienti che richiedono materiali controllati e prestazioni ripetibili.
Dal punto di vista manifatturiero, l’azienda combina capacità produttiva interna, controlli qualità e gestione dei lotti. Le certificazioni IATF 16949, ISO 9001 e ISO 14001 supportano richieste provenienti da settori con standard elevati. Oltre alle sfere industriali, SDBALLS produce anche pallini d’acciaio senza piombo per mercati outdoor, con soluzioni ricotte e rivestite conformi ai requisiti di durezza CIP per mercati europei e statunitensi. Questa esperienza amplia la competenza sui materiali metallici e sui trattamenti superficiali.
Dal punto di vista del servizio, SDBALLS agisce anche come partner di approvvigionamento integrato per sfere in materiali diversi, tra cui plastica, vetro, ceramica, rame e alluminio. Per clienti italiani che acquistano da più fornitori, questa funzione può semplificare trattative, documenti, consolidamento spedizioni e coordinamento tecnico. Un reparto commerciale internazionale e supporto dedicato aiutano a seguire campionature, quotazioni, imballi, spedizioni e richieste documentali. Per conoscere meglio l’organizzazione è disponibile la pagina informazioni sull’azienda SDBALLS.
Per aziende in Italia che cercano corpi abrasivi, sfere metalliche o soluzioni coordinate per finitura e applicazioni meccaniche, il valore non è soltanto nella fornitura del singolo prodotto, ma nella capacità di mantenere continuità, documentazione e supporto tecnico nel tempo. Questo approccio è particolarmente adatto a produttori e terzisti che vogliono ridurre instabilità di processo e migliorare il costo per pezzo conforme.
Domande frequenti
Qual è il miglior media abrasivo per sbavare acciaio in Italia?
Per acciaio, ghisa e componenti meccanici robusti, la ceramica abrasiva è spesso la prima scelta perché offre taglio elevato e buona durata. Tuttavia, se il pezzo ha superfici già finite o tolleranze estetiche strette, può essere necessario usare una ceramica fine o un ciclo in due fasi con finitura successiva.
Quando conviene usare media in plastica invece della ceramica?
La plastica conviene su alluminio, zama, leghe leggere e pezzi delicati. Rispetto alla ceramica riduce ammaccature e segni d’urto, anche se può richiedere cicli più lunghi o reintegri più frequenti. È molto usata su pressofusioni e componenti estetici.
Le sfere d’acciaio rimuovono le bave?
Le sfere d’acciaio non sono la scelta principale per bave pesanti. Sono più indicate per lucidatura, brunitura, compattazione e miglioramento della brillantezza. Se le bave sono importanti, conviene prima usare un media abrasivo e poi passare alla finitura con acciaio.
Come evitare che i media si incastrino nei pezzi?
Bisogna confrontare dimensione e forma del media con fori, cave, filettature e geometrie interne. La prova campione è indispensabile. In generale, si evita una misura simile al diametro dei fori e si sceglie una forma che non possa bloccarsi facilmente.
Quali dati richiedere a un fornitore prima dell’ordine?
È opportuno chiedere scheda tecnica, materiale, dimensione, durezza, densità, lotto, certificazioni, tasso di consumo indicativo, imballo, quantità minima, tempi di produzione e dichiarazioni di conformità quando necessarie. Per sfere metalliche, grado e tolleranza sono essenziali.
Il prezzo al chilogrammo è un buon criterio di scelta?
Da solo no. Il criterio corretto è il costo per pezzo conforme. Un media più economico può consumarsi più rapidamente, generare scarti, allungare il ciclo o aumentare i fanghi. La valutazione deve includere qualità finale e stabilità produttiva.
Quali settori italiani usano finitura di massa?
La finitura di massa è diffusa in automotive, motociclo, valvole, rubinetteria, minuteria metallica, occhialeria, accessori moda, cuscinetti, oleodinamica, utensileria, elettrodomestici e lavorazioni conto terzi. Le aree più attive includono Lombardia, Veneto, Piemonte, Emilia-Romagna e Toscana.
Quanto tempo richiede una fornitura bulk verso l’Italia?
Dipende da disponibilità, personalizzazione, quantità e metodo di trasporto. I campioni possono viaggiare più rapidamente, mentre i carichi marittimi richiedono pianificazione tra produzione, controllo, imbarco, transito, dogana e consegna interna. È consigliabile programmare stock di sicurezza.
La conformità ISO 14001 garantisce che il media sia ecologico?
ISO 14001 indica che il produttore gestisce un sistema ambientale strutturato, ma non sostituisce la verifica del prodotto specifico. Per requisiti ambientali completi bisogna controllare composizione, processo, documenti RoHS, gestione fanghi e compatibilità con le normative del cliente.
È possibile sviluppare un media personalizzato per un solo componente?
Sì, se il volume o il valore del pezzo giustifica la personalizzazione. Il processo richiede dati tecnici, campioni, prove, validazione e definizione di un capitolato. È consigliato quando i media standard causano difetti, tempi lunghi o risultati non ripetibili.
Come si prepara una richiesta di offerta efficace?
Una richiesta efficace include materiale del pezzo, disegno o foto, quantità, tipo di macchina, obiettivo di finitura, rugosità richiesta, problema attuale, media usato, composto, acqua, tempi ciclo, destinazione in Italia e documenti necessari. Più dati tecnici sono disponibili, più precisa sarà la proposta.
Quali saranno le tendenze principali nel 2026?
Le tendenze principali saranno riduzione del consumo di media, minore produzione di fanghi, tracciabilità digitale dei lotti, processi più efficienti dal punto di vista energetico, maggiore attenzione a RoHS e sostenibilità, e crescita di soluzioni personalizzate per linee automatiche di finitura.
Informazioni sull'autore
Siamo SD Ball, un'azienda specializzata nella produzione di sfere d'acciaio di alta precisione per il mercato globale. Grazie a un'esperienza pluriennale, ci distinguiamo per processi produttivi avanzati, un rigoroso controllo qualità e soluzioni personalizzate a supporto di diverse applicazioni industriali. Dalla selezione dei materiali all'ispezione finale, garantiamo prodotti affidabili e prestazioni costanti, aiutando i nostri clienti a raggiungere maggiore efficienza, durata e qualità del prodotto.
Condividere
Categoria di prodotto
Articoli correlati
-
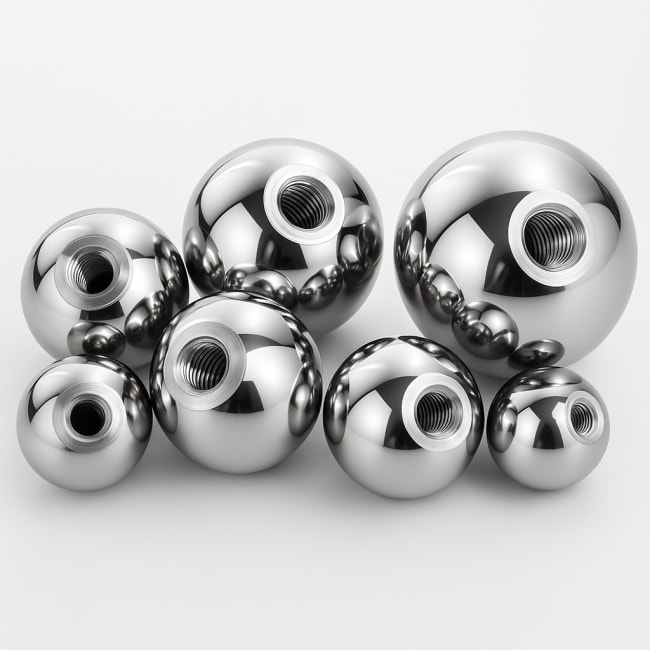
Sfere filettate per fissaggi industriali in Italia
Per chi acquista sfere filettate per fissaggi industriali in Italia, la scelta corretta dipende da quattro fattori principali: dimensione della filettatura, materiale della sfera, grado di precisione e capacità del fornitore di garantire lotti stabili nel tempo. Le misure più comuni vanno da M3 a M20, con filettature metriche interne o esterne, fori passanti, fori ciechi, inserti, steli filettati e lavorazioni speciali su disegno. Nei sistemi di posizionamento, bloccaggio, snodo, automazione e montaggio, una sfera filettata non è soltanto un componente semplice: è un elemento che influenza ripetibilità, sicurezza, durata e fluidità del movimento.Nel mercato italiano, particolarmente rilevante nei distretti meccanici di Lombardia, Emilia-Romagna, Veneto, Piemonte e Toscana, gli utilizzatori richiedono componenti affidabili per macchine automatiche, attrezzature di controllo, sistemi di serraggio, supporti regolabili, giunti e dispositivi di manipolazione. Milano, Brescia, Bergamo, Bologna, Modena, Reggio Emilia, Vicenza, Padova, Torino e Firenze rappresentano poli industriali in cui la richiesta di sfere con filettatura standard e personalizzata è costante. Anche i porti di Genova, Trieste, Venezia e La Spezia sono rilevanti per l’importazione di componenti industriali e per la distribuzione verso il mercato europeo.Una buona specifica d’acquisto deve indicare diametro della sfera, tipo di filettatura, passo, profondità del foro, grado di precisione, finitura superficiale, durezza, materiale, eventuale trattamento termico o rivestimento e requisiti di controllo. Per applicazioni di fissaggio generico può bastare una sfera in acciaio al carbonio con zincatura o nichelatura; per ambienti umidi, alimentari o corrosivi si preferisce acciaio inossidabile; per sistemi ad alta usura è comune l’acciaio al cromo temprato. Quando la sfera è integrata in un assieme di precisione, servono tolleranze più strette, controlli dimensionali documentati e tracciabilità del lotto.SDBALLS è un produttore specializzato in sfere di precisione e partner integrato per l’approvvigionamento di componenti sferici. L’esperienza maturata nella produzione di sfere in acciaio al carbonio, acciaio al cromo e acciaio inossidabile consente di supportare anche progetti con foratura, filettatura e lavorazioni complementari, in collaborazione con reparti tecnici e fornitori qualificati. Per chi opera in Italia, ciò significa poter consolidare acquisti, controlli e comunicazione tecnica con un unico interlocutore, riducendo rischi di non conformità e ritardi.Esigenza dell’acquirenteSoluzione consigliataConfronto con scelta non ottimaleNota per il mercato italianoFissaggio standard su attrezzature leggereSfera filettata M3-M8 in acciaio al carbonioRispetto a leghe costose, offre costo più basso e buona disponibilitàAdatta a officine, manutenzione e montaggi rapidiRegolazione meccanica frequenteAcciaio al cromo temprato con finitura lisciaRispetto ad acciaio dolce, resiste meglio a usura e deformazioneUtile in automazione e macchine utensiliAmbiente umido o lavaggi frequentiAcciaio inossidabile AISI 304 o AISI 316Rispetto a zincatura, riduce il rischio di corrosione nel lungo periodoRilevante per alimentare, farmaceutico e nauticoAssieme di precisioneGrado sfera controllato e filettatura verificataRispetto a componente commerciale generico, garantisce ripetibilitàRichiesto da costruttori di macchine e collaudiProgetto speciale su disegnoForatura e filettatura personalizzateRispetto a modifica locale post-acquisto, migliora coerenza dei lottiIdeale per prototipi e serie dedicateAcquisto continuativoFornitore con capacità produttiva e audit qualitàRispetto a intermediari occasionali, riduce variazioni e ritardiImportante per pianificazione industriale in ItaliaLa tabella mostra che il criterio più importante non è soltanto il prezzo unitario. In molte applicazioni italiane di montaggio, la sfera filettata viene inserita in sistemi più complessi: una scelta economica ma instabile può generare costi superiori in rilavorazioni, fermi macchina e contestazioni. Il confronto corretto deve quindi considerare costo totale, continuità di fornitura e livello di controllo.Le sfere filettate per applicazioni industriali utilizzano spesso filettature metriche ISO, in particolare da M3 a M20. La misura M3 è comune in microregolazioni, dispositivi compatti, strumenti di prova e sistemi leggeri; M4, M5 e M6 sono diffuse in attrezzature di montaggio, staffe e supporti; M8, M10 e M12 sono frequenti in bloccaggi, manopole, giunti e sistemi di posizionamento; M16 e M20 vengono utilizzate quando sono richieste maggiore resistenza meccanica, superfici di presa più ampie o carichi elevati.La scelta tra filettatura interna e filettatura esterna dipende dall’assieme. Una sfera con foro filettato interno si avvita su perni, aste, steli o viti già presenti nella macchina. Una sfera con stelo filettato esterno può invece essere montata direttamente su piastre, supporti o leve. Nei sistemi di regolazione, il foro cieco è utile quando si vuole mantenere una superficie esterna pulita, mentre il foro passante è preferito quando serve una vite più lunga o un fissaggio attraversante.Un errore frequente è specificare solo “sfera M8” senza indicare passo, profondità del filetto, diametro della sfera e materiale. Per una richiesta tecnica completa è consigliabile indicare: diametro nominale della sfera, misura e passo della filettatura, profondità utile, concentricità richiesta tra foro e sfera, finitura, durezza, eventuale trattamento superficiale, quantità annua prevista e destinazione applicativa. Per i costruttori italiani che esportano macchine in Europa, Nord America e Asia, la documentazione tecnica deve essere chiara fin dalla fase di offerta.Le opzioni personalizzate comprendono filetti speciali, doppi fori, fori inclinati, sedi piane, smussi d’ingresso, inserti metallici, rivestimenti anticorrosione e marcature di lotto. Alcuni progetti richiedono una sfera parzialmente spianata per creare un piano di appoggio, altri necessitano di una foratura profonda con tolleranza stretta. Nei settori dell’automazione e del collaudo, la ripetibilità del serraggio è spesso più importante della sola resistenza statica.Dimensione filettaturaUso tipicoVantaggio principaleConfronto con misura alternativaM3Strumenti compatti, microregolazioni, dispositivi leggeriIngombro ridottoRispetto a M5, offre meno resistenza ma migliore miniaturizzazioneM4Supporti piccoli, attrezzature da banco, guide leggereBuon equilibrio tra dimensione e fissaggioRispetto a M3, sopporta serraggi più robustiM5Componenti modulari, sistemi di montaggio, accessori macchinaMolto diffusa e facilmente integrabileRispetto a M6, riduce peso e spazio occupatoM6Bloccaggi medi, staffe, leve, snodi sempliciDisponibilità elevata e buona tenutaRispetto a M5, offre maggiore margine meccanicoM8Macchine automatiche, posizionatori, supporti regolabiliAdatta a carichi mediRispetto a M10, è più compatta e spesso più economicaM10Attrezzature industriali, fissaggi robusti, sistemi di serraggioMaggiore capacità di caricoRispetto a M8, richiede più spazio ma aumenta sicurezzaM12Montaggi pesanti, basi regolabili, giunti meccaniciElevata robustezzaRispetto a M16, resta più gestibile in assiemi mediM16-M20Impianti, attrezzature pesanti, fissaggi strutturaliAlta resistenzaRispetto a M12, consente carichi superiori ma richiede progetto adeguatoQuesto confronto evidenzia che la dimensione maggiore non è sempre la migliore. In una linea automatica di confezionamento a Bologna, per esempio, una sfera M8 può essere più efficace di una M12 se lo spazio è limitato e i carichi sono moderati. In un’attrezzatura per carpenteria vicino a Brescia, invece, M12 o M16 possono risultare più adeguate per sopportare vibrazioni e serraggi ripetuti. La scelta deve nascere dal carico, dalla geometria e dalla manutenzione prevista.Il materiale determina resistenza, durata, comportamento alla corrosione, lavorabilità e costo. Nelle sfere filettate per fissaggio industriale si incontrano soprattutto acciaio al carbonio, acciaio al cromo, acciaio inossidabile e, in casi specifici, ottone, alluminio, plastica tecnica o ceramica. Per applicazioni standard, l’acciaio al carbonio è spesso la scelta più economica e versatile. Può essere fornito con trattamenti superficiali come zincatura, nichelatura o brunitura, migliorando la resistenza alla corrosione in ambienti asciutti o moderatamente esposti.L’acciaio al cromo è indicato quando servono durezza, resistenza all’usura e stabilità dimensionale. È utilizzato spesso nelle sfere di precisione e può essere adatto a componenti che subiscono contatto ripetuto, rotolamento, appoggio o serraggio frequente. Tuttavia, non è la scelta migliore per ambienti corrosivi senza protezione adeguata. L’acciaio inossidabile, invece, offre una resistenza superiore all’ossidazione e viene preferito in impianti alimentari, farmaceutici, medicali, chimici leggeri, navali e in zone con umidità elevata.In Italia, la scelta del materiale è spesso condizionata dal settore. Le aziende di macchine automatiche in Emilia-Romagna richiedono combinazioni tra precisione, estetica e disponibilità rapida; le officine meccaniche lombarde cercano robustezza e stabilità dei lotti; i fornitori del comparto alimentare in Veneto e Piemonte possono richiedere acciaio inossidabile e finiture facilmente pulibili; i cantieri nautici liguri e toscani preferiscono soluzioni resistenti all’ambiente salino.La selezione deve considerare anche la lavorazione della filettatura. Alcuni materiali sono più semplici da forare e filettare, altri richiedono utensili specifici, velocità controllate e verifiche aggiuntive. Una sfera temprata, per esempio, può offrire elevata durezza ma richiedere processi speciali per la foratura. In molti casi è necessario definire la sequenza produttiva: prima foratura e filettatura, poi trattamento termico o rivestimento; oppure lavorazione su materiale già trattato, se la precisione finale lo richiede.MaterialePunti di forzaLimiti principaliConfronto applicativoAcciaio al carbonioEconomico, disponibile, facile da lavorareRichiede protezione contro corrosioneRispetto all’inossidabile costa meno, ma dura meno in ambienti umidiAcciaio al cromoAlta durezza, buona precisione, resistenza all’usuraSensibile alla corrosione se non protettoRispetto al carbonio offre prestazioni migliori in contatti ripetutiAcciaio inossidabile AISI 304Buona resistenza alla corrosione, aspetto pulitoCosto superiore al carbonioRispetto ad AISI 316 è più economico, ma meno resistente ad ambienti aggressiviAcciaio inossidabile AISI 316Ottima resistenza a umidità e salinitàPrezzo più alto e lavorazione più impegnativaRispetto ad AISI 304 è preferibile per nautica e chimica leggeraOttoneBuona lavorabilità, aspetto estetico, discreta resistenza alla corrosioneResistenza meccanica inferiore agli acciaiRispetto all’acciaio è più adatto ad accessori e regolazioni leggereAlluminioLeggero, lavorabile, adatto a sistemi a bassa massaMinore resistenza a usura e filetti più delicatiRispetto all’acciaio riduce peso ma richiede progetto attentoPlastica tecnicaIsolante, leggera, resistente a certi agenti chimiciLimiti di carico e temperaturaRispetto al metallo evita corrosione ma riduce capacità meccanicaCeramicaDurezza elevata, resistenza chimica, isolamentoCosto alto e fragilità agli urtiRispetto all’acciaio è indicata solo per applicazioni specialisticheLa tabella aiuta a distinguere tra soluzione economica, soluzione tecnica e soluzione specialistica. Per un costruttore di attrezzature di assemblaggio a Torino, l’acciaio al carbonio trattato può essere sufficiente. Per un produttore di macchine per il confezionamento alimentare a Parma, l’acciaio inossidabile è spesso più coerente con le aspettative del cliente finale. Per un sistema di prova con contatto ripetuto, l’acciaio al cromo può offrire il miglior equilibrio tra precisione e resistenza.Le tendenze verso il 2026 spingono inoltre verso materiali più tracciabili, rivestimenti a minore impatto ambientale e processi conformi alle restrizioni europee sulle sostanze chimiche. Le aziende italiane che esportano devono considerare non solo il componente, ma anche la documentazione del materiale, la gestione delle sostanze regolamentate e l’impatto della catena di fornitura.La precisione di una sfera filettata non riguarda soltanto il diametro esterno. In un assieme industriale contano rotondità, rugosità, durezza, profondità del filetto, coassialità tra foro e sfera, perpendicolarità dell’imbocco, qualità della filettatura, assenza di bave e stabilità della finitura. Una sfera molto precisa ma filettata in modo non controllato può generare disallineamenti; allo stesso modo, una filettatura corretta su una sfera con rotondità scadente può compromettere l’appoggio.I gradi delle sfere, spesso indicati con sigle come G10, G25, G100, G200 o G1000, definiscono livelli diversi di precisione geometrica. Le applicazioni di cuscinetti e sistemi di alta precisione richiedono gradi più stretti, mentre fissaggi generici e ferramenta industriale possono usare gradi più ampi. Tuttavia, quando la sfera viene forata e filettata, il grado originario deve essere interpretato insieme alla lavorazione successiva: la foratura può alterare il bilanciamento, la superficie o la concentricità se non è gestita correttamente.Per le aziende italiane che producono macchine automatiche o dispositivi di controllo, il requisito più importante è la ripetibilità tra lotti. Un primo campione perfetto non basta se il lotto di produzione presenta variazioni elevate. È opportuno richiedere piani di controllo, campionature iniziali, rapporti dimensionali e criteri di accettazione. Nei casi più critici, possono essere necessari controlli con calibri filettati, strumenti ottici, misuratori di rotondità, durometri e apparecchiature per rugosità.La tolleranza deve essere funzionale, non solo teorica. Se la sfera è usata come terminale di una leva manuale, la rugosità e l’estetica possono pesare più della concentricità assoluta. Se è parte di un sistema di posizionamento, la concentricità del foro rispetto al centro sfera diventa fondamentale. Se lavora in un giunto o in un supporto orientabile, il rapporto tra diametro sfera e sede accoppiata determina gioco, scorrevolezza e durata.Parametro controllatoPerché è importanteMetodo di verificaConfronto tra bassa e alta precisioneDiametro sferaInfluenza accoppiamento con sede o supportoMicrometro, comparatore, selezione dimensionaleAlta precisione riduce giochi; bassa precisione è accettabile per fissaggi sempliciRotonditàDetermina uniformità di appoggio e movimentoStrumento di rotondità o controllo comparativoAlta rotondità migliora scorrevolezza rispetto a sfere commerciali genericheCoassialità foro-sferaEvita eccentricità durante serraggio o rotazioneAttrezzature di centraggio e controllo otticoMaggiore controllo riduce vibrazioni rispetto a foratura non guidataQualità filettaturaAssicura montaggio corretto e tenuta meccanicaCalibri passa-non passa e controllo visivoFiletto verificato riduce scarti rispetto a filetti non certificatiRugosità superficialeInfluenza attrito, estetica e pulibilitàRugosimetro o standard visivoSuperficie fine è migliore per alimentare e automazione rispetto a finitura grezzaDurezzaDetermina resistenza a usura e deformazioneProva di durezza secondo materialeDurezza controllata offre maggiore durata rispetto a materiale non specificatoAssenza di baveEvita problemi di montaggio e contaminazioneIspezione visiva, tatto tecnico, microscopioSbavatura controllata è superiore a rilavorazione manuale in officinaTracciabilità lottoPermette gestione qualità e reclamiDocumenti di produzione e imballo identificatoTracciabilità completa riduce rischio rispetto a forniture anonimeIl confronto in tabella chiarisce un punto pratico: non tutte le applicazioni richiedono il massimo grado, ma tutte richiedono coerenza tra specifica e uso reale. Un componente sovraspecificato aumenta il costo senza vantaggi, mentre un componente sottospecificato può bloccare una linea di montaggio. La consulenza tecnica del fornitore è quindi parte integrante della scelta.Le capacità OEM per sfere filettate includono sviluppo su disegno, foratura assiale o radiale, filettatura interna, steli filettati, fori passanti, fori ciechi, fresature piane, smussi, trattamenti termici e rivestimenti. Per i costruttori italiani, la personalizzazione è spesso necessaria perché le macchine vengono progettate su commessa e devono integrarsi in spazi ridotti, con specifiche del cliente finale e normative di settore.Un fornitore qualificato non dovrebbe limitarsi a ricevere un disegno e produrre. Deve analizzare la fattibilità, evidenziare rischi di lavorazione, proporre tolleranze realistiche e suggerire alternative quando la specifica crea costi eccessivi. Per esempio, una profondità di filetto molto elevata su una sfera piccola può essere difficile da realizzare senza indebolire il pezzo. Un foro troppo vicino alla superficie opposta può generare deformazioni o rotture. Un rivestimento applicato dopo la filettatura può modificare il gioco del filetto se lo spessore non è considerato.Dal punto di vista tecnologico, SDBALLS combina conoscenza delle sfere di precisione con capacità di coordinare lavorazioni aggiuntive. L’esperienza su acciaio al carbonio, acciaio al cromo e acciaio inossidabile permette di valutare quale materiale sia più adatto alla foratura e alla filettatura. Le produzioni possono essere gestite con controlli su diametro, finitura, durezza e caratteristiche funzionali. Per progetti complessi, il supporto tecnico aiuta a trasformare una richiesta generica in una specifica producibile e verificabile.La personalizzazione può riguardare anche l’imballaggio e la logistica. Alcuni clienti italiani richiedono lotti separati per commessa, etichette con codice interno, confezionamento anticorrosione, documenti di controllo e spedizioni programmate. Questo è particolarmente utile per aziende che producono macchine a catalogo ma anche varianti speciali, tipiche dei distretti di packaging, automazione, robotica e meccanica di precisione.Quando si valuta un fornitore OEM, è consigliabile richiedere campioni iniziali, disegni approvati, tolleranze concordate e una procedura chiara per eventuali modifiche. La fase di prototipo non deve essere confusa con la produzione di serie: un pezzo realizzato manualmente può non rappresentare la capacità reale su migliaia di unità. Per questo motivo, la qualifica dovrebbe includere sia campioni sia un piccolo lotto pilota.Per approfondire le famiglie di sfere e le possibilità di fornitura, è utile consultare la pagina dei prodotti industriali SDBALLS, dove le categorie principali aiutano a individuare materiali e campi di impiego. In fase di progetto, la scelta della sfera base è il primo passo per definire la successiva lavorazione filettata.La valutazione di un fornitore di sfere filettate deve includere qualità, capacità produttiva, stabilità finanziaria, comunicazione tecnica e gestione dei reclami. Per un’azienda italiana che produce in modo continuativo, il rischio maggiore non è solo ricevere un lotto difettoso, ma ricevere lotti diversi tra loro senza preavviso. Un audit ben strutturato riduce questo rischio e permette di distinguere tra produttori reali, trasformatori, rivenditori e intermediari occasionali.Gli elementi da verificare includono certificazioni, controlli in accettazione del materiale, tracciabilità, strumenti di misura, manutenzione delle macchine, gestione delle non conformità, formazione degli operatori e capacità di separare lotti diversi. Le certificazioni come ISO 9001, ISO 14001 e IATF 16949 rappresentano un segnale importante, ma non sostituiscono l’analisi del processo specifico. Per le sfere filettate, bisogna controllare sia la produzione della sfera sia la lavorazione del foro e del filetto.Dal punto di vista produttivo, SDBALLS opera con più stabilimenti e una capacità annua significativa nel settore delle sfere metalliche. Questa base manifatturiera consente di gestire forniture regolari e progetti su larga scala. L’esperienza accumulata in oltre trent’anni di attività aiuta a mantenere continuità di processo, selezione dei materiali e controllo dei gradi di precisione. Per il cliente italiano, la capacità produttiva è importante quando il componente entra in distinta base e deve essere disponibile per anni, non solo per un singolo ordine.Un audit efficace può essere svolto in presenza o a distanza. Nel caso di fornitori extraeuropei, molte aziende italiane iniziano con una valutazione documentale: certificati, foto dei reparti, elenco strumenti di misura, esempi di rapporti qualità e campioni. Successivamente, per volumi importanti, si può procedere con visita in fabbrica o audit tramite terza parte. I poli logistici come Genova e Trieste facilitano l’ingresso delle merci, ma la qualità deve essere costruita prima della spedizione, non controllata soltanto all’arrivo.Criterio di auditFornitore strutturatoFornitore non qualificatoImpatto sull’acquirente italianoTracciabilitàLotti identificati, documenti collegati, imballi marcatiOrigine incerta e lotti mischiatiRiduce rischi in caso di reclamo o richiamoControllo dimensionaleStrumenti tarati e piani di controllo definitiVerifiche occasionali o solo visiveMigliora stabilità negli assiemi meccaniciCapacità produttivaProduzione scalabile e pianificazione dei lottiDisponibilità incerta e dipendenza da terziFavorisce consegne programmate a Milano, Bologna, Torino e VenetoGestione non conformitàAnalisi causa, azioni correttive, sostituzione controllataRisposte lente e soluzioni improvvisateRiduce fermi linea e costi di rilavorazioneCompetenza tecnicaSupporto su materiali, tolleranze e lavorazioniRisposte solo commercialiAiuta a evitare specifiche irrealisticheCertificazioniSistema qualità e ambiente documentatoNessun sistema verificabileAgevola qualifica fornitori e clienti finali europeiComunicazioneOfferte chiare, disegni confermati, aggiornamenti produzioneInformazioni incomplete e ritardiMigliora pianificazione degli acquistiImballaggioProtezione anticorrosione e separazione codiciImballo generico con rischio danniRiduce contestazioni in ingresso merceLa tabella mette a confronto due scenari opposti. Nel primo, il fornitore è parte del sistema qualità del cliente; nel secondo, è una fonte di incertezza. Per le imprese italiane integrate in filiere automobilistiche, automazione, meccanica di precisione e macchine per il confezionamento, la differenza è decisiva. Una sfera filettata può sembrare un componente minore, ma se blocca un montaggio diventa critica.Per comprendere l’approccio al controllo, è possibile visitare la sezione dedicata a qualità e competenze tecniche, dove vengono presentati aspetti collegati a controlli, certificazioni e gestione della precisione. Un acquirente esperto dovrebbe sempre collegare la documentazione qualità al prodotto specifico richiesto.I tempi di consegna dipendono da disponibilità del materiale, diametro sfera, misura della filettatura, quantità, trattamento superficiale, livello di controllo e complessità dell’imballaggio. Gli ordini standard, basati su materiali e misure comuni, possono essere gestiti più rapidamente. Gli ordini personalizzati richiedono invece disegno approvato, campionatura, eventuali utensili dedicati, controllo del primo articolo e produzione di serie.Per il mercato italiano, la pianificazione logistica è un elemento fondamentale. Le spedizioni via mare verso Genova, Trieste, Venezia o La Spezia sono convenienti per grandi volumi ma richiedono tempi più lunghi. Le spedizioni aeree verso Milano Malpensa, Roma Fiumicino o altri scali europei possono essere adatte a campioni, urgenze e piccoli lotti. Molte aziende combinano le due modalità: campioni via aerea per validazione rapida e produzione di serie via mare per ottimizzare il costo.La quantità minima d’ordine varia molto. Per sfere standard senza lavorazioni speciali può essere più bassa, soprattutto se il materiale è già disponibile. Per sfere filettate personalizzate, la quantità minima deve coprire preparazione macchina, attrezzaggi, controlli e scarti fisiologici. Una richiesta di dieci pezzi molto speciali può essere tecnicamente possibile, ma il costo unitario sarà elevato; una produzione da alcune migliaia di pezzi permette invece economie migliori.Un buon consiglio d’acquisto è separare tre livelli: campioni per verifica dimensionale, lotto pilota per prova in produzione e ordine annuale pianificato. Questo approccio riduce rischi e consente al fornitore di programmare materiale e capacità. Le aziende italiane che lavorano su commessa possono anche usare accordi quadro con rilasci periodici, evitando magazzini eccessivi ma garantendo disponibilità.Tipo di ordineTempi indicativiQuantità minima tipicaConfronto operativoCampione standardRapido se disponibile a magazzinoBassaRispetto al personalizzato consente verifica veloce ma non copre esigenze specialiCampione su disegnoMedio, con approvazione tecnicaMolto variabileRispetto alla serie costa di più ma riduce rischi progettualiLotto pilotaMedioPiccola o mediaRispetto al campione mostra meglio la stabilità del processoProduzione standardBreve o medioMediaRispetto al su disegno è più semplice da pianificareProduzione personalizzataMedio o lungoMedia o altaRispetto allo standard offre integrazione perfetta ma richiede più gestioneOrdine urgenteDipende da materiale e trasportoFlessibileRispetto alla pianificazione annuale aumenta costo logisticoContratto annualeConsegne programmateDefinita da accordoRispetto a ordini spot migliora prezzo, disponibilità e continuitàFornitura con imballo specialeAggiunge tempo di preparazioneMediaRispetto a imballo generico riduce danni e semplifica magazzinoQuesti valori sono indicativi e devono essere confermati in offerta. La variabilità è normale perché una sfera filettata M6 in acciaio al carbonio non ha lo stesso ciclo di una sfera M16 in acciaio inossidabile con foro profondo, lucidatura e controllo documentato. Per evitare ritardi, l’acquirente dovrebbe fornire disegni completi, quantità previste, calendario di consegna, destinazione merce e requisiti documentali già nella richiesta iniziale.La tendenza verso il 2026 sarà una maggiore digitalizzazione della catena di fornitura: conferme d’ordine più strutturate, tracciabilità dei lotti, scambio di disegni aggiornati, pianificazione condivisa e controllo dei documenti in formato digitale. Anche la sostenibilità logistica avrà più peso: consolidamento dei carichi, scelta di imballi riciclabili, riduzione delle spedizioni urgenti e valutazione dell’impronta ambientale diventeranno criteri di acquisto più frequenti.Le sfere filettate trovano impiego in molti sistemi industriali. Nell’automazione vengono usate come terminali, elementi di snodo, punti di appoggio, manopole sferiche, componenti di regolazione e parti di dispositivi di presa. Nei sistemi di posizionamento possono servire a creare punti di contatto ripetibili, supporti orientabili o elementi di centraggio. Nell’assemblaggio meccanico sono utilizzate in attrezzature di fissaggio, maschere, dime, supporti regolabili e sistemi di bloccaggio.Nel distretto dell’automazione emiliano, da Bologna a Modena e Reggio Emilia, molte macchine richiedono componenti compatti, affidabili e facili da sostituire. Una sfera filettata può essere integrata in una leva di regolazione, in un supporto per sensori o in una guida meccanica. Nella meccanica lombarda, tra Milano, Brescia e Bergamo, può essere usata in attrezzature industriali, dispositivi di serraggio e componenti per movimentazione. In Veneto, dove sono forti packaging, arredamento tecnico, impianti e lavorazioni metalliche, le sfere filettate sono spesso richieste con finiture curate e materiali resistenti alla corrosione.Un caso pratico riguarda un produttore di attrezzature di collaudo per componenti automotive in Piemonte. L’azienda aveva bisogno di punti di contatto regolabili, con sfera in acciaio temprato e filettatura interna. L’uso di sfere commerciali non controllate generava variazioni di quota tra una stazione e l’altra. Con una specifica più precisa su diametro, foro, filettatura e durezza, il sistema ha ottenuto una regolazione più stabile e una riduzione degli interventi di manutenzione.Un altro esempio riguarda un costruttore di macchine per l’industria alimentare in Emilia-Romagna. L’ambiente di lavaggio richiedeva resistenza alla corrosione e superfici pulibili. La scelta di sfere filettate in acciaio inossidabile con finitura uniforme ha ridotto l’ossidazione e migliorato l’immagine del macchinario. In questo caso, il prezzo iniziale più alto rispetto all’acciaio al carbonio è stato compensato da minori sostituzioni e maggiore conformità alle aspettative del cliente finale.Nel settore dei sistemi di trasferimento e movimentazione, le sfere sono centrali anche in ruote, guide, scorrimenti e unità di trasferimento a sfera. Pur non essendo sempre filettate, condividono requisiti simili di rotondità, durezza e finitura. Per una panoramica dei settori d’impiego, la pagina sulle applicazioni industriali delle sfere offre un riferimento utile per collegare materiale e funzione meccanica.Le tendenze applicative verso il 2026 includono automazione più flessibile, robot collaborativi, attrezzature modulari, manutenzione predittiva e maggiore attenzione alla sicurezza degli operatori. Le sfere filettate dovranno quindi rispondere a richieste di montaggio rapido, identificazione chiara, compatibilità con sistemi modulari e maggiore durata. La sostenibilità spingerà anche verso componenti più longevi, riducendo sostituzioni e rifiuti industriali.SDBALLS è un produttore professionale di sfere di precisione e un partner di fornitura integrata per aziende industriali internazionali. La società opera da oltre trent’anni nel settore delle sfere metalliche e serve clienti in numerosi Paesi, inclusa l’Italia. La sua esperienza riguarda sfere in acciaio al carbonio, acciaio al cromo e acciaio inossidabile, con diversi gradi di precisione per applicazioni che spaziano da cuscinetti e componenti automotive a sistemi di scorrimento, ruote, unità di trasferimento, ferramenta industriale e lavorazioni speciali.Le capacità tecnologiche comprendono controllo della precisione, selezione dei materiali, gestione dei trattamenti e supporto tecnico per applicazioni differenti. Nel contesto delle sfere filettate, questa base tecnica consente di valutare la sfera più adatta prima della lavorazione, evitando errori comuni come scegliere un materiale difficile da filettare, un grado eccessivo rispetto all’uso reale o una finitura non compatibile con l’ambiente di lavoro. L’approccio corretto parte dalla funzione finale del componente e arriva alla specifica produttiva.Le capacità manifatturiere si basano su più impianti produttivi e su una capacità annuale elevata nel campo delle sfere in acciaio. Questo permette di supportare sia lotti industriali sia programmi di fornitura ricorrenti. Per i clienti italiani, la stabilità produttiva è un vantaggio concreto: i costruttori di macchine e gli assemblatori non cercano solo un prezzo, ma un componente disponibile nel tempo, con qualità ripetibile e comunicazione chiara. La possibilità di integrare anche approvvigionamenti di sfere in altri materiali, come plastica, vetro, ceramica, rame o alluminio, aiuta gli uffici acquisti a ridurre la frammentazione dei fornitori.Le capacità di servizio includono assistenza commerciale internazionale, supporto nella fase di richiesta, coordinamento su campioni, produzione e consegna. Per il mercato italiano, ciò significa poter discutere requisiti tecnici, imballaggio, logistica, documentazione e piani di fornitura. Le aziende che acquistano componenti per linee automatiche, attrezzature di fissaggio, supporti di posizionamento o assiemi meccanici possono beneficiare di un interlocutore abituato a gestire qualità, tempi e necessità di esportazione.Chi desidera conoscere meglio storia, struttura e orientamento dell’azienda può visitare la pagina informazioni su SDBALLS. Per un acquirente italiano, conoscere il profilo del fornitore è utile quanto valutare il singolo componente, perché la continuità della relazione incide direttamente su qualità e tempi di consegna.Nel mercato italiano, SDBALLS può supportare distributori tecnici, officine, costruttori di macchine e responsabili acquisti che cercano sfere standard o soluzioni lavorate su specifica. La collaborazione è particolarmente efficace quando il cliente fornisce disegni chiari, indicazioni sull’applicazione e previsioni di consumo. In questo modo è possibile proporre materiale, tolleranze e metodo di fornitura coerenti con l’esigenza reale.Quali informazioni servono per richiedere un’offerta di sfere filettate?Servono diametro della sfera, materiale, tipo di filettatura, passo, profondità del foro, quantità, tolleranze, finitura, trattamento superficiale, eventuale disegno tecnico e applicazione finale. Se il componente deve lavorare in ambiente corrosivo, alimentare o ad alta usura, è importante indicarlo fin dall’inizio.Le misure da M3 a M20 coprono tutte le applicazioni?Coprono gran parte delle applicazioni industriali comuni, ma non tutte. Alcuni progetti richiedono filettature più piccole, più grandi o con passo speciale. In questi casi è possibile valutare una produzione personalizzata, purché la geometria della sfera consenta foratura e filettatura sicure.Meglio acciaio al carbonio o acciaio inossidabile?L’acciaio al carbonio è conveniente e adatto ad ambienti asciutti o protetti. L’acciaio inossidabile è preferibile in presenza di umidità, lavaggi, requisiti estetici o rischio di corrosione. Per applicazioni soggette a usura, può essere opportuno valutare anche acciaio al cromo temprato.Una sfera di grado elevato garantisce automaticamente una sfera filettata precisa?No. Il grado della sfera definisce la precisione della sfera prima o indipendentemente dalla lavorazione. Dopo foratura e filettatura bisogna controllare anche coassialità, qualità del filetto, bave, profondità e finitura. Per assiemi critici, questi parametri devono essere indicati separatamente.Qual è la differenza tra foro cieco e foro passante?Il foro cieco non attraversa completamente la sfera e lascia chiusa la parte opposta. È utile per estetica, protezione e montaggi compatti. Il foro passante attraversa la sfera e permette l’uso di viti o steli più lunghi. La scelta dipende dal progetto meccanico.È possibile richiedere campioni prima dell’ordine di serie?Sì, ed è consigliabile. I campioni permettono di verificare montaggio, estetica e funzione. Per prodotti personalizzati, dopo il campione può essere utile un lotto pilota, così da valutare la stabilità del processo prima di impegnarsi in un ordine più grande.Quali sono i principali rischi quando si acquista da un fornitore non qualificato?I rischi includono filettature non conformi, materiali non dichiarati, tolleranze variabili, bave, corrosione, ritardi, imballaggi inadeguati e mancanza di tracciabilità. In un sistema industriale, anche un piccolo componente non conforme può causare fermi linea o rilavorazioni costose.Come si confrontano fornitori locali italiani e fornitori internazionali?Un fornitore locale può offrire comunicazione rapida e consegne veloci su piccoli lotti. Un fornitore internazionale strutturato può offrire maggiore capacità produttiva, prezzi competitivi e ampia scelta di materiali. La soluzione migliore dipende da volume, urgenza, livello tecnico e necessità di personalizzazione.Quali settori italiani usano più spesso sfere filettate?Automazione, packaging, macchine utensili, automotive, attrezzature di collaudo, arredamento tecnico, impianti alimentari, nautica, movimentazione e assemblaggio meccanico. Le aree industriali di Lombardia, Emilia-Romagna, Veneto e Piemonte sono particolarmente attive.Come cambierà il mercato entro il 2026?Aumenteranno richieste di tracciabilità, materiali sostenibili, documentazione digitale, imballaggi riciclabili e forniture programmate. La personalizzazione resterà importante, ma dovrà essere accompagnata da processi più controllati, minore impatto ambientale e maggiore integrazione tra ufficio tecnico, acquisti e qualità.Quando conviene scegliere una sfera filettata personalizzata?Conviene quando una misura standard non garantisce montaggio corretto, durata, estetica o compatibilità con l’assieme. La personalizzazione è utile per macchine speciali, attrezzature di posizionamento, dispositivi di prova, supporti regolabili e applicazioni in cui il componente deve rispettare una geometria precisa.Come posso ridurre il costo senza compromettere la qualità?È possibile ottimizzare il costo scegliendo tolleranze funzionali, materiali adeguati ma non eccessivi, quantità pianificate, imballaggi razionali e ordini programmati. Il confronto tecnico con il fornitore aiuta a evitare specifiche troppo severe o, al contrario, troppo deboli per l’applicazione. -
Sfere in rame per OEM industriali in Italia
Per un responsabile acquisti in Italia che cerca sfere in rame per componenti conduttivi, contatti elettrici, valvole, sistemi termici o assemblaggi industriali, la scelta corretta non dipende solo dal prezzo al chilogrammo. Occorre verificare grado del materiale, conducibilità, tolleranza dimensionale, finitura superficiale, tracciabilità del lotto, capacità di personalizzazione e stabilità della fornitura. In molte applicazioni elettriche il rame puro C11000, o un equivalente ad alta conducibilità, è preferibile per massimizzare il passaggio di corrente. In applicazioni dove contano resistenza meccanica, lavorabilità o costo, alcune leghe tipo ottone possono risultare più pratiche, ma non sono intercambiabili con il rame puro quando il requisito principale è la conducibilità.Il mercato italiano presenta esigenze diverse tra Lombardia, Veneto, Emilia-Romagna, Piemonte, Toscana e aree portuali come Genova, Trieste, Livorno, Venezia e Napoli. Gli OEM elettrici di Milano, Bergamo e Brescia chiedono spesso documentazione tecnica rigorosa; i produttori di valvole dell’Emilia-Romagna e del Nord Italia guardano a tenuta, rotondità e finitura; le aziende della mobilità elettrica e dell’elettronica di potenza richiedono lotti omogenei e controlli ripetibili. Per ridurre i rischi, è consigliabile qualificare un fornitore che offra campionatura, rapporti di prova, controlli di conducibilità, dichiarazioni di conformità e supporto logistico internazionale.Una strategia efficace consiste nel definire prima l’applicazione, poi il grado di rame, quindi la tolleranza, infine la modalità di consegna. Per esempio, una sfera destinata a un contatto elettrico ad alta corrente non dovrebbe essere selezionata con gli stessi criteri di una sfera per valvola a bassa pressione. Se il progetto è sensibile alla corrosione, all’ossidazione superficiale o alla saldabilità, è necessario includere nel capitolato anche requisiti di pulizia, imballaggio e protezione. Un partner integrato come SDBALLS può aiutare i buyer italiani a consolidare acquisti di sfere metalliche e multi-materiale, collegando capacità produttiva, controllo qualità e servizio internazionale.Criterio di sceltaRame puro C11000Ottone o lega rame-zincoImpatto per OEM in ItaliaConducibilità elettricaMolto elevataInferioreCritica per contatti, interruttori e moduli elettriciResistenza meccanicaMediaGeneralmente superioreImportante per valvole e sistemi soggetti a urtiCosto relativoPiù altoSpesso più competitivoIncide su gare e forniture continuativeLavorabilitàBuona ma dipendente dalla purezzaMolto buonaUtile per assemblaggi con ulteriori lavorazioniStabilità del lottoRichiede controllo rigorosoRichiede verifica della composizioneRiduce scarti in produzione automatizzataApplicazione idealeConduzione elettrica e termicaComponenti meccanici e valvoleLa scelta va collegata al disegno tecnicoLa tabella mostra un confronto pratico: il rame puro è la scelta tecnica quando la prestazione elettrica è prioritaria, mentre l’ottone può essere una soluzione valida quando il progetto richiede compromessi tra costo, resistenza e lavorabilità. La decisione migliore nasce da una specifica completa e verificabile, non da una semplice descrizione commerciale.Il rame C11000, noto per l’elevata purezza e per la conducibilità molto alta, è spesso richiesto negli ambienti dove il passaggio di corrente o la dissipazione termica rappresentano la funzione primaria del componente. In Italia, questo profilo è rilevante per produttori di quadri elettrici, apparecchiature elettromeccaniche, morsetteria, sistemi di accumulo, dispositivi di ricarica e soluzioni per l’automazione industriale. Una sfera in rame puro può lavorare come elemento conduttivo, parte di contatto, mezzo di trasferimento termico o componente di precisione in un sistema più complesso.L’ottone, essendo una lega rame-zinco, presenta caratteristiche differenti. Può offrire maggiore durezza, migliore lavorabilità in certe condizioni e un costo più prevedibile rispetto al rame ad alta purezza. Tuttavia, la sua conducibilità elettrica è sensibilmente più bassa. Per questo motivo, sostituire una sfera in rame C11000 con una sfera in ottone senza revisione tecnica può causare surriscaldamento, caduta di tensione o prestazioni instabili. Il confronto non deve essere inteso come una classifica assoluta, ma come una selezione in base alla funzione.Nei capitolati italiani è utile indicare non solo “rame” o “ottone”, ma anche composizione, standard di riferimento, durezza, diametro nominale, tolleranza, finitura, eventuale trattamento superficiale e metodo di prova. Se il componente viene integrato in un prodotto destinato all’Unione Europea, la documentazione dovrebbe considerare anche requisiti ambientali, restrizioni sulle sostanze e tracciabilità. La maggiore attenzione normativa prevista verso il 2026, collegata a sostenibilità, catene di fornitura trasparenti e riduzione dei materiali critici, renderà ancora più importante la chiarezza delle specifiche.Un altro elemento da valutare è l’ossidazione. Il rame puro può sviluppare patina superficiale se esposto ad aria, umidità o ambienti aggressivi. In alcuni casi la patina non compromette la funzione, in altri può influire sul contatto elettrico. L’imballaggio anticorrosivo, i sacchetti sigillati, l’essiccante e una corretta rotazione del magazzino sono quindi aspetti concreti. I buyer di aree umide o portuali, come Genova, Venezia, Trieste e Livorno, dovrebbero prestare particolare attenzione alla protezione durante trasporto e stoccaggio.ParametroRame C11000Ottone comuneValutazione comparativaFunzione elettricaEccellenteMediaIl rame puro vince per contatti e conduzioneFunzione termicaEccellenteBuona o mediaIl rame puro è preferibile per dissipazioneUsura meccanicaDipende dalla durezzaSpesso più favorevoleL’ottone può essere utile in organi mobiliFinitura superficialeRichiede gestione anti-ossidazioneGeneralmente stabile ma non immuneEntrambi richiedono imballo adeguatoPrezzo del materialePiù sensibile alla quotazione ramePiù flessibile in alcune misceleLa pianificazione acquisti riduce il rischioRischio di scelta errataBasso se specificato correttamenteAlto se usato al posto del rame puroServe approvazione tecnica prima della sostituzioneQuesto confronto evidenzia che la selezione deve partire dal requisito funzionale. Un disegno tecnico che non distingue chiaramente tra rame puro e lega può generare contestazioni, resi o difetti in campo. La comunicazione tra ufficio tecnico, qualità e acquisti è quindi determinante.Il primo fattore è la competenza sui materiali. Un fornitore affidabile deve saper spiegare la differenza tra rame puro, ottone, bronzo e altre leghe rameose, indicando vantaggi e limiti in base all’applicazione. Per un OEM elettrico, la precisione del materiale non è un dettaglio: è il punto di partenza per evitare perdite di efficienza e problemi di sicurezza. Un partner che risponde solo con un prezzo, senza chiedere il disegno o la funzione del componente, non offre sufficiente garanzia tecnica.Il secondo fattore è la capacità di controllo. La sfera, pur essendo un componente semplice nella forma, richiede misurazioni accurate di diametro, rotondità, rugosità, durezza, composizione e, quando necessario, conducibilità. Nelle linee automatiche italiane, soprattutto in Lombardia e Veneto, anche piccole variazioni dimensionali possono bloccare alimentatori vibranti, sistemi di inserimento o macchine di assemblaggio. La costanza del lotto vale quanto la tolleranza nominale.Il terzo fattore è la tracciabilità. Un fornitore industriale dovrebbe collegare ogni lotto a materia prima, controlli in processo, ispezione finale e documento di spedizione. In caso di non conformità, la tracciabilità permette di isolare rapidamente il problema. Questo aspetto diventerà ancora più importante con le tendenze 2026, quando molti clienti europei richiederanno maggiore trasparenza su origine del materiale, emissioni, riciclabilità e gestione ambientale.Il quarto fattore è la flessibilità produttiva e commerciale. Gli OEM spesso iniziano con campioni o piccoli lotti per validazione, poi passano a ordini ripetitivi. La capacità di gestire quantità minime ragionevoli, pianificazione annuale, scorte dedicate e consegne scaglionate può fare la differenza. Per aziende localizzate tra Torino, Milano, Bologna, Padova e Firenze, una filiera stabile riduce i costi nascosti legati a ritardi e urgenze.Il quinto fattore è il servizio internazionale. Un fornitore extraeuropeo può essere competitivo, ma deve conoscere documentazione doganale, imballo marittimo o aereo, termini di resa, certificati e coordinamento logistico. I porti italiani di Genova, Trieste e Venezia sono canali strategici per merci industriali, mentre gli aeroporti di Milano Malpensa e Bologna sono utili per campionature e spedizioni urgenti. Il fornitore ideale non vende solo sfere, ma aiuta a rendere prevedibile la fornitura.FattoreFornitore specializzatoIntermediario genericoEffetto sul progetto OEMConsulenza sul materialeApprofondita e documentataLimitata al catalogoMigliore scelta tecnicaControllo qualitàCon strumenti e procedureVariabileMinori scarti in produzioneTracciabilitàLotto collegato a prove e materia primaSpesso incompletaGestione rapida delle non conformitàPersonalizzazioneDiametri, tolleranze e imballi su richiestaMisure standardMaggiore compatibilità con il disegnoPrezzoOttimizzato sul ciclo di vitaTalvolta più basso all’inizioIl costo totale può favorire lo specialistaAssistenza post-venditaSupporto tecnico e commercialeReattività incertaMinore rischio operativoLa tabella mette a confronto il valore di un fornitore specializzato rispetto a un canale generico. Per componenti conduttivi destinati a OEM, il prezzo iniziale è solo una parte del costo totale. Difetti, ritardi, rilavorazioni e fermi linea possono costare molto più del risparmio ottenuto in fase di acquisto.La conducibilità è uno dei parametri più importanti quando una sfera in rame viene impiegata in sistemi elettrici. Non basta dichiarare che il materiale è rame: serve verificare che la composizione e lo stato metallurgico siano coerenti con la prestazione richiesta. I controlli possono includere analisi chimica, misurazione della conducibilità, test di durezza, controllo dimensionale e verifica visiva della superficie. Per progetti critici, è opportuno definire in anticipo frequenza di campionamento, criteri di accettazione e formato del rapporto di prova.Gli OEM italiani che lavorano per settori regolamentati, come energia, automotive, ferroviario, apparecchiature elettriche o impianti industriali, devono spesso dimostrare la robustezza della propria catena di fornitura. Un componente piccolo come una sfera può entrare in un sistema complesso dove la non conformità genera conseguenze rilevanti. Per questo motivo la qualità deve essere progettata a monte, non controllata solo alla fine. Una specifica efficace descrive sia il valore nominale sia il metodo con cui quel valore sarà misurato.La misurazione dimensionale richiede strumenti adeguati. Micrometri, comparatori, selezionatrici ottiche, strumenti per rotondità e controlli statistici aiutano a garantire uniformità. La finitura superficiale può essere valutata tramite esame visivo, controllo di rugosità e analisi dei difetti. Per sfere destinate a contatti elettrici, graffi, contaminazioni, ossidi e particelle estranee possono influire sulla prestazione. Anche la pulizia del processo e dell’imballo è quindi parte della qualità.Un sistema qualità solido include procedure documentate, formazione degli operatori, manutenzione delle apparecchiature, taratura degli strumenti e analisi delle cause in caso di deviazioni. SDBALLS, grazie alla propria esperienza nelle sfere di precisione e a certificazioni come ISO 9001, ISO 14001 e IATF 16949 applicate al proprio sistema industriale, adotta un approccio strutturato alla qualità. Per i clienti italiani interessati a capire come vengono gestiti controlli e processi, è utile consultare la sezione dedicata al controllo qualità e supporto tecnico.Verso il 2026, i controlli saranno sempre più digitalizzati. Si diffonderanno registri di lotto elettronici, ispezione ottica automatizzata, analisi predittiva degli scarti e condivisione digitale dei certificati. Per i buyer italiani, questo significa poter ricevere dati più rapidamente e integrarli nei propri sistemi di gestione qualità. La digitalizzazione non sostituisce l’esperienza tecnica, ma rende più trasparente la relazione tra produttore, fornitore integrato e utilizzatore finale.La personalizzazione dimensionale è uno dei temi più delicati nella fornitura di sfere in rame. Il diametro nominale deve essere compatibile con la sede, il sistema di alimentazione, il comportamento in assemblaggio e la funzione finale. Una sfera troppo grande può bloccarsi; una troppo piccola può compromettere il contatto o la tenuta. In un contatto elettrico, la pressione di contatto e l’area effettiva dipendono anche dalla geometria. In una valvola, la tenuta può essere influenzata da rotondità e finitura.Le tolleranze devono essere definite in modo realistico. Richiedere una tolleranza estremamente stretta quando non è necessaria può aumentare il costo e allungare i tempi. Al contrario, una tolleranza troppo ampia può causare instabilità nel prodotto. Il ruolo del fornitore è aiutare il cliente a bilanciare prestazione e costo. Questo è particolarmente importante per aziende italiane che producono in serie componenti elettrici, sistemi idraulici, dosatori, strumenti di misura e soluzioni di gestione termica.Le opzioni di personalizzazione possono includere diametri metrici o in pollici, selezione per classi dimensionali, finitura lucida o specifica, imballo in piccoli sacchetti, imballo sfuso, confezioni per alimentazione automatica, protezione anticorrosiva e lotti separati per progetto. In alcuni casi, il cliente può richiedere campioni iniziali per prova di montaggio, poi un lotto pilota e infine produzione seriale. Questa progressione riduce il rischio di acquistare grandi quantità prima della validazione.Per chi acquista in Italia, è utile fornire al fornitore un disegno tecnico completo. Se il disegno non è disponibile, occorre almeno indicare diametro, materiale, funzione, ambiente d’uso, quantità annua, requisiti di pulizia, tolleranza richiesta e metodo di assemblaggio. Un fornitore esperto può proporre alternative, ma non dovrebbe modificare materiale o tolleranza senza approvazione. La comunicazione tecnica scritta è fondamentale per evitare equivoci linguistici e commerciali.OpzioneSoluzione standardSoluzione personalizzataQuando convieneDiametroMisure comuni disponibiliDiametri speciali su progettoQuando la sede non accetta formati standardTolleranzaCampo ampio e costo inferioreCampo ristretto con selezionePer linee automatiche e contatti precisiFinituraLucidatura industrialeRugosità o brillantezza specificaPer tenuta, scorrimento o contattoImballaggioSfuso in sacchi o cartoniConfezioni dosate e protettePer ridurre ossidazione e tempi lineaDocumentazioneDichiarazione baseRapporto di prova per lottoPer clienti regolamentati o auditCampionaturaNon sempre previstaCampioni e lotto pilotaPer validazione tecnica prima della serieIl confronto dimostra che la personalizzazione non riguarda solo il diametro. Spesso il vero valore si trova nell’insieme di tolleranza, imballo, controlli e documentazione. Una sfera tecnicamente corretta ma confezionata male può arrivare ossidata o contaminata, generando problemi in produzione.Un audit di fabbrica permette di valutare se il fornitore è realmente in grado di mantenere ciò che promette. Per le sfere in rame, l’audit dovrebbe coprire acquisto della materia prima, identificazione dei lotti, processi di formatura o finitura, controlli in processo, selezione, imballaggio, magazzino e gestione delle non conformità. Il buyer italiano può svolgere l’audit direttamente, tramite società terza o attraverso questionari tecnici dettagliati, soprattutto quando i volumi non giustificano una visita fisica.La prima area da verificare è la gestione della materia prima. Ogni lotto dovrebbe avere un’identificazione chiara e documenti coerenti. Se il materiale dichiarato è rame C11000, occorre poter collegare la sfera finita alla materia prima corrispondente. La separazione tra materiali diversi è essenziale per evitare contaminazioni o scambi. Questo aspetto è particolarmente importante quando nello stesso stabilimento vengono gestite sfere in acciaio, ottone, rame, alluminio o materiali non metallici.La seconda area è il processo produttivo. Anche quando un fornitore agisce come partner integrato e non produce internamente ogni materiale, deve dimostrare controllo sulla filiera. Ciò significa selezionare stabilimenti qualificati, definire specifiche, eseguire controlli in ingresso e mantenere registri. SDBALLS nasce come produttore professionale di sfere di precisione in acciaio e, grazie a oltre trent’anni di esperienza industriale, ha sviluppato competenze trasferibili nella gestione di materiali e forniture multi-materiale. Questa combinazione tra produzione propria e integrazione della catena di approvvigionamento è utile per clienti che desiderano ridurre il numero di fornitori.La terza area è il controllo qualità. L’audit dovrebbe verificare se gli strumenti sono tarati, se gli operatori seguono istruzioni scritte, se i campioni sono conservati, se i risultati vengono registrati e se esiste una procedura per bloccare lotti sospetti. In un mercato come quello italiano, dove molte aziende forniscono a clienti europei di alto livello, un controllo qualità non documentato è insufficiente. La qualità deve essere dimostrabile.La quarta area è la sostenibilità. Politiche ambientali, gestione degli scarti metallici, efficienza energetica e riciclo diventeranno criteri sempre più rilevanti entro il 2026. Il rame è un materiale riciclabile, ma la riciclabilità non basta: occorre sapere come vengono gestiti sfridi, oli, acque, imballaggi e trasporti. Un fornitore che misura e migliora questi aspetti sarà più adatto a collaborare con OEM europei soggetti a rendicontazione ambientale.Area auditDomanda da porreSegnale positivoRischio se assenteMateria primaIl lotto è identificabile?Certificati collegati alla produzioneMateriale non conforme o non rintracciabileProcessoLe fasi sono controllate?Istruzioni operative e registriVariazioni non gestiteStrumentiSono tarati periodicamente?Piani di taratura aggiornatiMisure non affidabiliPersonaleGli operatori sono formati?Registri di formazioneErrori ripetitivi e instabilitàMagazzinoI materiali sono separati?Etichette e aree dedicateScambio tra rame e legheNon conformitàEsiste azione correttiva?Analisi causa e prevenzioneRipetizione del problemaQuesta guida audit aiuta a distinguere un fornitore strutturato da uno puramente commerciale. Non è sempre necessario visitare ogni fabbrica, ma è sempre necessario ottenere prove coerenti della capacità di controllo.La quantità minima d’ordine è spesso un punto di tensione tra buyer e fornitore. Il cliente vorrebbe acquistare pochi pezzi per validazione, mentre il produttore deve coprire costi di set-up, selezione, controllo e imballaggio. Una negoziazione efficace distingue tra campionatura, lotto pilota e produzione di serie. Per la fase iniziale, può essere accettabile pagare un prezzo unitario più alto pur di ridurre il rischio. Per la serie, invece, conviene negoziare prezzi a scaglioni, consegne programmate e scorte di sicurezza.Il prezzo delle sfere in rame dipende da quotazione del rame, diametro, tolleranza, quantità, grado del materiale, finitura, controllo richiesto, imballo e logistica. Il confronto tra offerte deve quindi essere normalizzato. Un’offerta più bassa può escludere rapporto di prova, imballo anticorrosivo o selezione dimensionale. Al contrario, un prezzo più alto può includere servizi che riducono scarti e fermi linea. Per un OEM italiano, il criterio corretto è il costo totale di possesso.Una strategia utile è condividere una previsione annuale. Se il cliente comunica consumi stimati, frequenza di consegna e possibili variazioni stagionali, il fornitore può pianificare meglio materia prima e produzione. Questo è vantaggioso per settori con domanda ciclica, come valvole, apparecchiature industriali, automotive e impianti energetici. In aree manifatturiere come Brescia, Vicenza, Modena e Reggio Emilia, la continuità di fornitura vale spesso più di un piccolo risparmio sul primo ordine.Un altro strumento è l’accordo quadro. Il cliente può negoziare un prezzo basato su volume annuo, con consegne mensili o trimestrali. In questo modo riduce l’investimento iniziale e il fornitore ottiene visibilità. Per materiali soggetti a volatilità, si può definire una formula legata alla quotazione del rame, con revisione periodica trasparente. Questo approccio limita discussioni e rende più professionale la relazione.Nel commercio internazionale, la logistica incide molto. Per spedizioni verso l’Italia, il trasporto marittimo è competitivo per volumi elevati, mentre l’aereo è utile per campioni urgenti. I porti di Genova e Trieste sono particolarmente rilevanti per il Nord Italia; Venezia può servire il Nord-Est; Livorno è strategico per Toscana e Centro Italia; Napoli può essere utile per il Sud. La scelta del termine di resa e dello spedizioniere deve essere discussa prima dell’ordine, non dopo la produzione.Le sfere in rame trovano impiego in applicazioni molto diverse. Nei contatti elettrici, la loro funzione principale è condurre corrente con stabilità. Qui sono essenziali materiale ad alta conducibilità, superficie pulita, dimensione costante e protezione dall’ossidazione. I settori coinvolti includono quadri elettrici, interruttori, sistemi di accumulo, connettori, dispositivi di ricarica e componenti per automazione. La crescita della mobilità elettrica e delle reti energetiche intelligenti in Italia renderà queste applicazioni sempre più rilevanti verso il 2026.Nelle valvole, la priorità può essere diversa. La sfera può servire come elemento di chiusura, regolazione o controllo. In questo caso contano rotondità, finitura, resistenza all’usura, compatibilità con fluido e stabilità dimensionale. Il rame puro non è sempre la scelta ideale; in alcuni casi possono essere preferibili ottone, acciaio inox o altri materiali. Per questo il fornitore deve comprendere pressione, temperatura, fluido, frequenza di movimento e requisiti di tenuta.Nella gestione termica, il rame è apprezzato per l’elevata conducibilità termica. Sfere o elementi sferici possono essere usati in sistemi di trasferimento calore, dispositivi sperimentali, riempimenti conduttivi o soluzioni speciali. In ambito elettronico, l’aumento della densità di potenza richiede materiali capaci di distribuire calore in modo efficiente. Le aziende italiane attive in elettronica industriale, energie rinnovabili e apparecchiature medicali possono trarre vantaggio da componenti in rame ben specificati.Esistono anche applicazioni in cui le sfere in rame sono usate per peso, inerzia, aspetto estetico, proprietà antimicrobiche del rame o compatibilità chimica. Tuttavia, ogni applicazione deve essere valutata con attenzione. Il rame può reagire in determinati ambienti, può ossidarsi e può non avere la durezza richiesta per carichi elevati. Quando il progetto coinvolge sicurezza o normative, è necessario validare il componente con prove reali.Per chi desidera esplorare esempi di utilizzo industriale di sfere e componenti sferici in diversi settori, la pagina sulle applicazioni industriali delle sfere offre una panoramica utile. Anche se ogni progetto richiede una valutazione specifica, osservare applicazioni simili aiuta a formulare domande più precise al fornitore.ApplicazioneMateriale consigliatoParametro criticoConfronto principaleContatti elettriciRame puro ad alta conducibilitàConducibilità e puliziaMeglio del normale ottone per corrente elevataValvole leggereOttone o rame secondo fluidoTenuta e rotonditàL’ottone può superare il rame in resistenzaDissipazione termicaRame puroTrasferimento caloreIl rame supera molte leghe comuniAssemblaggi automaticiMateriale definito da progettoTolleranza e scorrevolezzaLa qualità dimensionale conta più del solo materialeAmbienti umidiDa valutare con trattamento o imballoOssidazioneServe protezione più attenta rispetto ad alcuni inoxPrototipi industrialiRame o ottone secondo provaDisponibilità campioniLa validazione evita errori in serieLa tabella conferma che non esiste una sfera universale. L’abbinamento corretto tra applicazione e materiale riduce rischi tecnici, costi di prova e problemi in produzione.SDBALLS Industry Corp, conosciuta anche come Shandong SDBALLS Industry Corp Ltd., supporta clienti internazionali con una combinazione di esperienza produttiva, controllo qualità e integrazione della fornitura. L’azienda ha costruito la propria competenza nella produzione di sfere di precisione in acciaio al carbonio, acciaio al cromo e acciaio inox, con gradi che coprono applicazioni ad alta precisione e usi industriali generali. Questa base tecnica è importante anche quando il cliente richiede sfere in rame, alluminio, plastica, vetro o ceramica, perché la gestione di tolleranze, lotti e controlli segue una logica industriale rigorosa.Dal punto di vista delle capacità tecnologiche, SDBALLS lavora con procedure di controllo strutturate, strumenti di misura e un approccio orientato alla stabilità del processo. L’esperienza nelle sfere di precisione consente di comprendere requisiti come rotondità, finitura superficiale, classificazione dimensionale e tracciabilità. Per gli acquirenti italiani, questo significa poter discutere non solo di disponibilità, ma anche di requisiti tecnici, metodi di ispezione e documentazione. L’obiettivo è trasformare una richiesta generica in una specifica acquistabile e verificabile.Dal punto di vista delle capacità produttive, l’azienda opera con più stabilimenti e una capacità annua significativa nel settore delle sfere metalliche. La produzione principale riguarda sfere in acciaio per cuscinetti, componenti automotive, ferramenta, sistemi di scorrimento, ruote, unità di trasferimento e applicazioni di rettifica. Accanto a questa base produttiva, SDBALLS svolge il ruolo di partner integrato per sfere multi-materiale, incluse sfere in rame e ottone, aiutando i clienti a consolidare diversi codici presso un interlocutore unico. Per consultare la gamma generale è possibile visitare la sezione prodotti e soluzioni sferiche.Dal punto di vista del servizio, SDBALLS assiste clienti in oltre cinquanta Paesi, con un team commerciale internazionale e supporto orientato alla cooperazione di lungo periodo. Per il mercato italiano, questo approccio è utile a buyer che devono coordinare campioni, prove tecniche, ordini ripetitivi, documentazione e spedizioni. La capacità di comprendere esigenze di OEM, distributori e integratori industriali consente di proporre soluzioni più coerenti con il ciclo di acquisto. Chi desidera conoscere meglio la struttura aziendale può leggere la pagina informazioni sull’azienda.Un vantaggio importante è la possibilità di collegare forniture diverse. Un OEM italiano potrebbe acquistare sfere in acciaio per un meccanismo, sfere inox per un ambiente corrosivo e sfere in rame per una funzione conduttiva. Gestire questi codici con un partner integrato può ridurre tempi di qualifica, comunicazioni ripetute e complessità amministrativa. Naturalmente, ogni materiale richiede specifiche e controlli propri, ma la gestione centralizzata aiuta a mantenere coerenza documentale e commerciale.Per il futuro, SDBALLS vede crescere tre tendenze: maggiore richiesta di dati qualità digitali, attenzione alla sostenibilità e necessità di catene di fornitura più resilienti. I clienti europei chiederanno più trasparenza su materiali, processi e imballaggi; i produttori dovranno rispondere con sistemi documentali migliori e una comunicazione più rapida. In questo scenario, la scelta del fornitore non sarà solo una decisione d’acquisto, ma una scelta strategica per proteggere continuità produttiva e reputazione del marchio.Qual è la differenza principale tra una sfera in rame C11000 e una in ottone?La differenza principale è la conducibilità. Il rame C11000 è un materiale ad alta purezza e offre prestazioni elettriche e termiche superiori. L’ottone è una lega rame-zinco, spesso più lavorabile o resistente in alcune applicazioni, ma meno conduttiva. Per contatti elettrici ad alta corrente, il rame puro è generalmente più adatto; per alcune valvole o componenti meccanici, l’ottone può essere valutato.Le sfere in rame sono adatte a tutte le applicazioni elettriche?No. Sono molto utili quando servono conducibilità e trasferimento termico, ma occorre considerare pressione di contatto, ossidazione, pulizia superficiale, temperatura e ambiente d’uso. In alcuni casi può essere necessario un trattamento, un rivestimento o una diversa geometria del contatto.Quali informazioni devo inviare per ricevere un’offerta corretta?È consigliabile inviare diametro, materiale richiesto, tolleranza, quantità, applicazione, requisiti di finitura, documentazione necessaria, imballaggio desiderato e destinazione in Italia. Se disponibile, il disegno tecnico è lo strumento migliore. Anche una previsione annua aiuta a ottenere condizioni più realistiche.Come posso controllare la qualità delle sfere in rame ricevute?È possibile verificare diametro, aspetto superficiale, peso, durezza, composizione e conducibilità secondo il capitolato. Per forniture industriali è meglio richiedere rapporti di prova del lotto e conservare campioni di riferimento. In caso di produzione automatizzata, conviene eseguire anche prove di alimentazione e montaggio.Perché la quantità minima d’ordine può variare molto?Varia in base a diametro, materiale, disponibilità della materia prima, tolleranza, necessità di selezione, imballo e controlli. Una misura standard può avere una quantità minima più bassa, mentre una sfera speciale richiede set-up e produzione dedicata. Per ridurre il rischio, si può partire con campioni o lotto pilota.Conviene acquistare da un produttore diretto o da un partner integrato?Dipende dal progetto. Un produttore diretto è ideale quando produce esattamente il materiale richiesto. Un partner integrato è utile quando il cliente ha più materiali, più codici o necessità di consolidare la catena di fornitura. L’importante è che il partner abbia controllo tecnico e tracciabilità, non solo capacità commerciale.Quali aree italiane richiedono maggiormente sfere in rame per uso industriale?La domanda è forte nelle regioni manifatturiere del Nord e del Centro: Lombardia, Veneto, Emilia-Romagna, Piemonte e Toscana. Milano, Brescia, Bergamo, Torino, Bologna, Modena, Padova e Vicenza sono aree rilevanti per elettrico, meccanica, automotive, valvole e automazione. I porti di Genova, Trieste, Venezia e Livorno supportano l’importazione di forniture industriali.Quali tendenze influenzeranno gli acquisti entro il 2026?Le tendenze principali saranno digitalizzazione dei certificati, maggiore tracciabilità dei materiali, attenzione alle emissioni, imballaggi più sostenibili, crescita della mobilità elettrica e richiesta di fornitori resilienti. Gli OEM italiani tenderanno a preferire partner capaci di fornire dati, qualità stabile e supporto tecnico, non solo prezzo competitivo.Le sfere in rame possono ossidarsi durante il trasporto?Sì, il rame può ossidarsi se esposto a umidità, aria salina o imballo inadeguato. Per spedizioni marittime verso l’Italia è opportuno valutare sacchetti sigillati, essiccanti, protezione anticorrosiva e cartoni robusti. L’imballo va definito in base a tempo di trasporto e condizioni di stoccaggio.Come posso iniziare una collaborazione con SDBALLS?Il modo migliore è condividere specifica tecnica, quantità previste e applicazione. Il team può valutare se proporre una soluzione standard, una campionatura o una fornitura personalizzata. Per un quadro più completo delle capacità aziendali e dei prodotti disponibili, si possono consultare le sezioni dedicate a azienda, prodotti, qualità e applicazioni presenti sul sito SDBALLS. -
Fornitore di rullini in Italia: guida acquisti 2026
Per acquistare rullini in modo affidabile nel mercato italiano nel 2026, un responsabile acquisti dovrebbe valutare prima di tutto quattro elementi: precisione dimensionale, stabilità metallurgica, continuità di fornitura e capacità documentale. Un fornitore di rullini adatto a componenti automotive, trasmissioni, riduttori, pompe, utensili e sistemi industriali deve dimostrare non solo prezzi competitivi, ma anche controllo statistico del processo, tracciabilità dei lotti, gestione coerente dei trattamenti termici e disponibilità a supportare campionature, approvazioni e forniture ricorrenti.In Italia la domanda è concentrata in poli industriali come Torino, Milano, Brescia, Bergamo, Modena, Bologna, Reggio Emilia, Vicenza, Padova, Verona e nel corridoio logistico che collega Genova, La Spezia, Trieste e Venezia ai distretti manifatturieri del Nord. Per questo, nella selezione di un partner estero o internazionale è essenziale verificare tempi di transito, documentazione doganale, imballo anticorrosione, lotti minimi, disponibilità a magazzino e supporto tecnico in fase di omologazione.La scelta migliore non è sempre il fornitore con il prezzo unitario più basso. Nei rullini, una differenza minima di rotondità, rugosità, durezza o pulizia superficiale può generare rumorosità, usura prematura, vibrazioni, attrito e fermi linea. Per applicazioni critiche occorre quindi chiedere schede tecniche complete, rapporti dimensionali, certificati materiale, piani di controllo e conferma delle norme applicabili. Se il progetto richiede gabbie a rullini, astucci a rullini imbutiti, rullini di spinta o rullini speciali, conviene coinvolgere il fornitore già nella fase di progettazione.Una procedura efficace prevede: definizione del disegno, conferma delle tolleranze, scelta del materiale, richiesta di campioni, prova su banco, validazione del lotto pilota, accordo su quantità minime e calendario consegne. Per aziende italiane che servono costruttori di primo impianto o ricambi di qualità, le certificazioni ISO 9001 e IATF 16949 sono spesso decisive, perché indicano un sistema qualità strutturato e compatibile con filiere automotive internazionali.Criterio di sceltaFornitore orientato al prezzoFornitore qualificato per l’industriaImpatto sull’acquirente italianoTolleranze dimensionaliControllo limitato a campioneMisurazioni documentate per lottoRiduce scarti in montaggioMaterialeSpecifiche genericheAcciaio e trattamenti coerenti con il disegnoMigliora durata e affidabilitàCertificazioniSolo dichiarazioni commercialiISO 9001, IATF 16949 o equivalenti verificabiliFacilita audit clienteTempi di consegnaVariabili e poco prevedibiliPianificazione con scorte e previsioniStabilizza la produzioneDocumentazioneMinimaRapporti, tracciabilità, certificatiSupporta omologazioniAssistenza tecnicaReattiva solo dopo il problemaCollaborativa già in fase di progettoPreviene errori costosiLa tabella mostra il confronto pratico tra un acquisto basato solo sul costo e una fornitura industriale strutturata. Nel mercato italiano, dove le linee produttive sono spesso integrate con assemblaggi ad alta precisione, la seconda opzione è normalmente più conveniente nel costo totale di proprietà.I rullini sono elementi volventi cilindrici con rapporto lunghezza-diametro elevato. Sono usati quando lo spazio radiale è limitato ma il carico richiesto è alto. Nelle applicazioni italiane di trasmissioni, motoriduttori, cambi, frizioni, pompe oleodinamiche, compressori e macchine automatiche, la loro funzione è critica: devono sopportare carichi ripetuti, mantenere precisione geometrica e lavorare con lubrificazione talvolta severa.Le specifiche più importanti comprendono diametro, lunghezza, tolleranza sul diametro, variazione del diametro, rotondità, rettilineità, rugosità superficiale, durezza, profondità di tempra, microstruttura, assenza di cricche e qualità dell’estremità. Anche la pulizia è determinante: particelle residue, ossidi, segni di rettifica o ammaccature possono compromettere piste, boccole e gabbie.Per i compratori italiani è consigliabile indicare chiaramente se il rullino sarà utilizzato come elemento sciolto, in gabbia, in astuccio imbutito, in cuscinetto di spinta o in assemblaggio speciale. Il tipo di montaggio cambia le priorità: un rullino sciolto può richiedere selezioni dimensionali ristrette, mentre un rullino in gabbia richiede compatibilità con il gioco interno e il profilo delle tasche.Le tolleranze devono essere coerenti con le norme internazionali applicabili e con i requisiti del cliente finale. In assenza di un disegno proprietario, è utile chiedere al fornitore una proposta tecnica basata su classe di precisione, materiale e applicazione. Nei progetti automotive, la documentazione del processo deve includere analisi dei rischi, piano di controllo, gestione delle caratteristiche speciali e criteri di accettazione.ParametroValore da definireApplicazione standardApplicazione severaDiametro nominaleSecondo disegno o campioneSelezione commercialeSelezione ristretta per lottoLunghezzaQuota nominale e tolleranzaControllo dimensionale ordinarioControllo con frequenza aumentataDurezzaValore e scala specificatiAcciaio temprato per uso generaleTrattamento controllato per faticaRugositàLimite massimo ammessoSuperficie rettificataSuperfinitura per bassa rumorositàRotonditàDeviazione massimaRiduttori e utensiliCambi e sistemi ad alta velocitàIntegrità superficialeAssenza di difetti visibili e funzionaliControllo visivoControlli automatici o metallograficiQuesto confronto evidenzia che lo stesso rullino può essere idoneo o non idoneo in base all’applicazione. Un componente adatto a una cerniera tecnica o a un sistema di scorrimento può non essere sufficiente per una trasmissione compatta destinata a veicoli industriali o macchine agricole in Emilia-Romagna e Lombardia.Nel 2026 aumenterà l’attenzione verso misurazioni digitalizzate, registri di qualità consultabili, analisi predittive sui difetti e controlli automatici mediante visione. Le aziende italiane che esportano verso Germania, Francia, Spagna e Stati Uniti tenderanno a richiedere fornitori capaci di inviare dati tecnici in formato strutturato e di garantire stabilità tra lotti successivi.La valutazione di un fornitore per costruttori automotive, produttori di cambi, assalitori, fabbricanti di riduttori e integratori di sistemi meccanici richiede un approccio diverso rispetto all’acquisto di componenti generici. Il rullino deve essere considerato parte di un sistema: interagisce con piste, alberi, boccole, gabbie, lubrificante, carichi dinamici e condizioni termiche.Un fornitore qualificato deve comprendere la relazione tra geometria del rullino e prestazione finale. Per esempio, una superficie troppo ruvida può aumentare attrito e temperatura; una durezza non uniforme può ridurre la resistenza a fatica; una selezione dimensionale instabile può modificare il gioco del cuscinetto. Nelle linee di assemblaggio di Torino, Modena o Bologna, anche una piccola variazione può generare fermate, rilavorazioni o contestazioni.La valutazione iniziale dovrebbe includere una richiesta strutturata di informazioni: capacità produttiva, macchine di rettifica, sistemi di lavaggio, metodo di trattamento termico, strumenti di misura, gestione delle non conformità, esperienza in applicazioni simili, disponibilità a campionature e tempi di risposta tecnica. È opportuno chiedere esempi anonimi di piani di controllo o rapporti dimensionali, senza pretendere dati riservati di altri clienti.Per i costruttori di cambi e trasmissioni, è importante verificare se il fornitore distingue tra rullini per uso standard, rullini selezionati, rullini con estremità speciali, rullini per alta velocità e rullini per carichi d’urto. La capacità di proporre soluzioni alternative, ad esempio una diversa finitura o un acciaio più adeguato, è un segnale di maturità tecnica.Area di valutazioneDomanda da porreRisposta deboleRisposta solidaEsperienza settorialeAvete fornito componenti per trasmissioni?Solo elenco generico di prodottiCasi applicativi e limiti tecnici chiariControllo qualitàCome gestite la variazione tra lotti?Controllo finale occasionaleControllo di processo e analisi statisticaTracciabilitàÈ possibile risalire al materiale?Tracciabilità parzialeLotto, materiale, trattamento e spedizione collegatiSupporto tecnicoPotete rivedere il disegno?Solo quotazione commercialeCommenti su tolleranze, materiale e usoGestione reclamiQuale metodo usate per le azioni correttive?Sostituzione senza analisiAnalisi causa radice e prevenzioneLogisticaPotete servire l’Italia con consegne programmate?Spedizioni saltuariePiani mensili, scorte e imballi stabiliLa tabella aiuta a distinguere un venditore occasionale da un partner industriale. Nei rapporti con aziende italiane che producono per primo impianto, la qualità della comunicazione tecnica è spesso un indicatore più affidabile del solo catalogo.Un altro criterio è la capacità di sostenere la fase di industrializzazione. Un fornitore competente partecipa alla definizione del lotto pilota, mantiene separati i campioni approvati, identifica eventuali caratteristiche critiche e aiuta a stabilire frequenze di controllo proporzionate al rischio. Questo riduce i problemi quando il progetto passa dalla prova al volume.ISO 9001 e IATF 16949 non sono semplici loghi da inserire in una presentazione commerciale. Per un acquirente italiano rappresentano prove di maturità organizzativa, controllo dei processi e capacità di gestire requisiti complessi. ISO 9001 riguarda il sistema di gestione qualità generale; IATF 16949 è specifica per la filiera automotive e richiede disciplina su prevenzione difetti, tracciabilità, gestione fornitori, azioni correttive e miglioramento continuo.Nel caso dei rullini, queste certificazioni diventano particolarmente rilevanti perché il componente è piccolo ma funzionalmente critico. La difettosità può essere difficile da individuare durante l’assemblaggio, ma può manifestarsi nel tempo con rumorosità, usura o cedimento. Per questo i costruttori italiani chiedono sempre più spesso fornitori in grado di dimostrare metodi strutturati, registrazioni coerenti e responsabilità definite.Quando si verifica una certificazione, non basta ricevere un documento in formato digitale. È opportuno controllare ente certificatore, campo di applicazione, indirizzo dello stabilimento, data di scadenza e corrispondenza tra certificato e prodotto richiesto. Se il certificato riguarda un’altra attività o un altro sito, il valore per la fornitura specifica può essere limitato.Nel 2026 le politiche europee su sostenibilità, trasparenza della catena di fornitura e responsabilità ambientale aumenteranno il peso dei sistemi certificati. Le imprese italiane che lavorano con gruppi internazionali potrebbero richiedere anche dati su consumo energetico, gestione rifiuti, sostanze regolamentate e imballaggi riciclabili. La certificazione ISO 14001, pur non sostituendo ISO 9001 o IATF 16949, può diventare un vantaggio competitivo.RequisitoISO 9001IATF 16949Quando è decisivoGestione qualitàSistema documentatoSistema documentato con requisiti automotiveForniture continuativePrevenzione difettiRichiesta in forma generaleMolto approfonditaCambi, motori, trasmissioniTracciabilitàDefinita dal processoPiù rigorosa e verificabileLotti critici e richiamiGestione fornitoriControllo qualificheValutazione più severaFiliera multilivelloAzioni correttiveRichiesteOrientate a causa radiceNon conformità ripetuteApproccio al rischioPresenteIntegrato nel prodotto e processoProgetti nuovi o ad alta responsabilitàIl confronto mostra che IATF 16949 è preferibile quando i rullini entrano in veicoli, motocicli, macchine agricole, trasmissioni elettrificate o componenti di sicurezza. ISO 9001 può essere sufficiente per applicazioni industriali meno critiche, purché il piano di controllo sia adeguato.La gestione delle quantità minime e dei tempi di consegna è uno dei temi più delicati per gli acquirenti italiani. Molte aziende hanno volumi variabili, commesse su ordine e richieste urgenti da parte dei clienti finali. Un fornitore di rullini deve quindi offrire equilibrio tra produzione efficiente e flessibilità commerciale.La quantità minima dipende da diametro, lunghezza, materiale, precisione, trattamento termico, disponibilità di attrezzaggi e livello di personalizzazione. Un rullino standard può essere disponibile con quantità contenute, mentre un rullino speciale richiede lotti più elevati per coprire preparazione macchina, trattamento, controlli e selezione. La negoziazione dovrebbe considerare non solo il prezzo, ma anche il consumo annuo, la frequenza di consegna e il rischio di obsolescenza.Per le aziende situate in Lombardia, Piemonte, Veneto ed Emilia-Romagna, la pianificazione può essere organizzata con ordini aperti, consegne frazionate, scorte di sicurezza presso il fornitore o magazzini in prossimità dei porti europei. Genova e La Spezia sono importanti per flussi marittimi verso il Nord-Ovest; Trieste e Venezia possono essere strategici per il Nord-Est e per collegamenti con l’Europa centrale.Il tempo di consegna deve essere diviso in componenti: conferma tecnica, produzione, trattamento, controllo, imballo, trasporto internazionale, sdoganamento e consegna interna. Per evitare ritardi, il compratore dovrebbe trasmettere previsioni trimestrali o semestrali, soprattutto quando i rullini sono destinati a linee di montaggio con calendario fisso.Modello di fornituraVantaggioLimiteAdatto aOrdine singolo a lottoSemplice da gestireMaggiore rischio di ritardoProgetti occasionaliOrdine apertoPrezzo e capacità più stabiliRichiede previsioni affidabiliProduzione continuativaScorta di sicurezzaRiduce fermi lineaImmobilizza capitaleComponenti criticiConsegne programmateAllinea magazzino e consumoServe coordinamento costanteAssemblaggi serialiLotto pilota più serieRiduce rischio tecnicoAllunga l’avvioNuovi prodottiFornitura urgenteRisolve emergenzeCosto più alto e disponibilità incertaManutenzioni o rotture stockLa tabella mette a confronto modelli diversi. Per un’azienda italiana con domanda stabile, l’ordine aperto con consegne programmate è spesso la soluzione più efficiente; per un costruttore che introduce un nuovo riduttore, invece, il lotto pilota resta essenziale.Nel 2026 la gestione scorte sarà influenzata da digitalizzazione, volatilità energetica, costi di trasporto e richieste di riduzione delle emissioni. I compratori tenderanno a preferire fornitori capaci di condividere previsioni, conferme di avanzamento, documenti di spedizione tempestivi e imballaggi ottimizzati per ridurre peso e sprechi.La verifica di uno stabilimento produttivo serve a capire se il fornitore è davvero in grado di mantenere nel tempo ciò che promette in offerta. Può essere svolta in presenza, tramite revisione documentale o con collegamento video, ma deve seguire una struttura chiara. Per i rullini, le aree principali sono materia prima, formatura, trattamento termico, rettifica, finitura, lavaggio, controllo, imballo e gestione delle non conformità.Durante la verifica è importante osservare ordine, separazione dei lotti, identificazione dei materiali, stato degli strumenti di misura, manutenzione delle macchine, competenza degli operatori e coerenza tra procedure e pratica reale. Un reparto pulito ma privo di registrazioni può essere rischioso quanto un reparto disordinato con controlli non aggiornati.La verifica dovrebbe includere domande sulla taratura degli strumenti, frequenza dei controlli, gestione delle caratteristiche critiche, controllo della durezza, analisi metallografica, controlli di superficie e imballaggio anticorrosione. Per forniture destinate all’Italia, occorre anche verificare la capacità di preparare documenti commerciali corretti, etichette leggibili, riferimenti di lotto e certificati richiesti dal cliente.Le aziende più strutturate usano punteggi ponderati: qualità, tecnologia, capacità, logistica, sostenibilità e servizio. Questo permette di confrontare fornitori locali, europei e asiatici con criteri omogenei. Tuttavia, il punteggio non deve sostituire il giudizio tecnico: un fornitore può avere ottima capacità produttiva ma essere inadatto a tolleranze molto strette.Area da verificareProva da richiedereRischio se assenteValutazione miglioreMateria primaCertificato colata o lottoPrestazioni instabiliTracciabilità completaTrattamento termicoRegistri di temperaturaDurezza non uniformeParametri controllati e archiviatiRettificaPiano di controllo quoteFuori tolleranzaControlli durante il processoFinitura superficialeMisure di rugositàRumorosità e usuraSuperfinitura documentataImballoProva anticorrosioneOssidazione in transitoProtezione adeguata al trasporto marittimoReclamiRegistro azioni correttiveProblemi ripetutiAnalisi causa radice verificabileQuesta lista non sostituisce una verifica completa, ma offre una base pratica per selezionare fornitori di rullini destinati a cuscinetti, astucci, sistemi di spinta e componenti meccanici complessi. Nei rapporti a lungo termine, la verifica dovrebbe essere ripetuta periodicamente o aggiornata quando cambiano prodotto, volume o stabilimento.I servizi di personalizzazione sono fondamentali quando il rullino deve integrarsi in astucci imbutiti, gabbie, rullini di spinta o gruppi speciali. In questi casi non basta acquistare un elemento cilindrico: occorre garantire compatibilità con lamiera imbutita, piste temprate, rondelle, lubrificazione, gioco assiale o radiale e condizioni di montaggio.Per gli astucci a rullini, la precisione del rullino contribuisce direttamente alla capacità di carico e alla rumorosità. Il fornitore deve sapere lavorare con selezioni dimensionali coerenti, estremità controllate e superfici adatte al contatto ripetuto. Per i rullini di spinta, invece, diventano critiche la planarità dell’insieme, la distribuzione del carico e la resistenza all’usura delle superfici di rotolamento.La personalizzazione può includere diametri fuori standard, lunghezze speciali, selezione per classi, estremità arrotondate o profilate, materiali alternativi, finiture migliorate, lavaggi specifici, oli protettivi compatibili con il processo del cliente e imballi automatici per alimentazione linea. In alcuni casi il cliente richiede anche campioni marcati, confezioni separate per lotto pilota e documenti tecnici in lingua italiana.Un buon fornitore non accetta ciecamente ogni richiesta. Se una tolleranza è eccessivamente stretta rispetto alla funzione, dovrebbe proporre un’alternativa più economica. Se il materiale indicato non è ideale per corrosione, temperatura o carico, dovrebbe segnalarlo. Questa capacità consulenziale è particolarmente utile per piccole e medie imprese italiane che sviluppano riduttori, macchine automatiche o attuatori speciali.Nelle applicazioni future, la crescita dei veicoli elettrificati, della robotica collaborativa e delle trasmissioni compatte richiederà rullini con bassa rumorosità, maggiore efficienza e durata prevedibile. Le richieste di personalizzazione aumenteranno anche per ridurre peso, migliorare la sostenibilità e semplificare il montaggio automatico.La scelta del materiale influenza durata, resistenza alla corrosione, costo, stabilità dimensionale e compatibilità con l’ambiente di lavoro. L’acciaio al cromo è la scelta più comune per rullini destinati a cuscinetti e trasmissioni, grazie a durezza, resistenza a fatica e disponibilità industriale. L’acciaio inox è preferito quando sono presenti umidità, lavaggi, ambienti alimentari, dispositivi medicali o condizioni moderatamente corrosive. I materiali ceramici, invece, sono usati in casi speciali dove servono isolamento elettrico, bassa densità, resistenza chimica o prestazioni ad alta velocità.Nel mercato italiano, la scelta non deve essere guidata solo dal prestigio del materiale. Un rullino in ceramica può essere tecnicamente eccellente ma inutile o costoso in un riduttore standard; un acciaio inox può ridurre la corrosione ma offrire prestazioni meccaniche diverse rispetto all’acciaio al cromo; un acciaio al cromo può essere perfetto se protetto da lubrificazione e imballo corretti.Per applicazioni in macchine agricole, movimento terra e veicoli commerciali, l’acciaio al cromo resta spesso la soluzione più equilibrata. Per macchine alimentari in province come Parma, Modena, Verona e Cuneo, l’inox può essere richiesto per ragioni ambientali e di pulizia. Per strumenti ad alta precisione, motori speciali o sistemi elettrici, i materiali ceramici possono offrire vantaggi specifici.La richiesta d’offerta dovrebbe indicare chiaramente ambiente operativo, carico, velocità, temperatura, lubrificante, esposizione a umidità o agenti chimici, vita attesa e normative del settore. In assenza di questi dati, il fornitore può proporre solo una soluzione generica.MaterialePunto di forzaLimiteUso consigliatoAcciaio al cromoAlta resistenza a faticaRichiede protezione dalla corrosioneCuscinetti, cambi, riduttoriAcciaio inox martensiticoBuona resistenza alla corrosioneCosto maggiore e prestazioni da verificareAmbienti umidi o lavaggiAcciaio inox austeniticoElevata resistenza chimicaDurezza inferiore in molte configurazioniApplicazioni leggere e corrosiveCeramicaLeggerezza e isolamentoCosto alto e progettazione dedicataSistemi speciali ad alta prestazioneAcciaio con finitura specialeMigliore attrito o protezioneProcesso più complessoBassa rumorosità o stoccaggio lungoMateriale su specifica clienteMassima aderenza al progettoTempi e quantità minime superioriPrimo impianto e progetti proprietariIl confronto evidenzia che non esiste un materiale migliore in assoluto. La scelta corretta nasce dall’equilibrio tra prestazione, costo, disponibilità e rischio applicativo. Nel 2026 crescerà anche l’interesse verso materiali con filiere più trasparenti, trattamenti meno impattanti e imballaggi riciclabili.SDBALLS Industry Corp, nota anche come Shandong SDBALLS Industry Corp Ltd., è un partner industriale con oltre trent’anni di esperienza nella produzione di sfere metalliche di precisione e nella fornitura integrata di componenti sferici e soluzioni correlate. Fondata nel 1996 e con sede a Tai’an, nella provincia cinese dello Shandong, serve clienti in oltre cinquanta Paesi, inclusi operatori europei che richiedono continuità qualitativa, documentazione chiara e supporto per approvvigionamenti internazionali.Le capacità tecnologiche dell’azienda si basano su controllo dimensionale, selezione di gradi di precisione, gestione dei materiali e attenzione alla coerenza dei lotti. L’esperienza maturata su sfere in acciaio al carbonio, acciaio al cromo e acciaio inox, con gradi da G10 a G1000, consente di comprendere esigenze simili a quelle richieste nei componenti volventi: finitura superficiale, durezza, pulizia, stabilità e tracciabilità. Per chi acquista rullini o componenti affini, questa competenza tecnica è utile nella valutazione di materiali, applicazioni e controlli.Le capacità produttive comprendono tre stabilimenti e una capacità annua superiore a 5.000 tonnellate. Questa base manifatturiera permette di sostenere ordini ricorrenti, progetti industriali e forniture per settori come cuscinetti, automotive, ferramenta tecnica, sistemi di scorrimento, ruote, unità a sfera e applicazioni meccaniche. L’azienda produce anche pallini in acciaio senza piombo per caccia e attività all’aperto, con soluzioni ricotte e rivestite conformi a requisiti di durezza richiesti nei mercati europei e statunitensi.Le capacità di servizio riguardano l’integrazione della catena di fornitura. Oltre ai prodotti realizzati internamente, SDBALLS aiuta i clienti a consolidare acquisti di sfere in plastica, vetro, ceramica, rame e alluminio, riducendo il numero di interlocutori e semplificando la gestione internazionale. Per il mercato italiano, questo approccio può essere utile a distributori, produttori di cuscinetti, assemblatori e aziende che cercano un partner capace di combinare produzione, selezione fornitori e controllo documentale.Il sistema qualità è supportato da certificazioni IATF 16949, ISO 9001 e ISO 14001, elementi importanti per clienti che operano in settori regolamentati o con requisiti di tracciabilità. Chi desidera conoscere la storia e l’organizzazione aziendale può visitare la pagina profilo aziendale SDBALLS. Per esplorare le famiglie disponibili è possibile consultare il catalogo prodotti per l’industria, mentre le informazioni sui controlli sono raccolte nella sezione qualità e supporto tecnico. Le destinazioni d’uso sono illustrate nella pagina applicazioni industriali.Per gli acquirenti italiani, il valore di un partner come SDBALLS non riguarda solo il singolo componente, ma la capacità di dialogare con uffici acquisti, qualità, ricerca e sviluppo e logistica. In un contesto in cui porti, trasporti intermodali e distretti produttivi devono lavorare con tempi sempre più stretti, un fornitore capace di fornire documentazione, pianificazione e risposte tecniche riduce il rischio complessivo della catena di fornitura.Qual è la prima informazione da fornire per una richiesta di rullini?La prima informazione è il disegno tecnico con diametro, lunghezza, tolleranze, materiale, durezza e applicazione. Se il disegno non è disponibile, è utile inviare campioni, foto, quantità annua prevista e condizioni di lavoro.Un fornitore certificato ISO 9001 è sempre sufficiente?Non sempre. ISO 9001 è una buona base, ma per automotive, cambi, trasmissioni e componenti critici è preferibile un fornitore con sistema conforme a IATF 16949 o con processi equivalenti ben documentati.Come si riduce il rischio di corrosione durante il trasporto verso l’Italia?Serve un imballo anticorrosione adeguato, olio protettivo compatibile, confezione sigillata, controllo dell’umidità e scelta corretta del percorso logistico. Per spedizioni marittime verso Genova, La Spezia, Venezia o Trieste, la protezione deve essere più robusta.È meglio acquistare rullini standard o personalizzati?I rullini standard sono convenienti quando soddisfano funzione e tolleranze. La personalizzazione è indicata quando servono dimensioni speciali, selezioni ristrette, estremità particolari, materiali alternativi o compatibilità con assemblaggi proprietari.Quali settori italiani usano maggiormente rullini?I settori principali sono automotive, motocicli, macchine agricole, riduttori, robotica, macchine automatiche, utensili elettrici, pompe, compressori, movimentazione industriale e componenti per cuscinetti.Come valutare un prezzo molto basso?Un prezzo basso va confrontato con tolleranze, controlli, materiale, scarti, tempi, imballo e assistenza. Se mancano certificati o tracciabilità, il risparmio iniziale può trasformarsi in costo di fermo linea o reclamo cliente.Quali tendenze influenzeranno il mercato nel 2026?Le tendenze principali saranno digitalizzazione dei controlli, tracciabilità dei lotti, maggiore attenzione alla sostenibilità, riduzione degli imballaggi non riciclabili, scorte più pianificate e richiesta di componenti silenziosi per trasmissioni elettrificate.Come impostare una campionatura corretta?Bisogna definire quantità campioni, criteri di accettazione, documenti richiesti, prove funzionali, condizioni di montaggio e tempi di feedback. Dopo l’approvazione, il fornitore deve mantenere invariati processo e specifiche concordate.Un distributore locale italiano è preferibile a un produttore estero?Dipende. Il distributore locale può offrire rapidità e magazzino vicino, mentre il produttore estero può offrire controllo diretto e personalizzazione. La soluzione migliore può essere una combinazione: fornitore qualificato, scorte pianificate e supporto logistico adeguato.Quando coinvolgere il fornitore nella progettazione?Il prima possibile, soprattutto per astucci a rullini, rullini di spinta, cambi compatti e applicazioni ad alta velocità. Un confronto iniziale evita tolleranze non necessarie, materiali inadatti e costi eccessivi in produzione. -
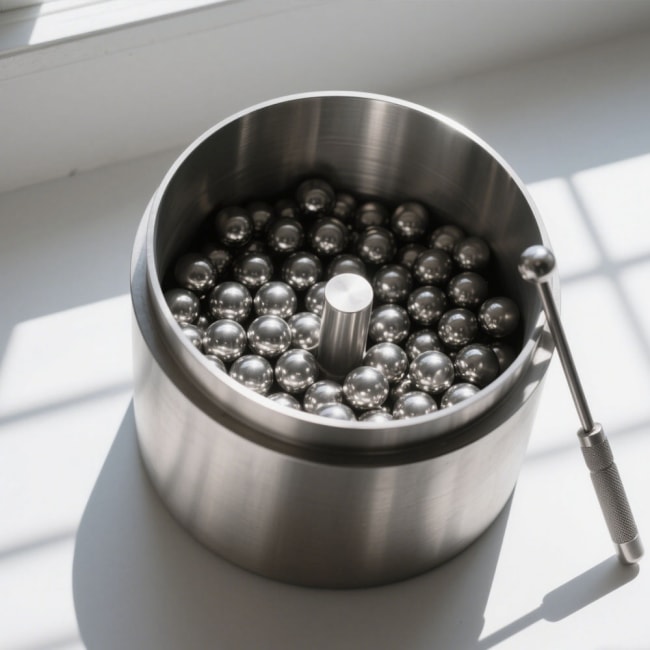
Gabbie per cuscinetti di precisione in Italia
Per le aziende italiane che acquistano gabbie per cuscinetti destinati ad assemblaggi di precisione, la scelta corretta dipende da cinque fattori principali: materiale, geometria della gabbia, requisiti di certificazione, capacità di controllo qualità e stabilità della fornitura. Una gabbia non è un componente secondario: mantiene la corretta separazione degli elementi volventi, contribuisce alla distribuzione del lubrificante, limita l’attrito interno e influenza rumorosità, durata a fatica e affidabilità del cuscinetto.Nel mercato italiano, con distretti industriali concentrati tra Lombardia, Piemonte, Veneto, Emilia-Romagna e Toscana, le esigenze cambiano molto tra automotive, macchine utensili, motoriduttori, sistemi di movimentazione, pompe, elettromeccanica e applicazioni agricole. Un produttore o partner di fornitura deve quindi saper gestire non solo il pezzo, ma anche la documentazione tecnica, la tracciabilità del lotto, i controlli dimensionali e le consegne programmate verso stabilimenti, terzisti e assemblatori.La risposta sintetica è questa: per un’applicazione ad alta velocità e bassa rumorosità, le gabbie in poliammide o in ottone lavorato possono offrire vantaggi importanti; per carichi elevati, temperature impegnative o ambienti severi, acciaio, bronzo o alluminio tecnico possono essere più indicati. La geometria può essere conica, sferica, cilindrica o a finestra personalizzata, a seconda del tipo di cuscinetto e del percorso degli elementi volventi. Per forniture destinate ad automotive o macchinari critici, è consigliabile richiedere fornitori con sistema qualità IATF 16949:2016 o ISO 9001, piani di controllo, ispezioni CMM, prove di fatica e gestione strutturata delle non conformità.SDBALLS Industry Corp supporta i clienti internazionali come produttore di sfere in acciaio di precisione e partner integrato di fornitura per componenti collegati agli assemblaggi volventi. Per i buyer italiani, questo significa poter consolidare esigenze relative a sfere, componenti complementari, controlli tecnici e supporto alla catena di approvvigionamento. L’esperienza maturata su sfere in acciaio al carbonio, acciaio cromato e acciaio inox, con gradi da G10 a G1000, consente di dialogare in modo tecnico con chi produce cuscinetti, ruote, unità a sfere, guide scorrevoli e gruppi meccanici complessi.In pratica, la scelta migliore non è “la gabbia più economica”, ma quella che riduce il costo totale del ciclo di vita: meno scarti in assemblaggio, meno rumore, meno guasti, meno ritardi e minore rischio di fermo linea. Questo è particolarmente importante per aziende che servono impianti produttivi tra Torino, Milano, Brescia, Bergamo, Bologna, Modena, Padova, Vicenza, Firenze, Ancona, Bari e Napoli, dove la continuità di produzione è spesso più importante del prezzo unitario più basso.Criterio di sceltaSoluzione consigliataVantaggio principaleContro o limiteScenario ItaliaConfronto VS alternativaAlta velocitàPoliammide o ottoneBassa massa e minore attritoLimiti termici per alcune resineMotori elettrici e mandriniPoliammide VS acciaio: più leggera, meno robusta al calore estremoCarico elevatoBronzo o acciaioResistenza meccanicaPeso maggioreRiduttori industriali e macchine agricoleBronzo VS poliammide: più resistente, più costosoAmbiente corrosivoAcciaio inox o alluminio trattatoMaggiore stabilità ambientaleDa valutare con lubrificanteImpianti alimentari e portualiInox VS acciaio al carbonio: più durevole, costo superioreProduzione automotiveFornitore IATF 16949Tracciabilità e processi controllatiMaggiore documentazioneFiliere Torino, Modena, MelfiIATF VS solo ISO 9001: più adatto a serie automotivePrototipazioneGabbia personalizzata a finestraAdattamento al progettoTooling e tempi inizialiCentri R&S in Emilia-RomagnaPersonalizzata VS standard: più precisa, meno immediataRiduzione rischio fornituraAccordo pluriennalePrezzi e capacità riservataImpegno minimo di volumeAssemblatori del Nord ItaliaContratto lungo VS spot: più stabile, meno flessibileLa tabella mostra che ogni opzione ha un equilibrio tecnico ed economico. Il buyer dovrebbe evitare valutazioni isolate basate solo sul costo unitario, confrontando invece prestazioni, rischio, prove disponibili e impatto sulla linea di assemblaggio.Il materiale della gabbia condiziona in modo diretto peso, attrito, resistenza alla temperatura, risposta alla lubrificazione e durata del cuscinetto. In Italia, dove molte aziende producono macchinari destinati all’esportazione europea, mediterranea e globale, la scelta del materiale deve anche tenere conto della disponibilità documentale, della ripetibilità di lotto e delle normative ambientali.Le gabbie in ottone sono apprezzate per stabilità meccanica, lavorabilità e comportamento favorevole in applicazioni gravose. Sono spesso scelte in cuscinetti di grandi dimensioni, riduttori, sistemi industriali e applicazioni con carichi importanti. L’ottone offre un buon equilibrio tra resistenza e compatibilità con lubrificanti, ma richiede attenzione ai costi delle materie prime e alla precisione di lavorazione. Per produzioni destinate a macchine utensili o trasmissioni meccaniche, una gabbia in ottone ben progettata può ridurre il rischio di deformazioni e migliorare la regolarità del funzionamento.Le gabbie in acciaio sono diffuse per il buon rapporto tra costo e resistenza. Possono essere stampate o lavorate, a seconda del livello di precisione richiesto. Sono adatte a volumi elevati, ma devono essere protette contro corrosione e usura quando l’ambiente operativo è severo. Per forniture verso distretti come Brescia, Lecco e Vicenza, dove la meccanica industriale è fortemente orientata a componenti metallici, l’acciaio rimane una soluzione pragmatica quando il progetto richiede robustezza e competitività.Le gabbie in poliammide sono molto utilizzate quando servono leggerezza, bassa inerzia e riduzione della rumorosità. Sono comuni in cuscinetti per motori elettrici, elettrodomestici, ventilatori, utensili e applicazioni a velocità medio-alta. Tuttavia, è necessario verificare temperatura massima, compatibilità con oli e grassi, assorbimento di umidità e stabilità dimensionale. Nel contesto italiano, con molte aziende che esportano apparecchiature in climi diversi, la validazione del materiale polimerico deve essere rigorosa.Le gabbie in bronzo sono scelte per applicazioni pesanti, ambienti con carichi elevati e situazioni in cui la resistenza all’usura è prioritaria. Il bronzo può offrire un comportamento affidabile in cuscinetti di grandi dimensioni, apparecchiature minerarie, sistemi navali e macchine per l’energia. Il costo è superiore rispetto ad altre opzioni, ma può essere giustificato quando il costo di un fermo impianto è molto elevato.Le gabbie in alluminio sono interessanti per applicazioni che richiedono peso ridotto, buona lavorabilità e risposta termica favorevole. Possono essere impiegate in soluzioni speciali, prototipi e sistemi dove la massa rotante deve essere contenuta. Devono però essere valutate con attenzione rispetto a usura, trattamento superficiale e compatibilità con elementi volventi e lubrificante.MaterialePunti di forzaLimiti principaliApplicazioni tipicheIndicazione di acquistoConfronto VS altro materialeOttoneStabilità, lavorabilità, resistenzaCosto variabileRiduttori, cuscinetti pesantiRichiedere controllo dimensionale completoOttone VS acciaio: più stabile in alcune applicazioni gravose, meno economicoAcciaioRobustezza e costo competitivoCorrosione se non protettoProduzioni di serieVerificare trattamento e baveAcciaio VS poliammide: più resistente, più rumorosoPoliammideLeggera, silenziosa, adatta ad alta velocitàSensibile a calore e fluidi specificiMotori, ventilatori, utensiliValidare temperatura e lubrificantePoliammide VS ottone: più leggera, meno adatta a carichi estremiBronzoOttima resistenza all’usuraPrezzo elevatoMacchine pesanti e navaliUsare per applicazioni criticheBronzo VS alluminio: più durevole, più pesanteAlluminioPeso ridotto e buona lavorabilitàRichiede trattamenti miratiSoluzioni specialiDefinire finitura superficialeAlluminio VS acciaio: più leggero, meno resistente all’usuraMateriali specialiProgettazione su misuraTempi di qualifica maggioriPrototipi e settori avanzatiPrevedere prove accelerateSpeciale VS standard: più performante, più complessoIl confronto tra materiali evidenzia che la scelta deve essere collegata al profilo di carico, alla velocità, alla temperatura e alla vita richiesta. Un fornitore esperto dovrebbe poter proporre prove comparative, campionature e indicazioni sul comportamento in assemblaggio.La geometria della gabbia determina il modo in cui gli elementi volventi sono guidati e separati. Nei cuscinetti a sfere, la precisione delle tasche e delle superfici di contatto influenza attrito, rumorosità, vibrazione e distribuzione del lubrificante. Nei cuscinetti a rulli conici, sferici o cilindrici, la gabbia deve mantenere la corretta posizione dei rulli anche sotto carichi assiali, radiali o combinati.Le gabbie coniche sono associate a cuscinetti a rulli conici, spesso usati in automotive, assali, trasmissioni e macchine agricole. In Italia, queste applicazioni sono rilevanti per filiere di veicoli industriali, macchine movimento terra e attrezzature agricole concentrate tra Emilia-Romagna, Piemonte, Lombardia e Veneto. La gabbia conica deve assicurare una guida precisa, evitare interferenze e mantenere la stabilità del gruppo anche in presenza di urti e carichi variabili.Le gabbie sferiche sono tipiche di cuscinetti orientabili o sistemi che devono compensare disallineamenti. Sono importanti in impianti industriali, nastri trasportatori, macchine per carta, cementifici, porti e siderurgia. In contesti come Genova, Trieste, Taranto e Ravenna, dove movimentazione, logistica e industria pesante richiedono affidabilità, la capacità della gabbia di lavorare in condizioni non ideali è essenziale.Le gabbie cilindriche sono impiegate in cuscinetti a rulli cilindrici, dove la capacità di carico radiale è elevata. Servono in motori industriali, generatori, pompe, compressori e macchine utensili. La precisione della gabbia deve essere compatibile con velocità e carico, evitando instabilità dinamica. Per produttori di macchine utensili tra Torino, Milano, Bologna e Firenze, anche piccole variazioni dimensionali possono tradursi in vibrazioni, rumore e riduzione della qualità del pezzo lavorato.Le gabbie personalizzate a finestre sono progettate quando le soluzioni standard non soddisfano le esigenze dell’applicazione. La forma delle finestre, lo spessore delle pareti, gli angoli di ingresso, i raggi interni e le tolleranze devono essere definiti in collaborazione tra ufficio tecnico del cliente e fornitore. Questo approccio è particolarmente utile in progetti OEM, dove il cuscinetto è integrato in un sistema più ampio e deve rispettare vincoli di spazio, rumorosità, durata, temperatura e assemblaggio automatico.Per valutare un design, il buyer dovrebbe richiedere disegni quotati, tolleranze critiche, materiale, finitura, metodo di produzione, piano di controllo e campioni dimensionalmente validati. Una gabbia esteticamente corretta può comunque fallire se le tasche non rispettano il gioco funzionale o se la superficie genera usura prematura.Tipo di gabbiaUso principaleParametro criticoVantaggioRischio se progettata maleConfronto VS altra geometriaConicaRulli coniciAngolo e guida del rulloAdatta a carichi combinatiUsura laterale e vibrazioneConica VS cilindrica: gestisce meglio spinte assialiSfericaCuscinetti orientabiliCompensazione disallineamentoAffidabile in condizioni variabiliContatto irregolareSferica VS conica: più tollerante al disallineamentoCilindricaRulli cilindriciParallelismo e giocoAlta capacità radialeRumore e surriscaldamentoCilindrica VS sferica: più rigida, meno compensanteA finestre standardCuscinetti di serieUniformità tascheCosto competitivoLimitata ottimizzazioneStandard VS personalizzata: più economica, meno mirataA finestre personalizzateOEM e applicazioni specialiProfilo finestraPrestazioni ottimizzateTooling inizialePersonalizzata VS standard: migliore adattamento, tempi maggioriDesign ibridoProgetti avanzatiInterazione materiale-geometriaSoluzione su misuraValidazione complessaIbrida VS convenzionale: più flessibile, più impegnativaQuesta comparazione aiuta a collegare la forma della gabbia al comportamento reale del cuscinetto. In fase di acquisto, il disegno tecnico dovrebbe essere considerato un documento funzionale, non solo una rappresentazione del componente.Le certificazioni non sostituiscono la competenza tecnica, ma sono un indicatore importante della maturità del sistema di gestione. Per forniture destinate al mercato italiano, ISO 9001 è spesso il requisito minimo per componenti industriali, mentre IATF 16949:2016 diventa fondamentale quando la gabbia entra in cuscinetti per automotive, veicoli commerciali, sistemi di sterzo, trasmissioni, motori elettrici, pompe o applicazioni legate alla mobilità.ISO 9001 dimostra che il fornitore possiede un sistema documentato per gestione ordini, controllo dei processi, tracciabilità, audit interni, gestione delle non conformità e miglioramento continuo. Tuttavia, per settori ad alta criticità, è necessario verificare anche la qualità operativa: piani di controllo, schede di ispezione, taratura strumenti, gestione dei cambiamenti e analisi delle cause radice.IATF 16949:2016 introduce requisiti più severi per la catena automotive. Include attenzione alla prevenzione dei difetti, alla riduzione della variabilità, alla tracciabilità, alla gestione dei fornitori e alla pianificazione avanzata della qualità. Per un’azienda italiana che rifornisce stabilimenti automobilistici o fornitori di primo e secondo livello, lavorare con partner già abituati a questo linguaggio riduce tempi di qualifica e rischi in audit cliente.SDBALLS mantiene standard qualità collegati a IATF 16949, ISO 9001 e ISO 14001 per le proprie attività produttive e di gestione. Questa impostazione è rilevante per i clienti che acquistano componenti di precisione o richiedono supporto integrato per applicazioni in cuscinetti e sistemi meccanici. I buyer possono approfondire l’impostazione aziendale visitando la pagina qualità e supporto tecnico, dove il tema del controllo viene presentato come parte centrale della fornitura.Oltre al certificato, conviene richiedere documenti concreti: rapporto dimensionale, certificato materiale, piano di controllo, tracciabilità del lotto, dichiarazione di conformità e, quando necessario, campioni iniziali approvati. Per progetti automotive, il cliente può richiedere documentazione di approvazione prodotto, analisi dei rischi di processo, capacità di processo e gestione delle modifiche.Nel mercato italiano, la documentazione tecnica è particolarmente importante perché molte aziende lavorano come subfornitori per grandi gruppi europei. Una consegna senza documenti adeguati può bloccare l’accettazione in magazzino o generare ritardi in collaudo. Per questo il fornitore deve comprendere non solo la produzione, ma anche le procedure del cliente.Il co-sviluppo OEM è una delle aree più importanti per ottenere una gabbia realmente adatta all’applicazione. Coinvolgere il fornitore solo dopo aver congelato il disegno può sembrare più rapido, ma spesso porta a problemi di producibilità, costi e tempi. Un partner esperto dovrebbe intervenire già nella fase di progettazione, contribuendo a ottimizzare geometria, materiale, tolleranze, metodo produttivo e controllabilità.Nel caso di gabbie stampate, la competenza sugli stampi è decisiva. Raggi interni, spessori, deformazioni, ritorno elastico, bave, direzione di stampaggio e usura utensile influenzano il pezzo finito. Nel caso di gabbie lavorate, sono invece centrali attrezzaggi, serraggio, concentricità, controllo delle tasche e finitura superficiale. Per gabbie polimeriche, occorre considerare ritiro, orientamento del materiale, umidità, stabilità termica e condizioni di stampaggio.Le aziende italiane che sviluppano nuovi prodotti, per esempio motoriduttori compatti a Bologna, componenti automotive a Torino, macchine automatiche a Modena o sistemi di movimentazione a Vicenza, hanno bisogno di partner capaci di ragionare su ciclo di vita e industrializzazione. Una gabbia progettata bene deve essere producibile in serie, controllabile in modo ripetibile e assemblabile senza creare colli di bottiglia.Le capacità tecnologiche di SDBALLS derivano da oltre tre decenni di esperienza nella produzione di sfere di precisione e nel controllo di componenti destinati a sistemi volventi. Anche quando il progetto riguarda componenti complementari, la conoscenza di tolleranze, rugosità, gradi di precisione e comportamento in assemblaggio permette un dialogo tecnico efficace con uffici acquisti, qualità e ingegneria. L’azienda supporta clienti globali in diversi materiali e applicazioni, favorendo il consolidamento della fornitura attraverso un unico interlocutore affidabile.Durante il co-sviluppo, è opportuno definire una sequenza chiara: analisi del requisito, revisione disegno, scelta materiale, simulazione o valutazione tecnica, campionatura, controllo dimensionale, prova funzionale, revisione finale e passaggio alla produzione. Ogni modifica deve essere documentata, soprattutto se il componente entra in una distinta base automotive o in una macchina soggetta a validazione cliente.Fase OEMAttività del clienteAttività del fornitoreDocumento utileValore generatoConfronto VS acquisto standardConcept inizialeDefinisce funzione e vincoliPropone materiale e geometriaScheda requisitoRiduzione errori inizialiCo-sviluppo VS catalogo: maggiore aderenza al progettoDisegno preliminareInvia modello e tolleranzeValuta producibilitàRevisione tecnicaMeno modifiche tardiveRevisione VS ordine diretto: meno rischio tooling erratoToolingApprova investimentoProgetta stampo o attrezzaggioPiano utensileSerie più stabileTooling dedicato VS generico: più preciso, costo inizialeCampionaturaTesta in assemblaggioMisura e correggeRapporto campioneValidazione realeCampione validato VS lotto diretto: rischio minoreProduzione pilotaMonitora lineaStabilizza processoPiano di controlloRipetibilitàPilota VS produzione immediata: più sicuraSerieProgramma fabbisogniGarantisce consegne e qualitàAccordo fornituraContinuità industrialeSerie pianificata VS spot: meno interruzioniLa tabella chiarisce che il co-sviluppo non è solo una prestazione tecnica, ma un metodo per ridurre costi nascosti. In particolare, nei progetti OEM italiani orientati all’esportazione, una validazione iniziale accurata può evitare campagne di richiamo, reclami e ritardi di lancio.Il controllo qualità di una gabbia per cuscinetti deve essere proporzionato alla criticità dell’applicazione. Per componenti semplici e grandi volumi, possono bastare controlli dimensionali statistici e verifiche visive. Per assemblaggi di precisione, invece, servono strumenti più avanzati: macchina di misura a coordinate CMM, proiettori di profilo, rugosimetri, strumenti di rotondità, controlli di durezza, analisi metallografica e prove di fatica.L’ispezione CMM è utile quando la gabbia presenta geometrie complesse, tasche multiple, superfici funzionali e tolleranze strette. Permette di misurare posizione, diametri, concentricità, planarità e profili. Tuttavia, la CMM deve essere integrata in un piano di controllo sensato: non tutto deve essere misurato al 100%, ma le caratteristiche critiche devono essere monitorate con frequenza adeguata.L’accuratezza dimensionale è fondamentale perché la gabbia lavora in uno spazio limitato tra elementi volventi e anelli del cuscinetto. Un errore su tasche, gioco o spessore può generare attrito, rumorosità, danneggiamento del lubrificante o rottura. In applicazioni ad alta velocità, anche un piccolo sbilanciamento può amplificare vibrazioni e ridurre la vita del sistema.Le prove di fatica sono essenziali quando la gabbia deve funzionare per lunghi cicli sotto carico variabile. Possono includere test rotazionali, cicli termici, esposizione a lubrificanti, prove di vibrazione e analisi dopo funzionamento. Per settori come automotive, eolico, pompe industriali e macchine automatiche, la sola misura dimensionale non basta: occorre dimostrare che il componente mantiene le prestazioni nel tempo.Le capacità produttive di SDBALLS includono tre stabilimenti e una capacità annua superiore a 5.000 tonnellate per sfere di precisione, con attenzione a gradi dimensionali, durezza, finitura e continuità di lotto. Questa disciplina produttiva, sviluppata su componenti in cui la precisione è misurabile in modo rigoroso, rappresenta un vantaggio anche nel supporto a clienti che assemblano cuscinetti o sistemi meccanici. Per vedere l’ampiezza delle soluzioni disponibili, i buyer possono consultare la sezione gamma prodotti.Nel controllo qualità moderno, la tendenza 2026 sarà sempre più orientata a dati digitali, tracciabilità di lotto, strumenti connessi e analisi predittiva. I clienti italiani chiederanno report più rapidi, formati digitali compatibili con i propri sistemi ERP e indicatori di capacità di processo. La sostenibilità entrerà anche nella qualità: meno scarti, meno rilavorazioni e processi più stabili significano minore consumo di energia e materiali.Il MOQ, cioè la quantità minima d’ordine, è un tema pratico che influenza prezzo, tempi e disponibilità. Per gabbie standard, il MOQ può essere relativamente contenuto se il fornitore dispone già di attrezzature e materiale. Per gabbie personalizzate, invece, il MOQ deve coprire costi di setup, tooling, acquisto materia prima, controlli iniziali e gestione documentale.Le aziende italiane spesso hanno esigenze diverse: un produttore di macchine speciali può richiedere lotti piccoli ma molto precisi, mentre un assemblatore automotive o un produttore di cuscinetti può richiedere volumi elevati e consegne mensili. Il fornitore ideale deve saper proporre una struttura commerciale coerente con il profilo di consumo: campioni, preserie, lotti pilota, produzione di serie e scorte di sicurezza.I prezzi a volume non dovrebbero essere interpretati solo come sconto quantità. Dipendono da resa produttiva, sfruttamento dello stampo, efficienza di controllo, costo del materiale, imballo, trasporto e stabilità del programma. Se il cliente può fornire previsioni trimestrali o annuali, il fornitore può pianificare meglio e offrire condizioni più competitive. Per spedizioni verso Italia, occorre considerare anche modalità logistica, porto di arrivo, sdoganamento e tempi interni. Porti come Genova, La Spezia, Trieste, Venezia e Livorno hanno ruoli diversi a seconda della destinazione finale.Gli accordi di fornitura a lungo termine sono utili quando il componente è critico e la domanda è prevedibile. Possono includere prezzo indicizzato, capacità riservata, livelli minimi di stock, calendario di consegna, revisione semestrale, gestione di modifiche tecniche e impegno reciproco su qualità. Per componenti destinati a linee di assemblaggio, un accordo strutturato riduce il rischio di fermo e consente una migliore gestione finanziaria.Le capacità di servizio di SDBALLS includono supporto commerciale internazionale, assistenza ai clienti globali e soluzioni di approvvigionamento integrate per sfere e componenti in diversi materiali. Per buyer italiani che desiderano semplificare la catena di fornitura, questo approccio può aiutare a ridurre il numero di interlocutori e migliorare la coerenza tra specifiche, consegne e documenti. Maggiori informazioni sul profilo aziendale sono disponibili nella pagina chi siamo.Struttura d’acquistoQuando usarlaVantaggioLimiteDato da fornire al fornitoreConfronto VS altra strutturaCampionaturaNuovo progettoVerifica tecnica rapidaCosto unitario altoDisegno e specificaCampione VS serie: più flessibile, meno economicoLotto pilotaValidazione lineaTest di assemblaggioNon ottimizza il costoQuantità e criteri di accettazionePilota VS campione: più realisticoOrdine spotDomanda occasionaleNessun impegno lungoPrezzo e tempi variabiliData richiesta e imballoSpot VS accordo: più libero, meno stabileProgramma trimestraleDomanda regolarePianificazione miglioreRichiede previsioniFabbisogno mensileTrimestrale VS spot: più prevedibileAccordo annualeProduzione continuaPrezzo più stabileImpegno di volumeForecast annualeAnnuale VS trimestrale: più conveniente, meno agileContratto pluriennaleComponente criticoCapacità riservataNegoziazione più complessaPiano prodotto e vita progettoPluriennale VS annuale: massima stabilitàQuesta tabella mostra come il prezzo dipenda dal tipo di relazione. Quando la gabbia è parte di un assemblaggio strategico, la convenienza reale nasce da pianificazione, qualità stabile e riduzione delle emergenze, non solo dal ribasso immediato.La gestione dei tempi di consegna è spesso il punto che separa un fornitore accettabile da un partner strategico. In una linea di assemblaggio di cuscinetti o gruppi meccanici, la mancanza di una gabbia può fermare l’intero processo anche se sfere, anelli, grassi e imballi sono disponibili. Per questo la pianificazione deve iniziare prima dell’ordine, con previsioni, scorte di sicurezza e comunicazione costante.Per forniture verso l’Italia, il lead time dipende da disponibilità del materiale, stato dello stampo, capacità produttiva, controlli richiesti, imballo, trasporto internazionale e procedure doganali. Le spedizioni via mare possono essere convenienti per volumi elevati, ma richiedono pianificazione più lunga. Le spedizioni aeree sono più rapide, ma più costose e meno sostenibili. In alcuni casi, una strategia combinata è la migliore: mare per fabbisogno regolare e aereo per emergenze o lanci di produzione.Le aree industriali italiane presentano esigenze logistiche differenti. Un’azienda in Lombardia o Piemonte può privilegiare arrivi via Genova o La Spezia; il Nord-Est può beneficiare di Trieste e Venezia; il Centro Italia può usare Livorno o Ancona; il Sud può valutare Napoli, Bari, Taranto o Gioia Tauro. Un fornitore preparato dovrebbe discutere non solo la data di partenza, ma la data reale di disponibilità presso lo stabilimento del cliente.La gestione dei programmi critici richiede anche chiarezza sui buffer. Per componenti personalizzati, è consigliabile mantenere una scorta minima presso il cliente o presso il fornitore, definita in giorni di copertura. In caso di crescita improvvisa della domanda, il fornitore deve comunicare capacità massima, tempi di espansione e possibili vincoli su materia prima o utensili.Nel 2026, la resilienza della catena di fornitura continuerà a essere un tema centrale. Le aziende italiane tenderanno a privilegiare fornitori capaci di fornire visibilità sullo stato dell’ordine, piani alternativi, documenti digitali e comunicazione rapida. Anche le politiche europee su sostenibilità, tracciabilità e responsabilità della filiera influenzeranno le scelte: il fornitore dovrà dimostrare non solo capacità produttiva, ma anche controllo ambientale e gestione responsabile.SDBALLS Industry Corp, conosciuta anche come Shandong SDBALLS Industry Corp Ltd., opera dal 1996 come produttore professionale di sfere in acciaio di precisione e partner integrato di fornitura. Con sede a Tai’an, nella provincia cinese dello Shandong, l’azienda serve clienti in oltre cinquanta Paesi e supporta molte applicazioni collegate a cuscinetti, componenti automotive, sistemi di movimentazione, ruote, guide scorrevoli e unità a sfere.La competenza principale dell’azienda riguarda sfere in acciaio al carbonio, acciaio cromato e acciaio inossidabile, con gradi da G10 a G1000. Questa esperienza è strettamente collegata al mondo dei cuscinetti perché la qualità degli elementi volventi incide su rumore, precisione, durata e prestazioni complessive. Per clienti che acquistano gabbie, sfere o componenti complementari, la conoscenza del comportamento degli assemblaggi volventi permette di affrontare le specifiche in modo più concreto.Dal punto di vista tecnologico, SDBALLS lavora con attenzione a precisione dimensionale, finitura superficiale, durezza, selezione materiale e controlli ripetibili. L’esperienza maturata nella produzione di sfere consente di comprendere le interazioni tra elementi volventi, gabbie, piste e lubrificanti. Questa base tecnica è utile quando un cliente italiano deve ottimizzare un assemblaggio e cerca un interlocutore capace di dialogare con ufficio tecnico e qualità.Dal punto di vista produttivo, l’azienda dispone di tre stabilimenti e di una capacità annua superiore a 5.000 tonnellate. La produzione copre grandi volumi e diversi livelli di precisione, permettendo di servire applicazioni sia tecniche sia generali. Oltre alle sfere in acciaio, SDBALLS produce anche pallini in acciaio senza piombo per mercati outdoor e venatori, con soluzioni ricotte e rivestite conformi ai requisiti di durezza CIP per mercati europei e statunitensi.Dal punto di vista del servizio, l’azienda agisce anche come partner di approvvigionamento integrato per sfere e componenti in materiali diversi, inclusi plastica, vetro, ceramica, rame e alluminio. Per il mercato italiano, dove molti buyer cercano di ridurre la complessità della supply chain, questa capacità può aiutare a consolidare acquisti e documentazione presso un fornitore unico. La presenza di un team vendite internazionale e supporto commerciale dedicato rende più semplice gestire richieste tecniche, campioni, ordini programmati e forniture continuative.Le applicazioni servite includono sistemi meccanici, ruote girevoli, guide, unità a trasferimento di sfere, cuscinetti, componenti automotive e attrezzature outdoor. Chi desidera approfondire i settori di utilizzo può visitare la pagina applicazioni industriali, utile per collegare materiali e precisioni ai casi reali.Per i clienti italiani, il valore principale è la combinazione tra produzione stabile, qualità certificata e flessibilità nella gestione della fornitura. Un progetto può iniziare da una richiesta di sfere per cuscinetti, estendersi a componenti complementari e trasformarsi in una collaborazione di lungo periodo. In mercati competitivi come Lombardia, Veneto, Emilia-Romagna e Piemonte, questa continuità può ridurre rischi, tempi di ricerca fornitore e costi di coordinamento.Non esiste un materiale migliore in assoluto. L’ottone è indicato per stabilità e carichi importanti, l’acciaio per robustezza e costo competitivo, la poliammide per leggerezza e bassa rumorosità, il bronzo per applicazioni gravose e l’alluminio per soluzioni leggere o speciali. La scelta deve considerare velocità, carico, temperatura, lubrificante e vita richiesta.Una gabbia personalizzata può ottimizzare gioco, guida degli elementi volventi, distribuzione del lubrificante e comportamento dinamico. È preferibile quando il cuscinetto lavora in condizioni particolari o quando l’OEM deve rispettare vincoli di spazio, rumorosità o durata. Il limite è il costo iniziale di sviluppo e tooling.Per applicazioni automotive, ISO 9001 può non essere sufficiente. È preferibile un fornitore con sistema IATF 16949:2016 o con processi compatibili con i requisiti automotive, inclusi tracciabilità, piani di controllo, gestione modifiche, prevenzione difetti e documentazione di approvazione.È consigliabile richiedere rapporto dimensionale, verifica materiale, controllo visivo, analisi delle caratteristiche critiche, eventuale CMM, prova funzionale e documentazione di tracciabilità. Per applicazioni critiche, possono servire prove di fatica, test termici e validazione in assemblaggio.Il rischio si riduce con previsioni di consumo, accordi di fornitura, scorte di sicurezza, scelta logistica corretta e comunicazione anticipata. Per volumi regolari è utile pianificare via mare verso porti come Genova, La Spezia o Trieste; per emergenze si può valutare spedizione aerea.Il MOQ dipende da materiale, processo, stampo, complessità e controlli richiesti. Una gabbia standard può avere quantità minime più basse, mentre una personalizzata richiede spesso un impegno maggiore per coprire setup e attrezzature. Il modo migliore è distinguere campioni, preserie e produzione di serie.I settori più rilevanti includono automotive, macchine utensili, automazione industriale, motoriduttori, pompe, compressori, impianti alimentari, macchine agricole, eolico, movimentazione portuale e sistemi elettromeccanici. Le aree di maggiore domanda si trovano soprattutto nel Nord e Centro Italia, ma anche nei poli industriali del Sud.Le tendenze principali saranno digitalizzazione della qualità, tracciabilità di filiera, materiali più sostenibili, riduzione degli scarti, maggiore attenzione alle emissioni logistiche e sviluppo di gabbie ottimizzate per motori elettrici, automazione e applicazioni ad alta efficienza energetica.SDBALLS è specializzata nella produzione di sfere in acciaio di precisione, ma opera anche come partner integrato di fornitura per sfere e componenti in materiali diversi. Questo approccio aiuta i buyer a consolidare acquisti, specifiche e documentazione in un rapporto di fornitura più semplice e stabile.È utile inviare disegno, materiale richiesto, tolleranze, applicazione, quantità annua stimata, requisiti di certificazione, controlli necessari e destinazione logistica in Italia. Con queste informazioni, il fornitore può valutare fattibilità, campionatura, tempi, MOQ e struttura di prezzo più adatta.