Mídia moedora perfilada no Brasil: guia técnico 2026
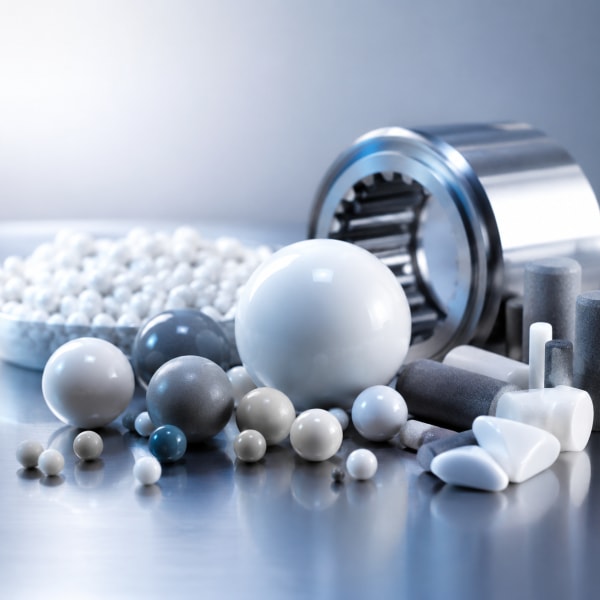
Media mielące kształtowe dla zakładów cementowych w Polsce: praktyczny przewodnik optymalizacji 2026
Szybka odpowiedź

Media mielące kształtowe w cementowniach stosuje się po to, aby lepiej dopasować energię uderzenia, ścierania i zgniatania do charakteru materiału w młynie. W praktyce oznacza to wybór między kulami, cylpebsami, prętami lub mieszanym zasypem, tak aby uzyskać stabilną powierzchnię właściwą cementu, dobrą krzywą uziarnienia, niższe zużycie energii oraz przewidywalne zużycie okładzin i samych mediów.
Dla rynku polskiego, gdzie cementownie pracują w warunkach wysokich kosztów energii, presji na ograniczanie emisji dwutlenku węgla oraz rosnących wymagań jakościowych w budownictwie infrastrukturalnym, dobór geometrii mediów jest decyzją produkcyjną i ekonomiczną. Dotyczy to zarówno zakładów zlokalizowanych w południowej Polsce, w pobliżu złóż wapienia, jak i zakładów obsługujących centra logistyczne w rejonie Warszawy, Poznania, Wrocławia, Gdańska, Katowic czy Krakowa.
Najkrócej: kule są uniwersalne i dobrze przenoszą energię udarową, cylpebsy zwiększają liczbę punktów kontaktu i mogą poprawiać drobny przemiał, a pręty stosuje się w szczególnych układach, gdzie potrzebne jest bardziej liniowe zgniatanie i ograniczenie nadmiernego rozdrabniania. W nowoczesnych obiegach cementowych zwykle analizuje się nie tylko sam kształt, lecz także średnicę, twardość, skład stopowy, stopień wypełnienia młyna, działanie separatora, wentylację, temperaturę materiału i stabilność podawania klinkieru, gipsu oraz dodatków mineralnych.
W roku 2026 coraz większe znaczenie mają dane procesowe. Cementownie w Polsce częściej wykorzystują pomiary mocy, hałasu młyna, obciążenia separatora, temperatury łożysk, przepływu powietrza i granulometrii online. Media mielące nie są już traktowane jako prosty materiał eksploatacyjny, ale jako element układu regulacji jakości i kosztu jednostkowego tony cementu.
Jak działają media mielące kształtowe w obiegach młynów cementowych

W młynie cementowym materiał jest rozdrabniany w wyniku złożonego działania uderzenia, ścierania i kompresji. Kiedy bęben młyna obraca się, wsad mielący podnosi się wraz z okładzinami, a następnie opada, tworząc strefę kaskadową i kataraktową. Kształt mediów decyduje o tym, jak energia mechaniczna zostanie przekazana do klinkieru, żużla, popiołu lotnego, wapienia, gipsu lub innych dodatków stosowanych w cementach powszechnego użytku.
Kule mają kontakt punktowy i bardzo dobrze sprawdzają się przy rozbijaniu większych ziaren klinkieru. Cylpebsy, czyli krótkie walce z zaokrąglonymi krawędziami, zapewniają większą powierzchnię kontaktu i gęstsze upakowanie. Dzięki temu mogą zwiększać intensywność ścierania i poprawiać domiał frakcji drobnych. Pręty działają bardziej liniowo i są przydatne tam, gdzie trzeba ograniczyć powstawanie bardzo drobnej frakcji lub prowadzić etap wstępnego rozdrabniania.
W typowym młynie cementowym pracującym w obiegu zamkniętym z separatorem sprawność mielenia zależy od równowagi między komorą pierwszą, odpowiedzialną za rozbicie grubego materiału, a komorą drugą, odpowiedzialną za domiał. Jeżeli do drugiej komory wprowadza się media o geometrii zwiększającej powierzchnię kontaktu, można poprawić stabilność uziarnienia, ale tylko wtedy, gdy separator prawidłowo odprowadza gotowy produkt. W przeciwnym razie młyn zaczyna mielić materiał już wystarczająco drobny, co zwiększa zużycie energii.
W polskich cementowniach ważna jest również zmienność surowcowa. Klinkier z różnych pieców może różnić się podatnością na mielenie, zawartością faz mineralnych, temperaturą i wilgotnością dodatków. Żużel wielkopiecowy z hutniczych regionów Górnego Śląska wymaga zwykle większej energii domiału niż wapień. Popioły i dodatki pucolanowe mogą zmieniać przepływ materiału przez młyn. Dlatego dobór mediów powinien być oparty na badaniach eksploatacyjnych, a nie wyłącznie na katalogowej twardości.
| Element obiegu | Rola w przemiale | Wpływ kul | Wpływ cylpebsów | Porównanie praktyczne |
|---|---|---|---|---|
| Pierwsza komora młyna | Rozbijanie grubszych ziaren klinkieru | Wysoka energia udaru | Mniejszy udar, większe tarcie | Kule zwykle korzystniejsze przy grubym nadawie |
| Druga komora młyna | Domiał do wymaganej powierzchni właściwej | Stabilne, uniwersalne działanie | Większa liczba kontaktów | Cylpebsy często lepsze dla drobnego mielenia |
| Separator | Oddzielanie gotowego cementu od grysu | Wymaga stabilnego rozkładu ziaren | Może zwiększać udział frakcji drobnej | Geometrię trzeba oceniać razem z nastawą separatora |
| Wentylacja młyna | Odbiór ciepła i transport pyłu | Mniejsza wrażliwość na zapychanie | Wyższe upakowanie może zmieniać przepływ | Cylpebsy wymagają kontroli oporów przepływu |
| Okładziny | Podnoszenie wsadu i ochrona płaszcza | Typowe zużycie udarowe | Większy udział ścierania | Dobór profilu okładzin musi pasować do kształtu mediów |
| Układ dozowania | Stabilizacja podawania materiału | Dobrze toleruje umiarkowane wahania | Bardziej czuły na przeciążenie drobnym materiałem | Stały nadaw jest kluczowy dla obu rozwiązań |
Tabela pokazuje, że media kształtowe nie działają w izolacji. Zmiana z kul na cylpebsy bez korekty obiegu separatora, napełnienia młyna i wentylacji może nie przynieść oczekiwanych efektów. Najlepsze wyniki uzyskuje się przez test etapowy, zwykle obejmujący pomiar wydajności, poboru mocy, powierzchni właściwej, pozostałości na sitach, temperatury cementu oraz zużycia mediów na tonę produktu.
Typy kształtów mediów: cylpebsy, kule i pręty do mielenia cementu

Kule mielące są najczęściej stosowanym medium w cementowniach, ponieważ dobrze łączą odporność mechaniczną, przewidywalną trajektorię ruchu i prosty dobór rozmiarów. W pierwszej komorze młyna spotyka się większe kule, które mają rozbić klinkier i inne twarde składniki. W drugiej komorze używa się mniejszych kul, aby zwiększyć liczbę kontaktów i poprawić domiał.
Cylpebsy są wybierane tam, gdzie priorytetem jest większa efektywna powierzchnia robocza. Ich kształt sprzyja tarciu i ścieraniu, dlatego mogą pomagać w uzyskaniu cementu o wysokiej powierzchni właściwej bez nadmiernego zwiększania czasu retencji. Nie są jednak rozwiązaniem automatycznie lepszym od kul. Przy zbyt wysokim stopniu napełnienia lub nieprawidłowej wentylacji mogą pogarszać przepływ materiału i zwiększać ryzyko aglomeracji.
Pręty mielące w cementowniach są mniej powszechne niż kule i cylpebsy. Ich zaletą jest bardziej uporządkowany kontakt liniowy, który może ograniczać przypadkowe nadmielenie. Zwykle występują w specjalnych układach lub w instalacjach przygotowania surowców, a nie jako standard w końcowym mieleniu cementu. Mimo to warto je uwzględnić w analizie, gdy zakład rozważa modernizację całego ciągu rozdrabniania.
| Typ medium | Największa zaleta | Ograniczenie | Najlepsze zastosowanie | Porównanie wobec alternatywy |
|---|---|---|---|---|
| Kule duże | Silny udar | Mniejsza liczba kontaktów | Pierwsza komora, twardy klinkier | Lepsze od cylpebsów przy rozbijaniu grubych ziaren |
| Kule średnie | Uniwersalność | Nie zawsze maksymalizują domiał | Przejściowe strefy przemiału | Bezpieczniejszy wybór przy zmiennym nadawie |
| Kule małe | Duża liczba punktów kontaktu | Ryzyko nadmiernej drobnicy | Druga komora i drobny przemiał | Podobne zastosowanie do cylpebsów, lecz mniejsza powierzchnia liniowa |
| Cylpebsy | Wysoka powierzchnia robocza | Wrażliwość na upakowanie | Domiał cementów drobnych | Często wydajniejsze od kul małych przy stabilnym obiegu |
| Pręty | Kontakt liniowy | Mniejsza elastyczność w młynach cementowych | Specjalne etapy rozdrabniania | Lepsze tam, gdzie trzeba ograniczyć przypadkowe nadmielenie |
| Zasyp mieszany | Równowaga udaru i ścierania | Wymaga kontroli segregacji | Modernizowane młyny dwukomorowe | Może dawać lepszy kompromis niż jeden kształt |
Wybierając typ mediów dla cementowni w Polsce, należy uwzględnić nie tylko oczekiwany efekt technologiczny, lecz także dostępność dostaw, stabilność jakości partii, możliwość szybkiej wymiany oraz koszt postoju. Dla zakładów pracujących przy dużych inwestycjach infrastrukturalnych, takich jak drogi ekspresowe, kolej, tunele, centra magazynowe i energetyka, stabilność produkcji bywa ważniejsza niż pojedynczy procent oszczędności deklarowany w krótkim teście.
Dobór materiału i gatunków stopów dla mediów w młynach cementowych
Materiał mediów mielących decyduje o odporności na pękanie, zużycie ścierne, odkształcenia i utratę kształtu. W cementowniach stosuje się zwykle stale wysokowęglowe, stale chromowe, żeliwa stopowe lub rozwiązania dobrane indywidualnie do intensywności obciążenia. Najważniejsze parametry to twardość, udarność, jednorodność struktury, jakość obróbki cieplnej oraz brak wad powierzchniowych.
Zbyt miękkie medium szybko traci wymiar i zmienia charakter pracy młyna. Zbyt twarde, ale kruche, może pękać i generować odłamki, które pogarszają przepływ materiału, uszkadzają okładziny oraz zwiększają ryzyko awarii. W praktyce dobry dobór polega na zachowaniu kompromisu między odpornością na ścieranie a odpornością na uderzenie. Szczególnie ważne jest to w pierwszej komorze, gdzie energia udaru jest najwyższa.
Dla cementów z wysokim udziałem dodatków, takich jak żużel, popiół lotny czy drobno mielony wapień, media muszą utrzymywać stabilną geometrię przez długi czas. Zmiana kształtu cylpebsów w nieregularne bryły może pogorszyć przewidywalność procesu. Podobnie spłaszczenie lub rozwarstwienie kul zmniejsza efektywność i utrudnia obliczanie realnego zasypu.
| Materiał | Zaleta | Ryzyko | Typowe miejsce pracy | Porównanie użytkowe |
|---|---|---|---|---|
| Stal wysokowęglowa | Dobra relacja ceny do trwałości | Wrażliwość na nieprawidłową obróbkę cieplną | Standardowe przemiałownie | Tańsza od stopów chromowych, ale zwykle mniej odporna na ścieranie |
| Stal chromowa | Wysoka odporność na zużycie | Wyższy koszt zakupu | Intensywna praca w drugiej komorze | Lepsza przy drobnym przemiale niż stal podstawowa |
| Żeliwo wysokochromowe | Bardzo dobra odporność ścierna | Możliwa kruchość przy dużym udarze | Warunki ścierne, mniejszy udar | Lepsze na ścieranie, słabsze przy gwałtownych uderzeniach |
| Stal ulepszana cieplnie | Stabilna struktura i udarność | Wymaga ścisłej kontroli produkcji | Pierwsza komora młyna | Bezpieczniejsza przy dużych kulach niż materiały kruche |
| Media odlewane | Możliwość wytwarzania różnych kształtów | Ryzyko porowatości przy słabej kontroli | Cylpebsy i kształty specjalne | Elastyczne geometrycznie, lecz wymagają kontroli wad |
| Media kute | Wysoka gęstość i odporność udarowa | Ograniczenia kształtowe | Kule do ciężkich warunków | Lepsze udarowo od wielu odlewów |
W zakupach warto wymagać dokumentacji obejmującej skład chemiczny, twardość powierzchniową i objętościową, wyniki kontroli wymiarów oraz opis obróbki cieplnej. Dla większych kontraktów uzasadnione jest pobieranie próbek z partii i wykonywanie badań porównawczych. Zakłady w Polsce, szczególnie te zlokalizowane daleko od portów i magazynów centralnych, powinny uwzględniać czas dostawy oraz zapas bezpieczeństwa, ponieważ brak mediów może wymusić ograniczenie produkcji.
Wpływ geometrii mediów na pobór mocy i sprawność mielenia
Geometria mediów zmienia sposób poruszania się wsadu, gęstość upakowania oraz liczbę kontaktów między medium a ziarnem materiału. To bezpośrednio wpływa na pobór mocy młyna i koszt energii na tonę cementu. W Polsce, gdzie energochłonność produkcji jest jednym z kluczowych tematów konkurencyjności, nawet niewielka poprawa sprawności może mieć duże znaczenie w skali roku.
Kule, dzięki regularnemu kształtowi, mają przewidywalny ruch i dobrą zdolność do wytwarzania energii udaru. Cylpebsy lepiej wypełniają przestrzeń i zwiększają liczbę styków, lecz mogą również podnosić opory wewnętrzne zasypu. Oznacza to, że nie zawsze niższy pobór mocy oznacza lepszą produkcję, a wyższy pobór mocy nie zawsze oznacza marnotrawstwo. Kluczowe jest, ile gotowego cementu o właściwej jakości powstaje z jednej kilowatogodziny.
W praktyce należy monitorować wskaźnik energii właściwej, wydajność młyna, obciążenie obiegowe, udział frakcji gotowej w produkcie separatora oraz temperaturę cementu. Jeżeli po zmianie mediów rośnie powierzchnia właściwa, ale spada wydajność i rośnie temperatura, wynik ekonomiczny może być neutralny lub negatywny. Jeżeli natomiast przy tej samej jakości cementu spada energia właściwa, a zużycie mediów pozostaje stabilne, zmiana jest korzystna.
| Kryterium | Kule | Cylpebsy | Pręty | Wniosek porównawczy |
|---|---|---|---|---|
| Energia udaru | Wysoka | Średnia | Średnia do wysokiej liniowo | Kule prowadzą przy grubym klinkierze |
| Powierzchnia kontaktu | Punktowa | Zwiększona | Liniowa | Cylpebsy i pręty lepsze przy ścieraniu |
| Upakowanie | Umiarkowane | Wysokie | Zależne od długości | Cylpebsy mogą zwiększać intensywność, ale wymagają kontroli |
| Stabilność przepływu | Dobra | Średnia do dobrej | Specyficzna dla układu | Kule są najbezpieczniejsze operacyjnie |
| Domiał drobny | Dobry przy małych średnicach | Bardzo dobry przy właściwym zasypie | Ograniczony w typowym cemencie | Cylpebsy mogą poprawić cementy drobne |
| Ryzyko nadmielenia | Średnie | Wyższe przy złej separacji | Niższe w wybranych układach | Separator decyduje o końcowym efekcie |
W nowoczesnym podejściu nie porównuje się mediów wyłącznie na podstawie ceny za tonę. Liczy się całkowity koszt przemiału: energia, zużycie mediów, zużycie okładzin, postoje, koszt robocizny, jakość cementu i reklamacje. Dla cementowni obsługujących duże rynki miejskie, takie jak Warszawa, Łódź, Trójmiasto, Poznań i Wrocław, stabilność dostaw cementu o powtarzalnych parametrach ma istotne znaczenie handlowe.
Typowe problemy zużycia i planowanie wymiany w cementowniach
Zużycie mediów mielących jest naturalnym skutkiem pracy młyna, ale jego tempo i charakter mogą wskazywać na problemy procesowe. Równomierne zmniejszanie średnicy kul lub wymiaru cylpebsów jest przewidywalne. Niepokojące są natomiast pęknięcia, odpryski, spłaszczenia, sklejanie materiału, nadmierne zużycie jednej strefy młyna lub gwałtowny wzrost ilości drobnych odłamków.
Najczęstsze przyczyny problemów to zbyt wysoka temperatura, nieprawidłowa wentylacja, zbyt duża wilgotność dodatków, przeciążenie młyna, niewłaściwy profil okładzin, zbyt twarde lub kruche media, a także brak regularnego uzupełniania zasypu. W polskich warunkach sezonowość wilgotności surowców i dodatków może być istotna, szczególnie zimą oraz w okresach częstych opadów.
Planowanie wymiany powinno opierać się na rzeczywistych danych. Zaleca się prowadzenie rejestru dosypów, kontroli poziomu napełnienia, pomiaru rozkładu wymiarów mediów podczas postojów oraz porównania zużycia w kilogramach na tonę cementu. Harmonogram nie powinien być sztywny, lecz powiązany z produkcją, typem cementu i stanem młyna.
| Problem | Objaw w młynie | Możliwa przyczyna | Działanie korygujące | Porównanie przed i po |
|---|---|---|---|---|
| Pękanie mediów | Odłamki w zasypie | Zbyt kruchy materiał lub silny udar | Zmiana gatunku stopu i kontrola twardości | Mniej awarii i stabilniejsza praca |
| Szybkie ścieranie | Spadek wymiaru w krótkim czasie | Za niska odporność materiału | Dobór stali lub żeliwa o wyższej trwałości | Niższe zużycie na tonę cementu |
| Spłaszczanie kul | Nieregularny ruch wsadu | Niewłaściwa twardość lub przeciążenie | Korekta zasypu i jakości mediów | Lepsza przewidywalność mielenia |
| Zapychanie drugiej komory | Wzrost temperatury i spadek wydajności | Nadmierna drobnica lub wilgoć | Poprawa wentylacji i separacji | Niższa temperatura produktu |
| Nierówny domiał | Wahania powierzchni właściwej | Zła gradacja mediów | Przeliczenie rozmiarów i dosypów | Stabilniejsza jakość cementu |
| Wysokie zużycie okładzin | Częste postoje remontowe | Niepasująca geometria zasypu | Dopasowanie profilu okładzin i mediów | Dłuższe kampanie pracy |
Wymiany najlepiej planować razem z przeglądami separatora, okładzin, przegród i układu odpylania. Jeżeli cementownia korzysta z dostaw przez porty w Gdańsku, Gdyni lub Szczecinie, warto uwzględnić czas odprawy, transportu kolejowego lub drogowego oraz sezonowe obciążenie terminali. Przy dostawach do zakładów w Małopolsce, Świętokrzyskiem lub na Śląsku istotne są również trasy ciężarowe, dostępność magazynów i ograniczenia zimowe.
Wytyczne wymiarowania i proporcji zasypu dla optymalnej miałkości cementu
Dobór rozmiaru mediów zaczyna się od analizy nadawy do młyna i oczekiwanej jakości produktu. Dla pierwszej komory ważny jest maksymalny wymiar klinkieru oraz jego podatność na mielenie. Dla drugiej komory liczy się udział frakcji pośrednich, powierzchnia właściwa, pozostałość na sitach oraz charakterystyka separatora. W młynie dwukomorowym nie należy traktować obu komór jednakowo, ponieważ pełnią różne funkcje.
W praktyce zasyp składa się z kilku frakcji wymiarowych. Zbyt duży udział dużych kul w drugiej komorze może obniżyć efektywność domiału. Zbyt duży udział małych mediów w pierwszej komorze może spowodować brak energii do rozbicia większych ziaren. W przypadku cylpebsów należy kontrolować nie tylko wymiar nominalny, lecz także relację średnicy do długości oraz tempo zaokrąglania krawędzi podczas pracy.
Stopień napełnienia młyna powinien być oceniany razem z poborem mocy i dźwiękiem pracy. Zasyp zbyt niski ogranicza liczbę kontaktów, natomiast zasyp zbyt wysoki tłumi ruch i może zwiększać zużycie energii bez proporcjonalnego wzrostu produkcji. Dla cementów specjalnych, na przykład o podwyższonej wczesnej wytrzymałości, często potrzebna jest dokładniejsza kontrola frakcji drobnych.
| Cel produkcyjny | Preferowana geometria | Typowa korekta zasypu | Ryzyko | Porównanie rozwiązań |
|---|---|---|---|---|
| Cement ogólnego stosowania | Kule lub zasyp mieszany | Gradacja od większych do mniejszych wymiarów | Wahania jakości przy zmiennym klinkierze | Kule dają największą elastyczność |
| Cement drobny | Cylpebsy w drugiej komorze | Zwiększenie liczby kontaktów | Nadmielenie i wzrost temperatury | Cylpebsy mogą przewyższyć małe kule |
| Cement z żużlem | Media odporne na ścieranie | Więcej energii domiału | Wysokie zużycie mediów | Stopy chromowe lepsze niż podstawowe stale |
| Cement z wapieniem | Mniejsze media w domiale | Ostrożne ograniczanie udaru | Nadmierna frakcja bardzo drobna | Precyzyjny separator ważniejszy niż sam kształt |
| Wysoka wydajność | Zasyp zoptymalizowany energetycznie | Balans komory pierwszej i drugiej | Spadek jakości przy zbyt agresywnej redukcji energii | Mieszanka kształtów może dać kompromis |
| Stabilna jakość | Kule wysokiej powtarzalności | Regularne dosypy według pomiarów | Wyższy koszt jednostkowy zakupu | Niższe ryzyko reklamacji i odchyleń |
Wytyczne wymiarowania powinny być traktowane jako punkt startowy. Ostateczna recepta zasypu zależy od młyna, okładzin, prędkości obrotowej, separatora, typu cementu i lokalnych kosztów energii. Dobra praktyka obejmuje próbę przemysłową trwającą wystarczająco długo, aby wyeliminować przypadkowe odchylenia wynikające z chwilowej zmiany klinkieru lub dodatków.
Integracja z młynami kulowymi i obiegami separatorów
Media kształtowe muszą być zintegrowane z całym systemem mielenia. W obiegu zamkniętym separator decyduje, jaka część materiału wraca do młyna, a jaka trafia jako gotowy cement do silosów. Jeśli separator jest źle ustawiony, nawet najlepszy zasyp nie zapewni optymalnej jakości. Dlatego zmiany mediów warto wykonywać razem z analizą krzywej rozdziału separatora, obciążenia obiegowego i przepływu powietrza.
W starszych młynach modernizacja często obejmuje wymianę przegród, poprawę wentylacji, zmianę okładzin oraz korektę zasypu. W nowych instalacjach coraz częściej stosuje się czujniki, automatyczne bilansowanie masy i modele predykcyjne. Dane z systemu sterowania pozwalają ocenić, czy zmiana mediów rzeczywiście obniża energię właściwą, czy jedynie przesuwa obciążenie na separator i wentylatory.
Integracja ma także wymiar logistyczny. Cementownie w Polsce obsługują rynek krajowy oraz eksport w regionie Europy Środkowo-Wschodniej. Dostawy cementu do aglomeracji śląskiej, portów bałtyckich, centrów dystrybucyjnych pod Warszawą i inwestycji drogowych wymagają ciągłości produkcji. Dlatego zmiany zasypu powinny być planowane tak, aby nie zaburzyć harmonogramów sprzedaży.
W 2026 roku istotne będą trzy trendy. Pierwszy to cyfryzacja, czyli wykorzystanie danych do przewidywania zużycia mediów i planowania dosypów. Drugi to zrównoważony rozwój, obejmujący niższe zużycie energii, dłuższą żywotność elementów i ograniczenie odpadów metalowych. Trzeci to polityka klimatyczna Unii Europejskiej, która zwiększa presję na produkcję cementów z dodatkami oraz na redukcję emisji w całym łańcuchu dostaw.
Dla cementów z większym udziałem dodatków mineralnych mielenie staje się bardziej wymagające. Klinkier może stanowić mniejszą część składu, ale dodatki mają różną twardość, wilgotność i podatność na aglomerację. To oznacza, że jeden standardowy zasyp może nie być optymalny dla całego portfela produktów. Zakłady będą coraz częściej stosowały zasypy dopasowane do grup cementów albo elastyczne strategie dosypu.
Nasza firma
SDBALLS jest producentem precyzyjnych kulek stalowych oraz partnerem zaopatrzeniowym dla odbiorców przemysłowych. Firma działa od 1996 roku i wykorzystuje wieloletnie doświadczenie w kontroli wymiarów, obróbce materiałów stalowych oraz zarządzaniu jakością. Dla odbiorców z Polski znaczenie ma nie tylko sam wyrób, ale także powtarzalność partii, dokumentacja i możliwość koordynowania dostaw z harmonogramami utrzymania ruchu.
W zakresie możliwości technologicznych SDBALLS koncentruje się na stabilności geometrii, kontroli twardości i jakości powierzchni. Doświadczenie w produkcji kulek ze stali węglowej, chromowej i nierdzewnej pozwala wspierać klientów w rozmowach o odporności na zużycie, tolerancjach oraz wymaganiach aplikacyjnych. Choć cementownie często potrzebują rozwiązań ciężkich i odpornych na ścieranie, wiedza o precyzyjnej produkcji stalowych elementów kulistych pomaga w ocenie powtarzalności i kontroli jakości mediów.
W zakresie możliwości produkcyjnych SDBALLS korzysta z trzech zakładów wytwórczych i rozwiniętego zaplecza kontroli. Roczna skala produkcji przekraczająca kilka tysięcy ton pozwala obsługiwać zarówno zamówienia seryjne, jak i projekty wymagające powtarzalnych dostaw. Firma działa zgodnie z uznanymi systemami zarządzania jakością i środowiskiem, co jest ważne dla europejskich odbiorców oczekujących przejrzystego łańcucha dostaw.
W zakresie możliwości serwisowych SDBALLS pełni także rolę zintegrowanego partnera zakupowego. Oprócz własnych wyrobów stalowych może wspierać klientów w konsolidacji zaopatrzenia w elementy kuliste i materiały z różnych surowców. Dla polskich firm przemysłowych oznacza to prostszą komunikację, mniej rozproszonych dostawców i możliwość lepszej kontroli terminów. Więcej informacji o zapleczu firmy można znaleźć na stronie o producencie SDBALLS.
Oferta produktowa obejmuje kulki stalowe do zastosowań przemysłowych, elementy dla łożysk, systemów przesuwnych, kół transportowych, zespołów motoryzacyjnych oraz wybrane rozwiązania do zastosowań mielących i technicznych. Przegląd asortymentu jest dostępny w sekcji produkty stalowe i kulki techniczne. Dla zespołów zakupowych ważne jest, aby przed wyborem określić środowisko pracy, oczekiwany wymiar, twardość, normy jakościowe i planowany wolumen.
Jakość ma szczególne znaczenie w aplikacjach, gdzie mały element decyduje o pracy większego systemu. Kontrola wymiarowa, certyfikacja, badania materiałowe i zgodność z wymaganiami klienta ograniczają ryzyko reklamacji. Informacje o procedurach i standardach można sprawdzić w dziale kontrola jakości i wsparcie techniczne. Z kolei przykłady zastosowań przemysłowych opisano w sekcji zastosowania w przemyśle.
Dla cementowni i firm obsługujących przemysł cementowy praktyczna wartość współpracy polega na umiejętności rozmowy o wymaganiach technicznych oraz na elastycznym podejściu do łańcucha dostaw. Polski rynek oczekuje dostaw terminowych, zgodnych z dokumentacją i odpornych na zakłócenia transportowe. Współpraca z partnerem, który rozumie produkcję, kontrolę jakości i logistykę międzynarodową, ułatwia planowanie remontów oraz zakupów sezonowych.
Najczęściej zadawane pytania
Czy cylpebsy zawsze są lepsze od kul w młynie cementowym?
Nie. Cylpebsy mogą poprawić domiał dzięki większej powierzchni kontaktu, ale tylko w odpowiednich warunkach. Jeżeli młyn ma słabą wentylację, źle ustawiony separator lub zbyt wysoki stopień napełnienia, kule mogą być stabilniejszym i bezpieczniejszym rozwiązaniem.
Kiedy warto zastosować zasyp mieszany?
Zasyp mieszany warto rozważyć, gdy zakład chce połączyć energię udaru kul z większą powierzchnią kontaktu mediów kształtowych. Jest to częste przy modernizacji drugiej komory lub przy produkcji kilku typów cementu na jednym młynie.
Jak często należy uzupełniać media mielące?
Częstotliwość zależy od wydajności młyna, twardości materiału, typu cementu i jakości mediów. Najlepiej stosować harmonogram oparty na zużyciu w kilogramach na tonę cementu, a nie wyłącznie na czasie kalendarzowym.
Jakie dane są potrzebne do doboru mediów?
Potrzebne są: typ młyna, liczba komór, wymiary, prędkość obrotowa, profil okładzin, parametry separatora, skład cementu, uziarnienie nadawy, wymagana powierzchnia właściwa, obecne zużycie energii i mediów oraz problemy eksploatacyjne.
Czy geometria mediów wpływa na emisję dwutlenku węgla?
Pośrednio tak. Lepsza sprawność mielenia zmniejsza zużycie energii elektrycznej na tonę cementu. Dodatkowo stabilne mielenie ułatwia produkcję cementów z większym udziałem dodatków, co może ograniczać udział klinkieru w produkcie.
Jakie znaczenie ma lokalizacja dostawcy dla cementowni w Polsce?
Lokalizacja wpływa na czas dostawy, koszty transportu i poziom zapasu bezpieczeństwa. Dostawy przez porty bałtyckie lub centra logistyczne w pobliżu głównych tras mogą być korzystne, ale kluczowa pozostaje stabilność jakości i terminowość.
Czy cena za tonę mediów jest najważniejszym kryterium?
Nie. Ważniejszy jest całkowity koszt przemiału, obejmujący energię, zużycie mediów, postoje, żywotność okładzin, jakość cementu i ryzyko awarii. Tańsze medium może być droższe w eksploatacji, jeśli szybko się zużywa lub pęka.
Jakie trendy będą najważniejsze w 2026 roku?
Najważniejsze będą cyfrowe monitorowanie zużycia, optymalizacja energii, większy udział cementów niskoemisyjnych, lepsza dokumentacja jakościowa oraz stabilne łańcuchy dostaw. Coraz większą rolę odegra analiza danych z młyna i separatora.
Sobre o autor
Somos a SD Ball, uma fabricante profissional dedicada a fornecer soluções de esferas de aço de alta precisão em todo o mundo. Com anos de experiência, especializamo-nos em processos de produção avançados, rigoroso controle de qualidade e soluções personalizadas para atender a diversas aplicações industriais. Da seleção de materiais à inspeção final, fornecemos produtos confiáveis e desempenho consistente para ajudar nossos clientes a alcançar maior eficiência, durabilidade e qualidade do produto.
Compartilhar
Categoria de produto
Artigos relacionados
-
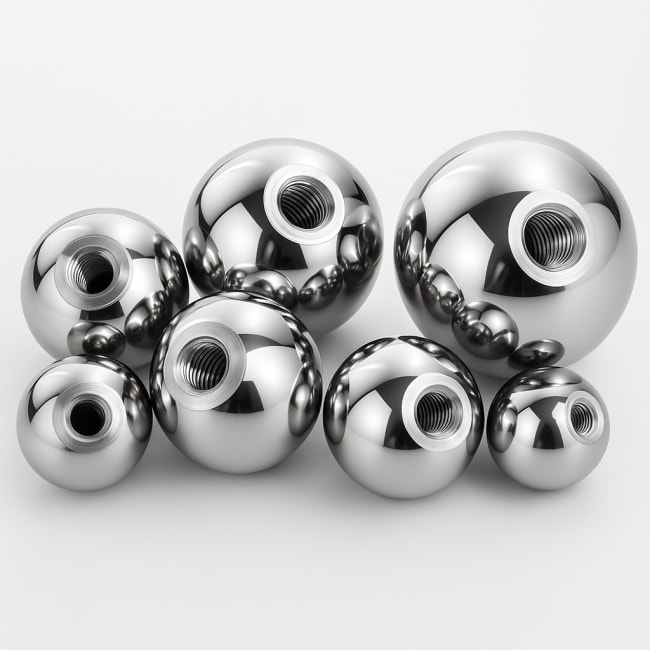
Esferas roscadas para fixação industrial no Brasil
Para compradores industriais no Brasil que buscam esferas roscadas para dispositivos de fixação, posicionamento, automação, montagem mecânica ou sistemas articulados, a decisão de compra deve equilibrar quatro fatores principais: padrão de rosca, material, tolerância dimensional e capacidade real do fornecedor. Em aplicações simples, como manípulos, apoios ajustáveis e travas mecânicas, esferas roscadas de aço carbono, aço inoxidável ou aço cromo com roscas métricas de M3 a M20 costumam atender bem. Em aplicações de maior precisão, como gabaritos de inspeção, unidades de transferência, sistemas de posicionamento e conjuntos automotivos, é necessário especificar grau da esfera, concentricidade do furo, profundidade da rosca, rugosidade superficial e controle de tratamento térmico.No mercado brasileiro, compradores de São Paulo, Campinas, São Bernardo do Campo, Joinville, Curitiba, Caxias do Sul, Belo Horizonte, Manaus e Recife frequentemente combinam fornecedores locais de usinagem com fabricantes internacionais especializados em esferas de precisão. Essa estratégia reduz riscos de parada de linha e permite equilibrar custo, prazo e qualidade. Para importações, os portos de Santos, Paranaguá, Itajaí, Navegantes, Rio de Janeiro e Suape são rotas relevantes para cargas industriais, enquanto remessas urgentes podem seguir por aeroportos como Guarulhos e Viracopos.A SDBALLS Industry Corp atua como fabricante de esferas metálicas de precisão e parceira integrada de fornecimento, com experiência em esferas de aço carbono, aço cromo e aço inoxidável em diferentes graus dimensionais. Para projetos que envolvem esferas roscadas, esferas furadas, peças com furo passante, rosca interna ou combinações de materiais, a empresa pode apoiar a seleção técnica, a consolidação de compras e a avaliação de viabilidade conforme desenho, amostra ou especificação do cliente. Mais detalhes institucionais podem ser consultados na página sobre a empresa.Em termos práticos, a melhor compra não é necessariamente a esfera roscada mais barata, mas a que mantém repetibilidade, resistência mecânica e compatibilidade com o conjunto. Uma esfera com rosca mal centralizada pode gerar desalinhamento em um dispositivo de soldagem. Uma esfera inoxidável inadequada pode sofrer travamento por atrito em ambiente úmido. Uma esfera com dureza excessiva pode dificultar a usinagem posterior. Por isso, o processo de cotação deve sempre incluir desenho técnico, aplicação final, carga estimada, quantidade anual, padrão de inspeção e exigência de certificado.CritérioOpção recomendadaQuando usarComparação práticaRosca métricaM3 a M20Fixação comum, ajustes e montagemVersus roscas especiais, tem maior disponibilidade e menor custoMaterialAço carbono, inox ou aço cromoDepende de carga, corrosão e precisãoVersus plásticos, oferece maior resistência mecânicaTolerânciaG10 a G1000 conforme aplicaçãoDe precisão fina a uso geralVersus peças sem grau controlado, melhora repetibilidadeAcabamentoPolido, zincado, niquelado ou passivadoProteção superficial e aparênciaVersus superfície bruta, reduz desgaste e corrosãoFornecedorFabricante com auditoria e capacidade estávelPedidos recorrentes e projetos críticosVersus intermediário sem controle, reduz risco de lote inconsistenteCompraPadrão para urgência, personalizada para projetoManutenção ou desenvolvimento novoVersus compra genérica, melhora ajuste técnicoA tabela mostra que a escolha técnica deve considerar o conjunto completo. Em um dispositivo de montagem em Minas Gerais ou no ABC Paulista, por exemplo, uma pequena diferença entre rosca padrão e rosca personalizada pode impactar tempo de montagem, desgaste e estabilidade dimensional.As esferas roscadas usadas em fixação industrial normalmente seguem o sistema métrico, muito comum no Brasil em máquinas, dispositivos, bases de montagem e componentes automotivos. As dimensões mais frequentes vão de M3 a M20, cobrindo desde pequenos atuadores, sensores e manípulos compactos até apoios robustos, dispositivos de soldagem e conjuntos de posicionamento de maior carga. A escolha entre M3, M4, M5, M6, M8, M10, M12, M16 e M20 deve considerar o diâmetro externo da esfera, a profundidade disponível para rosca, o torque de aperto e o espaço de montagem.Em projetos industriais brasileiros, é comum que engenheiros solicitem esferas com rosca interna para receber hastes, pinos ou parafusos. Também existem aplicações com rosca externa integrada, embora esse tipo normalmente exija usinagem adicional ou montagem com inserto. Para uma esfera roscada interna, é importante definir se o furo será cego ou passante. O furo cego preserva melhor a aparência externa e pode ser útil em manípulos e apoios. O furo passante facilita limpeza, inspeção e montagem em alguns dispositivos, mas pode exigir maior controle de rebarba nas bordas.Além do padrão métrico, alguns compradores precisam de roscas especiais, roscas finas, roscas em polegadas ou geometrias desenvolvidas para equipamentos importados. No Brasil, isso ocorre principalmente em plantas que usam máquinas europeias, norte-americanas ou japonesas, especialmente nos setores automotivo, aeroespacial, alimentos, papel e celulose, mineração e equipamentos agrícolas. Nesses casos, o fornecedor deve avaliar o desenho técnico, o material da esfera, a ferramenta de usinagem, a concentricidade e o risco de deformação durante o processo.O dimensionamento correto começa pelo diâmetro da esfera. Uma esfera pequena não deve receber uma rosca grande sem análise, pois pode haver perda de parede resistente e risco de trinca ou deformação. Já uma esfera grande com rosca pequena pode ser tecnicamente viável, mas talvez resulte em peça pesada e custo desnecessário. A relação entre diâmetro da esfera e tamanho da rosca precisa ser discutida com o fornecedor antes da aprovação do lote piloto.RoscaUso típicoDiâmetro de esfera comumRosca padrão versus personalizadaM3Pequenos ajustes, sensores e instrumentos6 mm a 12 mmPadrão é rápido; personalizada exige controle fino de furoM4Fixações leves e suportes compactos8 mm a 16 mmPadrão reduz custo; rosca fina melhora ajuste em espaço limitadoM5Dispositivos de bancada e manípulos pequenos10 mm a 20 mmPadrão é comum; especial atende equipamentos importadosM6Montagem geral e apoios ajustáveis12 mm a 25 mmPadrão tem boa disponibilidade; personalizada exige desenho claroM8Gabaritos, travas e fixadores médios16 mm a 32 mmPadrão atende grande parte das aplicações; fina aumenta precisão de ajusteM10Dispositivos automotivos e máquinas20 mm a 40 mmPadrão é robusto; especial pode melhorar compatibilidade de conjuntoM12Fixação pesada e posicionamento25 mm a 50 mmPadrão facilita reposição; personalizada pode suportar projeto dedicadoM16 a M20Estruturas, suportes e montagens de alta carga35 mm a 80 mm ou maisPadrão reduz prazo; especial exige validação mecânica detalhadaEssa comparação ajuda compradores a avaliar disponibilidade e risco. Uma rosca M8 em esfera de 25 mm pode ser simples para produção recorrente, enquanto uma rosca fina fora de padrão em esfera de pequeno diâmetro pode exigir protótipo, ferramental dedicado e inspeção ampliada.Outro ponto essencial é o sentido da rosca. Roscas direitas são as mais comuns, mas roscas esquerdas podem ser necessárias em mecanismos de ajuste duplo, tirantes, articulações e sistemas onde o movimento deve ser compensado. Em projetos de automação, a identificação clara do sentido da rosca evita erros de montagem e retrabalho no chão de fábrica.A seleção do material determina a resistência, a durabilidade, a proteção contra corrosão, a facilidade de usinagem e o custo total da esfera roscada. Em aplicações de fixação industrial no Brasil, os materiais mais usuais são aço carbono, aço cromo e aço inoxidável. Cada um apresenta vantagens e limitações. O aço carbono costuma ser competitivo para dispositivos de uso geral, especialmente quando recebe zincagem, niquelação, oxidação ou outro acabamento protetivo. O aço cromo é indicado quando se deseja maior dureza, estabilidade dimensional e resistência ao desgaste. O aço inoxidável é preferido em ambientes úmidos, alimentícios, farmacêuticos, químicos, marítimos ou expostos a lavagens frequentes.No setor automotivo de São Paulo, Paraná e Minas Gerais, esferas de aço cromo ou aço carbono tratado podem ser usadas em dispositivos de soldagem, gabaritos e sistemas de montagem. Em Santa Catarina e no Rio Grande do Sul, onde há forte presença de metalmecânica, refrigeração, máquinas e implementos, a resistência ao desgaste e a disponibilidade de acabamento são fatores importantes. Em regiões costeiras, como Santos, Itajaí, Recife e Salvador, o inox pode ser mais adequado devido à umidade e à atmosfera salina.O aço inoxidável também deve ser escolhido com critério. Nem todo inox oferece o mesmo comportamento. Aços inoxidáveis austeníticos, como famílias equivalentes a 304 e 316, apresentam boa resistência à corrosão, mas podem ter menor dureza em comparação com aço cromo endurecido. Já certos inox martensíticos oferecem mais dureza, porém menor resistência em ambientes químicos agressivos. Assim, a aplicação final deve orientar a seleção, não apenas o nome comercial do material.Em casos nos quais a esfera precisa ser furada e roscada após tratamento térmico, a dureza pode dificultar a usinagem. Em outros casos, a usinagem é feita antes do tratamento, exigindo controle de deformação posterior. Essa decisão técnica deve ser tomada em conjunto com o fornecedor. Fabricantes experientes conseguem orientar se o caminho mais adequado é produzir a esfera, furar, roscar, tratar, polir e inspecionar, ou se outra sequência de processo oferecerá melhor estabilidade.MaterialVantagensLimitaçõesComparação de usoAço carbonoCusto competitivo e boa usinabilidadeRequer proteção contra corrosãoVersus inox, é mais econômico para ambiente secoAço cromoAlta dureza e resistência ao desgasteUsinagem pode ser mais exigenteVersus aço carbono, oferece maior precisão em aplicações críticasAço inoxidável 304Boa resistência à corrosão geralDureza menor que aço cromo endurecidoVersus aço carbono, é melhor para umidade e limpeza frequenteAço inoxidável 316Melhor desempenho em ambientes agressivosCusto mais altoVersus 304, é mais indicado para atmosfera salina ou químicaAço inoxidável endurecívelEquilibra dureza e resistênciaRequer controle térmico cuidadosoVersus inox comum, suporta maior desgaste mecânicoLatão ou cobreBoa condutividade e aparência específicaMenor resistência mecânica em cargas elevadasVersus aço, atende aplicações leves ou elétricasPlástico técnicoLeveza e isolamento elétricoMenor capacidade de cargaVersus metal, reduz peso e ruído, mas limita torqueA tabela evidencia que a escolha do material deve considerar ambiente, carga, torque e ciclo de vida. Em uma linha de alimentos no interior de São Paulo, inox pode ser indispensável. Em uma bancada de montagem seca em Caxias do Sul, aço carbono zincado pode oferecer a melhor relação entre custo e desempenho.A SDBALLS tem experiência na fabricação de esferas de aço carbono, aço cromo e aço inoxidável em diferentes faixas de precisão, além de apoiar a aquisição integrada de esferas de outros materiais. Essa capacidade é útil para compradores brasileiros que desejam reduzir a quantidade de fornecedores, padronizar inspeções e consolidar pedidos de diferentes componentes esféricos. A linha geral de produtos pode ser consultada em produtos de esferas industriais.A tolerância de uma esfera roscada envolve mais do que o diâmetro externo. Para um conjunto funcional, é necessário avaliar esfericidade, rugosidade, variação dimensional por lote, concentricidade entre a rosca e o centro da esfera, perpendicularidade do furo, profundidade da rosca, qualidade do filete, presença de rebarbas, acabamento superficial e, quando aplicável, dureza. Em sistemas de fixação simples, uma tolerância ampla pode ser aceitável. Em dispositivos de posicionamento e automação, pequenas variações podem causar folga, vibração ou erro de repetibilidade.Os graus de esferas, como G10, G16, G25, G40, G100, G200, G500 e G1000, são usados para indicar faixas de precisão dimensional e geométrica. Quanto menor o número, maior a precisão. Entretanto, nem toda aplicação de esfera roscada precisa de grau muito fino. Uma esfera G10 pode ser necessária em rolamentos, instrumentos e mecanismos de alta precisão, mas talvez seja excessiva para um manípulo de fixação manual. Por outro lado, usar uma esfera de grau muito amplo em um sistema de posicionamento pode gerar problemas de alinhamento e desgaste prematuro.Ao especificar uma esfera roscada, o comprador deve separar requisitos críticos de requisitos desejáveis. Por exemplo, em um apoio de nivelamento, a rosca e a resistência de carga podem ser mais importantes do que uma esfericidade extremamente fina. Em um sistema articulado, a esfericidade, o acabamento e a dureza podem ser determinantes para movimento suave. Em um dispositivo de medição, a repetibilidade dimensional pode ser o principal fator.No Brasil, empresas que fornecem para montadoras e sistemistas automotivos geralmente exigem rastreabilidade, certificados, plano de controle, relatórios dimensionais e estabilidade entre lotes. Já oficinas de dispositivos e integradores de automação podem valorizar mais flexibilidade, rapidez na amostra e suporte técnico. Em ambos os casos, a comunicação clara da tolerância evita custos ocultos.Grau de esferaNível de precisãoAplicação típicaVersus alternativaG10Muito altoInstrumentos, rolamentos especiais e posicionamento finoVersus G100, tem maior custo e controle mais rigorosoG16AltoConjuntos de precisão e automação avançadaVersus G200, reduz variação dimensionalG25Alto a médioDispositivos técnicos e sistemas de movimentoVersus G500, melhora repetibilidadeG40MédioMontagens mecânicas com boa exigênciaVersus G1000, oferece melhor controle de formaG100Uso industrial controladoFixação, apoios e componentes geraisVersus G25, reduz custo quando precisão extrema não é necessáriaG200Uso geralManípulos, travas e peças de reposiçãoVersus G10, é mais econômico para montagem comumG500Baixa a média precisãoFerragens, suportes e usos não críticosVersus G100, aceita maior variação dimensionalG1000Uso amplo e econômicoAplicações simples e não críticasVersus graus finos, prioriza custo e disponibilidadeO uso correto do grau evita desperdício. Pedir G10 para uma trava manual pode encarecer o projeto sem benefício real. Pedir G1000 para um mecanismo de posicionamento pode gerar falhas. A melhor prática é relacionar a precisão ao risco funcional da peça.Também é importante definir o método de inspeção. Paquímetros, micrômetros, projetores de perfil, calibradores de rosca, medidores de rugosidade e dispositivos de concentricidade podem ser usados conforme o nível de exigência. Para lotes recorrentes, recomenda-se plano de amostragem, identificação por lote e registro de inspeção. A SDBALLS mantém sistemas de qualidade apoiados por certificações industriais e pode alinhar requisitos de controle para diferentes mercados. Informações relacionadas a controle técnico podem ser vistas em qualidade e suporte técnico.A personalização é um dos pontos mais importantes na compra de esferas roscadas. Muitos projetos não utilizam apenas uma esfera padrão; exigem furo cego, furo passante, rosca interna, chanfro, rasgo, face plana, tratamento superficial, polimento especial ou embalagem separada por cavidade. A capacidade de executar essas operações com repetibilidade diferencia um fornecedor técnico de um simples revendedor.As principais capacidades que devem ser avaliadas incluem furação centralizada, roscamento controlado, remoção de rebarbas, acabamento posterior, inspeção de rosca, controle de dureza e proteção contra oxidação. Em esferas pequenas, a dificuldade está em manter a centralização sem deformar a peça. Em esferas grandes, o desafio pode ser controlar peso, fixação durante usinagem e acabamento uniforme. Em materiais endurecidos, a seleção de ferramenta e sequência de processo se torna crítica.Para compradores no Brasil, projetos personalizados são comuns em linhas de montagem automotiva, máquinas especiais, equipamentos agrícolas, móveis técnicos, dispositivos de solda, robótica, equipamentos médicos e sistemas de transporte interno. Um integrador de automação em Campinas pode precisar de esferas roscadas para um mecanismo de ajuste rápido. Uma fábrica em Joinville pode usar esferas furadas em máquinas de embalagem. Uma empresa de mineração em Minas Gerais pode precisar de material resistente ao desgaste e à poeira abrasiva.A personalização deve começar com desenho técnico completo. O desenho deve informar diâmetro da esfera, material, rosca, profundidade, tolerância, acabamento, dureza, quantidade, aplicação e exigência documental. Quando não há desenho, uma amostra física pode ser medida, mas isso aumenta o risco de interpretação. Para fornecimento recorrente, é recomendável transformar a amostra em desenho aprovado.Recurso personalizadoBenefícioRisco se mal especificadoProdução padrão versus personalizadaFuro cegoPreserva aparência e limita passagem de sujeiraProfundidade insuficiente reduz engate da roscaPersonalizada exige controle de profundidade maior que peça padrãoFuro passanteFacilita limpeza e montagemRebarba interna pode prejudicar encaixeVersus furo cego, melhora inspeção visualRosca finaPermite ajuste mais precisoPode ser mais sensível a danosVersus rosca comum, exige calibrador específicoRosca esquerdaAtende mecanismos de ajuste opostoErro de montagem se não houver identificaçãoVersus rosca direita, requer controle logístico separadoFace planaMelhora apoio ou encaixe em montagemPode alterar estética e centro de massaVersus esfera inteira, facilita fixação em dispositivosChanfro de entradaFacilita início do parafusoChanfro excessivo reduz filetes úteisVersus borda viva, reduz risco de travamentoRevestimento superficialAumenta proteção e aparênciaCamada pode alterar tolerância da roscaVersus peça sem revestimento, melhora resistência ambientalA comparação demonstra que cada personalização gera benefício e risco. Por isso, fornecedores experientes solicitam informações completas antes de confirmar preço e prazo. Um detalhe como chanfro, passivação ou embalagem pode alterar custo, inspeção e sequência produtiva.Em termos de capacidade tecnológica, um fornecedor confiável deve combinar produção de esferas, usinagem secundária, controle dimensional e suporte de engenharia. A SDBALLS, com longa atuação em esferas de precisão, pode apoiar projetos nos quais o comprador precisa transformar uma esfera padrão em um componente funcional para montagem. Além da fabricação própria de esferas metálicas, sua atuação como parceira integrada ajuda clientes que necessitam de diferentes materiais e soluções em um único canal de fornecimento.A auditoria de fornecedor é indispensável quando esferas roscadas entram em linhas de produção recorrentes ou em produtos finais de responsabilidade mecânica. O comprador deve verificar não apenas preço, mas também origem do material, estabilidade do processo, equipamentos de inspeção, capacidade mensal, gestão de não conformidades, rastreabilidade e experiência em exportação. Para empresas brasileiras que importam componentes, a auditoria reduz riscos de atraso, variação de lote e divergência documental na chegada ao país.Um bom processo de avaliação começa com questionário técnico. O fornecedor deve informar materiais disponíveis, faixas de diâmetro, graus de precisão, capacidade de furação, padrões de rosca, tratamentos superficiais e certificados. Em seguida, o comprador pode solicitar amostras, relatório dimensional e fotos do processo. Para projetos críticos, uma auditoria presencial ou remota pode avaliar fábrica, laboratório, controle ambiental, armazenamento e embalagem.A capacidade produtiva também deve ser compatível com a demanda. Um fornecedor pode produzir amostras excelentes, mas não conseguir manter volume mensal estável. Outro pode ter grande capacidade de esferas padrão, mas depender de terceiros para usinagem de rosca. Essa diferença deve ser identificada antes do pedido de produção. No Brasil, empresas com linhas em Manaus, Betim, Sorocaba, Curitiba ou Camaçari precisam de previsibilidade, pois atrasos podem gerar custos elevados em produção.A avaliação deve incluir análise de comunicação. Fornecedores que respondem rapidamente, fazem perguntas técnicas e alertam sobre riscos geralmente oferecem melhor suporte. Já fornecedores que aceitam qualquer especificação sem análise podem gerar problemas futuros. Em esferas roscadas, detalhes pequenos são decisivos.Item de auditoriaO que verificarSinal positivoFornecedor técnico versus fornecedor comercialMatéria-primaCertificados e rastreabilidadeLotes identificados e registros disponíveisO técnico comprova origem; o comercial apenas informa verbalmenteProcessoProdução, furação, rosca e acabamentoFluxo definido e controle em etapasO técnico controla internamente; o comercial terceiriza sem clarezaInspeçãoInstrumentos e plano de amostragemRelatórios dimensionais e calibradores adequadosO técnico mede parâmetros críticos; o comercial mede apenas diâmetroCapacidadeVolume mensal e estabilidadeProdução compatível com demanda anualO técnico planeja lotes; o comercial depende de disponibilidade ocasionalQualidadeCertificações e tratamento de falhasAções corretivas documentadasO técnico previne repetição; o comercial substitui sem investigar causaExportaçãoEmbalagem, documentos e logísticaExperiência com diferentes paísesO técnico domina requisitos; o comercial improvisa documentosComunicaçãoPrazo de resposta e clareza técnicaDiscussão de riscos antes do pedidoO técnico orienta; o comercial apenas envia preçoEssa tabela ajuda equipes de compras, engenharia e qualidade a tomar decisões com base em fatos. Para pedidos estratégicos, recomenda-se pontuar cada item e manter fornecedores qualificados por nível de risco.A SDBALLS opera com múltiplas unidades produtivas e capacidade anual expressiva em esferas de aço, atendendo clientes em diversos países. Essa base de fabricação favorece estabilidade de fornecimento, padronização de processo e atendimento a demandas recorrentes. Para o comprador brasileiro, a combinação de produção em escala, certificações de qualidade e equipe comercial internacional pode reduzir incertezas no desenvolvimento de esferas roscadas e componentes relacionados.O prazo de fornecimento depende do tipo de esfera, material, rosca, acabamento, quantidade, inspeção e rota logística. Esferas padrão, quando disponíveis em estoque ou em produção regular, podem ter prazo menor. Esferas roscadas personalizadas exigem análise técnica, amostra, aprovação, produção, inspeção e embalagem. Para compradores no Brasil, também é necessário considerar tempo de transporte internacional, desembaraço aduaneiro e entrega interna.Em pedidos pequenos para manutenção, o comprador pode priorizar disponibilidade imediata, mesmo pagando mais caro por unidade. Em pedidos de produção recorrente, é melhor negociar previsão trimestral ou semestral, criando planejamento de fabricação e reduzindo risco de falta. Para produtos personalizados, a quantidade mínima costuma ser maior porque há preparação de máquina, ferramentas, inspeção e possível perda inicial de processo.Uma abordagem eficiente é dividir o projeto em três fases: amostra, lote piloto e produção recorrente. A amostra valida dimensões e montagem. O lote piloto confirma estabilidade de processo e desempenho em uso real. A produção recorrente reduz custo por unidade e melhora planejamento. Essa metodologia é muito usada por empresas automotivas, integradores de automação e fabricantes de máquinas no Brasil.Os prazos logísticos variam conforme modalidade. Transporte aéreo é indicado para amostras e urgências, mas tem custo maior. Transporte marítimo é mais econômico para volumes maiores, com chegada frequente por Santos, Paranaguá, Itajaí, Navegantes, Rio de Janeiro ou Suape. Para empresas localizadas no interior, o tempo de transporte rodoviário até cidades como Campinas, Ribeirão Preto, Joinville, Caxias do Sul, Betim ou Goiânia deve ser incluído no planejamento.Tipo de pedidoQuantidade comumPrazo típicoPedido padrão versus personalizadoAmostra padrãoPequenas quantidadesMais curto se houver estoqueVersus personalizada, permite validação rápidaAmostra personalizadaConforme desenhoMaior por exigir preparaçãoVersus padrão, confirma ajuste real do projetoLote pilotoDezenas a centenas de peçasMédioVersus amostra, testa repetibilidade do processoProdução recorrenteCentenas a milhares de peçasPlanejado por programaçãoVersus compra pontual, melhora custo e previsibilidadePedido urgenteVariávelDepende de estoque e transporte aéreoVersus marítimo, reduz tempo e aumenta custoPedido com tratamento especialVariávelMaior por etapas adicionaisVersus sem tratamento, melhora resistência ambientalContrato anualProgramação mensal ou trimestralMais estávelVersus pedido isolado, reduz risco de faltaA tabela mostra que prazo e quantidade mínima não devem ser avaliados isoladamente. Um pedido personalizado barato, mas sem planejamento, pode atrasar uma linha de montagem. Um contrato anual pode oferecer economia mesmo com compromisso maior.Para reduzir riscos, recomenda-se informar previsão anual, consumo mensal, estoque de segurança e criticidade da peça. No Brasil, onde distâncias internas e processos de importação podem impactar prazos, essa previsibilidade é especialmente importante. Compradores que atuam em setores de alta demanda devem considerar estoque local ou programação de entregas escalonadas.As esferas roscadas são componentes discretos, mas desempenham funções importantes em diversas indústrias. Na automação, podem atuar em mecanismos de ajuste, articulações, travas, suportes, braços, sensores e dispositivos de movimentação. Em posicionamento, ajudam a criar pontos de contato, apoios ajustáveis, referências mecânicas e sistemas que exigem repetibilidade. Na montagem mecânica, são usadas em manípulos, fixadores, apoios, terminais, uniões e elementos de interface entre peças.No setor automotivo brasileiro, especialmente em polos como ABC Paulista, Sorocaba, Taubaté, Betim, Curitiba, Porto Real e Camaçari, dispositivos de soldagem e montagem exigem componentes robustos e repetíveis. Uma esfera roscada pode fazer parte de um pino de localização, apoio regulável ou conjunto articulado. Se a esfera perde acabamento ou a rosca apresenta folga, o dispositivo pode gerar erro de posicionamento e retrabalho.Na indústria de máquinas e equipamentos, presente em Santa Catarina, Rio Grande do Sul, Paraná e São Paulo, esferas roscadas aparecem em máquinas de embalagem, equipamentos agrícolas, transportadores, bancadas e sistemas de ajuste. Em aplicações agrícolas, poeira, vibração e carga cíclica são fatores relevantes. Em máquinas de embalagem, limpeza, suavidade de movimento e proteção contra corrosão podem ser mais importantes.Na indústria de alimentos, bebidas e farmacêutica, materiais inoxidáveis e superfícies fáceis de limpar são prioridades. Esferas com cantos mal acabados ou rebarbas podem acumular resíduos. Por isso, acabamento e passivação devem ser discutidos. Em áreas próximas ao litoral ou sujeitas a lavagem intensa, inox 316 pode ser uma escolha superior ao inox 304, apesar do custo maior.Em mineração, siderurgia e cimento, o ambiente é agressivo por poeira, abrasão e impacto. Nesses casos, aço cromo, aço carbono tratado ou revestimentos resistentes podem ser necessários. Já em equipamentos eletrônicos e instrumentos, esferas menores, tolerâncias mais finas e materiais específicos podem ser prioridade.As aplicações também se estendem a unidades de transferência por esferas, rodízios, sistemas deslizantes e conjuntos de movimentação. A experiência da SDBALLS em esferas para sistemas mecânicos, rolamentos, componentes automotivos e aplicações industriais amplia a capacidade de orientar compradores sobre materiais e graus adequados. Exemplos de uso setorial podem ser encontrados em aplicações industriais de esferas.Um caso comum envolve integradores de automação que substituem um componente usinado complexo por uma esfera roscada padronizada com pequeno ajuste. Essa solução pode reduzir custo, peso e tempo de montagem. Outro caso envolve fabricantes de dispositivos que migram de peças locais sem controle de grau para esferas de precisão, melhorando repetibilidade entre lotes. Em ambos os cenários, o ganho vem da combinação entre projeto correto e fornecedor estável.A SDBALLS Industry Corp, também conhecida como Shandong SDBALLS Industry Corp Ltd., é uma fabricante especializada em esferas de aço de precisão e parceira integrada de fornecimento para clientes industriais. Com décadas de experiência desde 1996, a empresa desenvolveu uma base sólida em produção de esferas de aço carbono, aço cromo e aço inoxidável, atendendo desde aplicações de alta precisão até usos gerais de montagem, ferragens e sistemas mecânicos.Do ponto de vista tecnológico, a empresa trabalha com diferentes graus de precisão, incluindo faixas adequadas a aplicações exigentes e componentes industriais de uso amplo. Essa experiência é relevante para compradores de esferas roscadas porque a qualidade inicial da esfera influencia diretamente a usinagem posterior, a concentricidade, o acabamento e a repetibilidade. A capacidade de compreender materiais, graus, dureza e acabamento permite orientar melhor projetos que envolvem furação, roscamento ou personalização.Em capacidade de fabricação, a SDBALLS opera com estrutura produtiva robusta e volume anual expressivo, fornecendo para clientes em diversos países. Essa escala ajuda a manter estabilidade de fornecimento, padronização de qualidade e possibilidade de atender demandas recorrentes. Para o mercado brasileiro, isso é importante porque compradores industriais frequentemente precisam equilibrar preço competitivo, documentação, consistência e planejamento logístico internacional.Em capacidade de serviço, a empresa atua não apenas como fabricante, mas também como parceira de consolidação de compras para esferas de diferentes materiais, incluindo opções metálicas e não metálicas. Esse modelo pode beneficiar empresas brasileiras que desejam reduzir complexidade de suprimentos, especialmente quando compram esferas de aço, inox, plástico, vidro, cerâmica, cobre ou alumínio para linhas diferentes. A equipe comercial internacional apoia comunicação técnica, amostras, documentação e acompanhamento de pedidos.Para compradores no Brasil, a cooperação com um fornecedor internacional experiente pode ser útil em três situações principais: desenvolvimento de novo projeto, substituição de fornecedor instável e padronização global de componentes. Em todos os casos, recomenda-se iniciar com especificação clara, desenho técnico e validação de amostras. A SDBALLS pode apoiar esse processo com conhecimento de produção, controle de qualidade e integração de fornecimento.O mercado brasileiro valoriza fornecedores que entendem urgência, mas também consistência. Uma parada de linha em uma montadora, uma falha em dispositivo de solda ou um atraso em equipamento de mineração pode custar muito mais que a diferença de preço entre fornecedores. Por isso, a escolha deve considerar histórico, comunicação, capacidade técnica e compromisso de longo prazo.1. O que são esferas roscadas?São esferas com rosca interna ou externa usadas para fixação, ajuste, posicionamento, articulação ou montagem mecânica. Elas podem ser fabricadas em aço carbono, aço cromo, aço inoxidável e outros materiais, conforme carga, ambiente e precisão exigida.2. Quais roscas são mais comuns no Brasil?As roscas métricas M3 a M20 são as mais comuns em aplicações industriais brasileiras. M6, M8, M10 e M12 aparecem com frequência em dispositivos de fixação, máquinas e montagens mecânicas.3. Quando escolher aço inoxidável?O inox é indicado para ambientes úmidos, laváveis, alimentícios, farmacêuticos, químicos ou costeiros. Em regiões como Santos, Recife, Itajaí e Salvador, a resistência à corrosão pode justificar o custo maior.4. Esfera de aço cromo pode ser roscada?Pode, mas a sequência de fabricação deve ser avaliada. Dependendo da dureza, a furação e o roscamento podem exigir processo especial. Em alguns casos, a usinagem antes do tratamento térmico é mais adequada.5. Qual grau de precisão devo especificar?Depende da aplicação. Para fixação simples, graus mais amplos podem atender. Para posicionamento, automação e conjuntos de maior repetibilidade, graus mais finos e controle de concentricidade podem ser necessários.6. É possível pedir rosca personalizada?Sim. Roscas finas, roscas esquerdas, roscas em polegadas, furos cegos, furos passantes e chanfros podem ser avaliados conforme desenho técnico, material, diâmetro da esfera e quantidade.7. Qual é a quantidade mínima de pedido?A quantidade mínima depende do tipo de produto. Itens padrão podem permitir quantidades menores. Peças personalizadas geralmente exigem lote mínimo maior devido à preparação de máquina, ferramentas e inspeção.8. Como reduzir o prazo de importação para o Brasil?O comprador pode aprovar amostras com antecedência, manter previsão anual, usar transporte aéreo para urgências e marítimo para lotes maiores, além de planejar chegada por portos como Santos, Paranaguá, Itajaí ou Suape.9. Quais documentos devo solicitar ao fornecedor?Para aplicações industriais, recomenda-se solicitar relatório dimensional, certificado de material quando aplicável, informação de dureza, acabamento, identificação de lote e documentação comercial adequada à importação.10. Como comparar fornecedores locais e internacionais?Fornecedores locais podem oferecer agilidade em pequenas quantidades e suporte presencial. Fabricantes internacionais especializados podem oferecer escala, estabilidade e custo competitivo. A melhor escolha depende de criticidade, volume e necessidade de personalização.11. Quais tendências devem impactar esferas roscadas até 2026?As principais tendências incluem maior rastreabilidade digital, inspeção automatizada, exigências ambientais, redução de substâncias restritas em revestimentos, maior uso de inox em setores sanitários, consolidação de fornecedores e planejamento logístico mais resiliente. A sustentabilidade também deve ganhar peso, com preferência por processos controlados, embalagens eficientes, menor desperdício e fornecedores com gestão ambiental certificada.12. Como iniciar um projeto com a SDBALLS?O ideal é enviar desenho técnico, material desejado, rosca, diâmetro da esfera, tolerâncias, acabamento, quantidade estimada e aplicação final. Com essas informações, a equipe pode avaliar viabilidade, sugerir ajustes e orientar a etapa de amostras.Em resumo, a compra de esferas roscadas para o Brasil deve unir engenharia, qualidade e logística. O componente pode parecer simples, mas influencia diretamente a confiabilidade de dispositivos de fixação, sistemas de automação, conjuntos de posicionamento e montagens mecânicas. Ao escolher um fornecedor com capacidade técnica, produção estável e comunicação clara, empresas brasileiras podem reduzir riscos, melhorar desempenho e preparar seus projetos para as exigências industriais de 2026 e além. -
Mídias de Polimento em Massa para o Brasil
Para operações de acabamento em massa no Brasil, a escolha correta das mídias de polimento, rebarbação e tamboreamento depende de cinco fatores principais: material da peça, objetivo do processo, geometria da peça, nível de rugosidade exigido e custo por peça acabada. Em linhas industriais de São Paulo, Joinville, Caxias do Sul, Curitiba, Belo Horizonte, Manaus e região do ABC, os compradores normalmente comparam mídias cerâmicas, plásticas, metálicas e esferas de aço para obter repetibilidade, menor consumo e estabilidade de acabamento.A resposta direta é: use mídia cerâmica quando precisar de corte agressivo, rebarbação eficiente e longa vida útil; use mídia plástica quando a peça for de alumínio, zamak, latão ou materiais macios que exigem menor impacto; use mídia de aço ou esferas de aço inox/carbono quando o objetivo for brunimento, compactação superficial, brilho e acabamento por impacto controlado. Para peças complexas, o formato da mídia é tão importante quanto o material: cones e triângulos alcançam cantos, cilindros oferecem contato estável, e bolas proporcionam acabamento uniforme em superfícies curvas.Um fornecedor confiável de mídias de acabamento em massa para o Brasil deve entregar consistência lote a lote, documentação técnica, suporte para testes, conhecimento em consumo por ciclo, opções de embalagem para importação e conformidade com normas ambientais como ISO 14001 e RoHS quando aplicável. Para compras em volume, a melhor decisão não é escolher apenas o menor preço por quilograma, mas sim o menor custo total por peça, considerando desgaste da mídia, tempo de ciclo, taxa de refugo, consumo de composto, energia, água e mão de obra.Necessidade da operaçãoEscolha recomendadaVantagem principalComparação práticaRebarbação pesada de aço carbonoMídia cerâmica abrasivaAlta taxa de corteCerâmica vs plástico: cerâmica remove mais material em menor tempoAcabamento de alumínio injetadoMídia plásticaMenor risco de amassamentoPlástico vs cerâmica: plástico reduz impacto em ligas maciasBrilho em peças inoxidáveisEsferas ou pinos de aço inoxBrunimento limpo e durávelAço inox vs aço carbono: inox evita contaminação ferríticaPeças com furos e canaisCones, triângulos ou formas angularesAcesso a geometrias internasTriângulo vs bola: triângulo alcança cantos, bola rola melhorRedução de custo por peçaMídia de vida útil longa e ciclo otimizadoMenor reposição e menos paradasPreço por kg vs custo por peça: o segundo é mais confiávelOperação exportadoraFornecedor com rastreabilidade e conformidadeMenor risco documentalFornecedor certificado vs sem certificação: maior previsibilidadeNa prática, empresas brasileiras dos setores automotivo, metalmecânico, agrícola, médico, construção, ferramentas, rolamentos e componentes usinados devem solicitar amostras e relatórios de teste antes de fechar contratos de fornecimento contínuo. A decisão ideal combina ensaio de tamboreamento, análise de rugosidade, inspeção visual, medição de perda de massa e cálculo de produtividade.As mídias de acabamento em massa são consumíveis técnicos usados em máquinas vibratórias, centrífugas, tambores rotativos e sistemas de fluxo. No mercado brasileiro, elas são aplicadas em fundições de alumínio, fabricantes de autopeças, usinagens, cutelarias, fabricantes de ferramentas, empresas de bijuterias, produtores de componentes médicos e oficinas industriais que precisam remover rebarbas, arredondar bordas, limpar oxidação, melhorar rugosidade ou gerar brilho.A mídia cerâmica é composta por abrasivos minerais e ligantes sinterizados. Ela pode ser formulada com diferentes níveis de abrasividade, desde corte pesado até acabamento fino. É muito utilizada em peças de aço carbono, ferro fundido, aço inox, ligas duras e componentes forjados. Sua alta densidade gera energia de contato elevada, o que acelera a remoção de rebarbas. Em contrapartida, pode ser agressiva demais para peças delicadas, superfícies polidas ou ligas macias.A mídia plástica, por sua vez, normalmente combina resinas com abrasivos leves. Ela possui menor densidade, produz acabamento mais suave e reduz marcas de impacto. É indicada para alumínio, zamak, latão, cobre, magnésio, peças fundidas sob pressão e componentes que exigem preservação dimensional. Em polos industriais como Manaus, Sorocaba, Campinas e Caxias do Sul, a mídia plástica é frequente em peças de acabamento visual, carcaças, suportes e componentes de equipamentos eletrônicos.As mídias de aço, incluindo esferas, satélites, pinos e diagonais, atuam principalmente por brunimento. Elas não removem material como uma mídia abrasiva convencional; em vez disso, compactam e alisam a superfície por impacto. São úteis para gerar brilho, reduzir porosidade aparente, melhorar aspecto superficial e preparar peças para etapas posteriores. As esferas de aço carbono, aço cromo e aço inoxidável também podem ser usadas em aplicações de moagem, polimento e carga mecânica, desde que o material seja compatível com o processo.Para compradores industriais, a diferença crítica está no objetivo do acabamento. Rebarbação exige corte. Polimento exige controle de risco e estabilidade. Brunimento exige energia de impacto e resistência à corrosão. Limpeza exige combinação entre mídia, composto químico e água. Por isso, a compra deve envolver ficha técnica, granulometria, densidade, taxa de desgaste, dureza, compatibilidade química e recomendação de carga por máquina.Tipo de mídiaAplicações típicasMateriais de peçasVantagensLimitaçõesComparação VSCerâmica abrasivaRebarbação, arredondamento, remoção de oxidaçãoAço, ferro fundido, inox, forjadosCorte rápido e vida útil longaPode marcar peças maciasCerâmica vs plástico: maior agressividade e densidadeCerâmica de acabamento finoPré-polimento e nivelamento de superfícieAço inox, ligas duras, ferramentasAcabamento mais controladoMenor taxa de remoçãoFina vs grossa: melhor rugosidade, menor cortePlástica abrasivaAcabamento de alumínio e zamakAlumínio, cobre, latão, magnésioMenos impacto e menos deformaçãoDesgaste maior que cerâmicaPlástico vs cerâmica: mais seguro para ligas levesAço carbonoBrunimento e polimento por impactoAços não sensíveis à contaminaçãoBaixo custo e alto impactoPode oxidar sem controle químicoAço carbono vs inox: menor custo, menor resistência à corrosãoAço inoxidávelBrilho em peças inox, médicas e decorativasInox, latão, peças sanitáriasBoa resistência à corrosãoCusto inicial maiorInox vs carbono: melhor limpeza e menor contaminaçãoEsferas de aço cromoMoagem, polimento técnico, carga mecânicaAplicações industriais específicasAlta dureza e precisão dimensionalExige seleção de grau e composiçãoAço cromo vs inox: maior dureza, menor resistência químicaMídias especiais sob formulaçãoAplicações OEM e processos dedicadosDepende do projetoAjuste de corte, cor, densidade e desgasteExige teste e lote mínimoPadrão vs customizada: customizada melhora processo críticoA explicação da tabela é simples: não existe uma mídia universal. Cada material oferece um equilíbrio diferente entre corte, impacto, durabilidade, acabamento e custo. Em operações brasileiras com alto volume, como autopeças em Betim, São Bernardo do Campo e Gravataí, pequenas diferenças de desgaste podem gerar grande impacto financeiro ao longo de milhares ou milhões de peças por ano.O formato da mídia determina como ela toca a peça. Mesmo quando dois produtos usam o mesmo material abrasivo, a geometria pode alterar completamente o resultado. Uma mídia esférica tende a rolar e produzir contato suave. Uma mídia triangular alcança cantos e bordas internas. Um cone oferece penetração em furos e reentrâncias. Um cilindro gera contato linear e estável. Por isso, a seleção do formato deve começar pela análise geométrica da peça.Um erro comum é escolher mídias muito pequenas para alcançar detalhes internos. Embora mídias menores possam penetrar em furos, elas também aumentam o risco de travamento, alojamento em cavidades e dificuldade de separação. Em uma operação de acabamento em massa, o custo de remover manualmente mídia presa em peças pode superar a economia obtida na compra. Para evitar esse problema, o diâmetro da mídia deve ser comparado com furos, rasgos, canais, roscas, rebaixos e janelas da peça.Cones são versáteis para peças com cantos internos, bordas e perfis irregulares. Eles combinam boa penetração com contato pontual. Triângulos são eficientes na rebarbação de cantos e superfícies planas, especialmente quando é necessário atacar arestas. Cilindros são adequados para acabamento uniforme em áreas abertas e contato linear. Esferas são usadas quando se deseja evitar marcas direcionais e obter brilho homogêneo, especialmente com aço inoxidável ou aço carbono brunidor.Outro aspecto é a separação pós-processo. Em máquinas vibratórias, a mídia precisa ser separada das peças por peneiras, rampas, ímãs ou sistemas automáticos. Se o formato da mídia for parecido com o formato da peça, a separação se torna lenta. Em fábricas brasileiras que trabalham com alto giro, como fornecedores de fixadores, buchas, conexões hidráulicas e componentes usinados, a facilidade de separação é um fator decisivo.Formato da mídiaMelhor usoRisco principalQuando evitarComparação VSConeFuros, canais, cantos e geometrias mistasTravamento em cavidades similaresPeças com furos do mesmo diâmetro da mídiaCone vs cilindro: cone penetra melhor em áreas internasCilindroSuperfícies planas e contato estávelMenor acesso a cantos profundosPeças com muitos detalhes estreitosCilindro vs esfera: cilindro tem contato mais direcionadoTriânguloRebarbação de arestas e cantosPode ser agressivo em peças delicadasSuperfícies decorativas sensíveisTriângulo vs esfera: triângulo corta mais, esfera marca menosEsferaBrunimento, brilho e acabamento uniformeBaixa remoção de rebarbas pesadasQuando é necessário corte intensoEsfera vs cerâmica angular: esfera poli, angular removeDiagonal ou satéliteBrunimento com boa cobertura de superfícieSeparação pode exigir peneira corretaPeças muito pequenas e similaresSatélite vs esfera: satélite cobre áreas planas com mais contatoMistura de formatosPeças complexas e processo balanceadoControle de consumo mais difícilProcessos que exigem rastreabilidade simplesMisto vs único: misto cobre melhor, único controla melhorPara selecionar corretamente, recomenda-se medir as peças e mapear os pontos críticos antes de comprar. Uma regra prática é escolher mídia que não atravesse furos onde possa ficar presa e que seja suficientemente pequena para trabalhar nas áreas relevantes. Em processos novos, o teste deve comparar pelo menos dois formatos e duas dimensões, mantendo constantes máquina, água, composto, carga e tempo de ciclo.A qualidade da mídia de acabamento não pode ser avaliada apenas pela aparência. Em compras industriais, consistência significa que cada lote se comporta de forma previsível no mesmo ciclo de produção. Uma mídia inconsistente pode alterar o tempo de rebarbação, gerar acabamento irregular, aumentar a contaminação da solução, causar manchas ou elevar o consumo. Para empresas brasileiras que abastecem montadoras, exportadores ou fabricantes com auditorias de cliente, a estabilidade lote a lote é parte da gestão de risco.O primeiro critério é controle de matéria-prima. Em mídias cerâmicas, variações na composição abrasiva, no ligante e na sinterização alteram dureza e taxa de desgaste. Em mídias plásticas, a qualidade da resina e a distribuição abrasiva afetam a uniformidade de corte. Em mídias metálicas, composição química, dureza, esfericidade, rugosidade e resistência à corrosão impactam diretamente o desempenho.O segundo critério é capacidade de fabricação. Um fornecedor confiável precisa demonstrar equipamentos estáveis, processos padronizados, inspeção dimensional, controle de densidade, testes de desgaste e rastreabilidade. A SDBALLS Industry Corp atua há décadas na fabricação de esferas de aço de precisão e fornece graus de qualidade de G10 a G1000 para aplicações industriais variadas. Essa experiência em controle dimensional e metalurgia é especialmente relevante quando o comprador precisa de esferas de aço carbono, aço cromo ou aço inoxidável para polimento, brunimento, moagem e sistemas mecânicos.O terceiro critério é documentação. Certificados ISO 9001, IATF 16949, ISO 14001, relatórios de inspeção e fichas técnicas ajudam a reduzir incertezas. Para o Brasil, isso é importante tanto em importações diretas quanto em compras via trading, distribuidores ou integradores. Operações que passam por portos como Santos, Paranaguá, Itajaí, Rio Grande, Suape e Vitória precisam de documentação coerente para evitar atrasos alfandegários, dúvidas de classificação e custos adicionais.O quarto critério é suporte técnico. O fornecedor deve orientar a seleção de mídia, propor testes, analisar consumo e adaptar formulações quando necessário. Uma venda puramente transacional pode funcionar para itens simples, mas em acabamento em massa a eficiência vem do ajuste do processo completo: mídia, composto, água, máquina, velocidade, separação, secagem e inspeção.CritérioO que verificarSinal positivoSinal de riscoComparação VSConsistência dimensionalTamanho, formato e tolerânciaRelatórios por loteVariações visíveis entre sacosFornecedor controlado vs genérico: menor instabilidade de processoTaxa de desgastePerda de massa por cicloDados de teste e históricoConsumo imprevisívelBaixo desgaste vs baixo preço: baixo desgaste pode custar menos no totalComposição do materialAbrasivo, liga metálica ou resinaFicha técnica claraInformação incompletaEspecificado vs indefinido: especificado permite repetiçãoCertificaçõesISO 9001, ISO 14001, IATF quando aplicávelCertificados válidosDocumentos vencidos ou inexistentesCertificado vs não certificado: menor risco para auditoriaSuporte de aplicaçãoTestes, amostras e recomendaçõesEquipe técnica disponívelVenda sem análise de peçaSuporte técnico vs catálogo simples: melhor ajuste de processoRastreabilidadeLote, data, origem e embalagemCódigo de lote identificadoSacos sem identificaçãoRastreável vs não rastreável: facilita investigação de falhasCapacidade de fornecimentoVolume mensal e lead timeProdução estável e estoque planejadoPromessas sem capacidade comprovadaFábrica estruturada vs intermediário frágil: entrega mais previsívelA tabela mostra que a compra de mídia deve ser tratada como aquisição técnica, não apenas como reposição de consumível. Para clientes no Brasil, vale solicitar amostras, validar desempenho em lote piloto e estabelecer parâmetros de aceitação antes de firmar contratos anuais.O custo real de uma mídia de acabamento em massa não é o preço por quilograma. O indicador mais útil é o custo por peça aprovada. Esse cálculo considera consumo de mídia, tempo de ciclo, produtividade da máquina, consumo de composto químico, energia elétrica, água, descarte de efluente, mão de obra, retrabalho e perdas por refugo. Em um ambiente industrial brasileiro, onde custos logísticos, variação cambial e tributos de importação podem ser relevantes, essa análise evita decisões equivocadas.Uma mídia mais barata pode desgastar rapidamente, gerar lama excessiva, aumentar a frequência de reposição e reduzir a eficiência de corte depois de poucos ciclos. Por outro lado, uma mídia de maior qualidade pode ter preço inicial superior, mas entregar menor desgaste, menos paradas e acabamento mais constante. O comprador deve comparar o custo total ao longo de semanas ou meses, não apenas a nota fiscal inicial.Para otimizar o consumo, é importante controlar a carga da máquina. Carga baixa demais reduz ação mecânica e aumenta o tempo de ciclo. Carga alta demais dificulta movimento relativo entre peças e mídia, causando batidas, marcas e acabamento irregular. A proporção entre mídia e peças deve ser ajustada conforme tamanho, peso e delicadeza dos componentes. Em muitos processos, uma relação de volume entre 3:1 e 5:1 é usada como ponto inicial, mas o valor ideal depende da máquina e da peça.Outro fator é o composto químico. O composto lubrifica, limpa, controla espuma, previne oxidação e mantém partículas em suspensão. Se for mal dosado, pode causar manchas, baixa eficiência, excesso de espuma ou corrosão. Em cidades industriais com diferentes características de água, como Campinas, Recife, Curitiba ou Porto Alegre, a dureza e a qualidade da água também podem afetar o resultado.O controle de consumo de mídia exige medição. Recomenda-se pesar a mídia antes e depois de um número definido de ciclos, registrar quantidade de peças processadas e medir o acabamento resultante. A partir disso, é possível calcular gramas de mídia consumida por peça ou por quilograma de peças. Esse dado ajuda a negociar compras, prever estoque e comparar fornecedores de forma objetiva.Fator de custoComo impactaMétrica recomendadaAção de otimizaçãoComparação VSPreço da mídiaAfeta investimento inicialR$/kg ou custo importado por kgComparar com vida útilPreço baixo vs custo baixo: nem sempre são iguaisDesgaste da mídiaDefine frequência de reposiçãog consumidos por cicloEscolher formulação adequadaAlta durabilidade vs reposição frequente: menor parada produtivaTempo de cicloAfeta produtividade horáriaminutos por loteAjustar abrasividade e cargaCiclo curto vs acabamento estável: equilíbrio é essencialTaxa de refugoEleva custo oculto% de peças reprovadasReduzir impacto e travamentoAcabamento agressivo vs seguro: agressivo pode gerar perdasComposto químicoControla limpeza e corrosãoml por litro de águaDosagem e troca controladaSubdosagem vs superdosagem: ambas prejudicam o processoSeparação de mídiaImpacta mão de obraminutos por loteEscolher formato separávelSeparação automática vs manual: economia em alto volumeLogística e estoqueAfeta capital e risco de paradadias de coberturaPlanejamento por consumo realCompra emergencial vs compra programada: programada reduz custoA explicação da tabela reforça que o menor custo vem da combinação entre desempenho técnico e gestão operacional. Empresas brasileiras que importam por contêiner ou compram em lotes consolidados devem planejar estoque de segurança considerando trânsito marítimo, desembaraço, transporte interno e variação de demanda.Algumas aplicações não se resolvem com mídias padrão. Peças com geometrias críticas, tolerâncias estreitas, materiais sensíveis ou exigência estética elevada podem precisar de formulações OEM. A personalização pode envolver abrasividade, densidade, dureza, cor, formato, tamanho, taxa de desgaste, compatibilidade química ou embalagem. Para fabricantes brasileiros que fornecem componentes a montadoras, equipamentos médicos, petróleo e gás, mineração, máquinas agrícolas ou eletrodomésticos, a mídia customizada pode reduzir retrabalho e melhorar repetibilidade.Um projeto OEM começa com a definição do problema. O comprador deve informar material da peça, processo anterior, tipo de rebarba, rugosidade inicial, rugosidade desejada, restrições dimensionais, volume de produção, tipo de máquina, composto usado e método de inspeção. Com esses dados, o fornecedor pode propor uma mídia existente ou desenvolver uma formulação específica.Nas capacidades tecnológicas, a SDBALLS combina conhecimento em controle dimensional de esferas metálicas, seleção de materiais e integração de suprimentos multi-material. Além de fabricar esferas de aço carbono, aço cromo e aço inoxidável, a empresa atua como parceira de fornecimento para esferas e mídias em materiais como plástico, vidro, cerâmica, cobre e alumínio. Essa abordagem é útil para compradores que desejam consolidar compras técnicas em um único parceiro, reduzindo complexidade de homologação e comunicação.Em formulações especiais, a fase de teste é indispensável. Amostras devem ser avaliadas em condições reais ou simuladas. O teste deve medir remoção de rebarba, rugosidade, brilho, desgaste da mídia, contaminação, facilidade de separação e integridade da peça. Quando o processo envolve exportação, normas do cliente final também precisam ser consideradas.Para OEMs no Brasil, especialmente em setores como automotivo em Minas Gerais e São Paulo, implementos agrícolas no Rio Grande do Sul e Paraná, componentes hidráulicos em Santa Catarina e equipamentos industriais no Nordeste, a personalização pode gerar vantagem competitiva. A mídia certa reduz variações, melhora acabamento visual e diminui paradas de linha.É importante, porém, considerar quantidades mínimas, prazo de desenvolvimento e validação. Uma formulação exclusiva exige planejamento, principalmente quando há importação marítima. A vantagem é que, uma vez validada, a solução pode ser padronizada em contratos de fornecimento, com embalagem, lote e especificação definidos.A sustentabilidade deixou de ser um diferencial e passou a ser requisito em muitas cadeias industriais. No Brasil, empresas que fornecem para setores automotivo, eletroeletrônico, médico, energia e exportação enfrentam exigências crescentes relacionadas a controle ambiental, substâncias restritas, rastreabilidade e descarte. Nesse contexto, a conformidade ISO 14001 e RoHS em mídias de moagem, polimento e acabamento ganha importância.A ISO 14001 indica que a empresa mantém um sistema de gestão ambiental estruturado, com controle de aspectos ambientais, metas, monitoramento e melhoria contínua. Para o comprador, isso reduz riscos associados a fornecedores sem práticas ambientais claras. Já a RoHS trata da restrição de determinadas substâncias perigosas em produtos, sendo especialmente relevante para cadeias eletroeletrônicas e exportações para mercados regulados.Em mídias cerâmicas e plásticas, a atenção deve estar voltada à composição, metais pesados, aditivos e resíduos gerados no uso. Em mídias metálicas, é necessário avaliar composição da liga, tratamentos superficiais, revestimentos e risco de contaminação. Esferas de aço inoxidável podem ser preferidas quando a oxidação ou a contaminação ferrítica são críticas. Já esferas de aço carbono podem exigir compostos anticorrosivos e controle de secagem.A SDBALLS mantém padrões de qualidade e gestão com certificações reconhecidas, incluindo ISO 9001, IATF 16949 e ISO 14001. Para compradores brasileiros, isso é relevante quando a mídia ou esfera será usada em cadeias com auditoria, como autopeças, rolamentos, sistemas mecânicos e componentes de precisão. Mais informações sobre controle técnico e qualidade podem ser consultadas na página de qualidade e suporte técnico.As tendências para 2026 apontam para requisitos mais rígidos em sustentabilidade industrial. Compradores devem esperar maior pressão por redução de efluentes, menor geração de lodo, rastreabilidade digital de lotes, embalagens recicláveis, otimização de consumo de água e comprovação de substâncias restritas. O acabamento em massa também deve evoluir com monitoramento por sensores, controle automático de dosagem, análise de vibração, inteligência artificial para previsão de desgaste de mídia e relatórios digitais de processo.No Brasil, políticas de ESG, exigências de multinacionais e compromissos de descarbonização devem influenciar decisões de compra. Fornecedores que conseguirem entregar eficiência técnica com menor impacto ambiental terão vantagem em contratos de longo prazo. Para operações exportadoras que passam por Santos, Itajaí, Paranaguá ou Rio Grande, documentação ambiental clara também facilita auditorias e relacionamento com clientes internacionais.A logística é um dos pontos mais importantes para compras de mídia em volume. Um produto tecnicamente correto pode causar problemas se chegar atrasado, mal embalado ou sem documentação adequada. Para o mercado brasileiro, o planejamento deve considerar prazo de produção, consolidação de carga, transporte internacional, desembaraço aduaneiro, porto de entrada, transporte rodoviário interno e estoque de segurança.As mídias podem ser embaladas em sacos, caixas, tambores, big bags ou paletes reforçados, dependendo do peso, material e exigência do cliente. Esferas de aço e mídias metálicas exigem atenção especial contra umidade e oxidação. Mídias cerâmicas devem ser protegidas contra quebra excessiva durante transporte. Mídias plásticas precisam de embalagem que evite contaminação e deformação.Para importações ao Brasil, Santos é o principal porto para cargas industriais destinadas a São Paulo, Minas Gerais e Centro-Oeste. Paranaguá atende fortemente Paraná e parte do interior. Itajaí e Navegantes são estratégicos para Santa Catarina e o Sul. Rio Grande atende o Rio Grande do Sul. Suape, Salvador e Pecém podem ser opções para o Nordeste. A escolha do porto influencia frete interno, tempo total e previsibilidade.Em remessas a granel, a compra por contêiner pode reduzir custo unitário, mas exige previsão de consumo. Empresas que não possuem consumo suficiente podem optar por lotes consolidados ou compras programadas. O ideal é manter estoque mínimo baseado em consumo real, prazo de reposição e criticidade da mídia para a produção. Se a linha depende de uma formulação específica, o estoque de segurança deve ser maior.Nas capacidades de fabricação, a SDBALLS opera múltiplas unidades produtivas, com capacidade anual superior a milhares de toneladas e experiência em fornecimento global para mais de 50 países. Essa estrutura permite atender tanto pedidos recorrentes de esferas de aço de precisão quanto demandas integradas de materiais complementares. Para compradores brasileiros, a previsibilidade de produção e a experiência exportadora ajudam a reduzir riscos em contratos de fornecimento contínuo.A embalagem também deve facilitar o uso no chão de fábrica. Sacos menores são mais fáceis de manusear, mas podem aumentar custo de embalagem. Big bags reduzem custo por volume, mas exigem empilhadeira, área de armazenagem e controle de retirada. Em indústrias com operação enxuta, a embalagem deve ser escolhida considerando ergonomia, segurança e velocidade de abastecimento da máquina.A SDBALLS Industry Corp, também conhecida como Shandong SDBALLS Industry Corp Ltd., é uma fabricante profissional de esferas de aço de precisão e parceira integrada de fornecimento para compradores industriais. Com experiência acumulada desde 1996, a empresa atende clientes internacionais que precisam de estabilidade dimensional, controle de qualidade e suporte para aplicações em rolamentos, sistemas mecânicos, componentes automotivos, ferragens, moagem e acabamento.Para o mercado brasileiro, a SDBALLS oferece um perfil especialmente relevante para empresas que procuram consolidar fornecimento. A linha principal inclui esferas de aço carbono, esferas de aço cromo e esferas de aço inoxidável, com graus de precisão de G10 a G1000. Esses produtos podem ser aplicados em rolamentos, rodas, sistemas deslizantes, unidades de transferência por esferas, mecanismos automotivos, equipamentos industriais e processos de polimento ou moagem, conforme a especificação técnica.Nas capacidades de serviço, a empresa atua com equipe comercial global, suporte para comunicação internacional, orientação de seleção e soluções de fornecimento multi-material. Isso significa que o comprador não fica limitado apenas a esferas de aço; a SDBALLS também apoia sourcing de esferas e mídias em plástico, vidro, cerâmica, cobre e alumínio, ajudando empresas brasileiras a reduzir o número de fornecedores e simplificar a cadeia de suprimentos. Para conhecer a estrutura da companhia, acesse a página sobre a SDBALLS.A empresa também fornece soluções para mercados específicos, como esferas e granalhas de aço sem chumbo para caça e atividades externas, com opções recozidas e revestidas voltadas a padrões internacionais de dureza. Embora esse segmento seja distinto do acabamento industrial, ele demonstra a capacidade da empresa de adaptar materiais e tratamentos conforme requisitos regulatórios e de aplicação.Para compradores de mídias de polimento, esferas metálicas e suprimentos industriais no Brasil, a SDBALLS pode apoiar desde a consulta técnica inicial até pedidos recorrentes. Empresas de São Paulo, Minas Gerais, Paraná, Santa Catarina, Rio Grande do Sul, Bahia, Pernambuco, Ceará e Amazonas podem avaliar produtos conforme aplicação, volume e exigências de qualidade. A linha de produtos pode ser explorada em produtos industriais da SDBALLS, enquanto exemplos de uso final estão disponíveis em aplicações industriais.O diferencial para o comprador brasileiro está na combinação entre fabricação própria de esferas de aço, integração de materiais complementares, certificações de qualidade e experiência exportadora. Em vez de buscar diversos fornecedores isolados, uma empresa pode trabalhar com um parceiro que entende requisitos de precisão, documentação, embalagem, logística e fornecimento internacional.1. Qual é a melhor mídia de polimento para operações em massa no Brasil?A melhor mídia depende da peça e do objetivo. Para rebarbação pesada, a cerâmica costuma ser mais eficiente. Para alumínio, zamak e ligas macias, a plástica reduz marcas. Para brilho e brunimento, esferas ou formatos de aço inoxidável e aço carbono são muito usados.2. Mídia cerâmica é sempre melhor que mídia plástica?Não. A cerâmica tem maior poder de corte e vida útil, mas pode ser agressiva em peças macias. A plástica é melhor quando a prioridade é acabamento suave, menor impacto e proteção dimensional. A comparação correta deve considerar rugosidade, rebarba, material e taxa de refugo.3. Quando devo usar esferas de aço no acabamento?Esferas de aço são indicadas para brunimento, brilho, compactação superficial e processos em que a remoção abrasiva não é o objetivo principal. Esferas de aço inoxidável são preferidas quando há risco de corrosão ou contaminação, enquanto aço carbono pode ser econômico em aplicações compatíveis.4. Como evitar que a mídia fique presa nas peças?Meça furos, canais, rasgos e cavidades antes de escolher a mídia. Evite dimensões que possam se alojar na peça. Também avalie formato, separação por peneira e testes práticos. Em peças complexas, uma mistura de formatos pode ajudar, mas deve ser validada com cuidado.5. Qual indicador devo usar para comparar fornecedores?O melhor indicador é o custo por peça aprovada. Ele inclui preço da mídia, desgaste, tempo de ciclo, composto, energia, água, mão de obra, separação e refugo. O preço por quilograma é útil, mas não mostra sozinho o custo real do processo.6. Como calcular o consumo de mídia?Pese a mídia antes do teste, execute um número definido de ciclos, pese novamente e divida a perda de massa pelo número de peças processadas. O resultado pode ser expresso em gramas por peça ou quilogramas por lote. Esse controle ajuda a prever compras e estoque.7. Certificações como ISO 14001 e RoHS importam para mídia de acabamento?Sim, especialmente em cadeias automotivas, eletroeletrônicas, exportadoras e empresas com metas ambientais. A ISO 14001 demonstra gestão ambiental, enquanto a RoHS ajuda a controlar substâncias restritas quando aplicável. Documentação confiável reduz riscos de auditoria.8. Posso comprar mídia customizada para uma aplicação específica?Sim. Formulações OEM podem ajustar abrasividade, densidade, formato, tamanho, cor, dureza e desgaste. O processo exige dados da peça, objetivo de acabamento, tipo de máquina e testes de validação. É indicado para linhas críticas ou alto volume.9. Qual porto brasileiro é mais adequado para importar mídia a granel?Depende da localização da fábrica. Santos atende bem São Paulo, Minas Gerais e Centro-Oeste. Paranaguá é forte para o Paraná. Itajaí e Navegantes são práticos para Santa Catarina. Rio Grande atende o Sul. Suape, Pecém e Salvador podem ser úteis para o Nordeste.10. Como a SDBALLS pode atender compradores no Brasil?A SDBALLS fornece esferas de aço carbono, aço cromo e aço inoxidável em diferentes graus, além de apoiar sourcing de materiais como cerâmica, plástico, vidro, cobre e alumínio. A empresa combina fabricação, controle de qualidade, suporte internacional e experiência em fornecimento global para aplicações industriais.11. Quais tendências devem influenciar o acabamento em massa até 2026?As principais tendências são redução de consumo de água, menor geração de resíduos, rastreabilidade digital, sensores em máquinas vibratórias, dosagem automática de compostos, materiais com menor impacto ambiental e exigências mais rígidas de conformidade em cadeias globais.12. Como iniciar um projeto de seleção de mídia?Comece reunindo desenho ou amostras da peça, material, tipo de rebarba, acabamento desejado, volume mensal, máquina disponível e restrições dimensionais. Depois, solicite recomendação técnica, amostras e teste comparativo. A decisão final deve se basear em desempenho, custo por peça e estabilidade de fornecimento. -
Esferas de cobre para OEMs industriais no Brasil 2026
Para compradores industriais no Brasil, a escolha de fornecedores de esferas de cobre deve começar pela aplicação: contato elétrico, válvula, gestão térmica, aterramento, dispositivos eletromecânicos ou componentes de precisão. Em seguida, é necessário confirmar o material, a condutividade, a tolerância dimensional, o acabamento superficial, a rastreabilidade do lote e a estabilidade logística. Em aplicações elétricas, o cobre puro C11000 costuma ser a primeira opção por sua elevada condutividade. Em aplicações com menor exigência elétrica e maior foco em usinabilidade, custo ou resistência mecânica, ligas como latão podem ser consideradas.No mercado brasileiro, compradores de São Paulo, Campinas, Joinville, Curitiba, Caxias do Sul, Manaus, Betim, Contagem, Recife e Porto Alegre normalmente avaliam não apenas o preço por quilograma, mas também a capacidade do fornecedor de manter lotes repetíveis, documentação técnica, ensaios e prazos previsíveis até portos como Santos, Paranaguá, Itajaí, Navegantes, Rio Grande, Suape e Manaus. Para fabricantes de equipamentos originais, uma esfera metálica fora de especificação pode gerar falhas em contato elétrico, travamento de válvulas, aumento de resistência elétrica ou desgaste prematuro.A resposta prática é: selecione fornecedores que comprovem composição química, condutividade, dureza, diâmetro, esfericidade, rugosidade, limpeza e embalagem anticorrosiva. Para compras recorrentes, combine amostras iniciais, aprovação de peça de produção, contrato de fornecimento e plano de controle. Para projetos com múltiplos materiais, um parceiro integrado como a SDBALLS pode ajudar na consolidação da aquisição de esferas de aço, inox, cerâmica, vidro, plástico, alumínio e cobre, reduzindo a complexidade de compras internacionais.Necessidade do compradorOpção recomendadaVantagemRisco se ignoradoCritério de aprovaçãoUso típico no BrasilAlta condutividade elétricaCobre C11000Baixa resistência elétricaAquecimento do contatoEnsaio de condutividadeContato elétrico em painéis e sensoresCusto mais controladoLatãoPreço competitivo e boa usinabilidadeCondutividade inferiorComparação funcionalVálvulas leves e ferragens técnicasAlta repetibilidadeLote rastreávelMenos variação dimensionalFalhas intermitentesRelatório por loteMontadoras e linha brancaMontagem automatizadaTolerância apertadaAlimentação estávelParadas de máquinaInspeção dimensionalIndústria eletroeletrônica de ManausAmbiente úmidoEmbalagem anticorrosivaMenos oxidação no transporteManchas e rejeição visualInspeção de superfícieRotas marítimas via Santos e ItajaíCompra recorrenteFornecedor auditávelEstabilidade de longo prazoVariação entre pedidosAuditoria e plano de controleOEMs de São Paulo e ParanáA tabela acima mostra que o melhor fornecedor não é necessariamente o de menor preço unitário. Para uma operação industrial brasileira, o custo total envolve qualidade, frete, impostos, prazo, perdas de montagem, retrabalho e risco de parada de linha.O material é a primeira decisão técnica. O cobre C11000, também conhecido como cobre eletrolítico de alta condutividade, é usado quando a principal função da esfera é conduzir eletricidade ou calor. Ele apresenta elevada pureza e excelente desempenho em contatos elétricos, conectores, dispositivos de aterramento e sistemas térmicos. Sua principal limitação está na menor dureza em comparação com algumas ligas, o que pode exigir avaliação de desgaste, deformação e carga de contato.O latão, por outro lado, é uma liga de cobre e zinco. Ele pode oferecer melhor usinabilidade, maior resistência mecânica e custo mais atrativo em determinadas faixas de compra. Entretanto, sua condutividade elétrica é significativamente menor que a do cobre puro. Por isso, quando o componente precisa atuar como caminho elétrico crítico, o latão deve ser validado com testes funcionais e não apenas escolhido por preço.No Brasil, essa decisão aparece em projetos de conectores elétricos em São Paulo, automação industrial em Campinas, válvulas em Joinville, dispositivos de medição em Curitiba, equipamentos de energia em Minas Gerais e produtos montados no polo industrial de Manaus. A escolha correta reduz risco de aquecimento, perda de eficiência, corrosão galvânica e rejeição em inspeção final.CritérioCobre C11000LatãoCobre C11000 versus latãoQuando escolherAtenção técnicaCondutividade elétricaMuito altaMédia a baixaC11000 vence claramenteContatos e aterramentoExigir certificado e ensaioCondutividade térmicaAltaModeradaC11000 é superiorDissipação de calorValidar área de contatoDurezaMenorGeralmente maiorLatão pode resistir melhorVálvulas e mecanismos levesVerificar desgasteUsinabilidadeBoa, porém mais macioMuito boaLatão costuma ser mais fácilPeças com ajuste mecânicoEvitar rebarbas e contaminaçãoCustoMais sensível ao preço do cobrePode ser menorLatão pode ter vantagemProjetos de volumeCalcular custo totalAplicação elétrica críticaRecomendadoSomente após validaçãoC11000 é mais seguroEquipamentos OEMTestar resistência de contatoEssa comparação deve ser ligada ao desenho da peça final. Uma esfera usada como elemento de vedação não tem a mesma exigência de uma esfera usada como contato em circuito de potência. Em compras internacionais, recomenda-se especificar o material por norma, composição química, tratamento, acabamento, dureza e tolerância, evitando descrições genéricas como “esfera de cobre” sem detalhamento.Fabricantes de equipamentos originais que atuam no Brasil precisam de fornecedores capazes de entregar estabilidade. O primeiro fator é a comprovação do material. Certificados de composição, rastreabilidade e amostras devem confirmar que o lote entregue corresponde ao material aprovado. O segundo fator é a precisão dimensional: diâmetro, esfericidade e tolerância influenciam contato, vedação e alimentação automática.O terceiro fator é a qualidade superficial. Oxidação, riscos, partículas aderidas e manchas podem prejudicar contato elétrico ou montagem visual. O quarto fator é a capacidade de controle de processo. Um fornecedor confiável deve operar com inspeção documentada, instrumentos calibrados e critérios claros de aceitação. O quinto fator é a competência logística e comercial: comunicação, embalagem, prazo, lote mínimo, documentos de exportação e suporte em caso de não conformidade.Em empresas brasileiras com linha contínua, como montadoras, fabricantes de disjuntores, sensores, módulos eletrônicos, válvulas industriais e componentes automotivos, atrasos ou variações pequenas podem gerar custos elevados. Por isso, uma avaliação robusta antes da compra é mais barata do que corrigir falhas depois da nacionalização da carga.FatorO que verificarFornecedor forteFornecedor fracoImpacto em OEMsEvidência solicitadaMaterialComposição e normaEntrega certificado por loteUsa descrição genéricaEvita troca de ligaRelatório químicoDimensãoDiâmetro e esfericidadePossui inspeção estatísticaMede poucas peçasReduz falhas de montagemRelatório dimensionalSuperfícieOxidação e rugosidadeControla limpeza e embalagemEntrega peças manchadasProtege contato elétricoFotos e inspeção visualProcessoControle e calibraçãoTem plano de controleDepende de inspeção finalAumenta repetibilidadeLista de equipamentosLogísticaPrazo e documentosPlaneja exportaçãoNão domina embarqueEvita parada de linhaCronograma de entregaSuporteResposta técnicaAnalisa causa raizApenas discute preçoFacilita melhoria contínuaProcedimento de reclamaçãoA SDBALLS atua como parceira de fornecimento integrado para esferas industriais. Embora sua base produtiva principal seja voltada a esferas de aço carbono, aço cromo e aço inoxidável, a empresa também apoia compradores globais na aquisição consolidada de esferas de múltiplos materiais, incluindo cobre e alumínio. Essa abordagem é útil para compradores brasileiros que desejam reduzir o número de fornecedores e padronizar controles de qualidade. Para conhecer a estrutura corporativa, consulte a página sobre a SDBALLS.O controle de qualidade de esferas de cobre deve combinar ensaios de material, inspeção dimensional e validação funcional. A condutividade pode ser medida por métodos adequados ao tipo de peça e ao nível de exigência do projeto. Em aplicações críticas, o comprador deve definir valores mínimos, método de medição, frequência de ensaio e critérios de rejeição. Também é importante controlar a resistência de contato quando a esfera trabalha pressionada contra mola, placa, terminal ou outro condutor.Além da condutividade, a dureza ajuda a prever deformação sob carga. A rugosidade e o acabamento superficial influenciam a área real de contato. A limpeza é essencial para evitar filmes isolantes, partículas ou óleos incompatíveis. O controle dimensional deve verificar diâmetro médio, variação, esfericidade e, quando aplicável, defeitos superficiais ampliados por microscopia.Para o mercado brasileiro, recomenda-se que o plano de qualidade seja definido antes do pedido. Empresas que importam para zonas industriais como Manaus, ABC Paulista, Vale do Paraíba, Curitiba, Joinville e Caxias do Sul devem alinhar documentação técnica com engenharia, compras, qualidade e despachante aduaneiro. Isso evita que a carga chegue sem laudos necessários para aprovação interna.EnsaioObjetivoCobre puro versus latãoFrequência sugeridaRisco controladoDocumento esperadoComposição químicaConfirmar materialDistingue C11000 de ligasPor loteMaterial incorretoCertificado de análiseCondutividadeValidar desempenho elétricoC11000 deve superar latãoPor lote ou planoAquecimento e perda elétricaRelatório de ensaioDurezaAvaliar resistência à deformaçãoLatão pode ser mais duroPor loteAmassamentoLaudo de durezaDimensionalConfirmar diâmetroIndepende da ligaAmostragem estatísticaTravamento na montagemRelatório dimensionalSuperfícieDetectar riscos e manchasCobre oxida mais facilmenteInspeção visual e ampliadaFalha de contatoRegistro de inspeçãoEmbalagemPreservar loteCobre exige proteçãoAntes do embarqueOxidação no transporteFotos e lista de embalagemNas capacidades tecnológicas, a SDBALLS mantém foco em controle de precisão, classificação por grau e inspeções compatíveis com aplicações industriais. A experiência acumulada na produção de esferas metálicas de precisão permite aplicar metodologia de medição, rastreabilidade e gestão de qualidade também em programas de fornecimento integrado. Informações sobre práticas de qualidade podem ser consultadas na página de qualidade e suporte técnico.Esferas de cobre podem ser adquiridas em tamanhos padrão ou em dimensões personalizadas. A seleção depende da função da peça: contato, vedação, transferência térmica, peso, elemento decorativo técnico ou componente de mecanismo. Em aplicações de montagem automática, a tolerância deve ser compatível com alimentadores vibratórios, trilhos, sensores de presença e dispositivos de inserção. Já em aplicações de contato elétrico, o diâmetro influencia força de contato, área efetiva e resistência elétrica.A tolerância deve ser escolhida com equilíbrio. Tolerâncias muito abertas podem reduzir preço, mas aumentam variação funcional. Tolerâncias muito apertadas elevam custo e prazo, sem necessariamente trazer benefício quando a aplicação é simples. O ideal é discutir com engenharia qual característica é crítica: diâmetro absoluto, variação dentro do lote, esfericidade, acabamento, dureza ou limpeza.Para compradores no Brasil, tamanhos personalizados devem considerar o tempo de produção, transporte internacional, desembaraço aduaneiro e estoque de segurança. Uma empresa em Manaus, por exemplo, pode precisar planejar prazos maiores que uma empresa que recebe carga em Santos e distribui para Campinas. Compras com tolerância especial também exigem amostras de validação antes da produção em massa.OpçãoVantagemLimitaçãoPadrão versus personalizadoAplicação típicaRecomendação de compraDiâmetro padrãoMenor prazoMenos flexibilidadePadrão vence em custoEstoque de manutençãoConfirmar disponibilidadeDiâmetro especialAjuste ao projetoPrazo maiorPersonalizado vence em desempenhoContato dedicadoAprovar amostraTolerância abertaPreço menorMais variaçãoPadrão simplesUso não críticoValidar função realTolerância apertadaAlta repetibilidadeCusto superiorPersonalizado técnicoMontagem automáticaDefinir plano de mediçãoAcabamento polidoMelhor contato e aparênciaRequer proteçãoPersonalizado agrega valorConectores e sensoresExigir embalagem adequadaLimpeza especialMenos contaminantesProcesso mais controladoPersonalizado reduz riscoEletrônica e energiaDefinir limite de óleo e partículasAs capacidades de fabricação da SDBALLS incluem três unidades produtivas, ampla experiência em esferas de aço de precisão e fornecimento em graus variados para diferentes necessidades industriais. Essa base de manufatura apoia a análise técnica de esferas, tolerâncias, seleção de processos e classificação de qualidade. O portfólio principal e as opções de fornecimento podem ser vistos em produtos industriais da SDBALLS.A auditoria de fábrica é uma etapa essencial quando o comprador pretende estabelecer fornecimento recorrente. Mesmo quando a compra é feita por parceiro integrado, é recomendável verificar como o fabricante controla matéria-prima, produção, inspeção, embalagem e gestão de não conformidades. A auditoria pode ser presencial, remota ou documental, dependendo do volume e do risco do projeto.O primeiro ponto é a rastreabilidade. Cada lote deve ser ligado a matéria-prima, ordem de produção, inspeções e embalagem final. O segundo é a segregação de materiais. Esferas de cobre puro, latão, aço inox, aço carbono e outros materiais não devem ser misturadas. O terceiro é a calibração de instrumentos. Micrômetros, comparadores, medidores de rugosidade, equipamentos de dureza e instrumentos de condutividade precisam estar dentro do prazo de calibração.Também é importante avaliar limpeza da área, controle de oxidação, método de manuseio, identificação de caixas, treinamento de operadores e procedimento de resposta a reclamações. Em fornecimentos para OEMs brasileiros, uma auditoria bem feita ajuda a evitar surpresas após o embarque, quando a correção se torna mais cara e demorada.Verifique se a matéria-prima tem certificado e identificação física. Confirme se há separação clara entre cobre puro e ligas de cobre. Analise registros de inspeção de lotes anteriores. Confira se os instrumentos críticos estão calibrados. Avalie embalagem contra umidade e oxidação em transporte marítimo. Solicite exemplos de análise de causa raiz para reclamações anteriores. Para empresas que importam via Santos, Paranaguá, Itajaí ou Suape, a embalagem merece atenção especial. Longo tempo em contêiner, variação de temperatura e umidade podem acelerar manchas superficiais. A especificação deve indicar saco plástico, filme protetivo, dessecante, embalagem a vácuo ou outra solução conforme a criticidade da aplicação.O pedido mínimo, conhecido no setor como MOQ, não deve ser analisado isoladamente. Um lote mínimo muito baixo pode elevar preço unitário, custo de inspeção e frete. Um lote muito alto pode criar excesso de estoque e risco de obsolescência. A melhor estratégia é negociar com base em previsão anual, entregas parceladas, estoque de segurança e aprovação técnica progressiva.Para compradores brasileiros, o preço final envolve cotação internacional do cobre, câmbio, frete, seguro, tributos, despesas portuárias, armazenagem, despacho e transporte interno. Por isso, a comparação entre fornecedores deve considerar custo posto na fábrica, não apenas preço na origem. Uma cotação aparentemente barata pode se tornar cara se houver embalagem inadequada, atraso, falta de documento ou alto índice de rejeição.Em negociações de volume, uma boa prática é dividir o processo em três fases. Primeiro, lote de amostra para validação. Segundo, lote piloto para teste de produção. Terceiro, contrato anual com entregas programadas. Esse modelo reduz risco para comprador e fornecedor. Também permite travar condições comerciais com base em consumo real, especialmente para empresas de autopeças, componentes elétricos e equipamentos de energia.Outra estratégia é consolidar itens. Se a empresa compra esferas de aço inox, aço carbono, aço cromo e cobre em fornecedores separados, pode haver oportunidade de reduzir custos administrativos com um parceiro integrado. A SDBALLS oferece suporte global de vendas e experiência em exportação para diversos países, o que pode facilitar comunicação, embalagem, documentação e acompanhamento do pedido para clientes brasileiros.As esferas de cobre e ligas de cobre aparecem em diversas aplicações industriais. Em contatos elétricos, a prioridade é conduzir corrente com baixa resistência e boa estabilidade ao longo de ciclos de acionamento. Em válvulas, a esfera pode atuar como elemento de vedação, bloqueio ou controle de fluxo, exigindo boa geometria, acabamento e compatibilidade com o fluido. Em gestão térmica, a esfera pode ajudar na transferência de calor, distribuição térmica ou integração em sistemas de dissipação.Nos setores brasileiros, há demanda em painéis elétricos, automação, energia solar, equipamentos médicos, sensores, instrumentos de medição, linha branca, máquinas agrícolas e sistemas automotivos. O crescimento de veículos elétricos, armazenamento de energia e eletrificação industrial deve aumentar a atenção a componentes condutivos confiáveis. Ao mesmo tempo, políticas de sustentabilidade e rastreabilidade de materiais tendem a exigir fornecedores com documentação mais robusta.Para contatos elétricos, o cobre C11000 costuma ser preferido. Para válvulas de baixa criticidade elétrica, o latão pode ser adequado quando a resistência mecânica e a usinabilidade são importantes. Para transferência térmica, o cobre puro geralmente oferece melhor desempenho. A decisão, porém, deve sempre ser confirmada por teste funcional no conjunto final.Um exemplo prático: uma fabricante de conectores em Campinas pode validar esferas C11000 com ensaio de resistência de contato após ciclos de compressão. Uma empresa de válvulas em Joinville pode comparar latão e cobre em teste de vedação, desgaste e compatibilidade com fluido. Uma integradora de sistemas térmicos em Minas Gerais pode avaliar condutividade, área de contato e estabilidade superficial após exposição a temperatura.As aplicações da SDBALLS abrangem sistemas mecânicos, componentes automotivos, rolamentos, rodas, trilhos de deslizamento, unidades de transferência por esfera e outros usos industriais. Esse conhecimento de aplicação ajuda na conversa técnica com compradores que precisam combinar material, tolerância e função. Mais exemplos podem ser vistos em aplicações industriais de esferas.A SDBALLS Industry Corp, também conhecida como Shandong SDBALLS Industry Corp Ltd., atua há mais de três décadas no setor de esferas industriais. Com sede em Tai’an, na província de Shandong, China, a empresa desenvolveu uma base sólida de manufatura de esferas de aço carbono, aço cromo e aço inoxidável, atendendo clientes em mais de 50 países. Para o mercado brasileiro, essa experiência é relevante porque muitos compradores buscam fornecedores capazes de combinar precisão, estabilidade, documentação e suporte internacional.Nas capacidades tecnológicas, a SDBALLS trabalha com classificação de esferas por diferentes graus de precisão, inspeção dimensional, controle de superfície e gestão de qualidade. A empresa possui certificações como IATF 16949, ISO 9001 e ISO 14001, que reforçam práticas de controle, gestão ambiental e atendimento a cadeias industriais exigentes. Essa estrutura é especialmente útil para OEMs que precisam de documentação, rastreabilidade e repetibilidade.Nas capacidades de fabricação, a empresa opera três instalações produtivas e capacidade anual superior a 5.000 toneladas. O foco principal está em esferas de aço para rolamentos, componentes automotivos, ferragens, sistemas mecânicos, aplicações de moagem e projetos industriais. Essa base produtiva permite compreender requisitos de precisão, volume, embalagem e entrega que também são críticos na aquisição de esferas de cobre por fornecimento integrado.Nas capacidades de serviço, a SDBALLS atua como parceira de consolidação para compradores globais. Além das linhas próprias, apoia a busca por esferas de materiais como plástico, vidro, cerâmica, cobre e alumínio. Para empresas no Brasil, isso pode simplificar compras, reduzir comunicação com múltiplas fábricas e melhorar o controle de fornecedores. A equipe comercial global e o suporte ao cliente ajudam na definição de especificações, amostras, prazos, embalagem e documentação de exportação.É importante destacar com transparência: para esferas de cobre, a SDBALLS pode atuar como parceira integrada de fornecimento, conectando a necessidade do cliente a uma cadeia qualificada, enquanto aplica experiência própria em controle de qualidade e gestão de esferas industriais. Isso é diferente de prometer produção direta de todo material. Para compradores profissionais, essa clareza é positiva, pois permite definir responsabilidades, critérios de inspeção e fluxo de aprovação desde o início.Para contato elétrico crítico, o cobre puro C11000 geralmente é a opção mais indicada devido à alta condutividade. Mesmo assim, é necessário validar resistência de contato, acabamento, força de compressão e comportamento após ciclos de uso. Em projetos de potência, não escolha apenas pelo preço; confirme o desempenho no conjunto real.Pode substituir em algumas aplicações mecânicas, decorativas técnicas ou válvulas, mas não deve ser considerado equivalente em condutividade elétrica. O latão costuma ter menor condutividade, embora possa oferecer boa usinabilidade e resistência. A substituição deve ser aprovada por engenharia e testes funcionais.Solicite certificado de material, relatório dimensional, relatório de condutividade quando aplicável, dureza, inspeção de superfície, rastreabilidade de lote, fotos de embalagem e lista de embalagem. Para compras recorrentes, peça plano de controle, certificados de calibração e procedimento de tratamento de não conformidade.Defina embalagem anticorrosiva antes do pedido. Dependendo da aplicação, use saco selado, dessecante, proteção contra umidade, caixas internas resistentes e identificação clara. Cargas marítimas para Santos, Itajaí, Paranaguá, Rio Grande, Suape ou Manaus podem enfrentar umidade elevada e variações térmicas.Não. O custo real inclui rejeição, retrabalho, atraso, estoque, frete, impostos, parada de linha e falhas de campo. Um fornecedor com preço um pouco maior, mas melhor rastreabilidade e controle, pode ser mais econômico para OEMs brasileiros.Use uma sequência de amostra, lote piloto e contrato anual. Negocie entregas parceladas com base em previsão de consumo. Quando possível, consolide diferentes materiais ou tamanhos para melhorar preço e reduzir custos administrativos.As principais tendências são maior demanda por eletrificação, veículos elétricos, energia solar, armazenamento de energia, automação industrial, rastreabilidade digital, redução de substâncias restritas, embalagens mais sustentáveis e auditorias ambientais. Compradores brasileiros devem priorizar fornecedores com documentação clara, controle de origem e capacidade de adaptação a normas futuras.A base industrial principal da SDBALLS é a fabricação de esferas de aço carbono, aço cromo e aço inoxidável. Além disso, a empresa atua como parceira integrada para aquisição de esferas de outros materiais, incluindo cobre, alumínio, plástico, vidro e cerâmica, conforme necessidade do cliente.A auditoria é recomendada antes de contratos recorrentes, itens críticos, alto volume ou peças que possam causar parada de linha. Também é útil quando há mudança de material, nova tolerância, novo fornecedor ou histórico de não conformidade.Prepare uma especificação com material, diâmetro, tolerância, acabamento, dureza, condutividade, limpeza, quantidade, embalagem, destino no Brasil e aplicação final. Envie desenho ou ficha técnica, solicite amostras e defina critérios de aprovação antes da produção em massa. -
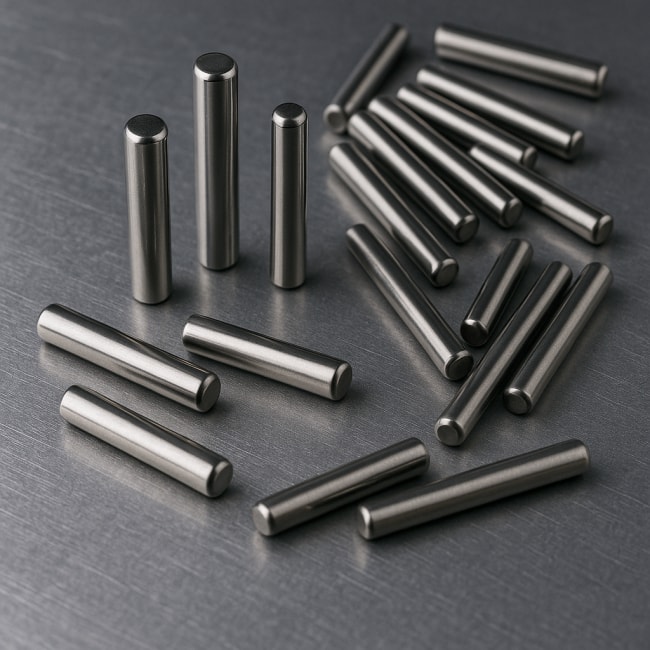
Guia de fornecedor de roletes de agulha no Brasil 2026
Para comprar roletes de agulha com segurança no Brasil em 2026, o comprador deve avaliar quatro pontos antes do preço: tolerância dimensional, rastreabilidade do lote, capacidade de fornecimento contínuo e documentação de qualidade. Em aplicações automotivas, caixas de câmbio, redutores, ferramentas elétricas, compressores e conjuntos industriais compactos, um rolete de agulha aparentemente simples pode definir ruído, vida útil, atrito, aquecimento e estabilidade do sistema.A resposta curta é: o melhor fornecedor de roletes de agulha para o mercado brasileiro é aquele que comprova controle metalúrgico, inspeção de diâmetro e circularidade, tratamento térmico estável, acabamento superficial consistente, embalagem anticorrosiva adequada para importação marítima e suporte técnico para equivalência de normas. Para OEMs instalados em São Paulo, Minas Gerais, Paraná, Santa Catarina, Rio Grande do Sul, Bahia e Pernambuco, também é essencial considerar prazos de trânsito pelos portos de Santos, Paranaguá, Itajaí, Navegantes, Rio Grande e Suape.O comprador deve evitar decisões baseadas apenas em cotação unitária. Em roletes de agulha, diferenças pequenas de dureza, rugosidade ou dispersão dimensional podem gerar falhas caras na linha de montagem. Um lote barato, mas instável, pode provocar paradas em fábricas de transmissões, motores elétricos, máquinas agrícolas, motocicletas, equipamentos hidráulicos e sistemas de movimentação. O custo real inclui inspeção de recebimento, retrabalho, devoluções, atraso de produção, estoque de segurança e risco de garantia.Para projetos novos, recomenda-se enviar ao fornecedor o desenho técnico, material desejado, dureza, faixa de diâmetro, comprimento, rugosidade, volume anual, embalagem, exigência de limpeza, aplicação final, padrão de inspeção e necessidade de documentação. Para reposição ou consolidação de fornecedores, é importante fornecer amostras, histórico de falhas, consumo mensal, frequência de pedidos e condições logísticas. A comunicação técnica inicial reduz ruídos e acelera a qualificação.Na prática, empresas brasileiras que compram roletes de agulha devem buscar parceiros com experiência em componentes de precisão, certificações robustas e capacidade de integrar fornecimento. A SDBALLS Industry Corp, também conhecida como Shandong SDBALLS Industry Corp Ltd., atua como fabricante de esferas de aço de precisão e parceira integrada de suprimentos, com histórico industrial desde 1996. Embora seu portfólio central seja composto por esferas de aço carbono, aço cromo e aço inoxidável, a empresa também apoia compradores globais na consolidação de itens relacionados de precisão, incluindo soluções multimatéria e componentes para sistemas mecânicos. Essa experiência é relevante para compradores brasileiros que desejam reduzir a complexidade de fornecimento e melhorar a consistência documental.Critério de compraOpção recomendadaOpção de riscoImpacto técnicoImpacto comercialComentário para o BrasilTolerância de diâmetroControle por lote e relatório dimensionalVerificação apenas visualMenor ruído e melhor distribuição de cargaMenos devoluçõesÚtil para montadoras e sistemistas no SudesteCertificaçãoISO 9001 e IATF 16949 quando aplicávelDeclaração sem auditoriaProcesso mais previsívelFacilita homologaçãoImportante para cadeia automotiva brasileiraEmbalagemProteção anticorrosiva e identificação claraEmbalagem genéricaMenor oxidação no transporteReduz perdas no recebimentoRelevante em rotas marítimas até Santos e ParanaguáPreço versus qualidadeCusto total avaliadoMenor preço unitárioMais estabilidade em campoMenos risco de garantiaEssencial para compras recorrentesPrazoPlanejamento com estoque de segurançaCompra emergencial frequenteMenos troca de fornecedorFluxo de caixa controladoAjuda a lidar com alfândega e frete internacionalSuporte técnicoFornecedor com equipe de engenharia e qualidadeIntermediário sem conhecimento de aplicaçãoMelhor seleção do produtoNegociação mais eficienteValioso para OEMs e distribuidores locaisA tabela mostra que a compra adequada não é uma comparação simples de produto contra produto, mas de sistema contra sistema: controle técnico, logística, documentação e comunicação precisam funcionar juntos.Roletes de agulha são elementos rolantes cilíndricos com diâmetro pequeno em relação ao comprimento. Sua principal vantagem é suportar altas cargas radiais em espaços compactos. Por isso, são usados em rolamentos de agulha, gaiolas, copos estampados, conjuntos axiais, eixos, buchas e mecanismos onde o espaço radial é limitado. Para compras industriais, as especificações mais críticas são diâmetro, comprimento, circularidade, cilindricidade, paralelismo, dureza, acabamento superficial, material, limpeza e proteção anticorrosiva.O diâmetro deve ser controlado com precisão porque define folga interna, distribuição de carga e comportamento de rotação. A variação entre roletes de um mesmo conjunto pode causar concentração de carga em poucas peças, aumentando desgaste e vibração. O comprimento influencia a área de contato e a capacidade de carga. Em caixas de câmbio, compressores e transmissões, uma diferença pequena pode afetar alinhamento e vida útil.A dureza é normalmente definida de acordo com o material e a aplicação. Em aço cromo, a dureza alta após tratamento térmico oferece resistência ao desgaste e à fadiga. Em aço inoxidável, a prioridade pode ser resistência à corrosão, com compromisso diferente entre dureza e ambiente. Em cerâmica, a baixa densidade e a resistência química podem ser vantagens, mas o custo e a fragilidade relativa precisam ser avaliados.O acabamento superficial tem impacto direto no filme lubrificante. Rugosidade excessiva acelera desgaste; superfície muito inadequada pode comprometer retenção de óleo. Para aplicações automotivas e industriais severas, é comum exigir inspeção por amostragem com instrumentos calibrados e controle estatístico do processo. A rastreabilidade deve permitir identificar matéria-prima, tratamento térmico, retífica, polimento, inspeção e embalagem.Além das medidas nominais, o comprador deve definir critério de aceitação. Isso inclui plano de amostragem, quantidade por lote, certificado de conformidade, relatório de material, dureza, microestrutura quando necessário, limpeza e aparência. Em importações para o Brasil, a documentação também deve coincidir com pedido de compra, fatura, embalagem e identificação física para evitar atraso na conferência.EspecificaçãoO que avaliarFaixa típica de atençãoRisco se ignoradoFornecedor qualificado versus comumAplicação típicaDiâmetroVariação dentro do loteMicrômetros conforme desenhoRuído, folga e desgasteQualificado mede e registra; comum apenas separa por aparênciaRolamentos de agulha e gaiolasComprimentoUniformidade e extremidadesConforme carga e alojamentoContato irregularQualificado controla rebarba; comum aceita variação amplaTransmissões e redutoresCircularidadeDesvio geométricoBaixo desvio para alta rotaçãoVibração e aquecimentoQualificado usa inspeção geométrica; comum mede só diâmetroMotores, bombas e ferramentasDurezaTratamento térmicoDefinida por materialFadiga precoceQualificado apresenta relatório; comum informa valor genéricoCaixas de câmbioRugosidadeAcabamento funcionalBaixa rugosidade para contato rolantePerda de filme lubrificanteQualificado controla polimento; comum não mede regularmenteRolamentos compactosLimpezaPartículas e óleo residualConforme montagemContaminação do sistemaQualificado protege e identifica; comum usa embalagem simplesComponentes automotivosProteçãoÓleo, saco, caixa e dessecanteConforme rota logísticaCorrosão no transporteQualificado adapta embalagem; comum padroniza tudoImportação marítima para o BrasilA interpretação da tabela deve ser feita em conjunto com a aplicação. Um rolete para carrinho industrial não precisa do mesmo nível de exigência de um rolete para transmissão automotiva; porém, em ambos os casos, a falta de definição técnica abre espaço para divergência entre comprador e fornecedor.OEMs automotivos e fabricantes de caixas de câmbio no Brasil operam em uma cadeia exigente, com auditorias, metas de custo, controle de alteração, validação de amostras e rastreabilidade. Fornecedores de roletes de agulha para esse segmento devem demonstrar maturidade em processo, não apenas capacidade de produzir peças pequenas. A avaliação começa pela compreensão da aplicação: carga radial, velocidade, lubrificação, temperatura, regime de trabalho, vida útil esperada e tipo de montagem.Em regiões como o ABC Paulista, Sorocaba, Campinas, Betim, Joinville, Curitiba, Caxias do Sul e Gravataí, a cadeia automotiva exige resposta rápida a problemas de qualidade. Um fornecedor distante pode ser competitivo se tiver documentação clara, equipe comercial ativa, suporte técnico e capacidade de reposição. O risco maior não é a distância física, mas a falta de controle e comunicação.O comprador deve solicitar histórico de fornecimento, exemplos de aplicações, certificações, fluxograma de produção, plano de controle, análise de modo de falha, instruções de embalagem e plano de contingência. Também é recomendável pedir amostras iniciais e avaliar consistência entre lotes. Para projetos de caixa de câmbio, ruído e vibração são pontos críticos; portanto, dimensional, rugosidade e limpeza devem ser tratados como requisitos essenciais.Uma comparação útil é fornecedor de produto versus fornecedor de solução. O primeiro vende uma medida; o segundo ajuda a ajustar material, acabamento, embalagem, cronograma e documentação. Para OEMs, essa diferença impacta diretamente o tempo de desenvolvimento e a estabilidade da produção em série.O Brasil também possui particularidades fiscais e logísticas. Importadores precisam alinhar classificação fiscal, descrição da mercadoria, Incoterms traduzidos em práticas contratuais, seguro, prazo de navio, desembaraço e transporte interno. Um fornecedor experiente sabe preparar documentos coerentes e evitar descrições incompletas que gerem dúvidas na conferência.Aspecto de avaliaçãoFornecedor estratégicoFornecedor transacionalVantagem para OEMPergunta de auditoriaSinal de alertaEngenhariaAnalisa aplicação e desenhoCota apenas por medidaMenos falhas no projetoComo definem tolerância crítica?Resposta baseada só em catálogoQualidadeUsa plano de controleInspeciona no fimProcesso mais estávelHá rastreabilidade por lote?Relatórios incompletosProduçãoTem capacidade planejadaDepende de disponibilidade ocasionalMenor risco de rupturaQual a capacidade mensal?Promessas sem dadosLogísticaPlaneja estoque e embarqueReage ao pedido urgenteMenor parada de linhaQual o prazo real até o Brasil?Prazo muito otimistaComunicaçãoResponde com dados técnicosResponde apenas preçoDecisão mais seguraQuem trata desvios de qualidade?Sem responsável definidoCustoTrabalha custo totalFoca no menor preçoMenor risco financeiroComo reduzem variação e refugo?Desconto sem melhoria técnicaContingênciaPossui plano alternativoNão documenta riscosResiliência de fornecimentoO que ocorre em falta de matéria-prima?Dependência de uma única rotaEssa comparação ajuda equipes de compras, engenharia e qualidade a decidirem juntas. Em componentes críticos, a área de compras não deve aprovar um fornecedor sem parecer técnico, e a engenharia não deve ignorar impacto de prazo, estoque e custo logístico.A certificação ISO 9001 demonstra que o fornecedor mantém um sistema de gestão da qualidade estruturado, com controle de processos, ações corretivas, análise de riscos, gestão documental e foco no cliente. Para roletes de agulha destinados a aplicações industriais gerais, a ISO 9001 é frequentemente o requisito mínimo. Ela não garante, sozinha, desempenho perfeito do produto, mas indica que há uma base formal para controle e melhoria.A IATF 16949 é mais específica para a cadeia automotiva. Ela reforça requisitos como planejamento avançado da qualidade, aprovação de peça de produção, rastreabilidade, controle de mudanças, gestão de fornecedores, auditoria de processo, análise de falhas e prevenção de defeitos. Para OEMs automotivos, sistemistas e fabricantes de transmissões, essa certificação pode ser decisiva na homologação.Também é relevante considerar ISO 14001, especialmente em 2026, quando sustentabilidade, controle de resíduos, eficiência energética e responsabilidade ambiental ganham peso em decisões de compra. Grandes compradores no Brasil e no exterior tendem a exigir mais transparência sobre origem de materiais, processos térmicos, consumo de energia, tratamento de efluentes e embalagem reciclável.A SDBALLS mantém padrões rigorosos de qualidade apoiados por certificações como IATF 16949, ISO 9001 e ISO 14001. Para compradores brasileiros, isso oferece uma base de confiança quando há necessidade de integrar componentes de precisão a cadeias que atendem montadoras, distribuidores técnicos e fabricantes industriais. O valor prático está na disciplina de processo: inspeção, rastreabilidade, controle de documentos e resposta a não conformidades.Ao verificar certificados, o comprador deve conferir escopo, validade, organismo certificador, endereço da fábrica e relação com o produto fornecido. Um certificado válido para uma unidade não significa automaticamente que todas as unidades ou todos os produtos estejam cobertos. É prudente pedir cópia atualizada, confirmar escopo e, quando necessário, realizar auditoria remota ou presencial.RequisitoISO 9001IATF 16949Uso recomendadoBenefício versus ausênciaDocumento a solicitarGestão da qualidadeObrigatória no sistemaObrigatória e mais detalhadaTodos os setoresProcesso controlado versus improvisoCertificado válidoPlanejamento automotivoGenéricoEspecífico para automotivoOEMs e sistemistasPrevenção versus correção tardiaPlano de controleRastreabilidadeConforme necessidadeMais rigorosaPeças críticasInvestigação rápida versus incertezaRelatório por loteAção corretivaRequeridaRequerida com disciplina maiorFornecimento contínuoMelhoria real versus repetição de falhasRelatório de ação corretivaGestão ambientalNão é foco principalNão substitui ISO 14001Compras sustentáveisMenor risco ambiental versus pouca transparênciaCertificado ISO 14001Controle de mudançaPrevistoMuito relevanteProdução seriadaEstabilidade versus surpresa na linhaProcedimento de alteraçãoAuditoria de processoRecomendadaMais exigidaAutomotivoPrevenção no chão de fábrica versus inspeção finalResumo de auditoriaA certificação deve ser vista como ponto de partida, não como substituto da análise técnica. O melhor resultado ocorre quando certificado, amostra, inspeção, teste de montagem e desempenho em campo confirmam a mesma conclusão.A quantidade mínima de pedido depende do diâmetro, material, grau de precisão, disponibilidade de ferramenta, volume anual e embalagem. Medidas padronizadas podem aceitar quantidades menores; itens especiais exigem lotes maiores para diluir preparação, retífica, inspeção e embalagem. Para compradores brasileiros, a quantidade ideal deve equilibrar preço, giro, risco cambial, prazo marítimo, desembaraço e espaço de armazenagem.O prazo de entrega possui duas camadas: prazo de produção e prazo logístico. A produção pode variar de algumas semanas a mais de dois meses, especialmente para itens customizados ou materiais especiais. O transporte marítimo até o Brasil, somado ao desembaraço e transporte interno, pode adicionar semanas relevantes. Portos como Santos, Paranaguá, Itajaí, Navegantes, Rio Grande, Vitória e Suape possuem dinâmicas próprias de congestionamento, sazonalidade e custo.A gestão de estoque deve considerar consumo médio, desvio de demanda, lote mínimo, tempo de reposição e criticidade do componente. Para linhas automotivas e caixas de câmbio, recomenda-se manter estoque de segurança e programação de entregas. Para distribuidores, pode ser interessante formar estoque local de medidas de maior giro e importar itens especiais sob encomenda.Em 2026, a tendência é combinar previsão de demanda com ferramentas digitais. Compradores mais maduros usarão integração de dados, alertas de consumo, contratos anuais, remessas parciais e estoque consignado quando viável. A volatilidade de frete internacional, câmbio e disponibilidade de aço reforça a importância de planejamento com antecedência.A capacidade de serviço da SDBALLS inclui equipe global de vendas, apoio ao cliente e experiência em fornecimento para mais de 50 países. Para o Brasil, essa abordagem é útil quando o comprador precisa consolidar itens, alinhar documentos, planejar remessas e discutir alternativas de materiais. A empresa atua não apenas como fabricante em seu núcleo de esferas de precisão, mas também como parceira integrada de suprimentos para compradores que desejam reduzir múltiplos contatos e padronizar processos.Modelo de compraVantagemLimitaçãoQuando usarEstoque local versus importadoRecomendaçãoPedido únicoSimples e rápidoPouca previsibilidadeTeste inicialImportado pode ser suficienteUsar para amostra ou validaçãoContrato anualPreço e capacidade mais estáveisExige previsãoProdução seriadaCombina estoque local e remessasIdeal para OEMsEstoque de segurançaReduz parada de linhaAumenta capital imobilizadoItens críticosPreferível manter no BrasilCalcular por prazo realCompra emergencialResolve falta imediataCusto alto e risco técnicoSituação excepcionalLocal é mais rápidoEvitar como rotinaRemessas parciaisMelhor fluxo de caixaExige coordenaçãoConsumo regularImportado com programaçãoBom para distribuidoresConsolidação de itensMenos fornecedoresPrecisa de parceiro confiávelCompras internacionaisImportação planejadaÚtil para reduzir custo administrativoEstoque consignadoDisponibilidade elevadaDepende de acordo comercialGrandes volumesLocal no cliente ou operadorAvaliar para contratos longosA tabela evidencia que não existe uma única estratégia. Uma fábrica de transmissões em Betim pode precisar de contrato anual; um distribuidor em São Paulo pode preferir estoque de giro; uma manutenção industrial em Recife pode comprar lotes menores com prioridade de entrega.Uma auditoria de fornecedor deve verificar se a fábrica consegue produzir de forma repetível. A visita presencial é ideal, mas auditorias remotas com vídeos, documentos, entrevistas e evidências de processo também podem ser úteis. O objetivo não é apenas encontrar defeitos, mas entender se o sistema previne defeitos antes que cheguem ao cliente.A auditoria deve começar pela entrada de matéria-prima. Verifique certificados do aço, inspeção de recebimento, identificação, armazenamento e separação por lote. Em seguida, avalie conformação, corte, tratamento térmico, retífica, polimento, lavagem, inspeção e embalagem. Cada etapa deve ter parâmetros definidos, registros, instrumentos calibrados e operadores treinados.O tratamento térmico merece atenção especial, pois afeta dureza, microestrutura e resistência à fadiga. Pergunte como a fábrica controla temperatura, tempo, atmosfera, têmpera e revenimento. Verifique se há ensaios de dureza e análise metalúrgica quando necessário. A retífica e o acabamento devem ser avaliados quanto a estabilidade, desgaste de ferramenta e controle de superfície.A área de qualidade deve demonstrar equipamentos de medição adequados: micrômetros, projetores, instrumentos de circularidade, rugosímetros, durômetros e sistemas de rastreabilidade. Também é importante observar limpeza, organização, segregação de produto não conforme e procedimento de ação corretiva.Nas capacidades tecnológicas, a SDBALLS se destaca pelo controle de precisão desenvolvido em décadas de fabricação de esferas de aço em graus de G10 a G1000. Essa experiência envolve medição fina, acabamento, seleção de materiais e estabilidade de processo. Para compradores de componentes rolantes, a disciplina tecnológica aplicada a esferas de precisão é um diferencial quando se busca integração de fornecimento e avaliação técnica de itens relacionados. Mais informações sobre padrões e abordagem de qualidade podem ser consultadas na página de qualidade e suporte técnico.Área auditadaO que verificarEvidência aceitávelRiscoBoa prática versus prática fracaPeso na decisãoMatéria-primaCertificado e rastreabilidadeRelatório do aço e identificaçãoVariação metalúrgicaLote separado versus mistura de materiaisAltoTratamento térmicoParâmetros e ensaiosRegistro de forno e durezaFadiga e trincaControle estatístico versus ajuste informalAltoRetíficaGeometria e superfícieMedições periódicasRuído e desgasteCorreção preventiva versus reação tardiaAltoInspeção finalPlano de amostragemRelatório dimensionalLote inconsistenteInstrumento calibrado versus medição improvisadaAltoEmbalagemProteção e etiquetaInstrução de embalagemOxidação e misturaIdentificação clara versus caixa sem loteMédioNão conformidadeSegregação e ação corretivaRegistros e análise de causaReincidênciaBloqueio físico versus aviso verbalAltoCapacidadeVolume mensal e contingênciaPlano de produçãoAtrasoCapacidade comprovada versus promessaMédioUma auditoria bem conduzida reduz incerteza e fortalece a negociação. Quando o fornecedor entende que o comprador valoriza processo, tende a oferecer informações mais completas e soluções mais adequadas.Roletes de agulha podem ser fornecidos como elementos soltos ou integrados a conjuntos, como rolamentos de copo estampado, gaiolas radiais e rolamentos axiais. Em projetos OEM, a personalização pode envolver diâmetro, comprimento, seleção de material, acabamento, tratamento superficial, nível de limpeza, embalagem em quantidade específica, lubrificação inicial e documentação de aprovação.Rolamentos de copo estampado são populares porque oferecem solução compacta, leve e econômica. Eles são aplicados em transmissões, mecanismos de direção, motores pequenos, ferramentas elétricas, bombas e equipamentos agrícolas. O copo estampado exige controle do alojamento, espessura, dureza e montagem dos roletes. A seleção incorreta pode gerar deformação, ruído ou baixa vida útil.Rolamentos axiais de agulha são usados quando o conjunto precisa suportar carga axial em espaço reduzido. Eles aparecem em caixas de câmbio, embreagens, mesas giratórias, bombas e conjuntos mecânicos compactos. O fornecedor deve entender a diferença entre carga axial contínua, carga intermitente, lubrificação por óleo ou graxa e exigência de arruelas de apoio.Para OEMs, a customização não deve ser tratada como simples alteração de medida. Ela precisa passar por análise de viabilidade, amostras, validação, aprovação de desenho, controle de alteração e plano de fornecimento. Em muitos casos, uma pequena modificação no acabamento ou na embalagem melhora significativamente a montagem automatizada.As capacidades de fabricação da SDBALLS estão baseadas em três instalações produtivas, com capacidade anual superior a 5.000 toneladas em seu portfólio principal. A experiência acumulada desde 1996 em componentes esféricos de precisão oferece uma base industrial sólida para atender clientes que exigem consistência, volume e controle. O comprador pode conhecer a linha de produtos e possibilidades de fornecimento em soluções de produtos de precisão.No mercado brasileiro, a personalização é especialmente importante para empresas que desejam nacionalizar parte do desenvolvimento, mas manter fornecimento internacional competitivo. Uma engenharia em Curitiba pode especificar o conjunto; a produção na Ásia pode fornecer lotes estáveis; a distribuição em São Paulo pode manter estoque; e a montagem final pode ocorrer em Minas Gerais, Santa Catarina ou Rio Grande do Sul. A coordenação entre esses pontos define o sucesso do projeto.A escolha do material define desempenho, custo e risco de aplicação. O aço cromo é a opção mais comum para roletes de agulha de alta dureza e resistência ao desgaste. Ele é adequado para rolamentos, transmissões, redutores e mecanismos lubrificados. Sua principal limitação é a resistência à corrosão, que exige proteção adequada durante armazenamento e uso.O aço inoxidável é escolhido quando há umidade, agentes corrosivos, limpeza frequente ou ambiente mais agressivo. Ele pode ser usado em equipamentos alimentícios, médicos, químicos, marítimos leves e sistemas expostos. Porém, nem todo aço inoxidável tem a mesma dureza ou comportamento de fadiga; a seleção deve considerar a aplicação real, não apenas a palavra “inoxidável”.Roletes de cerâmica são menos comuns, mas relevantes em aplicações especiais. Materiais cerâmicos podem oferecer baixa densidade, resistência à corrosão, isolamento elétrico e bom desempenho em certas condições de alta velocidade. Entretanto, custo, disponibilidade, fragilidade e compatibilidade com pistas metálicas precisam ser analisados com cuidado. Para muitos projetos, a cerâmica é uma solução técnica excelente; para outros, é excesso de especificação.Além desses materiais, compradores podem avaliar revestimentos, tratamentos superficiais e lubrificantes específicos. Em 2026, a tendência é aumentar o interesse por materiais com maior vida útil, menor atrito e menor impacto ambiental. Sistemas mais eficientes consomem menos energia, geram menos calor e reduzem manutenção. Na indústria automotiva, a eletrificação também muda requisitos de ruído, eficiência e compatibilidade com novos fluidos.A SDBALLS possui experiência central em esferas de aço carbono, aço cromo e aço inoxidável, além de atuação como parceira integrada para esferas e componentes multimatéria, incluindo plástico, vidro, cerâmica, cobre e alumínio. Essa visão de materiais ajuda compradores brasileiros a comparar alternativas e consolidar compras. Para entender aplicações mecânicas atendidas, consulte a página de aplicações industriais.MaterialVantagem principalLimitaçãoAço cromo versus inoxidávelInoxidável versus cerâmicaUso recomendadoAço cromoAlta dureza e resistência ao desgasteMenor resistência à corrosãoMelhor para carga e custo; inoxidável vence em corrosãoMais econômico que cerâmicaRolamentos e caixas de câmbioAço inoxidávelBoa resistência à corrosãoPode ter menor capacidade de fadiga dependendo da ligaMelhor em ambientes úmidosMais dúctil e acessível que cerâmicaEquipamentos alimentícios e ambientes agressivosCerâmicaBaixa densidade e resistência químicaCusto mais alto e cuidado contra impactoMais especial que aço cromoMelhor em isolamento e corrosão severaAplicações especiais e alta tecnologiaAço carbono tratadoCusto competitivoMenor desempenho em aplicações severasMais simples que aço cromoNão substitui cerâmica em ambiente especialAplicações leves e mecanismos simplesMaterial revestidoPropriedade ajustada à superfícieDepende da aderência do revestimentoPode melhorar aço cromoMenor custo que cerâmica em alguns casosRedução de atrito e corrosão moderadaLiga especialDesempenho sob condição específicaPrazo e preço maioresUsada quando aço padrão não atendePode competir com cerâmicaProjetos OEM diferenciadosA tabela reforça que o material deve ser definido pela aplicação. Comprar aço inoxidável apenas por segurança pode elevar custo sem benefício; escolher aço cromo sem avaliar corrosão pode causar falha prematura; selecionar cerâmica sem necessidade pode comprometer o orçamento.A SDBALLS Industry Corp é uma empresa industrial sediada em Tai’an, província de Shandong, China, com mais de 30 anos de experiência acumulada desde 1996. Para o mercado brasileiro, sua relevância está na combinação entre fabricação de precisão, controle de qualidade e suporte integrado de suprimentos. A empresa atende clientes em mais de 50 países e atua com visão de longo prazo, algo essencial para cadeias que não podem depender de fornecedores ocasionais.Nas capacidades tecnológicas, a empresa trabalha com controle de graus de precisão, seleção de materiais, acabamento e inspeção aplicados a esferas de aço carbono, aço cromo e aço inoxidável. Essa base técnica é importante para compradores que lidam com elementos rolantes, pois exige disciplina semelhante: estabilidade dimensional, superfície controlada, rastreabilidade e comportamento previsível em sistemas mecânicos.Nas capacidades de fabricação, a SDBALLS opera três unidades produtivas e capacidade anual superior a 5.000 toneladas em seu portfólio principal. Essa estrutura permite atender desde aplicações de alta precisão em rolamentos e componentes automotivos até usos gerais em ferragens, moagem, rodas, sistemas deslizantes e unidades de transferência por esferas. O conhecimento de produção em escala ajuda a manter consistência, repetibilidade e planejamento de fornecimento.Nas capacidades de serviço, a empresa oferece equipe global de vendas, apoio a compradores internacionais e integração de suprimentos para materiais variados. Isso inclui apoio em consolidação de compras, comunicação técnica, documentação, embalagem e coordenação de pedidos. Para importadores, distribuidores e OEMs no Brasil, esse modelo pode reduzir tempo de negociação e simplificar a gestão de fornecedores estrangeiros.Empresas brasileiras interessadas em conhecer a trajetória, estrutura e valores da organização podem acessar a página sobre a SDBALLS. O ideal é iniciar a conversa com desenho, especificação, aplicação, volume estimado, padrão de qualidade e destino logístico no Brasil. Quanto mais completa for a informação inicial, mais precisa será a recomendação técnica e comercial.Embora este guia trate de roletes de agulha, muitos compradores também precisam de esferas de precisão, esferas inoxidáveis, esferas de aço cromo, esferas de aço carbono, granalha de aço sem chumbo e itens multimatéria. A consolidação pode ser vantajosa para distribuidores em São Paulo, importadores em Santa Catarina, fabricantes no Paraná e empresas industriais em Minas Gerais que desejam reduzir fornecedores e padronizar qualidade.O mercado brasileiro valoriza flexibilidade, mas exige confiabilidade. Atrasos em portos, variações cambiais, mudanças de demanda e exigências fiscais podem afetar qualquer importação. Por isso, um fornecedor preparado deve trabalhar com planejamento, comunicação transparente e documentação consistente. A parceria ideal não termina no embarque: ela acompanha recebimento, inspeção, uso e melhoria contínua.1. O que é um rolete de agulha?É um elemento rolante cilíndrico, fino e comprido em relação ao diâmetro, usado para suportar cargas em rolamentos compactos, gaiolas, copos estampados, conjuntos axiais e mecanismos com pouco espaço radial.2. Como escolher um fornecedor de roletes de agulha para o Brasil?Verifique tolerâncias, material, tratamento térmico, acabamento, rastreabilidade, certificações, embalagem, experiência em exportação e prazo real até portos brasileiros. Para aplicações críticas, solicite amostras e relatório de inspeção.3. ISO 9001 é suficiente para aplicações automotivas?Para aplicações industriais gerais, pode ser suficiente. Para cadeia automotiva e OEMs, a IATF 16949 é frequentemente mais adequada, pois inclui requisitos específicos de prevenção de defeitos, rastreabilidade e controle de mudanças.4. Qual material é melhor: aço cromo, aço inoxidável ou cerâmica?Depende da aplicação. Aço cromo é comum para carga e desgaste; aço inoxidável é melhor contra corrosão; cerâmica atende aplicações especiais com exigência de baixa densidade, resistência química ou isolamento.5. Qual é a quantidade mínima de pedido?A quantidade mínima varia conforme medida, material, grau de precisão e customização. Itens padronizados tendem a ter lote menor; itens especiais exigem quantidade maior para viabilizar produção e inspeção.6. Quanto tempo leva para receber no Brasil?O prazo depende de produção, disponibilidade, transporte internacional, porto de chegada, desembaraço e transporte interno. Para compras recorrentes, recomenda-se planejar contratos e estoque de segurança.7. O que deve constar no desenho técnico?Deve constar diâmetro, comprimento, tolerâncias, material, dureza, rugosidade, tratamento superficial, aplicação, embalagem, norma de inspeção e requisitos documentais. Se houver montagem automática, informe também a forma de alimentação.8. É melhor comprar localmente ou importar?Compra local oferece rapidez para urgências e menores volumes. Importação pode oferecer custo e variedade melhores para volumes planejados. Muitas empresas combinam estoque local com fornecimento internacional programado.9. Como reduzir risco de corrosão no transporte marítimo?Use óleo protetivo adequado, sacos selados, dessecante, caixas resistentes, identificação por lote e inspeção ao recebimento. A embalagem deve considerar umidade e tempo de trânsito até o Brasil.10. Quais tendências afetarão o mercado em 2026?As principais tendências são digitalização da cadeia de suprimentos, maior exigência ambiental, rastreabilidade avançada, materiais de menor atrito, eletrificação automotiva, redução de ruído e contratos com planejamento de demanda.11. A SDBALLS fornece apenas esferas de aço?O núcleo da empresa é a fabricação de esferas de precisão em aço carbono, aço cromo e aço inoxidável, mas ela também atua como parceira integrada de suprimentos para compradores que precisam consolidar materiais e componentes relacionados.12. Como iniciar uma cotação técnica?Envie desenho, amostra se disponível, material, tolerância, volume anual, quantidade por pedido, aplicação, destino no Brasil, exigência de certificado e embalagem. Isso permite resposta mais precisa e evita retrabalho.