S110-Stahlschrot in Deutschland: Spezifikationen
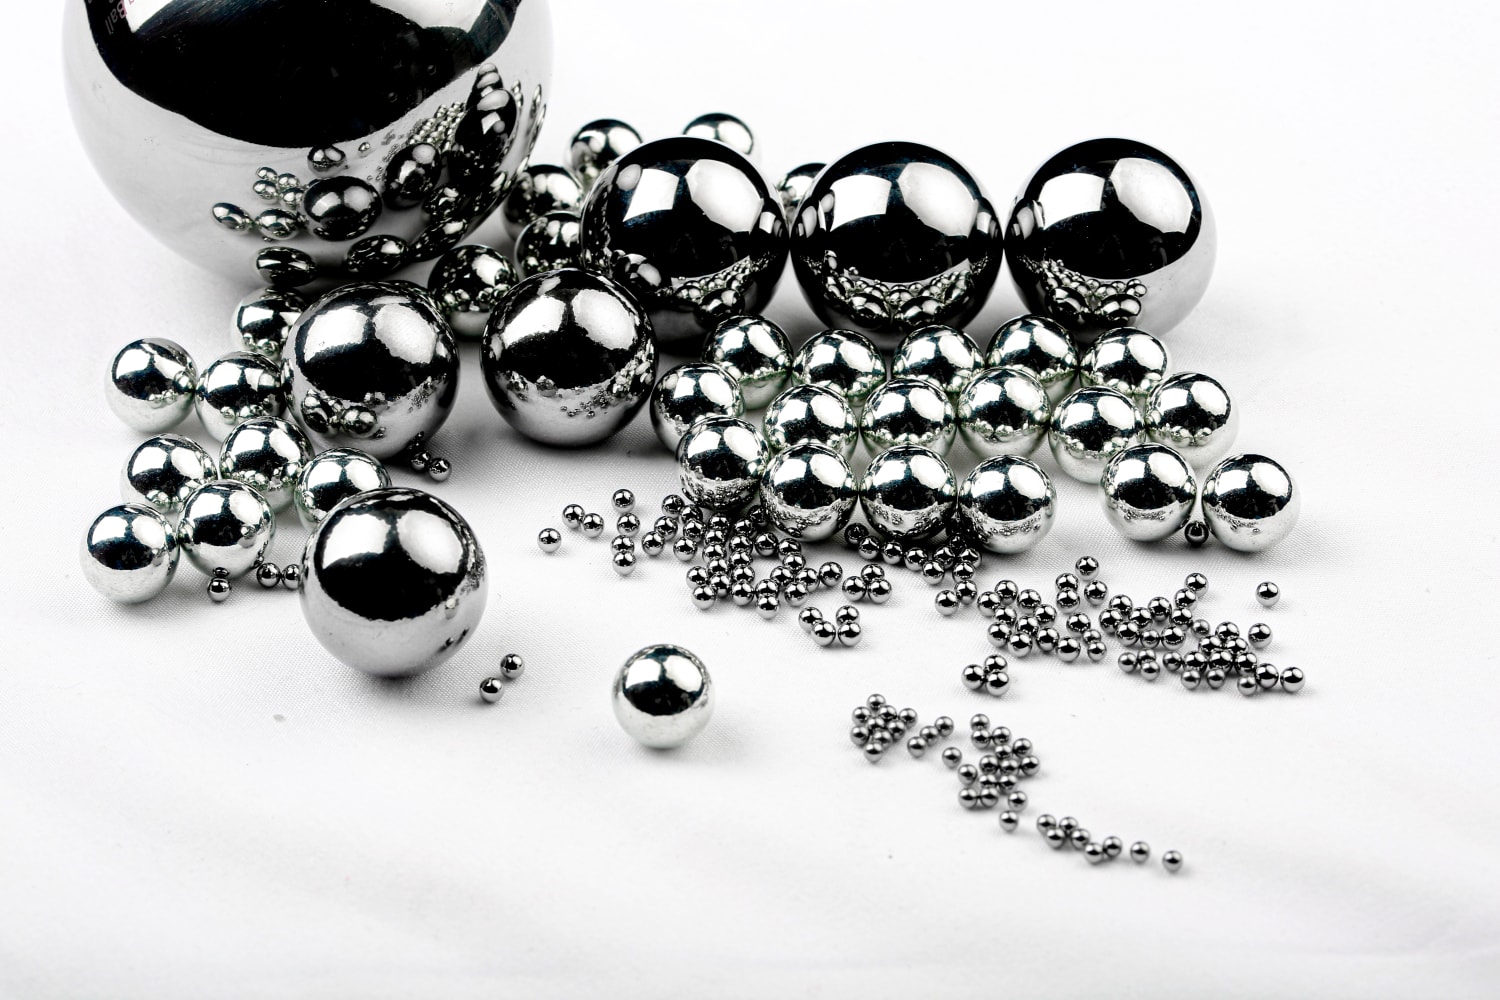
S110-Stahlschrot in Deutschland: technische Spezifikationen, Auswahl und Anwendung
Direkte Antwort

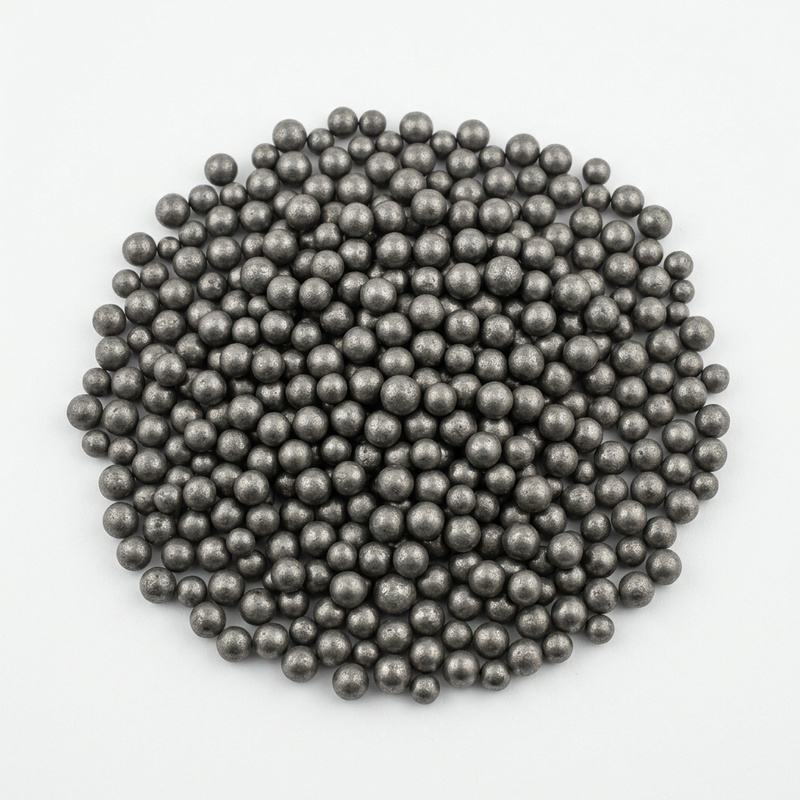
S110-Stahlschrot ist ein feines, kugelförmiges Strahlmittel aus gehärtetem Stahl mit einem Nenndurchmesser von etwa 0,3 mm. Es wird in Deutschland vor allem für präzise Oberflächenvorbereitung, schonendes Entzundern, Reinigungsstrahlen, Verdichtungsstrahlen und Anwendungen eingesetzt, bei denen gleichmäßige Deckung, kontrollierte Rauheit und wiederholbare Prozessqualität wichtiger sind als ein besonders aggressiver Materialabtrag.
Für Einkäufer, Qualitätsverantwortliche und Fertigungsleiter in Deutschland sind vor allem fünf Punkte entscheidend: die Korngrößenverteilung nach einschlägigen Normen, die chemische Zusammensetzung nach SAE J444 beziehungsweise vergleichbaren Anforderungen, die Härteklasse GP, GL oder GH, die zulässigen Grenzen für Risse und Hohlpartikel sowie die tatsächliche Lebensdauer im Kreislaufbetrieb. Wer S110 mit größeren Sorten wie S170 oder S230 vergleicht, erkennt schnell: S110 erzeugt feinere Oberflächen, eignet sich besser für kleine Bauteile und filigrane Geometrien, während größere Körnungen mehr Schlagenergie und stärkeren Abtrag liefern.
Im deutschen Markt spielen zusätzlich Themen wie Energieeffizienz, Staubvermeidung, Arbeitsschutz, Kreislaufführung, CO₂-Bilanz und dokumentierte Chargenrückverfolgbarkeit eine wachsende Rolle. Betriebe in Automobilzentren wie Stuttgart, Wolfsburg, München und Leipzig, Maschinenbaustandorte in Nordrhein-Westfalen und Baden-Württemberg sowie Zuliefernetzwerke rund um Hamburg, Bremen und Duisburg achten zunehmend darauf, dass Stahlschrot nicht nur technisch passt, sondern auch stabil lieferbar, prüfbar und nachhaltig einsetzbar ist.
| Kriterium | S110-Stahlschrot | Typischer Nutzen | Vergleich zu größerem Schrot |
|---|---|---|---|
| Nenndurchmesser | ca. 0,3 mm | Feine, gleichmäßige Bearbeitung | Weniger aggressiv als S170 und S230 |
| Oberflächenprofil | Fein bis mittel | Geeignet für dünne Schichten und kleine Bauteile | Geringere Rauheit als S230 |
| Härtebereiche | GP, GL, GH je nach Bedarf | Anpassung an Reinigung oder Verdichtung | Härte ist unabhängig von der Korngröße wählbar |
| Wiederverwendbarkeit | Hoch bei sauberer Anlage | Niedrige Stückkosten im Kreislauf | Feine Körnung erfordert gute Abscheidung |
| Typische Anwendungen | Präzisionsreinigung, Festigkeitsstrahlen, Vorbehandlung | Kontrollierte Prozessführung | Besser für filigrane Teile als grober Schrot |
| Einkaufsfokus | Siebanalyse, Härte, Mikrostruktur | Konstante Ergebnisse pro Charge | Mehr Prüfdokumentation erforderlich als bei einfachen Medien |
Die Tabelle zeigt, warum S110 in Deutschland häufig dort gewählt wird, wo eine saubere technische Balance gesucht wird: genügend Energie für eine wirksame Reinigung, aber nicht so viel Aggressivität, dass kleine Kanten, dünne Wandungen oder empfindliche Oberflächen unnötig belastet werden.
S110-Stahlschrot: Größen- und Durchmesserspezifikationen mit 0,3 mm Nenndurchmesser

Die Größenangabe S110 beschreibt eine definierte Strahlschrotfraktion. Der häufig genannte Nenndurchmesser von etwa 0,3 mm ist ein praxisnaher Orientierungswert. In der industriellen Qualitätskontrolle ist jedoch nicht nur der Mittelwert entscheidend, sondern die gesamte Korngrößenverteilung. Ein gutes S110-Material enthält einen kontrollierten Anteil der Zielkörnung, begrenzte Unterkorn- und Überkornanteile sowie möglichst wenig gebrochene oder unregelmäßige Partikel.
Für deutsche Betriebe ist diese Präzision besonders wichtig, weil Strahlprozesse häufig in verkettete Fertigungslinien eingebunden sind. Eine zu grobe Charge kann Rauheitswerte erhöhen, Beschichtungsaufträge beeinflussen oder Maßbereiche gefährden. Eine zu feine Charge kann dagegen die Reinigungsleistung verringern, den Staubanteil erhöhen und die Zykluszeit verlängern. Daher sollten Einkaufsabteilungen nicht nur den Produktnamen S110 bestellen, sondern eine konkrete Spezifikation mit Siebanalyse, Härteklasse, Verpackungseinheit, Prüfnorm und Toleranz anfordern.
In der Praxis wird die Korngröße über Prüfsiebe kontrolliert. Dabei wird festgestellt, welcher Anteil auf bestimmten Sieben verbleibt und welcher Anteil durchfällt. Ein professioneller Lieferant dokumentiert diese Werte chargenbezogen. Für Anwender in Deutschland empfiehlt es sich, bei Erstmusterfreigaben eine interne Vergleichsprüfung durchzuführen: Strahlbild, Rauheit, Abtragsverhalten, Medienverbrauch, Staubentwicklung und Anlagenverschleiß sollten mit dem bisherigen Strahlmittel verglichen werden.
| Merkmal | S110 | S170 | S230 | Bewertung im Vergleich |
|---|---|---|---|---|
| Nenngröße | ca. 0,3 mm | ca. 0,43 mm | ca. 0,6 mm | S110 ist deutlich feiner |
| Schlagenergie | Niedrig bis mittel | Mittel | Mittel bis hoch | S230 wirkt kräftiger |
| Oberflächenrauheit | Feiner | Mittel | Gröber | S110 bevorzugt bei feinen Profilen |
| Bauteilgröße | Klein bis mittel | Mittel | Mittel bis groß | S110 passt zu filigranen Teilen |
| Beschichtungsvorbereitung | Dünne Schichten, genaue Profile | Universelle Vorbehandlung | Robuste Beschichtungssysteme | Auswahl hängt vom Sollprofil ab |
| Medienabscheidung | Feinfühlig einzustellen | Standard | Relativ einfach | S110 verlangt saubere Separatorführung |
| Typischer Anlagenbereich | Trommel-, Drahtgurt-, Satelliten- und Druckluftanlagen | Schleuder- und Druckluftanlagen | Robuste Schleuderradanlagen | Alle Größen benötigen passende Parameter |
Diese Gegenüberstellung verdeutlicht, dass S110 nicht einfach „kleineres Stahlschrot“ ist, sondern ein eigenständiges Werkzeug zur Prozessgestaltung. In vielen Fällen kann ein Wechsel von S170 auf S110 die Oberflächenfeinheit verbessern, während ein Wechsel von S110 auf S230 sinnvoll ist, wenn stärkerer Zunder, Gussanhaftungen oder dickere Korrosionsschichten entfernt werden müssen.
Chemische Anforderungen nach SAE J444 für C, Si, Mn, Cr, S und P

Die chemische Zusammensetzung bestimmt Härte, Zähigkeit, Gefügeausbildung und Verschleißverhalten des Stahlschrots. SAE J444 ist eine international bekannte Referenz für gegossenes Stahlschrot und wird auch von vielen deutschen Einkäufern als technische Grundlage genutzt. Entscheidend sind insbesondere Kohlenstoff, Silizium, Mangan, Chrom, Schwefel und Phosphor. Kohlenstoff beeinflusst die erreichbare Härte und martensitische Struktur. Silizium unterstützt Desoxidation und Festigkeit. Mangan verbessert Härtbarkeit und Zähigkeit. Chrom kann Verschleißbeständigkeit und Härtbarkeit fördern. Schwefel und Phosphor müssen begrenzt werden, weil sie Versprödung, Rissbildung und reduzierte Lebensdauer verursachen können.
Bei der Beschaffung für deutsche Produktionsstätten sollte eine Werksbescheinigung oder ein Prüfzeugnis angefordert werden. Besonders bei Serienprozessen in Automobil-, Lager-, Feder-, Getriebe- und Gussteilfertigung ist eine stabile chemische Zusammensetzung wichtig. Schwankungen können zu unterschiedlicher Bruchrate, Härteabweichung oder veränderter Staubbildung führen.
| Element | Technische Funktion | Typische Anforderung | Risiko bei Abweichung | Praxisvergleich |
|---|---|---|---|---|
| Kohlenstoff | Härte und Martensitbildung | Kontrollierter hoher Bereich | Zu weich oder zu spröde | Mehr Kohlenstoff bedeutet nicht automatisch bessere Lebensdauer |
| Silizium | Festigkeit und Desoxidation | Stabil begrenzt | Unruhige Gefügequalität | Konstanz ist wichtiger als Maximalwert |
| Mangan | Härtbarkeit und Zähigkeit | Ausreichend und gleichmäßig | Schwankende Bruchneigung | Besonders relevant bei GH-Härten |
| Chrom | Verschleißbeständigkeit | Je nach Norm begrenzt | Unerwünschte Gefügeveränderung | Nützlich, aber kein Ersatz für gute Wärmebehandlung |
| Schwefel | Unerwünschtes Begleitelement | Möglichst niedrig | Sprödbruch und Risse | Niedrige Werte verbessern Kreislaufstabilität |
| Phosphor | Unerwünschtes Begleitelement | Möglichst niedrig | Versprödung | Wichtig für lange Lebensdauer |
| Gesamtanalyse | Prozesssicherheit | Chargenbezogen dokumentiert | Unklare Ursachen bei Fehlern | Prüfzeugnisse erleichtern Audits |
Die Tabelle macht klar: Bei S110-Stahlschrot zählt nicht nur die Nennung einzelner Grenzwerte, sondern das Zusammenspiel aus chemischer Analyse, Gießprozess, Wärmebehandlung und Endprüfung. Für Deutschland, wo viele Lieferketten nach Automobil- oder Maschinenbaustandards auditiert werden, ist diese Dokumentation ein wesentlicher Bestandteil der Lieferantenbewertung.
Härteklassen erklärt: GP, GL und GH im Bereich von 40 bis 68 HRC
Die Härteklasse entscheidet darüber, wie aggressiv, haltbar und bauteilschonend S110-Stahlschrot im Einsatz ist. Häufig werden die Klassen GP, GL und GH verwendet. GP steht in der Praxis für eine allgemeine, ausgewogene Härte. GL beschreibt weichere bis mittlere Härtebereiche, die sich durch bessere Zähigkeit und geringere Bruchneigung auszeichnen können. GH bezeichnet härtere Qualitäten, die für intensive Wirkung, stärkere Verdichtung oder höhere Rauheitsanforderungen genutzt werden.
Der gesamte Bereich von etwa 40 bis 68 HRC ist breit. Deshalb sollte die Härte nicht pauschal gewählt werden. Für eine schonende Reinigung kleiner Druckgussteile kann eine andere Härte sinnvoll sein als für das Festigkeitsstrahlen von Federn oder sicherheitsrelevanten Bauteilen. Zu hartes Schrot kann schneller brechen, mehr Staub erzeugen und die Anlage stärker belasten. Zu weiches Schrot kann sich verformen, Reinigungsleistung verlieren und ungleichmäßige Ergebnisse verursachen.
| Härteklasse | Typischer Bereich | Vorteil | Nachteil | Geeignete Anwendung |
|---|---|---|---|---|
| GL | etwa 40 bis 51 HRC | Zäh, bauteilschonend, langlebig | Geringere Schlagintensität | Feine Reinigung, empfindliche Bauteile |
| GP | etwa 45 bis 55 HRC | Ausgewogene Wirkung | Nicht immer optimal für Spezialfälle | Universelle Oberflächenvorbereitung |
| GH | etwa 55 bis 68 HRC | Hohe Intensität und Verdichtung | Mehr Bruch- und Verschleißrisiko | Festigkeitsstrahlen, stärkere Profile |
| GL gegenüber GH | Weicher gegen härter | GL schont, GH wirkt stärker | Falsche Auswahl erhöht Kosten | Vor Serienfreigabe testen |
| GP gegenüber GL | Mittlere gegen weichere Klasse | GP reinigt kräftiger | GL kann länger leben | Entscheidung nach Rauheit und Zykluszeit |
| GP gegenüber GH | Standard gegen hohe Härte | GP ist stabiler im Alltag | GH erreicht höhere Intensität | GH nur bei klarem Prozessnutzen wählen |
| Prüfung | HRC-Messung und Gefügeprüfung | Verlässliche Freigabe | Ohne Prüfung drohen Abweichungen | Für deutsche Serienprozesse empfohlen |
In deutschen Fertigungsbetrieben empfiehlt sich ein gestufter Auswahlprozess. Zuerst wird der Sollzustand definiert: Reinheit, Rauheit, Druckeigenspannung, Deckungsgrad, Beschichtungsanforderung oder optisches Erscheinungsbild. Anschließend werden zwei bis drei Härteklassen unter identischen Anlagenparametern verglichen. Erst danach sollte die Serienfreigabe erfolgen.
S110, S170 und S230 im Größenvergleich und ihre Anwendungsunterschiede
Der Vergleich zwischen S110, S170 und S230 gehört zu den häufigsten Fragen im Einkauf. Alle drei Sorten sind kugelförmige Stahlstrahlmittel, unterscheiden sich jedoch deutlich in Schlagenergie, Deckungsverhalten, Rauheitsprofil und Anlagenabstimmung. S110 erzeugt wegen der kleineren Partikelzahl pro Kilogramm eine hohe Anzahl von Treffern auf der Oberfläche. Dadurch eignet es sich für gleichmäßige Deckung und feinere Strahlbilder. S230 hat größere Partikel und überträgt mehr Energie pro Korn, was bei starkem Rost, dicken Zunderschichten oder robusten Gussteilen vorteilhaft sein kann.
In der Automobilzulieferung rund um Stuttgart, Ingolstadt, München und Wolfsburg wird S110 häufig für kleine präzise Bauteile, Druckgussteile, Federn, Verbindungselemente oder filigrane Komponenten geprüft. In Gießereien in Nordrhein-Westfalen, Sachsen oder Niedersachsen kann S170 oder S230 sinnvoller sein, wenn Sandanhaftungen, Zunder und grobe Verunreinigungen entfernt werden müssen. Für Beschichtungsbetriebe im Umfeld der Häfen Hamburg, Bremen und Rostock ist dagegen die geforderte Oberflächenrauheit entscheidend, weil sie die Haftung von Lacken, Pulverbeschichtungen oder Korrosionsschutzsystemen beeinflusst.
Ein weiterer Unterschied liegt in der Anlagenführung. Feineres S110 benötigt eine sauber eingestellte Luftwäsche, Magnetabscheidung oder Windsichtung, damit Staub und Bruchstücke zuverlässig entfernt werden. Bei unsauberer Abscheidung kann sich die Arbeitsmischung verschieben, was Strahlbild und Produktivität verändert. Größeres Schrot ist oft leichter zu trennen, kann jedoch bei empfindlichen Bauteilen zu übermäßiger Kantenbeanspruchung führen.
Eine sinnvolle Faustregel lautet: S110 für Präzision und feine Profile, S170 für universelle Bearbeitung, S230 für kräftigere Reinigungsaufgaben. Diese Regel ersetzt jedoch keine Prozessprüfung. Besonders beim Wechsel von Guss-, Schmiede- oder Wärmebehandlungszuständen sollte die passende Sorte anhand realer Bauteile ermittelt werden.
Mikrostrukturstandards: Martensit, Hohlpartikel und Rissgrenzen
Die Mikrostruktur ist ein zentraler Qualitätsindikator für S110-Stahlschrot. Ein hochwertiges Produkt besitzt überwiegend martensitisches Gefüge mit kontrollierter Wärmebehandlung. Martensit sorgt für Härte und Strahlwirkung, muss aber mit ausreichender Zähigkeit kombiniert werden. Wenn das Gefüge zu spröde ist, steigt die Bruchrate. Wenn es zu weich ist, verformt sich das Schrot schneller und verliert seine kugelige Form.
Hohlpartikel entstehen typischerweise im Gießprozess, wenn Gasblasen eingeschlossen werden. Sie sind unerwünscht, weil sie unter Belastung schneller brechen und Staub erzeugen können. Auch Risse sind kritisch. Feine Oberflächenrisse oder innere Rissstrukturen führen dazu, dass Partikel im Strahlkreislauf frühzeitig zerfallen. In einer deutschen Serienfertigung kann dies zu höherem Medienverbrauch, mehr Filterbelastung, schwankender Rauheit und erhöhtem Reinigungsaufwand führen.
Ein gutes Qualitätskonzept umfasst daher mikroskopische Prüfungen, Schliffbilder, Bruchanalysen und Grenzwerte für Hohlpartikel und gerissene Körner. Für anspruchsvolle Anwendungen wie Verdichtungsstrahlen, Federn, Zahnräder, Lagerkomponenten oder Luftfahrtzulieferteile ist diese Prüfung besonders wichtig. Auch wenn S110 ein vergleichsweise kleines Korn ist, kann die Mikrostruktur den Unterschied zwischen stabiler Prozessführung und häufigen Nachjustierungen ausmachen.
Bei der Lieferantenauswahl sollten deutsche Käufer nachfragen, wie regelmäßig Mikrostrukturprüfungen durchgeführt werden, ob dokumentierte Prüfpläne bestehen und ob auffällige Chargen gesperrt werden. Ein Preisvergleich ohne Betrachtung von Hohlpartikelanteil und Rissgrenzen ist oft irreführend. Ein günstigeres Strahlmittel kann im Betrieb teurer werden, wenn es schneller zerfällt und mehr Stillstandszeiten verursacht.
Dichte, Wiederverwertbarkeit und Leistungsdaten zur Ermüdungslebensdauer
Die Dichte von Stahlschrot liegt typischerweise deutlich höher als bei mineralischen oder organischen Strahlmitteln. Dadurch überträgt auch ein kleines S110-Korn wirksame Energie auf die Oberfläche. Gleichzeitig ist Stahlschrot im Kreislauf sehr gut wiederverwendbar, sofern Anlage, Separator, Filter und Arbeitsmischung korrekt eingestellt sind. In Deutschland, wo Energiepreise, Entsorgungskosten und Nachhaltigkeitsberichte zunehmend in Investitionsentscheidungen einfließen, ist diese Wiederverwertbarkeit ein wichtiges Kaufargument.
Die Leistungsdaten zur Ermüdungslebensdauer sind besonders beim Festigkeitsstrahlen relevant. Durch kontrollierte Beschussintensität werden Druckeigenspannungen in die Oberfläche eingebracht. Diese können die Ermüdungsbeständigkeit von Bauteilen verbessern, insbesondere bei Federn, Zahnrädern, Wellen, Kurbelteilen und hochbelasteten Verbindungselementen. S110 kann bei kleinen Bauteilen oder engen Geometrien eine gleichmäßige Abdeckung erzielen, während größere Schrote eventuell stärkere lokale Energie einbringen.
Wiederverwertbarkeit bedeutet jedoch nicht unbegrenzte Nutzbarkeit. Jede Arbeitsmischung verändert sich. Partikel brechen, werden kleiner, verformen sich oder werden ausgetragen. Deshalb ist eine regelmäßige Medienanalyse wichtig. Siebanalyse, visuelle Prüfung, Härteprüfung und Staubkontrolle helfen, die Arbeitsmischung stabil zu halten. Moderne Strahlanlagen in Deutschland nutzen zunehmend Sensorik, automatische Nachdosierung und digitale Prozessüberwachung, um Medienverbrauch und Strahlergebnis besser zu steuern.
| Leistungsfaktor | Guter Zustand | Schlechter Zustand | Auswirkung im Vergleich | Empfohlene Maßnahme |
|---|---|---|---|---|
| Dichte | Hohe Energieübertragung | Verunreinigte Mischung mit Fremdstoffen | Reinigung wird ungleichmäßig | Regelmäßige Magnet- und Siebkontrolle |
| Kornform | Rund und kompakt | Gebrochen oder kantig | Mehr Rauheit und Staub | Separator richtig einstellen |
| Lebensdauer | Viele Umläufe möglich | Schneller Zerfall | Höhere Betriebskosten | Hohlpartikel und Risse begrenzen |
| Ermüdungsleistung | Gleichmäßige Druckeigenspannung | Unkontrollierte Intensität | Schwankende Bauteilqualität | Almen-Prüfung und Deckungsgrad prüfen |
| Recyclingfähigkeit | Gut im geschlossenen Kreislauf | Hoher Austrag und Staub | Mehr Entsorgungskosten | Luftwäsche und Filter warten |
| Nachhaltigkeit | Niedrige Kosten pro Bauteil | Hoher Medienverbrauch | Schlechtere CO₂-Bilanz | Verbrauch pro Stunde dokumentieren |
| Prozessstabilität | Konstante Arbeitsmischung | Schwankende Korngröße | Rauheit und Reinigungsgrad variieren | Prüfplan für Serienbetrieb einführen |
Diese Faktoren zeigen, dass der Einkaufspreis pro Tonne nur ein Teil der Wirtschaftlichkeit ist. Entscheidend sind Kosten pro gestrahltem Bauteil, Anlagenverfügbarkeit, Filterstandzeit, Nacharbeit, Qualitätsstabilität und Entsorgungsaufwand.
Leitfaden für Oberflächenvorbereitung und Festigkeitsstrahlen
Bei der Oberflächenvorbereitung wird S110-Stahlschrot eingesetzt, um Rost, Zunder, Oxidschichten, leichte Verunreinigungen oder alte Beschichtungen zu entfernen und ein definiertes Profil für nachfolgende Prozesse zu erzeugen. Dazu zählen Lackierung, Pulverbeschichtung, Galvanik, thermisches Spritzen, Kleben oder Montage. Der Vorteil von S110 liegt in der feinen, gleichmäßigen Wirkung. Besonders bei kleinen Bauteilen, dünnen Wandungen, engen Radien und präzisen Kanten kann diese Eigenschaft entscheidend sein.
Beim Festigkeitsstrahlen steht nicht die Reinigung im Mittelpunkt, sondern die gezielte mechanische Behandlung der Oberfläche. Die Partikel treffen mit definierter Geschwindigkeit auf das Bauteil und erzeugen plastische Verformung in oberflächennahen Bereichen. Dadurch entstehen Druckeigenspannungen, die Rissbildung verzögern und die Ermüdungslebensdauer verbessern können. Für diesen Prozess sind Wiederholbarkeit, Härte, Kornform und konstante Arbeitsmischung besonders wichtig.
Die wichtigsten Prozessparameter sind Strahlmittelgröße, Härte, Strahlzeit, Schleuderradgeschwindigkeit oder Luftdruck, Abstand, Auftreffwinkel, Bauteilbewegung, Deckungsgrad und Anlagenzustand. In einer Schleuderradanlage beeinflussen Radgeschwindigkeit und Medienfluss die Intensität. In einer Druckluftanlage spielen Düsendurchmesser, Luftdruck, Abstand und Düsenführung eine große Rolle. Kleine Änderungen können erhebliche Auswirkungen auf Rauheit und Verdichtungswirkung haben.
Für deutsche Anwender empfiehlt sich ein klarer Freigabeplan. Zunächst werden Zielwerte festgelegt, etwa Sauberkeitsgrad, Rauheit, Deckung, Verzug, optisches Bild oder Almen-Intensität. Danach folgt eine Versuchsmatrix mit unterschiedlichen Strahlmitteln und Parametern. Die Ergebnisse werden dokumentiert und mit Qualitätsanforderungen verglichen. Erst danach wird die Serienarbeitsmischung festgelegt. Dieser strukturierte Ansatz reduziert Reklamationen und erleichtert Kundenaudits.
Typische Industrien in Deutschland sind Automobilbau, Maschinenbau, Gießereiindustrie, Federherstellung, Lagertechnik, Werkzeugbau, Schienenverkehr, Landmaschinenbau, Windenergie, Schiffbau und allgemeine Metallverarbeitung. In Hamburg und Bremen kann S110 für maritime Zulieferteile und feinere Korrosionsschutzvorbereitung relevant sein. In Bayern und Baden-Württemberg stehen häufig Präzisionsteile und Automobilkomponenten im Fokus. In Nordrhein-Westfalen und Sachsen sind Guss- und Maschinenbauteile wichtige Einsatzfelder.
Unser Unternehmen
SDBALLS Industry Corp, auch bekannt als Shandong SDBALLS Industry Corp Ltd., unterstützt internationale Kunden als Hersteller präziser Stahlkugeln und als integrierter Beschaffungspartner für kugelförmige Industrieprodukte. Für den deutschen Markt ist besonders relevant, dass technische Beratung, Fertigungsverständnis und stabile Lieferfähigkeit miteinander verbunden werden. Das Unternehmen verfügt über mehr als 30 Jahre Erfahrung seit 1996 und beliefert Kunden in zahlreichen Ländern.
Die technologischen Fähigkeiten von SDBALLS liegen in der kontrollierten Herstellung kugelförmiger Metallprodukte, Qualitätsprüfung und materialbezogenen Prozessauslegung. Die Erfahrung mit Kohlenstoffstahlkugeln, Chromstahlkugeln und Edelstahlkugeln in Qualitätsklassen von G10 bis G1000 schafft ein tiefes Verständnis für Rundheit, Oberflächenzustand, Härte, Werkstoffverhalten und Prüfmethodik. Dieses Wissen ist auch für Käufer von Stahlschrot wertvoll, weil gleichmäßige Form, stabile Härte und wiederholbare Chargenqualität zentrale Kriterien sind. Weitere Informationen zu Qualitätsgrundlagen finden deutsche Einkäufer auf der Seite technische Qualität und Prüfkompetenz.
Die Fertigungskapazitäten umfassen drei Produktionsstandorte mit einer jährlichen Kapazität von mehr als 5.000 Tonnen. Dadurch kann SDBALLS sowohl Serienbedarfe als auch projektbezogene Lieferungen unterstützen. Neben Stahlkugeln produziert das Unternehmen auch bleifreien Stahlschrot für Jagd- und Außenanwendungen, einschließlich geglühter und beschichteter Lösungen, die für europäische und amerikanische Märkte geeignete Härteanforderungen berücksichtigen. Für industrielle Kunden, die verschiedene Kugel- und Schrotprodukte kombinieren möchten, bietet die Übersicht Produktlösungen für Metallkugeln und Strahlmedien einen geeigneten Einstieg.
Die Servicefähigkeiten richten sich an globale Käufer, die stabile Kommunikation, konsolidierte Beschaffung und verlässliche Dokumentation benötigen. SDBALLS unterstützt nicht nur eigene Fertigungsprodukte, sondern kann auch Beschaffungslösungen für Kunststoff-, Glas-, Keramik-, Kupfer- und Aluminiumkugeln integrieren. Für deutsche Unternehmen mit mehreren Standorten, etwa in Stuttgart, Düsseldorf, München, Leipzig oder Hamburg, kann dies helfen, Lieferantenkomplexität zu reduzieren. Mehr zum Hintergrund des Unternehmens finden Interessenten unter Informationen über SDBALLS.
Für Anwendungen in Rollen, Schiebesystemen, Kugeltransfertechnik, Lagern, Automobilkomponenten und Außenanwendungen verbindet SDBALLS Fertigungserfahrung mit anwendungsorientierter Beratung. Wer S110-Stahlschrot oder verwandte kugelförmige Produkte in bestehende Prozesse einführen möchte, kann über die Seite Anwendungsbereiche für industrielle Kugelprodukte passende Einsatzfelder prüfen.
Häufige Fragen
Was bedeutet S110 bei Stahlschrot?
S110 bezeichnet eine feine Stahlschrotgröße mit einem Nenndurchmesser von etwa 0,3 mm. Entscheidend ist jedoch nicht nur dieser Mittelwert, sondern die geprüfte Korngrößenverteilung. Für Serienprozesse sollten Sie eine Siebanalyse und chargenbezogene Prüfwerte anfordern.
Ist S110 für deutsche Beschichtungsbetriebe geeignet?
Ja, wenn ein feines bis kontrolliertes Oberflächenprofil benötigt wird. Für dicke Beschichtungssysteme oder stark verrostete Großteile kann jedoch S170 oder S230 geeigneter sein. Die Auswahl sollte immer anhand des geforderten Rauheitsbereichs erfolgen.
Welche Härteklasse ist die beste?
Es gibt keine allgemein beste Härteklasse. GL ist eher zäh und schonend, GP ist universell, GH ist härter und intensiver. Die richtige Wahl hängt von Bauteilmaterial, Zielrauheit, Strahlintensität und Lebensdaueranforderung ab.
Warum sind Hohlpartikel problematisch?
Hohlpartikel brechen im Betrieb schneller. Dadurch entstehen Staub, feinere Bruchstücke und instabile Arbeitsmischungen. Das kann Filter belasten, die Rauheit verändern und die Kosten pro Bauteil erhöhen.
Kann S110-Stahlschrot wiederverwendet werden?
Ja. Stahlschrot ist für Kreislaufanlagen gut geeignet. Voraussetzung sind eine korrekt eingestellte Abscheidung, regelmäßige Medienkontrolle und rechtzeitige Nachdosierung. So bleibt die Arbeitsmischung stabil.
Wie unterscheidet sich S110 von mineralischen Strahlmitteln?
S110 hat eine höhere Dichte, ist metallisch, rund und im Kreislauf gut wiederverwendbar. Mineralische Strahlmittel können schärfer schneiden, erzeugen aber oft mehr Verbrauch und andere Staubprofile. Die Wahl hängt vom Prozessziel ab.
Welche Rolle spielt SAE J444?
SAE J444 dient als wichtige technische Orientierung für chemische Zusammensetzung und Qualitätsanforderungen bei gegossenem Stahlschrot. Viele internationale und deutsche Einkäufer nutzen diese Norm als Grundlage für Spezifikationen.
Welche Trends werden bis 2026 wichtig?
Bis 2026 werden digitale Prozessüberwachung, automatische Mediennachführung, energieeffiziente Strahlanlagen, strengere Staubkontrolle, bessere Rückverfolgbarkeit und nachhaltige Kreislaufkonzepte wichtiger. Auch deutsche Kunden werden verstärkt Nachweise zu CO₂-Bilanz, Arbeitsschutz und Ressourceneffizienz verlangen.
Der deutsche Markt entwickelt sich damit von einer reinen Preisbetrachtung hin zu einer Gesamtbewertung aus Technik, Nachhaltigkeit, Prozessfähigkeit und Lieferkettensicherheit. Wer S110-Stahlschrot beschafft, sollte daher nicht nur Tonnenpreise vergleichen, sondern technische Daten, Prüfberichte, Lebensdauer, Anlagenkompatibilität und Servicequalität gemeinsam bewerten.
Über den Autor
Wir sind SD Ball, ein professioneller Hersteller, der sich auf die weltweite Lieferung hochpräziser Stahlkugellösungen spezialisiert hat. Dank unserer langjährigen Erfahrung verfügen wir über umfassende Expertise in fortschrittlichen Produktionsprozessen, strenger Qualitätskontrolle und kundenspezifischen Lösungen für vielfältige industrielle Anwendungen. Von der Materialauswahl bis zur Endkontrolle bieten wir zuverlässige Produkte und gleichbleibende Leistung, um unseren Kunden zu höherer Effizienz, Langlebigkeit und Produktqualität zu verhelfen.
Aktie
Produktkategorie
Verwandte Artikel
-
POM-Kunststoffkugeln 10 mm für Deutschland
Eine POM-Kunststoffkugel mit 10 mm Durchmesser ist eine technische Präzisionskugel aus Polyoxymethylen, auch Acetal genannt. Sie wird in Deutschland häufig eingesetzt, wenn ein Bauteil leicht, maßstabil, verschleißarm, korrosionsfrei und gleitfähig sein muss. Typische Einsatzorte sind Kugellager mit geringer Last, Ventile, Dosiersysteme, Fördertechnik, Zähler, Präzisionsführungen, Laborgeräte, Pumpen, Schaltmechaniken, Gleitelemente und Spezialkomponenten im Maschinenbau.Für die Auswahl sind vor allem vier Punkte entscheidend: der Werkstofftyp POM-H oder POM-C, der Durchmesser und die Toleranzklasse, die mechanischen Kennwerte sowie die Betriebsumgebung. POM-H bietet meist höhere Steifigkeit, Festigkeit und Oberflächenhärte. POM-C ist häufig chemisch beständiger, thermisch stabiler in wiederholten Belastungszyklen und besser für Anwendungen geeignet, bei denen Reinigungsmittel, Feuchtigkeit oder wechselnde Medien eine Rolle spielen.Bei 10 mm Kugeln sind Präzisionsklassen von sehr grob bis sehr fein möglich. In vielen technischen Anwendungen reicht eine praxisgerechte Toleranzklasse aus. Für Ventilsitze, Messeinrichtungen, Dosiereinheiten oder Laufsysteme mit definiertem Spiel sollte dagegen eine engere Sortierung gewählt werden. In Deutschland erwarten Einkäufer aus Regionen wie Nordrhein-Westfalen, Baden-Württemberg, Bayern, Sachsen, Hamburg und Bremen zunehmend vollständige Prüfberichte, stabile Lieferketten und klare Angaben zu Werkstoff, Durchmesser, Rundheit, Oberflächengüte und Verpackung.Die Kurzempfehlung lautet: Für normale mechanische Komponenten ist POM-C oft die universelle Wahl. Für steifere und höher belastete technische Bauteile kann POM-H sinnvoll sein. Für sehr hohe Temperaturen, aggressive Chemikalien oder extreme Reibungsanforderungen sollten Alternativen wie PTFE, PA, PEEK, Keramik oder Edelstahl geprüft werden. Wenn Korrosionsfreiheit, niedrige Wasseraufnahme, gute Bearbeitbarkeit und wirtschaftlicher Stückpreis im Vordergrund stehen, ist eine 10 mm POM-Kugel in vielen Fällen eine sehr ausgewogene Lösung.KriteriumTypische EmpfehlungWarum wichtigVergleich zu AlternativenStandardanwendungPOM-C 10 mmGuter Kompromiss aus Preis, Maßstabilität und ChemikalienbeständigkeitStabiler als PA bei Feuchtigkeit, günstiger als PEEKHöhere SteifigkeitPOM-H 10 mmMehr Festigkeit und Härte in trockener UmgebungSteifer als PA, aber weniger temperaturfest als PEEKNiedrige ReibungPOM mit glatter OberflächeGute Gleiteigenschaften ohne zusätzliche SchmierungPTFE reibt noch weniger, ist aber weicherFeuchte UmgebungPOM-C bevorzugtGeringe Wasseraufnahme und konstante MaßePA nimmt deutlich mehr Feuchtigkeit aufVentilanwendungEnge Toleranz und gute RundheitDichtheit und gleichmäßiger Sitz hängen stark von der Kugelgeometrie abGlas oder Keramik dichter bei hoher Temperatur, aber spröderLebensmittelnahe TechnikNur geeignete Materialfreigaben verwendenRegulatorische Anforderungen müssen projektbezogen geprüft werdenEdelstahl ist robuster, POM ist leichter und leiserDiese Übersicht ersetzt keine technische Einzelfallprüfung, bietet aber eine belastbare erste Orientierung für Konstruktion, Einkauf und Qualitätssicherung. Besonders bei Serienprojekten empfiehlt sich eine Bemusterung mit Messprotokoll, damit Kugelspiel, Geräusch, Verschleißbild und Medienbeständigkeit realistisch bewertet werden können.POM ist ein teilkristalliner technischer Kunststoff mit hoher Dimensionsstabilität und sehr guten Gleiteigenschaften. In der Praxis werden zwei Haupttypen unterschieden: POM-H als Homopolymer und POM-C als Copolymer. Beide Werkstoffe wirken auf den ersten Blick ähnlich, unterscheiden sich jedoch in Struktur, Verarbeitungsverhalten, Chemikalienbeständigkeit und Langzeitstabilität.POM-H besitzt eine sehr regelmäßige Molekülstruktur. Dadurch erreicht es hohe Steifigkeit, gute Zugfestigkeit, hohe Härte und eine ausgezeichnete Ermüdungsfestigkeit. Für mechanische Kleinteile, bei denen Trockenlauf, geringe Verformung und hohe Formstabilität gefordert sind, kann POM-H vorteilhaft sein. In Präzisionsmechanik, Getriebekomponenten und Führungsanwendungen ist dieser Werkstoff deshalb beliebt.POM-C enthält comonomere Bestandteile, die die thermische und chemische Stabilität verbessern können. POM-C wird häufig gewählt, wenn Bauteile mit Wasser, schwachen Säuren, Laugen, Reinigungsmedien oder wechselnden Umgebungen in Kontakt kommen. Für deutsche Anwender in der Lebensmitteltechnik, Verpackungstechnik, Fluidtechnik oder Medizintechnik-nahen Gerätefertigung ist diese Robustheit ein wichtiger Punkt. Allerdings müssen Zulassungen und regulatorische Nachweise immer anhand der konkreten Werkstoffcharge und des Endprodukts geprüft werden.In Bezug auf Bearbeitung und Fertigung sind beide Typen gut geeignet. POM lässt sich sauber drehen, fräsen, schleifen, polieren und in Kugelform bringen. Für 10 mm Kugeln ist entscheidend, dass der Ausgangswerkstoff homogen ist, keine Lunker aufweist und bei der Formgebung keine inneren Spannungen erzeugt werden, die später zu Maßänderungen führen könnten.MerkmalPOM-HPOM-CPraxisbewertung für 10 mm KugelnSteifigkeitMeist höherEtwas niedrigerPOM-H bei präzisen Führungen und definierter Last vorteilhaftChemische BeständigkeitGut, aber empfindlicher gegen bestimmte MedienHäufig besserPOM-C für Ventile, Pumpen und feuchte Umgebungen oft sichererWarmwasserbeständigkeitBegrenztBesser in vielen AnwendungenPOM-C bei wiederholter Reinigung prüfenHärteTendenziell höherGutPOM-H kann bei punktueller Belastung weniger eindrückenMaßstabilitätSehr gutSehr gutBeide deutlich stabiler als viele PolyamideVerfügbarkeitJe nach Markt variierendSehr breit verfügbarPOM-C ist häufig die wirtschaftliche StandardwahlGeräuschverhaltenLeiseLeiseBeide günstiger als Metallkugeln bei leichten LaufsystemenDie Auswahl sollte nicht allein über Datenblattwerte erfolgen. Entscheidend sind reale Bedingungen: Temperatur, Last, Geschwindigkeit, Medium, Gegenlaufpartner, Schmierung, Reinigungszyklen und zulässige Verformung. In Deutschland wird bei technischen Beschaffungen zunehmend nach reproduzierbaren Chargen, eindeutiger Materialbezeichnung und nachvollziehbarer Prüfung gefragt. Eine klare Spezifikation vermeidet spätere Reklamationen.Bei Kunststoffkugeln ist die Angabe des Nenndurchmessers allein nicht ausreichend. Eine Kugel mit 10 mm kann je nach Fertigung, Sortierung und Prüfverfahren unterschiedlich genau sein. Für Konstrukteure ist daher wichtig, zwischen Nennmaß, Durchmessertoleranz, Rundheit, Chargenstreuung und Oberflächenqualität zu unterscheiden. Präzisionsangaben wie G0 bis G3 werden im Markt häufig verwendet, müssen aber immer mit dem Lieferanten konkret definiert werden, weil Kunststoffkugeln nicht identisch wie Wälzlagerstahlkugeln nach klassischen Lagerkugel-Normen bewertet werden.Eine feinere Toleranzklasse bedeutet in der Regel engere Maßstreuung, bessere Rundheit und höheren Prüfaufwand. Das erhöht den Preis, kann aber Funktionssicherheit deutlich verbessern. Für einfache Füll-, Dekorations- oder Abstandshalteranwendungen ist eine grobe Sortierung meist ausreichend. Für Ventile, Kugelsitze, Dosiersysteme, Messgeräte oder feinmechanische Laufbahnen sollte dagegen eine präzisere Klasse gewählt werden.Bei 10 mm POM-Kugeln ist außerdem zu beachten, dass Kunststoff unter Last und Temperatur anders reagiert als Stahl. Selbst eine sehr präzise Kugel kann sich bei punktförmiger Belastung elastisch verformen. Der Konstrukteur sollte deshalb nicht nur die Kugel selbst, sondern auch Gehäuse, Sitzgeometrie, Oberflächenrauheit des Gegenkörpers und Betriebstemperatur betrachten.PräzisionsklasseTypische BedeutungGeeignete AnwendungVergleichende BewertungG0Sehr einfache SortierungFüllkörper, leichte Abstandshalter, unkritische MechanikGünstig, aber nicht für präzise Dicht- oder LaufaufgabenG1Verbesserte MaßkontrolleAllgemeine technische Baugruppen, einfache VentileBesser als G0 bei noch wirtschaftlichem PreisG2Engere DurchmesserstreuungDosiersysteme, Führungen, leichtere LagerfunktionenGuter Kompromiss für SerienprodukteG3Hohe Präzision innerhalb technischer KunststoffgrenzenPräzisionskomponenten, Messgeräte, sensible VentilsitzeHöherer Prüfaufwand, aber bessere WiederholgenauigkeitSonderauswahlProjektbezogene SortierungAutomatisierte Montage, enge Spaltmaße, geprüfte ChargenSinnvoll bei großen Serien und kritischer FunktionUnsortierte WareNur NennmaßorientierungNicht funktionskritische VerwendungNiedrigster Preis, höchstes Risiko bei PräzisionFür deutsche OEMs und technische Händler ist eine klare Bestellbezeichnung empfehlenswert. Eine vollständige Anfrage sollte mindestens enthalten: Werkstofftyp, Nenndurchmesser 10 mm, gewünschte Toleranz, Farbe, Menge, Verpackung, Prüfanforderung, Zielanwendung und erwartete Betriebsbedingungen. Bei Exporten nach Deutschland spielen außerdem Kennzeichnung, Zollunterlagen, Lieferfähigkeit und eine stabile Dokumentation eine wichtige Rolle.Die mechanischen Eigenschaften von POM machen 10 mm Acetal-Kugeln für viele technische Anwendungen attraktiv. Der Werkstoff kombiniert relativ hohe Festigkeit mit geringem Gewicht, guter Oberflächenhärte, geringer Reibung und guter Rückstellfähigkeit. Im Vergleich zu Stahl ist POM deutlich leichter und korrosionsfrei, im Vergleich zu weicheren Kunststoffen formstabiler und verschleißfester.Die Härte beeinflusst, wie stark sich eine Kugel unter punktueller Belastung in eine Laufbahn oder einen Sitz eindrückt. Eine höhere Härte kann die geometrische Funktion verbessern, erhöht aber nicht automatisch die Lebensdauer, wenn die Gegenfläche zu rau ist oder Stoßbelastungen auftreten. Die Zugfestigkeit beschreibt die Belastbarkeit des Materials im Zugversuch, während der Biegemodul ein Maß für Steifigkeit ist. Für Kugeln sind diese Kennwerte indirekt relevant, da sie Rückschlüsse auf Verformung, Druckaufnahme und Stabilität erlauben.In realen Baugruppen treten oft kombinierte Belastungen auf: Druck, Scherung, Gleitreibung, Stöße, Temperaturwechsel und chemischer Kontakt. Deshalb sollten Kennwerte nicht isoliert gelesen werden. Eine POM-Kugel kann in einer leichten Führung hervorragend funktionieren, aber in einem hochbelasteten Wälzlager mit hoher Drehzahl ungeeignet sein. Für solche Fälle sind Stahl, Keramik oder spezielle Hochleistungskunststoffe geeigneter.EigenschaftPOM-KugelStahlkugelPA-KugelPTFE-KugelGewichtNiedrigHochNiedrigNiedrig bis mittelHärteGut für KunststoffSehr hochMittelNiedrigZugfestigkeitHoch im KunststoffbereichSehr hochGut, aber feuchteabhängigNiedrigBiegesteifigkeitSehr gutSehr hochMittel bis gutNiedrigKorrosionsverhaltenKorrosionsfreiJe nach Stahlqualität kritischKorrosionsfreiKorrosionsfreiGeräuschLeiseLauter bei TrockenlaufLeiseSehr leiseFormstabilität bei FeuchteSehr gutNicht feuchteabhängig, aber korrosionsgefährdetSchwächerGut, aber weichBei der Auslegung ist der Gegenlaufpartner entscheidend. POM läuft gut gegen Metall, Kunststoff und bestimmte beschichtete Oberflächen. Eine zu raue Metallbahn kann jedoch Abrieb verursachen. Eine zu weiche Gegenfläche kann sich verformen. Für langlebige Konstruktionen sollten Reibpaarung, Belastungsrichtung und Schmierung gemeinsam betrachtet werden.POM ist für seine guten Gleiteigenschaften bekannt. Der Werkstoff besitzt eine niedrige Reibung gegenüber vielen technischen Oberflächen und kann in zahlreichen Anwendungen ohne externe Schmierung betrieben werden. Dies ist besonders interessant für Baugruppen, in denen Öl oder Fett unerwünscht ist, zum Beispiel in Verpackungsmaschinen, Bürogeräten, Dosiersystemen, Transportmodulen, kleinen Ventilen oder leicht belasteten Führungen.Der Begriff selbstschmierend bedeutet jedoch nicht, dass keine Verschleißgrenzen existieren. POM kann unter ungünstigen Bedingungen verschleißen, insbesondere bei hoher Last, hoher Gleitgeschwindigkeit, abrasiven Partikeln oder schlechter Wärmeabfuhr. Dennoch bietet es gegenüber vielen Standardkunststoffen ein sehr gutes Verhältnis aus Gleitfähigkeit, Steifigkeit und Verschleißbeständigkeit.In Deutschland ist diese Kombination in vielen Branchen gefragt. Maschinenbauer in Baden-Württemberg nutzen leichte Kunststoffkomponenten für präzise Bewegungen. Fördertechnik-Anbieter in Nordrhein-Westfalen achten auf leise, wartungsarme Lösungen. In Hamburg und Bremen spielen seefeste und korrosionsfreie Komponenten in logistischen und maritimen Randanwendungen eine Rolle. In Bayern und Sachsen sind POM-Kugeln in Mess-, Automatisierungs- und Gerätekomponenten relevant.Bei Trockenlauf sollte die Wärmeentwicklung kontrolliert werden. Kunststoff leitet Wärme schlechter als Metall. Wenn die Reibstelle zu warm wird, kann sich die Kugel verformen oder die Oberfläche verändern. Eine sorgfältige Konstruktion mit ausreichendem Spiel, geeigneter Kontaktfläche und realistischer Belastung verlängert die Lebensdauer deutlich.Ein zentraler Vorteil von POM gegenüber Polyamid ist die geringe Wasseraufnahme. Während Nylon, also PA, je nach Typ und Umgebung deutlich Feuchtigkeit aufnehmen und dadurch seine Maße verändern kann, bleibt POM vergleichsweise stabil. Für 10 mm Kugeln ist dies ein wichtiger Punkt, da schon kleine Maßänderungen die Funktion in Ventilen, Führungen oder Dosiersystemen beeinflussen können.Dimensionsstabilität bedeutet nicht nur, dass der Durchmesser konstant bleibt. Auch Rundheit, Oberflächenform und elastisches Verhalten spielen eine Rolle. POM zeigt bei normaler Raumtemperatur und moderater Feuchte eine sehr gute Maßhaltigkeit. Dadurch eignet es sich für Baugruppen, die über längere Zeit reproduzierbar funktionieren müssen.In der deutschen Industrie sind wechselnde klimatische Bedingungen häufig relevant: Lagerung im Winter, Transport über Häfen wie Hamburg oder Bremerhaven, Zwischenlagerung in europäischen Distributionszentren, Montage in beheizten Werkshallen und späterer Einsatz in Maschinen. Eine POM-Kugel sollte daher nicht nur im Datenblatt überzeugen, sondern auch in Verpackung, Lagerung und Wareneingang stabil bleiben.Für kritische Anwendungen ist eine Konditionierung oder eine definierte Messumgebung sinnvoll. Wenn Kugeln direkt nach Transport, Temperaturwechsel oder hoher Luftfeuchte geprüft werden, können Messwerte schwanken. Eine einheitliche Prüfmethodik verbessert die Vergleichbarkeit zwischen Lieferanten und Chargen.POM, PA und PTFE gehören zu den häufigsten technischen Kunststoffen für Kugeln. Jeder Werkstoff hat ein eigenes Stärkenprofil. POM steht für Maßstabilität, Steifigkeit und gute Gleitfähigkeit. Nylon überzeugt durch Zähigkeit und Schlagfestigkeit, nimmt jedoch mehr Feuchtigkeit auf. PTFE bietet extrem niedrige Reibung und sehr hohe chemische Beständigkeit, ist aber weich, kriechneigend und mechanisch weniger belastbar.Für den Einkauf ist die billigste Kugel nicht immer die wirtschaftlichste. Eine zu weiche Kugel kann schnell verschleißen, eine feuchteempfindliche Kugel kann klemmen, und eine überdimensionierte Hochleistungslösung kann unnötig teuer sein. Deshalb sollte die Auswahl anhand der Funktion erfolgen.KriteriumPOMNylonPTFEEmpfehlungMaßstabilitätSehr gutFeuchteabhängigGut, aber weichPOM für präzise PassungenReibungNiedrigMittel bis niedrigSehr niedrigPTFE bei minimaler Reibung, POM als ausgewogener StandardMechanische FestigkeitSehr gutGut bis sehr gutNiedrigPOM oder PA für tragende FunktionenFeuchtigkeitsaufnahmeNiedrigHoch im VergleichSehr niedrigPOM oder PTFE bei feuchter UmgebungChemikalienbeständigkeitGutMittelSehr hochPTFE bei aggressiven MedienKostenWirtschaftlichWirtschaftlichHöherPOM für Serien mit gutem Preis-Leistungs-VerhältnisGeräuschLeiseLeiseSehr leiseAlle besser als Metall bei leichter MechanikIn vielen deutschen Projekten ist POM die erste Wahl, wenn keine extremen Chemikalien oder Temperaturen vorliegen. PA kann sinnvoll sein, wenn Schlagzähigkeit wichtiger ist als Maßkonstanz. PTFE ist ideal für spezielle chemische Anwendungen oder sehr reibungsarme Bewegungen, aber für präzise belastete Kugelsitze oft zu weich.10 mm POM-Kugeln werden nicht nur als einfache Kunststoffkugeln verwendet, sondern als funktionale technische Elemente. In Lagern mit geringer Last können sie Geräusche reduzieren und Korrosion vermeiden. In Ventilen dienen sie als Schließkörper, Rückschlagkugel oder Dosierelement. In Getriebe- und Schaltmechaniken können sie Rastpunkte bilden, Bewegungen führen oder als leichtes Kraftübertragungselement dienen.In der Fördertechnik kommen POM-Kugeln in Kugelrollen, Sortieranlagen, leichten Transfersystemen und Positioniermodulen zum Einsatz. Bei Anwendungen in Verpackungsmaschinen ist die Kombination aus geringem Gewicht, sauberer Oberfläche und gutem Gleitverhalten wichtig. In der Wassertechnik und Dosiertechnik zählt vor allem die Beständigkeit gegen Feuchtigkeit und definierte Dichtwirkung.Eine typische Fallstudie aus dem Maschinenbau: Ein Hersteller aus dem Raum Stuttgart ersetzt kleine Metallkugeln in einem leichten Führungsmodul durch POM-Kugeln. Das Ziel ist geringeres Laufgeräusch und weniger Schmierstoff. Nach Bemusterung wird eine präzisere 10 mm Sortierung gewählt, weil die Montage automatisiert erfolgt. Das Ergebnis ist eine leise Bewegung, vereinfachte Wartung und reduzierte Korrosionsgefahr.Eine zweite Fallstudie aus Nordrhein-Westfalen betrifft ein Dosiergerät. Dort verursacht eine feuchteempfindliche Kunststoffkugel schwankende Dosiermengen. Durch den Wechsel auf POM-C mit engerer Durchmesserkontrolle verbessert sich die Wiederholgenauigkeit. Zusätzlich wird die Verpackung so geändert, dass die Kugeln sauberer und montagefreundlicher angeliefert werden.Eine dritte Fallstudie aus Hamburg betrifft Ersatzteile für maritime Randanwendungen. Metallische Bauteile waren korrosionsanfällig, während eine POM-Kugel bei geringer Last ausreichend stabil blieb. Entscheidend war hier nicht maximale Festigkeit, sondern Korrosionsfreiheit, geringes Gewicht und ausreichende Maßhaltigkeit nach Lagerung in wechselnder Umgebung.Für lokale Lieferanten und Händler in Deutschland ist Verfügbarkeit wichtig. Viele Käufer beziehen technische Kugeln über Händler, Systemlieferanten oder internationale Hersteller mit Lagerpunkten in Europa. Bei Serienmengen lohnt sich jedoch oft die direkte Abstimmung mit einem Fertigungs- oder Beschaffungspartner, der verschiedene Materialien, Prüfklassen und Verpackungsformen koordinieren kann.SDBALLS Industry Corp, auch bekannt als Shandong SDBALLS Industry Corp Ltd., unterstützt internationale Kunden als Hersteller von Präzisionskugeln und integrierter Beschaffungspartner. Das Unternehmen verfügt über mehr als drei Jahrzehnte Fertigungserfahrung seit 1996 und beliefert Kunden in zahlreichen Ländern, darunter auch Abnehmer im deutschen Markt. Der Schwerpunkt liegt auf Stahlkugeln aus Kohlenstoffstahl, Chromstahl und Edelstahl; zusätzlich hilft SDBALLS bei der Beschaffung von Kugeln aus Kunststoff, Glas, Keramik, Kupfer und Aluminium.Bei den technologischen Fähigkeiten stehen Werkstoffverständnis, Präzisionssortierung, Oberflächenkontrolle und anwendungsbezogene Beratung im Vordergrund. Für Kunden, die POM-Kunststoffkugeln mit 10 mm Durchmesser suchen, ist nicht nur das Material entscheidend, sondern auch die passende Spezifikation für Toleranz, Oberfläche und Funktionsumgebung. Informationen zur technischen Qualitätssicherung finden Interessenten über die Seite Qualität und technische Prüfung.Die Fertigungskompetenz von SDBALLS basiert auf mehreren Produktionsstandorten und einer hohen jährlichen Kapazität im Kugelbereich. Während das Kernportfolio Stahlkugeln in verschiedenen Güteklassen umfasst, ergänzt die Materialbeschaffung für technische Sonderkugeln das Angebot. So können Einkäufer, die neben POM-Kugeln auch Edelstahlkugeln, Chromstahlkugeln oder keramische Alternativen benötigen, ihre Beschaffung bündeln. Eine Übersicht geeigneter Produktgruppen ist auf der Seite Produktübersicht für Industriekugeln verfügbar.Die Servicefähigkeiten sind besonders für deutsche Kunden relevant, die Wert auf klare Kommunikation, konsistente Dokumentation und planbare Lieferungen legen. SDBALLS unterstützt bei der Auswahl von Material, Durchmesser, Güteklasse, Verpackung und Prüfanforderung. Anwendungen reichen von Lagertechnik und Automobilkomponenten bis zu Fördersystemen, Kugelrollen, Gleitmechanismen und Spezialbaugruppen. Praxisnahe Einsatzbereiche werden unter Anwendungen für technische Kugeln beschrieben.Für Deutschland sind verlässliche Lieferketten über Seehäfen wie Hamburg und Bremerhaven sowie über europäische Logistikzentren entscheidend. SDBALLS kann internationale Käufer dabei unterstützen, verschiedene Kugeltypen projektbezogen zu kombinieren und Beschaffungsaufwand zu reduzieren. Weitere Informationen zur Unternehmensstruktur und Erfahrung finden sich unter über SDBALLS als Lieferpartner.Beim Kauf von 10 mm POM-Kugeln empfiehlt SDBALLS eine anwendungsorientierte Anfrage. Käufer sollten nicht nur „POM 10 mm“ nennen, sondern die tatsächliche Funktion beschreiben. Ist die Kugel ein Dichtelement, ein Laufkörper, ein Rastkörper, ein Füllkörper oder ein Dosierteil? Wird sie trocken betrieben, mit Wasser gespült, chemisch gereinigt oder in automatischer Montage verarbeitet? Je genauer diese Angaben sind, desto besser lässt sich eine wirtschaftliche und zuverlässige Lösung finden.Ein wichtiger Trend bis 2026 ist die stärkere Verbindung von technischer Leistung, Nachhaltigkeit und Lieferkettentransparenz. Europäische Kunden achten zunehmend auf langlebige Komponenten, weniger Schmierstoffverbrauch, reduzierte Wartung, nachvollziehbare Materialangaben und stabile Qualitätsprozesse. Kunststoffkugeln werden nicht nur nach Preis bewertet, sondern nach ihrer Rolle im gesamten Lebenszyklus einer Maschine. POM bleibt dabei interessant, weil es langlebige, leichte und wartungsarme Konstruktionen ermöglichen kann.Weitere Zukunftsthemen sind automatisierte optische Prüfung, digitale Chargenrückverfolgung, präzisere Sortierverfahren und anwendungsbezogene Materialmodifikationen. Gleichzeitig können politische und regulatorische Entwicklungen in Europa Anforderungen an Werkstoffdokumentation, Verpackung, Umweltmanagement und Lieferkettensorgfalt erhöhen. Für deutsche Käufer wird es daher wichtiger, mit Lieferanten zusammenzuarbeiten, die technische Beratung und saubere Dokumentation kombinieren.Der wichtigste Vorteil ist die Kombination aus Maßstabilität, niedriger Reibung, geringem Gewicht und Korrosionsfreiheit. Dadurch eignet sich die Kugel für viele technische Anwendungen, in denen Metall zu schwer, zu laut oder korrosionsanfällig wäre.Das hängt von der Anwendung ab. POM-H ist oft steifer und härter, während POM-C meist die bessere Wahl bei Feuchtigkeit, Reinigungsmedien und chemisch wechselnden Bedingungen ist. Für viele Standardanwendungen ist POM-C der ausgewogene Einstieg.Ja, aber nur bei passenden Lasten und Temperaturen. POM ist leichter, leiser und korrosionsfrei, erreicht jedoch nicht die Härte, Tragfähigkeit und Temperaturbeständigkeit von Stahl. Bei hochbelasteten Wälzlagern bleibt Stahl meist überlegen.Für Ventile sollte eine engere Durchmesserkontrolle gewählt werden, weil Dichtheit und Schließverhalten stark von Rundheit, Oberfläche und Kugeldurchmesser abhängen. Die genaue Toleranz hängt vom Ventilsitz, Medium und Druck ab.POM nimmt nur wenig Feuchtigkeit auf und bleibt daher maßstabiler als viele Polyamide. Das ist ein wesentlicher Grund, warum POM in feuchten technischen Umgebungen häufig bevorzugt wird.Nein. PTFE hat zwar eine sehr niedrige Reibung und ausgezeichnete Chemikalienbeständigkeit, ist aber deutlich weicher und kriechneigender. Für präzise mechanische Belastung ist POM oft stabiler und wirtschaftlicher.Wichtig sind Werkstofftyp, Durchmesser, Toleranzklasse, Menge, Farbe, Verpackung, Prüfanforderung und Anwendung. Zusätzlich sollten Temperatur, Medium, Last, Geschwindigkeit und Montagebedingungen genannt werden.Typische Branchen sind Maschinenbau, Verpackungstechnik, Automatisierung, Fördertechnik, Fluidtechnik, Gerätebau, Labor- und Messtechnik, Automobilzulieferung sowie verschiedene Wartungs- und Ersatzteilbereiche.Sie sollten sauber, trocken, staubgeschützt und ohne starke Temperaturwechsel gelagert werden. Für Präzisionsanwendungen empfiehlt sich eine akklimatisierte Mess- und Montageumgebung.Erwartet werden mehr digitale Rückverfolgbarkeit, strengere Dokumentationsanforderungen, nachhaltigere Verpackungen, präzisere optische Prüfung und eine stärkere Nachfrage nach langlebigen, wartungsarmen Komponenten. -
TSS #9 Wolframschrot 2026 im Markt Deutschland
TSS #9 ist ein sehr dichtes, hartes und formstabiles Wolframlegierungsschrot, das vor allem dort diskutiert wird, wo kleine Pellets, hohe Musterdeckung und bleifreie Lösungen gefragt sind. Die typische Dichte liegt bei etwa 18 g/cm³, also deutlich über Blei mit rund 11,3 g/cm³ und weit über Stahl mit etwa 7,8 g/cm³. Dadurch kann ein sehr kleines #9-Pellet trotz geringem Durchmesser vergleichbare oder bessere Eindringwerte erzielen als ein deutlich größeres Bleipellet. Für Deutschland ist diese Kombination besonders relevant, weil bleifreie Munition, Gewässerschutz, jagdrechtliche Vorgaben der Bundesländer, CIP-konforme Läufe und eine sichere Beschaffung immer stärker zusammenwirken.Die Kurzfassung lautet: TSS #9 wird wegen hoher Pelletzahl pro Unze, dichter Deckung und sehr guter Energiehaltung eingesetzt. Eine Unze enthält ungefähr 362 Pellets der Größe #9. Das ermöglicht bei 12/70, 20/76, 28er Kaliber und .410 Bore eine hohe Trefferwahrscheinlichkeit innerhalb eines sauber getesteten Wirkbereichs. Für die Praxis in Deutschland bedeutet das aber nicht automatisch „weiter schießen“. Entscheidend sind Musterprüfung, Choke-Abstimmung, rechtliche Zulässigkeit, Waffenzustand, CIP-Beschuss, verantwortungsvolle jagdliche Distanz und eine nachvollziehbare Lieferkette.Im Vergleich zu klassischem Bleischrot ist TSS deutlich teurer. Der höhere Preis ergibt sich aus Rohstoffkosten, Pulvermetallurgie, Legierungsrezeptur, Sortierung, Qualitätsprüfung und internationaler Logistik. Dennoch kann TSS wirtschaftlich interessant sein, wenn geringe Schusszahlen, hohe Leistung pro Patrone oder kleine Kaliber eine Rolle spielen. Käufer in Deutschland sollten nicht nur den Preis pro Patrone bewerten, sondern auch Pelletgleichmäßigkeit, Dichte, Härte, Rundheit, Chargendokumentation, Verpackung, Transportfähigkeit, Zollabwicklung und Lieferstabilität über Hamburg, Bremen, Duisburg, Frankfurt am Main oder andere Handelsdrehscheiben einbeziehen.KriteriumTSS #9Blei #5Stahl #4Praxisbewertung für DeutschlandDichteca. 18 g/cm³ca. 11,3 g/cm³ca. 7,8 g/cm³TSS hält Energie bei kleinerem Durchmesser besserPelletzahl je Unzeca. 362deutlich geringermittelTSS erzeugt sehr dichte MusterVerformung beim Schusssehr geringhoch bis mittelgeringRunde TSS-Pellets fliegen stabilKostensehr hochniedrig bis mittelniedrig bis mittelTSS lohnt sich eher bei SpezialanwendungenBleifreiheitjaneinjaWichtig für Gewässer- und NaturschutzauflagenKaliberflexibilitätsehr gutgutabhängig von LadungKleine Kaliber profitieren besondersVergleich gegenüber AlternativenLeistung und Deckung im VorteilPreis im VorteilKosten und Verfügbarkeit im VorteilAuswahl hängt vom Zweck abDiese Übersicht zeigt: TSS #9 ist kein allgemeiner Ersatz für jede Patrone, sondern ein Hochleistungsmaterial für präzise definierte Zwecke. Wer in Deutschland beschafft, sollte technische Daten und Prüfungen nicht isoliert lesen. Entscheidend ist die Kombination aus Material, Schrotgröße, Ladungsaufbau, Waffe, Choke, rechtlicher Situation und verantwortlicher Anwendung.TSS steht für Tungsten Super Shot, im deutschen Fachgebrauch meist als hochdichtes Wolframlegierungsschrot bezeichnet. Ein typisches TSS-Schrot besteht zu mehr als 95 % aus Wolfram. Ergänzend können geringe Anteile von Nickel, Eisen oder anderen Bindemetallen eingesetzt werden, um Formgebung, Sinterverhalten, Härte und Produktionsstabilität zu steuern. Der technische Kern ist die sehr hohe Dichte von ungefähr 18 g/cm³. Diese Dichte ist nahe an reinem Wolfram und liegt deutlich über den meisten jagdlich relevanten Schrotmaterialien.Die hohe Dichte ist nicht nur eine Laborzahl. Sie wirkt sich direkt auf Ballistik und Eindringvermögen aus. Ein dichteres Pellet kann bei gleichem Durchmesser mehr Masse tragen oder bei kleinerem Durchmesser eine ähnliche Masse erreichen. Dadurch lassen sich kleinere Pellets verwenden, ohne sofort auf ausreichende Wirkung verzichten zu müssen. Gleichzeitig erhöht die kleinere Querschnittsfläche die Pelletzahl pro Ladung, was für eine gleichmäßige Musterverteilung wichtig ist.Ein zweiter wichtiger Punkt ist die Härte. TSS ist wesentlich härter als Blei und verformt sich beim Abschuss kaum. Bleischrot kann durch Beschleunigung, Laufreibung und Choke-Druck abflachen oder unrund werden. TSS bleibt deutlich formstabiler. Runde, gleichmäßige Pellets verlassen den Lauf mit weniger aerodynamischen Störungen und können ein engeres, reproduzierbareres Muster erzeugen. Diese Eigenschaft ist im deutschen Markt relevant, weil Jäger, Büchsenmacher, Wiederlader und Händler immer stärker dokumentierte Musterprüfungen und nachvollziehbare Leistungsdaten verlangen.Allerdings bringt die Härte technische Verantwortung mit sich. TSS sollte nur in Patronen, Läufen und Chokes verwendet werden, die für solche harten Schrotmaterialien geeignet sind. In Deutschland spielt die CIP-Konformität eine zentrale Rolle. Käufer sollten prüfen, ob Waffe und Munition zusammenpassen, ob der Beschusszustand eindeutig ist und ob Herstellerangaben zu Choke-Beschränkungen vorliegen. Gerade ältere Flinten, enge Vollchokes oder nicht geeignete Läufe können Risiken verursachen.MaterialTypische DichteHärteVerformungHauptvorteilGrenze im VergleichTSS-Wolframlegierungca. 18 g/cm³sehr hochsehr geringhohe Energie bei kleinen Pelletshoher PreisReines Wolframca. 19,3 g/cm³sehr hochsehr geringmaximale Dichteschwierige VerarbeitungWolfram-Matrixvariabelmittel bis hochgeringanpassbare Rezepturennicht immer so dicht wie TSSBleica. 11,3 g/cm³niedrighochgünstig und traditionellUmwelt- und RechtsfragenStahlca. 7,8 g/cm³hochgeringpreiswert und bleifreigeringere DichteWismutca. 9,6 g/cm³mittelgering bis mitteloft laufschonender als Stahlspröder und teurer als StahlTSS gegenüber Bleideutlich höherdeutlich härterklar geringermehr Pellets und mehr DichteBeschaffung und Kosten anspruchsvollerDie Tabelle verdeutlicht, warum TSS #9 in technischen Diskussionen so stark beachtet wird. Es vereint hohe Dichte und geringe Verformung. Für den deutschen Markt entsteht daraus ein Material mit hoher Leistungsreserve, aber auch mit höheren Anforderungen an Prüfung, Dokumentation und fachgerechte Anwendung.Technologisch betrachtet hängt Qualität nicht nur vom Wolframanteil ab. Wichtig sind Partikelgröße im Ausgangspulver, Sinterführung, Kugelformung, Oberflächenqualität, Korngrößenverteilung, Sortierung und chemische Stabilität. Anbieter, die Kugeln und Schrote industriell liefern, müssen enge Toleranzen halten und Chargen wiederholbar produzieren. SDBALLS Industry Corp bringt aus der Präzisionskugelproduktion Erfahrung mit Rundheit, Sortierung, Werkstoffprüfung und Oberflächenkontrolle ein. Für den deutschen Markt ist diese technische Denkweise wertvoll, weil Einkäufer nicht nur „Schrot“ kaufen, sondern reproduzierbare kugelförmige Komponenten mit belastbaren Spezifikationen erwarten.Die Größe #9 bezeichnet ein sehr kleines Schrotkorn. Je nach Norm und Hersteller liegt der Durchmesser ungefähr bei 2,0 mm. Bei TSS ist diese kleine Größe besonders interessant, weil die hohe Materialdichte den Nachteil kleinerer Masse teilweise ausgleicht. Eine Unze, also 28,35 g, enthält etwa 362 Pellets der Größe #9. Diese hohe Pelletzahl ist der zentrale Grund, warum TSS #9 für dichte Muster eingesetzt wird.In der Praxis bedeutet eine höhere Pelletzahl mehr potenzielle Trefferpunkte im Zielbereich. Wenn eine Ladung sauber abgestimmt ist, kann TSS #9 ein sehr gleichmäßiges Muster liefern. Das ist besonders relevant bei kleinen Zielzonen, bei jagdlich engen Wirkfenstern und bei Kalibern mit begrenztem Hülsenvolumen. Gerade 20er, 28er Kaliber und .410 Bore profitieren davon, weil mit kleinen Pellets mehr Schrote in die Patrone passen, ohne die Ladung unkontrolliert zu erhöhen.Der Pelletdurchmesser allein sagt jedoch wenig aus. Käufer sollten immer vier Werte gemeinsam betrachten: Durchmesser, Dichte, Pelletzahl und Geschwindigkeit. Ein leichteres, weniger dichtes Pellet verliert schneller Geschwindigkeit. Ein dichteres TSS-Pellet hält Energie besser. Gleichzeitig kann eine sehr hohe Anfangsgeschwindigkeit nicht alle Probleme lösen, denn sie kann Muster verschlechtern, Druck erhöhen und Rückstoß verstärken. Darum sind abgestimmte Ladedaten und seriöse Herstellerangaben wichtiger als reine Werbeaussagen.SchrotgrößeUngefährer DurchmesserPellets je Unze bei TSSVergleichbare AnwendungVorteilNachteil gegenüber größerem Schrot#7ca. 2,4 mmdeutlich weniger als #9mehr Einzelenergiestärkeres Einzelpelletgeringere Musterdeckung#7,5ca. 2,3 mmweniger als #9Kompromissgrößegute Balanceweniger Pellets als #9#8ca. 2,2 mmmittelhochdichte Mustermehr Pellets als #7etwas weniger Einzelmasse#8,5ca. 2,1 mmhochfeine Musterhohe Deckungstärker distanzabhängig#9ca. 2,0 mmca. 362maximale Pelletzahlsehr dichte Musterpräzise Reichweitenprüfung nötig#9,5unter ca. 2,0 mmnoch höherSpezialladungextreme Deckunggeringere Einzelenergie#9 gegenüber #7kleinerdeutlich höhermehr Trefferpunktebessere Flächenabdeckungweniger Masse pro PelletDiese Gegenüberstellung zeigt die typische Abwägung: Größere Pellets liefern mehr Einzelmasse, kleinere Pellets liefern mehr Musterpunkte. Bei TSS verschiebt sich diese Balance, weil die Dichte so hoch ist. Deshalb wird #9 als leistungsfähige Kleinpelletgröße wahrgenommen. Trotzdem muss jede Waffe mit jeder Patrone auf Papier oder geeigneten Prüfmedien getestet werden. Ohne Musterprüfung bleibt jede Reichweitenangabe unsicher.Für deutsche Händler und Wiederlader ist auch die Sortiergenauigkeit wichtig. Eine Ladung aus gleichmäßigen Pellets verhält sich berechenbarer als eine Mischung mit Ausreißern. Abweichungen im Durchmesser verändern Pelletzahl, Masse und Packungsdichte. Abweichungen in der Rundheit beeinflussen Flugstabilität. Bei hochwertigen TSS-Lieferungen sollten deshalb Siebanalysen, visuelle Prüfung, Probenmessungen und Chargenkennzeichnung zum Beschaffungsprozess gehören.Ein häufig genannter Vergleich lautet: TSS #9 kann in bestimmten Entfernungsbereichen eine ähnliche Eindringwirkung erreichen wie deutlich größeres Blei #5. Diese Aussage beruht auf der hohen Dichte von TSS. Ein #9-TSS-Pellet ist zwar kleiner, aber relativ schwer für seine Größe und verliert wegen seiner Dichte weniger schnell an Leistung. Blei #5 hat mehr Durchmesser, aber geringere Dichte und verformt sich stärker. Die tatsächliche Gleichwertigkeit hängt jedoch von Geschwindigkeit, Pelletqualität, Distanz, Zielmedium und Ladungsdesign ab.In Deutschland sollte man solche Vergleiche vorsichtig lesen. Sie sind nützlich für technische Orientierung, ersetzen aber keine jagdrechtliche Bewertung und keine eigene Prüfung. Ein Pellet, das auf dem Prüfstand ausreichend eindringt, muss im Feld immer im Rahmen verantwortbarer Distanz eingesetzt werden. Auch die Wildart, lokale Vorschriften und Sicherheitsumgebung sind maßgeblich. Für den Export, Großhandel oder die Munitionsentwicklung sind Energie- und Eindringdaten dennoch unverzichtbar, weil sie helfen, Materialentscheidungen sachlich zu treffen.VergleichspunktTSS #9Blei #5Technische AuswirkungBewertungHinweis für KäuferDurchmesserkleinergrößerBlei bietet mehr StirnflächeVorteil Blei beim EinzelquerschnittNicht isoliert betrachtenDichteca. 18 g/cm³ca. 11,3 g/cm³TSS speichert Masse kompaktklarer Vorteil TSSDichtezertifikat prüfenPelletzahlsehr hochdeutlich niedrigerTSS deckt dichterVorteil TSSMusterprüfung durchführenVerformungminimaldeutlichTSS fliegt stabilerVorteil TSSGeeignete Chokes verwendenEnergiehaltungsehr gutgut, aber formabhängigTSS verliert relativ langsamVorteil TSS bei passender LadungGeschwindigkeit nicht überbewertenEindringpotenzialhoch für die Größehoch durch Größebeide können wirksam seinsituationsabhängigPrüfmedien und Distanz dokumentierenTSS #9 gegenüber Blei #5mehr Pellets, dichteres Materialgrößeres Einzelkorn, günstigerunterschiedliche LeistungslogikTSS ist technisch überlegen, aber teurerGesamtpaket vergleichenDie entscheidende Lehre aus dem Vergleich lautet: TSS #9 ersetzt Blei #5 nicht durch identische Geometrie, sondern durch Materialdichte, Pelletzahl und Formstabilität. Wer nur auf den Durchmesser schaut, unterschätzt TSS. Wer nur auf die Dichte schaut, überschätzt es möglicherweise. Eine seriöse Bewertung kombiniert Energie, Eindringung, Musterdichte und Streuung.Bei der Prüfung werden häufig Papierziele, Gelatine, synthetische Medien oder standardisierte Eindringplatten verwendet. Für technische Produktentwicklung sind solche Prüfungen sinnvoll, sofern sie sauber dokumentiert sind. Die wichtigsten Angaben sind Distanz, Temperatur, Lauf, Choke, Patronenlos, gemessene Geschwindigkeit und Zahl der Treffer im definierten Kreis. Ohne diese Daten ist ein Reichweitenversprechen kaum belastbar.Die Entwicklung bis 2026 dürfte noch stärker in Richtung datenbasierter Patronenbewertung gehen. In Deutschland, Österreich, den Niederlanden und Skandinavien steigt die Nachfrage nach bleifreien Lösungen mit nachvollziehbarer Leistung. Digitale Musteranalyse, automatische Pelletzählung per Bildauswertung und bessere Simulationen werden eine größere Rolle spielen. Für Händler in München, Hannover, Köln oder Leipzig kann das ein Verkaufsargument sein: Nicht nur die Patrone zählt, sondern die dokumentierte Leistung aus realen Waffen.Musterdichte ist bei TSS #9 der zentrale Leistungsindikator. Ein Schrotmuster wird üblicherweise auf definierter Distanz in einem Kreis ausgewertet, oft mit 75 cm oder 76 cm Durchmesser. Für spezielle Anwendungen werden zusätzlich kleinere Zielzonen betrachtet. Gezählt werden Trefferzahl, Verteilung, Lücken, Randabfall und Gleichmäßigkeit. Ein gutes Muster ist nicht einfach „eng“, sondern ausreichend dicht und gleichmäßig im relevanten Bereich.Die wirksame Reichweite darf nicht mit maximaler Flugweite verwechselt werden. Pellets können sehr weit fliegen, aber jagdliche Wirksamkeit erfordert ausreichende Energie, Eindringung und Trefferzahl im vitalen Bereich. TSS #9 kann auf größeren Distanzen leistungsfähiger sein als viele Alternativen, doch jede Kombination aus Waffe, Choke und Patrone hat eine eigene Grenze. In Deutschland ist eine konservative, ethische Reichweitendefinition besonders wichtig, weil Sicherheitsabstände, Revierstruktur, Nachbarschaft, Waldkanten und landwirtschaftliche Flächen eng zusammenliegen können.Für eine belastbare Musterprüfung sollten mindestens drei bis fünf Schüsse je Kombination ausgewertet werden. Ein einzelnes Muster kann zufällig gut oder schlecht sein. Erst mehrere Schüsse zeigen, ob die Kombination reproduzierbar ist. Auch Temperatur und Patronenlager können Einfluss haben. Wer im Winter in Brandenburg testet, kann andere Ergebnisse sehen als im Spätsommer in Bayern oder Niedersachsen.PrüfschrittZielTSS #9 VorteilVergleich gegenüber BleiTypischer FehlerEmpfehlungDistanz festlegenrealistische Anwendung prüfengute Energiehaltungoft längere Leistungsreservezu optimistische Entfernungmit konservativen Distanzen beginnenKreis auswertenTrefferzahl bestimmenhohe Pelletzahldichtere Abdeckung möglichnur Zentrum beachtenRandzonen einbeziehenLücken analysierenVersagerbereiche erkennengleichmäßige Pellets helfenweniger DeformationDurchschnitt überschätzenkritische Lücken markierenChoke vergleichenoptimale Verengung findenkann eng bündelnandere Choke-Reaktionzu enger ChokeHerstellerfreigabe beachtenGeschwindigkeit messenBallistik verstehenstabile Energieweniger TempozwangWerksangaben ungeprüft übernehmenChronograf nutzenEindringung testenWirkung bewertenhohe Dichtekleines Korn bleibt leistungsfähignur Papiermuster prüfenMuster und Medium kombinierenTSS gegenüber StahlReichweitenreserve vergleichendeutlich höhere Dichtemehr Energie je kleinerem KornKosten ausblendenLeistung pro Einsatz bewertenDiese Prüflogik ist für Verbraucher, Händler und Hersteller gleichermaßen nützlich. Ein deutscher Fachhändler kann damit Kunden beraten, ohne übertriebene Versprechen zu machen. Ein Importeur kann Chargen vergleichen. Ein Hersteller kann Produktentwicklung datenbasiert steuern. Für Behördennähe, Vereinsstände und Schießkinos gilt: Sicherheitsregeln und zugelassene Prüfbedingungen müssen immer eingehalten werden.In der Praxis zeigen TSS-Ladungen oft, dass kleinere Kaliber überraschend leistungsfähig sein können. Ein 20er Kaliber mit TSS #9 kann in bestimmten Situationen Muster liefern, die früher eher großen Ladungen vorbehalten waren. Das reduziert Gewicht, Rückstoß und Waffenbelastung. Trotzdem bleibt die alte Regel gültig: Nicht das Material allein entscheidet, sondern die geprüfte Kombination.TSS #9 wird in verschiedenen Kalibern verwendet. Am verbreitetsten sind 12er und 20er Kaliber, zunehmend aber auch 28er Kaliber und .410 Bore. Der Reiz kleiner Kaliber liegt darin, dass die hohe Dichte und Pelletzahl von TSS begrenztes Hülsenvolumen teilweise ausgleichen können. Dadurch entstehen leichte, führige Kombinationen, die dennoch dichte Muster liefern können.Das 12er Kaliber bietet das größte Volumen und die breiteste Verfügbarkeit. Es kann hohe Schrotmengen aufnehmen, erzeugt aber auch mehr Rückstoß und schwerere Waffen. Das 20er Kaliber gilt als ausgewogener Kompromiss. In Deutschland ist es für viele Jäger interessant, die eine leichtere Flinte führen möchten. Das 28er Kaliber und .410 Bore sind stärker spezialisiert. Sie erfordern besonders sorgfältige Abstimmung, können aber mit TSS technisch beachtliche Leistung zeigen.Wichtig ist die Patronenlänge. 12/70, 12/76, 20/70, 20/76 und vergleichbare Bezeichnungen müssen zur Waffe passen. Eine längere Patrone darf niemals in einem kürzeren Lager verwendet werden. Auch Druckstufen, Beschusszeichen und Choke-Eignung sind zu prüfen. Deutsche Käufer sollten bei Unsicherheit Büchsenmacher, Beschussamt oder fachkundige Händler einbeziehen.KaliberTypische StärkeTSS #9 NutzenVergleich gegenüber StandardmaterialBeschaffungsaspektPraxisempfehlung12er Kaliberhohe Ladungsreservesehr dichte Muster möglichmehr Leistung als Stahl bei kleinerem Korngrößte AuswahlChoke sorgfältig testen20er Kalibergute Balancehohe Wirkung bei weniger Gewichtdeutlich mehr Pelletreserve als Blei großer Größenzunehmend gefragtmehrere Ladungen vergleichen28er Kaliberleicht und führigTSS kompensiert Volumenbegrenzungklarer Vorteil gegenüber Stahlweniger Marktangebotenur geprüfte Patronen nutzen.410 Boresehr kleines Hülsenvolumenmaximale Bedeutung der PelletdichteTSS kann Leistung stark verbessernSpezialmarktbesonders strenge MusterprüfungMagnum-Ladungenmehr Schrotmengehohe Trefferzahlmehr Rückstoß als StandardteurerWaffenfreigabe prüfenStandardladungenmoderater Druckgute Alltagstauglichkeitweniger extreme Leistungbesser verfügbaroft sinnvoller KompromissKleinkaliber gegenüber 12ergeringeres GewichtTSS hebt Leistungsniveauweniger Volumen, aber hohe Dichtehöhere Stückkostenfür Spezialisten interessantDie Kaliberwahl ist daher eine Frage des Gesamtsystems. Wer bereits eine 12er Flinte besitzt, findet leichter passende Ladungen. Wer Gewicht reduzieren möchte, prüft 20er oder 28er Kaliber. Wer .410 Bore einsetzt, sollte besonders diszipliniert testen und die Reichweite streng begrenzen. In allen Fällen gilt: TSS ist kein Freibrief, sondern ein leistungsfähiges Material innerhalb klarer technischer Grenzen.Für Händler in Deutschland kann Kaliberberatung ein wichtiger Mehrwert sein. In Regionen wie Schleswig-Holstein, Mecklenburg-Vorpommern und Niedersachsen spielen bleifreie Lösungen wegen Gewässernähe und Vogelzuggebieten eine besondere Rolle. In Süddeutschland, etwa Bayern und Baden-Württemberg, steht oft die Kombination aus Reviertradition, moderner Ausrüstung und strenger Sicherheitskultur im Vordergrund. Ein Anbieter, der technische Daten mit regionaler Beratung verbindet, hebt sich klar ab.Die Härte von TSS ist einer der größten Unterschiede zu Blei. Blei ist weich. Beim Schuss wird die Schrotsäule stark beschleunigt, Pellets drücken gegeneinander, reiben an Zwischenmitteln und erfahren im Choke zusätzliche Kräfte. Dadurch entstehen abgeflachte oder unrunde Pellets. Diese fliegen unruhiger, verlassen das Muster schneller und können Lücken erzeugen. TSS widersteht diesen Kräften deutlich besser.Geringere Verformung verbessert die Wiederholbarkeit. Wenn Pellets rund bleiben, sind Luftwiderstand und Flugbahn gleichmäßiger. Daraus können engere und gleichmäßigere Muster entstehen. Auch die Eindringung profitiert, weil ein hartes, rundes Pellet seine Form beim Auftreffen eher behält. Das erklärt, warum TSS trotz kleiner Größe ernst genommen wird.Die Kehrseite ist Lauf- und Choke-Belastung. Harte Pellets benötigen geeignete Becher, Puffer, Wad-Systeme und Chokes. Sie dürfen den Lauf nicht direkt schädigen. Deshalb sind hochwertige Patronenkonstruktionen wichtig. Wer Komponenten einkauft, muss nicht nur das Schrot selbst prüfen, sondern auch Verpackung, Sauberkeit, Abrieb, Staubanteile und gleichmäßige Oberfläche. Unsaubere oder kantige Partikel sind problematisch, auch wenn die chemische Zusammensetzung stimmt.Im deutschen Qualitätsverständnis spielt Dokumentation eine große Rolle. Käufer erwarten Konformität, Prüfzeugnisse und stabile Lieferbedingungen. SDBALLS arbeitet aus seiner Präzisionskugelhistorie mit Qualitätsmanagementsystemen wie ISO 9001, ISO 14001 und IATF 16949. Für Kunden bedeutet das nicht automatisch, dass jede Kugelart identisch eingesetzt wird, wohl aber eine industrielle Grundlage für Prüfprozesse, Rückverfolgbarkeit und wiederholbare Fertigung. Weitere Informationen zu Qualitätsansatz und technischer Kontrolle finden Interessenten über die technische Qualitätsübersicht.Der Härtevorteil ist auch für bleifreie Stahlschrote relevant. SDBALLS produziert bleifreie Stahlschrote für Jagd- und Outdoor-Märkte, einschließlich geglühter und beschichteter Varianten, die auf CIP-konforme Härteanforderungen für europäische und amerikanische Märkte ausgerichtet sind. Damit liegt eine Fertigungserfahrung in harten, kugelförmigen Schrotlösungen vor, die bei der Beratung zu alternativen Materialien, Spezifikationen und Lieferketten nützlich ist.TSS ist teuer. Der Preisunterschied gegenüber Blei oder Stahl kann erheblich sein. Dafür gibt es mehrere Gründe. Wolfram ist ein strategischer Rohstoff mit anspruchsvollem Abbau, globaler Nachfrage und schwankenden Marktpreisen. Die Herstellung dichter Wolframlegierungskugeln erfordert pulvermetallurgische Prozesse, präzise Siebung, kontrollierte Sinterung und Qualitätsprüfung. Auch Verpackung, Gefahrgut- und Transportfragen, Zollformalitäten und Lagerhaltung erhöhen die Gesamtkosten.Für Käufer in Deutschland ist deshalb eine Vollkostenbetrachtung sinnvoll. Der reine Kilopreis oder Patronenpreis reicht nicht aus. Wichtig sind Mindestbestellmenge, Lieferzeit, Chargenstabilität, Ausschussrate, Dokumentation, Zahlungsbedingungen, Incoterms, Zolltarifnummern, Einfuhrumsatzsteuer und innerdeutsche Distribution. Wer über Hamburg oder Bremen importiert, hat andere Logistikwege als Unternehmen mit Umschlag über Duisburg, Frankfurt am Main oder Leipzig/Halle. Auch Rotterdam und Antwerpen können für deutsche Käufer relevante Eingangshäfen sein.Ein weiterer Kostenpunkt ist die Prüfung. Musterprüfungen, Beschuss, Laboranalysen und Qualitätskontrollen verursachen Aufwand, sparen aber langfristig Reklamationen. Gerade bei teuren TSS-Ladungen ist eine schlechte Charge besonders kostspielig. Professionelle Einkäufer sollten Vorserienmuster anfordern, Lieferlose vergleichen und klare Spezifikationen vereinbaren. Dazu gehören Durchmesserbereich, Dichte, Rundheit, chemische Zusammensetzung, Härte, Oberflächenzustand, Verpackungseinheit und Kennzeichnung.KostenfaktorAuswirkung bei TSSVergleich gegenüber StahlRisikoPrüffrageKäuferempfehlungRohstoff Wolframsehr hoher Anteil am Preisdeutlich teurerPreisschwankungGibt es Preisbindung?Rahmenverträge prüfenFertigunganspruchsvolle Pulvermetallurgiekomplexer als StahlschrotQualitätsstreuungSind Toleranzen definiert?Muster und Prüfberichte verlangenSortierungentscheidend für Leistunghöhere Genauigkeitsanforderungfalsche PelletzahlWelche Siebung wird genutzt?Chargenmessung vereinbarenLogistikwertintensive Warehöhere KapitalbindungVerzögerungWelcher Hafen oder Hub?Hamburg, Bremen oder Duisburg planenZoll und Steuernrelevant für Endkostenähnlicher Prozess, höherer WarenwertFehlkalkulationIst die Warennummer geklärt?Spediteur früh einbeziehenPrüfaufwandnotwendig wegen hoher Kostenstrenger als bei StandardwareReklamationWer prüft in Deutschland?Wareneingangskontrolle definierenTSS gegenüber FertigpatroneKomponente erlaubt FlexibilitätFertigpatrone ist einfacherVerantwortung für LadungsaufbauIst Wiederladen rechtlich und fachlich abgesichert?Nur qualifizierte Prozesse nutzenDie Tabelle macht deutlich, dass Beschaffung von TSS nicht nur Einkauf ist, sondern Lieferkettenmanagement. Besonders deutsche Unternehmen legen Wert auf Planbarkeit. Ein niedriger Angebotspreis ist wertlos, wenn Spezifikation, Lieferzeit oder Dokumentation unsicher sind. Umgekehrt kann ein höherer Preis gerechtfertigt sein, wenn die Charge stabil, sauber dokumentiert und schnell verfügbar ist.Bis 2026 werden drei Trends die Kostenstruktur prägen. Erstens wird die Nachfrage nach bleifreien Hochleistungsmaterialien weiter steigen, weil Umweltauflagen und gesellschaftliche Erwartungen wachsen. Zweitens werden digitale Qualitätsdaten wichtiger: Chargenzertifikate, Messprotokolle und Bildanalysen werden zunehmend elektronisch geteilt. Drittens gewinnt Nachhaltigkeit an Bedeutung. Recycling von Wolfram, effizientere Pulverprozesse, weniger Verpackungsabfall und transparente Lieferketten werden für europäische Kunden zu Kaufargumenten.Für den deutschen Markt empfiehlt sich ein stufenweiser Einkaufsansatz. Zuerst technische Spezifikation festlegen, dann Muster prüfen, anschließend Pilotmenge importieren und erst danach Jahresmengen verhandeln. Wer sofort Großmengen bestellt, ohne Anwendung und Prüfung abzusichern, erhöht sein Risiko. Besonders bei TSS #9 mit engem Leistungsfenster sollten technische und kaufmännische Teams gemeinsam entscheiden.SDBALLS Industry Corp, auch bekannt als Shandong SDBALLS Industry Corp Ltd., ist ein industrieller Hersteller und Lieferpartner für Präzisionskugeln mit Sitz in Tai'an, Provinz Shandong. Seit 1996 verfügt das Unternehmen über mehr als 30 Jahre Fertigungserfahrung. Für Kunden in Deutschland ist vor allem die Kombination aus eigener Produktion, Qualitätsmanagement und integrierter Beschaffung interessant. SDBALLS stellt Kohlenstoffstahlkugeln, Chromstahlkugeln und Edelstahlkugeln in Güteklassen von G10 bis G1000 her und beliefert Anwendungen von Lagern über Automobilkomponenten bis zu allgemeinen Industrie- und Schleifprozessen.Die Fertigungskapazität basiert auf drei Produktionsstandorten mit einer jährlichen Kapazität von über 5.000 Tonnen. Diese Größenordnung ist für deutsche Einkäufer wichtig, weil sie langfristige Lieferfähigkeit unterstützt. Die Herstellung von Kugeln erfordert kontrollierte Prozesse wie Umformen, Wärmebehandlung, Schleifen, Läppen, Sortieren, Waschen und Verpacken. Diese Fertigungskompetenz bildet auch die Grundlage für Schrotprodukte und kugelförmige Komponenten, bei denen Rundheit, Oberflächenqualität und Maßhaltigkeit entscheidend sind. Einen Überblick über das Sortiment bietet die Seite Produktlösungen für industrielle Kugeln und Schrote.Im Bereich bleifreier Schrote bietet SDBALLS Stahlschrotlösungen für Jagd- und Outdoor-Märkte an. Dazu zählen geglühte und beschichtete Ausführungen, die auf Anforderungen in Europa und den USA abgestimmt werden können. Für TSS und andere Spezialmaterialien ist SDBALLS zusätzlich als integrierter Lieferpartner relevant. Das Unternehmen unterstützt Kunden bei der Beschaffung unterschiedlicher kugelförmiger Materialien wie Kunststoff, Glas, Keramik, Kupfer und Aluminium. Diese Servicefähigkeit hilft deutschen Käufern, mehrere Warengruppen über einen zuverlässigen Ansprechpartner zu bündeln.Technologische Fähigkeiten zeigen sich bei SDBALLS vor allem in Präzision, Sortierung und Qualitätskontrolle. Kugeln für Lager, Rollen, Gleitsysteme oder Kugeltransfer-Einheiten müssen eng definierte Toleranzen erfüllen. Diese Denkweise ist auch bei Schrotmaterialien nützlich, weil Pelletdurchmesser, Rundheit und Oberfläche die Leistung beeinflussen. Das Unternehmen arbeitet mit zertifizierten Managementsystemen und strukturierten Prüfprozessen, um stabile Produktqualität zu erreichen.Fertigungskapazitäten zeigen sich in der skalierbaren Produktion von Stahlkugeln und verwandten kugelförmigen Komponenten. Kunden aus Maschinenbau, Automobilindustrie, Möbelbeschlägen, Rollenherstellung und Outdoor-Ausrüstung benötigen verlässliche Mengen und wiederholbare Spezifikationen. Für deutsche Industriekunden, etwa in Nordrhein-Westfalen, Baden-Württemberg, Sachsen oder Bayern, sind planbare Lieferketten und klare Spezifikationen oft wichtiger als kurzfristige Einzelpreise.Servicefähigkeiten zeigen sich in internationaler Kundenbetreuung, Exporterfahrung und Beschaffungskonsolidierung. SDBALLS beliefert Kunden in mehr als 50 Ländern und unterstützt internationale Kommunikation, technische Abstimmung, Verpackungsanforderungen und Logistikplanung. Für Deutschland kann das bedeuten: Lieferung über Seehäfen, Abstimmung mit Spediteuren, technische Dokumente für Wareneingangskontrollen und flexible Unterstützung bei Mehrmaterialprojekten. Weitere Informationen zum Unternehmen finden sich auf der Seite über SDBALLS und seine Fertigungsbasis.Die Anwendungen der Produkte reichen von Kugellagern und Automobilteilen über Rollen, Schiebesysteme und Kugelrollen bis zu Outdoor-Schrotlösungen. Diese Breite ist für Einkäufer interessant, die nicht nur eine Einzelkomponente suchen, sondern einen langfristigen Lieferpartner. Praxisbeispiele und Einsatzfelder werden unter Anwendungsbereiche für Kugeln und Schrote erläutert.Die Zulässigkeit hängt von Munition, Waffe, Jagdart, Bundesland und konkretem Einsatzort ab. Deutschland hat unterschiedliche jagdrechtliche Regelungen, insbesondere bei bleihaltiger Munition und Gewässernähe. TSS ist bleifrei, doch das allein ersetzt keine Prüfung von CIP-Konformität, Waffeneignung und lokalen Vorschriften. Käufer sollten aktuelle Landesjagdgesetze, Herstellerangaben und fachkundige Beratung beachten.Der Vergleich entsteht, weil TSS eine viel höhere Dichte besitzt. Obwohl #9 kleiner ist als #5, kann es durch seine Dichte und Formstabilität beachtliche Energie- und Eindringwerte erreichen. Der Vergleich ist aber keine feste Gleichung. Geschwindigkeit, Distanz, Muster und Zielmedium müssen berücksichtigt werden.Eine Unze TSS #9 enthält ungefähr 362 Pellets. Der genaue Wert kann je nach tatsächlichem Durchmesser, Dichte und Toleranz leicht variieren. Für Musterberechnungen ist die Pelletzahl wichtig, weil sie die potenzielle Trefferdeckung bestimmt.Alle gängigen Kaliber können profitieren, besonders aber 20er, 28er Kaliber und .410 Bore. Bei kleineren Kalibern hilft die hohe Dichte, begrenztes Hülsenvolumen besser zu nutzen. Das 12er Kaliber bleibt wegen Verfügbarkeit und Ladungsreserve weiterhin sehr verbreitet.TSS ist sehr hart und darf nur in geeigneten Patronenkonstruktionen, Läufen und Chokes verwendet werden. Moderne Patronen nutzen Schutzbecher und passende Komponenten. Entscheidend sind Herstellerfreigaben, CIP-Beschuss und Choke-Eignung. Bei älteren Waffen ist besondere Vorsicht geboten.Der Preis ergibt sich aus Wolframrohstoff, aufwendiger Herstellung, Sortierung, Qualitätsprüfung und internationaler Logistik. Zusätzlich erhöhen kleine Produktionsmengen und hohe Dokumentationsanforderungen die Kosten. Eine seriöse Kostenanalyse betrachtet nicht nur den Kilopreis, sondern auch Prüfung, Ausschuss, Lieferzeit und Zoll.Empfehlenswert sind Musterprüfungen auf definierter Distanz mit mehreren Schüssen je Kombination. Zusätzlich sollten Eindringprüfungen, Geschwindigkeitsmessungen und Choke-Vergleiche erfolgen. Nur so lässt sich eine verantwortbare wirksame Reichweite bestimmen.Nachhaltigkeit wird wichtiger. Bleifreie Materialien, Wolframrecycling, energieeffiziente Fertigung, weniger Verpackung und transparente Lieferketten gewinnen im europäischen Markt an Bedeutung. Deutsche Käufer fragen zunehmend nach Umweltmanagement, Rückverfolgbarkeit und dokumentierter Materialherkunft.SDBALLS ist vor allem Hersteller von Präzisionsstahlkugeln und bleifreien Stahlschroten sowie integrierter Lieferpartner für verschiedene kugelförmige Materialien. Für TSS-Projekte kann das Unternehmen bei Spezifikationsklärung, Beschaffung, Qualitätsabstimmung und Lieferkettenkonsolidierung unterstützen, abhängig von Projektanforderung und Verfügbarkeit.Kaufen Sie TSS #9 nicht nur nach Preis. Prüfen Sie Dichte, Durchmesser, Rundheit, Härte, Oberfläche, Chargendokumentation, rechtliche Eignung und reale Musterleistung. Für Deutschland sind zusätzlich CIP-Konformität, Bundeslandregelungen und verlässliche Logistik entscheidend. -
HDPE-Kugeln 25,4 mm: Spezifikationen für Deutschland
HDPE-Kugeln mit 1 Zoll beziehungsweise 25,4 mm Durchmesser sind leichte, chemikalienbeständige Kunststoffkugeln aus hochdichtem Polyethylen. Sie werden in Deutschland häufig für Schwimmkörper, Füllkörper, Ventile, einfache Fördertechnik, elektrische Isolationsaufgaben, Wasseraufbereitung, Laboranwendungen und industrielle Abstandshalter eingesetzt. Der Werkstoff ist zäh, nimmt sehr wenig Wasser auf, schwimmt aufgrund seiner typischen Dichte von etwa 0,94 bis 0,96 g/cm³ in Wasser und eignet sich für einen praxisnahen Temperaturbereich von ungefähr -30 °C bis +70 °C.Für technische Einkäufer in Deutschland ist die wichtigste Unterscheidung nicht nur der Nenndurchmesser, sondern die Kombination aus Toleranzklasse, Oberflächenqualität, Werkstoffcharge, Reinheitsanforderung, chemischer Umgebung und Anwendungstemperatur. Eine 25,4-mm-HDPE-Kugel kann als einfache Industriekugel, als sortierte Präzisionskugel oder als anwendungsspezifisch geprüfte Kugel beschafft werden. Je enger die Maßtoleranz und je höher die Sortiergenauigkeit, desto wichtiger werden Prüfprotokolle, Chargenrückverfolgbarkeit und definierte Annahmekriterien.In deutschen Märkten wie Maschinenbau in Baden-Württemberg, Chemie und Wassertechnik in Nordrhein-Westfalen, Hafenlogistik in Hamburg und Bremen oder Anlagenbau in Bayern wird HDPE vor allem gewählt, wenn geringes Gewicht, Korrosionsfreiheit, gute Beständigkeit gegen viele Säuren, Laugen und Salzlösungen sowie geringe Feuchtigkeitsaufnahme gefragt sind. Gegenüber PP bietet HDPE meist eine sehr gute Schlagzähigkeit bei niedrigen Temperaturen; gegenüber PVC ist es deutlich leichter und schwimmfähig, jedoch weniger steif. Für tragende Präzisionslager ist HDPE nicht die erste Wahl, für schwimmende, isolierende und chemisch belastete Anwendungen dagegen sehr nützlich.Als integrierter Lieferpartner unterstützt SDBALLS Industry Corp deutsche Kunden nicht nur bei Stahlkugeln, sondern auch bei der Beschaffung von Kunststoff-, Glas-, Keramik- und NE-Metallkugeln. Über die Seite Produktübersicht für Kugeln und Strahlmittel lassen sich passende Werkstoffe und Größen vorselektieren. Bei 1-Zoll-HDPE-Kugeln empfiehlt sich stets die Klärung von Medium, Temperatur, Last, gewünschter Toleranz, Mengenbedarf und Prüfanforderung, bevor ein Angebot angefragt wird.KriteriumTypischer Wert für HDPE 25,4 mmPraxisbedeutung in DeutschlandHinweis für den EinkaufNenndurchmesser25,4 mmEntspricht 1 Zoll und ist in internationalen Anlagen gut einsetzbarImmer in mm und Zoll angebenDichteca. 0,94 bis 0,96 g/cm³Kugel schwimmt in WasserFür Schwimmkörper und Tankabdeckungen geeignetTemperaturbereichca. -30 °C bis +70 °CGeeignet für viele Innen- und AußenanwendungenDauerlast und Chemikalien separat prüfenWasseraufnahmesehr niedrigMaßänderungen durch Feuchte sind geringVorteil in Wassertechnik und LaborChemikalienbeständigkeitgut gegen viele Säuren und LaugenNützlich in Prozesswasser und ReinigungssystemenMedium, Konzentration und Temperatur nennenMechanische Rolleleicht, zäh, nicht für HochlastlagerGut für Füll-, Schwimm- und IsolieraufgabenNicht wie Stahl- oder Keramikkugeln auslegenDie Tabelle zeigt, dass HDPE-Kugeln weniger über maximale Festigkeit definiert werden, sondern über ein ausgewogenes Profil aus Gewicht, chemischer Stabilität, Feuchtigkeitsverhalten und Kosten. Für deutsche Anwender ist genau diese Kombination oft entscheidend, wenn eine metallfreie, korrosionsfreie und wirtschaftliche Kugellösung gesucht wird.HDPE bedeutet hochdichtes Polyethylen. Es gehört zur Gruppe der Polyolefine und besitzt eine teilkristalline thermoplastische Struktur. „Teilkristallin“ bedeutet, dass der Werkstoff aus geordneten kristallinen Bereichen und ungeordneten amorphen Bereichen besteht. Diese innere Struktur erklärt viele Eigenschaften: HDPE ist relativ zäh, chemisch widerstandsfähig, elektrisch isolierend und zugleich leichter als Wasser. Im Gegensatz zu vollständig amorphen Kunststoffen zeigt HDPE eine ausgeprägte Temperaturabhängigkeit seiner Steifigkeit, behält aber bei niedrigen Temperaturen eine brauchbare Schlagzähigkeit.Für 1-Zoll-Kugeln ist diese Werkstoffstruktur besonders relevant, weil eine Kugel als geometrisch einfacher Körper in sehr unterschiedlichen Belastungssituationen eingesetzt wird. In einem Tank kann sie frei schwimmen, in einem Ventil kann sie gegen einen Sitz gedrückt werden, in einer Sortieranlage kann sie reiben oder rollen, und in einer Elektroanwendung kann sie isolieren. Die Leistungsfähigkeit hängt daher nicht nur vom Materialnamen ab, sondern auch von Molekulargewicht, Additiven, Farbe, Herstellverfahren, Nachbearbeitung und Qualitätssicherung.Im deutschen Beschaffungsumfeld werden häufig Anforderungen an Konformität, Dokumentation und Nachhaltigkeit gestellt. Obwohl HDPE in vielen Standardanwendungen ohne komplexe Zertifikate verwendet wird, können in regulierten Bereichen zusätzliche Nachweise notwendig sein. Dazu zählen Lebensmittelkontakt, Trinkwasser, Medizinumfeld, Laboranwendung oder besondere Reinheitsanforderungen. Für allgemeine Industrieanwendungen reichen oft technische Datenblätter, Chargeninformationen und Maßprüfungen aus.Die teilkristalline Struktur führt außerdem zu einem definierten Schmelzbereich statt zu einem scharfen Schmelzpunkt wie bei Metallen. Bei steigender Temperatur nimmt die Steifigkeit ab, die Kriechneigung steigt, und dauerhafte Druckbelastungen müssen vorsichtig bewertet werden. Bei niedrigen Temperaturen bleibt HDPE im Vergleich zu vielen spröderen Kunststoffen nutzbar, weshalb es für Außenbereiche, Logistikzonen, Kühlwassertechnik und Anlagen in unbeheizten Hallen attraktiv ist.Ein weiterer Vorteil ist die niedrige Oberflächenenergie. Dadurch haften viele Medien und Verschmutzungen weniger stark als auf polareren Kunststoffen. Gleichzeitig kann diese Eigenschaft das Bedrucken, Verkleben oder Beschichten erschweren. Wenn deutsche Kunden eine Farbmarkierung, Kennzeichnung oder Montage in Baugruppen planen, sollte früh geprüft werden, ob mechanische Fixierung, Laserkennzeichnung, spezielle Vorbehandlung oder eine andere Lösung sinnvoll ist.WerkstoffmerkmalAuswirkung bei HDPEVergleich zu PPVergleich zu PVCKristallinitätGute Chemikalienbeständigkeit und geringe WasseraufnahmePP ist ebenfalls teilkristallinPVC ist strukturell anders und dichterDichteSchwimmfähig in WasserPP schwimmt ebenfallsPVC sinkt in WasserKältezähigkeitOft gut bei niedrigen TemperaturenPP kann bei Kälte spröder werdenPVC kann je nach Rezeptur steif seinOberflächenenergieGeringe HaftneigungÄhnlich niedrigHöher als bei PolyolefinenSteifigkeitMittel bis niedrigPP meist etwas steiferPVC meist deutlich steiferRecyclingfähigkeitGut bei sortenreiner ErfassungGut bei sortenreiner ErfassungAufwendiger wegen Chloranteil und AdditivenDer Vergleich zeigt: HDPE ist kein universeller Ersatz für jeden Kunststoff, aber in schwimmenden, chemisch belasteten und kältebeanspruchten Anwendungen sehr überzeugend. Wer eine Kugel für steife Führung, hohe Drucklast oder sehr enge Maßstabilität bei Wärme sucht, sollte Alternativen und Prüfungen einbeziehen.Der Nenndurchmesser 25,4 mm ist international verbreitet, weil er exakt einem Zoll entspricht. Für deutsche Zeichnungen sollte der Wert jedoch eindeutig in Millimetern angegeben werden, um Missverständnisse in Wareneingang, Qualitätssicherung und Montage zu vermeiden. Eine typische Bestellangabe kann lauten: „HDPE-Kugel, 25,4 mm, natur oder farbig, definierte Toleranz, gratarm, frei von sichtbaren Rissen, Menge und Verpackung nach Vereinbarung.“Bei Kunststoffkugeln ist die Toleranzbetrachtung anders als bei gehärteten Präzisionsstahlkugeln. Stahlkugeln werden in international etablierten Genauigkeitsgraden wie G10, G25 oder G100 geliefert, während Kunststoffkugeln häufig nach anwendungsspezifischen Maßtoleranzen, Sortierbereichen und Sichtqualitäten spezifiziert werden. HDPE ist weicher und thermisch stärker ausdehnend als Stahl. Deshalb muss eine unrealistisch enge Toleranz vermieden werden, wenn die Anwendung sie nicht wirklich benötigt.Für einfache Füllkörper oder Schwimmabdeckungen genügt meist eine Standardtoleranz. Für Ventilkugeln, Dosiersysteme oder optische Sortierprozesse können engere Durchmesserbereiche und bessere Rundheit erforderlich sein. In Deutschland ist es üblich, Wareneingangsprüfungen mit Messschieber, Messuhr, optischer Messung oder Stichprobenlehre durchzuführen. Wichtig ist, dass Messbedingungen festgelegt werden: Temperatur, Messkraft und Stichprobenumfang beeinflussen das Ergebnis.Bei 25,4-mm-HDPE-Kugeln sollte auch die Oberfläche geprüft werden. Spritzguss- oder Formtrennlinien, kleine Angüsse, matte Stellen oder Farbabweichungen können je nach Verfahren auftreten. Für technische Anwendungen sind solche Merkmale oft unkritisch, solange Maß, Funktion und Sauberkeit erfüllt werden. Für Sichtanwendungen, Laborgeräte oder Konsumgüter können dagegen strengere optische Anforderungen notwendig sein.SDBALLS verfügt aus der Stahlkugelproduktion über langjährige Erfahrung mit Maßprüfung, Sortierung und Qualitätslenkung. Diese Prüflogik lässt sich bei der integrierten Beschaffung von Kunststoffkugeln nutzen, auch wenn die Normen und Toleranzwerte werkstoffbedingt anders sind. Informationen zu Prüfphilosophie und Qualitätssystemen finden deutsche Kunden unter Qualität und technische Prüfung.PräzisionsniveauTypische AnwendungEmpfohlene PrüfungBewertung gegenüber höherer PräzisionStandardwareSchwimmkörper, Tankabdeckung, FüllkörperStichprobe auf Durchmesser und SichtfehlerGünstiger, aber größerer StreubereichSortierte IndustriewareVentile, einfache Dosierung, FördertechnikDurchmesserbereich und Rundheit prüfenBesser reproduzierbar, moderater MehrpreisFunktionsgeprüfte WareChemieanlage, Wassertechnik, SerienmontageMaß, Gewicht, Oberfläche, MediumstestMehr Sicherheit bei SerienprozessenOptisch selektierte WareSichtteile, Lehrmittel, LaborgeräteFarb-, Glanz- und OberflächenkontrolleOptisch besser, technisch nicht immer nötigChargengebundene WareRegulierte oder dokumentationspflichtige ProzesseChargennummer und PrüfberichtBessere RückverfolgbarkeitAnwendungsspezifische SonderwareEntwicklungsprojekte und SonderanlagenBemusterung mit FreigabeprüfungHöchste Passung, längere VorlaufzeitDiese Gegenüberstellung macht deutlich, dass Präzision immer zur Funktion passen muss. Ein Käufer in München, Stuttgart oder Dortmund sollte keine teure Sonderqualität beschaffen, wenn eine Standardkugel ausreichend ist. Umgekehrt kann eine scheinbar günstige Kugel teuer werden, wenn sie in einem Ventilsitz undicht ist oder in einer Sortieranlage zu Stillständen führt.HDPE besitzt eine niedrige Dichte von ungefähr 0,94 bis 0,96 g/cm³. Daraus ergibt sich eine zentrale Eigenschaft: Eine 25,4-mm-Kugel aus HDPE schwimmt in Wasser. Das ist für Verdunstungsschutz, Flüssigkeitsabdeckung, Füllstandsanwendungen und Trennelemente ein großer Vorteil. Das geringe Gewicht reduziert außerdem Transportkosten und erleichtert die Handhabung in großen Mengen, etwa bei Lieferungen über Hamburg, Bremerhaven oder Duisburg als wichtigem Binnenhafen.Die Härte von HDPE wird häufig über Shore-D-Werte beschrieben. Typische Werte liegen im mittleren Bereich für Polyolefine. HDPE ist deutlich weicher als Stahl, Keramik oder Glas und auch weicher als viele technische Hochleistungskunststoffe. Diese Weichheit kann vorteilhaft sein, wenn Oberflächen geschont werden sollen. Sie ist jedoch nachteilig, wenn hohe Punktlasten, abrasive Partikel oder enge Laufspalte vorhanden sind.Mechanisch ist HDPE zäh und schlagbeständig, aber nicht hochsteif. Unter Dauerlast kann es kriechen, also sich langsam verformen. In Ventilen oder Sitzen muss deshalb geprüft werden, ob die Kugel über längere Zeit gegen eine Dichtung gedrückt wird und ob Temperatur oder Chemikalien die Verformung erhöhen. Für dynamische Lageranwendungen mit hohen Drehzahlen oder Präzisionslauf ist HDPE meist nicht geeignet. Dort sind Stahlkugeln, Keramikkugeln oder spezielle technische Kunststoffkugeln besser.Ein wichtiges Merkmal ist die Verschleißwirkung. HDPE kann in manchen Kontaktpaarungen gute Gleiteigenschaften zeigen, ist aber nicht so abriebfest wie bestimmte Hochleistungskunststoffe. Wenn die Kugel in einer Suspension mit Sand, Metallspänen oder mineralischen Partikeln eingesetzt wird, sollte ein Praxistest durchgeführt werden. Gerade in deutschen Wasserwerken, Recyclinganlagen und Chemiebetrieben ist die reale Medienzusammensetzung oft komplexer als die reine Laborangabe.Die mechanische Bewertung sollte daher funktionsbezogen erfolgen. Für schwimmende Abdeckkugeln zählen Auftrieb, UV-Belastung, Temperaturwechsel und chemische Beständigkeit. Für Ventilkugeln zählen Rundheit, Dichtverhalten, Verformung und Oberflächenzustand. Für elektrische Isolierkugeln zählen Durchschlagsfestigkeit, Sauberkeit, Feuchtigkeit und Einbaulage. Ein einziges Datenblatt ersetzt keine Anwendungsprüfung, liefert aber die Grundlage für die Vorauswahl.EigenschaftHDPE-Kugel 25,4 mmVorteilGrenze im VergleichDichteniedriger als WasserSchwimmt zuverlässigPVC sinkt und eignet sich eher als GewichtskörperHärtemittlere Shore-D-HärteSchont KontaktflächenWeniger druckfest als harte Kunststoffe oder MetallSchlagzähigkeitgut, auch bei KälteRobust in AußenbereichenBei sehr tiefen Temperaturen dennoch prüfenZugfestigkeitmoderatAusreichend für viele leichte FunktionenNicht für tragende HochlastbauteileKriechverhaltenunter Dauerlast relevantBei freier Bewegung unkritischBei Dauerdruck sorgfältig auslegenAbriebverhaltenanwendungsabhängigGut in sauberen MedienPartikelhaltige Medien können Verschleiß erhöhenDie Tabelle unterstützt die Einkaufspraxis: Eine HDPE-Kugel ist stark, wenn Leichtigkeit, Zähigkeit und Schwimmfähigkeit im Vordergrund stehen. Sie ist weniger geeignet, wenn maximale Steifigkeit, hohe Drucklast oder metallähnliche Präzision verlangt werden.Der typische Einsatzbereich von HDPE-Kugeln liegt ungefähr zwischen -30 °C und +70 °C. Diese Angabe ist als praxisnaher Betriebsrahmen zu verstehen, nicht als Garantie für jede Chemikalie, Last und Dauer. Bei niedrigen Temperaturen bleibt HDPE in vielen Anwendungen zäher als PP. Das ist für Außenanlagen in Deutschland relevant, etwa bei Wassertechnik in Norddeutschland, Logistikflächen in Sachsen-Anhalt oder Anlagen in alpennahen Regionen Bayerns.Bei erhöhten Temperaturen wird HDPE weicher. Ab etwa 60 °C bis 70 °C sollten Dauerlast, Dichtdruck und Maßstabilität besonders kritisch betrachtet werden. Kurzzeitige Temperaturspitzen können möglich sein, doch für sichere Serienanwendungen zählt die dauerhafte Belastung. Wenn die Kugel in heißem Reinigungsmedium, warmer Lauge oder Prozesswasser arbeitet, sollte der Lieferant genaue Angaben zu Konzentration, Temperaturprofil und Kontaktzeit erhalten.Temperaturwechsel können ebenfalls wichtig sein. Kunststoffe dehnen sich stärker aus als Metalle. In Baugruppen mit Edelstahl, Messing, Glas oder Keramik entstehen dadurch unterschiedliche Ausdehnungen. Eine 25,4-mm-HDPE-Kugel kann bei Wärme geringfügig größer erscheinen und bei Kälte schrumpfen. Für lose Schwimmkörper ist das meistens unkritisch, für Ventilsitze oder enge Führungen dagegen entscheidend.Für deutsche Anwender mit Außenanwendungen ist auch UV-Belastung relevant. Naturfarbenes HDPE kann durch Sonnenlicht langfristig altern. Schwarze oder stabilisierte Ausführungen können je nach Rezeptur bessere UV-Beständigkeit bieten. Wer Kugeln auf offenen Becken, in Kläranlagen, Regenwassersystemen oder Hafenbereichen einsetzt, sollte UV-Stabilisierung und erwartete Lebensdauer in die Spezifikation aufnehmen.In Richtung 2026 gewinnt die Temperatur- und Alterungsbewertung weiter an Bedeutung. Klimaschwankungen, heißere Sommer, strengere Dokumentationspflichten und nachhaltigkeitsorientierte Beschaffung führen dazu, dass Käufer nicht nur den Stückpreis betrachten. Gefragt sind belastbare Lebensdauerannahmen, sortenreine Materialien, recyclingfreundliche Farben und möglichst transparente Lieferketten. Für große Projekte in Deutschland können solche Faktoren entscheidend für die Lieferantenauswahl werden.HDPE ist gegen viele Säuren, Laugen, Salzlösungen und wässrige Medien gut beständig. Genau deshalb wird es in Chemie, Wasseraufbereitung, Galvanik, Reinigungstechnik und industriellen Flüssigkeitssystemen häufig eingesetzt. Eine 1-Zoll-HDPE-Kugel kann als schwimmendes Element in Tanks, als Rückschlagkörper in einfachen Ventilen oder als Distanzkörper in chemisch beanspruchten Baugruppen dienen.Die geringe Wasseraufnahme ist ein wesentlicher Vorteil gegenüber Kunststoffen, die Feuchtigkeit stärker aufnehmen und dadurch quellen oder ihre Maße verändern. HDPE bleibt in Wasseranwendungen relativ maßstabil. In deutschen Anlagen für Prozesswasser, kommunale Wassertechnik oder Regenwassermanagement kann dies die Zuverlässigkeit erhöhen. Gleichzeitig bedeutet geringe Wasseraufnahme nicht, dass jede Flüssigkeit unkritisch ist. Organische Lösungsmittel, oxidierende Medien, hohe Temperaturen oder spezielle Reinigungsmittel können das Material angreifen oder quellen lassen.Für eine belastbare Auswahl sollten Käufer immer vier Angaben machen: Medium, Konzentration, Temperatur und Kontaktzeit. Zusätzlich ist die mechanische Beanspruchung wichtig. Eine Kugel, die frei in einer Flüssigkeit schwimmt, wird anders belastet als eine Kugel, die unter Druck gegen einen Sitz gepresst wird. Auch Wechselmedien können kritisch sein, beispielsweise Lauge am Morgen, Säurespülung am Nachmittag und heißes Wasser am Abend.In der chemischen Industrie in Nordrhein-Westfalen, Rheinland-Pfalz und Sachsen-Anhalt sind solche Details besonders wichtig. Standorte rund um Leverkusen, Ludwigshafen, Marl oder Bitterfeld-Wolfen arbeiten mit vielfältigen Medien. Hier lohnt sich eine Bemusterung mit realem Medium, bevor große Mengen beschafft werden. Für Labor- und Pilotanlagen können kleinere Musterchargen helfen, bevor Serienmengen geordert werden.HDPE besitzt außerdem gute elektrische Isolationseigenschaften. Da Wasseraufnahme gering ist, bleiben isolierende Eigenschaften in feuchten Umgebungen oft stabiler als bei stärker hygroskopischen Werkstoffen. Trotzdem müssen sicherheitsrelevante Elektroanwendungen nach geltenden Normen geprüft werden. Eine Kunststoffkugel ersetzt keine geprüfte Isolierkomponente, wenn diese in einem normativ geregelten Stromkreis eingesetzt wird.Medium oder UmgebungEignung von HDPEVorteil gegenüber MetallPrüfhinweisWasser und Salzlösungenmeist sehr gutKeine KorrosionAuf Temperatur und Biofilm achtenVerdünnte Säurenoft gutKeine RostbildungKonzentration und Dauer prüfenVerdünnte Laugenoft gutGute Beständigkeit in ReinigungssystemenHeißreinigung gesondert bewertenÖle und Fettehäufig möglichLeicht und korrosionsfreiQuellung und Additive prüfenOrganische LösungsmitteleingeschränktNicht immer geeigneter ErsatzUnbedingt Medientest durchführenUV-belastete Außenluftmit Stabilisierung besserKeine Metallkorrosion im FreienFarbe und Stabilisator spezifizierenDie Tabelle ersetzt keine chemische Freigabe, zeigt aber die typische Richtung. HDPE ist besonders stark in wässrigen, salzhaltigen und vielen mild chemischen Umgebungen. Bei Lösungsmitteln, hohen Temperaturen und starker Oxidation sind Vorversuche unverzichtbar.HDPE, PP und PVC sind drei häufig nachgefragte Kunststoffe für Industriekugeln. Alle drei können als 25,4-mm-Kugeln gefertigt oder beschafft werden, unterscheiden sich aber deutlich in Dichte, Steifigkeit, Kälteverhalten, chemischer Beständigkeit und Nachhaltigkeitsprofil. Für deutsche Einkäufer ist der richtige Vergleich wichtig, weil der günstigste Werkstoff nicht immer die niedrigsten Gesamtkosten verursacht.HDPE eignet sich besonders, wenn die Kugel schwimmen, Feuchtigkeit widerstehen und bei Kälte zäh bleiben soll. PP ist ebenfalls leicht und chemikalienbeständig, besitzt oft etwas höhere Steifigkeit und bessere Temperaturbeständigkeit nach oben, kann aber bei niedrigen Temperaturen empfindlicher sein. PVC ist dichter, steifer und sinkt in Wasser. Es kann in bestimmten chemischen oder konstruktiven Anwendungen sinnvoll sein, ist aber für schwimmende Anwendungen ungeeignet.In der Wassertechnik wird HDPE häufig bevorzugt, wenn Auftrieb gewünscht ist. In chemischen Füllkörperanwendungen können HDPE und PP konkurrieren. In Anwendungen, in denen die Kugel als Gewicht, Dichtkörper mit höherer Steifigkeit oder nicht schwimmendes Element dienen soll, kann PVC Vorteile haben. Die Entscheidung sollte nicht nur auf Datenblattwerten beruhen, sondern auf realer Funktion, Normumfeld und Lebensdauer.Für Unternehmen in Deutschland spielt außerdem die regulatorische und ökologische Perspektive eine zunehmende Rolle. Bis 2026 und darüber hinaus werden Anforderungen an Kreislaufwirtschaft, Materialtransparenz, Verpackungsreduktion und CO₂-bezogene Lieferkettenbewertungen weiter steigen. Sortenreines HDPE und PP sind in vielen Recyclingströmen leichter zu handhaben als gemischte oder stark additivierte Kunststoffe. PVC kann technisch sinnvoll sein, erfordert aber bei Entsorgung und Additivbewertung mehr Aufmerksamkeit.AnwendungHDPEPPPVCSchwimmende TankabdeckungSehr gut, da schwimmfähig und wasserarmGut, ebenfalls schwimmfähigSchlecht, da meist sinkendKältebeanspruchte AußenanlageGut bis sehr gutEingeschränkt je nach SorteAbhängig von RezepturHöhere SteifigkeitMittelGutGut bis sehr gutWässrige ChemikalienGutGutOft gut, abhängig vom MediumElektrische IsolationGutGutGut, aber dichterRecyclingfreundliche BeschaffungGut bei sortenreiner WareGut bei sortenreiner WareKomplexer zu bewertenDer Vergleich zeigt: Für 1-Zoll-Kugeln mit Schwimmfunktion ist HDPE oft die naheliegende Wahl. PP kann eine Alternative sein, wenn etwas mehr Wärmebeständigkeit oder Steifigkeit gebraucht wird. PVC ist sinnvoll, wenn die Kugel bewusst sinken oder steifer sein soll. Bei Unsicherheit ist eine kleine Testmenge wirtschaftlicher als eine falsch spezifizierte Großbestellung.HDPE-Kugeln werden häufig in zwei sehr unterschiedlichen Funktionsgruppen eingesetzt: als elektrische Isolierkörper und als schwimmende Elemente. Beide Anwendungen profitieren von der geringen Wasseraufnahme, der Korrosionsfreiheit und dem niedrigen Gewicht. Dennoch unterscheiden sich die Auslegungskriterien erheblich.Bei elektrischer Isolation ist die reine Werkstoffangabe nicht ausreichend. Entscheidend sind Sauberkeit, Feuchte, Oberflächenzustand, Kriechstrecken, Spannung, Frequenz, Temperatur und mögliche Verunreinigungen. Eine HDPE-Kugel kann als Abstandshalter, nichtleitender Füllkörper oder isolierendes Trennelement dienen. In sicherheitsrelevanten Anlagen muss die Baugruppe jedoch nach den passenden deutschen und europäischen Normen validiert werden. Besonders in Schaltschrankbau, Prüftechnik und Sensorik dürfen Kunststoffkomponenten nicht ungeprüft als sicherheitsbestimmende Isolatoren eingesetzt werden.Bei schwimmenden Anwendungen steht der Auftrieb im Mittelpunkt. Eine 25,4-mm-HDPE-Kugel verdrängt Wasser und besitzt aufgrund ihrer Dichte einen positiven Auftrieb. Viele Kugeln zusammen können Flüssigkeitsoberflächen abdecken, Verdunstung reduzieren, Wärmeverlust mindern, Spritzer begrenzen oder Vogeleintrag erschweren. In kommunalen oder industriellen Becken kann dies ein einfacher, modularer Ansatz sein. Für Trinkwasser- oder Lebensmittelumgebungen sind allerdings geeignete Materialfreigaben erforderlich.Die Anzahl der benötigten Kugeln hängt von Beckenfläche, gewünschter Abdeckdichte und Kugeldurchmesser ab. Kleinere Kugeln decken Oberflächen dichter ab, größere Kugeln sind leichter zu handhaben. 25,4 mm ist ein guter Mittelwert für viele Anlagen, weil die Kugeln robust, gut dosierbar und international verfügbar sind. Bei Wind, Strömung oder Rührwerken muss geprüft werden, ob Kugeln abgetrieben, angesaugt oder beschädigt werden können.In Hafenstädten wie Hamburg, Bremen und Rostock sowie in Industrieclustern entlang Rhein und Ruhr werden schwimmende Kunststoffelemente auch unter logistischen Gesichtspunkten bewertet. Geringes Gewicht reduziert Frachtkosten, große Volumina benötigen aber sinnvolle Verpackung. Verdichtete Verpackung, wiederverwendbare Säcke, Palettenoptimierung und dokumentierte Chargenkennzeichnung gewinnen an Bedeutung.SDBALLS Industry Corp, auch bekannt als Shandong SDBALLS Industry Corp Ltd., ist ein erfahrener Hersteller von Präzisionsstahlkugeln und zugleich ein integrierter Beschaffungspartner für Kugeln aus mehreren Werkstoffen. Seit 1996 entwickelt das Unternehmen Fertigungs- und Lieferkompetenz für industrielle Kunden weltweit. Für deutsche Einkäufer ist besonders wichtig, dass technische Beratung, Qualitätsverständnis und Lieferkettenintegration zusammenkommen.Die technologischen Fähigkeiten beruhen auf jahrzehntelanger Erfahrung mit Kugelgeometrie, Maßkontrolle, Oberflächenbewertung und Werkstoffauswahl. Das Kerngeschäft umfasst Kohlenstoffstahlkugeln, Chromstahlkugeln und Edelstahlkugeln in Genauigkeitsgraden von G10 bis G1000. Dieses Wissen ist auch bei Kunststoffkugeln hilfreich, weil Durchmesserstreuung, Rundheit, Oberflächenfehler und Chargenkonsistenz systematisch beurteilt werden müssen. Für Kunden, die mehrere Kugelarten in einer Baugruppe verwenden, ist diese werkstoffübergreifende Sicht besonders wertvoll.Die Fertigungskapazitäten von SDBALLS umfassen drei Produktionsstandorte mit einer Jahreskapazität von mehr als 5.000 Tonnen im Stahlkugelbereich. Das Unternehmen beliefert Kunden in mehr als 50 Ländern und kennt die Anforderungen internationaler Beschaffung. Neben Stahlkugeln produziert SDBALLS bleifreie Stahlschrote für Jagd- und Outdoor-Märkte, einschließlich geglühter und beschichteter Lösungen für anspruchsvolle Härtevorgaben. Für Kunststoffkugeln wie HDPE, PP oder PVC wirkt SDBALLS als koordinierender Lieferpartner, der geeignete Quellen, Prüfanforderungen und Logistik zusammenführt.Die Servicefähigkeiten sind für deutsche Kunden ein zentraler Mehrwert. Viele Unternehmen möchten nicht für jede Kugelart einen separaten Lieferanten qualifizieren. SDBALLS unterstützt deshalb bei der Bündelung von Bedarfen, bei Bemusterung, Verpackungsdefinition, Qualitätsdokumentation und internationaler Lieferung. Anwendungen reichen von Rollen, Schiebesystemen und Kugeltransfereinheiten bis zu Lagertechnik, Automobilkomponenten, allgemeinen Hardwareteilen und Sonderprojekten. Weitere Informationen zur Unternehmensstruktur finden sich unter Unternehmensprofil von SDBALLS.Qualitätsmanagement ist ein weiterer Baustein. SDBALLS arbeitet mit Zertifizierungen wie IATF 16949, ISO 9001 und ISO 14001. Für den deutschen Markt ist dies relevant, weil Automobilzulieferer, Maschinenbauer und Industriekunden häufig nachvollziehbare Prozesse erwarten. Auch wenn eine HDPE-Kugel nicht dieselben Normgrade wie eine Präzisionsstahlkugel besitzt, hilft ein strukturiertes Qualitätsdenken bei der Festlegung sinnvoller Prüfmerkmale.Aus Sicht der Beschaffung in Deutschland kann SDBALLS besonders dann unterstützen, wenn unterschiedliche Kugelwerkstoffe in einem Projekt zusammenkommen: Stahl für Last und Präzision, Edelstahl für Korrosionsbeständigkeit, Kunststoff für Gewicht und Isolation, Keramik für Temperatur oder Verschleiß, Glas für optische oder chemische Anforderungen. Anwendungsbeispiele und Branchenbezug sind unter Anwendungen für industrielle Kugeln beschrieben.Wofür werden HDPE-Kugeln mit 25,4 mm Durchmesser am häufigsten eingesetzt?Sie werden häufig als Schwimmkörper, Tankabdeckung, Füllkörper, leichte Ventilkugel, Isolierelement, Abstandshalter oder chemikalienbeständiges Kunststoffelement eingesetzt. In Deutschland sind Wassertechnik, Chemieanlagen, Laborbedarf, Maschinenbau und allgemeine Industrie typische Einsatzfelder.Schwimmt eine 1-Zoll-HDPE-Kugel in Wasser?Ja. HDPE hat typischerweise eine Dichte unter 1,0 g/cm³ und schwimmt daher in Wasser. Das unterscheidet HDPE deutlich von PVC, das in der Regel dichter als Wasser ist und sinkt.Ist HDPE besser als PP?Nicht grundsätzlich. HDPE ist oft besser bei Kälte und für robuste Schwimmanwendungen geeignet. PP kann bei höheren Temperaturen und etwas höherer Steifigkeit Vorteile haben. Die bessere Wahl hängt von Medium, Temperatur, Last und Funktion ab.Ist HDPE besser als PVC?Für schwimmende, leichte und polyolefinbasierte Anwendungen ist HDPE meist besser geeignet. PVC kann Vorteile bieten, wenn höhere Dichte, Steifigkeit oder ein sinkendes Element gewünscht sind. Auch Umwelt- und Entsorgungsaspekte sollten berücksichtigt werden.Welche Toleranz ist für 25,4-mm-HDPE-Kugeln sinnvoll?Für Schwimm- und Füllanwendungen reicht häufig eine Standardtoleranz. Für Ventile, Dosierung oder Serienmontage sollte ein engerer Sortierbereich vereinbart werden. Die Toleranz muss zur Funktion passen, nicht nur möglichst klein sein.Kann HDPE bei -30 °C eingesetzt werden?In vielen Fällen ja, weil HDPE bei niedrigen Temperaturen eine gute Zähigkeit zeigen kann. Dennoch sollten Schlagbelastung, Medium und Einbaudauer geprüft werden, insbesondere bei sicherheitsrelevanten Außenanlagen.Kann HDPE dauerhaft bei +70 °C arbeiten?Das ist je nach Last und Medium möglich, aber die Grenze sollte sorgfältig bewertet werden. Bei Wärme nimmt die Steifigkeit ab und Kriechen wird wahrscheinlicher. Für Dauerdruck oder Dichtfunktionen sind Tests empfehlenswert.Nimmt HDPE Wasser auf?HDPE nimmt nur sehr wenig Wasser auf. Deshalb bleibt es in vielen Wasseranwendungen dimensionsstabiler als hygroskopischere Kunststoffe. Trotzdem können Temperatur, Chemikalien und mechanische Belastung die Funktion beeinflussen.Sind HDPE-Kugeln elektrisch isolierend?Ja, HDPE ist ein elektrisch isolierender Kunststoff. Für sicherheitsrelevante elektrische Anwendungen müssen jedoch Baugruppe, Normanforderungen, Verschmutzung, Feuchte und Kriechstrecken geprüft werden.Welche Farbe ist für Außenanwendungen sinnvoll?Schwarz oder UV-stabilisierte Ausführungen sind häufig vorteilhaft. Naturfarbenes HDPE kann bei langfristiger Sonnenbestrahlung schneller altern. Die gewünschte Lebensdauer sollte mit dem Lieferanten abgestimmt werden.Welche Informationen sollte eine Anfrage aus Deutschland enthalten?Sinnvoll sind Durchmesser 25,4 mm, Werkstoff HDPE, Farbe, Menge, Toleranz, Anwendung, Medium, Temperatur, mechanische Belastung, gewünschte Dokumente, Verpackung und Lieferort. Angaben zu Häfen oder Zielregionen wie Hamburg, Bremen, Duisburg, Frankfurt, Stuttgart oder München erleichtern die Logistikplanung.Kann SDBALLS auch andere Kugelmaterialien liefern?Ja. Neben eigenen Stahlkugelprodukten unterstützt SDBALLS als integrierter Lieferpartner auch bei Kunststoff-, Glas-, Keramik-, Kupfer- und Aluminiumkugeln. Das ist besonders nützlich, wenn deutsche Kunden mehrere Werkstoffe über einen qualifizierten Partner beschaffen möchten.Welche Trends werden bis 2026 wichtiger?Wichtiger werden recyclingfähige Werkstoffe, transparente Lieferketten, dokumentierte CO₂-Aspekte, UV-stabile Außenmaterialien, automatisierte optische Prüfung, kleinere Sicherheitsbestände durch bessere Planung und stärkere Anforderungen an Chemikalien- und Nachhaltigkeitsnachweise. -
8-mm-Stahlkugeln für Schleudern in Deutschland
8-mm-Stahlkugeln werden in Deutschland häufig als Schleudermunition für sportliche Zielübungen, Freizeittraining und bestimmte Outdoor-Anwendungen nach örtlicher Rechtslage betrachtet. Eine einzelne 8-mm-Kugel aus Stahl wiegt je nach Werkstoffdichte ungefähr 2,05 bis 2,10 Gramm. Bei praxisnahen Geschwindigkeiten von etwa 45 bis 75 Metern pro Sekunde liegt ihre Bewegungsenergie ungefähr zwischen 2 und 6 Joule. Damit sind sie deutlich kräftiger als 6-mm-Kugeln, aber leichter und bandfreundlicher als 9-mm- oder 10-mm-Stahlkugeln.Für Käufer in Deutschland sind fünf Punkte besonders wichtig: passende Bandstärke, gleichmäßiger Durchmesser, sichere Handhabung, korrosionsbeständige Oberfläche und eine saubere Dokumentation des Lieferanten. Wer regelmäßig trainiert, sollte nicht nur auf den Kilopreis achten, sondern auch auf Rundheit, Maßtoleranz, Oberflächenfehler, Verpackung und Chargenkonstanz. Für Vereine, Händler und industrielle Einkäufer in Hamburg, Bremen, Duisburg, München, Stuttgart oder im Rhein-Main-Gebiet zählt zusätzlich eine stabile Lieferkette mit klaren Prüfunterlagen.Die beste Allround-Wahl ist meist eine gehärtete oder präzise kaltgeformte Kohlenstoffstahlkugel mit glatter Oberfläche. Edelstahlkugeln sind sinnvoll, wenn Feuchtigkeit, längere Lagerung oder Korrosionsrisiken dominieren. Chrom- beziehungsweise legierte Stahlkugeln bieten eine hohe Härte und sehr gute Maßstabilität, sind jedoch oft teurer und für einfache Freizeitnutzung nicht immer erforderlich.Der Nenndurchmesser von 8 mm ist der zentrale Spezifikationswert. In der Praxis entscheidet aber nicht nur der Nennwert, sondern die zulässige Abweichung. Eine enge Maßtoleranz sorgt dafür, dass Kugeln im Beutel gleichmäßiger greifen, sauberer aus der Schleudertasche laufen und ein wiederholbares Trefferbild ermöglichen. Für sportliche Zielübungen ist diese Wiederholbarkeit oft wichtiger als eine maximale Einzelenergie.Das theoretische Gewicht einer Stahlkugel ergibt sich aus Volumen und Dichte. Bei Stahl mit etwa 7,85 g/cm³ liegt eine 8-mm-Kugel bei rund 2,10 g. Bei Edelstahl kann der Wert leicht variieren, weil verschiedene Legierungen unterschiedliche Dichten haben. Kleine Gewichtsunterschiede wirken sich bei gleicher Bandkombination auf Flugbahn, Geschwindigkeit und Rückmeldung beim Schuss aus.SpezifikationTypischer WertPraxisbedeutungHinweis für DeutschlandNenndurchmesser8,00 mmStandardgröße für mittlere SchleuderbänderBeliebt für Zieltraining und FreizeitbedarfEinzelgewicht Kohlenstoffstahlca. 2,10 gGuter Kompromiss aus Energie und HandhabungGeeignet für viele Einsteiger- und TrainingssetsEinzelgewicht Edelstahlca. 2,05 bis 2,10 gÄhnliche Flugcharakteristik, bessere RostbeständigkeitSinnvoll bei Lagerung in Keller, Garage oder AußenbereichPräzisionsbereichje nach GüteklasseBeeinflusst Streukreis und BandverschleißFür Vereine und Händler Prüfbericht anfragenRundheithoch bei QualitätswareReduziert ungleichmäßige RotationWichtig bei wiederholbarem TrainingOberflächepoliert, geölt, verzinkt oder beschichtetBeeinflusst Korrosion und GriffgefühlFeuchte Regionen wie Norddeutschland beachtenVerpackungBeutel, Dose, Karton oder GroßgebindeSchützt vor Feuchtigkeit und VermischungFür Versand über deutsche Logistikzentren relevantDie Tabelle zeigt, dass eine 8-mm-Stahlkugel kein beliebiges Massenprodukt sein muss. Gerade bei wiederkehrenden Bestellungen zählt, ob die nächste Charge dieselben Eigenschaften hat wie die vorherige. Bei schlechter Sortierung können einzelne Kugeln kleiner, größer, unrund oder rau sein. Das verschlechtert nicht nur die Präzision, sondern kann auch Bänder schneller beschädigen.Für technische Beschaffung empfiehlt es sich, Angaben zu Durchmesserbereich, Material, Oberflächenbehandlung, Härte und Verpackung schriftlich festzuhalten. Wer über Händler in Deutschland kauft, sollte außerdem prüfen, ob die Ware eindeutig deklariert ist und ob eine Nutzung als Sport- oder Freizeitartikel mit den örtlichen Regeln vereinbar ist.Der Werkstoff beeinflusst Gewicht, Härte, Korrosionsverhalten, Preis und Lieferfähigkeit. Kohlenstoffstahl ist die häufigste Wahl, weil er wirtschaftlich ist und gute mechanische Eigenschaften bietet. Legierter Stahl, etwa chromhaltiger Wälzlagerstahl, eignet sich für Anwendungen mit höherem Anspruch an Härte und Rundlauf. Edelstahl wird bevorzugt, wenn Rostbeständigkeit, Sauberkeit und längere Lagerung wichtiger sind als der niedrigste Stückpreis.In Deutschland ist die Materialentscheidung auch eine Frage des Einsatzortes. In Küstennähe, etwa in Hamburg, Kiel, Lübeck, Rostock oder Bremen, ist die Luftfeuchtigkeit höher. Dort können ungeschützte Kohlenstoffstahlkugeln schneller Flugrost zeigen. In trockenen Innenräumen, Vereinskellern oder geschlossenen Lagern in Nordrhein-Westfalen, Bayern oder Baden-Württemberg ist Kohlenstoffstahl oft ausreichend, sofern die Verpackung dicht bleibt.MaterialvergleichKohlenstoffstahlLegierter StahlEdelstahlKostenmeist niedrigmittel bis hochmittel bis hochHärtemittel bis hochhochje nach Sorte mittel bis hochKorrosionsbeständigkeitgering ohne Schutzmittel mit Öl oder BeschichtunghochMaßstabilitätgut bei Qualitätsfertigungsehr gutgut bis sehr gutTypischer NutzenTraining, Großmengen, Händlerwarepräzisere Serien und technische Nutzungfeuchte Lagerung, hochwertige VerpackungenNachteilRostgefahrhöherer Preisteurer als StandardstahlEmpfehlungPreis-Leistungs-Lösungfür anspruchsvolle Käuferfür lange Lagerdauer und FeuchtigkeitDer Vergleich macht deutlich: Es gibt nicht den einen besten Werkstoff für alle Käufer. Ein Onlinehändler mit hohem Umschlag wählt häufig Kohlenstoffstahl mit guter Oberfläche, weil Ware schnell verkauft wird. Ein Verein, der Kugeln länger lagert, kann mit Edelstahl wirtschaftlicher fahren, weil weniger Ausschuss durch Rost entsteht. Ein technischer Einkäufer, der dieselbe Kugel auch für Mechanik, Sortierprüfungen oder Kugeltransferanwendungen nutzt, bewertet Maßtoleranzen höher.SDBALLS fertigt Kohlenstoffstahlkugeln, Chromstahlkugeln und Edelstahlkugeln in verschiedenen Güteklassen. Die technische Stärke liegt in kontrollierter Umformung, Wärmebehandlung, Schleifen, Läppen, Polieren und sortierter Endprüfung. Weitere Informationen zu verfügbaren Kugelarten finden deutsche Einkäufer im Produktprogramm für Stahlkugeln.Die Bewegungsenergie einer Kugel steigt mit dem Quadrat der Geschwindigkeit. Eine kleine Erhöhung der Geschwindigkeit kann daher eine deutlich größere Energiesteigerung bewirken. Für eine 8-mm-Stahlkugel mit ungefähr 2,10 g gilt die Formel: Energie in Joule ist ein Halb mal Masse in Kilogramm mal Geschwindigkeit zum Quadrat. Diese Werte dienen der technischen Einordnung und ersetzen keine sichere Handhabung, kein Training und keine rechtliche Prüfung.Bei Schleudern hängt die Geschwindigkeit von Bandmaterial, Bandlänge, Auszug, Temperatur, Kugelgewicht und Schusstechnik ab. Kältere Temperaturen, wie sie im Winter in Deutschland häufig auftreten, können elastische Bänder härter machen und die Leistung verändern. Auch UV-Alterung oder Mikrorisse im Band beeinflussen die Abgabeenergie.GeschwindigkeitEnergie bei 8 mm und ca. 2,10 gFlugverhaltenSicherheitsbewertung35 m/sca. 1,3 Jsanfter Flug, stärkerer Bogennur mit sicherem Kugelfang trainieren45 m/sca. 2,1 Jtypischer FreizeitbereichSchutzbrille und Rückprallschutz sinnvoll55 m/sca. 3,2 Jflachere Flugbahnkeine harten Metallziele verwenden65 m/sca. 4,4 Jkräftiger Zielimpulsgrößerer Sicherheitsabstand erforderlich75 m/sca. 5,9 Jschnell und energiebetontnur kontrollierte Sportumgebung85 m/sca. 7,6 Jhohe Beanspruchung für Band und Zielerhöhtes Risiko bei Fehlbedienung95 m/sca. 9,5 Jsehr hohe Belastungfür allgemeine Freizeitnutzung kritischDie Tabelle zeigt, warum Kugelgewicht und Geschwindigkeit gemeinsam betrachtet werden müssen. Eine 8-mm-Kugel ist kein Spielzeug. Sie kann je nach Geschwindigkeit erhebliche Schäden verursachen. Deshalb sollten Zielbereiche frei von Personen, Tieren, Fenstern, Fahrzeugen und harten Rückprallflächen sein. Ein weicher Kugelfang aus geeigneten Materialien reduziert das Risiko deutlich.Für sportliche Genauigkeit ist nicht immer die höchste Energie optimal. Viele erfahrene Nutzer bevorzugen eine moderate Kombination aus Band und Kugel, weil sie gleichmäßiger ausziehen, länger trainieren und Materialverschleiß reduzieren können. Händler sollten Kunden daher nicht nur nach maximaler Leistung beraten, sondern nach sicherer, kontrollierbarer und regelkonformer Nutzung.Die Auswahl von 8-mm-Stahlkugeln beginnt mit der Bandabstimmung. Ein zu schwaches Band beschleunigt die Kugel unzureichend; ein zu starkes Band erschwert die Kontrolle, belastet die Hand und erhöht das Risiko von Fehlschüssen. Die Kugel muss zur Schleudertasche passen, damit sie mittig sitzt und beim Lösen nicht seitlich verrutscht.Präzision entsteht aus vielen kleinen Faktoren. Gleichmäßiger Durchmesser, saubere Oberfläche, passende Tasche, identische Grifftechnik und konstanter Auszug wirken zusammen. Die Reichweite ist dagegen nicht allein ein Qualitätsmerkmal. Ein weit fliegendes Geschoss ist schwieriger zu kontrollieren und stellt höhere Anforderungen an das Gelände. In dicht besiedelten Regionen Deutschlands, etwa im Ruhrgebiet, in Berlin, Frankfurt am Main oder Stuttgart, ist ein sicher abgegrenzter Trainingsort besonders wichtig.FaktorWorauf achten?Gute WahlSchlechte WahlBandabstimmungKugelgewicht und Bandzug müssen zusammenpassenmittleres Band für 8 mmextrem starkes Band ohne KontrollePräzisionRundheit, Toleranz, Oberflächesortierte Qualitätskugelngemischte Billigware mit GratenReichweitenur in sicherem Gelände nutzenkurzer Zielbereich mit Kugelfangoffenes Gelände ohne SichtkontrolleSicherheitSchutzbrille, Rückprallschutz, klare Regelnweiche Ziele und stabile FangboxGlas, Stein, MetallplattenKostenPreis je Kugel plus Ausschuss bewertenkonstante Charge mit guter Verpackungrostige oder unsortierte RestpostenVerfügbarkeitLieferzeit, Losgröße, NachbestellungLieferant mit stabiler Produktionunbekannte Herkunft ohne SpezifikationRechtskonformitätörtliche Regeln prüfensaubere Deklaration und verantwortliche NutzungTransport ohne Zweck oder NachweisFür Händler in Deutschland lohnt es sich, Produktseiten verständlich aufzubauen: Durchmesser, Gewicht, Material, Oberflächenbehandlung, Verpackungseinheit, Warnhinweise und empfohlene Nutzung sollten klar erkennbar sein. Für industrielle Einkäufer zählen zusätzlich Zertifizierungen, Rückverfolgbarkeit und Reklamationsprozesse. SDBALLS arbeitet mit etablierten Qualitätsabläufen und bietet Informationen zu Prüfverfahren unter Qualität und Technik.Ein weiterer Kostenpunkt ist der Verlust von Kugeln. Wer im Freien trainiert, verliert häufig Munition im Gras oder Boden. In Deutschland sollte dabei auch die Umwelt berücksichtigt werden. Stahl ist zwar kein Blei, dennoch gehören Kugeln nach dem Training eingesammelt oder in einem Fangsystem gehalten. Das reduziert Abfall, spart Geld und zeigt verantwortungsvolles Verhalten gegenüber Grundstückseigentümern und Kommunen.Der Durchmesser bestimmt Gewicht, Energiepotenzial, Bandbedarf und Nutzungsgefühl. 6-mm-Kugeln sind leicht, schnell und günstig, verlangen aber bei Wind und größerer Distanz mehr Übung. 8-mm-Kugeln sind ausgewogen und deshalb für viele Nutzer der Standard. 9-mm- und 10-mm-Kugeln sind schwerer, benötigen stärkere Bänder und erhöhen Materialbelastung sowie Sicherheitsanforderungen.Merkmal6 mm8 mm9 mm10 mmUngefähres Gewicht aus Stahl0,89 g2,10 g3,00 g4,11 gBandanforderungleichtmittelmittel bis starkstarkKontrolle für Einsteigergut, aber kleinsehr gutanspruchsvollerdeutlich anspruchsvollerWindempfindlichkeithöhermittelgeringergeringerKosten je Schussniedrigniedrig bis mittelmittelhöherSicherheitsanforderunghochhochsehr hochsehr hochTypische Empfehlungkurzes Training und leichte BänderAllround-Größekräftigere Nutzer und spezielle Setupsnur kontrollierte AnwendungAus dem Vergleich ergibt sich eine klare Einordnung: 8 mm ist die Mitte zwischen leichter Übungsmunition und schwereren Kugeln. Für den deutschen Markt ist diese Größe besonders attraktiv, weil sie gut versendbar, in großen Mengen verfügbar und für verschiedene Nutzerprofile verständlich erklärbar ist. Händler können 8 mm als Basissorte führen und daneben 6 mm für leichte Trainingssets sowie 9 mm oder 10 mm für erfahrene Nutzer anbieten.Wer von 6 mm auf 8 mm wechselt, sollte Band und Zielaufbau prüfen. Wer von 8 mm auf 9 mm oder 10 mm wechselt, sollte nicht nur mehr Kraft erwarten, sondern auch mehr Verantwortung. Größere Kugeln erhöhen Rückprallenergie, Materialverschleiß und Lagergewicht. Für Versandhändler wirkt sich das auf Paketgewicht, Frachtkosten und Lagerplatz aus.Die Oberfläche entscheidet über Lagerfähigkeit, Handgefühl und Wiederholbarkeit. Eine glatte, polierte Kugel gleitet gleichmäßig aus der Tasche und verursacht weniger Abrieb. Rauigkeit, Grate oder Roststellen können Bänder beschädigen und den Flug unberechenbarer machen. Für Deutschland sind außerdem Temperaturwechsel wichtig: Ware, die aus einem kalten Transportfahrzeug in ein warmes Lager kommt, kann Kondensfeuchte bilden.Typische Oberflächen sind blank poliert, leicht geölt, verzinkt, vernickelt oder aus rostbeständigem Edelstahl gefertigt. Geölte Kohlenstoffstahlkugeln sind wirtschaftlich, benötigen aber eine dichte Verpackung. Verzinkte oder vernickelte Kugeln bieten zusätzlichen Schutz, sollten jedoch gleichmäßig beschichtet sein. Edelstahl ist besonders geeignet, wenn Nutzer Kugeln lange aufbewahren oder in feuchten Umgebungen einsetzen.Bei Großgebinden ist die Verpackung Teil des Korrosionsschutzes. Mehrlagige Beutel, Eimer mit Deckel, Trockenmittel und klare Chargenetiketten helfen, Qualität bis zum Endkunden zu sichern. Für deutsche Händler mit Umschlag über Hamburg, Bremen, Duisburg oder Leipzig sind robuste Verpackungen wichtig, weil Ware mehrere Lager- und Transportstationen durchlaufen kann.Nachhaltigkeit gewinnt ebenfalls an Bedeutung. Bleifreie Stahlkugeln werden in Outdoor-Märkten stärker nachgefragt, weil Verbraucher und Behörden Umwelteinträge kritischer bewerten. Für 2026 ist zu erwarten, dass europäische Käufer noch mehr Wert auf wiederverwertbare Verpackungen, klare Materialdeklarationen und umweltfreundlichere Oberflächenprozesse legen. Lieferanten, die hierzu früh Daten bereitstellen, verbessern ihre Marktposition.8-mm-Stahlkugeln sollten trocken, sauber und getrennt nach Durchmesser gelagert werden. Vermischte Größen erschweren Training, Reklamationsbearbeitung und Weiterverkauf. In einem Lager sollte jede Charge ein Etikett mit Durchmesser, Material, Menge, Losnummer und Datum erhalten. Für Händler ist eine erste Wareneingangsprüfung sinnvoll: Sichtkontrolle, Gewichtsstichprobe und Verpackungsprüfung reichen oft aus, um offensichtliche Mängel früh zu erkennen.Beim Transport innerhalb Deutschlands sind Stahlkugeln als Ware in der Regel unproblematisch, sofern sie korrekt verpackt und deklariert sind. Die praktische Herausforderung liegt im Gewicht: Viele kleine Kugeln ergeben schnell schwere Pakete. Kartons müssen deshalb ausreichend stabil sein, damit sie bei Paketdiensten, Speditionen oder im Hafenumschlag nicht aufreißen. Für größere Sendungen über Hamburg, Bremerhaven oder per Bahn und Lkw nach Süddeutschland sind Palettensicherung und Feuchtigkeitsschutz wichtig.Zur rechtlichen Einordnung gilt: Käufer und Nutzer müssen die jeweils geltenden örtlichen Vorschriften beachten. Schleudern, Munition, Training auf Privatgrund, Nutzung in Wäldern, Schutzgebieten oder öffentlichen Räumen können unterschiedlich bewertet werden. In Deutschland können neben Bundesrecht auch kommunale Regeln, Hausordnungen, Vereinsregeln und Naturschutzvorschriften relevant sein. Eine verantwortliche Nutzung findet nur auf geeignetem Gelände, mit Zustimmung des Eigentümers und mit sicherem Kugelfang statt.Für gewerbliche Anbieter empfiehlt sich eine deutliche Produktkommunikation. Warnhinweise, Altersangaben nach interner Risikobewertung, Hinweise zur Schutzbrille und klare Aussagen gegen missbräuchliche Verwendung reduzieren Missverständnisse. Auch für Marktplätze ist eine saubere Kategorie entscheidend, damit Produkte nicht falsch beschrieben werden.SDBALLS ist ein erfahrener Hersteller präziser Stahlkugeln mit Sitz in Tai’an in der chinesischen Provinz Shandong. Seit 1996 arbeitet das Unternehmen an stabilen Fertigungsprozessen für Kohlenstoffstahlkugeln, Chromstahlkugeln und Edelstahlkugeln in unterschiedlichen Güteklassen. Für Kunden in Deutschland ist vor allem die Verbindung aus Fertigungserfahrung, Qualitätssicherung und exportfähiger Lieferorganisation relevant.Die technologischen Fähigkeiten umfassen Umformung, Wärmebehandlung, Schleifen, Läppen, Polieren, Sortieren und Oberflächenkontrolle. Dadurch können Kugeln für einfache Hardware-Anwendungen ebenso wie für präzisere mechanische Systeme hergestellt werden. Für 8-mm-Stahlkugeln bedeutet das: gleichmäßige Rundheit, definierte Maßbereiche und eine Oberfläche, die sich für Weiterverarbeitung, Handel oder kontrollierte Freizeitmärkte eignet.Die Fertigungskapazität verteilt sich auf mehrere Produktionsstandorte und erlaubt sowohl regelmäßige Serien als auch größere Beschaffungsprojekte. Jährliche Mengen im Bereich mehrerer tausend Tonnen unterstützen stabile Lieferungen an internationale Kunden. Neben Stahlkugeln bietet SDBALLS auch bleifreie Stahlschrote und beschichtete Lösungen für Outdoor-Märkte an, sofern die jeweilige Anwendung und rechtliche Zielregion dies erfordern.Als Servicepartner unterstützt SDBALLS globale Käufer bei Materialauswahl, Verpackung, Chargenkennzeichnung und Beschaffung ergänzender Kugelmaterialien wie Kunststoff, Glas, Keramik, Kupfer oder Aluminium. Deutsche Kunden können dadurch mehrere Kugeltypen über einen Ansprechpartner bündeln. Weitere Einblicke in Unternehmen und Arbeitsweise finden sich unter Informationen über SDBALLS.Die Produkte von SDBALLS werden nicht nur im Freizeitbereich eingesetzt. Wichtige Anwendungen liegen in Rollen, Schiebesystemen, Kugeltransfereinheiten, Lagern, Fahrzeugkomponenten, mechanischen Baugruppen, Schleifprozessen und allgemeinen Hardware-Produkten. Einen Überblick über typische Einsatzfelder bietet die Seite zu Anwendungsbereichen für Kugellösungen.Für den deutschen Markt sind Zuverlässigkeit, Dokumentation und nachhaltige Verpackung besonders wichtig. Viele Einkäufer erwarten ISO-orientierte Prozesse, nachvollziehbare Qualität und klare Kommunikation. SDBALLS verbindet langjährige Produktion mit internationalem Vertrieb und kann Händler, Industriekunden und Beschaffungsabteilungen bei wiederkehrenden Lieferungen unterstützen.Eine 8-mm-Stahlkugel wiegt ungefähr 2,05 bis 2,10 Gramm. Der genaue Wert hängt von der Legierung ab. Kohlenstoffstahl liegt meist nahe bei 2,10 Gramm, Edelstahl kann je nach Sorte leicht abweichen.Die Kugel selbst ist ein Stahlprodukt. Entscheidend sind Nutzung, Transport, Ort und Zusammenhang. Käufer sollten lokale Vorschriften, Hausordnungen, Vereinsregeln und Sicherheitsanforderungen prüfen. Eine Nutzung in öffentlichen Bereichen oder in Richtung von Menschen, Tieren oder fremdem Eigentum ist nicht verantwortbar.Für die meisten Nutzer ist Kohlenstoffstahl die wirtschaftliche Standardwahl. Edelstahl ist besser bei Feuchtigkeit und längerer Lagerung. Legierter Stahl ist sinnvoll, wenn besonders hohe Härte oder Maßstabilität gewünscht wird.Eine enge Maßtoleranz sorgt für gleichmäßiges Gewicht, konstante Lage in der Tasche und besser wiederholbare Schüsse. Unrunde oder unterschiedlich große Kugeln können Streuung, Bandverschleiß und Fehlverhalten erhöhen.Sie sollten trocken, sauber und verschlossen gelagert werden. Kohlenstoffstahl benötigt besonders guten Feuchtigkeitsschutz. Beutel, Dosen, Eimer mit Deckel und Trockenmittel helfen, Rost zu vermeiden.8 mm ist vielseitiger, leichter zu kontrollieren und günstiger im Verbrauch. 10 mm ist schwerer, energiereicher und verlangt stärkere Bänder sowie strengere Sicherheitsmaßnahmen. Für die meisten Trainingssituationen ist 8 mm die ausgewogenere Wahl.Eine glatte Oberfläche verbessert Handhabung und Gleichmäßigkeit. Rost, Grate oder raue Stellen können Bänder beschädigen und die Flugbahn beeinflussen. Für feuchte Lagerbedingungen sind Beschichtungen oder Edelstahl empfehlenswert.Erwartet werden mehr Nachfrage nach bleifreien Lösungen, besserer Rückverfolgbarkeit, umweltfreundlicher Verpackung, digitaler Qualitätsdokumentation und klarerer rechtlicher Produktkommunikation. Auch europäische Nachhaltigkeitsanforderungen werden Beschaffung und Lieferantenauswahl stärker prägen.Ja. Je nach Güteklasse und Werkstoff eignen sich Stahlkugeln auch für Mechanik, Kugelrollen, Schiebesysteme, Lageranwendungen, Prüfprozesse, Hardware und Schleifaufgaben. Dafür sollten technische Spezifikationen genauer festgelegt werden als bei einfacher Freizeitware.Wichtig sind konstante Chargen, klare Werkstoffangaben, saubere Verpackung, Prüfprozesse, Exporterfahrung und verlässliche Kommunikation. Ein Lieferant sollte nicht nur einen Preis nennen, sondern auch Qualität, Lieferzeit und Dokumentation nachvollziehbar darstellen.