Granalha de aço S110 no Brasil: guia técnico 2026
Śrut stalowy S110 w Polsce: specyfikacja techniczna, dobór i zastosowania
Szybka odpowiedź

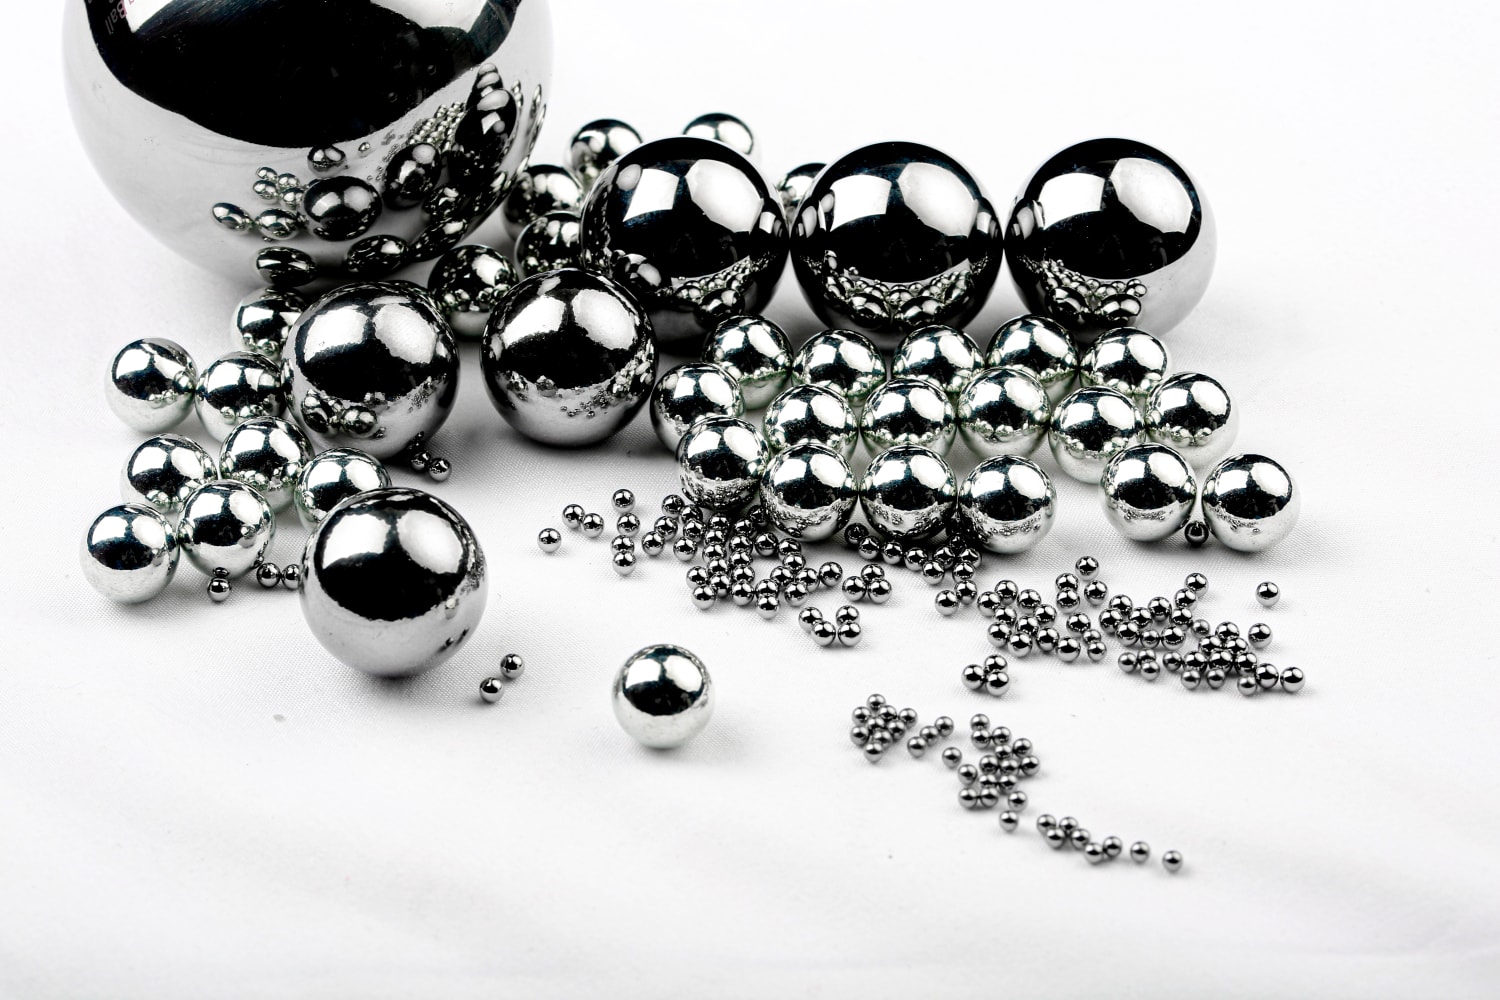
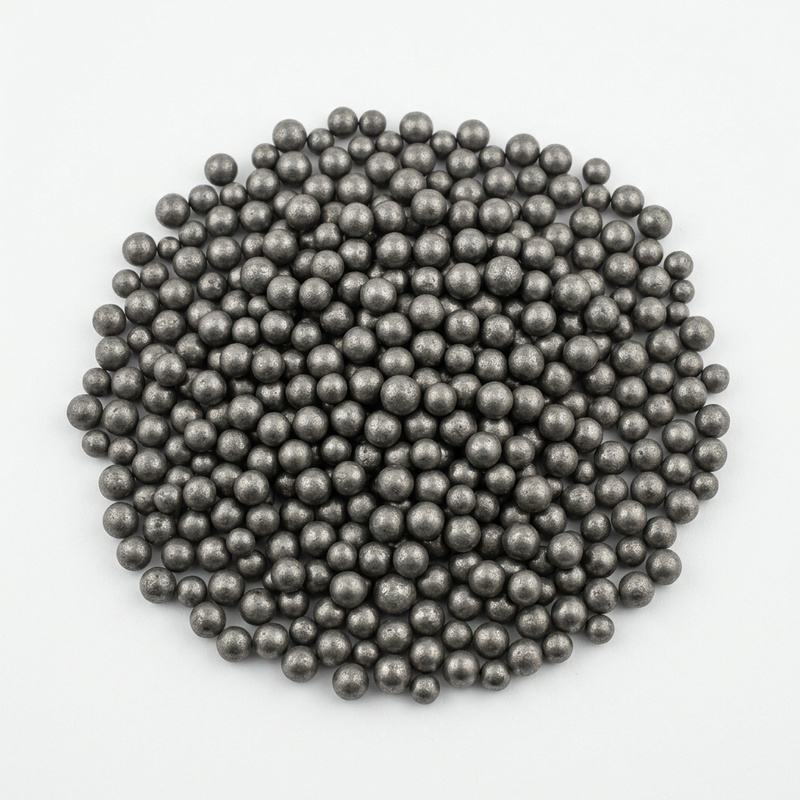
Śrut stalowy S110 to drobny, kulisty materiał ścierny o nominalnej średnicy około 0,3 mm, stosowany głównie do delikatniejszej obróbki strumieniowo-ściernej, przygotowania powierzchni, oczyszczania odlewów, usuwania zgorzeliny, satynowania oraz wybranych procesów kulowania umacniającego. Dla odbiorców w Polsce, zwłaszcza z regionów przemysłowych takich jak Śląsk, Wielkopolska, Dolny Śląsk, Pomorze, Mazowsze i Podkarpacie, S110 jest wyborem wtedy, gdy potrzebna jest kontrolowana chropowatość, dobra powtarzalność procesu i niższe ryzyko nadmiernego odkształcenia cienkich lub precyzyjnych elementów.
Najważniejsze parametry zakupu to: zgodność wymiarowa z wymaganiami klasy S110, skład chemiczny zgodny z wymaganiami SAE J444, stabilna twardość w klasie GP, GL lub GH, prawidłowa mikrostruktura martenzytyczna, niska zawartość cząstek pustych, ograniczona liczba pęknięć, wysoka gęstość nasypowa i dobra trwałość obiegowa. W praktyce zakupowej liczy się nie tylko cena za kilogram, ale także koszt na metr kwadratowy obrobionej powierzchni, zużycie śrutu, zapylenie, stabilność profilu powierzchni oraz czas przestoju urządzeń.
Dla zakładów działających w Polsce istotne są również kwestie logistyczne. Śrut może być dostarczany przez porty w Gdańsku, Gdyni i Szczecinie, transportem kolejowym do centrów przemysłowych lub drogowo do zakładów w Katowicach, Poznaniu, Wrocławiu, Łodzi, Rzeszowie, Krakowie i Warszawie. Przy imporcie warto sprawdzać dokumentację jakościową, certyfikaty partii, warunki pakowania, wilgotność magazynowania oraz możliwość stałych dostaw w ramach harmonogramu produkcyjnego.
| Parametr | Typowa wartość dla S110 | Znaczenie praktyczne | Ryzyko przy złym doborze |
|---|---|---|---|
| Średnica nominalna | Około 0,3 mm | Drobne czyszczenie i łagodny profil | Zbyt agresywna lub zbyt słaba obróbka |
| Kształt | Kulisty | Stabilny strumień i mniejsze nacinanie | Nierównomierna chropowatość |
| Twardość | GP, GL lub GH | Dopasowanie do procesu | Nadmierne zużycie albo uszkodzenie detalu |
| Mikrostruktura | Głównie martenzyt | Wytrzymałość zmęczeniowa śrutu | Pękanie i pylenie |
| Gęstość | Wysoka dla staliwa | Dobra energia uderzenia | Niska wydajność czyszczenia |
| Obiegowość | Wysoka przy dobrej jakości | Niższy koszt użytkowania | Częsta wymiana zasypu |
Tabela pokazuje, że S110 należy oceniać całościowo. Sama deklaracja średnicy nie wystarcza, ponieważ o wyniku obróbki decyduje łączny wpływ wielkości, twardości, struktury wewnętrznej, czystości i trwałości eksploatacyjnej.
Specyfikacja wielkości i średnicy śrutu stalowego S110 o nominale 0,3 mm

Oznaczenie S110 odnosi się do klasy wielkości śrutu stalowego, w której ziarna są drobne i przeznaczone do procesów wymagających dokładności oraz umiarkowanej energii uderzenia. Nominalna średnica około 0,3 mm sprawia, że S110 dobrze sprawdza się w oczyszczarkach wirnikowych, kabinach strumieniowych i zautomatyzowanych liniach obróbki elementów seryjnych. W porównaniu z większym śrutem, takim jak S170 lub S230, frakcja S110 generuje delikatniejszy profil powierzchni i pozwala lepiej kontrolować obróbkę małych detali.
W praktyce zakupowej średnica nominalna nie oznacza, że każda kulka ma dokładnie 0,3 mm. Kluczowa jest krzywa przesiewu, czyli udział ziaren zatrzymanych na określonych sitach kontrolnych. Dostawca powinien podawać wyniki przesiewu, a odbiorca powinien upewnić się, że materiał nie zawiera nadmiernej ilości pyłu, cząstek zbyt drobnych ani nadmiernie dużych. W zakładach w Polsce, które pracują w trybie wielozmianowym, stałość granulacji jest szczególnie ważna, ponieważ wpływa na powtarzalność procesu i ogranicza konieczność częstego korygowania parametrów maszyny.
S110 jest często wybierany do elementów o cienkich ściankach, drobnych odlewów, detali motoryzacyjnych, komponentów do maszyn, sprężyn o mniejszych przekrojach, aluminiowych lub stalowych części wymagających kontrolowanej powierzchni po obróbce. Może być też stosowany jako dodatek do mieszanek roboczych, gdy użytkownik chce poprawić pokrycie małych zagłębień, naroży i miejsc trudno dostępnych.
W Polsce wielu użytkowników porównuje S110 z elektrokorundem, kulkami szklanymi, śrutem nierdzewnym lub granulatem staliwnym łamanym. Wybór zależy od celu procesu. Jeśli oczekiwany jest efekt czyszczenia z jednoczesnym ograniczeniem ostrego nacinania powierzchni, kulisty śrut stalowy S110 daje przewagę nad ostrymi materiałami ściernymi. Jeżeli jednak celem jest silne rozwinięcie powierzchni pod grubą powłokę antykorozyjną, czasami potrzebna jest większa frakcja lub mieszanka z ziarnem kanciastym.
| Cecha | S110 | S170 | S230 | Wniosek dla użytkownika |
|---|---|---|---|---|
| Nominalna wielkość | Około 0,3 mm | Większa frakcja pośrednia | Wyraźnie większa frakcja | S110 jest najdelikatniejszy z porównania |
| Profil powierzchni | Niski do umiarkowanego | Umiarkowany | Umiarkowany do wyższego | Większy śrut zwiększa chropowatość |
| Pokrycie drobnych detali | Bardzo dobre | Dobre | Średnie przy małych detalach | S110 lepiej dociera do małych geometrii |
| Energia uderzenia | Niższa | Średnia | Wyższa | S230 szybciej usuwa cięższe zanieczyszczenia |
| Ryzyko odkształceń | Niskie | Średnie | Wyższe | S110 jest bezpieczniejszy dla cienkich części |
| Typowe zastosowanie | Precyzyjne czyszczenie | Uniwersalne oczyszczanie | Cięższe odlewy i konstrukcje | Dobór zależy od masy i geometrii detalu |
Porównanie pokazuje, że S110 nie jest zamiennikiem każdej większej frakcji. Jest to śrut do procesów, w których liczy się precyzja, równomierność i ograniczenie agresywności obróbki.
Wymagania składu chemicznego SAE J444: C, Si, Mn, Cr, S i P

Norma SAE J444 jest jednym z najczęściej przywoływanych punktów odniesienia dla staliwnego śrutu kulistego i łamanego. W kontekście S110 szczególną uwagę zwraca się na zawartość węgla, krzemu, manganu, chromu, siarki i fosforu. Skład chemiczny decyduje o zdolności materiału do osiągania wymaganej twardości, wytrzymałości zmęczeniowej, odporności na pękanie i powtarzalnej pracy w obiegu zamkniętym.
Węgiel odpowiada za możliwość hartowania i tworzenia martenzytu. Zbyt niska zawartość węgla może skutkować zbyt miękkim śrutem, a zbyt wysoka może zwiększyć kruchość. Krzem pełni funkcję odtleniacza i wpływa na właściwości mechaniczne. Mangan poprawia hartowność i pomaga wiązać siarkę. Chrom może zwiększać odporność na zużycie, choć jego udział musi pozostawać pod kontrolą. Siarka i fosfor są zwykle traktowane jako pierwiastki niepożądane, ponieważ ich nadmiar może sprzyjać kruchości, pęknięciom i skróceniu żywotności śrutu.
Dla polskich odbiorców istotne jest, aby dokumentacja dostawy obejmowała analizę chemiczną partii, wyniki twardości, kontrolę sitową oraz deklarację zgodności z uzgodnioną specyfikacją. W branżach takich jak motoryzacja, energetyka, kolejnictwo i produkcja maszyn dokumenty jakościowe są często wymagane przez systemy audytowe oraz wewnętrzne procedury odbioru. Warto ustalić, czy certyfikat ma dotyczyć partii produkcyjnej, partii wysyłkowej czy każdej palety.
| Pierwiastek | Rola w śrucie stalowym | Wpływ nadmiaru | Wpływ niedoboru |
|---|---|---|---|
| Węgiel | Umożliwia hartowanie i twardość | Większa kruchość | Zbyt niska twardość |
| Krzem | Odtlenianie i stabilizacja właściwości | Możliwa kruchość przy nadmiarze | Gorsza jakość metalurgiczna |
| Mangan | Poprawa hartowności | Trudniejsza kontrola struktury | Słabsza wytrzymałość |
| Chrom | Odporność na zużycie | Ryzyko nadmiernej twardości | Mniejsza trwałość w obiegu |
| Siarka | Pierwiastek ograniczany | Pęknięcia i kruchość | Zwykle korzystny niski poziom |
| Fosfor | Pierwiastek ograniczany | Kruchość i skrócenie żywotności | Zwykle korzystny niski poziom |
Tabela wyjaśnia, dlaczego niska cena nie powinna być jedynym kryterium zakupu. Śrut z niestabilnym składem może początkowo wyglądać podobnie, ale szybciej pęka, pyli i wymaga częstszych uzupełnień w urządzeniu.
Klasy twardości: GP, GL i GH w zakresie 40–68 HRC
Dobór twardości śrutu S110 jest jednym z najważniejszych etapów planowania procesu. Oznaczenia GP, GL i GH opisują klasy twardości stosowane w obróbce strumieniowej i kulowaniu. W uproszczeniu GP jest klasą bardziej uniwersalną i łagodniejszą, GL ma wyższą twardość i większą skuteczność czyszczenia, a GH jest najtwardszą klasą przeznaczoną do bardziej wymagających zastosowań, gdzie potrzebna jest większa intensywność uderzenia lub odporność na odkształcenie ziarna.
Zakres 40–68 HRC nie oznacza, że każda aplikacja powinna używać śrutu najtwardszego. W praktyce zbyt twardy śrut może szybciej niszczyć elementy maszyny, okładziny, wirniki, dysze i separatory. Może również nadmiernie odkształcać delikatne detale. Z kolei zbyt miękki śrut może tracić kształt, spłaszczać się i tracić energię roboczą, co pogarsza wydajność i zwiększa zużycie. Dlatego najlepszy wybór zależy od materiału obrabianego, rodzaju zanieczyszczeń, wymaganej chropowatości, typu urządzenia oraz oczekiwanej trwałości obiegowej.
W polskich zakładach odlewniczych GP bywa wybierany do ogólnego oczyszczania drobnych odlewów, elementów stalowych i części, które nie wymagają bardzo agresywnego profilu. GL może być właściwy tam, gdzie zgorzelina jest trudniejsza do usunięcia, ale nadal wymagana jest kontrola powierzchni. GH jest rozważany w procesach o wysokiej intensywności, przy twardszych materiałach lub w kulowaniu, gdzie parametry naprężeń powierzchniowych muszą być ściśle powtarzalne.
| Klasa | Typowy charakter | Zalety | Ograniczenia | Przykładowe zastosowania |
|---|---|---|---|---|
| GP | Łagodniejsza i uniwersalna | Mniejsze zużycie maszyn | Mniejsza agresywność | Drobne odlewy, ogólne czyszczenie |
| GL | Pośrednia do intensywnej | Dobra skuteczność czyszczenia | Wymaga kontroli procesu | Zgorzelina, elementy stalowe |
| GH | Najwyższa twardość | Duża energia i stabilność | Wyższe zużycie osprzętu | Kulowanie i trudniejsze powierzchnie |
| GP kontra GL | Różnica intensywności | GL czyści szybciej | GP jest łagodniejszy | Wybór zależy od chropowatości |
| GL kontra GH | Różnica twardości | GH lepszy do wysokiej intensywności | GL bardziej uniwersalny | Test próbny jest zalecany |
| GP kontra GH | Największa różnica | GH zapewnia mocniejszy efekt | GP zmniejsza ryzyko uszkodzeń | Nie należy zamieniać bez testu |
Porównanie klas twardości potwierdza, że wybór powinien wynikać z danych procesowych, a nie wyłącznie z intuicji. Dobrą praktyką jest wykonanie próby na reprezentatywnych detalach oraz pomiar chropowatości, pokrycia i zużycia śrutu.
Porównanie S110, S170 i S230 oraz różnice zastosowań
S110, S170 i S230 należą do popularnych frakcji śrutu stalowego, ale ich zastosowania różnią się wyraźnie. S110 jest frakcją drobną, preferowaną do precyzyjnego czyszczenia, delikatnego satynowania i obróbki małych części. S170 stanowi rozwiązanie bardziej uniwersalne, często stosowane w liniach oczyszczania części średniej wielkości. S230 jest większy i bardziej energetyczny, dlatego nadaje się do cięższych odlewów, konstrukcji stalowych oraz powierzchni wymagających mocniejszego uderzenia.
W polskim przemyśle dobór frakcji zależy od branży. Zakłady odlewnicze w rejonie Katowic i Gliwic mogą używać S170 lub S230 do większych odlewów, ale S110 do drobnych komponentów. Producenci elementów motoryzacyjnych w Tychach, Bielsku-Białej, Poznaniu i Wałbrzychu często wymagają stabilnej, drobniejszej frakcji do części o określonej tolerancji powierzchni. Firmy z sektora maszynowego w Łodzi, Radomiu i Rzeszowie mogą stosować mieszanki, aby uzyskać kompromis między szybkością czyszczenia a równomiernym pokryciem.
Nie należy zakładać, że większy śrut jest zawsze bardziej ekonomiczny. S230 może szybciej usuwać grube zanieczyszczenia, ale może też zwiększać zużycie maszyny, podnosić chropowatość i powodować większe naprężenia w cienkich detalach. S110 może wymagać dłuższego czasu w przypadku ciężkiej zgorzeliny, ale przy drobnych elementach często daje lepszy efekt końcowy, mniejsze straty i mniej poprawek.
| Kryterium | S110 | S170 | S230 | Najlepszy wybór |
|---|---|---|---|---|
| Małe detale | Bardzo dobry | Dobry | Ograniczony | S110 |
| Średnie odlewy | Dobry przy lekkich zabrudzeniach | Bardzo dobry | Dobry | S170 |
| Ciężkie odlewy | Zbyt delikatny | Dobry | Bardzo dobry | S230 |
| Niska chropowatość | Bardzo dobra | Średnia | Niższa kontrola | S110 |
| Szybkie usuwanie zgorzeliny | Średnie | Dobre | Bardzo dobre | S230 |
| Ochrona cienkich części | Bardzo dobra | Dobra | Wymaga ostrożności | S110 lub S170 |
W praktyce zakłady często tworzą mieszanki robocze, w których większy śrut odpowiada za energię, a drobniejszy za pokrycie. Jeżeli jednak wymagania jakościowe są wysokie, skład mieszanki powinien być monitorowany przez przesiewanie, kontrolę uzupełnień i regularną analizę zużycia.
Normy mikrostruktury: martenzyt, cząstki puste i limity pęknięć
Mikrostruktura śrutu stalowego S110 ma bezpośredni wpływ na jego trwałość. Dobrze wyprodukowany śrut powinien mieć strukturę zapewniającą wytrzymałość na wielokrotne uderzenia. W praktyce najczęściej oczekuje się struktury martenzytycznej z kontrolowanym udziałem innych składników, bez nadmiernej kruchości i bez wad wewnętrznych. Ziarna powinny być możliwie kuliste, zwarte i pozbawione dużych pustek.
Cząstki puste są szczególnie niepożądane, ponieważ pękają szybciej w obiegu, zwiększają ilość pyłu i pogarszają stabilność procesu. Dla użytkownika oznacza to większe zużycie filtrów, częstsze czyszczenie separatorów, wyższe koszty eksploatacji i gorszą widoczność w kabinach ręcznych. Pęknięcia powierzchniowe i wewnętrzne również skracają żywotność śrutu. Jeżeli pęknięcia przekraczają dopuszczalne limity, śrut może rozpadać się na ostre fragmenty, które zmieniają charakter obróbki z kulistego uderzania na bardziej nacinające działanie.
Kontrola mikrostruktury wymaga odpowiedniego przygotowania próbek, obserwacji metalograficznej i interpretacji przez wykwalifikowany personel. W zakupach międzynarodowych warto wymagać dokumentów z kontroli jakości oraz możliwości przeprowadzenia audytu dostawcy. Informacje o systemach zarządzania jakością, procedurach kontroli i zapleczu badawczym można zwykle znaleźć w dziale kontrola jakości i dane techniczne, gdzie opisuje się metody weryfikacji parametrów wyrobów metalowych.
Dla odbiorców z Polski ważne jest również prawidłowe magazynowanie. Nawet dobry śrut może tracić jakość użytkową, jeżeli worki zostaną zawilgocone, a materiał zacznie korodować. Rdza i zbrylenia zmieniają przepływ w maszynie, zwiększają zapylenie i mogą pogarszać efekt powierzchniowy. Dlatego opakowania powinny być szczelne, stabilne na paletach i zabezpieczone przed wilgocią podczas transportu przez porty morskie oraz magazyny przeładunkowe.
Gęstość, możliwość recyklingu i dane o trwałości zmęczeniowej
Jedną z głównych przewag śrutu stalowego nad wieloma jednorazowymi materiałami ściernymi jest możliwość wielokrotnego użycia w obiegu zamkniętym. Wysoka gęstość staliwa oznacza dobrą energię uderzenia przy małej objętości ziarna. Dzięki temu S110, mimo drobnej frakcji, może skutecznie czyścić powierzchnię, jeżeli prędkość wyrzutu, natężenie strumienia i czas obróbki są prawidłowo dobrane.
Recykling śrutu w zakładzie polega na separacji materiału roboczego od pyłu, zgorzeliny, piasku, rdzy i rozbitych cząstek. Sprawny separator pneumatyczny lub mechaniczny usuwa zanieczyszczenia, a system uzupełniania utrzymuje odpowiedni poziom mieszanki. Dla S110 szczególnie istotna jest skuteczna separacja pyłu, ponieważ drobna frakcja wymaga precyzyjnej regulacji przepływu powietrza. Zbyt mocna separacja może usuwać dobry materiał, a zbyt słaba pozostawiać zanieczyszczenia w obiegu.
Trwałość zmęczeniowa zależy od składu chemicznego, obróbki cieplnej, mikrostruktury, zawartości wad, twardości oraz warunków pracy. W praktyce dane o trwałości najlepiej oceniać porównawczo: ile kilogramów śrutu zużywa się na określoną liczbę godzin pracy, metrów kwadratowych powierzchni lub ton oczyszczonych odlewów. W zakładach w Polsce warto prowadzić prostą kartę zużycia: masa dosypki, czas pracy, obciążenie maszyny, rodzaj detali, wynik chropowatości i ilość odpadu z odpylania.
W perspektywie 2026 roku rośnie znaczenie zrównoważonej produkcji, ograniczenia odpadów i raportowania środowiskowego. Firmy w Unii Europejskiej coraz częściej pytają nie tylko o cenę śrutu, ale też o ślad logistyczny, trwałość w obiegu, możliwość redukcji pyłu i zgodność z wewnętrznymi politykami środowiskowymi. Dłuższa żywotność śrutu oznacza mniej odpadów, mniej transportu i niższe koszty utylizacji, co ma znaczenie dla zakładów podlegających audytom środowiskowym.
Przewodnik zastosowań: przygotowanie powierzchni i kulowanie umacniające
Śrut stalowy S110 stosuje się w dwóch głównych grupach procesów: przygotowaniu powierzchni oraz kulowaniu umacniającym. W przygotowaniu powierzchni celem jest usunięcie zanieczyszczeń, rdzy, zgorzeliny, pozostałości formierskich lub starych powłok, a także uzyskanie określonego profilu pod malowanie, cynkowanie, klejenie lub dalszą obróbkę. W kulowaniu umacniającym celem nie jest przede wszystkim czyszczenie, lecz wprowadzenie korzystnych naprężeń ściskających w warstwę powierzchniową, co może poprawiać odporność zmęczeniową części.
W przygotowaniu powierzchni S110 sprawdza się tam, gdzie wymagany jest drobny, równomierny efekt. Może być używany do małych odlewów, części kutych, elementów po obróbce cieplnej, drobnych komponentów motoryzacyjnych i maszynowych. Dobrze dobrany śrut nie powinien pozostawiać nadmiernie ostrego profilu ani powodować deformacji krawędzi. W przypadku przygotowania pod powłoki ochronne należy jednak upewnić się, że uzyskana chropowatość odpowiada wymaganiom systemu malarskiego.
W kulowaniu umacniającym konieczna jest większa dyscyplina procesu. Liczy się intensywność, pokrycie, twardość śrutu, kąt uderzenia, prędkość, czas i stabilność mieszanki. S110 może być odpowiedni dla drobnych sprężyn, cienkich elementów, precyzyjnych części mechanicznych i komponentów, które wymagają umocnienia bez nadmiernego uszkodzenia powierzchni. W takich zastosowaniach należy prowadzić kontrolę intensywności za pomocą próbek kontrolnych oraz regularnie sprawdzać rozkład wielkości śrutu w obiegu.
Branże korzystające z S110 w Polsce obejmują motoryzację, produkcję łożysk, odlewnie precyzyjne, obróbkę części maszyn, przemysł narzędziowy, produkcję sprężyn, energetykę, kolejnictwo i sektor urządzeń rolniczych. W regionach takich jak Górny Śląsk i Zagłębie, gdzie działają liczne zakłady metalowe, ważna jest wydajność i trwałość. Na Pomorzu, przy obsłudze portów i konstrukcji stalowych, częściej pojawiają się większe frakcje, lecz S110 pozostaje przydatny do mniejszych części i operacji wykończeniowych.
Przykładowe studium przypadku: producent drobnych elementów stalowych z okolic Poznania stosował większą frakcję, która szybko usuwała zgorzelinę, ale powodowała zbyt wysoką chropowatość i konieczność dodatkowego wygładzania. Po przejściu na S110 w klasie GL uzyskano bardziej powtarzalną powierzchnię i ograniczono liczbę reklamacji dotyczących wyglądu detali. Czas cyklu nieco wzrósł, ale całkowity koszt procesu spadł dzięki mniejszej liczbie poprawek.
Drugie studium przypadku: zakład wykonujący kulowanie drobnych sprężyn dla odbiorców motoryzacyjnych potrzebował śrutu o stabilnej twardości i niskim udziale pękniętych cząstek. Po wdrożeniu kontroli przesiewu, regularnych dosypek i dokumentacji partii poprawiono powtarzalność intensywności procesu. W takim zastosowaniu cena materiału była mniej ważna niż stabilność parametrów i ograniczenie ryzyka niezgodności w audycie klienta.
Przy zakupie warto poprosić o próbkę produkcyjną i przeprowadzić test w realnej maszynie. Wynik testu powinien obejmować szybkość czyszczenia, profil powierzchni, zużycie śrutu, ilość pyłu, stan urządzenia i wygląd detali po obróbce. Jeżeli firma używa różnych detali, test powinien objąć najtrudniejszy przypadek, a nie tylko prostą próbkę laboratoryjną. Informacje o możliwych obszarach wykorzystania można zestawić z opisem branż w sekcji zastosowania przemysłowe, aby łatwiej dopasować materiał do procesu.
Nasza firma
SDBALLS Industry Corp, znana również jako Shandong SDBALLS Industry Corp Ltd., jest producentem precyzyjnych kulek stalowych i zintegrowanym partnerem dostaw dla klientów przemysłowych. Firma rozwija doświadczenie produkcyjne od 1996 roku i obsługuje odbiorców w wielu krajach, w tym firmy szukające stabilnych dostaw na rynek polski. Dla kupujących śrut stalowy S110 istotne jest to, że kompetencje w zakresie metalowych kulek, kontroli wymiarowej i procesów cieplnych przekładają się na rozumienie wymagań dotyczących kulistych materiałów stalowych.
W zakresie możliwości technologicznych firma koncentruje się na precyzji, kontroli jakości i powtarzalności parametrów. Doświadczenie obejmuje kulki ze stali węglowej, chromowej i nierdzewnej w różnych klasach dokładności, a także rozwiązania metalowe dla zastosowań mechanicznych, łożyskowych, motoryzacyjnych i specjalnych. Takie zaplecze pomaga w rozmowie o wymaganiach średnicy, twardości, struktury i czystości powierzchni, które są również ważne przy doborze śrutu stalowego oraz innych kulistych mediów technicznych.
W zakresie możliwości wytwórczych SDBALLS prowadzi produkcję w kilku zakładach i dysponuje znaczną roczną zdolnością wytwarzania. Stabilna produkcja jest ważna dla polskich importerów i użytkowników końcowych, którzy muszą planować dostawy do zakładów w cyklach miesięcznych lub kwartalnych. Oferta obejmuje nie tylko standardowe kulki stalowe, ale także rozwiązania pokrewne, w tym stalowe śruty bezołowiowe dla rynków łowieckich i outdoorowych oraz materiały w wersjach wyżarzanych i powlekanych spełniające wymagania twardości na rynkach europejskich i amerykańskich.
W zakresie możliwości usługowych firma działa jako partner integrujący dostawy różnych materiałów kulistych. Oznacza to wsparcie w konsolidacji zakupów, komunikacji technicznej, dokumentacji jakościowej i doborze rozwiązań dla wielu zastosowań. Dla firm z Polski, które sprowadzają komponenty przez Gdańsk, Gdynię, Szczecin, centra logistyczne w Łodzi lub magazyny w okolicach Warszawy i Wrocławia, istotne są przejrzysta komunikacja, stabilne pakowanie, dokumenty wysyłkowe i możliwość długoterminowej współpracy. Więcej informacji o profilu firmy znajduje się na stronie o producencie i zespole.
Odbiorcy, którzy chcą porównać śrut S110 z innymi wyrobami kulistymi, mogą sprawdzić także katalog produktów przemysłowych. W praktyce wielu kupujących potrzebuje nie tylko jednego typu materiału, lecz także stalowych kulek do łożysk, kulek do systemów przesuwnych, elementów do kół transportowych, kulek transferowych lub mediów z tworzyw, szkła, ceramiki, miedzi i aluminium. Konsolidacja zakupów bywa korzystna, gdy firma chce ograniczyć liczbę dostawców i uprościć kontrolę jakości.
Na rynku polskim liczy się również zgodność z oczekiwaniami odbiorców europejskich. Systemy jakości, takie jak ISO 9001, ISO 14001 oraz wymagania właściwe dla sektora motoryzacyjnego, pomagają budować zaufanie w łańcuchu dostaw. W relacjach z klientami z Polski ważna jest szybka odpowiedź na pytania techniczne, możliwość przedstawienia parametrów partii, elastyczność opakowań oraz gotowość do rozmowy o harmonogramach dostaw. Dobrze przygotowany dostawca powinien rozumieć zarówno język specyfikacji technicznej, jak i realia produkcji seryjnej.
Najczęściej zadawane pytania
Czy S110 nadaje się do każdego rodzaju oczyszczania stali?
Nie. S110 jest dobry do drobnych detali, łagodniejszego profilu i precyzyjnej obróbki. Do ciężkiej zgorzeliny, dużych odlewów lub grubych konstrukcji stalowych lepsze mogą być S170, S230 albo większe frakcje.
Jaka jest nominalna średnica śrutu S110?
Nominalnie przyjmuje się około 0,3 mm, ale rzeczywisty rozkład wielkości zależy od przesiewu i tolerancji danej specyfikacji. Dlatego przed zakupem warto sprawdzić raport sitowy.
Czy twardszy śrut GH zawsze jest lepszy?
Nie. GH może być skuteczny w wymagających procesach, ale może zwiększać zużycie maszyny i ryzyko uszkodzenia delikatnych części. GP lub GL bywają bardziej ekonomiczne w ogólnym czyszczeniu.
Jak ocenić realny koszt śrutu?
Należy liczyć koszt na metr kwadratowy obrobionej powierzchni, koszt dosypek, ilość pyłu, czas cyklu, zużycie części maszyny oraz liczbę poprawek. Cena za kilogram jest tylko jednym elementem.
Czy S110 można mieszać z większym śrutem?
Tak, ale mieszanka powinna być kontrolowana. Drobny śrut poprawia pokrycie małych zagłębień, a większy zwiększa energię uderzenia. Bez kontroli przesiewu mieszanka może szybko stracić stabilność.
Jak przechowywać śrut stalowy w Polsce?
Najlepiej w suchym magazynie, na paletach, w oryginalnych opakowaniach, z dala od wilgoci i kondensacji. Zawilgocony śrut może rdzewieć, zbrylać się i powodować problemy w maszynie.
Jakie dokumenty powinien dostarczyć sprzedawca?
Warto wymagać certyfikatu partii, analizy chemicznej, danych o twardości, kontroli sitowej, informacji o mikrostrukturze oraz deklaracji zgodności z uzgodnioną normą lub specyfikacją.
Czy S110 nadaje się do kulowania umacniającego?
Tak, w wybranych procesach, zwłaszcza dla drobnych i delikatnych części. Wymagana jest jednak ścisła kontrola intensywności, pokrycia, twardości oraz stanu śrutu w obiegu.
Jakie trendy będą ważne w 2026 roku?
Rosnąć będzie znaczenie trwałości obiegowej, ograniczania pyłu, automatycznej kontroli procesu, cyfrowej dokumentacji partii, efektywności energetycznej i zgodności z polityką zrównoważonego rozwoju.
Jak wybrać lokalnego dostawcę lub importera w Polsce?
Należy sprawdzić zapasy magazynowe, możliwość szybkiej dostawy, doświadczenie techniczne, dokumentację jakościową i obsługę reklamacji. Przy imporcie liczą się porty, czas odprawy i stabilne opakowanie.
Sobre o autor
Somos a SD Ball, uma fabricante profissional dedicada a fornecer soluções de esferas de aço de alta precisão em todo o mundo. Com anos de experiência, especializamo-nos em processos de produção avançados, rigoroso controle de qualidade e soluções personalizadas para atender a diversas aplicações industriais. Da seleção de materiais à inspeção final, fornecemos produtos confiáveis e desempenho consistente para ajudar nossos clientes a alcançar maior eficiência, durabilidade e qualidade do produto.
Compartilhar
Categoria de produto
Artigos relacionados
-
Esferas POM 10 mm no Brasil: tolerâncias e usos
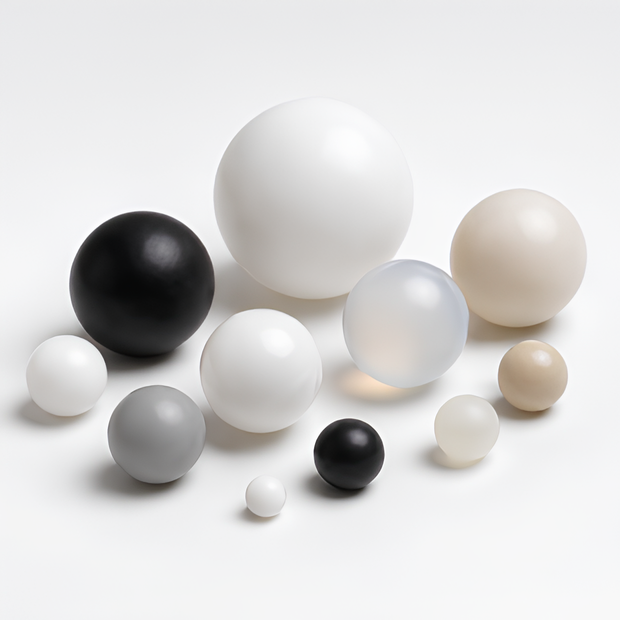
Para compradores no Brasil que procuram esferas plásticas de engenharia de 10 mm, o POM, também conhecido como acetal ou poliacetal, é uma das opções mais equilibradas entre resistência mecânica, baixo atrito, estabilidade dimensional e custo. Em aplicações como rolamentos leves, válvulas, engrenagens, sistemas de transporte, bombas, dispositivos médicos não implantáveis, componentes automotivos e equipamentos industriais, a esfera de POM 10 mm costuma oferecer desempenho superior ao náilon quando a absorção de umidade é crítica, e custo menor que o PTFE quando a extrema resistência química não é indispensável.A escolha correta começa por quatro pontos: tipo de resina, tolerância dimensional, acabamento superficial e ambiente de uso. O POM-H, homopolímero, tende a apresentar maior rigidez, dureza e resistência à fadiga. O POM-C, copolímero, costuma ter melhor resistência química, maior estabilidade térmica em certos meios e menor risco de degradação em ambiente alcalino. Para a maioria dos projetos industriais no Brasil, especialmente em São Paulo, Joinville, Caxias do Sul, Curitiba, Manaus e Minas Gerais, o POM-C é frequentemente adotado por sua robustez geral; o POM-H é selecionado quando a exigência principal é rigidez e precisão mecânica.Em uma esfera de 10 mm, os graus de precisão G0 a G3 indicam tolerâncias dimensionais e variação de esfericidade mais ou menos restritas, conforme norma interna do fornecedor ou requisito negociado. Como plásticos sofrem influência de temperatura, umidade, método de medição e envelhecimento, é essencial confirmar a base técnica do grau, o plano de inspeção, a temperatura de referência e a aplicação final. Para rolamentos plásticos, válvulas dosadoras e componentes de precisão, o comprador deve solicitar relatório de medição, lote rastreável e amostras de validação.Como regra prática: use POM quando precisar de boa rigidez, baixo atrito e baixa absorção de água; use náilon quando o custo e a tenacidade forem mais importantes e houver tolerância à umidade; use PTFE quando resistência química extrema, antiaderência ou temperatura mais alta forem prioritárias, aceitando menor rigidez e custo maior. No mercado brasileiro, onde importadores operam por portos como Santos, Itajaí, Paranaguá, Rio Grande e Suape, planejar estoque e homologação com antecedência reduz atrasos em manutenção industrial e linhas de montagem.Critério de compraRecomendação para esfera POM 10 mmQuando exigir controle adicionalMaterialPOM-C para uso geral; POM-H para maior rigidezContato químico, temperatura elevada ou carga repetitivaDiâmetro nominal10 mm, medido em temperatura controladaConjuntos com folga reduzida ou vedação críticaGrau de precisãoG1 ou G2 para a maioria das montagens técnicasRolamentos, válvulas e instrumentos de mediçãoSuperfícieLisa, sem rebarbas, manchas ou linhas profundasBaixo ruído, baixo desgaste ou contato com vedantesCorNatural branca ou preta, conforme resina e aditivoRastreabilidade visual, estética ou proteção contra luzDocumentaçãoFicha técnica, declaração de material e inspeção dimensionalAutomotivo, médico, alimentício ou exportaçãoA tabela resume a decisão inicial. Ela não substitui testes em campo, pois a esfera trabalha em conjunto com pista, alojamento, lubrificante, pressão, temperatura e fluido. Em compras recorrentes, o ideal é padronizar desenho, tolerância, método de inspeção e embalagem para evitar variações entre lotes.O POM é uma família de termoplásticos semicristalinos de alto desempenho, conhecida por combinar rigidez, resistência ao desgaste e estabilidade dimensional. Para esferas de 10 mm, as duas bases mais comuns são POM-H e POM-C. Embora ambas sejam chamadas comercialmente de acetal, elas não são idênticas. A diferença de estrutura molecular influencia comportamento mecânico, resistência química, processamento e aplicação recomendada.O POM-H, ou homopolímero de acetal, normalmente apresenta cristalinidade mais alta. Isso favorece dureza, módulo elástico, resistência à fluência e resistência à fadiga em muitos cenários. Em uma esfera usada como elemento de rolamento leve, essa rigidez pode reduzir deformação sob carga. Porém, o POM-H pode ser mais sensível a alguns ambientes químicos, especialmente soluções alcalinas fortes, e exige atenção a estabilidade térmica e qualidade do processamento.O POM-C, ou copolímero de acetal, contém comonômeros que interrompem parcialmente a sequência molecular. Na prática, isso tende a melhorar resistência a hidrólise, estabilidade em ambientes úmidos e tolerância química em uma faixa mais ampla. Para distribuidores brasileiros que atendem manutenção industrial, saneamento, válvulas de baixa pressão, equipamentos agrícolas e automação, o POM-C costuma ser a opção mais segura quando a aplicação final não é totalmente conhecida.Em termos de mercado, compradores de polos industriais como Grande São Paulo, Campinas, Sorocaba, Joinville, Blumenau, Curitiba, Caxias do Sul e Contagem frequentemente pedem POM-C por disponibilidade e consistência. Já fabricantes de componentes de precisão, engrenagens plásticas, instrumentos e mecanismos compactos podem solicitar POM-H quando o projeto foi validado com esse material específico. Não é recomendável substituir um pelo outro sem avaliar folga, carga, temperatura e contato químico.CaracterísticaPOM-HPOM-CComparação práticaRigidezGeralmente mais altaAlta, porém ligeiramente menorPOM-H vence quando deformação mínima é prioridadeResistência químicaBoa, com mais restriçõesMuito boa em uso geralPOM-C é mais versátil em ambientes variadosAbsorção de umidadeBaixaBaixaAmbos superam náilon em estabilidade com umidadeResistência à fadigaMuito boaBoa a muito boaPOM-H pode ser preferível em ciclos mecânicos intensosProcessabilidadeExige controle rigorosoMais tolerantePOM-C facilita produção estável em grandes lotesAplicação típicaEngrenagem, rolamento leve, componente rígidoVálvula, bomba, esfera técnica de uso geralA escolha depende do risco dominante do projetoEsse comparativo mostra que não existe uma resposta universal. Para uma esfera POM 10 mm em estoque técnico, o POM-C é muitas vezes escolhido como material padrão. Para uma peça desenhada com cálculo mecânico e folga estreita, o POM-H pode entregar vantagem. Em ambos os casos, o comprador deve solicitar confirmação da resina, densidade aproximada, cor, aditivos e eventual conformidade com requisitos ambientais.Outro ponto importante é a nomenclatura comercial. Alguns fornecedores chamam todo acetal de POM sem distinguir claramente entre homopolímero e copolímero. No Brasil, isso pode causar problemas em compras públicas, contratos de manutenção, reposição de máquinas importadas e projetos de engenharia. A especificação técnica deve mencionar explicitamente “POM-H” ou “POM-C” quando essa diferença for relevante. Caso o projeto aceite ambos, o desenho pode indicar “POM acetal, grau industrial, cor definida, propriedades mínimas conforme ficha aprovada”.O diâmetro nominal de 10 mm parece simples, mas em esferas plásticas a tolerância deve ser analisada com mais cuidado do que em esferas de aço. O POM tem coeficiente de expansão térmica maior que o metal; portanto, a medição muda com temperatura. Uma esfera medida em ar-condicionado a 20 °C pode apresentar resultado diferente em uma fábrica de Manaus ou Recife a 32 °C. Por isso, o comprador deve confirmar a temperatura de referência e o método de medição.Os graus G0, G1, G2 e G3 são usados por muitos fabricantes e distribuidores como faixas internas de precisão para esferas plásticas. Eles não devem ser confundidos automaticamente com graus de esferas de aço, pois a produção, o acabamento e a estabilidade do polímero têm limites diferentes. Em geral, G0 representa a faixa mais precisa e mais cara; G3 é adequada para aplicações menos críticas, como movimentação leve, dispositivos simples e usos não metrológicos.Para esferas POM de 10 mm usadas em válvulas de retenção, dosadores, bombas pequenas e componentes de controle de fluxo, a tolerância influencia vedação e repetibilidade. Em rolamentos plásticos, afeta ruído, atrito, distribuição de carga e vida útil. Em sistemas de transporte ou separação, pode afetar apenas encaixe e alimentação automática. Assim, especificar tolerância exageradamente apertada aumenta custo sem necessariamente melhorar o desempenho.GrauPerfil recomendadoAplicações usuaisObservação para compraG0Precisão muito alta para esfera plásticaInstrumentos, válvulas críticas, montagens especiaisSolicitar laudo por lote e amostra aprovadaG1Alta precisão industrialRolamentos plásticos, bombas, automação finaBoa relação entre controle e custoG2Precisão técnica intermediáriaEngrenagens auxiliares, guias, mecanismos geraisAdequado para manutenção e reposiçãoG3Precisão comercialDispositivos simples, separadores, usos levesConfirmar se a folga do projeto aceita variaçãoClasse especialDefinida por desenho do clienteProjetos automotivos, médicos e laboratoriaisNecessita acordo técnico antes da produçãoLote mistoNão recomendado para precisãoReposição sem exigência dimensionalEvitar em linhas automatizadasA leitura da tabela deve ser feita com base no risco funcional. Se a esfera atua apenas como elemento de baixo atrito em um trilho ou manípulo, G2 ou G3 pode ser suficiente. Se ela atua como elemento de vedação, travamento ou rolagem com baixa folga, G0 ou G1 pode ser necessário. Para fornecedores locais e importadores que atendem centros como Santos, Guarulhos, Campinas e Itajaí, manter dois níveis de estoque, um comercial e outro de precisão, ajuda a responder rapidamente a diferentes demandas.Na inspeção, recomenda-se medir várias posições da esfera para avaliar diâmetro médio e variação de forma. Equipamentos comuns incluem micrômetros com pressão controlada, comparadores, medidores ópticos e sistemas de visão. Como o POM pode sofrer leve deformação sob força de contato, medições agressivas com pontas inadequadas podem gerar leitura incorreta. A embalagem também importa: esferas comprimidas por longos períodos, expostas ao calor ou contaminadas por poeira podem apresentar desempenho inferior, mesmo que a dimensão inicial esteja correta.Para contratos de fornecimento, uma especificação sólida deve conter: material, diâmetro nominal, faixa de tolerância, grau de precisão, cor, acabamento, quantidade por embalagem, identificação do lote, critério de aceitação e documentação exigida. No contexto brasileiro, especialmente para empresas que dependem de importação marítima, essa clareza evita retrabalho quando o lote chega ao porto de Santos, Itajaí, Paranaguá ou Rio de Janeiro e precisa seguir rapidamente para a linha de produção.As propriedades mecânicas das esferas POM 10 mm determinam sua capacidade de suportar carga, manter forma, resistir ao desgaste e funcionar em ciclos repetitivos. Embora a esfera seja pequena, o desempenho depende da combinação entre dureza, resistência à tração, módulo de flexão, resistência ao impacto, fluência e fadiga. Fichas técnicas de resina fornecem valores típicos, mas o produto final também é influenciado por moldagem, usinagem, acabamento e envelhecimento.A dureza do POM é elevada em comparação com muitas resinas de uso geral. Isso ajuda em contatos de rolagem e deslizamento, reduzindo deformações excessivas. Porém, dureza não significa indestrutibilidade. Quando a esfera trabalha contra aço, alumínio, latão, plástico ou elastômero, o material da contraparte pode desgastar primeiro ou gerar marcas na esfera. Por isso, testes com o conjunto real são mais confiáveis que análise isolada da esfera.A resistência à tração indica a capacidade do material de suportar esforço antes da ruptura em corpo de prova. Em esferas, a carga costuma ser compressiva ou de contato, mas a resistência à tração ainda serve como referência da robustez do polímero. O módulo de flexão representa rigidez: quanto maior, menor a deformação sob carga. O POM-H tende a ter vantagem nesse ponto, enquanto o POM-C oferece equilíbrio entre rigidez e estabilidade em ambientes variados.PropriedadeFaixa típica do POMImpacto na esfera 10 mmComparação com alternativasDurezaAlta para plástico técnicoBoa resistência a marcas leves e desgasteMaior que PTFE, semelhante ou superior a náilon secoResistência à traçãoBoa a muito boaIndica robustez do material baseGeralmente superior ao PTFEMódulo de flexãoElevadoReduz deformação em carga moderadaMaior que PTFE e muitas vezes mais estável que náilon úmidoResistência ao impactoModerada a boaSuporta manuseio e choques levesNáilon pode ser mais tenaz em certas condiçõesResistência à fadigaMuito boaFavorável para ciclos de rolagem e acionamentoVantagem sobre plásticos mais maciosFluênciaBaixa para termoplásticoMantém forma melhor sob carga contínuaMelhor que PTFE sem carga modificadoraEssa tabela ajuda a entender por que o POM é uma solução popular em engenharia. Ele não é o plástico mais resistente a temperatura, nem o mais resistente a produtos químicos agressivos, mas oferece uma combinação muito útil para componentes de precisão. Em máquinas de embalagem em São Paulo, equipamentos têxteis em Santa Catarina, implementos agrícolas no Paraná e máquinas de alimentos em Goiás, essa combinação reduz paradas quando a aplicação está dentro dos limites do material.Ao analisar propriedades, também é importante considerar temperatura de serviço. O POM mantém boa rigidez em temperaturas moderadas, mas não deve ser escolhido para calor contínuo acima da faixa recomendada pelo fabricante da resina. Em ambientes frios, mantém desempenho razoável, embora impactos severos possam exigir avaliação. Em contato com combustíveis, solventes, detergentes ou fluidos industriais, a compatibilidade química deve ser confirmada por teste ou literatura técnica do fornecedor.Outra prática recomendada é comparar a carga real com a área de contato. Uma esfera de 10 mm concentra carga em uma região pequena. Mesmo que o material tenha boa resistência, pressões localizadas podem causar achatamento, marcas ou desgaste. Em rolamentos, a geometria da pista e a quantidade de esferas distribuem o esforço. Em válvulas, o assento e a pressão do fluido definem o risco de deformação. Em engrenagens ou travas, impactos repetitivos podem ser mais críticos que a carga estática.Uma das razões principais para usar POM em esferas é o baixo coeficiente de atrito. O material apresenta boa capacidade de deslizamento mesmo sem lubrificação externa em muitas aplicações leves. Essa característica é frequentemente chamada de autolubrificante, embora não signifique que o POM produza lubrificante líquido. Na prática, sua estrutura e acabamento permitem movimento suave, baixo ruído e desgaste reduzido quando a carga, velocidade e temperatura são adequadas.Em comparação com metais, o POM reduz necessidade de óleo ou graxa em ambientes onde a contaminação precisa ser evitada. Isso é útil em equipamentos de embalagem, máquinas de alimentos com áreas não críticas de contato, dispositivos de escritório, sistemas de movimentação, brinquedos técnicos, equipamentos hospitalares não implantáveis e mecanismos de baixa carga. No Brasil, onde muitas fábricas enfrentam poeira, variação térmica e manutenção irregular, reduzir lubrificação pode ser uma vantagem operacional.Mesmo assim, a lubrificação não deve ser descartada sem análise. Em cargas altas, velocidades elevadas ou ciclos contínuos, um lubrificante compatível pode aumentar vida útil. É preciso evitar graxas ou óleos que ataquem o POM ou contaminem o produto final. Em aplicações alimentícias, deve-se observar regulamentação aplicável e usar lubrificantes apropriados para o ambiente. O par de atrito também importa: POM contra aço polido se comporta de forma diferente de POM contra alumínio áspero ou plástico reforçado.A textura superficial da esfera de 10 mm influencia diretamente o atrito. Rebarbas, marcas de partição, riscos, bolhas e contaminações elevam desgaste e ruído. Para rolamentos plásticos e válvulas, a superfície deve ser controlada com inspeção visual e, quando necessário, medição de rugosidade. Em linhas automatizadas, esferas mais lisas também alimentam melhor em vibradores, calhas e sistemas de montagem.Quando se compara POM, náilon e PTFE, o PTFE costuma ter o menor atrito, mas apresenta menor rigidez e maior deformação sob carga. O náilon pode ter boa resistência ao desgaste, porém sua absorção de umidade altera dimensões e atrito. O POM fica no meio: atrito baixo, rigidez alta e estabilidade dimensional melhor que a do náilon. Esse equilíbrio é a razão de sua presença em rolamentos leves, engrenagens, buchas, roletes e esferas técnicas.Para compradores brasileiros, recomenda-se solicitar amostras e realizar ensaio simples no conjunto real: ciclo de abertura e fechamento em válvula, rotação em pista, teste de ruído, medição de torque ou teste de alimentação. Em projetos críticos, um ensaio acelerado com carga, velocidade e temperatura representativas antecipa falhas. O custo dessa validação é menor do que a parada de uma linha de envase em Campinas, uma montadora em Betim ou uma célula de automação em Joinville.A estabilidade dimensional é um dos argumentos mais fortes a favor das esferas POM 10 mm. Em comparação com o náilon, o POM absorve pouca umidade, o que reduz variações de diâmetro e de massa em ambientes úmidos. Para o Brasil, essa característica é especialmente relevante em regiões costeiras como Santos, Rio de Janeiro, Salvador, Recife, Fortaleza, Itajaí e Belém, onde a umidade relativa pode ser alta e constante.Quando uma esfera plástica absorve água, ela pode inchar, alterar folga, aumentar atrito, travar mecanismos ou comprometer vedação. O náilon é conhecido por absorver mais umidade e, em alguns projetos, isso precisa ser compensado por folgas maiores. O POM, por outro lado, mantém dimensões mais previsíveis. Isso facilita projeto de componentes compactos e reduz necessidade de ajustes em campo.Além da umidade, a temperatura afeta o diâmetro. Como todo termoplástico, o POM expande quando aquecido e contrai quando resfriado. Em uma esfera de 10 mm, a variação pode parecer pequena, mas em grau de precisão apertado ela é relevante. Por isso, fornecedores sérios definem medição em temperatura de referência e recomendam aclimatação antes da inspeção. Receber material importado em contêiner aquecido e medir imediatamente pode gerar leitura distorcida.A estabilidade também depende de tensões internas. Esferas moldadas ou usinadas sem controle adequado podem apresentar relaxamento dimensional ao longo do tempo. Tratamentos de estabilização, parâmetros de processo corretos e embalagem adequada ajudam a reduzir esse risco. Para aplicações de precisão, o comprador deve perguntar se o fornecedor controla lote, matéria-prima, processo e inspeção final.Fator ambientalEfeito no POMRisco para esfera 10 mmMedida preventivaUmidade altaBaixa absorçãoVariação dimensional pequenaArmazenar em embalagem fechada e limpaCalor em transporteExpansão temporáriaLeitura dimensional alteradaAclimatar antes de medirFrio intensoContraçãoFolga maior no conjuntoValidar em temperatura real de operaçãoProdutos alcalinos fortesPodem atacar certos grausPerda de superfície ou resistênciaPreferir POM-C ou outro material testadoRadiação solarPode degradar sem aditivoFragilização em uso externoUsar cor e aditivo adequadosCompressão prolongadaPode causar deformação gradualPerda de esfericidadeEvitar armazenamento sob cargaA comparação na tabela mostra que a estabilidade do POM é alta, mas não absoluta. Em compras para o Norte e Nordeste, onde transporte e armazenagem podem envolver calor elevado, a embalagem deve proteger contra deformação e contaminação. Em regiões industriais do Sul, onde há variações de temperatura entre inverno e verão, o projeto deve considerar a faixa completa de operação.Em 2026, a tendência é que compradores brasileiros exijam mais documentação sobre estabilidade, rastreabilidade e sustentabilidade. Políticas de redução de desperdício, metas de eficiência energética e pressão por componentes duráveis favorecem materiais que reduzem manutenção e descarte. O POM continuará relevante, mas fornecedores precisarão demonstrar controle de processo, origem da resina, conformidade ambiental e possibilidade de otimizar embalagens. A digitalização da qualidade, com relatórios por lote e inspeção por visão, tende a se tornar diferencial competitivo.A escolha entre POM, náilon e PTFE deve ser feita com base em função, ambiente e custo total. Esses três materiais aparecem frequentemente em projetos brasileiros porque cobrem necessidades diferentes. O POM é equilibrado; o náilon é resistente e econômico em muitas aplicações; o PTFE é superior em baixo atrito e resistência química, mas custa mais e deforma com mais facilidade.O náilon pode ser uma boa opção para peças submetidas a impacto, abrasão e cargas moderadas, principalmente quando a variação dimensional por umidade não compromete o conjunto. Em ambientes secos, ele pode funcionar muito bem. Entretanto, em cidades úmidas ou aplicações com água, vapor e lavagem, sua absorção precisa ser considerada. Uma esfera de náilon 10 mm pode crescer o suficiente para alterar folgas finas.O PTFE é indicado quando o projeto exige antiaderência, resistência química ampla e atrito extremamente baixo. Ele é usado em válvulas especiais, equipamentos químicos, laboratórios e sistemas com fluidos agressivos. Porém, sua baixa rigidez limita usos com carga concentrada. Uma esfera de PTFE pode sofrer deformação permanente mais facilmente que POM, exigindo projeto com pressão reduzida ou apoio adequado.O POM entra como solução intermediária de alto valor: mais estável que náilon em umidade, mais rígido que PTFE e com atrito suficientemente baixo para muitas aplicações. Por isso, é comum em peças de reposição importadas, mecanismos de máquinas, válvulas de água, conjuntos automotivos leves e equipamentos de automação.CritérioPOMNáilonPTFEBaixo atritoMuito bomBomExcelenteEstabilidade com umidadeMuito boaModeradaExcelenteRigidezAltaMédia a alta, varia com umidadeBaixaResistência químicaBoaModeradaExcelenteCusto relativoMédioBaixo a médioAltoAplicação idealPrecisão mecânica e uso geral técnicoImpacto e custo competitivoQuímica agressiva e antiaderênciaEsse quadro comparativo é útil para compras, mas a decisão final deve considerar testes. Um fabricante de válvulas em São Paulo pode preferir POM-C por estabilidade e custo. Uma empresa química em Camaçari pode precisar de PTFE por compatibilidade com fluido agressivo. Um fabricante de equipamentos agrícolas no Paraná pode aceitar náilon se a peça exige tenacidade e folgas amplas. A melhor compra não é a de menor preço unitário, mas a que reduz falhas, devoluções e paradas.Outro ponto é a disponibilidade. No Brasil, materiais padronizados chegam com mais facilidade por distribuidores técnicos, importadores e parceiros de suprimento. Itens especiais em PTFE ou POM de precisão podem exigir prazo maior, principalmente quando dependem de produção sob encomenda. Para evitar ruptura, empresas com consumo recorrente devem trabalhar com previsão trimestral ou semestral e manter estoque de segurança conforme criticidade.Também é recomendável avaliar requisitos regulatórios. Setores alimentício, farmacêutico, automotivo e médico podem exigir declarações específicas, rastreabilidade e controle de contaminação. Mesmo quando a esfera não toca diretamente o produto final, ela pode estar dentro de um equipamento sujeito a auditoria. Em 2026, a tendência é que compradores peçam mais evidências digitais, como certificados por lote, inspeção fotográfica e histórico de fornecimento.As esferas POM 10 mm são usadas em várias aplicações porque unem leveza, baixo atrito e resistência dimensional. Em rolamentos plásticos, elas podem substituir esferas metálicas quando a carga é menor, o ruído precisa ser reduzido ou a corrosão é um problema. Em ambientes com água ou produtos levemente corrosivos, a combinação de anéis plásticos e esferas POM pode ser vantajosa, desde que a temperatura e a carga estejam dentro do limite.Em engrenagens e mecanismos de transmissão, a esfera pode atuar como elemento de travamento, indexação, catraca, guia ou apoio. Seu baixo atrito ajuda em movimentos repetitivos, enquanto a rigidez mantém resposta mecânica previsível. Equipamentos de automação, máquinas de embalagem e dispositivos de montagem usam esse tipo de esfera em sistemas compactos nos quais metal geraria ruído, peso ou corrosão.Em válvulas, a esfera de POM 10 mm pode funcionar como elemento de retenção, esfera de assento, dosador ou componente de controle de fluxo. A baixa absorção de umidade ajuda a manter vedação consistente em sistemas com água. Porém, é indispensável verificar compatibilidade com fluido, pressão e temperatura. Em aplicações químicas agressivas, PTFE, cerâmica ou aço inoxidável podem ser mais adequados.Em componentes de precisão, a esfera pode atuar em posicionadores, calibradores, botões de pressão, guias lineares de baixa carga, brinquedos técnicos, equipamentos odontológicos não implantáveis e instrumentos de laboratório. Para esses usos, o acabamento superficial e o grau de precisão são tão importantes quanto o material. Uma esfera barata com variação dimensional elevada pode comprometer o funcionamento de um equipamento muito mais caro.No mercado brasileiro, a logística influencia a aplicação. Indústrias do Sudeste podem receber reposições rapidamente via centros de distribuição próximos a São Paulo e Campinas. Empresas do Sul podem se abastecer por Itajaí, Navegantes, Paranaguá ou Rio Grande. No Norte, Manaus exige planejamento maior por causa da distância e da operação logística. Para fabricantes que dependem de importação, consolidar compras de esferas de aço, plástico, vidro ou cerâmica em um parceiro confiável reduz complexidade.Estudos de caso típicos ajudam a visualizar a seleção. Em uma linha de envase de cosméticos em Goiás, esferas POM-C substituíram esferas metálicas em uma válvula de baixa pressão para reduzir ruído e evitar corrosão leve. Em uma máquina de embalagem em São Paulo, esferas POM-H foram usadas em mecanismo de indexação por exigirem menor deformação. Em um equipamento agrícola no Rio Grande do Sul, náilon foi testado, mas o POM venceu porque a umidade alterava a folga. Em uma instalação química na Bahia, o PTFE permaneceu como escolha correta devido ao fluido agressivo, mesmo com custo maior.Para comprar bem, o engenheiro deve informar desenho ou amostra, material desejado, tolerância, quantidade anual, aplicação, ambiente de contato, temperatura, carga aproximada e necessidade documental. O comprador deve confirmar prazo, embalagem, lote mínimo, política de amostra e suporte técnico. Essa integração entre engenharia e compras evita especificações genéricas como “bolinha plástica 10 mm”, que frequentemente resultam em produto inadequado.A SDBALLS atua como fabricante especializado de esferas de precisão e parceiro integrado de fornecimento para compradores internacionais. Embora sua base histórica esteja em esferas metálicas de carbono, cromo e aço inoxidável, a empresa também apoia clientes na consolidação de compras de esferas em múltiplos materiais, incluindo plásticos de engenharia, vidro, cerâmica, cobre e alumínio. Para o mercado brasileiro, essa abordagem é útil para distribuidores, fabricantes e equipes de manutenção que desejam reduzir fornecedores dispersos e padronizar qualidade.A competência técnica da SDBALLS está no controle de esfericidade, classificação por grau, seleção de material, inspeção dimensional e rastreabilidade. Essa experiência, desenvolvida em aplicações exigentes de rolamentos, sistemas deslizantes, rodas, unidades de transferência e componentes automotivos, permite orientar compradores sobre tolerância, acabamento e método de inspeção. Ao discutir esferas POM 10 mm, a equipe pode ajudar a diferenciar necessidade real de precisão, evitando tanto subespecificação quanto custo desnecessário.Para conhecer práticas de controle, auditoria e documentação, compradores podem consultar a página de qualidade e suporte técnico. O objetivo é transformar requisitos de desenho em critérios de compra verificáveis, como faixa dimensional, amostragem, embalagem, identificação de lote e documentação. Essa abordagem é importante para empresas brasileiras que fornecem para setores automotivo, máquinas, equipamentos médicos, mineração, alimentos e exportação.A SDBALLS opera com décadas de experiência industrial e estrutura de produção voltada a lotes estáveis. Sua fabricação própria concentra-se em esferas de aço de diferentes composições e graus, enquanto sua rede integrada permite atender demandas complementares de esferas plásticas e outros materiais. Essa combinação beneficia clientes que compram, por exemplo, esferas de aço inoxidável para válvulas e esferas POM para mecanismos de baixo atrito no mesmo projeto.Empresas brasileiras que buscam variedade podem navegar pelo catálogo de produtos para avaliar famílias de esferas, materiais e possibilidades de fornecimento. A consolidação é especialmente valiosa quando cargas chegam por Santos, Itajaí ou Paranaguá e precisam ser distribuídas para diferentes plantas. Reduzir o número de processos de importação, inspeções duplicadas e fornecedores pequenos ajuda a melhorar previsibilidade.O serviço da SDBALLS se concentra em comunicação técnica, apoio a amostras, coordenação logística e fornecimento para clientes em mais de cinquenta países. Para o Brasil, isso significa auxiliar compradores a definir especificações claras em português, alinhar documentos de importação, planejar prazos e consolidar itens. O atendimento é relevante tanto para distribuidores locais quanto para fabricantes que compram diretamente para linhas de montagem.Mais informações institucionais podem ser vistas em sobre a SDBALLS. Para entender setores atendidos, a página de aplicações industriais apresenta usos em sistemas mecânicos, movimentação, rolamentos e componentes. Em um cenário de 2026 com cadeias de suprimento mais digitalizadas, pressão por sustentabilidade e exigência de rastreabilidade, trabalhar com parceiro técnico reduz riscos de qualidade e atraso.Para compradores no Brasil, a recomendação é iniciar com uma especificação funcional: onde a esfera será usada, qual falha precisa ser evitada, qual material atual funciona ou falha, qual tolerância é realmente necessária e qual volume anual é previsto. A partir disso, é possível selecionar POM-H, POM-C, náilon, PTFE ou outro material com maior segurança. Quando o projeto envolve exportação, automotivo ou auditoria, a documentação deve ser combinada antes do pedido.Na prática comercial, sim. POM, poliacetal e acetal são termos usados para a mesma família de materiais. Porém, é importante confirmar se o produto é POM-H ou POM-C, pois as propriedades e a resistência química podem variar.Para uso geral, o POM-C costuma ser mais versátil, especialmente em ambientes úmidos e aplicações com contato químico moderado. O POM-H pode ser melhor quando a prioridade é rigidez, dureza e menor deformação. A escolha deve seguir a aplicação, não apenas o preço.Não. G0 é indicado para aplicações de alta precisão e custo mais alto. Em muitos mecanismos industriais, G1 ou G2 atende bem. G3 pode servir para usos simples. O ideal é definir a tolerância conforme função, folga e risco de falha.Em muitas aplicações leves, sim. O POM tem baixo atrito e bom comportamento de deslizamento. Entretanto, em carga alta, velocidade elevada ou ciclo contínuo, lubrificação compatível pode aumentar vida útil. O conjunto real deve ser testado.Depende. O POM geralmente é melhor quando estabilidade dimensional e baixa absorção de umidade são importantes. O náilon pode ser mais econômico e tenaz em certas aplicações. Em ambientes úmidos ou com folga apertada, o POM costuma ser mais previsível.Para rigidez, custo e resistência mecânica, o POM muitas vezes é melhor. Para resistência química extrema e atrito mínimo, o PTFE é superior. Se a esfera precisa vedar fluido agressivo, o PTFE pode justificar o custo maior.Sim, desde que pressão, temperatura e desenho do assento estejam adequados. O POM-C é frequentemente escolhido para contato com água por sua estabilidade. Para água quente, produtos químicos ou exigências sanitárias específicas, a compatibilidade deve ser verificada.Armazene em embalagem fechada, limpa, sem peso excessivo, longe de calor intenso, solventes e luz solar direta. Antes de medição de precisão, deixe o lote aclimatar à temperatura do laboratório ou da área de inspeção.Para compras técnicas, solicite identificação de material, ficha técnica, relatório dimensional, lote, quantidade, embalagem e declaração de conformidade aplicável. Para setores regulados, combine requisitos antes da produção ou importação.Fornecedor local pode entregar rápido e apoiar urgências. Parceiro internacional pode oferecer melhor consolidação, variedade e controle de lote. Para o Brasil, muitas empresas usam estratégia mista: estoque local para emergência e fornecimento programado para consumo recorrente.As principais tendências são rastreabilidade digital, inspeção automatizada, redução de desperdício, embalagens mais eficientes, exigência ambiental e planejamento logístico mais longo. Materiais como POM continuarão relevantes quando ajudarem a aumentar vida útil e reduzir manutenção.O erro mais comum é especificar apenas o diâmetro e ignorar material, tolerância, acabamento e aplicação. Uma esfera “10 mm” pode ter desempenhos muito diferentes. A compra correta deve unir engenharia, qualidade e suprimentos desde o início. -
TSS nº 9 no Brasil: dados densos para caça
O TSS nº 9 é uma munição de esferas de liga de tungstênio superdensa, geralmente com mais de 95% de tungstênio e densidade próxima de 18 g/cc. Para o mercado brasileiro, seu principal atrativo está na combinação entre pellet pequeno, alta contagem por carga, padrão muito fechado e energia terminal comparável a esferas de chumbo significativamente maiores. Em termos práticos, uma onça de TSS nº 9 contém cerca de 362 esferas, permitindo uma nuvem de impacto densa sem exigir cargas excessivamente pesadas.Para caçadores, clubes de tiro, distribuidores e compradores técnicos no Brasil, especialmente em polos como São Paulo, Curitiba, Goiânia, Campo Grande, Porto Alegre, Recife e Belém, o TSS nº 9 deve ser analisado por quatro critérios principais: densidade do material, regularidade dimensional, dureza, e desempenho real no padrão de tiro. A alta densidade faz com que uma esfera pequena mantenha energia e penetração em distâncias nas quais o chumbo convencional começa a perder eficiência. A dureza reduz deformação no disparo e contribui para padrões mais consistentes.Em aplicações de caça legalizada e tiro esportivo onde a legislação local permite o uso, o TSS nº 9 costuma ser considerado uma alternativa premium. Ele é mais caro que o chumbo e que muitas esferas de aço, mas pode compensar pelo menor volume necessário, melhor retenção de velocidade, padrão mais concentrado e desempenho superior em calibres menores, como 20, 28 e .410. Em termos de compra, o usuário brasileiro deve verificar documentação de importação, compatibilidade com choke, pressão da carga, procedência do material e consistência lote a lote.CritérioTSS nº 9Chumbo nº 5Aço nº 4Comentário práticoDensidadeCerca de 18 g/ccCerca de 11,3 g/ccCerca de 7,8 g/ccMaior densidade favorece energia residualTamanho típicoAproximadamente 2,0 mmAproximadamente 3,05 mmAproximadamente 3,3 mmO TSS usa pellet menor com força útilContagem por onçaCerca de 362Muito menorIntermediáriaMais esferas aumentam densidade do padrãoDeformaçãoMuito baixaMédia a altaBaixaMenos deformação melhora regularidadeCustoAltoBaixo a médioMédioO TSS é solução de desempenho premiumUso em calibres pequenosExcelenteLimitadoVariávelFavorece 20, 28 e .410A tabela mostra por que o TSS nº 9 é comparado a esferas maiores de chumbo: não por ter o mesmo diâmetro, mas por entregar desempenho terminal elevado em tamanho reduzido. Essa diferença é decisiva para cargas compactas, padrões densos e menor recuo percebido quando o cartucho é bem desenvolvido.TSS significa esfera superdensa de tungstênio. Em formulações comerciais de alto desempenho, a composição utiliza mais de 95% de tungstênio combinado com elementos de liga e processo metalúrgico específico para formar esferas duras, compactas e uniformes. A densidade de referência de 18 g/cc é muito superior à do chumbo, do aço carbono e de muitas ligas metálicas usadas em munições alternativas.Essa densidade é o fundamento técnico do TSS. Quando duas esferas possuem diâmetro diferente, a massa, a resistência ao ar e a energia retida variam de forma significativa. Uma esfera de TSS nº 9, embora pequena, carrega massa suficiente para manter energia terminal útil. Isso permite usar maior quantidade de pellets por carga, mantendo poder de penetração compatível com alvos adequados dentro de limites éticos e legais.No Brasil, onde a logística de importação pode passar por portos como Santos, Paranaguá, Itajaí, Rio Grande, Suape e Pecém, a rastreabilidade do material é um ponto essencial. Compradores profissionais devem solicitar especificação química, faixa de densidade, tolerância dimensional e informações de embalagem. Para distribuidores que atendem lojas em capitais e regiões agrícolas, a consistência do lote é tão importante quanto o preço unitário.A dureza do TSS também exige atenção. Como o material é mais duro que o chumbo, ele deve ser usado em cargas e componentes adequados, com buchas, recipientes e chokes compatíveis. O objetivo é proteger o cano, manter pressão segura e preservar o padrão de disparo. O usuário final não deve improvisar recargas sem conhecimento técnico, dados confiáveis e equipamentos apropriados.MaterialDensidade aproximadaDureza relativaDeformação no disparoVantagem principalLimitação principalTSS18 g/ccMuito altaMuito baixaEnergia em pellet pequenoCusto elevadoChumbo11,3 g/ccBaixaAltaPreço e tradiçãoRestrições ambientaisAço carbono7,8 g/ccMédia a altaBaixaAlternativa sem chumboMenor densidadeBismuto9,6 g/ccBaixa a médiaMédiaUso em armas antigasFragilidade e custoBronze ou cobre8,8 a 8,9 g/ccMédiaBaixa a médiaResistência à corrosãoDesempenho variávelCerâmica técnicaVariávelAltaBaixaAplicações especiaisNão é padrão para caçaA comparação evidencia que o TSS não é apenas uma esfera pesada; ele é uma solução metalúrgica voltada à maximização da relação entre tamanho, massa e padrão. Para o comprador brasileiro, a especificação “18 g/cc” deve ser acompanhada de controle de qualidade real, pois pequenas variações podem afetar previsibilidade, custo por cartucho e desempenho em campo.A esfera TSS nº 9 possui diâmetro aproximado de 2,0 mm, variando conforme o padrão do fabricante e a tolerância adotada. A contagem de referência é de cerca de 362 esferas por onça. Essa quantidade é decisiva para a densidade de padrão, pois uma carga com muitas esferas cria maior probabilidade de múltiplos impactos na zona vital do alvo, quando o conjunto arma, choke e cartucho está bem ajustado.Em munições de alto desempenho, não basta contar pellets. É necessário avaliar esfericidade, distribuição dimensional e acabamento superficial. Esferas irregulares podem abrir o padrão, gerar trajetórias instáveis e reduzir previsibilidade. Por isso, fornecedores técnicos trabalham com inspeção por amostragem, peneiramento, medição óptica e controle de lote.Para o Brasil, a contagem por onça também influencia o custo logístico. Como o TSS tem valor elevado, cargas menores e eficientes são relevantes para caçadores que viajam longas distâncias, por exemplo de Cuiabá ao interior do Mato Grosso, de Brasília a Goiás, ou de Porto Alegre a áreas rurais do Sul. Uma carga bem projetada pode entregar desempenho superior sem aumentar desnecessariamente peso, recuo e custo por disparo.Tamanho da esferaDiâmetro aproximadoContagem por onçaComparação com TSS nº 9Uso típicoObservaçãoTSS nº 72,4 mmMenorPellet maior e menos unidadesAlvos maioresMaior energia individualTSS nº 82,25 mmIntermediáriaMenos denso no padrãoUso versátilEquilibra energia e contagemTSS nº 92,0 mm362Referência principalCaça ao peru e padrões densosExcelente em calibres menoresTSS nº 9,5Menor que 2,0 mmMaiorMais pellets, menos massa individualCargas muito densasExige validação de penetraçãoChumbo nº 53,05 mmBem menorPellet maior e mais macioUso tradicionalPadrão menos numerosoAço nº 43,3 mmMenor que TSS nº 9Mais leve por volumeAlternativa sem chumboExige velocidade e tamanhoA tabela demonstra a lógica do TSS nº 9: a grande contagem de esferas por onça aumenta o número de impactos possíveis, enquanto a alta densidade preserva penetração. Na prática, o resultado deve ser confirmado em papel, gel balístico ou outros meios de teste adequados, sempre respeitando regras de segurança.A comparação mais comum é entre TSS nº 9 e chumbo nº 5. O motivo é simples: embora o TSS nº 9 seja menor, sua densidade muito superior permite retenção de energia e penetração próximas ou superiores às de esferas maiores de chumbo em determinadas distâncias. Essa equivalência não deve ser interpretada como regra absoluta; ela depende de velocidade inicial, qualidade do cartucho, altitude, temperatura, choke, arma e distância real.No campo, muitos usuários buscam energia suficiente para penetração limpa e padrão denso. O chumbo nº 5 tradicional entrega massa individual considerável, mas deforma mais e oferece menos esferas por carga. O TSS nº 9, por outro lado, oferece mais impactos potenciais e menor deformação. Essa combinação explica sua popularidade em munições premium para caça ao peru nos Estados Unidos e seu interesse crescente entre compradores brasileiros que acompanham tendências internacionais.Para avaliação técnica, recomenda-se considerar três medidas: energia individual da esfera, profundidade de penetração em meio padronizado e quantidade de impactos em círculo de referência. Um pellet com energia alta, mas padrão falho, não resolve. Um padrão denso, mas sem penetração suficiente, também não é adequado. O TSS nº 9 se destaca quando esses fatores se equilibram.Critério de comparaçãoTSS nº 9Chumbo nº 5Vantagem do TSSVantagem do chumboConclusãoEnergia retidaAlta para o tamanhoBoa por massa individualMelhor relação densidade/diâmetroPellet maiorTSS compete com esfera maiorPenetraçãoMuito boaBoaAlta densidadeDiâmetro maiorDepende da distânciaPadrãoMuito densoMenos densoMais pellets por cargaMenos sensível ao custoTSS favorece zonas vitais pequenasDeformaçãoBaixíssimaElevadaEsfericidade preservadaMenor dureza no canoTSS exige componentes corretosCusto por disparoAltoBaixoEficiência premiumAcessibilidadeEscolha depende do orçamentoDisponibilidade no BrasilMais restritaMais comumDiferenciação de mercadoRede consolidadaImportação técnica é relevanteEm termos de compra, a equivalência entre TSS nº 9 e chumbo nº 5 deve ser tratada como referência de desempenho, não como substituição cega. O ideal é testar a combinação exata da arma. Um cartucho excelente em uma espingarda calibre 12 pode não repetir o mesmo padrão em uma .410 bore, e um choke muito fechado pode piorar a distribuição se não for adequado ao material duro.A densidade de padrão é um dos fatores mais importantes para avaliar TSS nº 9. O teste tradicional utiliza alvos de papel em distâncias progressivas, com círculos de referência, geralmente de 10, 20 ou 30 polegadas, conforme a metodologia adotada. O objetivo é contar impactos, observar falhas no padrão e verificar se a zona vital receberia número suficiente de pellets para um abate ético quando a legislação permite a caça.No Brasil, onde as condições variam de áreas úmidas na Amazônia e no litoral a regiões secas no Cerrado e no Centro-Oeste, é importante testar em condições reais. Temperatura, umidade, vento lateral e altitude podem influenciar a trajetória. Regiões como Goiânia, Brasília, Campo Grande e interior de Minas Gerais apresentam perfis climáticos diferentes de Curitiba, Florianópolis ou Manaus.Um bom teste de padrão deve comparar pelo menos três distâncias, três disparos por distância e, se possível, dois tipos de choke. Também é útil registrar lote da munição, comprimento do cano, calibre, peso da carga e velocidade informada. Sem esse registro, o usuário pode confundir variação normal com defeito de material.Distância de testeObjetivoIndicador principalTSS nº 9 esperadoComparação com chumboDecisão prática20 metrosVerificar centralizaçãoPonto de impactoPadrão muito densoAmbos eficientesAjustar mira se necessário30 metrosAvaliar uso comumDistribuição uniformeAlta concentraçãoTSS mais numerosoConfirmar choke40 metrosMedir alcance efetivoImpactos na zona vitalForte desempenhoChumbo começa a abrirLimite comum de validação50 metrosTeste avançadoPenetração e padrãoPossível com boa cargaMais crítico para chumboExige muita responsabilidade60 metrosLimite extremoConsistência realNem sempre recomendadoFrequentemente insuficienteUsar apenas se comprovadoVento lateralSimular campoDeslocamento do padrãoMenor que pellets levesVaria por tamanhoEvitar tiros duvidososA explicação da tabela é direta: o alcance efetivo não é o número máximo em que a esfera chega ao alvo, mas a distância em que padrão e penetração permanecem confiáveis. O TSS nº 9 amplia essa margem, porém não elimina a necessidade de julgamento ético, conhecimento da arma e respeito à legislação brasileira aplicável.O TSS nº 9 é especialmente interessante porque melhora o desempenho de calibres menores. No calibre 12, ele permite cargas muito densas e alcance expressivo. No calibre 20, oferece equilíbrio entre recuo moderado e padrão eficaz. No calibre 28, abre possibilidades para plataformas leves. Na .410 bore, sua densidade pode transformar um conjunto pequeno em ferramenta séria para aplicações específicas, desde que a munição seja projetada corretamente.Essa compatibilidade, entretanto, depende da engenharia do cartucho. O TSS é duro e pesado; por isso, precisa de bucha adequada, vedação correta, pressão controlada e testes de segurança. Não é recomendado substituir simplesmente um material por outro em receitas de recarga sem dados técnicos. A densidade maior altera volume ocupado, massa total e comportamento interno no disparo.Para compradores no Brasil, a escolha do calibre deve considerar disponibilidade de armas, documentação, finalidade, custo da munição e facilidade de treinamento. Em clubes próximos a Campinas, Ribeirão Preto, Londrina, Maringá, Joinville ou Caxias do Sul, o usuário pode ter acesso a estrutura para testar padrão com segurança. Em áreas remotas, convém validar a carga antes da viagem.CalibrePonto forte com TSS nº 9LimitaçãoPerfil de usuárioComparação com carga de chumboRecomendação12Máxima capacidade de cargaMaior peso e recuoUsuário experienteTSS aumenta densidade e alcanceTestar chokes específicos20Equilíbrio geralMenos volume que 12Caçador móvelSupera chumbo em padrão densoExcelente opção premium28Leveza da armaOferta mais restritaUsuário técnicoTSS compensa carga menorComprar de fonte confiável.410 boreCompactação e baixo recuoJanela técnica estreitaEspecialistaChumbo tem limitação claraUsar apenas cargas validadasUso esportivoConsistênciaCusto por treinoAtirador seletivoChumbo é mais baratoReservar TSS para testes finaisUso de campoEficiência por disparoDisponibilidadeCaçador legalizadoTSS reduz necessidade de cargas grandesPlanejar estoqueA tabela reforça que o TSS nº 9 não pertence apenas ao calibre 12. Seu maior impacto comercial pode estar justamente nos calibres menores, nos quais a alta contagem de pellets e a densidade do tungstênio compensam limitações de volume. Ainda assim, a compatibilidade deve ser confirmada com o fabricante da arma, do choke e da munição.A dureza do TSS é uma vantagem balística e, ao mesmo tempo, um requisito técnico. Ao contrário do chumbo, que se deforma facilmente sob aceleração e contato interno, o TSS mantém a forma esférica com maior estabilidade. Essa menor deformação ajuda a preservar trajetórias mais uniformes e padrões menos irregulares.No chumbo, pellets achatados ou deformados tendem a se afastar do centro do padrão. Isso gera áreas vazias e reduz a previsibilidade. No TSS, a esfericidade mantida favorece agrupamento. Por isso, muitos usuários relatam padrões densos mesmo em cargas menores. A dureza também reduz perda de energia associada à deformação, pois a esfera mantém geometria aerodinâmica mais consistente.Por outro lado, material duro exige proteção. Componentes internos do cartucho devem impedir contato agressivo com o cano. Chokes incompatíveis podem ser danificados ou produzir resultados ruins. Portanto, a vantagem de dureza só se converte em benefício quando o projeto completo é correto.Em uma perspectiva industrial, essa característica aproxima o TSS de outras esferas técnicas usadas em rolamentos, moagem, válvulas, sistemas deslizantes e componentes mecânicos. Controle dimensional, acabamento superficial e dureza são atributos comuns a mercados de alta precisão. Empresas com experiência em esferas metálicas conseguem compreender melhor os requisitos de inspeção e fornecimento, mesmo quando o material final é diferente de aço carbono ou aço cromo.O TSS é caro porque o tungstênio é um metal estratégico, denso, difícil de processar e sujeito a variações globais de oferta. O custo final no Brasil inclui matéria-prima, fabricação, inspeção, embalagem, frete internacional, seguro, tributos, desembaraço aduaneiro, margens de distribuição e eventuais requisitos regulatórios. Por isso, comparar apenas o preço por quilo pode levar a decisões erradas.O comprador deve calcular custo por cartucho, custo por disparo efetivo e custo por resultado. Uma carga de TSS pode ser várias vezes mais cara que uma carga de chumbo, mas se for usada apenas em situações críticas, sua eficiência pode justificar o investimento. Para lojistas e importadores, o desafio é equilibrar estoque, validade comercial, giro de produto e educação do cliente.O fornecimento para o Brasil normalmente envolve coordenação com agentes em portos como Santos e Paranaguá, além de transporte interno para centros como São Paulo, Belo Horizonte, Goiânia, Brasília, Recife e Manaus. A documentação deve ser planejada com antecedência, especialmente quando o produto se relaciona a munições, componentes balísticos ou aplicações controladas.Ao selecionar fornecedor, verifique densidade declarada, tolerância do diâmetro, regularidade de lote, capacidade de entrega, embalagem contra umidade, certificações de qualidade e suporte técnico. Para operações empresariais, também é importante avaliar alternativas de fornecimento multi-material, pois o mesmo comprador pode precisar de esferas de aço, inox, cerâmica, vidro, plástico ou cobre para outras linhas industriais.Fator de custoImpacto no TSSImpacto no chumboRisco para o BrasilComo reduzir riscoPrioridadeMatéria-primaMuito altoBaixo a médioVariação cambialContrato e previsão de demandaAltaFrete internacionalRelevanteRelevanteAtrasos portuáriosPlanejar embarque por loteAltaInspeção dimensionalEssencialImportanteLotes inconsistentesExigir relatório técnicoAltaTributos e desembaraçoElevadoElevadoClassificação incorretaUsar despachante especializadoAltaEstoque localCaroMais simplesCapital imobilizadoComprar por demanda previstaMédiaTreinamento do clienteNecessárioMenorUso inadequadoFornecer orientação técnicaMédiaEssa comparação mostra que o TSS exige uma abordagem de compra mais técnica do que commodities simples. Para o mercado brasileiro, a melhor estratégia é combinar fornecedores confiáveis, previsão de demanda, testes de desempenho e comunicação clara com o usuário final.A SDBALLS Industry Corp, também conhecida como Shandong SDBALLS Industry Corp Ltd., atua há mais de três décadas na fabricação de esferas de precisão e no suporte a compradores globais. Para o mercado brasileiro, a empresa combina experiência industrial, controle de qualidade e capacidade de integração de fornecimento, atendendo clientes que buscam esferas metálicas, soluções sem chumbo e materiais alternativos para aplicações mecânicas, industriais e outdoor.Em capacidades tecnológicas, a SDBALLS trabalha com controle dimensional, seleção de materiais, processos de acabamento e inspeção de qualidade aplicáveis a esferas de aço carbono, aço cromo e aço inoxidável. Essa base técnica é relevante para compradores que avaliam materiais de alta densidade, pois a consistência de esfera, tolerância e acabamento superficial influenciam diretamente o desempenho. A empresa mantém sistemas de qualidade certificados e uma abordagem voltada a repetibilidade, documentação e rastreabilidade. Mais detalhes podem ser consultados na página de controle técnico e qualidade.Em capacidades de fabricação, a SDBALLS opera múltiplas unidades produtivas na China, com capacidade anual superior a 5.000 toneladas. A produção cobre graus de precisão de G10 a G1000, atendendo desde rolamentos e componentes automotivos até ferragens gerais, sistemas deslizantes, rodas, transferidores de esfera e aplicações de moagem. A empresa também desenvolve esferas e shots de aço sem chumbo para mercados outdoor, com opções recozidas e revestidas conforme requisitos de dureza e conformidade. A linha geral pode ser explorada em produtos de esferas e soluções industriais.Em capacidades de serviço, a SDBALLS atua como parceira integrada de suprimentos. Além dos produtos próprios, auxilia compradores internacionais a consolidar compras de esferas de plástico, vidro, cerâmica, cobre, alumínio e outros materiais. Para importadores brasileiros, isso pode reduzir complexidade logística, facilitar auditoria de fornecedor e melhorar previsibilidade de entrega. A equipe comercial global oferece suporte para especificação, embalagem, documentação e acompanhamento de pedidos. A história e a estrutura corporativa estão disponíveis em sobre a SDBALLS.As aplicações atendidas incluem rolamentos, sistemas mecânicos, componentes automotivos, rodas giratórias, trilhos deslizantes, unidades de transferência, equipamentos industriais e mercados outdoor. Essa diversidade é relevante para distribuidores brasileiros que atendem simultaneamente indústrias de São Paulo, Minas Gerais, Paraná, Santa Catarina, Rio Grande do Sul e polos logísticos do Nordeste. Exemplos de uso podem ser vistos em aplicações de esferas industriais.Embora o TSS nº 9 seja um produto específico dentro do universo de materiais densos para tiro, os mesmos princípios de fornecimento responsável se aplicam: especificação clara, controle de lote, avaliação de dureza, embalagem adequada, documentação e suporte técnico. A SDBALLS valoriza cooperação de longo prazo com compradores que buscam estabilidade, transparência e consistência.TSS nº 9 é uma esfera de liga de tungstênio superdensa, com diâmetro aproximado de 2,0 mm e densidade próxima de 18 g/cc. Ela é usada em cargas premium para obter padrão denso e alta energia em pellet pequeno.Porque a alta densidade do tungstênio permite que uma esfera menor retenha energia e penetre de forma comparável a uma esfera maior de chumbo em determinadas condições. A equivalência depende da carga, velocidade, choke e distância.A referência comum é cerca de 362 esferas por onça. A contagem real pode variar conforme diâmetro exato, densidade do lote e tolerância de fabricação.Sim, desde que a munição seja projetada para esse calibre e os componentes sejam compatíveis. O calibre 12 permite cargas densas, mas exige atenção a choke, pressão e recuo.Sim, e esse é um dos maiores atrativos do material. Em calibres menores, a alta densidade ajuda a compensar a menor capacidade de carga. No entanto, a munição precisa ser tecnicamente validada.O TSS é muito duro, portanto deve ser usado apenas com buchas, chokes e cartuchos apropriados. Quando o conjunto é correto, o risco é controlado. Improvisações podem causar danos.Não necessariamente. O TSS oferece desempenho superior em densidade, padrão e penetração para pellet pequeno, mas custa mais. O chumbo ainda pode ser adequado onde é legal, acessível e suficiente para a aplicação.O alcance efetivo depende de teste real. Muitas cargas premium mantêm desempenho forte em distâncias maiores que chumbo comum, mas o limite ético deve ser definido por padrão, penetração e habilidade do atirador.Use alvos de papel em distâncias progressivas, registre calibre, choke, carga, lote e condições climáticas. Conte impactos em círculo de referência e avalie falhas de distribuição antes de usar em campo.A legalidade depende da finalidade, local, documentação, categoria do produto e normas aplicáveis. Compradores devem consultar autoridades competentes, legislação de armas e regras ambientais antes de importar, vender ou usar.As principais tendências são maior demanda por alternativas sem chumbo, rastreabilidade de materiais, controle ambiental, cargas para calibres menores, testes balísticos mais padronizados e fornecimento internacional mais profissionalizado. Políticas de sustentabilidade e restrições ao chumbo podem ampliar o interesse por materiais densos como tungstênio, bismuto e aço tratado.Priorize fornecedores com controle dimensional, documentação de lote, capacidade de entrega, suporte técnico e histórico industrial. Para empresas brasileiras, também é importante avaliar logística internacional, embalagem, certificações e comunicação pós-venda.Verifique densidade, composição, tamanho real, contagem por onça, regularidade, compatibilidade com cartuchos, requisitos legais, custo total importado e confiabilidade do fornecedor. Em compras empresariais, solicite amostras e testes antes de pedidos maiores.Esferas técnicas são usadas em rolamentos, automóveis, sistemas mecânicos, rodas giratórias, válvulas, equipamentos de medição, trilhos deslizantes, moagem, cosméticos, brinquedos industriais e dispositivos de transferência de carga.O TSS nº 9 é uma solução premium para quem precisa de alta densidade, grande contagem de pellets e desempenho superior em cargas compactas. No Brasil, seu sucesso depende de fornecimento confiável, conformidade legal, testes práticos e orientação técnica adequada. -
Esferas HDPE 1 polegada no Brasil: guia técnico
Esferas plásticas de HDPE de 1 polegada, equivalentes a 25,4 mm de diâmetro nominal, são componentes leves, flutuantes, resistentes à umidade e adequados para aplicações industriais, ambientais, químicas e mecânicas de baixa a média carga. No Brasil, são frequentemente usadas em controle de nível, válvulas leves, sistemas de flutuação, equipamentos de tratamento de água, isolação elétrica, dispositivos agrícolas, laboratórios, sistemas de mistura, brinquedos técnicos e soluções de vedação não crítica.O HDPE, conhecido em português como polietileno de alta densidade, é um termoplástico semicristalino com excelente resistência química, baixa absorção de água e boa tenacidade. Para esferas de 1 polegada, as propriedades mais relevantes para compra são: tolerância dimensional, densidade, dureza, acabamento superficial, resistência ao impacto, limite de temperatura, compatibilidade química e precisão exigida pela aplicação. Em uso contínuo, recomenda-se considerar uma faixa operacional típica de aproximadamente -30 °C a +70 °C, embora o desempenho real dependa da carga, do fluido, do tempo de exposição e do projeto do conjunto.Para compradores brasileiros em São Paulo, Campinas, Curitiba, Joinville, Belo Horizonte, Porto Alegre, Manaus, Recife, Salvador e regiões portuárias como Santos, Paranaguá, Itajaí e Suape, a melhor decisão não é escolher apenas pelo preço unitário. É necessário avaliar o grau de precisão, a estabilidade do lote, a documentação técnica, a logística, o prazo de importação ou estoque local e o suporte do fornecedor. Uma esfera de HDPE muito barata, mas com diâmetro inconsistente, pode causar falhas em válvulas, encaixes, dosadores ou sistemas de flutuação.A SDBALLS atua como parceira integrada de fornecimento para esferas de diversos materiais, incluindo plásticos, além de sua forte base industrial em esferas metálicas de precisão. Para empresas brasileiras que precisam consolidar compras, comparar materiais ou especificar esferas para produção contínua, a empresa combina experiência em controle dimensional, inspeção de qualidade e suporte internacional. Informações institucionais podem ser consultadas em conheça a empresa.Item técnicoValor ou orientação típicaImpacto na compraDiâmetro nominal1 polegada, equivalente a 25,4 mmDefine compatibilidade com alojamentos, válvulas e dispositivosMaterialHDPE, polietileno de alta densidadeOferece baixa densidade, flutuação e resistência químicaDensidade comumAproximadamente 0,94 a 0,96 g/cm³Permite flutuação em água doce e em muitos efluentesTemperatura práticaCerca de -30 °C a +70 °CAjuda a evitar amolecimento, deformação ou fragilizaçãoAbsorção de águaMuito baixaFavorece estabilidade dimensional em ambientes úmidosAplicação idealFlutuação, isolamento, química leve, válvulas não críticasReduz custo frente a materiais mais pesados ou nobresA tabela acima mostra que a esfera de HDPE de 1 polegada é uma solução prática quando o projeto exige leveza e resistência a água, mas não exige alta rigidez, alta temperatura ou tolerâncias de rolamento de precisão extrema.O HDPE é um polímero formado por cadeias de polietileno com baixa ramificação, o que resulta em maior cristalinidade em comparação com o polietileno de baixa densidade. Essa estrutura semicristalina combina regiões organizadas, responsáveis por rigidez e resistência química, com regiões amorfas, que ajudam na tenacidade e na resistência ao impacto. Essa combinação explica por que o HDPE é amplamente utilizado no Brasil em tubos, embalagens industriais, tanques, chapas, recipientes, componentes agrícolas e esferas técnicas.Em uma esfera plástica, a estrutura do material influencia não apenas a resistência mecânica, mas também a estabilidade dimensional, o comportamento ao desgaste e a resposta ao contato com fluidos. Como o HDPE apresenta energia superficial relativamente baixa, muitos líquidos não molham intensamente sua superfície. Isso contribui para a baixa absorção de água e facilita limpeza em várias aplicações. Ao mesmo tempo, essa característica pode dificultar pinturas, colagens ou marcações permanentes sem tratamento superficial específico.Do ponto de vista industrial, a semicristalinidade também afeta a contração após moldagem. Esferas de HDPE fabricadas por processos de moldagem, usinagem ou acabamento posterior precisam ser controladas para evitar variações de diâmetro, ovalização e linhas de partição excessivas. Por isso, compradores que buscam esferas de 25,4 mm para montagem automática devem solicitar tolerâncias claras, amostras de validação e inspeção por lote.No mercado brasileiro, onde diferentes setores convivem com variações de temperatura, umidade e exposição solar, é importante lembrar que o HDPE puro pode sofrer degradação por radiação ultravioleta quando exposto ao ar livre por longos períodos. Para aplicações externas em regiões como Nordeste, Centro-Oeste, litoral paulista ou áreas industriais do Rio de Janeiro, pode ser necessário especificar aditivos estabilizantes, pigmentos apropriados ou substituição periódica.Propriedade do HDPEComportamento esperadoComparação práticaObservação para o BrasilEstrutura molecularSemicristalina e pouco ramificadaMais rígido que polietileno de baixa densidadeÚtil para peças técnicas simplesDensidadeInferior à da águaMais leve que PVC e metaisBoa escolha para flutuadoresResistência químicaAlta contra muitos ácidos, bases e saisGeralmente superior ao PVC em impactoRelevante em tratamento de efluentesRigidezModeradaMenor que PVC rígidoNão ideal para cargas elevadas concentradasAbsorção de águaMuito baixaMelhor que vários polímeros higroscópicosBoa estabilidade em umidade tropicalProcessabilidadeBoa para moldagem e usinagemMais simples que alguns plásticos de engenhariaFavorece fornecimento em volumeEssa comparação evidencia por que o HDPE é uma escolha de equilíbrio: não é o material mais rígido, nem o mais resistente à temperatura, mas entrega excelente relação entre custo, leveza, durabilidade em água e resistência química para muitas aplicações brasileiras.A dimensão de 1 polegada corresponde a 25,4 mm. Em projetos industriais, entretanto, o valor nominal não basta. Duas esferas podem ser chamadas de 1 polegada e ainda assim apresentar diferenças significativas de diâmetro real, circularidade, acabamento e variação entre peças do mesmo lote. Por isso, a tolerância dimensional deve ser definida de acordo com a função da esfera.Em aplicações de flutuação simples, como cobertura de tanques, boias internas ou separação visual, uma tolerância mais ampla pode ser aceitável. Já em válvulas, dispositivos dosadores, equipamentos de laboratório, sistemas de bloqueio de fluxo e montagens automatizadas, uma pequena variação pode alterar vedação, curso, ruído, atrito ou repetibilidade. Para compradores no Brasil que abastecem linhas em São Paulo, Minas Gerais, Santa Catarina e Rio Grande do Sul, a especificação deve considerar tanto a tolerância individual quanto a consistência entre lotes.Os graus de precisão de esferas plásticas geralmente não devem ser confundidos diretamente com graus de esferas de aço para rolamentos. Esferas metálicas de precisão podem seguir classes muito rigorosas, enquanto esferas plásticas apresentam limitações naturais de contração, elasticidade e estabilidade térmica. Mesmo assim, fornecedores experientes conseguem classificar lotes por faixas de tolerância, aparência, rebarba e acabamento.Para projetos novos, uma prática segura é adquirir amostras de diferentes graus e testar no conjunto real. Em válvulas, recomenda-se verificar vedação sob pressão, comportamento em ciclos, inchamento químico e deformação após repouso. Em equipamentos de separação ou flutuação, deve-se avaliar densidade efetiva, resposta ao fluido, formação de biofilme e resistência ao impacto durante manuseio.Grau de usoTolerância típica orientativaAplicações adequadasQuando evitarComercial amploMais flexívelDecoração técnica, enchimento, separação simplesVálvulas ou encaixes justosIndustrial padrãoControle moderadoFlutuação, isolamento, misturadores levesMedição de precisãoIndustrial selecionadoFaixa dimensional mais estreitaDosadores, válvulas leves, dispositivos repetitivosAlta temperatura contínuaAcabamento melhoradoCom menor rebarba visualEquipamentos com contato frequenteAmbientes abrasivos severosLote calibradoSeparação por faixa de diâmetroMontagem automatizada e controle de fluxoCompras apenas por menor preçoEspecificação especialDefinida por desenho técnicoProjetos de engenharia sob contratoQuando o volume não justifica custo adicionalA tabela não substitui o desenho técnico, mas ajuda a alinhar linguagem entre engenharia, compras e fornecedor. Quando a esfera participa de vedação, movimento ou dosagem, o comprador deve informar diâmetro nominal, tolerância desejada, quantidade por lote, método de inspeção e condições de operação.A densidade típica do HDPE fica abaixo da densidade da água, geralmente em torno de 0,94 a 0,96 g/cm³. Isso significa que uma esfera maciça de HDPE tende a flutuar em água doce, desde que não haja cargas adicionais, incrustações pesadas ou formulações modificadas com cargas minerais densas. Essa característica é uma das principais razões para o uso de esferas de HDPE em tanques, reservatórios, sistemas de cobertura líquida e indicadores de nível.A dureza do HDPE é moderada. Ele não é tão rígido quanto PVC rígido ou certos plásticos de engenharia, mas oferece boa resistência ao impacto e baixa fragilidade em temperaturas moderadas. Em aplicações em que a esfera bate contra paredes, pás ou grades, a tenacidade pode ser mais importante que a dureza. Em contrapartida, quando há carga concentrada, compressão contínua ou necessidade de manter forma perfeita, o HDPE pode deformar gradualmente, fenômeno associado à fluência dos polímeros.A resistência mecânica de uma esfera de HDPE depende do grau da resina, do processo de fabricação, da presença de pigmentos, da temperatura de uso e do tempo sob carga. Esferas pequenas e médias, como a de 1 polegada, costumam funcionar bem em sistemas de baixa carga, mas não devem ser tratadas como rolamentos estruturais. Se a aplicação envolve carga elevada, abrasão severa ou rotação contínua sob pressão, materiais como poliacetal, náilon, aço inoxidável ou cerâmica podem ser mais adequados.Em fábricas brasileiras de alimentos, saneamento, mineração leve, equipamentos agrícolas e química industrial, uma avaliação completa deve incluir ensaio funcional. Isso significa colocar a esfera no equipamento real e verificar desgaste, deformação, ruído, compatibilidade com fluido e estabilidade após ciclos térmicos. O custo de um teste é pequeno quando comparado ao risco de parar uma linha em polos como ABC Paulista, Betim, Camaçari, Cubatão, Joinville ou Manaus.CaracterísticaHDPEPPPVCConclusão práticaDensidadeBaixa, flutua em águaBaixa, também flutuaMais alta, geralmente afundaHDPE e PP são melhores para flutuaçãoRigidezModeradaModerada a boaAlta no tipo rígidoPVC vence em rigidez, mas perde em levezaImpactoBomBom, variável com temperaturaPode ser mais frágilHDPE é confiável em choques levesResistência químicaMuito boaMuito boaBoa em muitos meiosHDPE e PP são versáteisTemperaturaLimitada a uso moderadoMelhor em calor que HDPE em alguns casosLimitado por formulaçãoPP pode ser escolhido para calor maiorCustoCompetitivoCompetitivoCompetitivo, mas mais densoEscolha depende da funçãoA comparação mostra que o HDPE se destaca quando a prioridade é flutuar, resistir à água e manter boa tenacidade. PP pode ser preferível em algumas aplicações com temperatura mais alta, enquanto PVC pode ser útil quando a rigidez é mais importante que a flutuação.Para esferas de HDPE de 1 polegada, uma faixa prática de operação entre -30 °C e +70 °C costuma ser usada como referência técnica conservadora. Essa faixa não significa que a esfera falhará imediatamente fora desses limites, mas indica a zona em que o material tende a manter desempenho adequado para aplicações comuns, sem perda excessiva de resistência, deformação acelerada ou amolecimento perceptível.Em temperaturas baixas, o HDPE mantém melhor resistência ao impacto do que alguns materiais mais frágeis. Isso é útil para transporte, armazenagem e uso em regiões serranas do Sul e Sudeste, como Curitiba, Caxias do Sul, Campos do Jordão e áreas industriais com câmaras frias. Ainda assim, impactos fortes em baixas temperaturas devem ser evitados, principalmente se a esfera tiver linhas de moldagem ou defeitos superficiais.Em temperaturas elevadas, o maior risco é a deformação sob carga. Mesmo abaixo do ponto de fusão do polímero, a esfera pode perder rigidez e apresentar achatamento se estiver comprimida por longos períodos. Em tanques expostos ao sol no Centro-Oeste, Nordeste e Norte, a temperatura da superfície pode superar a temperatura ambiente. Por isso, aplicações externas devem considerar cor, estabilização contra radiação solar, ventilação, fluido de contato e tempo de exposição.Para exportadores, importadores e distribuidores brasileiros, também é importante avaliar a temperatura durante o transporte. Contêineres nos portos de Santos, Rio de Janeiro, Itajaí, Paranaguá e Suape podem atingir temperaturas elevadas. Embora o HDPE suporte transporte comum, embalagens inadequadas, empilhamento excessivo e longos períodos sob compressão podem causar deformação em peças plásticas. O controle de embalagem é, portanto, parte da especificação de qualidade.Uma das maiores vantagens do HDPE é sua resistência a muitos produtos químicos. Ele costuma apresentar bom desempenho em contato com água, soluções salinas, muitos ácidos diluídos, bases, detergentes, efluentes industriais e produtos agrícolas. Essa resistência explica seu uso em saneamento, mineração, agroindústria, tratamento de água, lavadores de gases e equipamentos de dosagem.A baixa absorção de água é igualmente importante. Materiais que absorvem umidade podem inchar, alterar dimensão, ganhar peso ou perder propriedades. O HDPE, por outro lado, mantém boa estabilidade em ambientes úmidos. Para o Brasil, país com ampla diversidade climática e alta umidade em várias regiões costeiras e amazônicas, essa propriedade é muito relevante. Em Recife, Belém, Manaus, Salvador, Rio de Janeiro e Santos, a exposição à umidade atmosférica é constante; uma esfera com baixa absorção reduz riscos de variação dimensional.Apesar da boa resistência química, o HDPE não é universal. Certos solventes, hidrocarbonetos aromáticos, oxidantes fortes e condições combinadas de temperatura e tensão podem comprometer o desempenho. Por isso, a compatibilidade deve ser confirmada com base no fluido real, concentração, temperatura, tempo de exposição e presença de abrasivos. Em aplicações críticas, o teste de imersão é recomendado antes de compra em escala.Outro ponto é a limpeza. Como o HDPE tem baixa energia superficial, muitos resíduos não aderem com facilidade, mas óleos, biofilmes e partículas finas podem se acumular em ambientes industriais. Para tanques de água, estações de tratamento e processos alimentícios, o comprador deve avaliar se o acabamento superficial, a cor e a formulação do material são compatíveis com normas internas e requisitos sanitários.Meio de contatoCompatibilidade geral do HDPERisco principalOrientação de compraÁgua doceMuito boaBiofilme em uso prolongadoEscolher acabamento limpo e lote estávelÁgua salgadaMuito boaIncrustação e abrasão por partículasTestar em ambiente marinho realÁcidos diluídosBoa a muito boaVaria conforme concentraçãoConfirmar ficha química do processoBases diluídasBoa a muito boaTemperatura elevadaValidar em ensaio de imersãoÓleos e graxasGeralmente aceitávelAdsorção superficialAvaliar limpeza e inchamentoOxidantes fortesLimitadaDegradação químicaConsiderar outro materialA tabela serve como triagem inicial. A decisão final deve considerar concentração, temperatura, pressão e duração. Quando a esfera participa de segurança operacional, o teste no processo real é indispensável.A escolha entre HDPE, PP e PVC depende da aplicação. No mercado brasileiro, esses três materiais aparecem com frequência porque têm custo competitivo e boa disponibilidade. Porém, suas diferenças podem ser decisivas. Esferas de HDPE e PP têm densidade menor que a água, favorecendo flutuação. Esferas de PVC são mais densas e geralmente afundam, mas podem oferecer maior rigidez em determinadas formulações.Para coberturas flutuantes em tanques, o HDPE é frequentemente uma escolha natural. Ele reduz evaporação, limita exposição do líquido ao ambiente e pode ajudar em controle térmico superficial. Em lagoas, reservatórios e processos de saneamento, sua baixa absorção de água é valiosa. O PP também pode funcionar, especialmente quando a temperatura é um pouco mais alta, mas sua resistência ao impacto em baixas temperaturas pode variar conforme formulação.Para válvulas leves, a escolha exige mais cuidado. Se a esfera precisa vedar contra um assento, o acabamento e a tolerância são tão importantes quanto o material. HDPE pode vedar bem em sistemas de baixa pressão, mas pode deformar se comprimido continuamente. PP pode ser alternativa em ambientes químicos específicos. PVC pode ser considerado quando a esfera precisa ser mais rígida e não precisa flutuar.Em isolamento elétrico, todos são isolantes em diferentes níveis, mas o HDPE se destaca pela baixa absorção de umidade. Em aplicações com umidade tropical, essa propriedade ajuda a manter desempenho elétrico mais estável. Contudo, requisitos elétricos críticos exigem dados específicos de resistividade, rigidez dielétrica e certificações do lote.AplicaçãoMelhor opção frequenteHDPE versus PPHDPE versus PVCComentário para compradorFlutuação em águaHDPEAmbos flutuam, HDPE é muito usadoHDPE flutua, PVC afundaPriorizar densidade e estabilidadeTanques químicosHDPE ou PPDepende da temperatura e do químicoPVC pode ser limitado por impactoTestar compatibilidadeVálvula leveHDPE selecionadoPP pode resistir melhor a calorPVC é mais rígidoDefinir tolerância e acabamentoIsolação elétricaHDPEHDPE absorve pouca águaAmbos isolam, mas diferem em densidadePedir dados elétricos se necessárioAmbiente externoHDPE estabilizadoAmbos exigem proteção solarPVC pode ter aditivos variadosConsiderar radiação solarAlta rigidezPVC ou outro materialHDPE é menos rígidoPVC pode ser superiorNão escolher só por flutuaçãoNa prática, HDPE é a melhor escolha quando a aplicação pede leveza, flutuação, resistência à água e custo equilibrado. PP é forte concorrente quando há demanda química e térmica específica. PVC deve ser escolhido quando densidade maior e rigidez não são problemas.As esferas de HDPE de 1 polegada são muito usadas em aplicações de flutuação porque sua densidade é menor que a da água. Em reservatórios, podem funcionar como elementos flutuantes individuais, reduzindo evaporação e contato da superfície líquida com luz, poeira ou aves. Em sistemas industriais, podem atuar como indicadores de nível, componentes de boias internas ou elementos de separação em tanques.No Brasil, a flutuação tem relevância especial em saneamento, agricultura irrigada, mineração, indústria química e gestão ambiental. Empresas em regiões de escassez hídrica, como partes do Nordeste e do Centro-Oeste, avaliam soluções para reduzir perdas por evaporação. Embora esferas flutuantes não substituam um projeto completo de cobertura, podem ser parte de uma estratégia modular e de fácil instalação.Em isolamento elétrico, o HDPE é valorizado por sua natureza não condutiva e baixa absorção de água. Esferas podem ser usadas como espaçadores, elementos de separação, componentes em dispositivos de demonstração, suportes leves ou peças auxiliares em equipamentos onde não haja temperatura elevada. No entanto, não se deve presumir aprovação elétrica automática. Projetos com tensão, arco elétrico ou risco de segurança precisam de dados específicos e validação técnica.Para aplicações flutuantes em água tratada, efluentes ou soluções químicas, alguns cuidados aumentam a vida útil: selecionar cor adequada, evitar exposição a solventes incompatíveis, controlar abrasão por partículas, prever limpeza periódica e analisar a ação de radiação solar. Em instalações próximas ao mar, como no litoral de Santa Catarina, Espírito Santo, Rio de Janeiro e Bahia, a água salgada não costuma ser o problema principal para o HDPE; incrustação, radiação e abrasão podem ser mais relevantes.Ao especificar esferas para flutuação, o comprador deve informar se a esfera será maciça ou oca, o fluido de contato, a temperatura, a exposição ao sol, a vida útil esperada, a cor, o volume de peças e a necessidade de documentação. Esferas maciças de HDPE de 1 polegada oferecem robustez simples; esferas ocas podem oferecer maior flutuabilidade, mas exigem controle de vedação e resistência estrutural.A SDBALLS é uma fornecedora industrial com sólida experiência em esferas de precisão e soluções de fornecimento multimatéria. Embora sua base principal esteja em esferas metálicas, como aço carbono, aço cromo e aço inoxidável, a empresa também apoia compradores globais na obtenção de esferas plásticas, de vidro, cerâmica, cobre e alumínio. Para o mercado brasileiro, essa abordagem é útil porque muitas empresas precisam comprar diferentes tipos de esfera para linhas distintas, evitando múltiplos fornecedores sem coordenação.Em capacidades tecnológicas, a SDBALLS trabalha com controle dimensional, classificação por grau, inspeção de acabamento e análise de aplicação. Essa experiência acumulada em esferas de precisão ajuda na conversa técnica sobre tolerância, circularidade, dureza, lote e embalagem. Para esferas de HDPE de 1 polegada, a empresa pode apoiar a definição de especificação conforme uso em flutuação, isolamento, válvulas leves ou aplicações industriais não críticas. Mais detalhes sobre controle e padrões podem ser vistos em controle técnico e qualidade.Em capacidades de fabricação, a empresa opera uma estrutura produtiva robusta voltada principalmente a esferas de aço, com processos industriais estáveis e experiência de décadas. Essa cultura de produção em volume, rastreabilidade e inspeção contribui para o fornecimento integrado de componentes esféricos. Quando o comprador brasileiro busca esferas plásticas, a SDBALLS pode atuar com seleção de fontes, consolidação de pedidos e verificação de requisitos, mantendo uma visão industrial semelhante à aplicada em sua linha principal. A linha geral pode ser consultada em soluções de produtos esféricos.Em capacidades de serviço, a empresa atende clientes em diversos países e compreende necessidades de exportação, embalagem, documentação e comunicação técnica. Para compradores no Brasil, isso é importante em operações com importação via Santos, Paranaguá, Itajaí, Rio de Janeiro, Vitória ou Suape. A escolha correta de embalagem, identificação de lote, prazo de produção e documentos comerciais reduz atrasos alfandegários e melhora previsibilidade de abastecimento.Setores como autopeças, máquinas, saneamento, equipamentos agrícolas, mineração, laboratórios, distribuição técnica e manutenção industrial podem se beneficiar de um parceiro que compara materiais e não apenas vende uma esfera isolada. Em muitos projetos, a pergunta correta não é “quanto custa a esfera de HDPE?”, mas “qual esfera terá desempenho estável no meu equipamento pelo menor custo total?”. Aplicações típicas podem ser exploradas em aplicações industriais de esferas.1. Uma esfera de HDPE de 1 polegada mede exatamente 25,4 mm?25,4 mm é o diâmetro nominal. O diâmetro real depende da tolerância especificada, do processo de fabricação e do controle do lote. Para montagem técnica, sempre informe a tolerância desejada.2. A esfera de HDPE flutua em água?Sim, uma esfera maciça de HDPE normalmente flutua porque sua densidade é menor que a da água. Porém, cargas minerais, incrustações ou peças especiais podem alterar esse comportamento.3. HDPE é melhor que PP?Depende da aplicação. HDPE é excelente para flutuação, baixa absorção de água e impacto moderado. PP pode ser melhor em algumas condições de temperatura e resistência química específica.4. HDPE é melhor que PVC?Para flutuação, geralmente sim, porque o HDPE é mais leve. Para rigidez, o PVC rígido pode ser superior. A escolha deve considerar densidade, carga, fluido e temperatura.5. Posso usar esferas de HDPE em válvulas?Sim, em válvulas leves e de baixa pressão, desde que a tolerância, o acabamento e a compatibilidade química sejam adequados. Para vedação crítica, é necessário teste funcional.6. Qual é a temperatura máxima de uso?Uma referência prática é até cerca de +70 °C em uso comum. Em carga contínua, a deformação pode ocorrer antes. Para temperaturas maiores, avalie PP, PTFE, aço inoxidável ou cerâmica.7. O HDPE absorve água?A absorção de água é muito baixa. Isso ajuda a manter estabilidade dimensional em ambientes úmidos, tanques e aplicações de saneamento.8. As esferas podem ser usadas ao ar livre no Brasil?Podem, mas é recomendável considerar estabilização contra radiação solar, cor adequada e inspeção periódica. O sol intenso acelera envelhecimento de muitos plásticos.9. Como comprar para uso industrial?Informe diâmetro, tolerância, material, cor, quantidade, fluido de contato, temperatura, aplicação, exigência de embalagem e necessidade de amostra. Isso evita compras inadequadas.10. Quais tendências devem afetar esse mercado em 2026?As principais tendências são maior exigência de rastreabilidade, materiais recicláveis, redução de desperdício, compras consolidadas, documentação ambiental, controle de microplásticos e seleção de fornecedores com responsabilidade técnica.Até 2026, compradores brasileiros devem observar também mudanças em políticas de sustentabilidade, pressão por economia circular e exigências de relatórios ambientais em cadeias industriais. Esferas de HDPE continuarão relevantes, mas a origem da resina, a possibilidade de reciclagem, a durabilidade e a prevenção de perdas no ambiente terão peso crescente nas decisões de compra. Empresas que operam em saneamento, mineração, agronegócio e indústria química precisarão equilibrar custo, desempenho e responsabilidade ambiental. -
Esferas de aço 8 mm para estilingue no Brasil: guia
As esferas de aço de 8 mm para estilingue são munições esféricas usadas em prática esportiva, treino recreativo controlado, aplicações ao ar livre permitidas e testes de lançamento com equipamentos adequados. No mercado brasileiro, elas são procuradas por compradores de São Paulo, Minas Gerais, Paraná, Santa Catarina, Rio Grande do Sul, Goiás, Bahia, Pernambuco e por importadores que operam via Porto de Santos, Itajaí, Navegantes, Paranaguá, Rio de Janeiro e Suape.Em termos práticos, uma esfera de aço carbono de 8 mm pesa cerca de 2,1 g, considerando densidade média do aço próxima de 7,85 g/cm³. Esse peso oferece um equilíbrio comum entre trajetória, custo, disponibilidade e compatibilidade com bandas de força média. Para uso responsável, o comprador deve observar o diâmetro real, a tolerância dimensional, o acabamento superficial, a dureza, a ausência de rebarbas, a resistência à corrosão, o tipo de embalagem e a conformidade com regras locais de transporte, armazenamento e uso.A seleção não deve ser feita apenas pelo preço por quilograma. Uma esfera barata, mas com variação dimensional excessiva, oxidação, superfície rugosa ou baixa consistência de lote, pode gerar desgaste prematuro de bandas, menor previsibilidade e riscos de ricochete. Para distribuidores, clubes, lojas de artigos esportivos e compradores industriais, o ideal é solicitar ficha técnica, amostra, rastreabilidade do lote e confirmação do material.Este guia explica especificações, materiais, energia cinética estimada, comparação com esferas de 6 mm, 9 mm e 10 mm, critérios de compra, tendências para 2026 e boas práticas de segurança para o Brasil. As informações são técnicas e educativas; qualquer uso deve respeitar a legislação aplicável, normas de segurança, áreas autorizadas e orientação de adultos responsáveis.Item avaliadoResumo técnicoRelevância para o BrasilObservação de compraDiâmetro nominal8 mmMedida popular em lojas e distribuidoresConfirmar tolerância real do lotePeso aproximado2,1 g em aço carbonoEquilíbrio entre custo e controlePode variar conforme liga e acabamentoMateriais comunsAço carbono, aço liga e inoxEscolha depende de clima, custo e estoqueInox é mais resistente à corrosãoAcabamentoPolido, zincado, niquelado ou oleadoImportante em regiões úmidas e litorâneasEvitar superfícies ásperasUso recomendadoTreino controlado e aplicações permitidasDeve seguir legislação localUsar alvo seguro e proteção ocularCompra responsávelFicha técnica, lote e embalagem adequadaReduz risco de devoluções e problemas logísticosPreferir fornecedor com controle de qualidadeA tabela acima resume os pontos essenciais. Para quem compra no atacado, o diferencial está na repetibilidade: mesmo diâmetro, mesma massa média, mesmo acabamento e mesma condição superficial ao longo de vários lotes. Essa consistência é especialmente importante para redes varejistas, operadores de comércio eletrônico, distribuidores regionais e empresas que revendem kits de acessórios esportivos.O diâmetro nominal de 8 mm é a característica mais visível, mas não é a única. Em esferas metálicas, o comprador deve observar diâmetro médio, variação dentro do lote, desvio de esfericidade, rugosidade superficial, dureza, presença de trincas, contaminação, magnetismo, embalagem e proteção anticorrosiva. Uma esfera tecnicamente adequada é aquela que mantém uniformidade dimensional e superficial suficiente para o uso pretendido.O peso de uma esfera pode ser estimado pela fórmula do volume da esfera multiplicado pela densidade do material. Para 8 mm de diâmetro, o raio é 4 mm. Convertendo para centímetros, o raio é 0,4 cm. O volume aproximado é 0,268 cm³. Multiplicando pela densidade típica do aço carbono, chega-se a cerca de 2,10 g. Aços inoxidáveis e ligas especiais podem apresentar pequenas diferenças.A tolerância dimensional depende do grau de precisão. Em aplicações industriais de rolamentos, graus como G10, G16, G40 ou G100 podem ser necessários. Para munição recreativa de estilingue, muitos compradores utilizam graus menos restritivos, desde que o lote seja consistente e livre de defeitos. Ainda assim, fornecedores profissionais costumam oferecer opções entre maior precisão e custo mais competitivo.Compradores brasileiros devem considerar o ambiente de armazenagem. Em centros de distribuição no interior de São Paulo, Minas Gerais ou Goiás, o risco de corrosão pode ser menor do que em armazéns próximos a Santos, Vitória, Recife, Salvador, Fortaleza, Itajaí ou Rio Grande, onde umidade e maresia exigem proteção adicional. O controle de umidade no estoque é tão importante quanto a especificação inicial.EspecificaçãoValor típico para 8 mmImpacto práticoComparação técnicaDiâmetro nominal8,00 mmDefine compatibilidade com bolsa e bandaMaior que 6 mm e menor que 9 mm ou 10 mmPeso em aço carbonoAproximadamente 2,10 gBoa relação entre controle e custoMais pesado que 6 mm; mais leve que 10 mmVolume aproximado0,268 cm³Base para cálculo de massaEscala cresce rapidamente com o diâmetroDensidade de referência7,85 g/cm³Usada em estimativas comerciaisInox pode variar conforme composiçãoTolerância comercialConforme acordo com fornecedorAfeta repetibilidade do loteGrau industrial é mais rigoroso que uso geralAcabamento superficialPolido, oleado ou revestidoReduz atrito, oxidação e defeitos visuaisSuperfície rugosa é inferior em consistênciaEmbalagemSacos, caixas, tambores ou frascosInfluencia transporte e revendaEmbalagem vedada protege melhor em regiões úmidasA interpretação da tabela deve ser feita com o objetivo de compra. Uma loja pode priorizar apresentação e embalagem fracionada; uma distribuidora pode priorizar custo logístico por tonelada; um comprador técnico pode priorizar certificado de inspeção e rastreabilidade. O ideal é alinhar a especificação ao canal de venda, ao público final e às exigências de segurança.O material define custo, dureza, resistência à corrosão, aparência, disponibilidade e comportamento durante armazenagem. As três opções mais comuns são aço carbono, aço liga e aço inoxidável. Cada uma atende a uma necessidade distinta, e a melhor escolha depende do clima, do orçamento, do nível de precisão esperado e do canal de distribuição.O aço carbono é o material mais usado quando o objetivo é preço competitivo e grande disponibilidade. Ele pode receber polimento, óleo protetivo, zincagem ou outro tratamento superficial para reduzir oxidação. É adequado para compradores que vendem grandes volumes e conseguem controlar estoque, umidade e rotação de mercadoria.O aço liga, incluindo opções com cromo, oferece maior consistência mecânica e pode ser associado a aplicações de maior precisão. Em alguns casos, é escolhido por compradores que também atendem indústrias mecânicas, fabricantes de componentes, manutenção, sistemas de movimentação e aplicações que exigem desempenho dimensional superior.O aço inoxidável é valorizado em regiões úmidas, cidades litorâneas e operações em que a aparência limpa por mais tempo é importante. No Brasil, pode ser interessante para revenda em áreas como Florianópolis, Joinville, Curitiba, Porto Alegre, Rio de Janeiro, Vitória, Salvador, Recife e Fortaleza, onde a umidade pode acelerar corrosão de aços sem proteção adequada.MaterialVantagem principalLimitaçãoMelhor aplicação comercialComparação diretaAço carbonoCusto competitivo e alta disponibilidadeExige proteção contra ferrugemAtacado, varejo popular e grandes volumesMais barato que inoxAço carbono zincadoMelhor proteção superficialRevestimento pode sofrer desgasteRevenda em regiões úmidasMais protegido que aço oleadoAço carbono niqueladoBoa aparência e resistência superficialCusto maior que polido simplesKits e embalagens premiumVisual superior ao zincado comumAço ligaMelhor controle mecânicoPreço e disponibilidade variamCompradores técnicos e industriaisMais estável que uso geralAço inoxidável 304Alta resistência à corrosãoCusto mais elevadoLitoral, estoque prolongado e revenda premiumMais durável que aço carbonoAço inoxidável 420Boa dureza e resistência moderadaProteção anticorrosiva depende do ambienteAplicações que exigem dureza maiorMais duro que 304 em certas condiçõesMaterial misto de fornecedoresPreço ocasionalmente baixoRisco de inconsistênciaNão recomendado para marca própriaInferior a lote rastreávelAo comparar materiais, o comprador deve evitar a decisão baseada apenas no preço inicial. Um lote de aço carbono sem proteção pode parecer econômico, mas gerar perdas por oxidação em estoque parado. Por outro lado, aço inoxidável pode ser desnecessário para operações de giro rápido em regiões secas. A melhor decisão combina custo total, ambiente, público final e reputação do fornecedor.A energia cinética é calculada pela expressão E = 1/2 m v², em que m é a massa em quilogramas e v é a velocidade em metros por segundo. Para uma esfera de aço de 8 mm com massa aproximada de 2,10 g, pequenas variações de velocidade geram diferenças relevantes de energia. Esses números devem ser entendidos apenas como estimativas físicas para avaliação de segurança, seleção de materiais e comparação técnica, não como incentivo a usos perigosos.Em qualquer teste, é essencial usar local autorizado, alvo adequado, barreira de contenção, proteção ocular, distância segura, supervisão responsável e ausência de pessoas, animais, veículos ou vidros na linha de lançamento. O ricochete é um risco real em superfícies duras como concreto, metal, pedra, azulejo e troncos muito densos. A energia do projétil não deve ser subestimada.No Brasil, clubes, propriedades rurais, áreas privadas e espaços de treino devem adotar procedimentos de segurança equivalentes aos usados em atividades esportivas com projéteis. Isso inclui sinalização, zona de exclusão, coleta de esferas usadas, descarte adequado e instrução clara aos usuários. O uso em vias públicas, áreas urbanas, condomínios, praças, parques movimentados ou proximidade de residências pode gerar acidentes e problemas legais.Velocidade estimadaEnergia aproximada com esfera 8 mmNível comparativoImplicação de segurança30 m/s0,95 JBaixo dentro da comparaçãoAinda exige óculos e alvo seguro40 m/s1,68 JModeradoMaior atenção a ricochetes50 m/s2,63 JIntermediárioBarreira de retenção recomendada60 m/s3,78 JAlto para uso recreativo comumNecessário controle rigoroso do ambiente70 m/s5,15 JMuito alto na tabelaUso apenas em condições seguras e legais80 m/s6,72 JExtremo na comparação apresentadaRisco elevado se houver alvo inadequadoA leitura correta da tabela é preventiva. A energia cresce com o quadrado da velocidade; portanto, dobrar a velocidade aumenta a energia quatro vezes. Por isso, o comprador não deve combinar munição pesada, banda forte e local inadequado. O critério principal deve ser segurança, não potência. Para revendedores, é prudente incluir instruções de uso responsável nas embalagens e materiais de venda.Também é importante lembrar que energia não é sinônimo de precisão. Uma esfera mais pesada pode manter trajetória em certas condições, mas exige compatibilidade com o conjunto e técnica adequada. Uma esfera muito leve pode ser mais rápida, porém sofrer mais influência do vento. A seleção deve considerar objetivo, treinamento, alvo, distância controlada e qualidade do lote.A seleção de esferas de aço 8 mm envolve cinco fatores principais: combinação com bandas, precisão, alcance, segurança e custo. Esses fatores não funcionam isoladamente. Uma munição barata pode aumentar custo total se causar desperdício; uma munição pesada pode reduzir controle se usada com banda inadequada; uma munição de alta velocidade pode ser perigosa em local incorreto.A combinação com bandas é o primeiro ponto. Bandas elásticas mais leves costumam trabalhar melhor com munições menores e mais leves; bandas mais fortes podem exigir maior massa para funcionamento equilibrado. Se a esfera for muito leve para a banda, o conjunto pode ficar instável e desconfortável. Se for pesada demais, pode haver esforço excessivo e perda de repetibilidade.A precisão depende da uniformidade da esfera, do centro de massa, da superfície, da forma da bolsa, da técnica do usuário e do ambiente. Esferas com diâmetro irregular ou superfície danificada tendem a apresentar resultados menos previsíveis. Em lotes comerciais, a inspeção visual e a verificação por amostragem ajudam a reduzir reclamações.O alcance deve ser tratado com cautela. Em vez de buscar distâncias máximas, o usuário responsável define uma área curta, controlada e com barreira de retenção. Em ambiente urbano brasileiro, qualquer projétil perdido pode causar danos. Por isso, o alcance operacional deve ser limitado pela segurança do local, não pela capacidade do equipamento.O custo deve incluir preço por quilo, frete, impostos, embalagem, perdas por ferrugem, devoluções, reclamações e reputação da marca. No Brasil, custos logísticos podem variar bastante entre importação direta, compra em São Paulo, distribuição para Norte e Nordeste ou envio para cidades do interior. Uma esfera com embalagem melhor pode compensar ao reduzir perdas e melhorar a experiência do cliente.FatorBoa práticaErro comumImpacto comercialBandasCombinar massa da esfera com força elásticaUsar munição pesada em banda fracaMenor satisfação do usuárioPrecisãoComprar lote uniforme e polidoAceitar esferas amassadas ou oxidadasMais reclamações e devoluçõesAlcanceUsar área controlada e alvo com retençãoTestar em local aberto sem barreiraRisco de acidente e dano a terceirosSegurançaExigir proteção ocular e orientaçãoVender sem instruções básicasRisco reputacional e jurídicoCustoAvaliar custo total do loteComparar apenas preço por quiloMargem aparente pode virar prejuízoEstoqueControlar umidade e giroArmazenar em saco abertoOxidação e perda de valorFornecedorSolicitar ficha técnica e rastreabilidadeComprar lote sem origem claraInconsistência entre entregasPara distribuidores brasileiros, a recomendação é criar uma especificação interna. Ela deve definir diâmetro, material, acabamento, embalagem, tolerância aceitável, método de inspeção, requisito de rotulagem e instruções de segurança. Essa prática profissionaliza a compra e facilita comparação entre fornecedores locais e internacionais.A comparação entre diâmetros ajuda o comprador a posicionar o produto. Esferas de 6 mm são leves e geralmente associadas a baixo custo e menor massa. Esferas de 8 mm representam equilíbrio popular. Esferas de 9 mm e 10 mm aumentam massa, exigem maior cuidado e devem ser avaliadas com foco rigoroso em segurança e compatibilidade.No varejo brasileiro, é comum encontrar embalagens por quantidade, por peso ou em kits. Para o consumidor, a quantidade por pacote pode ser mais intuitiva. Para o atacadista, o peso total e o custo logístico são mais relevantes. Como o peso cresce bastante com o diâmetro, a quantidade de esferas por quilo diminui quando o diâmetro aumenta.DiâmetroPeso aproximado em aço carbonoQuantidade aproximada por kgVantagensLimitaçõesComparação com 8 mm6 mm0,89 g1.120 unidadesLeve, econômica e fácil de embalarMais sensível ao ventoMenor massa e menor energia7 mm1,41 g710 unidadesTransição entre leveza e controleMenos popular que 8 mmMais leve que 8 mm8 mm2,10 g475 unidadesEquilíbrio de disponibilidade e controleExige segurança adequadaPonto de referência do quadro9 mm3,00 g333 unidadesMaior massa e sensação de estabilidadeMais exigente para bandas e segurançaMais pesada que 8 mm10 mm4,11 g243 unidadesAlta massa por esferaCusto por unidade e risco aumentamMuito mais pesada que 8 mm12 mm7,10 g141 unidadesUso muito específicoNão indicado para uso recreativo comumExige controle muito superiorO quadro mostra que 8 mm ocupa uma posição intermediária. Para lojas, é um tamanho fácil de explicar ao consumidor. Para compradores técnicos, é uma medida que permite boa padronização de lote. Para uso responsável, porém, a escolha do diâmetro deve sempre estar subordinada ao local autorizado, à barreira de retenção, ao tipo de alvo e à experiência do usuário.O acabamento superficial influencia aparência, manuseio, resistência à oxidação e regularidade. Esferas polidas tendem a ter melhor apresentação e menor atrito. Esferas oleadas oferecem proteção temporária, mas podem sujar embalagens se o processo não for controlado. Revestimentos como zinco ou níquel aumentam proteção e valor percebido, especialmente em embalagens de varejo.No Brasil, a corrosão é uma preocupação real em armazéns sem climatização. Em cidades litorâneas, a maresia acelera a formação de ferrugem em aço carbono. Em regiões de alta umidade, como parte do Norte e Nordeste, a embalagem deve ter barreira contra umidade. Já no Centro-Oeste e interior do Sudeste, a preocupação pode ser mais ligada a poeira, variação térmica e armazenamento prolongado.Para revenda, a aparência do produto é importante. Esferas brilhantes, limpas e sem manchas transmitem confiança. O consumidor final pode não conhecer grau de precisão, mas percebe ferrugem, sujeira e irregularidades. Portanto, acabamento não é apenas detalhe técnico: é fator de posicionamento de marca.Quando o comprador pretende montar kits, frascos ou embalagens com marca própria, deve testar compatibilidade entre esfera e embalagem. Alguns óleos protetivos podem interagir com plástico, rótulos ou lacres. Revestimentos metálicos devem ser uniformes e livres de descascamento. A inspeção por amostragem é recomendada antes de liberar o lote para venda.Armazenar esferas de aço exige controle simples, mas disciplinado. O produto deve ficar seco, limpo, longe de produtos químicos corrosivos e preferencialmente em embalagem fechada. Sacos abertos em piso úmido, caixas próximas a paredes com infiltração e tambores sem vedação são causas comuns de oxidação. O uso de sílica, embalagem plástica interna e paletes pode reduzir perdas.No transporte, o peso deve ser bem distribuído. Embora as esferas sejam pequenas, cargas em grande volume são densas e podem danificar embalagens frágeis. Para vendas por comércio eletrônico no Brasil, o cuidado deve incluir embalagem resistente, informação clara de conteúdo, prevenção de vazamento e proteção contra umidade durante viagens longas por rodovias.Quanto à regulamentação, o comprador deve verificar normas municipais, estaduais e federais aplicáveis ao uso, venda, transporte e importação de artigos relacionados a estilingues e projéteis. A interpretação pode variar conforme finalidade, embalagem, canal de venda e contexto. Também é importante observar regras de plataformas de comércio eletrônico, transportadoras, condomínios, clubes e áreas públicas.A conformidade responsável inclui não vender para uso indevido, não incentivar disparos contra pessoas, animais, propriedades, veículos, aves urbanas ou estruturas públicas, e orientar o consumidor sobre proteção ocular e áreas seguras. Em caso de dúvida, consulte assessoria jurídica local, despachante aduaneiro, transportadora e órgãos competentes.Importadores que operam por Santos, Paranaguá, Itajaí, Navegantes, Rio de Janeiro, Vitória ou Suape devem alinhar documentação comercial, classificação fiscal, descrição do produto, embalagem, origem e requisitos de inspeção antes do embarque. A previsibilidade documental reduz atrasos e custos de armazenagem portuária.A SDBALLS Industry Corp, também conhecida como Shandong SDBALLS Industry Corp Ltd., atua como fabricante profissional de esferas de aço de precisão e parceira integrada de suprimentos. Com experiência industrial iniciada em 1996, a empresa atende clientes em mais de 50 países e fornece soluções para compradores que precisam de qualidade consistente, capacidade produtiva e suporte comercial internacional.Para conhecer a trajetória, estrutura e foco de atendimento global, o comprador brasileiro pode acessar a página institucional da empresa por meio de informações sobre a SDBALLS. A empresa trabalha com clientes que buscam desde esferas de aço carbono para aplicações gerais até esferas de aço cromo e aço inoxidável para usos técnicos.As capacidades tecnológicas da SDBALLS incluem controle dimensional, seleção de materiais, processos de conformação, tratamento térmico, polimento, classificação e inspeção de qualidade. A empresa fabrica esferas em diferentes graus, de opções de alta precisão a produtos para aplicações gerais, permitindo que o comprador escolha a relação adequada entre custo e desempenho.Esse controle é relevante para compradores brasileiros que precisam reduzir variação de lote. Em um mercado amplo como o Brasil, com distribuição para capitais, interiores e regiões litorâneas, a padronização ajuda a manter a mesma experiência de produto em diferentes canais de venda. Informações sobre controle, inspeção e padrões podem ser consultadas na área de qualidade e suporte técnico.A empresa opera três unidades produtivas e possui capacidade anual superior a 5.000 toneladas. Essa escala permite atender pedidos recorrentes, programas de fornecimento e demandas de distribuidores que precisam de previsibilidade. A produção cobre esferas de aço carbono, aço cromo e aço inoxidável, além de soluções para mercados externos que exigem controle de dureza e acabamento.O portfólio de produtos pode ser avaliado em linha de esferas e soluções metálicas. Para o comprador brasileiro, a capacidade de fabricação é importante porque reduz o risco de ruptura de estoque em períodos de alta demanda, como campanhas de comércio eletrônico, compras sazonais, reposição de lojas esportivas e programas de marca própria.Além da fabricação própria, a SDBALLS atua como parceira integrada de suprimentos para esferas em diferentes materiais, incluindo plástico, vidro, cerâmica, cobre e alumínio. Isso ajuda compradores globais a consolidar compras com um único fornecedor confiável. Para empresas brasileiras que importam mais de um tipo de esfera, a consolidação pode reduzir complexidade documental, negociação e inspeção.A equipe comercial internacional oferece suporte para especificação, embalagem, amostras, negociação de lotes e planejamento logístico. As aplicações atendidas incluem rolamentos, componentes automotivos, sistemas deslizantes, rodas, unidades de transferência por esferas, ferragens, moagem e equipamentos de uso externo permitido. Exemplos de segmentos podem ser vistos em aplicações industriais e comerciais.Para o Brasil, a empresa pode apoiar distribuidores em São Paulo, Campinas, Guarulhos, Curitiba, Joinville, Porto Alegre, Belo Horizonte, Goiânia, Recife e Salvador, bem como importadores que utilizam portos estratégicos. A proposta é combinar fabricação estável, controle de qualidade e flexibilidade de fornecimento para cooperação de longo prazo.O mercado brasileiro para esferas de aço 8 mm para estilingue envolve varejo esportivo, comércio eletrônico, distribuidores de ferragens, lojas de pesca e camping, clubes recreativos, compradores industriais e importadores. São Paulo concentra muitos distribuidores e operadores logísticos, enquanto Santa Catarina e Paraná têm forte presença de importadores e empresas com acesso a portos eficientes. Minas Gerais, Goiás e Rio Grande do Sul apresentam demanda regional ligada a varejo, agro, manutenção e atividades ao ar livre em áreas privadas.Na prática, o mesmo tipo de esfera pode aparecer em diferentes cadeias: munição recreativa permitida, elemento mecânico de baixa exigência, componente de moagem, carga de peso, aplicações em limpeza, testes laboratoriais e usos em dispositivos mecânicos. Por isso, a descrição comercial deve ser clara. Quando o produto for vendido para estilingue, as instruções de segurança devem acompanhar a embalagem.Fornecedores locais podem oferecer entrega rápida, menor lote mínimo e atendimento em reais. Importadores diretos podem obter melhor custo por volume, maior controle de especificação e possibilidade de marca própria. A escolha entre comprar localmente ou importar depende do volume, do prazo, da capacidade de armazenagem, do capital de giro e da necessidade de personalização.Em estudos de caso de distribuidores, os problemas mais comuns são oxidação em estoque, embalagem rasgada, variação de quantidade por pacote e reclamações por acabamento. Empresas que resolveram esses pontos passaram a adotar especificação formal, inspeção no recebimento, embalagem interna contra umidade e fornecedor com rastreabilidade. O resultado foi menor perda, melhor reputação e maior previsibilidade de margem.Para 2026, três tendências devem ganhar força. A primeira é tecnológica: maior uso de inspeção automatizada, medição por visão, rastreabilidade digital de lote e embalagens com código verificável. A segunda é regulatória: plataformas de venda, transportadoras e autoridades locais tendem a exigir descrições mais claras e práticas de segurança mais responsáveis. A terceira é sustentável: compradores buscarão embalagens recicláveis, redução de óleo excessivo, processos com menor impacto ambiental e fornecedores certificados.Essas tendências favorecem empresas que tratam esferas de aço como produto técnico, e não apenas como mercadoria por peso. Para o Brasil, onde as distâncias logísticas são grandes e os ambientes climáticos variam muito, qualidade de embalagem, documentação e suporte pós-venda serão cada vez mais importantes.Uma esfera de aço carbono de 8 mm pesa aproximadamente 2,10 g. O valor pode variar ligeiramente conforme a liga metálica, o acabamento e a tolerância dimensional do lote.Depende do objetivo. A esfera de 8 mm é mais pesada e geralmente oferece maior estabilidade em comparação com 6 mm, mas exige mais cuidado de segurança e compatibilidade adequada com bandas.Vale a pena em regiões úmidas, litorâneas ou quando o produto ficará armazenado por mais tempo. Para giro rápido e ambiente seco, o aço carbono protegido pode ser mais econômico.Use embalagem fechada, ambiente seco, paletes, proteção contra umidade e, quando necessário, óleo protetivo ou revestimento como zinco ou níquel. Evite contato com água, sal e produtos químicos.O transporte deve seguir regras da transportadora, legislação aplicável e descrição correta do produto. Em caso de venda para uso com estilingue, verifique restrições locais e políticas de plataformas comerciais.Para revenda premium, esferas polidas, niqueladas ou inoxidáveis têm melhor aparência. Para atacado de alto giro, aço carbono polido e bem protegido pode oferecer bom custo-benefício.Solicite material, diâmetro nominal, tolerância, acabamento, peso por embalagem, quantidade aproximada, fotos reais, ficha técnica, amostra, condição de embalagem e rastreabilidade do lote.O uso em áreas urbanas pode causar acidentes e problemas legais. A prática deve ocorrer somente em local permitido, seguro, controlado, com alvo adequado, barreira de retenção e proteção ocular.Para marca própria, escolha lote rastreável, acabamento uniforme, embalagem resistente, instruções de segurança em português e fornecedor capaz de manter a mesma especificação em pedidos futuros.Compare preço total, prazo, frete, impostos, qualidade, embalagem, suporte técnico, amostras, capacidade de reposição, documentação e histórico de entrega. O menor preço inicial nem sempre é o menor custo real.