Guia 2026 de esferas de válvula OEM no Brasil
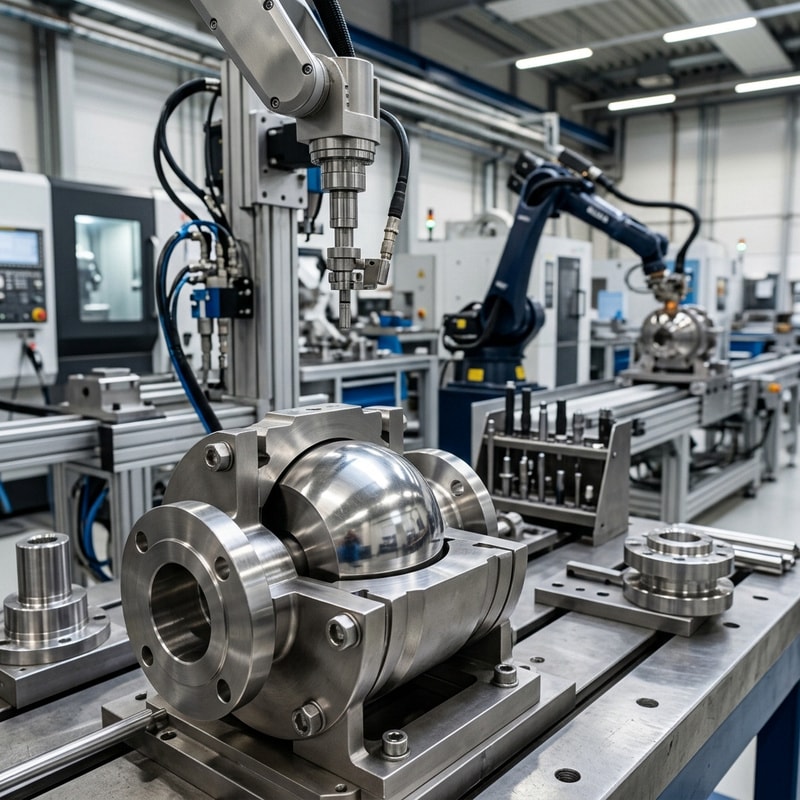
Kule zaworowe dla zaworów rurociągowych i procesowych w Polsce: przewodnik zakupowy 2026
Szybka odpowiedź

Dla polskich nabywców z sektora ropy, gazu, chemii, energetyki, wodoru, instalacji morskich i przemysłu maszynowego kluczowe pytanie brzmi: jak wybrać producenta kul zaworowych, który potrafi dostarczyć stabilną jakość, zgodność z normami API 6D i API 608, właściwy materiał, powtarzalną obróbkę CNC oraz dokumentację wymaganą przez odbiorcę OEM? Krótka odpowiedź jest następująca: należy oceniać nie tylko cenę jednostkową kuli, lecz cały system dostawcy, obejmujący dobór odlewu lub odkuwki, obróbkę cieplną, precyzyjne toczenie i szlifowanie, kontrolę chropowatości, badania wymiarowe, identyfikowalność materiału, próby szczelności oraz gotowość do obsługi projektów niestandardowych.
W praktyce kula zaworowa jest niewielkim elementem w porównaniu z całym zaworem, lecz jej dokładność decyduje o momencie obrotowym, szczelności, żywotności gniazd, odporności na erozję i bezpieczeństwie instalacji. W zakładach rafineryjnych w Płocku, instalacjach przesyłowych w rejonie Gdańska, terminalach paliwowych w Gdyni, zakładach chemicznych w Policach, Kędzierzynie-Koźlu i Tarnowie oraz w projektach energetycznych na Śląsku każdy błąd w geometrii kuli może prowadzić do kosztownych przestojów. Dlatego zakup powinien opierać się na technicznych kryteriach, a nie wyłącznie na deklaracji dostawcy.
Najczęściej wybierane materiały to CF8M dla środowisk korozyjnych i chemicznych, CF8 dla umiarkowanych warunków pracy, F51 dla wyższej odporności na korozję naprężeniową oraz stale stopowe dla wysokich ciśnień, temperatur i obciążeń mechanicznych. Gniazda PTFE zapewniają niskie tarcie i dobrą szczelność w temperaturach umiarkowanych, natomiast gniazda metalowe lepiej sprawdzają się przy ściernych mediach, wysokiej temperaturze i częstym cyklu pracy. Konfiguracje ognioodporne są istotne w ropie, gazie, petrochemii i magazynowaniu paliw.
Dla zakupów OEM w Polsce najlepszą praktyką jest zamówienie próbnej partii kwalifikacyjnej, audyt dokumentacji jakościowej, porównanie wyników pomiarowych z rysunkiem klienta, ocena stabilności powłoki lub wykończenia powierzchni oraz weryfikacja terminowości. W projektach 2026 coraz większe znaczenie zyskują również ślad węglowy, zgodność z wymaganiami środowiskowymi Unii Europejskiej, cyfrowa identyfikowalność partii oraz odporność łańcucha dostaw na zakłócenia logistyczne przez porty w Gdańsku, Gdyni, Hamburgu i Rotterdamie.
| Kryterium zakupu | Rozwiązanie zalecane | W porównaniu z wyborem wyłącznie cenowym | Znaczenie dla Polski |
|---|---|---|---|
| Norma projektowa | API 6D lub API 608 według typu zaworu | Niższe ryzyko niezgodności odbiorowej | Ważne dla rafinerii, gazociągów i instalacji chemicznych |
| Materiał kuli | CF8M, CF8, F51 lub stal stopowa zgodnie z medium | Lepsza żywotność niż przy materiale uniwersalnym | Istotne przy solance, paliwach, parze i gazie |
| Gniazdo | PTFE, metalowe lub ognioodporne | Lepsze dopasowanie do temperatury i ciśnienia | Wspiera bezpieczeństwo zakładów wysokiego ryzyka |
| Obróbka CNC | Kontrola sferyczności, średnicy, kanału i chropowatości | Mniejszy moment obrotowy i stabilna szczelność | Przydatne dla dostawców pomp i układów uszczelnień |
| Badania | Kontrola wymiarowa, materiałowa i ciśnieniowa | Mniej reklamacji w montażu zaworu | Wymagane przez odbiorców OEM i inwestorów |
| Serwis dostawcy | Próbki, dokumentacja, wsparcie zmian konstrukcyjnych | Szybsze wdrożenie niż przy dostawie katalogowej | Pomaga firmom z Warszawy, Poznania, Wrocławia i Trójmiasta |
Powyższe zestawienie pokazuje, że zakup kul zaworowych nie powinien być traktowany jak prosty zakup elementu metalowego. Jest to decyzja inżynierska, która wpływa na niezawodność całego zaworu, a przez to na bezpieczeństwo procesu i koszt całkowity eksploatacji.
Normy API 6D i API 608 dla kul zaworowych rurociągowych i procesowych

Normy API 6D i API 608 są często przywoływane przy zamówieniach zaworów kulowych dla przemysłu ropy i gazu, jednak ich zastosowanie różni się w zależności od miejsca pracy zaworu. API 6D dotyczy przede wszystkim zaworów rurociągowych używanych w systemach przesyłowych, magazynowych i dystrybucyjnych. API 608 odnosi się do zaworów kulowych metalowych stosowanych w instalacjach procesowych, gdzie ważne są szczelność, konstrukcja, materiały i próby odbiorowe. Sama kula zaworowa nie jest zwykle kupowana przez końcowego operatora jako wyrób samodzielny, lecz jej geometria i materiał muszą umożliwiać producentowi zaworu spełnienie wymagań odpowiedniej normy.
W polskim rynku przemysłowym różnica ta ma praktyczne znaczenie. Zawory w rurociągach paliwowych, gazowych i magazynowych wymagają szczególnej uwagi w zakresie pełnego przelotu, odporności na ciśnienie, identyfikowalności materiału oraz testów funkcjonalnych. Z kolei zawory procesowe w rafineriach, zakładach chemicznych i instalacjach pomocniczych często pracują z mediami agresywnymi, zmienną temperaturą, parą, kondensatem, rozpuszczalnikami lub zawiesinami. Kula musi być wykonana tak, aby zachować szczelność przy długotrwałym kontakcie z gniazdem i nie powodować nadmiernego zużycia uszczelnień.
Dostawca kul zaworowych dla OEM powinien rozumieć, że norma zaworu przekłada się na wiele wymagań produkcyjnych: promień sfery, współosiowość otworu przelotowego, grubość ścianki, tolerancję trzpienia, wykończenie powierzchni stykowej, sposób znakowania i zabezpieczenia antykorozyjnego. Jeżeli kula ma być częścią zaworu o pełnym przelocie, kanał musi być dokładnie obrobiony, bez zadziorów i lokalnych przewężeń. Jeżeli zawór ma pracować w warunkach ognioodpornych, projekt kuli i współpraca z gniazdem muszą uwzględniać zachowanie szczelności po degradacji miękkich elementów uszczelniających.
| Obszar porównania | API 6D | API 608 | Znaczenie dla kuli zaworowej |
|---|---|---|---|
| Typ instalacji | Rurociągi przesyłowe i magazynowe | Instalacje procesowe | Dobór średnicy kanału i konstrukcji przelotu |
| Priorytet | Bezpieczeństwo przesyłu i szczelność odcięcia | Szczelność w procesie i trwałość eksploatacyjna | Kontrola powierzchni stykowej kuli |
| Typowe medium | Gaz, ropa, paliwa, produkty rafineryjne | Chemikalia, para, woda technologiczna, oleje | Wymusza różny materiał i wykończenie |
| W porównaniu z normą ogólną | Większy nacisk na rurociągi krytyczne | Większy nacisk na zawory procesowe | Producent musi znać zastosowanie końcowe |
| Dokumentacja | Silna potrzeba identyfikowalności | Silna potrzeba zgodności materiałowej | Certyfikaty materiałowe i raporty pomiarowe |
| Rynek w Polsce | Gazociągi, terminale i magazyny paliw | Rafinerie, chemia, energetyka i przemysł | Wybór dostawcy zależy od sektora |
W praktyce OEM powinien przekazać producentowi kul nie tylko rysunek, lecz także informację o normie zaworu, klasie ciśnieniowej, medium, zakresie temperatur, liczbie cykli i rodzaju gniazda. Takie dane ograniczają ryzyko błędnej interpretacji. Dobrą praktyką jest również ustalenie, które parametry są krytyczne dla montażu automatycznego, a które dla długotrwałej szczelności. W 2026 roku coraz więcej polskich odbiorców oczekuje cyfrowego pakietu dokumentów, obejmującego raport pomiarowy, świadectwo materiałowe, wyniki kontroli powierzchni oraz potwierdzenie zgodności z wymaganiami zamówienia.
Dobór materiału: CF8M, CF8, F51 i stal stopowa do kul zaworowych

Dobór materiału jest jednym z najważniejszych etapów projektowania kuli zaworowej. W Polsce często spotyka się bardzo różne warunki pracy: od wody przemysłowej i sprężonego powietrza, przez paliwa płynne i gaz ziemny, po agresywne media chemiczne oraz instalacje morskie narażone na chlorki. Materiał powinien odpowiadać medium, ciśnieniu, temperaturze, sposobowi pracy zaworu oraz oczekiwanej żywotności. Błąd materiałowy może spowodować korozję wżerową, pękanie naprężeniowe, utratę szczelności lub zbyt szybkie zużycie gniazda.
CF8M jest popularnym wyborem dla środowisk wymagających odporności korozyjnej. Zawartość molibdenu zwiększa odporność na wiele mediów chemicznych i warunki wilgotne. Dlatego materiał ten jest często rozważany dla zaworów w zakładach chemicznych, instalacjach nadmorskich oraz systemach, gdzie występują chlorki. CF8 bywa wybierany tam, gdzie wymagana jest stal nierdzewna, ale środowisko nie jest tak agresywne jak w przypadku zastosowań wymagających CF8M. Jest to rozwiązanie bardziej ekonomiczne, jeśli analiza medium na to pozwala.
F51, czyli stal duplex, łączy wysoką wytrzymałość mechaniczną z dobrą odpornością korozyjną. W polskich projektach energetyki morskiej, instalacji portowych, systemów solankowych i zaawansowanej chemii może być korzystniejszy niż standardowa stal nierdzewna. Stale stopowe są wybierane w przypadku wysokich ciśnień, temperatur lub obciążeń mechanicznych, zwłaszcza tam, gdzie wymagana jest odporność na pełzanie, uderzenia ciśnieniowe lub intensywną eksploatację. Wybór między stalą nierdzewną, duplex i stalą stopową powinien być potwierdzony analizą ryzyka i dokumentacją procesu.
| Materiał | Typowe zalety | Ograniczenia | W porównaniu z alternatywą |
|---|---|---|---|
| CF8M | Dobra odporność na korozję, szczególnie w środowiskach bardziej agresywnych | Wyższy koszt niż CF8 | Lepszy wybór niż CF8 przy chlorkach i chemikaliach |
| CF8 | Stal nierdzewna do umiarkowanych warunków | Mniejsza odporność w środowiskach silnie korozyjnych | Bardziej ekonomiczny niż CF8M, jeśli medium jest łagodne |
| F51 | Wysoka wytrzymałość i odporność na korozję naprężeniową | Wymaga starannej kontroli obróbki i dostaw materiału | Lepszy niż typowe stale nierdzewne w trudnych warunkach morskich |
| Stal stopowa | Dobra odporność mechaniczna i termiczna | Może wymagać powłok lub zabezpieczeń antykorozyjnych | Lepsza niż stal nierdzewna przy wysokiej temperaturze i obciążeniu |
| Materiał powlekany | Możliwość zwiększenia twardości i odporności na ścieranie | Wymaga kontroli przyczepności i grubości warstwy | Lepszy niż materiał bazowy przy mediach ściernych |
| Materiał specjalny | Dopasowanie do wyjątkowych wymagań procesu | Dłuższy termin i wyższy koszt | Bezpieczniejszy niż kompromisowy materiał standardowy |
W zamówieniach OEM warto wymagać świadectwa materiałowego oraz jednoznacznego powiązania dokumentu z partią produkcyjną. Przy większych projektach wskazane są dodatkowe badania składu chemicznego, twardości, mikrostruktury lub badania nieniszczące. Jeżeli kula ma być chromowana, niklowana, azotowana lub pokryta powłoką odporną na zużycie, należy określić wymagania dotyczące grubości warstwy, jednorodności i dopuszczalnych wad powierzchni. Polski nabywca powinien pamiętać, że materiał i powłoka muszą tworzyć spójny system z gniazdem, trzpieniem i korpusem zaworu.
Opcje konstrukcji gniazd: PTFE, gniazdo metalowe i konfiguracje ognioodporne
Gniazdo zaworu i kula pracują jako para tribologiczna. Nawet idealnie wykonana kula nie zapewni trwałej szczelności, jeśli zostanie połączona z niewłaściwym gniazdem. PTFE jest cenione za niski współczynnik tarcia, dobrą odporność chemiczną i zdolność uzyskania szczelności przy umiarkowanym obciążeniu. W zaworach procesowych dla wody, gazów technicznych, olejów, paliw i wielu chemikaliów PTFE może zapewnić ekonomiczne i skuteczne rozwiązanie. Ograniczeniem są jednak temperatura, odporność na pełzanie oraz zachowanie przy cząstkach ściernych.
Gniazdo metalowe jest wybierane wtedy, gdy warunki przekraczają możliwości miękkich tworzyw. Dotyczy to wysokiej temperatury, ściernych zawiesin, częstego przełączania, mediów zanieczyszczonych lub sytuacji, w których liczy się odporność mechaniczna. Takie rozwiązanie wymaga bardzo precyzyjnej obróbki kuli, ponieważ metal do metalu nie wybacza błędów powierzchniowych. Chropowatość, twardość, sferyczność i powłoka kuli muszą być kontrolowane bardziej rygorystycznie niż w przypadku gniazda miękkiego.
Konfiguracje ognioodporne są szczególnie ważne w instalacjach paliwowych, rafineryjnych, gazowych i chemicznych. W takich konstrukcjach zakłada się, że miękkie elementy mogą ulec uszkodzeniu w wyniku wysokiej temperatury, a zawór nadal powinien ograniczać przeciek dzięki wtórnemu kontaktowi metalowemu. Dla kuli oznacza to konieczność zachowania geometrii, odpowiedniej twardości i współpracy z elementami uszczelniającymi nawet po zdarzeniu awaryjnym. W portach paliwowych nad Bałtykiem, bazach magazynowych i instalacjach przesyłowych wymóg ognioodporności bywa kluczowym elementem specyfikacji.
| Typ gniazda | Najlepsze zastosowanie | Wymagania wobec kuli | W porównaniu z innymi opcjami |
|---|---|---|---|
| PTFE | Media czyste, umiarkowana temperatura, niskie tarcie | Gładka powierzchnia i stabilna sferyczność | Niższy moment obrotowy niż przy gnieździe metalowym |
| Wzmocnione PTFE | Wyższe obciążenie i lepsza stabilność wymiarowa | Kontrola zużycia powierzchni stykowej | Trwalsze niż czyste PTFE w trudniejszych warunkach |
| Gniazdo metalowe | Wysoka temperatura, cząstki stałe, częste cykle | Bardzo wysoka jakość powierzchni i twardość | Odporne mechanicznie, lecz zwykle wymaga większego momentu |
| Układ ognioodporny | Ropa, gaz, paliwa i strefy zagrożenia pożarem | Geometria umożliwiająca wtórne doszczelnienie | Bezpieczniejszy niż standardowy układ miękki |
| Gniazdo specjalne | Nietypowe chemikalia lub skrajne warunki | Pełna zgodność materiałowa z medium | Lepsze niż rozwiązanie katalogowe przy ryzyku awarii |
| Gniazdo hybrydowe | Połączenie szczelności i odporności mechanicznej | Dokładne dopasowanie kuli i profilu gniazda | Kompromis między miękkim i metalowym doszczelnieniem |
Podczas rozmów z producentem warto zapytać, czy ma doświadczenie w obróbce kul dla różnych typów gniazd. Ta sama średnica nominalna może wymagać innej chropowatości, innego promienia przejścia przy kanale, odmiennej powłoki lub innego sposobu polerowania. Jeżeli zawór ma być uruchamiany siłownikiem, zbyt wysoki moment obrotowy może wymusić większy napęd, co podnosi koszt całego zestawu. Odpowiednie połączenie kuli i gniazda pozwala ograniczyć zużycie energii, zwiększyć żywotność oraz zmniejszyć ryzyko awarii w instalacji.
Jak audytować producentów kul zaworowych dla dostaw OEM w sektorze ropy i gazu
Audyt producenta kul zaworowych powinien być praktyczny i oparty na dowodach. Dla polskiego OEM ważne jest, aby dostawca potrafił utrzymać powtarzalność w produkcji seryjnej, a nie tylko wykonać dobrą próbkę. Audyt należy rozpocząć od oceny systemu jakości, certyfikacji, struktury kontroli procesu i sposobu zarządzania niezgodnościami. Warto sprawdzić, czy dostawca potrafi pracować według rysunków klienta, czy stosuje zatwierdzanie pierwszej sztuki, czy prowadzi rejestry pomiarowe i czy ma jasne procedury identyfikacji partii.
Kolejny etap to ocena techniczna. Producent powinien pokazać park maszynowy, możliwości toczenia, frezowania, wiercenia kanałów, szlifowania, docierania, polerowania i obróbki powierzchniowej. Szczególną uwagę należy zwrócić na kontrolę sferyczności oraz powierzchni współpracującej z gniazdem. Warto zapytać o przyrządy pomiarowe, ich kalibrację, częstotliwość kontroli oraz sposób zabezpieczenia wyrobu po obróbce. Dla kul ze stali nierdzewnej i duplex znaczenie ma również zapobieganie zanieczyszczeniu krzyżowemu stalą węglową.
Audyt handlowy powinien obejmować terminy, minimalne ilości zamówienia, elastyczność zmian, obsługę reklamacji, komunikację techniczną i stabilność dostaw. W Polsce firmy z sektora pomp, uszczelnień, automatyki przemysłowej i armatury często potrzebują mieszanego modelu: krótkich serii rozwojowych, partii próbnych i później stabilnych dostaw seryjnych. Producent, który nie rozumie tego cyklu, może generować opóźnienia w całym projekcie.
Istotne jest również sprawdzenie zgodności z wymaganiami zrównoważonego rozwoju. Od 2026 roku coraz więcej odbiorców w Unii Europejskiej będzie wymagało większej przejrzystości pochodzenia materiałów, danych o zużyciu energii, ograniczania opakowań jednorazowych oraz cyfrowej dokumentacji. Dostawca eksportujący do Polski powinien rozumieć odprawy celne, wymagania dokumentów transportowych, pakowanie morskie i logistykę przez główne porty europejskie. W projektach pilnych przydatna jest możliwość wysyłki lotniczej do Warszawy, Wrocławia, Katowic lub Gdańska.
Wymagania dotyczące tolerancji obróbki CNC i wykończenia powierzchni
Obróbka CNC decyduje o tym, czy kula zaworowa będzie pracować płynnie, szczelnie i przewidywalnie. Najważniejsze parametry to średnica zewnętrzna, sferyczność, współosiowość kanału przelotowego, prostopadłość powierzchni pod trzpień, promienie przejść, brak zadziorów oraz chropowatość powierzchni. Dla gniazd miękkich wymagana jest powierzchnia, która nie będzie nacinała ani przyspieszała zużycia uszczelnienia. Dla gniazd metalowych konieczna jest jeszcze większa precyzja i stabilność twardości.
W zamówieniu należy jasno określić tolerancje krytyczne. Nie wystarczy zapisać ogólnego wymagania „wysoka precyzja”. Rysunek powinien wskazywać tolerancję średnicy, dopuszczalne bicie, chropowatość Ra, wymagania dotyczące kanału, obszary niepodlegające uszkodzeniom oraz sposób kontroli. Dobrą praktyką jest oznaczenie cech krytycznych dla bezpieczeństwa i cech krytycznych dla montażu. Dzięki temu producent wie, które parametry wymagają pełnej kontroli, a które mogą być objęte kontrolą statystyczną.
Wykończenie powierzchni nie jest tylko kwestią wyglądu. Zbyt szorstka kula zwiększa moment obrotowy i zużycie gniazda. Zbyt agresywne polerowanie może zmienić geometrię i pogorszyć szczelność. Niejednorodna powłoka może pękać, łuszczyć się lub tworzyć lokalne punkty przecieku. Dlatego kontrola powinna obejmować nie tylko pomiar chropowatości, lecz także oględziny pod odpowiednim oświetleniem, badanie ciągłości powłoki i kontrolę wymiarów po procesie wykończeniowym.
| Parametr CNC | Dlaczego jest ważny | Typowa metoda kontroli | W porównaniu z kontrolą wzrokową |
|---|---|---|---|
| Sferyczność | Wpływa na szczelność i równomierny kontakt z gniazdem | Pomiar na przyrządach precyzyjnych | Dużo dokładniejsza niż sama ocena wyglądu |
| Średnica zewnętrzna | Decyduje o pasowaniu w zaworze | Mikrometr, sprawdzian, pomiar współrzędnościowy | Zapobiega błędom montażowym |
| Kanał przelotowy | Wpływa na przepływ i spadek ciśnienia | Pomiar średnicy, osiowości i krawędzi | Wykrywa przewężenia niewidoczne z zewnątrz |
| Chropowatość | Wpływa na tarcie i trwałość gniazda | Profilometr | Daje wartość liczbową zamiast subiektywnej oceny |
| Rowek trzpienia | Decyduje o przeniesieniu momentu | Pomiar szerokości, głębokości i położenia | Zmniejsza ryzyko luzu i nierównej pracy |
| Promienie i krawędzie | Chronią uszczelnienia przed uszkodzeniem | Sprawdzian promieni, kontrola pod powiększeniem | Lepsze niż ręczne usuwanie zadziorów bez kontroli |
W przypadku współpracy długoterminowej warto uzgodnić plan kontroli produkcyjnej. Dla partii próbnych często stosuje się pełniejsze raportowanie, natomiast dla produkcji seryjnej można przejść na kontrolę statystyczną, pod warunkiem stabilności procesu. Polscy producenci zaworów i systemów uszczelnień coraz częściej oczekują, że dostawca będzie przesyłał raporty w formie cyfrowej, zgodnej z numerem partii i zamówienia. Ułatwia to audyty klientów końcowych oraz analizę ewentualnych reklamacji.
Protokoły prób ciśnieniowych i kontroli jakości kul zaworowych
Kula zaworowa jako komponent nie zawsze jest testowana ciśnieniowo samodzielnie w taki sam sposób jak kompletny zawór, ale jej jakość bezpośrednio wpływa na wynik próby zaworu. Dlatego kontrola jakości powinna łączyć badania materiałowe, pomiary geometryczne, ocenę powierzchni i weryfikację zgodności z rysunkiem. W przypadku dostaw do OEM ważne jest ustalenie, które testy wykonuje producent kuli, a które producent zaworu po montażu. Brak tego podziału może prowadzić do sporów przy reklamacjach.
Podstawowy plan kontroli obejmuje kontrolę wejściową materiału, identyfikację wytopu lub partii, obróbkę wstępną, kontrolę międzyoperacyjną, obróbkę końcową, kontrolę chropowatości, pomiar wymiarów krytycznych, czyszczenie, zabezpieczenie i pakowanie. Przy wymagających projektach dodaje się badania twardości, badania penetracyjne, badania ultradźwiękowe, analizę składu chemicznego lub kontrolę powłoki. Jeżeli kula jest przeznaczona do zaworu ognioodpornego, producent zaworu powinien potwierdzić całą konfigurację w ramach odpowiednich procedur badawczych.
Kontrola jakości powinna być powiązana z realnym ryzykiem. Dla małych kul stosowanych w zaworach pomocniczych wystarczy inny zakres badań niż dla dużych kul do zaworów rurociągowych. Dla mediów czystych i niskich temperatur inne parametry będą krytyczne niż dla gorących węglowodorów, zawiesin ściernych lub gazu pod wysokim ciśnieniem. Z tego powodu nabywca powinien wymagać planu jakości przed uruchomieniem produkcji, a nie dopiero po wystąpieniu problemu.
W polskim otoczeniu przemysłowym dokumentacja kontroli jakości jest szczególnie ważna przy dostawach dla inwestycji energetycznych, chemicznych i infrastrukturalnych. Operatorzy i generalni wykonawcy oczekują możliwości odtworzenia historii komponentu. Dobrze przygotowany dostawca przekazuje raporty w sposób uporządkowany: numer zamówienia, numer partii, materiał, wyniki pomiarów, zgodność z rysunkiem, datę kontroli i osobę zatwierdzającą. Takie podejście skraca odbiór dostawy i zmniejsza liczbę pytań technicznych.
Terminy realizacji, personalizacja i wsparcie posprzedażowe producentów
Termin realizacji kul zaworowych zależy od materiału, średnicy, wymagań powłoki, wielkości partii, dostępności surowca i zakresu kontroli. Standardowe rozwiązania mogą być dostępne szybciej, ale projekty OEM zwykle wymagają zatwierdzenia rysunku, próbki, raportu pierwszej sztuki i dopiero potem produkcji seryjnej. Dla firm z Polski ważne jest uwzględnienie transportu międzynarodowego, odprawy celnej, sezonowości frachtu oraz ewentualnych przestojów portowych. Planowanie powinno obejmować nie tylko czas produkcji, lecz także czas dokumentacji i kontroli.
Personalizacja obejmuje średnicę, kanał pełny lub zredukowany, rowek trzpienia, materiał, powłokę, chropowatość, znakowanie, pakowanie i poziom dokumentacji. W przypadku dostaw dla producentów pomp i systemów uszczelnień mogą występować nietypowe wymagania dotyczące kul precyzyjnych, powierzchni współpracujących i kompatybilności z elementami elastomerowymi. Dostawca powinien potrafić omówić konsekwencje każdej zmiany: jak wpływa ona na koszt, termin, minimalną partię i ryzyko produkcyjne.
Wsparcie posprzedażowe jest często niedoceniane. Dobry producent pomaga analizować przyczynę zużycia, porównuje partie, proponuje korektę chropowatości lub materiału, reaguje na reklamacje i utrzymuje archiwum dokumentacji. Dla polskich OEM liczy się także komunikacja: szybkie odpowiedzi techniczne, możliwość rozmowy z inżynierem, jasne potwierdzenie specyfikacji i gotowość do pracy nad nowymi projektami. Przy długoterminowej współpracy warto uzgodnić zapas bezpieczeństwa lub harmonogram dostaw ramowych.
Trendy 2026 wskazują, że personalizacja będzie coraz silniej łączona z cyfryzacją. Nabywcy będą oczekiwać modeli danych, raportów pomiarowych w formie elektronicznej, kodów partii, monitorowania statusu produkcji i przejrzystego obiegu dokumentów. Równocześnie presja na zrównoważony rozwój spowoduje większe zainteresowanie opakowaniami wielokrotnego użytku, optymalizacją transportu morskiego i lepszym wykorzystaniem materiału. Dostawcy, którzy potrafią połączyć jakość techniczną z odpowiedzialnym łańcuchem dostaw, będą bardziej konkurencyjni na rynku polskim.
Nasza firma
SDBALLS jest producentem precyzyjnych kulek stalowych i partnerem zaopatrzeniowym dla klientów przemysłowych, działającym od 1996 roku. Doświadczenie w wytwarzaniu elementów kulistych, kontroli wymiarowej i obsłudze międzynarodowych odbiorców pozwala firmie wspierać nabywców, którzy potrzebują stabilnej jakości, powtarzalności i dokumentacji. Choć podstawowym obszarem działalności są kulki ze stali węglowej, chromowej i nierdzewnej w szerokim zakresie klas dokładności, kompetencje w zakresie precyzyjnej geometrii kulistej są istotne również dla rozmów o komponentach zaworowych, elementach uszczelniających, układach ślizgowych i rozwiązaniach mechanicznych.
Technologicznie firma koncentruje się na powtarzalności wymiarowej, kontroli powierzchni i doborze materiału do zastosowania. Certyfikowane systemy zarządzania jakością, w tym ISO 9001, IATF 16949 i ISO 14001, wspierają wymagania klientów, którzy oczekują stabilnych procesów oraz odpowiedzialnego podejścia do produkcji. Więcej informacji o zapleczu i historii można znaleźć na stronie o firmie i doświadczeniu produkcyjnym. Dla odbiorców w Polsce ma to znaczenie, ponieważ wiele projektów wymaga nie tylko elementu, ale także zaufania do procesu i gotowości do długofalowej współpracy.
Możliwości wytwórcze obejmują trzy zakłady produkcyjne oraz roczną zdolność przekraczającą 5000 ton. Firma obsługuje klientów w ponad pięćdziesięciu krajach, co ułatwia zrozumienie wymagań eksportowych, dokumentacji i pakowania. Portfolio obejmuje kulki do łożysk, motoryzacji, elementów tocznych, przenośników kulowych, kółek transportowych, systemów ślizgowych, zastosowań ogólnoprzemysłowych oraz śrutu stalowego bezołowiowego dla rynków wymagających zgodności z normami twardości. Zakres wyrobów można sprawdzić w sekcji produkty i rozwiązania kuliste.
Usługowo SDBALLS działa także jako zintegrowany partner zaopatrzeniowy. Oznacza to możliwość wspierania klientów w zakupach kul i elementów sferycznych z różnych materiałów, w tym tworzyw, szkła, ceramiki, miedzi i aluminium. Dla polskich nabywców, którzy chcą ograniczyć liczbę dostawców i uprościć logistykę, taki model może być korzystny. Firma pomaga w komunikacji technicznej, konsolidacji dostaw, doborze klasy dokładności, pakowaniu eksportowym i utrzymaniu ciągłości zamówień. Informacje o kontroli można znaleźć w dziale jakość i wsparcie techniczne.
W zastosowaniach przemysłowych elementy kuliste trafiają do mechaniki precyzyjnej, układów transportu wewnętrznego, łożysk, motoryzacji, urządzeń ślizgowych oraz systemów wymagających powtarzalnej pracy pod obciążeniem. To doświadczenie jest przydatne dla firm, które analizują elementy toczne, uszczelniające i komponenty współpracujące z powierzchniami precyzyjnymi. Przykładowe obszary użycia opisano w sekcji zastosowania w przemyśle. Dla rynku polskiego ważna jest możliwość rozmowy o wymaganiach technicznych, zamówieniach próbnych, harmonogramach dostaw i długoterminowej współpracy.
Najczęściej zadawane pytania
Czy kula zaworowa musi być zgodna bezpośrednio z API 6D lub API 608?
Normy dotyczą przede wszystkim kompletnego zaworu, ale kula musi być wykonana tak, aby producent zaworu mógł spełnić wymagania normy. Dlatego w zamówieniu należy podać normę końcowego zaworu, klasę ciśnieniową, medium, temperaturę i typ gniazda.
Jaki materiał jest najlepszy dla polskich zakładów chemicznych?
Nie ma jednego materiału dla wszystkich instalacji. CF8M jest często dobrym wyborem przy wyższej odporności korozyjnej, F51 przy trudnych warunkach i chlorkach, a CF8 przy łagodniejszych mediach. Ostateczny wybór powinien wynikać z analizy medium, temperatury i ciśnienia.
Kiedy wybrać gniazdo PTFE, a kiedy metalowe?
PTFE sprawdza się przy czystych mediach, umiarkowanych temperaturach i potrzebie niskiego momentu obrotowego. Gniazdo metalowe jest lepsze przy wysokiej temperaturze, mediach ściernych, częstej pracy lub wymaganiach wyższej odporności mechanicznej.
Jakie dokumenty powinien przekazać producent kul zaworowych?
Typowy pakiet obejmuje potwierdzenie materiału, raport wymiarowy, kontrolę chropowatości, numer partii, wyniki badań dodatkowych, jeśli są wymagane, oraz potwierdzenie zgodności z rysunkiem i zamówieniem. Przy projektach krytycznych warto uzgodnić plan jakości przed produkcją.
Czy najniższa cena jednostkowa oznacza najlepszy zakup?
Nie zawsze. W porównaniu z zakupem opartym wyłącznie na cenie, ocena całkowitego kosztu obejmuje reklamacje, opóźnienia, zużycie gniazd, montaż, testy zaworu i ryzyko przestoju instalacji. W sektorze ropy, gazu i chemii stabilność jakości jest zwykle ważniejsza niż minimalna oszczędność na komponencie.
Jak wygląda dobry audyt dostawcy dla OEM?
Dobry audyt sprawdza system jakości, park maszynowy, kontrolę CNC, identyfikowalność materiału, kalibrację przyrządów, procedury pakowania, obsługę reklamacji oraz zdolność do utrzymania powtarzalności w produkcji seryjnej. Warto ocenić również komunikację techniczną i terminowość.
Jakie miasta i centra logistyczne są ważne dla dostaw do Polski?
Dla dostaw morskich istotne są Gdańsk i Gdynia, a także europejskie porty przeładunkowe, takie jak Hamburg i Rotterdam. Dla dystrybucji krajowej ważne są Warszawa, Poznań, Wrocław, Katowice, Łódź i Kraków, ponieważ skupiają przemysł, logistykę i zaplecze inżynierskie.
Jakie trendy będą najważniejsze w 2026 roku?
Najważniejsze będą cyfrowa identyfikowalność partii, większe wymagania środowiskowe, kontrola śladu węglowego, stabilność łańcucha dostaw, rozwój instalacji wodorowych, automatyzacja kontroli jakości oraz większe znaczenie materiałów odpornych na korozję i wysokie temperatury.
Czy można zamówić małą partię próbną przed produkcją seryjną?
W projektach OEM jest to zalecane. Partia próbna pozwala sprawdzić rysunek, tolerancje, jakość powierzchni, montaż w zaworze i wyniki testów. Po zatwierdzeniu można ustalić plan produkcji seryjnej oraz harmonogram dostaw.
Jak zmniejszyć ryzyko reklamacji przy zakupie kul zaworowych?
Należy jasno określić wymagania techniczne, przekazać rysunek, uzgodnić cechy krytyczne, zatwierdzić próbki, wymagać raportów pomiarowych i utrzymywać komunikację z dostawcą. Warto także analizować zużycie po pierwszych partiach i w razie potrzeby skorygować materiał, powłokę lub chropowatość.
Sobre o autor
Somos a SD Ball, uma fabricante profissional dedicada a fornecer soluções de esferas de aço de alta precisão em todo o mundo. Com anos de experiência, especializamo-nos em processos de produção avançados, rigoroso controle de qualidade e soluções personalizadas para atender a diversas aplicações industriais. Da seleção de materiais à inspeção final, fornecemos produtos confiáveis e desempenho consistente para ajudar nossos clientes a alcançar maior eficiência, durabilidade e qualidade do produto.
Compartilhar
Categoria de produto
Artigos relacionados
-
Mídias de moagem moldadas no Brasil: guia 2026
Para compradores industriais no Brasil, a escolha de um fabricante de mídias de moagem moldadas deve começar pela combinação entre formato, material, dureza, densidade, resistência ao desgaste, estabilidade dimensional e capacidade de entrega. Em operações de mineração em Minas Gerais, Pará, Goiás, Bahia e Mato Grosso, bem como em plantas químicas, cimenteiras, cerâmicas e fabricantes de tintas em São Paulo, Paraná, Santa Catarina e Rio Grande do Sul, a mídia correta pode reduzir consumo energético, melhorar a distribuição granulométrica e aumentar a disponibilidade do moinho.Em termos práticos, esferas ainda são a opção mais comum para moagem geral, mas cilindros, cylpebs, segmentos, satélites, bolas calibradas, esferas de cerâmica e meios de zircônia podem entregar melhor contato, maior área superficial ou menor contaminação, dependendo do minério, do equipamento e da meta de finura. A decisão não deve ser baseada apenas no preço por tonelada. O comprador deve avaliar o custo total de propriedade: consumo por tonelada moída, perda por abrasão, quebra, energia por quilowatt-hora, frequência de reposição, impacto na classificação, paradas de manutenção, logística até o porto ou planta e estabilidade do fornecedor.Para 2026, a tendência no mercado brasileiro é buscar fornecedores que entreguem documentação técnica completa, rastreabilidade de lote, relatórios de composição química, ensaios de dureza, testes de impacto, análise metalográfica, controle ambiental e suporte para contratos de volume. Portos como Santos, Paranaguá, Itajaí, Rio Grande, Vitória, Suape e Pecém têm papel importante na importação e distribuição de mídias para o Centro-Oeste, Sudeste, Sul, Nordeste e Norte. Para moinhos de alto consumo, recomenda-se testar amostras em escala piloto antes de fechar contrato anual.Uma resposta direta: o melhor fornecedor de mídia de moagem moldada para o Brasil é aquele que consegue provar desempenho, personalizar dimensões, manter lotes consistentes, oferecer documentação verificável, atender prazos portuários e calcular o custo por tonelada processada, não apenas o valor unitário da mídia.CritérioOpção recomendadaComparação práticaMoagem pesada de minérioAço cromo ou aço carbono tratadoAço versus cerâmica: maior impacto, menor risco de fratura em moinhos robustosBaixa contaminaçãoCerâmica, alumina ou zircôniaCerâmica versus aço: menor contaminação metálica, porém custo inicial maiorAlta finuraEsferas pequenas ou mídia cilíndrica calibradaPequeno versus grande: melhor dispersão, menor energia de impactoRedução de desgasteMaterial de alta dureza e microestrutura controladaDureza alta versus tenacidade: equilíbrio evita quebra prematuraCompra de longo prazoContrato com rastreabilidade e ensaios por loteContrato técnico versus compra spot: mais previsibilidade operacionalOperação no BrasilFornecedor com suporte logístico e documentação de importaçãoPreço baixo versus entrega confiável: atraso pode custar mais que a economiaA tabela mostra que não existe uma mídia universal. A escolha ideal depende do processo, do tipo de moinho, da matéria-prima e da meta de produção. Em compras industriais, comparar apenas “aço contra cerâmica” ou “esfera contra cilindro” é insuficiente; o ganho real aparece quando o formato, o material e a logística são analisados juntos.O formato da mídia de moagem influencia a forma como a energia é transferida ao material. Em um moinho de bolas, moinho SAG, moinho vertical, moinho vibratório ou moinho de atrição, a mídia não atua apenas como massa de impacto; ela cria pontos de contato, zonas de cisalhamento, fricção e compressão. Por isso, a geometria pode alterar a taxa de quebra, a geração de finos, o consumo energético e a vida útil do revestimento.As esferas são amplamente utilizadas porque rolam com facilidade, distribuem a carga de forma estável e oferecem impacto previsível. Elas são indicadas para ampla variedade de minerais, cimento, pigmentos, fertilizantes, abrasivos e produtos químicos. Já as mídias cilíndricas ou do tipo cylpebs podem aumentar a área de contato e favorecer a moagem por atrito, principalmente quando o objetivo é melhorar a finura sem elevar demais a energia de impacto. Em algumas aplicações, segmentos moldados e formatos especiais ajudam a preencher vazios e modificar o movimento interno da carga.No Brasil, plantas de mineração em Carajás, Quadrilátero Ferrífero, Catalão, Araxá, Jacobina e regiões de cobre, fosfato, ouro, níquel e bauxita utilizam diferentes combinações de mídia conforme o minério. O minério de ferro, por exemplo, pode demandar resistência ao impacto e controle rigoroso de desgaste. Já pigmentos, cerâmicas técnicas e compostos eletrônicos exigem baixa contaminação, tornando cerâmica, alumina e zircônia alternativas competitivas.A eficiência também depende da distribuição de tamanhos. Uma carga com mídia grande demais pode gerar impacto excessivo, desgaste de revestimento e distribuição granulométrica irregular. Mídia pequena demais pode perder capacidade de quebra de partículas grossas. O ideal é definir uma curva de carga, combinando tamanhos maiores para quebra inicial e tamanhos menores para acabamento. Em 2026, muitos compradores devem migrar para modelos de simulação, sensores de vibração e análise de dados para ajustar a composição da carga de moagem.FormatoUso típicoVantagemComparaçãoEsféricoMineração, cimento, moagem geralMovimento uniforme e impacto estávelEsfera versus cilindro: melhor rolamento, menor área linear de contatoCilíndricoMoagem fina e atriçãoMaior área de contatoCilindro versus esfera: mais fricção, menos rolamento livreCylpebsMoinhos de acabamentoBoa densidade de cargaCylpebs versus bolas: melhor preenchimento, comportamento mais sensível à classificaçãoSatéliteDispersão e mistura especializadaContato multidirecionalSatélite versus esfera: maior complexidade, potencial de mistura superiorMicroesferasTintas, cerâmica, química finaAlta finura e baixa dispersão de tamanhoMicro versus macro: acabamento melhor, menor capacidade de quebra grossaFormato personalizadoProcessos especiaisAjuste ao moinho e ao produtoPadrão versus personalizado: menor custo inicial contra maior desempenho específicoEssa comparação evidencia que a geometria altera o mecanismo de moagem. Para compradores brasileiros, principalmente aqueles distantes dos grandes centros logísticos, a seleção correta também reduz paradas e fretes emergenciais. Uma troca mal dimensionada pode comprometer semanas de produção em uma planta no interior de Goiás, Pará ou Mato Grosso.A seleção do fabricante deve seguir um processo técnico e comercial. O primeiro passo é entender o moinho: tipo, volume interno, rotação, potência instalada, revestimento, regime de operação, alimentação, umidade, dureza do material, abrasividade e meta de produto final. Sem esses dados, qualquer cotação será genérica. O segundo passo é exigir especificação clara: composição química, faixa de dureza, tolerância dimensional, densidade, resistência ao impacto, acabamento superficial, embalagem, lote mínimo e documentação.Um fornecedor confiável deve conseguir responder perguntas sobre aplicação, não apenas enviar preço. Ele deve recomendar se uma esfera de aço alto carbono, aço cromo, aço inoxidável, cerâmica, vidro, alumina ou zircônia é compatível com o processo. Também deve informar limites de uso, risco de contaminação, comportamento em ambiente úmido, compatibilidade com reagentes e expectativa de desgaste. Para operações no Brasil, é importante discutir Incoterms traduzidos em impacto prático: porto de chegada, seguro, desembaraço, armazenagem, transporte rodoviário e risco de atraso.Compradores em São Paulo e Minas Gerais podem ter maior facilidade logística por proximidade com Santos, Vitória e redes rodoviárias. Empresas no Norte podem depender de Belém, Vila do Conde, Manaus ou rotas fluviais. No Nordeste, Suape, Pecém, Salvador e Itaqui podem ser estratégicos. O fabricante ideal entende que o custo da mídia inclui o caminho até o moinho.Na avaliação técnica, solicite histórico de fornecimento, amostras, relatórios de ensaio e evidências de controle de processo. A experiência do fabricante com esferas de precisão, tratamento térmico, classificação por grau e inspeção dimensional pode ser útil também para mídias de moagem, pois demonstra disciplina de produção. Para conhecer melhor uma estrutura industrial com foco em esferas metálicas e soluções de fornecimento, acesse a página institucional da SDBALLS em informações sobre a empresa.Fator de compraFornecedor técnicoFornecedor apenas comercialImpacto no BrasilEspecificaçãoEntrega composição, dureza e tolerânciasEnvia somente diâmetro e preçoMenor risco de parada por lote inadequadoAmostrasApoia testes pilotoEvita testes ou documentaçãoFacilita validação antes de importar volumeLogísticaPlaneja porto, embalagem e prazoFoca só na saída da fábricaReduz custos em Santos, Paranaguá, Vitória ou SuapeRastreabilidadeControla lote e certificadosNão garante origem do materialAjuda auditorias de mineração e indústria químicaSuporteAnalisa desgaste e consumoNão acompanha pós-vendaMelhora contratos recorrentesCustoCalcula custo por tonelada moídaDefende menor preço unitárioEvita falsa economia em operações contínuasA tabela reforça uma regra essencial: a compra de mídia de moagem moldada deve ser tratada como insumo crítico de processo, não como commodity simples. Em moinhos de alta disponibilidade, a diferença entre dois fornecedores pode aparecer em consumo mensal, estabilidade de produção e segurança operacional.O material da mídia determina densidade, dureza, resistência ao impacto, resistência química e nível de contaminação. Aço carbono e aço cromo são comuns em aplicações de mineração e moagem pesada. Eles oferecem boa relação entre impacto e custo, especialmente quando o processo aceita contaminação metálica controlada. O aço inoxidável é usado quando há exigência de resistência à corrosão ou menor oxidação, embora o custo seja mais alto.Mídias cerâmicas, especialmente alumina, são indicadas quando se busca baixa contaminação, resistência ao desgaste e estabilidade química. Elas são frequentes em esmaltes cerâmicos, minerais industriais, tintas, revestimentos, materiais eletrônicos e produtos químicos finos. A zircônia, por sua vez, apresenta alta densidade e excelente resistência ao desgaste, sendo usada em moagem ultrafina e dispersão de alto valor agregado. Embora tenha preço inicial superior, pode reduzir contaminação e consumo, especialmente em produtos premium.Também há opções em vidro, plástico, cobre, alumínio e outros materiais para aplicações específicas. Nem sempre esses materiais são classificados como mídia pesada, mas podem ser essenciais em mistura, polimento, acabamento ou processos sensíveis. Para compradores que precisam consolidar diferentes tipos de esferas e materiais, fornecedores integrados podem reduzir a complexidade de compras. A linha de produtos e categorias industriais pode ser consultada em portfólio de esferas e soluções industriais.Ao comparar materiais, avalie o ambiente de trabalho. Em moagem úmida com pH agressivo, a corrosão pode aumentar perda de massa e contaminar o produto. Em moagem seca, temperatura, poeira e impacto podem exigir maior tenacidade. Em moinhos de alta energia, uma mídia muito dura e pouco tenaz pode quebrar; uma mídia muito tenaz, mas menos resistente ao desgaste, pode consumir mais rapidamente. O equilíbrio metalúrgico ou cerâmico é mais importante do que um único número de dureza.MaterialAplicaçãoPonto forteComparação de escolhaAço carbonoMoagem geral e aplicações econômicasBoa disponibilidade e custo competitivoAço carbono versus alto cromo: menor custo, desgaste geralmente maiorAço alto cromoMineração abrasiva e cimentoResistência ao desgasteAlto cromo versus carbono: maior vida útil, preço inicial superiorAço inoxidávelQuímica, alimentos técnicos e ambientes úmidosResistência à corrosãoInoxidável versus carbono: menos oxidação, maior investimentoAlumina cerâmicaCerâmica, tintas e minerais industriaisBaixa contaminaçãoAlumina versus aço: produto mais limpo, menor impacto pesadoZircôniaMoagem ultrafina e dispersão premiumAlta densidade e desgaste reduzidoZircônia versus alumina: desempenho superior, custo mais altoVidro ou polímeroProcessos leves e sensíveisCompatibilidade específicaVidro versus metal: menor agressividade, menor robustezA explicação central é simples: quanto maior a exigência de pureza, mais relevantes se tornam cerâmica e zircônia; quanto maior a exigência de impacto e tonelagem, mais competitivo tende a ser o aço. Em plantas brasileiras com múltiplas linhas, pode fazer sentido usar mídias diferentes por etapa, em vez de padronizar tudo por conveniência.A personalização OEM é decisiva quando o moinho, o produto ou a meta de processo fogem do padrão. Dimensões especiais podem incluir diâmetros fora de catálogo, tolerâncias mais estreitas, formatos cilíndricos, acabamento superficial específico, seleção por peso, tratamento térmico ajustado, embalagem por lote, marcação de rastreabilidade e composição sob demanda. Para compradores no Brasil, a personalização pode evitar retrabalho e reduzir a necessidade de adaptar o processo à mídia disponível.Em aplicações de moagem fina, uma diferença pequena no diâmetro pode alterar o comportamento da carga. Em sistemas de dosagem automática, a uniformidade dimensional pode evitar entupimentos. Em moinhos verticais, a densidade da mídia e a distribuição de tamanhos podem impactar o consumo de energia. Em linhas de pigmentos, a superfície da mídia pode influenciar a dispersão. Em mineração, a resistência ao impacto e o controle de quebras são determinantes.As capacidades tecnológicas de um fornecedor aparecem em sua habilidade de controlar composição, formação, tratamento térmico, inspeção, classificação e embalagem. SDBALLS, por exemplo, possui longa experiência na produção de esferas de aço carbono, aço cromo e aço inoxidável em diferentes graus de precisão, além de atuar como parceira de fornecimento integrado para esferas em múltiplos materiais. Essa base tecnológica favorece projetos em que o comprador busca consistência dimensional, rastreabilidade e suporte técnico para aplicações de moagem e componentes industriais.Para projetos OEM, o comprador deve enviar desenho técnico, faixa de tolerância, amostra de referência, aplicação, volume anual estimado, método de inspeção, requisitos ambientais e embalagem desejada. Quando não há desenho, o fornecedor pode orientar a construção de uma especificação inicial baseada em ensaio de campo. O objetivo é transformar uma necessidade operacional em um produto repetível e auditável.Também é recomendável prever uma fase de validação. Primeiro, avalia-se amostra laboratorial; depois, lote piloto; em seguida, fornecimento comercial. Essa sequência reduz risco em operações contínuas, especialmente em plantas que trabalham 24 horas por dia. Para compradores brasileiros, contratos com janela de entrega e estoque de segurança podem compensar longos prazos marítimos.O controle de qualidade deve cobrir matéria-prima, produção, tratamento térmico, acabamento, inspeção final e documentação. Em mídia metálica, os ensaios comuns incluem composição química, dureza superficial e interna, microestrutura, impacto, esmagamento, ovalização, trincas, massa, dimensão e acabamento. Em mídia cerâmica, são relevantes densidade, porosidade, resistência à compressão, desgaste, absorção de água, composição e estabilidade química.A taxa de desgaste é um dos indicadores mais importantes. Ela pode ser expressa em gramas por tonelada moída, quilogramas por hora, perda percentual em ensaio padronizado ou consumo mensal por linha. O teste ideal deve simular o máximo possível a realidade do moinho: tipo de material, umidade, velocidade, tempo, pH, tamanho de alimentação e carga. Ensaios laboratoriais são úteis para comparar lotes, mas o desempenho final deve ser confirmado em campo.Para operações no Brasil, onde a distância entre porto, armazém e planta pode ser grande, a qualidade consistente evita custos ocultos. Um lote com desgaste acelerado pode exigir compra emergencial, frete aéreo parcial, parada de moinho ou redução de produção. Por isso, certificados e relatórios não devem ser vistos como burocracia, mas como ferramentas de gestão de risco.As capacidades de fabricação também importam. Uma empresa com linhas produtivas estáveis, classificação por grau, inspeção dimensional e experiência em diferentes materiais tende a entregar lotes mais uniformes. SDBALLS opera com produção industrial de esferas de precisão, capacidade anual relevante e controle de qualidade apoiado por certificações reconhecidas. Para ver mais detalhes sobre critérios técnicos, consulte controle de qualidade e suporte técnico.TesteO que medePor que importaComparação de riscoDurezaResistência à deformaçãoAfeta desgaste e vida útilDureza alta versus baixa: mais resistência, mas exige tenacidadeComposição químicaElementos do materialConfirma liga e rastreabilidadeCom certificado versus sem certificado: menor risco de lote incorretoImpactoResistência a choquesEvita quebras no moinhoTenaz versus frágil: menos fragmentos e paradasDesgastePerda de massaDefine custo real por toneladaBaixo desgaste versus preço baixo: desempenho pode compensar investimentoDimensionalDiâmetro e formaMantém carga uniformeCalibrado versus irregular: processo mais previsívelInspeção visualTrincas e defeitos superficiaisPrevine falha prematuraInspecionado versus não inspecionado: menor probabilidade de quebraEssa tabela demonstra que o desempenho nasce da soma de vários controles. Um único ensaio não garante qualidade. O comprador deve solicitar plano de inspeção, frequência de amostragem e critérios de rejeição antes de aprovar contrato.O preço de mídia de moagem moldada varia conforme material, formato, diâmetro, tolerância, volume, embalagem, origem, frete, seguro, impostos, câmbio, porto, prazo e documentação exigida. No Brasil, a volatilidade cambial e os custos logísticos podem alterar significativamente o valor final entregue na planta. Por isso, a análise correta deve ir além do preço por tonelada.O custo total de propriedade considera consumo específico, vida útil, eficiência energética, impacto na produção, frequência de manutenção, desgaste de revestimento, perdas por contaminação, custo de estoque, capital parado, prazo de reposição e confiabilidade do fornecedor. Uma mídia 12% mais cara pode ser mais econômica se reduzir 20% do consumo ou aumentar a produtividade do moinho. Da mesma forma, uma mídia barata pode se tornar cara se gerar fragmentos, instabilidade granulométrica ou contaminação do produto.Contratos de volume são indicados para operações estáveis. Eles podem incluir preço trimestral ou semestral, fórmula de ajuste por matéria-prima, estoque consignado, programação de embarques, reserva de capacidade, inspeção pré-embarque e relatórios por lote. Para empresas brasileiras que recebem por Santos, Paranaguá, Itajaí, Rio Grande ou Vitória, consolidar embarques pode reduzir custo por tonelada. Para clientes do Norte e Nordeste, planejar janelas em Vila do Conde, Suape, Pecém ou Itaqui ajuda a evitar gargalos.A negociação deve considerar também o nível de serviço. Um fornecedor que oferece suporte técnico, documentação completa e resposta rápida pode reduzir riscos. Em compras industriais, o menor preço inicial raramente é o melhor indicador isolado. O ideal é criar uma planilha comparando custo por tonelada moída, não apenas custo por tonelada comprada.Um exemplo simplificado: se uma planta de cimento consome 100 toneladas de mídia por ano, uma redução de desgaste de 10% equivale a 10 toneladas economizadas, sem contar menor manuseio e menos paradas. Em mineração, onde o consumo pode ser muito maior, pequenos percentuais geram impacto expressivo. Para pigmentos e cerâmica fina, a economia pode vir da redução de rejeitos por contaminação, não apenas da massa consumida.Certificações e rastreabilidade são cada vez mais importantes para compradores brasileiros. Mineração, automotivo, química, cimento e manufatura exportadora precisam demonstrar controle de cadeia, qualidade consistente e responsabilidade ambiental. Em 2026, a pressão por sustentabilidade, redução de emissões, gestão de resíduos e transparência de origem tende a crescer, especialmente em empresas que atendem mercados internacionais.Certificações como ISO 9001 indicam sistema de gestão da qualidade. ISO 14001 demonstra estrutura de gestão ambiental. IATF 16949 é relevante para cadeias automotivas e mostra disciplina avançada de processo. Embora nem toda mídia de moagem exija certificações automotivas, a presença desses sistemas sugere maturidade industrial. Para compradores, o essencial é verificar se os certificados são válidos, se cobrem a unidade produtiva correta e se os relatórios de lote correspondem ao material enviado.A rastreabilidade deve ligar matéria-prima, lote de produção, tratamento, inspeção, embalagem e envio. Em caso de reclamação, o fornecedor precisa identificar rapidamente o lote, analisar amostra retida, comparar resultados e propor ação corretiva. Sem rastreabilidade, a investigação se torna lenta e imprecisa.A conformidade ambiental envolve controle de resíduos, emissões, energia, substâncias restritas, embalagem e transporte. Para mídias metálicas, a origem do aço e o processo térmico podem influenciar a pegada ambiental. Para cerâmicas e zircônia, consumo energético e descarte também devem ser avaliados. Compradores brasileiros que possuem metas de ESG devem incluir esses requisitos na especificação de compra.As tendências para 2026 incluem maior uso de relatórios digitais por lote, inspeção remota, documentação eletrônica de embarque, avaliação de ciclo de vida, embalagens retornáveis ou recicláveis e fornecedores com metas de redução de carbono. Também deve crescer o uso de sensores de processo para correlacionar desgaste da mídia, potência do moinho e granulometria em tempo real.ExigênciaBenefícioComo verificarComparaçãoISO 9001Gestão da qualidadeCertificado válido e escopoCom sistema versus informal: maior consistênciaISO 14001Gestão ambientalAuditoria e escopo ambientalAmbiental estruturado versus reativo: menor risco reputacionalIATF 16949Disciplina de processoValidade e unidade cobertaAutomotivo versus geral: controle mais rigorosoRelatório de loteRastreabilidadeNúmero de lote e ensaiosRastreado versus anônimo: investigação mais rápidaConformidade químicaSegurança de usoComposição e substâncias restritasDeclarado versus comprovado: menor risco legalEmbalagem adequadaProteção logísticaInspeção antes do envioEmbalagem industrial versus frágil: menos avarias no transporteA tabela ajuda a transformar conformidade em critérios objetivos. Para compradores no Brasil, isso é especialmente útil em processos de importação, auditorias de fornecedores e contratos com grandes grupos industriais.A SDBALLS Industry Corp, também conhecida como Shandong SDBALLS Industry Corp Ltd., atua como fabricante profissional de esferas de aço de precisão e parceira integrada de fornecimento para compradores globais. Com experiência industrial desde 1996, a empresa desenvolveu capacidade consistente em esferas de aço carbono, aço cromo e aço inoxidável, atendendo desde aplicações de rolamentos, componentes automotivos e ferragens até usos gerais e aplicações relacionadas à moagem.Em capacidades de fabricação, a SDBALLS opera três unidades produtivas e mantém produção anual superior a 5.000 toneladas. Essa escala permite atender pedidos recorrentes, programas de fornecimento e demandas de diferentes mercados. Para compradores brasileiros, a estabilidade produtiva é importante porque reduz risco de ruptura e facilita contratos de volume. A empresa trabalha com diferentes graus de precisão, de G10 a G1000, o que demonstra controle dimensional aplicável a vários níveis de exigência industrial.Em capacidades de serviço, a SDBALLS atende clientes em mais de 50 países e oferece suporte comercial global, incluindo apoio para compradores que precisam consolidar materiais diversos. Além das esferas metálicas fabricadas internamente, a empresa atua como parceira de fornecimento para esferas de plástico, vidro, cerâmica, cobre, alumínio e outros materiais, ajudando empresas a simplificar compras. Esse modelo pode ser útil para clientes brasileiros que compram mídias, esferas técnicas e componentes para diferentes linhas industriais.Em capacidades tecnológicas, o foco está em controle de processo, inspeção, seleção de materiais e documentação. A empresa mantém certificações como IATF 16949, ISO 9001 e ISO 14001, reforçando gestão da qualidade, disciplina de produção e responsabilidade ambiental. Para aplicações de moagem, essa base permite discutir requisitos como dureza, tolerância, acabamento, rastreabilidade e desempenho esperado.Os produtos atendem sistemas mecânicos, rodas giratórias, sistemas deslizantes, unidades de transferência por esfera, rolamentos, componentes automotivos e equipamentos de uso externo. Para entender melhor os segmentos atendidos, veja aplicações industriais das esferas. Para o mercado brasileiro, a proposta é combinar fornecimento estável, flexibilidade de materiais, documentação técnica e relacionamento de longo prazo com compradores industriais, distribuidores, integradores e fabricantes de equipamentos.Embora cada aplicação de moagem exija validação própria, a experiência da SDBALLS em produção de esferas e integração de fornecimento ajuda compradores a comparar materiais, padronizar especificações e reduzir complexidade de compras internacionais. Em um cenário de 2026 marcado por custos logísticos, exigências ambientais e busca por eficiência energética, trabalhar com um parceiro técnico pode gerar ganhos além do preço unitário.São corpos de moagem produzidos em formatos definidos, como esferas, cilindros, cylpebs, satélites ou geometrias especiais, usados dentro de moinhos para quebrar, reduzir, dispersar ou refinar materiais. Elas podem ser feitas de aço, cerâmica, zircônia, vidro ou outros materiais conforme a aplicação.Para mineração pesada, esferas de aço e mídias metálicas resistentes ao impacto são frequentemente usadas. Porém, a melhor escolha depende do minério, da abrasividade, do moinho, da granulometria desejada e do consumo específico. Testes piloto são recomendados antes de contratos grandes.Não necessariamente. Cerâmica é melhor quando a prioridade é baixa contaminação, resistência química e moagem fina. Aço costuma ser melhor em impacto pesado, grande tonelagem e custo inicial. A comparação correta deve considerar o custo por tonelada processada e a qualidade final do produto.A forma mais prática é medir a massa de mídia consumida em relação à produção do moinho, por exemplo, quilogramas de mídia por tonelada de material moído. Também podem ser usados ensaios laboratoriais de desgaste para comparar fornecedores antes do teste industrial.Não. Uma mídia mais barata pode desgastar rápido, quebrar, contaminar o produto ou elevar o consumo de energia. O melhor critério é o custo total de propriedade, incluindo desempenho, durabilidade, frete, estoque, paradas e estabilidade do processo.Solicite composição química, dureza, dimensões, relatório de inspeção, certificado de lote, informações de embalagem, origem do material, certificações de qualidade e, quando aplicável, documentos ambientais. Para importação, alinhe também documentos comerciais e logísticos.Sim. Fabricantes com capacidade OEM podem produzir dimensões especiais, tolerâncias específicas, materiais sob demanda e embalagens por lote. O ideal é fornecer desenho técnico, aplicação, volume anual, requisitos de inspeção e condições de operação do moinho.É importante definir porto de entrada, prazo marítimo, desembaraço, transporte rodoviário, armazenagem e estoque de segurança. Santos, Paranaguá, Itajaí, Rio Grande, Vitória, Suape, Pecém e Vila do Conde podem ser opções conforme a localização da planta.Mineração, cimento, cerâmica, tintas, pigmentos, fertilizantes, química, abrasivos, materiais eletrônicos, metalurgia do pó e reciclagem são setores comuns. Cada indústria tem exigências próprias de pureza, finura, resistência e custo operacional.As principais tendências são monitoramento digital do moinho, análise de dados de desgaste, maior exigência de rastreabilidade, contratos de volume, redução de carbono, embalagens mais sustentáveis, simulação de carga de moagem e seleção de mídia baseada em custo total de propriedade.Envie informações sobre o moinho, material processado, granulometria de entrada e saída, produção por hora, consumo atual de mídia, problemas observados, requisitos de contaminação e destino logístico no Brasil. Com esses dados, o fornecedor pode sugerir material, formato e plano de teste.Vale avaliar a troca quando há consumo excessivo, quebras, contaminação, baixa produtividade, alta energia por tonelada, instabilidade granulométrica ou mudança de produto. A troca deve ser feita com teste controlado para evitar impacto negativo na produção. -
Esferas emborrachadas no atacado para o Brasil
Para compradores industriais no Brasil, as esferas emborrachadas são componentes usados quando uma esfera precisa combinar núcleo rígido, superfície macia, aderência, proteção contra impacto, redução de ruído e resistência ao desgaste. Elas podem ser fabricadas com núcleo de aço carbono, aço cromo, aço inoxidável, plástico, alumínio, cerâmica ou outros materiais, recebendo revestimento de borracha natural, nitrílica, silicone, poliuretano, etileno-propileno-dieno ou compostos especiais conforme o ambiente de uso.A decisão de compra deve começar por quatro pontos: material do núcleo, dureza do revestimento, diâmetro final e condição de operação. Uma esfera destinada a equipamento médico em São Paulo pode exigir superfície limpa, cor controlada e composto sem substâncias restritas. Já uma esfera usada em automação industrial em Curitiba, Joinville ou Caxias do Sul pode priorizar resistência à abrasão, repetibilidade dimensional e aderência sob ciclos contínuos. Em aplicações portuárias ou logísticas, como Santos, Paranaguá, Itajaí e Suape, a resistência à umidade, ao impacto e à variação térmica também ganha importância.Em compras por atacado, o menor preço unitário raramente é o único critério correto. Aderência do revestimento, estabilidade dimensional, rastreabilidade do lote, embalagem adequada e capacidade de entrega são fatores que reduzem perdas na montagem. Para importadores, distribuidores e fabricantes brasileiros, trabalhar com um fornecedor capaz de integrar produção de esferas metálicas, controle de qualidade e fornecimento de esferas de múltiplos materiais simplifica a cadeia de suprimentos e melhora a previsibilidade dos projetos.Uma especificação eficiente deve informar: diâmetro do núcleo, diâmetro final após revestimento, material base, espessura da camada, dureza em escala Shore, cor, tolerância, rugosidade, resistência química, requisitos de limpeza, quantidade anual estimada, aplicação e condições de ensaio. Quando esses dados são claros, o fornecedor consegue propor a melhor combinação entre desempenho, custo e prazo.Critério de decisãoOpção mais comumAlternativa comparadaQuando escolherRisco se mal definidoImpacto no custoNúcleoAço carbonoPlástico ou alumínioQuando é preciso peso, rigidez e custo competitivoExcesso de massa ou corrosão se o ambiente for úmidoMédio a baixoRevestimentoBorracha nitrílicaSilicone ou poliuretanoQuando há contato com óleo leve e necessidade de aderênciaIncompatibilidade química e perda de elasticidadeMédioDureza50 a 70 Shore A20 a 40 Shore A ou acima de 80 Shore AQuando se busca equilíbrio entre amortecimento e durabilidadeDeformação excessiva ou baixa aderênciaVariávelCorPretoBranco, azul, vermelho ou cor personalizadaQuando a aparência não é crítica e se deseja estabilidadeContaminação visual ou divergência de loteBaixo a médioQuantidadeLote por atacadoAmostra técnicaQuando a peça já foi validada pelo clienteCompra grande antes de ensaios práticosReduz custo unitárioEmbalagemSacos e caixas reforçadasBandejas, divisórias ou embalagem individualQuando há risco de marcas, deformação ou misturaDanos durante transporte marítimo ou rodoviárioMédioA tabela mostra que cada escolha tem uma comparação prática. Em projetos industriais, o melhor resultado vem do equilíbrio entre função, segurança, custo total e facilidade de reposição.As esferas emborrachadas podem parecer simples, mas seu desempenho depende da combinação entre o centro rígido e a camada externa. O núcleo define peso, resistência estrutural, comportamento magnético, resistência à corrosão e estabilidade dimensional. O revestimento define toque, atrito, absorção de impacto, ruído, resistência química e compatibilidade com a superfície de contato.O núcleo de aço carbono é uma escolha frequente para aplicações gerais, roletes, sistemas de pressão, dispositivos de fixação e componentes de baixo a médio custo. Ele oferece boa resistência mecânica e alta disponibilidade. Quando o ambiente exige maior dureza e precisão, o aço cromo pode ser usado, principalmente quando a esfera revestida parte de uma esfera de precisão. Para ambientes úmidos, químicos ou próximos ao litoral brasileiro, como Rio de Janeiro, Recife, Salvador e Florianópolis, o aço inoxidável pode reduzir o risco de corrosão, embora tenha custo superior.Núcleos plásticos são úteis quando o projeto exige leveza, isolamento elétrico ou redução de massa. Podem ser escolhidos em equipamentos médicos, instrumentos de laboratório, brinquedos técnicos e dispositivos de manuseio delicado. Núcleos de alumínio oferecem boa leveza com maior rigidez que muitos plásticos. Núcleos cerâmicos são indicados quando a aplicação exige resistência térmica, baixa condutividade elétrica ou inércia química, embora o custo e a fragilidade ao impacto devam ser avaliados.A borracha natural proporciona boa elasticidade, alta aderência e excelente amortecimento, mas pode sofrer em contato com óleo, ozônio e certas condições climáticas. A borracha nitrílica é muito usada quando há contato com óleo, graxa e combustíveis leves. O silicone suporta melhor temperaturas elevadas e é comum em áreas médicas, alimentícias e laboratoriais, desde que o composto seja aprovado para o uso previsto. O poliuretano é valorizado pela resistência à abrasão e ao rasgo, sendo uma solução forte para automação, linhas de transporte e contato repetitivo. O etileno-propileno-dieno apresenta bom desempenho contra envelhecimento, ozônio, água quente e alguns agentes químicos.Material do núcleoVantagem principalComparação com outro núcleoAplicação comum no BrasilPonto de atençãoPerfil de compraAço carbonoResistência e custo competitivoMais pesado que plástico, mais econômico que inoxidávelMáquinas gerais, suportes, dispositivos de montagemProteção contra corrosãoAlto volumeAço cromoDureza e precisãoMais preciso que aço carbono comumComponentes com controle dimensional rigorosoNão é ideal para ambientes corrosivosMédio a alto valor técnicoAço inoxidávelResistência à corrosãoMais caro que aço carbono, mais durável em umidadeEquipamentos médicos, laboratórios, áreas litorâneasEscolha correta da ligaProjetos exigentesPlásticoLeveza e isolamentoMenor rigidez que metal, menor pesoInstrumentos leves, peças de controle, dispositivos manuaisTemperatura e deformaçãoPersonalizadoAlumínioLeveza com rigidezMais rígido que plástico e mais leve que açoAutomação leve, mecanismos móveisAdesão do revestimento exige preparo adequadoMédio volumeCerâmicaResistência química e térmicaMais cara, porém mais estável em ambientes severosLaboratórios, equipamentos especiaisRisco de fratura sob impactoBaixo volume técnicoA comparação entre núcleos ajuda o comprador a evitar especificações genéricas. Uma esfera leve pode melhorar o consumo de energia em um sistema automatizado, enquanto uma esfera pesada pode melhorar a estabilidade de um dispositivo mecânico. O revestimento deve ser escolhido depois que a função do núcleo estiver clara.Para o mercado brasileiro, também é relevante considerar disponibilidade de reposição. Indústrias em polos como Campinas, Sorocaba, Belo Horizonte, Manaus, Porto Alegre e Fortaleza costumam preferir componentes com documentação clara e parâmetros repetíveis, pois a parada de linha custa mais que a economia obtida com uma peça mal especificada.Selecionar um fornecedor de esferas emborrachadas para compras industriais no Brasil exige avaliação técnica, comercial e logística. O fornecedor deve entender tanto a fabricação da esfera base quanto o processo de preparação da superfície, aplicação do composto e cura do revestimento. Uma falha em qualquer etapa pode gerar descolamento, bolhas, variação de diâmetro, manchas ou perda de dureza.O primeiro critério é a experiência com esferas de precisão. Quando o núcleo é metálico, a qualidade da esfera antes do revestimento influencia concentricidade, balanceamento e acabamento final. Um fornecedor que domina esferas de aço carbono, aço cromo e aço inoxidável consegue controlar melhor a tolerância inicial. Isso é importante em sistemas de automação, válvulas, equipamentos de inspeção e mecanismos que exigem movimento repetitivo.O segundo critério é a capacidade de desenvolver o revestimento correto. A borracha não deve ser escolhida apenas por nome comercial. É necessário avaliar dureza, resistência ao rasgo, alongamento, abrasão, compressão permanente, envelhecimento acelerado, estabilidade de cor e compatibilidade química. O fornecedor deve pedir detalhes da aplicação e, quando necessário, propor amostras para ensaio.O terceiro critério é a gestão da qualidade. Certificações como ISO 9001, ISO 14001 e IATF 16949 demonstram disciplina de processo, rastreabilidade e atenção ao controle ambiental e automotivo. Para compradores brasileiros que atendem montadoras, equipamentos médicos, máquinas agrícolas ou exportadores, esses sistemas ajudam na homologação interna.O quarto critério é a comunicação. Em compras internacionais, a clareza de desenho, tolerância, embalagem, condição de pagamento e prazo de transporte é essencial. Uma pequena divergência entre milímetros, polegadas, dureza ou cor pode comprometer todo o lote. Fornecedores com equipe comercial global, suporte documental e experiência em exportação para diversos países reduzem esse risco.Critério do fornecedorFornecedor técnicoFornecedor apenas comercialComparação práticaPergunta recomendadaSinal de alertaControle do núcleoProduz ou controla a esfera baseCompra sem rastreabilidade claraMaior estabilidade contra variação de loteQual é a classe dimensional do núcleo?Ausência de relatório de inspeçãoFormulação do revestimentoPropõe composto conforme aplicaçãoOferece apenas opção padrãoMelhor desempenho em uso realQual composto resiste ao meu fluido?Resposta genérica sem ensaioAdesãoPrepara superfície e controla curaDepende de processo terceirizado incertoMenor risco de descolamentoComo a aderência é testada?Sem método de validaçãoDocumentaçãoFornece laudos e rastreabilidadeEntrega apenas nota comercialFacilita homologação no BrasilHá certificado por lote?Dados incompletosEscalaAtende amostra e lote em massaTem limite de capacidadeMais seguro para contratos anuaisQual é a capacidade mensal?Prazos variando sem explicaçãoLogísticaPlaneja embalagem e exportaçãoFoca só no preço da peçaReduz perdas no transporteQual porto e embalagem serão usados?Caixas frágeis ou sem marcaçãoEsta comparação mostra que o fornecedor ideal não é apenas quem apresenta uma cotação rápida. Para o comprador brasileiro, o parceiro mais seguro é aquele que consegue traduzir a necessidade de aplicação em especificação controlável, com produção repetível e suporte pós-venda.Antes de fechar um pedido grande, recomenda-se solicitar amostras, desenho técnico, confirmação de tolerâncias, relatório de material, teste de dureza, ensaio de aderência e fotos de embalagem. Em projetos críticos, também é prudente realizar teste em máquina real durante um ciclo representativo.A personalização sob encomenda permite adaptar as esferas emborrachadas a requisitos funcionais e visuais. Para muitos compradores no Brasil, a cor não é apenas estética: ela ajuda na identificação de linhas, separação por dureza, indicação de lote, prevenção de mistura e padronização de equipamentos. Em hospitais, laboratórios e equipamentos médicos, cores claras podem facilitar inspeção visual. Em automação industrial, cores diferentes podem identificar zonas de pressão ou funções distintas.O material do núcleo deve ser escolhido conforme peso, magnetismo, resistência à corrosão e rigidez. Uma esfera com núcleo de aço inoxidável e revestimento de silicone pode ser adequada para ambientes limpos. Uma esfera com núcleo de aço carbono e revestimento de poliuretano pode atender linhas industriais de alto desgaste. Já um núcleo plástico revestido com borracha macia pode ser útil em dispositivos manuais, onde o toque e o baixo peso são mais importantes.A dureza do revestimento geralmente é especificada em Shore A para borrachas flexíveis. Durezas baixas oferecem maior amortecimento e aderência, mas podem deformar mais e desgastar rapidamente sob carga. Durezas médias são as mais usadas em aplicações gerais. Durezas altas melhoram a resistência à deformação, porém reduzem a capacidade de absorção de impacto. A escolha deve considerar pressão de contato, velocidade, ciclo de trabalho, temperatura e material da superfície oposta.A combinação de cores deve ser tratada com controle de lote. Pigmentos podem alterar certas propriedades do composto, e cores claras podem exigir matérias-primas mais limpas. Para clientes brasileiros que precisam manter padrão visual de marca ou identificar peças em manutenção, é recomendável fornecer amostra física, código de cor, tolerância visual e condição de iluminação para aprovação.Em projetos novos, a etapa mais segura é desenvolver protótipos em duas ou três opções de dureza. Por exemplo, uma empresa de automação em São Paulo pode testar 50 Shore A, 60 Shore A e 70 Shore A para encontrar o melhor equilíbrio entre tração e vida útil. Uma fabricante de equipamentos de saúde em Minas Gerais pode comparar silicone translúcido e borracha branca para avaliar limpeza, aparência e compatibilidade com desinfetantes.Item personalizadoOpção AOpção BComparaçãoBenefícioCuidado técnicoDureza baixa20 a 40 Shore A50 a 70 Shore AMais macia, menos resistente à deformaçãoBoa aderência e proteçãoVerificar desgaste e marcasDureza média50 a 70 Shore AAcima de 80 Shore AEquilíbrio entre toque e durabilidadeUso industrial amploConfirmar carga de trabalhoDureza alta80 a 95 Shore ARevestimento macioMais resistente, menos amortecedoraBoa estabilidade dimensionalPode reduzir aderênciaCor pretaMaior estabilidade visualCores clarasMelhor para ambientes severosCusto competitivoPode dificultar inspeção de sujeiraCor brancaVisual limpoPreto ou azulMelhor para inspeção, mais exigente na produçãoIndicado para áreas limpasControle de manchasCor personalizadaConforme amostraCor padrão do fornecedorMelhor identidade visual, maior prazoPadronização por clienteAprovação antes da produção em massaA personalização reduz retrabalho quando a aplicação é bem descrita. O comprador deve evitar solicitar apenas “borracha resistente” ou “esfera macia”. A especificação precisa transformar a necessidade em dados mensuráveis, como dureza, espessura, tolerância e método de teste.A qualidade de uma esfera emborrachada não depende apenas da aparência. Uma superfície lisa e bonita pode esconder baixa aderência, cura incompleta ou incompatibilidade entre núcleo e revestimento. Por isso, protocolos de teste são essenciais para compras por atacado, especialmente quando as peças serão usadas em máquinas contínuas, equipamentos de segurança ou dispositivos médicos.O primeiro controle é dimensional. O diâmetro final deve ser medido em pontos diferentes para verificar uniformidade do revestimento. A ovalização pode causar vibração, travamento ou desgaste irregular. Em seguida, mede-se a dureza do revestimento, normalmente com durômetro apropriado. A leitura deve seguir tempo e pressão padronizados, pois borrachas podem apresentar variações se medidas de forma inadequada.O ensaio de aderência verifica se o revestimento permanece preso ao núcleo. Pode envolver corte controlado, tentativa de separação, ensaio de tração em amostra representativa ou teste funcional sob carga. A preparação da superfície do núcleo é decisiva. Limpeza, jateamento, aplicação de promotor de adesão e cura adequada influenciam diretamente o resultado.A durabilidade pode ser avaliada por abrasão, compressão permanente, envelhecimento térmico, exposição a óleo, água, desinfetantes ou agentes químicos. Para aplicações brasileiras em clima quente e úmido, ensaios de envelhecimento acelerado ajudam a prever perda de elasticidade. Em regiões industriais com presença de óleo e graxa, como setores automotivos de São Bernardo do Campo, Betim e Gravataí, a resistência química é especialmente relevante.Também é importante verificar a aparência: bolhas, rachaduras, linhas de emenda, manchas, contaminação, rebarbas e variação de cor. Embora alguns defeitos sejam apenas visuais, outros indicam falhas de processo. A inspeção deve separar requisitos críticos de requisitos cosméticos, evitando rejeições desnecessárias, mas protegendo a função do componente.Para lotes de exportação ao Brasil, recomenda-se relatório contendo número de pedido, código do item, material do núcleo, composto de revestimento, diâmetro, dureza, quantidade inspecionada, critério de amostragem, resultado e fotos. Essa documentação facilita o recebimento em centros de distribuição de São Paulo, Espírito Santo, Santa Catarina e Pernambuco.O preço de esferas emborrachadas no atacado depende de material, diâmetro, tolerância, espessura do revestimento, composto, cor, quantidade, exigência de teste, embalagem e prazo. Compradores brasileiros frequentemente comparam cotações apenas pelo valor unitário, mas o custo total inclui frete internacional, impostos de importação, armazenagem, perdas, atraso de produção e risco de rejeição.Em geral, lotes maiores reduzem o custo unitário porque diluem preparação de máquina, mistura de composto, ferramental, inspeção e documentação. No entanto, isso só é vantajoso quando a especificação já está validada. Para um item novo, a sequência recomendada é: amostra técnica, lote piloto, lote de produção e contrato anual. Esse caminho reduz o risco de comprar grande volume antes da aprovação funcional.A cor personalizada pode aumentar custo e prazo, principalmente quando exige pigmento especial ou controle visual rigoroso. Compostos especiais, como silicone de alta temperatura ou poliuretano de alta resistência, também elevam o preço, mas podem reduzir o custo total ao aumentar a vida útil. Em muitas aplicações, pagar um pouco mais por revestimento adequado sai mais barato que substituir peças com frequência.O tipo de embalagem influencia o preço. Esferas pequenas podem ser acondicionadas em sacos internos e caixas. Esferas com superfície sensível podem exigir divisórias, bandejas ou proteção individual. Para transporte marítimo até Santos, Rio de Janeiro, Itajaí ou Paranaguá, caixas resistentes à umidade e paletes bem identificados reduzem danos e facilitam conferência aduaneira.Faixa de compraUso recomendadoComparação com faixa menorVantagemLimitaçãoEstratégia indicadaAmostrasValidação inicialMais caras por unidadeReduz risco técnicoNão representa preço finalTestar durezas e compostosLote pilotoTeste em produção realMais confiável que amostra isoladaConfirma montagem e vida útilAinda tem custo moderadoRegistrar resultadosLote médioReposição regularMelhor preço que pilotoEquilibra estoque e custoPode faltar em picos de demandaPlanejar compras trimestraisLote grandeDistribuição e atacadoMenor custo unitárioBoa margem comercialExige previsão corretaContrato semestralContrato anualConsumo previsívelMais estável que compras avulsasMelhor planejamento de fábricaDepende de previsão de demandaEntregas programadasProjeto especialComposto ou cor exclusivaMais caro que padrãoDiferenciação técnicaPrazo maior de desenvolvimentoAprovar amostra mestreA tabela evidencia que volume e maturidade técnica devem caminhar juntos. Para distribuidores brasileiros, a melhor política é manter itens padronizados em estoque e comprar itens especiais sob pedido programado. Assim, evita-se capital parado em produtos de baixa rotação.Outro fator relevante é a variação cambial. Como muitos compradores importam em dólar, um contrato com entregas programadas pode reduzir exposição a oscilações repentinas. A negociação também deve considerar Incoterms, seguro, consolidação de carga e possibilidade de combinar esferas emborrachadas com outros tipos de esferas no mesmo embarque.As esferas emborrachadas são usadas em diferentes setores porque resolvem problemas de contato. Elas protegem superfícies, melhoram tração, reduzem ruído, absorvem impacto e permitem transferência de movimento com menor dano. No Brasil, a demanda aparece em fabricantes de máquinas, hospitais, laboratórios, montadoras, empresas de embalagem, mineração, agronegócio, logística e manutenção industrial.Em equipamentos médicos, as esferas podem atuar em mecanismos de posicionamento, suportes, válvulas, dispositivos de toque e sistemas de movimentação suave. O foco é limpeza, controle de material, baixa liberação de partículas e aparência consistente. Cores claras e compostos compatíveis com limpeza são comuns. A documentação do material também é importante para auditorias internas.Na automação industrial, as esferas emborrachadas podem ser usadas em garras, transportadores, batentes, unidades de transferência, roletes especiais e sistemas de alimentação. O revestimento melhora aderência sem riscar a peça movimentada. Em fábricas de eletroeletrônicos em Manaus, por exemplo, leveza e proteção superficial podem ser mais importantes que carga pesada. Em autopeças do ABC paulista, resistência a óleo e repetibilidade podem ser prioridades.No setor de embalagens, esferas revestidas ajudam no manuseio de frascos, tampas, papelão, filmes e componentes sensíveis. Na indústria alimentícia, o composto precisa ser selecionado com cuidado conforme contato direto ou indireto. Em mineração e siderurgia, a exigência pode ser resistência ao impacto e à abrasão, embora nem toda borracha seja adequada para ambientes severos.No agronegócio, incluindo regiões como Mato Grosso, Goiás, Paraná e Rio Grande do Sul, componentes emborrachados são valorizados por reduzir dano em sementes, grãos, frutas e peças pintadas. Uma esfera rígida sem revestimento pode marcar uma superfície; uma esfera com camada elástica distribui melhor a pressão. Isso também vale para linhas de inspeção e classificação.Em logística e armazenagem, esferas revestidas podem integrar sistemas de movimentação silenciosa ou proteção de carga. Centros de distribuição próximos a Guarulhos, Cajamar, Extrema e Recife buscam reduzir ruído e manutenção. O revestimento correto pode aumentar a vida útil de superfícies de contato e diminuir paradas de equipamento.O prazo de fornecimento de esferas emborrachadas depende do nível de personalização. Itens padronizados com núcleo e composto comuns podem ser produzidos mais rapidamente. Itens com cor especial, molde dedicado, diâmetro não usual ou ensaios adicionais exigem prazo maior. Para compradores brasileiros, é importante somar ao tempo de fabricação o período de inspeção, embalagem, transporte interno até o porto de origem, trânsito marítimo ou aéreo, desembaraço aduaneiro e transporte nacional.Em cargas marítimas para o Brasil, os portos de Santos, Paranaguá, Itajaí, Rio de Janeiro, Vitória, Suape e Rio Grande são rotas frequentes. A escolha depende do destino final, custo, disponibilidade de navio e estratégia do importador. Empresas localizadas em São Paulo podem preferir Santos; compradores do Sul podem analisar Itajaí, Navegantes, Paranaguá ou Rio Grande; clientes do Nordeste podem avaliar Suape, Salvador ou Pecém.A embalagem deve proteger a superfície de borracha contra deformação, sujeira, umidade e contato excessivo. Esferas pequenas podem ser embaladas em sacos de peso controlado dentro de caixas reforçadas. Esferas médias ou grandes podem exigir divisórias para evitar marcas por pressão. Em alguns casos, o empilhamento deve ser limitado para impedir deformação permanente do revestimento.A marcação da embalagem deve incluir código do item, quantidade, lote, peso bruto, peso líquido, país de origem e dados do pedido. Para atacadistas, etiquetas claras reduzem erros no armazém. Para indústrias com múltiplas linhas, separar por cor, dureza e diâmetro evita mistura durante a montagem.A gestão logística também deve considerar documentos como fatura comercial, lista de embalagem, conhecimento de embarque, certificado de origem quando aplicável e relatórios de inspeção. A classificação fiscal deve ser analisada pelo importador ou despachante no Brasil, pois pode variar conforme composição e aplicação. Uma comunicação antecipada evita custos extras de armazenagem e atrasos no desembaraço.Em pedidos urgentes, o transporte aéreo pode ser usado para amostras ou pequenos lotes críticos. Porém, para compras por atacado, o frete marítimo costuma ser mais econômico. Uma estratégia eficiente é usar remessas aéreas para validação e, depois, programar lotes marítimos regulares.A SDBALLS Industry Corp, também conhecida como Shandong SDBALLS Industry Corp Ltd., atua como fabricante profissional de esferas de precisão e parceira integrada de fornecimento para compradores globais. Para o mercado brasileiro, a empresa combina experiência industrial, capacidade de produção e serviço de apoio à compra internacional, oferecendo uma base confiável para clientes que precisam de esferas metálicas e soluções com materiais diversos.Nas capacidades tecnológicas, a SDBALLS possui experiência na fabricação de esferas de aço carbono, aço cromo e aço inoxidável em diferentes classes de precisão, de G10 a G1000. Esse conhecimento é relevante para esferas emborrachadas porque o desempenho do revestimento começa na qualidade do núcleo. Um núcleo com boa estabilidade dimensional, acabamento adequado e controle metalúrgico facilita a aplicação de camadas uniformes e melhora a repetibilidade do produto final. A empresa também trabalha com controle de qualidade estruturado, apoiado por certificações como ISO 9001, ISO 14001 e IATF 16949.Nas capacidades de fabricação, a SDBALLS opera três unidades produtivas na província de Shandong, na China, com capacidade anual superior a 5.000 toneladas. Essa escala permite atender tanto pedidos industriais recorrentes quanto programas de fornecimento de maior volume. Além das esferas de aço, a empresa também atua em soluções de fornecimento para esferas de plástico, vidro, cerâmica, cobre, alumínio e outros materiais, ajudando compradores brasileiros a consolidar compras em um único parceiro. Para conhecer a estrutura institucional, o comprador pode acessar a página sobre a SDBALLS.Nas capacidades de serviço, a empresa mantém equipe comercial voltada ao atendimento internacional, suporte para compradores globais e experiência de fornecimento a mais de 50 países. Isso é importante para importadores e fabricantes no Brasil que precisam de comunicação clara, documentação, embalagem adequada e planejamento de exportação. A SDBALLS pode apoiar projetos com análise de aplicação, seleção de material, amostras, produção em lote, inspeção e logística. A linha de produtos pode ser consultada em soluções de esferas industriais.A experiência da empresa em componentes para rodas, sistemas deslizantes, unidades de transferência por esferas, rolamentos, peças automotivas e aplicações de moagem ajuda a compreender diferentes ambientes de uso. Essa visão é útil quando o cliente brasileiro procura esferas emborrachadas para proteção, aderência ou movimentação controlada. Informações adicionais sobre controle técnico estão disponíveis em qualidade e suporte técnico, enquanto exemplos de uso podem ser vistos em aplicações industriais.O mercado brasileiro valoriza fornecedores capazes de unir consistência e flexibilidade. Em um país com grandes distâncias, forte base industrial e cadeias variadas, desde autopeças no Sudeste até agronegócio no Centro-Oeste e logística portuária no Sul e Nordeste, a previsibilidade de fornecimento é um diferencial. A SDBALLS busca apoiar relações de longo prazo, com foco em qualidade estável, comunicação objetiva e integração da cadeia de suprimentos.1. O que são esferas emborrachadas?São esferas com um núcleo rígido ou semirrígido revestido por borracha ou elastômero. O núcleo pode ser metálico, plástico, cerâmico ou de outro material, enquanto a camada externa oferece aderência, proteção, amortecimento e redução de ruído.2. Qual é o melhor núcleo para compras industriais no Brasil?Depende da aplicação. Aço carbono é econômico e resistente; aço inoxidável é melhor contra corrosão; plástico reduz peso; alumínio combina leveza e rigidez; cerâmica atende ambientes especiais. A escolha deve considerar carga, ambiente, custo e vida útil.3. Como escolher a dureza do revestimento?Durezas baixas aumentam aderência e amortecimento, mas podem deformar mais. Durezas médias equilibram resistência e elasticidade. Durezas altas suportam maior carga, porém protegem menos contra impacto. O ideal é testar amostras na máquina real.4. A cor personalizada altera o desempenho?Pode alterar levemente, dependendo do pigmento e do composto. Por isso, cores especiais devem ser aprovadas com amostra física e, quando necessário, ensaiadas quanto à dureza, abrasão, envelhecimento e aparência.5. Qual composto é melhor: borracha nitrílica, silicone ou poliuretano?Borracha nitrílica é indicada para contato com óleo leve; silicone é útil em temperaturas elevadas e ambientes limpos; poliuretano tem ótima resistência à abrasão. A melhor opção depende do fluido, temperatura, carga e ciclo de uso.6. Como evitar descolamento do revestimento?É necessário preparar bem a superfície do núcleo, escolher promotor de adesão adequado, controlar cura e realizar ensaios de aderência. Também é importante evitar compostos incompatíveis com o ambiente de operação.7. Qual é a quantidade mínima para pedidos no atacado?A quantidade mínima varia conforme diâmetro, material, cor e necessidade de ferramental. Para itens personalizados, normalmente recomenda-se começar por amostras e lote piloto antes do pedido em massa.8. Quanto tempo leva para produzir?Itens comuns podem ter prazo menor, enquanto projetos especiais exigem desenvolvimento, amostras, aprovação, produção e inspeção. O comprador deve somar também o tempo de transporte internacional e desembaraço no Brasil.9. As esferas podem ser usadas em equipamentos médicos?Sim, desde que o material, limpeza, cor, documentação e compatibilidade com o ambiente sejam definidos corretamente. Aplicações médicas exigem avaliação mais rigorosa e, em alguns casos, compostos específicos.10. Como comprar com menor risco?Envie desenho técnico, aplicação, material desejado, dureza, cor, quantidade, tolerância, ambiente de uso e requisitos de teste. Depois, valide amostras, aprove o lote piloto e programe compras em volume apenas após confirmação funcional.11. Quais tendências devem influenciar o setor em 2026?As principais tendências incluem compostos mais sustentáveis, rastreabilidade digital por lote, maior controle de substâncias restritas, exigência de embalagens recicláveis, automação de inspeção, demanda por materiais de baixa emissão e integração logística para reduzir atrasos. No Brasil, políticas ambientais, pressão por eficiência energética e modernização da indústria devem aumentar a procura por componentes duráveis e documentados.12. Por que comprar de um fornecedor integrado?Um fornecedor integrado reduz o número de intermediários, melhora o controle do núcleo, facilita documentação, apoia seleção de materiais e permite consolidar diferentes tipos de esferas em um mesmo programa de compra. Para atacadistas e fabricantes brasileiros, isso melhora previsibilidade e custo total. -
Esferas roscadas no Brasil: compra técnica em lote
Para comprar esferas roscadas em lote no Brasil com segurança, o comprador deve avaliar seis pontos principais: especificação da rosca, tipo de furo, material, acabamento superficial, tolerância dimensional e capacidade real do fornecedor. Em aplicações de montagem de dispositivos, fixadores, suportes, móveis metálicos, displays, peças decorativas e componentes industriais, uma pequena diferença no passo da rosca, na profundidade do furo ou na concentricidade pode causar folga, travamento, desalinhamento ou retrabalho na linha de montagem.A melhor prática é iniciar a cotação com um desenho técnico, volume anual estimado, requisito de inspeção, embalagem desejada e aplicação final. Para o mercado brasileiro, também é importante considerar prazo marítimo até portos como Santos, Paranaguá, Itajaí, Rio Grande e Suape, além de custos de importação, armazenamento e variação cambial. Em compras recorrentes, um fornecedor com produção estável, controle de qualidade documentado e suporte técnico tende a reduzir o custo total, mesmo quando o preço unitário inicial não é o menor.Em resumo, a decisão não deve ser baseada apenas no valor por peça. O comprador deve comparar fornecedor local, fabricante internacional, distribuidor e parceiro integrado de suprimentos. Para volumes grandes, a combinação mais competitiva costuma ser fabricação sob desenho, inspeção por lote, embalagem anticorrosiva e planejamento de reposição trimestral ou semestral. Empresas que compram para linhas em São Paulo, Minas Gerais, Santa Catarina, Paraná, Rio Grande do Sul, Bahia e Pernambuco devem alinhar especificação e logística desde o início para evitar rupturas de estoque.CritérioCompra técnica recomendadaCompra apenas por preçoImpacto na montagemRoscaPasso, diâmetro e classe definidos em desenhoDescrição genérica por medida aproximadaEvita travamento, folga e incompatibilidadeFuroCego, passante ou especial conforme aplicaçãoSem controle de profundidadeMelhora repetibilidade no apertoMaterialAço carbono, inox, cromo, alumínio ou latão conforme ambienteMaterial substituído sem aprovaçãoReduz corrosão e falhas prematurasAcabamentoPolimento, zincagem, niquelação, anodização ou pintura especificadaAcabamento visual sem ensaioProtege contra oxidação e melhora aparênciaTolerânciaDimensão e rosca inspecionadas por loteControle visual simplesReduz refugo e retrabalhoLogísticaPlanejamento por lote e estoque de segurançaPedidos urgentes e fragmentadosDiminui custo total de aquisiçãoA tabela mostra que a compra profissional de esferas roscadas exige visão de engenharia, suprimentos e produção ao mesmo tempo. O menor preço aparente pode se tornar caro quando há devolução, parada de linha, retrabalho de montagem ou incompatibilidade com hastes, parafusos e insertos usados no conjunto final.As esferas roscadas são componentes esféricos com rosca interna ou externa, usados como manoplas, terminais, elementos decorativos, pés de apoio, partes de fixação, componentes de ajuste e interfaces de montagem. No Brasil, elas aparecem em máquinas especiais no ABC Paulista, dispositivos de solda em Betim, sistemas de movimentação em Joinville, móveis metálicos no Sul, vitrines comerciais em São Paulo, estruturas decorativas em Balneário Camboriú e equipamentos agroindustriais no interior do Paraná e de Goiás.O primeiro ponto técnico é o tamanho da rosca. As medidas métricas mais comuns incluem M3, M4, M5, M6, M8, M10, M12 e M16, mas projetos de exportação também podem exigir padrões em polegadas. A escolha depende da carga, do diâmetro da esfera, do torque de aperto, da profundidade útil e do tipo de haste acoplada. Uma esfera pequena com rosca profunda demais pode perder resistência; uma esfera grande com rosca rasa pode soltar durante vibração.O segundo ponto é o tipo de furo. O furo cego é muito usado quando a aparência externa precisa permanecer limpa, pois a rosca não atravessa toda a esfera. O furo passante facilita montagem com barra roscada longa, ajustes de posição e fixações atravessadas. Já o furo especial pode incluir rebaixo, chanfro, rosca parcial, rosca dupla, inserto, cavidade para cola anaeróbica ou encaixe para pino. Em montagens com exigência estética, o alinhamento do furo em relação ao centro da esfera é decisivo.O terceiro ponto é o material. Esferas de aço carbono são competitivas para aplicações gerais e podem receber zincagem, cromação ou pintura. Esferas de aço inoxidável são indicadas para ambientes úmidos, áreas externas, equipamentos alimentícios, mobiliário urbano e aplicações com maior exigência de resistência à corrosão. Esferas de aço cromo podem ser usadas quando há necessidade de boa dureza, acabamento e estabilidade dimensional. Em peças decorativas, alumínio, latão e cobre também podem ser avaliados, especialmente quando o peso, a cor ou o aspecto visual importam.Tipo de esfera roscadaUso típicoVantagemComparação práticaCom furo cegoManoplas, ponteiras e acabamento aparenteVisual limpo e extremidade fechadaMelhor que furo passante quando a estética é prioridadeCom furo passanteBarras roscadas, regulagens e travamentosFacilita ajuste de posiçãoMelhor que furo cego para montagem atravessadaCom rosca externaFixação direta em base ou suporteDispensa parafuso separadoMais rápida que solução com esfera lisa e insertoCom rosca interna métricaEquipamentos industriais no padrão brasileiroCompatível com parafusos comunsMais simples que padrão em polegadas para manutenção localCom inserto metálicoMateriais leves ou decorativosAumenta resistência da roscaMais durável que rosca direta em material macioCom furo especialProjetos sob medida e conjuntos de precisãoAtende geometria exclusivaMais adequado que item de catálogo para montagem críticaNa prática, a seleção correta combina diâmetro externo, massa, resistência mecânica e acabamento. Uma esfera de 20 mm com rosca M6 pode funcionar bem como manopla leve, mas uma aplicação com vibração, impacto ou carga axial pode exigir diâmetro maior, rosca mais profunda, adesivo de travamento ou material com maior resistência. Por isso, a especificação deve ser feita com base no conjunto completo, e não apenas na esfera isolada.A escolha de fornecedores para esferas roscadas de precisão deve considerar experiência industrial, estabilidade do processo, controle de matéria-prima, capacidade de usinagem, inspeção de rosca, rastreabilidade e comunicação técnica. Para compradores brasileiros que importam ou compram em grandes volumes, a pergunta central é: o fornecedor consegue repetir o mesmo resultado lote após lote?Um bom fornecedor deve demonstrar domínio de esferificação, tratamento térmico quando aplicável, perfuração, rosqueamento, polimento, limpeza, acabamento e embalagem. Também deve informar quais instrumentos utiliza para medir diâmetro, circularidade, rugosidade, profundidade de furo, calibre de rosca e aparência. Em projetos de montagem, a precisão da rosca é tão importante quanto o diâmetro externo da esfera, pois a montagem depende da interface com parafuso, haste ou pino.No Brasil, muitas empresas de máquinas e dispositivos trabalham com prazos curtos e grande variedade de modelos. Por isso, fornecedores que aceitam apenas pedidos padronizados podem não atender bem compradores que precisam de alterações de rosca, acabamento ou embalagem. Por outro lado, fornecedores excessivamente flexíveis, mas sem controle de processo, podem gerar variação dimensional. O equilíbrio está em encontrar um parceiro com capacidade produtiva, disciplina de qualidade e abertura para personalização.Ao avaliar propostas, é recomendável pedir amostras iniciais, relatório dimensional, fotos de inspeção, confirmação de material, ficha de acabamento e condições de embalagem. Para compras recorrentes, também é útil verificar certificações, histórico de exportação, experiência com clientes industriais, capacidade mensal, política de tratamento de não conformidades e disponibilidade de suporte técnico. Quando o produto será usado em equipamentos vendidos no Brasil e no exterior, a documentação se torna ainda mais importante.Fornecedor local no BrasilFabricante internacional especializadoDistribuidor comercialQuando escolherEntrega rápida em itens disponíveisMaior controle sobre fabricação em loteCompra simples de pequenas quantidadesLocal para urgência; fabricante para volumeMenor complexidade fiscal internaMelhor custo por peça em grandes volumesVariedade de catálogoDistribuidor para protótipo; fabricante para sériePersonalização limitada em alguns casosPersonalização ampla por desenhoBaixa influência na produçãoInternacional para projetos especiaisPreço pode ser maior em lote grandeExige planejamento logístico e importaçãoMargem intermediária incorporadaComparar custo total, não só preço unitárioComunicação no mesmo fuso horárioEquipe técnica dedicada para exportaçãoAtendimento comercial rápidoDepende da criticidade técnicaBom para reposição imediataBom para contratos anuaisBom para demanda irregularCombinar fontes pode reduzir riscoEssa comparação evidencia que não existe um único modelo ideal. Uma indústria em Campinas pode comprar pequenas quantidades de um distribuidor para prototipagem e, após validar o projeto, migrar para fabricação internacional em lote. Uma montadora de dispositivos em Curitiba pode manter estoque de segurança local e programar lotes trimestrais importados. O melhor fornecedor é aquele que se encaixa na estratégia de produção, qualidade e caixa da empresa compradora.Compradores de equipamentos originais precisam mais do que uma peça de catálogo. Eles buscam uma esfera roscada que se integre ao conjunto, respeite o desenho da máquina, facilite a montagem e mantenha desempenho durante toda a vida útil do produto. Isso exige capacidade de personalização de rosca, furo, material, acabamento, marcação, embalagem e documentação.Em projetos sob encomenda, o comprador deve informar se a esfera será usada como puxador, terminal, apoio, trava, componente decorativo, elemento de ajuste ou parte de um mecanismo. Cada função altera a recomendação técnica. Uma esfera usada como manopla precisa ser confortável ao toque e ter acabamento consistente. Uma esfera usada como terminal de fixação precisa resistir ao torque e à vibração. Uma esfera decorativa pode priorizar brilho, uniformidade visual e resistência à corrosão atmosférica.As capacidades tecnológicas de um fabricante incluem leitura de desenhos, análise de tolerâncias, escolha de processo, desenvolvimento de amostras, calibração de roscas e ajuste do acabamento. Em itens de precisão, a sequência de produção influencia o resultado final. Se a rosca for feita antes do polimento, pode haver contaminação ou alteração de bordas. Se o revestimento for espesso demais, pode interferir na montagem da rosca. Por isso, fornecedor e comprador devem revisar a cadeia completa do processo.Para o mercado brasileiro, projetos personalizados são comuns em dispositivos de soldagem, máquinas agrícolas, equipamentos de academia, mobiliário corporativo, sistemas de exposição, guarda-corpos, luminárias, peças para arquitetura e itens promocionais. Em centros industriais como São Paulo, Caxias do Sul, Joinville, Contagem e Sorocaba, a necessidade de montagem rápida e repetível torna a padronização da esfera roscada uma vantagem competitiva.Uma abordagem eficiente é iniciar com protótipos, validar montagem em bancada, realizar ensaio de torque, checar corrosão quando necessário e só então liberar lote piloto. Depois do lote piloto, o comprador pode definir plano de compra anual, estoque mínimo e revisão de desenho. Esse fluxo reduz riscos e permite ajustes antes da produção em massa.O tratamento superficial define aparência, resistência à corrosão, sensação ao toque, atrito e compatibilidade com o ambiente de uso. Em esferas roscadas, o acabamento também afeta a rosca, pois camadas muito espessas podem reduzir a folga de montagem. Por isso, o acabamento deve ser definido junto com a classe da rosca e o material base.O polimento é indicado quando se deseja brilho metálico, baixa rugosidade e boa aparência. Pode ser usado em aço inoxidável, aço carbono antes de revestimento, aço cromo e ligas decorativas. Para aplicações em móveis, vitrines, peças de arquitetura e displays comerciais, o polimento uniforme agrega valor visual. Em aplicações industriais, o polimento pode facilitar limpeza e reduzir pontos de acúmulo de sujeira.A zincagem é comum em aço carbono quando a prioridade é proteção anticorrosiva com custo competitivo. Pode ser branca, azulada, amarela ou preta, conforme especificação e disponibilidade. A niquelação e a cromação são usadas quando o brilho e a resistência superficial são relevantes. Em ambientes mais agressivos, como regiões litorâneas de Santos, Recife, Salvador, Florianópolis e Fortaleza, o comprador deve avaliar inox, revestimentos mais robustos ou manutenção preventiva.A anodização é mais associada ao alumínio e oferece boa aparência, variedade de cores e resistência superficial. Já a pintura eletrostática a pó é indicada para peças decorativas, mobiliário, equipamentos comerciais e aplicações em que a cor precisa combinar com o conjunto. A pintura pode proteger e personalizar, mas exige atenção à espessura na região da rosca. Muitas vezes é necessário proteger a rosca durante o processo ou realizar calibração após o acabamento.AcabamentoIndicaçãoVantagemComparação entre opçõesPolimentoPeças aparentes e inoxidáveisBrilho e toque uniformeMais estético que acabamento brutoZincagemAço carbono em uso geralBoa proteção com custo acessívelMais econômica que inox em ambientes moderadosNiquelaçãoComponentes decorativos e técnicosBoa aparência e camada estávelMais refinada visualmente que zincagem comumCromaçãoAlto brilho e resistência superficialVisual premiumMais brilhante que niquelação, porém requer controle rigorosoAnodizaçãoEsferas de alumínioCores e proteção superficialMelhor que pintura quando se deseja aspecto metálico coloridoPintura eletrostáticaMóveis, displays e arquiteturaAmpla variedade de coresMais personalizável que revestimento metálicoA escolha do acabamento deve considerar clima, exposição, limpeza, atrito, aparência e custo. Um comprador de Belo Horizonte que monta equipamentos internos pode usar zincagem com excelente relação custo-benefício. Uma empresa de Florianópolis que fornece componentes para áreas próximas ao mar talvez precise de inox polido ou proteção superior. Uma fábrica de móveis em Bento Gonçalves pode priorizar pintura eletrostática para combinar com o design do produto final.O controle de qualidade em esferas roscadas deve cobrir tanto a esfera quanto a rosca. Em muitos casos, o comprador se concentra no diâmetro externo e esquece profundidade, alinhamento, passo, rebarba e limpeza interna. Esses detalhes são os que mais influenciam a montagem. Uma rosca com cavaco residual pode travar o parafuso; uma borda sem chanfro pode dificultar o início do aperto; uma profundidade insuficiente pode impedir o assentamento correto.Os principais parâmetros de inspeção incluem diâmetro externo, tolerância de esfericidade, rugosidade, dureza, material, profundidade do furo, diâmetro de pré-furo, classe da rosca, concentricidade, aparência, camada de revestimento e embalagem. Para produtos de precisão, calibres passa e não passa são essenciais. Em lotes grandes, a amostragem deve ser definida antes do pedido, evitando divergências no recebimento.Normas de gestão como ISO 9001, controles automotivos e sistemas ambientais ajudam a demonstrar disciplina operacional, mas o comprador deve sempre traduzir a necessidade em critérios objetivos no pedido. Se a aplicação exige montagem manual rápida, o ensaio de rosca deve simular o parafuso real. Se a esfera será exposta ao tempo, ensaios de corrosão ou requisitos de camada devem ser especificados. Se a peça será visível, padrões de aparência precisam ser combinados com fotos ou amostras aprovadas.No Brasil, empresas com linhas em Manaus, Sorocaba, São José dos Campos, Porto Alegre e Recife costumam operar com inspeção de recebimento. Para evitar bloqueio de lote, o fornecedor deve enviar documentação clara e manter rastreabilidade. Em compras importadas, fotos e relatórios antes do embarque reduzem o risco de descobrir problemas somente após a chegada ao porto ou ao centro de distribuição.Item de controleMétodo recomendadoRisco sem controleAplicação crítica versus aplicação simplesDiâmetro externoMicrômetro, paquímetro ou medição automáticaMontagem desalinhada ou aparência irregularCrítico em dispositivos; simples em decoração leveRosca internaCalibre passa e não passaTravamento ou folgaCrítico em montagem seriada; moderado em uso manualProfundidade do furoMedidor de profundidadeParafuso não assentaCrítico em fixação; menor em ponteira decorativaRebarbaInspeção visual e tátilCorte, travamento ou má aparênciaCrítico em manuseio frequente; moderado em peça ocultaCamada superficialMedição de espessura e inspeção visualCorrosão ou interferência na roscaCrítico em área externa; menor em ambiente secoEmbalagemVerificação de proteção, separação e identificaçãoRiscos, oxidação e mistura de lotesCrítico em acabamento aparente; simples em uso brutoA qualidade não deve ser tratada como etapa final, mas como parte do projeto de compra. Quando especificação, processo e inspeção estão alinhados, o lote chega pronto para uso. Quando esses pontos não são definidos, a fábrica compradora acaba fazendo seleção manual, retrabalho, limpeza ou devolução, aumentando custo e atrasando pedidos de clientes.O preço de esferas roscadas em lote depende de material, diâmetro, tipo de rosca, quantidade, tolerância, acabamento, embalagem, inspeção, prazo e modal logístico. Para compradores brasileiros, também entram na conta frete internacional, seguro, impostos, armazenagem, desembaraço, variação cambial e transporte interno até a fábrica. Por isso, a análise correta é o custo total entregue, não apenas o preço unitário informado na cotação.Pedidos mínimos existem porque a produção envolve preparação de máquinas, ferramentas, calibres, compra de matéria-prima, setup de acabamento e inspeção. Para itens padronizados, o pedido mínimo pode ser menor. Para produtos personalizados com rosca especial, acabamento exclusivo ou embalagem individual, o lote mínimo tende a aumentar. Em contrapartida, volumes maiores diluem setup e reduzem custo por peça.Uma estratégia eficiente é separar o consumo em três níveis: amostra técnica, lote piloto e compra recorrente. A amostra técnica valida desenho e montagem. O lote piloto confirma estabilidade em pequena escala. A compra recorrente permite negociar preço, prazo e estoque. Compradores de São Paulo, Curitiba, Joinville e Caxias do Sul costumam se beneficiar de programação semestral, pois conseguem consolidar embarques e reduzir custo logístico por unidade.Também é importante comparar o impacto da embalagem. Esferas polidas ou pintadas podem precisar de separação individual para evitar riscos. Esferas industriais menos sensíveis podem ser embaladas a granel com proteção anticorrosiva. A embalagem mais barata nem sempre é a mais econômica se causar danos no transporte entre China, porto brasileiro e fábrica do cliente.Estratégia de compraVantagemLimitaçãoComparação de custoAmostra técnicaValida desenho antes do loteCusto unitário altoMais barata que corrigir lote grande erradoLote pilotoTesta montagem realAinda não atinge melhor preçoMelhor que iniciar diretamente em volume máximoPedido mensal pequenoMenor estoqueFrete proporcional maiorMais caro que consolidação trimestralPedido trimestralEquilibra estoque e custoExige previsão de demandaMais eficiente que compras urgentesContrato anualMelhor negociação e estabilidadeDepende de consumo previsívelMais competitivo para produção seriadaEstoque consignado ou programadoReduz risco de rupturaRequer parceria maduraMelhor para linhas críticas e recorrentesEm negociações, o comprador deve pedir faixas de preço por quantidade, prazo de produção, validade da proposta, condição de pagamento, alternativa de material e impacto de diferentes acabamentos. Às vezes, alterar uma rosca não crítica, aceitar uma embalagem padrão ou consolidar duas referências no mesmo embarque reduz significativamente o custo. Em outros casos, economizar no acabamento gera corrosão e prejuízo maior. A decisão deve ser orientada pelo uso final.As esferas roscadas atendem aplicações técnicas e decorativas. Em montagem de dispositivos, elas funcionam como pontos de aperto, manoplas, terminais, apoios e elementos de ajuste. Em instalações decorativas, atuam como ponteiras, conectores visuais, peças de acabamento, elementos de luminárias, suportes e detalhes arquitetônicos. A mesma geometria básica pode ter requisitos completamente diferentes conforme o setor.Na indústria automotiva, dispositivos de solda e montagem exigem repetibilidade, resistência ao desgaste e compatibilidade com operação rápida. Em máquinas agrícolas, o componente pode enfrentar poeira, vibração e variação de temperatura. Em equipamentos alimentícios, aço inoxidável e facilidade de limpeza são prioridades. Em móveis e decoração, a superfície precisa ter aparência uniforme e toque agradável. Em ambientes externos, a resistência à corrosão se torna decisiva.Um exemplo prático: uma empresa de equipamentos comerciais em São Paulo pode usar esfera roscada pintada como parte de um expositor. O requisito principal é aparência e padronização de cor. Já uma fábrica de máquinas em Joinville pode usar esfera roscada de aço com acabamento zincado como manopla de ajuste; nesse caso, a rosca e a resistência ao torque são mais importantes. Uma empresa de arquitetura em Salvador pode preferir inox polido por causa da umidade e da exposição visual.Estudos de caso ajudam a entender a lógica. Em um projeto de suporte ajustável para bancada industrial, a troca de esfera com furo raso por furo cego mais profundo reduziu soltura durante operação. Em um projeto decorativo para rede varejista, a mudança de embalagem a granel para separadores individuais reduziu riscos superficiais. Em um equipamento instalado em área litorânea, a migração de aço zincado para inox melhorou a durabilidade e reduziu reclamações.Fornecedores locais podem ser úteis para manutenção e reposição rápida, principalmente quando a fábrica precisa substituir poucas peças. Entretanto, para projetos de grande volume, fabricantes especializados e parceiros integrados de fornecimento conseguem oferecer melhor padronização, desenvolvimento sob desenho e preços mais competitivos. A estratégia mais robusta combina validação local, compra programada e fornecedor com capacidade técnica comprovada.A SDBALLS Industry Corp atua como fabricante profissional de esferas de precisão e parceira integrada de suprimentos para compradores globais. Com experiência industrial acumulada desde 1996, a empresa atende clientes em mais de 50 países e oferece soluções para aplicações mecânicas, componentes automotivos, sistemas de movimentação, ferragens, moagem, equipamentos externos e necessidades especiais de montagem. Para compradores brasileiros, a proposta é unir capacidade fabril, controle de qualidade e suporte flexível para projetos recorrentes ou personalizados.Nas capacidades de fabricação, a empresa opera unidades produtivas com grande volume anual e domínio de esferas de aço carbono, aço cromo e aço inoxidável em diferentes graus de precisão. Essa base industrial permite atender desde aplicações de rolamentos e componentes de alta exigência até usos gerais de ferragens e montagem. Embora o foco histórico esteja em esferas de precisão, a experiência com materiais, acabamento e inspeção apoia o desenvolvimento de soluções relacionadas, incluindo esferas roscadas, esferas especiais e fornecimento consolidado de múltiplos materiais.Nas capacidades tecnológicas, a SDBALLS trabalha com controle de processo, seleção de matéria-prima, inspeção dimensional, avaliação de dureza, acabamento superficial e documentação de qualidade. Certificações como IATF 16949, ISO 9001 e ISO 14001 reforçam a disciplina de gestão, rastreabilidade e responsabilidade ambiental. Para compradores de montagem, isso significa maior previsibilidade na repetição de lotes, na comunicação técnica e na solução de eventuais ajustes de especificação.Nas capacidades de serviço, a empresa combina equipe comercial internacional, suporte para clientes estrangeiros e integração de cadeia de suprimentos. Além de fabricar linhas próprias, também auxilia compradores a consolidar esferas de plástico, vidro, cerâmica, cobre, alumínio e outros materiais por meio de fornecimento integrado. Essa abordagem é útil para empresas brasileiras que desejam reduzir número de fornecedores, simplificar importações e manter padrão de qualidade em famílias diferentes de componentes.Para conhecer a estrutura corporativa e a trajetória da empresa, consulte a página sobre a SDBALLS. Para visualizar linhas disponíveis e possibilidades de fornecimento, acesse o catálogo de produtos industriais. Empresas que precisam avaliar critérios de inspeção podem consultar informações de qualidade e suporte técnico, enquanto compradores que desejam relacionar componentes ao uso final encontram referências em aplicações industriais.Para o Brasil, o atendimento pode apoiar compras destinadas a polos industriais como Grande São Paulo, Campinas, Sorocaba, Curitiba, Joinville, Caxias do Sul, Contagem, Manaus e Recife. A empresa pode colaborar com análise de desenho, sugestão de material, revisão de acabamento, planejamento de amostras e fornecimento em volume. O objetivo é ajudar o comprador a reduzir risco técnico, melhorar custo total e manter estabilidade de abastecimento.1. O que são esferas roscadas?São esferas com rosca interna, externa ou furo especial, usadas para fixação, ajuste, manuseio, acabamento decorativo e montagem de conjuntos mecânicos. Elas podem ser fabricadas em aço carbono, aço inoxidável, aço cromo, alumínio, latão e outros materiais, conforme a aplicação.2. Quais medidas de rosca são mais comuns no Brasil?As medidas métricas M4, M5, M6, M8, M10 e M12 são frequentes em aplicações industriais e comerciais. Projetos especiais podem exigir roscas menores, maiores ou padrões em polegadas, especialmente quando o equipamento segue desenho internacional.3. Qual é melhor: furo cego ou furo passante?O furo cego é melhor quando a aparência externa precisa ser preservada ou quando a esfera funciona como ponteira. O furo passante é melhor para barras roscadas, ajustes atravessados e montagens em que a posição precisa ser regulada ao longo do eixo.4. Como escolher o material correto?Aço carbono é competitivo para uso geral com acabamento protetivo. Aço inoxidável é indicado para umidade, áreas externas e limpeza frequente. Alumínio reduz peso e permite anodização. Latão e cobre podem atender projetos decorativos. A escolha deve considerar carga, corrosão, aparência e custo.5. Qual acabamento tem melhor custo-benefício?Para aço carbono em ambiente moderado, a zincagem costuma oferecer bom custo-benefício. Para aparência premium, niquelação, cromação ou polimento podem ser melhores. Para áreas litorâneas ou úmidas, o inox pode reduzir manutenção, mesmo com custo inicial maior.6. Como evitar problema de rosca após pintura ou revestimento?É necessário controlar a espessura da camada, proteger a rosca durante o acabamento ou calibrar a rosca após o processo. O desenho técnico deve informar se a tolerância vale antes ou depois do acabamento, evitando interferência na montagem.7. Qual documentação pedir ao fornecedor?Recomenda-se solicitar confirmação de material, relatório dimensional, inspeção de rosca, fotos de lote, certificado quando aplicável, ficha de acabamento e identificação de lote. Para produtos críticos, amostras aprovadas e plano de inspeção devem fazer parte do acordo.8. Vale a pena importar esferas roscadas para o Brasil?Para pequenos volumes urgentes, a compra local pode ser mais simples. Para volumes recorrentes, desenhos personalizados e custo unitário competitivo, a importação de um fabricante especializado pode ser vantajosa. A decisão deve considerar custo total, prazo e risco de estoque.9. Como calcular o pedido mínimo ideal?O pedido mínimo deve equilibrar consumo mensal, prazo de reposição, custo de frete, risco cambial, espaço de estoque e validade do acabamento. Para produtos recorrentes, compras trimestrais ou semestrais costumam reduzir custo por peça sem elevar demais o estoque.10. Quais tendências devem impactar o mercado até 2026?As principais tendências são maior uso de inspeção automatizada, rastreabilidade digital por lote, exigências ambientais mais rígidas, busca por revestimentos menos agressivos, consolidação de fornecedores, planejamento contra atrasos logísticos e preferência por materiais duráveis. No Brasil, políticas de sustentabilidade, eficiência energética e redução de retrabalho devem influenciar compras industriais.11. Como a sustentabilidade afeta a compra de esferas roscadas?Compradores tendem a preferir fornecedores com gestão ambiental, menor desperdício, embalagens otimizadas, processos estáveis e materiais de maior vida útil. Uma peça durável reduz reposição, transporte e descarte. Certificações ambientais também ajudam em auditorias de grandes clientes.12. Qual é o principal erro na compra em lote?O erro mais comum é comprar apenas pela descrição comercial, sem desenho técnico e sem definir tolerância da rosca, profundidade do furo e acabamento. Isso aumenta o risco de lote incompatível com a montagem. A compra correta começa pela aplicação final e pelo controle dimensional necessário.Ao selecionar esferas roscadas para o Brasil, o comprador deve tratar o item como componente funcional, não como simples esfera com furo. A especificação correta melhora montagem, reduz retrabalho, protege a aparência e aumenta a confiabilidade do produto final. Com planejamento técnico, avaliação de fornecedor e estratégia de volume, é possível obter custo competitivo sem abrir mão da qualidade. -
Esferas ocas inox decorativas no Brasil atacado
Para compradores no Brasil que buscam esferas ocas de aço inox para decoração, corrimãos, guarda-corpos, paisagismo, fachadas, esculturas, mobiliário urbano ou projetos comerciais, a melhor escolha costuma combinar três fatores: material adequado ao ambiente, acabamento compatível com o padrão estético e fornecedor com controle real de solda, polimento, embalagem e exportação.Em aplicações internas, o aço inox 201 ou 304 pode atender bem quando há baixo risco de corrosão. Para áreas externas, cidades litorâneas como Santos, Rio de Janeiro, Recife, Salvador, Fortaleza e Florianópolis exigem atenção maior: o inox 304 é mais seguro do que o 201, enquanto o inox 316 é indicado para ambientes com maresia, piscinas, produtos químicos ou alta umidade.As esferas ocas soldadas são normalmente produzidas a partir de chapas estampadas em duas semiesferas, unidas por soldagem, lixadas e polidas. Para uso decorativo, a integridade da emenda é tão importante quanto o brilho. Uma esfera aparentemente bonita, mas com solda frágil, porosidade, desalinhamento ou espessura irregular, pode apresentar falhas durante transporte, instalação ou uso em áreas públicas.No atacado, compradores brasileiros devem avaliar diâmetro, espessura de parede, tolerância dimensional, tipo de aço, acabamento, quantidade mínima, embalagem, prazo de produção, porto de embarque e documentação de importação. Para esferas grandes, a logística tem impacto direto no custo final, especialmente quando o embarque passa por portos como Shanghai, Qingdao, Ningbo, Shenzhen, Santos, Paranaguá, Itajaí, Rio Grande ou Suape.Necessidade do compradorEscolha recomendadaMotivoDecoração internaInox 201 ou 304 com polimento espelhadoBoa aparência e custo competitivoAmbiente externo urbanoInox 304 com espessura médiaMelhor resistência à oxidação comumÁrea litorâneaInox 316Maior resistência à maresiaProjeto de luxoEspelhado, dourado titânio ou roséAlto impacto visualGuarda-corpo e corrimãoEsfera com furo, rosca ou base soldadaFacilita instalaçãoCompra recorrenteFornecedor com inspeção por loteReduz variação entre pedidosA tabela resume uma decisão prática: o menor preço unitário nem sempre representa o menor custo total. Para obras, redes varejistas e distribuidores no Brasil, perdas por amassamento, manchas, atraso ou retrabalho podem superar a economia inicial.As esferas ocas de aço inox são produzidas em uma ampla faixa de diâmetros. Em projetos decorativos, medidas pequenas podem ser usadas em displays, luminárias, móveis e objetos de design. Medidas médias são comuns em corrimãos, guarda-corpos, portões, jardins e fachadas. Medidas grandes são aplicadas em esculturas, praças, hotéis, shoppings, centros corporativos e instalações artísticas.No mercado brasileiro, é comum encontrar demandas por diâmetros entre 25 mm e 600 mm, mas projetos especiais podem ultrapassar 1000 mm. Quanto maior o diâmetro, maior a necessidade de controle de forma, reforço de embalagem e planejamento de frete. Uma esfera grande com parede muito fina pode deformar durante o transporte; por outro lado, uma parede muito espessa pode elevar custo, peso e tarifa logística.A espessura depende do uso. Para decoração leve, paredes de 0,6 mm a 1,0 mm podem ser suficientes em diâmetros menores. Para áreas externas, manuseio frequente ou instalação pública, espessuras de 1,2 mm, 1,5 mm, 2,0 mm ou superiores oferecem maior segurança. Em bolas ocas decorativas grandes, a espessura deve ser definida considerando vento, fixação, risco de impacto, necessidade de soldagem adicional e método de instalação.Diâmetro aproximadoEspessura comumAplicação típicaComparação25 mm a 50 mm0,5 mm a 0,8 mmDetalhes decorativos e acessóriosMais leve que esfera maciça60 mm a 100 mm0,6 mm a 1,0 mmCorrimãos, portões e móveisMelhor custo versus aparência120 mm a 200 mm0,8 mm a 1,5 mmJardins, lojas e arquiteturaMais resistente que parede fina250 mm a 400 mm1,0 mm a 2,0 mmFachadas e centros comerciaisExige embalagem reforçada500 mm a 800 mm1,5 mm a 3,0 mmEsculturas e paisagismo urbanoFrete pesa mais no custo finalAcima de 1000 mmSob projetoInstalações especiaisPrecisa de engenharia de fixaçãoNa escolha do material, o aço inox 201 é atrativo por preço, mas possui menor teor de níquel e menor resistência em ambientes agressivos. O 304 é a opção equilibrada para boa parte dos projetos comerciais no Brasil. O 316, por conter molibdênio, oferece desempenho superior em regiões costeiras e ambientes com cloretos. Para compradores profissionais, a especificação deve ser escrita claramente no pedido, evitando descrições genéricas como “inox decorativo” sem norma, liga ou espessura.Selecionar um fornecedor de esferas metálicas ocas no atacado exige análise além do catálogo. O comprador deve verificar se a empresa entende estampagem, soldagem, lixamento, polimento, tratamento de superfície, inspeção visual e embalagem. Em itens decorativos, defeitos pequenos se tornam muito visíveis, especialmente em acabamento espelhado.Para distribuidores em São Paulo, Minas Gerais, Paraná, Santa Catarina, Rio Grande do Sul, Bahia, Pernambuco e Goiás, a regularidade entre lotes é essencial. Uma obra pode começar com uma amostra aprovada e, meses depois, precisar de reposição com o mesmo brilho, diâmetro e tonalidade. Por isso, o fornecedor precisa manter rastreabilidade, padrões de processo e comunicação técnica.Outro ponto é a experiência em exportação. Produtos volumosos e sensíveis a riscos precisam de caixas, filme protetor, separadores, espuma, pallets ou engradados. O fornecedor deve saber carregar contêineres sem esmagamento e calcular o melhor aproveitamento cúbico, pois as esferas ocas ocupam muito espaço em relação ao peso.CritérioFornecedor básicoFornecedor profissionalImpacto para o BrasilMaterialInforma apenas “inox”Declara 201, 304 ou 316Evita erro em área litorâneaSoldaInspeção visual simplesControle de emenda e acabamentoReduz devoluçõesPolimentoBrilho irregularPadrão por amostra aprovadaMelhora instalação em lojas e hotéisEmbalagemCaixa comumProteção individual e palletMenos avarias no portoComunicaçãoResposta genéricaSuporte técnico e comercialFacilita importação recorrenteDocumentaçãoLimitadaFatura, lista de embalagem e laudosAjuda no desembaraçoUm bom processo de compra começa com desenho, foto de referência, aplicação, quantidade, local de uso e expectativa de acabamento. Quando o comprador informa se a esfera será usada em shopping de São Paulo, hotel em Balneário Camboriú, praça em Brasília ou área externa em Recife, o fornecedor consegue recomendar material e embalagem com mais precisão.O acabamento define a percepção de valor da esfera oca de aço inox. O polimento espelhado é o mais tradicional, com superfície altamente reflexiva e aparência moderna. É muito usado em decoração comercial, fachadas, guarda-corpos, eventos, lojas e projetos de arquitetura. No entanto, quanto mais espelhado o acabamento, mais visíveis se tornam riscos, ondulações, marcas de solda e manchas de manuseio.O acabamento dourado titânio é escolhido para projetos sofisticados, hotéis, vitrines, lojas de luxo, restaurantes e ambientes de alto padrão. Geralmente é obtido por revestimento físico em vácuo ou processo equivalente, criando uma camada decorativa resistente. O tom pode variar entre dourado claro, champagne e dourado intenso, por isso é importante aprovar amostra antes da produção em massa.O banho rosé ganhou espaço em decoração contemporânea, especialmente em interiores, móveis, luminárias, eventos, displays e projetos de marca. Ele oferece um visual mais quente e elegante, combinando com mármore, madeira, vidro e iluminação indireta. Para manter consistência, o fornecedor deve controlar tempo de processo, limpeza da superfície e proteção após o acabamento.Além dessas opções, podem ser solicitados acabamento escovado, jateado, acetinado, preto, cobreado ou pintado. Em todos os casos, a preparação da superfície é decisiva. Uma base mal lixada não será corrigida pelo revestimento; ao contrário, o acabamento colorido pode destacar defeitos.AcabamentoVantagemLimitaçãoMelhor usoEspelhadoAlta reflexão e visual limpoMostra riscos com facilidadeFachadas, lojas e esculturasEscovadoDisfarça marcas levesMenos brilhoCorrimãos e áreas de toqueDourado titânioAparência premiumExige controle de tonalidadeHotéis e varejo de luxoRoséVisual moderno e quentePode variar por loteInteriores e displaysJateadoAspecto fosco uniformeMenor impacto reflexivoPaisagismo e arte urbanaPintadoCores personalizadasDepende da aderênciaProjetos de marca e eventosNa comparação entre polimento espelhado e acabamento colorido, o espelhado costuma ter prazo menor e menor custo. Já dourado titânio e rosé agregam valor visual, mas exigem embalagem ainda mais cuidadosa para evitar atrito durante o transporte marítimo até o Brasil.Projetos de atacado frequentemente exigem personalização. Uma esfera oca pode receber furo central, rosca, base plana, tubo soldado, suporte interno, logotipo, gravação, pintura específica, acabamento por amostra ou embalagem com marca do cliente. Para redes de materiais de construção, distribuidores de ferragens, empresas de arquitetura e fornecedores de guarda-corpos no Brasil, a marca própria ajuda a padronizar oferta e aumentar margem.A personalização sob projeto deve começar com desenho técnico. Se a esfera será encaixada em tubo, o diâmetro do furo deve considerar folga, tipo de fixação e tolerância. Se será instalada em área pública, pode ser necessário reforço interno. Se será usada como elemento suspenso, o ponto de ancoragem precisa ser compatível com o peso total e com vibração.Serviços de marca própria também incluem etiqueta, código de barras, manual simples de instalação, caixa colorida, embalagem neutra ou identificação por lote. Para e-commerce brasileiro, onde o produto passa por múltiplos centros de distribuição, uma embalagem individual resistente reduz reclamações por riscos e amassados.A SDBALLS Industry Corp atua como parceira integrada de fornecimento, combinando experiência em esferas metálicas de precisão com soluções de suprimento para diferentes materiais e aplicações. Essa capacidade permite apoiar clientes que desejam consolidar compras, reduzir número de fornecedores e desenvolver linhas decorativas sob especificação.A qualidade de uma esfera oca soldada depende de várias etapas. Primeiro, a chapa deve ter composição e espessura compatíveis. Depois, a estampagem das semiesferas precisa manter geometria uniforme. Na soldagem, é necessário controlar penetração, alinhamento e continuidade. Após a solda, o lixamento deve remover excesso sem enfraquecer a parede. Por fim, o polimento ou revestimento deve entregar aparência uniforme.Entre os métodos de controle estão inspeção dimensional, verificação de espessura, inspeção visual de superfície, análise da linha de solda, teste de encaixe para furos e roscas, comparação com amostra padrão, teste de embalagem e inspeção aleatória por lote. Para projetos mais críticos, podem ser usados ensaios adicionais conforme acordo técnico.A integridade da emenda é fundamental porque a esfera oca depende da união entre as duas partes. Defeitos como poros, abertura, trinca, desalinhamento e depressão podem comprometer aparência e resistência. Em acabamento espelhado, a região da solda deve ser quase imperceptível, embora a exigência real dependa do grau de qualidade contratado.As capacidades tecnológicas da SDBALLS incluem processos de controle apoiados por sistemas de gestão certificados, experiência em esferas de diferentes graus e conhecimento de tolerâncias aplicadas em componentes industriais. Embora esferas ocas decorativas tenham requisitos diferentes de esferas de rolamento, a disciplina de medição, rastreabilidade e inspeção contribui para entregas mais estáveis.ControleObjetivoDefeito evitadoComparação práticaConferência de materialConfirmar liga e espessuraUso de inox inadequadoMais seguro que comprar só por aparênciaMedição de diâmetroGarantir encaixe e padrão visualVariação entre peçasEssencial em guarda-corposInspeção da soldaVerificar continuidade da emendaAbertura e trincaMais importante em esferas grandesPolimento controladoUniformizar brilhoMarcas e ondasCrítico no acabamento espelhadoTeste de embalagemEvitar avaria no transporteAmassamento e riscoReduz perdas no desembarqueInspeção final por loteAprovar antes do envioMistura de padrõesMelhor para compras recorrentesPara importadores brasileiros, é recomendável solicitar fotos de produção, fotos de embalagem e relatório de inspeção antes do embarque. Em pedidos maiores, a inspeção por terceiro também pode ser considerada, especialmente quando o lote será distribuído para várias obras ao mesmo tempo.O preço de esferas ocas de aço inox no atacado depende de diâmetro, espessura, liga, acabamento, quantidade, embalagem, personalização e frete. Esferas pequenas podem ter preço unitário baixo, mas demandam mão de obra de polimento e embalagem. Esferas grandes consomem mais material, ocupam muito volume e exigem proteção especial.A quantidade mínima pode variar bastante. Produtos padrão geralmente aceitam lotes menores, enquanto diâmetros especiais, acabamento colorido, molde novo ou embalagem de marca própria exigem maior volume para diluir custos. Para o comprador no Brasil, a flexibilidade de quantidade mínima é útil em testes de mercado, mas compras consolidadas tendem a reduzir o custo final por unidade.Os descontos por volume devem ser avaliados junto com o custo logístico. Às vezes, aumentar a quantidade melhora o aproveitamento do contêiner e reduz o frete unitário. Em outros casos, esferas muito grandes podem limitar o carregamento por volume antes de atingir peso máximo, tornando o planejamento cúbico essencial.Fator de custoPedido pequenoPedido em volumeResultado esperadoMatéria-primaMenor poder de negociaçãoCompra de chapa mais eficienteRedução gradualPolimentoCusto fixo mais pesadoProcesso mais contínuoMelhor produtividadeAcabamento coloridoAlto custo por loteMelhor diluiçãoDesconto relevanteEmbalagemProdução manualPadronizaçãoMenos custo e avariaFrete internacionalFrete unitário maiorMelhor uso do contêinerEconomia logísticaMarca própriaPouco viávelMais competitivaFortalece canal de vendaUma boa prática é solicitar cotação em faixas, por exemplo 100, 300, 500 e 1000 unidades, ou por combinação de diâmetros. Assim, o comprador entende a curva de preço e pode decidir se vale consolidar pedidos para lojas em São Paulo, Curitiba, Belo Horizonte, Porto Alegre, Goiânia, Recife e Salvador.A logística é uma das partes mais importantes na compra internacional de esferas ocas decorativas. Por serem ocas, elas podem ser leves em relação ao volume, mas são sensíveis a pressão, riscos e impacto. O empilhamento inadequado causa amassados; o atrito entre peças danifica o acabamento; a umidade durante o transporte pode manchar superfícies mal protegidas.Para esferas pequenas e médias, embalagens individuais com filme, saco plástico, espuma ou papel protetor funcionam bem. Para esferas grandes, podem ser necessários berços, caixas reforçadas, estrutura de madeira, separadores e fixação interna. Em acabamento espelhado, dourado titânio ou rosé, a proteção deve impedir contato direto entre as peças.Na exportação para o Brasil, o fornecedor deve considerar rota marítima, porto de destino, tempo de trânsito, documentação e condições de descarga. Santos é o principal porto para cargas destinadas a São Paulo e interior. Paranaguá atende bem Paraná e parte do Centro-Oeste. Itajaí e Navegantes são relevantes para Santa Catarina. Rio Grande atende o Sul. Suape e Salvador podem ser alternativas para o Nordeste.As capacidades de fabricação da SDBALLS são apoiadas por múltiplas unidades produtivas e experiência em fornecimento global. Essa estrutura favorece planejamento de lotes, controle de prazos e adaptação de embalagem. Para compradores brasileiros, isso significa maior previsibilidade em projetos com calendário de obra, inauguração de loja ou reposição sazonal.A SDBALLS Industry Corp, também conhecida como Shandong SDBALLS Industry Corp Ltd., é uma fabricante profissional de esferas de aço e parceira integrada de fornecimento com décadas de experiência industrial. A empresa está localizada em Tai'an, na província de Shandong, China, e atende clientes em mais de 50 países.Seu portfólio principal inclui esferas de aço carbono, aço cromo e aço inox em diferentes graus de precisão, usadas em rolamentos, sistemas deslizantes, rodas, transferidores de esfera, componentes automotivos, ferragens e aplicações industriais. Além disso, a empresa apoia compradores globais na consolidação de suprimentos de esferas em diversos materiais, como plástico, vidro, cerâmica, cobre e alumínio.Para o mercado brasileiro de esferas ocas decorativas, a SDBALLS oferece valor em três frentes. Na frente tecnológica, aplica cultura de controle dimensional, rastreabilidade e gestão da qualidade. Na frente produtiva, trabalha com cadeia de fabricação e parceiros integrados para atender diferentes especificações. Na frente de serviço, apoia cotação, amostras, personalização, embalagem, exportação e comunicação com compradores internacionais.A empresa mantém certificações como IATF 16949, ISO 9001 e ISO 14001, reforçando seu compromisso com qualidade, gestão ambiental e melhoria contínua. Para conhecer melhor sua estrutura, o comprador pode visitar a página sobre a SDBALLS. Para consultar linhas de fornecimento, acesse a seção de produtos de esferas metálicas e industriais.A equipe também apoia discussões técnicas sobre tolerância, material, inspeção e aplicação. Informações adicionais estão disponíveis em qualidade e suporte técnico. Para entender usos em diferentes setores, consulte aplicações de esferas em sistemas e componentes.O Brasil apresenta demanda crescente por soluções decorativas metálicas em arquitetura, varejo, hotelaria, condomínios, obras públicas e paisagismo. Cidades como São Paulo, Rio de Janeiro, Brasília, Belo Horizonte, Curitiba, Porto Alegre, Goiânia, Recife e Salvador concentram projetos comerciais que valorizam elementos de inox pela durabilidade e aparência contemporânea.Em guarda-corpos e corrimãos, as esferas ocas funcionam como terminais, ornamentos ou elementos de conexão. Em paisagismo, podem ser instaladas em jardins, espelhos d’água, entradas de condomínios e áreas externas de hotéis. Em shopping centers e lojas, são usadas em vitrines, cenografia, displays e decoração sazonal. Em mobiliário urbano, aparecem em esculturas, sinalização e barreiras visuais.Para 2026, algumas tendências devem influenciar a compra. A primeira é sustentabilidade: compradores tendem a exigir materiais recicláveis, embalagens mais eficientes e fornecedores com gestão ambiental. A segunda é personalização digital: projetos de arquitetura demandarão lotes menores, desenhos exclusivos e integração com identidade visual. A terceira é maior rigor documental, pois importadores buscam reduzir riscos fiscais, aduaneiros e de conformidade.Também deve crescer o uso de acabamentos especiais, como tons champagne, preto inox, rosé suave e superfícies acetinadas. Ao mesmo tempo, obras públicas e áreas externas devem priorizar materiais de maior resistência, especialmente inox 304 e 316. Em regiões litorâneas, a especificação correta será cada vez mais importante para evitar corrosão prematura.Um caso típico é o de um hotel no litoral catarinense que precisa de esferas espelhadas para áreas externas. A escolha de inox 201 poderia reduzir o custo inicial, mas aumentaria o risco de manchas por maresia. O inox 316, com embalagem individual e inspeção de solda, seria mais adequado. Em outro caso, uma rede de lojas em São Paulo pode optar por inox 304 com acabamento rosé e embalagem de marca própria, priorizando uniformidade visual e reposição rápida.Ao comparar fornecedores locais e internacionais, o comprador brasileiro deve considerar prazo, estoque, personalização e custo total. Fornecedores locais podem entregar rápido quando há estoque, mas importação direta pode ser vantajosa para projetos em volume, medidas especiais e acabamento personalizado. A melhor estratégia muitas vezes combina amostra inicial, lote piloto e contrato recorrente.Para uso interno, o inox 201 ou 304 pode atender. Para áreas externas, o 304 é mais indicado. Para litoral, piscinas ou ambientes agressivos, o 316 é a opção mais segura.Depende do diâmetro, espessura e embalagem. Esferas grandes com parede fina precisam de proteção reforçada. Para áreas públicas, recomenda-se parede mais espessa e fixação adequada.Sim. Acabamentos como dourado titânio e rosé são comuns em projetos decorativos premium. O ideal é aprovar amostra de cor antes do pedido em volume.Verifique continuidade da emenda, ausência de trincas, alinhamento entre as semiesferas, acabamento após lixamento e aparência final no polimento. Fotos de inspeção ajudam antes do embarque.A quantidade mínima varia conforme tamanho, material, acabamento e personalização. Produtos padrão aceitam volumes menores; itens sob medida ou coloridos geralmente exigem lote maior.Sim. Furos, roscas, bases, tubos e suportes podem ser feitos sob desenho técnico. É importante informar aplicação, medida do tubo e método de instalação.Use proteção individual, separadores, caixas reforçadas, pallets ou engradados para grandes diâmetros. Acabamentos espelhados e coloridos exigem cuidado extra contra atrito.Para pedidos pequenos, estoque local pode ser mais rápido. Para atacado, projetos especiais e marca própria, a importação direta costuma oferecer melhor controle de especificação e custo unitário.Arquitetura, construção, hotelaria, varejo, paisagismo, mobiliário urbano, cenografia, serralheria, guarda-corpos, corrimãos, decoração de eventos e projetos de arte pública.Informe diâmetro, espessura, liga de inox, acabamento, quantidade, aplicação, necessidade de furos, embalagem desejada e porto de destino no Brasil. Quanto mais completo o pedido, mais precisa será a cotação.